CO2レーザーが切断できない?よくある5つの原因と簡単な解決策
このトラブルシューティングガイドでは、CO2レーザー切断機が突然切断能力を失う最も一般的な5つの原因について、段階的な診断手順と、ご自身で実行できる修理方法を解説します。.
| モデル | P6024-1.5K-TS | P6024-2K-TS | P6024-3K-TS | P6024-4K-TS | P6024-6K-TS | P6024-12K-TS |
|---|---|---|---|---|---|---|
| レーザーパワー | 1500W | 2000W | 3000W | 4000W | 6000W | 12000W |
| レーザーの種類 | ファイバーレーザー | |||||
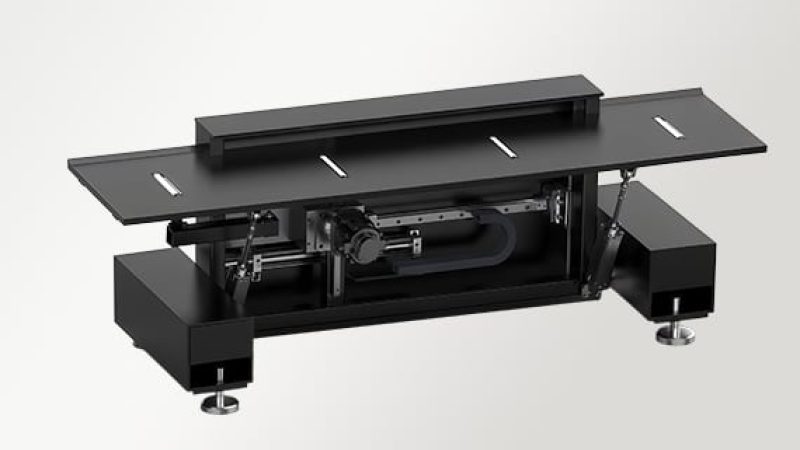
| 切削範囲 | 6000×240mm(カスタマイズ可能) | |||||
| レーザー発生器 | レイカス/マックス/IPG | |||||
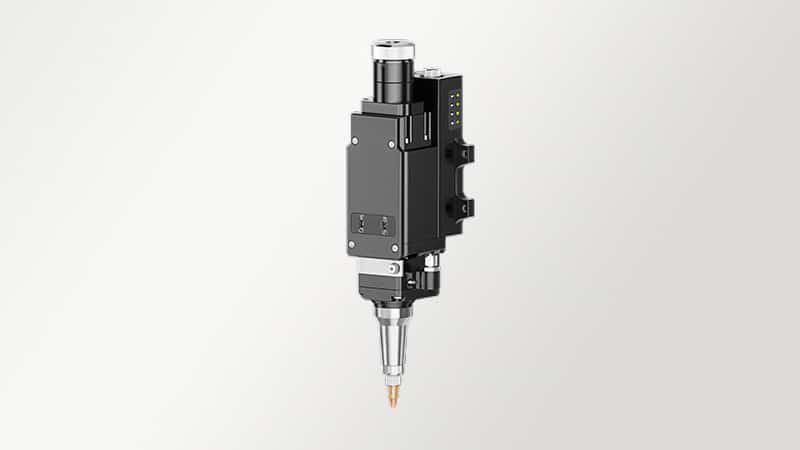
| レーザー切断ヘッド | BOCI | |||||
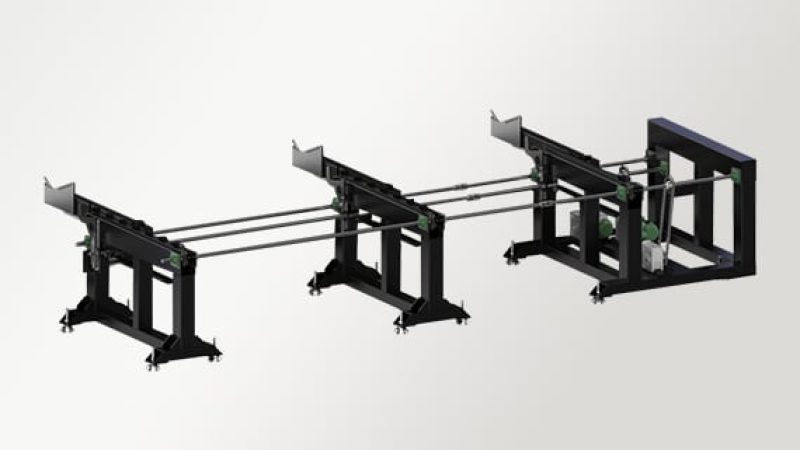
| 給餌方法 | 半自動給紙(全自動給紙はオプション) | |||||
| リニアガイドレール | ハイウィン | |||||
| 制御システム | Cypcut制御システム3000DE-G | |||||
| サーボモーター | サイプカット | |||||
| 最大移動速度 | 100m/分 | |||||
| 最大加速 | 1.0G | |||||
| 位置決め精度 | ±0.01mm | |||||
| 繰返し位置決め精度 | ±0.03mm | |||||
| 電圧と周波数 | 380V 50Hz/60Hz | |||||
| 比較対象品目 | レーザー切断 | プラズマ切断 | ウォータージェット切断 | 機械切削 |
|---|---|---|---|---|
| 切断原理 | 集束レーザービームが物質を溶融/蒸発させる | 電離ガス(プラズマアーク)が金属を溶かす | 研磨剤入りの高圧水は材料を侵食する | 刃物や道具を使った物理的な力 |
| 材質の適合性 | 金属、一部の非金属 | 導電性金属のみ | ほぼすべての材料 | 主に金属と軟質材料 |
| 切断精度 | 非常に高い(±0.01~0.05 mm) | 中程度(±0.1~0.5 mm) | 高(±0.05~0.1 mm) | 低~中 |
| エッジ品質 | 滑らかで清潔、バリが最小限 | 粗いので、仕上げが必要 | 滑らかで、熱痕がない | 多くの場合、バリ取りが必要となる |
| 熱影響区域 (HAZ) | 非常に少ない | 大きい | なし(冷間切断) | まったくない、またはごくわずか |
| 切削速度 | 非常に速い(特に薄い金属の場合) | 高速(厚い金属) | 低速から中速 | 中くらい |
| 厚さの能力 | 中~太め(出力による) | 厚い金属に最適です | 非常に厚い素材に最適です | 工具の強度によって制限される |
| 切り口幅 | 非常に狭い | より広い | 中くらい | 広い |
| 材料の変形 | 最小限 | 暑さのため中程度 | なし | 強制による可能性あり |
| 自動化機能 | 高度に自動化された(CNC/ロボット) | 自動化 | 自動化 | 半自動または手動 |
| 操業コスト | 中~高(レーザーの種類による) | 中くらい | 高(研磨剤+メンテナンス) | 低~中 |
| メンテナンス要件 | 中程度(光学、光源) | 中程度(消耗品) | 高圧(ポンプ、シール) | 低い |
| 環境への影響 | 低排出、クリーンなプロセス | 煙やガスを発生させる | 暖房は不要だが、排水処理が必要 | チップとノイズを発生させる |
| 騒音レベル | 低い | 高い | 高い | 中くらい |
| 設定時間 | 素早い | 適度 | セットアップに時間がかかる | 素早い |
| 工具の摩耗 | 物理的な工具の摩耗なし | 電極/ノズルの摩耗 | ノズル摩耗、研磨剤の使用 | 高い工具摩耗 |
| 複雑な形状に対応できる能力 | 素晴らしい(細部まで) | 良い | 素晴らしい | 限定 |
| 二次処理が必要 | めったに | 多くの場合必要 | めったに | 多くの場合必要 |
| エネルギー効率 | 高い | 中くらい | 低消費電力(高消費電力) | 中くらい |
| 代表的な用途 | 精密部品、電子機器、自動車 | 重金属加工、造船 | 航空宇宙、複合材料、石材加工 | 基本的な製造、建設 |
AccTek Laserは、高度なレーザー技術を切断機に統合することで、高精度、安定した性能、そして効率的な切断結果を実現しています。同社のシステムは、信頼性の高いレーザー光源と最適化された制御システムを採用しており、作業者は最小限の材料ロスで一貫した切断を行うことができます。この革新的な技術は、切断工程における熱損傷のリスクを低減しながら、材料の品質向上にも貢献します。.
AccTek Laserは、多様な用途に対応できるよう、出力レベルや構成の異なる幅広いレーザー切断機を取り揃えています。お客様は、小規模な作業向けのコンパクトで持ち運び可能なシステムから、大量切断作業向けの大型産業用機械まで、最適なソリューションを選択できます。これにより、金属板、プラスチック、セラミックなど、さまざまな素材の切断に最適なソリューションを容易に見つけることができ、多様な産業分野での汎用性を確保できます。.
AccTek Laserの機械は、世界的に認められたサプライヤーから調達した最高品質の部品を使用して製造されています。これには、耐久性の高いレーザー光源、最先端のスキャンシステム、信頼性の高い制御電子機器などが含まれます。AccTek Laserは、高品質の部品を使用することで、機械の安定性を高め、耐用年数を延ばし、過酷な運転条件下でも安定した性能を確保し、最終的にメンテナンスの必要性を低減します。.
AccTek Laserは、お客様固有のニーズを満たすための柔軟なカスタマイズオプションを提供します。レーザー出力、切断速度、冷却システム、自動化統合などの機械機能は、さまざまな生産環境や用途要件に合わせて調整可能です。この柔軟性により、お客様は最適な切断性能、生産性、コスト効率を実現できます。.
AccTek Laserは、購入から運用までの全プロセスにおいて包括的な技術サポートを提供します。経験豊富なチームが、機械の選定、設置、操作トレーニング、トラブルシューティングを支援します。このレベルのサポートにより、お客様はレーザー切断技術にスムーズに移行でき、円滑な運用と必要に応じた迅速な問題解決が保証されます。.
長年にわたり世界中のお客様にサービスを提供してきたAccTek Laserは、信頼性の高い国際的なサービスとサポートを提供しています。詳細なドキュメント、リモートサポート、迅速なアフターサービスを提供することで、お客様が機械を適切に維持し、ダウンタイムを最小限に抑えられるよう支援します。これにより、お客様は業務の中断を最小限に抑えながら事業を継続でき、長期的な生産性と顧客満足度の向上につながります。.
このトラブルシューティングガイドでは、CO2レーザー切断機が突然切断能力を失う最も一般的な5つの原因について、段階的な診断手順と、ご自身で実行できる修理方法を解説します。.
このガイドでは、安全上の危険や品質の低下といった理由からレーザー切断を絶対に避けるべき材料を特定し、その理由を説明するとともに、それぞれの材料に対してより安全な代替切断方法を推奨しています。.
このガイドでは、CO2レーザーおよびファイバーレーザー切断機で加工可能なすべての材料について解説し、波長が互換性をどのように決定するかを説明し、用途に適したレーザー発生器の選択を支援します。.
この記事では、放射線や火災のリスクから、排煙装置、個人用保護具(PPE)、機械の機能、定期的なメンテナンス点検まで、CO2レーザー切断機を操作する上で不可欠な安全対策について解説します。.
本機は、丸管、角管、長方形管、楕円管、および特定の特殊形状管など、様々な互換性のある金属管プロファイルを加工できます。機械の構成と材料仕様に応じて、炭素鋼、ステンレス鋼、アルミニウム、その他のレーザー加工可能な金属の切断に適しています。
当社では、品質、性能、信頼性で定評のある複数の大手ブランドのレーザー発生器を取り扱っております。当社の機器は、IPG、Raycus、Maxといったレーザー発生器ブランドに対応しています。
これらのブランドはそれぞれ独自の利点を持ち、お客様の用途、予算、性能に関する期待値に基づいてカスタマイズされたソリューションを提供できます。重作業用の高出力産業用レーザーが必要な場合でも、標準的な用途向けのより経済的なソリューションが必要な場合でも、お客様のニーズに最適なレーザー発生器選びをお手伝いいたします。
AccTek P6024-TSチューブレーザー切断機は、1500W、2000W、3000W、4000W、6000W、12kWの多様なレーザー出力オプションを提供し、様々な切断ニーズに対応します。これらの出力レベルは、幅広い材料と厚さに対応できるように設計されており、様々な産業用途において柔軟性を提供します。
適切なレーザー出力とジェネレーターのブランドを選択することで、P6024-TSチューブレーザー切断機が、薄い材料の精密切断から厚い基板の効率的な加工まで、お客様の特定の切断ニーズを満たすことが保証されます。
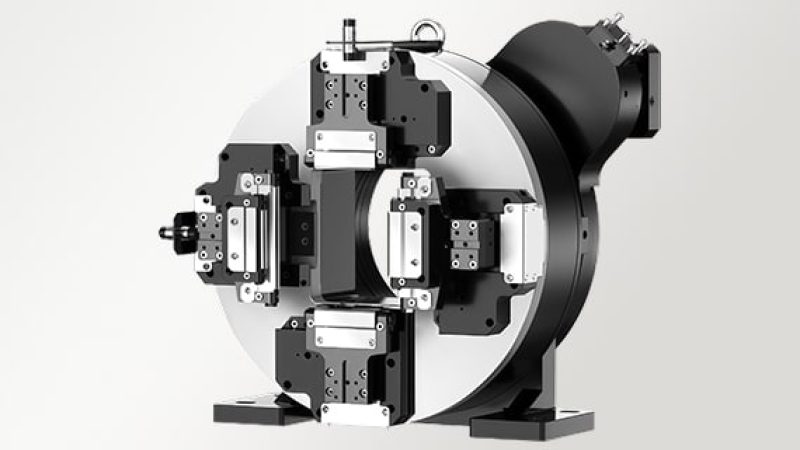
ここで説明する機械は、最大チューブ加工長が6000 mm、チャック容量が240 mmです。これらの仕様は、お客様の生産に必要なチューブ寸法に対応できるかどうかを判断するのに役立ちます。ご購入前に、最大許容チューブ径またはプロファイル寸法、肉厚、および積載要件について、AccTekの営業担当者にご確認ください。
はい。レーザー切断、半自動送り機構、フロントチャックのオーバートラベル機能を組み合わせることで、この機械は互換性のあるチューブ部品のバッチ生産に適しています。生産性は、チューブの長さ、材料の厚さ、切断の複雑さ、ロード時間、自動化レベルによって異なります。大量生産の場合は、自動ロードおよびアンロードオプションも検討する必要があります。
当社のレーザー切断機には、スムーズな操作を保証し、機械の効率を最大限に高めるための包括的な技術サポートオプションが付属しています。当社では以下のサービスを提供しています。
どちらのサポート オプションも、お客様のマシンで可能な限り最高の結果を達成できるように支援することを目的としています。詳細をご希望の場合や、オンサイト トレーニングの手配をご希望の場合は、お知らせください。
当社のレーザー切断機には、お客様に安心感を与え、投資を保護するために設計された包括的な保証が付いています。
この保証は、不適切な使用、誤った取り扱い、またはその他の人為的な原因による損傷には適用されませんのでご了承ください。
当社のレーザー切断機は、品質、安全性、業界要件への準拠を保証するために、国際的に認められた基準で認定されています。
特定の地域や業界で追加の認証が必要な場合は、お知らせください。詳細情報を提供いたします。
P6024-TS Side-Mounted Zero Remnant Tube Laser Cutting Machine に対するレビュー4件
ミロ –
当店では排気管用の丸型ステンレス鋼管を切断しています。ある作業では、より細い管をメインパイプに斜めに接続する必要がありました。図面に基づいてレーザーで分岐部の開口部を切断し、作業台で両方の部品を合わせて試すことができました。溶接前に内側の縁の粗い部分をきれいにしました。組み立てた部品が古い車両に取り付けられるため、両端に余分な長さを残しました。分岐部の開口部をあらかじめ作っておき、フィット感を確認した後に端をトリミングできる余裕を持たせておくのが気に入っています。
ヌール –
私の仕事のほとんどは、エクササイズベンチ用の角パイプです。レーザー加工機は、脚を所定の長さに切断し、同時に脚部用の穴を開けてくれるので便利です。穴の間隔が同じ2種類の長さのパイプを使用しているので、組み立て台にそれぞれのサンプルを置いています。あるパイプは、ボルトを通す必要があったため、内部を少し清掃する必要がありました。リピート注文の際には、その箇所を必ず確認しています。脚をセットで用意しておくことで、ベンチフレームの生産をスムーズに進めることができます。
シンディ –
スチール製テーブルフレーム用に角型鋼管を切断しました。AccTek Group社の機械で、同じ図面に基づいて端部と横梁タブ用の溝を切断しました。お客様から椅子を置くスペースを確保するために横梁を後ろに移動してほしいとの依頼がありました。そこでファイルを更新し、残りの部分を切断する前に、フレームに側板を2枚取り付けて試してみました。脚を取り付けた状態で溶接台の上でフィット感を確認しました。お客様が同じ部屋にもう1セット必要な場合は、この修正済みのファイルをご利用いただけます。
モーリーン –
丸いステンレス製の支柱には、AccTek Groupのチューブレーザーを使用しています。上部の切断面は手すりに沿うようにする必要があり、階段の場合は角度が作業ごとに変わります。セットを実行する前に、最初に切断した支柱をサンプルレールに当てて確認します。ある注文では、2本の支柱の長さが近かったため、作業員に階段の位置でタグ付けするように指示しました。溶接台にはすべての支柱が順番に用意されていたので、その作業はスムーズに進みました。