| Принцип резки |
Сфокусированный лазерный луч плавит/испаряет материал. |
Ионизированный газ (плазменная дуга) плавит металл. |
Вода под высоким давлением с абразивными частицами вызывает эрозию материала. |
Применение физической силы с использованием лезвий/инструментов |
| Совместимость материалов |
Металлы, некоторые неметаллы |
Только проводящие металлы |
Практически все материалы |
В основном металлы и мягкие материалы. |
| Точность резки |
Очень высокий (±0,01–0,05 мм) |
Средний (±0,1–0,5 мм) |
Высокий (±0,05–0,1 мм) |
Низкий до среднего |
| Качество края |
Гладкая, чистая поверхность, минимальное количество заусенцев. |
Более грубая обработка, требует доработки. |
Гладкая поверхность, без следов нагрева. |
Часто требуется удаление заусенцев. |
| Зона термического влияния (ЗТВ) |
Очень маленький |
Большой |
Нет (холодная резка) |
Отсутствует или минимально |
| Скорость резки |
Очень быстро (особенно в случае тонких металлов) |
Быстрое закрепление (толстые металлы) |
Медленно или средне |
Середина |
| Толщина |
Средняя или высокая плотность (зависит от мощности) |
Отлично подходит для толстых металлов. |
Отлично подходит для очень толстых материалов. |
Ограничено прочностью инструмента. |
| Ширина реза |
Очень узкий |
Более широкий |
Середина |
Широкий |
| Деформация материала |
Минимальный |
Умеренный из-за жары |
Никто |
Возможно из-за силы |
| Возможности автоматизации |
Высокая степень автоматизации (ЧПУ/роботизированная техника) |
Автоматизированный |
Автоматизированный |
Полуавтоматический или ручной |
| Эксплуатационные расходы |
Средний или высокий уровень (зависит от типа лазера) |
Середина |
Высокая стоимость (абразивные материалы + техническое обслуживание) |
Низкий до среднего |
| Требования к техническому обслуживанию |
Умеренный (оптика, источник) |
Умеренный (расходные материалы) |
Высокое давление (насосы, уплотнения) |
Низкий |
| Воздействие на окружающую среду |
Низкий уровень выбросов, экологически чистый процесс |
Выделяет пары и газы. |
Отопление отсутствует, но требуется отвод воды. |
Генерирует сколы и шумы. |
| Уровень шума |
Низкий |
Высокий |
Высокий |
Середина |
| Время установки |
Быстрый |
Умеренный |
Более длительная установка |
Быстрый |
| Износ инструмента |
Отсутствие физического износа инструмента. |
Износ электрода/сопла |
Износ форсунок, износ абразивных материалов |
Высокий износ инструмента |
| Способность создавать сложные формы |
Отлично (мелкие детали) |
Хороший |
Отличный |
Ограниченное |
| Необходима вторичная обработка. |
Редко |
Часто требуется |
Редко |
Часто требуется |
| Энергоэффективность |
Высокий |
Середина |
Низкое (высокое энергопотребление) |
Середина |
| Типичные области применения |
Детали прецизионной обработки, электроника, автомобильная промышленность |
Изготовление тяжелых металлических конструкций, судостроение |
Аэрокосмическая отрасль, композитные материалы, резка камня |
Базовое изготовление, строительство |



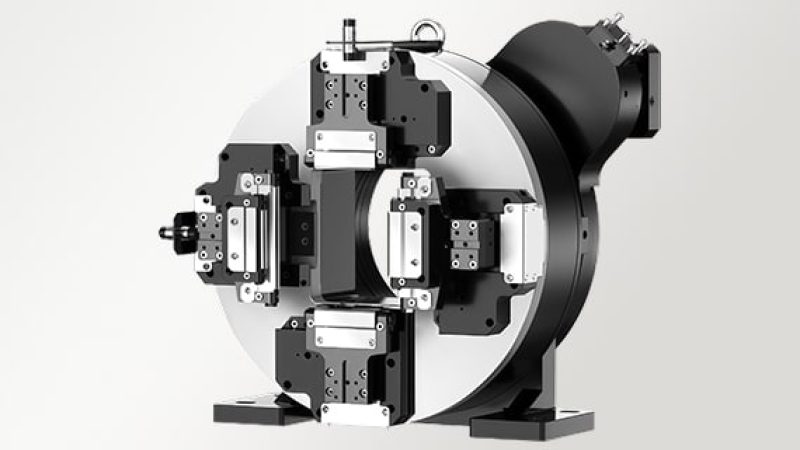






4 отзыва на P6024-TS Side-Mounted Zero Remnant Tube Laser Cutting Machine
Майло –
В нашей мастерской нарезают круглые трубы из нержавеющей стали для выхлопных систем. На одном из заказов нужно было соединить трубу меньшего диаметра с основной трубой под углом. Лазер вырезал отверстие для ответвления по чертежу, чтобы я мог примерить обе детали на верстаке. Перед сваркой я зачистил шероховатость на внутреннем крае. Мы оставили дополнительную длину на концах, потому что вся конструкция предназначалась для старого автомобиля. Мне нравится, когда отверстие для ответвления уже готово, и есть запас для подрезки концов после проверки соответствия.
Нур –
В основном я работаю с квадратными трубами для скамеек для упражнений. Мне нравится, что лазер нарезает ножки нужной длины и одновременно делает отверстия для них. Мы используем две трубы одинакового сечения с одинаковым расстоянием между отверстиями, поэтому я держу образцы каждой на сборочном верстаке. Внутри одной трубы, где должен был пройти болт, потребовалась небольшая зачистка. Я проверяю это место при повторных заказах. Подготовка ножек партиями помогает нам быстрее производить каркасы скамеек.
Синди –
Мы нарезали прямоугольные трубы для стальных каркасов столов. На станке AccTek Group я вырезал торцы и пазы для креплений поперечин по тому же чертежу. Заказчик попросил нас сдвинуть поперечину назад, чтобы освободить место для стульев. Я обновил файл и примерил пару боковых деталей к нашему каркасу, прежде чем вырезать остальное. Мы проверили соответствие на сварочном станке с установленными ножками. Этот исправленный файл готов, если заказчик захочет еще один комплект для того же помещения.
Морин –
Для изготовления круглых стоек из нержавеющей стали мы используем трубный лазер AccTek Group. Верхний срез должен плотно прилегать к перилам, а на лестницах угол меняется от заказа к заказу. Перед началом работы я прикладываю первую отрезанную стойку к образцу перил. В одном заказе две стойки были примерно одинаковой длины, поэтому я попросил бригаду пометить их по положению на лестнице. Все стойки были готовы в нужном порядке на сварочном станке, что значительно упростило сборку.