

Материалы, которые нельзя разрезать лазерными станками.
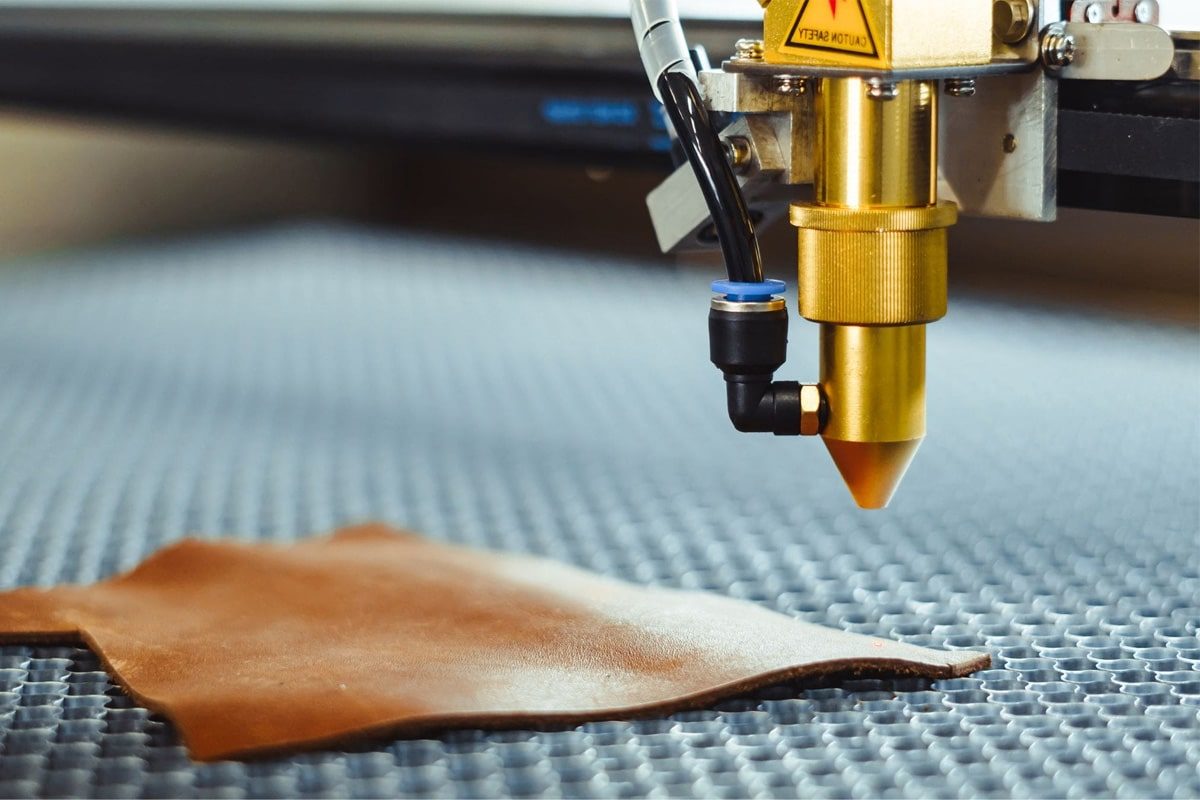
Лазерная резка — одна из самых точных, эффективных и универсальных технологий обработки материалов, доступных в современном производстве и изготовлении. Сосредоточив мощный луч лазерного генератора на поверхности заготовки, системы лазерной резки позволяют разрезать металлы, пластмассы, дерево, композитные материалы и широкий спектр других материалов со скоростью и точностью, недостижимыми для механических методов резки. Бесконтактный характер процесса, минимальная ширина пропила и возможность резки сложных геометрических форм непосредственно из цифровых файлов сделали лазерную резку незаменимым процессом в самых разных отраслях — от аэрокосмической и автомобильной промышленности до производства вывесок, мебели, одежды и изделий ручной работы.
Однако лазерная резка не является универсальным решением для всех материалов. Та же высокая плотность энергии, которая делает лазерную резку столь эффективной при обработке совместимых материалов, может привести к опасным последствиям при применении к неподходящим материалам. Когда луч лазерного генератора попадает на определенные материалы, тепловое взаимодействие не просто плавит или испаряет заготовку — оно запускает реакции химического разложения, которые выделяют токсичные, коррозионные или канцерогенные газы и частицы в рабочую среду. В других случаях материал физически повреждает саму систему лазерной резки из-за обратного отражения луча в оптику или лазерный генератор. В третьих ситуациях материал просто не обеспечивает приемлемого качества резки — он обугливается, трескается, плавится неконтролируемо или деформируется таким образом, что лазерная резка становится неподходящим методом независимо от соображений безопасности.
Понимание того, какие материалы относятся к этим ограниченным категориям — и почему именно они подпадают под ограничения — это не просто техническая любопытство. Это важнейший аспект безопасности для любого, кто работает с подобным оборудованием. станок для лазерной резки, Это требование системы управления качеством для любого предприятия, производящего детали в соответствии со спецификацией, и обязательство по соблюдению законодательства на рабочих местах, регулируемых правилами охраны труда и техники безопасности. Резка запрещенных материалов, даже кратковременная и непреднамеренная, может подвергнуть операторов воздействию химических веществ, последствия которого могут быть острыми и немедленными или хроническими и кумулятивными в течение месяцев и лет воздействия. Это также может привести к аннулированию гарантий на оборудование, повреждению дорогостоящих оптических компонентов и производству деталей, не соответствующих стандартам качества.
В данной статье представлено всеобъемлющее, структурированное руководство по материалам, которые не следует резать лазерным резаком. Рассматриваются опасные материалы, представляющие наиболее серьезную угрозу безопасности, отражающие свет и термостойкие материалы, представляющие опасность повреждения оборудования, материалы, качество резки которых оставляет желать лучшего независимо от оптимизации параметров, а также материалы, требующие особых мер предосторожности, а не полного избегания. Также рассматриваются вопросы идентификации неизвестных материалов перед резкой, лучшие практики безопасной лазерной резки и выбор альтернативных методов резки для материалов, несовместимых с лазерной обработкой.
Оглавление
Как лазерная резка взаимодействует с материалами
Прежде чем рассматривать, какие материалы не следует резать лазером, полезно понять физические принципы взаимодействия лазерной резки с любым материалом, а также почему эти взаимодействия могут приводить к опасным или неприемлемым результатам для определенных типов материалов.
Основные принципы взаимодействия лазера с материалом
Когда сфокусированный луч лазерного генератора попадает на поверхность материала, материал поглощает энергию падающих фотонов и преобразует её в тепло в чрезвычайно малом объёме с чрезвычайно высокой скоростью. Для материалов, хорошо соответствующих длине волны лазерного генератора и чьи тепловые свойства позволяют контролируемо плавить или испарять, этот процесс обеспечивает чистый и точный пропил, которым известна лазерная резка. Материал в фокусной точке плавится или испаряется, струя вспомогательного газа выталкивает расплавленный или испаренный материал из пропила, а окружающий материал остаётся практически нетронутым, поскольку энергия очень сконцентрирована, а взаимодействие очень кратковременно.
Проблема возникает, когда реакция материала на такой быстрый и интенсивный нагрев заключается не в простом плавлении или испарении, а в химическом разложении. Многие органические полимеры, композиты и материалы с покрытием содержат молекулярные структуры, которые под воздействием лазерного нагрева распадаются на химические компоненты, гораздо более опасные, чем исходный материал. Поливинилхлорид выделяет газообразный хлористый водород. Некоторые эпоксидные смолы выделяют изоцианаты и другие реакционноспособные органические соединения. Композиты из углеродного волокна выделяют мелкие частицы углерода, пригодные для вдыхания, и продукты разложения смол. Эти побочные продукты образуются в зоне лазерной резки в высокой концентрации и немедленно становятся доступными для вдыхания оператором — даже при наличии систем вытяжки дыма — если система вытяжки не разработана и не рассчитана специально на работу с данным опасным соединением.
Почему некоторые материалы несовместимы с лазерной резкой
Несовместимость материалов с лазерной резкой подразделяется на три категории. К категории «несовместимость по безопасности» относятся материалы, продукты термического разложения которых содержат токсичные, коррозионные или канцерогенные соединения, представляющие неприемлемую опасность для здоровья операторов и других лиц, находящихся на предприятии. К категории «несовместимость оборудования» относятся материалы, повреждающие саму систему лазерной резки — как правило, из-за высокой оптической отражательной способности, возвращающей лазерную энергию обратно через систему подачи в лазерный генератор, или из-за образования проводящих или абразивных частиц, загрязняющих оптические компоненты. К категории «несовместимость по качеству» относятся материалы, которые не обеспечивают приемлемых результатов резки независимо от оптимизации параметров — будь то из-за растрескивания под воздействием термического напряжения, плавления и повторного сплавления до затвердевания, чрезмерного обугливания или расслоения и деградации, делающих лазерную резку неподходящим методом обработки.
Эффективность лазерной резки зависит от контролируемого теплового взаимодействия между сфокусированным лучом и обрабатываемым материалом. Когда это взаимодействие приводит к химическому разложению, а не к чистому испарению или плавлению, оно может генерировать токсичные или коррозионные побочные продукты, которые представляют опасность для операторов, повреждают оборудование или приводят к неприемлемому качеству резки. Понимание того, какие категории материалов вызывают эти неблагоприятные последствия, является основой безопасной и эффективной практики лазерной резки.
Опасные материалы: критически важные ограничения по безопасности.
Наиболее серьезной категорией несовместимости при лазерной резке являются материалы, обработка которых приводит к образованию газов или твердых частиц, представляющих непосредственную или совокупную опасность для здоровья операторов. Эти ограничения — не просто рекомендации по передовой практике: в большинстве нормативных актов по охране труда и технике безопасности умышленное воздействие на работников химических опасностей, возникающих при резке таких материалов, является нарушением закона. Каждый оператор лазерной резки и руководитель предприятия должны досконально понимать эту категорию.
ПВХ и хлорсодержащие пластмассы
Поливинилхлорид (ПВХ) — это самый важный материал, которого следует избегать при лазерной резке, и этот запрет является абсолютным. При нагревании ПВХ лазерным лучом полимерная основа разлагается и выделяет газообразный хлористый водород (HCl) в высокой концентрации. Хлористый водород обладает высокой коррозионной активностью — он поражает слизистые оболочки дыхательных путей, глаз и кожи даже при низких концентрациях воздействия, а при более высоких концентрациях может вызвать отек легких и потенциально смертельное повреждение легких. Не менее важно и то, что хлористый водород в присутствии влаги образует соляную кислоту, которая с невероятной скоростью вызывает коррозию металлических компонентов, зеркал и линз лазерного станка — несколько секунд резки ПВХ могут необратимо повредить оптические компоненты, замена которых обойдется в тысячи долларов.
ПВХ широко используется в различных промышленных и бытовых материалах — виниловых напольных покрытиях, пленках для вывесок, обивке мебели, уплотнителях, некоторых тканях с покрытием и изоляции определенных кабелей — и его маркировка не всегда четко указана. Любой материал, предположительно содержащий ПВХ, должен быть протестирован перед лазерной резкой. Для резки ПВХ и аналогичных виниловых материалов более безопасной механической альтернативой являются станки с ЧПУ, оснащенные соответствующим инструментом и местной вытяжной вентиляцией.
Бериллий и сплавы бериллия
Металлический бериллий и сплавы, содержащие бериллий, — включая бериллиевую медь, широко используемую в электрических контактах и прецизионных пружинах, — ни в коем случае не должны обрабатываться лазерной резкой. При нагревании бериллия до температур, создаваемых лазерным генератором, образуются частицы оксида бериллия и пары, которые являются одними из самых опасных промышленных загрязнителей воздуха. Бериллий классифицируется Международным агентством по исследованию рака (IARC) как канцероген группы 1, и хроническое бериллиевое заболевание (ХБЗ) — изнурительное и потенциально смертельное заболевание легких — может развиться даже при очень низком уровне воздействия бериллиевой пыли в течение длительного времени, при этом окончательно установленный безопасный нижний порог не существует. Стандартные системы вытяжки дыма недостаточны для контроля бериллиевого аэрозоля. Предприятиям, которым необходимо резать материалы, содержащие бериллий, следует использовать гидроабразивную резку, которая исключает опасность термического разложения, или механическую обработку с соответствующими инженерными средствами контроля бериллиевой пыли.
Углеродное волокно и стекловолокно
Композитные материалы, армированные углеродным волокном (CFRP) и стекловолокном (GFRP), являются конструкционными композитными материалами, все чаще используемыми в аэрокосмической, автомобильной, спортивной и промышленной отраслях. Оба материала представляют серьезную опасность для здоровья и качества при лазерной резке. Когда луч лазерного генератора обрабатывает композиты из углеродного волокна или стекловолокна, он одновременно абляционно разрушает армирующие волокна и термически разлагает полимерную матрицу. В результате возникает двойная опасность: тонкие респирабельные волокна — как углеродные, так и стеклянные — физически опасные для легких, в сочетании с продуктами разложения смоляной системы, которые обычно включают стирол, формальдегид и другие летучие органические соединения, токсичные, а в некоторых случаях и канцерогенные. Края CFRP, обработанные лазером, также имеют зону термического воздействия различной глубины, в которой матричная смола выгорела, оставив оголенные углеродные волокна, которые снижают механическую прочность кромки — проблема качества, особенно актуальная для конструкционных применений. Фрезерные станки с ЧПУ, оснащенные алмазным или твердосплавным инструментом, в сочетании с эффективной системой пылеудаления, являются предпочтительной альтернативой для резки CFRP и GFRP в большинстве производственных сред.
Искусственная кожа и винил
Искусственную кожу, синтетическую кожу и ткани с виниловым покрытием часто путают с натуральной кожей и другими материалами, совместимыми с лазерной резкой, но обычно они основаны на ПВХ или полиуретане, которые при лазерной резке выделяют опасные продукты разложения. Искусственная кожа на основе ПВХ выделяет хлористый водород, как описано выше. Искусственная кожа на основе полиуретана выделяет изоцианаты — высокореактивные химические вещества, являющиеся сильными респираторными сенсибилизаторами, способными вызывать профессиональную астму, иногда даже при чрезвычайно низких концентрациях воздействия. После сенсибилизации к изоцианатам у человека могут возникать тяжелые астматические реакции при концентрациях значительно ниже предельно допустимых для труда. Перед резкой любой искусственной кожи или ткани с покрытием с помощью лазерного генератора необходимо подтвердить состав основного материала. Натуральная кожа и материалы, не содержащие изоцианатов, совместимы с лазерной резкой; материалы на основе ПВХ и полиуретана — нет. Станки с ЧПУ с осциллирующим ножом обеспечивают чистую, не выделяющую дыма альтернативу для резки искусственной кожи и материалов с виниловым покрытием.
Пенополистирол и полипропилен
В производстве упаковки, выставочных стендов и моделей часто используется пеноматериал для лазерной резки, однако не все типы пеноматериала подходят для этой цели. Особенно проблематичен пенополистирол, включая вспененный полистирол (EPS, широко известный как пенополистирол). При нагревании лазерным генератором полистирол разлагается, выделяя мономер стирола и ряд других ароматических углеводородов, некоторые из которых классифицируются как возможные или вероятные канцерогены для человека. Полистирол также легко воспламеняется при лазерном нагреве, и образующееся пламя может быстро распространяться по структуре пеноматериала, создавая пожарную опасность внутри корпуса станка. Полипропилен выделяет менее токсичные пары, чем полистирол, но также имеет тенденцию плавиться и сплавляться, а не резать чисто, что приводит к низкому качеству кромки и делает лазерную резку неэффективным методом даже без учета требований безопасности. Предпочтительными методами резки полистирола и полипропилена являются фрезерные станки с ЧПУ или осциллирующие ножи.
Эпоксидные и фенольные смолы
Эпоксидные смолы, используемые в качестве клеев, покрытий и матричного материала во многих армированных волокном композитах, и фенольные смолы, используемые в электротехнических ламинатах, печатных платах и формованных компонентах, при обработке лазерными генераторами выделяют опасные продукты термического разложения. При разложении эпоксидной смолы выделяется сложная смесь летучих органических соединений, включая бисфенол А, эпихлоргидрин и различные реактивные амины; некоторые компоненты классифицируются как сенсибилизаторы или потенциальные канцерогены. При разложении фенольной смолы выделяются формальдегид, фенол и другие альдегиды и ароматические соединения, которые при длительном воздействии вызывают сильное раздражение и являются канцерогенными. Материалы, содержащие значительные количества этих смол — печатные платы, фенольные ламинаты и многие композитные компоненты — не следует подвергать лазерной резке. Более безопасной альтернативой для этих материалов является гидроабразивная резка или обработка на станках с ЧПУ с соответствующим контролем пыли.
Наиболее строгие ограничения по безопасности лазерной резки распространяются на ПВХ и хлорсодержащие пластмассы, бериллий и бериллиевые сплавы, углеродное волокно и стекловолоконные композиты, искусственную кожу и винил, пенополистирол и полипропилен, а также материалы, содержащие эпоксидные и фенольные смолы. Каждый из этих материалов при лазерном нагреве образует химические побочные продукты, представляющие серьезную опасность для дыхательных путей, являющиеся канцерогенными или коррозионными. Эти ограничения не подлежат обсуждению — они отражают реальные и серьезные риски для здоровья, которые должны быть четко обозначены в программах обучения операторов и обеспечения безопасности на производстве, и для этих материалов следует рассмотреть безопасные альтернативные методы, такие как фрезерование на станках с ЧПУ, гидроабразивная резка или резка осциллирующим ножом.
Светоотражающие и термостойкие материалы
Вторая категория несовместимости лазерной резки включает материалы, повреждающие саму систему лазерной резки, главным образом из-за высокой оптической отражательной способности, которая возвращает энергию лазера обратно в систему доставки луча и лазерный генератор. Эта проблема защиты оборудования отличается от проблем безопасности оператора, рассмотренных в предыдущем разделе, но не менее важна для целостности и долговечности системы резки.
Металлы с высокой отражательной способностью: медь, латунь и алюминий.
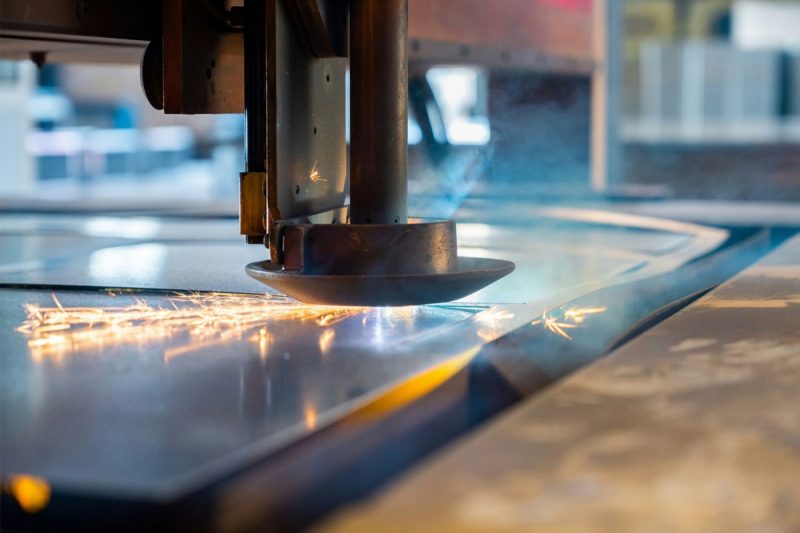
Металлы с высокой отражательной способностью — особенно полированная медь, латунь и алюминий — представляют собой серьезную проблему для защиты оборудования волоконных лазерных генераторов, работающих на длине волны 1064 нм. При комнатной температуре и в полированном состоянии эти металлы могут отражать от 90 до 98 процентов падающего лазерного излучения, а не поглощать его. Отраженная энергия не просто рассеивается — значительная ее часть возвращается через фокусирующую оптику и систему доставки луча в сам лазерный генератор, где она может повредить выходное волокно, компоненты изолятора и, в тяжелых случаях, усиливающее волокно лазерного генератора. Это повреждение от обратного отражения может быть катастрофическим и дорогостоящим, требуя замены лазерного генератора или основных узлов.
Это не означает, что эти металлы нельзя резать лазером — современные мощные волоконные лазерные генераторы, оснащенные системами защиты от обратного отражения, и зеленые лазерные генераторы, длина волны которых 532 нм лучше поглощается медью, могут эффективно обрабатывать эти материалы при правильных условиях и с соответствующей конфигурацией оборудования. Однако резка сильно отражающих металлов на лазерных генераторах без надлежащей защиты от обратного отражения или без надлежащей оптимизации параметров сопряжена с риском серьезного и дорогостоящего повреждения оборудования. CO2-лазеры, работающие на длине волны 10,6 мкм, в целом менее эффективны для резки металлов, но не подвержены такому же риску обратного отражения, как медь и латунь. Для обычной резки меди и латуни без специализированного лазерного оборудования практичными альтернативами являются фрезерование на станках с ЧПУ или плазменная резка.
Толстые или закаленные металлы, производство которых выходит за пределы возможностей станка.
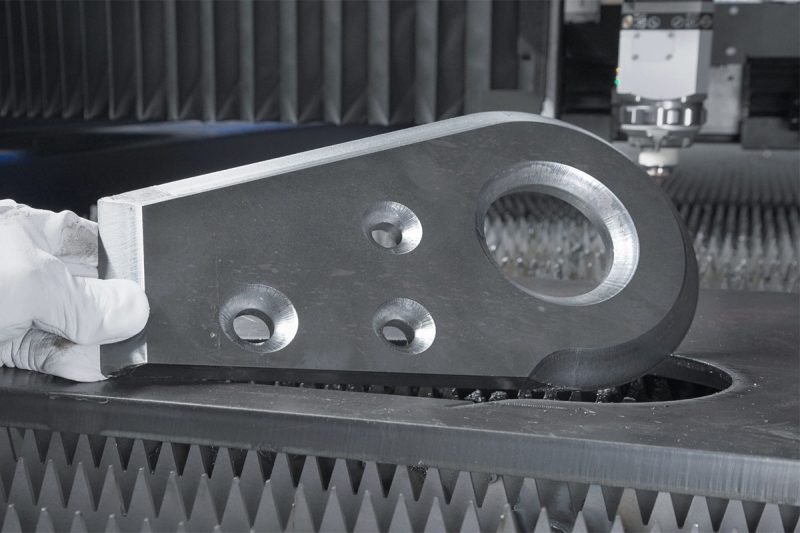
Каждый станок лазерной резки имеет номинальную максимальную толщину резки для каждого типа материала, определяемую выходной мощностью лазерного генератора, качеством луча и способностью системы подачи вспомогательного газа выталкивать расплавленный материал из глубоких пропилов. Попытка резки материалов, превышающих эти номинальные толщины, не просто приводит к более медленной и грубой резке — она вызывает неполное проплавление, чрезмерное накопление шлака, перегрев, который может деформировать заготовку и исказить геометрию реза, а в крайних случаях может привести к воспламенению скопившегося расплавленного металла в пропиле под воздействием вспомогательного газа, создавая опасность возгорания. Закаленные инструментальные стали и высоколегированные стали представляют дополнительные сложности: высокое содержание углерода и легирующих элементов изменяют поведение расплава таким образом, что могут образовываться трещины, закаленные кромки реза, которые имеют неточные размеры и механически слабы. Для резки очень толстых листов или закаленной стали подходящими альтернативными процессами являются плазменная резка, гидроабразивная резка или обработка на станках с ЧПУ.
Металлы с высокой отражательной способностью — особенно полированные. медь, латунь, и алюминий — представляют опасность обратного отражения для волоконных лазерных генераторов без соответствующих систем защиты, а их обработка требует специальных конфигураций станков и знания параметров. Попытка резки материалов, выходящих за пределы номинальной мощности лазерного генератора, чревата ухудшением качества резки и потенциальной пожарной опасностью. В обоих случаях доступны и подходят альтернативные процессы резки — фрезерование на станках с ЧПУ, плазменная резка или гидроабразивная резка — для применений, выходящих за пределы безопасной рабочей зоны системы лазерной резки.
Материалы, которые приводят к низкому качеству резки.
Помимо соображений безопасности и защиты оборудования, третья категория несовместимости лазерной резки включает материалы, которые просто не обеспечивают приемлемого качества резки при обработке лазерным генератором, независимо от того, насколько тщательно оптимизированы параметры. Для таких материалов лазерная резка не просто опасна — это неподходящий инструмент для этой работы.
Некоторые виды керамики и камня
Плотная керамика — оксид алюминия, карбид кремния, диоксид циркония — и природные каменные материалы, такие как гранит, мрамор и песчаник, обладают высокой устойчивостью к термическому воздействию лазерных генераторов. Эти материалы имеют очень высокие температуры плавления, очень низкую теплопроводность и хрупкое разрушение, что делает контролируемую лазерную резку чрезвычайно сложной. Вместо чистого плавления в пропиле, керамические и каменные материалы накапливают термическое напряжение в зоне взаимодействия с лазером, и концентрированный нагрев вызывает растрескивание и сколы, которые непредсказуемо распространяются по материалу. В результате получаются грубые, неточные разрезы, часто сопровождающиеся растрескиванием или расслоением рядом с линией разреза. Хотя специализированные лазерные генераторы, работающие на УФ-длинах волн и с очень высокой энергией импульса, могут наносить разметку и микрорезь на некоторые виды керамики в приложениях для прецизионной электроники, это узкие исключения, требующие высокоспециализированного оборудования, которого нет в обычных цехах лазерной резки. Для резки керамики и камня наиболее распространенными и надежными методами являются гидроабразивная резка и резка алмазными пилами.
Закаленное или многослойное стекло
Обычное стекло можно разметить и разрезать с помощью CO2-лазеров, которые хорошо поглощают свет на длине волны 10,6 мкм. Однако закаленное стекло, подвергнутое термической обработке для создания сжимающего напряжения на его поверхности, практически невозможно разрезать лазером. Внутреннее напряженное состояние закаленного стекла означает, что любое образование трещин, в том числе вызванное лазерным нагревом, мгновенно и катастрофически распространяется по всей поверхности стекла, разбивая его на характерные мелкие фрагменты безопасного стекла. Ламинированное стекло, в котором несколько слоев стекла соединены между собой промежуточными пленками, представляет дополнительные сложности, поскольку лазерный луч должен проходить через промежуточные материалы с очень разной поглощающей способностью, чем у стекла. Для резки стекла подходящими альтернативами являются обычные алмазные шлифовальные круги, гидроабразивная резка или специализированное оборудование для лазерной обработки стекла, работающее с контролируемыми параметрами.
Печатные платы
Печатные платы (ПП) в собранном виде — с прикрепленными электронными компонентами — не следует резать лазерным генератором. Тепловая энергия процесса лазерной резки достаточна для повреждения или разрушения электронных компонентов внутри и вблизи зоны резки. Конденсаторы, интегральные схемы и другие компоненты поверхностного монтажа не выдерживают локальных перепадов температуры, связанных с лазерной резкой, а электрические соединения внутри самой ПП могут быть прерваны или закорочены в процессе резки. Для разделения ПП на отдельные платы — отделения отдельных плат от производственной панели — можно использовать специализированные УФ-лазерные генераторы, работающие на контролируемых низких уровнях энергии, на печатных платах без компонентов, но это высокоточная операция, требующая специального оборудования и тщательного контроля параметров. Механическое разделение на платы с использованием фрезерных станков или специализированных систем V-образных надрезов и защелок остается наиболее распространенным методом разделения собранных ПП.
Некоторые виды керамики и камня, закаленное и многослойное стекло, а также собранные печатные платы представляют собой материалы, для которых лазерная резка приводит к неприемлемым результатам качества — растрескиванию, разрушению или повреждению компонентов — независимо от оптимизации параметров. Это материалы, для которых лазерная резка не подходит при тщательной настройке; это материалы, для которых лазерная резка принципиально нецелесообразна. В качестве альтернативы для таких применений подходят гидроабразивная резка, резка алмазным диском и специализированные механические системы разделения панелей.
Материалы, требующие особых мер предосторожности, а не полного избегания.
Не все проблемные материалы для лазерной резки требуют полного отказа. Несколько важных категорий материалов можно безопасно и эффективно обрабатывать лазером, если соблюдать определенные меры предосторожности, использовать соответствующие конфигурации оборудования, а также понимать и учитывать ограничения процесса для данного материала. В этом разделе определены эти материалы и необходимые меры предосторожности.
Металлы с покрытием или окрашенные
Металлические подложки с поверхностными покрытиями — оцинкованная сталь, сталь с порошковым покрытием, анодированный алюминий и окрашенные металлы — как правило, могут быть подвергнуты лазерной резке, но материал покрытия необходимо оценить перед обработкой. Оцинкованная сталь с цинковым покрытием выделяет пары оксида цинка во время лазерной резки, которые представляют собой острую опасность — при значительном воздействии они вызывают лихорадку, вызванную металлическими парами, — и требуют надежной системы вытяжки паров, а при больших объемах производства — дополнительных мер защиты органов дыхания. Порошковые покрытия и краски, содержащие соединения хрома — особенно шестивалентный хром, являющийся мощным канцерогеном, — требуют, чтобы резка проводилась с использованием систем вытяжки, рассчитанных на воздействие аэрозоля хрома, и чтобы мониторинг атмосферы подтверждал уровни воздействия ниже установленных норм. Анодированный алюминий, как правило, безопаснее, поскольку анодированный слой удаляется чисто с минимальным количеством опасных побочных продуктов, но качество резки через толстые анодированные слои может потребовать корректировки параметров.
Изделия из обработанной или композитной древесины
Натуральная массивная древесина — один из наиболее широко и успешно обрабатываемых материалов с помощью лазерных генераторов CO2. Однако при работе с некоторыми изделиями из древесины необходимо соблюдать меры предосторожности. Древесноволокнистая плита средней плотности (МДФ) содержит связующие вещества на основе мочевино-формальдегидной смолы, которые выделяют формальдегид при нагревании лазерным генератором — формальдегид является известным канцерогеном для человека и сильным раздражителем дыхательных путей. Для резки МДФ требуется эффективная вытяжка дымовых газов с использованием соответствующих фильтрующих материалов, а при больших объемах резки МДФ может потребоваться мониторинг атмосферы и программы защиты органов дыхания. Фанера, содержащая клеи на основе формальдегида, представляет аналогичные проблемы, хотя воздействие на единицу площади, как правило, ниже, чем для МДФ. Древесина, обработанная под давлением — пропитанная медью, хромом и мышьяком (CCA) или другими консервантами — не должна подвергаться лазерной резке без специальной оценки продуктов разложения консерванта, поскольку соединения мышьяка и хрома являются высокотоксичными. Фрезерные станки с ЧПУ хорошо подходят для резки МДФ и обработанной древесины без опасности термического разложения.
Некоторые виды медицинского пластика
Медицинские пластмассы, в том числе те, которые содержат специальные стабилизаторы и добавки для имплантатов или медицинских изделий, могут содержать соединения, образующие опасные побочные продукты при лазерной резке, даже если базовый полимер является приемлемым. Например, силикон при лазерной резке образует частицы диоксида кремния — это скорее пыль, чем остротоксичное соединение, но требующее удаления. ПТФЭ (политетрафторэтилен, или тефлон) при нагревании выше температуры разложения образует перфторированные продукты разложения — некоторые из которых являются остротоксичными даже в очень низких концентрациях — и не должен подвергаться лазерной резке без специальной оценки безопасности. Для медицинских изделий, где требуется отслеживаемость материалов и валидация процесса, параметры процесса лазерной резки должны быть официально подтверждены, а профиль образования дымовых газов должен быть специально охарактеризован для обеспечения соответствия нормативным требованиям.
Металлы с покрытием, обработанные древесные изделия и некоторые медицинские пластмассы можно резать лазером при соблюдении соответствующих мер предосторожности, включая надежную систему вытяжки дыма, средства защиты органов дыхания (при необходимости) и проверку параметров, а не при полном отказе от обработки. Ключевым требованием в каждом случае является обоснованная оценка состава конкретного материала и продуктов его разложения под воздействием лазерного нагрева, а не единодушное принятие или отклонение на основании только категории основного материала. В сомнительных случаях фрезерование на станках с ЧПУ остается надежной альтернативой, не выделяющей дыма, для многих из этих материалов.
Безопасные альтернативы для материалов ограниченного доступа
Для любого материала, непригодного для лазерной резки, практически всегда существует один или несколько альтернативных процессов резки, которые могут обеспечить эффективные, более безопасные и зачастую более качественные результаты обработки. Понимание того, какие альтернативы следует выбирать для различных материалов с ограничениями, помогает предприятиям по обработке удовлетворять разнообразные потребности клиентов, избегая при этом неприемлемых рисков для операторов.
Гидроабразивная резка — технология, использующая струю воды под высоким давлением (обычно смешанную с абразивным гранатом) для резки материалов без выделения тепла — является наиболее распространенной альтернативой для материалов, где лазерная резка запрещена из-за риска термического разложения или склонности к растрескиванию под воздействием тепла. Поскольку в зоне резки не выделяется тепло, гидроабразивная резка предотвращает химические реакции разложения, которые представляют опасность при лазерной резке таких материалов, как ПВХ, бериллий, углеродное волокно, эпоксидные смолы и подобные вещества. Гидроабразивная резка может обрабатывать практически любой материал, включая керамику, камень, закаленное стекло, композиты и толстые металлические пластины, обеспечивая резку с превосходным качеством кромки и полным отсутствием зоны термического воздействия. Ее основными ограничениями являются более низкая скорость по сравнению с лазерной резкой при обработке тонких листовых материалов, а также образование влажной суспензии — смеси обломков заготовки и абразива, — которая требует специального сбора и утилизации.
Фрезерные станки с ЧПУ, использующие вращающиеся режущие инструменты для механического удаления материала, являются отличной альтернативой для обработки изделий из древесины (включая МДФ и фанеру), пластмасс (включая ПВХ и поликарбонат), композитных панелей, пенопласта (включая полистирол и полиуретан) и мягких металлов. Процесс фрезерования на станках с ЧПУ не вызывает термического разложения материала и не образует опасных побочных продуктов; однако механическое резание приводит к образованию пыли и мусора, что требует использования эффективной системы пылеудаления. В нашей линейке продукции лазерная резка CO2 является отличным дополнением к волоконной лазерной резке; она специально разработана для резки неметаллических материалов, таких как акрил, натуральная кожа, резина и необработанная древесина, и обеспечивает высококачественную резку с чистыми пропилами и автоматически запаянными кромками для тех органических материалов, которые плохо подходят для обработки волоконным лазером. Для искусственной кожи, виниловых материалов и различных видов пенопласта — особенно тех материалов, которые не подходят для резки любым типом лазера — системы резки с осциллирующим ножом на станках с ЧПУ предлагают решение для точной резки, не выделяющее тепла. Следовательно, в таких отраслях, как производство вывесок, упаковки и полиграфии, а также текстильной и швейной промышленности, эта система стала предпочтительным методом обработки гибких материалов и композитных панелей.
Гидроабразивная резка, ЧПУ-гравировка, специализированная CO2-лазерная резка неметаллических материалов и резка осциллирующим ножом с ЧПУ — эти четыре процесса в совокупности представляют собой набор безопасных и эффективных альтернативных решений для обработки различных категорий материалов, считающихся “непригодными для волоконно-лазерной резки”. Выбор подходящего альтернативного решения требует сопоставления процесса с конкретными материалами, желаемым качеством резки, объемом производства и экономическими ограничениями — задача, которую облегчают экспертные услуги по оценке применения, предлагаемые компанией AccTek.
Как определить неизвестные материалы перед лазерной резкой
В реальных производственных условиях операторам часто приходится работать с материалами, которые не полностью охарактеризованы — немаркированными заготовками, материалами, предоставленными заказчиком, восстановленными или избыточными материалами, а также композитными материалами, точный состав которых не задокументирован. Разработка надежных методов идентификации неизвестных материалов перед лазерной резкой является важнейшим аспектом обеспечения безопасности.
Испытание на горение и идентификация материалов
Контролируемый тест на горение — воздействие на небольшой образец неизвестного материала источником пламени вне станка лазерной резки и наблюдение за характеристиками пламени, дыма и запаха — может предоставить полезную информацию для предварительной оценки. ПВХ и хлорсодержащие пластмассы дают характерное желто-зеленое пламя и испускают резкий, едкий запах соляной кислоты. Полиуретан дает более сложный запах и черный дым. Полиэстер и нейлон горят с разным цветом пламени и производят характерные запахи, которые опытные операторы могут научиться различать. Однако тест на горение имеет серьезные ограничения: он требует воздействия на оператора продуктов сгорания образца и не обеспечивает однозначной идентификации сложных композитов или неизвестных пакетов добавок. Тест на горение следует использовать только в качестве предварительного инструмента скрининга, и любой материал, который во время теста на горение показывает признаки хлора, изоцианата или других запрещенных соединений, должен быть немедленно отбракован для лазерной резки.
Паспорта безопасности для консультаций
Наиболее надежным методом подтверждения пригодности материала для лазерной резки является ознакомление с паспортом безопасности (SDS) конкретного материала от его производителя. Документы SDS, требуемые стандартом OSHA по информированию об опасностях и аналогичными правилами во всем мире, содержат информацию о химическом составе материала и перечень продуктов термического разложения, образующихся при нагревании материала. Разделы 5 (меры пожаротушения) и 10 (стабильность и реакционная способность) паспорта безопасности являются наиболее важными для оценки пригодности материала для лазерной резки. Если в паспорте безопасности в качестве продуктов термического разложения указаны хлористый водород, изоцианаты, соединения бериллия, формальдегид или другие запрещенные соединения, материал не следует подвергать лазерной резке. Получение паспорта безопасности от поставщика материала перед обработкой любого нового или нехарактеризованного материала является простым и очень надежным методом обеспечения безопасности.
Важно отметить, что паспорта безопасности материалов (SDS) значительно различаются по уровню детализации информации о продуктах термического разложения. Некоторые документы SDS содержат исчерпывающий список продуктов разложения с указанием предельных значений воздействия; другие же содержат лишь общие утверждения, такие как “термическое разложение может приводить к образованию токсичных газов”, которые не дают конкретных указаний. Если паспорт безопасности недостаточно детализирован для подтверждения безопасности материала для лазерной резки, следует обратиться непосредственно к производителю материала за более подробными данными о термическом разложении или рассматривать материал как потенциально опасный и выбрать альтернативный процесс резки. Бремя доказывания безопасности материала лежит на операторе — нечеткий или неполный паспорт безопасности не является достаточным основанием для предположения о безопасности материала для лазерной резки.
Когда следует обратиться к специалисту
Некоторые вопросы идентификации материалов и оценки безопасности выходят за рамки знаний и инструментов, доступных обычным операторам лазерной резки и руководителям предприятий. Когда состав материала действительно неизвестен и не может быть определен по маркировке или паспорту безопасности, когда есть подозрение, что материал содержит опасные компоненты, но доказательства неоднозначны, или когда предприятие впервые рассматривает возможность лазерной резки новой категории материалов, целесообразно обратиться к квалифицированному специалисту по промышленной гигиене или охране труда. Эти специалисты могут организовать лабораторный анализ образцов материалов, оценить адекватность существующих систем вытяжки и вентиляции для предлагаемого применения и предоставить документально подтвержденную оценку безопасности, которая может потребоваться в соответствии с требованиями нормативных актов и процедур должной осмотрительности.
Идентификация материалов перед лазерной резкой должна проводиться поэтапно: визуальный осмотр и проверка маркировки в качестве первого шага, испытания на огнестойкость в качестве предварительного метода скрининга неидентифицированных материалов, изучение паспортов безопасности материалов (SDS) в качестве окончательного метода химической оценки, а также консультация специалистов по промышленной гигиене для решения сложных или важных вопросов оценки материалов. Лазерная резка материалов запрещена без как минимум разумных оснований для уверенности в их химической совместимости с технологическим процессом.
Рекомендации по безопасному выполнению операций лазерной резки
Даже при правильной идентификации материалов и исключении несовместимых материалов из процесса лазерной резки, поддержание безопасных условий эксплуатации требует постоянного внимания к системам вытяжки дымовых газов, средствам индивидуальной защиты и системам безопасности оборудования. В этом разделе обобщены передовые методы работы, лежащие в основе безопасной лазерной резки в любой производственной среде.
Требования к вентиляции и вытяжке дымовых газов
Эффективная вытяжка дымовых газов является основным инженерным средством контроля химических и твердых опасностей, возникающих при лазерной резке любых материалов. Система вытяжки должна быть рассчитана таким образом, чтобы улавливать дымовые газы в месте их образования — внутри корпуса станка — до того, как они смогут распространиться по всему предприятию. Поток вытяжного воздуха должен быть достаточным для поддержания скорости улавливания в зоне резки, даже если тип материала, скорость резки и мощность лазерного генератора меняются в зависимости от выполняемой работы. Система фильтрации должна соответствовать конкретным присутствующим опасностям: HEPA-фильтрация улавливает мелкие частицы; фильтрация активированным углем адсорбирует летучие органические соединения; а для кислых газов, таких как хлористый водород, требуются специальные фильтрующие материалы. Фильтрующие материалы необходимо менять по графику — засоренный фильтр обеспечивает незначительную защиту, оставаясь при этом работоспособным. На предприятиях, обрабатывающих материалы с разнообразным профилем дымовых газов, стандартной является многоступенчатая система фильтрации с регулярно проверяемой производительностью.
Работу систем вытяжки дымовых газов следует периодически проверять, а не считать достаточной только потому, что система работает. Измерение расхода воздуха в точке вытяжки, контроль перепада давления на фильтре как индикатор его заполнения, а в условиях повышенной опасности – периодический отбор проб атмосферного воздуха для проверки того, что концентрация загрязняющих веществ остается ниже предельно допустимых концентраций на рабочем месте, – это меры проверки, которые превращают систему вытяжки дымовых газов из пассивной установки в активно управляемую инженерную систему контроля. Предприятия, которые обрабатывают различные материалы на одном и том же станке, должны вести учет материалов, которые были оценены на предмет опасности дымовых газов, и необходимых мер по вытяжке для каждого из них, чтобы операторы могли убедиться в правильности выбранной системы вытяжки перед началом любой новой работы по резке.
Средства индивидуальной защиты
Средства индивидуальной защиты служат дополнительной линией защиты, когда инженерные средства контроля не обеспечивают полного сдерживания опасностей, распространяющихся по воздуху. Защитные очки, предназначенные для работы с лазерами, — с оптической плотностью и диапазоном длин волн, соответствующими конкретному типу лазерного генератора, — должны использоваться во время любых процедур, которые могут быть связаны с воздействием прямого или отраженного лазерного излучения, включая выравнивание, техническое обслуживание и любые операции в открытом корпусе. Средства защиты органов дыхания — полумаски с соответствующими картриджами для конкретных присутствующих опасностей — должны быть доступны и использоваться при выполнении операций, генерирующих повышенную концентрацию паров, включая замену фильтров, очистку корпуса и любую резку материалов с известными опасными парами. Термостойкие перчатки защищают от ожогов свежеразрезанными деталями, которые могут сохранять значительное тепло в течение нескольких минут после резки. Защитная обувь защищает от опасности падения обрезков листового металла и готовых деталей.
Системы ограждения и блокировки оборудования
Защитный кожух станка лазерной резки, который удерживает лазерное излучение в зоне резки и предотвращает доступ оператора во время работы, должен поддерживаться в исправном состоянии и ни в коем случае не должен быть отключен или обойден. Блокировки безопасности, останавливающие лазерный генератор при открытии или снятии панелей кожуха, являются критически важными системами защиты, которые необходимо регулярно проверять и немедленно ремонтировать в случае обнаружения неисправности. На предприятиях, где одновременно работают несколько станков лазерной резки, необходимо регулировать суммарную нагрузку по выбросам дыма и уровень шума на уровне предприятия посредством общей системы вентиляции и акустического контроля, в дополнение к вытяжной вентиляции на каждом отдельном станке.
Безопасная лазерная резка зависит от трех взаимосвязанных уровней защиты: эффективной системы вытяжки дымовых газов, размер и фильтрация которых соответствуют конкретным обрабатываемым материалам, надлежащих средств индивидуальной защиты для всех операторов и обслуживающего персонала, а также надлежащего обслуживания защитных кожухов станков и систем блокировки безопасности. Эти меры защиты должны активно контролироваться и регулярно проверяться, а не рассматриваться как разовые установки, которые, как можно предположить, функционируют правильно без постоянного осмотра и обслуживания.
Заключение
В данной статье представлено исчерпывающее руководство по материалам, которые не следует резать лазерным резаком, охватывающее критически важные ограничения, защищающие здоровье оператора, меры защиты оборудования, обеспечивающие безопасность системы лазерной резки, ограничения качества, делающие некоторые материалы по своей природе непригодными для лазерной обработки, и меры предосторожности, позволяющие безопасно обращаться с материалами, находящимися на грани допустимого.
Главный вывод ясен: лазерная резка — мощная и универсальная технология, но она не является универсальным решением. ПВХ и хлорсодержащие пластмассы, бериллий и его сплавы, углеродное волокно и стекловолоконные композиты, искусственная кожа и винил, пенополистирол и полипропилен, а также эпоксидные и фенольные смолы — все они выделяют опасные продукты термического разложения, представляющие серьезную угрозу для здоровья операторов. Эти риски не контролируются должным образом стандартными системами вытяжки дыма и в некоторых случаях также приводят к необратимому повреждению самого станка лазерной резки. Высокоотражающие металлы и материалы, превышающие номинальную мощность станка, представляют опасность для оборудования, последствия которой варьируются от дорогостоящего повреждения оптических компонентов до отказа лазерного генератора. Некоторые виды керамики, закаленного стекла и собранных печатных плат просто не обеспечивают приемлемого качества резки в условиях лазерной обработки, независимо от оптимизации параметров.
Для каждого материала с ограничениями существуют безопасные и эффективные альтернативные процессы резки: гидроабразивная резка для термочувствительных и труднообрабатываемых материалов, фрезерные станки с ЧПУ для изделий из дерева, пластмасс и композитов, лазерная резка CO2 для неметаллических материалов, таких как акрил и натуральная кожа, и резка осциллирующим ножом с ЧПУ для гибких материалов и искусственной кожи. Наличие этих альтернатив означает, что ограничения лазерной резки не приводят к производственным ограничениям — они приводят к необходимости правильного подбора процесса в соответствии с материалом, что является основой качественной производственной практики.
Знание того, что нельзя резать, так же важно, как и знание того, что может резать лазерный генератор. Операторы и руководители предприятий, которые разрабатывают и поддерживают глубокое понимание совместимости материалов, инвестируют в систематическую идентификацию материалов и поддерживают эффективные системы безопасности, постоянно достигают сочетания безопасности оператора, долговечности оборудования и качества резки, что делает лазерную резку высокопроизводительным и коммерчески ценным процессом, каким она потенциально может быть.
Получите решения для лазерной резки
Понимание того, какие материалы несовместимы с лазерной резкой, и какие альтернативные процессы позволяют работать с этими материалами, является отправной точкой для создания комплексной системы резки, которая безопасно и эффективно охватывает весь спектр ваших производственных потребностей. Правильный партнер по оборудованию поможет вам разобраться в этих вопросах, обладая опытом в данной области и широким ассортиментом продукции, позволяющим подобрать оптимальный процесс для каждого материала в вашем рабочем процессе.
Актек Лазер Компания является профессиональным производителем лазерного оборудования с более чем десятилетним опытом работы с промышленными заказчиками в широком спектре отраслей и с использованием различных материалов. Ассортимент ее продукции включает в себя: машины для резки волоконным лазером от 1500 Вт до 20 кВт и выше для высокоскоростной прецизионной резки металла; Станки для лазерной резки CO2 для неметаллических материалов, включая акрил, натуральную кожу, дерево, резину и ткань, где длина волны 10,6 мкм обеспечивает превосходное качество краев; Фрезерный станок с ЧПУ станки, подходящие для обработки изделий из древесины, включая МДФ и фанеру, конструкционные пластмассы и композитные панели, где механическая резка позволяет избежать опасностей термического разложения, характерных для лазерной обработки; машины для лазерной маркировки, лазерные сварочные аппараты, и машины для лазерной очистки Эти системы расширяют возможности лазерной обработки на весь производственный процесс. Все системы построены на основе высококачественных лазерных генераторов от всемирно известных брендов, сертифицированных по стандартам CE и FDA, и поддерживаются комплексной сервисной поддержкой на протяжении всего жизненного цикла, включая предпродажные консультации по применению, профессиональную установку и ввод в эксплуатацию, всестороннее обучение операторов, конкурентоспособные поставки запасных частей и оперативную техническую поддержку после продажи. Независимо от того, требуется ли вам лазерный генератор, максимально повышающий производительность резки металла, система CO2, обеспечивающая превосходное качество обработки неметаллических материалов, или фрезерный станок с ЧПУ, безопасно обрабатывающий древесину и композитные материалы, которые невозможно обработать лазерной резкой, команда инженеров-разработчиков готова порекомендовать правильное решение и поддерживать его на протяжении всего срока службы.
Контактная информация
- [email protected]
- [email protected]
- +86-19963414011
- Зона № 3 А, промышленная зона Лунчжэнь, город Юйчэн, провинция Шаньдун.
Получить лазерные решения