

Materialien, die nicht mit Laserschneidmaschinen geschnitten werden können
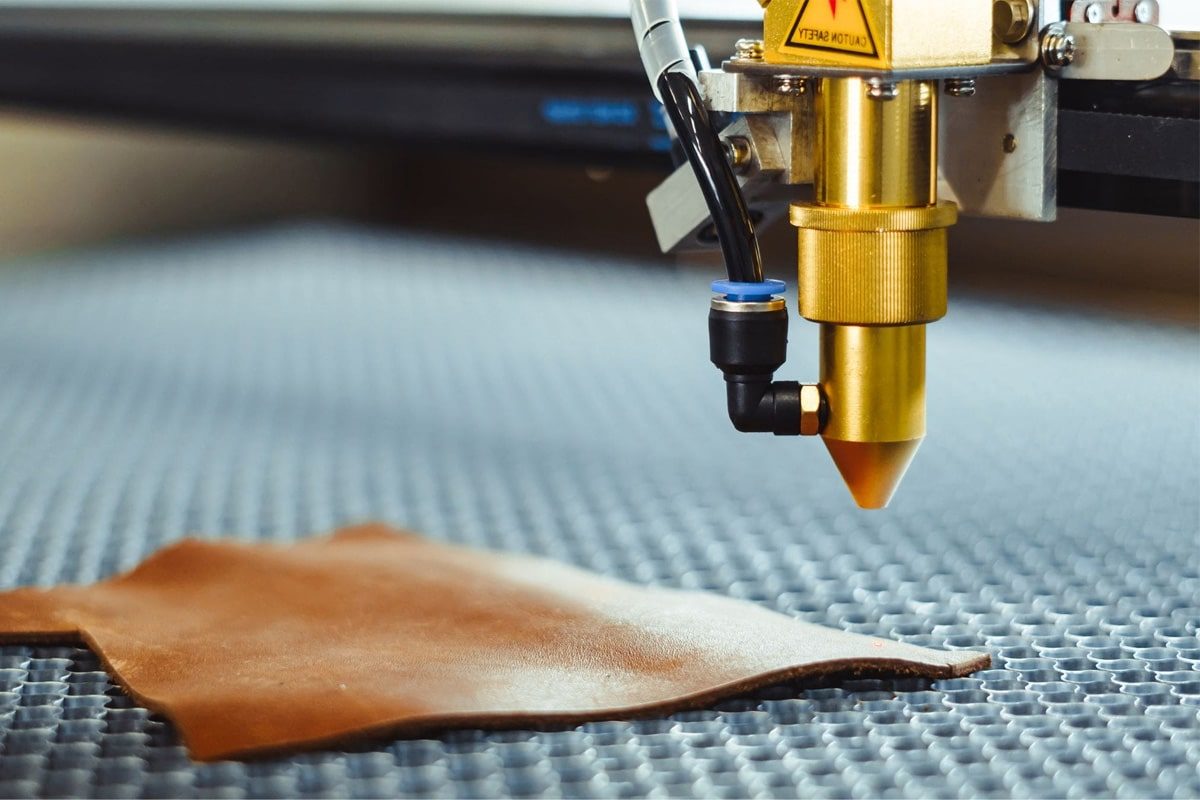
Laserschneiden zählt zu den präzisesten, effizientesten und vielseitigsten Werkstoffbearbeitungstechnologien der modernen Fertigung. Durch die Fokussierung des Laserstrahls auf die Werkstückoberfläche können Laserschneidanlagen Metalle, Kunststoffe, Holz, Verbundwerkstoffe und viele weitere Materialien mit einer Geschwindigkeit und Genauigkeit durchtrennen, die mit mechanischen Schneidverfahren nicht zu erreichen ist. Dank des berührungslosen Verfahrens, der minimalen Schnittfugenbreite und der Möglichkeit, komplexe Geometrien direkt aus digitalen Dateien zu schneiden, ist das Laserschneiden in Branchen wie der Luft- und Raumfahrt, der Automobilindustrie, der Schilderherstellung, der Möbelindustrie, der Modebranche und dem Kunsthandwerk unverzichtbar geworden.
Laserschneiden ist jedoch keine Universallösung für jedes Material. Die hohe Energiedichte, die das Laserschneiden bei der Bearbeitung geeigneter Materialien so effektiv macht, kann bei ungeeigneten Materialien gefährliche Folgen haben. Trifft der Laserstrahl auf bestimmte Materialien, schmilzt oder verdampft das Werkstück durch die thermische Wechselwirkung nicht einfach sauber – es werden chemische Zersetzungsreaktionen ausgelöst, die giftige, korrosive oder krebserregende Gase und Partikel in die Arbeitsumgebung freisetzen. In anderen Fällen beschädigt das Material das Laserschneidsystem selbst durch Rückreflexion des Strahls in die Optik oder den Lasergenerator. In wieder anderen Situationen liefert das Material einfach keine akzeptable Schnittqualität – es verkohlt, reißt, schmilzt unkontrolliert oder verformt sich so, dass Laserschneiden unabhängig von Sicherheitsaspekten ungeeignet ist.
Zu verstehen, welche Materialien in diese eingeschränkten Kategorien fallen – und warum genau diese Einschränkungen gelten – ist nicht nur von technischem Interesse. Es ist eine sicherheitstechnische Notwendigkeit für jeden, der mit einem solchen System arbeitet. Laser-Schneide-Maschine, Das Schneiden verbotener Materialien ist eine Qualitätsmanagementanforderung für jeden Betrieb, der Teile nach Spezifikation fertigt, und eine gesetzliche Verpflichtung in Betrieben, die den Arbeitsschutzbestimmungen unterliegen. Selbst kurzzeitig und unbeabsichtigt kann das Schneiden verbotener Materialien die Bediener chemischen Gefahren aussetzen, deren Auswirkungen akut und sofort erkennbar oder chronisch und kumulativ über Monate und Jahre hinweg auftreten können. Es kann außerdem zum Erlöschen der Gerätegarantie, zur Beschädigung teurer optischer Komponenten und zur Herstellung von Teilen führen, die die Qualitätsstandards nicht erfüllen.
Dieser Artikel bietet einen umfassenden, strukturierten Leitfaden zu Materialien, die nicht mit einem Laserschneider geschnitten werden sollten. Er behandelt die gefährlichen Materialien mit den größten Sicherheitsrisiken, die reflektierenden und thermisch anspruchsvollen Materialien, die zu Geräteschäden führen können, die Materialien, die unabhängig von der Parameteroptimierung eine schlechte Schnittqualität liefern, und die Materialien, die besondere Vorsichtsmaßnahmen erfordern, anstatt sie gänzlich zu vermeiden. Außerdem wird erläutert, wie man unbekannte Materialien vor dem Schneiden identifiziert, welche Best Practices für sichere Laserschneidvorgänge gelten und wie man alternative Schneidverfahren für Materialien auswählt, die mit der Laserbearbeitung nicht kompatibel sind.
Inhaltsverzeichnis
Wie das Laserschneiden mit Materialien interagiert
Bevor man untersucht, welche Materialien nicht lasergeschnitten werden sollten, ist es hilfreich, die physikalischen Prinzipien zu verstehen, die bestimmen, wie das Laserschneiden mit einem beliebigen Material interagiert – und warum diese Wechselwirkungen bei bestimmten Materialarten zu gefährlichen oder inakzeptablen Ergebnissen führen können.
Die grundlegenden Mechanismen der Laser-Material-Wechselwirkung
Wenn der fokussierte Strahl eines Lasergenerators auf eine Materialoberfläche trifft, absorbiert das Material die einfallende Photonenenergie und wandelt sie in einem extrem kleinen Volumen mit extrem hoher Geschwindigkeit in Wärme um. Bei Materialien, deren Wellenlänge optimal zur Wellenlänge des Lasergenerators passt und deren thermische Eigenschaften ein kontrolliertes Schmelzen oder Verdampfen ermöglichen, erzeugt dieses Verfahren die saubere, präzise Schnittfuge, für die das Laserschneiden bekannt ist. Das Material im Brennpunkt schmilzt oder verdampft, ein Hilfsgasstrahl befördert das geschmolzene oder verdampfte Material aus der Schnittfuge, und das umgebende Material bleibt weitgehend unbeeinträchtigt, da die Energie so konzentriert und die Wechselwirkung so kurz ist.
Das Problem entsteht, wenn das Material auf diese schnelle, intensive Erhitzung nicht einfach schmilzt oder verdampft, sondern sich chemisch zersetzt. Viele organische Polymere, Verbundwerkstoffe und beschichtete Materialien enthalten Molekülstrukturen, die sich unter Lasereinwirkung in Komponenten zersetzen, die weitaus gefährlicher sind als das Ausgangsmaterial. Polyvinylchlorid setzt Chlorwasserstoffgas frei. Bestimmte Epoxidharze setzen Isocyanate und andere reaktive organische Verbindungen frei. Kohlenstofffaserverbundwerkstoffe setzen feine, lungengängige Kohlenstoffpartikel und Harzzersetzungsprodukte frei. Diese Nebenprodukte entstehen in der Laserschneidzone in hoher Konzentration und können vom Bediener sofort eingeatmet werden – selbst bei vorhandenen Absauganlagen –, wenn diese nicht speziell für die jeweilige Gefahrstoffverbindung ausgelegt und zugelassen sind.
Warum bestimmte Materialien für das Laserschneiden ungeeignet sind
Die Materialunverträglichkeit beim Laserschneiden lässt sich in drei Kategorien einteilen. Sicherheitsunverträglichkeit beschreibt Materialien, deren thermische Zersetzungsprodukte toxische, korrosive oder krebserregende Verbindungen enthalten, die ein inakzeptables Gesundheitsrisiko für Bediener und andere Personen in der Anlage darstellen. Geräteunverträglichkeit beschreibt Materialien, die das Laserschneidsystem selbst beschädigen – typischerweise durch hohe optische Reflexion, die Laserenergie über das Zuführungssystem zurück in den Lasergenerator reflektiert, oder durch die Entstehung leitfähiger oder abrasiver Partikel, die optische Komponenten verunreinigen. Qualitätsunverträglichkeit beschreibt Materialien, die unabhängig von der Parameteroptimierung keine akzeptablen Schnittergebnisse liefern – sei es, weil sie unter thermischer Belastung reißen, vor dem Erstarren schmelzen und wieder verschmelzen, übermäßige Verkohlung verursachen oder sich delaminieren und auf eine Weise zersetzen, die das Laserschneiden ungeeignet macht.
Die Effektivität des Laserschneidens hängt von einer kontrollierten thermischen Wechselwirkung zwischen dem fokussierten Strahl und dem Werkstückmaterial ab. Führt diese Wechselwirkung zu chemischer Zersetzung anstatt zu sauberer Verdampfung oder Schmelze, können giftige oder korrosive Nebenprodukte entstehen, die die Bediener gefährden, Geräte beschädigen oder zu einer unzureichenden Schnittqualität führen. Das Verständnis der Materialkategorien, die diese unerwünschten Folgen auslösen, ist die Grundlage für sicheres und effektives Laserschneiden.
Gefährliche Stoffe: Sicherheitskritische Beschränkungen
Die schwerwiegendste Kategorie von Unverträglichkeiten beim Laserschneiden betrifft Materialien, deren Verarbeitung Gase oder Partikel erzeugt, die ein unmittelbares oder langfristiges Gesundheitsrisiko für die Bediener darstellen. Diese Einschränkungen sind nicht bloß Empfehlungen für bewährte Verfahren – in den meisten arbeitsrechtlichen Vorschriften stellt die wissentliche Exposition von Arbeitern gegenüber den beim Schneiden dieser Materialien entstehenden chemischen Gefahren einen Rechtsverstoß dar. Jeder Laserschneidanlagenbediener und Anlagenleiter muss diese Kategorie genau kennen.
PVC und chlorhaltige Kunststoffe
Polyvinylchlorid (PVC) ist das mit Abstand wichtigste Material, das beim Laserschneiden vermieden werden muss – das Verbot ist absolut. Wird PVC durch den Laserstrahl erhitzt, zersetzt sich das Polymergerüst und setzt hochkonzentriertes Chlorwasserstoffgas (HCl) frei. Chlorwasserstoff ist stark ätzend – er greift selbst in geringen Konzentrationen die Schleimhäute der Atemwege, die Augen und die Haut an und kann in höheren Konzentrationen Lungenödeme und potenziell tödliche Lungenschäden verursachen. Ebenso kritisch ist, dass Chlorwasserstoff in Gegenwart von Feuchtigkeit Salzsäure bildet, die die metallischen Komponenten, Spiegel und Linsen der Laserschneidmaschine extrem schnell korrodiert – schon wenige Sekunden PVC-Schneiden können optische Komponenten dauerhaft beschädigen, deren Ersatz Tausende von Euro kostet.
PVC findet breite Anwendung in einer Vielzahl von Industrie- und Konsumgütern – Vinylböden, Werbefolien, Polstermöbeln, Dichtungsbändern, einigen beschichteten Textilien und bestimmten Kabelisolierungen – und ist nicht immer eindeutig gekennzeichnet. Materialien, bei denen der Verdacht auf PVC-Gehalt besteht, müssen vor dem Laserschneiden geprüft werden. Für das Schneiden von PVC und ähnlichen Vinylmaterialien bieten CNC-Fräsmaschinen mit geeignetem Werkzeug und lokaler Absaugung eine sicherere mechanische Alternative.
Beryllium und Berylliumlegierungen
Berylliummetall und berylliumhaltige Legierungen – einschließlich Berylliumkupfer, das häufig für elektrische Kontakte und Präzisionsfedern verwendet wird – dürfen niemals lasergeschnitten werden. Beim Erhitzen von Beryllium auf die von einem Lasergenerator erzeugten Temperaturen entstehen Berylliumoxidpartikel und -dämpfe, die zu den gefährlichsten bekannten industriellen Luftschadstoffen zählen. Beryllium ist von der Internationalen Agentur für Krebsforschung (IARC) als Karzinogen der Gruppe 1 eingestuft. Die chronische Berylliumkrankheit (CBD) – eine schwächende und potenziell tödliche Lungenerkrankung – kann sich bereits durch sehr geringe Berylliumstaubbelastung über einen längeren Zeitraum entwickeln, wobei kein eindeutiger Grenzwert für eine sichere Exposition festgelegt wurde. Standardmäßige Absauganlagen reichen nicht aus, um Beryllium-Aerosole zu kontrollieren. Betriebe, die berylliumhaltige Materialien schneiden müssen, sollten Wasserstrahlschneiden einsetzen, wodurch die Gefahr der thermischen Zersetzung ausgeschlossen wird, oder die Bearbeitung unter Einhaltung geeigneter technischer Schutzmaßnahmen gegen Berylliumstaub durchführen.
Kohlenstofffaser und Glasfaser
Kohlenstofffaserverstärkte Polymere (CFK) und glasfaserverstärkte Polymere (GFK) sind Strukturverbundwerkstoffe, die zunehmend in der Luft- und Raumfahrt, der Automobilindustrie, bei Sportartikeln und in industriellen Anwendungen eingesetzt werden. Beide Materialien bergen beim Laserschneiden erhebliche Gesundheits- und Qualitätsrisiken. Beim Bearbeiten von Kohlenstofffaser- oder Glasfaserverbundwerkstoffen durch einen Lasergenerator werden die Verstärkungsfasern abgetragen und das Polymermatrixharz thermisch zersetzt. Dies führt zu einer doppelten Gefährdung: Feine, lungengängige Fasern – sowohl Kohlenstoff als auch Glas –, die die Lunge physikalisch schädigen, sowie die Zersetzungsprodukte des Harzsystems, die typischerweise Styrol, Formaldehyd und andere flüchtige organische Verbindungen enthalten, welche toxisch und in einigen Fällen krebserregend sind. Die lasergeschnittenen Kanten von CFK weisen zudem eine Wärmeeinflusszone unterschiedlicher Tiefe auf, in der das Matrixharz weggebrannt ist. Zurück bleiben blanke Kohlenstofffasern, die die mechanische Festigkeit der Kante verringern – ein Qualitätsproblem, das insbesondere bei Strukturbauteilen von Bedeutung ist. CNC-Fräsmaschinen mit diamantbeschichteten oder Hartmetallwerkzeugen sind in Kombination mit einer effektiven Staubabsaugung in den meisten Produktionsumgebungen die bevorzugte Alternative zum Schneiden von CFK und GFK.
Kunstleder und Vinyl
Kunstleder, synthetisches Leder und vinylbeschichtete Textilien werden häufig mit Naturleder und anderen lasergeeigneten Materialien verwechselt. Sie basieren jedoch typischerweise auf PVC- oder Polyurethan-Substraten, die beim Laserschneiden gefährliche Zersetzungsprodukte freisetzen. PVC-basiertes Kunstleder setzt, wie oben beschrieben, Chlorwasserstoff frei. Polyurethan-basiertes Kunstleder setzt Isocyanate frei – hochreaktive Chemikalien, die stark die Atemwege reizen und selbst bei extrem niedrigen Konzentrationen berufsbedingtes Asthma auslösen können. Nach einer Sensibilisierung gegen Isocyanate können schwere asthmatische Reaktionen bereits bei Konzentrationen weit unterhalb der berufsbedingten Expositionsgrenzwerte auftreten. Vor dem Schneiden von Kunstleder oder beschichteten Textilien mit einem Lasergenerator muss die Zusammensetzung des Basismaterials überprüft werden. Naturleder und isocyanatfreie Materialien sind lasergeeignet; PVC- und polyurethanbasierte Materialien hingegen nicht. CNC-Oszillationsmesserschneidmaschinen bieten eine saubere, abgasfreie Alternative zum Schneiden von Kunstleder und vinylbeschichteten Materialien.
Polystyrol- und Polypropylenschaum
Schaumstoffe werden häufig für das Laserschneiden in Verpackungs-, Display- und Modellbauanwendungen benötigt, jedoch sind nicht alle Schaumstoffarten geeignet. Polystyrolschaum – einschließlich expandiertem Polystyrol (EPS, allgemein bekannt als Styropor) – ist besonders problematisch. Beim Erhitzen durch einen Lasergenerator zersetzt sich Polystyrol und setzt Styrolmonomer sowie eine Reihe anderer aromatischer Kohlenwasserstoffe frei, von denen einige als möglicherweise oder wahrscheinlich krebserregend für den Menschen eingestuft sind. Polystyrol entzündet sich zudem leicht unter Lasereinwirkung, und die entstehende Flamme kann sich schnell durch die Schaumstoffstruktur ausbreiten und eine Brandgefahr im Maschinengehäuse darstellen. Polypropylenschaum erzeugt weniger stark giftige Dämpfe als Polystyrol, neigt aber ebenfalls eher zum Schmelzen und Wiederverschmelzen als zum sauberen Schneiden, was zu einer schlechten Schnittkante führt und das Laserschneiden selbst ohne Berücksichtigung von Sicherheitsaspekten zu einem ineffektiven Verfahren macht. CNC-Fräsen oder das Schneiden mit einem oszillierenden Messer sind die bevorzugten Verfahren für Polystyrol- und Polypropylenschaum.
Epoxid- und Phenolharze
Epoxidharze – verwendet als Klebstoffe, Beschichtungen und Matrixmaterial in vielen faserverstärkten Verbundwerkstoffen – und Phenolharze – verwendet in Elektroniklaminaten, Leiterplatten und Formteilen – erzeugen bei der Bearbeitung mit Lasergeneratoren gefährliche thermische Zersetzungsprodukte. Die Zersetzung von Epoxidharz setzt ein komplexes Gemisch flüchtiger organischer Verbindungen frei, darunter Bisphenol A, Epichlorhydrin und verschiedene reaktive Amine; einige dieser Komponenten gelten als Sensibilisatoren oder potenziell krebserregend. Die Zersetzung von Phenolharz setzt Formaldehyd, Phenol und andere Aldehyde und aromatische Verbindungen frei, die bei längerer Exposition stark reizend und krebserregend wirken. Materialien mit einem hohen Anteil dieser Harze – Leiterplatten, Phenollaminate und viele Verbundbauteile – sollten nicht lasergeschnitten werden. Wasserstrahlschneiden oder CNC-Bearbeitung mit geeigneter Staubabsaugung sind sicherere Alternativen für diese Materialien.
Die strengsten Sicherheitsbeschränkungen beim Laserschneiden gelten für PVC und chlorhaltige Kunststoffe, Beryllium und Berylliumlegierungen, Kohlenstofffaser- und Glasfaserverbundwerkstoffe, Kunstleder und Vinyl, Polystyrol- und Polypropylenschaum sowie Epoxid- und Phenolharz-haltige Materialien. Bei der Lasererhitzung entstehen chemische Nebenprodukte, die ernsthafte Gefahren für die Atemwege, Krebs oder Korrosion bergen. Diese Beschränkungen sind nicht verhandelbar – sie spiegeln reale und gravierende Gesundheitsrisiken wider, die in einer angemessenen Bedienerschulung und in den Sicherheitsprogrammen der Anlagen explizit berücksichtigt werden müssen. Für diese Materialien sollten sichere Alternativverfahren wie CNC-Fräsen, Wasserstrahlschneiden oder Oszillationsmesserschneiden in Betracht gezogen werden.
Reflektierende und thermisch anspruchsvolle Materialien
Eine zweite Kategorie von Inkompatibilitäten beim Laserschneiden umfasst Materialien, die das Laserschneidsystem selbst beschädigen, vor allem durch hohe optische Reflexion, die Laserenergie zurück in das Strahlführungssystem und den Lasergenerator lenkt. Diese Gefährdung des Anlagenschutzes ist zwar von den im vorherigen Abschnitt beschriebenen Sicherheitsbedenken des Bedieners zu unterscheiden, aber ebenso wichtig für die Integrität und Langlebigkeit des Schneidsystems.
Hochreflektierende Metalle: Kupfer, Messing und Aluminium
Hochreflektierende Metalle – insbesondere poliertes Kupfer, Messing und Aluminium – stellen eine erhebliche Herausforderung für den Schutz von Faserlasergeneratoren dar, die bei 1064 nm arbeiten. Bei Raumtemperatur und im polierten Zustand können diese Metalle 90 bis 98 Prozent der einfallenden Laserstrahlung reflektieren, anstatt sie zu absorbieren. Die reflektierte Energie verflüchtigt sich nicht einfach – ein signifikanter Anteil strömt über die Fokussieroptik und das Strahlführungssystem zurück in den Lasergenerator selbst, wo er die Ausgangsfaser, die Isolatorkomponenten und in schweren Fällen die Verstärkungsfaser des Lasergenerators beschädigen kann. Diese Schäden durch Rückreflexion können katastrophal und kostspielig sein und den Austausch des Lasergenerators oder wichtiger Baugruppen erforderlich machen.
Das bedeutet nicht, dass diese Metalle nicht lasergeschnitten werden können – moderne Hochleistungs-Faserlaser mit Rückreflexionsschutz und grüne Laser, deren Wellenlänge von 532 nm von Kupfer besser absorbiert wird, können diese Materialien unter den richtigen Bedingungen und mit geeigneten Maschineneinstellungen effektiv bearbeiten. Das Schneiden hochreflektierender Metalle mit Lasern ohne ausreichenden Rückreflexionsschutz oder ohne entsprechende Parameteroptimierung birgt jedoch das Risiko schwerer und kostspieliger Geräteschäden. CO₂-Laser, die bei 10,6 µm arbeiten, sind im Allgemeinen weniger effektiv bei Metallen, unterliegen aber nicht dem gleichen Rückreflexionsrisiko wie Kupfer und Messing. Für allgemeine Kupfer- und Messingschnitte ohne spezielle Laserausrüstung sind CNC-Fräsen oder Plasmaschneiden praktikable Alternativen.
Dicke oder gehärtete Metalle, die die Maschinenkapazität überschreiten
Jede Laserschneidmaschine hat eine maximale Schnittstärke für jedes Material. Diese wird durch die Ausgangsleistung des Lasergenerators, die Strahlqualität und die Fähigkeit des Hilfsgassystems, geschmolzenes Material aus tiefen Schnittfugen auszustoßen, bestimmt. Der Versuch, Materialien mit höherer Schnittstärke zu schneiden, führt nicht nur zu einem langsameren und raueren Schnitt, sondern auch zu unvollständigem Durchdringen, übermäßiger Schlackenbildung, Wärmestau, der das Werkstück verziehen und die Schnittgeometrie verändern kann. Im Extremfall kann das Hilfsgas sogar das angesammelte geschmolzene Metall in der Schnittfuge entzünden und so Brandgefahr verursachen. Gehärtete Werkzeugstähle und hochlegierte Stähle stellen zusätzliche Herausforderungen dar: Ihr hoher Kohlenstoffgehalt und die Legierungselemente verändern das Schmelzverhalten so, dass rissige, gehärtete Schnittkanten entstehen, die maßgenau und mechanisch schwach sind. Für das Schneiden sehr dicker Bleche oder gehärteter Stähle sind Plasmaschneiden, Wasserstrahlschneiden oder CNC-Bearbeitung geeignete Verfahrensalternativen.
Hochreflektierende Metalle – insbesondere polierte Kupfer, Messing, Und Aluminium Das Schneiden von Materialien, die die Nennleistung des Lasergenerators überschreiten, birgt die Gefahr von Rückreflexionen an Faserlasergeneratoren ohne geeignete Schutzsysteme und erfordert spezifische Maschinenkonfigurationen und Fachkenntnisse im Umgang mit den Parametern. Dies kann zu Schnittfehlern und potenziellen Brandgefahren führen. In beiden Fällen stehen alternative Schneidverfahren wie CNC-Fräsen, Plasmaschneiden oder Wasserstrahlschneiden zur Verfügung, die sich für Anwendungen eignen, die den sicheren Betriebsbereich des Laserschneidsystems überschreiten.
Materialien, die eine schlechte Schnittqualität erzeugen
Neben Sicherheits- und Geräteschutzaspekten umfasst eine dritte Kategorie der Inkompatibilität beim Laserschneiden Materialien, die beim Bearbeiten mit einem Lasergenerator keine akzeptable Schnittqualität liefern, unabhängig davon, wie sorgfältig die Parameter optimiert werden. Für diese Materialien ist Laserschneiden nicht nur gefährlich – es ist schlichtweg das falsche Verfahren.
Bestimmte Keramik und Stein
Dichte Keramiken – Aluminiumoxid, Siliziumkarbid, Zirkonoxid – und Natursteine wie Granit, Marmor und Sandstein sind gegenüber der thermischen Schneidwirkung von Lasergeneratoren äußerst resistent. Diese Materialien weisen sehr hohe Schmelzpunkte, eine sehr geringe Wärmeleitfähigkeit und ein sprödes Bruchverhalten auf, was kontrolliertes Laserschneiden extrem schwierig macht. Anstatt sauber im Schnittspalt zu schmelzen, akkumulieren Keramik- und Steinmaterialien thermische Spannungen in der Laserwechselwirkungszone. Die konzentrierte Erhitzung führt zu Rissen und Absplitterungen, die sich unvorhersehbar durch das Material ausbreiten. Die resultierenden Schnitte sind rau, ungenau und häufig von Rissen oder Delaminationen in der Nähe der Schnittlinie begleitet. Zwar können spezielle Lasergeneratoren, die mit UV-Wellenlängen und sehr hohen Pulsenergien arbeiten, bestimmte Keramiken für Präzisionselektronikanwendungen ritzen und mikroschneiden, doch handelt es sich hierbei um seltene Ausnahmen, die hochspezialisierte Ausrüstung erfordern, die in Standard-Laserschneidanlagen nicht vorhanden ist. Für das Schneiden von Keramik und Stein sind Wasserstrahlschneiden und Diamanttrennsägen die etablierten und zuverlässigen Verfahren.
Gehärtetes oder Verbundglas
Normales Glas lässt sich mit CO₂-Lasern ritzen und schneiden, da diese Laserstrahlen bei einer Wellenlänge von 10,6 µm gut absorbieren. Gehärtetes Glas hingegen – das durch eine Wärmebehandlung unter Druckspannung steht – kann mit keinem praktischen Verfahren lasergeschnitten werden. Aufgrund der inneren Spannungen im gehärteten Glas breitet sich jeder Riss – auch durch Lasererhitzung verursacht – schlagartig und katastrophal über die gesamte Scheibe aus und zersplittert sie in die für Sicherheitsglas typischen kleinen Fragmente. Verbundglas, das aus mehreren Glasschichten mit Zwischenfolien besteht, stellt eine zusätzliche Herausforderung dar, da der Laserstrahl Zwischenschichtmaterialien mit einer deutlich anderen Absorptionsfähigkeit als das Glas durchdringen muss. Für Glasschneidanforderungen sind herkömmliche Diamanttrennscheiben, Wasserstrahlschneiden oder spezielle Glaslaseranlagen mit kontrollierten Parametern die geeigneten Alternativen.
Leiterplatten
Bestückte Leiterplatten (PCBs) mit aufgesetzten elektronischen Bauteilen dürfen nicht mit einem Lasergenerator geschnitten werden. Die thermische Energie des Laserschneidprozesses reicht aus, um die elektronischen Bauteile innerhalb und neben der Schnittzone zu beschädigen oder zu zerstören. Kondensatoren, integrierte Schaltungen und andere oberflächenmontierte Bauteile sind den lokalen Temperaturschwankungen beim Laserschneiden nicht gewachsen, und die elektrischen Verbindungen innerhalb der Leiterplatte selbst können durch den Schneidprozess unterbrochen oder kurzgeschlossen werden. Zum Trennen einzelner Leiterplatten von einer Produktionsplatte können spezielle UV-Lasergeneratoren mit kontrollierter, niedriger Energie auf unbestückten Leiterplatten eingesetzt werden. Dies ist jedoch eine Präzisionsanwendung, die speziell angefertigte Ausrüstung und eine sorgfältige Parameterkontrolle erfordert. Das mechanische Trennen mit Fräsen oder speziellen V-Nut- und Schnappsystemen ist nach wie vor die gängigste Methode zum Trennen bestückter Leiterplatten.
Bestimmte Keramiken und Steine, gehärtetes und Verbundglas sowie bestückte Leiterplatten stellen Werkstoffe dar, bei denen das Laserschneiden – unabhängig von der Parameteroptimierung – zu inakzeptablen Ergebnissen wie Rissen, Splittern oder Bauteilbeschädigungen führt. Diese Materialien lassen sich auch mit sorgfältiger Einrichtung nicht laserschneiden; für sie ist das Laserschneiden grundsätzlich ungeeignet. Wasserstrahlschneiden, Diamanttrennen und spezielle mechanische Trennsysteme sind die geeigneten Alternativen für diese Anwendungen.
Materialien, die besondere Vorsichtsmaßnahmen erfordern, anstatt sie gänzlich zu vermeiden
Nicht alle problematischen Werkstoffe für das Laserschneiden müssen unbedingt vermieden werden. Viele wichtige Materialgruppen lassen sich sicher und effektiv laserschneiden, wenn bestimmte Vorsichtsmaßnahmen beachtet, geeignete Maschineneinstellungen verwendet und die Grenzen des Verfahrens für das jeweilige Material verstanden und berücksichtigt werden. In diesem Abschnitt werden diese Werkstoffe und die erforderlichen Vorsichtsmaßnahmen erläutert.
Beschichtete oder lackierte Metalle
Metallische Substrate mit Oberflächenbeschichtungen – verzinkter Stahl, pulverbeschichteter Stahl, eloxiertes Aluminium und lackierte Metalle – lassen sich grundsätzlich laserschneiden. Das Beschichtungsmaterial muss jedoch vor der Bearbeitung geprüft werden. Verzinkter Stahl mit Zinkbeschichtung erzeugt beim Laserschneiden Zinkoxiddämpfe, die akut gesundheitsschädlich sind und bei höherer Exposition Metallrauchfieber auslösen können. Daher sind eine leistungsstarke Rauchabsaugung und bei Anwendungen mit hohem Durchsatz zusätzliche Atemschutzmaßnahmen erforderlich. Pulverbeschichtungen und Lacke, die Chromverbindungen enthalten – insbesondere sechswertiges Chrom, ein starkes Karzinogen – erfordern den Einsatz von Absaugsystemen, die für Chrom-Aerosole ausgelegt sind. Zudem muss die Exposition durch Messungen in der Atmosphäre bestätigt werden, dass die Grenzwerte für die Exposition nicht überschritten werden. Eloxiertes Aluminium ist im Allgemeinen sicherer, da die Eloxalschicht sauber und mit minimalen gesundheitsschädlichen Nebenprodukten abgetragen wird. Die Schnittqualität bei dicken Eloxalschichten kann jedoch eine Anpassung der Parameter erfordern.
Behandelte oder Verbundholzprodukte
Massivholz ist eines der am häufigsten und erfolgreichsten mit CO₂-Lasern geschnittenen Materialien. Bei einigen Holzprodukten sind jedoch Vorsichtsmaßnahmen erforderlich. Mitteldichte Faserplatten (MDF) enthalten Harnstoff-Formaldehyd-Harzbindemittel, die beim Erhitzen durch den Laser Formaldehyd freisetzen – ein bekanntes krebserregendes und stark reizendes Mittel der Atemwege. Das Schneiden von MDF erfordert eine effektive Rauchabsaugung mit geeigneten Filtermedien, und bei großen MDF-Produktionsmengen können Luftüberwachung und Atemschutzprogramme notwendig sein. Sperrholz mit formaldehydhaltigen Klebstoffen birgt ähnliche Risiken, obwohl die Belastung pro Flächeneinheit im Allgemeinen geringer ist als bei MDF. Druckimprägniertes Holz – mit Kupfer-Chrom-Arsen (CCA) oder anderen Holzschutzmitteln imprägniert – sollte nicht ohne vorherige Prüfung der Zersetzungsprodukte der Schutzmittel lasergeschnitten werden, da Arsen- und Chromverbindungen hochgiftig sind. CNC-Fräsmaschinen eignen sich gut zum Schneiden von MDF und behandeltem Holz ohne die Gefahr der thermischen Zersetzung.
Bestimmte Kunststoffe in medizinischer Qualität
Medizinische Kunststoffe – einschließlich solcher, die mit speziellen Stabilisatoren und Additiven für Implantate oder Medizinprodukte formuliert sind – können Verbindungen enthalten, die beim Laserschneiden gefährliche Nebenprodukte erzeugen, selbst wenn das Basismaterial unbedenklich wäre. Silikon beispielsweise erzeugt beim Laserschneiden Siliziumdioxidpartikel – einen lästigen Staub, der zwar nicht akut toxisch ist, aber dennoch abgesaugt werden muss. PTFE (Polytetrafluorethylen oder Teflon) erzeugt beim Erhitzen über seine Zersetzungstemperatur perfluorierte Zersetzungsprodukte – von denen einige bereits in sehr geringen Konzentrationen akut toxisch sind – und sollte daher nicht ohne spezifische Sicherheitsbewertung lasergeschnitten werden. Für Anwendungen in der Medizintechnik, bei denen Materialrückverfolgbarkeit und Prozessvalidierung erforderlich sind, müssen die Parameter des Laserschneidprozesses formal validiert und das Rauchgasprofil genau charakterisiert werden, um die Einhaltung der gesetzlichen Bestimmungen zu gewährleisten.
Beschichtete Metalle, behandelte Holzprodukte und bestimmte medizinische Kunststoffe können unter Einhaltung geeigneter Vorsichtsmaßnahmen – wie einer effektiven Absaugung der Laserrauche, gegebenenfalls Atemschutz und Parametervalidierung – lasergeschnitten werden, anstatt sie gänzlich zu vermeiden. Entscheidend ist in jedem Fall eine fundierte Beurteilung der spezifischen Materialzusammensetzung und ihrer Zersetzungsprodukte unter Lasererhitzung, anstatt eine pauschale Annahme oder Ablehnung allein aufgrund der Materialkategorie vorzunehmen. Im Zweifelsfall bleibt das CNC-Fräsen für viele dieser Materialien eine zuverlässige, rauchfreie Alternative.
Sichere Alternativen für eingeschränkte Materialien
Für jedes Material, das sich nicht zum Laserschneiden eignet, gibt es fast immer ein oder mehrere alternative Schneidverfahren, die effektivere, sicherere und oft qualitativ hochwertigere Ergebnisse liefern. Das Wissen um die geeigneten Alternativen für verschiedene eingeschränkte Materialien hilft Verarbeitungsbetrieben, die unterschiedlichen Kundenbedürfnisse zu erfüllen und gleichzeitig unannehmbare Risiken für die Bediener zu vermeiden.
Wasserstrahlschneiden – ein Verfahren, bei dem ein Hochdruckwasserstrahl (typischerweise mit abrasivem Granat vermischt) Materialien ohne Wärmeentwicklung durchtrennt – ist die am weitesten verbreitete Alternative für Werkstoffe, bei denen Laserschneiden aufgrund der Gefahr thermischer Zersetzung oder Rissbildung nicht zulässig ist. Da in der Schnittzone keine Wärme entsteht, verhindert das Wasserstrahlschneiden die chemischen Zersetzungsreaktionen, die beim Laserschneiden von Materialien wie PVC, Beryllium, Kohlenstofffasern, Epoxidharzen und ähnlichen Substanzen Sicherheitsrisiken bergen. Mit Wasserstrahlschneiden lassen sich nahezu alle Materialien bearbeiten – darunter Keramik, Stein, gehärtetes Glas, Verbundwerkstoffe und dicke Metallplatten – und es entstehen Schnitte mit exzellenter Kantenqualität und ohne Wärmeeinflusszone. Die Hauptnachteile des Wasserstrahlschneidens sind die geringere Geschwindigkeit im Vergleich zum Laserschneiden bei dünnen Blechmaterialien und die Entstehung eines nassen Schneidschlamms – einer Mischung aus Werkstückspänen und Abrasivmittel –, der eine spezielle Sammlung und Entsorgung erfordert.
CNC-Fräsmaschinen, die mit rotierenden Schneidwerkzeugen Material mechanisch abtragen, sind eine hervorragende Alternative für die Bearbeitung von Holzprodukten (einschließlich MDF und Sperrholz), Kunststoffen (einschließlich PVC und Polycarbonat), Verbundplatten, Schaumstoffen (einschließlich Polystyrol und Polyurethan) und Weichmetallen. Das CNC-Fräsverfahren verursacht keine thermische Zersetzung des Substrats und erzeugt keine gefährlichen Nebenprodukte. Allerdings entstehen beim mechanischen Schneiden Staub und Späne, weshalb ein effektives Staubabsaugungssystem erforderlich ist. Innerhalb unseres Produktportfolios ergänzt das CO₂-Laserschneiden das Faserlaserschneiden optimal. Es wurde speziell für das Schneiden nichtmetallischer Materialien wie Acryl, Naturleder, Gummi und unbehandeltem Holz entwickelt und liefert hochwertige Schnitte mit sauberen Schnittfugen und automatisch versiegelten Kanten für organische Materialien, die sich nicht für die Faserlaserbearbeitung eignen. Für Kunstleder, Vinylmaterialien und verschiedene Schaumstoffarten – insbesondere solche, die sich für das Schneiden mit Lasern jeglicher Art ungeeignet machen – bieten CNC-Oszillationsmesserschneidsysteme eine präzise und wärmefreie Schneidlösung. Folglich hat sich dieses System in Branchen wie der Schilder-, Verpackungs- und Druckindustrie sowie der Textil- und Bekleidungsindustrie zur bevorzugten Methode für die Verarbeitung flexibler Materialien und Verbundplatten entwickelt.
Wasserstrahlschneiden, CNC-Gravur, spezielles CO₂-Laserschneiden für nichtmetallische Werkstoffe und CNC-Oszillationsmesserschneiden – diese vier Verfahren bilden zusammen eine Reihe sicherer und effizienter alternativer Bearbeitungslösungen für verschiedene Materialkategorien, die als “ungeeignet für das Faserlaserschneiden” gelten. Die Auswahl der passenden Alternative erfordert die Abstimmung des Verfahrens auf die jeweiligen Materialien, die gewünschte Schnittqualität, das Produktionsvolumen und die wirtschaftlichen Rahmenbedingungen – eine Aufgabe, die durch die fachkundigen Anwendungsbewertungsdienste von AccTek erleichtert wird.
Wie man unbekannte Materialien vor dem Laserschneiden identifiziert
In realen Produktionsumgebungen werden Bediener häufig mit Materialien konfrontiert, die nicht vollständig charakterisiert sind – unmarkierte Lagerbestände, kundenseitig bereitgestellte Materialien, wiederverwertete oder überschüssige Materialien sowie Verbundwerkstoffe, deren genaue Zusammensetzung nicht dokumentiert ist. Die Entwicklung zuverlässiger Verfahren zur Identifizierung unbekannter Materialien vor dem Laserschneiden ist daher eine unerlässliche Sicherheitsmaßnahme.
Brennprüfung und Materialidentifizierung
Ein kontrollierter Brenntest – bei dem eine kleine Probe des unbekannten Materials außerhalb der Laserschneidanlage einer Flamme ausgesetzt und die Eigenschaften von Flamme, Rauch und Geruch beobachtet werden – liefert nützliche erste Informationen für die Vorauswahl. PVC und chlorhaltige Kunststoffe erzeugen eine charakteristische gelbgrüne Flamme und verströmen einen stechenden, stechenden Geruch nach Salzsäure. Polyurethan erzeugt einen komplexeren Geruch und schwarzen Rauch. Polyester und Nylon verbrennen mit Flammen unterschiedlicher Farbe und erzeugen charakteristische Gerüche, die erfahrene Anwender unterscheiden können. Brenntests haben jedoch erhebliche Einschränkungen: Sie erfordern, dass der Bediener den Verbrennungsprodukten der Probe ausgesetzt ist, und sie ermöglichen keine eindeutige Identifizierung komplexer Verbundwerkstoffe oder unbekannter Additivgruppen. Brenntests sollten daher nur als vorläufiges Auswahlverfahren eingesetzt werden. Materialien, die bei Brenntests Anzeichen von Chlor, Isocyanat oder anderen eingeschränkt zulässigen Verbindungen zeigen, sind sofort vom Laserschneiden auszuschließen.
Sicherheitsdatenblätter konsultieren
Die zuverlässigste Methode zur Bestätigung der Eignung eines Materials für das Laserschneiden ist die Konsultation des Sicherheitsdatenblatts (SDB) des Herstellers. SDBs – vorgeschrieben durch die OSHA-Gefahrenkommunikationsnorm und vergleichbare internationale Vorschriften – geben die chemische Zusammensetzung des Materials an und listen die thermischen Zersetzungsprodukte auf, die beim Erhitzen entstehen. Die Abschnitte 5 (Brandbekämpfungsmaßnahmen) und 10 (Stabilität und Reaktivität) des SDB sind für die Beurteilung der Eignung zum Laserschneiden am relevantesten. Sind im SDB Chlorwasserstoff, Isocyanate, Berylliumverbindungen, Formaldehyd oder andere eingeschränkt zugelassene Verbindungen als thermische Zersetzungsprodukte aufgeführt, darf das Material nicht lasergeschnitten werden. Die Anforderung von SDBs beim Materiallieferanten vor der Verarbeitung neuer oder nicht charakterisierter Materialien ist eine einfache und äußerst zuverlässige Sicherheitsmaßnahme.
Es ist wichtig zu beachten, dass sich Sicherheitsdatenblätter (SDB) hinsichtlich des Detaillierungsgrades in Bezug auf thermische Zersetzungsprodukte erheblich unterscheiden. Einige SDB enthalten eine umfassende Liste der Zersetzungsprodukte mit den zugehörigen Expositionsgrenzwerten; andere beschränken sich auf allgemeine Aussagen wie “Bei der thermischen Zersetzung können giftige Gase entstehen” und bieten wenig konkrete Hinweise. Reicht das SDB nicht aus, um die Materialsicherheit beim Laserschneiden zu bestätigen, sollte man sich direkt an den Materialhersteller wenden, um genauere Daten zur thermischen Zersetzung zu erhalten, oder das Material als potenziell gefährlich einstufen und ein alternatives Schneidverfahren wählen. Die Beweislast für die Materialsicherheit liegt beim Anwender – ein ungenaues oder unvollständiges SDB reicht nicht aus, um anzunehmen, dass ein Material sicher zum Laserschneiden geeignet ist.
Wann sollte man einen Fachmann konsultieren?
Manche Fragen zur Materialidentifizierung und Sicherheitsbewertung übersteigen das Wissen und die Werkzeuge, die typischen Laserschneidbetriebsmitarbeitern und Anlagenleitern zur Verfügung stehen. Wenn die Zusammensetzung eines Materials tatsächlich unbekannt ist und sich nicht anhand von Etikett oder Sicherheitsdatenblatt ermitteln lässt, wenn der Verdacht besteht, dass ein Material gefährliche Bestandteile enthält, die Beweislage aber uneindeutig ist, oder wenn ein Betrieb erstmals das Laserschneiden einer neuen Materialkategorie erwägt, ist die Konsultation eines qualifizierten Arbeitsmediziners oder Betriebsarztes ratsam. Diese Fachleute können Laboranalysen von Materialproben veranlassen, die Eignung bestehender Absaug- und Belüftungssysteme für die geplante Anwendung beurteilen und die dokumentierte Sicherheitsbewertung erstellen, die für die Einhaltung gesetzlicher Vorschriften und Sorgfaltspflichten erforderlich sein kann.
Die Materialidentifizierung vor dem Laserschneiden sollte stufenweise erfolgen: Zunächst Sichtprüfung und Überprüfung der Kennzeichnung, dann Brennprüfung als vorläufiges Screening-Verfahren für nicht charakterisierte Materialien, anschließend Sicherheitsdatenblattprüfung als maßgebliche chemische Bewertungsmethode und schließlich fachliche Beratung zur Arbeitshygiene bei komplexen oder kritischen Fragen der Materialbewertung. Kein Material sollte lasergeschnitten werden, ohne dass zumindest eine begründete Annahme über seine chemische Verträglichkeit mit dem Verfahren vorliegt.
Bewährte Verfahren für sichere Laserschneidprozesse
Selbst wenn die Materialien korrekt identifiziert und inkompatible Materialien vom Laserschneiden ausgeschlossen werden, erfordert die Aufrechterhaltung sicherer Betriebsbedingungen ständige Aufmerksamkeit hinsichtlich Absaugung, persönlicher Schutzausrüstung und Maschinensicherheitssystemen. Dieser Abschnitt fasst die bewährten Verfahren zusammen, die die Grundlage für sicheres Laserschneiden in jeder Produktionsumgebung bilden.
Anforderungen an Belüftung und Rauchabsaugung
Eine effektive Rauchabsaugung ist die wichtigste technische Maßnahme zur Kontrolle der beim Laserschneiden entstehenden chemischen und partikelförmigen Gefahren. Das Absaugsystem muss so dimensioniert sein, dass es die Dämpfe direkt am Entstehungsort – innerhalb der Maschinenkabine – erfasst, bevor sie in die Umgebung gelangen können. Der Absaugluftstrom muss ausreichend sein, um die Absauggeschwindigkeit in der Schneidzone aufrechtzuerhalten, auch wenn Materialart, Schnittgeschwindigkeit und Laserleistung je nach Auftrag variieren. Das Filtersystem muss den jeweiligen Gefahren angemessen sein: HEPA-Filter erfassen Feinstaub, Aktivkohlefilter adsorbieren flüchtige organische Verbindungen, und für saure Gase wie Chlorwasserstoff sind Spezialfilter erforderlich. Die Filtermedien müssen regelmäßig gewechselt werden – ein verstopfter Filter bietet nur geringen Schutz, auch wenn er funktionsfähig erscheint. In Anlagen, in denen Materialien mit unterschiedlichen Rauchprofilen geschnitten werden, ist ein mehrstufiges Filtersystem mit regelmäßiger Leistungsprüfung Standard.
Die Leistung von Absauganlagen muss regelmäßig überprüft werden – ihre Funktionsfähigkeit sollte nicht allein aufgrund des Betriebs als ausreichend angenommen werden. Luftstrommessung am Absaugpunkt, Überwachung des Differenzdrucks im Filter als Indikator für die Filterbeladung und, in Bereichen mit hohem Gefahrenpotenzial, regelmäßige Luftprobenahme zur Überprüfung, ob die Schadstoffkonzentrationen unterhalb der Arbeitsplatzgrenzwerte liegen, sind die Prüfmaßnahmen, die eine Absauganlage von einer passiven Einrichtung in eine aktiv gesteuerte technische Schutzmaßnahme verwandeln. Betriebe, die verschiedene Materialien mit derselben Maschine bearbeiten, sollten Aufzeichnungen darüber führen, welche Materialien hinsichtlich der Rauchgefährdung bewertet wurden und welche Absaugmaßnahmen jeweils erforderlich sind. So können die Bediener vor Beginn eines neuen Bearbeitungsvorgangs überprüfen, ob die konfigurierte Absauganlage geeignet ist.
Persönliche Schutzausrüstung
Persönliche Schutzausrüstung dient als zusätzliche Schutzmaßnahme, wenn technische Schutzmaßnahmen luftgetragene Gefahren nicht vollständig eindämmen können. Laserschutzbrillen – deren optische Dichte und Wellenlängenbereich auf den jeweiligen Lasergenerator abgestimmt sind – müssen bei allen Arbeiten getragen werden, bei denen direkte oder reflektierte Laserstrahlung auftreten kann, einschließlich Ausrichtung, Wartung und Arbeiten in offenen Gehäusen. Atemschutz – Halbmasken mit geeigneten Filtern für die jeweiligen Gefahren – muss verfügbar sein und getragen werden, wenn Arbeiten mit erhöhter Rauchkonzentration durchgeführt werden, z. B. Filterwechsel, Reinigung von Gehäusen und Schneiden von Materialien mit bekannten Rauchgefahren. Hitzebeständige Handschuhe schützen vor Verbrennungen durch frisch geschnittene Teile, die nach dem Schneiden noch mehrere Minuten lang stark erhitzt sein können. Sicherheitsschuhe schützen vor herabfallenden Blechabschnitten und fertigen Teilen.
Maschinengehäuse und Verriegelungssysteme
Die Sicherheitskabine der Laserschneidmaschine – die die Laserstrahlung innerhalb der Schneidzone einschließt und den Zugang für den Bediener während des Betriebs verhindert – muss in einwandfreiem Zustand gehalten und darf niemals außer Kraft gesetzt oder umgangen werden. Sicherheitsverriegelungen, die den Lasergenerator beim Öffnen oder Entfernen von Kabinenwänden stoppen, sind kritische Schutzsysteme, die regelmäßig geprüft und bei Funktionsstörung umgehend repariert werden müssen. In Anlagen, in denen mehrere Laserschneidmaschinen gleichzeitig betrieben werden, müssen die Gesamtbelastung durch Laserrauch und der Lärmpegel auf Anlagenebene durch eine allgemeine Belüftungsplanung und akustische Maßnahmen sowie durch die Absaugung an jeder einzelnen Maschine kontrolliert werden.
Sichere Laserschneidprozesse basieren auf drei miteinander verbundenen Schutzebenen: einer effektiven, auf die jeweiligen Materialien abgestimmten und gefilterten Rauchabsaugung, geeigneter persönlicher Schutzausrüstung für alle Bediener und Wartungsmitarbeiter sowie ordnungsgemäß gewarteten Maschinengehäusen und Sicherheitsverriegelungssystemen. Diese Schutzmaßnahmen müssen aktiv verwaltet und regelmäßig überprüft werden – sie dürfen nicht als einmalige Installationen betrachtet werden, deren korrekte Funktion ohne fortlaufende Inspektion und Wartung vorausgesetzt werden kann.
Abschluss
Dieser Artikel bietet einen umfassenden Leitfaden zu den Materialien, die nicht mit einem Laserschneider geschnitten werden sollten – er behandelt die sicherheitskritischen Einschränkungen zum Schutz der Gesundheit des Bedieners, die Überlegungen zum Schutz der Ausrüstung, die das Laserschneidsystem absichern, die Qualitätsbeschränkungen, die bestimmte Materialien von Natur aus für die Laserbearbeitung ungeeignet machen, und die Vorsichtsmaßnahmen, die eine sichere Handhabung von Grenzmaterialien ermöglichen.
Die zentrale Botschaft ist eindeutig: Laserschneiden ist eine leistungsstarke und vielseitige Technologie, aber keine universelle Schneidlösung. PVC und chlorhaltige Kunststoffe, Beryllium und seine Legierungen, Kohlenstofffaser- und Glasfaserverbundwerkstoffe, Kunstleder und Vinyl, Polystyrol- und Polypropylenschaum sowie Epoxid- und Phenolharze erzeugen gefährliche thermische Zersetzungsprodukte, die ein ernsthaftes Gesundheitsrisiko für die Bediener darstellen. Dieses Risiko wird durch herkömmliche Absauganlagen nicht ausreichend kontrolliert und kann in manchen Fällen sogar irreversible Schäden an der Laserschneidanlage selbst verursachen. Hochreflektierende Metalle und Materialien, die die Nennschnittkapazität der Maschine überschreiten, bergen Risiken für die Anlagensicherheit. Die Folgen reichen von kostspieligen Schäden an optischen Komponenten bis hin zum Ausfall des Lasergenerators. Bestimmte Keramiken, gehärtetes Glas und bestückte Leiterplatten liefern unter Laserbearbeitungsbedingungen, unabhängig von der Parameteroptimierung, keine akzeptable Schnittqualität.
Für jedes eingeschränkte Material existieren sichere und effektive alternative Schneidverfahren: Wasserstrahlschneiden für wärmeempfindliche und schwer zu schneidende Materialien, CNC-Fräsmaschinen für Holzprodukte, Kunststoffe und Verbundwerkstoffe, CO₂-Laserschneiden für nichtmetallische Werkstoffe wie Acryl und Naturleder sowie CNC-Oszillationsmesserschneiden für flexible Materialien und Kunstleder. Dank dieser Alternativen führen Einschränkungen beim Laserschneiden nicht zu Produktionsbeschränkungen, sondern lediglich dazu, dass das Verfahren präzise auf das jeweilige Material abgestimmt werden muss – die Grundlage für eine qualitativ hochwertige Fertigung.
Zu wissen, was nicht geschnitten werden darf, ist genauso wichtig wie zu wissen, was ein Lasergenerator schneiden kann. Bediener und Anlagenleiter, die ein umfassendes Verständnis der Materialverträglichkeit entwickeln und pflegen, in systematische Materialidentifizierungsverfahren investieren und effektive Sicherheitssysteme aufrechterhalten, erreichen konstant die Kombination aus Bedienersicherheit, Langlebigkeit der Anlagen und Schnittqualität, die das Laserschneiden zu dem hochproduktiven und wirtschaftlich wertvollen Verfahren macht, das es sein kann.
Laserschneidlösungen erhalten
Das Verständnis dafür, welche Materialien für das Laserschneiden ungeeignet sind – und welche alternativen Verfahren sich für diese Materialien eignen – ist der analytische Ausgangspunkt für den Aufbau einer umfassenden Schneidkapazität, die Ihre gesamten Produktionsanforderungen sicher und effektiv abdeckt. Der richtige Partner für Ihre Ausrüstung unterstützt Sie mit Anwendungsexpertise und einem breiten Produktportfolio bei der Auswahl des passenden Verfahrens für jedes Material in Ihrem Workflow.
AccTek-Laser ist ein professioneller Hersteller von Laseranlagen mit über zehn Jahren Erfahrung in der Betreuung von Industriekunden aus verschiedensten Branchen und mit unterschiedlichsten Materialien. Das Produktportfolio umfasst: Faserlaser-Schneidemaschinen von 1.500 W bis 20 kW und darüber hinaus für Hochgeschwindigkeits-Präzisionsmetallschneiden; CO2-Laserschneidmaschinen für nichtmetallische Werkstoffe wie Acryl, Naturleder, Holz, Gummi und Textilien, bei denen die Wellenlänge von 10,6 µm eine hervorragende Kantenqualität liefert; CNC-Fräse Maschinen, die für Holzprodukte wie MDF und Sperrholz, technische Kunststoffe und Verbundplatten geeignet sind, bei denen das mechanische Schneiden die thermischen Zersetzungsgefahren der Laserbearbeitung vermeidet; Laserbeschriftungsmaschinen, Laserschweißmaschinen, Und Laserreinigungsmaschinen Diese Systeme erweitern die Möglichkeiten der Laserbearbeitung über den gesamten Fertigungsprozess hinweg. Alle Systeme basieren auf hochwertigen Lasergeneratoren weltweit anerkannter Marken, sind CE- und FDA-zertifiziert und werden durch ein umfassendes Serviceangebot unterstützt. Dieses beinhaltet Anwendungsberatung vor dem Kauf, professionelle Installation und Inbetriebnahme, umfassende Bedienerschulungen, eine wettbewerbsfähige Ersatzteilversorgung und einen reaktionsschnellen technischen Kundendienst. Ob Sie einen Lasergenerator zur Maximierung der Produktivität beim Metallschneiden, ein CO₂-System für herausragende Ergebnisse bei nichtmetallischen Werkstoffen oder eine CNC-Fräse für die sichere Bearbeitung von Holz und Verbundwerkstoffen benötigen, die sich nicht laserschneiden lassen – unser Anwendungstechnik-Team berät Sie gerne und unterstützt Sie während der gesamten Nutzungsdauer.
Kontaktinformationen
- [email protected]
- [email protected]
- +86-19963414011
- Nr. 3 Zone A, Industriegebiet Lunzhen, Stadt Yucheng, Provinz Shandong.
Holen Sie sich Laserlösungen