

Materiali che non possono essere tagliati con macchine da taglio laser
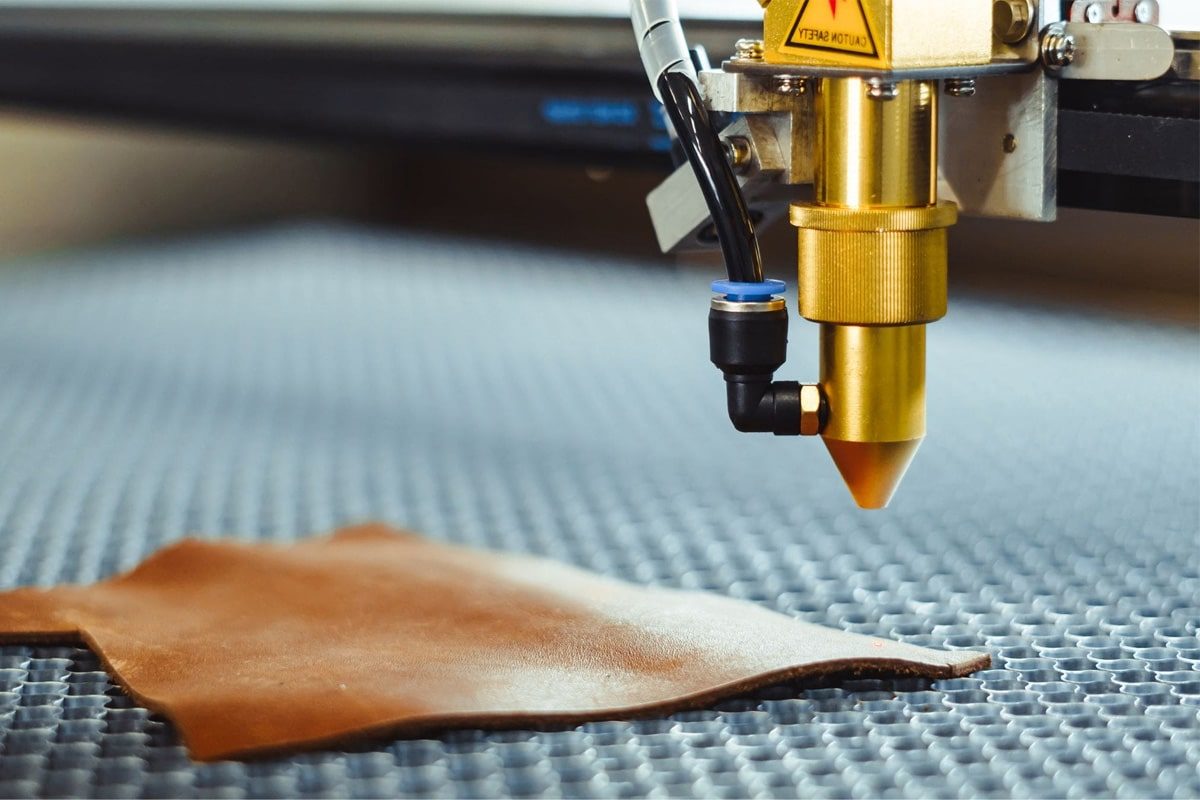
Il taglio laser è una delle tecnologie di lavorazione dei materiali più precise, efficienti e versatili disponibili nella produzione e fabbricazione moderna. Concentrando il fascio laser di un generatore sulla superficie del pezzo, i sistemi di taglio laser possono tagliare metalli, plastica, legno, materiali compositi e un'ampia gamma di altri materiali con una velocità e una precisione ineguagliabili dai metodi di taglio meccanici. La sua natura senza contatto, la minima larghezza del taglio e la capacità di tagliare geometrie complesse direttamente da file digitali hanno reso il taglio laser un processo indispensabile in diversi settori, dalla produzione aerospaziale e automobilistica alla segnaletica, all'arredamento, alla moda e alla lavorazione artigianale.
Tuttavia, il taglio laser non è una soluzione universale per ogni materiale. La stessa elevata densità di energia che rende il taglio laser così efficace nella lavorazione di materiali compatibili può produrre risultati pericolosi se applicata a materiali non idonei. Quando il raggio di un generatore laser colpisce determinati materiali, l'interazione termica non si limita a fondere o vaporizzare il pezzo in modo pulito, ma innesca reazioni di decomposizione chimica che rilasciano gas e particelle tossiche, corrosive o cancerogene nell'ambiente di lavoro. In altri casi, il materiale danneggia fisicamente il sistema di taglio laser stesso attraverso la riflessione del raggio sulle ottiche o sul generatore laser. In altre situazioni ancora, il materiale semplicemente non produce una qualità di taglio accettabile: si carbonizza, si crepa, si fonde in modo incontrollato o si deforma in modi che rendono il taglio laser una scelta di processo inappropriata, a prescindere dalle considerazioni di sicurezza.
Capire quali materiali rientrano in queste categorie soggette a restrizioni e perché sono soggetti a restrizioni non è una semplice curiosità tecnica. È un imperativo di sicurezza per chiunque gestisca un macchina da taglio laser, Si tratta di un requisito di gestione della qualità per qualsiasi stabilimento che produca componenti secondo specifiche, nonché di un obbligo legale di conformità nei luoghi di lavoro soggetti alle normative in materia di salute e sicurezza sul lavoro. Il taglio di materiali proibiti, anche brevemente e inavvertitamente, può esporre gli operatori a rischi chimici i cui effetti possono essere acuti e immediatamente evidenti oppure cronici e cumulativi nel corso di mesi e anni di esposizione. Può inoltre invalidare le garanzie delle apparecchiature, danneggiare costosi componenti ottici e produrre componenti che non soddisfano gli standard di qualità.
Questo articolo fornisce una guida completa e strutturata sui materiali che non dovrebbero essere tagliati con una macchina per il taglio laser. Esamina i materiali pericolosi che presentano i rischi più gravi per la sicurezza, i materiali riflettenti e termicamente difficili che comportano rischi di danneggiamento delle apparecchiature, i materiali che producono una scarsa qualità di taglio indipendentemente dall'ottimizzazione dei parametri e i materiali che richiedono precauzioni speciali anziché essere evitati del tutto. Affronta inoltre il tema di come identificare i materiali sconosciuti prima del taglio, le migliori pratiche per operazioni di taglio laser sicure e come selezionare metodi di taglio alternativi per i materiali incompatibili con la lavorazione laser.
Sommario
Come il taglio laser interagisce con i materiali
Prima di esaminare quali materiali non dovrebbero essere tagliati al laser, è utile comprendere i principi fisici che regolano l'interazione del taglio laser con qualsiasi materiale e perché tali interazioni possono produrre risultati pericolosi o inaccettabili per determinati tipi di materiale.
I principi fondamentali dell'interazione laser-materiale
Quando il raggio focalizzato di un generatore laser colpisce la superficie di un materiale, quest'ultimo assorbe l'energia dei fotoni incidenti e la converte in calore all'interno di un volume estremamente ridotto e a una velocità elevatissima. Per i materiali che si adattano bene alla lunghezza d'onda del generatore laser e le cui proprietà termiche consentono una fusione o vaporizzazione controllata, questo processo produce il solco di taglio netto e preciso per cui è noto il taglio laser. Il materiale nel punto focale si fonde o vaporizza, un getto di gas di supporto espelle il materiale fuso o vaporizzato dal solco di taglio e il materiale circostante rimane sostanzialmente inalterato perché l'energia è così concentrata e l'interazione così breve.
Il problema sorge quando la risposta del materiale a questo riscaldamento rapido e intenso non è una semplice fusione o vaporizzazione, bensì una decomposizione chimica. Molti polimeri organici, compositi e materiali rivestiti contengono strutture molecolari che, sotto l'effetto del riscaldamento laser, si decompongono in componenti chimici molto più pericolosi del materiale di partenza. Il cloruro di polivinile rilascia acido cloridrico gassoso. Alcune resine epossidiche rilasciano isocianati e altri composti organici reattivi. I compositi in fibra di carbonio rilasciano particelle di carbonio fini e respirabili, nonché prodotti di decomposizione della resina. Questi sottoprodotti vengono generati nella zona di taglio laser ad alta concentrazione e sono immediatamente inalabili dall'operatore, anche in presenza di sistemi di aspirazione dei fumi, se tali sistemi non sono specificamente progettati e omologati per il composto pericoloso in questione.
Perché alcuni materiali sono incompatibili con il taglio laser
L'incompatibilità dei materiali con il taglio laser si suddivide in tre categorie distinte. L'incompatibilità di sicurezza riguarda i materiali i cui prodotti di decomposizione termica includono composti tossici, corrosivi o cancerogeni che rappresentano rischi inaccettabili per la salute degli operatori e di altre persone presenti nell'impianto. L'incompatibilità con le apparecchiature riguarda i materiali che danneggiano il sistema di taglio laser stesso, in genere a causa di un'elevata riflettività ottica che restituisce l'energia laser attraverso il sistema di erogazione al generatore laser, oppure a causa della generazione di detriti conduttivi o abrasivi che contaminano i componenti ottici. L'incompatibilità di qualità riguarda i materiali che non producono risultati di taglio accettabili indipendentemente dall'ottimizzazione dei parametri, sia perché si incrinano sotto stress termico, si fondono e si rifondono prima di solidificarsi, producono una carbonizzazione eccessiva, oppure si delaminano e si degradano in modi che rendono il taglio laser una scelta di processo inappropriata.
L'efficacia del taglio laser dipende da un'interazione termica controllata tra il raggio focalizzato e il materiale del pezzo. Quando tale interazione produce una decomposizione chimica anziché una vaporizzazione o fusione pulita, può generare sottoprodotti tossici o corrosivi che mettono in pericolo gli operatori, danneggiano le apparecchiature o producono una qualità di taglio inaccettabile. Comprendere quali categorie di materiali innescano questi effetti indesiderati è fondamentale per una pratica di taglio laser sicura ed efficace.
Materiali pericolosi: restrizioni critiche per la sicurezza
La categoria più grave di incompatibilità nel taglio laser riguarda i materiali la cui lavorazione genera gas o particelle che rappresentano un rischio immediato o cumulativo per la salute degli operatori. Queste restrizioni non sono semplici raccomandazioni di buona prassi: nella maggior parte dei quadri normativi in materia di salute e sicurezza sul lavoro, esporre consapevolmente i lavoratori ai rischi chimici generati dal taglio di questi materiali costituisce una violazione di legge. Ogni operatore di taglio laser e responsabile di stabilimento deve conoscere a fondo questa categoria.
PVC e materie plastiche contenenti cloro
Il cloruro di polivinile (PVC) è il materiale più importante da evitare nel taglio laser, e il divieto è assoluto. Quando il PVC viene riscaldato dal raggio di un generatore laser, la struttura polimerica si decompone rilasciando acido cloridrico (HCl) in alta concentrazione. L'acido cloridrico è estremamente corrosivo: attacca le mucose delle vie respiratorie, gli occhi e la pelle anche a basse concentrazioni di esposizione, e a concentrazioni più elevate può causare edema polmonare e danni polmonari potenzialmente fatali. Altrettanto importante è il fatto che l'acido cloridrico, in presenza di umidità, forma acido cloridrico, che corrode con straordinaria rapidità i componenti metallici, gli specchi e le lenti della macchina per il taglio laser: pochi secondi di taglio del PVC possono danneggiare in modo permanente i componenti ottici, la cui sostituzione costa migliaia di dollari.
Il PVC è ampiamente utilizzato in una varietà di materiali industriali e di consumo, come pavimenti in vinile, pellicole per segnaletica, rivestimenti, guarnizioni, alcuni tessuti spalmati e determinati isolamenti per cavi, e non sempre è chiaramente etichettato. Qualsiasi materiale sospettato di contenere PVC deve essere testato prima del taglio laser. Per il taglio del PVC e di materiali vinilici simili, le macchine a controllo numerico (CNC) con utensili appropriati e ventilazione locale rappresentano un'alternativa meccanica più sicura.
Berillio e leghe di berillio
Il berillio metallico e le leghe contenenti berillio, tra cui il rame al berillio, ampiamente utilizzato nei contatti elettrici e nelle molle di precisione, non devono mai essere lavorati con il taglio laser. Quando il berillio viene riscaldato alle temperature generate da un laser, produce particelle e fumi di ossido di berillio che sono tra i contaminanti aerodispersi industriali più pericolosi conosciuti. Il berillio è un cancerogeno di Gruppo 1 classificato dall'Agenzia Internazionale per la Ricerca sul Cancro (IARC) e la berilliosi cronica (CBD), una patologia polmonare debilitante e potenzialmente fatale, può svilupparsi a seguito di un'esposizione prolungata a livelli molto bassi di polvere di berillio, senza che sia stata stabilita una soglia di sicurezza definitiva. I sistemi standard di aspirazione dei fumi non sono adeguati a controllare l'aerosol di berillio. Gli impianti che devono tagliare materiali contenenti berillio dovrebbero utilizzare il taglio a getto d'acqua, che elimina il rischio di decomposizione termica, oppure la lavorazione meccanica con appositi sistemi di controllo per la polvere di berillio.
Fibra di carbonio e fibra di vetro
I polimeri rinforzati con fibra di carbonio (CFRP) e i polimeri rinforzati con fibra di vetro (GFRP) sono materiali compositi strutturali sempre più utilizzati nei settori aerospaziale, automobilistico, degli articoli sportivi e industriale. Entrambi i materiali presentano seri rischi per la salute e la qualità quando vengono tagliati al laser. Quando il raggio di un generatore laser lavora i compositi in fibra di carbonio o fibra di vetro, abla simultaneamente le fibre di rinforzo e decompone termicamente la resina della matrice polimerica. Il risultato è un doppio pericolo: fibre sottili respirabili, sia di carbonio che di vetro, fisicamente pericolose per i polmoni, combinate con i prodotti di decomposizione del sistema di resina, che in genere includono stirene, formaldeide e altri composti organici volatili che sono tossici e in alcuni casi cancerogeni. I bordi tagliati al laser dei CFRP presentano anche una zona termicamente alterata di profondità variabile in cui la resina della matrice è stata bruciata, lasciando esposte le fibre di carbonio che riducono la resistenza meccanica del bordo: un problema di qualità particolarmente rilevante per le applicazioni strutturali. Le fresatrici CNC dotate di utensili rivestiti in diamante o in carburo, abbinate a un efficace sistema di aspirazione delle polveri, rappresentano l'alternativa preferibile per il taglio di CFRP e GFRP nella maggior parte degli ambienti di produzione.
Pelle artificiale e vinile
La pelle artificiale, la pelle sintetica e i tessuti rivestiti in vinile vengono spesso confusi con la pelle naturale e altri materiali compatibili con il laser, ma in genere sono basati su substrati in PVC o poliuretano che generano prodotti di decomposizione pericolosi quando vengono tagliati con il laser. La pelle artificiale a base di PVC rilascia acido cloridrico, come descritto in precedenza. La pelle artificiale a base di poliuretano rilascia isocianati, sostanze chimiche altamente reattive che sono potenti sensibilizzanti respiratori in grado di indurre asma professionale, talvolta a concentrazioni di esposizione estremamente basse. Una volta sensibilizzato agli isocianati, un individuo può manifestare gravi reazioni asmatiche a concentrazioni ben al di sotto dei limiti di esposizione professionale. Prima di tagliare qualsiasi pelle artificiale o tessuto rivestito con un generatore laser, è necessario confermare la composizione del materiale di base. La pelle naturale e i materiali privi di isocianati sono compatibili con il laser; i materiali con supporto in PVC e poliuretano non lo sono. Le macchine da taglio a lama oscillante CNC offrono un'alternativa pulita e senza fumi per il taglio di pelle artificiale e materiali rivestiti in vinile.
Schiuma di polistirene e polipropilene
I materiali espansi sono comunemente richiesti per il taglio laser in applicazioni di imballaggio, esposizione e modellismo, ma non tutti i tipi di schiuma sono adatti. La schiuma di polistirene, incluso il polistirene espanso (EPS, comunemente noto come polistirolo), è particolarmente problematica. Quando riscaldato da un generatore laser, il polistirene si decompone rilasciando monomero di stirene e una serie di altri idrocarburi aromatici, molti dei quali sono classificati come possibili o probabili cancerogeni per l'uomo. Il polistirene si incendia anche facilmente sotto il riscaldamento laser e la fiamma risultante può propagarsi rapidamente attraverso la struttura della schiuma, creando un rischio di incendio all'interno dell'involucro della macchina. La schiuma di polipropilene produce fumi meno tossici del polistirene, ma tende anch'essa a fondersi e rifondersi anziché essere tagliata in modo netto, producendo un bordo di scarsa qualità che rende il taglio laser una scelta di processo inefficace anche prima di considerare le misure di sicurezza. Il taglio con fresa CNC o lama oscillante sono i metodi preferiti per la schiuma di polistirene e polipropilene.
Resine epossidiche e fenoliche
Le resine epossidiche, utilizzate come adesivi, rivestimenti e materiale di matrice in molti compositi rinforzati con fibre, e le resine fenoliche, utilizzate nei laminati elettrici, nei circuiti stampati e nei componenti stampati, generano entrambe pericolosi prodotti di decomposizione termica quando vengono lavorate con generatori laser. La decomposizione della resina epossidica rilascia una complessa miscela di composti organici volatili, tra cui bisfenolo A, epicloridrina e varie ammine reattive; diversi componenti sono classificati come sensibilizzanti o potenziali cancerogeni. La decomposizione della resina fenolica rilascia formaldeide, fenolo e altre aldeidi e composti aromatici che sono fortemente irritanti e cancerogeni a livelli di esposizione prolungati. I materiali contenenti quantità significative di queste resine, come circuiti stampati, laminati fenolici e molti componenti in composito, non dovrebbero essere tagliati al laser. Il taglio a getto d'acqua o la lavorazione CNC con un adeguato sistema di controllo delle polveri rappresentano un'alternativa più sicura per questi materiali.
Le restrizioni più critiche per la sicurezza relative al taglio laser si applicano al PVC e alle plastiche contenenti cloro, al berillio e alle sue leghe, ai compositi in fibra di carbonio e fibra di vetro, alla pelle sintetica e al vinile, al polistirene e alla schiuma di polipropilene, nonché ai materiali contenenti resine epossidiche e fenoliche. Ciascuno di questi materiali, riscaldato dal laser, genera sottoprodotti chimici che rappresentano un grave rischio per le vie respiratorie, cancerogeno o corrosivo. Tali restrizioni non sono negoziabili: riflettono rischi reali e gravi per la salute, che devono essere esplicitamente affrontati attraverso un'adeguata formazione degli operatori e programmi di sicurezza aziendale. Per la lavorazione di questi materiali, è opportuno valutare metodi alternativi sicuri come la fresatura CNC, il taglio a getto d'acqua o il taglio con lama oscillante.
Materiali riflettenti e termicamente impegnativi
Una seconda categoria di incompatibilità nel taglio laser comprende i materiali che danneggiano il sistema di taglio laser stesso, principalmente a causa dell'elevata riflettività ottica che riflette l'energia laser nel sistema di trasmissione del fascio e nel generatore laser. Questa problematica relativa alla protezione delle apparecchiature è distinta dalle problematiche di sicurezza dell'operatore descritte nella sezione precedente, ma è altrettanto importante per l'integrità e la durata del sistema di taglio.
Metalli altamente riflettenti: rame, ottone e alluminio
I metalli altamente riflettenti, in particolare rame, ottone e alluminio lucidati, rappresentano una sfida significativa per la protezione delle apparecchiature dei generatori laser a fibra che operano a 1064 nm. A temperatura ambiente e allo stato lucidato, questi metalli possono riflettere dal 90 al 98% della radiazione laser incidente anziché assorbirla. L'energia riflessa non si dissipa semplicemente: una frazione significativa ritorna attraverso l'ottica di focalizzazione e il sistema di trasmissione del fascio nel generatore laser stesso, dove può danneggiare la fibra di uscita, i componenti dell'isolatore e, nei casi più gravi, la fibra di guadagno del generatore laser. Questo danno da riflessione può essere catastrofico e costoso, richiedendo la sostituzione del generatore laser o di importanti sottosistemi.
Ciò non significa che questi metalli non possano essere tagliati al laser: i moderni generatori laser a fibra ad alta potenza, dotati di sistemi di protezione contro la riflessione posteriore, e i generatori laser verdi, la cui lunghezza d'onda di 532 nm è meglio assorbita dal rame, possono lavorare efficacemente questi materiali nelle giuste condizioni e con configurazioni appropriate della macchina. Tuttavia, il taglio di metalli altamente riflettenti con generatori laser privi di un'adeguata protezione contro la riflessione posteriore, o senza una corretta ottimizzazione dei parametri, comporta il rischio di danni gravi e costosi alle apparecchiature. I generatori laser a CO2, che operano a 10,6 µm, sono generalmente meno efficaci sui metalli, ma non sono soggetti allo stesso rischio di riflessione posteriore da parte di rame e ottone. Per il taglio generico di rame e ottone senza apparecchiature laser specializzate, la fresatura CNC o il taglio al plasma rappresentano valide alternative.
Metalli spessi o induriti oltre la capacità della macchina
Ogni macchina per il taglio laser ha uno spessore massimo di taglio nominale per ogni tipo di materiale, determinato dalla potenza di uscita del generatore laser, dalla qualità del fascio e dalla capacità del sistema di gas di assistenza di espellere il materiale fuso dai solchi profondi. Tentare di tagliare materiali che superano questi spessori nominali non produce solo un taglio più lento e meno preciso, ma anche una penetrazione incompleta, un eccessivo accumulo di scorie, un accumulo di calore che può deformare il pezzo e distorcere la geometria del taglio e, in casi estremi, può causare l'accensione del gas di assistenza, con conseguente rischio di incendio del metallo fuso accumulato nel solco. Gli acciai per utensili temprati e gli acciai altolegati presentano ulteriori problematiche: il loro elevato contenuto di carbonio e gli elementi di lega modificano il comportamento del fuso in modo tale da produrre bordi di taglio induriti e fessurati, dimensionalmente imprecisi e meccanicamente deboli. Per il taglio di lamiere molto spesse o di acciaio temprato, le alternative di processo più appropriate sono il taglio al plasma, il taglio a getto d'acqua o la lavorazione CNC.
Metalli altamente riflettenti, in particolare quelli lucidati rame, ottone, E alluminio — comportano un rischio di riflessione posteriore per i generatori laser a fibra privi di sistemi di protezione adeguati e la loro lavorazione richiede configurazioni specifiche della macchina e competenze sui parametri. Il tentativo di tagliare materiali oltre la capacità nominale del generatore laser comporta il rischio di difetti di qualità del taglio e potenziali pericoli di incendio. In entrambi i casi, sono disponibili e adatti processi di taglio alternativi — fresatura CNC, taglio al plasma o taglio a getto d'acqua — per applicazioni che superano l'intervallo operativo di sicurezza del sistema di taglio laser.
Materiali che producono una scarsa qualità di taglio
Oltre alle considerazioni relative alla sicurezza e alla protezione delle apparecchiature, una terza categoria di incompatibilità con il taglio laser comprende i materiali che semplicemente non producono una qualità di taglio accettabile se lavorati da un generatore laser, indipendentemente da quanto accuratamente vengano ottimizzati i parametri. Per questi materiali, il taglio laser non è solo pericoloso, ma è lo strumento sbagliato per il lavoro.
Alcuni tipi di ceramica e pietra
Le ceramiche dense – allumina, carburo di silicio, zirconia – e i materiali lapidei naturali come granito, marmo e arenaria sono altamente resistenti all'azione di taglio termico dei generatori laser. Questi materiali hanno punti di fusione molto elevati, una conduttività termica molto bassa e una frattura fragile che rende estremamente difficile il taglio laser controllato. Invece di fondersi in modo netto nel solco di taglio, i materiali ceramici e lapidei accumulano stress termico nella zona di interazione con il laser e il riscaldamento concentrato provoca crepe e scheggiature che si propagano in modo imprevedibile attraverso il materiale. I tagli risultanti sono irregolari, imprecisi e spesso accompagnati da crepe o delaminazione in prossimità della linea di taglio. Sebbene generatori laser specializzati che operano a lunghezze d'onda UV e con energie di impulso molto elevate possano incidere e microtagliare alcune ceramiche in applicazioni di elettronica di precisione, si tratta di rare eccezioni che richiedono attrezzature altamente specializzate non presenti negli impianti di taglio laser generici. Per il taglio di ceramica e pietra, il taglio a getto d'acqua e il taglio con sega a lama diamantata sono le scelte di processo consolidate e affidabili.
Vetro temperato o laminato
Il vetro comune può essere inciso e tagliato a scatto utilizzando generatori laser a CO2, che vengono ben assorbiti dal vetro a 10,6 µm. Tuttavia, il vetro temperato, che è stato trattato termicamente per sottoporre le sue superfici a stress di compressione, non può essere tagliato al laser con alcun metodo pratico. Lo stato di stress interno del vetro temperato fa sì che qualsiasi innesco di una crepa, incluso quello causato dal riscaldamento laser, si propaghi istantaneamente e in modo catastrofico attraverso l'intera lastra, frantumandola nei caratteristici piccoli frammenti del vetro di sicurezza. Il vetro stratificato, che unisce più strati di vetro con pellicole intercalari, presenta ulteriori difficoltà perché il raggio laser deve attraversare materiali intercalari con un assorbimento molto diverso da quello del vetro. Per le esigenze di taglio del vetro, le alternative appropriate sono i tradizionali utensili da taglio con mola diamantata, il taglio a getto d'acqua o apparecchiature specializzate per la lavorazione del vetro con laser, operanti a parametri controllati.
Circuiti stampati
I circuiti stampati (PCB) assemblati, con i componenti elettronici già installati, non devono essere tagliati con un laser. L'energia termica del processo di taglio laser è sufficiente a danneggiare o distruggere i componenti elettronici all'interno e in prossimità della zona di taglio. Condensatori, circuiti integrati e altri componenti a montaggio superficiale non sono in grado di resistere alle escursioni termiche locali associate al taglio laser, e i collegamenti elettrici all'interno del PCB stesso potrebbero essere interrotti o cortocircuitati dal processo di taglio. Per la separazione dei PCB da un pannello di produzione, è possibile utilizzare generatori laser UV specializzati che operano a bassi livelli di energia controllati su PCB privi di componenti, ma si tratta di un'applicazione di precisione che richiede apparecchiature specifiche e un attento controllo dei parametri. La separazione meccanica tramite frese o sistemi specializzati di taglio a V e a scatto rimane il metodo più diffuso per la separazione dei PCB assemblati.
Alcuni tipi di ceramica e pietra, vetro temperato e laminato, e circuiti stampati assemblati rappresentano materiali per i quali il taglio laser produce risultati di qualità inaccettabili, come crepe, frantumazioni o danni ai componenti, indipendentemente dall'ottimizzazione dei parametri. Non si tratta di materiali che il taglio laser può gestire con un'attenta configurazione; sono materiali per i quali il taglio laser è fondamentalmente un processo inadatto. Il taglio a getto d'acqua, il taglio con lama diamantata e i sistemi di separazione meccanica specializzati sono le alternative appropriate per queste applicazioni.
Materiali che richiedono precauzioni speciali piuttosto che essere evitati del tutto
Non tutti i materiali problematici per il taglio laser devono essere assolutamente evitati. Diverse importanti categorie di materiali possono essere tagliate al laser in modo sicuro ed efficace se si osservano precauzioni specifiche, si utilizzano configurazioni di macchine appropriate e si comprendono e si gestiscono i limiti del processo su quel materiale. Questa sezione identifica tali materiali e le precauzioni necessarie.
Metalli rivestiti o verniciati
I substrati metallici con rivestimenti superficiali, come acciaio zincato, acciaio verniciato a polvere, alluminio anodizzato e metalli verniciati, possono generalmente essere tagliati al laser, ma il materiale di rivestimento deve essere valutato prima della lavorazione. L'acciaio zincato rivestito di zinco produce fumi di ossido di zinco durante il taglio laser, che sono estremamente pericolosi – causando febbre da fumi metallici a livelli di esposizione significativi – e richiedono un'efficace aspirazione dei fumi e, nelle applicazioni ad alto volume, ulteriori misure di protezione respiratoria. Le vernici e i rivestimenti in polvere contenenti composti di cromo – in particolare il cromo esavalente, un potente cancerogeno – richiedono che il taglio venga eseguito con sistemi di aspirazione adatti all'aerosol di cromo e che il monitoraggio atmosferico confermi livelli di esposizione inferiori ai limiti normativi. L'alluminio anodizzato è generalmente più sicuro, poiché lo strato anodizzato si abla in modo pulito con una minima produzione di sottoprodotti pericolosi, ma la qualità del taglio attraverso spessi strati anodizzati potrebbe richiedere la regolazione dei parametri.
Prodotti in legno trattato o composito
Il legno massello naturale è uno dei materiali più ampiamente e con maggiore successo tagliati al laser con generatori laser a CO2. Tuttavia, diversi prodotti derivati dal legno richiedono precauzioni. I pannelli di fibra a media densità (MDF) contengono leganti in resina urea-formaldeide che rilasciano formaldeide quando riscaldati dal generatore laser: la formaldeide è un noto cancerogeno per l'uomo e un potente irritante per le vie respiratorie. Il taglio dell'MDF richiede un'efficace aspirazione dei fumi con appositi filtri e le operazioni di taglio di MDF ad alto volume possono richiedere il monitoraggio atmosferico e programmi di protezione respiratoria. Il compensato contenente adesivi a base di formaldeide presenta problematiche simili, sebbene l'esposizione per unità di superficie sia generalmente inferiore rispetto all'MDF. Il legno trattato in autoclave, ovvero impregnato con conservanti a base di rame-cromo-arsenico (CCA) o altri, non deve essere tagliato al laser senza una specifica valutazione dei prodotti di decomposizione del conservante, poiché i composti di arsenico e cromo sono altamente tossici. Le macchine a controllo numerico (CNC) sono adatte al taglio di MDF e legno trattato senza il rischio di decomposizione termica.
Alcuni materiali plastici di grado medicale
Le plastiche di grado medicale, comprese quelle formulate con specifici pacchetti di stabilizzanti e additivi per applicazioni in impianti o dispositivi medici, possono contenere composti che generano sottoprodotti pericolosi durante il taglio laser, anche se il polimero di base sarebbe accettabile. Il silicone, ad esempio, genera particolato di biossido di silicio durante il taglio laser: una polvere fastidiosa piuttosto che un composto acutamente tossico, ma che richiede comunque un'aspirazione. Il PTFE (politetrafluoroetilene, o Teflon) genera prodotti di decomposizione perfluorurati quando riscaldato al di sopra della sua temperatura di decomposizione, alcuni dei quali sono acutamente tossici anche a concentrazioni molto basse, e non dovrebbe essere tagliato al laser senza una specifica valutazione della sicurezza. Per le applicazioni in dispositivi medici in cui sono richiesti la tracciabilità dei materiali e la convalida del processo, i parametri del processo di taglio laser devono essere formalmente convalidati e il profilo di generazione dei fumi specificamente caratterizzato per garantire la conformità normativa.
Metalli rivestiti, prodotti in legno trattato e alcune plastiche di grado medicale possono essere tagliati al laser con le dovute precauzioni, tra cui un'efficace aspirazione dei fumi, la protezione delle vie respiratorie ove necessario e la convalida dei parametri, anziché essere completamente evitati. Il requisito fondamentale in ogni caso è una valutazione accurata della composizione specifica del materiale e dei suoi prodotti di decomposizione sotto riscaldamento laser, piuttosto che un'accettazione o un rifiuto generalizzato basato unicamente sulla categoria del materiale di base. In caso di dubbio, la fresatura CNC rimane un'alternativa affidabile e priva di fumi per molti di questi materiali.
Alternative sicure per materiali soggetti a restrizioni
Per qualsiasi materiale non idoneo al taglio laser, esistono quasi sempre uno o più processi di taglio alternativi in grado di fornire risultati di lavorazione efficaci, più sicuri e spesso di qualità superiore. Comprendere quali alternative scegliere per i vari materiali soggetti a restrizioni aiuta gli impianti di lavorazione a soddisfare le diverse esigenze dei clienti, evitando al contempo rischi inaccettabili per gli operatori.
Il taglio a getto d'acqua, che utilizza un flusso d'acqua ad alta pressione (in genere miscelato con granato abrasivo) per tagliare i materiali senza generare calore, è l'alternativa più diffusa per i materiali per i quali il taglio laser è vietato a causa del rischio di decomposizione termica o della suscettibilità a fessurazioni indotte dal calore. Poiché non viene generato calore nella zona di taglio, il taglio a getto d'acqua previene le reazioni di decomposizione chimica che rappresentano un pericolo per la sicurezza quando si taglia al laser materiali come PVC, berillio, fibra di carbonio, resine epossidiche e sostanze simili. Il taglio a getto d'acqua può lavorare praticamente qualsiasi materiale, inclusi ceramica, pietra, vetro temperato, compositi e lamiere metalliche spesse, producendo tagli con un'eccellente qualità dei bordi e senza alcuna zona termicamente alterata. I suoi principali limiti sono la minore velocità rispetto al taglio laser nella lavorazione di materiali in lamiera sottile e la generazione di una sospensione umida, una miscela di detriti del pezzo e abrasivo, che richiede una raccolta e uno smaltimento specializzati.
Le fresatrici CNC, che utilizzano utensili da taglio rotanti per rimuovere meccanicamente il materiale, rappresentano un'ottima alternativa per la lavorazione di prodotti in legno (inclusi MDF e compensato), plastica (inclusi PVC e policarbonato), pannelli compositi, materiali espansi (inclusi polistirene e poliuretano) e metalli teneri. Il processo di fresatura CNC non provoca la decomposizione termica del substrato né genera sottoprodotti pericolosi; tuttavia, l'azione di taglio meccanico produce polvere e detriti, rendendo necessario l'utilizzo di un efficace sistema di aspirazione e raccolta della polvere. All'interno della nostra gamma di prodotti, il taglio laser a CO2 si integra perfettamente con il taglio laser a fibra; è specificamente progettato per il taglio di materiali non metallici, come acrilico, cuoio naturale, gomma e legno non trattato, e offre tagli di alta qualità con solchi netti e bordi sigillati automaticamente per quei materiali organici non adatti alla lavorazione laser a fibra. Per il cuoio sintetico, i materiali vinilici e vari tipi di schiuma, in particolare quei materiali non adatti al taglio con qualsiasi tipo di laser, i sistemi di taglio a lama oscillante CNC offrono una soluzione di taglio di precisione che non genera calore. Di conseguenza, in settori quali la segnaletica, l'imballaggio e la stampa, nonché il tessile e l'abbigliamento, questo sistema è diventato il metodo preferito per la lavorazione di materiali flessibili e pannelli compositi.
Taglio a getto d'acqua, incisione CNC, taglio laser CO2 specializzato per materiali non metallici e taglio a lama oscillante CNC: questi quattro processi costituiscono, nel loro insieme, una serie di soluzioni di lavorazione alternative, sicure ed efficienti, per diverse categorie di materiali considerati "non adatti al taglio laser a fibra". La scelta dell'alternativa più appropriata richiede l'abbinamento del processo ai materiali specifici, alla qualità di taglio desiderata, al volume di produzione e ai vincoli economici: un compito facilitato dai servizi di valutazione applicativa offerti da AccTek.
Come identificare materiali sconosciuti prima del taglio laser
Negli ambienti di produzione reali, gli operatori si trovano spesso a lavorare con materiali non completamente caratterizzati: materiali di magazzino non etichettati, materiali forniti dai clienti, materiali di recupero o in eccedenza e compositi la cui formulazione esatta non è documentata. Sviluppare procedure affidabili per l'identificazione di materiali sconosciuti prima del taglio laser è una disciplina di sicurezza essenziale.
Prove di combustione e identificazione dei materiali
Un test di combustione controllato – che prevede l'esposizione di un piccolo campione del materiale sconosciuto a una fiamma esterna alla macchina per il taglio laser e l'osservazione delle caratteristiche della fiamma, del fumo e dell'odore – può fornire utili informazioni di screening iniziali. Il PVC e le plastiche contenenti cloro producono una fiamma giallo-verde caratteristica ed emettono un odore pungente e forte di acido cloridrico. Il poliuretano produce un odore più complesso e fumo nero. Il poliestere e il nylon bruciano con colori di fiamma diversi e producono odori caratteristici che gli operatori esperti possono imparare a distinguere. Tuttavia, il test di combustione presenta seri limiti: richiede l'esposizione dell'operatore ai prodotti della combustione del campione e non fornisce un'identificazione definitiva di compositi complessi o pacchetti di additivi sconosciuti. Il test di combustione dovrebbe essere utilizzato solo come strumento di screening preliminare e qualsiasi materiale che mostri indicatori di cloro, isocianato o altri composti soggetti a restrizioni durante il test di combustione dovrebbe essere immediatamente scartato per il taglio laser.
Consultazione delle schede di dati di sicurezza
Il metodo più affidabile per confermare l'idoneità di un materiale al taglio laser è consultare la Scheda di Dati di Sicurezza (SDS) specifica del materiale, fornita dal produttore. Le SDS, obbligatorie secondo lo standard OSHA sulla comunicazione dei rischi e le normative equivalenti a livello globale, identificano la composizione chimica del materiale ed elencano i prodotti di decomposizione termica che si generano quando il materiale viene riscaldato. Le sezioni 5 (misure antincendio) e 10 (stabilità e reattività) della SDS sono le più rilevanti per la valutazione dell'idoneità al taglio laser. Se la SDS elenca acido cloridrico, isocianati, composti di berillio, formaldeide o altri composti soggetti a restrizioni come prodotti di decomposizione termica, il materiale non deve essere tagliato al laser. Richiedere la documentazione SDS al fornitore del materiale prima di lavorare qualsiasi materiale nuovo o non caratterizzato è una pratica di sicurezza semplice e altamente affidabile.
È importante notare che le schede di sicurezza (SDS) variano significativamente in termini di livello di dettaglio relativo ai prodotti di decomposizione termica. Alcune SDS forniscono un elenco completo dei sottoprodotti di decomposizione con i relativi limiti di esposizione; altre si limitano a dichiarazioni generiche come "la decomposizione termica può produrre gas tossici", offrendo poche indicazioni specifiche. Quando la SDS non è sufficientemente dettagliata per confermare la sicurezza del materiale per il taglio laser, la risposta appropriata è contattare direttamente il produttore del materiale per ottenere dati più specifici sulla decomposizione termica, oppure trattare il materiale come potenzialmente pericoloso e scegliere un processo di taglio alternativo. L'onere della prova della sicurezza del materiale spetta all'operatore: una SDS vaga o incompleta non è sufficiente per presumere che un materiale sia sicuro per il taglio laser.
Quando consultare un professionista
Alcune questioni relative all'identificazione dei materiali e alla valutazione della sicurezza vanno oltre le conoscenze e gli strumenti a disposizione dei tipici operatori di taglio laser e dei responsabili degli impianti. Quando la composizione di un materiale è effettivamente sconosciuta e non può essere determinata dall'etichettatura o dalla documentazione SDS, quando si sospetta che un materiale contenga componenti pericolosi, ma le prove sono ambigue, o quando un impianto sta valutando di tagliare al laser una nuova categoria di materiali per la prima volta, la procedura corretta è quella di consultare un igienista industriale qualificato o un professionista della salute sul lavoro. Questi professionisti possono organizzare analisi di laboratorio su campioni di materiale, valutare l'adeguatezza dei sistemi di aspirazione e ventilazione dei fumi esistenti per l'applicazione proposta e fornire la valutazione di sicurezza documentata che potrebbe essere richiesta per la conformità normativa e per gli obblighi di dovuta diligenza.
L'identificazione dei materiali prima del taglio laser dovrebbe seguire un approccio a più livelli: ispezione visiva e verifica dell'etichettatura come primo passo, test di combustione come strumento di screening preliminare per materiali non caratterizzati, revisione delle schede di sicurezza (SDS) come metodo definitivo di valutazione chimica e consulenza professionale in materia di igiene industriale per questioni complesse o critiche relative alla valutazione dei materiali. Nessun materiale dovrebbe essere tagliato al laser senza almeno una ragionevole certezza della sua compatibilità chimica con il processo.
Migliori pratiche per operazioni di taglio laser sicure
Anche quando i materiali vengono identificati correttamente ed esclusi dal taglio laser quelli incompatibili, il mantenimento di condizioni operative sicure richiede una costante attenzione all'aspirazione dei fumi, ai dispositivi di protezione individuale e ai sistemi di sicurezza delle macchine. Questa sezione riassume le migliori pratiche operative che sono alla base del taglio laser sicuro in qualsiasi ambiente di produzione.
Requisiti di ventilazione e aspirazione dei fumi
Un'efficace aspirazione dei fumi è il principale controllo ingegneristico per la gestione dei rischi chimici e particellari generati durante il taglio laser di qualsiasi materiale. Il sistema di aspirazione deve essere dimensionato per catturare i fumi nel punto di generazione, ovvero all'interno della cabina della macchina, prima che possano disperdersi nell'ambiente circostante. Il flusso d'aria di aspirazione deve essere sufficiente a mantenere una velocità di cattura costante nella zona di taglio, anche al variare del tipo di materiale, della velocità di taglio e della potenza del generatore laser a seconda della lavorazione. Il sistema di filtrazione deve essere adeguato ai rischi specifici presenti: la filtrazione HEPA cattura il particolato fine; la filtrazione a carboni attivi adsorbe i composti organici volatili; e sono necessari materiali filtranti specifici per i gas acidi come il cloruro di idrogeno. I materiali filtranti devono essere sostituiti regolarmente: un filtro intasato offre una protezione limitata pur apparendo funzionante. Negli impianti che lavorano materiali con profili di fumi diversi, un sistema di filtrazione multistadio con prestazioni regolarmente testate rappresenta lo standard appropriato.
Le prestazioni dei sistemi di aspirazione dei fumi devono essere verificate periodicamente, e non si può dare per scontato che siano adeguate solo perché il sistema è operativo. La misurazione del flusso d'aria nel punto di aspirazione, il monitoraggio della pressione differenziale del filtro come indicatore del carico del filtro e, nelle applicazioni ad alto rischio, il campionamento atmosferico periodico per verificare che le concentrazioni di contaminanti rimangano al di sotto dei limiti di esposizione professionale, sono le misure di verifica che trasformano un sistema di aspirazione dei fumi da un'installazione passiva a un controllo ingegneristico gestito attivamente. Gli impianti che tagliano diversi materiali sulla stessa macchina dovrebbero tenere traccia di quali materiali sono stati valutati per il rischio di emissione di fumi e quali misure di aspirazione sono necessarie per ciascuno, consentendo agli operatori di verificare che il sistema di aspirazione configurato sia adeguato prima di iniziare qualsiasi nuova lavorazione.
Equipaggiamento per la protezione personale
I dispositivi di protezione individuale (DPI) fungono da seconda linea di difesa quando i sistemi di controllo ingegneristico non sono in grado di contenere completamente i rischi aerodispersi. Gli occhiali di sicurezza specifici per laser, con densità ottica e intervallo di lunghezza d'onda adeguati al tipo di generatore laser, devono essere indossati durante qualsiasi procedura che possa comportare l'esposizione a radiazioni laser dirette o riflesse, inclusi allineamento, manutenzione e qualsiasi operazione in un ambiente aperto. La protezione delle vie respiratorie, ovvero respiratori a semimaschera con filtri appropriati per i rischi specifici presenti, deve essere disponibile e indossata durante le operazioni che generano elevate concentrazioni di fumi, tra cui la sostituzione dei filtri, la pulizia dell'ambiente e il taglio di materiali con rischi di emissione di fumi noti. I guanti resistenti al calore proteggono dalle ustioni causate da pezzi appena tagliati, che possono trattenere una quantità significativa di calore per diversi minuti dopo il taglio. Le calzature di sicurezza proteggono dal rischio di caduta di ritagli di lamiera e pezzi finiti.
Sistemi di contenimento e interblocco per macchine
La cabina di sicurezza della macchina per il taglio laser, che contiene le radiazioni laser all'interno della zona di taglio e impedisce l'accesso all'operatore durante il funzionamento, deve essere mantenuta in buone condizioni e non deve mai essere manomessa o aggirata. I dispositivi di sicurezza che arrestano il generatore laser quando i pannelli della cabina vengono aperti o rimossi sono sistemi di protezione fondamentali che devono essere testati regolarmente e riparati immediatamente in caso di malfunzionamento. Negli impianti in cui operano contemporaneamente più macchine per il taglio laser, il carico cumulativo di fumi e i livelli di rumore devono essere gestiti a livello di impianto attraverso una progettazione generale della ventilazione e controlli acustici, oltre all'aspirazione a livello di singola macchina.
Le operazioni di taglio laser sicure dipendono da tre livelli di protezione interconnessi: un'efficace aspirazione dei fumi, dimensionata e filtrata in base ai materiali specifici da tagliare, dispositivi di protezione individuale adeguati per tutti gli operatori e il personale di manutenzione, e cabine di protezione e sistemi di interblocco di sicurezza delle macchine correttamente manutenuti. Queste protezioni devono essere gestite attivamente e verificate regolarmente, e non considerate installazioni una tantum che si possono presumere funzionanti correttamente senza ispezioni e manutenzioni continue.
Conclusione
Questo articolo ha fornito una guida completa ai materiali che non dovrebbero essere tagliati con una macchina per il taglio laser, illustrando le restrizioni critiche per la sicurezza che tutelano la salute dell'operatore, le considerazioni sulla protezione delle apparecchiature che salvaguardano il sistema di taglio laser, i limiti di qualità che rendono alcuni materiali intrinsecamente inadatti alla lavorazione laser e le precauzioni che consentono di maneggiare in sicurezza materiali al limite.
Il messaggio centrale è chiaro: il taglio laser è una tecnologia potente e versatile, ma non è una soluzione di taglio universale. PVC e plastiche contenenti cloro, berillio e sue leghe, compositi in fibra di carbonio e fibra di vetro, pelle sintetica e vinile, polistirene e schiuma di polipropilene, resine epossidiche e fenoliche generano tutti prodotti di decomposizione termica pericolosi che rappresentano seri rischi per la salute degli operatori, rischi che non sono adeguatamente controllati dai sistemi di aspirazione fumi standard e che, in alcuni casi, causano anche danni irreversibili alla macchina di taglio laser stessa. Metalli e materiali altamente riflettenti che superano la capacità di taglio nominale della macchina presentano rischi per la protezione dell'apparecchiatura, le cui conseguenze vanno da costosi danni ai componenti ottici al guasto del generatore laser. Alcuni materiali ceramici, vetro temperato e circuiti stampati assemblati semplicemente non producono una qualità di taglio accettabile nelle condizioni di lavorazione laser, indipendentemente dall'ottimizzazione dei parametri.
Per ogni materiale soggetto a restrizioni, esistono processi di taglio alternativi sicuri ed efficaci: taglio a getto d'acqua per materiali termosensibili e difficili da tagliare, fresatrici CNC per prodotti in legno, plastica e materiali compositi, taglio laser a CO2 per materiali non metallici come acrilico e cuoio naturale, e taglio a lama oscillante CNC per materiali flessibili e pelle sintetica. La disponibilità di queste alternative significa che le restrizioni al taglio laser non si traducono in limitazioni alla produzione, bensì nell'esigenza di adattare correttamente il processo al materiale, che è il fondamento di una pratica produttiva di qualità.
Sapere cosa non tagliare è importante quanto sapere cosa un generatore laser può tagliare. Gli operatori e i responsabili degli impianti che sviluppano e mantengono una conoscenza approfondita della compatibilità dei materiali, investono in pratiche sistematiche di identificazione dei materiali e mantengono sistemi di sicurezza efficaci, raggiungono costantemente la combinazione di sicurezza dell'operatore, longevità delle attrezzature e qualità del taglio che rende il taglio laser il processo altamente produttivo e commercialmente valido che ha il potenziale di essere.
Ottieni soluzioni di taglio laser
Comprendere quali materiali sono incompatibili con il taglio laser e quali processi alternativi sono adatti a tali materiali è il punto di partenza analitico per costruire una capacità di taglio completa che copra l'intera gamma delle vostre esigenze produttive in modo sicuro ed efficace. Il partner giusto per le attrezzature può aiutarvi a orientarvi in queste scelte grazie alla competenza applicativa e all'ampia gamma di prodotti, in modo da individuare il processo più adatto a ogni materiale presente nel vostro flusso di lavoro.
Laser AccTek è un produttore professionale di apparecchiature laser con oltre un decennio di esperienza al servizio di clienti industriali in una vasta gamma di settori e materiali. Il suo portafoglio prodotti comprende macchine per il taglio laser in fibra da 1.500 W a 20 kW e oltre per il taglio di precisione dei metalli ad alta velocità; Macchine taglio laser CO2 per materiali non metallici, tra cui acrilico, cuoio naturale, legno, gomma e tessuto, dove la lunghezza d'onda di 10,6 µm offre una qualità dei bordi superiore; fresatrice CNC macchine adatte alla lavorazione di prodotti in legno, tra cui MDF e compensato, tecnopolimeri e pannelli compositi, dove il taglio meccanico evita i rischi di decomposizione termica della lavorazione laser; macchine per marcatura laser, saldatrici laser, E macchine per la pulizia laser che estendono le capacità di lavorazione laser all'intero flusso di lavoro produttivo. Tutti i sistemi sono costruiti attorno a generatori laser di alta qualità di marchi riconosciuti a livello globale, certificati secondo gli standard CE e FDA, e supportati da un servizio completo che comprende consulenza pre-vendita, installazione e messa in servizio professionali, formazione completa per gli operatori, fornitura di ricambi a prezzi competitivi e un'assistenza tecnica post-vendita tempestiva. Che la vostra applicazione richieda un generatore laser che massimizzi la produttività del taglio dei metalli, un sistema a CO2 che offra una qualità eccezionale su materiali non metallici o una fresatrice CNC in grado di gestire in sicurezza il legno e i materiali compositi che il taglio laser non può lavorare, il team di ingegneri applicativi è in grado di consigliare la soluzione più adatta e di supportarla per tutta la sua vita produttiva.
Informazioni sui contatti
- [email protected]
- [email protected]
- +86-19963414011
- N. 3 Zona A, zona industriale di Lunzhen, città di Yucheng, provincia di Shandong.
Ottieni soluzioni laser