

Velocità e produttività della macchina per saldatura laser
Nella produzione moderna, velocità e produttività non sono semplici parametri operativi, ma imperativi competitivi. La pressione per produrre più pezzi per turno, ridurre i tempi di ciclo e controllare i costi del lavoro ha spinto gli ingegneri di produzione ad analizzare attentamente ogni fase del processo, e la saldatura non fa eccezione. Per molte applicazioni di giunzione dei metalli, la saldatura laser si è affermata come la tecnologia in grado di risolvere la storica tensione tra velocità di giunzione e qualità della saldatura, offrendo entrambe a livelli difficilmente raggiungibili dai processi di saldatura ad arco.
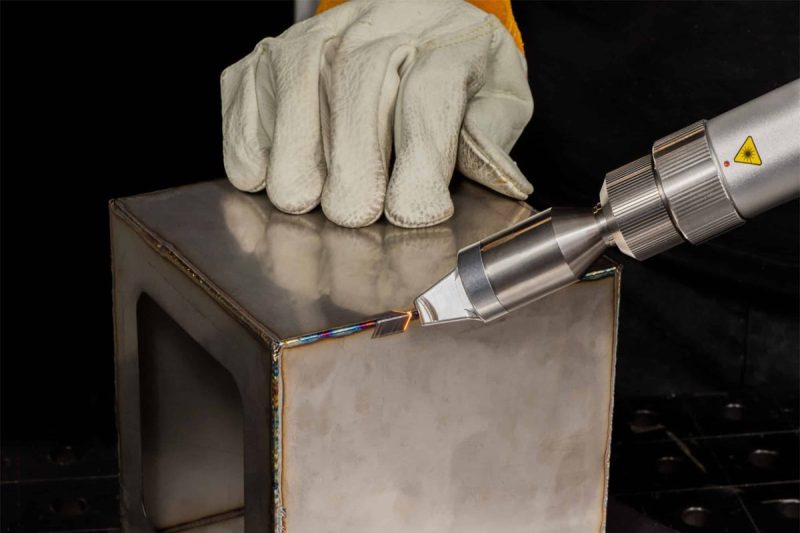
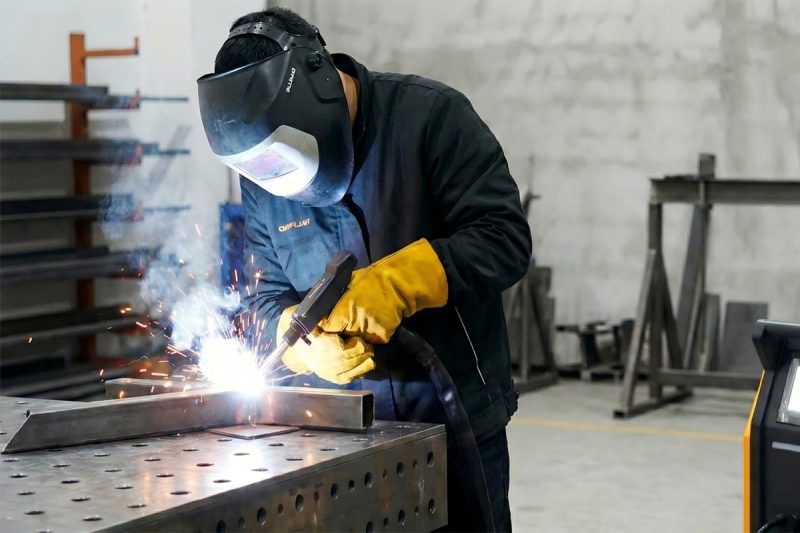
UN saldatrice laser Utilizza il fascio focalizzato di un generatore laser per fondere e saldare il metallo all'interfaccia di giunzione. L'energia viene erogata con straordinaria precisione su un'area estremamente piccola, generando densità di potenza che possono superare un milione di watt per centimetro quadrato. A queste intensità, il metallo non si limita a fondersi in superficie, ma vaporizza localmente, formando il caratteristico foro di penetrazione profonda che consente al raggio laser di fondere il metallo ben al di sotto della superficie in un unico passaggio. Il risultato è una saldatura stretta e profonda, realizzata a velocità che spesso risultano da cinque a dieci volte superiori rispetto alla saldatura TIG convenzionale e da due a tre volte superiori rispetto alla saldatura MIG su spessori di materiale comparabili.
Tuttavia, la velocità nella saldatura è un concetto più complesso di quanto suggerisca un semplice dato di metri al minuto. Un processo di saldatura che produce giunzioni ad alta velocità lineare ma richiede lunghi tempi di fissaggio, genera frequenti difetti che necessitano di rilavorazioni o funziona in modo produttivo solo per una frazione di ogni turno a causa di interruzioni per manutenzione non è un processo realmente produttivo. La vera produttività della saldatura comprende l'intero ciclo produttivo: il tempo di arco attivo in percentuale rispetto al tempo totale disponibile, il tasso di accettazione al primo tentativo delle saldature completate, l'integrazione del processo di saldatura con la preparazione dei pezzi a monte e il controllo qualità a valle, e l'efficienza di utilizzo delle attrezzature capitali nei diversi turni e cicli di produzione.
Questo articolo affronta tutte le dimensioni della produttività della saldatura laser. Esamina le prestazioni di velocità realistiche della saldatura laser su diversi materiali e spessori, l'insieme dei fattori che determinano se un impianto di saldatura laser raggiunge in pratica il suo potenziale di velocità teorico, le specifiche strategie di ottimizzazione che aumentano la produttività, i colli di bottiglia comuni che impediscono agli impianti di realizzare il pieno potenziale di produttività delle proprie apparecchiature e il quadro di misurazione che rende il miglioramento della produttività una disciplina basata sui dati anziché un esercizio di congetture.
Sommario
Quanto è veloce la saldatura laser? Comprendere i parametri di riferimento delle prestazioni.
Prima di esaminare i fattori che influenzano la produttività della saldatura laser, è utile stabilire parametri di riferimento concreti in termini di velocità e comprendere come questi si confrontino con le tecnologie di saldatura concorrenti. Questo contesto evita sia la sovrastima – considerando le specifiche del produttore come risultati di produzione garantiti – sia la sottostima di ciò che la tecnologia può effettivamente raggiungere in condizioni di produzione ottimizzate.
Velocità di saldatura tipiche in base al materiale e allo spessore
La velocità di saldatura laser varia sostanzialmente in base al tipo di materiale, allo spessore e al livello di potenza del generatore laser utilizzato. Su un sottile acciaio inossidabile Su lamiere di 1 mm di spessore, comunemente utilizzate in apparecchiature per la lavorazione degli alimenti, involucri per dispositivi medici e alloggiamenti per dispositivi elettronici di consumo, un generatore laser a fibra da 3.000 W raggiunge tipicamente velocità di saldatura continua da 8 a 15 metri al minuto. Su acciaio inossidabile da 3 mm, tipico di involucri strutturali e contenitori industriali, lo stesso generatore laser da 3.000 W produce velocità da 3 a 6 metri al minuto. Passando all'acciaio dolce da 6 mm, uno spessore comune nei componenti strutturali automobilistici e nella fabbricazione industriale, le velocità tipiche con una potenza di uscita di 6.000 W sono da 1 a 3 metri al minuto.
L'alluminio presenta caratteristiche diverse a causa della sua elevata conduttività termica e dell'elevata riflettività alla lunghezza d'onda del laser a fibra. Su 2 mm alluminio — lo spessore di una lamiera per carrozzeria automobilistica — un generatore laser a fibra da 4.000 W ben ottimizzato raggiunge velocità da 5 a 10 metri al minuto. Il titanio, che ha una conduttività termica inferiore rispetto all'acciaio, si salda più velocemente a parità di spessore e potenza: 2 mm di titanio possono essere saldati a una velocità da 6 a 12 metri al minuto con un generatore laser da 3.000 W. Questi valori rappresentano la velocità di saldatura effettiva, ovvero la velocità con cui viene completata la giunzione saldata durante l'emissione laser attiva, e non includono i tempi di fissaggio, posizionamento e movimentazione che determinano il tempo di ciclo complessivo.
Come si confronta la saldatura laser con la saldatura TIG, MIG e al plasma?
Il vantaggio in termini di velocità della saldatura laser rispetto ai processi ad arco è più evidente su spessori di materiale da sottili a medi, dove l'energia laser concentrata raggiunge una profonda penetrazione in un'unica passata, senza la necessità di preriscaldamento, raffreddamento tra le passate e sequenze di passate multiple richieste dalla saldatura ad arco su lamiere spesse. La saldatura TIG su acciaio inossidabile da 2 mm raggiunge tipicamente velocità da 0,3 a 0,8 metri al minuto con un operatore esperto, una frazione degli 8-15 metri al minuto raggiungibili con la saldatura laser. La saldatura MIG è più veloce della TIG e più paragonabile alla saldatura laser su materiali più spessi, ma raggiunge comunque tipicamente solo da 1 a 3 metri al minuto su lamiere da 3 mm. acciaio al carbonio, rispetto ai 3-6 metri al minuto della saldatura laser. La saldatura al plasma colma il divario tra la saldatura TIG e quella laser in alcuni intervalli di spessore, ma non possiede la capacità del laser di raggiungere rapporti profondità-larghezza molto elevati che riducono la distorsione e consentono la realizzazione di giunzioni strette.
Oltre alla pura velocità lineare, la ristretta zona termicamente alterata della saldatura laser riduce drasticamente la distorsione post-saldatura rispetto ai processi ad arco, il che in molte applicazioni elimina o riduce le operazioni di raddrizzamento e finitura che consumano una quantità significativa di tempo di produzione a valle della stazione di saldatura. Questo risparmio di tempo indiretto, spesso non quantificato nei confronti di velocità, può essere altrettanto significativo del vantaggio diretto in termini di velocità di saldatura nel determinare il tempo complessivo del ciclo di produzione.
Perché la velocità da sola non definisce la produttività
Una saldatrice laser in grado di saldare a 10 metri al minuto non offre alcun vantaggio in termini di produttività se trascorre l'80% del tempo di turno disponibile inattiva, ad esempio in attesa dei pezzi, eseguendo modifiche di configurazione, effettuando manutenzione o rilavorazioni. La produttività della saldatura in ambito industriale è il prodotto della velocità di saldatura raggiungibile e della frazione di tempo disponibile durante la quale la macchina produce attivamente saldature di qualità. Questa frazione, spesso chiamata tempo di arco attivo o tempo di laser attivo nel contesto della saldatura, è in genere molto inferiore a quanto si potrebbe pensare. Nelle postazioni di saldatura laser a carico manuale e prive di automazione, è comune che il tempo di laser attivo raggiunga il 30-50% del tempo totale di turno, il che significa che da metà a due terzi della potenziale produzione di saldatura viene persa a causa di tempi improduttivi. Le celle automatizzate con movimentazione robotizzata dei pezzi e sistemi di fissaggio intelligenti possono portare il tempo di laser attivo oltre l'80%, sfruttando il vantaggio di velocità del generatore laser su una frazione molto più ampia di ogni ora di produzione.
La saldatura laser raggiunge velocità lineari da 1 a 15 metri al minuto su materiali e spessori comuni, superando costantemente la saldatura TIG da cinque a dieci volte e la saldatura MIG da due a tre volte in condizioni comparabili. Tuttavia, queste velocità rappresentano il limite superiore della produttività: la produzione effettiva dipende da quanta parte di ogni turno viene dedicata alla saldatura attiva rispetto alla preparazione, alla movimentazione e alla manutenzione. Massimizzare la produttività reale richiede sia l'ottimizzazione della velocità di saldatura sia la massimizzazione della frazione di tempo disponibile durante la quale tale velocità viene applicata in modo produttivo.
Fattori che influenzano la velocità e la produttività della saldatura laser
La velocità di saldatura raggiunta da un impianto di saldatura laser in produzione è il risultato di numerose variabili interagenti. Alcune vengono determinate al momento della specifica dell'apparecchiatura: potenza del generatore laser, qualità del fascio e prestazioni del sistema di movimentazione. Altre sono determinate dalla progettazione del processo produttivo: geometria del giunto, attrezzature di fissaggio e livello di automazione. Altre ancora dipendono dalla qualità del funzionamento quotidiano: impostazioni dei parametri, pratiche di manutenzione e competenza dell'operatore. Comprendere il contributo di ciascun fattore consente di investire in modo mirato nei miglioramenti che offrono il maggiore incremento di produttività.
Potenza del generatore laser e qualità del fascio
La potenza di uscita del generatore laser è il fattore determinante per la velocità di saldatura, a parità di materiale e spessore. La fisica della formazione del keyhole richiede una densità di potenza minima nel punto focale, che dipende dalle proprietà termiche del materiale; una volta superata questa soglia, una potenza maggiore consente una velocità di avanzamento superiore, mantenendo al contempo la penetrazione completa. In termini pratici, raddoppiare la potenza del generatore laser da 3.000 W a 6.000 W aumenta in genere la velocità di saldatura dal 60 all'80% per un dato materiale e spessore: un guadagno sostanziale, sebbene non un raddoppio, poiché la relazione tra potenza e velocità non è perfettamente lineare a causa delle dinamiche termiche del bagno di fusione.
La qualità del fascio, caratterizzata dal prodotto dei parametri del fascio (BPP) o fattore M², determina quanto strettamente il fascio può essere focalizzato per una data configurazione ottica. Un generatore laser ad alta luminosità con un'eccellente qualità del fascio può essere focalizzato su un punto più piccolo rispetto a una sorgente a luminosità inferiore della stessa potenza, ottenendo una maggiore densità di potenza e quindi una velocità di saldatura più elevata. I moderni generatori laser a fibra monomodale producono fasci di qualità prossima a quella teorica che possono essere focalizzati su diametri del punto inferiori a 0,1 mm, consentendo la formazione di fori di penetrazione a potenze medie relativamente modeste. Questo vantaggio in termini di qualità del fascio è particolarmente significativo per la saldatura di materiali sottili, dove tagli stretti e zone termicamente alterate minime sono importanti quanto la velocità.
Tipo e spessore del materiale
I diversi metalli reagiscono alla saldatura laser con caratteristiche di velocità molto diverse, determinate dalla loro assorbività ottica, conduttività termica, temperatura di fusione e condizioni superficiali. L'acciaio a basso tenore di carbonio presenta un'assorbività relativamente elevata alla lunghezza d'onda del laser a fibra e una conduttività termica moderata, il che lo rende uno dei materiali più efficienti per la saldatura laser: è possibile raggiungere velocità elevate con potenze modeste del generatore laser. L'acciaio inossidabile si comporta in modo simile all'acciaio al carbonio in termini di risposta alla saldatura. L'elevata conduttività termica dell'alluminio disperde rapidamente il calore lontano dalla zona di saldatura, richiedendo una maggiore densità di potenza per mantenere le condizioni di keyhole e limitando la velocità di saldatura raggiungibile rispetto all'acciaio al carbonio a parità di spessore. Il rame è il metallo di ingegneria comune più difficile da saldare con il laser a fibra: la sua riflettività quasi perfetta a 1.064 nm a temperatura ambiente implica che l'innesco del keyhole richieda una densità di potenza di picco estremamente elevata e, una volta stabilito, l'elevata conduttività termica richiede una potenza elevata e costante per mantenere la penetrazione.
Lo spessore del materiale determina direttamente la potenza minima del generatore laser necessaria per la saldatura a penetrazione completa in un'unica passata. Al di sotto della combinazione minima potenza-spessore che consente la formazione del foro passante, la saldatura deve necessariamente richiedere più passate, riducendo la velocità, oppure ricorrere alla saldatura a conduzione, che presenta un rapporto profondità-larghezza intrinsecamente inferiore e un maggiore apporto di calore. Specificare la potenza del generatore laser che corrisponda allo spessore massimo del materiale in produzione, con un margine adeguato per la variabilità del processo, è quindi una decisione fondamentale per la produttività, che determina il limite massimo di velocità dell'impianto.
Progettazione delle giunzioni e precisione di assemblaggio
La geometria del giunto di saldatura e la precisione con cui le parti sono posizionate l'una rispetto all'altra nel punto di saldatura influenzano profondamente la velocità di saldatura raggiungibile. Il fascio stretto e focalizzato della saldatura laser è altamente sensibile alla distanza tra i componenti del giunto: nella saldatura autogena (senza filo d'apporto), una distanza superiore a circa il 10% dello spessore della lamiera può causare il passaggio del fascio senza la fusione del giunto, richiedendo velocità inferiori che allargano il bagno di fusione per colmare la distanza, oppure l'introduzione di filo d'apporto, il che complica il processo e riduce la velocità. Giunti di testa stretti con superfici di accoppiamento lavorate o tagliate al laser e dispositivi di fissaggio rigidi che mantengono il controllo della distanza durante tutto il ciclo termico di saldatura consentono le velocità di saldatura più elevate e costanti. I giunti a sovrapposizione sono più tolleranti alle variazioni superficiali, ma introducono una sensibilità della profondità del bagno di fusione alla dimensione di sovrapposizione, che deve essere controllata nel dispositivo di fissaggio.
Le scelte progettuali che minimizzano la sezione trasversale della saldatura, come ad esempio i giunti di testa stretti anziché i raccordi larghi, riducono direttamente anche il volume di metallo da fondere per unità di lunghezza, consentendo velocità di avanzamento più elevate per una data potenza del generatore laser. I progettisti che ottimizzano la geometria dei giunti per la saldatura laser, anziché adattare progetti originariamente concepiti per la saldatura ad arco, raggiungono costantemente velocità di saldatura di produzione superiori rispetto a coloro che si limitano a sostituire la saldatura laser in un giunto progettato per un processo diverso. Specifiche scelte progettuali che favoriscono la produttività della saldatura laser includono l'eliminazione del volume di saldatura superfluo mediante l'utilizzo della sezione trasversale minima del giunto che soddisfi i requisiti strutturali, la progettazione di elementi auto-posizionanti nelle parti di accoppiamento che riducono la complessità del fissaggio e i tempi di caricamento dei pezzi, e la specifica di finiture superficiali sulle superfici di giunzione che minimizzano gli strati di ossido e contaminazione che compromettono l'accoppiamento energetico e richiedono la pulizia prima della saldatura.
Modalità di saldatura: onda continua o pulsata
I generatori laser a onda continua (CW) mantengono una potenza di uscita costante durante la saldatura, creando le condizioni di penetrazione e di bagno di fusione che consentono le massime velocità di saldatura lineari. La saldatura CW è la modalità standard per applicazioni ad alta produttività su acciaio al carbonio, acciaio inossidabile e alluminio, dove la massima velocità e la profonda penetrazione sono gli obiettivi primari. I generatori laser pulsati erogano energia in impulsi discreti: un picco di potenza elevato per una breve durata, seguito da un periodo di bassa o nulla emissione. Questa modalità riduce l'apporto termico medio, controlla le dimensioni del bagno di fusione con maggiore precisione ed è particolarmente adatta a materiali sottili, assemblaggi termosensibili e applicazioni in cui il bagno di fusione deve essere controllato con precisione per ottenere specifici risultati metallurgici. Il compromesso è in genere una velocità di saldatura media inferiore rispetto alla CW a parità di potenza media, poiché il tempo di pausa tra gli impulsi non è tempo di saldatura produttivo. La scelta della modalità appropriata – CW per applicazioni in cui la velocità è fondamentale, pulsata per quelle in cui la qualità è fondamentale – è una scelta fondamentale in termini di parametri di produttività.
Posizione focale e dimensione del punto del fascio
La posizione del punto focale del raggio laser rispetto alla superficie del materiale – la distanza di defocalizzazione – controlla la densità di potenza erogata alla zona di saldatura e, di conseguenza, la modalità e la profondità di penetrazione. Con una defocalizzazione pari o prossima allo zero, la densità di potenza è massimizzata, favorendo la formazione di un foro di penetrazione e una penetrazione profonda alle velocità di avanzamento più elevate. All'aumentare della defocalizzazione – spostando il punto focale sopra o sotto la superficie – la densità di potenza diminuisce e la saldatura passa dalla modalità a foro di penetrazione a quella di conduzione, riducendo la profondità di penetrazione e richiedendo velocità di avanzamento inferiori per mantenere la fusione alla radice. Mantenere la corretta posizione focale lungo tutto il percorso di saldatura – tenendo conto di eventuali variazioni di altezza della superficie del pezzo o della dilatazione termica del dispositivo – è quindi essenziale per una produzione costante ad alta velocità. I sistemi di rilevamento dell'altezza capacitivi o ottici che mantengono attivamente una distanza costante tra la testa di saldatura e la superficie del pezzo sono di serie nelle celle di saldatura laser ad alta produttività.
Assistenza nella selezione del gas e nella regolazione della portata
Il gas di assistenza, erogato coassialmente attraverso l'ugello di saldatura o come getto trasversale, svolge diverse funzioni che influenzano sia la velocità di saldatura che la qualità del cordone. Sopprime il pennacchio di plasma sopra il foro di penetrazione che altrimenti assorbirebbe e disperderebbe parzialmente il raggio laser in ingresso, riducendo la potenza effettiva che raggiunge la zona di saldatura. Protegge il metallo fuso dall'ossigeno e dall'azoto atmosferici che causerebbero ossidazione e porosità nella saldatura solidificata. In alcune configurazioni, contribuisce inoltre all'espulsione dei vapori metallici e degli spruzzi dalla zona di saldatura. Per la saldatura dell'acciaio al carbonio con un generatore laser a fibra, l'azoto è il gas di protezione più comune, in quanto offre una buona soppressione del plasma a un costo ragionevole. L'elio offre una soppressione del plasma superiore, ma a un costo maggiore; l'argon offre una buona protezione, ma una soppressione del plasma inferiore per le applicazioni laser a fibra. La portata del gas deve essere ottimizzata: una portata troppo bassa non fornisce una protezione adeguata; una portata troppo alta genera turbolenza che destabilizza il bagno di saldatura e trascina aria atmosferica. La scelta del tipo di gas e della portata corretti per ogni applicazione può fare una differenza misurabile sulla velocità di saldatura raggiungibile, massimizzando la frazione di potenza del generatore laser che arriva alla zona di saldatura anziché essere assorbita dal pennacchio di plasma. Nelle applicazioni in cui la massima velocità di saldatura è l'obiettivo primario, un getto di elio a flusso incrociato diretto verso l'apertura del foro di saldatura, in aggiunta al gas di protezione coassiale, fornisce una soppressione del plasma efficace che può aumentare la velocità di saldatura effettiva dal 10 al 25% rispetto alla sola protezione con argon, garantendo che la massima potenza disponibile del generatore laser raggiunga l'interfaccia di saldatura anziché essere dissipata nella nube di plasma sovrastante.
Sistema di movimento e accelerazione della macchina
Il sistema di movimentazione che muove la testa di saldatura laser lungo il percorso di giunzione, che si tratti di un portale cartesiano, di un robot articolato a sei assi o di uno scanner azionato da galvanometro, determina non solo la velocità massima di spostamento, ma anche i tassi di accelerazione e decelerazione in corrispondenza di elementi del percorso come angoli, curve e punti di inizio e fine. Un sistema di movimentazione con elevata velocità massima ma bassa accelerazione impiega molto tempo per raggiungere e decelerare dalla sua velocità massima, trascorrendo una grande frazione del percorso di saldatura a velocità inferiore a quella massima. Per i percorsi di saldatura tipici che includono molti brevi segmenti rettilinei, angoli e cambi di elemento, la velocità media di saldatura effettiva è spesso significativamente inferiore alla velocità massima nominale del sistema di movimentazione. I sistemi di movimentazione ad alte prestazioni dinamiche, come robot con bracci a bassa inerzia e portali con servosistemi ottimizzati per una rapida accelerazione, massimizzano la frazione di lunghezza del percorso completata alla velocità massima di saldatura o in prossimità di essa, traducendosi direttamente in una maggiore produttività per unità di tempo.
Integrazione tra automazione e robotica
Il grado di automazione nella cella di saldatura laser – dal funzionamento completamente manuale, passando per sistemi di fissaggio semiautomatici, fino al carico, alla saldatura e allo scarico dei pezzi completamente robotizzati – è uno dei fattori più determinanti per la produttività, indipendentemente dalla velocità di saldatura. Le celle manuali richiedono l'intervento dell'operatore per ogni ciclo di carico e scarico dei pezzi, limitano il funzionamento della macchina a un solo turno senza personale aggiuntivo e introducono variabilità umana nel posizionamento dei pezzi, con conseguenti ripercussioni sulla qualità della saldatura. Le celle automatizzate, dotate di sistemi di movimentazione dei pezzi robotizzati o a portale, possono operare ininterrottamente su più turni, mantenere una precisione di posizionamento costante indipendentemente dalla fatica dell'operatore e liberare il personale per attività a valore aggiunto come il controllo qualità e il miglioramento dei processi, anziché per la movimentazione ripetitiva dei materiali.
Competenza dell'operatore e qualità della programmazione
Negli impianti in cui gli operatori umani svolgono un ruolo significativo, sia nella programmazione, nella configurazione o nel funzionamento, il loro livello di competenza ha un impatto diretto e misurabile sulla produttività. Un programmatore di saldatura laser esperto, che comprende la relazione tra velocità di saldatura, potenza, posizione focale e flusso di gas, può sviluppare parametri di processo ottimizzati per una nuova giunzione in una frazione del tempo richiesto da un tecnico meno esperto, e i parametri risultanti consentono in genere di ottenere velocità di saldatura più elevate con un minor numero di prove. La qualità della programmazione, ovvero la precisione e l'efficienza del programma CNC o del robot che esegue il percorso di saldatura, determina quanto il movimento effettivo della testa di saldatura corrisponda al percorso di saldatura progettato e con quanta efficienza vengono pianificati i movimenti di avvicinamento, retrazione e riposizionamento per ridurre al minimo i tempi di spostamento non di saldatura tra le giunzioni.
La velocità e la produttività della saldatura laser sono determinate da una gerarchia di fattori: la potenza del generatore laser e la qualità del fascio definiscono il limite teorico di velocità; le proprietà del materiale e la geometria del giunto determinano quale frazione di tale limite è effettivamente raggiungibile; la modalità di saldatura, la posizione focale e la selezione del gas di assistenza determinano con quale costanza il processo opera in modo ottimale; le prestazioni dinamiche del sistema di movimentazione determinano quanta parte della velocità programmata viene effettivamente realizzata lungo i percorsi di saldatura reali; e il livello di automazione e l'abilità dell'operatore determinano quale frazione di ogni turno di produzione si traduce in saldature di qualità completate. Il miglioramento della produttività richiede di affrontare tutte queste dimensioni contemporaneamente, piuttosto che concentrarsi su una singola variabile isolatamente.
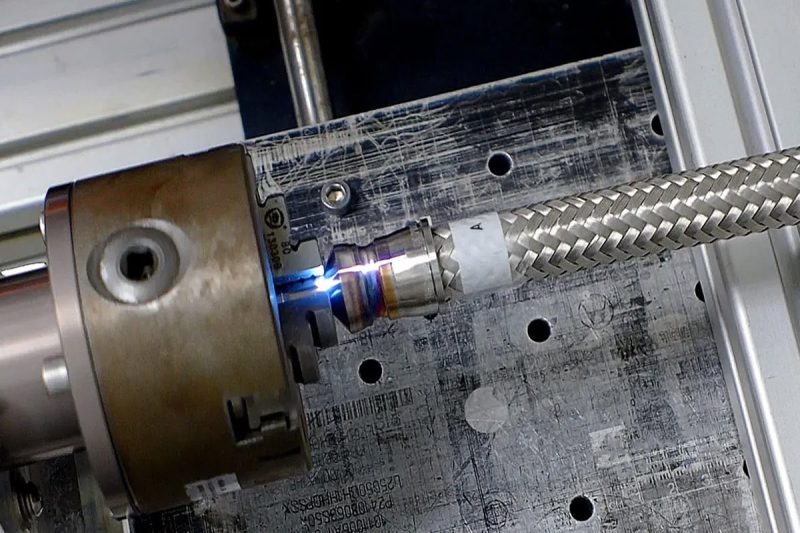
Come migliorare la velocità e la produttività della saldatura laser
Grazie a una chiara comprensione dei fattori che influenzano la produttività della saldatura laser, il percorso verso il miglioramento diventa sistematico anziché speculativo. Questa sezione traduce tale comprensione in strategie specifiche e prioritarie che gli ingegneri di produzione e i responsabili degli impianti possono implementare per aumentare la produttività, ridurre i tempi di ciclo e massimizzare il ritorno sull'investimento nella saldatura laser.
Ottimizzazione dei parametri del generatore laser
Per la maggior parte degli impianti di saldatura laser, è possibile ottenere significativi aumenti di produttività attraverso un'ottimizzazione sistematica dei parametri, senza alcun investimento iniziale. Potenza, velocità di avanzamento, posizione focale, frequenza degli impulsi (per i sistemi pulsati) e portata del gas di assistenza interagiscono in modi complessi e la combinazione di parametri attualmente utilizzata in produzione potrebbe non rappresentare l'ottimo reale. La metodologia di progettazione strutturata degli esperimenti (DoE), che prevede la variazione simultanea di più parametri in una matrice pianificata anziché la regolazione di una variabile alla volta, è l'approccio più efficiente per identificare la combinazione di parametri che offre la massima velocità di saldatura compatibile con la qualità di saldatura richiesta. Lo sviluppo dei parametri basato sul DoE in genere identifica velocità di saldatura superiori del 15-30% rispetto a quelle ottenute con metodi di prova a variabile singola, poiché coglie gli effetti di interazione tra i parametri che i metodi a variabile singola sistematicamente non rilevano. Documentare i set di parametri ottimizzati per ogni configurazione materiale-spessore-giunto e memorizzarli come programmi denominati nel controllore della macchina consente una configurazione rapida e ripetibile per le lavorazioni di produzione ricorrenti senza necessità di una nuova ottimizzazione. Questa libreria di programmi rappresenta una preziosa risorsa operativa il cui valore economico cresce con ogni nuova combinazione di materiali e giunti che vi viene aggiunta nel tempo.
Aggiornamento a sistemi più potenti o con maggiore luminosità
Quando la potenza del generatore laser attuale rappresenta il principale fattore limitante per la velocità di saldatura, ovvero quando è necessaria la piena potenza nominale per raggiungere le velocità di produzione attuali e velocità superiori richiederebbero una potenza maggiore di quella fornita dal sistema, l'aggiornamento a un generatore laser di potenza o luminosità superiori è la soluzione più diretta per migliorare la velocità. Come già accennato, il raddoppio della potenza del generatore laser in genere aumenta la velocità di saldatura dal 60 all'80%, rappresentando una riduzione molto significativa dei tempi di ciclo per le applicazioni in cui la potenza è un fattore limitante. In altri casi, l'aggiornamento a un generatore laser di pari potenza nominale con maggiore luminosità, tramite l'adozione di una tecnologia a fibra monomodale o quasi monomodale, può aumentare la densità di potenza effettiva nel punto focale in misura sufficiente a consentire velocità di saldatura più elevate senza aumentare la potenza di uscita totale.
Miglioramento della preparazione articolare e della progettazione degli impianti
Investire nella qualità della preparazione dei giunti e nella progettazione delle attrezzature spesso genera un ritorno in termini di produttività superiore a quello ottenibile con l'ottimizzazione dei parametri del generatore laser. Le superfici di accoppiamento lavorate o tagliate al laser, che mantengono le strette tolleranze di accoppiamento richieste per la saldatura autogena ad alta velocità (in genere un gioco inferiore a 0,1 mm per le applicazioni su lamiera), consentono di raggiungere le massime velocità di saldatura costanti. Una riprogettazione dell'attrezzatura che migliori la velocità di caricamento dei pezzi, mantenga una maggiore ripetibilità di posizionamento e integri un sistema di bloccaggio attivo che compensi la distorsione termica durante la saldatura, può contemporaneamente aumentare la velocità di saldatura, ridurre il tasso di difetti di saldatura e diminuire i tempi del ciclo di caricamento dei pezzi. Per la produzione ad alto volume, l'investimento ingegneristico in un'attrezzatura ben progettata e specifica per l'applicazione si ripaga con una maggiore produttività in ogni ciclo di produzione che la utilizza.
Implementazione del monitoraggio dei processi in tempo reale
I sistemi di monitoraggio del processo in tempo reale, in grado di rilevare anomalie come il superamento dei limiti di tolleranza, la deriva della posizione focale o l'instabilità del foro di saldatura, e di attivare immediatamente azioni correttive o il rifiuto del pezzo, prevengono la perdita di produttività associata alla scoperta di saldature difettose a valle, durante il controllo qualità. Una saldatura identificata come difettosa nella stazione di saldatura richiede pochi secondi per essere scartata e risaldata; la stessa saldatura difettosa scoperta durante l'ispezione finale può richiedere ore di rilavorazione o comportare lo scarto dell'intero assemblaggio. I sistemi di monitoraggio in linea, che utilizzano array di fotodiodi, immagini del bagno di saldatura tramite telecamera o tomografia a coerenza ottica per la misurazione della penetrazione in tempo reale, spostano il controllo qualità da un'attività di rilevamento a valle a un'attività di prevenzione a monte, riducendo i tassi di rilavorazione e le conseguenti interruzioni di produttività.
Integrazione di sistemi di automazione e robotica
L'introduzione di sistemi robotizzati per la movimentazione dei pezzi, il cambio automatizzato delle attrezzature o l'alimentazione dei pezzi tramite nastro trasportatore in una cella di saldatura laser precedentemente manuale può aumentare drasticamente la percentuale di produttività di ogni turno senza modificare alcun parametro di saldatura. Una cella che raggiunge il 40% di tempo di funzionamento del laser in modalità manuale, con un operatore che carica e scarica ogni pezzo, può realisticamente puntare al 75-85% di tempo di funzionamento del laser dopo l'automazione, più che raddoppiando la produttività effettiva con lo stesso generatore laser e la stessa velocità di saldatura. I robot collaborativi hanno reso l'automazione accessibile agli ambienti di produzione di medio volume e con prodotti misti che in precedenza non potevano giustificare l'investimento iniziale nelle tradizionali celle robotizzate industriali, consentendo una movimentazione dei pezzi flessibile e rapidamente riprogrammabile senza la necessità delle infrastrutture di sicurezza richieste dai robot tradizionali.
Adozione della saldatura laser ibrida
La saldatura ibrida laser-arco, che combina un raggio laser con un arco MIG o TIG in un unico processo integrato, estende il vantaggio di produttività della saldatura laser a materiali più spessi e a giunti più ampi rispetto a quanto la saldatura laser autogena possa gestire economicamente. Il laser garantisce una penetrazione profonda e un'elevata velocità di avanzamento; l'arco contribuisce con calore, materiale d'apporto e capacità di colmare le fessure. Il risultato sono velocità di saldatura su lamiere spesse (da 10 a 25 mm di acciaio al carbonio) da due a quattro volte superiori rispetto alla saldatura MIG multipass convenzionale, con una distorsione significativamente ridotta grazie al minore apporto termico totale. Per la cantieristica navale, la fabbricazione di strutture pesanti e la produzione di recipienti a pressione, dove queste gamme di spessore sono predominanti, la saldatura ibrida laser rappresenta il più significativo progresso in termini di produttività attualmente disponibile.
Ridurre il tempo improduttivo
L'analisi dell'intero ciclo produttivo, e non solo della fase di saldatura, rivela spesso che una parte significativa del tempo viene impiegata in attività che non contribuiscono alla produzione di saldature: carico e scarico dei pezzi, cambio delle attrezzature tra le diverse varianti di prodotto, impostazione e modifica dei parametri della macchina, attività di manutenzione preventiva programmate durante l'orario di produzione e controllo qualità presso la postazione di saldatura. Intervenire su questi elementi che comportano tempi non produttivi, attraverso l'analisi della produzione snella, la riduzione dei tempi di impostazione mediante la standardizzazione delle attrezzature e la riprogrammazione delle attività di manutenzione nelle finestre di fermo macchina pianificate, può aumentare il tempo di saldatura produttivo dal 20 al 40% negli impianti in cui queste attività attualmente assorbono una parte significativa del tempo disponibile per turno.
Formazione e sviluppo delle competenze
Investire nello sviluppo tecnico di operatori, programmatori e tecnici di manutenzione per la saldatura laser produce un ritorno in termini di produttività che aumenta nel tempo man mano che la conoscenza collettiva del team si approfondisce. Gli operatori che comprendono la fisica del processo di saldatura laser possono identificare i segnali precoci di deriva dei parametri – sottili cambiamenti nell'aspetto della saldatura, nel comportamento del pennacchio di plasma o nel modello di spruzzo – prima che si traducano in pezzi difettosi. I programmatori che comprendono la dinamica del sistema di movimento possono generare percorsi di saldatura più efficienti che riducono i tempi di spostamento non di saldatura. I tecnici di manutenzione che comprendono i requisiti di allineamento ottico del generatore laser possono eseguire la manutenzione preventiva che mantiene la qualità del fascio e, di conseguenza, la velocità di saldatura per tutta la vita operativa della macchina.
Il miglioramento della produttività nella saldatura laser è un impegno su più fronti che comprende l'ottimizzazione dei parametri, l'aumento di potenza e luminosità, la preparazione dei giunti e gli investimenti in attrezzature, il monitoraggio in tempo reale, l'integrazione dell'automazione, l'adozione di processi ibridi, la riduzione dei tempi improduttivi e lo sviluppo delle competenze del team. I maggiori benefici non derivano da un singolo intervento, ma dall'effetto cumulativo di un miglioramento simultaneo su più dimensioni e dal considerare il miglioramento della produttività come una disciplina continua piuttosto che come un progetto una tantum.
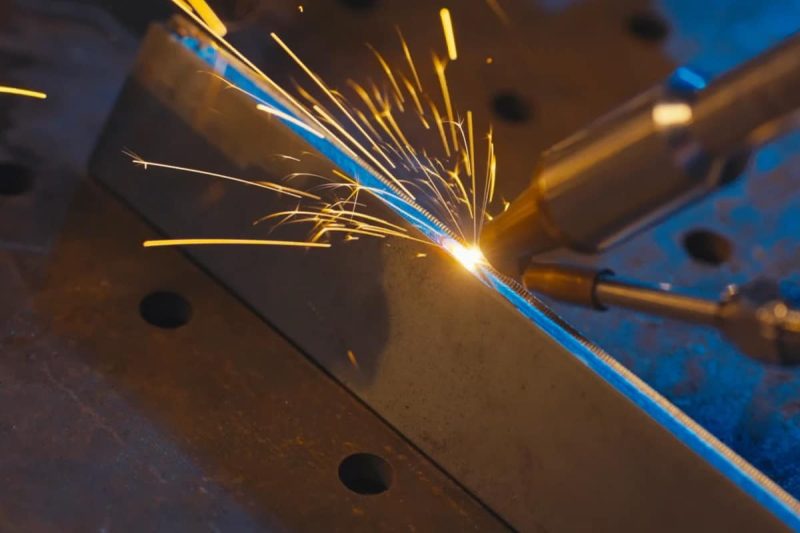
I principali colli di bottiglia della produttività e come affrontarli
Anche nelle operazioni di saldatura laser più ben pianificate, specifici problemi ricorrenti assorbono una quantità sproporzionata di tempo produttivo. Identificare e risolvere questi colli di bottiglia spesso consente di ottenere incrementi di produttività più rapidi e significativi rispetto a interventi di ottimizzazione del processo più ampi.
Problemi di montaggio e allineamento
Un accoppiamento di giunzione scadente – ovvero spazi che superano la tolleranza del processo di saldatura laser, disallineamenti tra le superfici di accoppiamento o dimensioni dei pezzi non uniformi dovute a precedenti fasi di formatura o lavorazione – è il collo di bottiglia più comune che limita la produzione nella saldatura laser autogena. Quando la qualità dell'accoppiamento è incoerente, gli operatori devono ridurre la velocità di saldatura per allargare il bagno di fusione e colmare gli spazi più ampi, introdurre filo d'apporto con la conseguente riduzione della velocità, oppure accettare tassi di scarto più elevati. Risolvere i problemi di accoppiamento richiede di intervenire a monte della stazione di saldatura – migliorando la manutenzione degli utensili di formatura, riducendo le tolleranze di lavorazione sulle superfici di giunzione e implementando un controllo dimensionale in entrata che individui i pezzi non conformi prima che raggiungano il saldatore – piuttosto che tentare di compensare la variabilità dell'accoppiamento attraverso la sola regolazione dei parametri di saldatura.
Distorsione termica e gestione del calore
La distorsione termica, ovvero la deformazione dei pezzi dovuta alla dilatazione e contrazione termica differenziale durante la saldatura, interrompe la produzione in due modi. Può causare lo spostamento dei pezzi durante la saldatura, creando variazioni di allineamento che compromettono la qualità della saldatura a metà di un lotto. Inoltre, può produrre assemblaggi finiti dimensionalmente fuori specifica, che richiedono costose operazioni di raddrizzamento o causano problemi di assemblaggio nelle fasi successive. La zona termicamente alterata (HAT) intrinsecamente ristretta e il basso apporto di calore della saldatura laser riducono la distorsione rispetto alla saldatura ad arco, ma non la eliminano completamente, soprattutto su materiali sottili o assemblaggi complessi dove si accumulano tensioni residue.
L'ottimizzazione della sequenza di saldatura – ovvero l'ordine in cui vengono eseguite le saldature multiple in un assieme – e l'implementazione di un sistema di bloccaggio attivo che limiti la distorsione durante il raffreddamento rappresentano le principali contromisure. Negli assiemi con più giunti saldati, la simulazione agli elementi finiti della risposta termica e meccanica a diverse sequenze di saldatura può identificare la sequenza che minimizza la distorsione netta prima dell'inizio della produzione, evitando i costosi tentativi ed errori che in genere accompagnano la risoluzione dei problemi di distorsione in produzione. Un'altra strategia efficace per la produzione in serie di assiemi in cui il modello di distorsione è ripetibile consiste nel preimpostare la geometria del dispositivo di bloccaggio per compensare la distorsione prevedibile – introducendo un offset angolare o posizionale deliberato che viene annullato dalla distorsione di saldatura.
Qualità di saldatura non uniforme che richiede rilavorazioni
La variabilità della qualità delle saldature, che si traduce in una percentuale significativa di giunzioni che richiedono rilavorazione o scarto, è tra i problemi di produttività più dannosi, poiché riduce contemporaneamente la produzione effettiva e consuma tempo macchina aggiuntivo per le saldature di riparazione. La variabilità della qualità è in genere riconducibile a uno o più dei seguenti fattori: accoppiamento non uniforme dei pezzi, deriva dei parametri del generatore laser rispetto ai parametri di processo qualificati, spostamento della posizione focale dovuto al degrado del componente ottico o alla dilatazione termica, interruzione dell'alimentazione del gas di protezione o contaminazione superficiale del pezzo. L'analisi delle cause profonde, utilizzando i dati di monitoraggio del processo della macchina (correlando i difetti di qualità con specifiche deviazioni dei parametri registrate durante la saldatura), è l'approccio diagnostico più efficiente e consente azioni correttive mirate anziché regolazioni generali dei parametri che potrebbero sostituire un problema con un altro.
Tempi di inattività delle apparecchiature e lacune nella manutenzione
I fermi macchina imprevisti, dovuti a guasti al generatore laser, malfunzionamenti dei componenti ottici, problemi al sistema di raffreddamento o errori del sistema di controllo, interrompono la produzione senza preavviso e in momenti imprevedibili, rendendo difficile la pianificazione della produzione e il rispetto degli impegni con i clienti. La risposta più efficace è la prevenzione: implementare ed eseguire costantemente il programma di manutenzione preventiva specificato dal produttore del generatore laser e della macchina, in modo che le condizioni dei componenti soggetti a usura siano note e gestite prima del guasto, anziché essere scoperte solo al momento del guasto. Il monitoraggio degli indicatori chiave di salute delle apparecchiature, come la potenza di uscita del generatore laser, le temperature del sistema di raffreddamento e la trasmissione ottica lungo il percorso del raggio, fornisce un preavviso tempestivo dei problemi in via di sviluppo, consentendo interventi di manutenzione durante i fermi macchina programmati anziché riparazioni di emergenza durante la produzione.
I quattro principali colli di bottiglia nella produttività della saldatura laser – variabilità dell'assemblaggio, distorsione termica, incoerenza della qualità della saldatura e tempi di inattività imprevisti delle apparecchiature – hanno ciascuno cause ben note e contromisure efficaci. Per affrontarli è necessario esaminare sia la fase a monte (qualità del pezzo, progettazione delle attrezzature) sia quella a valle (feedback sulla qualità) della stazione di saldatura stessa, investendo nelle discipline di manutenzione preventiva che mantengono le prestazioni delle apparecchiature. Risolvere uno qualsiasi di questi colli di bottiglia in genere offre un miglioramento della produttività maggiore e più immediato rispetto all'ottimizzazione generale del processo.
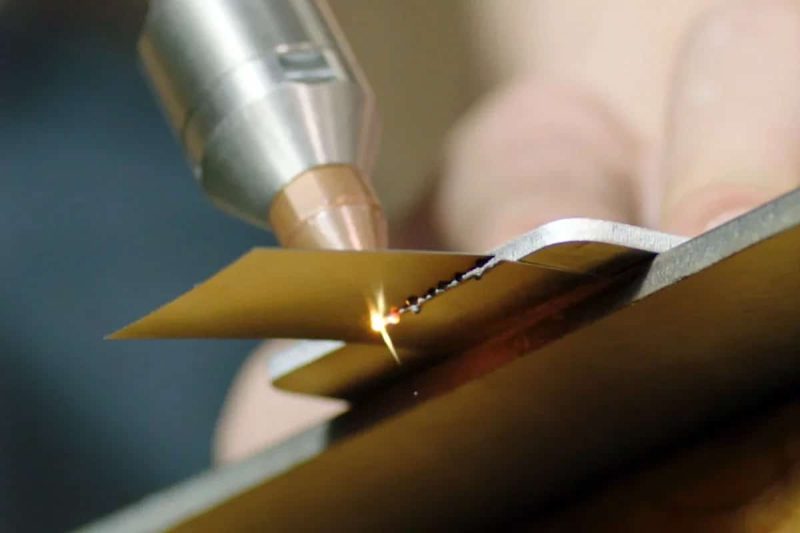
Misurazione e monitoraggio della produttività della saldatura
Migliorare senza misurare è pura congettura. Definire un insieme chiaro di parametri di produttività e un processo sistematico per raccogliere, analizzare e agire in base ai dati sulle prestazioni è il fondamento di un miglioramento della produttività sostenibile e progressivo nelle operazioni di saldatura laser.
Indicatori chiave di prestazione per la saldatura laser
Gli indicatori chiave di prestazione (KPI) più informativi per un'operazione di saldatura laser si estendono su quattro dimensioni. I KPI di throughput (pezzi all'ora, saldature per turno, metri di saldatura completati al giorno) misurano la produzione grezza e forniscono la base di riferimento rispetto alla quale vengono valutate le iniziative di miglioramento. I KPI di qualità (tasso di accettazione al primo passaggio, tasso di difettosità per tipo di difetto, ore di rilavorazione per ora di produzione) quantificano la frazione di produzione che soddisfa le specifiche al primo tentativo e il costo dei difetti di qualità. I KPI di utilizzo delle apparecchiature (tempo di funzionamento del laser in percentuale del tempo di produzione programmato, tempo medio tra i guasti, tempo medio di riparazione) rivelano l'efficacia con cui viene utilizzata la capacità delle apparecchiature e la loro affidabilità per la produzione. I KPI di stabilità del processo (deviazione standard dei parametri chiave di saldatura (potenza, velocità, posizione focale) in un lotto di produzione) indicano se il processo è sotto controllo o se presenta deviazioni che si manifesteranno in seguito come problemi di qualità.
Il monitoraggio di questi KPI nel tempo, con un livello di dettaglio sufficiente a identificare le tendenze, correlare gli eventi relativi alla qualità con le variazioni dei parametri di processo e confrontare le prestazioni prima e dopo gli interventi di miglioramento, rappresenta l'infrastruttura analitica che trasforma la gestione della produttività della saldatura da una risoluzione reattiva dei problemi a un miglioramento continuo proattivo.
Miglioramento dei processi basato sui dati
Le moderne macchine per la saldatura laser integrano sempre più spesso funzionalità di registrazione dati che memorizzano i parametri di processo ad alta frequenza durante ogni saldatura (potenza, velocità, posizione focale, intensità di emissione del plasma e altri segnali), creando una registrazione temporale per ogni saldatura prodotta. Quando questi dati di processo vengono collegati ai risultati dei controlli di qualità a valle, diventa possibile identificare le specifiche caratteristiche dei parametri che predicono la formazione di difetti, impostare limiti di controllo statistico del processo sui parametri monitorati e attivare avvisi automatici quando i parametri si discostano da condizioni di controllo. Questo approccio a ciclo chiuso, basato sui dati, alla gestione del processo riduce i tassi di difettosità, uniforma la distribuzione della qualità e fornisce prove documentate della conformità del processo per clienti e autorità di regolamentazione che richiedono la tracciabilità del processo. Con la crescente accessibilità degli strumenti di analisi dei processi assistiti dall'intelligenza artificiale, la capacità di identificare modelli complessi e multiparametrici che precedono i guasti di qualità (modelli troppo sottili per essere rilevati dall'analisi umana dei dati grezzi) sta estendendo i vantaggi in termini di produttività del monitoraggio del processo, passando da un controllo di qualità reattivo a una vera e propria garanzia di qualità predittiva, in cui i difetti vengono previsti e prevenuti anziché rilevati dopo la loro formazione.
La misurazione e il monitoraggio della produttività trasformano il miglioramento della saldatura da un'attività intuitiva in una disciplina scientifica. Un insieme ben selezionato di KPI relativi a produttività, qualità, utilizzo delle attrezzature e stabilità del processo, monitorati costantemente e analizzati sistematicamente, identifica le opportunità di miglioramento a maggiore impatto, quantifica il ritorno sugli investimenti in miglioramenti e sostiene la disciplina del miglioramento continuo grazie alla visibilità fornita dalla misurazione.
Conclusione
Questo articolo ha fornito un esame completo della velocità e della produttività delle macchine per la saldatura laser, partendo dai parametri di riferimento concreti che stabiliscono il potenziale prestazionale della tecnologia, passando per il panorama multidimensionale dei fattori che determinano se tale potenziale si concretizza nella produzione, fino alle specifiche strategie di miglioramento e alle discipline di misurazione che guidano una crescita sostenuta della produttività.
Il vantaggio in termini di velocità della saldatura laser rispetto ai processi convenzionali ad arco è reale e sostanziale: da cinque a dieci volte più veloce della saldatura TIG e da due a tre volte più veloce della saldatura MIG per spessori di materiale comuni. Ma la velocità di saldatura lineare è solo una componente della produttività produttiva. I fattori che determinano l'effettiva produttività riguardano ogni fase dell'operazione di saldatura: la potenza e la luminosità del generatore laser, il materiale e la geometria del giunto, la modalità di saldatura e l'ottimizzazione dei parametri, le prestazioni dinamiche del sistema di movimentazione, il livello di automazione della cella di produzione e la competenza degli operatori e dei tecnici che programmano, impostano e manutengono le apparecchiature. Affrontare sistematicamente ciascuna di queste dimensioni – attraverso un'ottimizzazione strutturata dei parametri, investimenti nella preparazione dei giunti, integrazione dell'automazione, adozione di processi ibridi, riduzione dei tempi improduttivi e sviluppo delle competenze del team – consente di incrementare la produttività nel tempo in modi che nessun singolo intervento da solo non può raggiungere.
I colli di bottiglia più comuni che impediscono agli impianti di sfruttare appieno il potenziale di produttività delle proprie apparecchiature di saldatura laser – come un montaggio non corretto, la distorsione termica, la variabilità della qualità della saldatura e i fermi macchina imprevisti – sono ben noti e risolvibili attraverso una combinazione di miglioramento dei processi a monte, monitoraggio in tempo reale e manutenzione preventiva. Inoltre, il quadro di misurazione basato su KPI quali produttività, qualità, utilizzo delle apparecchiature e stabilità dei processi fornisce la visibilità necessaria per individuare le aree in cui gli investimenti per il miglioramento genereranno il massimo ritorno e per confermare che le iniziative di miglioramento stiano funzionando come previsto.
Per le aziende manifatturiere che hanno già adottato la saldatura laser, questo articolo fornisce un quadro strutturato per massimizzare la produttività a partire dagli investimenti esistenti. Per coloro che valutano la saldatura laser per la prima volta, definisce aspettative realistiche su ciò che la tecnologia può offrire e su ciò che richiede al sistema produttivo circostante, al fine di garantire una produttività affidabile e sostenibile nel lungo periodo.
Ottieni una soluzione di saldatura laser
Per tradurre il potenziale di produttività della saldatura laser in risultati di produzione misurabili, è necessario disporre dell'attrezzatura giusta, correttamente specificata per l'applicazione, e supportata da un fornitore con la competenza tecnica necessaria per garantire l'ottimizzazione fin dall'installazione iniziale e il miglioramento continuo per tutta la durata di vita della macchina.
Laser AccTek è un produttore professionale di macchine per la saldatura laser con oltre un decennio di esperienza al servizio di clienti industriali nei settori automobilistico, aerospaziale, dei dispositivi medici, dell'elettronica e della lavorazione generale dei metalli. La sua gamma di prodotti per la saldatura laser comprende saldatrici laser portatili adatti alla riparazione flessibile e alla produzione di piccole serie, sistemi portatili e da tavolo per la saldatura di componenti di precisione, macchine automatiche per la saldatura laser Per applicazioni con materiali di riempimento in cui la tolleranza del gap e il controllo del profilo di saldatura sono fondamentali, offriamo sistemi ad alta potenza fino a 6.000 W per la saldatura di sezioni spesse e la produzione ad alta velocità, e robot di saldatura laser completamente automatizzati con articolazione a sei assi per percorsi di saldatura tridimensionali complessi e produzione automatizzata ad alta produttività, il tutto basato su generatori laser a fibra di alta qualità di marchi di fama mondiale come Raycus, JPT e IPG, e dotato di controllo del movimento avanzato, opzioni di monitoraggio del processo in tempo reale e sistemi flessibili di erogazione del gas di protezione.
Le certificazioni CE e FDA confermano la conformità agli standard internazionali di sicurezza e qualità. È possibile personalizzare la potenza del generatore laser, la configurazione della testa di saldatura, il livello di automazione e l'interfaccia di controllo per adattare il sistema alle specifiche esigenze di produzione, inclusi la geometria del giunto, il mix di materiali e gli obiettivi di produttività che determinano la configurazione ottimale per ogni applicazione. Il servizio completo per l'intero ciclo di vita comprende la consulenza pre-vendita sull'applicazione e la valutazione di fattibilità della velocità di saldatura, l'installazione professionale e la qualificazione dei parametri per specifiche combinazioni materiale-giunto, una formazione completa per operatori e programmatori, una fornitura competitiva di ricambi e un'assistenza tecnica post-vendita reattiva, inclusa la diagnostica remota, fornendo la partnership completa necessaria per raggiungere e mantenere i livelli di velocità e produttività di saldatura che rendono la saldatura laser un autentico vantaggio competitivo nelle applicazioni in cui è destinata.
Informazioni sui contatti
- [email protected]
- [email protected]
- +86-19963414011
- N. 3 Zona A, zona industriale di Lunzhen, città di Yucheng, provincia di Shandong.
Ottieni soluzioni laser