

Velocidade e produtividade da máquina de soldagem a laser
Na manufatura moderna, velocidade e produtividade não são meras métricas operacionais — são imperativos competitivos. A pressão para produzir mais peças por turno, reduzir os tempos de ciclo e controlar os custos de mão de obra levou os engenheiros de manufatura a examinar minuciosamente cada etapa do processo, e a soldagem não é exceção. Para muitas aplicações de união de metais, a soldagem a laser emergiu como a tecnologia que resolve a antiga tensão entre velocidade de união e qualidade da solda — oferecendo ambas em níveis que os processos de soldagem a arco têm dificuldade em alcançar.
A máquina de solda a laser Utiliza a emissão focalizada de um gerador de laser para fundir e unir o metal na interface da junta. A energia é direcionada com extraordinária precisão para uma área extremamente pequena, gerando densidades de potência que podem exceder um milhão de watts por centímetro quadrado. Nessas intensidades, o metal não apenas derrete na superfície — ele vaporiza localmente, formando o característico orifício de penetração profunda que permite ao feixe de laser fundir o metal muito abaixo da superfície em uma única passada. O resultado é uma solda estreita e profunda, concluída em velocidades que frequentemente são de cinco a dez vezes maiores do que a soldagem TIG convencional e de duas a três vezes maiores do que a soldagem MIG em espessuras de material comparáveis.
No entanto, a velocidade na soldagem é um conceito mais complexo do que a simples medida em metros por minuto sugere. Um processo de soldagem que produz juntas em alta velocidade linear, mas exige um tempo considerável de fixação, gera defeitos frequentes que necessitam de retrabalho ou opera produtivamente apenas por uma fração de cada turno devido a interrupções para manutenção, não é verdadeiramente um processo produtivo. A verdadeira produtividade na soldagem abrange todo o ciclo de produção — o tempo de arco como fração do tempo total disponível, a taxa de aprovação na primeira tentativa das soldas concluídas, a integração do processo de soldagem com a preparação da peça a montante e a inspeção de qualidade a jusante, e a eficiência de utilização dos equipamentos ao longo dos turnos e lotes de produção.
Este artigo aborda todas as dimensões da produtividade da soldagem a laser. Examina o desempenho real da velocidade de soldagem a laser em diferentes materiais e espessuras, o conjunto de fatores que determinam se uma instalação de soldagem a laser atinge seu potencial teórico de velocidade na prática, as estratégias específicas de otimização que impulsionam a produtividade, os gargalos comuns que impedem as instalações de atingirem o potencial máximo de produtividade de seus equipamentos e a estrutura de medição que torna a melhoria da produtividade uma disciplina baseada em dados, em vez de um exercício de adivinhação.
Índice
Quão rápida é a soldagem a laser? Entendendo o padrão de desempenho.
Antes de analisar os fatores que impulsionam a produtividade da soldagem a laser, é útil estabelecer parâmetros de velocidade concretos e entender como esses parâmetros se comparam aos de tecnologias de soldagem concorrentes. Esse contexto evita tanto a superestimação — tratar as especificações do fabricante como resultados de produção garantidos — quanto a subestimação do que a tecnologia realmente alcança em condições de produção bem otimizadas.
Velocidades típicas de soldagem por material e espessura
A velocidade de soldagem a laser varia consideravelmente com o tipo de material, a espessura e o nível de potência do gerador de laser utilizado. Em uma peça fina, por exemplo, a velocidade de soldagem varia bastante. aço inoxidável Em chapas de 1 mm de espessura, uma medida comum em equipamentos de processamento de alimentos, invólucros de dispositivos médicos e gabinetes de eletrônicos de consumo, um gerador de laser de fibra de 3.000 W normalmente atinge velocidades de soldagem contínua de 8 a 15 metros por minuto. Em aço inoxidável de 3 mm — representativo de estruturas e invólucros industriais — o mesmo gerador de laser de 3.000 W produz velocidades de 3 a 6 metros por minuto. Já em aço carbono de 6 mm — uma espessura comum em componentes estruturais automotivos e fabricação industrial — velocidades de 1 a 3 metros por minuto são típicas com uma potência de saída de 6.000 W.
O alumínio apresenta características diferentes devido à sua alta condutividade térmica e alta refletividade no comprimento de onda do laser de fibra. Em 2 mm alumínio — a espessura da chapa da carroceria de um automóvel — um gerador de laser de fibra de 4.000 W bem otimizado atinge velocidades de 5 a 10 metros por minuto. O titânio, que tem condutividade térmica menor que o aço, solda mais rapidamente com espessura e potência equivalentes: 2 mm de titânio podem ser soldados a 6 a 12 metros por minuto com um gerador de laser de 3.000 W. Esses valores representam a velocidade real de soldagem — a taxa na qual a junta de solda é concluída durante a emissão ativa do laser — e não incluem o tempo de fixação, posicionamento e manuseio que determinam o tempo total do ciclo.
Como a soldagem a laser se compara à soldagem TIG, MIG e plasma
A vantagem de velocidade da soldagem a laser sobre os processos a arco é mais pronunciada em materiais de espessura fina a média, onde a energia concentrada do laser permite uma penetração profunda em uma única passada, sem a necessidade de pré-aquecimento, resfriamento entre passes e sequências de múltiplas passadas exigidas pela soldagem a arco em chapas grossas. A soldagem TIG em aço inoxidável de 2 mm normalmente atinge velocidades de 0,3 a 0,8 metros por minuto com um operador qualificado — uma fração dos 8 a 15 metros por minuto alcançáveis com a soldagem a laser. A soldagem MIG é mais rápida que a TIG e mais comparável à soldagem a laser em materiais mais espessos, mas ainda assim normalmente atinge apenas de 1 a 3 metros por minuto em 3 mm. aço carbono, Em comparação com os 3 a 6 metros por minuto da soldagem a laser, a soldagem a plasma preenche a lacuna entre a soldagem TIG e a soldagem a laser em algumas faixas de espessura, mas não possui a capacidade do laser de atingir relações profundidade/largura muito altas, que reduzem a distorção e permitem projetos de juntas compactas.
Além da velocidade linear bruta, a estreita zona afetada pelo calor da soldagem a laser reduz drasticamente a distorção pós-soldagem em comparação com os processos de soldagem a arco, o que, em muitas aplicações, elimina ou reduz as operações de endireitamento e acabamento que consomem um tempo de produção significativo após a estação de soldagem. Essa economia de tempo indireta — muitas vezes não quantificada em comparações de velocidade — pode ser tão significativa quanto a vantagem direta da velocidade de soldagem na determinação do tempo total do ciclo de produção.
Por que a velocidade sozinha não define a produtividade
Uma máquina de soldagem a laser capaz de soldar a 10 metros por minuto não oferece nenhum ganho de produtividade se passar 80% do tempo disponível do turno ociosa — aguardando peças, realizando ajustes de configuração, passando por manutenção ou processando retrabalho. A produtividade da soldagem, no contexto industrial, é o produto da velocidade de soldagem alcançável e da fração do tempo disponível durante a qual a máquina está produzindo soldas de boa qualidade. Essa fração — frequentemente chamada de tempo de arco ou tempo de laser em contextos de soldagem — é tipicamente muito menor do que as expectativas iniciais sugerem. Em estações de soldagem a laser com carregamento manual e sem automação, frações de tempo de laser de 30% a 50% do tempo total do turno são comuns, o que significa que metade a dois terços da produção potencial de soldagem são perdidos em tempo improdutivo. Células automatizadas com manuseio robótico de peças e projetos inteligentes de fixação podem elevar o tempo de laser para mais de 80%, aproveitando a vantagem de velocidade do gerador de laser em uma fração muito maior de cada hora de produção.
A soldagem a laser atinge velocidades lineares de 1 a 15 metros por minuto em materiais e espessuras comuns, superando consistentemente a soldagem TIG em cinco a dez vezes e a soldagem MIG em duas a três vezes em condições comparáveis. No entanto, essas velocidades representam o limite superior da produtividade — a produção real depende da proporção de cada turno dedicada à soldagem ativa em comparação com a preparação, o manuseio e a manutenção. Maximizar a produtividade real exige otimizar tanto a velocidade de soldagem quanto maximizar a fração do tempo disponível durante a qual essa velocidade é aplicada de forma produtiva.
Fatores que influenciam a velocidade e a produtividade da soldagem a laser
A velocidade de soldagem alcançada por uma instalação de soldagem a laser em produção é o resultado da interação de diversas variáveis. Algumas são determinadas na especificação do equipamento — potência do gerador de laser, qualidade do feixe e desempenho do sistema de movimentação. Outras são determinadas pelo projeto do processo produtivo — geometria da junta, dispositivos de fixação e nível de automação. Outras ainda são determinadas pela qualidade da operação diária — configurações de parâmetros, práticas de manutenção e competência do operador. Compreender a contribuição de cada fator permite investir de forma direcionada nas melhorias que proporcionam o maior ganho de produtividade.
Potência do gerador de laser e qualidade do feixe
A potência de saída do gerador de laser é o fator determinante mais direto da velocidade de soldagem para um determinado material e espessura. A física da formação do orifício de soldagem exige uma densidade de potência mínima no ponto focal, que depende das propriedades térmicas do material; uma vez ultrapassado esse limite, uma potência maior permite uma velocidade de deslocamento mais rápida, mantendo a penetração total. Na prática, dobrar a potência do gerador de laser de 3.000 W para 6.000 W normalmente aumenta a velocidade de soldagem em 60 a 80% para um determinado material e espessura — um ganho substancial, embora não seja o dobro, porque a relação entre potência e velocidade não é perfeitamente linear devido à dinâmica térmica da poça de fusão.
A qualidade do feixe — caracterizada pelo produto do parâmetro do feixe (BPP) ou pelo fator M² — determina o quão precisamente o feixe pode ser focalizado para uma determinada configuração óptica. Um gerador de laser de alto brilho com excelente qualidade de feixe pode ser focalizado em um ponto menor do que uma fonte de menor brilho com a mesma potência, alcançando maior densidade de potência e, portanto, maior velocidade de soldagem. Os modernos geradores de laser de fibra monomodo produzem feixes com qualidade próxima à teórica, que podem ser focalizados em diâmetros de ponto inferiores a 0,1 mm, permitindo a formação de orifícios de soldagem com potências médias relativamente modestas. Essa vantagem em termos de qualidade do feixe é particularmente significativa para a soldagem de materiais finos, onde cortes estreitos e zonas afetadas pelo calor mínimas são tão importantes quanto a velocidade.
Tipo de material e espessura
Diferentes metais respondem à soldagem a laser com características de velocidade muito distintas, determinadas por sua absortividade óptica, condutividade térmica, temperatura de fusão e condição da superfície. O aço de baixo carbono apresenta absortividade relativamente alta no comprimento de onda do laser de fibra e condutividade térmica moderada, o que o torna um dos materiais mais eficientes para soldagem a laser — altas velocidades são alcançáveis com potências modestas do gerador de laser. O aço inoxidável apresenta comportamento semelhante ao do aço carbono em termos de resposta à soldagem. A alta condutividade térmica do alumínio dispersa o calor rapidamente para longe da zona de solda, exigindo maior densidade de potência para manter as condições de penetração e limitando a velocidade de soldagem alcançável em comparação com o aço carbono em espessuras semelhantes. O cobre é o metal de engenharia comum mais desafiador para a soldagem a laser de fibra: sua refletividade quase perfeita em 1.064 nm à temperatura ambiente significa que a iniciação da penetração requer densidade de potência de pico extremamente alta e, uma vez estabelecida, a alta condutividade térmica exige alta potência sustentada para manter a penetração.
A espessura do material determina diretamente a potência mínima do gerador de laser necessária para soldagem de penetração total em passe único. Abaixo da combinação mínima de potência e espessura que permite a formação do orifício de penetração, a soldagem deve utilizar múltiplos passes — reduzindo a velocidade — ou aceitar a soldagem por condução, com sua relação profundidade/largura inerentemente menor e maior aporte térmico. Especificar a potência do gerador de laser que corresponda à espessura máxima do material na faixa de produção, com uma margem adequada para a variabilidade do processo, é, portanto, uma decisão fundamental de produtividade que determina o limite de velocidade da instalação.
Precisão de projeto e montagem conjunta
A geometria da junta de solda e a precisão com que as peças são posicionadas umas em relação às outras no ponto de soldagem influenciam profundamente a velocidade de soldagem alcançável. O feixe estreito e focalizado da soldagem a laser é altamente sensível à folga da junta — na soldagem autógena (sem arame de adição), uma folga superior a aproximadamente 10% da espessura da chapa pode fazer com que o feixe a atravesse sem fundir a junta, exigindo velocidades mais lentas que alarguem a poça de fusão para preencher a folga, ou a introdução de arame de adição, o que aumenta a complexidade do processo e reduz a velocidade. Juntas de topo justapostas com faces de contato usinadas ou cortadas a laser e fixação rígida que mantém o controle da folga durante todo o ciclo térmico da soldagem permitem as velocidades de soldagem mais rápidas e consistentes. Juntas sobrepostas são mais tolerantes à variação da superfície, mas introduzem sensibilidade da profundidade da poça de fusão à dimensão da sobreposição, que deve ser controlada na fixação.
Escolhas de projeto conjuntas que minimizam a seção transversal da solda — juntas de topo estreitas em vez de filetes largos — também reduzem diretamente o volume de metal que precisa ser fundido por unidade de comprimento de solda, resultando em velocidades de deslocamento mais altas para uma determinada potência do gerador de laser. Engenheiros de projeto que otimizam a geometria da junta para soldagem a laser — em vez de adaptar projetos originalmente concebidos para soldagem a arco — consistentemente alcançam velocidades de soldagem de produção mais altas do que aqueles que simplesmente substituem a soldagem a laser em um projeto de junta otimizado para um processo diferente. Escolhas de projeto específicas que favorecem a produtividade da soldagem a laser incluem a eliminação de volume de solda desnecessário usando a seção transversal mínima da junta que atenda aos requisitos estruturais, o projeto de recursos de autolocalização em peças de acoplamento que reduzem a complexidade de fixação e o tempo de carregamento da peça, e a especificação de acabamentos de superfície nas faces da junta que minimizem as camadas de óxido e contaminação que prejudicam o acoplamento de energia e exigem limpeza antes da soldagem.
Modo de soldagem: Onda contínua vs. Pulsada
Os geradores de laser de onda contínua (CW) mantêm uma potência de saída constante durante a soldagem, produzindo as condições de orifício e poça de fusão que permitem as maiores velocidades lineares de soldagem. A soldagem CW é o modo padrão para aplicações de alta produtividade em aço carbono, aço inoxidável e alumínio, onde a velocidade máxima e a penetração profunda são os principais objetivos. Os geradores de laser pulsado fornecem energia em rajadas discretas — alta potência de pico por um breve período, seguida por um período de baixa ou nenhuma emissão. Esse modo reduz a entrada média de calor, controla as dimensões da poça de fusão com mais precisão e é adequado para materiais finos, conjuntos sensíveis ao calor e aplicações onde a poça de fusão deve ser cuidadosamente controlada para atingir resultados metalúrgicos específicos. A desvantagem é geralmente uma velocidade média de soldagem menor em comparação com o CW com potência média equivalente, porque o tempo de inatividade entre os pulsos não é tempo produtivo de soldagem. Selecionar o modo apropriado — CW para aplicações que priorizam a velocidade, pulsado para aplicações que priorizam a qualidade — é uma escolha fundamental de parâmetro de produtividade.
Posição focal e tamanho do ponto do feixe
A posição do ponto focal do feixe de laser em relação à superfície do material — a distância de desfocagem — controla a densidade de potência fornecida à zona de soldagem e, portanto, o modo e a profundidade de penetração. Com desfocagem próxima de zero, a densidade de potência é maximizada, favorecendo a formação de orifícios de solda e a penetração profunda nas velocidades de deslocamento mais altas. À medida que a desfocagem aumenta — movendo o ponto focal para cima ou para baixo da superfície — a densidade de potência diminui e a soldagem transita do modo de orifício de solda para o modo de condução, reduzindo a profundidade de penetração e exigindo velocidades de deslocamento mais lentas para manter a fusão na raiz. Manter a posição focal correta ao longo do percurso de soldagem — levando em consideração qualquer variação na altura da superfície da peça ou a expansão térmica do dispositivo de fixação — é, portanto, essencial para uma produção consistente em alta velocidade. Sistemas de detecção de altura capacitivos ou ópticos que mantêm ativamente uma distância constante entre a cabeça de soldagem e a superfície da peça são equipamentos padrão em células de soldagem a laser de alta produtividade.
Auxiliar na seleção e vazão de gás
O gás auxiliar — fornecido coaxialmente através do bocal de soldagem ou como um jato transversal — desempenha diversas funções que afetam tanto a velocidade de soldagem quanto a qualidade da solda. Ele suprime a pluma de plasma acima do orifício de soldagem, que, de outra forma, absorveria e dispersaria parcialmente o feixe de laser incidente, reduzindo a potência efetiva que atinge a zona de solda. Protege o metal fundido do oxigênio e nitrogênio atmosféricos, que causariam oxidação e porosidade na solda solidificada. E, em algumas configurações, auxilia na ejeção de vapor metálico e respingos da zona de solda. Para soldagem de aço carbono com um gerador de laser de fibra, o nitrogênio é o gás de proteção mais comum, proporcionando boa supressão de plasma a um custo razoável. O hélio proporciona supressão de plasma superior, mas a um custo mais elevado; o argônio proporciona boa proteção, mas supressão de plasma inferior para aplicações com laser de fibra. A vazão do gás deve ser otimizada — uma vazão muito baixa proporciona proteção inadequada; uma vazão muito alta gera turbulência que desestabiliza a poça de fusão e arrasta ar atmosférico. O tipo e a vazão de gás corretos para cada aplicação podem fazer uma diferença mensurável na velocidade de soldagem alcançável, maximizando a fração da potência do gerador de laser que atinge a zona de solda em vez de ser absorvida pela pluma de plasma. Em aplicações onde a velocidade máxima de soldagem é o principal objetivo, um jato de hélio de fluxo cruzado direcionado para a abertura do orifício de soldagem — em conjunto com o gás de proteção coaxial — proporciona uma supressão agressiva do plasma que pode aumentar a velocidade efetiva de soldagem em 10 a 25% em comparação com a proteção apenas com argônio, garantindo que a potência máxima disponível do gerador de laser atinja a interface de solda em vez de ser dissipada na nuvem de plasma acima dela.
Sistema de movimento e aceleração da máquina
O sistema de movimentação que desloca a cabeça de soldagem a laser ao longo da trajetória da junta — seja um pórtico cartesiano, um robô articulado de seis eixos ou um scanner acionado por galvanômetro — determina não apenas a velocidade máxima de deslocamento, mas também as taxas de aceleração e desaceleração em características da trajetória, como cantos, curvas e pontos de início e fim. Um sistema de movimentação com alta velocidade máxima, mas baixa aceleração, leva muito tempo para atingir e desacelerar a partir de sua velocidade máxima, passando grande parte da trajetória de soldagem em velocidade abaixo da máxima. Para trajetórias de soldagem típicas que incluem muitos segmentos retos curtos, cantos e mudanças de características, a velocidade média efetiva de soldagem geralmente é significativamente menor do que a velocidade máxima nominal do sistema de movimentação. Sistemas de movimentação de alto desempenho dinâmico — robôs com braços de baixa inércia, pórticos com sistemas servo otimizados para aceleração rápida — maximizam a fração do comprimento da trajetória concluída na velocidade máxima de soldagem ou próximo a ela, o que se traduz diretamente em maior produtividade de peças por unidade de tempo.
Automação e integração robótica
O grau de automação na célula de soldagem a laser — desde a operação totalmente manual, passando pela fixação semiautomática, até o carregamento, soldagem e descarregamento de peças totalmente robotizados — está entre os determinantes mais importantes da produtividade da produção, independentemente da velocidade de soldagem. As células manuais exigem tempo do operador para cada ciclo de carregamento e descarregamento de peças, limitam a máquina à operação em um único turno sem a necessidade de pessoal adicional e introduzem variabilidade humana no posicionamento das peças, o que afeta a qualidade da solda. As células automatizadas com sistemas de manuseio de peças robotizados ou baseados em pórticos podem operar continuamente em vários turnos, manter uma precisão de posicionamento consistente independentemente da fadiga do operador e liberar a mão de obra para atividades de valor agregado, como inspeção de qualidade e melhoria de processos, em vez de manuseio repetitivo de materiais.
Habilidade do operador e qualidade da programação
Em instalações onde os operadores humanos desempenham um papel significativo — seja na programação, configuração ou operação — seu nível de habilidade tem um impacto direto e mensurável na produtividade. Um programador de soldagem a laser experiente, que compreende a relação entre velocidade de soldagem, potência, posição focal e fluxo de gás, pode desenvolver parâmetros de processo otimizados para uma nova junta em uma fração do tempo necessário para um técnico menos experiente. Os parâmetros resultantes geralmente alcançam velocidades de soldagem mais altas com menos tentativas. A qualidade da programação — a precisão e a eficiência do programa CNC ou do robô que executa o percurso de soldagem — determina o quão bem o movimento real da cabeça de soldagem corresponde ao percurso de soldagem projetado e a eficiência com que os movimentos de aproximação, retração e reposicionamento são planejados para minimizar o tempo de deslocamento sem soldagem entre as juntas.
A velocidade e a produtividade da soldagem a laser são moldadas por uma hierarquia de fatores: a potência e a qualidade do feixe do gerador de laser definem o limite teórico de velocidade; as propriedades do material e a geometria da junta determinam qual fração desse limite é alcançável; o modo de soldagem, a posição focal e a seleção do gás auxiliar determinam a consistência com que o processo opera em seu nível ideal; o desempenho dinâmico do sistema de movimento determina quanta velocidade programada é efetivamente alcançada ao longo dos percursos de soldagem reais; e o nível de automação e a habilidade do operador determinam qual fração de cada turno de produção se traduz em soldas bem-sucedidas. A melhoria da produtividade exige abordar todas essas dimensões simultaneamente, em vez de se concentrar em uma única variável isoladamente.
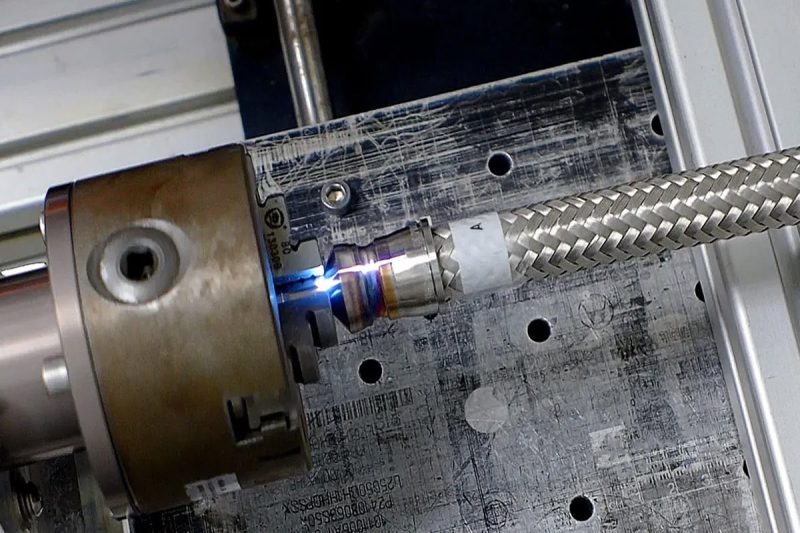
Como melhorar a velocidade e a produtividade da soldagem a laser
Com uma compreensão clara dos fatores que regem a produtividade da soldagem a laser, o caminho para a melhoria torna-se sistemático em vez de especulativo. Esta seção traduz essa compreensão em estratégias específicas e priorizadas que engenheiros de produção e gerentes de instalações podem implementar para aumentar a produtividade, reduzir o tempo de ciclo e maximizar o retorno do investimento em soldagem a laser.
Otimizando os parâmetros do gerador de laser
Para a maioria das instalações de soldagem a laser, ganhos significativos de produtividade estão disponíveis por meio da otimização sistemática de parâmetros, sem qualquer investimento de capital. Potência, velocidade de deslocamento, posição focal, frequência de pulso (para sistemas pulsados) e vazão de gás auxiliar interagem de maneiras complexas, e a combinação de parâmetros atualmente em uso na produção pode não representar o verdadeiro ótimo. A metodologia de Planejamento Estruturado de Experimentos (DoE) — que consiste em variar múltiplos parâmetros simultaneamente em uma matriz planejada, em vez de ajustar uma variável por vez — é a abordagem mais eficiente para identificar a combinação de parâmetros que proporciona a maior velocidade de soldagem, mantendo a qualidade de solda necessária. O desenvolvimento de parâmetros baseado em DoE normalmente identifica velocidades de soldagem de 15% a 30% maiores do que as encontradas por métodos de teste com uma única variável por vez, pois captura os efeitos de interação entre os parâmetros que os métodos de variável única sistematicamente não detectam. Documentar os conjuntos de parâmetros otimizados para cada configuração de material-espessura-junta e armazená-los como programas nomeados no controlador da máquina permite uma configuração rápida e repetível para trabalhos de produção recorrentes, sem necessidade de reotimização. Essa biblioteca de programas é um valioso ativo operacional, cujo valor econômico aumenta a cada nova combinação de material-junta adicionada ao longo do tempo.
Atualização para sistemas de maior potência ou maior brilho
Quando o nível de potência do gerador de laser atual é o fator limitante para a velocidade de soldagem — quando a potência nominal máxima é necessária para atingir as velocidades de produção atuais e velocidades mais altas exigiriam mais potência do que o sistema fornece — a atualização para um gerador de laser de maior potência ou maior brilho é o caminho mais direto para o aumento de velocidade. Como discutido, dobrar a potência do gerador de laser normalmente aumenta a velocidade de soldagem em 60 a 80%, representando uma redução muito significativa no tempo de ciclo para aplicações com limitação de potência. Em outros casos, a atualização para um gerador de laser de maior brilho com a mesma potência nominal — por meio da adoção de tecnologia de fibra monomodo ou quase monomodo — pode aumentar a densidade de potência efetiva no ponto focal o suficiente para permitir velocidades de soldagem mais altas sem aumentar a potência de saída total.
Aprimorando a preparação das juntas e o projeto dos dispositivos de fixação
O investimento na qualidade da preparação das juntas e no projeto do dispositivo de fixação geralmente proporciona retornos de produtividade que superam os obtidos com a otimização dos parâmetros do gerador de laser. Superfícies de contato usinadas ou cortadas a laser que mantêm as tolerâncias de ajuste rigorosas necessárias para a soldagem autógena em alta velocidade — tipicamente uma folga inferior a 0,1 mm para aplicações em chapas metálicas — permitem as maiores velocidades de soldagem consistentes. Um redesenho do dispositivo de fixação que melhora a velocidade de carregamento da peça, mantém uma repetibilidade posicional mais precisa e incorpora uma fixação ativa que compensa a distorção térmica durante a soldagem pode, simultaneamente, aumentar a velocidade de soldagem, reduzir as taxas de defeitos de solda e diminuir o tempo do ciclo de carregamento da peça. Para produção em alto volume, o investimento em engenharia em um dispositivo de fixação bem projetado e específico para a aplicação se paga por meio do aumento da produtividade em cada lote de produção que o utiliza.
Implementando o monitoramento de processos em tempo real
Sistemas de monitoramento de processo em tempo real que detectam perturbações no processo — como folgas excessivas nas juntas, desvios na posição do foco ou instabilidade do orifício de solda — e acionam ações corretivas imediatas ou a rejeição da peça, evitam a perda de produtividade associada à descoberta de soldas defeituosas a jusante durante a inspeção de qualidade. Uma solda identificada como defeituosa na estação de soldagem leva segundos para ser rejeitada e ressoldada; a mesma solda defeituosa descoberta durante a inspeção final pode exigir horas de retrabalho ou resultar em uma montagem descartada. Sistemas de monitoramento em linha — que utilizam matrizes de fotodiodos, imagens da poça de fusão baseadas em câmeras ou tomografia de coerência óptica para medição de penetração em tempo real — transformam a garantia da qualidade de uma atividade de detecção a jusante para uma atividade de prevenção a montante, reduzindo as taxas de retrabalho e a interrupção da produtividade que elas causam.
Integração de sistemas de automação e robótica
A introdução de sistemas robóticos de manuseio de peças, troca automatizada de dispositivos de fixação ou alimentação de peças por esteira em uma célula de soldagem a laser anteriormente manual pode aumentar drasticamente a fração produtiva de cada turno sem alterar nenhum parâmetro de soldagem. Uma célula que atinge 40% de tempo de laser ligado em operação manual — com um operador carregando e descarregando cada peça — pode realisticamente atingir de 75% a 85% de tempo de laser ligado após a automação, mais que dobrando a produção efetiva com o mesmo gerador de laser e velocidade de soldagem. Robôs colaborativos tornaram a automação acessível a ambientes de produção de médio volume e produtos mistos que antes não justificavam o custo de capital de células robóticas industriais tradicionais, permitindo o manuseio flexível e rapidamente reprogramável de peças sem a infraestrutura de segurança exigida pelos robôs tradicionais.
Adoção da soldagem a laser híbrida
A soldagem híbrida laser-arco — que combina um feixe de laser com um arco MIG ou TIG em um único processo simultâneo — amplia a vantagem de produtividade da soldagem a laser para materiais mais espessos e juntas com folgas maiores do que a soldagem a laser autógena consegue atender de forma econômica. O laser proporciona penetração profunda e alta velocidade de deslocamento; o arco contribui com calor, metal de adição e capacidade de preenchimento de folgas. O resultado são velocidades de soldagem em chapas grossas — de 10 a 25 mm de aço carbono — de duas a quatro vezes mais rápidas do que a soldagem MIG multipasse convencional, com distorção significativamente reduzida devido à menor entrada total de calor. Para construção naval, fabricação de estruturas pesadas e produção de vasos de pressão, onde essas faixas de espessura predominam, a soldagem híbrida laser representa o avanço de produtividade mais significativo disponível atualmente.
Reduzir o tempo improdutivo
A análise do ciclo de produção completo — e não apenas da etapa de soldagem — frequentemente revela que um tempo significativo é consumido por atividades que não contribuem para a produção de solda: carga e descarga de peças, troca de dispositivos de fixação entre variantes do produto, configuração da máquina e troca de parâmetros, atividades de manutenção preventiva programadas durante o horário de produção e inspeção de qualidade na estação de soldagem. A otimização desses elementos de tempo improdutivos — por meio de análise de manufatura enxuta, redução do tempo de preparação através da padronização de dispositivos de fixação e reprogramação de atividades de manutenção para janelas de tempo de inatividade planejadas — pode aumentar o tempo produtivo de soldagem em 20 a 40% em instalações onde essas atividades atualmente consomem uma fração significativa do tempo disponível do turno.
Treinamento e desenvolvimento de habilidades
Investir no desenvolvimento técnico de operadores de soldagem a laser, programadores e técnicos de manutenção gera retornos de produtividade que se acumulam ao longo do tempo, à medida que o conhecimento coletivo da equipe se aprofunda. Operadores que compreendem a física do processo de soldagem a laser podem identificar sinais precoces de desvio de parâmetros — mudanças sutis na aparência da solda, no comportamento da pluma de plasma ou no padrão de respingos — antes que resultem em peças defeituosas. Programadores que entendem a dinâmica do sistema de movimento podem gerar trajetórias de soldagem mais eficientes que reduzem o tempo de deslocamento sem soldagem. Técnicos de manutenção que compreendem os requisitos de alinhamento óptico do gerador de laser podem realizar manutenção preventiva que mantém a qualidade do feixe e, portanto, a velocidade de soldagem durante toda a vida útil da máquina.
A melhoria da produtividade na soldagem a laser é um esforço multifacetado que abrange a otimização de parâmetros, o aumento da potência e do brilho, a preparação da junta e o investimento em dispositivos de fixação, o monitoramento em tempo real, a integração da automação, a adoção de processos híbridos, a redução do tempo improdutivo e o desenvolvimento das habilidades da equipe. Os maiores ganhos não provêm de uma única intervenção, mas sim do efeito cumulativo da melhoria simultânea em múltiplas dimensões — e de tratar a melhoria da produtividade como uma disciplina contínua, em vez de um projeto pontual.
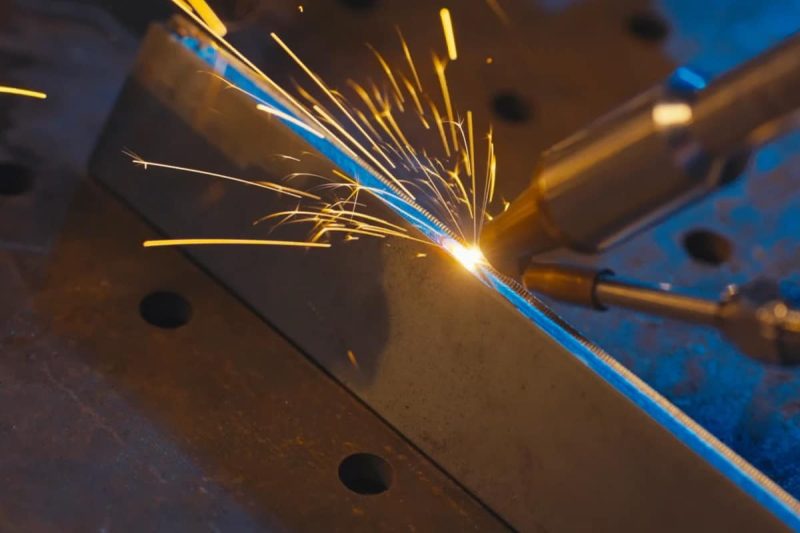
Gargalos comuns de produtividade e como resolvê-los
Mesmo em operações de soldagem a laser bem-intencionadas, problemas recorrentes específicos consomem quantidades desproporcionais de tempo produtivo. Identificar e resolver esses gargalos geralmente proporciona ganhos de produtividade mais rápidos e expressivos do que esforços mais amplos de otimização do processo.
Problemas de ajuste e alinhamento
A má montagem das juntas — folgas que excedem a tolerância do processo de soldagem a laser, desalinhamento entre as superfícies de contato ou dimensões inconsistentes das peças provenientes de processos anteriores de conformação ou usinagem — é o gargalo mais comum que limita a produção na soldagem a laser autógena. Quando a qualidade da montagem é inconsistente, os operadores precisam reduzir a velocidade de soldagem para ampliar a poça de fusão e preencher as folgas maiores, introduzir arame de enchimento com a consequente perda de velocidade ou aceitar taxas de rejeição mais altas. A solução para os problemas de montagem exige atuação anterior à estação de soldagem — aprimorando a manutenção das ferramentas de conformação, reduzindo as tolerâncias de usinagem nas superfícies de junção e implementando inspeções dimensionais de entrada que detectem peças não conformes antes que cheguem à soldadora — em vez de tentar compensar a variabilidade da montagem apenas com o ajuste dos parâmetros de soldagem.
Distorção térmica e gerenciamento de calor
A distorção térmica — o empenamento das peças devido à expansão e contração térmica diferencial durante a soldagem — interrompe a produção de duas maneiras. Pode fazer com que as peças se desloquem durante a soldagem, criando variações de encaixe que degradam a qualidade da solda no meio de um lote. E pode produzir conjuntos acabados com dimensões fora das especificações, exigindo endireitamento dispendioso ou causando problemas de montagem subsequentes. A zona afetada pelo calor inerentemente estreita e a baixa entrada de calor da soldagem a laser reduzem a distorção em comparação com a soldagem a arco, mas não a eliminam, principalmente em materiais finos ou conjuntos complexos onde a tensão residual se acumula.
A otimização da sequência de soldagem — a ordem em que múltiplas soldas em uma montagem são concluídas — e a implementação de fixação ativa que restringe a distorção durante o resfriamento são as principais contramedidas. Em montagens com múltiplas juntas de solda, a simulação por elementos finitos da resposta térmica e mecânica a diferentes sequências de soldagem pode identificar a sequência que minimiza a distorção líquida antes do início da produção, evitando o custoso processo de tentativa e erro que normalmente acompanha a resolução de problemas de distorção na produção. A pré-definição da geometria da fixação para compensar a distorção previsível — incorporando um deslocamento angular ou posicional deliberado que é cancelado pela distorção da soldagem — é outra estratégia eficaz para a produção em alto volume de montagens onde o padrão de distorção é repetível.
Qualidade inconsistente da solda leva a retrabalho.
A variabilidade na qualidade da solda, que resulta em uma fração significativa de juntas que necessitam de retrabalho ou descarte, está entre os problemas de produtividade mais prejudiciais, pois reduz simultaneamente a produção efetiva e consome tempo adicional da máquina para soldagem de reparo. A variabilidade na qualidade geralmente se deve a um ou mais dos seguintes fatores: encaixe inconsistente da peça, desvio dos parâmetros do gerador de laser em relação aos parâmetros de processo qualificados, deslocamento da posição focal devido à degradação ou expansão térmica de componentes ópticos, interrupção no fornecimento de gás de proteção ou contaminação da superfície da peça. A análise da causa raiz utilizando os dados de monitoramento do processo da máquina — correlacionando defeitos de qualidade com desvios específicos de parâmetros registrados durante a soldagem — é a abordagem diagnóstica mais eficiente e permite ações corretivas direcionadas, em vez de ajustes amplos de parâmetros que podem trocar um problema por outro.
Tempo de inatividade do equipamento e lacunas de manutenção
Paradas não planejadas de equipamentos — decorrentes de falhas no gerador de laser, defeitos em componentes ópticos, problemas no sistema de refrigeração ou erros no sistema de controle — interrompem a produção sem aviso prévio e em momentos imprevisíveis, dificultando o planejamento da produção e o cumprimento dos compromissos com os clientes. A resposta mais eficaz é a prevenção: implementar e executar consistentemente o programa de manutenção preventiva especificado pelo fabricante do gerador de laser e da máquina, de modo que a condição dos componentes sujeitos a desgaste seja conhecida e gerenciada antes da falha, em vez de ser descoberta no momento da falha. O monitoramento de indicadores-chave de saúde do equipamento — potência de saída do gerador de laser, temperaturas do sistema de refrigeração, transmissão óptica ao longo do feixe — fornece um alerta precoce de problemas em desenvolvimento, permitindo a intervenção da manutenção durante paradas planejadas, em vez de reparos emergenciais durante a produção.
Os quatro gargalos de produtividade mais comuns na soldagem a laser — variabilidade de encaixe, distorção térmica, inconsistência na qualidade da solda e tempo de inatividade não planejado do equipamento — têm causas raízes bem compreendidas e contramedidas eficazes. Solucioná-los exige uma análise tanto a montante (qualidade da peça, projeto do dispositivo de fixação) quanto a jusante (feedback de qualidade) da própria estação de soldagem, além de investimentos em manutenção preventiva que sustentem o desempenho do equipamento. Resolver qualquer um desses gargalos geralmente proporciona uma melhoria de produtividade maior e mais imediata do que a otimização geral do processo.
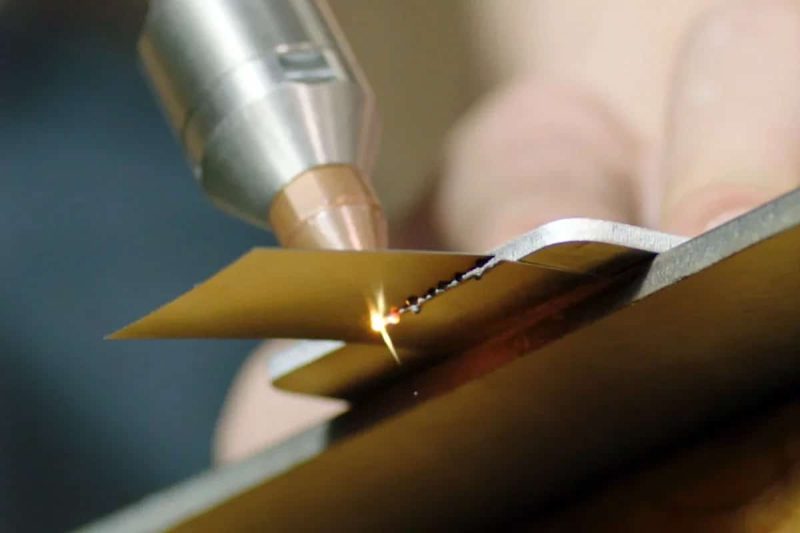
Medição e monitoramento da produtividade de soldagem
Melhorar sem medir é adivinhar. Estabelecer um conjunto claro de métricas de produtividade e um processo sistemático para coletar, analisar e agir com base nos dados de desempenho é a base para uma melhoria contínua e sustentada da produtividade em operações de soldagem a laser.
Indicadores-chave de desempenho para soldagem a laser
Os KPIs de produtividade mais informativos para uma operação de soldagem a laser abrangem quatro dimensões. Os KPIs de rendimento — peças por hora, soldas por turno, metros de solda concluídos por dia — medem a produção bruta e fornecem a base para a avaliação de iniciativas de melhoria. Os KPIs de qualidade — taxa de aprovação na primeira tentativa, taxa de defeitos por tipo de defeito, horas de retrabalho por hora de produção — quantificam a fração da produção que atende às especificações na primeira tentativa e o custo das falhas de qualidade. Os KPIs de utilização do equipamento — tempo de funcionamento do laser como porcentagem do tempo de produção programado, tempo médio entre falhas, tempo médio para reparo — revelam a eficácia com que a capacidade do equipamento está sendo utilizada e a confiabilidade de sua disponibilidade para a produção. Os KPIs de estabilidade do processo — desvio padrão dos principais parâmetros de soldagem (potência, velocidade, posição focal) em um lote de produção — indicam se o processo está sob controle ou se está apresentando desvios que eventualmente se manifestarão como problemas de qualidade.
O acompanhamento desses KPIs ao longo do tempo — com granularidade suficiente para identificar tendências, correlacionar eventos de qualidade com alterações nos parâmetros do processo e comparar o desempenho antes e depois das intervenções de melhoria — é a infraestrutura analítica que transforma a gestão da produtividade da soldagem, passando de uma abordagem reativa de resolução de problemas para uma abordagem proativa de melhoria contínua.
Melhoria de processos orientada por dados
As modernas máquinas de soldagem a laser incorporam cada vez mais recursos de registro de dados que gravam parâmetros do processo em alta frequência durante cada solda — potência, velocidade, posição focal, intensidade de emissão de plasma e outros sinais — criando um registro de processo com data e hora para cada solda produzida. Quando esses dados do processo são vinculados aos resultados da inspeção de qualidade subsequente, torna-se possível identificar as assinaturas específicas dos parâmetros que preveem a formação de defeitos, definir limites de controle estatístico de processo para os parâmetros monitorados e acionar alertas automáticos quando os parâmetros se aproximam de condições fora de controle. Essa abordagem de gerenciamento de processos em circuito fechado e orientada por dados reduz as taxas de defeitos, melhora a distribuição da qualidade e fornece evidências documentadas de conformidade do processo para clientes e órgãos reguladores que exigem rastreabilidade do processo. À medida que as ferramentas de análise de processos assistidas por IA se tornam mais acessíveis, a capacidade de identificar padrões complexos e multiparamétricos que precedem as falhas de qualidade — padrões sutis demais para serem detectados pela análise humana de dados brutos — está ampliando o benefício de produtividade do monitoramento de processos, transformando-o de um controle de qualidade reativo para uma verdadeira garantia de qualidade preditiva, onde os defeitos são previstos e prevenidos, em vez de detectados após sua formação.
A medição e o monitoramento da produtividade transformam a melhoria da soldagem de uma atividade intuitiva em uma disciplina científica. Um conjunto bem escolhido de KPIs de rendimento, qualidade, utilização de equipamentos e estabilidade do processo — rastreados de forma consistente e analisados sistematicamente — identifica as oportunidades de melhoria de maior impacto, quantifica o retorno sobre os investimentos em melhoria e sustenta a disciplina da melhoria contínua por meio da visibilidade que a medição proporciona.
Conclusão
Este artigo apresentou uma análise abrangente da velocidade e produtividade das máquinas de soldagem a laser — desde os parâmetros de velocidade concretos que estabelecem o potencial de desempenho da tecnologia, passando pelo panorama multidimensional de fatores que determina se esse potencial é concretizado na produção, até as estratégias específicas de melhoria e as disciplinas de medição que impulsionam o crescimento sustentado da produtividade.
A vantagem de velocidade da soldagem a laser sobre os processos convencionais baseados em arco é real e substancial — de cinco a dez vezes mais rápida que a soldagem TIG e de duas a três vezes mais rápida que a soldagem MIG em espessuras comuns de materiais. Mas a velocidade linear de soldagem é apenas um componente da produtividade da produção. Os fatores que determinam o rendimento real da produção abrangem todas as camadas da operação de soldagem: a potência e o brilho do gerador de laser, a geometria do material e da junta, o modo de soldagem e a otimização dos parâmetros, o desempenho dinâmico do sistema de movimento, o nível de automação da célula de produção e a competência dos operadores e técnicos que programam, configuram e fazem a manutenção do equipamento. Abordar cada uma dessas dimensões sistematicamente — por meio da otimização estruturada de parâmetros, investimento na preparação da junta, integração da automação, adoção de processos híbridos, redução do tempo improdutivo e desenvolvimento das habilidades da equipe — potencializa os ganhos de produtividade ao longo do tempo de maneiras que nenhuma intervenção isolada consegue alcançar.
Os gargalos comuns que impedem as instalações de atingirem o potencial máximo de produtividade de seus equipamentos de soldagem a laser — encaixe inadequado, distorção térmica, variabilidade na qualidade da solda e tempo de inatividade não planejado do equipamento — são bem compreendidos e podem ser solucionados por meio de uma combinação de melhoria de processos a montante, monitoramento em tempo real e práticas de manutenção preventiva. Além disso, a estrutura de medição de KPIs de rendimento, qualidade, utilização do equipamento e estabilidade do processo fornece a visibilidade necessária para identificar onde o investimento em melhorias trará o maior retorno e para confirmar se as iniciativas de melhoria estão funcionando conforme o esperado.
Para operações de manufatura que já adotaram a soldagem a laser, este artigo fornece uma estrutura organizada para extrair mais produtividade dos investimentos existentes. Para aqueles que avaliam a soldagem a laser pela primeira vez, ele estabelece expectativas realistas sobre o que a tecnologia pode oferecer — e o que ela exige do sistema de produção ao seu redor — para entregar essa produtividade de forma confiável e sustentável a longo prazo.
Obtenha uma solução de soldagem a laser
Traduzir o potencial de produtividade da soldagem a laser em resultados de produção mensuráveis exige o equipamento certo, corretamente especificado para a aplicação, e com o suporte de um fornecedor com a expertise técnica para otimizar desde a instalação inicial até a melhoria contínua ao longo da vida útil da máquina.
Laser AccTek é um fabricante profissional de máquinas de soldagem a laser com mais de uma década de experiência atendendo clientes industriais nos setores automotivo, aeroespacial, de dispositivos médicos, eletrônico e de fabricação de metais em geral. Sua linha de produtos de soldagem a laser abrange máquinas de soldagem a laser portáteis Adequado para reparos flexíveis e produção de pequenos lotes, sistemas portáteis e de mesa para soldagem de componentes de precisão., máquinas de soldagem a laser automáticas Para aplicações com material de enchimento onde a tolerância à folga e o controle do perfil da solda são críticos, sistemas de alta potência de até 6.000 W para soldagem de produção em alta velocidade e em seções espessas, e robôs de soldagem a laser totalmente automatizados com articulação de seis eixos para trajetórias de solda tridimensionais complexas e produção não tripulada de alto rendimento — todos construídos em torno de geradores de laser de fibra de alta qualidade de marcas globalmente confiáveis, incluindo Raycus, JPT e IPG, e equipados com controle de movimento avançado, opções de monitoramento de processo em tempo real e sistemas flexíveis de fornecimento de gás de proteção.
As certificações CE e FDA confirmam a conformidade com os padrões internacionais de segurança e qualidade. A personalização da potência do gerador de laser, da configuração da cabeça de soldagem, do nível de automação e da interface de controle está disponível para adequar o sistema às necessidades específicas de produção — incluindo a geometria da junta, a combinação de materiais e as metas de produção que determinam a configuração ideal para cada aplicação. A estrutura de serviços de ciclo de vida completo abrange consultoria de aplicação pré-venda e avaliação da viabilidade da velocidade de soldagem, instalação profissional e qualificação de parâmetros para combinações específicas de material e junta, treinamento abrangente para operadores e programação, fornecimento competitivo de peças de reposição e suporte técnico pós-venda ágil, incluindo diagnóstico remoto — proporcionando a parceria completa necessária para alcançar e manter os níveis de velocidade e produtividade de soldagem que fazem da soldagem a laser uma verdadeira vantagem competitiva nas aplicações em que atua.
Informações de contato
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Cidade de Yucheng, Província de Shandong.
Obtenha soluções a laser