

レーザー溶接機の速度と生産性
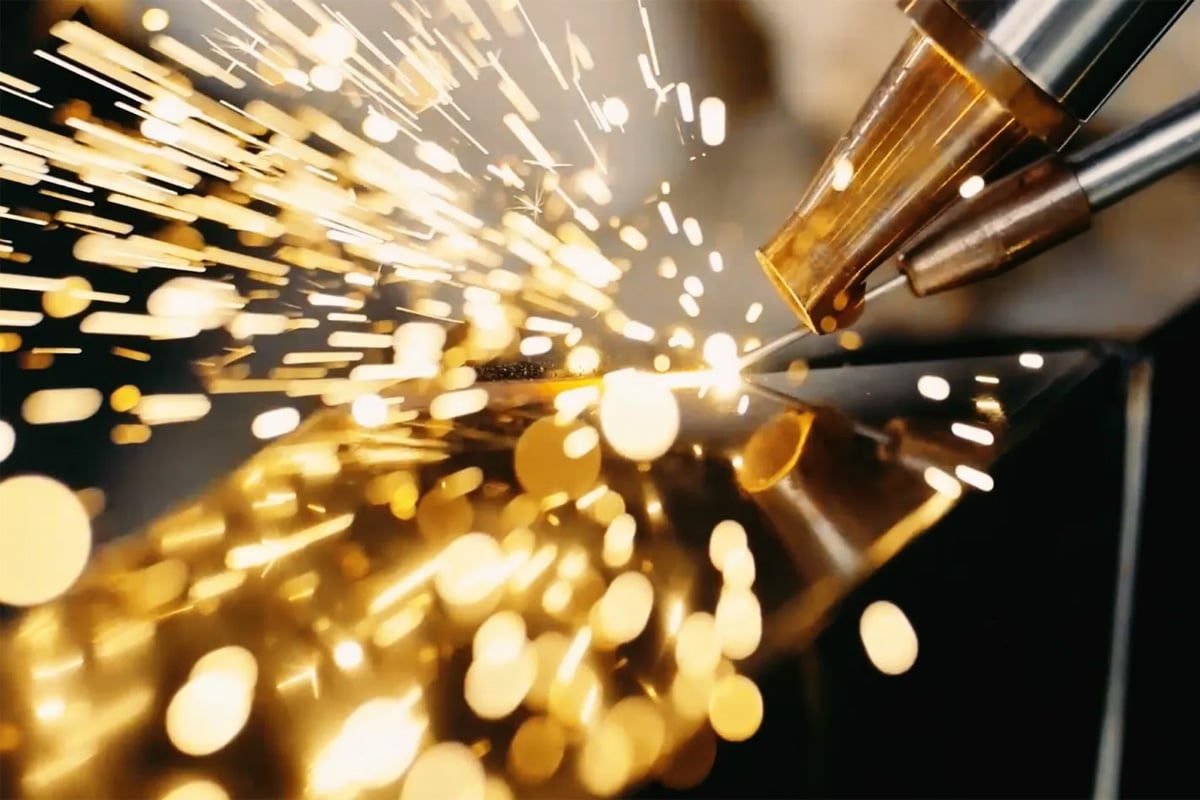
現代の製造業において、スピードと生産性は単なる業務指標ではなく、競争上の必須条件となっています。1シフトあたりの生産量増加、サイクルタイム短縮、人件費抑制といったプレッシャーから、製造エンジニアはあらゆる工程を精査せざるを得なくなっており、溶接も例外ではありません。多くの金属接合用途において、レーザー溶接は、接合速度と溶接品質という長年の課題を解決する技術として台頭してきました。アーク溶接では到底及ばないレベルで、両方の性能を実現しているのです。.
あ レーザー溶接機 レーザー発生器の集束出力を用いて、接合界面の金属を溶融・融合させる。エネルギーは極めて狭い領域に極めて高い精度で照射され、1平方センチメートルあたり100万ワットを超える出力密度を生み出す。この強度では、金属は表面で溶融するだけでなく、局所的に蒸発し、レーザービームが表面のはるか下まで金属を一度のパスで融合できる、特徴的な深部浸透キーホールを形成する。その結果、従来のTIG溶接の5~10倍、同等の材料厚さのMIG溶接の2~3倍の速度で、狭く深い溶接が完了する。.
しかし、溶接における速度は、単純なメートル/分という数値が示すよりも、はるかに複雑な概念です。高い線速度で接合部を形成できる溶接プロセスであっても、治具の調整に長時間を要したり、再加工を必要とする欠陥が頻繁に発生したり、メンテナンスによる中断のために各シフトのごく一部しか生産的に稼働できなかったりするプロセスは、真に生産的なプロセスとは言えません。真の溶接生産性とは、生産サイクル全体を包含するものであり、総稼働時間に対するアークオン時間の割合、完成した溶接部の初回合格率、溶接プロセスと上流の部品準備および下流の品質検査との統合、そしてシフトや生産ロット全体における設備利用効率などが含まれます。.
本稿では、レーザー溶接の生産性に関するあらゆる側面を取り上げます。具体的には、様々な材料や厚さにおけるレーザー溶接の現実的な速度性能、レーザー溶接設備が理論上の速度ポテンシャルを実際に達成できるかどうかを決定する要因群、生産性を向上させるための具体的な最適化戦略、設備が生産性ポテンシャルを最大限に発揮することを妨げる一般的なボトルネック、そして生産性向上を推測ではなくデータに基づいた手法にするための測定フレームワークについて考察します。.
目次
レーザー溶接の速度はどれくらい?性能ベンチマークを理解する
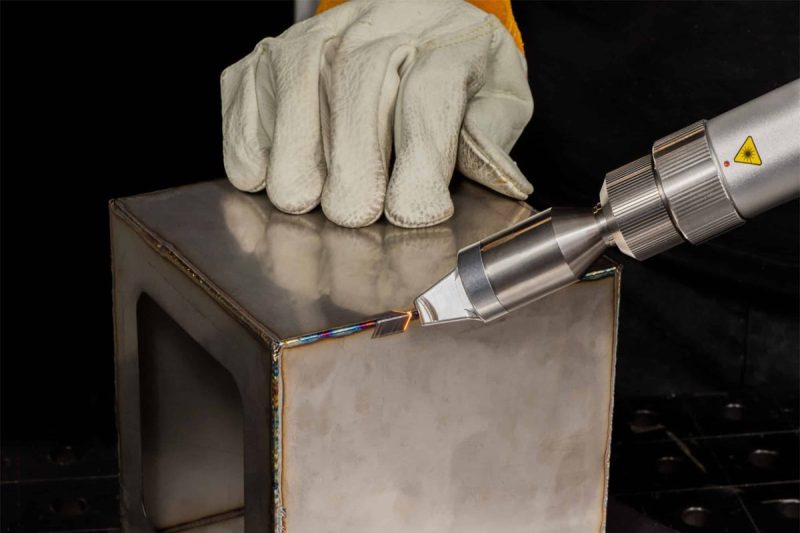
レーザー溶接の生産性を左右する要因を検討する前に、具体的な速度ベンチマークを設定し、それらのベンチマークが競合する溶接技術とどのように比較されるかを理解しておくことが重要です。この枠組みを設けることで、メーカーの仕様を生産結果の保証とみなすといった過大評価と、最適化された生産条件下でこの技術が実際に達成する成果の過小評価の両方を防ぐことができます。.
材質と板厚別の標準的な溶接速度
レーザー溶接速度は、材料の種類、厚さ、使用するレーザー発生器の出力レベルによって大きく異なります。薄い材料の場合、 ステンレス鋼 シート(食品加工機器、医療機器筐体、民生用電子機器筐体などで一般的な厚さ1mm)の場合、3,000Wファイバーレーザー発生器では通常、毎分8~15メートルの連続溶接速度が得られます。構造用筐体や工業用筐体などで一般的な厚さ3mmのステンレス鋼の場合、同じ3,000Wレーザー発生器で毎分3~6メートルの速度が得られます。自動車の構造部品や工業製品で一般的な厚さ6mmの軟鋼の場合、6,000Wの出力で毎分1~3メートルの速度が一般的です。.
アルミニウムは、ファイバーレーザー波長において高い熱伝導率と高い反射率を持つため、異なる特性を示します。2 mm アルミニウム 自動車のボディシートの厚さの場合、最適化された4,000Wファイバーレーザー発生器では、毎分5~10メートルの速度で溶接できます。鋼鉄よりも熱伝導率の低いチタンは、同等の厚さと出力であればより速く溶接できます。3,000Wレーザー発生器を使用すれば、2mm厚のチタンを毎分6~12メートルの速度で溶接できます。これらの数値は実際の溶接速度、つまりレーザー照射中に溶接継手が完成する速度を表しており、全体のサイクルタイムを決定する固定、位置決め、およびハンドリング時間は含まれていません。.
レーザー溶接とTIG溶接、MIG溶接、プラズマ溶接の比較
レーザー溶接の速度面での優位性は、薄板から中厚板の材料において最も顕著に現れます。これは、レーザーエネルギーを集中させることで、厚板アーク溶接に必要な予熱、パス間冷却、および複数パスの工程を経ることなく、1回のパスで深い溶け込みを実現できるためです。2 mm厚のステンレス鋼に対するTIG溶接では、熟練した作業者でも通常0.3~0.8メートル/分の速度しか得られません。これは、レーザー溶接で達成可能な8~15メートル/分の速度のほんの一部に過ぎません。MIG溶接はTIG溶接よりも高速で、より厚い材料ではレーザー溶接とほぼ同等の速度ですが、それでも3 mm厚の材料では通常1~3メートル/分しか得られません。 炭素鋼, レーザー溶接の毎分3~6メートルに対し、プラズマ溶接はTIG溶接とレーザー溶接の中間の速度を実現します。プラズマ溶接は、一部の板厚範囲ではTIG溶接とレーザー溶接の中間の速度を実現しますが、レーザー溶接のように非常に高い深さ対幅比を実現して歪みを低減し、密着性の高い接合部設計を可能にする能力は持ち合わせていません。.
レーザー溶接は、直線速度だけでなく、熱影響部が狭いため、アーク溶接に比べて溶接後の歪みを大幅に低減できます。これにより、多くの用途において、溶接ステーションの下流工程で発生する、生産時間を大幅に消費する矯正や仕上げ作業が不要または削減されます。この間接的な時間短縮効果は、速度比較ではしばしば定量化されませんが、生産サイクル全体の時間を決定する上で、直接的な溶接速度の優位性と同じくらい重要になり得ます。.
スピードだけでは生産性を決定づけられない理由
毎分 10 メートルの速度で溶接できるレーザー溶接機でも、利用可能なシフト時間の 80% を部品待ち、セットアップ変更、メンテナンス、または再加工処理などのアイドル状態で過ごしている場合、生産性の向上には全く貢献しません。産業における溶接生産性は、達成可能な溶接速度と、機械が実際に良好な溶接を行っている利用可能な時間の割合の積です。この割合は、溶接の文脈ではアークオン時間またはレーザーオン時間と呼ばれることが多く、一般的には単純な予想よりもはるかに低い値になります。自動化されていない手動ローディングのレーザー溶接ステーションでは、レーザーオン時間がシフト時間全体の 30 ~ 50% であることが一般的であり、これは潜在的な溶接生産量の半分から 3分の 2 が非生産的な時間によって失われていることを意味します。ロボットによる部品ハンドリングとインテリジェントな治具設計を備えた自動化セルでは、レーザーオン時間を 80% 以上に引き上げることができ、各生産時間のより大きな割合でレーザー発生器の速度上の利点を活用できます。.
レーザー溶接は、一般的な材料の種類や厚さにおいて、毎分1~15メートルの線速度を実現し、同等の条件下ではTIG溶接の5~10倍、MIG溶接の2~3倍の速度を常に上回ります。しかし、これらの速度は生産性の上限を示すものであり、実際の生産量は、各シフトで実際に溶接作業に費やされる時間と、セットアップ、取り扱い、メンテナンスに費やされる時間の割合によって決まります。真の生産性を最大化するには、溶接速度を最適化するとともに、その速度を生産的に活用できる時間の割合を最大化する必要があります。.
レーザー溶接の速度と生産性に影響を与える要因
生産現場におけるレーザー溶接設備の溶接速度は、多くの相互作用する変数によって決まります。これらの変数の中には、レーザー発生器の出力、ビーム品質、モーションシステムの性能など、設備仕様の策定時に決定されるものがあります。また、接合部の形状、治具、自動化レベルなど、生産工程の設計によって決まるものもあります。さらに、パラメータ設定、メンテナンス方法、オペレーターの技量など、日々の運用品質によって決まるものもあります。それぞれの要因の寄与を理解することで、生産性向上に最も効果的な改善策に的を絞った投資が可能になります。.
レーザー発生器の出力とビーム品質
レーザー発生器の出力は、特定の材料と厚さにおける溶接速度を最も直接的に決定する要素です。キーホール形成の物理的原理では、焦点における最低限の出力密度が必要であり、これは材料の熱特性に依存します。この閾値を超えると、出力が高くなるにつれて、完全な溶け込みを維持しながら溶接速度を速めることができます。実際には、レーザー発生器の出力を3,000Wから6,000Wに倍増させると、特定の材料と厚さにおける溶接速度は通常60~80%向上します。これは大幅な向上ではありますが、溶接プールの熱力学により出力と速度の関係が完全に線形ではないため、2倍になるわけではありません。.
ビーム品質(ビームパラメータ積(BPP)またはM²係数で特徴付けられる)は、特定の光学構成においてビームをどれだけ絞り込めるかを決定します。優れたビーム品質を持つ高輝度レーザー発生器は、同じ出力の低輝度光源よりも小さなスポットに集光できるため、より高い出力密度を実現し、結果として溶接速度を速めることができます。最新のシングルモードファイバーレーザー発生器は、理論値に近い品質のビームを生成し、0.1 mm以下のスポット径に集光できるため、比較的低い平均出力でキーホール溶接が可能になります。このビーム品質の利点は、特に薄板材料の溶接において重要です。薄板溶接では、溶接速度と同様に、狭い切断幅と最小限の熱影響部が重要となるからです。.
素材の種類と厚さ
異なる金属は、光吸収率、熱伝導率、融点、表面状態によって決まる速度特性が大きく異なるため、レーザー溶接に対して非常に異なる反応を示します。低炭素鋼は、ファイバーレーザー波長で比較的高い吸収率と中程度の熱伝導率を持つため、最も効率的にレーザー溶接できる材料の一つであり、控えめなレーザー発生器出力で高速溶接が可能です。ステンレス鋼は、溶接反応において炭素鋼と似ています。アルミニウムは熱伝導率が高いため、溶接ゾーンから熱が急速に拡散し、キーホール状態を維持するにはより高い出力密度が必要となり、同程度の厚さの炭素鋼と比較して達成可能な溶接速度が制限されます。銅は、ファイバーレーザー溶接において最も難しい一般的なエンジニアリング金属です。室温で1,064 nmにおける反射率がほぼ完全であるため、キーホールの開始には非常に高いピーク出力密度が必要となり、いったんキーホールが確立されると、高い熱伝導率のため、溶け込みを維持するために持続的な高出力が必要となります。.
材料の厚さは、1回のパスで完全溶け込み溶接に必要なレーザー発生器の最小出力に直接影響します。キーホール形成を可能にする最小出力と厚さの組み合わせを下回る場合、溶接は複数回のパスを行う(速度が低下する)か、本質的に深さ対幅比が低く、熱入力が大きい伝導モード溶接を受け入れる必要があります。したがって、生産範囲で最も厚い材料に適合し、プロセス変動に対する適切なマージンを備えたレーザー発生器の出力を指定することは、設備の速度上限を決定する基本的な生産性決定となります。.
接合部の設計と嵌合精度
溶接継手の形状と、溶接点における部品同士の相対的な位置決め精度は、達成可能な溶接速度に大きな影響を与えます。レーザー溶接の狭く集束されたビームは、継手ギャップに非常に敏感です。自己溶融溶接(溶加材なし)では、ギャップが板厚の約10%を超えると、ビームが継手を溶融せずに通過してしまう可能性があり、ギャップを埋めるために溶融池を広げる低速溶接、または工程が複雑化して速度が低下する溶加材の導入が必要になります。機械加工またはレーザー切断された接合面と、溶接の熱サイクル全体を通してギャップ制御を維持する剛性の高い治具を備えた密着した突合せ継手は、最も速く、最も安定した溶接速度を実現します。重ね継手は表面のばらつきに対してより寛容ですが、重ね合わせ寸法に対する溶融池深さの感度が生じるため、治具でこれを制御する必要があります。.
溶接断面積を最小限に抑える接合部設計(幅の広いすみ肉接合ではなく、狭い突合せ接合)は、単位長さあたりの溶融金属量を直接的に削減し、所定のレーザー発生器出力でより高い移動速度を実現します。アーク溶接用に考案された設計をそのまま適用するのではなく、レーザー溶接用に接合部の形状を最適化する設計エンジニアは、別のプロセス用に最適化された接合部設計にレーザー溶接を単純に置き換えるエンジニアよりも、一貫して高い生産溶接速度を達成します。レーザー溶接の生産性を向上させる具体的な設計上の選択肢としては、構造要件を満たす最小限の接合部断面積を使用することで不要な溶接量を削減すること、治具の複雑さと部品のロード時間を削減するために嵌合部品に自己位置決め機能を設計すること、エネルギー結合を阻害し溶接前に洗浄が必要となる酸化物層や汚染層を最小限に抑えるように接合面の表面仕上げを指定することなどが挙げられます。.
溶接モード:連続波 vs. パルス
連続波(CW)レーザー発生器は、溶接中に一定の出力パワーを維持し、最高の直線溶接速度を可能にするキーホールと溶融池の状態を作り出します。CW溶接は、炭素鋼、ステンレス鋼、アルミニウムなどの高生産性用途において、最高速度と深い溶け込みが主な目的となる標準的なモードです。パルスレーザー発生器は、離散的なバーストでエネルギーを供給します。つまり、短時間で高いピークパワーを出力し、その後、低出力またはゼロ出力の期間が続きます。このモードは、平均入熱量を低減し、溶融池の寸法をより正確に制御し、薄板材料、熱に弱い部品、および特定の冶金学的結果を得るために溶融池を慎重に制御する必要がある用途に適しています。トレードオフとして、パルス間のオフタイムは生産的な溶接時間ではないため、通常は同等の平均出力のCWと比較して平均溶接速度が低くなります。速度が重要な用途にはCW、品質が重要な用途にはパルスといった適切なモードを選択することは、生産性パラメータの基本的な選択です。.
焦点位置とビームスポットサイズ
レーザービームの焦点位置と材料表面との相対位置(デフォーカス距離)は、溶接部に供給されるパワー密度を制御し、ひいては溶接モードと溶接深さを決定します。デフォーカスがゼロまたはゼロに近い場合、パワー密度は最大化され、キーホール形成と最高速度での深溶接が可能になります。デフォーカスが増加すると(焦点が表面より上または下に移動すると)、パワー密度が低下し、溶接はキーホールモードから伝導モードに移行し、溶接深さが減少するため、ルート部での溶融を維持するために溶接速度を遅くする必要があります。そのため、ワークピースの表面高さの変動や治具の熱膨張を考慮して、溶接経路全体にわたって正しい焦点位置を維持することが、安定した高速生産に不可欠です。高生産性レーザー溶接セルでは、溶接ヘッドとワークピース表面間の距離を一定に保つ静電容量式または光学式の高さセンシングシステムが標準装備されています。.
ガス選択と流量の補助
溶接ノズルから同軸的に、またはクロスフロージェットとして供給されるアシストガスは、溶接速度と溶接品質の両方に影響を与えるいくつかの機能を果たします。アシストガスは、キーホール上部のプラズマプルームを抑制します。プラズマプルームは、そうでなければ入射レーザービームを部分的に吸収および散乱し、溶接ゾーンに到達する有効パワーを低下させます。アシストガスは、溶融金属を大気中の酸素と窒素から保護します。大気中の酸素と窒素は、凝固した溶接部の酸化と気孔の原因となります。また、構成によっては、溶接ゾーンから金属蒸気とスパッタを排出するのに役立ちます。ファイバーレーザー発生器を使用した炭素鋼溶接では、窒素が最も一般的なシールドガスであり、妥当なコストで良好なプラズマ抑制効果が得られます。ヘリウムは優れたプラズマ抑制効果を発揮しますが、コストが高くなります。アルゴンは良好なシールド効果を発揮しますが、ファイバーレーザー用途ではプラズマ抑制効果は劣ります。ガス流量は最適化する必要があります。流量が低すぎると保護が不十分になり、流量が高すぎると乱流が発生して溶融池が不安定になり、大気が巻き込まれます。用途ごとに適切なガス種と流量を選択することで、レーザー発生器の出力のうちプラズマプルームに吸収されるのではなく、溶接部に到達する割合を最大化し、溶接速度に目に見える効果をもたらすことができます。溶接速度の最大化が最優先事項となる用途では、同軸シールドガスに加えて、キーホール開口部にクロスフローヘリウムジェットを噴射することで、強力なプラズマ抑制効果が得られます。これにより、利用可能なレーザー発生器の最大出力が溶接界面に到達するため、アルゴンのみのシールドの場合と比較して、実効溶接速度を10~25%向上させることができます。.
機械運動システムと加速度
レーザー溶接ヘッドを接合経路に沿って移動させるモーションシステム(直交座標ガントリー、6軸多関節ロボット、ガルバノメータ駆動スキャナなど)は、最大移動速度だけでなく、コーナー、カーブ、開始点、停止点などの経路上の特徴における加速および減速率も決定します。最大速度は高いが加速度が低いモーションシステムは、最大速度に達して減速するのに時間がかかり、溶接経路の大部分を最大速度未満で過ごすことになります。短い直線部分、コーナー、および特徴の変化が多数含まれる一般的な溶接経路では、実効平均溶接速度はモーションシステムの定格最大速度よりも大幅に低くなることがよくあります。高ダイナミック性能のモーションシステム(低慣性アームを備えたロボット、高速加速に最適化されたサーボシステムを備えたガントリーなど)は、最大溶接速度またはその近くで完了する経路長の割合を最大化し、単位時間あたりの部品スループットの向上に直接つながります。.
自動化とロボット統合
レーザー溶接セルの自動化の度合い(完全手動操作から半自動治具、完全ロボットによる部品の積み込み、溶接、積み下ろしまで)は、溶接速度とは無関係に、生産生産性を左右する最も重要な要素の一つです。手動セルでは、部品の積み込みと積み下ろしのサイクルごとにオペレーターの時間が必要となり、人員を追加しない限り機械は1シフトのみの稼働に制限され、部品の位置決めにおける人為的なばらつきが溶接品質に影響を与えます。ロボットまたはガントリー式部品ハンドリングシステムを備えた自動化セルは、複数シフトにわたって連続稼働が可能で、オペレーターの疲労に関わらず一貫した位置決め精度を維持し、反復的な材料ハンドリングではなく、品質検査やプロセス改善といった付加価値の高い活動に人員を解放できます。.
オペレーターのスキルとプログラミングの品質
プログラミング、セットアップ、操作など、人間のオペレーターが重要な役割を果たす設備では、オペレーターのスキルレベルが生産性に直接的かつ測定可能な影響を与えます。溶接速度、出力、焦点位置、ガス流量の関係を理解している熟練のレーザー溶接プログラマーは、経験の浅い技術者が要する時間のほんの一部で新しい接合部に最適なプロセスパラメータを開発でき、その結果得られるパラメータは通常、より少ない試行でより高い溶接速度を実現します。プログラミング品質、つまり溶接経路を実行するCNCまたはロボットプログラムの精度と効率は、実際の溶接ヘッドの動きが設計された溶接経路にどれだけ近いか、また、接合部間の非溶接移動時間を最小限に抑えるために、接近、後退、および再配置動作がどれだけ効率的に計画されているかを決定します。.
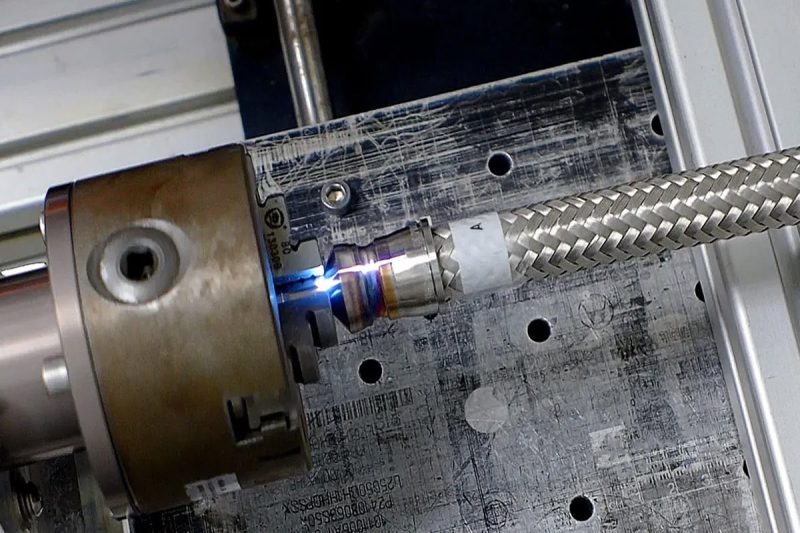
レーザー溶接の速度と生産性は、様々な要因によって左右されます。レーザー発生器の出力とビーム品質は理論上の速度上限を決定し、材料特性と接合部の形状は、その上限のうち実際に達成可能な速度の割合を決定します。溶接モード、焦点位置、およびアシストガスの選択は、プロセスが最適状態でどれだけ安定して動作するかを決定します。モーションシステムの動的性能は、実際の溶接経路においてプログラムされた速度のうちどれだけが実際に実現されるかを決定します。そして、自動化レベルとオペレーターのスキルは、各生産シフトのうちどれだけの割合が良質な溶接の完成につながるかを決定します。生産性を向上させるには、これらのすべての側面を同時に考慮し、個々の変数だけに焦点を当てるのではなく、総合的に検討する必要があります。.
レーザー溶接の速度と生産性を向上させる方法
レーザー溶接の生産性を左右する要因を明確に理解することで、改善への道筋は推測に頼るのではなく、体系的なものとなります。本節では、その理解を具体的な優先順位付けされた戦略へと落とし込み、生産技術者や設備管理者がスループットの向上、サイクルタイムの短縮、そしてレーザー溶接への投資対効果の最大化を実現するために活用できる方法を示します。.
レーザー発生器パラメータの最適化
ほとんどのレーザー溶接設備では、設備投資を一切行わずに体系的なパラメータ最適化を行うことで、生産性を大幅に向上させることができます。出力、移動速度、焦点位置、パルス周波数(パルスシステムの場合)、アシストガス流量はすべて複雑に相互作用するため、現在の生産で使用されているパラメータの組み合わせが真の最適値ではない可能性があります。構造化実験計画法(DoE)は、一度に1つの変数を調整するのではなく、計画されたマトリックス内で複数のパラメータを同時に変化させる方法であり、必要な溶接品質を維持しながら最速の溶接速度を実現するパラメータの組み合わせを特定する最も効率的なアプローチです。DoEに基づくパラメータ開発では、一度に1つの変数を調整する試行法で得られる溶接速度よりも15~30%高い溶接速度を特定できます。これは、単一変数法では体系的に見逃されるパラメータ間の相互作用効果を捉えることができるためです。材料、厚さ、接合部の構成ごとに最適化されたパラメータセットを文書化し、マシンコントローラに名前付きプログラムとして保存することで、再最適化することなく、繰り返し発生する生産ジョブに対して迅速かつ再現可能な設定が可能になります。このプログラムライブラリは貴重な運用資産であり、時間の経過とともに新たな材料と接合部の組み合わせが追加されるたびに、その経済的価値は増大する。.
より高出力または高輝度のシステムへのアップグレード
レーザー発生器の出力レベルが溶接速度の制約となっている場合、つまり、現在の生産速度を達成するには定格出力が必要であり、それ以上の速度を実現するにはシステムが供給できる以上の出力が必要となる場合、より高出力または高輝度のレーザー発生器にアップグレードすることが、速度向上への最も直接的な道となります。前述のとおり、レーザー発生器の出力を2倍にすると、通常、溶接速度は60~80%向上し、出力制限のある用途ではサイクルタイムを大幅に短縮できます。また、シングルモードまたはニアシングルモードファイバー技術を採用することで、同じ定格出力の高輝度レーザー発生器にアップグレードすれば、焦点における実効出力密度を十分に高め、総出力を増やすことなく溶接速度を向上させることができます。.
接合部の準備と固定具の設計の改善
接合部の準備品質と治具設計への投資は、レーザー発生器のパラメータ最適化によるものよりも優れた生産性向上効果をもたらすことがよくあります。高速自溶溶接に必要な高い嵌合精度(板金溶接では通常0.1mm未満の隙間)を維持する機械加工またはレーザーカットされた接合面は、最高レベルの安定した溶接速度を実現します。部品のロード速度を向上させ、位置再現性を高め、溶接中の熱歪みを補正するアクティブクランプ機構を組み込んだ治具の再設計は、溶接速度の向上、溶接不良率の低減、部品ロードサイクルタイムの短縮を同時に実現します。大量生産においては、用途に特化した適切に設計された治具へのエンジニアリング投資は、それを使用するすべての生産工程における生産性向上という形で報われます。.
リアルタイムプロセス監視の実装
接合ギャップの超過、焦点位置のずれ、キーホールの不安定性などのプロセス異常を検知し、即座に是正措置または部品の不合格判定を行うリアルタイムプロセス監視システムは、品質検査中に下流工程で欠陥溶接が発見されることによる生産性損失を防ぎます。溶接ステーションで欠陥と判定された溶接は、数秒で不合格判定と再溶接が可能ですが、最終検査で同じ欠陥溶接が発見された場合、数時間の再作業が必要になったり、アセンブリが廃棄されたりする可能性があります。フォトダイオードアレイ、カメラベースの溶融池イメージング、またはリアルタイム浸透度測定のための光コヒーレンストモグラフィーを使用するインライン監視システムは、品質保証を下流工程での検出活動から上流工程での予防活動へと移行させ、再作業率とそれに伴う生産性低下を低減します。.
自動化システムとロボットシステムの統合
従来は手動で行われていたレーザー溶接セルに、ロボットによる部品ハンドリング、自動治具交換、またはコンベアによる部品供給を導入することで、溶接パラメータを変更することなく、各シフトの生産率を劇的に向上させることができます。オペレーターが各部品をロードおよびアンロードする手動操作でレーザーオン時間が40%だったセルは、自動化後には75~85%のレーザーオン時間を現実的に目標とすることができ、同じレーザー発生器と溶接速度で実質的なスループットを2倍以上にすることができます。協働ロボットは、従来の産業用ロボットセルの設備投資を正当化できなかった中量生産、多品種生産環境にも自動化を可能にしました。これは、従来のロボットが必要とする安全囲いのインフラストラクチャを必要とせずに、柔軟で迅速に再プログラム可能な部品ハンドリングを実現できるためです。.
ハイブリッドレーザー溶接の採用
ハイブリッドレーザーアーク溶接は、レーザービームとMIGまたはTIGアークを単一の同一箇所で組み合わせる溶接プロセスであり、レーザー溶接の生産性上の利点を、従来のレーザー溶接では経済的に対応できない厚い材料や広い接合ギャップにも拡張します。レーザーは深い溶け込みと高速な溶接速度を提供し、アークは熱、溶加材、およびギャップブリッジング機能を提供します。その結果、10~25mm厚の炭素鋼板の溶接速度は、従来の多層MIG溶接の2~4倍になり、総熱入力が少ないため歪みも大幅に軽減されます。これらの厚さ範囲が主流となる造船、重構造物製造、圧力容器製造において、ハイブリッドレーザー溶接は現在利用可能な最も重要な生産性向上技術です。.
非生産的な時間を削減する
溶接工程だけでなく、生産サイクル全体を分析すると、溶接生産量に貢献しない活動にかなりの時間が費やされていることが明らかになることがよくあります。例えば、部品の積み下ろし、製品バリエーション間の治具交換、機械のセットアップとパラメータ変更、生産時間中に予定されている予防保全活動、溶接ステーションでの品質検査などが挙げられます。リーン生産方式の分析、治具の標準化によるセットアップ時間の短縮、計画的なダウンタイムへのメンテナンス活動の再スケジュールなどを通じて、これらの非生産的な時間要素に焦点を当てることで、現在これらの活動が利用可能なシフト時間の大部分を消費している工場では、生産的な溶接時間を20~40%増加させることができます。.
トレーニングとスキル開発
レーザー溶接オペレーター、プログラマー、保守技術者の技術開発に投資することで、チームの集合的な知識が深まるにつれて、生産性の向上という効果が時間とともに複利的に増大します。レーザー溶接プロセスの物理法則を理解しているオペレーターは、溶接部の外観、プラズマプルームの挙動、スパッタパターンなどの微妙な変化といったパラメータのずれの兆候を、不良部品が発生する前に早期に特定できます。モーションシステムのダイナミクスを理解しているプログラマーは、非溶接移動時間を短縮する、より効率的な溶接経路を生成できます。レーザー発生器の光学アライメント要件を理解している保守技術者は、機械の稼働期間全体にわたってビーム品質、ひいては溶接速度を維持する予防保守を実施できます。.
レーザー溶接における生産性向上は、パラメータ最適化、出力・輝度向上、接合部の準備と治具への投資、リアルタイム監視、自動化統合、ハイブリッドプロセスの導入、非生産時間の削減、チームのスキル開発など、多岐にわたる取り組みが必要です。最大の効果は、単一の対策ではなく、複数の側面で同時に改善を行うことによる相乗効果、そして生産性向上を単発のプロジェクトではなく継続的な取り組みとして捉えることから得られます。.
生産性を阻害する一般的なボトルネックとその対処法
たとえ善意で行われたレーザー溶接作業であっても、特定の繰り返し発生する問題が、生産時間の大部分を浪費してしまうことがあります。こうしたボトルネックを特定して解決することは、広範なプロセス最適化に取り組むよりも、より迅速かつ大きな生産性向上につながる場合が多いのです。.
取り付けとアライメントの問題
接合部の嵌合不良(レーザー溶接プロセスの許容範囲を超える隙間、接合面のずれ、または上流工程の成形や機械加工による部品寸法の不一致)は、自給式レーザー溶接における最も一般的な生産制限要因です。嵌合品質が一定でない場合、作業者は溶接速度を落として溶融池を広げ、より大きな隙間を埋めるか、速度低下を伴う溶加材ワイヤを使用するか、または不良率の上昇を受け入れるかのいずれかを選択しなければなりません。嵌合の問題に対処するには、溶接パラメータの調整だけで嵌合のばらつきを補正しようとするのではなく、溶接ステーションの上流工程、すなわち成形ツールのメンテナンスの改善、接合面の機械加工公差の厳格化、および溶接前に不適合部品を検出する受入寸法検査の実施が必要です。.
熱歪みと熱管理
熱歪み(溶接中の熱膨張と収縮の差によってワークピースが反る現象)は、2つの方法で生産を阻害します。1つは、溶接中に部品の位置がずれて、接合部のばらつきが生じ、バッチの途中で溶接品質が低下することです。もう1つは、寸法が仕様外の完成品が製造され、高額な矯正作業が必要になったり、後工程での組み立てに問題が発生したりすることです。レーザー溶接は、熱影響部が狭く、入熱量が少ないため、アーク溶接に比べて歪みを軽減できますが、特に残留応力が蓄積しやすい薄板材や複雑な構造物では、歪みを完全に排除することはできません。.
溶接順序(アセンブリ内の複数の溶接が完了する順序)の最適化と、冷却中の歪みを抑制するアクティブ治具クランプの実装が主な対策です。複数の溶接継手を持つアセンブリでは、さまざまな溶接順序に対する熱的および機械的応答の有限要素シミュレーションにより、生産開始前に正味の歪みを最小限に抑える順序を特定でき、生産現場で歪み問題解決に伴うコストのかかる試行錯誤を回避できます。予測可能な歪みを補正するために治具の形状を事前に設定する(溶接歪みによって相殺される意図的な角度または位置オフセットを組み込む)ことも、歪みパターンが再現性のあるアセンブリの大量生産において効果的な戦略です。.
溶接品質のばらつきによる再加工
溶接品質のばらつきは、多くの接合部が再加工や廃棄を必要とする原因となり、生産性に最も大きな悪影響を及ぼします。これは、実効生産量の低下と、補修溶接のための機械稼働時間の増加を同時に招くためです。品質のばらつきは、通常、部品の嵌合不良、レーザー発生器パラメータが認定されたプロセスパラメータからずれている、光学部品の劣化や熱膨張による焦点位置のずれ、シールドガスの供給中断、ワークピース表面の汚染など、1つまたは複数の要因に起因します。溶接中に記録された特定のパラメータ偏差と品質欠陥を関連付ける、機械のプロセス監視データを用いた根本原因分析は、最も効率的な診断手法であり、ある問題を別の問題に置き換える可能性のある広範なパラメータ調整ではなく、的を絞った是正措置を可能にします。.
機器のダウンタイムとメンテナンスのギャップ
レーザー発生器の故障、光学部品の不具合、冷却システムの問題、制御システムのエラーなどによる予期せぬ機器の停止は、予告なく予測不可能なタイミングで生産を中断させ、生産計画や顧客との約束を困難にします。最も効果的な対策は予防です。レーザー発生器および機器メーカーが指定する予防保全プログラムを導入し、継続的に実行することで、摩耗しやすい部品の状態を故障前に把握し、管理することができます。レーザー発生器の出力、冷却システムの温度、ビーム経路を通る光透過率といった主要な機器健全性指標を監視することで、問題の発生を早期に察知し、生産中の緊急修理ではなく、計画的な停止時間中にメンテナンス介入を行うことができます。.
レーザー溶接における生産性のボトルネックとして最も一般的な4つ、すなわち、接合部のばらつき、熱による歪み、溶接品質のばらつき、および予期せぬ機器の停止時間には、それぞれ明確な根本原因と効果的な対策が存在します。これらのボトルネックに対処するには、溶接ステーション自体の上流(部品品質、治具設計)と下流(品質フィードバック)の両方に着目し、機器の性能を維持するための予防保全に投資する必要があります。これらのボトルネックのいずれかを解消することで、一般的なプロセス最適化よりも、より大きく、より迅速な生産性向上効果が得られるのが一般的です。.
溶接生産性の測定と監視
測定を伴わない改善は当て推量に過ぎません。明確な生産性指標を設定し、パフォーマンスデータを収集、分析、そしてそれに基づいて行動するための体系的なプロセスを確立することが、レーザー溶接作業における持続的かつ複合的な生産性向上の基盤となります。.
レーザー溶接の主要業績評価指標
レーザー溶接作業において最も有益な生産性KPIは、4つの側面に及びます。スループットKPI(1時間あたりの部品数、1シフトあたりの溶接数、1日あたりの溶接完了メートル数)は、生の生産量を測定し、改善策を評価するための基準値となります。品質KPI(初回合格率、欠陥タイプ別の欠陥率、生産時間あたりの再加工時間)は、初回で仕様を満たす生産量の割合と品質不良のコストを定量化します。設備稼働率KPI(予定生産時間に対するレーザー稼働時間の割合、故障間隔平均時間、修理平均時間)は、設備の能力がどれだけ効果的に使用されているか、また生産にどれだけ確実に利用できるかを示します。プロセス安定性KPI(生産バッチ全体における主要な溶接パラメータ(出力、速度、焦点位置)の標準偏差)は、プロセスが制御されているか、あるいは最終的に品質問題として現れるような方向に変動しているかを示します。.
これらのKPIを、傾向を特定し、品質事象とプロセスパラメータの変化を関連付け、改善介入の前後のパフォーマンスを比較できる十分な粒度で、長期にわたって追跡することは、溶接生産性管理を事後的な問題解決から、積極的な継続的改善へと変革する分析基盤となる。.
データ駆動型プロセス改善
最新のレーザー溶接機は、溶接工程全体を通して、出力、速度、焦点位置、プラズマ発光強度、その他の信号といったプロセスパラメータを高頻度で記録するデータロギング機能をますます多く搭載し、製造されたすべての溶接についてタイムスタンプ付きのプロセス記録を作成します。このプロセスデータを下流の品質検査結果とリンクさせることで、欠陥の発生を予測する特定のパラメータ特性を特定し、監視対象パラメータに統計的プロセス管理限界を設定し、パラメータが管理外の状態に近づいたときに自動アラートを発することが可能になります。このクローズドループのデータ駆動型プロセス管理アプローチにより、欠陥率が低下し、品質分布が狭まり、プロセス追跡可能性を要求する顧客や規制当局に対して、プロセスコンプライアンスの文書化された証拠が提供されます。AI支援型プロセス分析ツールがより利用しやすくなるにつれて、品質不良に先行する複雑なマルチパラメータパターン(生データの人間による分析では検出できないほど微妙なパターン)を特定する能力が向上し、プロセス監視の生産性向上効果は、事後的な品質管理から、欠陥が発生した後に検出するのではなく、予測して防止する真の予測的品質保証へと拡大しています。.
生産性の測定とモニタリングは、溶接の改善を直感的な活動から科学的な規律へと変革します。適切に選択されたスループット、品質、設備稼働率、およびプロセス安定性に関するKPIを継続的に追跡し、体系的に分析することで、最も効果の高い改善機会を特定し、改善投資に対するリターンを定量化し、測定によって得られる可視性を通じて継続的改善の規律を維持することができます。.
結論
本稿では、レーザー溶接機の速度と生産性について、包括的な考察を行った。具体的には、技術の性能ポテンシャルを確立する具体的な速度ベンチマークから、そのポテンシャルが生産において実現されるかどうかを決定する多次元的な要因、そして持続的な生産性向上を促進する具体的な改善戦略と測定方法までを網羅的に解説した。.
レーザー溶接は、従来のアーク溶接に比べて速度面で大きな優位性があり、一般的な材料厚さにおいてTIG溶接の5~10倍、MIG溶接の2~3倍の速さを実現しています。しかし、溶接速度は生産生産性を構成する要素の一つに過ぎません。実際の生産スループットを決定する要因は、溶接作業のあらゆる段階に及びます。レーザー発生器の出力と輝度、材料と接合部の形状、溶接モードとパラメータの最適化、モーションシステムの動的性能、生産セルの自動化レベル、そして機器のプログラミング、セットアップ、保守を行うオペレーターと技術者の能力などが挙げられます。構造化されたパラメータ最適化、接合部準備への投資、自動化の統合、ハイブリッドプロセスの採用、非生産時間の削減、チームのスキル開発など、これらの各側面に体系的に取り組むことで、単一の対策だけでは達成できないような生産性向上を長期的に実現できます。.
レーザー溶接装置の生産性を最大限に引き出すことを妨げる一般的なボトルネック(取り付け不良、熱による歪み、溶接品質のばらつき、予期せぬ装置停止など)は十分に理解されており、上流工程の改善、リアルタイム監視、予防保全といった手法を組み合わせることで対処可能です。また、スループット、品質、装置稼働率、プロセス安定性といったKPIの測定フレームワークは、改善投資が最大の効果をもたらす箇所を特定し、改善策が意図どおりに機能していることを確認するために必要な可視性を提供します。.
既にレーザー溶接を導入している製造現場向けには、既存の投資からさらに生産性を引き出すための体系的な枠組みを提供します。また、レーザー溶接を初めて検討する企業向けには、この技術が実現できる成果と、その生産性を長期にわたり確実かつ持続的に実現するために生産システムに求められる要件について、現実的な期待値を提示します。.
レーザー溶接ソリューションを入手しましょう
レーザー溶接の生産性ポテンシャルを測定可能な生産成果に結びつけるには、用途に合わせて適切に設計された適切な機器と、初期設置から機械の稼働期間全体にわたる継続的な改善まで最適化をサポートできる技術力を持つサプライヤーによる支援が必要です。.
AccTek レーザー は、自動車、航空宇宙、医療機器、電子機器、一般金属加工分野の産業顧客に10年以上にわたりサービスを提供してきた、プロフェッショナルなレーザー溶接機メーカーです。そのレーザー溶接製品群は、 携帯型レーザー溶接機 柔軟な修理や小ロット生産に適した、精密部品溶接用のポータブルおよびデスクトップシステム。, 自動レーザー溶接機 ギャップ許容度と溶接プロファイル制御が重要な溶加材用途向け、厚肉溶接や高速生産溶接向けの最大6,000Wの高出力システム、複雑な3次元溶接経路と高スループットの無人生産向けの6軸関節を備えた完全自動レーザー溶接ロボットなど、Raycus、JPT、IPGといった世界的に信頼されているブランドの高品質ファイバーレーザー発生器をベースに構築され、高度なモーションコントロール、リアルタイムプロセス監視オプション、柔軟なシールドガス供給システムを備えています。.
CEおよびFDA認証は、国際的な安全および品質基準への準拠を証明します。レーザー発生器の出力、溶接ヘッドの構成、自動化レベル、制御インターフェースのカスタマイズが可能で、接合部の形状、材料の組み合わせ、スループット目標など、各用途に最適な構成を決定する特定の生産要件に合わせてシステムを適合させることができます。フルライフサイクルサービスフレームワークは、販売前のアプリケーションコンサルティングと溶接速度の実現可能性評価、特定の材料と接合部の組み合わせに対する専門家による設置とパラメータ認定、包括的なオペレーターおよびプログラミングトレーニング、競争力のあるスペアパーツ供給、リモート診断を含む迅速なアフターサービス技術サポートを網羅しており、レーザー溶接が用途において真の競争優位性となる溶接速度と生産性レベルを達成および維持するために必要な完全なパートナーシップを提供します。.
連絡先
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 ゾーン A、Lunzhen 工業地帯、玉城市、山東省。
レーザー ソリューションを入手する