

Lézeres hegesztőgép sebessége és termelékenysége
A modern gyártásban a sebesség és a termelékenység nem pusztán működési mérőszámok – hanem versenyfeltételek. A műszakonkénti több alkatrész gyártásának, a ciklusidők csökkentésének és a munkaerőköltségek ellenőrzésének nyomása arra késztette a gyártómérnököket, hogy minden folyamatlépést alaposan megvizsgáljanak, és a hegesztés sem kivétel. Számos fémillesztési alkalmazásnál a lézerhegesztés vált olyan technológiává, amely feloldja a kötési sebesség és a hegesztési minőség közötti régóta fennálló feszültséget – mindkettőt olyan szinten biztosítva, amelyet az ívhegesztési eljárások nehezen tudnak megközelíteni.
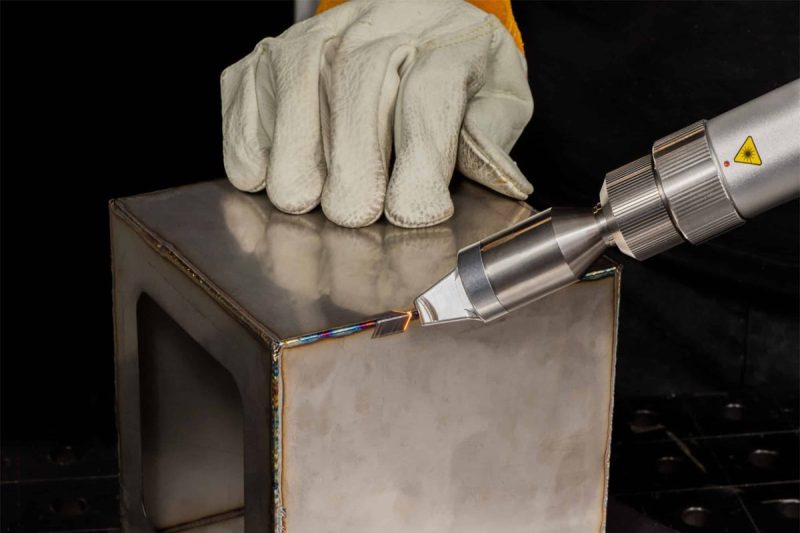
A lézeres hegesztőgép egy lézergenerátor fókuszált kimenetét használja a fém megolvasztására és összeolvasztására a csatlakozási felületen. Az energiát rendkívüli pontossággal juttatja el egy rendkívül kis területre, így olyan teljesítménysűrűséget generál, amely meghaladhatja az egymillió wattot négyzetcentiméterenként. Ilyen intenzitásoknál a fém nem egyszerűen a felületen olvad meg, hanem lokálisan elpárolog, létrehozva a jellegzetes mély behatolású kulcslyukat, amely lehetővé teszi a lézersugár számára, hogy egyetlen menetben a felület alatt is megolvasztsa a fémet. Az eredmény egy keskeny, mély hegesztés, amely gyakran ötször-tízszer gyorsabb sebességgel készül, mint a hagyományos TIG hegesztés, és két-háromszor gyorsabb sebességgel, mint a MIG hegesztés hasonló anyagvastagságok esetén.
A hegesztés sebessége azonban árnyaltabb fogalom, mint amit egy egyszerű méter/perc adat sugall. Az a hegesztési eljárás, amely nagy lineáris sebességgel hoz létre kötéseket, de jelentős befogási időt igényel, gyakran generál olyan hibákat, amelyek utólagos megmunkálást tesznek szükségessé, vagy a karbantartási megszakítások miatt csak a műszak töredékében fut produktívan, nem igazán produktív folyamat. A valódi hegesztési termelékenység magában foglalja a teljes termelési ciklust – az ív bekapcsolási idejét a teljes rendelkezésre álló idő hányadában, a befejezett hegesztések első menetes elfogadási arányát, a hegesztési folyamat integrációját az előző alkatrész-előkészítéssel és az azt követő minőségellenőrzéssel, valamint a tőkeeszközök kihasználtsági hatékonyságát a műszakok és a gyártási sorozatok között.
Ez a cikk a lézerhegesztés termelékenységének minden dimenzióját tárgyalja. Megvizsgálja a lézerhegesztés reális sebességteljesítményét különböző anyagok és vastagságok esetén, azokat a tényezőket, amelyek meghatározzák, hogy egy lézerhegesztő berendezés a gyakorlatban eléri-e elméleti sebességpotenciálját, a termelékenységet növelő specifikus optimalizálási stratégiákat, a gyakori szűk keresztmetszeteket, amelyek megakadályozzák a létesítményeket abban, hogy kiaknázzák berendezéseik teljes termelékenységi potenciálját, valamint azt a mérési keretrendszert, amely a termelékenység javítását adatvezérelt tudományággá, nem pedig találgatássá teszi.
Tartalomjegyzék
Milyen gyors a lézerhegesztés? A teljesítmény-referenciaértékek megértése
Mielőtt megvizsgálnánk, mi mozgatja a lézerhegesztés termelékenységét, hasznos konkrét sebesség-referenciaértékeket meghatározni, és megérteni, hogy ezek a referenciaértékek hogyan viszonyulnak a versenytárs hegesztési technológiákhoz. Ez a kontextus megakadályozza mind a túlbecslést – a gyártói specifikációk garantált termelési eredményként való kezelését –, mind a technológia által jól optimalizált termelési körülmények között valóban elérhető eredmények alábecslését.
Tipikus hegesztési sebességek anyag és vastagság szerint
A lézerhegesztési sebesség jelentősen változik az anyag típusától, vastagságától és a használt lézergenerátor teljesítményszintjétől függően. Vékony felületen rozsdamentes acél Egy 1 mm-es lemezvastagságnál – ami gyakori vastagság az élelmiszer-feldolgozó berendezésekben, az orvostechnikai eszközök burkolataiban és a szórakoztatóelektronikai házakban – egy 3000 W-os szálas lézergenerátor jellemzően 8-15 méter/perc folyamatos hegesztési sebességet ér el. 3 mm-es rozsdamentes acélon – ami a szerkezeti házakra és az ipari burkolatokra jellemző – ugyanaz a 3000 W-os lézergenerátor 3-6 méter/perc sebességet produkál. Áttérve a 6 mm-es lágyacélra – ami gyakori vastagság az autóipari szerkezeti alkatrészekben és az ipari gyártásban –, 6000 W kimenő teljesítmény mellett jellemzően 1-3 méter/perc sebesség érhető el.
Az alumínium eltérő tulajdonságokkal rendelkezik a magas hővezető képessége és a szálas lézer hullámhosszán mutatott magas fényvisszaverő képessége miatt. 2 mm-es átmérőben alumínium – az autó karosszérialemezének vastagsága – egy jól optimalizált 4000 W-os szálas lézergenerátor percenként 5-10 méter sebességet ér el. A titán, amelynek hővezető képessége alacsonyabb, mint az acélé, azonos vastagság és teljesítmény mellett gyorsabban hegeszthető: a 2 mm-es titán percenként 6-12 méter sebességgel hegeszthető egy 3000 W-os lézergenerátorral. Ezek az adatok a tényleges hegesztési sebességet jelentik – azt a sebességet, amellyel a hegesztési varrat elkészül aktív lézerkibocsátás közben –, és nem tartalmazzák a rögzítési, pozicionálási és kezelési időt, amelyek meghatározzák a teljes ciklusidőt.
A lézeres hegesztés összehasonlítása a TIG, MIG és plazmahegesztéssel
A lézerhegesztés sebességelőnye az ívhegesztéssel szemben a vékony és közepes anyagvastagságoknál a legkifejezettebb, ahol a koncentrált lézerenergia egyetlen menetben mély behatolást ér el anélkül, hogy előmelegítésre, menetek közötti hűtésre és több menetes szekvenciákra lenne szükség, amelyeket a vastaglemezes ívhegesztés megkövetel. A 2 mm-es rozsdamentes acél TIG-hegesztése képzett kezelővel jellemzően 0,3–0,8 méter/perc sebességet ér el – ez töredéke a lézerhegesztéssel elérhető 8–15 méter/perc sebességnek. A MIG-hegesztés gyorsabb, mint a TIG, és jobban összehasonlítható a vastagabb anyagok lézerhegesztésével, de 3 mm-es anyagokon jellemzően még mindig csak 1–3 méter/perc sebességet ér el. szénacél, szemben a lézerhegesztéssel, amely percenként 3-6 métert tesz ki. A plazmahegesztés bizonyos vastagságtartományokban áthidalja a szakadékot a TIG és a lézerhegesztés között, de hiányzik belőle a lézer azon képessége, hogy nagyon magas mélység-szélesség arányt érjen el, ami csökkentené a torzulást és lehetővé tenné a szoros kötéskialakítást.
A nyers lineáris sebességen túl a lézerhegesztés keskeny hőhatásövezete drámaian csökkenti a hegesztés utáni torzulást az ívhegesztési eljárásokhoz képest, ami sok alkalmazásban kiküszöböli vagy csökkenti az egyengetési és simítási műveleteket, amelyek jelentős gyártási időt vesznek igénybe a hegesztőállomás után. Ez a közvetett időmegtakarítás – amelyet a sebesség-összehasonlításokban gyakran nem számszerűsítenek – ugyanolyan jelentős lehet a teljes termelési ciklusidő meghatározásában, mint a közvetlen hegesztési sebességelőny.
Miért nem a sebesség önmagában határozza meg a termelékenységet?
Egy percenként 10 méter sebességgel hegeszteni képes lézerhegesztőgép nem eredményez termelékenységi előnyt, ha a rendelkezésre álló műszakidő 80 százalékát tétlenül tölti – alkatrészekre várva, beállítások módosítását végrehajtva, karbantartáson átesve vagy utólagos megmunkálást végezve. Az ipari értelemben vett hegesztési termelékenység az elérhető hegesztési sebesség és a rendelkezésre álló idő azon részének szorzata, amely alatt a gép aktívan jó hegesztési varratokat készít. Ez a rész – amelyet hegesztési kontextusban gyakran ívhegesztési időnek vagy lézerhegesztési időnek neveznek – jellemzően jóval alacsonyabb, mint amit a naiv várakozások sugallnak. A manuálisan betöltött, automatizálás nélküli lézerhegesztő állomásokon a teljes műszakidő 30-50 százalékát kitevő lézerhegesztési idő gyakori, ami azt jelenti, hogy a potenciális hegesztési teljesítmény fele-kétharmada elvész a nem produktív idő miatt. A robotizált alkatrészkezeléssel és intelligens rögzítőelemekkel rendelkező automatizált cellák a lézerhegesztési időt 80 százalék fölé is növelhetik, így a lézergenerátor sebességelőnyét az egyes termelési órák sokkal nagyobb hányadában kihasználhatják.
A lézerhegesztés percenként 1-15 méter lineáris sebességet ér el a gyakori anyagtípusokon és vastagságokon, ami következetesen öt-tízszeresére meghaladja a TIG hegesztést és két-háromszorosára a MIG hegesztést hasonló körülmények között. Ezek a sebességek azonban a termelékenység felső határát jelentik – a tényleges termelési teljesítmény attól függ, hogy az egyes műszakok mekkora részét töltik aktív hegesztéssel, szemben a beállítással, a kezeléssel és a karbantartással. A valódi termelékenység maximalizálása megköveteli mind a hegesztési sebesség optimalizálását, mind a rendelkezésre álló idő azon részének maximalizálását, amely alatt ezt a sebességet produktívan alkalmazzák.
A lézerhegesztési sebességet és termelékenységet befolyásoló tényezők
A lézerhegesztő berendezés által a gyártás során elért hegesztési sebesség számos, egymással kölcsönhatásban álló változó eredménye. Néhányat a berendezés specifikációjakor határoznak meg – a lézergenerátor teljesítménye, a sugár minősége és a mozgásrendszer teljesítménye. Másokat a gyártási folyamat kialakítása – a csatlakozási geometria, a befogás és az automatizálási szint – határoz meg. Megint másokat a napi működés minősége – a paraméterbeállítások, a karbantartási gyakorlatok és a kezelői kompetencia – határoz meg. Az egyes tényezők hozzájárulásának megértése lehetővé teszi a célzott beruházásokat a legnagyobb termelékenységnövekedést eredményező fejlesztésekbe.
Lézergenerátor teljesítménye és sugárminősége
A lézergenerátor kimenő teljesítménye a hegesztési sebesség legközvetlenebb meghatározója egy adott anyag és vastagság esetén. A kulcslyukképződés fizikája minimális teljesítménysűrűséget követel meg a fókuszpontban, amely az anyag termikus tulajdonságaitól függ; ha ezt a küszöbértéket túllépik, a nagyobb teljesítmény gyorsabb haladási sebességet tesz lehetővé a teljes behatolás fenntartása mellett. A gyakorlatban a lézergenerátor teljesítményének 3000 W-ról 6000 W-ra történő megduplázása jellemzően 60-80 százalékkal növeli a hegesztési sebességet egy adott anyag és vastagság esetén – ez jelentős nyereség, bár nem megduplázódás, mivel a teljesítmény és a sebesség közötti kapcsolat nem tökéletesen lineáris a hegfürdő termikus dinamikája miatt.
A nyalábminőség – amelyet a nyalábparaméter-szorzat (BPP) vagy az M² tényező jellemez – határozza meg, hogy milyen szorosan lehet fókuszálni a nyalábot egy adott optikai konfiguráció mellett. Egy kiváló nyalábminőségű, nagy fényerejű lézergenerátor kisebb pontra fókuszálható, mint egy azonos teljesítményű, alacsonyabb fényerejű forrás, így nagyobb teljesítménysűrűséget és ezáltal gyorsabb hegesztési sebességet érhetünk el. A modern, egymódusú szálas lézergenerátorok közel elméleti minőségű nyalábokat állítanak elő, amelyek 0,1 mm alatti pontátmérőkre fókuszálhatók, lehetővé téve a kulcslyukképzést viszonylag szerény átlagos teljesítmény mellett. Ez a nyalábminőségi előny különösen jelentős vékony anyagok hegesztésekor, ahol a keskeny vágások és a minimális hőhatásövezetek ugyanolyan fontosak, mint a sebesség.
Anyag típusa és vastagsága
A különböző fémek nagyon eltérő sebességjellemzőkkel reagálnak a lézerhegesztésre, amelyeket optikai abszorpcióképességük, hővezető képességük, olvadási hőmérsékletük és felületi állapotuk határoz meg. Az alacsony széntartalmú acél viszonylag magas abszorpcióképességgel rendelkezik a szálas lézer hullámhosszán, és mérsékelt hővezető képességgel rendelkezik, így a leghatékonyabban lézerhegeszthető anyagok közé tartozik – nagy sebességek érhetők el szerény lézergenerátor teljesítmény mellett. A rozsdamentes acél hegesztési válasza hasonló a szénacélhoz. Az alumínium magas hővezető képessége gyorsan elvezeti a hőt a hegesztési zónától, ami nagyobb teljesítménysűrűséget igényel a kulcslyukhatás fenntartása érdekében, és korlátozza az elérhető hegesztési sebességet a szénacélhoz képest hasonló vastagság mellett. A réz a legnagyobb kihívást jelentő, elterjedt mérnöki fém a szálas lézerhegesztés számára: szobahőmérsékleten 1064 nm-en közel tökéletes fényvisszaverő képessége azt jelenti, hogy a kulcslyukhegesztéshez rendkívül magas csúcsteljesítménysűrűség szükséges, és ha egyszer ez a magas hővezető képesség kialakul, a behatolás fenntartásához tartósan nagy teljesítmény szükséges.
Az anyagvastagság közvetlenül meghatározza az egymenetes, teljes behatolású hegesztéshez szükséges minimális lézergenerátor-teljesítményt. A kulcslyukképzést támogató minimális teljesítmény-vastagság kombináció alatt a hegesztéshez vagy több menetet kell használni – csökkentve a sebességet –, vagy el kell fogadni a konduktív hegesztést, amelynek eredendően alacsonyabb a mélység-szélesség aránya és nagyobb a hőbevitele. A gyártási tartományban lévő legvastagabb anyaghoz illeszkedő lézergenerátor-teljesítmény meghatározása, megfelelő tartalékkal a folyamat változékonyságára, ezért alapvető termelékenységi döntés, amely meghatározza a telepítés sebességhatárát.
Illesztési tervezés és illesztési pontosság
A hegesztési varrat geometriája és az alkatrészek egymáshoz viszonyított elhelyezésének pontossága a hegesztési ponton jelentős hatással van az elérhető hegesztési sebességre. A lézerhegesztés keskeny, fókuszált sugara nagyon érzékeny a varrathézagra – autogén (hozzáadott huzal nélküli) hegesztésnél a lemezvastagság körülbelül 10 százalékát meghaladó rés azt okozhatja, hogy a sugár áthalad a varraton anélkül, hogy a varrat összeolvadna, ami vagy lassabb sebességet igényel, amely kiszélesíti a hegesztési medencét a rés áthidalása érdekében, vagy hozzáadó huzal bevezetését, amely növeli a folyamat bonyolultságát és csökkenti a sebességet. A szoros tompaillesztések megmunkált vagy lézerrel vágott illesztőfelületekkel és merev rögzítéssel, amely a hegesztés teljes termikus ciklusa alatt fenntartja a résszabályozást, lehetővé teszik a leggyorsabb és legegyenletesebb hegesztési sebességet. Az átfedő illesztések jobban tolerálják a felületi változásokat, de a hegesztési medencék mélysége érzékenyebbé válik az átfedési méretre, amelyet a rögzítés során szabályozni kell.
A hegesztési keresztmetszetet minimalizáló kötéstervezési döntések – keskeny tompaillesztések a széles élvarratok helyett – közvetlenül csökkentik az egységnyi hosszúságra jutó megolvasztandó fém mennyiségét is nagyobb mozgási sebességek mellett egy adott lézergenerátor teljesítménye mellett. Azok a tervezőmérnökök, akik optimalizálják a lézerhegesztéshez szükséges kötésgeometriát – ahelyett, hogy eredetileg ívhegesztésre tervezett terveket adaptálnának –, következetesen nagyobb termelési hegesztési sebességet érnek el, mint azok, akik egyszerűen a lézerhegesztést egy másik folyamatra optimalizált kötéstervvel helyettesítik. A lézerhegesztés termelékenységét elősegítő konkrét tervezési döntések közé tartozik a szükségtelen hegesztési térfogat kiküszöbölése a szerkezeti követelményeknek megfelelő minimális kötéskeresztmetszet használatával, az illeszkedő alkatrészekbe önpozicionáló jellemzők tervezése, amelyek csökkentik a befogás bonyolultságát és az alkatrész betöltési idejét, valamint a kötési felületek olyan felületkezelése, amely minimalizálja az energiacsatolást rontó és hegesztés előtt tisztítást igénylő oxid- és szennyeződési rétegeket.
Hegesztési mód: Folyamatos hullám vs. Impulzusos
A folyamatos hullámú (CW) lézergenerátorok hegesztés közben állandó kimeneti teljesítményt biztosítanak, így olyan kulcslyuk- és hegfürdőfeltételeket hoznak létre, amelyek lehetővé teszik a legnagyobb lineáris hegesztési sebességet. A folyamatos hullámú hegesztés a standard üzemmód a nagy termelékenységű alkalmazásokhoz szénacélon, rozsdamentes acélon és alumíniumon, ahol a maximális sebesség és a mély behatolás az elsődleges cél. Az impulzuslézergenerátorok különálló löketekben adják le az energiát – rövid ideig magas csúcsteljesítmény, majd alacsony vagy nulla kibocsátású időszak. Ez az üzemmód csökkenti az átlagos hőbevitelt, pontosabban szabályozza a hegfürdő méreteit, és jól alkalmazható vékony anyagokhoz, hőérzékeny szerelvényekhez és olyan alkalmazásokhoz, ahol a hegfürdőt gondosan kell szabályozni a kívánt metallurgiai eredmények elérése érdekében. A kompromisszum jellemzően alacsonyabb átlagos hegesztési sebességet jelent a folyamatos hullámúhoz képest azonos átlagos teljesítmény mellett, mivel az impulzusok közötti kikapcsolási idő nem produktív hegesztési idő. A megfelelő üzemmód – folyamatos hullámú a sebességdomináns alkalmazásokhoz, impulzusos a minőségdomináns alkalmazásokhoz – kiválasztása alapvető termelékenységi paraméter.
Fókuszpozíció és nyalábfolt mérete
A lézersugár fókuszpontjának az anyag felületéhez viszonyított helyzete – a defókuszálási távolság – szabályozza a hegesztési zónába juttatott teljesítménysűrűséget, és ezáltal a behatolási módot és mélységet. Nulla defókuszálásnál vagy annak közelében a teljesítménysűrűség maximalizálódik, ami támogatja a kulcslyukképződést és a mély behatolást a legnagyobb haladási sebességeknél. Ahogy a defókusz növekszik – a fókuszpont a felület fölé vagy alá kerül –, a teljesítménysűrűség csökken, és a hegesztés kulcslyukmódból vezetési módba megy át, csökkentve a behatolási mélységet, és lassabb haladási sebességet igényel a hegesztőgyökérben való fúzió fenntartásához. A helyes fókuszpozíció fenntartása a hegesztési útvonalon – figyelembe véve a munkadarab felületi magasságának bármilyen változását vagy a szerelvény hőtágulását – ezért elengedhetetlen a következetes nagysebességű termeléshez. A kapacitív vagy optikai magasságérzékelő rendszerek, amelyek aktívan fenntartják a hegesztőfej és a munkadarab felülete közötti állandó távolságot, a nagy termelékenységű lézerhegesztő cellák alapfelszereltségének számítanak.
Gázkiválasztás és áramlási sebesség segédeszköz
A segédgáz – amelyet koaxiálisan a hegesztőfúvókán vagy keresztáramú sugárként adagolnak – számos olyan funkciót lát el, amelyek befolyásolják mind a hegesztési sebességet, mind a hegesztési minőséget. Elnyomja a plazmacsóvát a kulcslyuk felett, amely egyébként részben elnyelné és szétszórná a bejövő lézersugarat, csökkentve a hegesztési zónát elérő effektív teljesítményt. Védi az olvadt fémet a légköri oxigéntől és nitrogéntől, amelyek oxidációt és porozitást okoznának a megszilárdult hegesztésben. Bizonyos konfigurációkban pedig segíti a fémgőz és a fröccsenések eltávolítását a hegesztési zónából. Szálapézer-generátorral végzett szénacél hegesztéshez a nitrogén a leggyakoribb védőgáz, amely jó plazmacsillapítást biztosít elfogadható áron. A hélium kiváló plazmacsillapítást biztosít, de magasabb költséggel; az argon jó védelmet nyújt, de gyengébb plazmacsillapítást biztosít a szálalézeres alkalmazásokhoz. A gáz áramlási sebességét optimalizálni kell – a túl alacsony nem biztosít megfelelő védelmet; a túl magas turbulenciát generál, amely destabilizálja a hegesztési fürdőt és magával ragadja a légköri levegőt. Az egyes alkalmazásokhoz megfelelő gáztípus és áramlási sebesség mérhető különbséget jelenthet az elérhető hegesztési sebességben azáltal, hogy maximalizálja a lézergenerátor teljesítményének azt a részét, amely eléri a hegesztési zónát, ahelyett, hogy a plazmacsóva elnyelné. Azokban az alkalmazásokban, ahol a maximális hegesztési sebesség az elsődleges cél, a kulcslyuk nyílására irányított keresztáramú héliumsugár – a koaxiális védőgáz mellett – agresszív plazmacsillapítást biztosít, amely 10-25 százalékkal növelheti a hatékony hegesztési sebességet a csak argonnal történő árnyékoláshoz képest, biztosítva, hogy a maximálisan elérhető lézergenerátor teljesítmény elérje a hegesztési felületet, ahelyett, hogy a felette lévő plazmafelhőben eloszlana.
Gépi mozgásrendszer és gyorsulás
A lézerhegesztőfejet a varrat útvonalán mozgató mozgásrendszer – legyen az derékszögű portál, hattengelyes csuklós robot vagy galvanométerrel vezérelt szkenner – nemcsak a maximális haladási sebességet határozza meg, hanem a mozgási és lassítási sebességeket is olyan útvonalalkotó elemeknél, mint a sarkok, görbék, valamint a kezdő- és leállási pontok. Egy nagy maximális sebességű, de alacsony gyorsulású mozgásrendszernek hosszú időbe telik elérni és lassítani a maximális sebességéről, a hegesztési útvonal nagy részét a maximálisnál kisebb sebességgel töltve. A tipikus hegesztési útvonalak esetében, amelyek sok rövid egyenes szakaszt, sarkokat és alakváltozást tartalmaznak, a tényleges átlagos hegesztési sebesség gyakran jelentősen alacsonyabb, mint a mozgásrendszer névleges maximuma. A nagy dinamikus teljesítményű mozgásrendszerek – kis tehetetlenségű karokkal rendelkező robotok, gyors gyorsulásra optimalizált szervorendszerekkel ellátott portálok – maximalizálják a maximális hegesztési sebességgel vagy ahhoz közel megtett útvonalhossz hányadát, ami közvetlenül nagyobb időegységre jutó alkatrész-áteresztőképességet eredményez.
Automatizálás és robotintegráció
A lézerhegesztő cella automatizálásának foka – a teljesen manuális működtetéstől a félautomata befogáson át a teljesen robotizált alkatrészadagolásig, hegesztésig és kirakodásig – a termelési termelékenység egyik legfontosabb meghatározója, függetlenül a hegesztési sebességtől. A manuális cellák minden alkatrészadagolási és -kirakodási ciklushoz kezelői időt igényelnek, a gépet egyetlen műszakban lehet működtetni további személyzet nélkül, és emberi változékonyságot vezetnek be az alkatrész-pozicionálásban, ami befolyásolja a hegesztés minőségét. A robotizált vagy portálalapú alkatrészkezelő rendszerekkel rendelkező automatizált cellák több műszakban is folyamatosan működhetnek, a kezelő fáradtságától függetlenül állandó pozicionálási pontosságot tarthatnak fenn, és emberi személyzetet szabadíthatnak fel olyan hozzáadott értékű tevékenységekre, mint a minőségellenőrzés és a folyamatfejlesztés, az ismétlődő anyagmozgatás helyett.
Kezelői készségek és programozási minőség
Azokban a telepítésekben, ahol az emberi kezelők jelentős szerepet játszanak – legyen szó programozásról, beállításról vagy üzemeltetésről –, képzettségi szintjük közvetlen és mérhető hatással van a termelékenységre. Egy tapasztalt lézerhegesztő programozó, aki érti a hegesztési sebesség, a teljesítmény, a fókuszpozíció és a gázáramlás közötti összefüggést, optimalizált folyamatparamétereket tud kidolgozni egy új kötéshez a kevésbé tapasztalt technikus által megkövetelt idő töredéke alatt, és az így kapott paraméterek jellemzően kevesebb próbával érnek el nagyobb hegesztési sebességet. A programozás minősége – a hegesztési útvonalat végrehajtó CNC vagy robotprogram pontossága és hatékonysága – határozza meg, hogy a tényleges hegesztőfej mozgása mennyire pontosan illeszkedik a tervezett hegesztési útvonalhoz, és hogy mennyire hatékonyan tervezik meg a megközelítési, visszahúzási és áthelyezési mozgásokat a kötések közötti nem hegesztési idő minimalizálása érdekében.
A lézerhegesztési sebességet és termelékenységet tényezők hierarchiája alakítja: a lézergenerátor teljesítménye és nyalábminősége határozza meg az elméleti sebességplafont; az anyagtulajdonságok és a kötésgeometria határozzák meg, hogy ennek a plafonnak mekkora része érhető el; a hegesztési mód, a fókuszpozíció és a segédgáz kiválasztása határozza meg, hogy a folyamat mennyire következetesen működik optimálisan; a mozgásrendszer dinamikus teljesítménye határozza meg, hogy a programozott sebesség mekkora része valósul meg a valós hegesztési útvonalak mentén; az automatizálási szint és a kezelői készségek pedig azt határozzák meg, hogy az egyes termelési műszakok mekkora része eredményez jó minőségű hegesztést. A termelékenység javítása megköveteli, hogy mindezeket a dimenziókat egyidejűleg kezeljük, ahelyett, hogy egyetlen változóra külön-külön összpontosítanánk.
Hogyan javítható a lézeres hegesztési sebesség és termelékenység
A lézerhegesztés termelékenységét befolyásoló tényezők világos megértésével a fejlesztéshez vezető út szisztematikussá, nem pedig spekulatívvá válik. Ez a rész ezt a tudást konkrét, priorizált stratégiákká alakítja át, amelyeket a gyártásmérnökök és a létesítményvezetők megvalósíthatnak az áteresztőképesség növelése, a ciklusidő csökkentése és a lézerhegesztési befektetés megtérülésének maximalizálása érdekében.
Lézergenerátor paramétereinek optimalizálása
A legtöbb lézerhegesztő berendezés esetében jelentős termelékenységnövekedés érhető el a szisztematikus paraméteroptimalizálással, bármilyen tőkebefektetés nélkül. A teljesítmény, a haladási sebesség, a fókuszpozíció, az impulzusfrekvencia (impulzusos rendszerek esetén) és a segédgáz áramlási sebessége mind összetett módon kölcsönhatásba lépnek, és a jelenlegi termelési felhasználásban alkalmazott paraméterkombináció nem feltétlenül képviseli a valódi optimumot. A strukturált kísérlettervezés (DoE) módszertan – több paraméter egyidejű változtatása egy tervezett mátrixban, ahelyett, hogy egyszerre csak egy változót állítanánk be – a leghatékonyabb megközelítés annak a paraméterkombinációnak az azonosítására, amely a leggyorsabb hegesztési sebességet biztosítja a kívánt hegesztési minőséggel összhangban. A DoE-alapú paraméterfejlesztés jellemzően 15-30 százalékkal magasabb hegesztési sebességeket azonosít, mint amelyeket az egyváltozós próbamódszerek találnak, mivel rögzíti a paraméterek közötti interakciós hatásokat, amelyeket az egyváltozós módszerek szisztematikusan nem vesznek észre. Az egyes anyagvastagság-illesztés konfigurációkhoz optimalizált paraméterkészletek dokumentálása és elnevezett programokként való tárolása a gépvezérlőben lehetővé teszi a gyors, megismételhető beállítást az ismétlődő gyártási feladatokhoz újraoptimalizálás nélkül. Ez a programkönyvtár értékes működési eszköz, amelynek gazdasági értéke minden új anyag-illesztés kombinációval növekszik az idő múlásával.
Nagyobb teljesítményű vagy nagyobb fényerejű rendszerekre való frissítés
Amikor a jelenlegi lézergenerátor teljesítményszintje a hegesztési sebesség kötelező érvényű korlátozó tényezője – amikor a jelenlegi termelési sebesség eléréséhez a teljes névleges teljesítményre van szükség, és a nagyobb sebességek több energiát igényelnének, mint amennyit a rendszer biztosít –, akkor a nagyobb teljesítményű vagy nagyobb fényerejű lézergenerátorra való váltás a legközvetlenebb út a sebességnöveléshez. Amint azt tárgyaltuk, a lézergenerátor teljesítményének megduplázása jellemzően 60-80 százalékkal növeli a hegesztési sebességet, ami a teljesítménykorlátozott alkalmazásoknál nagyon jelentős ciklusidő-csökkenést jelent. Más esetekben egy azonos névleges teljesítményű, nagyobb fényerejű lézergenerátorra való váltás – egymódusú vagy közel egymódusú száloptikai technológia alkalmazásával – kellően növelheti a fókuszpontban a tényleges teljesítménysűrűséget ahhoz, hogy nagyobb hegesztési sebességet lehessen elérni a teljes kimeneti teljesítmény növelése nélkül.
Az illesztések előkészítésének és a szerelvények tervezésének javítása
A kötés-előkészítés minőségébe és a rögzítőelemek tervezésébe történő befektetés gyakran olyan termelékenységi megtérülést eredményez, amely meghaladja a lézergenerátor paramétereinek optimalizálásából elérhető eredményeket. A megmunkált vagy lézerrel vágott illesztési felületek, amelyek megtartják a nagy sebességű autogén hegesztéshez szükséges szoros illesztési tűréshatárokat – jellemzően 0,1 mm-nél kisebb rés lemezlemez-alkalmazásoknál –, lehetővé teszik a legmagasabb állandó hegesztési sebességet. A rögzítőelemek újratervezése, amely javítja a munkadarab-adagolási sebességet, szorosabb pozícióismétlési pontosságot tart fenn, és aktív befogást tartalmaz, amely kompenzálja a hegesztés során fellépő hőtorzulást, egyidejűleg növelheti a hegesztési sebességet, csökkentheti a hegesztési hibák arányát és lerövidítheti a munkadarab-adagolási ciklusidőt. Nagy volumenű gyártás esetén a jól megtervezett, alkalmazásspecifikus rögzítőelembe történő mérnöki befektetés a termelékenység javulásában térül meg minden egyes gyártási sorozatban, amely azt használja.
Valós idejű folyamatfelügyelet megvalósítása
A valós idejű folyamatfelügyeleti rendszerek, amelyek észlelik a folyamatzavarokat – például a hézagtúllépéseket, a fókuszpozíció-eltolódást vagy a kulcslyuk instabilitást –, és azonnali korrekciós intézkedéseket vagy alkatrész-selejtezést indítanak el, megakadályozzák a minőségellenőrzés során a hibás hegesztések felfedezésével járó termelékenységkiesést. Egy hegesztőállomáson hibásnak minősített hegesztés selejtezése és újrahegesztése másodpercek alatt megtörténik; ugyanaz a hibás hegesztés, amelyet a végső ellenőrzés során fedeztek fel, órákig tartó utómunkálatokat igényelhet, vagy selejtes összeállítást eredményezhet. Az inline monitoring rendszerek – amelyek fotodióda-tömböket, kamerás hegesztőfürdő-képalkotást vagy optikai koherencia tomográfiát használnak a valós idejű penetrációméréshez – a minőségbiztosítást az utólagos észlelési tevékenységről az előző szakaszban a megelőző tevékenységre helyezik át, csökkentve az utómunkálatok arányát és az általuk okozott termelékenységi zavarokat.
Automatizálási és robotikai rendszerek integrálása
A robotizált alkatrészkezelés, az automatizált rögzítőelem-csere vagy a szállítószalag-alapú alkatrészadagolás bevezetése egy korábban manuális lézerhegesztő cellába drámaian növelheti az egyes műszakok termelékenységi arányát a hegesztési paraméterek megváltoztatása nélkül. Egy olyan cella, amely manuális üzemmódban – egy kezelő általi be- és kirakodással – 40 százalékos lézerbekapcsolási időt ér el, reálisan 75-85 százalékos lézerbekapcsolási időt célozhat meg az automatizálás után, ami több mint kétszeresére növeli ugyanazon lézergenerátor és hegesztési sebesség effektív áteresztőképességét. Az együttműködő robotok lehetővé tették az automatizálást a közepes volumenű, vegyes termékeket előállító gyártási környezetek számára, amelyek korábban nem tudták indokolni a hagyományos ipari robotcellák beruházási költségeit, azáltal, hogy rugalmas, gyorsan átprogramozható alkatrészkezelést tesznek lehetővé a hagyományos robotok által megkövetelt biztonsági burkolati infrastruktúra nélkül.
Hibrid lézeres hegesztés bevezetése
A hibrid lézerívhegesztés – amely egyetlen, egymás melletti eljárásban kombinál egy lézersugarat MIG vagy TIG ívvel – kiterjeszti a lézerhegesztés termelékenységi előnyét vastagabb anyagokra és szélesebb illesztési résekre, mint amilyeneket az autogén lézerhegesztés gazdaságosan képes kezelni. A lézer mély behatolást és nagy haladási sebességet biztosít; az ív hőt, hozaganyagot és résáthidaló képességet biztosít. Az eredmény a vastag lemezeken – 10–25 mm-es szénacélon – a hagyományos többrétegű MIG hegesztéshez képest két-négyszer gyorsabb hegesztési sebesség, az alacsonyabb teljes hőbevitel miatt jelentősen csökkentett torzítással. Hajógyártás, nehéz szerkezetek gyártása és nyomástartó edények gyártása terén, ahol ezek a vastagságtartományok dominálnak, a hibrid lézerhegesztés jelenti a jelenleg elérhető legjelentősebb termelékenységi előrelépést.
A nem produktív idő csökkentése
A teljes termelési ciklus – nem csak a hegesztési lépés – elemzése gyakran azt mutatja, hogy jelentős időt vesznek el olyan tevékenységek, amelyek nem járulnak hozzá a hegesztési eredményhez: az alkatrészek be- és kirakodása, a készülékek cseréje a termékváltozatok között, a gép beállítása és paraméterváltása, a gyártási órákban ütemezett megelőző karbantartási tevékenységek, valamint a hegesztőállomáson végzett minőségellenőrzés. Ezen nem produktív időelemek célba vétele – lean gyártáselemzéssel, a beállítási idő csökkentésével a készülékek szabványosítása révén, valamint a karbantartási tevékenységek átütemezésével a tervezett állásidő-ablakokra – 20-40 százalékkal növelheti a produktív hegesztési időt azokban a létesítményekben, ahol ezek a tevékenységek jelenleg a rendelkezésre álló műszakidő jelentős részét teszik ki.
Képzés és készségfejlesztés
A lézerhegesztő operátorok, programozók és karbantartó technikusok műszaki fejlesztésébe való befektetés termelékenységi megtérülést eredményez, amely idővel egyre csak gyarapszik, ahogy a csapat kollektív tudása mélyül. Azok az operátorok, akik értik a lézerhegesztési folyamat fizikáját, képesek azonosítani a paraméterek eltolódásának korai figyelmeztető jeleit – a hegesztés megjelenésének, a plazmacsóva viselkedésének vagy a fröccsenés mintázatának finom változásait –, mielőtt azok hibás alkatrészeket eredményeznének. A mozgásrendszer dinamikáját értő programozók hatékonyabb hegesztési útvonalakat tudnak létrehozni, amelyek csökkentik a nem hegesztendő menetidőt. Azok a karbantartó technikusok, akik értik a lézergenerátor optikai beállítási követelményeit, megelőző karbantartást tudnak végezni, amely fenntartja a sugár minőségét, és ezáltal a hegesztési sebességet a gép élettartama alatt.
A lézerhegesztés termelékenységének javítása többfrontos erőfeszítés, amely magában foglalja a paraméterek optimalizálását, a teljesítmény- és fényerőnövelést, az illesztések előkészítését és a rögzítőelemekbe való beruházást, a valós idejű monitorozást, az automatizálási integrációt, a hibrid folyamatok bevezetését, a nem produktív idő csökkentését és a csapat készségeinek fejlesztését. A legnagyobb előnyök nem egyetlen beavatkozásból, hanem a több dimenzióban történő egyidejű fejlesztés összetett hatásából származnak – és abból, hogy a termelékenység javítását folyamatos fegyelemként, nem pedig egyszeri projektként kezeljük.
Gyakori termelékenységi szűk keresztmetszetek és azok kezelése
Még a jó szándékú lézerhegesztési műveletek során is előfordulnak ismétlődő problémák, amelyek aránytalanul sok produktív időt emésztenek fel. Ezen szűk keresztmetszetek azonosítása és megoldása gyakran gyorsabb és nagyobb termelékenységnövekedést eredményez, mint a szélesebb körű folyamatoptimalizálási erőfeszítések.
Illesztési és igazítási problémák
A rossz illesztés – a lézerhegesztési eljárás tűréshatárát meghaladó rések, az illesztő felületek közötti eltérés, vagy az alkatrészek eltérő méretei a korábbi alakításból vagy megmunkálásból – a leggyakoribb termelést korlátozó szűk keresztmetszet az autogén lézerhegesztésben. Ha az illesztés minősége nem egyforma, a kezelőknek vagy csökkenteniük kell a hegesztési sebességet a hegfürdő szélesítése és a nagyobb rések áthidalása érdekében, be kell vezetniük a hozaganyag-huzalt a hozzá tartozó sebességbónusszal, vagy el kell fogadniuk a magasabb selejtarányt. Az illesztési problémák megoldásához a hegesztőállomás előtt kell haladni – javítani kell az alakítószerszám karbantartását, szigorítani kell a megmunkálási tűréseken a illesztési felületeken, és olyan bejövő méretellenőrzést kell bevezetni, amely a nem megfelelő alkatrészeket még a hegesztőgéphez való eljutás előtt kiszűri –, ahelyett, hogy az illesztési változékonyságot pusztán a hegesztési paraméterek beállításával próbálnák kompenzálni.
Termikus torzítás és hőkezelés
A hőtorzulás – a munkadarabok vetemedése a hegesztés során fellépő eltérő hőtágulás és -összehúzódás miatt – kétféleképpen is megzavarja a termelést. Okozhatja az alkatrészek elmozdulását a hegesztés során, illesztési eltéréseket okozva, amelyek rontják a hegesztés minőségét a tétel közepén. Emellett olyan kész szerelvényeket hozhat létre, amelyek méretükben eltérnek a specifikációtól, költséges egyengetést igényelnek, vagy utólagos összeszerelési problémákat okozhatnak. A lézerhegesztés eredendően keskeny hőhatásövezete és alacsony hőbevitele csökkenti a torzulást az ívhegesztéshez képest, de nem szünteti meg azt, különösen vékony anyagok vagy összetett szerelvények esetén, ahol maradékfeszültség halmozódik fel.
Az elsődleges ellenintézkedések a hegesztési sorrend optimalizálása – az összeállítás több hegesztésének végrehajtási sorrendje – és az aktív rögzítőelem-rögzítés bevezetése, amely korlátozza a torzulást a hűtés során. Több hegesztett kötésből álló összeállítások esetén a különböző hegesztési sorrendekre adott termikus és mechanikai válasz végeselemes szimulációja azonosíthatja azt a sorrendet, amely minimalizálja a nettó torzulást a gyártás megkezdése előtt, elkerülve a költséges próbálkozásokat és hibákat, amelyek jellemzően a gyártás során a torzulási problémák megoldásával járnak. A rögzítőelemek geometriájának előzetes beállítása az előre látható torzulás kompenzálására – egy szándékos szög- vagy pozícióeltolás beépítése, amelyet a hegesztési torzulás kiolt – egy másik hatékony stratégia a nagy volumenű összeállítások gyártásához, ahol a torzulási minta megismételhető.
Az egyenetlen hegesztési minőség újramunkáláshoz vezet
A hegesztési varrat minőségének változékonysága, amely a kötések jelentős részének újramunkálását vagy selejtezését eredményezi, a legkárosabb termelékenységi problémák közé tartozik, mivel egyidejűleg csökkenti a hatékony teljesítményt és további gépidőt vesz igénybe a javítóhegesztéshez. A minőség változékonysága jellemzően az alábbiak közül egyre vagy többre vezethető vissza: inkonzisztens alkatrészillesztés, lézergenerátor paramétereinek eltérése a minősített folyamatparaméterektől, fókuszpozíció-eltolódás az optikai alkatrész degradációja vagy hőtágulása miatt, védőgázellátás megszakadása vagy a munkadarab felületi szennyeződése. A gép folyamatfelügyeleti adatait felhasználó ok-okozati elemzés – a minőségi hibák és a hegesztés során rögzített specifikus paramétereltérések összefüggésbe hozása – a leghatékonyabb diagnosztikai megközelítés, és célzott korrekciós intézkedéseket tesz lehetővé a paraméterek széles körű módosítása helyett, amely az egyik problémát a másikra cserélheti.
Berendezések állásideje és karbantartási hiányosságok
A nem tervezett berendezésleállások – lézergenerátor hibák, optikai alkatrészek meghibásodása, hűtőrendszer-problémák vagy vezérlőrendszer-hibák miatt – előzetes figyelmeztetés nélkül és kiszámíthatatlan időpontokban megszakítják a termelést, megnehezítve a termeléstervezést és az ügyfél-elkötelezettségvállalást. A leghatékonyabb válasz a megelőzés: a lézergenerátor és a gépgyártó által meghatározott megelőző karbantartási program megvalósítása és következetes végrehajtása, hogy a kopásra hajlamos alkatrészek állapota a meghibásodás előtt ismert és kezelhető legyen, ne pedig a meghibásodáskor fedezzék fel. A kulcsfontosságú berendezés-állapotjelzők – lézergenerátor kimeneti teljesítménye, hűtőrendszer hőmérséklete, optikai átvitel a sugárpályán keresztül – monitorozása korai figyelmeztetést ad a kialakuló problémákra, ami lehetővé teszi a karbantartási beavatkozást a tervezett leállás során, a gyártás közbeni vészjavítás helyett.
A lézerhegesztés négy leggyakoribb termelékenységi szűk keresztmetszetének – az illesztési variabilitásnak, a hőtorzulásnak, a hegesztési minőség következetlenségének és a nem tervezett berendezésleállásnak – mindegyikének jól ismert kiváltó okai és hatékony ellenintézkedései vannak. Kezeléséhez mind a hegesztőállomás előtti (alkatrészminőség, készüléktervezés), mind az azt követő (minőségi visszajelzés) vizsgálatára van szükség, és be kell fektetni a berendezés teljesítményét fenntartó megelőző karbantartási területekbe. Ezen szűk keresztmetszetek bármelyikének megoldása jellemzően nagyobb és azonnali termelékenységnövekedést eredményez, mint az általános folyamatoptimalizálás.
Hegesztési termelékenység mérése és monitorozása
Mérés nélküli fejlesztés csak találgatás. A lézerhegesztési műveletek tartós és összetett termelékenységjavulásának alapja a termelékenységi mutatók egyértelmű meghatározása és a teljesítményadatok gyűjtésére, elemzésére és az azokra való reagálásra szolgáló szisztematikus folyamat.
Lézeres hegesztés fő teljesítménymutatói
A lézerhegesztési műveletek leginformatívabb termelékenységi KPI-jai négy dimenziót ölelnek fel. Az áteresztőképességi KPI-k – alkatrészek száma óránként, hegesztések száma műszakonként, hegesztett hegesztés méterben – mérik a nyers kimenetet, és alapértéket adnak a fejlesztési kezdeményezések értékeléséhez. A minőségi KPI-k – első menetes elfogadási arány, hibaarány hibatípusonként, átdolgozási órák gyártási óránként – számszerűsítik a kimenet azon hányadát, amely az első próbálkozásra megfelel a specifikációnak, valamint a minőségi hibák költségét. A berendezéskihasználtsági KPI-k – a lézer bekapcsolási ideje a tervezett gyártási idő százalékában, a hibák közötti átlagos idő, a javításig szükséges átlagos idő – azt mutatják, hogy mennyire hatékonyan használják ki a berendezés kapacitását, és mennyire megbízhatóan áll rendelkezésre a gyártáshoz. A folyamatstabilitási KPI-k – a kulcsfontosságú hegesztési paraméterek (teljesítmény, sebesség, fókuszpozíció) szórása egy gyártási tételben – azt jelzik, hogy a folyamat kontroll alatt van-e, vagy olyan módon sodródik, ami végül minőségi problémákként jelentkezik.
Ezen KPI-ok időbeli nyomon követése – kellő részletességgel a trendek azonosításához, a minőségi események és a folyamatparaméter-változások összefüggésbe hozásához, valamint a fejlesztési beavatkozások előtti és utáni teljesítmény összehasonlításához – az az analitikai infrastruktúra, amely a hegesztési termelékenységmenedzsmentet a reaktív problémamegoldásról a proaktív folyamatos fejlesztésre alakítja át.
Adatvezérelt folyamatfejlesztés
A modern lézerhegesztőgépek egyre inkább olyan adatnaplózási képességekkel rendelkeznek, amelyek minden hegesztés során nagy frekvencián rögzítik a folyamatparamétereket – teljesítményt, sebességet, fókuszpozíciót, plazmaemissziós intenzitást és egyéb jeleket –, így minden egyes elkészített hegesztésről időbélyeggel ellátott folyamatrekordot hoznak létre. Amikor ezeket a folyamatadatokat összekapcsolják a későbbi minőségellenőrzési eredményekkel, lehetővé válik a hibák kialakulását előrejelző specifikus paraméter-aláírások azonosítása, a monitorozott paraméterek statisztikai folyamatszabályozási korlátainak beállítása, valamint automatikus riasztások kiváltása, amikor a paraméterek a kontrollon kívüli feltételek felé tolódnak el. Ez a zárt hurkú, adatvezérelt folyamatkezelési megközelítés csökkenti a hibaszázalékot, szűkíti a minőségeloszlást, és dokumentált bizonyítékot nyújt a folyamat megfelelőségéről az ügyfelek és a szabályozó hatóságok számára, akiknek szükségük van a folyamatok nyomon követhetőségére. Ahogy a mesterséges intelligencia által támogatott folyamatelemző eszközök egyre elérhetőbbé válnak, a minőségi hibákat megelőző összetett, többparaméteres minták – olyan minták, amelyek túl finomak ahhoz, hogy a nyers adatok emberi elemzése kimutathassa őket – azonosításának képessége kiterjeszti a folyamatfelügyelet termelékenységi előnyeit a reaktív minőségellenőrzésről a valódi prediktív minőségbiztosításra, ahol a hibákat előrejelzik és megelőzik, nem pedig a kialakulásuk után észlelik.
A termelékenységmérés és -monitorozás a hegesztés fejlesztését intuitív tevékenységből tudományos diszciplínává alakítja. Az áteresztőképesség, a minőség, a berendezések kihasználtsága és a folyamatstabilitás KPI-jainak gondosan megválasztott halmaza – amelyeket következetesen nyomon követnek és szisztematikusan elemeznek – azonosítja a legnagyobb hatású fejlesztési lehetőségeket, számszerűsíti a fejlesztési beruházások megtérülését, és a mérés által biztosított láthatóság révén fenntartja a folyamatos fejlesztés fegyelmét.
Következtetés
Ez a cikk átfogó vizsgálatot nyújtott a lézerhegesztőgépek sebességéről és termelékenységéről – a technológia teljesítménypotenciálját meghatározó betonsebesség-referenciáktól kezdve a termelésben rejlő potenciált meghatározó többdimenziós tényezőkörön át egészen a fenntartható termelékenységnövekedést elősegítő konkrét fejlesztési stratégiákig és mérési tudományágakig.
A lézerhegesztés sebességelőnye a hagyományos ívhegesztési eljárásokkal szemben valós és jelentős – ötször-tízszer gyorsabb, mint a TIG-hegesztés, és két-háromszor gyorsabb, mint a MIG-hegesztés a gyakori anyagvastagságok között. A lineáris hegesztési sebesség azonban csak egy összetevője a termelési termelékenységnek. A tényleges termelési áteresztőképességet meghatározó tényezők a hegesztési művelet minden rétegét átfogják: a lézergenerátor teljesítménye és fényereje, az anyag- és illesztési geometria, a hegesztési mód és a paraméterek optimalizálása, a mozgásrendszer dinamikus teljesítménye, a gyártócella automatizálási szintje, valamint a berendezést programozó, beállító és karbantartó kezelők és technikusok kompetenciája. Ezen dimenziók mindegyikének szisztematikus kezelése – strukturált paraméteroptimalizálás, illesztés-előkészítési beruházások, automatizálási integráció, hibrid folyamatok bevezetése, nem produktív idő csökkentése és csapatfejlesztés révén – idővel olyan módon növeli a termelékenységet, amelyet egyetlen beavatkozás sem tudna elérni.
A lézerhegesztő berendezések teljes termelékenységi potenciáljának kiaknázását akadályozó gyakori szűk keresztmetszetek – a rossz illesztés, a hőtorzulás, a hegesztési minőség ingadozása és a nem tervezett berendezésleállás – jól ismertek és kezelhetők a folyamatfejlesztés, a valós idejű monitorozás és a megelőző karbantartási módszerek kombinációjával. Az áteresztőképesség, a minőség, a berendezéskihasználtság és a folyamatstabilitás KPI-jainak mérési keretrendszere pedig biztosítja a szükséges láthatóságot annak azonosításához, hogy a fejlesztési beruházások hol hozzák a legnagyobb megtérülést, és annak megerősítéséhez, hogy a fejlesztési kezdeményezések a tervek szerint működnek.
Azoknak a gyártóüzemeknek, amelyek már bevezették a lézerhegesztést, ez a cikk strukturált keretet biztosít a meglévő beruházások termelékenységének növelésére. Azok számára, akik most értékelik először a lézerhegesztést, reális elvárásokat támaszt azzal kapcsolatban, hogy mit tud nyújtani a technológia – és mit vár el a körülötte lévő termelési rendszertől – ahhoz, hogy ezt a termelékenységet hosszú távon megbízhatóan és fenntarthatóan biztosítsa.
Lézeres hegesztési megoldás igénybevétele
A lézerhegesztés termelékenységi potenciáljának mérhető termelési eredményekké való lefordításához megfelelő, az alkalmazáshoz pontosan specifikált berendezésre van szükség, amelyet egy olyan beszállító támogat, aki rendelkezik a szükséges műszaki alapossággal ahhoz, hogy a kezdeti telepítéstől a gép élettartama alatti folyamatos fejlesztésig optimalizálást támogasson.
AccTek Laser egy professzionális lézerhegesztőgép-gyártó, amely több mint egy évtizedes tapasztalattal rendelkezik az autóipar, a repülőgépipar, az orvostechnikai eszközök, az elektronika és az általános fémmegmunkálási szektor ipari ügyfeleinek kiszolgálásában. Lézerhegesztési termékpalettája a következőket foglalja magában: kézi lézerhegesztő gépek rugalmas javításra és rövid szériás gyártásra alkalmas, hordozható és asztali rendszerek precíziós alkatrészhegesztéshez, automata lézerhegesztő gépek hozaganyag-alkalmazásokhoz, ahol a réstűrés és a hegesztési profil szabályozása kritikus fontosságú, nagy teljesítményű rendszerek akár 6000 W-ig vastag profilú és nagy sebességű gyártási hegesztéshez, valamint teljesen automatizált lézerhegesztő robotok hattengelyes csuklóval komplex háromdimenziós hegesztési útvonalakhoz és nagy áteresztőképességű, személyzet nélküli gyártáshoz – mindezt világszerte elismert márkák, köztük a Raycus, a JPT és az IPG kiváló minőségű száloptikás lézergenerátorai köré építve, fejlett mozgásvezérléssel, valós idejű folyamatfelügyeleti lehetőségekkel és rugalmas védőgáz-adagoló rendszerekkel felszerelve.
A CE és FDA tanúsítványok igazolják a nemzetközi biztonsági és minőségi szabványoknak való megfelelést. A lézergenerátor teljesítményének, a hegesztőfej konfigurációjának, az automatizálási szintnek és a vezérlőfelületnek testreszabása elérhető, hogy a rendszer az adott gyártási követelményekhez igazodjon – beleértve a kötésgeometriát, az anyagkeveréket és az átviteli célokat, amelyek meghatározzák az egyes alkalmazások optimális konfigurációját. A teljes életciklusra kiterjedő szolgáltatási keretrendszer magában foglalja az értékesítés előtti alkalmazáskonzultációt és a hegesztési sebesség megvalósíthatósági értékelését, a professzionális telepítést és a paraméterek minősítését az adott anyag-kötés kombinációkhoz, az átfogó kezelői és programozási képzést, a versenyképes alkatrészellátást, valamint a reagáló értékesítés utáni műszaki támogatást, beleértve a távoli diagnosztikát is – biztosítva a teljes partnerséget, amely a lézerhegesztést valódi versenyelőnnyé tevő hegesztési sebesség és termelékenységi szintek eléréséhez és fenntartásához szükséges.
Elérhetőség
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 A zóna, Lunzhen ipari zóna, Yucheng város, Shandong tartomány.
Szerezzen lézeres megoldásokat