

Rychlost a produktivita laserového svařovacího stroje
V moderní výrobě nejsou rychlost a produktivita jen provozními metrikami – jsou to konkurenční imperativy. Tlak na výrobu více dílů za směnu, zkrácení doby cyklu a kontrolu nákladů na pracovní sílu nutí výrobní inženýry pečlivě zkoumat každý procesní krok a svařování není výjimkou. Pro mnoho aplikací spojování kovů se laserové svařování ukázalo jako technologie, která řeší dlouhodobé napětí mezi rychlostí spojování a kvalitou svaru – a dosahuje obou úrovní, kterým se obloukové svařovací procesy jen stěží dokáží přiblížit.
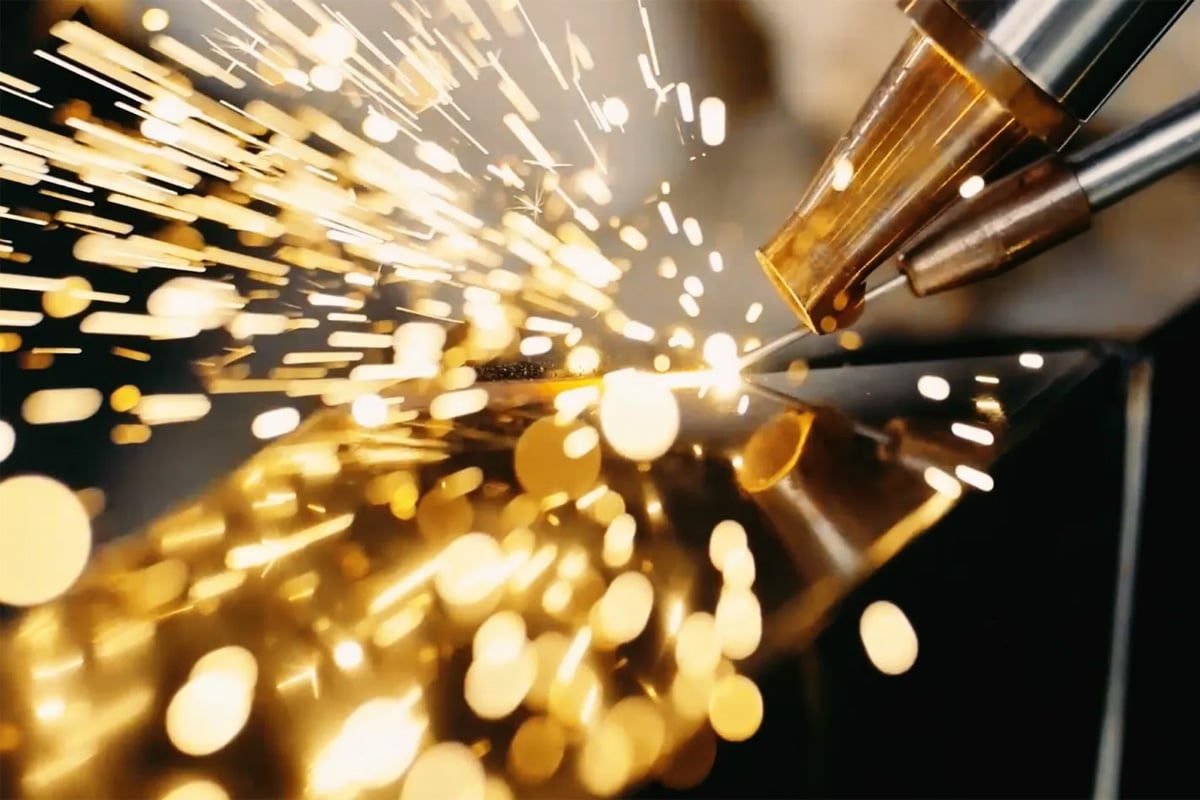
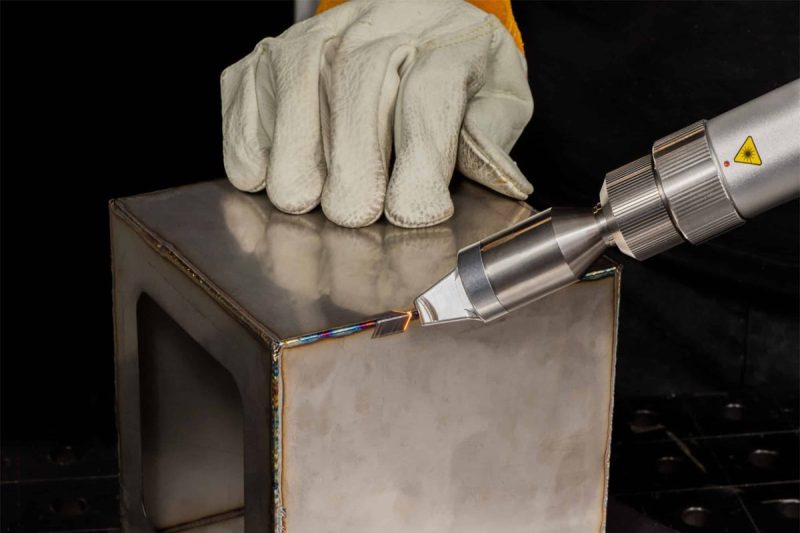
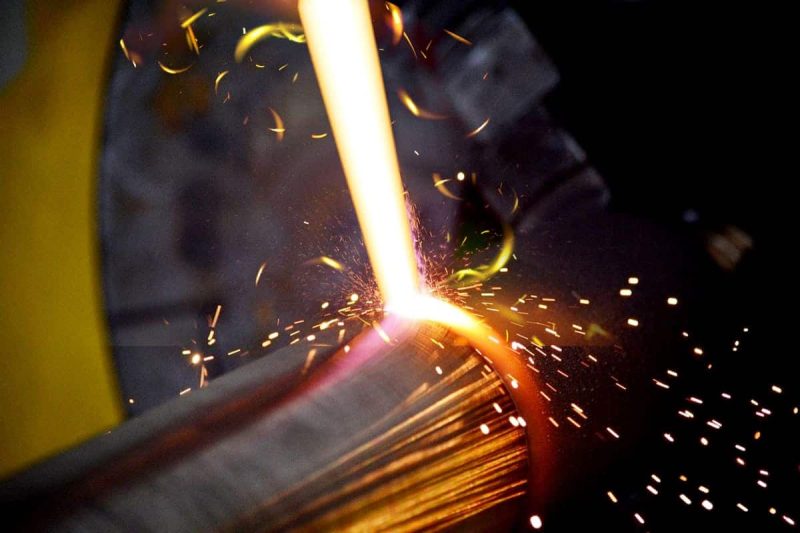
A laserový svařovací stroj využívá soustředěný výstup laserového generátoru k roztavení a svaření kovu v místě spoje. Energie je s mimořádnou přesností dodávána na extrémně malou plochu, čímž generuje hustotu výkonu, která může přesáhnout jeden milion wattů na centimetr čtvereční. Při těchto intenzitách se kov netaví pouze na povrchu – lokálně se odpařuje a vytváří charakteristický hluboký průnikový otvor, který umožňuje laserovému paprsku tavit kov hluboko pod povrchem v jednom průchodu. Výsledkem je úzký, hluboký svar, který je proveden rychlostí, která je často pětkrát až desetkrát rychlejší než u konvenčního TIG svařování a dvakrát až třikrát rychlejší než u MIG svařování u srovnatelných tlouštěk materiálu.
Rychlost svařování je však složitější pojem, než naznačuje pouhý údaj v metrech za minutu. Svařovací proces, který vytváří spoje vysokou lineární rychlostí, ale vyžaduje rozsáhlou dobu upevňování, generuje časté vady, které vyžadují přepracování, nebo probíhá produktivně pouze zlomek každé směny kvůli přerušení údržby, není skutečně produktivním procesem. Skutečná produktivita svařování zahrnuje celý výrobní cyklus – dobu zapálení oblouku jako zlomek celkového dostupného času, míru přijetí prvního průchodu dokončených svarů, integraci svařovacího procesu s přípravou dílů před a následnou kontrolou kvality a efektivitu využití kapitálového vybavení napříč směnami a výrobními sériemi.
Tento článek se zabývá všemi aspekty produktivity laserového svařování. Zkoumá realistický rychlostní výkon laserového svařování u různých materiálů a tlouštěk, souhrn faktorů, které určují, zda laserové svařovací zařízení v praxi dosahuje svého teoretického rychlostního potenciálu, specifické optimalizační strategie, které zvyšují produktivitu, běžné úzké hrdly, které brání zařízením v realizaci plného potenciálu produktivity jejich zařízení, a rámec měření, který ze zlepšování produktivity dělá disciplínu založenou na datech, nikoli pouhou hádankou.
Obsah
Jak rychlé je laserové svařování? Pochopení benchmarku výkonu
Než se budeme zabývat tím, co ovlivňuje produktivitu laserového svařování, je užitečné stanovit konkrétní rychlostní kritéria a pochopit, jak si tato kritéria vedou v porovnání s konkurenčními svařovacími technologiemi. Tento kontext zabraňuje jak nadhodnocování – tedy považovat specifikace výrobce za zaručené výrobní výsledky – tak podceňování toho, čeho technologie skutečně dosahuje za dobře optimalizovaných výrobních podmínek.
Typické rychlosti svařování podle materiálu a tloušťky
Rychlost laserového svařování se podstatně liší v závislosti na typu materiálu, tloušťce a úrovni výkonu použitého laserového generátoru. Na tenkém nerezová ocel U plechu – o tloušťce 1 mm, což je běžná tloušťka používaná v zařízeních na zpracování potravin, krytech zdravotnických prostředků a krytech spotřební elektroniky – dosahuje vláknový laserový generátor o výkonu 3 000 W obvykle nepřetržité rychlosti svařování 8 až 15 metrů za minutu. Na nerezové oceli o tloušťce 3 mm – což je typická tloušťka pro konstrukční kryty a průmyslové kryty – dosahuje stejný laserový generátor o výkonu 3 000 W rychlosti 3 až 6 metrů za minutu. U nízkouhlíkové oceli o tloušťce 6 mm – tloušťky běžné v automobilových konstrukčních součástech a průmyslové výrobě – jsou při výstupním výkonu 6 000 W typické rychlosti 1 až 3 metry za minutu.
Hliník vykazuje odlišné vlastnosti díky své vysoké tepelné vodivosti a vysoké odrazivosti na vlnové délce vláknového laseru. Na 2 mm hliník — tloušťka plechu karoserie automobilu – dobře optimalizovaný vláknový laserový generátor o výkonu 4 000 W dosahuje rychlosti 5 až 10 metrů za minutu. Titan, který má nižší tepelnou vodivost než ocel, svařuje rychleji při stejné tloušťce a výkonu: 2 mm titan lze svařovat rychlostí 6 až 12 metrů za minutu s laserovým generátorem o výkonu 3 000 W. Tyto údaje představují skutečnou rychlost svařování – rychlost, s jakou je svarový spoj dokončen během aktivního laserového záření – a nezahrnují dobu upevnění, polohování a manipulace, které určují celkovou dobu cyklu.
Jak se laserové svařování srovnává s TIG, MIG a plazmovým svařováním
Výhoda laserového svařování oproti obloukovým procesům v rychlosti je nejvýraznější u tenkých až středních tlouštěk materiálů, kde koncentrovaná laserová energie dosahuje hlubokého pronikání v jednom průchodu bez předehřívání, mezivrstvového chlazení a vícevrstvých sekvencí, které vyžaduje obloukové svařování tlustých plechů. Svařování TIG na 2mm nerezové oceli obvykle dosahuje s zkušeným operátorem rychlosti 0,3 až 0,8 metru za minutu – což je zlomek 8 až 15 metrů za minutu dosažitelných laserovým svařováním. Svařování MIG je rychlejší než TIG a srovnatelnější s laserovým svařováním silnějších materiálů, ale stále obvykle dosahuje pouze 1 až 3 metrů za minutu na 3mm materiálech. uhlíková ocel, oproti laserovému svařování rychlostí 3 až 6 metrů za minutu. Plazmové svařování v některých rozsazích tlouštěk překlenuje mezeru mezi TIG a laserovým svařováním, ale postrádá schopnost laseru dosáhnout velmi vysokých poměrů hloubky k šířce, které by snižovaly deformaci a umožnily těsné konstrukce spojů.
Kromě hrubé lineární rychlosti dramaticky snižuje úzká tepelně ovlivněná zóna laserového svařování ve srovnání s obloukovými procesy deformaci po svařování, což v mnoha aplikacích eliminuje nebo snižuje počet rovnacích a dokončovacích operací, které spotřebovávají značnou dobu výroby za svařovací stanicí. Tato nepřímá úspora času – často nevyčíslitelná při porovnávání rychlostí – může být při určování celkové doby výrobního cyklu stejně významná jako výhoda přímé rychlosti svařování.
Proč rychlost sama o sobě nedefinuje produktivitu
Laserový svařovací stroj, který dokáže svařovat rychlostí 10 metrů za minutu, nepřináší žádný nárůst produktivity, pokud stráví 80 procent dostupné doby směny v klidu – čekáním na díly, prováděním změn nastavení, údržbou nebo přepracováním procesu. Produktivita svařování v průmyslovém smyslu je součinem dosažitelné rychlosti svařování a zlomku dostupného času, během kterého stroj aktivně vytváří kvalitní svary. Tento zlomek – v kontextu svařování často nazývaný doba zapnutí oblouku nebo doba zapnutí laseru – je obvykle mnohem nižší, než naznačují naivní očekávání. U ručně plněných laserových svařovacích stanic bez automatizace je běžný podíl doby zapnutí laseru 30 až 50 procent celkové doby směny, což znamená, že polovina až dvě třetiny potenciálního svařovacího výkonu se ztrácí na neproduktivní čas. Automatizované buňky s robotickou manipulací s díly a inteligentními upínacími prvky mohou posunout dobu zapnutí laseru nad 80 procent, čímž se využije rychlostní výhoda laserového generátoru v mnohem větší části každé výrobní hodiny.
Laserové svařování dosahuje lineárních rychlostí 1 až 15 metrů za minutu u běžných typů a tlouštěk materiálů, což za srovnatelných podmínek konzistentně překračuje svařování TIG pětkrát až desetkrát a svařování MIG dvakrát až třikrát. Tyto rychlosti však představují horní hranici produktivity – skutečný výrobní výkon závisí na tom, jak velký zlomek každé směny se věnuje aktivnímu svařování oproti nastavení, manipulaci a údržbě. Maximalizace skutečné produktivity vyžaduje jak optimalizaci rychlosti svařování, tak maximalizaci zlomku dostupného času, během kterého je tato rychlost produktivně využívána.
Faktory ovlivňující rychlost a produktivitu laserového svařování
Rychlost svařování dosažená laserovým svařovacím zařízením ve výrobě je výsledkem mnoha vzájemně se ovlivňujících proměnných. Některé jsou určeny v době specifikace zařízení – výkon laserového generátoru, kvalita paprsku a výkon pohybového systému. Jiné jsou určeny návrhem výrobního procesu – geometrií spoje, upínáním a úrovní automatizace. Další jsou určeny kvalitou každodenního provozu – nastavením parametrů, postupy údržby a kompetencí obsluhy. Pochopení příspěvku každého faktoru umožňuje cílené investice do vylepšení, která přinášejí největší nárůst produktivity.
Výkon laserového generátoru a kvalita paprsku
Výstupní výkon laserového generátoru je nejpřímějším určujícím faktorem rychlosti svařování pro daný materiál a tloušťku. Fyzika tvorby klíčové díry vyžaduje minimální hustotu výkonu v ohnisku, která závisí na tepelných vlastnostech materiálu; jakmile je tato prahová hodnota překročena, vyšší výkon umožňuje vyšší rychlost svařování při zachování plné penetrace. V praxi zdvojnásobení výkonu laserového generátoru z 3 000 W na 6 000 W obvykle zvyšuje rychlost svařování o 60 až 80 procent u daného materiálu a tloušťky – což je značný zisk, i když ne zdvojnásobení, protože vztah mezi výkonem a rychlostí není dokonale lineární kvůli tepelné dynamice svarové lázně.
Kvalita paprsku – charakterizovaná součinem parametrů paprsku (BPP) nebo faktorem M² – určuje, jak přesně lze paprsek zaostřit pro danou optickou konfiguraci. Vysoce jasný laserový generátor s vynikající kvalitou paprsku lze zaostřit na menší bod než zdroj s nižším jasem a stejným výkonem, čímž se dosáhne vyšší hustoty výkonu a tím i vyšší rychlosti svařování. Moderní jednomódové vláknové laserové generátory produkují paprsky s téměř teoretickou kvalitou, které lze zaostřit na průměry bodů pod 0,1 mm, což umožňuje vytváření klíčových dír při relativně nízkých průměrných výkonech. Tato výhoda v kvalitě paprsku je obzvláště významná pro svařování tenkých materiálů, kde jsou úzké řezné spáry a minimální tepelně ovlivněné zóny stejně důležité jako rychlost.
Typ a tloušťka materiálu
Různé kovy reagují na laserové svařování s velmi odlišnými rychlostními charakteristikami, které jsou určeny jejich optickou absorpční schopností, tepelnou vodivostí, teplotou tavení a stavem povrchu. Nízkouhlíková ocel má relativně vysokou absorpční schopnost na vlnové délce vláknového laseru a střední tepelnou vodivost, což z ní dělá jeden z nejefektivněji laserově svařovaných materiálů – vysokých rychlostí lze dosáhnout i při skromných výkonech laserového generátoru. Nerezová ocel je ve své odezvě na svařování podobná uhlíkové oceli. Vysoká tepelná vodivost hliníku rychle rozptyluje teplo pryč od svarové zóny, což vyžaduje vyšší hustotu výkonu pro udržení podmínek pro svařování klíčovým otvorem a omezuje dosažitelnou rychlost svařování ve srovnání s uhlíkovou ocelí při srovnatelné tloušťce. Měď je nejnáročnějším běžným konstrukčním kovem pro vláknové laserové svařování: její téměř dokonalá odrazivost při 1 064 nm při pokojové teplotě znamená, že iniciace svařování klíčovým otvorem vyžaduje extrémně vysokou špičkovou hustotu výkonu a jakmile je vysoká tepelná vodivost dosažena, vyžaduje trvale vysoký výkon pro udržení průvaru.
Tloušťka materiálu přímo určuje minimální výkon laserového generátoru potřebný pro jednorázové svařování s plným průvarem. Pod minimální kombinací výkonu a tloušťky, která podporuje vytvoření klíčové díry, musí svařování buď používat vícenásobné průchody – což snižuje rychlost – nebo akceptovat svařování vodivostním způsobem s jeho inherentně nižším poměrem hloubky k šířce a větším tepelným příkonem. Specifikace výkonu laserového generátoru, která odpovídá nejtlustšímu materiálu ve výrobním rozsahu s odpovídající rezervou pro variabilitu procesu, je proto základním rozhodnutím o produktivitě, které určuje maximální rychlost instalace.
Návrh spoje a přesnost uložení
Geometrie svarového spoje a přesnost, s jakou jsou díly vzájemně umístěny v místě svařování, mají zásadní vliv na dosažitelnou rychlost svařování. Úzký, zaostřený paprsek laserového svařování je vysoce citlivý na mezeru ve spoji – při autogenním svařování (bez přídavného drátu) může mezera přesahující přibližně 10 procent tloušťky plechu způsobit, že paprsek projde skrz, aniž by došlo ke spojení, což vyžaduje buď nižší rychlosti, které rozšiřují tavnou lázeň k překlenutí mezery, nebo zavedení přídavného drátu, které zvyšuje složitost procesu a snižuje rychlost. Těsné tupé spoje s obráběnými nebo laserem řezanými dosedacími plochami a pevným upínáním, které udržuje kontrolu mezery v průběhu celého tepelného cyklu svařování, umožňují nejrychlejší a nejkonzistentnější rychlosti svařování. Přeplátované spoje jsou tolerantnější k povrchovým změnám, ale zavádějí citlivost hloubky tavné lázně na rozměr překrytí, který je nutné při upínání kontrolovat.
Volby konstrukce spojů, které minimalizují průřez svaru – úzké tupé spoje namísto širokých zaoblení – také přímo snižují objem kovu, který musí být roztaven na jednotku délky při vyšších rychlostech posuvu pro daný výkon laserového generátoru. Konstruktéři, kteří optimalizují geometrii spoje pro laserové svařování – namísto přizpůsobení návrhů původně koncipovaných pro obloukové svařování – konzistentně dosahují vyšších rychlostí svařování ve výrobě než ti, kteří jednoduše nahradí laserové svařování návrhem spoje optimalizovaným pro jiný proces. Mezi specifické konstrukční volby, které podporují produktivitu laserového svařování, patří eliminace zbytečného objemu svaru použitím minimálního průřezu spoje, který splňuje konstrukční požadavky, navrhování samoumisťovacích prvků do spojovacího materiálu, které snižují složitost upínání a dobu zatěžování dílů, a specifikace povrchových úprav na spojovacích plochách, které minimalizují vrstvy oxidů a kontaminantů, které zhoršují vazbu energie a vyžadují čištění před svařováním.
Režim svařování: Kontinuální vlna vs. pulzní
Laserové generátory s kontinuální vlnou (CW) udržují během svařování konstantní výstupní výkon a vytvářejí podmínky pro klíčový otvor a tavnou lázeň, které umožňují nejvyšší lineární rychlosti svařování. Svařování CW je standardní režim pro vysoce produktivní aplikace na uhlíkové oceli, nerezové oceli a hliníku, kde je primárním cílem maximální rychlost a hluboký průvar. Pulzní laserové generátory dodávají energii v diskrétních dávkách – vysoký špičkový výkon po krátkou dobu, následovaný obdobím nízkých nebo nulových emisí. Tento režim snižuje průměrný příkon tepla, přesněji řídí rozměry tavné lázně a je vhodný pro tenké materiály, tepelně citlivé sestavy a aplikace, kde je nutné tavnou lázeň pečlivě kontrolovat, aby se dosáhlo specifických metalurgických výsledků. Nevýhodou je obvykle nižší průměrná rychlost svařování ve srovnání s CW při ekvivalentním průměrném výkonu, protože doba mezi pulzy není produktivní dobou svařování. Výběr vhodného režimu – CW pro aplikace s dominantním postavením na rychlosti, pulzní pro aplikace s dominantním postavením na kvalitě – je základní volbou parametru produktivity.
Ohnisková poloha a velikost paprskové stopy
Poloha ohniska laserového paprsku vzhledem k povrchu materiálu – vzdálenost rozostření – řídí hustotu výkonu dodávaného do svarové zóny, a tím i režim a hloubku průvaru. Při nulovém nebo blízkém rozostření je hustota výkonu maximalizovaná, což podporuje tvorbu klíčového otvoru a hluboký průvar při nejvyšších rychlostech svaru. S rostoucím rozostřením – pohybem ohniska nad nebo pod povrch – hustota výkonu klesá a svar přechází z režimu klíčového otvoru do režimu vedení, čímž se snižuje hloubka průvaru a pro udržení tavení v kořeni svaru jsou nutné nižší rychlosti svaru. Udržování správné polohy ohniska v celé svařovací dráze – s ohledem na jakékoli změny výšky povrchu obrobku nebo tepelnou roztažnost přípravku – je proto nezbytné pro konzistentní vysokorychlostní výrobu. Kapacitní nebo optické systémy snímání výšky, které aktivně udržují konstantní odstup mezi svařovací hlavou a povrchem obrobku, jsou standardním vybavením vysoce produktivních laserových svařovacích buněk.
Výběr asistenčního plynu a průtok
Pomocný plyn – přiváděný koaxiálně svařovací tryskou nebo jako příčný proud – plní několik funkcí, které ovlivňují jak rychlost svařování, tak kvalitu svaru. Potlačuje plazmový oblak nad klíčovým otvorem, který by jinak částečně absorboval a rozptýlil přicházející laserový paprsek, čímž by se snížil efektivní výkon dosahující svarové zóny. Chrání roztavený kov před atmosférickým kyslíkem a dusíkem, které by způsobily oxidaci a pórovitost ve ztuhlém svaru. A v některých konfiguracích pomáhá odvádět kovové páry a rozstřik ze svarové zóny. Pro svařování uhlíkové oceli s vláknovým laserovým generátorem je dusík nejběžnějším ochranným plynem, který poskytuje dobré potlačení plazmy za rozumnou cenu. Hélium poskytuje vynikající potlačení plazmy, ale za vyšší cenu; argon poskytuje dobré stínění, ale horší potlačení plazmy pro aplikace s vláknovým laserem. Průtok plynu musí být optimalizován – příliš nízký poskytuje nedostatečnou ochranu; příliš vysoký generuje turbulenci, která destabilizuje svarovou lázeň a strhává atmosférický vzduch. Správný typ plynu a průtok pro každou aplikaci může mít měřitelný vliv na dosažitelnou rychlost svařování maximalizací podílu výkonu laserového generátoru, který dosáhne svarové zóny, spíše než aby byl absorbován plazmovým oblakem. V aplikacích, kde je primárním cílem maximální rychlost svařování, zajišťuje příčný proud helia namířený na otvor klíčové dírky – kromě koaxiálního ochranného plynu – agresivní potlačení plazmatu, které může zvýšit efektivní rychlost svařování o 10 až 25 procent ve srovnání se stíněním pouze argonem, a to zajištěním, že maximální dostupný výkon laserového generátoru dosáhne svarového rozhraní, spíše než aby byl rozptýlen v plazmovém oblaku nad ním.
Systém pohybu stroje a zrychlení
Pohybový systém, který pohybuje laserovou svařovací hlavou podél dráhy spoje – ať už se jedná o kartézský portál, šestiosý kloubový robot nebo skener poháněný galvanometrem – určuje nejen maximální rychlost pojezdu, ale také rychlost otáčení a zpomalování v místech, kde se dráha pohybuje, jako jsou rohy, křivky a počáteční a koncové body. Pohybový systém s vysokou maximální rychlostí, ale nízkým zrychlením, potřebuje dlouhou dobu k dosažení maximální rychlosti a k jejímu zpomalení, přičemž velkou část dráhy svařování provádí podmaximální rychlostí. U typických drah svařování, které zahrnují mnoho krátkých rovných úseků, rohů a změn prvků, je efektivní průměrná rychlost svařování často výrazně nižší než jmenovité maximum pohybového systému. Vysoce dynamické pohybové systémy – roboty s rameny s nízkou setrvačností, portály se servosystémy optimalizovanými pro rychlé zrychlení – maximalizují podíl délky dráhy dokončené při maximální rychlosti svařování nebo v její blízkosti, což se přímo promítá do vyššího průtoku dílů za jednotku času.
Automatizace a robotická integrace
Stupeň automatizace v laserové svařovací buňce – od plně manuálního provozu přes poloautomatické upínání až po plně robotické nakládání, svařování a vykládání dílů – patří mezi nejsilnější determinanty produktivity výroby, nezávisle na rychlosti svařování. Manuální buňky vyžadují čas obsluhy pro každý cyklus nakládání a vykládání dílů, omezují stroj na jednosměnný provoz bez nutnosti dalšího personálu a zavádějí lidskou variabilitu při polohování dílů, která ovlivňuje kvalitu svaru. Automatizované buňky s robotickými nebo portálovými systémy pro manipulaci s díly mohou pracovat nepřetržitě ve více směnách, udržovat konzistentní přesnost polohování bez ohledu na únavu obsluhy a uvolňovat lidský personál pro činnosti s přidanou hodnotou, jako je kontrola kvality a zlepšování procesů, spíše než pro opakovanou manipulaci s materiálem.
Zručnost operátora a kvalita programování
V instalacích, kde hrají významnou roli lidští operátoři – ať už v programování, nastavení nebo provozu – má úroveň jejich dovedností přímý a měřitelný dopad na produktivitu. Zkušený programátor laserového svařování, který rozumí vztahu mezi rychlostí svařování, výkonem, polohou ohniska a průtokem plynu, dokáže vyvinout optimalizované procesní parametry pro nový spoj za zlomek času, který potřebuje méně zkušený technik, a výsledné parametry obvykle dosahují vyšších rychlostí svařování s menším počtem pokusů. Kvalita programování – přesnost a efektivita CNC nebo robotického programu, který provádí dráhu svařování – určuje, jak přesně se skutečný pohyb svařovací hlavy shoduje s navrženou dráhou svařování a jak efektivně jsou plánovány pohyby přiblížení, zasunutí a změny polohy, aby se minimalizovala doba nesvařování mezi spoji.
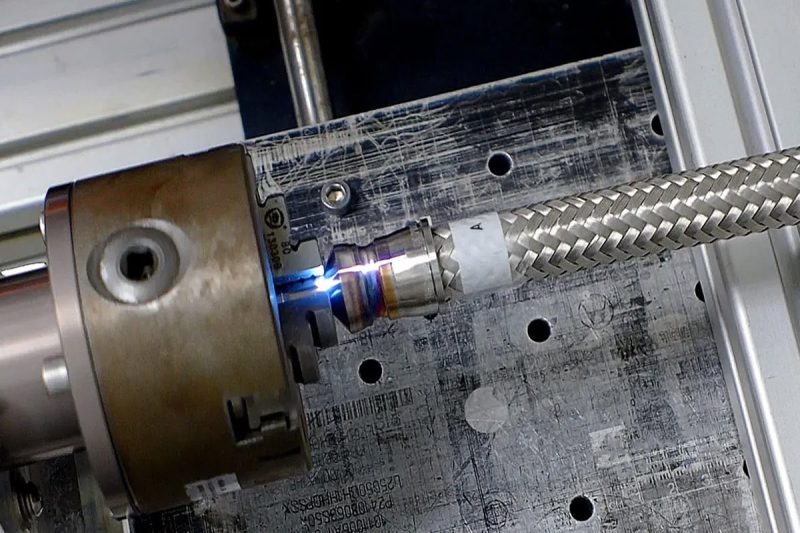
Rychlost a produktivita laserového svařování jsou formovány hierarchií faktorů: výkon a kvalita laserového generátoru určují teoretický rychlostní limit; vlastnosti materiálu a geometrie spoje určují, jaká část tohoto limitu je dosažitelná; režim svařování, poloha ohniska a výběr pomocného plynu určují, jak konzistentně proces pracuje v optimálním režimu; dynamický výkon pohybového systému určuje, jak velká část naprogramované rychlosti je skutečně realizována podél reálných svařovacích drah; a úroveň automatizace a dovednosti operátora určují, jaká část každé výrobní směny se promítá do dokončených kvalitních svarů. Zlepšení produktivity vyžaduje řešení všech těchto dimenzí současně, spíše než zaměření se na jakoukoli jednotlivou proměnnou samostatně.
Jak zlepšit rychlost a produktivitu laserového svařování
S jasným pochopením faktorů, které ovlivňují produktivitu laserového svařování, se cesta ke zlepšení stává systematickou, nikoli spekulativní. Tato část převádí toto porozumění do konkrétních, prioritních strategií, které mohou výrobní inženýři a manažeři zařízení implementovat ke zvýšení propustnosti, zkrácení doby cyklu a maximalizaci návratnosti investic do laserového svařování.
Optimalizace parametrů laserového generátoru
U většiny instalací pro laserové svařování je možné dosáhnout významného zvýšení produktivity systematickou optimalizací parametrů bez nutnosti jakýchkoli kapitálových investic. Výkon, rychlost posuvu, poloha ohniska, frekvence pulzů (u pulzních systémů) a průtok pomocného plynu vzájemně ovlivňují komplexním způsobem a kombinace parametrů v současném výrobním prostředí nemusí představovat skutečné optimum. Metodologie strukturovaného návrhu experimentů (DoE) – současná změna více parametrů v plánované matici namísto úpravy jedné proměnné po druhé – je nejúčinnějším přístupem k identifikaci kombinace parametrů, která poskytuje nejrychlejší rychlost svařování v souladu s požadovanou kvalitou svaru. Vývoj parametrů založený na DoE obvykle identifikuje rychlosti svařování o 15 až 30 procent vyšší než rychlosti zjištěné metodami s jednou proměnnou po druhé, protože zachycuje interakční účinky mezi parametry, které metody s jednou proměnnou systematicky opomíjejí. Dokumentace optimalizovaných sad parametrů pro každou konfiguraci spoje materiálu a tloušťky a jejich uložení jako pojmenovaných programů v řídicí jednotce stroje umožňuje rychlé a opakovatelné nastavení pro opakující se výrobní úlohy bez nutnosti opětovné optimalizace. Tato programová knihovna je cenným provozním aktivem, jejíž ekonomická hodnota roste s každou novou kombinací materiálu a spoje, která k ní v průběhu času přidávána.
Přechod na systémy s vyšším výkonem nebo jasem
Pokud je výkon stávajícího laserového generátoru závazným omezením rychlosti svařování – pokud je k dosažení současných výrobních rychlostí vyžadován plný jmenovitý výkon a vyšší rychlosti by vyžadovaly více energie, než systém poskytuje – je nejpřímější cestou ke zlepšení rychlosti přechod na laserový generátor s vyšším výkonem nebo jasem. Jak již bylo uvedeno, zdvojnásobení výkonu laserového generátoru obvykle zvyšuje rychlost svařování o 60 až 80 procent, což představuje velmi významné zkrácení doby cyklu u aplikací s omezeným výkonem. V jiných případech může přechod na laserový generátor s vyšším jasem a stejným jmenovitým výkonem – prostřednictvím použití jednomódové nebo téměř jednomódové technologie vláken – dostatečně zvýšit efektivní hustotu výkonu v ohnisku, což umožní vyšší rychlosti svařování bez zvýšení celkového výstupního výkonu.
Zlepšení přípravy spojů a návrhu upínacích přípravků
Investice do kvality přípravy spojů a návrhu upínacích přípravků často přináší návratnost produktivity, která převyšuje ty, které lze dosáhnout optimalizací parametrů laserového generátoru. Obrobené nebo laserem řezané spojovací plochy, které zachovávají přesné tolerance uchycení požadované pro autogenní svařování při vysoké rychlosti – obvykle mezera menší než 0,1 mm u aplikací s plechy – umožňují nejvyšší konzistentní rychlosti svařování. Modernizace upínacích přípravků, která zlepšuje rychlost vkládání dílů, udržuje přesnější opakovatelnost polohy a zahrnuje aktivní upínání, které kompenzuje tepelnou deformaci během svařování, může současně zvýšit rychlost svařování, snížit míru vad svarů a zkrátit dobu cyklu vkládání dílů. U velkoobjemové výroby se investice do dobře navrženého, aplikačně specifického upínacího přípravku vrátí díky zvýšené produktivitě v každé výrobní sérii, která jej používá.
Implementace monitorování procesů v reálném čase
Systémy pro monitorování procesů v reálném čase, které detekují poruchy procesu – jako je překročení mezery ve spoji, posun polohy ohniska nebo nestabilita klíčové dírky – a spouštějí okamžitá nápravná opatření nebo vyřazování dílu, zabraňují ztrátě produktivity spojené s odhalováním vadných svarů během kontroly kvality. Vyřazení a opětovné svaření svaru, který je na svařovací stanici identifikován jako vadný, trvá několik sekund; stejný vadný svar zjištěný během závěrečné kontroly může vyžadovat hodiny přepracování nebo vést k sešrotování sestavy. Systémy pro monitorování v reálném čase – využívající fotodiodová pole, zobrazování svarové lázně pomocí kamery nebo optickou koherentní tomografii pro měření průvaru v reálném čase – posouvají zajištění kvality z detekční činnosti v následných fázích na preventivní činnost v předcházejících fázích, čímž se snižuje míra přepracování a narušení produktivity, které způsobují.
Integrace automatizace a robotických systémů
Zavedení robotické manipulace s díly, automatizované výměny upínacích přípravků nebo podávání dílů pomocí dopravníku do dříve manuální laserové svařovací buňky může dramaticky zvýšit produktivní podíl každé směny bez změny svařovacích parametrů. Buňka, která dosahuje 40 procent doby zapnutí laseru v manuálním provozu – s obsluhou, která každý díl vkládá a vykládá – může po automatizaci realisticky dosáhnout 75 až 85 procent doby zapnutí laseru, čímž se více než zdvojnásobí efektivní propustnost ze stejného laserového generátoru a rychlosti svařování. Kolaborativní roboti zpřístupnili automatizaci i prostředím se středním objemem výroby se smíšenými produkty, která dříve nemohla ospravedlnit kapitálové náklady tradičních průmyslových robotických buněk, a to tím, že umožnili flexibilní a rychle přeprogramovatelnou manipulaci s díly bez infrastruktury bezpečnostního krytu, kterou tradiční roboti vyžadují.
Zavedení hybridního laserového svařování
Hybridní laserové obloukové svařování – kombinace laserového paprsku s MIG nebo TIG obloukem v jediném, současně umístěném procesu – rozšiřuje výhodu produktivity laserového svařování na silnější materiály a širší spáry, než jaké dokáže autogenní laserové svařování ekonomicky řešit. Laser zajišťuje hluboké pronikání a vysokou rychlost posuvu; oblouk přispívá teplem, přídavným materiálem a schopností překlenout spáry. Výsledkem jsou rychlosti svařování silných plechů – 10 až 25 mm uhlíkové oceli – které jsou dva až čtyřikrát rychlejší než u konvenčního vícevrstvého MIG svařování, s výrazně sníženou deformací díky nižšímu celkovému tepelnému příkonu. Pro stavbu lodí, výrobu těžkých konstrukcí a výrobu tlakových nádob, kde tyto rozsahy tlouštěk dominují, představuje hybridní laserové svařování nejvýznamnější dostupný pokrok v produktivitě.
Zkrácení neproduktivního času
Analýza celého výrobního cyklu – nejen svařovacího kroku – často odhaluje, že značnou část času spotřebují činnosti, které nepřispívají k výkonu svařování: nakládání a vykládání dílů, výměna přípravků mezi variantami produktů, nastavení stroje a změna parametrů, preventivní údržba plánovaná během výrobních hodin a kontrola kvality na svařovací stanici. Zaměření na tyto neproduktivní časové prvky – prostřednictvím analýzy štíhlé výroby, zkrácení doby nastavení standardizací přípravků a přeplánování údržby na plánovaná prostoje – může zvýšit produktivní dobu svařování o 20 až 40 procent v zařízeních, kde tyto činnosti v současné době spotřebovávají významnou část dostupné doby směny.
Školení a rozvoj dovedností
Investice do technického rozvoje operátorů laserového svařování, programátorů a techniků údržby přináší návratnost produktivity, která se časem zvyšuje s prohlubováním kolektivních znalostí týmu. Operátoři, kteří rozumí fyzice procesu laserového svařování, dokáží identifikovat včasné varovné signály driftu parametrů – jemné změny ve vzhledu svaru, chování plazmového oblaku nebo vzoru rozstřiku – dříve, než povedou k vadným dílům. Programátoři, kteří rozumí dynamice pohybového systému, dokáží generovat efektivnější svařovací dráhy, které zkracují dobu nesvařování. Technici údržby, kteří rozumí požadavkům na optické zarovnání laserového generátoru, dokáží provádět preventivní údržbu, která udržuje kvalitu paprsku, a tím i rychlost svařování po celou dobu provozní životnosti stroje.
Zlepšení produktivity při laserovém svařování je vícestranné úsilí, které zahrnuje optimalizaci parametrů, vylepšení výkonu a jasu, přípravu spojů a investice do upínacích přípravků, monitorování v reálném čase, integraci automatizace, zavádění hybridních procesů, zkrácení neproduktivního času a rozvoj týmových dovedností. Největší zisky nepramení z jediného zásahu, ale z kombinovaného efektu simultánního zlepšování napříč více dimenzemi – a z přístupu ke zlepšování produktivity jako k kontinuální disciplíně, nikoli jako k jednorázovému projektu.
Běžné překážky produktivity a jak je řešit
I v dobře míněných laserových svařovacích operacích spotřebovávají specifické opakující se problémy neúměrné množství produktivního času. Identifikace a řešení těchto úzkých míst často přináší rychlejší a větší zvýšení produktivity než širší úsilí o optimalizaci procesů.
Problémy s nastavením a zarovnáním
Špatné usazení spojů – mezery překračující toleranci procesu laserového svařování, nesouosost mezi spojovacími plochami nebo nekonzistentní rozměry dílů z předcházejícího tváření nebo obrábění – jsou nejčastějším úzkým hrdlem omezujícím výrobu v autogenním laserovém svařování. Pokud je kvalita usazení nekonzistentní, musí obsluha buď snížit rychlost svařování, aby rozšířila svarovou lázeň a překlenula větší mezery, zavést přídavný drát s tím spojenou rychlostní penalizaci, nebo akceptovat vyšší míru zmetkovitosti. Řešení problémů se usazením vyžaduje přístup před svařovací stanicí – zlepšení údržby tvářecích nástrojů, zpřísnění tolerancí obrábění na spojovacích plochách a zavedení vstupní rozměrové kontroly, která zachytí neshodné díly dříve, než se dostanou ke svářeči – spíše než snahu kompenzovat variabilitu usazení pouze úpravou parametrů svařování.
Tepelné zkreslení a řízení tepla
Tepelná deformace – deformace obrobků v důsledku rozdílné tepelné roztažnosti a smrštění během svařování – narušuje výrobu dvěma způsoby. Může způsobit, že se díly během svařování posunou z jiné polohy, což vede k odchylkám v uložení, které zhoršují kvalitu svaru uprostřed šarže. A může také vést k hotovým sestavám, které rozměrově neodpovídají specifikaci, což vyžaduje nákladné rovnání nebo způsobuje problémy s následnou montáží. Úzká tepelně ovlivněná zóna laserového svařování a nízký tepelný příkon snižují deformaci ve srovnání s obloukovým svařováním, ale neodstraňují ji, zejména u tenkých materiálů nebo složitých sestav, kde se hromadí zbytkové napětí.
Optimalizace posloupnosti svařování – pořadí, ve kterém se provádí více svarů v sestavě – a implementace aktivního upínání upínacích přípravků, které omezuje deformaci během chlazení, jsou primárními protiopatřeními. U sestav s více svarovými spoji může simulace metodou konečných prvků tepelné a mechanické odezvy na různé svařovací sekvence identifikovat posloupnost, která minimalizuje čistou deformaci před zahájením výroby, a tím se zabrání nákladnému metodě pokus-omyl, která obvykle doprovází řešení problémů s deformací ve výrobě. Přednastavení geometrie upínacích přípravků pro kompenzaci předvídatelné deformace – vytvoření záměrného úhlového nebo polohového posunu, který je rušen deformací svařování – je další účinnou strategií pro velkoobjemovou výrobu sestav, kde je vzor deformace opakovatelný.
Nekonzistentní kvalita svaru vedoucí k přepracování
Variabilita kvality svaru, která vede k tomu, že značný podíl spojů vyžaduje přepracování nebo sešrotování, patří mezi nejškodlivější problémy s produktivitou, protože současně snižuje efektivní výkon a spotřebovává další čas stroje pro opravné svařování. Variabilita kvality obvykle souvisí s jedním nebo více z následujících faktorů: nekonzistentní uložení dílů, odchylka parametrů laserového generátoru od kvalifikovaných procesních parametrů, posun ohniskové polohy v důsledku degradace optické součástky nebo tepelné roztažnosti, přerušení dodávky ochranného plynu nebo kontaminace povrchu obrobku. Analýza hlavních příčin pomocí dat z monitorování procesu stroje – korelace vad kvality se specifickými odchylkami parametrů zaznamenanými během svařování – je nejúčinnějším diagnostickým přístupem a umožňuje cílená nápravná opatření spíše než rozsáhlé úpravy parametrů, které mohou jeden problém vyměnit za druhý.
Prostoje zařízení a mezery v údržbě
Neplánované prostoje zařízení – z důvodu poruch laserového generátoru, selhání optických součástí, problémů s chladicím systémem nebo chyb řídicího systému – přerušují výrobu bez varování a v nepředvídatelných časech, což ztěžuje plánování výroby a závazky vůči zákazníkům. Nejúčinnější reakcí je prevence: implementace a důsledné provádění programu preventivní údržby specifikovaného výrobcem laserového generátoru a stroje, aby byl stav součástí náchylných k opotřebení znám a řízen před poruchou, a nikoli zjištěn v okamžiku poruchy. Monitorování klíčových ukazatelů stavu zařízení – výstupního výkonu laserového generátoru, teplot chladicího systému, optického přenosu dráhou paprsku – poskytuje včasné varování před vznikajícími problémy, které umožňuje zásah údržby během plánovaných prostojů, spíše než nouzové opravy během výroby.
Čtyři nejčastější úzká hrdla produktivity laserového svařování – variabilita uspořádání, tepelná deformace, nekonzistentní kvalita svaru a neplánované prostoje zařízení – mají dobře pochopené základní příčiny a účinná protiopatření. Jejich řešení vyžaduje pohled jak na samotné svařovací pracoviště (kvalita dílů, konstrukce upínacích přípravků), tak na jeho další postupy (zpětná vazba o kvalitě) a investice do preventivní údržby, která udržuje výkon zařízení. Řešení kteréhokoli z těchto úzkých hrdel obvykle vede k většímu a okamžitějšímu zlepšení produktivity než obecná optimalizace procesů.
Měření a monitorování produktivity svařování
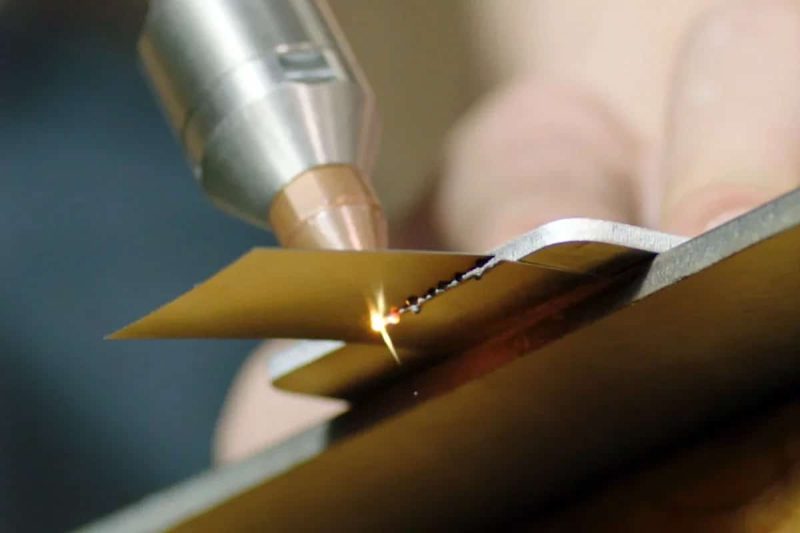
Zlepšení bez měření je dohad. Stanovení jasné sady metrik produktivity a systematického procesu pro sběr, analýzu a řešení dat o výkonu je základem trvalého a komplexního zlepšování produktivity v laserových svařovacích operacích.
Klíčové ukazatele výkonnosti pro laserové svařování
Nejinformativnější ukazatele výkonnosti (KPI) pro laserové svařování zahrnují čtyři dimenze. KPI propustnosti – počet dílů za hodinu, počet svarů za směnu, metry dokončených svarů za den – měří hrubý výstup a poskytují výchozí bod, podle kterého se hodnotí iniciativy na zlepšení. KPI kvality – míra přijetí při prvním pokusu, míra vad podle typu vady, počet hodin přepracování za hodinu výroby – kvantifikují podíl výstupu, který splňuje specifikaci při prvním pokusu, a náklady na selhání kvality. KPI využití zařízení – doba zapnutí laseru jako procento plánované výrobní doby, průměrná doba mezi poruchami, průměrná doba opravy – odhalují, jak efektivně se využívá kapacita zařízení a jak spolehlivě je k dispozici pro výrobu. KPI stability procesu – směrodatná odchylka klíčových parametrů svařování (výkon, rychlost, poloha ohniska) v celé výrobní dávce – ukazují, zda je proces pod kontrolou, nebo se odchyluje způsobem, který se nakonec projeví jako problémy s kvalitou.
Sledování těchto klíčových ukazatelů výkonnosti (KPI) v čase – s dostatečnou granularitou pro identifikaci trendů, korelaci událostí kvality se změnami procesních parametrů a porovnání výkonnosti před a po zlepšovacích intervencích – představuje analytickou infrastrukturu, která transformuje řízení produktivity svařování z reaktivního řešení problémů na proaktivní neustálé zlepšování.
Zlepšování procesů řízených daty
Moderní laserové svařovací stroje stále častěji zahrnují funkce záznamu dat, které zaznamenávají procesní parametry s vysokou frekvencí v průběhu každého svaru – výkon, rychlost, polohu ohniska, intenzitu plazmové emise a další signály – čímž se pro každý vyrobený svar vytvoří záznam procesu s časovým razítkem. Když jsou tato procesní data propojena s výsledky následné kontroly kvality, je možné identifikovat specifické parametrické signatury, které predikují vznik vad, nastavit statistické limity řízení procesu pro monitorované parametry a spustit automatická upozornění, když se parametry vychýlí k podmínkám mimo kontrolu. Tento uzavřený, datově řízený přístup k řízení procesů snižuje míru vad, zpřísňuje distribuci kvality a poskytuje zdokumentované důkazy o shodě s procesy pro zákazníky a regulační orgány, kteří vyžadují sledovatelnost procesu. S tím, jak se nástroje pro analýzu procesů s pomocí umělé inteligence stávají dostupnějšími, schopnost identifikovat složité, víceparametrové vzorce, které předcházejí selháním kvality – vzorce, které jsou příliš jemné na to, aby je lidská analýza surových dat odhalila – rozšiřuje přínos produktivity monitorování procesů od reaktivní kontroly kvality ke skutečnému prediktivnímu zajištění kvality, kde se vady předpovídají a předchází jim, spíše než aby se detekovaly až po vzniku.
Měření a monitorování produktivity transformuje zlepšování svařování z intuitivní činnosti ve vědeckou disciplínu. Dobře zvolený soubor klíčových ukazatelů výkonnosti, kvality, využití zařízení a stability procesu – důsledně sledovaných a systematicky analyzovaných – identifikuje příležitosti ke zlepšení s největším dopadem, kvantifikuje návratnost investic do zlepšování a udržuje disciplínu neustálého zlepšování prostřednictvím přehledu, který měření poskytuje.
Závěr
Tento článek poskytl komplexní analýzu rychlosti a produktivity laserového svařovacího stroje – od konkrétních rychlostních kritérií, která stanovují výkonnostní potenciál technologie, přes vícerozměrné faktory, které určují, zda je tento potenciál ve výrobě realizován, až po specifické strategie zlepšování a měřicí disciplíny, které vedou k trvalému růstu produktivity.
Výhoda laserového svařování v rychlosti oproti konvenčním procesům založeným na oblouku je skutečná a podstatná – pětkrát až desetkrát rychlejší než svařování TIG a dvakrát až třikrát rychlejší než svařování MIG napříč běžnými tloušťkami materiálu. Lineární rychlost svařování je však pouze jednou ze složek produktivity výroby. Faktory, které určují skutečnou výrobní propustnost, sahají do všech vrstev svařovací operace: výkon a jas laserového generátoru, geometrie materiálu a spoje, optimalizace svařovacího režimu a parametrů, dynamický výkon pohybového systému, úroveň automatizace výrobní buňky a kompetence operátorů a techniků, kteří zařízení programují, nastavují a udržují. Systematické řešení každého z těchto rozměrů – prostřednictvím strukturované optimalizace parametrů, investic do přípravy spojů, integrace automatizace, zavádění hybridních procesů, zkrácení neproduktivního času a rozvoje týmových dovedností – zvyšuje produktivitu v průběhu času tak, jak jich žádný samostatný zásah sám o sobě nedosáhne.
Běžné překážky, které brání závodům v realizaci plného potenciálu produktivity jejich laserových svařovacích zařízení – špatné seřízení, tepelná deformace, variabilita kvality svaru a neplánované prostoje zařízení – jsou dobře pochopeny a řešitelné kombinací zlepšování procesů před zahájením výroby, monitorování v reálném čase a preventivní údržby. Rámec měření propustnosti, kvality, využití zařízení a stability procesu (KPI) poskytuje přehled potřebný k identifikaci oblastí, kde investice do zlepšení přinesou největší návratnost, a k potvrzení, že iniciativy na zlepšení fungují podle očekávání.
Pro výrobní provozy, které již laserové svařování zavedly, poskytuje tento článek strukturovaný rámec pro dosažení vyšší produktivity ze stávajících investic. Pro ty, kteří laserové svařování hodnotí poprvé, stanoví realistická očekávání ohledně toho, co tato technologie může přinést – a co vyžaduje od okolního výrobního systému – aby byla tato produktivita spolehlivě a udržitelně zajištěna v dlouhodobém horizontu.
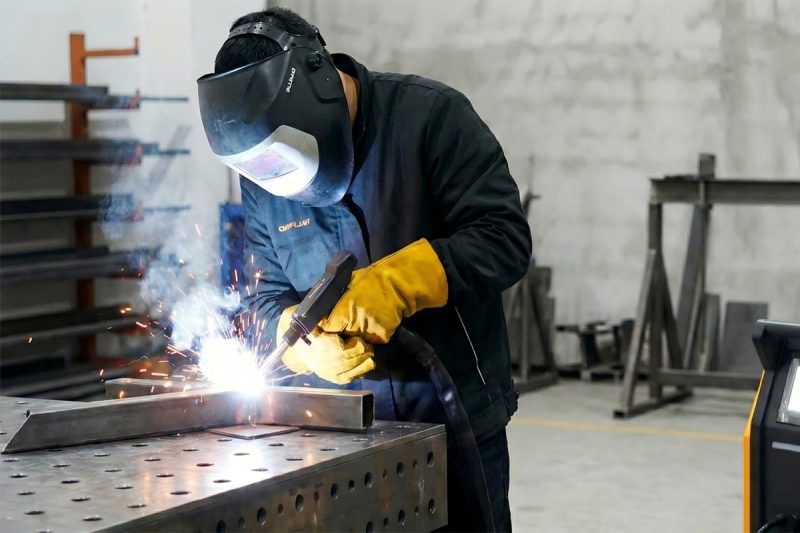
Získejte řešení pro laserové svařování
Převedení potenciálu produktivity laserového svařování do měřitelných výrobních výsledků vyžaduje správné vybavení, správně specifikované pro danou aplikaci a podporované dodavatelem s technickou hloubkou, která podporuje optimalizaci od počáteční instalace až po neustálé zlepšování po celou dobu provozní životnosti stroje.
AccTek Laser je profesionální výrobce laserových svařovacích strojů s více než desetiletou zkušeností s obsluhou průmyslových zákazníků v automobilovém, leteckém, zdravotnickém, elektronickém a obecném kovoprůmyslovém sektoru. Jeho sortiment produktů pro laserové svařování zahrnuje ruční laserové svařovací stroje vhodné pro flexibilní opravy a malosériovou výrobu, přenosné a stolní systémy pro přesné svařování součástí, automatické laserové svařovací stroje pro aplikace s přídavnými materiály, kde je kritická tolerance mezer a kontrola profilu svaru, vysoce výkonné systémy až do 6 000 W pro svařování silných profilů a vysokorychlostní produkční svařování a plně automatizované laserové svařovací roboty se šestiosým kloubovým systémem pro komplexní trojrozměrné svařovací dráhy a vysoce výkonnou bezobslužnou výrobu – to vše postavené na vysoce kvalitních vláknových laserových generátorech od celosvětově ověřených značek, včetně Raycus, JPT a IPG, a vybavené pokročilým řízením pohybu, možnostmi monitorování procesu v reálném čase a flexibilními systémy přívodu ochranného plynu.
Certifikace CE a FDA potvrzují shodu s mezinárodními bezpečnostními a kvalitativními standardy. K dispozici je přizpůsobení výkonu laserového generátoru, konfigurace svařovací hlavy, úrovně automatizace a řídicího rozhraní, aby systém odpovídal specifickým výrobním požadavkům – včetně geometrie spoje, materiálového mixu a cílových hodnot propustnosti, které určují optimální konfiguraci pro každou aplikaci. Rámec služeb po celou dobu životního cyklu zahrnuje předprodejní konzultace k aplikaci a posouzení proveditelnosti rychlosti svařování, profesionální instalaci a kvalifikaci parametrů pro specifické kombinace materiálů a spojů, komplexní školení obsluhy a programování, dodávky konkurenceschopných náhradních dílů a pohotovou poprodejní technickou podporu, včetně vzdálené diagnostiky – což poskytuje kompletní partnerství potřebné k dosažení a udržení úrovně rychlosti svařování a produktivity, díky nimž je laserové svařování skutečnou konkurenční výhodou v aplikacích, kterým slouží.
Kontaktní informace
- [email protected]
- [email protected]
- +86-19963414011
- č. 3 zóna A, průmyslová zóna Lunzhen, město Yucheng, provincie Shandong.
Získejte laserová řešení