

ความเร็วและประสิทธิภาพการทำงานของเครื่องเชื่อมเลเซอร์
ในการผลิตสมัยใหม่ ความเร็วและประสิทธิภาพการผลิตไม่ใช่เพียงแค่ตัวชี้วัดการดำเนินงาน แต่เป็นสิ่งจำเป็นสำหรับการแข่งขัน แรงกดดันในการผลิตชิ้นส่วนให้มากขึ้นต่อกะ ลดเวลาในการผลิต และควบคุมต้นทุนแรงงาน ทำให้วิศวกรการผลิตต้องตรวจสอบทุกขั้นตอนของกระบวนการอย่างละเอียด และการเชื่อมก็ไม่มีข้อยกเว้น สำหรับการใช้งานเชื่อมโลหะหลายประเภท การเชื่อมด้วยเลเซอร์ได้กลายเป็นเทคโนโลยีที่ช่วยแก้ปัญหาความขัดแย้งที่มีมายาวนานระหว่างความเร็วในการเชื่อมและคุณภาพของการเชื่อม โดยให้ผลลัพธ์ทั้งสองอย่างในระดับที่กระบวนการเชื่อมแบบใช้ไฟฟ้าทั่วไปทำได้ยาก.
ก เครื่องเชื่อมเลเซอร์ เทคโนโลยีนี้ใช้ลำแสงเลเซอร์ที่โฟกัสอย่างแม่นยำเพื่อหลอมและเชื่อมโลหะบริเวณรอยต่อ พลังงานถูกส่งไปยังพื้นที่ขนาดเล็กมากด้วยความแม่นยำสูง ทำให้เกิดความหนาแน่นของพลังงานที่สูงกว่าหนึ่งล้านวัตต์ต่อตารางเซนติเมตร ด้วยความเข้มสูงเช่นนี้ โลหะจะไม่เพียงแค่หลอมละลายที่ผิวหน้าเท่านั้น แต่จะระเหยกลายเป็นไอในบริเวณนั้น ทำให้เกิดรูเจาะลึกที่เป็นเอกลักษณ์ ซึ่งช่วยให้ลำแสงเลเซอร์สามารถเชื่อมโลหะลงไปลึกใต้พื้นผิวได้ในครั้งเดียว ผลลัพธ์ที่ได้คือรอยเชื่อมที่แคบและลึก ซึ่งเสร็จสมบูรณ์ด้วยความเร็วที่สูงกว่าการเชื่อม TIG แบบดั้งเดิมถึงห้าถึงสิบเท่า และเร็วกว่าการเชื่อม MIG สองถึงสามเท่าสำหรับวัสดุที่มีความหนาใกล้เคียงกัน.
อย่างไรก็ตาม ความเร็วในการเชื่อมเป็นแนวคิดที่ซับซ้อนกว่าตัวเลขเมตรต่อนาทีเพียงอย่างเดียว กระบวนการเชื่อมที่สร้างรอยเชื่อมด้วยความเร็วเชิงเส้นสูง แต่ต้องใช้เวลาในการจับยึดชิ้นงานนาน ก่อให้เกิดข้อบกพร่องบ่อยครั้งที่ต้องแก้ไข หรือทำงานได้อย่างมีประสิทธิภาพเพียงบางส่วนของแต่ละกะเนื่องจากการหยุดชะงักจากการบำรุงรักษา ไม่ใช่กระบวนการที่มีประสิทธิภาพอย่างแท้จริง ประสิทธิภาพการเชื่อมที่แท้จริงครอบคลุมวงจรการผลิตทั้งหมด ตั้งแต่เวลาที่ใช้ในการเชื่อมเมื่อเทียบกับเวลาทั้งหมดที่มีอยู่ อัตราการยอมรับในครั้งแรกของรอยเชื่อมที่เสร็จสมบูรณ์ การบูรณาการกระบวนการเชื่อมต่อกับการเตรียมชิ้นส่วนต้นน้ำและการตรวจสอบคุณภาพปลายน้ำ และประสิทธิภาพการใช้ประโยชน์ของอุปกรณ์ทุนในแต่ละกะและรอบการผลิต.
บทความนี้กล่าวถึงทุกมิติของประสิทธิภาพการเชื่อมด้วยเลเซอร์ โดยจะตรวจสอบประสิทธิภาพความเร็วในการเชื่อมด้วยเลเซอร์ในความเป็นจริงกับวัสดุและความหนาที่แตกต่างกัน ปัจจัยต่างๆ ที่กำหนดว่าการติดตั้งการเชื่อมด้วยเลเซอร์จะบรรลุศักยภาพความเร็วตามทฤษฎีในทางปฏิบัติหรือไม่ กลยุทธ์การเพิ่มประสิทธิภาพเฉพาะที่ผลักดันประสิทธิภาพการผลิตให้สูงขึ้น ปัญหาคอขวดทั่วไปที่ขัดขวางไม่ให้โรงงานตระหนักถึงศักยภาพการผลิตสูงสุดของอุปกรณ์ และกรอบการวัดที่ทำให้การปรับปรุงประสิทธิภาพการผลิตเป็นไปอย่างมีข้อมูลเป็นพื้นฐานมากกว่าการคาดเดา.
สารบัญ
การเชื่อมด้วยเลเซอร์เร็วแค่ไหน? ทำความเข้าใจมาตรฐานประสิทธิภาพ
ก่อนที่จะพิจารณาถึงปัจจัยที่ขับเคลื่อนประสิทธิภาพการเชื่อมด้วยเลเซอร์ เราควรตั้งเกณฑ์ความเร็วที่ชัดเจนและทำความเข้าใจว่าเกณฑ์เหล่านั้นเปรียบเทียบกับเทคโนโลยีการเชื่อมแบบอื่นอย่างไร บริบทนี้จะช่วยป้องกันทั้งการประเมินค่าสูงเกินไป (การถือว่าข้อกำหนดของผู้ผลิตเป็นผลลัพธ์การผลิตที่รับประกันได้) และการประเมินค่าต่ำเกินไปของสิ่งที่เทคโนโลยีสามารถทำได้จริงภายใต้สภาวะการผลิตที่เหมาะสมที่สุด.
ความเร็วในการเชื่อมโดยทั่วไป จำแนกตามวัสดุและความหนา
ความเร็วในการเชื่อมด้วยเลเซอร์จะแตกต่างกันอย่างมาก ขึ้นอยู่กับชนิดของวัสดุ ความหนา และระดับกำลังของเครื่องกำเนิดเลเซอร์ที่ใช้ สำหรับวัสดุบางๆ ความเร็วในการเชื่อมจะแตกต่างกัน สแตนเลส สำหรับแผ่นโลหะหนา 1 มม. ซึ่งเป็นความหนาที่ใช้กันทั่วไปในอุปกรณ์แปรรูปอาหาร ตัวเรือนอุปกรณ์ทางการแพทย์ และตัวเรือนอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค เครื่องกำเนิดเลเซอร์ไฟเบอร์ขนาด 3,000 วัตต์โดยทั่วไปจะให้ความเร็วในการเชื่อมต่อเนื่องที่ 8 ถึง 15 เมตรต่อนาที สำหรับสแตนเลสหนา 3 มม. ซึ่งเป็นความหนาที่ใช้กันทั่วไปในโครงสร้างและตัวเรือนอุตสาหกรรม เครื่องกำเนิดเลเซอร์ขนาด 3,000 วัตต์เดียวกันนี้จะให้ความเร็วที่ 3 ถึง 6 เมตรต่อนาที เมื่อเปลี่ยนไปใช้เหล็กอ่อนหนา 6 มม. ซึ่งเป็นความหนาที่ใช้กันทั่วไปในชิ้นส่วนโครงสร้างยานยนต์และการผลิตทางอุตสาหกรรม ความเร็วโดยทั่วไปจะอยู่ที่ 1 ถึง 3 เมตรต่อนาที ที่กำลังไฟ 6,000 วัตต์.
อะลูมิเนียมมีคุณสมบัติที่แตกต่างกันเนื่องจากมีค่าการนำความร้อนสูงและค่าการสะท้อนแสงสูงที่ความยาวคลื่นของเลเซอร์ไฟเบอร์ ที่ความหนา 2 มม. อลูมิเนียม — ความหนาของแผ่นตัวถังรถยนต์ — เครื่องกำเนิดเลเซอร์ไฟเบอร์ 4,000 วัตต์ที่ได้รับการปรับแต่งอย่างดี สามารถเชื่อมได้เร็วถึง 5-10 เมตรต่อนาที ไทเทเนียมซึ่งมีค่าการนำความร้อนต่ำกว่าเหล็ก จะเชื่อมได้เร็วกว่าที่ความหนาและกำลังไฟเท่ากัน: ไทเทเนียม 2 มม. สามารถเชื่อมได้เร็วถึง 6-12 เมตรต่อนาที ด้วยเครื่องกำเนิดเลเซอร์ 3,000 วัตต์ ตัวเลขเหล่านี้แสดงถึงความเร็วในการเชื่อมจริง — อัตราที่รอยเชื่อมเสร็จสมบูรณ์ในระหว่างการปล่อยเลเซอร์ — และไม่รวมเวลาในการจับยึด การจัดตำแหน่ง และการจัดการ ซึ่งเป็นตัวกำหนดเวลาโดยรวมของวงจรการทำงาน.
การเชื่อมด้วยเลเซอร์แตกต่างจากการเชื่อม TIG, MIG และพลาสมาอย่างไร
ข้อได้เปรียบด้านความเร็วของการเชื่อมด้วยเลเซอร์เมื่อเทียบกับกระบวนการเชื่อมแบบอาร์คจะเห็นได้ชัดเจนที่สุดในวัสดุที่มีความหนาบางถึงปานกลาง ซึ่งพลังงานเลเซอร์ที่เข้มข้นจะช่วยให้เกิดการแทรกซึมลึกในครั้งเดียวโดยไม่ต้องมีการอุ่นก่อน การระบายความร้อนระหว่างการเชื่อม และลำดับการเชื่อมหลายรอบที่จำเป็นในการเชื่อมแบบอาร์คสำหรับแผ่นโลหะหนา การเชื่อม TIG บนเหล็กกล้าไร้สนิม 2 มม. โดยทั่วไปจะมีความเร็วอยู่ที่ 0.3 ถึง 0.8 เมตรต่อนาทีหากผู้ปฏิบัติงานมีทักษะ ซึ่งเป็นเพียงเศษเสี้ยวของความเร็ว 8 ถึง 15 เมตรต่อนาทีที่ทำได้ด้วยการเชื่อมเลเซอร์ การเชื่อม MIG เร็วกว่า TIG และใกล้เคียงกับการเชื่อมเลเซอร์ในวัสดุที่หนากว่า แต่โดยทั่วไปยังคงมีความเร็วเพียง 1 ถึง 3 เมตรต่อนาทีบนวัสดุ 3 มม. เหล็กกล้าคาร์บอน, เมื่อเทียบกับการเชื่อมด้วยเลเซอร์ที่ความเร็ว 3 ถึง 6 เมตรต่อนาที การเชื่อมด้วยพลาสมาช่วยลดช่องว่างระหว่างการเชื่อม TIG และการเชื่อมด้วยเลเซอร์ในบางช่วงความหนา แต่ขาดความสามารถของเลเซอร์ในการสร้างอัตราส่วนความลึกต่อความกว้างที่สูงมาก ซึ่งช่วยลดการบิดเบี้ยวและทำให้สามารถออกแบบรอยต่อที่แน่นได้.
นอกเหนือจากความเร็วเชิงเส้นที่เหนือกว่าแล้ว บริเวณที่ได้รับผลกระทบจากความร้อนที่แคบของการเชื่อมด้วยเลเซอร์ยังช่วยลดการบิดเบี้ยวหลังการเชื่อมได้อย่างมากเมื่อเทียบกับกระบวนการเชื่อมด้วยไฟฟ้า ซึ่งในหลายๆ การใช้งานจะช่วยลดหรือขจัดขั้นตอนการดัดและตกแต่งที่ใช้เวลาในการผลิตอย่างมากหลังจากการเชื่อมเสร็จสิ้น การประหยัดเวลาทางอ้อมนี้ ซึ่งมักไม่ได้รับการวัดปริมาณในการเปรียบเทียบความเร็ว อาจมีความสำคัญพอๆ กับข้อได้เปรียบด้านความเร็วในการเชื่อมโดยตรงในการกำหนดระยะเวลาการผลิตโดยรวม.
เหตุใดความเร็วเพียงอย่างเดียวจึงไม่ใช่ตัวชี้วัดประสิทธิภาพ
เครื่องเชื่อมเลเซอร์ที่สามารถเชื่อมได้ 10 เมตรต่อนาที จะไม่มีประสิทธิภาพการผลิตเพิ่มขึ้นหากใช้เวลา 80 เปอร์เซ็นต์ของเวลาทำงานทั้งหมดไปกับการไม่ได้ใช้งาน เช่น การรอชิ้นส่วน การปรับเปลี่ยนการตั้งค่า การบำรุงรักษา หรือการแก้ไขงาน ประสิทธิภาพการเชื่อมในระดับอุตสาหกรรมนั้นเป็นผลมาจากความเร็วในการเชื่อมที่ทำได้และสัดส่วนของเวลาทั้งหมดที่เครื่องจักรทำงานเชื่อมได้อย่างมีประสิทธิภาพ สัดส่วนนี้—ซึ่งมักเรียกว่าเวลาเปิดอาร์คหรือเวลาเปิดเลเซอร์ในบริบทของการเชื่อม—โดยทั่วไปแล้วจะต่ำกว่าที่คาดการณ์ไว้มาก ในสถานีเชื่อมเลเซอร์แบบใช้แรงงานคนโดยไม่มีระบบอัตโนมัติ สัดส่วนของเวลาเปิดเลเซอร์ที่ 30 ถึง 50 เปอร์เซ็นต์ของเวลาทำงานทั้งหมดเป็นเรื่องปกติ หมายความว่าครึ่งหนึ่งถึงสองในสามของผลผลิตการเชื่อมที่อาจเกิดขึ้นได้นั้นสูญเสียไปกับเวลาที่ไม่ก่อให้เกิดประโยชน์ เซลล์อัตโนมัติที่มีการจัดการชิ้นส่วนด้วยหุ่นยนต์และการออกแบบอุปกรณ์จับยึดอัจฉริยะสามารถเพิ่มเวลาเปิดเลเซอร์ให้สูงกว่า 80 เปอร์เซ็นต์ ทำให้สามารถใช้ประโยชน์จากความเร็วของเครื่องกำเนิดเลเซอร์ได้ในสัดส่วนที่มากขึ้นของแต่ละชั่วโมงการผลิต.
การเชื่อมด้วยเลเซอร์สามารถทำความเร็วเชิงเส้นได้ 1 ถึง 15 เมตรต่อนาที สำหรับวัสดุและความหนาประเภททั่วไป ซึ่งเร็วกว่าการเชื่อม TIG ถึง 5-10 เท่า และการเชื่อม MIG ถึง 2-3 เท่า ภายใต้เงื่อนไขที่เทียบเคียงกันได้ อย่างไรก็ตาม ความเร็วเหล่านี้แสดงถึงขีดจำกัดสูงสุดของประสิทธิภาพการผลิต ผลผลิตที่แท้จริงขึ้นอยู่กับสัดส่วนของเวลาทำงานที่ใช้ในการเชื่อมจริง เทียบกับเวลาในการตั้งค่า การจัดการ และการบำรุงรักษา การเพิ่มประสิทธิภาพการผลิตอย่างแท้จริงจึงต้องทั้งปรับความเร็วในการเชื่อมให้เหมาะสม และเพิ่มสัดส่วนของเวลาที่มีอยู่ให้มากที่สุดเท่าที่จะเป็นไปได้ ในการใช้ความเร็วดังกล่าวอย่างมีประสิทธิภาพ.
ปัจจัยที่มีอิทธิพลต่อความเร็วและประสิทธิภาพในการเชื่อมด้วยเลเซอร์
ความเร็วในการเชื่อมที่ได้จากเครื่องเชื่อมเลเซอร์ในสายการผลิตนั้นเป็นผลมาจากตัวแปรหลายอย่างที่ทำงานร่วมกัน บางส่วนถูกกำหนดไว้ตั้งแต่ขั้นตอนการกำหนดคุณสมบัติของอุปกรณ์ เช่น กำลังของเครื่องกำเนิดเลเซอร์ คุณภาพลำแสง และประสิทธิภาพของระบบการเคลื่อนที่ บางส่วนถูกกำหนดโดยการออกแบบกระบวนการผลิต เช่น รูปทรงของรอยต่อ การติดตั้งชิ้นงาน และระดับของระบบอัตโนมัติ และบางส่วนถูกกำหนดโดยคุณภาพของการดำเนินงานในแต่ละวัน เช่น การตั้งค่าพารามิเตอร์ แนวทางการบำรุงรักษา และความสามารถของผู้ปฏิบัติงาน การทำความเข้าใจถึงส่วนประกอบของแต่ละปัจจัยจะช่วยให้สามารถลงทุนอย่างตรงจุดในการปรับปรุงที่จะนำไปสู่ผลผลิตที่เพิ่มขึ้นสูงสุด.
กำลังและคุณภาพของลำแสงจากเครื่องกำเนิดเลเซอร์
กำลังเอาต์พุตของเครื่องกำเนิดเลเซอร์เป็นตัวกำหนดความเร็วในการเชื่อมโดยตรงที่สุดสำหรับวัสดุและความหนาที่กำหนด หลักการทางฟิสิกส์ของการเกิดรูเชื่อมต้องการความหนาแน่นของพลังงานขั้นต่ำที่จุดโฟกัส ซึ่งขึ้นอยู่กับคุณสมบัติทางความร้อนของวัสดุ เมื่อเกินเกณฑ์นี้แล้ว กำลังที่สูงขึ้นจะช่วยให้ความเร็วในการเคลื่อนที่เร็วขึ้นในขณะที่ยังคงรักษาการทะลุทะลวงเต็มที่ ในทางปฏิบัติ การเพิ่มกำลังของเครื่องกำเนิดเลเซอร์จาก 3,000 วัตต์เป็น 6,000 วัตต์ โดยทั่วไปจะเพิ่มความเร็วในการเชื่อมได้ 60 ถึง 80 เปอร์เซ็นต์สำหรับวัสดุและความหนาที่กำหนด ซึ่งเป็นการเพิ่มขึ้นอย่างมาก แม้จะไม่ใช่การเพิ่มขึ้นเป็นสองเท่า เนื่องจากความสัมพันธ์ระหว่างกำลังและความเร็วไม่ได้เป็นเส้นตรงอย่างสมบูรณ์แบบเนื่องจากพลศาสตร์ความร้อนของบ่อหลอมโลหะ.
คุณภาพของลำแสง — ซึ่งวัดได้จากผลคูณของพารามิเตอร์ลำแสง (BPP) หรือค่า M² — เป็นตัวกำหนดว่าลำแสงสามารถโฟกัสได้อย่างแม่นยำเพียงใดสำหรับโครงสร้างทางแสงที่กำหนด เครื่องกำเนิดเลเซอร์ที่มีความสว่างสูงและคุณภาพลำแสงดีเยี่ยมสามารถโฟกัสไปยังจุดที่เล็กกว่าแหล่งกำเนิดที่มีความสว่างต่ำกว่าที่มีกำลังเท่ากัน ทำให้ได้ความหนาแน่นของกำลังที่สูงขึ้นและส่งผลให้ความเร็วในการเชื่อมเร็วขึ้น เครื่องกำเนิดเลเซอร์ไฟเบอร์แบบโหมดเดี่ยวที่ทันสมัยผลิตลำแสงที่มีคุณภาพใกล้เคียงกับทฤษฎี ซึ่งสามารถโฟกัสไปยังจุดที่มีเส้นผ่านศูนย์กลางต่ำกว่า 0.1 มม. ทำให้สามารถสร้างรูเจาะได้ที่กำลังเฉลี่ยค่อนข้างต่ำ ข้อได้เปรียบด้านคุณภาพของลำแสงนี้มีความสำคัญอย่างยิ่งสำหรับการเชื่อมวัสดุบาง ซึ่งรอยตัดที่แคบและบริเวณที่ได้รับผลกระทบจากความร้อนน้อยที่สุดมีความสำคัญพอๆ กับความเร็ว.
ประเภทวัสดุและความหนา
โลหะต่างชนิดกันตอบสนองต่อการเชื่อมด้วยเลเซอร์ด้วยลักษณะความเร็วที่แตกต่างกันอย่างมาก ซึ่งกำหนดโดยค่าการดูดกลืนแสง ค่าการนำความร้อน อุณหภูมิหลอมเหลว และสภาพพื้นผิว เหล็กกล้าคาร์บอนต่ำมีค่าการดูดกลืนแสงค่อนข้างสูงที่ความยาวคลื่นของเลเซอร์ไฟเบอร์และค่าการนำความร้อนปานกลาง ทำให้เป็นวัสดุที่เชื่อมด้วยเลเซอร์ได้อย่างมีประสิทธิภาพมากที่สุดชนิดหนึ่ง โดยสามารถทำความเร็วได้สูงด้วยกำลังเครื่องกำเนิดเลเซอร์ที่ไม่สูงมากนัก เหล็กกล้าไร้สนิมมีลักษณะคล้ายกับเหล็กกล้าคาร์บอนในการตอบสนองต่อการเชื่อม อะลูมิเนียมมีค่าการนำความร้อนสูง ทำให้ความร้อนกระจายออกจากบริเวณรอยเชื่อมอย่างรวดเร็ว ส่งผลให้ต้องใช้ความหนาแน่นของกำลังไฟฟ้าสูงขึ้นเพื่อรักษาสภาพของรูเชื่อม และจำกัดความเร็วในการเชื่อมที่ทำได้เมื่อเทียบกับเหล็กกล้าคาร์บอนที่มีความหนาใกล้เคียงกัน ทองแดงเป็นโลหะทางวิศวกรรมทั่วไปที่ท้าทายที่สุดสำหรับการเชื่อมด้วยเลเซอร์ไฟเบอร์ เนื่องจากค่าการสะท้อนแสงที่เกือบสมบูรณ์แบบที่ 1,064 นาโนเมตรที่อุณหภูมิห้อง หมายความว่าการเริ่มต้นของรูเชื่อมต้องใช้ความหนาแน่นของกำลังไฟฟ้าสูงสุดที่สูงมาก และเมื่อเกิดขึ้นแล้ว ค่าการนำความร้อนสูงจะต้องการกำลังไฟฟ้าสูงอย่างต่อเนื่องเพื่อรักษาการทะลุทะลวง.
ความหนาของวัสดุเป็นตัวกำหนดกำลังไฟขั้นต่ำของเครื่องกำเนิดเลเซอร์ที่จำเป็นสำหรับการเชื่อมแบบเต็มความลึกในครั้งเดียวโดยตรง หากความหนาของวัสดุต่ำกว่าค่ากำลังไฟขั้นต่ำที่ทำให้เกิดรูทะลุ การเชื่อมจะต้องใช้การเชื่อมหลายครั้ง ซึ่งจะทำให้ความเร็วลดลง หรือต้องใช้การเชื่อมแบบนำความร้อน ซึ่งมีอัตราส่วนความลึกต่อความกว้างต่ำกว่าและให้ความร้อนสูงกว่า ดังนั้น การกำหนดกำลังไฟของเครื่องกำเนิดเลเซอร์ให้เหมาะสมกับวัสดุที่หนาที่สุดในช่วงการผลิต โดยมีระยะเผื่อที่เหมาะสมสำหรับความแปรปรวนของกระบวนการ จึงเป็นการตัดสินใจพื้นฐานด้านประสิทธิภาพการผลิตที่กำหนดขีดจำกัดความเร็วสูงสุดของการติดตั้ง.
ความแม่นยำในการออกแบบและการประกอบชิ้นส่วน
รูปทรงเรขาคณิตของรอยเชื่อมและความแม่นยำในการจัดวางชิ้นส่วนสัมพันธ์กัน ณ จุดเชื่อม มีอิทธิพลอย่างมากต่อความเร็วในการเชื่อมที่ทำได้ ลำแสงเลเซอร์ที่แคบและโฟกัสมีความไวต่อช่องว่างของรอยเชื่อมสูง ในการเชื่อมแบบไม่ใช้ลวดเชื่อม (autogenous welding) ช่องว่างที่เกินประมาณ 10 เปอร์เซ็นต์ของความหนาของแผ่นโลหะ อาจทำให้ลำแสงทะลุผ่านโดยไม่หลอมรวมรอยเชื่อม ซึ่งต้องใช้ความเร็วที่ช้าลงเพื่อขยายบ่อหลอมเหลวให้กว้างขึ้นเพื่อเชื่อมช่องว่าง หรือต้องใช้ลวดเชื่อมเพิ่มเติมซึ่งจะเพิ่มความซับซ้อนของกระบวนการและลดความเร็ว รอยเชื่อมแบบชนแน่นที่มีพื้นผิวที่ผ่านการกลึงหรือตัดด้วยเลเซอร์ และการยึดชิ้นงานที่แข็งแรงซึ่งควบคุมช่องว่างตลอดวงจรความร้อนของการเชื่อม ทำให้ได้ความเร็วในการเชื่อมที่เร็วที่สุดและสม่ำเสมอที่สุด รอยเชื่อมแบบซ้อนทับ (Lap joints) ทนต่อความแปรผันของพื้นผิวได้มากกว่า แต่ทำให้ความลึกของบ่อหลอมเหลวมีความไวต่อขนาดของการซ้อนทับซึ่งต้องควบคุมในการยึดชิ้นงาน.
การออกแบบรอยเชื่อมที่ลดพื้นที่หน้าตัดของรอยเชื่อมให้เหลือน้อยที่สุด เช่น รอยเชื่อมแบบชนแคบๆ แทนที่จะเป็นรอยเชื่อมแบบมุมกว้าง จะช่วยลดปริมาณโลหะที่ต้องหลอมต่อหน่วยความยาวลงได้โดยตรง ส่งผลให้ความเร็วในการเคลื่อนที่สูงขึ้นสำหรับกำลังของเครื่องกำเนิดเลเซอร์ที่กำหนด วิศวกรออกแบบที่ปรับแต่งรูปทรงเรขาคณิตของรอยเชื่อมสำหรับการเชื่อมด้วยเลเซอร์ แทนที่จะดัดแปลงการออกแบบที่คิดไว้สำหรับการเชื่อมด้วยไฟฟ้า จะสามารถเพิ่มความเร็วในการเชื่อมในการผลิตได้สูงกว่าผู้ที่เพียงแค่เปลี่ยนมาใช้การเชื่อมด้วยเลเซอร์ในรอยเชื่อมที่ออกแบบมาสำหรับกระบวนการอื่น การออกแบบเฉพาะที่เอื้อต่อประสิทธิภาพการผลิตของการเชื่อมด้วยเลเซอร์ ได้แก่ การกำจัดปริมาณรอยเชื่อมที่ไม่จำเป็นโดยใช้พื้นที่หน้าตัดของรอยเชื่อมขั้นต่ำที่ตรงตามข้อกำหนดทางโครงสร้าง การออกแบบคุณสมบัติการจัดตำแหน่งตัวเองในชิ้นส่วนที่ประกบกันซึ่งช่วยลดความซับซ้อนในการจับยึดและเวลาในการโหลดชิ้นส่วน และการกำหนดพื้นผิวสำเร็จรูปบนหน้ารอยเชื่อมที่ช่วยลดชั้นออกไซด์และสิ่งปนเปื้อนที่ขัดขวางการส่งผ่านพลังงานและต้องทำความสะอาดก่อนการเชื่อม.
โหมดการเชื่อม: แบบคลื่นต่อเนื่องเทียบกับแบบพัลส์
เครื่องกำเนิดเลเซอร์แบบคลื่นต่อเนื่อง (CW) รักษาพลังงานเอาต์พุตคงที่ระหว่างการเชื่อม ทำให้เกิดรูเชื่อมและบ่อหลอมโลหะในสภาวะที่เหมาะสม ซึ่งช่วยให้ได้ความเร็วในการเชื่อมเชิงเส้นสูงสุด การเชื่อมแบบ CW เป็นโหมดมาตรฐานสำหรับการใช้งานที่ต้องการผลผลิตสูงในเหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม และอลูมิเนียม ซึ่งความเร็วสูงสุดและการแทรกซึมลึกเป็นเป้าหมายหลัก ส่วนเครื่องกำเนิดเลเซอร์แบบพัลส์จะส่งพลังงานเป็นช่วงๆ – พลังงานสูงสุดสูงในช่วงเวลาสั้นๆ ตามด้วยช่วงเวลาที่มีการปล่อยพลังงานต่ำหรือไม่มีเลย โหมดนี้ช่วยลดปริมาณความร้อนเฉลี่ย ควบคุมขนาดของบ่อหลอมโลหะได้แม่นยำยิ่งขึ้น และเหมาะสำหรับวัสดุบาง ชิ้นส่วนที่ไวต่อความร้อน และการใช้งานที่ต้องควบคุมบ่อหลอมโลหะอย่างระมัดระวังเพื่อให้ได้ผลลัพธ์ทางโลหะวิทยาที่เฉพาะเจาะจง ข้อเสียโดยทั่วไปคือความเร็วในการเชื่อมเฉลี่ยจะต่ำกว่าเมื่อเทียบกับ CW ที่พลังงานเฉลี่ยเท่ากัน เนื่องจากเวลาหยุดระหว่างพัลส์ไม่ใช่เวลาเชื่อมที่มีประสิทธิภาพ การเลือกโหมดที่เหมาะสม – CW สำหรับงานที่เน้นความเร็ว และพัลส์สำหรับงานที่เน้นคุณภาพ – เป็นพารามิเตอร์พื้นฐานในการเพิ่มประสิทธิภาพการผลิต.
ตำแหน่งโฟกัสและขนาดลำแสง
ตำแหน่งของจุดโฟกัสของลำแสงเลเซอร์เมื่อเทียบกับพื้นผิวของวัสดุ หรือระยะการเบี่ยงเบนโฟกัส จะควบคุมความหนาแน่นของพลังงานที่ส่งไปยังบริเวณรอยเชื่อม และด้วยเหตุนี้จึงควบคุมโหมดการแทรกซึมและความลึกของการเชื่อม ที่ระยะการเบี่ยงเบนโฟกัสใกล้ศูนย์หรือใกล้เคียงศูนย์ ความหนาแน่นของพลังงานจะสูงสุด ช่วยให้เกิดการเชื่อมแบบรูพรุนและการแทรกซึมลึกที่ความเร็วในการเคลื่อนที่สูงสุด เมื่อระยะการเบี่ยงเบนโฟกัสเพิ่มขึ้น หรือเคลื่อนจุดโฟกัสขึ้นหรือลงเหนือหรือใต้พื้นผิว ความหนาแน่นของพลังงานจะลดลง และการเชื่อมจะเปลี่ยนจากโหมดรูพรุนไปเป็นโหมดการนำความร้อน ลดความลึกของการแทรกซึม และต้องใช้ความเร็วในการเคลื่อนที่ที่ช้าลงเพื่อรักษาการหลอมรวมที่โคนรอยเชื่อม ดังนั้น การรักษาตำแหน่งโฟกัสที่ถูกต้องตลอดเส้นทางการเชื่อม โดยคำนึงถึงความแปรผันของความสูงของพื้นผิวชิ้นงานหรือการขยายตัวทางความร้อนของอุปกรณ์จับยึด จึงเป็นสิ่งสำคัญสำหรับการผลิตที่ความเร็วสูงอย่างสม่ำเสมอ ระบบตรวจจับความสูงแบบคาปาซิทีฟหรือแบบออปติคอลที่รักษาตำแหน่งระยะห่างคงที่ระหว่างหัวเชื่อมและพื้นผิวชิ้นงานอย่างต่อเนื่อง เป็นอุปกรณ์มาตรฐานในเซลล์การเชื่อมเลเซอร์ที่มีประสิทธิภาพสูง.
ช่วยในการเลือกก๊าซและอัตราการไหล
ก๊าซช่วยเชื่อม — ที่ส่งผ่านหัวฉีดเชื่อมโดยตรงหรือเป็นเจ็ทแบบไหลขวาง — ทำหน้าที่หลายอย่างที่ส่งผลต่อทั้งความเร็วและคุณภาพของการเชื่อม มันช่วยยับยั้งพลาสมาเหนือรูเชื่อม ซึ่งหากไม่มีมัน พลาสมาเหล่านั้นจะดูดซับและกระจายลำแสงเลเซอร์ที่เข้ามา ทำให้กำลังไฟฟ้าที่ไปถึงบริเวณเชื่อมลดลง มันยังช่วยปกป้องโลหะหลอมเหลวจากออกซิเจนและไนโตรเจนในบรรยากาศ ซึ่งจะทำให้เกิดการออกซิเดชันและรูพรุนในรอยเชื่อมที่แข็งตัวแล้ว และในบางกรณี มันยังช่วยในการขับไล่ไอโลหะและเศษโลหะกระเด็นออกจากบริเวณเชื่อม สำหรับการเชื่อมเหล็กกล้าคาร์บอนด้วยเครื่องกำเนิดเลเซอร์ไฟเบอร์ ไนโตรเจนเป็นก๊าซปกคลุมที่ใช้กันมากที่สุด ให้การยับยั้งพลาสมาที่ดีในราคาที่เหมาะสม ฮีเลียมให้การยับยั้งพลาสมาที่ดีกว่าแต่มีราคาสูงกว่า อาร์กอนให้การปกป้องที่ดีแต่การยับยั้งพลาสมาด้อยกว่าสำหรับการใช้งานเลเซอร์ไฟเบอร์ อัตราการไหลของก๊าซต้องได้รับการปรับให้เหมาะสม — ต่ำเกินไปให้การปกป้องไม่เพียงพอ สูงเกินไปทำให้เกิดความปั่นป่วนที่ทำให้บ่อหลอมไม่เสถียรและดึงอากาศในบรรยากาศเข้ามาด้วย การเลือกชนิดและอัตราการไหลของก๊าซที่เหมาะสมสำหรับแต่ละการใช้งาน สามารถสร้างความแตกต่างอย่างเห็นได้ชัดต่อความเร็วในการเชื่อมที่ทำได้ โดยการเพิ่มสัดส่วนของพลังงานจากเครื่องกำเนิดเลเซอร์ที่ไปถึงบริเวณรอยเชื่อม แทนที่จะถูกดูดซับโดยกลุ่มพลาสมา ในงานที่ความเร็วในการเชื่อมสูงสุดเป็นเป้าหมายหลัก การใช้เจ็ทฮีเลียมแบบไหลข้ามที่พุ่งตรงไปยังช่องเปิดของรอยเชื่อม – นอกเหนือจากก๊าซปกคลุมแบบโคแอกเซียล – จะช่วยยับยั้งพลาสมาได้อย่างมีประสิทธิภาพ ซึ่งสามารถเพิ่มความเร็วในการเชื่อมได้ถึง 10 ถึง 25 เปอร์เซ็นต์ เมื่อเทียบกับการใช้ก๊าซอาร์กอนเพียงอย่างเดียว โดยทำให้มั่นใจได้ว่าพลังงานจากเครื่องกำเนิดเลเซอร์สูงสุดที่มีอยู่จะไปถึงบริเวณรอยเชื่อม แทนที่จะถูกกระจายไปในกลุ่มพลาสมาด้านบน.
ระบบการเคลื่อนที่ของเครื่องจักรและการเร่งความเร็ว
ระบบการเคลื่อนที่ที่เคลื่อนหัวเชื่อมเลเซอร์ไปตามแนวรอยต่อ ไม่ว่าจะเป็นโครงสร้างแบบคาร์ทีเซียน หุ่นยนต์ข้อต่อหกแกน หรือสแกนเนอร์ที่ขับเคลื่อนด้วยกัลวาโนมิเตอร์ จะเป็นตัวกำหนดไม่เพียงแต่ความเร็วในการเคลื่อนที่สูงสุดเท่านั้น แต่ยังรวมถึงอัตราการเร่งและการลดความเร็ว ณ จุดต่างๆ บนเส้นทาง เช่น มุม ส่วนโค้ง และจุดเริ่มต้นและจุดสิ้นสุด ระบบการเคลื่อนที่ที่มีความเร็วสูงสุดสูงแต่มีอัตราเร่งต่ำ จะใช้เวลานานในการไปถึงและลดความเร็วจากความเร็วสูงสุด ทำให้ใช้เวลาส่วนใหญ่ของเส้นทางการเชื่อมที่ความเร็วต่ำกว่าความเร็วสูงสุด สำหรับเส้นทางการเชื่อมทั่วไปที่ประกอบด้วยส่วนตรงสั้นๆ มุม และการเปลี่ยนแปลงลักษณะต่างๆ มากมาย ความเร็วในการเชื่อมโดยเฉลี่ยที่มีประสิทธิภาพมักจะต่ำกว่าความเร็วสูงสุดที่กำหนดไว้ของระบบการเคลื่อนที่อย่างมาก ระบบการเคลื่อนที่ที่มีประสิทธิภาพสูง เช่น หุ่นยนต์ที่มีแขนเฉื่อยต่ำ โครงสร้างแบบคานที่มีระบบเซอร์โวที่ปรับให้เหมาะสมสำหรับการเร่งความเร็วอย่างรวดเร็ว จะช่วยเพิ่มสัดส่วนของความยาวเส้นทางที่เสร็จสมบูรณ์ที่ความเร็วในการเชื่อมสูงสุดหรือใกล้เคียงสูงสุด ซึ่งส่งผลโดยตรงต่อปริมาณงานต่อหน่วยเวลาที่สูงขึ้น.
การบูรณาการระบบอัตโนมัติและหุ่นยนต์
ระดับของระบบอัตโนมัติในเซลล์การเชื่อมด้วยเลเซอร์ ตั้งแต่การทำงานด้วยมือทั้งหมด ไปจนถึงการจับยึดแบบกึ่งอัตโนมัติ และการโหลด การเชื่อม และการขนถ่ายชิ้นส่วนด้วยหุ่นยนต์อย่างเต็มรูปแบบ เป็นปัจจัยสำคัญที่สุดอย่างหนึ่งในการกำหนดประสิทธิภาพการผลิต โดยไม่ขึ้นอยู่กับความเร็วในการเชื่อม เซลล์การทำงานด้วยมือต้องใช้เวลาของผู้ปฏิบัติงานในทุกรอบการโหลดและขนถ่ายชิ้นส่วน จำกัดการทำงานของเครื่องจักรให้เหลือเพียงกะเดียวหากไม่มีพนักงานเพิ่มเติม และทำให้เกิดความแปรปรวนจากมนุษย์ในการวางตำแหน่งชิ้นส่วน ซึ่งส่งผลต่อคุณภาพการเชื่อม เซลล์อัตโนมัติที่มีระบบการจัดการชิ้นส่วนด้วยหุ่นยนต์หรือแบบโครงสร้างสามารถทำงานได้อย่างต่อเนื่องตลอดหลายกะ รักษาความแม่นยำในการวางตำแหน่งที่สม่ำเสมอโดยไม่คำนึงถึงความเหนื่อยล้าของผู้ปฏิบัติงาน และปลดปล่อยบุคลากรให้ไปทำกิจกรรมที่มีมูลค่าเพิ่ม เช่น การตรวจสอบคุณภาพและการปรับปรุงกระบวนการ แทนที่จะเป็นการจัดการวัสดุซ้ำๆ.
ทักษะการใช้งานและคุณภาพการเขียนโปรแกรม
ในโรงงานที่ผู้ปฏิบัติงานมีบทบาทสำคัญ ไม่ว่าจะเป็นในด้านการเขียนโปรแกรม การตั้งค่า หรือการใช้งาน ระดับทักษะของพวกเขามีผลกระทบโดยตรงและวัดผลได้ต่อประสิทธิภาพการผลิต โปรแกรมเมอร์การเชื่อมด้วยเลเซอร์ที่มีประสบการณ์ซึ่งเข้าใจความสัมพันธ์ระหว่างความเร็วในการเชื่อม กำลัง ตำแหน่งโฟกัส และการไหลของก๊าซ สามารถพัฒนาพารามิเตอร์กระบวนการที่เหมาะสมที่สุดสำหรับรอยเชื่อมใหม่ได้ในเวลาเพียงเศษเสี้ยวของเวลาที่ช่างเทคนิคที่มีประสบการณ์น้อยกว่าต้องใช้ และพารามิเตอร์ที่ได้มักจะทำให้ความเร็วในการเชื่อมสูงขึ้นด้วยการทดลองน้อยลง คุณภาพของการเขียนโปรแกรม ซึ่งก็คือความแม่นยำและประสิทธิภาพของโปรแกรม CNC หรือหุ่นยนต์ที่ดำเนินการตามเส้นทางการเชื่อม จะเป็นตัวกำหนดว่าการเคลื่อนที่ของหัวเชื่อมจริงนั้นตรงกับเส้นทางการเชื่อมที่ออกแบบไว้มากน้อยเพียงใด และการวางแผนการเคลื่อนที่เข้าหา ถอยออก และการจัดตำแหน่งใหม่นั้นมีประสิทธิภาพเพียงใดเพื่อลดเวลาการเดินทางที่ไม่เกี่ยวข้องกับการเชื่อมระหว่างรอยเชื่อมให้น้อยที่สุด.
ความเร็วและประสิทธิภาพในการเชื่อมด้วยเลเซอร์นั้นขึ้นอยู่กับปัจจัยหลายประการ: กำลังและคุณภาพของลำแสงจากเครื่องกำเนิดเลเซอร์เป็นตัวกำหนดความเร็วสูงสุดตามทฤษฎี คุณสมบัติของวัสดุและรูปทรงของรอยเชื่อมเป็นตัวกำหนดว่าความเร็วที่ทำได้จริงนั้นคิดเป็นสัดส่วนเท่าใด โหมดการเชื่อม ตำแหน่งโฟกัส และการเลือกใช้ก๊าซช่วยเชื่อมเป็นตัวกำหนดว่ากระบวนการทำงานได้อย่างเหมาะสมสม่ำเสมอเพียงใด ประสิทธิภาพการทำงานแบบไดนามิกของระบบการเคลื่อนที่เป็นตัวกำหนดว่าความเร็วที่ตั้งโปรแกรมไว้จะเกิดขึ้นจริงมากน้อยเพียงใดในเส้นทางการเชื่อมจริง และระดับของระบบอัตโนมัติและทักษะของผู้ปฏิบัติงานเป็นตัวกำหนดว่าสัดส่วนของงานเชื่อมที่ดีในแต่ละกะการผลิตนั้นคิดเป็นสัดส่วนเท่าใด การปรับปรุงประสิทธิภาพการผลิตจำเป็นต้องพิจารณาปัจจัยเหล่านี้ทั้งหมดพร้อมกัน แทนที่จะมุ่งเน้นไปที่ตัวแปรใดตัวแปรหนึ่งเพียงอย่างเดียว.
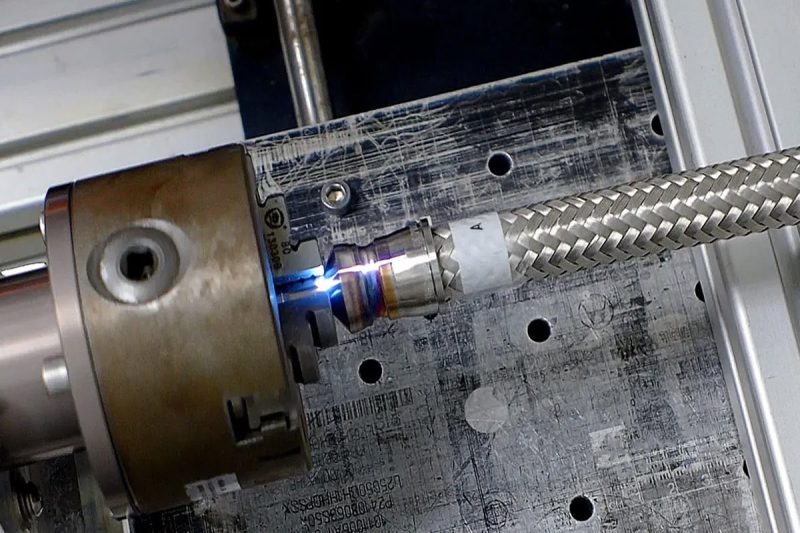
วิธีเพิ่มความเร็วและประสิทธิภาพในการเชื่อมด้วยเลเซอร์
ด้วยความเข้าใจอย่างชัดเจนเกี่ยวกับปัจจัยที่ควบคุมประสิทธิภาพการผลิตงานเชื่อมด้วยเลเซอร์ เส้นทางสู่การปรับปรุงจึงเป็นไปอย่างเป็นระบบ แทนที่จะเป็นการคาดเดา ส่วนนี้จะแปลงความเข้าใจนั้นไปสู่กลยุทธ์ที่เฉพาะเจาะจงและจัดลำดับความสำคัญ ซึ่งวิศวกรฝ่ายผลิตและผู้จัดการโรงงานสามารถนำไปใช้เพื่อเพิ่มผลผลิต ลดเวลาในการทำงาน และเพิ่มผลตอบแทนจากการลงทุนในการเชื่อมด้วยเลเซอร์ให้สูงสุด.
การปรับพารามิเตอร์เครื่องกำเนิดเลเซอร์ให้เหมาะสม
สำหรับเครื่องเชื่อมเลเซอร์ส่วนใหญ่ การเพิ่มประสิทธิภาพการผลิตอย่างมีนัยสำคัญสามารถทำได้โดยการปรับพารามิเตอร์อย่างเป็นระบบโดยไม่ต้องลงทุนเพิ่มเติม กำลังไฟฟ้า ความเร็วในการเคลื่อนที่ ตำแหน่งโฟกัส ความถี่พัลส์ (สำหรับระบบพัลส์) และอัตราการไหลของก๊าซช่วย ล้วนมีปฏิสัมพันธ์กันอย่างซับซ้อน และการผสมผสานพารามิเตอร์ที่ใช้ในการผลิตปัจจุบันอาจไม่ใช่ค่าที่เหมาะสมที่สุดอย่างแท้จริง วิธีการออกแบบการทดลองแบบมีโครงสร้าง (DoE) ซึ่งเป็นการเปลี่ยนแปลงพารามิเตอร์หลายตัวพร้อมกันในเมทริกซ์ที่วางแผนไว้ แทนที่จะปรับตัวแปรทีละตัว เป็นวิธีการที่มีประสิทธิภาพที่สุดในการระบุการผสมผสานพารามิเตอร์ที่ให้ความเร็วในการเชื่อมที่เร็วที่สุดโดยสอดคล้องกับคุณภาพการเชื่อมที่ต้องการ การพัฒนาพารามิเตอร์โดยใช้ DoE มักจะระบุความเร็วในการเชื่อมได้สูงกว่าวิธีการทดลองแบบปรับตัวแปรทีละตัวถึง 15-30 เปอร์เซ็นต์ เนื่องจากสามารถจับผลกระทบจากปฏิสัมพันธ์ระหว่างพารามิเตอร์ที่วิธีการแบบตัวแปรเดียวมองข้ามไปอย่างเป็นระบบ การบันทึกชุดพารามิเตอร์ที่เหมาะสมที่สุดสำหรับแต่ละการกำหนดค่าวัสดุ-ความหนา-รอยต่อ และจัดเก็บเป็นโปรแกรมที่มีชื่อในตัวควบคุมเครื่องจักร ช่วยให้สามารถตั้งค่าได้อย่างรวดเร็วและทำซ้ำได้สำหรับงานผลิตที่เกิดขึ้นซ้ำโดยไม่ต้องปรับให้เหมาะสมใหม่ คลังโปรแกรมนี้เป็นสินทรัพย์การดำเนินงานที่มีค่า ซึ่งมูลค่าทางเศรษฐกิจจะเพิ่มขึ้นตามจำนวนวัสดุและข้อต่อใหม่ๆ ที่เพิ่มเข้ามาเมื่อเวลาผ่านไป.
การอัปเกรดเป็นระบบที่มีกำลังไฟหรือความสว่างสูงกว่า
เมื่อระดับกำลังของเครื่องกำเนิดเลเซอร์ในปัจจุบันเป็นข้อจำกัดที่สำคัญที่สุดต่อความเร็วในการเชื่อม — เมื่อต้องใช้กำลังไฟฟ้าเต็มพิกัดเพื่อให้ได้ความเร็วในการผลิตปัจจุบัน และความเร็วที่สูงขึ้นจะต้องการกำลังไฟฟ้ามากกว่าที่ระบบมีให้ — การอัพเกรดเป็นเครื่องกำเนิดเลเซอร์ที่มีกำลังไฟฟ้าสูงกว่าหรือความสว่างสูงกว่าจึงเป็นหนทางที่ตรงที่สุดในการปรับปรุงความเร็ว ดังที่ได้กล่าวไปแล้ว การเพิ่มกำลังไฟฟ้าของเครื่องกำเนิดเลเซอร์เป็นสองเท่าโดยทั่วไปจะเพิ่มความเร็วในการเชื่อมได้ 60 ถึง 80 เปอร์เซ็นต์ ซึ่งแสดงถึงการลดเวลาในการทำงานลงอย่างมากสำหรับงานที่จำกัดด้วยกำลังไฟฟ้า ในกรณีอื่นๆ การอัพเกรดเป็นเครื่องกำเนิดเลเซอร์ที่มีความสว่างสูงกว่าที่มีกำลังไฟฟ้าเท่ากัน — โดยการใช้เทคโนโลยีไฟเบอร์แบบซิงเกิลโหมดหรือใกล้เคียงซิงเกิลโหมด — สามารถเพิ่มความหนาแน่นของกำลังไฟฟ้าที่มีประสิทธิภาพ ณ จุดโฟกัสได้เพียงพอที่จะทำให้ความเร็วในการเชื่อมสูงขึ้นโดยไม่ต้องเพิ่มกำลังไฟฟ้ารวม.
การปรับปรุงการเตรียมรอยต่อและการออกแบบอุปกรณ์ยึด
การลงทุนในคุณภาพการเตรียมรอยต่อและการออกแบบอุปกรณ์จับยึดชิ้นงาน มักให้ผลตอบแทนด้านผลิตภาพที่สูงกว่าการปรับพารามิเตอร์ของเครื่องกำเนิดเลเซอร์เพียงอย่างเดียว พื้นผิวสัมผัสที่ผ่านการกลึงหรือตัดด้วยเลเซอร์ ซึ่งรักษาความคลาดเคลื่อนในการประกอบที่แน่นหนาตามที่ต้องการสำหรับการเชื่อมแบบอัตโนมัติด้วยความเร็วสูง — โดยทั่วไปจะมีช่องว่างน้อยกว่า 0.1 มม. สำหรับงานโลหะแผ่น — ช่วยให้ได้ความเร็วในการเชื่อมที่สม่ำเสมอสูงสุด การออกแบบอุปกรณ์จับยึดชิ้นงานใหม่ที่ช่วยเพิ่มความเร็วในการโหลดชิ้นงาน รักษาความแม่นยำในการวางตำแหน่ง และรวมระบบจับยึดแบบแอคทีฟที่ชดเชยการบิดเบี้ยวจากความร้อนระหว่างการเชื่อม สามารถเพิ่มความเร็วในการเชื่อม ลดอัตราข้อบกพร่องของการเชื่อม และลดเวลาในการโหลดชิ้นงานได้พร้อมกัน สำหรับการผลิตในปริมาณมาก การลงทุนด้านวิศวกรรมในอุปกรณ์จับยึดชิ้นงานที่ออกแบบมาอย่างดีและเหมาะสมกับการใช้งาน จะคุ้มค่าด้วยการเพิ่มผลผลิตในทุกรอบการผลิตที่ใช้มัน.
การนำระบบตรวจสอบกระบวนการแบบเรียลไทม์มาใช้
ระบบตรวจสอบกระบวนการแบบเรียลไทม์ที่ตรวจจับความผิดปกติของกระบวนการ เช่น ช่องว่างรอยต่อที่เกินกำหนด การเบี่ยงเบนของตำแหน่งจุดโฟกัส หรือความไม่เสถียรของรูเชื่อม และกระตุ้นให้เกิดการแก้ไขทันทีหรือการปฏิเสธชิ้นส่วน จะช่วยป้องกันการสูญเสียผลผลิตที่เกิดจากการค้นพบรอยเชื่อมที่ชำรุดในขั้นตอนต่อไประหว่างการตรวจสอบคุณภาพ รอยเชื่อมที่พบว่ามีข้อบกพร่องที่สถานีเชื่อมใช้เวลาเพียงไม่กี่วินาทีในการปฏิเสธและเชื่อมใหม่ แต่รอยเชื่อมที่มีข้อบกพร่องเดียวกันที่พบระหว่างการตรวจสอบขั้นสุดท้ายอาจต้องใช้เวลาหลายชั่วโมงในการแก้ไขหรือส่งผลให้ต้องทิ้งชิ้นส่วนประกอบนั้นไป ระบบตรวจสอบแบบอินไลน์ ซึ่งใช้ชุดโฟโตไดโอด การถ่ายภาพบ่อเชื่อมด้วยกล้อง หรือการถ่ายภาพด้วยคลื่นแสงแบบออปติคอล (Optical Coherence Tomography) สำหรับการวัดการแทรกซึมแบบเรียลไทม์ จะเปลี่ยนการประกันคุณภาพจากกิจกรรมการตรวจจับในขั้นตอนต่อไปไปเป็นกิจกรรมการป้องกันในขั้นตอนต้นทาง ซึ่งจะช่วยลดอัตราการแก้ไขงานและการหยุดชะงักของผลผลิตที่เกิดขึ้น.
การบูรณาการระบบอัตโนมัติและหุ่นยนต์
การนำระบบจัดการชิ้นส่วนด้วยหุ่นยนต์ การเปลี่ยนอุปกรณ์จับยึดอัตโนมัติ หรือการป้อนชิ้นส่วนด้วยสายพานลำเลียง มาใช้ในเซลล์การเชื่อมเลเซอร์ที่เคยใช้แรงงานคน สามารถเพิ่มสัดส่วนผลผลิตต่อกะได้อย่างมาก โดยไม่ต้องเปลี่ยนแปลงพารามิเตอร์การเชื่อมใดๆ เซลล์ที่สามารถทำงานได้ 40 เปอร์เซ็นต์ของเวลาเลเซอร์เปิดในระบบการทำงานแบบใช้แรงงานคน — โดยมีผู้ปฏิบัติงานโหลดและขนถ่ายชิ้นส่วนแต่ละชิ้น — สามารถเพิ่มเวลาเลเซอร์เปิดได้ถึง 75-85 เปอร์เซ็นต์หลังจากใช้ระบบอัตโนมัติ ซึ่งเพิ่มผลผลิตที่มีประสิทธิภาพมากกว่าสองเท่าจากเครื่องกำเนิดเลเซอร์และความเร็วในการเชื่อมเท่าเดิม หุ่นยนต์ร่วมปฏิบัติงานทำให้ระบบอัตโนมัติเข้าถึงได้ง่ายสำหรับสภาพแวดล้อมการผลิตขนาดกลางและผลิตภัณฑ์ผสม ซึ่งก่อนหน้านี้ไม่สามารถคุ้มค่ากับต้นทุนการลงทุนของเซลล์หุ่นยนต์อุตสาหกรรมแบบดั้งเดิมได้ โดยทำให้การจัดการชิ้นส่วนมีความยืดหยุ่นและตั้งโปรแกรมใหม่ได้อย่างรวดเร็ว โดยไม่ต้องมีโครงสร้างพื้นฐานด้านความปลอดภัยที่หุ่นยนต์แบบดั้งเดิมต้องการ.
การนำเทคโนโลยีการเชื่อมด้วยเลเซอร์แบบไฮบริดมาใช้
การเชื่อมแบบไฮบริดเลเซอร์-อาร์ค — การผสมผสานลำแสงเลเซอร์เข้ากับอาร์ค MIG หรือ TIG ในกระบวนการเดียวที่ทำงานร่วมกัน — ช่วยเพิ่มประสิทธิภาพการผลิตของการเชื่อมเลเซอร์ให้ครอบคลุมวัสดุที่หนาขึ้นและช่องว่างรอยต่อที่กว้างกว่าที่การเชื่อมเลเซอร์แบบธรรมดาไม่สามารถทำได้ในเชิงเศรษฐกิจ เลเซอร์ให้การทะลุทะลวงลึกและความเร็วในการเคลื่อนที่สูง ในขณะที่อาร์คให้ความร้อน โลหะเติม และความสามารถในการเชื่อมช่องว่าง ผลลัพธ์ที่ได้คือความเร็วในการเชื่อมแผ่นเหล็กหนา — เหล็กกล้าคาร์บอน 10 ถึง 25 มม. — ที่เร็วกว่าการเชื่อม MIG แบบหลายรอบทั่วไปถึงสองถึงสี่เท่า พร้อมกับการบิดเบี้ยวที่ลดลงอย่างมากเนื่องจากความร้อนรวมที่ป้อนเข้าไปน้อยลง สำหรับการต่อเรือ การผลิตโครงสร้างขนาดใหญ่ และการผลิตภาชนะรับแรงดัน ซึ่งช่วงความหนาเหล่านี้มีความสำคัญ การเชื่อมแบบไฮบริดเลเซอร์ถือเป็นความก้าวหน้าด้านประสิทธิภาพการผลิตที่สำคัญที่สุดที่มีอยู่ในปัจจุบัน.
ลดเวลาที่ไม่ก่อให้เกิดผลผลิต
การวิเคราะห์วงจรการผลิตทั้งหมด ไม่ใช่แค่ขั้นตอนการเชื่อมเท่านั้น มักจะเผยให้เห็นว่าเวลาส่วนใหญ่ถูกใช้ไปกับกิจกรรมที่ไม่ก่อให้เกิดผลผลิตจากการเชื่อม เช่น การโหลดและขนถ่ายชิ้นส่วน การเปลี่ยนอุปกรณ์จับยึดระหว่างผลิตภัณฑ์รุ่นต่างๆ การตั้งค่าเครื่องจักรและการเปลี่ยนพารามิเตอร์ กิจกรรมบำรุงรักษาเชิงป้องกันที่กำหนดไว้ในช่วงเวลาการผลิต และการตรวจสอบคุณภาพที่สถานีเชื่อม การมุ่งเป้าไปที่องค์ประกอบเวลาที่ไม่ก่อให้เกิดผลผลิตเหล่านี้ ผ่านการวิเคราะห์การผลิตแบบลีน การลดเวลาการตั้งค่าผ่านการกำหนดมาตรฐานอุปกรณ์จับยึด และการกำหนดตารางกิจกรรมการบำรุงรักษาใหม่ให้ตรงกับช่วงเวลาหยุดทำงานที่วางแผนไว้ สามารถเพิ่มเวลาการเชื่อมที่มีประสิทธิภาพได้ 20 ถึง 40 เปอร์เซ็นต์ในโรงงานที่กิจกรรมเหล่านี้ใช้เวลาส่วนใหญ่ของกะการทำงานอยู่.
การฝึกอบรมและพัฒนาทักษะ
การลงทุนในการพัฒนาทักษะทางเทคนิคของบุคลากรด้านการเชื่อมด้วยเลเซอร์ โปรแกรมเมอร์ และช่างซ่อมบำรุง จะก่อให้เกิดผลตอบแทนด้านผลิตภาพที่เพิ่มขึ้นเรื่อยๆ ตามกาลเวลา เมื่อความรู้โดยรวมของทีมลึกซึ้งขึ้น ผู้ปฏิบัติงานที่เข้าใจหลักการทางฟิสิกส์ของกระบวนการเชื่อมด้วยเลเซอร์ สามารถระบุสัญญาณเตือนล่วงหน้าของการเปลี่ยนแปลงพารามิเตอร์ได้ เช่น การเปลี่ยนแปลงเล็กน้อยในลักษณะของรอยเชื่อม พฤติกรรมของกลุ่มพลาสมา หรือรูปแบบการกระเด็นของโลหะ ก่อนที่จะส่งผลให้เกิดชิ้นส่วนที่ชำรุด โปรแกรมเมอร์ที่เข้าใจพลวัตของระบบการเคลื่อนที่ สามารถสร้างเส้นทางการเชื่อมที่มีประสิทธิภาพมากขึ้น ซึ่งช่วยลดเวลาการเดินทางที่ไม่เกี่ยวข้องกับการเชื่อม และช่างซ่อมบำรุงที่เข้าใจข้อกำหนดการจัดตำแหน่งทางแสงของเครื่องกำเนิดเลเซอร์ สามารถทำการบำรุงรักษาเชิงป้องกันที่รักษาคุณภาพของลำแสง และด้วยเหตุนี้จึงรักษาความเร็วในการเชื่อมตลอดอายุการใช้งานของเครื่องได้.
การปรับปรุงประสิทธิภาพการผลิตในการเชื่อมด้วยเลเซอร์เป็นความพยายามที่ครอบคลุมหลายด้าน ตั้งแต่การปรับพารามิเตอร์ให้เหมาะสม การเพิ่มกำลังและความสว่าง การเตรียมรอยเชื่อมและการลงทุนในอุปกรณ์จับยึด การตรวจสอบแบบเรียลไทม์ การบูรณาการระบบอัตโนมัติ การนำกระบวนการแบบไฮบริดมาใช้ การลดเวลาที่ไม่ก่อให้เกิดผลผลิต และการพัฒนาทักษะของทีม ผลประโยชน์ที่ยิ่งใหญ่ที่สุดไม่ได้มาจากการแทรกแซงเพียงอย่างเดียว แต่มาจากผลทวีคูณของการปรับปรุงพร้อมกันในหลายมิติ และจากการมองว่าการปรับปรุงประสิทธิภาพการผลิตเป็นกระบวนการต่อเนื่องมากกว่าโครงการครั้งเดียว.
อุปสรรคทั่วไปที่ส่งผลต่อประสิทธิภาพการทำงาน และวิธีแก้ไขปัญหาเหล่านั้น
แม้แต่ในการเชื่อมด้วยเลเซอร์ที่มีเจตนาดี ปัญหาเฉพาะบางอย่างที่เกิดขึ้นซ้ำๆ ก็ยังคงกินเวลาทำงานที่มีประสิทธิภาพไปมากเกินสัดส่วน การระบุและแก้ไขปัญหาคอขวดเหล่านี้มักจะนำมาซึ่งผลผลิตที่เพิ่มขึ้นอย่างรวดเร็วและมากกว่าความพยายามในการปรับปรุงกระบวนการในวงกว้าง.
ปัญหาเรื่องการประกอบและการจัดแนว
ปัญหาการประกอบชิ้นงานที่ไม่ดี—ช่องว่างที่เกินค่าความคลาดเคลื่อนของกระบวนการเชื่อมด้วยเลเซอร์ การเยื้องศูนย์ระหว่างพื้นผิวที่ประกบกัน หรือขนาดชิ้นส่วนที่ไม่สม่ำเสมอจากการขึ้นรูปหรือการกลึงในขั้นตอนก่อนหน้า—เป็นปัญหาคอขวดที่จำกัดการผลิตที่พบได้บ่อยที่สุดในการเชื่อมด้วยเลเซอร์แบบออโตจีนัส เมื่อคุณภาพการประกอบชิ้นงานไม่สม่ำเสมอ ผู้ปฏิบัติงานต้องลดความเร็วในการเชื่อมเพื่อขยายบ่อหลอมและเชื่อมช่องว่างขนาดใหญ่ หรือใช้ลวดเชื่อมเสริมซึ่งจะทำให้ความเร็วในการเชื่อมลดลง หรือยอมรับอัตราการปฏิเสธที่สูงขึ้น การแก้ไขปัญหาการประกอบชิ้นงานต้องเริ่มจากต้นทางก่อนถึงสถานีเชื่อม—เช่น การปรับปรุงการบำรุงรักษาเครื่องมือขึ้นรูป การปรับค่าความคลาดเคลื่อนในการกลึงบนพื้นผิวรอยต่อให้เข้มงวดขึ้น และการตรวจสอบขนาดชิ้นงานขาเข้าเพื่อตรวจจับชิ้นส่วนที่ไม่เป็นไปตามมาตรฐานก่อนที่จะถึงเครื่องเชื่อม—แทนที่จะพยายามชดเชยความแปรปรวนของการประกอบชิ้นงานด้วยการปรับพารามิเตอร์การเชื่อมเพียงอย่างเดียว.
การบิดเบี้ยวจากความร้อนและการจัดการความร้อน
การบิดเบี้ยวจากความร้อน—การโก่งงอของชิ้นงานเนื่องจากการขยายตัวและการหดตัวจากความร้อนที่แตกต่างกันระหว่างการเชื่อม—รบกวนการผลิตในสองด้าน ประการแรก อาจทำให้ชิ้นส่วนเคลื่อนที่ออกจากตำแหน่งระหว่างการเชื่อม ทำให้เกิดความคลาดเคลื่อนในการประกอบ ซึ่งส่งผลให้คุณภาพการเชื่อมลดลงในระหว่างการผลิต และประการที่สอง อาจทำให้ชิ้นงานสำเร็จรูปมีขนาดไม่ตรงตามข้อกำหนด ทำให้ต้องเสียค่าใช้จ่ายในการดัดให้ตรง หรือก่อให้เกิดปัญหาในการประกอบในขั้นตอนต่อไป การเชื่อมด้วยเลเซอร์มีโซนที่ได้รับผลกระทบจากความร้อนแคบและใช้ความร้อนต่ำ ซึ่งช่วยลดการบิดเบี้ยวเมื่อเทียบกับการเชื่อมด้วยไฟฟ้า แต่ก็ไม่ได้กำจัดออกไปทั้งหมด โดยเฉพาะอย่างยิ่งในวัสดุบางหรือชิ้นส่วนประกอบที่ซับซ้อนซึ่งมีการสะสมของความเค้นตกค้าง.
การปรับลำดับการเชื่อมให้เหมาะสม — ลำดับการเชื่อมหลายๆ จุดในชิ้นส่วนประกอบ — และการใช้ระบบจับยึดชิ้นงานแบบแอคทีฟที่ช่วยจำกัดการบิดเบี้ยวระหว่างการเย็นตัว เป็นมาตรการหลักในการแก้ไขปัญหา ในชิ้นส่วนประกอบที่มีรอยเชื่อมหลายจุด การจำลองด้วยวิธีไฟไนต์เอเลเมนต์ของปฏิกิริยาทางความร้อนและทางกลต่อลำดับการเชื่อมที่แตกต่างกัน สามารถระบุลำดับที่ลดการบิดเบี้ยวสุทธิให้น้อยที่สุดก่อนเริ่มการผลิต ซึ่งจะช่วยหลีกเลี่ยงการลองผิดลองถูกที่มักเกิดขึ้นในการแก้ปัญหาการบิดเบี้ยวในกระบวนการผลิต การกำหนดค่ารูปทรงเรขาคณิตของอุปกรณ์จับยึดล่วงหน้าเพื่อชดเชยการบิดเบี้ยวที่คาดการณ์ได้ — การสร้างค่าชดเชยเชิงมุมหรือตำแหน่งโดยเจตนาซึ่งจะถูกหักล้างด้วยการบิดเบี้ยวจากการเชื่อม — เป็นอีกกลยุทธ์ที่มีประสิทธิภาพสำหรับการผลิตชิ้นส่วนประกอบจำนวนมากซึ่งรูปแบบการบิดเบี้ยวสามารถทำซ้ำได้.
คุณภาพการเชื่อมที่ไม่สม่ำเสมอ ส่งผลให้ต้องแก้ไขงานใหม่
ความแปรปรวนของคุณภาพการเชื่อมที่ส่งผลให้รอยเชื่อมจำนวนมากต้องได้รับการแก้ไขหรือทิ้งไปนั้น เป็นหนึ่งในปัญหาด้านประสิทธิภาพการผลิตที่ร้ายแรงที่สุด เพราะมันลดผลผลิตที่มีประสิทธิภาพและใช้เวลาเครื่องจักรเพิ่มเติมสำหรับการเชื่อมซ่อมแซม ความแปรปรวนของคุณภาพมักเกิดจากสาเหตุหนึ่งหรือมากกว่านั้น ได้แก่ การประกอบชิ้นส่วนที่ไม่สม่ำเสมอ การเบี่ยงเบนของพารามิเตอร์เครื่องกำเนิดเลเซอร์จากพารามิเตอร์กระบวนการที่ผ่านการรับรอง การเปลี่ยนแปลงตำแหน่งโฟกัสเนื่องจากการเสื่อมสภาพของส่วนประกอบทางแสงหรือการขยายตัวทางความร้อน การหยุดชะงักของการจ่ายก๊าซป้องกัน หรือการปนเปื้อนบนพื้นผิวของชิ้นงาน การวิเคราะห์หาสาเหตุที่แท้จริงโดยใช้ข้อมูลการตรวจสอบกระบวนการของเครื่องจักร — การเชื่อมโยงข้อบกพร่องด้านคุณภาพกับการเบี่ยงเบนของพารามิเตอร์เฉพาะที่บันทึกไว้ระหว่างการเชื่อม — เป็นวิธีการวินิจฉัยที่มีประสิทธิภาพมากที่สุดและช่วยให้สามารถดำเนินการแก้ไขที่ตรงเป้าหมายได้ แทนที่จะปรับพารามิเตอร์ในวงกว้างซึ่งอาจทำให้เกิดปัญหาหนึ่งแล้วไปเจอปัญหาอื่นแทน.
การหยุดทำงานของอุปกรณ์และช่องว่างในการบำรุงรักษา
การหยุดทำงานของอุปกรณ์โดยไม่ได้วางแผนไว้ล่วงหน้า ไม่ว่าจะเป็นจากความผิดพลาดของเครื่องกำเนิดเลเซอร์ ความล้มเหลวของชิ้นส่วนทางแสง ปัญหาของระบบระบายความร้อน หรือข้อผิดพลาดของระบบควบคุม จะทำให้การผลิตหยุดชะงักโดยไม่มีสัญญาณเตือนล่วงหน้าและในเวลาที่ไม่สามารถคาดเดาได้ ทำให้การวางแผนการผลิตและการรักษาสัญญาต่อลูกค้าเป็นไปได้ยาก วิธีรับมือที่มีประสิทธิภาพที่สุดคือการป้องกัน: การนำโปรแกรมการบำรุงรักษาเชิงป้องกันที่กำหนดโดยผู้ผลิตเครื่องกำเนิดเลเซอร์และเครื่องจักรมาใช้และดำเนินการอย่างสม่ำเสมอ เพื่อให้ทราบสภาพของชิ้นส่วนที่สึกหรอง่ายและสามารถจัดการได้ก่อนที่จะเกิดความเสียหาย แทนที่จะพบความเสียหายเมื่อเกิดขึ้นแล้ว การตรวจสอบตัวชี้วัดสุขภาพของอุปกรณ์ที่สำคัญ เช่น กำลังเอาต์พุตของเครื่องกำเนิดเลเซอร์ อุณหภูมิของระบบระบายความร้อน และการส่งผ่านแสงผ่านเส้นทางลำแสง จะช่วยเตือนล่วงหน้าถึงปัญหาที่กำลังเกิดขึ้น ทำให้สามารถเข้าแทรกแซงการบำรุงรักษาในช่วงเวลาหยุดทำงานตามแผน แทนที่จะซ่อมแซมฉุกเฉินในระหว่างการผลิต.
ปัญหาคอขวดด้านประสิทธิภาพการเชื่อมด้วยเลเซอร์ที่พบได้บ่อยที่สุด 4 ประการ ได้แก่ ความแปรปรวนในการประกอบชิ้นงาน การบิดเบี้ยวจากความร้อน ความไม่สม่ำเสมอของคุณภาพการเชื่อม และการหยุดทำงานของอุปกรณ์โดยไม่ได้วางแผนไว้ ซึ่งแต่ละประการมีสาเหตุที่เข้าใจได้และมาตรการแก้ไขที่มีประสิทธิภาพ การแก้ไขปัญหาเหล่านี้จำเป็นต้องพิจารณาทั้งต้นน้ำ (คุณภาพชิ้นงาน การออกแบบอุปกรณ์จับยึด) และปลายน้ำ (การตอบรับคุณภาพ) ของสถานีเชื่อมเอง และลงทุนในระเบียบวินัยการบำรุงรักษาเชิงป้องกันที่ช่วยรักษาประสิทธิภาพของอุปกรณ์ การแก้ไขปัญหาคอขวดใดคอขวดหนึ่งมักจะนำไปสู่การปรับปรุงประสิทธิภาพการผลิตที่มากขึ้นและรวดเร็วกว่าการเพิ่มประสิทธิภาพกระบวนการโดยทั่วไป.
การวัดและตรวจสอบประสิทธิภาพการเชื่อม
การปรับปรุงโดยปราศจากการวัดผลก็เหมือนการคาดเดา การกำหนดตัวชี้วัดประสิทธิภาพการผลิตที่ชัดเจนและกระบวนการที่เป็นระบบสำหรับการรวบรวม วิเคราะห์ และดำเนินการตามข้อมูลประสิทธิภาพ คือรากฐานของการปรับปรุงประสิทธิภาพการผลิตอย่างยั่งยืนและต่อเนื่องในงานเชื่อมเลเซอร์.
ตัวชี้วัดประสิทธิภาพหลักสำหรับการเชื่อมด้วยเลเซอร์
ตัวชี้วัดประสิทธิภาพการผลิต (KPI) ที่ให้ข้อมูลมากที่สุดสำหรับการเชื่อมด้วยเลเซอร์นั้นครอบคลุมสี่มิติ ตัวชี้วัดปริมาณงาน (Throughput KPI) — จำนวนชิ้นต่อชั่วโมง จำนวนการเชื่อมต่อกะ และความยาวการเชื่อมต่อวัน — วัดผลผลิตดิบและเป็นเกณฑ์พื้นฐานในการประเมินโครงการปรับปรุง ตัวชี้วัดคุณภาพ (Quality KPI) — อัตราการผ่านครั้งแรก อัตราข้อบกพร่องตามประเภทข้อบกพร่อง และชั่วโมงการแก้ไขต่อชั่วโมงการผลิต — วัดสัดส่วนของผลผลิตที่ตรงตามข้อกำหนดในการลองครั้งแรกและต้นทุนของความล้มเหลวด้านคุณภาพ ตัวชี้วัดการใช้ประโยชน์จากอุปกรณ์ (Equipment utilization KPI) — เวลาใช้งานเลเซอร์คิดเป็นเปอร์เซ็นต์ของเวลาการผลิตที่กำหนดไว้ เวลาเฉลี่ยระหว่างความล้มเหลว และเวลาเฉลี่ยในการซ่อมแซม — แสดงให้เห็นว่ามีการใช้กำลังการผลิตของอุปกรณ์อย่างมีประสิทธิภาพเพียงใดและพร้อมใช้งานสำหรับการผลิตอย่างน่าเชื่อถือเพียงใด ตัวชี้วัดความเสถียรของกระบวนการ (Process stability KPI) — ค่าเบี่ยงเบนมาตรฐานของพารามิเตอร์การเชื่อมที่สำคัญ (กำลัง ความเร็ว ตำแหน่งโฟกัส) ในแต่ละชุดการผลิต — บ่งชี้ว่ากระบวนการอยู่ภายใต้การควบคุมหรือเบี่ยงเบนไปในลักษณะที่จะแสดงออกมาเป็นปัญหาด้านคุณภาพในที่สุด.
การติดตามตัวชี้วัดประสิทธิภาพหลัก (KPI) เหล่านี้อย่างต่อเนื่อง — ด้วยรายละเอียดที่เพียงพอต่อการระบุแนวโน้ม เชื่อมโยงเหตุการณ์ด้านคุณภาพกับการเปลี่ยนแปลงพารามิเตอร์ของกระบวนการ และเปรียบเทียบประสิทธิภาพก่อนและหลังการปรับปรุง — คือโครงสร้างพื้นฐานด้านการวิเคราะห์ที่จะเปลี่ยนการจัดการผลิตภาพการเชื่อมจากวิธีการแก้ปัญหาแบบตั้งรับไปสู่การปรับปรุงอย่างต่อเนื่องเชิงรุก.
การปรับปรุงกระบวนการโดยใช้ข้อมูลเป็นพื้นฐาน
เครื่องเชื่อมเลเซอร์สมัยใหม่มีการรวมเอาความสามารถในการบันทึกข้อมูลเข้าไว้ด้วย ซึ่งจะบันทึกพารามิเตอร์ของกระบวนการด้วยความถี่สูงตลอดการเชื่อมแต่ละครั้ง เช่น กำลังไฟ ความเร็ว ตำแหน่งโฟกัส ความเข้มของการปล่อยพลาสมา และสัญญาณอื่นๆ ทำให้เกิดบันทึกกระบวนการที่มีการประทับเวลาสำหรับทุกการเชื่อมที่ผลิตขึ้น เมื่อข้อมูลกระบวนการนี้เชื่อมโยงกับผลการตรวจสอบคุณภาพในขั้นตอนถัดไป จะทำให้สามารถระบุลักษณะเฉพาะของพารามิเตอร์ที่ทำนายการเกิดข้อบกพร่อง กำหนดขีดจำกัดการควบคุมกระบวนการทางสถิติสำหรับพารามิเตอร์ที่ตรวจสอบ และเรียกใช้การแจ้งเตือนอัตโนมัติเมื่อพารามิเตอร์เบี่ยงเบนไปสู่สภาวะที่อยู่นอกเหนือการควบคุม แนวทางการจัดการกระบวนการแบบวงปิดที่ขับเคลื่อนด้วยข้อมูลนี้ช่วยลดอัตราข้อบกพร่อง ปรับปรุงการกระจายคุณภาพ และให้หลักฐานที่เป็นเอกสารเกี่ยวกับการปฏิบัติตามกระบวนการสำหรับลูกค้าและหน่วยงานกำกับดูแลที่ต้องการความสามารถในการตรวจสอบย้อนกลับของกระบวนการ เมื่อเครื่องมือวิเคราะห์กระบวนการที่ใช้ AI ช่วยเหลือเข้าถึงได้ง่ายขึ้น ความสามารถในการระบุรูปแบบที่ซับซ้อนและมีหลายพารามิเตอร์ที่นำไปสู่ความล้มเหลวทางคุณภาพ ซึ่งเป็นรูปแบบที่ละเอียดอ่อนเกินกว่าที่การวิเคราะห์ข้อมูลดิบของมนุษย์จะตรวจจับได้ กำลังขยายประโยชน์ด้านผลิตภาพของการตรวจสอบกระบวนการจากการควบคุมคุณภาพแบบตอบสนองไปสู่การประกันคุณภาพเชิงทำนายอย่างแท้จริง ซึ่งข้อบกพร่องจะถูกทำนายและป้องกันแทนที่จะตรวจพบหลังจากเกิดขึ้นแล้ว.
การวัดและติดตามประสิทธิภาพการผลิตจะเปลี่ยนการปรับปรุงงานเชื่อมจากกิจกรรมที่ใช้สัญชาตญาณไปสู่ระเบียบวินัยทางวิทยาศาสตร์ การเลือกตัวชี้วัดประสิทธิภาพ (KPI) ที่เหมาะสม เช่น ปริมาณงาน คุณภาพ การใช้ประโยชน์จากอุปกรณ์ และความเสถียรของกระบวนการ — ที่ติดตามอย่างสม่ำเสมอและวิเคราะห์อย่างเป็นระบบ — จะช่วยระบุโอกาสในการปรับปรุงที่มีผลกระทบสูงสุด วัดผลตอบแทนจากการลงทุนในการปรับปรุง และรักษาความต่อเนื่องของการปรับปรุงอย่างต่อเนื่องผ่านการมองเห็นที่ได้จากการวัดผล.
บทสรุป
บทความนี้ได้ทำการตรวจสอบอย่างครอบคลุมเกี่ยวกับความเร็วและประสิทธิภาพการผลิตของเครื่องเชื่อมเลเซอร์ ตั้งแต่เกณฑ์มาตรฐานความเร็วที่เป็นรูปธรรมซึ่งกำหนดศักยภาพด้านประสิทธิภาพของเทคโนโลยี ไปจนถึงปัจจัยหลายมิติที่กำหนดว่าศักยภาพนั้นจะเกิดขึ้นจริงในการผลิตหรือไม่ และกลยุทธ์การปรับปรุงเฉพาะและการวัดผลที่ขับเคลื่อนการเติบโตของประสิทธิภาพการผลิตอย่างยั่งยืน.
ข้อได้เปรียบด้านความเร็วของการเชื่อมด้วยเลเซอร์เมื่อเทียบกับกระบวนการเชื่อมแบบอาร์คทั่วไปนั้นเป็นเรื่องจริงและมีนัยสำคัญ โดยเร็วกว่าการเชื่อม TIG ถึง 5-10 เท่า และเร็วกว่าการเชื่อม MIG ถึง 2-3 เท่า สำหรับวัสดุที่มีความหนาปกติ แต่ความเร็วในการเชื่อมเป็นเพียงองค์ประกอบหนึ่งของประสิทธิภาพการผลิตเท่านั้น ปัจจัยที่กำหนดปริมาณการผลิตที่แท้จริงนั้นครอบคลุมทุกระดับของการทำงานเชื่อม ได้แก่ กำลังและความสว่างของเครื่องกำเนิดเลเซอร์ รูปทรงของวัสดุและรอยต่อ โหมดการเชื่อมและการปรับพารามิเตอร์ให้เหมาะสม ประสิทธิภาพการทำงานแบบไดนามิกของระบบการเคลื่อนที่ ระดับการทำงานอัตโนมัติของเซลล์การผลิต และความสามารถของผู้ปฏิบัติงานและช่างเทคนิคที่ตั้งโปรแกรม ตั้งค่า และบำรุงรักษาอุปกรณ์ การจัดการแต่ละมิติเหล่านี้อย่างเป็นระบบ ไม่ว่าจะเป็นการปรับพารามิเตอร์ให้เหมาะสมอย่างมีโครงสร้าง การลงทุนในการเตรียมรอยต่อ การบูรณาการระบบอัตโนมัติ การนำกระบวนการแบบไฮบริดมาใช้ การลดเวลาที่ไม่ก่อให้เกิดผลผลิต และการพัฒนาทักษะของทีม จะช่วยเพิ่มผลผลิตในระยะยาวได้อย่างที่การแทรกแซงเพียงอย่างเดียวไม่สามารถทำได้.
ปัญหาคอขวดทั่วไปที่ขัดขวางไม่ให้โรงงานใช้ประโยชน์จากเครื่องเชื่อมเลเซอร์ได้อย่างเต็มประสิทธิภาพ ได้แก่ การประกอบที่ไม่เหมาะสม การบิดเบี้ยวจากความร้อน คุณภาพการเชื่อมที่ผันผวน และการหยุดทำงานของอุปกรณ์โดยไม่ได้วางแผนไว้ ซึ่งเป็นปัญหาที่เข้าใจกันดีและสามารถแก้ไขได้ด้วยการปรับปรุงกระบวนการต้นน้ำ การตรวจสอบแบบเรียลไทม์ และการบำรุงรักษาเชิงป้องกัน และกรอบการวัดผลด้วยตัวชี้วัดประสิทธิภาพ (KPI) ด้านปริมาณงาน คุณภาพ การใช้ประโยชน์จากอุปกรณ์ และความเสถียรของกระบวนการ จะช่วยให้มองเห็นภาพรวมที่จำเป็นในการระบุว่าการลงทุนเพื่อการปรับปรุงในส่วนใดจะให้ผลตอบแทนสูงสุด และเพื่อยืนยันว่าโครงการริเริ่มในการปรับปรุงนั้นได้ผลตามที่ตั้งใจไว้.
สำหรับโรงงานอุตสาหกรรมที่ได้นำการเชื่อมด้วยเลเซอร์มาใช้แล้ว บทความนี้จะนำเสนอโครงสร้างที่เป็นระบบเพื่อเพิ่มประสิทธิภาพการผลิตจากเงินลงทุนที่มีอยู่ ส่วนสำหรับผู้ที่กำลังพิจารณาการเชื่อมด้วยเลเซอร์เป็นครั้งแรก บทความนี้จะช่วยสร้างความคาดหวังที่สมจริงเกี่ยวกับสิ่งที่เทคโนโลยีนี้สามารถมอบให้ได้ และสิ่งที่ระบบการผลิตโดยรอบต้องการเพื่อให้ได้ประสิทธิภาพการผลิตที่เชื่อถือได้และยั่งยืนในระยะยาว.
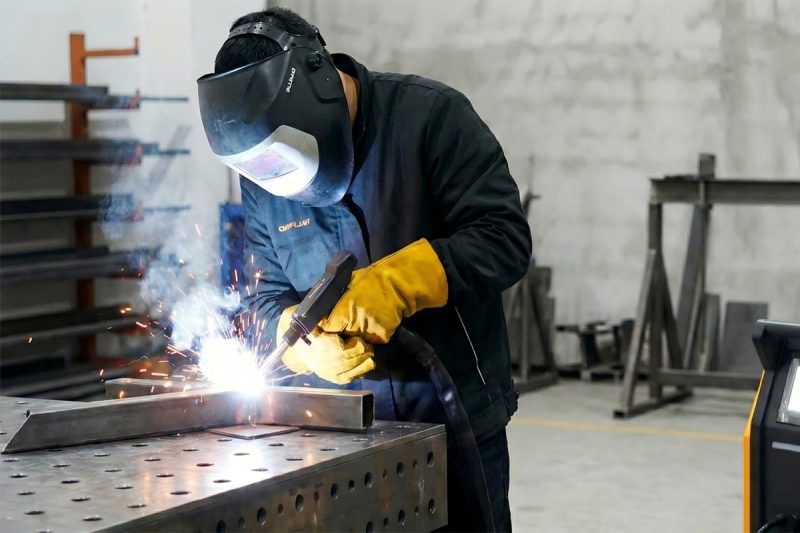
รับโซลูชันการเชื่อมด้วยเลเซอร์
การแปลงศักยภาพด้านผลิตภาพของการเชื่อมด้วยเลเซอร์ให้เป็นผลลัพธ์การผลิตที่วัดได้นั้น จำเป็นต้องใช้อุปกรณ์ที่เหมาะสม กำหนดคุณสมบัติให้ถูกต้องเหมาะสมกับการใช้งาน และได้รับการสนับสนุนจากผู้จำหน่ายที่มีความเชี่ยวชาญทางเทคนิคอย่างลึกซึ้ง เพื่อสนับสนุนการเพิ่มประสิทธิภาพตั้งแต่การติดตั้งครั้งแรกไปจนถึงการปรับปรุงอย่างต่อเนื่องตลอดอายุการใช้งานของเครื่องจักร.
แอคเทค เลเซอร์ เป็นผู้ผลิตเครื่องเชื่อมเลเซอร์มืออาชีพที่มีประสบการณ์มากกว่าทศวรรษในการให้บริการลูกค้าในภาคอุตสาหกรรมต่างๆ เช่น ยานยนต์ การบินและอวกาศ อุปกรณ์ทางการแพทย์ อิเล็กทรอนิกส์ และการผลิตโลหะทั่วไป ผลิตภัณฑ์เครื่องเชื่อมเลเซอร์ของบริษัทครอบคลุมหลากหลายประเภท เครื่องเชื่อมเลเซอร์แบบพกพา เหมาะสำหรับงานซ่อมแซมที่ยืดหยุ่นและการผลิตจำนวนน้อย ระบบแบบพกพาและแบบตั้งโต๊ะสำหรับการเชื่อมชิ้นส่วนที่มีความแม่นยำสูง, เครื่องเชื่อมเลเซอร์อัตโนมัติ สำหรับงานเชื่อมที่ต้องการความคลาดเคลื่อนของช่องว่างและการควบคุมรูปทรงรอยเชื่อมอย่างแม่นยำ ระบบกำลังสูงถึง 6,000 วัตต์ เหมาะสำหรับงานเชื่อมชิ้นงานหนาและงานเชื่อมความเร็วสูง รวมถึงหุ่นยนต์เชื่อมเลเซอร์อัตโนมัติเต็มรูปแบบที่มีการเคลื่อนที่แบบหกแกน สำหรับเส้นทางการเชื่อมสามมิติที่ซับซ้อนและการผลิตแบบไร้คนควบคุมที่มีประสิทธิภาพสูง ทั้งหมดนี้สร้างขึ้นจากเครื่องกำเนิดเลเซอร์ไฟเบอร์คุณภาพสูงจากแบรนด์ที่ได้รับการยอมรับทั่วโลก เช่น Raycus, JPT และ IPG พร้อมด้วยระบบควบคุมการเคลื่อนที่ขั้นสูง ตัวเลือกการตรวจสอบกระบวนการแบบเรียลไทม์ และระบบส่งก๊าซป้องกันที่ยืดหยุ่น.
การรับรอง CE และ FDA ยืนยันว่าสอดคล้องกับมาตรฐานความปลอดภัยและคุณภาพระดับสากล สามารถปรับแต่งกำลังไฟของเครื่องกำเนิดเลเซอร์ การกำหนดค่าหัวเชื่อม ระดับการทำงานอัตโนมัติ และอินเทอร์เฟซควบคุม เพื่อให้ระบบตรงกับความต้องการในการผลิตเฉพาะด้าน รวมถึงรูปทรงของรอยเชื่อม ส่วนผสมของวัสดุ และเป้าหมายปริมาณงาน ซึ่งเป็นตัวกำหนดค่าที่เหมาะสมที่สุดสำหรับแต่ละการใช้งาน กรอบการบริการตลอดอายุการใช้งานครอบคลุมการให้คำปรึกษาก่อนการขายและการประเมินความเป็นไปได้ของความเร็วในการเชื่อม การติดตั้งอย่างมืออาชีพและการตรวจสอบพารามิเตอร์สำหรับวัสดุและรอยเชื่อมเฉพาะ การฝึกอบรมผู้ปฏิบัติงานและการเขียนโปรแกรมอย่างครอบคลุม การจัดหาชิ้นส่วนอะไหล่ในราคาที่แข่งขันได้ และการสนับสนุนทางเทคนิคหลังการขายที่ตอบสนองรวดเร็ว รวมถึงการวินิจฉัยระยะไกล ซึ่งเป็นการสร้างความร่วมมือที่สมบูรณ์แบบที่จำเป็นต่อการบรรลุและรักษาความเร็วในการเชื่อมและระดับผลผลิตที่ทำให้การเชื่อมด้วยเลเซอร์เป็นข้อได้เปรียบในการแข่งขันอย่างแท้จริงในการใช้งานต่างๆ.
ข้อมูลติดต่อ
- [email protected]
- [email protected]
- +86-19963414011
- หมายเลข 3 โซน A เขตอุตสาหกรรม Luzhen เมือง Yucheng มณฑลซานตง
รับโซลูชันเลเซอร์