

Скорость и производительность лазерного сварочного аппарата
В современном производстве скорость и производительность — это не просто операционные показатели, а конкурентные императивы. Необходимость производить больше деталей за смену, сокращать время цикла и контролировать затраты на рабочую силу заставляет инженеров-технологов тщательно анализировать каждый этап процесса, и сварка не является исключением. Для многих применений в области соединения металлов лазерная сварка стала технологией, которая решает давнюю проблему несоответствия скорости соединения и качества сварки, обеспечивая и то, и другое на уровнях, недоступных для дуговой сварки.
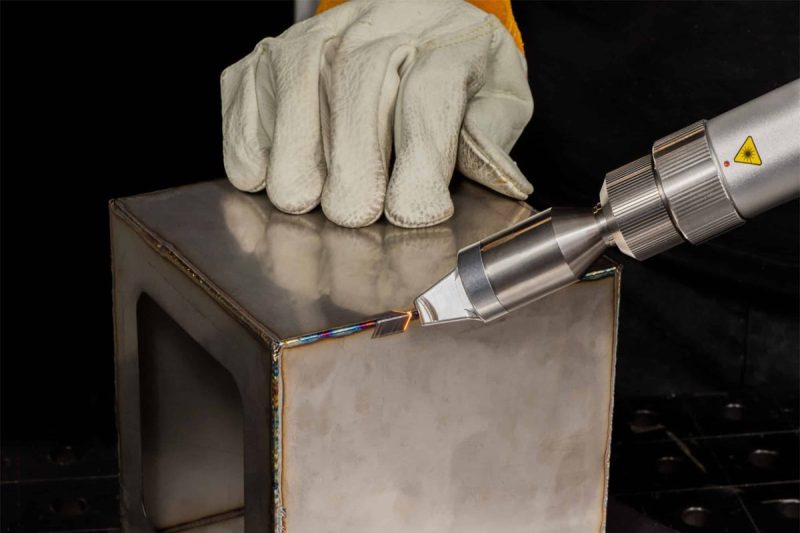
А лазерный сварочный аппарат В данном случае используется сфокусированный луч лазерного генератора для расплавления и сплавления металла в месте соединения. Энергия подается с исключительной точностью на чрезвычайно малую площадь, генерируя плотность мощности, которая может превышать один миллион ватт на квадратный сантиметр. При такой интенсивности металл не просто плавится на поверхности — он локально испаряется, образуя характерное глубокое проникновение в виде «замочной скважины», которое позволяет лазерному лучу сплавлять металл глубоко под поверхностью за один проход. В результате получается узкий, глубокий сварной шов, выполняемый со скоростью, которая часто в пять-десять раз выше, чем при обычной TIG-сварке, и в два-три раза выше, чем при MIG-сварке на материалах сопоставимой толщины.
Однако скорость сварки — это более тонкое понятие, чем простое значение в метрах в минуту. Процесс сварки, который обеспечивает сварку с высокой линейной скоростью, но требует значительного времени на закрепление деталей, часто приводит к дефектам, требующим доработки, или работает продуктивно лишь в течение части каждой смены из-за перерывов на техническое обслуживание, не является по-настоящему продуктивным процессом. Истинная производительность сварки охватывает весь производственный цикл — время работы дуги как долю от общего доступного времени, процент приемки готовых сварных швов с первого раза, интеграцию процесса сварки с подготовкой деталей на предыдущих этапах и контролем качества на последующих этапах, а также эффективность использования основного оборудования в течение смен и производственных циклов.
В данной статье рассматриваются все аспекты производительности лазерной сварки. Анализируются реальные скоростные характеристики лазерной сварки для различных материалов и толщин, совокупность факторов, определяющих, достигает ли установка лазерной сварки своего теоретического потенциала скорости на практике, конкретные стратегии оптимизации, повышающие производительность, распространенные узкие места, препятствующие реализации полного потенциала производительности оборудования, а также система измерения, которая превращает повышение производительности в дисциплину, основанную на данных, а не на догадках.
Оглавление
Насколько быстра лазерная сварка? Понимание эталонных показателей производительности.
Прежде чем рассматривать факторы, определяющие производительность лазерной сварки, полезно установить конкретные скоростные показатели и понять, как эти показатели соотносятся с конкурирующими технологиями сварки. Такой подход позволяет избежать как переоценки — когда технические характеристики производителя рассматриваются как гарантированные результаты производства — так и недооценки реальных возможностей технологии при хорошо оптимизированных производственных условиях.
Типичные скорости сварки в зависимости от материала и толщины
Скорость лазерной сварки существенно варьируется в зависимости от типа материала, его толщины и мощности используемого лазерного генератора. На тонких материалах нержавеющая сталь Для листового металла толщиной 1 мм, что является распространенным размером в оборудовании для пищевой промышленности, корпусах медицинских приборов и бытовой электроники, лазерный генератор мощностью 3000 Вт обычно обеспечивает непрерывную сварку со скоростью от 8 до 15 метров в минуту. Для нержавеющей стали толщиной 3 мм, используемой в конструкционных корпусах и промышленных кожухах, тот же лазерный генератор мощностью 3000 Вт обеспечивает скорость от 3 до 6 метров в минуту. Для низкоуглеродистой стали толщиной 6 мм, распространенной в автомобильных конструкционных компонентах и промышленном производстве, типичная скорость составляет от 1 до 3 метров в минуту при выходной мощности 6000 Вт.
Алюминий обладает различными характеристиками из-за высокой теплопроводности и высокой отражательной способности на длине волны волоконного лазера. На 2 мм алюминий — Толщина листового металла автомобильного кузова — хорошо оптимизированный волоконный лазерный генератор мощностью 4000 Вт обеспечивает скорость сварки от 5 до 10 метров в минуту. Титан, обладающий более низкой теплопроводностью, чем сталь, сваривается быстрее при эквивалентной толщине и мощности: 2 мм титана можно сварить со скоростью от 6 до 12 метров в минуту с помощью лазерного генератора мощностью 3000 Вт. Эти цифры представляют собой фактическую скорость сварки — скорость, с которой сварной шов завершается во время активного лазерного излучения — и не включают время на фиксацию, позиционирование и обработку, которые определяют общее время цикла.
Сравнение лазерной сварки с TIG, MIG и плазменной сваркой.
Преимущество лазерной сварки по сравнению с дуговой сваркой наиболее заметно на тонких и средних материалах, где концентрированная энергия лазера обеспечивает глубокое проплавление за один проход без предварительного нагрева, охлаждения между проходами и многопроходной последовательности, необходимых для дуговой сварки толстых пластин. Сварка TIG на нержавеющей стали толщиной 2 мм обычно достигает скорости от 0,3 до 0,8 метров в минуту при наличии квалифицированного оператора — это лишь малая часть от 8–15 метров в минуту, достижимых при лазерной сварке. Сварка MIG быстрее, чем TIG, и более сопоставима с лазерной сваркой на более толстых материалах, но все же обычно достигает лишь 1–3 метров в минуту на материалах толщиной 3 мм. углеродистая сталь, В отличие от лазерной сварки со скоростью 3-6 метров в минуту, плазменная сварка заполняет пробел между TIG-сваркой и лазерной сваркой в некоторых диапазонах толщины, но ей не хватает возможности лазера достигать очень высокого соотношения глубины к ширине, что уменьшает деформацию и позволяет создавать плотные соединения.
Помимо линейной скорости, узкая зона термического воздействия лазерной сварки значительно снижает деформацию после сварки по сравнению с дуговыми процессами, что во многих случаях исключает или сокращает операции по выравниванию и финишной обработке, которые занимают значительное время производства после сварочного аппарата. Эта косвенная экономия времени — часто не поддающаяся количественной оценке при сравнении скоростей — может быть столь же значительной, как и прямое преимущество в скорости сварки, при определении общего времени производственного цикла.
Почему одной лишь скорости недостаточно для определения производительности
Лазерный сварочный аппарат, способный сваривать со скоростью 10 метров в минуту, не приносит никакой пользы с точки зрения производительности, если 80 процентов доступного времени смены простаивает — ожидая детали, выполняя изменения настроек, проводя техническое обслуживание или обрабатывая доработки. Производительность сварки в промышленном смысле — это произведение достижимой скорости сварки и доли доступного времени, в течение которого аппарат активно производит качественные сварные швы. Эта доля — часто называемая временем работы дуги или временем работы лазера в контексте сварки — обычно намного ниже, чем предполагают наивные ожидания. В станциях лазерной сварки с ручной загрузкой без автоматизации доля времени работы лазера составляет от 30 до 50 процентов от общего времени смены, что означает, что от половины до двух третей потенциального объема сварочных работ теряется из-за непроизводительного времени. Автоматизированные ячейки с роботизированной обработкой деталей и интеллектуальной конструкцией оснастки могут увеличить время работы лазера до более чем 80 процентов, используя преимущество скорости лазерного генератора на гораздо большей части каждого производственного часа.
Лазерная сварка обеспечивает линейную скорость от 1 до 15 метров в минуту для распространенных типов материалов и толщин, неизменно превосходя TIG-сварку в пять-десять раз и MIG-сварку в два-три раза в сопоставимых условиях. Однако эти скорости представляют собой верхний предел производительности — фактическая производительность зависит от того, какая часть каждой смены тратится на активную сварку по сравнению с настройкой, обработкой и обслуживанием. Для максимизации реальной производительности необходимо как оптимизировать скорость сварки, так и максимизировать долю доступного времени, в течение которого эта скорость используется продуктивно.
Факторы, влияющие на скорость и производительность лазерной сварки.
Скорость сварки, достигаемая лазерной сварочной установкой в процессе производства, является результатом взаимодействия множества переменных. Некоторые из них определяются на этапе спецификации оборудования — мощность лазерного генератора, качество луча и характеристики системы перемещения. Другие определяются конструкцией производственного процесса — геометрией шва, оснасткой и уровнем автоматизации. Третьи определяются качеством повседневной эксплуатации — настройками параметров, методами технического обслуживания и компетентностью оператора. Понимание вклада каждого фактора позволяет целенаправленно инвестировать в улучшения, обеспечивающие наибольший прирост производительности.
Мощность и качество лазерного луча лазерного генератора
Мощность лазерного генератора является наиболее прямым фактором, определяющим скорость сварки для заданного материала и толщины. Физика образования сквозного отверстия требует минимальной плотности мощности в фокусной точке, которая зависит от тепловых свойств материала; как только этот порог превышен, более высокая мощность позволяет увеличить скорость сварки при сохранении полного проплавления. На практике удвоение мощности лазерного генератора с 3000 Вт до 6000 Вт обычно увеличивает скорость сварки на 60–80 процентов для заданного материала и толщины — это существенный прирост, хотя и не удвоение, поскольку зависимость между мощностью и скоростью не является идеально линейной из-за тепловой динамики сварочной ванны.
Качество луча, характеризуемое произведением параметров луча (BPP) или фактором M², определяет, насколько плотно можно сфокусировать луч для данной оптической конфигурации. Высокояркий лазерный генератор с превосходным качеством луча может фокусировать луч в меньшее пятно, чем источник меньшей яркости той же мощности, достигая более высокой плотности мощности и, следовательно, более высокой скорости сварки. Современные одномодовые волоконные лазерные генераторы производят лучи почти теоретического качества, которые можно сфокусировать до диаметра пятна менее 0,1 мм, что позволяет создавать сквозные отверстия при относительно небольших средних мощностях. Это преимущество в качестве луча особенно важно для сварки тонких материалов, где узкие пропилы и минимальные зоны термического воздействия так же важны, как и скорость.
Тип и толщина материала
Различные металлы реагируют на лазерную сварку с очень разными скоростными характеристиками, определяемыми их оптическим поглощением, теплопроводностью, температурой плавления и состоянием поверхности. Низкоуглеродистая сталь имеет относительно высокое поглощение на длине волны волоконного лазера и умеренную теплопроводность, что делает ее одним из наиболее эффективных материалов для лазерной сварки — высокие скорости достижимы при умеренной мощности лазерного генератора. Нержавеющая сталь по своим сварочным характеристикам аналогична углеродистой стали. Высокая теплопроводность алюминия быстро рассеивает тепло от зоны сварки, требуя более высокой плотности мощности для поддержания образования «замочной скважины» и ограничивая достижимую скорость сварки по сравнению с углеродистой сталью при сопоставимой толщине. Медь является наиболее сложным распространенным конструкционным металлом для волоконной лазерной сварки: ее почти идеальная отражательная способность на длине волны 1064 нм при комнатной температуре означает, что для образования «замочной скважины» требуется чрезвычайно высокая пиковая плотность мощности, а после образования «замочной скважины» высокая теплопроводность требует поддержания высокой мощности для сохранения проплавления.
Толщина материала напрямую определяет минимальную мощность лазерного генератора, необходимую для однопроходной сварки с полным проплавлением. При толщине материала ниже минимального значения, обеспечивающего образование сквозного отверстия, сварка должна либо выполняться в несколько проходов (что снижает скорость), либо использоваться сварка в режиме кондукции, которая имеет изначально меньшее соотношение глубины к ширине и больший подвод тепла. Таким образом, выбор мощности лазерного генератора, соответствующей толщине самого толстого материала в производственном диапазоне, с учетом соответствующего запаса на вариативность процесса, является основополагающим решением, определяющим максимальную скорость работы установки.
Точность проектирования и подгонки соединений
Геометрия сварного шва и точность позиционирования деталей относительно друг друга в точке сварки оказывают существенное влияние на достижимую скорость сварки. Узкий, сфокусированный луч лазерной сварки очень чувствителен к зазору в шве — при автогенной сварке (без присадочной проволоки) зазор, превышающий примерно 10 процентов толщины пластины, может привести к прохождению луча без сплавления шва, что потребует либо снижения скорости сварки, расширяющего сварочную ванну для перекрытия зазора, либо использования присадочной проволоки, что усложнит процесс и снизит скорость. Плотные стыковые соединения с обработанными или вырезанными лазером сопрягаемыми поверхностями и жестким креплением, обеспечивающим контроль зазора на протяжении всего термического цикла сварки, позволяют достичь самых высоких и стабильных скоростей сварки. Нахлесточные соединения более устойчивы к изменениям поверхности, но вносят чувствительность к глубине сварочной ванны в зависимости от размера нахлеста, которую необходимо контролировать при креплении.
Выбор конструктивных решений, минимизирующих поперечное сечение сварного шва — узкие стыковые соединения вместо широких угловых — также напрямую уменьшает объем металла, который необходимо расплавить на единицу длины сварного шва, при более высоких скоростях перемещения для заданной мощности лазерного генератора. Инженеры-конструкторы, оптимизирующие геометрию соединения для лазерной сварки, а не адаптирующие конструкции, изначально разработанные для дуговой сварки, неизменно достигают более высоких скоростей сварки, чем те, кто просто заменяет лазерную сварку в конструкции соединения, оптимизированной для другого процесса. Конкретные конструктивные решения, способствующие повышению производительности лазерной сварки, включают в себя устранение ненужного объема сварного шва за счет использования минимального поперечного сечения соединения, соответствующего конструктивным требованиям, проектирование самоцентрирующихся элементов в сопрягаемых деталях, что снижает сложность крепления и время загрузки детали, а также определение качества обработки поверхности соединений, которое минимизирует оксидные и загрязняющие слои, ухудшающие передачу энергии и требующие очистки перед сваркой.
Режим сварки: непрерывный волновой или импульсный.
Генераторы лазеров непрерывного излучения (НН) поддерживают постоянную выходную мощность во время сварки, создавая условия для образования сварочной ванны и образования сквозного отверстия, что позволяет достигать максимально высоких линейных скоростей сварки. Сварка НН является стандартным режимом для высокопроизводительных работ с углеродистой сталью, нержавеющей сталью и алюминием, где основными целями являются максимальная скорость и глубокое проплавление. Импульсные лазерные генераторы подают энергию дискретными импульсами — высокая пиковая мощность в течение короткого времени, за которой следует период низкой или нулевой эмиссии. Этот режим снижает средний подвод тепла, позволяет более точно контролировать размеры сварочной ванны и хорошо подходит для тонких материалов, термочувствительных узлов и применений, где сварочная ванна должна тщательно контролироваться для достижения определенных металлургических результатов. Компромиссом обычно является более низкая средняя скорость сварки по сравнению с НН при эквивалентной средней мощности, поскольку время между импульсами не является продуктивным временем сварки. Выбор соответствующего режима — НН для применений, где важна скорость, импульсный режим для применений, где важна качество — является фундаментальным параметром производительности.
Фокусное положение и размер пятна луча
Положение фокусной точки лазерного луча относительно поверхности материала — расстояние расфокусировки — контролирует плотность мощности, подаваемой в зону сварки, и, следовательно, режим и глубину проплавления. При нулевой или близкой к ней расфокусировке плотность мощности максимальна, что способствует образованию сквозного отверстия и глубокому проплавлению при самых высоких скоростях перемещения. По мере увеличения расфокусировки — перемещения фокусной точки выше или ниже поверхности — плотность мощности падает, и сварной шов переходит из режима образования сквозного отверстия в режим теплопроводности, уменьшая глубину проплавления и требуя более низких скоростей перемещения для поддержания сплавления в корне шва. Поэтому поддержание правильного положения фокуса на протяжении всего сварочного процесса — с учетом любых изменений высоты поверхности заготовки или теплового расширения приспособления — имеет важное значение для стабильного высокоскоростного производства. Емкостные или оптические системы измерения высоты, которые активно поддерживают постоянное расстояние между сварочной головкой и поверхностью заготовки, являются стандартным оборудованием в высокопроизводительных лазерных сварочных ячейках.
Помощь в выборе газа и регулировании расхода.
Вспомогательный газ, подаваемый коаксиально через сварочное сопло или в виде поперечной струи, выполняет несколько функций, влияющих как на скорость сварки, так и на качество сварного шва. Он подавляет плазменный факел над сварочной ванной, который в противном случае частично поглощал бы и рассеивал входящий лазерный луч, снижая эффективную мощность, достигающую зоны сварки. Он защищает расплавленный металл от атмосферного кислорода и азота, которые вызывают окисление и пористость в затвердевшем сварном шве. А в некоторых конфигурациях он способствует удалению паров металла и брызг из зоны сварки. Для сварки углеродистой стали с использованием волоконного лазерного генератора наиболее распространенным защитным газом является азот, обеспечивающий хорошее подавление плазмы при разумных затратах. Гелий обеспечивает превосходное подавление плазмы, но по более высокой цене; аргон обеспечивает хорошую защиту, но худшее подавление плазмы для применения с волоконными лазерами. Расход газа должен быть оптимизирован — слишком низкий расход обеспечивает недостаточную защиту; слишком высокий расход создает турбулентность, которая дестабилизирует сварочную ванну и затягивает атмосферный воздух. Правильный выбор типа газа и скорости потока для каждого конкретного применения может существенно повлиять на достижимую скорость сварки, максимизируя долю мощности лазерного генератора, достигающей зоны сварки, а не поглощаемой плазменным факелом. В тех случаях, когда основной целью является максимальная скорость сварки, поперечный поток гелия, направленный на отверстие сварочной ванны, — в дополнение к коаксиальному защитному газу — обеспечивает агрессивное подавление плазмы, что может увеличить эффективную скорость сварки на 10–25 процентов по сравнению с защитой только аргоном, гарантируя, что максимальная доступная мощность лазерного генератора достигает зоны сварки, а не рассеивается в плазменном облаке над ней.
Система движения и ускорения машины
Система перемещения лазерной сварочной головки вдоль траектории сварки — будь то декартов портал, шестиосевой шарнирный робот или сканер с гальванометрическим приводом — определяет не только максимальную скорость перемещения, но и скорость разгона и замедления на таких участках траектории, как углы, кривые, начальные и конечные точки. Система перемещения с высокой максимальной скоростью, но низким ускорением долгое время достигает максимальной скорости и замедляется с нее, проводя значительную часть пути сварки на скорости ниже максимальной. Для типичных траекторий сварки, включающих множество коротких прямых участков, углов и изменений элементов, эффективная средняя скорость сварки часто значительно ниже номинальной максимальной скорости системы перемещения. Высокодинамичные системы перемещения — роботы с малоинерционными манипуляторами, порталы с сервосистемами, оптимизированными для быстрого ускорения — максимизируют долю длины пути, пройденного на скорости сварки или близкой к ней, что напрямую приводит к увеличению производительности обработки деталей в единицу времени.
Автоматизация и интеграция робототехники
Степень автоматизации в ячейке лазерной сварки — от полностью ручного управления и полуавтоматической установки заготовок до полностью роботизированной загрузки деталей, сварки и выгрузки — является одним из наиболее важных факторов, определяющих производительность производства, независимо от скорости сварки. Ручные ячейки требуют времени оператора на каждый цикл загрузки и выгрузки деталей, ограничивают работу оборудования одной сменой без дополнительного персонала и вносят человеческую составляющую в позиционирование деталей, что влияет на качество сварки. Автоматизированные ячейки с роботизированными или портальными системами обработки деталей могут работать непрерывно в течение нескольких смен, поддерживать постоянную точность позиционирования независимо от усталости оператора и освобождать персонал для выполнения задач, повышающих ценность производства, таких как контроль качества и совершенствование процессов, вместо повторяющейся обработки материалов.
Квалификация оператора и качество программирования
В установках, где операторы играют значительную роль — будь то в программировании, настройке или эксплуатации — уровень их квалификации оказывает прямое и измеримое влияние на производительность. Опытный программист лазерной сварки, понимающий взаимосвязь между скоростью сварки, мощностью, положением фокуса и потоком газа, может разработать оптимизированные параметры процесса для нового соединения за гораздо меньшее время, чем это потребуется менее опытному специалисту, и полученные параметры, как правило, позволяют достичь более высоких скоростей сварки с меньшим количеством проб. Качество программирования — точность и эффективность программы ЧПУ или робота, выполняющей траекторию сварки, — определяет, насколько точно фактическое движение сварочной головки соответствует заданной траектории сварки, и насколько эффективно планируются движения приближения, отвода и перепозиционирования для минимизации времени перемещения между соединениями, не связанного со сваркой.
Скорость и производительность лазерной сварки определяются иерархией факторов: мощность и качество лазерного генератора устанавливают теоретический потолок скорости; свойства материала и геометрия соединения определяют, какая часть этого потолка достижима; режим сварки, положение фокуса и выбор вспомогательного газа определяют, насколько стабильно процесс работает в оптимальном режиме; динамические характеристики системы перемещения определяют, какая часть запрограммированной скорости фактически реализуется на реальных сварочных траекториях; а уровень автоматизации и квалификация оператора определяют, какая часть каждой производственной смены преобразуется в качественные сварные швы. Повышение производительности требует одновременного учета всех этих факторов, а не сосредоточения внимания на какой-либо одной переменной в отрыве от контекста.
Как повысить скорость и производительность лазерной сварки
Четкое понимание факторов, определяющих производительность лазерной сварки, позволяет сделать путь к улучшению более систематическим, а не спекулятивным. В этом разделе данное понимание преобразуется в конкретные, приоритетные стратегии, которые инженеры-технологи и руководители предприятий могут внедрить для повышения производительности, сокращения времени цикла и максимизации отдачи от инвестиций в лазерную сварку.
Оптимизация параметров лазерного генератора
Для большинства установок лазерной сварки значительное повышение производительности достигается за счет систематической оптимизации параметров без каких-либо капитальных вложений. Мощность, скорость перемещения, положение фокуса, частота импульсов (для импульсных систем) и скорость потока вспомогательного газа взаимодействуют сложным образом, и комбинация параметров, используемая в текущем производстве, может не представлять собой истинный оптимум. Методология структурированного планирования экспериментов (DoE) — одновременное изменение нескольких параметров в запланированной матрице, а не корректировка одной переменной за раз — является наиболее эффективным подходом к определению комбинации параметров, обеспечивающей максимально высокую скорость сварки при требуемом качестве сварного шва. Разработка параметров на основе DoE обычно позволяет определить скорости сварки на 15–30 процентов выше, чем те, которые были получены с помощью методов, основанных на изменении одной переменной за раз, поскольку она учитывает эффекты взаимодействия между параметрами, которые систематически упускаются при использовании методов с одной переменной. Документирование оптимизированных наборов параметров для каждой конфигурации материала-толщины-соединения и их хранение в виде именованных программ в контроллере станка обеспечивает быструю и повторяемую настройку для повторяющихся производственных задач без повторной оптимизации. Эта библиотека программ является ценным операционным активом, экономическая ценность которого возрастает с каждой новой комбинацией материалов и соединений, добавляемой в нее с течением времени.
Переход на системы большей мощности или большей яркости
Когда мощность текущего лазерного генератора является ограничивающим фактором скорости сварки — когда для достижения текущих скоростей производства требуется полная номинальная мощность, а для более высоких скоростей потребуется больше мощности, чем обеспечивает система, — наиболее прямым путем к повышению скорости является модернизация до лазерного генератора большей мощности или с большей яркостью. Как уже обсуждалось, удвоение мощности лазерного генератора обычно увеличивает скорость сварки на 60–80 процентов, что представляет собой очень значительное сокращение времени цикла для применений с ограниченной мощностью. В других случаях модернизация до лазерного генератора большей яркости той же номинальной мощности — за счет использования одномодовой или почти одномодовой волоконной технологии — может увеличить эффективную плотность мощности в фокусной точке настолько, чтобы обеспечить более высокие скорости сварки без увеличения общей выходной мощности.
Улучшение подготовки соединений и конструкции фиксаторов.
Инвестиции в качество подготовки сварного шва и конструкцию оснастки часто обеспечивают отдачу от повышения производительности, превышающую ту, которая достигается за счет оптимизации параметров лазерного генератора. Обработанные или вырезанные лазером сопрягаемые поверхности, обеспечивающие жесткие допуски посадки, необходимые для автогенной сварки на высокой скорости — обычно зазор менее 0,1 мм для листового металла — позволяют достичь максимально стабильной скорости сварки. Перепроектирование оснастки, улучшающее скорость загрузки детали, обеспечивающее более высокую повторяемость положения и включающее активное зажимание, компенсирующее термическую деформацию во время сварки, может одновременно увеличить скорость сварки, снизить процент дефектов сварного шва и сократить время цикла загрузки детали. При крупносерийном производстве инженерные инвестиции в хорошо спроектированную, специализированную оснастку окупаются за счет повышения производительности в каждом производственном цикле, в котором она используется.
Внедрение мониторинга процессов в режиме реального времени.
Системы мониторинга процесса в реальном времени, которые обнаруживают нарушения процесса — такие как превышение зазора в соединении, смещение фокусного положения или нестабильность сварочной ванны — и немедленно запускают корректирующие действия или отбраковку деталей, предотвращают потери производительности, связанные с обнаружением дефектных сварных швов на последующих этапах контроля качества. Сварка, идентифицированная как дефектная на сварочном участке, за считанные секунды может быть отбракована и переварена; та же самая дефектная сварка, обнаруженная во время окончательной проверки, может потребовать часов доработки или привести к браку изделия. Системы мониторинга в режиме реального времени — с использованием фотодиодных матриц, визуализации сварочной ванны с помощью камер или оптической когерентной томографии для измерения глубины проплавления — переносят процесс обеспечения качества с этапа обнаружения на этап предотвращения, сокращая объем доработок и вызванные ими сбои в производительности.
Интеграция систем автоматизации и робототехники
Внедрение роботизированной обработки деталей, автоматизированной смены оснастки или конвейерной подачи деталей в ранее работавшую вручную ячейку лазерной сварки может значительно увеличить производительность каждой смены без изменения параметров сварки. Ячейка, достигающая 40% времени работы лазера в ручном режиме (с загрузкой и выгрузкой каждой детали оператором), после автоматизации может реально достичь 75-85% времени работы лазера, что более чем вдвое увеличит эффективную производительность при том же лазерном генераторе и скорости сварки. Коллаборативные роботы сделали автоматизацию доступной для среднесерийного производства смешанной продукции, где ранее капитальные затраты на традиционные промышленные роботизированные ячейки не оправдывались, обеспечивая гибкую, быстро перепрограммируемую обработку деталей без инфраструктуры защитных ограждений, необходимой для традиционных роботов.
Внедрение гибридной лазерной сварки
Гибридная лазерно-дуговая сварка — сочетание лазерного луча с дугой MIG или TIG в одном, совмещенном процессе — расширяет преимущества лазерной сварки по производительности на более толстые материалы и более широкие зазоры в сварном шве, чем это экономически целесообразно при автогенной лазерной сварке. Лазер обеспечивает глубокое проплавление и высокую скорость перемещения; дуга обеспечивает тепло, присадочный металл и возможность перекрытия зазоров. В результате скорость сварки толстых листов — углеродистой стали толщиной от 10 до 25 мм — в два-четыре раза выше, чем при традиционной многопроходной сварке MIG, при этом значительно снижается деформация благодаря меньшему общему подводу тепла. Для судостроения, тяжелого металлоконструкционного производства и изготовления сосудов под давлением, где преобладают эти диапазоны толщин, гибридная лазерная сварка представляет собой наиболее значительное достижение в области повышения производительности, доступное в настоящее время.
Сокращение непроизводительного времени
Анализ всего производственного цикла, а не только этапа сварки, часто показывает, что значительное время тратится на действия, не влияющие на качество сварки: загрузка и выгрузка деталей, замена оснастки между вариантами продукции, настройка оборудования и изменение параметров, профилактическое техническое обслуживание, запланированное на рабочее время, и контроль качества на сварочном участке. Целенаправленное сокращение этих непроизводительных временных элементов — посредством анализа в рамках бережливого производства, сокращения времени на переналадку за счет стандартизации оснастки и переноса работ по техническому обслуживанию на запланированные периоды простоя — может увеличить производительное время сварки на 20–40 процентов на предприятиях, где эти действия в настоящее время занимают значительную часть доступного времени смены.
Обучение и развитие навыков
Инвестиции в техническое развитие операторов лазерной сварки, программистов и техников по техническому обслуживанию приносят окупаемость инвестиций, которая накапливается со временем по мере углубления коллективных знаний команды. Операторы, понимающие физику процесса лазерной сварки, могут выявлять ранние признаки дрейфа параметров — незначительные изменения внешнего вида сварного шва, поведения плазменного факела или характера разбрызгивания — до того, как они приведут к дефектам деталей. Программисты, понимающие динамику системы перемещения, могут создавать более эффективные траектории сварки, сокращая время, не связанное со сваркой. Техники по техническому обслуживанию, понимающие требования к оптической юстировке лазерного генератора, могут проводить профилактическое техническое обслуживание, поддерживающее качество луча и, следовательно, скорость сварки на протяжении всего срока службы аппарата.
Повышение производительности лазерной сварки — это многогранный процесс, охватывающий оптимизацию параметров, модернизацию мощности и яркости, подготовку сварных швов и инвестиции в оснастку, мониторинг в реальном времени, интеграцию автоматизации, внедрение гибридных процессов, сокращение непроизводительного времени и развитие навыков команды. Наибольший эффект достигается не за счет какого-либо одного вмешательства, а за счет совокупного эффекта одновременного улучшения по нескольким направлениям — и за счет подхода к повышению производительности как к непрерывному процессу, а не как к разовому проекту.
Распространенные узкие места в производительности и способы их устранения
Даже при самых благих намерениях в процессе лазерной сварки, повторяющиеся проблемы отнимают непропорционально много производственного времени. Выявление и устранение этих узких мест часто приводит к более быстрому и значительному повышению производительности, чем более масштабные усилия по оптимизации процесса.
Проблемы с подгонкой и выравниванием.
Некачественная подгонка деталей — зазоры, превышающие допуски процесса лазерной сварки, несоосность сопрягаемых поверхностей или несоответствие размеров деталей из-за предварительной формовки или механической обработки — является наиболее распространенным узким местом, ограничивающим производство при автогенной лазерной сварке. При нестабильном качестве подгонки операторам приходится либо снижать скорость сварки для расширения сварочной ванны и заполнения больших зазоров, либо использовать присадочную проволоку с соответствующим увеличением скорости, либо мириться с более высоким процентом брака. Решение проблем с подгонкой требует действий на этапе подготовки к сварке — улучшения обслуживания формовочного инструмента, ужесточения допусков механической обработки поверхностей соединения и внедрения входного контроля размеров, который выявляет несоответствующие детали до того, как они попадут к сварщику, — а не попыток компенсировать изменчивость подгонки только путем корректировки параметров сварки.
Тепловая деформация и управление тепловыми процессами
Термическая деформация — искривление заготовок из-за разницы в термическом расширении и сжатии во время сварки — нарушает производство двумя способами. Она может привести к смещению деталей во время сварки, создавая отклонения в подгонке, что ухудшает качество сварки в середине партии. И она может привести к получению готовых изделий, размеры которых не соответствуют техническим требованиям, что потребует дорогостоящей выравнивания или вызовет проблемы при последующей сборке. Узкая зона термического воздействия и низкий подвод тепла при лазерной сварке уменьшают деформацию по сравнению с дуговой сваркой, но не устраняют ее полностью, особенно на тонких материалах или сложных узлах, где накапливаются остаточные напряжения.
Оптимизация последовательности сварки — порядка выполнения нескольких сварных швов в сборке — и внедрение активного зажима зажимного приспособления, ограничивающего деформацию во время охлаждения, являются основными мерами противодействия. В сборках с несколькими сварными соединениями моделирование методом конечных элементов термического и механического отклика на различные последовательности сварки позволяет определить последовательность, минимизирующую суммарную деформацию, до начала производства, избегая дорогостоящих проб и ошибок, которые обычно сопровождают решение проблем деформации в производстве. Предварительная настройка геометрии зажимного приспособления для компенсации предсказуемой деформации — закладывание преднамеренного углового или позиционного смещения, которое компенсируется деформацией при сварке, — является еще одной эффективной стратегией для крупносерийного производства сборок, где характер деформации повторяется.
Нестабильное качество сварных швов, приводящее к необходимости доработки.
Изменчивость качества сварки, приводящая к значительной доле соединений, требующих доработки или брака, является одной из наиболее разрушительных проблем производительности, поскольку одновременно снижает эффективную производительность и потребляет дополнительное время работы оборудования на ремонтную сварку. Изменчивость качества обычно связана с одной или несколькими из следующих причин: несоответствие деталей, дрейф параметров лазерного генератора относительно заданных параметров процесса, смещение фокусного положения из-за деградации оптических компонентов или термического расширения, перебои в подаче защитного газа или загрязнение поверхности заготовки. Анализ первопричин с использованием данных мониторинга процесса оборудования — сопоставление дефектов качества с конкретными отклонениями параметров, зарегистрированными во время сварки, — является наиболее эффективным диагностическим подходом и позволяет предпринимать целенаправленные корректирующие действия, а не проводить масштабную корректировку параметров, которая может заменить одну проблему другой.
Простои оборудования и пробелы в техническом обслуживании
Незапланированные простои оборудования — из-за неисправностей лазерного генератора, отказов оптических компонентов, проблем с системой охлаждения или ошибок в системе управления — прерывают производство без предупреждения и в непредсказуемое время, что затрудняет планирование производства и выполнение обязательств перед заказчиком. Наиболее эффективным решением является профилактика: внедрение и последовательное выполнение программы профилактического обслуживания, указанной производителем лазерного генератора и оборудования, чтобы состояние изнашиваемых компонентов было известно и контролировалось до отказа, а не обнаруживалось уже при поломке. Мониторинг ключевых показателей состояния оборудования — выходной мощности лазерного генератора, температуры системы охлаждения, оптической пропускаемости через луч — обеспечивает раннее предупреждение о развивающихся проблемах, что позволяет проводить техническое обслуживание во время плановых простоев, а не прибегать к аварийному ремонту во время производства.
Четыре наиболее распространенных узких места в производительности лазерной сварки — вариативность подгонки деталей, термическая деформация, непостоянство качества сварки и незапланированные простои оборудования — имеют хорошо изученные первопричины и эффективные меры противодействия. Для их решения необходимо рассматривать как процессы, предшествующие сварочному участку (качество деталей, конструкция оснастки), так и процессы, следующие за ним (обратная связь по качеству), а также инвестировать в дисциплины профилактического обслуживания, поддерживающие производительность оборудования. Устранение любого из этих узких мест, как правило, обеспечивает более значительное и быстрое повышение производительности, чем общая оптимизация процесса.
Измерение и мониторинг производительности сварочных работ
Улучшение без измерений — это гадание на кофейной гуще. Разработка четкого набора показателей производительности и систематического процесса сбора, анализа и использования данных о результатах работы является основой для устойчивого, накопительного повышения производительности в операциях лазерной сварки.
Ключевые показатели эффективности лазерной сварки
Наиболее информативные показатели производительности (KPI) для лазерной сварки охватывают четыре аспекта. Показатели производительности (количество деталей в час, количество сварных швов за смену, количество метров сварных швов, выполненных за день) измеряют объем выпускаемой продукции и служат базовым уровнем для оценки инициатив по улучшению. Показатели качества (KPI) (процент приемки с первого раза, процент дефектов по типам, количество часов доработки на производственный час) количественно определяют долю продукции, соответствующей спецификации с первой попытки, и стоимость дефектов. Показатели использования оборудования (KPI) (время работы лазера в процентах от запланированного производственного времени, среднее время между отказами, среднее время ремонта) показывают, насколько эффективно используется мощность оборудования и насколько надежно оно доступно для производства. Показатели стабильности процесса (KPI) (стандартное отклонение ключевых параметров сварки (мощность, скорость, положение фокуса) в рамках производственной партии) указывают на то, находится ли процесс под контролем или происходит дрейф, который в конечном итоге проявится в виде проблем с качеством.
Отслеживание этих ключевых показателей эффективности во времени — с достаточной детализацией для выявления тенденций, сопоставления событий, связанных с качеством, с изменениями параметров процесса и сравнения производительности до и после мероприятий по улучшению — представляет собой аналитическую инфраструктуру, которая преобразует управление производительностью сварочных работ из реактивного решения проблем в проактивное непрерывное совершенствование.
Улучшение процессов на основе данных
Современные лазерные сварочные аппараты все чаще оснащаются системами регистрации данных, которые с высокой частотой записывают параметры процесса на протяжении каждой сварки — мощность, скорость, положение фокуса, интенсивность излучения плазмы и другие сигналы — создавая для каждой произведенной сварки запись процесса с отметкой времени. Когда эти данные процесса связываются с результатами последующего контроля качества, становится возможным идентифицировать конкретные сигнатуры параметров, которые предсказывают образование дефектов, устанавливать статистические пределы контроля процесса для контролируемых параметров и запускать автоматические оповещения, когда параметры выходят за пределы допустимых значений. Такой замкнутый, основанный на данных подход к управлению процессом снижает количество дефектов, оптимизирует распределение качества и предоставляет документально подтвержденные доказательства соответствия процесса требованиям для клиентов и регулирующих органов, которым необходима прослеживаемость процесса. По мере того, как инструменты анализа процессов с использованием ИИ становятся все более доступными, возможность выявления сложных многопараметрических закономерностей, предшествующих отказам в качестве — закономерностей, слишком тонких для обнаружения человеком при анализе необработанных данных — расширяет преимущества мониторинга процесса от реактивного контроля качества до подлинного прогнозирующего обеспечения качества, где дефекты прогнозируются и предотвращаются, а не обнаруживаются после их образования.
Измерение и мониторинг производительности превращают совершенствование сварочных работ из интуитивно понятного процесса в научную дисциплину. Тщательно подобранный набор ключевых показателей эффективности (KPI) — производительность, качество, использование оборудования и стабильность процесса — отслеживаемый последовательно и систематически анализируемый, позволяет выявить наиболее эффективные возможности для улучшения, количественно оценить отдачу от инвестиций в улучшение и поддерживать дисциплину непрерывного совершенствования благодаря наглядности, которую обеспечивают измерения.
Заключение
В данной статье представлен всесторонний анализ скорости и производительности лазерных сварочных аппаратов — от конкретных показателей скорости, определяющих потенциал технологии, до многофакторного анализа, определяющего, будет ли этот потенциал реализован в производстве, и конкретных стратегий повышения эффективности и методов измерения, обеспечивающих устойчивый рост производительности.
Преимущество лазерной сварки по скорости по сравнению с традиционными дуговыми процессами реально и существенно — она в пять-десять раз быстрее, чем TIG-сварка, и в два-три раза быстрее, чем MIG-сварка, при одинаковой толщине материала. Однако линейная скорость сварки — это лишь один из компонентов производительности производства. Факторы, определяющие фактическую производительность, охватывают каждый этап сварочного процесса: мощность и яркость лазерного генератора, геометрия материала и шва, режим сварки и оптимизация параметров, динамические характеристики системы перемещения, уровень автоматизации производственной ячейки, а также компетентность операторов и техников, которые программируют, настраивают и обслуживают оборудование. Систематическое решение каждого из этих аспектов — посредством структурированной оптимизации параметров, инвестиций в подготовку шва, интеграции автоматизации, внедрения гибридных процессов, сокращения непроизводительного времени и развития навыков команды — приводит к увеличению производительности с течением времени таким образом, что ни одно отдельное вмешательство само по себе не может этого обеспечить.
Общие узкие места, препятствующие реализации полного потенциала производительности оборудования для лазерной сварки на предприятиях — плохая подгонка деталей, термическая деформация, изменчивость качества сварки и незапланированные простои оборудования — хорошо известны и могут быть устранены за счет сочетания усовершенствования производственных процессов, мониторинга в реальном времени и профилактического обслуживания. Система измерения показателей производительности, качества, использования оборудования и стабильности процесса обеспечивает необходимую прозрачность для определения областей, где инвестиции в улучшение принесут наибольшую отдачу, и подтверждения того, что инициативы по улучшению работают должным образом.
Для производственных предприятий, уже внедривших лазерную сварку, эта статья предлагает структурированную основу для повышения производительности существующих инвестиций. Для тех, кто впервые рассматривает лазерную сварку, она устанавливает реалистичные ожидания относительно того, что может обеспечить эта технология, и что она требует от окружающей производственной системы для обеспечения надежной и устойчивой производительности в долгосрочной перспективе.
Получите решение для лазерной сварки
Для преобразования потенциала лазерной сварки в измеримые результаты производства необходимо правильно подобрать оборудование, соответствующее конкретному применению, и заручиться поддержкой поставщика, обладающего необходимыми техническими знаниями для оптимизации процесса от первоначальной установки до постоянного совершенствования на протяжении всего срока службы оборудования.
Актек Лазер Компания является профессиональным производителем лазерных сварочных аппаратов с более чем десятилетним опытом работы с промышленными клиентами в автомобильной, аэрокосмической, медицинской, электронной и металлообрабатывающей отраслях. Ассортимент ее лазерной сварочной продукции включает в себя: ручные лазерные сварочные аппараты Подходит для гибкого ремонта и мелкосерийного производства, портативные и настольные системы для прецизионной сварки компонентов., автоматические лазерные сварочные аппараты Для сварки присадочными материалами, где критически важны допуски на зазоры и контроль профиля сварного шва, предлагаются мощные системы мощностью до 6000 Вт для сварки толстостенных конструкций и высокоскоростной производственной сварки, а также полностью автоматизированные лазерные сварочные роботы с шестиосевой артикуляцией для сложных трехмерных траекторий сварки и высокопроизводительного беспилотного производства — все это построено на основе высококачественных волоконных лазерных генераторов от всемирно известных брендов, таких как Raycus, JPT и IPG, и оснащено расширенными функциями управления движением, возможностями мониторинга процесса в реальном времени и гибкими системами подачи защитного газа.
Сертификаты CE и FDA подтверждают соответствие международным стандартам безопасности и качества. Доступна индивидуальная настройка мощности лазерного генератора, конфигурации сварочной головки, уровня автоматизации и интерфейса управления, что позволяет адаптировать систему к конкретным производственным требованиям, включая геометрию соединения, состав материалов и целевые показатели производительности, определяющие оптимальную конфигурацию для каждого применения. Полный цикл сервисного обслуживания включает в себя предпродажные консультации по применению и оценку возможности регулирования скорости сварки, профессиональную установку и квалификацию параметров для конкретных комбинаций материалов и соединений, комплексное обучение операторов и программистов, конкурентоспособную поставку запасных частей и оперативную техническую поддержку после продажи, включая удаленную диагностику — обеспечивая полное партнерство, необходимое для достижения и поддержания скорости сварки и уровня производительности, которые делают лазерную сварку реальным конкурентным преимуществом в тех областях применения, где она используется.
Контактная информация
- [email protected]
- [email protected]
- +86-19963414011
- Зона № 3 А, промышленная зона Лунчжэнь, город Юйчэн, провинция Шаньдун.
Получить лазерные решения