

Является ли лазерная чистка экологичной?
В условиях ужесточения экологических норм и усиления корпоративных обязательств в области устойчивого развития производители и промышленные предприятия тщательно анализируют каждый процесс на своих объектах — не только с точки зрения эффективности и стоимости, но и с точки зрения его экологического следа и воздействия на здоровье работников. Очистка поверхностей является одной из наиболее химически интенсивных операций во многих отраслях промышленности, традиционно использующей пескоструйную обработку, кислотное травление, обезжиривание растворителями и струйную обработку водой под высоким давлением. Каждый из этих методов генерирует значительное количество опасных отходов, потребляет большие объемы материалов и подвергает работников доказанным рискам для здоровья. На этом фоне лазерная очистка привлекает все больше внимания как потенциально более экологичная альтернатива.
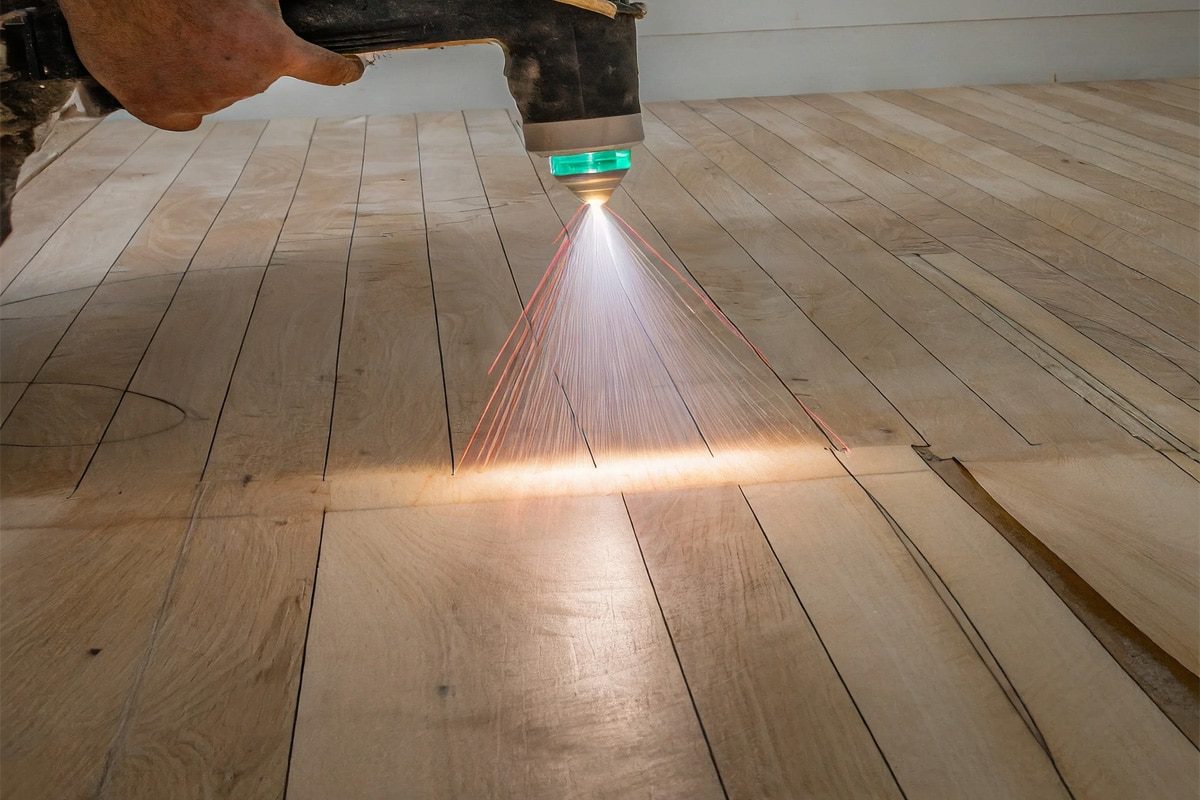
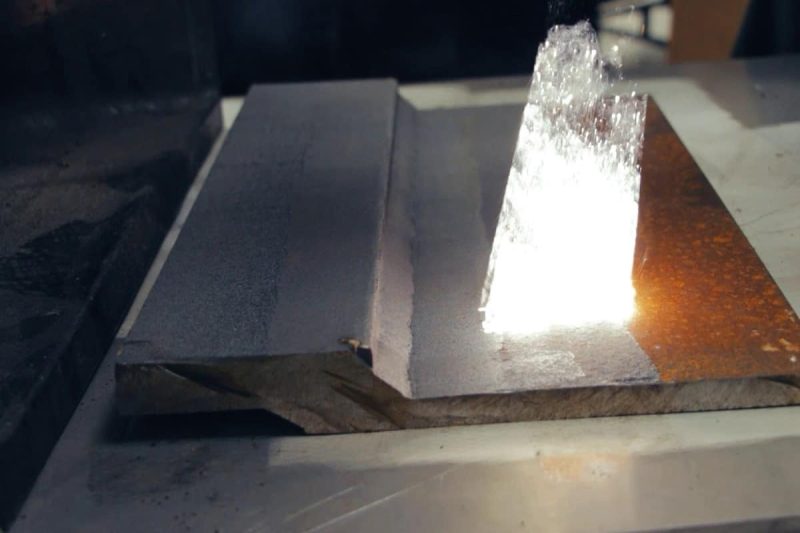
Лазерная очистка использует сфокусированное излучение лазерного генератора для удаления ржавчины, краски, жира, оксидов и других поверхностных загрязнений посредством термической абляции или фотомеханического процесса. Поскольку она не требует пескоструйной обработки, химических растворителей и минимального количества воды, на первый взгляд она кажется значительно более чистой технологией. Многие поставщики оборудования описывают её как “экологически чистую”, “без химикатов” и “безопасную для окружающей среды”, и во многих отношениях эти описания верны. Но полная картина воздействия на окружающую среду и здоровье гораздо сложнее, чем предполагает простая маркетинговая маркировка.
В действительности, лазерная очистка, как и любой промышленный процесс, имеет как реальные экологические преимущества, так и реальные проблемы, заслуживающие честного рассмотрения. Этот процесс потребляет электроэнергию — иногда значительные объемы для мощных систем. Абляция загрязненных поверхностей генерирует пары и ультрадисперсные частицы, которые могут быть опасны в зависимости от типа очищаемого материала и загрязнения. Фильтры для удаления паров, улавливающие эти побочные продукты, превращаются в загрязненные отходы, которые необходимо утилизировать надлежащим образом. А само лазерное излучение — невидимое и способное причинить серьезные и немедленные травмы — представляет собой опасность на рабочем месте, требующую надлежащего инженерного контроля и обучения операторов.
В данной статье представлен сбалансированный и всесторонний анализ экологического профиля и рисков для здоровья, связанных с лазерной очисткой. Рассматриваются реальные экологические преимущества этой технологии, проблемы и ограничения, которые необходимо честно признать, конкретные риски для здоровья, связанные с лазерными парами и излучением, нормативно-правовая база, регулирующая эти риски, меры по их снижению, а также прямое сравнение экологической устойчивости с традиционными методами, которые чаще всего заменяются лазерной очисткой. Цель состоит в том, чтобы предоставить руководителям предприятий, специалистам по технике безопасности и покупателям оборудования полную и точную информацию, необходимую для оценки лазерной очистки по ее истинным преимуществам.
Оглавление
Как работает лазерная очистка
Для осмысленной оценки экологического и медицинского профиля лазерной очистки необходимо четкое понимание физического процесса — в частности, что происходит на поверхности материала во время очистки и какие побочные продукты образуются в результате этого взаимодействия. Без этой основы последующий анализ выбросов, рисков и нормативных требований будет лишен контекста.
Основной механизм
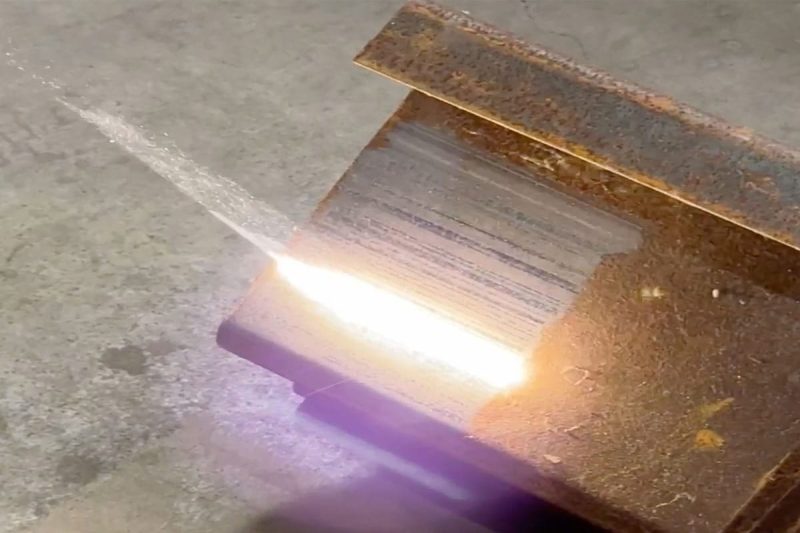
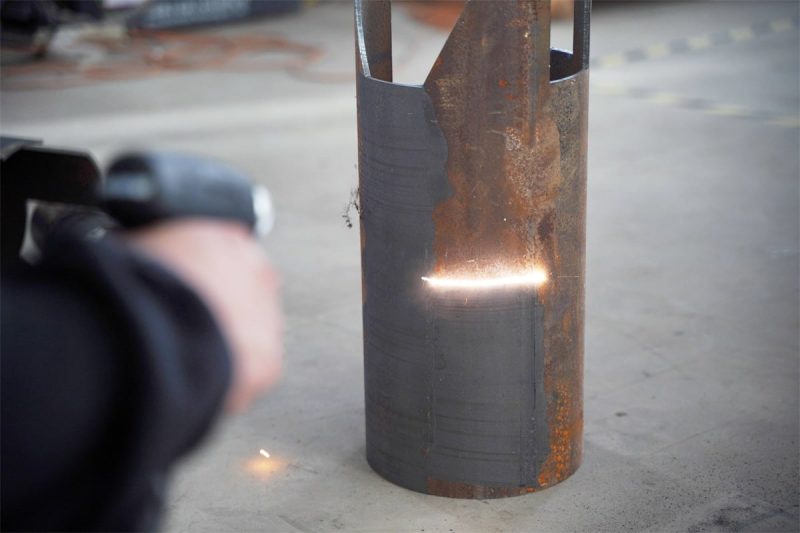
Система лазерной очистки направляет луч от волоконного лазерного генератора (работающего на длине волны приблизительно 1064 нанометра в большинстве современных промышленных систем) через сканирующую головку, которая быстро направляет луч по поверхности объекта. Когда сфокусированный луч попадает на загрязненную поверхность, он передает энергию с плотностью мощности, достаточной для того, чтобы слой загрязнения поглощал тепло гораздо быстрее, чем нижележащая подложка. Это дифференциальное поглощение приводит к испарению, абляции или быстрому термическому расширению загрязнения, что механически отделяет его от подложки. Процесс является избирательным: при соответствующих настройках параметров удаляется только загрязнение, в то время как поверхность подложки остается неповрежденной или минимально затронутой.
Физическое удаление слоя загрязнений приводит к образованию шлейфа вещества над зоной очистки — смеси испаренных загрязнений, мелких твердых частиц, а в некоторых случаях и газообразных продуктов разложения органических покрытий или связующих веществ. Этот шлейф является основным источником как выбросов в окружающую среду, так и рисков для здоровья, связанных с лазерной очисткой, и его состав полностью зависит от того, что именно удаляется. При очистке углеродистой стали от ржавчины оксида железа образуются относительно безвредные частицы оксида железа; при очистке свинцовой краски образуются пары свинца; при очистке стали с цинковым покрытием образуется аэрозоль оксида цинка. Поэтому понимание состава загрязнений является первым и наиболее важным шагом в оценке последствий для здоровья и окружающей среды при любом конкретном применении лазерной очистки.
Почему процесс имеет значение для оценки воздействия на окружающую среду и здоровье человека
Процесс лазерной очистки важен для оценки воздействия на окружающую среду и здоровье по двум причинам, которые иногда упускаются из виду. Во-первых, в отличие от пескоструйной обработки или химической очистки, которые образуют большие, видимые количества отработанных материалов, химических растворов или сточных вод, лазерная очистка генерирует относительно небольшие количества дыма и твердых частиц, которые легко недооценить. Отсутствие очевидных крупных отходов может создать ложное впечатление об отсутствии значительных выбросов, тогда как на самом деле образование мелких и ультрамелких частиц может быть существенным во время активных циклов очистки. Во-вторых, этот процесс генерирует лазерное излучение — невидимую, бесшумную опасность, которую работники могут не воспринимать как опасную до тех пор, пока не произойдет травма. И дым, и радиационная опасность требуют активного инженерного контроля и управления, даже в процессе, который действительно намного чище, чем методы, которые он заменяет.
Лазерная очистка удаляет загрязнения путем селективной термической абляции, осуществляемой волоконным лазерным генератором, в результате чего образуется дымовой шлейф, состав которого зависит от конкретного удаляемого загрязнения. Этот шлейф является основным источником выбросов в окружающую среду и представляет опасность для здоровья работников, а его профиль опасности существенно различается в зависимости от области применения. Кроме того, в процессе генерируется лазерное излучение, требующее инженерных мер контроля независимо от очищаемого материала. Понимание обоих источников опасности является основой ответственного проведения лазерной очистки.
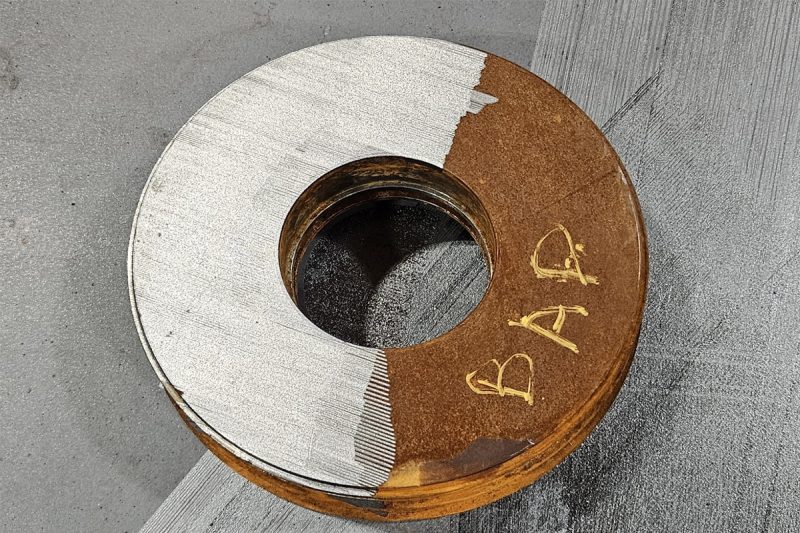
Экологические преимущества лазерной очистки
Если честно сравнить лазерную очистку с традиционными методами очистки поверхностей, которые она заменяет, она предлагает существенные и реальные экологические преимущества по нескольким направлениям. Эти преимущества — не просто маркетинговые заявления, а измеримое снижение потребления химикатов, отходов абразивных материалов, водопотребления и нагрузки на соблюдение нормативных требований, что приводит к реальной экологической выгоде.
Без химических реагентов и опасных отходов.
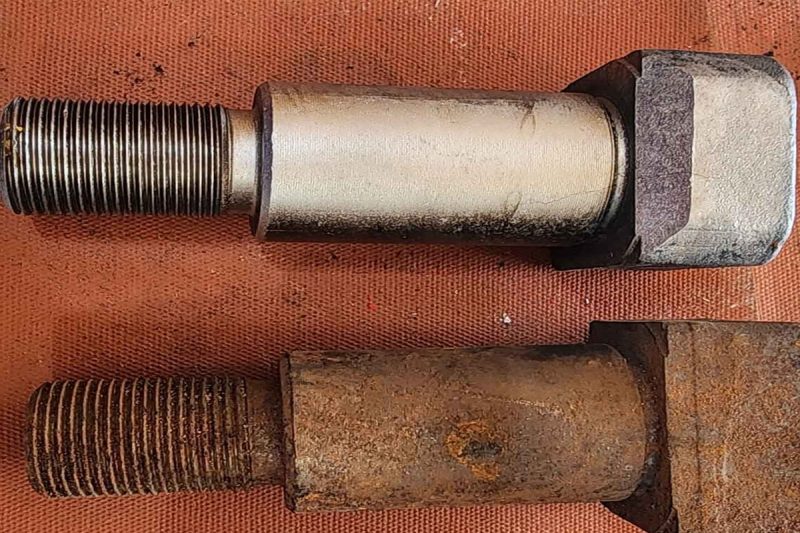
Наиболее существенным экологическим преимуществом лазерной очистки является полное исключение химических чистящих средств из процесса. Кислотное травление — используемое для удаления оксидной окалины и ржавчины со стали — потребляет большие объемы соляной или серной кислоты и образует отработанный кислотный раствор и шлам из солей металлов, которые требуют обработки и утилизации как опасные отходы в соответствии с экологическими нормами практически во всех юрисдикциях. Обезжиривание растворителями — используемое для удаления масел, смазок и органических покрытий — основано на использовании хлорированных растворителей, ацетона, МЭК или других летучих органических соединений (ЛОС), которые опасны как для работников, так и для регулируемых выбросов в атмосферу. Щелочная очистка — используемая в пищевой промышленности и фармацевтическом производстве — образует сточные воды с высоким pH, которые требуют нейтрализации и очистки перед сбросом.
Лазерная очистка исключает все химические вещества и связанные с ними отходы. Единственным материалом, используемым в процессе, является электроэнергия; единственным отходом является улавливаемый пар в вытяжном фильтре. Для предприятий, которые в настоящее время занимаются хранением, смешиванием, применением химических веществ, очисткой сточных вод и утилизацией опасных отходов, переход на лазерную очистку может значительно упростить бремя соблюдения экологических норм — меньшее количество регулируемых химических веществ для хранения и обработки, меньшее количество сопроводительных документов на отходы и снижение ответственности, связанной с разливами химических веществ и нарушениями разрешений на сброс сточных вод.
Отсутствие расхода и утилизации абразивных материалов.
Пескоструйная и абразивная обработка — наиболее распространенные методы механической очистки поверхностей — потребляют большое количество абразивных материалов: стальной крошки, оксида алюминия, стеклянных шариков, граната или угольного шлака, в зависимости от области применения. Отработанные абразивные материалы загрязняются удаленным поверхностным материалом — ржавчиной, свинцовой краской, соединениями хрома или другими загрязнениями — и должны быть классифицированы и утилизированы как опасные или неопасные отходы в зависимости от их состава. Для предприятий, занимающихся очисткой конструкций, окрашенных свинцовой краской, отработанные абразивные материалы обычно классифицируются как опасные отходы, и связанные с этим затраты на утилизацию могут быть значительными. Лазерная очистка исключает необходимость покупки, обработки и утилизации абразивных материалов, устраняя как прямые затраты, так и экологическую ответственность, связанную с утилизацией загрязненных материалов.
Сокращение потребления воды
Гидроструйная очистка под высоким давлением, используемая для очистки крупных конструкций, теплообменников и промышленного оборудования, потребляет большие объемы воды и образует загрязненные сточные воды, содержащие удаленный материал во взвешенном состоянии. Эти сточные воды необходимо собирать, очищать и сбрасывать в соответствии с действующими разрешениями на качество воды или транспортировать за пределы предприятия для очистки. В регионах с дефицитом воды или на предприятиях с ограниченными мощностями по очистке сточных вод потребность в воде при гидроструйной очистке может стать серьезным операционным ограничением. Лазерная очистка требует лишь небольшого потока охлаждающей воды для системы охлаждения лазерного генератора — полностью внутренней, не загрязненной в процессе очистки, — что делает ее потребление воды незначительным по сравнению с гидроструйной очисткой.
Меньший углеродный след по сравнению с традиционными методами.
При сравнении углеродного следа лазерной очистки с традиционными методами на протяжении всего жизненного цикла необходимо учитывать энергию, потребляемую лазерным генератором и его системой охлаждения, по сравнению с энергией, затраченной на расходные материалы, используемые в конкурирующих процессах — производство абразивных материалов, химический синтез, а также нагрев и перекачку воды. При проведении таких сравнений на протяжении всего жизненного цикла, исключение энергоемких цепочек поставок расходных материалов при лазерной очистке часто приводит к меньшему общему углеродному следу, чем при использовании абразивных или химических методов очистки, даже с учетом потребления электроэнергии лазерным генератором. Это сравнение наиболее выгодно для лазерной очистки в случаях, когда циклы очистки повторяются — где экономия энергии за счет исключения выбросов от цепочки поставок расходных материалов накапливается со временем — и наименее выгодно в случаях одноразовой или очень редкой очистки, где амортизированная стоимость энергии на производство... машина для лазерной очистки Сама по себе она составляет большую долю от общего жизненного цикла.
Выбросы от транспорта также вносят свой вклад в это сравнение, хотя их легко упустить из виду. Пескоструйная обработка требует постоянных поставок абразивных материалов автомобильным транспортом — обычно несколько тонн в неделю для высокопроизводительного цеха пескоструйной обработки — что добавляет транспортные выбросы к общему углеродному следу производства абразивных материалов. Химическая очистка требует поставок кислот, растворителей или щелочных реагентов, а также транспортировки опасных отходов для утилизации отработанных химикатов и сточных вод. Лазерная очистка исключает как поставки расходных материалов, так и транспортировку отходов, сводя логистические выбросы к почти нулю для текущей операции очистки. Для предприятий, которые отслеживают выбросы категории 3 в рамках корпоративных программ учета выбросов углерода, это сокращение транспортных выбросов может внести существенный вклад в общее улучшение углеродного следа.
Минимальное вторичное загрязнение обрабатываемых деталей.
Абразивная обработка оставляет на очищенной поверхности остатки абразивного материала, въевшиеся в нее или прилипшие к ней — источник вторичного загрязнения, который может препятствовать последующей адгезии покрытия, качеству сварки или точности сборки. Химическая очистка оставляет на поверхности остатки реагента, которые необходимо смыть, что приводит к образованию дополнительных сточных вод и создает риск следового химического загрязнения, влияющего на последующие процессы. Лазерная очистка, являясь бесконтактным процессом, не вводящим никаких внешних материалов на поверхность заготовки, не оставляет вторичного загрязнения — очищенная поверхность содержит только материал подложки, без въевшихся частиц, остатков химических веществ или поверхностных пленок от самого процесса очистки.
Экологические преимущества лазерной очистки существенны и обоснованы: она исключает использование химических реагентов и связанных с ними опасных отходов, устраняет расход и загрязнение абразивных материалов, значительно сокращает потребление воды по сравнению с гидроструйной обработкой, обеспечивает благоприятный углеродный след по сравнению с традиционными методами на протяжении всего жизненного цикла и оставляет поверхности обрабатываемых деталей свободными от вторичного загрязнения. Эти преимущества являются подлинными и представляют собой существенную экологическую выгоду для предприятий, переходящих от традиционных методов очистки.
Потенциальные экологические проблемы
Комплексная экологическая оценка лазерной очистки не может ограничиваться лишь ее преимуществами. Ряд реальных экологических проблем — прежде всего, связанных с энергопотреблением, выбросами в атмосферу, утилизацией отходов фильтров и утилизацией оборудования по окончании срока его службы — заслуживают честного признания и активного решения.
Энергопотребление лазерных генераторов
Мощные лазерные генераторы, используемые в промышленной очистке, являются значительными потребителями электроэнергии. Волоконный лазерный генератор, выдающий 2000 Вт оптического излучения, потребляет примерно от 5000 до 6500 Вт электроэнергии, что составляет КПД генератора в 30-40 процентов. При более высоких уровнях мощности — системах мощностью 6000 Вт, используемых для интенсивной промышленной очистки, — общее потребление электроэнергии системой, включая систему охлаждения, может достигать 15 000–20 000 Вт во время активных циклов очистки. В производственных условиях, где лазерная очистная машина работает много часов за смену, это потребление энергии составляет измеримую долю от общего счета за электроэнергию и углеродного следа предприятия.
Это не отменяет экологических преимуществ лазерной очистки — сравнение энергопотребления всегда должно проводиться относительно энергии, потребляемой альтернативным процессом, включая энергию, затрачиваемую на расходные материалы, — но это означает, что энергоэффективность является реальным фактором при выборе и эксплуатации системы лазерной очистки. Выбор лазерного генератора с минимальным уровнем мощности, необходимым для данного применения, использование режима ожидания машины в периоды простоя и поддержание системы охлаждения в хорошем состоянии для сохранения эффективности лазерного генератора по отношению к электросети являются практическими мерами, которые снижают энергозатраты на операции лазерной очистки.
Выбросы дыма и твердых частиц во время уборки
Образующийся в процессе лазерной очистки аэрозольный шлейф представляет собой смесь испаренного материала, конденсированных наночастиц и мелких частиц, а в некоторых случаях и газообразных продуктов разложения органических покрытий. Этот шлейф является основным источником выбросов в окружающую среду в процессе лазерной очистки, и его характеристики существенно различаются в зависимости от области применения. При очистке органических покрытий, таких как краска, смазка или эпоксидная смола, шлейф содержит летучие органические соединения, включая бензол, толуол и формальдегид в некоторых лакокрасочных составах, выбросы которых во многих юрисдикциях подлежат регулированию. При очистке металлических поверхностей шлейф содержит наночастицы оксидов металлов, которые могут оставаться в воздухе в течение длительного времени, если их не улавливать. Без эффективной системы удаления паров эти выбросы попадают в окружающую среду предприятия и потенциально в атмосферу, создавая как риски для работников, так и проблемы с соблюдением нормативных требований.
Утилизация отходов фильтров вытяжной канализации
Образующийся в процессе лазерной очистки аэрозольный шлейф представляет собой смесь испаренного материала, конденсированных наночастиц и мелких частиц, а в некоторых случаях и газообразных продуктов разложения органических покрытий. Этот шлейф является основным источником выбросов в окружающую среду в процессе лазерной очистки, и его характеристики существенно различаются в зависимости от области применения. При очистке органических покрытий, таких как краска, смазка или эпоксидная смола, шлейф содержит летучие органические соединения, включая бензол, толуол и формальдегид в некоторых лакокрасочных составах, выбросы которых во многих юрисдикциях подлежат регулированию. При очистке металлических поверхностей шлейф содержит наночастицы оксидов металлов, которые могут оставаться в воздухе в течение длительного времени, если их не улавливать. Без эффективной системы удаления паров эти выбросы попадают в окружающую среду предприятия и потенциально в атмосферу, создавая как риски для работников, так и проблемы с соблюдением нормативных требований.
Утилизация отходов фильтров вытяжной канализации
Фильтры для удаления дымовых газов, улавливающие дым от очистки, загрязняются материалами, удаленными в процессе очистки. При замене этих фильтров — с интервалами от нескольких недель до нескольких месяцев, в зависимости от объема очистки и типа загрязнения — отработанные фильтры могут быть классифицированы как опасные отходы, если они содержат регулируемые вещества, такие как соединения свинца, шестивалентный хром или другие токсичные металлы. Надлежащая характеристика отходов — проверка отработанных фильтров на соответствие применимым пороговым значениям для опасных отходов — и соответствующая утилизация являются экологическими обязательствами, которые должны выполнять руководители предприятий лазерной очистки, даже несмотря на то, что объемы отходов значительно меньше, чем потоки отходов, образующиеся при пескоструйной обработке или химической очистке.
Электронные отходы по окончании срока службы оборудования.
В лазерных очистительных машинах содержатся электронные компоненты — платы управления, модули лазерных генераторов, источники питания и экраны дисплеев — которые по окончании срока службы машины становятся электронными отходами (электронным мусором). Электронные отходы, содержащие свинцовый припой, бериллий в некоторых электронных компонентах и другие регулируемые вещества, должны утилизироваться через сертифицированные каналы переработки электронных отходов, а не в составе обычных промышленных отходов. Это небольшая, но важная экологическая проблема, которую ответственные владельцы оборудования должны учитывать, взаимодействуя с сертифицированными предприятиями по переработке электронных отходов при выводе оборудования из эксплуатации.
Экологические проблемы, связанные с лазерной очисткой — энергопотребление мощных лазерных генераторов, выбросы дыма и твердых частиц во время очистки, утилизация загрязненных фильтрующих отходов и утилизация отработанных электронных отходов — реальны и требуют активного управления. Однако они значительно меньше по масштабу и сложности, чем экологические проблемы, связанные с химическими и абразивными методами очистки, которые чаще всего заменяются лазерной очисткой. Честное экологическое управление лазерной очисткой сосредоточено на внедрении эффективной системы удаления дыма, характеристике и надлежащей утилизации фильтрующих отходов и оптимизации энергоэффективности, а не на утверждении, что этот процесс вообще не создает экологических проблем.
Риски для здоровья, связанные с лазерной очисткой.
Защита здоровья работников так же важна, как и охрана окружающей среды, при ответственной эксплуатации системы лазерной очистки. Лазерная очистка представляет собой две основные категории риска для здоровья — воздействие паров и твердых частиц, содержащихся в воздухе, и опасность лазерного излучения, — каждая из которых требует специальных инженерных мер контроля и оперативных подходов для эффективного управления.
Взвешенные в воздухе пары и твердые частицы
Металлические пары
При лазерной очистке металлических поверхностей процесс абляции испаряет металл и оксид металла с поверхности, которые конденсируются в плазменном шлейфе, образуя мелкие и ультрамелкие частицы. Значение этих частиц для здоровья критически зависит от типа металла. Оксид железа, образующийся при очистке ржавчины на углеродистой стали, представляет собой относительно безвредную пыль при типичных уровнях воздействия, вызывая сидероз — накопление частиц железа в легких — только при очень высоких уровнях хронического воздействия. Оксид цинка, образующийся при очистке оцинкованной стали, является хорошо задокументированной причиной лихорадки, вызванной парами металлов — острого гриппоподобного заболевания, которое проходит в течение 24–48 часов, но рецидивирует при каждом значительном воздействии. Гораздо опаснее пары свинца, образующиеся при чистке красок на основе свинца или свинцовых сплавов — свинец является системным токсином, для которого неизвестен безопасный порог воздействия, вызывающий неврологические, сердечно-сосудистые и почечные повреждения при хроническом воздействии низких доз, — а также соединения шестивалентного хрома, образующиеся при чистке нержавеющей стали или хромосодержащих покрытий, — классифицируемые как канцерогены группы 1 для человека, вызывающие рак легких при длительном вдыхании в низких дозах.
Летучие органические соединения из органических покрытий
При лазерной очистке органических поверхностных покрытий — красок, герметиков, клеев, смазочных материалов и эпоксидных грунтовок — термическое разложение органического материала приводит к образованию летучих органических соединений (ЛОС), состав которых зависит от конкретной рецептуры покрытия. Многие промышленные лакокрасочные составы содержат ароматические растворители, изоцианатные отвердители или компоненты эпоксидных смол, которые при воздействии высоких температур зоны лазерной абляции образуют опасные продукты разложения, включая бензол, стирол, формальдегид и реактивные изоцианаты. Изоцианаты особенно важны с точки зрения здоровья: они являются мощными респираторными сенсибилизаторами, которые могут вызывать профессиональную астму даже после кратковременного воздействия, а после сенсибилизации у человека могут возникать тяжелые астматические реакции при концентрациях значительно ниже предельно допустимых для труда. Это делает обработку поверхностей, генерирующих изоцианаты, — в частности, очистку поверхностей с полиуретановым покрытием — одной из наиболее важных, требующих тщательной оценки перед началом производственной лазерной очистки.
Мелкодисперсные и ультрамелкодисперсные частицы
Процесс лазерной абляции генерирует частицы широкого диапазона размеров, но наибольшую опасность для здоровья представляют ультрадисперсные частицы — частицы диаметром менее 100 нанометров, — достаточно малые, чтобы проникать глубоко в альвеолярную область легких, попадать в кровоток и распределяться по тканям всего организма. Образование ультрадисперсных частиц является характерной чертой высокоэнергетических процессов абляции и происходит при лазерной очистке независимо от конкретного очищаемого материала. Стандартная HEPA-фильтрация эффективно улавливает частицы размером более 300 нанометров, но для ультрадисперсных частиц требуется специализированная фильтрация — высокоэффективные фильтрующие материалы в сочетании с электростатическим осаждением или другими механизмами улавливания частиц размером менее 100 нанометров — для обеспечения надлежащей защиты работников при высокообъемной очистке.
Количество ультрадисперсных частиц, образующихся на единицу площади очищаемой поверхности, увеличивается с ростом плотности мощности лазерного генератора и уменьшается с увеличением длительности импульсов, что позволяет более постепенно удалять материал. Импульсные лазерные системы очистки, подающие энергию дискретными импульсами с контролируемой пиковой мощностью и длительностью импульса, в некоторых областях применения могут быть сконфигурированы таким образом, чтобы уменьшить образование ультрадисперсных частиц по сравнению с системами непрерывного действия при эквивалентной средней производительности очистки. Это одна из причин, почему импульсные лазерные генераторы предпочтительны не только из-за их превосходной избирательности очистки чувствительных подложек, но и из-за потенциально более благоприятного профиля выброса частиц в атмосферу в тех областях применения, где воздействие ультрадисперсных частиц является основной угрозой для здоровья.
Опасность лазерного излучения
Воздействие прямого и отраженного луча
Промышленные волоконные лазерные генераторы, используемые в процессах очистки, относятся к 4-му классу опасности — наивысшей классификации согласно международным стандартам лазерной безопасности. Это означает, что их прямой луч, зеркально отраженный луч и, на близком расстоянии, даже диффузные отражения способны вызвать немедленный и серьезный биологический ущерб. Длина волны 1064 нм волоконных лазерных генераторов особенно опасна для глаз: она невидима — в отличие от видимых красных лучей, часто ассоциируемых с лазерными устройствами в общественном сознании, — и передается через глазные среды, фокусируясь на сетчатке, где концентрированная энергия вызывает немедленное и необратимое повреждение сетчатки еще до того, как рефлекс моргания сможет обеспечить какую-либо защиту. Кратковременное незащищенное воздействие зеркального отражения очищающего луча может привести к необратимой потере зрения, и этот риск существует всякий раз, когда луч сталкивается с сильно отражающей поверхностью — полированным металлом, стеклом или другими зеркальными материалами — которая перенаправляет луч в неожиданном направлении.
Риски травм глаз и кожи
Наиболее серьезной опасностью при лазерной очистке является риск ожога сетчатки глаза от волоконных лазерных генераторов с длиной волны 1064 нм, однако при таких уровнях мощности также существует реальная опасность повреждения кожи от воздействия лазерного луча. Прямой контакт луча с кожей вызывает немедленные ожоги; зеркальные отражения при уровнях мощности, используемых в промышленной очистке, могут вызывать ожоги на расстоянии нескольких метров от обрабатываемой детали. Эти риски минимизируются в основном за счет защитного кожуха станка, который удерживает луч в зоне очистки, а также за счет использования защитных очков, предназначенных для работы с лазерами, с соответствующей оптической плотностью и диапазоном длин волн, когда кожух открыт для юстировки, технического обслуживания или ручной очистки.
Классификация лазерной безопасности
Классификация промышленных волоконных лазерных генераторов, используемых в системах очистки, 4-го класса влечет за собой определенные нормативные обязательства в большинстве юрисдикций: назначение квалифицированного специалиста по лазерной безопасности (LSO), ответственного за надзор за программой лазерной безопасности, документирование обучения операторов, письменный план лазерной безопасности, включающий обозначение зон опасности луча, процедуры действий в чрезвычайных ситуациях и графики проверки оборудования, а также поддержание блокировок безопасности в полностью исправном состоянии. Это не просто необязательные передовые методы — в рамках нормативных актов по безопасности труда, включая OSHA в США и аналогичные органы в ЕС, Великобритании и других юрисдикциях, это юридические требования, нарушение которых может привести к мерам принудительного исполнения.
Шум и вибрация
Лазерные очистители создают умеренный уровень акустического шума от процесса сканирования, вентиляторов охлаждения и систем вытяжки дыма — обычно в диапазоне от 70 до 85 дБ(А) на рабочем месте оператора, в зависимости от конфигурации системы. Этот уровень шума ниже порога обязательной защиты слуха в большинстве нормативных актов (обычно 85 дБ(А) в качестве средневзвешенного значения за восемь часов), но предприятия, работающие с несколькими машинами одновременно или в закрытых помещениях, должны оценить суммарный уровень воздействия шума и, при необходимости, внедрить программы защиты слуха. Вибрация от лазерных очистителей, как правило, низкая, поскольку процесс бесконтактный, а основными источниками вибрации являются вентиляторы и насосы, а не механизмы резки или шлифовки.
Лазерная очистка представляет две основные категории риска для здоровья: воздействие паров и твердых частиц, тяжесть которого зависит от конкретного удаляемого загрязняющего вещества (наиболее опасными материалами являются свинец, шестивалентный хром, оксид цинка и изоцианаты), и опасность лазерного излучения от волоконного лазерного генератора класса 4, основной риск которого заключается в необратимом повреждении сетчатки глаза от воздействия невидимого инфракрасного луча. Обе категории риска управляемы с помощью инженерных средств контроля: эффективная вытяжка и фильтрация паров для защиты от опасностей, связанных с воздействием паров, и защитные кожухи оборудования и блокировки безопасности для защиты от радиации. Риски реальны и требуют активного управления, но это не повод избегать лазерной очистки. Есть причины для ее правильного внедрения.
Нормативно-правовая база и соблюдение требований
Операции лазерной очистки в промышленных условиях регулируются многоуровневой нормативно-правовой базой, которая охватывает безопасность труда, выбросы в окружающую среду, а в некоторых секторах — дополнительные отраслевые требования к качеству и безопасности. Понимание применимого нормативного законодательства имеет важное значение для планирования соблюдения требований и для демонстрации должной осмотрительности перед страховщиками, клиентами и регулирующими органами.
OSHA и стандарты безопасности при работе с лазерами на рабочем месте
В Соединенных Штатах Общая обязанность OSHA требует от работодателей обеспечивать рабочее место, свободное от известных опасностей. В ней упоминается стандарт Американского национального института стандартов (ANSI) Z136.1 — «Безопасное использование лазеров» — как признанный общепринятый стандарт требований к программам лазерной безопасности. ANSI Z136.1 определяет требования к назначению и обязанностям специалиста по лазерной безопасности, обозначению опасных зон, инженерным и административным мерам контроля, медицинскому наблюдению и документации по обучению. Стандарт OSHA по информированию об опасностях (HCS) требует ведения паспортов безопасности для всех опасных веществ, образующихся или используемых на рабочем месте, — включая загрязняющие материалы, удаляемые во время лазерной очистки, — и обучения работников опасностям, связанным с этими веществами. В Европейском Союзе Директива о физических агентах (оптическое излучение) устанавливает предельные значения воздействия лазерного излучения и требует от работодателей оценивать и контролировать воздействие оптического излучения на рабочих местах.
Агентство по охране окружающей среды и правила сброса отходов в окружающую среду
В Соединенных Штатах предприятия, проводящие лазерную очистку и генерирующие выбросы летучих органических соединений (ЛОС), могут подпадать под действие правил Агентства по охране окружающей среды (EPA) в соответствии с Законом о чистом воздухе, особенно если объемы очистки достаточны для того, чтобы сработали пороговые значения выбросов ЛОС или опасных загрязняющих веществ в атмосферу для крупных или малых источников. Отходы фильтров, содержащие регулируемые вещества — свинец, соединения хрома, кадмий или другие перечисленные опасные отходы — подпадают под действие правил EPA в соответствии с Законом об охране и восстановлении ресурсов (RCRA), требующих надлежащей характеристики, маркировки, хранения и утилизации лицензированными подрядчиками по обращению с опасными отходами. Аналогичные нормативные рамки действуют в ЕС в соответствии с Директивой о промышленных выбросах и Рамочной директивой об отходах.
Отраслевые стандарты
В ряде отраслей промышленности к операциям лазерной очистки предъявляются дополнительные стандарты, выходящие за рамки базовых требований по охране труда и окружающей среды. Производители аэрокосмической продукции, работающие в соответствии с сертификацией AS9100, должны подтверждать процессы лазерной очистки в рамках своей системы управления качеством и вести документацию по процессам, демонстрирующую постоянное соответствие подтвержденным параметрам. Производители медицинских изделий, регулируемые в соответствии с Положением FDA о системе качества или стандартом ISO 13485, должны аналогичным образом подтверждать процессы очистки поверхности для устройств, биосовместимость которых может быть нарушена в результате изменений поверхности, вызванных очисткой. Производители оборудования для пищевой промышленности должны гарантировать, что лазерная очистка не оставляет остатков или модификаций поверхности, которые могут поставить под угрозу безопасность при контакте с пищевыми продуктами.
Операции лазерной очистки подлежат требованиям OSHA по лазерной безопасности и информированию об опасностях, правилам EPA по выбросам в атмосферу и обращению с опасными отходами, а во многих отраслях промышленности — дополнительным отраслевым стандартам качества и безопасности. Для соблюдения требований необходима формальная программа лазерной безопасности с назначенным специалистом по лазерной безопасности, протоколы определения характеристик и утилизации опасных отходов для загрязненных фильтрующих материалов, возможно, разрешения или регистрация на выбросы в атмосферу в зависимости от объема очистки и типа загрязнения, а также отраслевая документация по валидации процесса. Эти нормативные требования выполнимы, но их следует решать превентивно, а не реактивно.
Меры по снижению рисков: как сделать лазерную очистку безопаснее и экологичнее
Проблемы со здоровьем и окружающей средой, связанные с лазерной очисткой, не являются неотъемлемой частью этой технологии — они являются результатом неадекватного контроля. Правильно разработанные и поддерживаемые меры по снижению рисков позволяют привести оба типа рисков в приемлемые пределы и во многих случаях снизить их ниже уровней, достижимых при использовании заменяемых традиционных методов.
Системы вытяжки и фильтрации дымовых газов
Эффективная система вытяжки дымовых газов является важнейшей мерой по снижению рисков для здоровья и окружающей среды, связанных с лазерной очисткой. Система должна быть рассчитана таким образом, чтобы улавливать дымовые газы непосредственно в зоне очистки, прежде чем они начнут рассеиваться в помещении. Скорость улавливания в зоне очистки должна поддерживаться во всем диапазоне скоростей очистки и уровней мощности лазерного генератора, используемых в производстве. Система фильтрации должна соответствовать профилю опасности, характерному для данной области очистки: HEPA-фильтрация для удаления частиц оксидов металлов, образующихся при обычной очистке металлов, фильтрация активированным углем для удаления органических покрытий, генерирующих летучие органические соединения, и специализированные фильтрующие материалы для применений, связанных со свинцом, шестивалентным хромом или другими высокотоксичными загрязняющими веществами. Работоспособность фильтров следует периодически проверять — либо путем измерения расхода воздуха, либо путем отбора проб атмосферного воздуха — а не предполагать, что они достаточны, основываясь только на визуальном осмотре.
Средства индивидуальной защиты
Все сотрудники, которые могут подвергаться воздействию рассеянного лазерного излучения во время юстировки, технического обслуживания или ручной работы в открытом корпусе оборудования, должны носить защитные очки, предназначенные для работы с лазерами, с соответствующей оптической плотностью и диапазоном длин волн для генератора волоконного лазера с длиной волны 1064 нм. Требование к оптической плотности не является общей спецификацией — оно должно рассчитываться на основе конкретной мощности генератора лазера, диаметра луча в месте работы оператора и максимально вероятного сценария облучения. Приобретение универсальных защитных очков для работы с лазерами без проверки их соответствия конкретной длине волны и уровню мощности генератора лазера является распространенной и опасной ошибкой. Средства защиты органов дыхания — полумаски с картриджами, подходящими для конкретного состава паров, выбранные в соответствии с паспортами безопасности удаляемых загрязняющих материалов, — должны быть доступны и использоваться во время любых операций, генерирующих повышенные концентрации паров, включая замену фильтров, очистку оборудования и любую очистку материалов с высокотоксичными парами, такими как свинцовая краска или поверхности с цинковым покрытием. Термостойкие перчатки защищают от ожогов от свежеочищенных деталей, а защитная обувь защищает от падения металлических компонентов. Все выбранные средства индивидуальной защиты должны быть задокументированы в плане обеспечения лазерной безопасности предприятия и пересматриваться при существенном изменении характера очистки.
Корпуса машин и системы блокировки
Защитный кожух машины, удерживающий лазерный луч в зоне очистки во время нормальной работы, является основным инженерным средством контроля опасности лазерного излучения. Он должен поддерживаться в исправном состоянии, со всеми целостными панелями и уплотнениями, а предохранительные блокировки, останавливающие лазерный генератор при открытии панелей, должны регулярно проверяться и немедленно ремонтироваться в случае обнаружения неисправности. Для ручных лазерных систем очистки, не имеющих стационарного кожуха, компенсационными мерами являются обучение операторов основам осведомленности об опасности луча, создание обозначенной зоны опасности луча и обязательное использование соответствующих средств индивидуальной защиты всем персоналом в зоне во время работ по очистке.
Оптимизация энергоэффективности
Снижение энергопотребления при лазерной очистке минимизирует как прямые эксплуатационные расходы, так и углеродный след процесса. Практические меры по повышению энергоэффективности включают в себя выбор минимального уровня мощности лазерного генератора, обеспечивающего требуемый результат очистки (избегая соблазна указывать максимальную мощность для каждого применения), использование режима ожидания машины во время перерывов в производстве, поддержание системы охлаждения в хорошем состоянии для сохранения эффективности лазерного генератора и планирование циклов очистки с высокой потребляемой мощностью для использования преимуществ льготных тарифов на электроэнергию в непиковое время.
Ответственная фильтрация и утилизация отходов
Отработанные фильтры для систем удаления дымовых газов должны рассматриваться как потенциально опасные отходы до тех пор, пока их состав не будет определен путем тестирования на соответствие применимым нормативным пороговым значениям. В тех случаях, когда в дымовом шлейфе содержатся регулируемые вещества — свинец, шестивалентный хром, кадмий или другие перечисленные опасные компоненты отходов — с отработанными фильтрами следует обращаться с использованием соответствующих средств индивидуальной защиты, хранить в герметичных контейнерах и утилизировать через лицензированного подрядчика по обращению с опасными отходами. Ведение записей об утилизации, документирующих характеристики отходов, используемого лицензированного подрядчика и место назначения, демонстрирует соответствие нормативным требованиям и защищает предприятие от ответственности в случае проверки со стороны регулирующих органов.
Риски для здоровья и окружающей среды, связанные с лазерной очисткой, эффективно снижаются за счет сочетания инженерных мер контроля — правильно подобранных систем вытяжки и фильтрации дымовых газов, защитных кожухов оборудования и оптимизации энергоэффективности — и оперативных мер — соответствующих средств индивидуальной защиты, регулярной проверки системы и ответственной утилизации отходов. Эти меры не просто снижают риски до приемлемого уровня; в большинстве случаев они делают лазерную очистку более безопасной рабочей средой, чем традиционные методы, которые она заменяет.
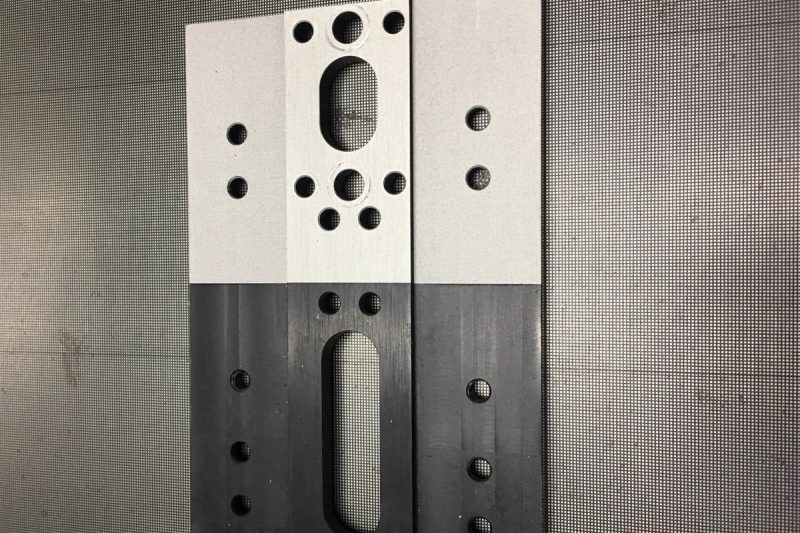
Лазерная очистка против традиционных методов: сравнение с точки зрения экологичности.
Наиболее информативной оценкой экологической устойчивости лазерной очистки является прямое сравнение с традиционными методами, которые она чаще всего заменяет. В этом разделе лазерная очистка сравнивается с пескоструйной обработкой, химической очисткой и струйной обработкой водой под высоким давлением по экологическим и санитарным параметрам, рассмотренным в данной статье.
против пескоструйной обработки
Пескоструйная обработка приводит к образованию больших объемов отработанного абразивного материала, загрязненного удаленным поверхностным материалом — твердых отходов, которые дорого утилизировать и характеризовать, особенно если они содержат регулируемые вещества, такие как свинец или хром, образующиеся при удалении краски. Процесс пескоструйной обработки создает высокие концентрации мелкодисперсной пыли внутри и вокруг пескоструйной камеры, что требует использования респираторов, защитных костюмов и средств защиты слуха операторами. Производство абразивного материала — особенно граната и угольного шлака — также оказывает воздействие на окружающую среду в результате добычи и переработки. Лазерная очистка устраняет абразивный материал, генерирует гораздо меньшее количество улавливаемых дымовых газов, не производит значительного шума, за исключением шума от вентиляторов и охлаждающего оборудования, и требует менее обширных средств индивидуальной защиты для самой операции очистки. Практически по всем показателям экологической устойчивости лазерная очистка выгодно отличается от пескоструйной обработки в тех областях применения, где обе технологии технически осуществимы.
против химической очистки
Химическая очистка — кислотное травление, обезжиривание растворителями и щелочная промывка — приводит к образованию жидких отходов, содержащих чистящее средство, нейтрализующие вещества и растворенные загрязняющие вещества. В большинстве юрисдикций эти отходы требуют обработки и утилизации как опасные отходы, что влечет за собой соответствующие затраты, бремя соблюдения нормативных требований и ответственность. Сами химические вещества требуют регулируемого хранения, локализации разливов, обучения персонала правилам химической гигиены и планирования действий в чрезвычайных ситуациях. Выбросы летучих органических соединений (ЛОС) при обезжиривании растворителями являются регулируемыми загрязнителями воздуха, требующими соблюдения требований разрешительной документации. Воздействие кислотных туманов, паров растворителей и щелочных аэрозолей на работников во время химической очистки представляет собой значительный постоянный риск для здоровья, который контролируется с помощью вентиляции, средств индивидуальной защиты и программ биологического мониторинга. Лазерная очистка исключает все эти химические воздействия и связанные с ними нормативные обязательства, заменяя их меньшим и более управляемым набором требований к вытяжке дымовых газов и утилизации фильтров.
против струйной обработки водой под высоким давлением
Очистка струей воды под высоким давлением потребляет большие объемы воды и образует загрязненные сточные воды, содержащие удаляемый материал во взвешенном состоянии. Во многих процессах очистки — особенно при удалении покрытий, содержащих тяжелые металлы, или остатков промышленных процессов — эти сточные воды подлежат регулированию и требуют очистки перед сбросом в канализацию или водоем, либо для транспортировки за пределы предприятия для очистки. Само потребление воды имеет значительные экологические последствия в регионах с дефицитом воды. Системы очистки водой под высоким давлением также представляют значительную опасность получения механических травм из-за струи воды и связанного с ней оборудования. Лазерная очистка практически полностью исключает потребление воды, не образует сточных вод и устраняет опасность получения механических травм, связанную с гидравлическим оборудованием высокого давления, при этом обеспечивая эквивалентную или превосходную чистоту поверхности для большинства применений.
Лазерная очистка демонстрирует стабильно более благоприятный профиль экологической устойчивости по сравнению с пескоструйной обработкой, химической очисткой и струйной обработкой водой под высоким давлением по таким экологическим параметрам, как образование отходов, использование химикатов, потребление воды и бремя соблюдения нормативных требований. Профиль рисков для здоровья, в котором преобладают опасность воздействия паров и лазерного излучения, легче и экономичнее контролируется, чем риски воздействия химикатов, вдыхания пыли и получения травм при использовании традиционных методов. Это сравнительное преимущество является основной причиной растущего внедрения лазерной очистки в качестве предпочтительного решения для экологически устойчивой обработки поверхностей в передовых промышленных операциях.
Заключение
В данной статье представлен всесторонний и сбалансированный анализ экологического профиля лазерной очистки, рисков для здоровья, нормативно-правовой базы и ее экологической устойчивости по сравнению с традиционными методами очистки поверхностей.
Честная оценка такова: лазерная очистка действительно является одной из наиболее экологически благоприятных технологий очистки поверхностей, доступных для промышленного применения. Исключение химических чистящих средств, абразивных материалов и значительного потребления воды устраняет три наиболее существенные категории экологической нагрузки, связанные с традиционной очисткой поверхностей. Бесконтактный режим работы не приводит к вторичному загрязнению обрабатываемых деталей, а углеродный след за весь жизненный цикл выгодно отличается от альтернативных методов, требующих большого количества абразивных материалов и химикатов, если учитывать выбросы по всей цепочке поставок. Эти преимущества реальны, существенны и все чаще признаются природоохранными органами и корпоративными программами устойчивого развития как значимые конкурентные преимущества.
В то же время лазерная очистка сопряжена с реальными экологическими и медицинскими проблемами, требующими ответственного управления. Потребление электроэнергии мощными лазерными генераторами является реальным фактором, влияющим на углеродный след, поэтому целесообразно использовать системы, ориентированные на эффективность и надежность. Образующиеся во время абляции дымовые газы и частицы, особенно при очистке красок, содержащих свинец, поверхностей с цинковым покрытием или органических покрытий, содержащих изоцианаты, могут представлять серьезную опасность для здоровья, если системы вытяжки дымовых газов неэффективны или неправильно рассчитаны с учетом профиля загрязнения. Лазерное излучение класса 4 от волоконных лазерных генераторов представляет собой невидимую, непосредственную и потенциально необратимую опасность, требующую надлежащего инженерного контроля и обучения операторов, а не пассивного полагания только на предупреждения оборудования. Фильтрация отходов из систем вытяжки дымовых газов требует надлежащей характеристики и утилизации, особенно в случаях, связанных с регулируемыми токсичными металлами.
Эти опасения не подрывают экологические преимущества лазерной очистки — они определяют ответственную систему управления, в рамках которой эти преимущества поддерживаются. Предприятия, внедряющие лазерную очистку с надлежащими системами вытяжки дымовых газов, правильными средствами индивидуальной защиты, обслуживаемыми защитными кожухами оборудования, соблюдением принципов энергоэффективности и соответствующей утилизацией отходов, неизменно достигают как экологических, так и санитарных показателей, которые становятся возможными благодаря реальным преимуществам этой технологии.
Получите решение для лазерной очистки
Создание системы лазерной очистки, обеспечивающей реальные экологические и санитарные показатели — не только на бумаге, но и в повседневной работе, — начинается с правильного оборудования и правильного партнерства с поставщиками.
Актек Лазер Компания является профессиональным производителем лазерных очистительных машин с более чем десятилетним опытом работы с промышленными клиентами в широком спектре отраслей и областей применения. Ассортимент лазерных очистительных машин включает в себя ручные и портативные устройства. машины непрерывной лазерной очистки Мощность от 1500 Вт до 6000 Вт, подходит для гибкой работы в полевых условиях и промышленной очистки больших поверхностей, а также импульсные лазерные очистные машины От 500 Вт до 2000 Вт для высокоточной очистки чувствительных поверхностей и деликатных покрытий — все это обеспечивается высококачественными волоконными лазерными генераторами от всемирно известных брендов, оснащенными интегрированными системами безопасности, включая защиту от обратного отражения и терморегулирование, разработанными для обеспечения долгосрочной надежности, и сертифицированными по стандартам CE и FDA, подтверждающим соответствие международным требованиям безопасности и качества. Все системы доступны с возможностью индивидуальной интеграции систем вытяжки дыма, регулируемыми параметрами сканирования для оптимизации энергии в зависимости от конкретного применения и конфигурациями защитных кожухов, адаптированными к производственной среде. Полный цикл сервисного обслуживания включает в себя предпродажные консультации по применению — включая оценку профиля дыма и требований к вытяжке для конкретного применения очистки — профессиональную установку и ввод в эксплуатацию, всестороннее обучение операторов, охватывающее как параметры процесса, так и протоколы лазерной безопасности, конкурентоспособную поставку запасных частей и оперативную техническую поддержку после продажи. Для любой компании, рассматривающей лазерную очистку как экологичную альтернативу традиционным методам обработки поверхностей, первым шагом является прямая консультация с инженером-технологом, который сможет оценить конкретные требования к очистке, подтвердить соответствующие характеристики системы вытяжки дымовых газов и порекомендовать конфигурацию оборудования, обеспечивающую наилучшее сочетание эффективности очистки, энергоэффективности и безопасности на рабочем месте для предполагаемого применения.
Контактная информация
- [email protected]
- [email protected]
- +86-19963414011
- Зона № 3 А, промышленная зона Лунчжэнь, город Юйчэн, провинция Шаньдун.
Получить лазерные решения