

Комплексное сравнение тампонной печати и лазерной маркировки.
Промышленная маркировка является основополагающим требованием в современном производстве. Каждый продукт, покидающий производственное предприятие — будь то медицинский имплантат, автомобильный компонент, бытовое электронное устройство или простой рекламный сувенир — имеет ту или иную форму идентификации, брендинга, знак соответствия или код отслеживания. Способ нанесения этой маркировки определяет не только ее визуальное качество, но и долговечность, стоимость, соответствие нормативным требованиям и совместимость с материалами и геометрией самого продукта.
Среди множества доступных сегодня технологий промышленной маркировки тампонная печать и лазерная маркировка выделяются как две наиболее широко используемые и практически значимые. Обе способны создавать метки высокого разрешения на широком спектре материалов. Обе используются в сложных промышленных условиях, где стабильность, производительность и стойкость метки имеют первостепенное значение. И обе были усовершенствованы за десятилетия коммерческого применения, превратившись в зрелые, надежные технологии с хорошо изученными характеристиками.
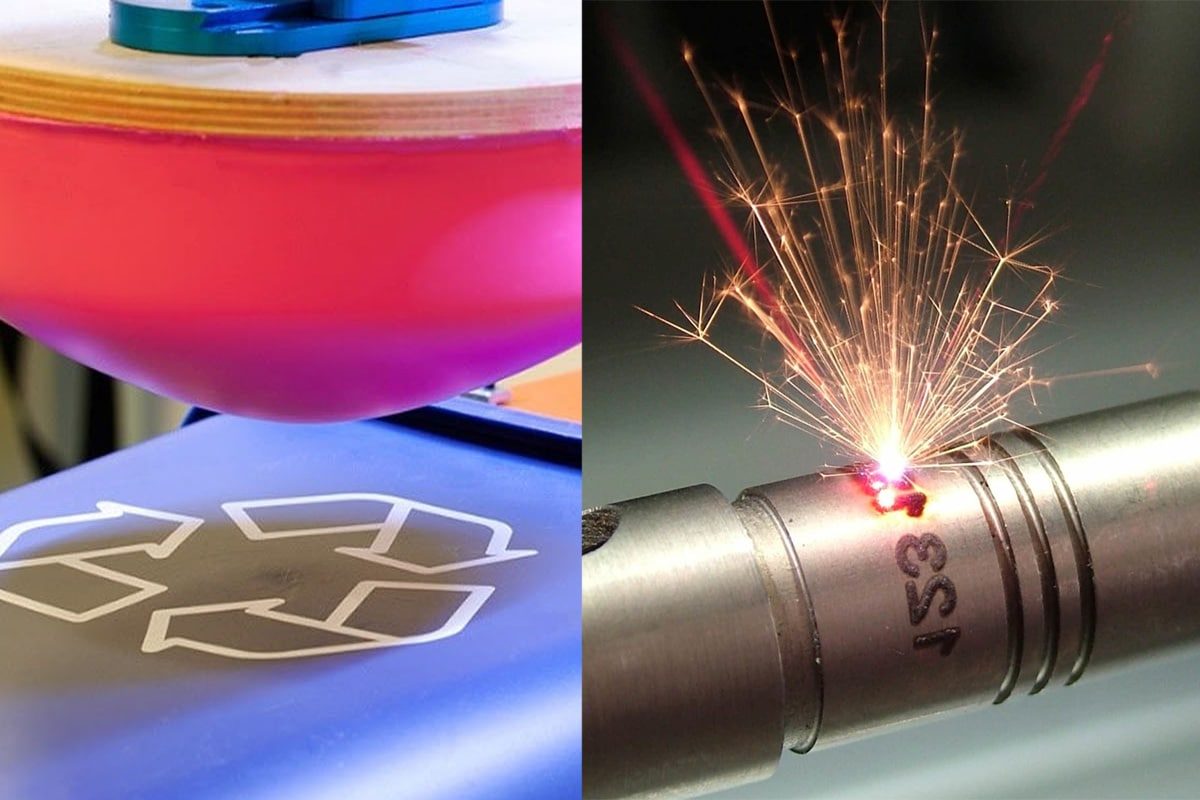
Однако, несмотря на эти поверхностные сходства, тампонная печать и лазерная маркировка — это принципиально разные процессы. Тампонная печать переносит чернила с вытравленной пластины через силиконовую подложку на подложку — это контактный процесс, зависящий от расходных материалов, который отлично подходит для декорирования сложных трехмерных поверхностей несколькими цветами. Лазерная маркировка использует сфокусированный луч лазерного генератора для непосредственного изменения или удаления краски с поверхности материала — это бесконтактный процесс, не требующий расходных материалов, который отлично подходит для нанесения стойких, машиночитаемых кодов на прецизионные компоненты с высокой скоростью.
Выбор между этими двумя технологиями имеет реальные и долгосрочные последствия для экономики производства, качества продукции, соблюдения нормативных требований и сложности производственных процессов. Неправильно подобранная технология маркировки увеличивает затраты, создает риски для качества и может привести к проблемам с соблюдением нормативных требований, устранение которых впоследствии обходится дорого. Правильно подобранная технология становится прозрачной и надежной частью производственного процесса, приносящей добавленную стоимость без каких-либо препятствий.
В данной статье представлено структурированное, технически обоснованное сравнение тампонной печати и лазерной маркировки по всем параметрам, имеющим значение при принятии решений в области промышленной маркировки — от качества маркировки и совместимости материалов до инвестиций в оборудование, эксплуатационных расходов, воздействия на окружающую среду и возможностей интеграции. Цель состоит в том, чтобы предоставить производителям, инженерам-технологам и лицам, принимающим решения о закупках, фактическую основу, необходимую для четкой оценки этих двух технологий и выбора подхода, наилучшим образом отвечающего их конкретным требованиям.
Оглавление
Что такое лазерная маркировка?
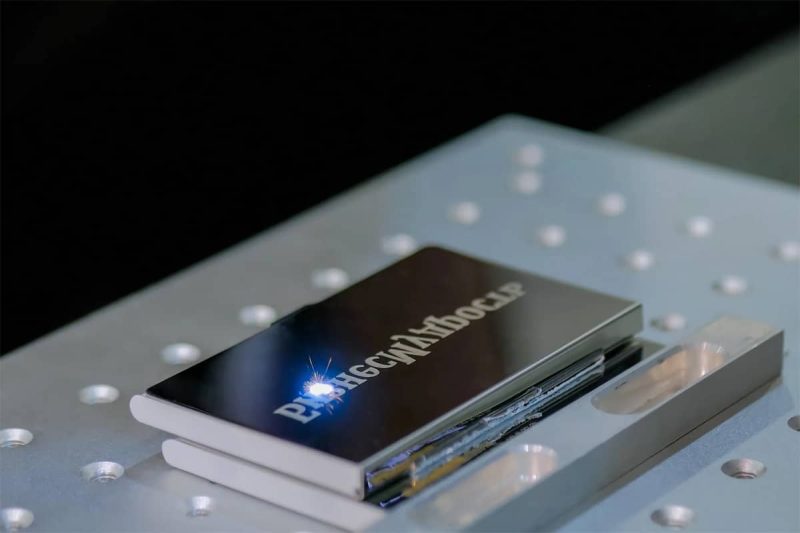
Лазерная маркировка — это бесконтактный процесс маркировки, при котором сфокусированный луч, создаваемый лазерным генератором, изменяет поверхность материала, создавая постоянную, видимую метку. В отличие от процессов нанесения материала на поверхность — таких как струйная печать или тампонная печать — лазерная маркировка работает за счет прямого взаимодействия с подложкой на молекулярном или микроструктурном уровне, вызывая изменения цвета, отражательной способности или текстуры поверхности без применения чернил, красителей или других расходных материалов. В результате получается метка, химически интегрированная в подложку и по своей природе постоянная.
Как работает лазерная маркировка
При лазерной маркировке лазерный генератор создает сфокусированный луч когерентного света, который направляется по поверхности заготовки с помощью высокоскоростной системы гальванометрических зеркал или подвижного портала. Луч передает концентрированную энергию в каждую точку соприкосновения, запуская один из нескольких механизмов модификации поверхности в зависимости от состава материала и используемых параметров лазера.
Отжиг происходит, когда лазер контролируемым образом нагревает металлическую поверхность, вызывая локальную реакцию окисления под поверхностью, которая изменяет цвет металла, не создавая шероховатости и не удаляя материал с поверхности. Полученная маркировка гладкая, находится на одном уровне с окружающей областью и обладает высокой устойчивостью к коррозии и механическому износу, что делает отжиг предпочтительным методом маркировки для медицинских изделий, компонентов, контактирующих с пищевыми продуктами, и прецизионных инструментов, где необходимо сохранять целостность поверхности.
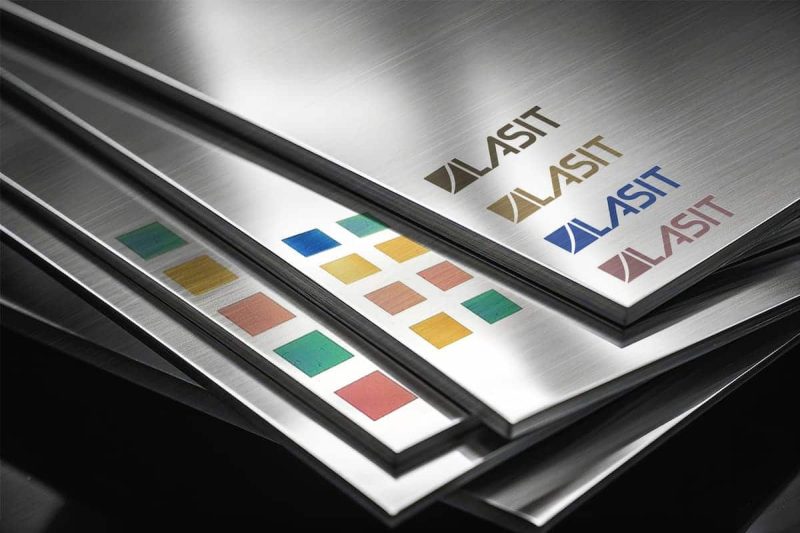
Карбонизация происходит, когда лазер нагревает органический материал — пластик, кожу, поверхность с покрытием — до температуры, при которой поверхностный слой обугливается, образуя темный, высококонтрастный след. Вспенивание происходит на некоторых темных пластиках, когда лазер вызывает плавление поверхности и образование газовых пузырьков, создавая яркий, выпуклый след с высоким отражательным контрастом. Маркировка с изменением цвета на некоторых металлах — особенно на титане и нержавеющей стали — использует контролируемое окисление для получения следов различных цветов путем изменения толщины оксидной пленки посредством точного управления параметрами лазера.
Типы лазерных маркировочных машин
В промышленной лазерной маркировке используются три основные технологии генерации лазерного излучения: волоконно-оптический лазер, CO2-лазер и ультрафиолетовый (УФ) лазер.
Волоконные лазерные генераторы работают на длине волны приблизительно 1064 нанометра и являются доминирующей платформой для промышленной маркировки металлов. Они обеспечивают высокую пиковую мощность в коротких импульсах, эффективно передают энергию на металлические подложки и создают тонкие пятна, позволяющие наносить штрих-коды, коды Data Matrix, серийные номера и логотипы с высоким разрешением на сталь, нержавеющую сталь, алюминий, титан и медные сплавы. Волоконные лазерные системы маркировки быстрые, компактные, не требуют сложного обслуживания и хорошо подходят для интеграции в автоматизированные производственные линии. CO2-лазерные генераторы работают на длине волны приблизительно 10 600 нанометров и хорошо подходят для маркировки органических и полимерных материалов — дерева, акрила, стекла, керамики, кожи, резины и большинства пластмасс — посредством механизмов карбонизации, вспенивания и поверхностной абляции. Они менее эффективны для прямой маркировки металлов, но превосходно подходят для применения на неметаллических подложках в широком спектре отраслей, включая упаковку, вывески, электронику и потребительские товары.
Генераторы УФ-лазеров работают на длине волны приблизительно 355 нанометров и излучают энергию очень короткой длины волны, которая поглощается широким спектром материалов с минимальным тепловым воздействием на окружающую среду. Эта характеристика холодной обработки делает генераторы УФ-лазеров предпочтительным выбором для маркировки термочувствительных материалов — тонких пленок, гибкой электроники, фармацевтической упаковки и тонких пластмасс — где тепловые побочные эффекты обработки волокон или CO2 могут привести к повреждению или деформации.
Общие области применения и отрасли
Промышленная отслеживаемость является крупнейшей областью применения лазерной маркировки. Автомобильные производители наносят уникальные идентификаторы, коды сборки и маркировку соответствия нормативным требованиям на компоненты двигателей, корпуса трансмиссий, крепежные элементы и критически важные для безопасности узлы, используя волоконно-оптические лазерные системы маркировки, интегрированные непосредственно в производственные линии. Производители аэрокосмической техники маркируют конструкционные компоненты, крепежные элементы и инструменты серийными номерами и штампами контроля качества, которые должны оставаться разборчивыми на протяжении всего срока эксплуатации самолета. Производители медицинских изделий наносят уникальные идентификационные коды на хирургические инструменты, имплантаты и диагностическое оборудование, используя методы лазерной маркировки с отжигом, которые сохраняют целостность поверхности материала и коррозионную стойкость.
В электронной промышленности лазерная маркировка широко используется для идентификации компонентов на платах, маркировки деталей и нанесения логотипов на корпуса и панели потребительских товаров. Производители упаковки используют CO2-лазерную маркировку для нанесения даты, номеров партий и защиты от вскрытия на упаковке продуктов питания, фармацевтических препаратов и напитков. Производители ювелирных изделий используют лазерную маркировку для нанесения клейм, надписей и декоративных поверхностных эффектов на изделия из драгоценных металлов.
Лазерная маркировка — это бесконтактная технология маркировки, не требующая расходных материалов, которая использует сфокусированную энергию лазерного генератора для необратимого изменения поверхности материала посредством отжига, карбонизации, вспенивания или изменения цвета. Доступные в конфигурациях с волоконными, CO2 и УФ-лазерными генераторами, подходящими для различных категорий материалов, лазерная маркировка используется в широком спектре отраслей промышленности, где требуются постоянные, высокоточные, машиночитаемые маркировки на прецизионных компонентах и изделиях в производственных условиях.
Что такое тампонная печать?
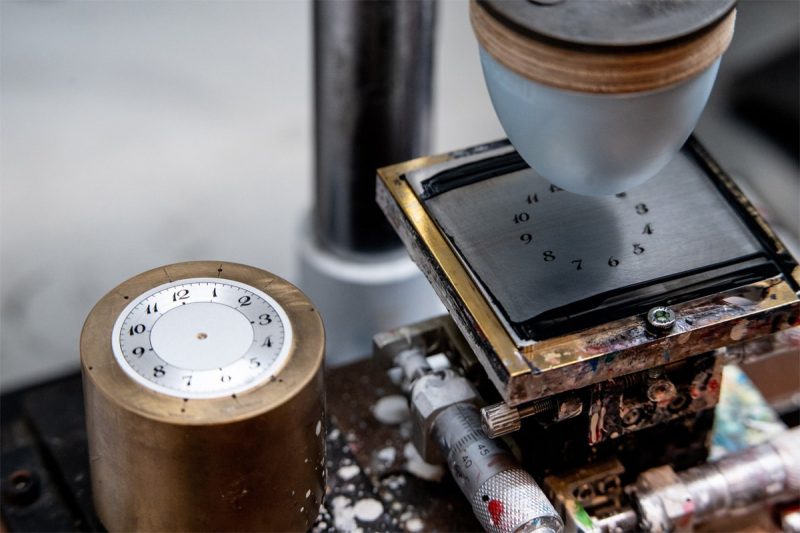
Тампонная печать — это контактный метод непрямой печати, при котором краска переносится с плоской вытравленной пластины (клише) на трехмерную подложку с помощью гибкой силиконовой подушки. Способность подушки деформироваться и принимать форму сложных поверхностей отличает тампонную печать от других методов контактной печати и делает ее уникально эффективной для декорирования изогнутых, углубленных, текстурированных или иным образом неплоских поверхностей. Тампонная печать является одним из наиболее широко используемых методов декорирования и идентификации в производстве потребительских товаров и уже несколько десятилетий применяется в самых разных отраслях, от медицинских изделий до рекламной продукции.
Как работает тампопечать
Цикл тампонной печати начинается с нанесения краски на клише — стальную или полимерную пластину, на которой желаемое изображение вытравлено на небольшую глубину. Ракель удаляет излишки краски с плоской поверхности клише, оставляя краску только в вытравленном углублении изображения. Силиконовая подушка опускается на клише, захватывая краску из углубления на его поверхность. Затем подушка поднимается и перемещается к подложке, где она опускается и прижимает изображение с поверхности к заготовке. Силиконовая подушка возвращается в исходное положение, и цикл повторяется.
Силиконовая подушка является ключевым элементом процесса. Благодаря низкой поверхностной энергии она легко впитывает чернила с клише, но полностью высвобождает их на подложку во время переноса, обеспечивая высокую эффективность переноса чернил. Ее эластичность позволяет ей адаптироваться к изогнутым, вогнутым, выпуклым и текстурированным поверхностям подложек, которые препятствовали бы переносу чернил с жестких печатных элементов. Форма, твердость и размер подушки выбираются в соответствии с геометрией подложки и размером переносимого изображения, и доступен широкий выбор геометрических форм подушек для работы с различными профилями подложек.
Основные компоненты системы тампонной печати
Полная система тампонной печати состоит из нескольких ключевых компонентов, каждый из которых влияет на качество и однородность напечатанного изображения. Клише несет изображение и должно быть изготовлено с точной глубиной травления и чистыми краями изображения, чтобы обеспечить равномерное поглощение и перенос чернил на протяжении всего производственного цикла. Клише изготавливаются из стали — которая обеспечивает длительный срок службы — или полимерных материалов, которые дешевле и подходят для небольших тиражей.
Система чернил включает в себя сами печатные чернила, растворитель, используемый для регулирования их вязкости и скорости высыхания, а также чернильный стаканчик или ракельный механизм, контролирующий подачу чернил на клише. Чернила для тампонной печати разрабатываются для конкретных материалов-основ и должны выбираться с учетом адгезии, химической стойкости и соответствия требованиям. Испарение растворителя является контролируемым аспектом тампонной печати — чернила должны быть достаточно липкими, чтобы переноситься с клише на тампон и с тампона на основу, но они не должны высыхать слишком быстро, чтобы оставлять следы на тампоне, или слишком медленно, чтобы не прилипать должным образом к основе.
Сама машина для тампонной печати обеспечивает механическое управление — движение при заливке клише, движение ракельного ножа, захват и перенос тампона — с помощью пневматических или сервоэлектрических приводных систем. Современные машины для тампонной печати варьируются от простых одноцветных ручных устройств до сложных многопозиционных многоцветных автоматических систем с возможностью визуального контроля, обработки брака и регистрации производственных данных.
Общие области применения и отрасли
В производстве медицинских изделий тампонная печать широко используется для нанесения символов, градуировочных отметок, индикаторов дозировки и идентификационного текста на шприцы, катетеры, хирургические инструменты и диагностические устройства. Возможность печати на изогнутых поверхностях и нанесения нескольких цветов за один цикл делает тампонную печать хорошо подходящей для сложных геометрических форм и строгих требований к визуальному качеству декорирования медицинских изделий.
Производители бытовой электроники используют тампонную печать для нанесения логотипов брендов, названий моделей, символов соответствия нормативным требованиям и функциональных индикаторов на корпуса, клавиатуры, пульты дистанционного управления и носимые устройства. В производстве рекламной продукции тампонная печать широко используется как стандартный метод нанесения фирменной графики на ручки, зажигалки, USB-накопители, брелоки, посуду и тысячи других категорий рекламных товаров. Автомобильные производители используют тампонную печать для маркировки приборной панели, обозначений элементов управления, декоративной графики и идентификации компонентов салона.
Тампонная печать — это процесс непрямой контактной печати, при котором чернила переносятся с вытравленного клише на подложку через деформируемую силиконовую подушку, что позволяет наносить высококачественную многоцветную маркировку на изогнутые, углубленные и геометрически сложные поверхности. Ключевые компоненты — клише, система чернил и печатная машина — должны быть тщательно подобраны к материалу подложки и производственным требованиям. Тампонная печать используется в широком спектре отраслей, где основной задачей маркировки является многоцветное декорирование трехмерных поверхностей.
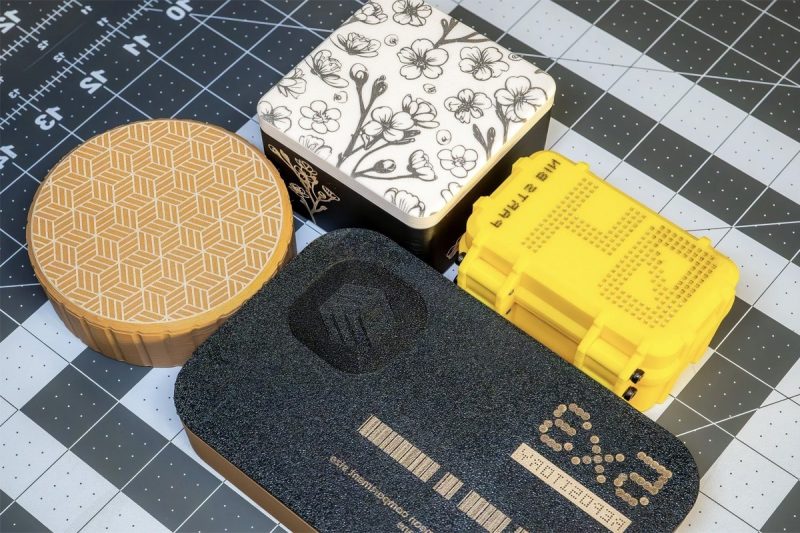
Прямое сравнение
Четкое понимание принципов работы каждого процесса позволяет напрямую сравнивать тампонную печать и лазерную маркировку по наиболее важным параметрам, определяющим решения в области промышленной маркировки. В этом разделе представлено структурированное, объективное сравнение по восьми критическим критериям, устанавливающее фактическую основу для последующих рекомендаций, специфичных для конкретных областей применения.
Оценка качества и разрешения
Как тампонная печать, так и лазерная маркировка способны создавать высококачественные метки, но характер этого качества различается в зависимости от конкретных применений. Лазерная маркировка, особенно с использованием волоконных лазерных генераторов, позволяет получать пятна размером от 20 до 50 микрометров и точность позиционирования в несколько микрометров, что дает возможность создавать чрезвычайно тонкий текст, сложные двухмерные штрих-коды и детализированные логотипы с уровнем разрешения, превосходящим возможности тампонной печати на большинстве материалов. Системы лазерной маркировки регулярно создают коды Data Matrix с размером ячейки 0,3 мм, которые проверяются на соответствие стандартам GS1 — уровень точности, который трудно воспроизвести стабильно с помощью тампонной печати.
Тампонная печать создает метки, качество которых определяется разрешением клише, реологическими свойствами чернил и деформацией тампона на поверхности подложки. На плоских или слегка изогнутых поверхностях современные системы тампонной печати позволяют достичь очень хорошего разрешения с мелкими деталями текста и графики. Однако на сильно изогнутых или текстурированных поверхностях деформация тампона во время переноса приводит к некоторому искажению изображения, что ограничивает минимальный размер элементов и точность позиционирования. Для применений, требующих машиночитаемых кодов с самым высоким разрешением, лазерная маркировка имеет явное преимущество в качестве.
Совместимость материалов
Тампонная печать может применяться к очень широкому спектру материалов, включая пластик, металл, стекло, керамику, резину, кожу и дерево, при условии наличия или возможности разработки состава чернил с соответствующей адгезией к подложке. Поверхностная энергия подложки должна быть достаточной для принятия перенесенных чернил, а в некоторых случаях для достижения достаточной адгезии требуется обработка поверхности — коронный разряд, плазменная активация или нанесение грунтовки. Теоретически, тампонной печатью можно подвергать практически любой материал, который физически может быть помещен в печатное приспособление.
Лазерная маркировка также в целом совместима со многими материалами, но её эффективность в большей степени зависит от оптических и тепловых свойств материала при конкретной длине волны лазера. Волоконные лазерные генераторы эффективно маркируют металлы и большинство конструкционных пластмасс, но менее эффективны на прозрачных или сильно отражающих материалах без специальной обработки поверхности или добавок. CO2-лазеры хорошо маркируют неметаллы, но их возможности по прямой маркировке металла ограничены. УФ-лазеры расширяют совместимость с термочувствительными материалами, которые могут быть повреждены лазерами с большей длиной волны. Ни один из процессов не обеспечивает одинакового качества маркировки всех материалов, и для каждого из них существуют категории материалов, в которых он явно превосходит другие.
Постоянство и долговечность
Это одно из наиболее существенных отличий между двумя процессами. Лазерные метки — особенно метки отжига на металлах и глубокие следы абляции на твердых подложках — являются неотъемлемой частью поверхности материала. Их нельзя стереть, удалить химическим путем или стереть без удаления соответствующего слоя материала подложки. Для задач отслеживания, где метки должны оставаться читаемыми на протяжении всего срока службы компонента — потенциально охватывающего десятилетия эксплуатации в сложных условиях — эта присущая им стойкость является критически важным преимуществом.
Следы тампонной печати представляют собой поверхностные отложения на основе чернил, и их долговечность зависит от состава чернил, адгезии к подложке и условий окружающей среды, которым подвергается печатная поверхность в процессе эксплуатации. Высокоэффективные чернила для тампонной печати с соответствующими сшивающими агентами и защитным верхним покрытием могут обеспечить хорошую устойчивость к истиранию, растворителям и УФ-излучению. Однако они остаются поверхностными отложениями, которые могут изнашиваться, царапаться или подвергаться химическому воздействию в достаточно жестких условиях. Для применений, подверженных сильному механическому контакту, агрессивным химическим средам или экстремальным температурным циклам, присущая лазерной маркировке стойкость обеспечивает ей значительное преимущество по долговечности по сравнению с тампонной печатью.
Скорость и производительность производства
Системы лазерной маркировки, особенно волоконные лазерные генераторы, используемые для маркировки металлических деталей, отличаются исключительной скоростью. Сложный матричный код или серийный номер могут быть нанесены на металлическую деталь за доли секунды, а высокоскоростные системы в автоматизированном режиме могут обрабатывать сотни или тысячи деталей в час. Содержание маркировки может меняться от детали к детали без какой-либо регулировки оборудования, что позволяет осуществлять полностью вариативную маркировку данных на производственной скорости. Это делает лазерную маркировку естественным выбором для крупносерийного производства с широким ассортиментом продукции.
Время цикла тампонной печати определяется механической скоростью печатной машины, количеством наносимых цветов и временем сушки или отверждения между слоями цвета. Одноцветная тампонная печать на хорошо настроенной автоматической машине может достигать скорости цикла, сопоставимой с лазерной маркировкой, для простых графических изображений. Многоцветная тампонная печать требует нескольких станций и интервалов сушки, что значительно увеличивает время цикла. Настройка и переналадка между различными заданиями печати требуют смены клише, замены чернил и регулировки тампонов, что добавляет непроизводительное время к производственному графику.
Время на подготовку и переналадку
Подготовка и переналадка оборудования представляют собой существенную разницу в стоимости и гибкости между двумя процессами. Тампонная печать требует наличия шаблона для каждого уникального изображения — и шаблоны необходимо изготавливать, хранить на складе и физически заменять при смене задания. Смена чернил требует промывки емкости с краской, очистки ракельного ножа и загрузки новой формулы чернил. Эти операции по переналадке обычно занимают от 15 до 45 минут на каждую смену задания, что представляет собой значительную потерю производственного времени в условиях широкого ассортимента продукции.
Системы лазерной маркировки позволяют изменять содержимое задания исключительно с помощью программного обеспечения. Новый серийный номер, штрихкод, логотип или текстовая строка загружаются с управляющего компьютера за считанные секунды, без необходимости физического переключения. Эта гибкость, обеспечиваемая программным обеспечением, является одним из наиболее убедительных операционных преимуществ лазерной маркировки в условиях большого разнообразия продукции и коротких производственных циклов.
Расходные материалы и текущие издержки
Тампонная печать сопряжена с постоянными расходами на расходные материалы, связанные с чернилами, растворителями, заменой клише и заменой подложки. Стоимость чернил и растворителей варьируется в зависимости от типа материала и степени покрытия, но представляет собой постоянные и существенные эксплуатационные расходы. Клише имеют ограниченный срок службы — как правило, сотни тысяч циклов для стальных клише — и требуют периодической замены. Силиконовые подложки также изнашиваются со временем и требуют замены. Совокупные затраты на расходные материалы при тампонной печати в крупносерийном производстве могут быть значительными.
Системы лазерной маркировки практически не требуют расходных материалов в обычном режиме работы. Сам лазерный генератор имеет номинальный срок службы — обычно измеряемый десятками тысяч часов для волоконных лазерных генераторов — и в конечном итоге потребует замены, но это капитальные затраты на замену, а не расходы на расходные материалы. В процессе маркировки не расходуются чернила, растворители или механически изнашиваемые компоненты. Такая модель работы без расходных материалов обеспечивает лазерной маркировке значительное долгосрочное преимущество в плане стоимости при больших объемах производства, даже с учетом более высоких первоначальных инвестиций в оборудование.
Инвестиции в оборудование и общая стоимость владения
Первоначальные инвестиции в оборудование для тампонной печати, как правило, ниже, чем для лазерной маркировки, особенно для простых одноцветных применений. Базовую автоматическую машину для тампонной печати, подходящую для средних объемов производства, можно приобрести за небольшую часть стоимости аналогичной системы лазерной маркировки. Эта более низкая начальная стоимость делает тампонную печать доступным вариантом для небольших производителей, компаний, занимающихся декорированием на заказ, и для тех областей, где объемы производства не оправдывают капиталовложения в лазерное оборудование.
Системы лазерной маркировки имеют более высокую первоначальную капитальную стоимость, но их более низкие эксплуатационные расходы — отсутствие расходных материалов, минимальное техническое обслуживание, высокая надежность — приводят к тому, что общая стоимость владения часто оказывается ниже, чем при тампонной печати, в течение многолетнего периода эксплуатации при больших объемах производства. Точка перехода зависит от объема производства, сложности маркировки, типа материала и конкретных сравниваемых систем, и должна рассчитываться на основе реалистичных производственных предположений, а не только на основе прейскурантных цен на оборудование.
Воздействие на окружающую среду
В тампонной печати используются сольвентные или УФ-отверждаемые краски, содержащие летучие органические соединения (ЛОС), что требует тщательного обращения с отработанными красками, загрязненными растворителями и использованными клише. Нормативные требования к выбросам ЛОС и утилизации опасных отходов различаются в зависимости от юрисдикции, но представляют собой обязательство по соблюдению требований и операционные расходы. Переход к УФ-отверждаемым и водорастворимым тампонным краскам снизил, но не устранил воздействие процесса на окружающую среду.
Лазерная маркировка не производит чернил, растворителей или химических отходов. Единственным негативным воздействием на окружающую среду являются пары и твердые частицы, образующиеся в результате реакции модификации поверхности, которые улавливаются и фильтруются системой вытяжки, встроенной в устройство или подключенной к нему. лазерная маркировочная машина. Экологический профиль лазерной маркировки значительно чище, чем у рекламной печати, с точки зрения образования химических отходов, выбросов летучих органических соединений и нагрузки на соблюдение нормативных требований.
По восьми параметрам сравнения лазерная маркировка демонстрирует явные преимущества в стойкости метки, долговечности, экономичности эксплуатации без необходимости внесения изменений, а также в воздействии на окружающую среду. Тампонная печать демонстрирует преимущества в многоцветности, соответствии сложным трехмерным поверхностям и меньших первоначальных инвестициях в оборудование. Ни одна из технологий не доминирует по всем параметрам, и относительная важность каждого критерия зависит от конкретных требований к применению.
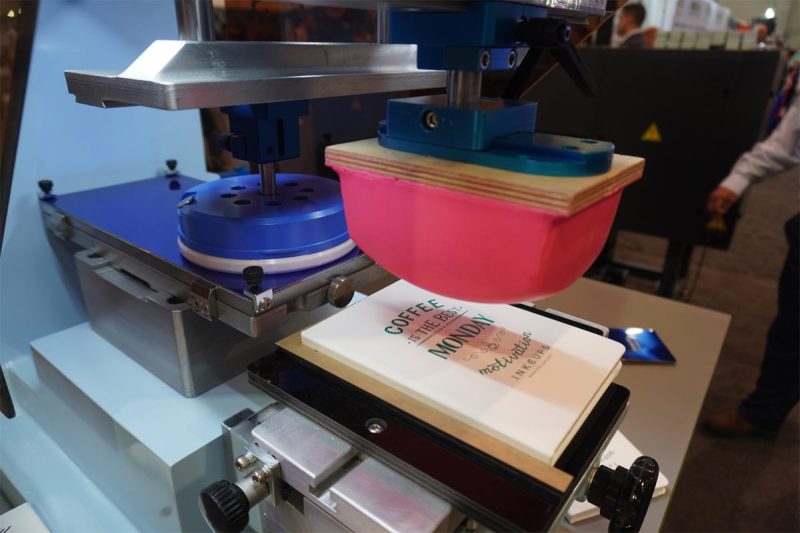
Преимущества тампонной печати
Несмотря на преимущества лазерной маркировки в плане долговечности, скорости и экономичности, тампонная печать сохраняет существенные конкурентные преимущества в определенных областях применения. Понимание того, в каких областях тампонная печать действительно превосходит лазерную маркировку, так же важно, как и понимание обратного, поскольку выбор неправильной технологии для неправильного применения всегда приводит к худшим результатам, независимо от того, какая технология теоретически более эффективна в других условиях.
Многоцветная маркировка за одну настройку
Наиболее существенное преимущество тампопечати перед лазерной маркировкой заключается в ее способности наносить несколько цветов чернил за один цикл производства. Многостанционная тампопечатная машина может наносить два, три, четыре или более цветов с точным совмещением друг с другом по мере перемещения заготовки между последовательными печатными станциями, создавая полноцветную графику, логотипы и декоративные элементы, которые невозможно воспроизвести с помощью стандартных систем лазерной маркировки. Лазерная маркировка по своей сути является монохромным процессом — она создает метки путем модификации материала подложки, а не путем нанесения пигмента, и хотя цветная маркировка на металлах технически возможна посредством контролируемого окисления, диапазон достижимых цветов ограничен, и этот процесс не подходит для многоцветной графики с широкой палитрой, с которой обычно работает тампопечать.
Для фирменной графики, декорирования продукции и маркировки потребительских товаров, где цвет является неотъемлемой частью визуальной идентичности знака — логотип компании в фирменных цветах, многоцветная шкала на потребительском товаре, декоративная графика на рекламной продукции — многоцветные возможности тампонной печати являются решающим преимуществом, недостижимым при лазерной маркировке без добавления процессов вторичного окрашивания.
Изогнутые и неправильные поверхности
Силиконовая подушка, лежащая в основе процесса тампонной печати, по своей природе способна повторять трехмерную геометрию сложных поверхностей подложки. Глубоко изогнутые детали, вогнутые поверхности, углубленные панели и поверхности со сложной кривизной могут быть обработаны тампонной печатью с хорошим качеством изображения и точностью совмещения, при условии правильного выбора геометрии подушки в соответствии с профилем подложки. Эта способность к подгонке к поверхности делает тампонную печать стандартной технологией маркировки для таких категорий продукции, как мячи для гольфа, бутылки, ручки, зажигалки и корпуса медицинских шприцев — все они имеют геометрию поверхности, которая затрудняет или исключает использование плоских или портальных конфигураций лазерной маркировки.
Системы лазерной маркировки позволяют обрабатывать криволинейные поверхности с помощью поворотных приспособлений, наклонных рабочих поверхностей и систем динамической регулировки фокуса, однако эти решения усложняют процесс и увеличивают стоимость, а также не всегда эффективны для сложных геометрических форм. Для маркировки сильно изогнутых, глубоко углублённых или действительно неровных трёхмерных поверхностей тампонная печать часто представляет собой более простое и экономичное решение, чем настройка системы лазерной маркировки для обработки той же геометрии.
Низкая первоначальная стоимость для простых приложений
Для простых одноцветных маркировок в умеренных объемах производства — логотип бренда на рекламной ручке, символ соответствия на компоненте потребительского товара, цветовой акцент на корпусе медицинского устройства — более низкая первоначальная стоимость оборудования для тампонной печати делает его экономически рациональным выбором по сравнению с лазерной системой маркировки. Расходные материалы для тампонной печати реальны, но приемлемы при небольших объемах, а экономия капитала по сравнению с лазерной маркировкой может оправдать тампонную печать с экономической точки зрения для применений, которые не требуют долговечности, скорости или возможностей работы с переменными данными, которые являются преимуществом лазерной маркировки.
Наиболее подходящие отрасли и варианты применения
Для декорирования — логотипов, надписей и фирменной символики на изогнутых пластиковых корпусах — тампопечать часто используется чаще всего, когда требуется цвет. Для декорирования медицинских изделий, не подлежащих отслеживанию — градуировочных меток дозировки, цветовых индикаторов обращения, фирменной графики — тампопечать часто применяется благодаря её способности к подгонке поверхности и возможности многоцветной печати. В производстве игрушек и спортивных товаров тампопечать используется для декорирования продукции с широким диапазоном геометрических форм и цветовых требований.
Конкурентные преимущества тампонной печати сосредоточены в трех областях: возможность многоцветной маркировки, соответствие поверхности сложным трехмерным геометрическим формам и меньшие первоначальные инвестиции в оборудование для простых среднесерийных применений. Эти преимущества являются подлинными и значимыми в соответствующих условиях применения, и они объясняют, почему тампонная печать продолжает занимать значительную долю рынка промышленной маркировки, несмотря на растущее внедрение лазерной маркировки во многих отраслях.
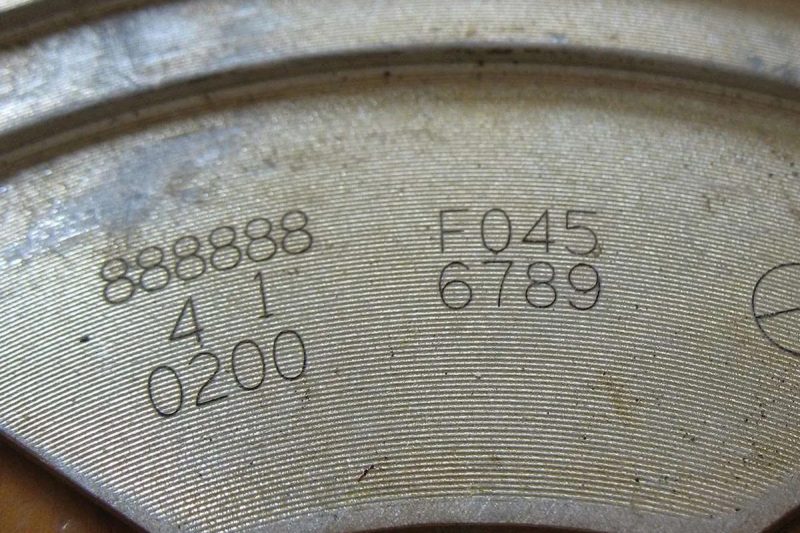
Преимущества лазерной маркировки
Преимущества лазерной маркировки перед тампонной печатью многочисленны и охватывают несколько наиболее важных с коммерческой точки зрения аспектов промышленной маркировки. В этом разделе определены области, где лазерная маркировка наиболее явно превосходит тампонную печать, и эти преимущества соотнесены с отраслями и контекстами применения, где они напрямую приводят к превосходным результатам производства.
Постоянная маркировка, не требующая расходных материалов.
Долговечность лазерной маркировки — её интеграция с поверхностью материала, устойчивость к механическому износу, химическому воздействию и воздействию окружающей среды — является её главным преимуществом перед тампонной печатью в тех случаях, когда требуется длительная читаемость маркировки. Коды отслеживания, которые должны оставаться читаемыми после десятилетий эксплуатации в сложных промышленных условиях, идентификационные знаки, которые должны выдерживать стерилизацию, химическую очистку и хирургическую обработку, а также знаки соответствия, которые должны быть читаемыми после утилизации, — всё это области применения, где присущая лазерной маркировке долговечность не просто предпочтительна, но и функционально необходима.
Отсутствие расходных материалов в процессах лазерной маркировки упрощает управление цепочкой поставок, исключает необходимость работы с чернилами и растворителями, сокращает образование отходов и создает предсказуемый, стабильный профиль эксплуатационных расходов, не зависящий от колебаний цен на материалы. Для крупномасштабного производства эта модель без расходных материалов представляет собой существенное и накопительное преимущество в плане снижения затрат на протяжении всего срока службы оборудования.
Высокая точность и тонкая детализация
Благодаря малым размерам пятна и высокой точности позиционирования, достигаемым системами маркировки на основе лазерных генераторов, можно создавать метки с разрешением, превосходящим возможности тампонной печати в большинстве практических применений. Двумерные матричные коды с малыми размерами ячеек, QR-коды, микротекст, читаемый только под увеличением, и высококачественные полутоновые изображения — все это под силу современным системам лазерной маркировки. Такая точность особенно ценна для задач отслеживания, регулируемых стандартами, определяющими минимальные уровни качества кода — стандарты, которые системы лазерной маркировки обычно достигают, а системы тампонной печати могут испытывать трудности с обеспечением стабильного качества на сложных материалах.
Ускоренная обработка переменных данных и производство широкого ассортимента продукции.
Возможность изменять содержимое маркировки — серийные номера, коды партий, отметки даты и времени, идентификаторы, специфичные для заказчика — от детали к детали исключительно с помощью программного обеспечения, без какой-либо физической настройки оборудования или простоев, является одним из наиболее убедительных операционных преимуществ лазерной маркировки в условиях производства с широким ассортиментом продукции и серийной маркировкой. Каждая деталь может иметь уникальный, последовательно генерируемый идентификатор, который наносится на производственной скорости без дополнительных затрат на настройку, которые потребовались бы при тампонной печати даже для незначительных изменений содержимого маркировки. Для отраслей, где серийная маркировка продукции и уникальная идентификация деталей являются нормативными требованиями — медицинские изделия, компоненты аэрокосмической отрасли, детали безопасности автомобилей — эта возможность не является необязательной, а крайне необходимой.
Возможности автоматизации и интеграции
Системы лазерной маркировки хорошо подходят для интеграции в автоматизированные производственные линии, поскольку они компактны, не требуют пополнения чернил или механической переналадки, могут запускаться сигналами управления производственной линией и могут взаимодействовать с системами управления производством для получения данных о содержании маркировки и возврата результатов проверки в режиме реального времени. Станцию лазерной маркировки можно установить на конвейерную линию, в роботизированную ячейку или на станцию точной сборки, занимая минимальную площадь и не требуя вспомогательной инфраструктуры — подачи чернил, утилизации отходов, сушильного или отверждающего оборудования — которая необходима для интеграции с тампонной печатью. Эта простота интеграции поддерживает тенденцию к полностью автоматизированному, отслеживаемому производству в автомобильной, электронной и медицинской промышленности.
Наиболее подходящие отрасли и варианты применения
В производстве медицинских изделий требование к нанесению постоянной UDI-маркировки на компоненты из нержавеющей стали и титана практически повсеместно удовлетворяется лазерной маркировкой методом отжига. В аэрокосмической и оборонной промышленности требования к сериализации и отслеживаемости металлических конструкционных компонентов и инструментов удовлетворяются системами волоконной лазерной маркировки, которые могут создавать постоянные износостойкие метки в соответствии с применимыми стандартами. Маркировка на автомобильных производственных линиях — блоки двигателей, компоненты трансмиссии, детали шасси, крепежные элементы — основана на высокоскоростной волоконной лазерной маркировке, интегрированной в автоматизированные сборочные ячейки. В электронной промышленности лазерная маркировка используется для идентификации печатных плат, маркировки корпусов и кодирования компонентов. В упаковочной и пищевой промышленности генераторы CO2-лазеров используются для нанесения постоянной маркировки даты и партии, что исключает проблемы с размазыванием чернил, их неадгезией и разборчивостью, связанные с маркировкой чернилами на сложных подложках.
Преимущества лазерной маркировки — присущая ей долговечность, экономичность без расходных материалов, высокое разрешение, переменная скорость передачи данных и возможность интеграции в автоматизированные системы — наиболее важны в приложениях, требующих постоянных кодов отслеживания на прецизионных компонентах, крупносерийного производства, интеграции в автоматизированные производственные линии и соответствия нормативным стандартам маркировки. Эти преимущества способствовали быстрому внедрению лазерной маркировки в самых требовательных промышленных приложениях по всему миру и представляют собой убедительный аргумент в пользу лазерной маркировки везде, где присутствуют эти требования.
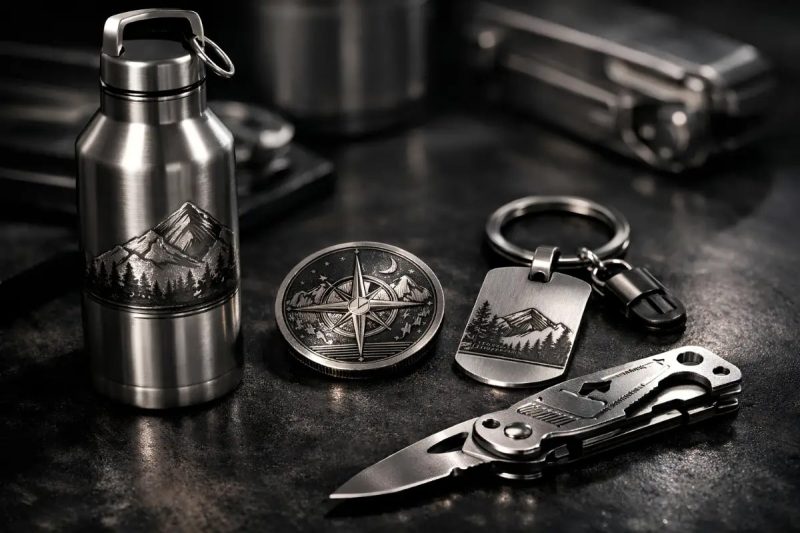
Как выбрать между тампонной печатью и лазерной маркировкой
Приведенный выше анализ дает четкое представление о сильных и слабых сторонах каждой технологии. В этом разделе этот анализ переводится в практическую модель принятия решений, построенную вокруг ключевых критериев, которые должны определять процесс выбора в реальных решениях в области промышленного маркетинга. Также рассматривается все более распространенный сценарий, когда обе технологии используются в сочетании для решения маркетинговых задач, которые ни одна из них не может полностью выполнить по отдельности.
Ключевые критерии принятия решений
Первым критерием оценки является требование к стойкости маркировки. Если для применения необходимы маркировки, которые останутся разборчивыми и машиночитаемыми на протяжении всего срока службы компонента — в суровых условиях эксплуатации, циклах стерилизации или при абразивном воздействии — лазерная маркировка является подходящей технологией. Если же маркировка носит декоративный характер, служит для краткосрочной идентификации или требует периодического обновления, преимущество лазерной маркировки в плане долговечности может не оправдывать ее более высокую стоимость по сравнению с тампонной печатью.
Второй критерий — требования к цвету. Если для применения требуется многоцветная графика — логотип бренда в нескольких заданных цветах, цветовая кодировка, декоративный графический элемент с цветовым разграничением — тампонная печать является естественным и наиболее экономически выгодным решением. Стандартная лазерная маркировка не позволяет получать многоцветные изображения, а попытки добиться цветовых эффектов с помощью лазерных маркировочных механизмов ограничены по цветовой палитре и не подходят для полноцветной брендовой печати, которая является стандартной в производстве потребительских товаров и рекламной продукции.
Третий критерий — геометрия подложки. Для плоских или слегка изогнутых поверхностей обе технологии являются практичными. Для сильно изогнутых, вогнутых или геометрически сложных трехмерных поверхностей, где требуется перенос метки на плоскую или полуплоскую поверхность, возможность тампонной печати с использованием силиконовых подушек обеспечивает практичное решение, которое лазерная маркировка может обеспечить только при значительном увеличении сложности и стоимости оборудования.
Четвертый критерий — объем и ассортимент продукции. Для крупносерийного производства с широким ассортиментом и частыми изменениями состава — особенно для серийного производства, где каждая деталь имеет уникальный идентификатор — гибкость и скорость лазерной маркировки, обеспечиваемые программным обеспечением, делают ее более производительным и экономичным выбором. Для мелкосерийного производства со стабильным, редко меняющимся содержимым маркировок, более низкие инвестиции в оборудование при тампонной печати могут обеспечить лучшую общую экономическую эффективность, несмотря на затраты на расходные материалы.
Пятый критерий — это нормативные требования и требования к отслеживаемости. В областях применения, регулируемых стандартами, требующими нанесения постоянных машиночитаемых кодов отслеживаемости на металлические компоненты — требования к UDI медицинских изделий, стандарты сериализации в аэрокосмической отрасли, требования к отслеживаемости в автомобильной промышленности — обычно требуется лазерная маркировка в соответствии с техническими требованиями применимого стандарта, независимо от других соображений стоимости или возможностей.
Гибридные подходы: использование обоих методов одновременно.
Во многих производственных условиях оптимальная стратегия маркировки — это не выбор между тампонной печатью и лазерной маркировкой, а целенаправленное сочетание обеих технологий, каждая из которых применяется для решения наиболее важных задач. Производитель медицинских изделий может использовать лазерную маркировку для нанесения постоянного, устойчивого к стерилизации кода UDI на корпус инструмента из нержавеющей стали, а тампонную печать — для нанесения цветных индикаторов положения и фирменной графики на полимерные компоненты рукоятки. Автомобильный производитель может использовать лазерную маркировку для постоянной серийной нумерации металлических компонентов двигателя, а тампонную печать — для нанесения цветовой маркировки на пластиковые компоненты приборной панели.
Гибридные подходы позволяют производственным операциям использовать преимущества лазерной маркировки, такие как долговечность, точность и возможность работы с переменными данными, там, где это необходимо для конкретного применения, сохраняя при этом многоцветность и соответствие поверхности, характерные для тампонной печати, — без необходимости заставлять любую из технологий работать за пределами их оптимального диапазона производительности. Для оценки целесообразности гибридного подхода необходимо сопоставить полный набор требований к маркировке по всему ассортименту продукции с возможностями каждой технологии и определить комбинацию, которая наилучшим образом отвечает всем требованиям при наименьших общих затратах.
Выбор между тампонной печатью и лазерной маркировкой требует последовательной оценки пяти ключевых критериев: требования к долговечности, требования к цвету, геометрия подложки, объем и ассортимент производства, а также нормативные требования или требования к отслеживаемости. Систематическая работа с этими критериями позволит определить наиболее подходящую технологию для подавляющего большинства промышленных задач маркировки. В случаях, когда требования включают как возможности, благоприятствующие лазерной маркировке, так и возможности, благоприятствующие тампонной печати — например, многоцветное нанесение изображения наряду с постоянным кодированием для отслеживаемости, — гибридный подход с использованием обеих технологий в сочетании часто является наиболее эффективным и экономичным решением.
Заключение
В данной статье представлено всестороннее, структурированное сравнение тампонной печати и лазерной маркировки по всем параметрам, имеющим значение для принятия решений в области промышленной маркировки — от основных механизмов каждого процесса до качества маркировки, совместимости с материалами, долговечности, скорости, стоимости, воздействия на окружающую среду и практических рекомендаций по применению.
Лазерная маркировка и тампонная печать — это взаимодополняющие технологии, каждая из которых занимает четко определенные ниши применения. Лазерная маркировка — работающая от волоконных, CO2- или УФ-лазерных генераторов в зависимости от материала — создает постоянные, не требующие расходных материалов метки с высоким разрешением, гибкостью в работе с переменными данными и возможностью интеграции в автоматизированные системы, что делает ее доминирующим выбором для промышленной прослеживаемости, точной идентификации компонентов и маркировки в соответствии с нормативными требованиями. Ее присущая долговечность, экономичность в эксплуатации и совместимость с автоматизированными производственными средами способствовали ее широкому распространению в автомобильной, аэрокосмической, медицинской и электронной промышленности, темпы внедрения которого продолжают ускоряться.
Тампонная печать остается лучшим выбором для многоцветной декорации сложных трехмерных поверхностей и для мелкосерийного производства, где первоначальные затраты на лазерное оборудование не оправдываются производственными требованиями. Ее способность к подгонке к поверхности, многоцветная печать и широкая совместимость с материалами делают ее незаменимой в производстве рекламной продукции, декорировании бытовой электроники и потребительских товаров, где разнообразие цвета и геометрии является ключевой задачей.
Выбор между двумя технологиями не сводится к тому, что одна из них однозначно лучше другой, а к подбору подходящей технологии в соответствии со специфическими требованиями конкретного применения. Требования к долговечности и отслеживаемости однозначно отдают предпочтение лазерной маркировке. Требования к многоцветной печати и сложной геометрии благоприятствуют тампонной печати. В условиях, когда оба набора требований существуют в одной производственной среде, продуманный гибридный подход, использующий каждую технологию там, где она наиболее эффективна, часто является наиболее действенным и экономичным решением. Четкое понимание технических и коммерческих характеристик обеих технологий — как и было показано в этой статье — является важнейшей основой для правильного выбора.
Получите решение для лазерной маркировки
Для производителей, оценивающих технологию лазерной маркировки — будь то замена существующей технологии тампонной печати, новая возможность для обеспечения отслеживаемости или соответствия нормативным требованиям, или часть гибридной стратегии маркировки — выбор правильной системы лазерной маркировки и сотрудничество с поставщиком, который может обеспечить реальную поддержку на протяжении всего жизненного цикла продукта, существенно влияет на качество результата.
Актек Лазер Компания является профессиональным производителем лазерного оборудования, предлагающим широкий спектр систем лазерной маркировки на основе волоконных, CO2 и УФ-лазеров, предназначенных для решения всего спектра задач промышленной маркировки, описанных в данной статье. От высокоскоростных волоконных лазерных систем для отслеживания металлических компонентов в процессе производства до CO2-систем для маркировки неметаллических подложек и УФ-систем для обработки термочувствительных материалов — ассортимент продукции компании соответствует реальному разнообразию требований к промышленной маркировке. Предоставляются инженерные консультации для поддержки оценки применения, выбора системы и разработки параметров для конкретных требований к подложке и качеству маркировки. Установка, ввод в эксплуатацию, обучение операторов, поставка запасных частей и послепродажная техническая поддержка предоставляются в рамках полного пакета услуг, гарантируя, что переход на лазерную маркировку обеспечит желаемое качество производства, производительность и соответствие нормативным требованиям.
Контактная информация
- [email protected]
- [email protected]
- +86-19963414011
- Зона № 3 А, промышленная зона Лунчжэнь, город Юйчэн, провинция Шаньдун.
Получить лазерные решения