

Környezetbarát a lézeres tisztítás?
Ahogy a környezetvédelmi előírások szigorodnak és a vállalati fenntarthatósági kötelezettségvállalások mélyülnek, a gyártók és az ipari üzemeltetők minden folyamatot alaposan megvizsgálnak létesítményeikben – nemcsak a hatékonyság és a költségek, hanem az ökológiai lábnyom és a munkavállalók egészségére gyakorolt hatás szempontjából is. A felülettisztítás számos iparágban az egyik legkémiailag legintenzívebb művelet, amely hagyományosan homokfúváson, savas pácoláson, oldószeres zsírtalanításon és nagynyomású vízsugaras tisztításon alapul. Ezen módszerek mindegyike jelentős mennyiségű veszélyes hulladékot termel, nagy mennyiségű anyagot fogyaszt, és dokumentált egészségügyi kockázatoknak teszi ki a munkavállalókat. Ennek fényében a lézeres tisztítás egyre nagyobb figyelmet kap, mint potenciálisan környezetbarátabb alternatíva.
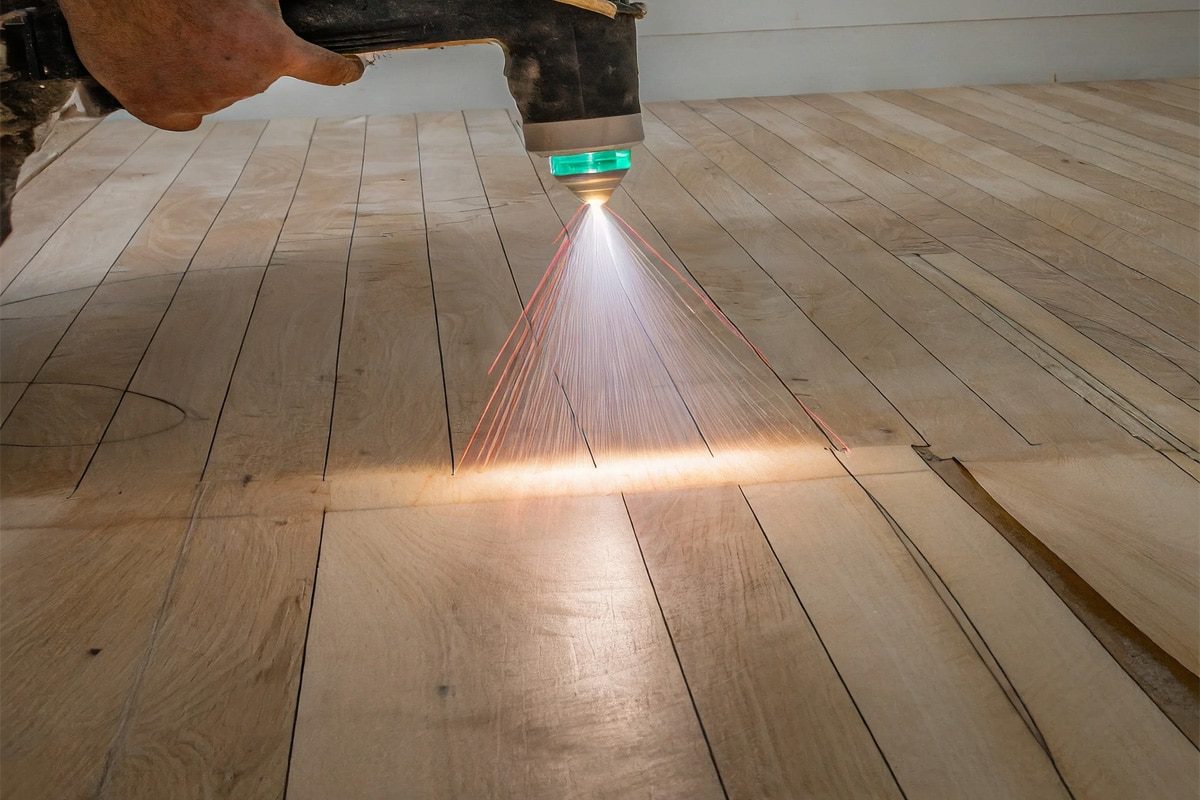
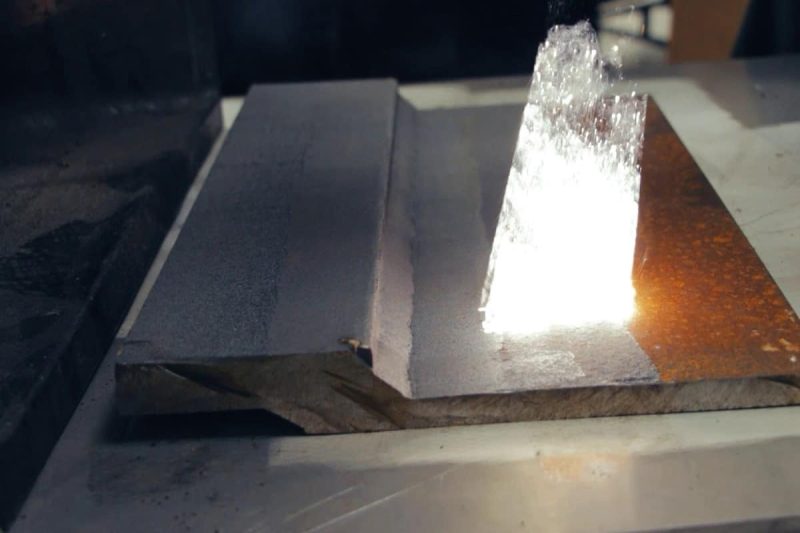
A lézeres tisztítás egy lézergenerátor fókuszált teljesítményét használja a rozsda, festék, zsír, oxidok és egyéb felületi szennyeződések eltávolítására termikus abláció vagy fotomechanikus eljárás segítségével. Mivel nem igényel homokfúvó közeget, kémiai oldószereket és minimális vízhasználatot, a felületen drámaian tisztább technológiának tűnik. Számos berendezésgyártó “zöldnek”, “vegyszermentesnek” és “környezetbarátnak” írja le, és sok tekintetben ezek a leírások pontosak. De a teljes környezeti és egészségügyi kép árnyaltabb, mint amit egy egyszerű marketingcímke sugall.
A valóság az, hogy a lézeres tisztításnak, mint minden ipari folyamatnak, vannak valódi környezeti előnyei és valódi aggályai is, amelyeket alapos vizsgálatnak kell alávetni. Az eljárás elektromos energiát fogyaszt – néha jelentős mennyiséget a nagy teljesítményű rendszerek esetében. A szennyezett felületek eltávolítása során füstök és ultrafinom részecskék keletkeznek, amelyek veszélyesek lehetnek a tisztítandó aljzattól és szennyeződéstől függően. A füstelszívó szűrők, amelyek ezeket a melléktermékeket felfogják, szennyezett hulladékká válnak, amelyet megfelelően kell ártalmatlanítani. Maga a lézersugárzás – láthatatlan és súlyos és azonnali sérülést okozhat – munkahelyi veszélyt jelent, amely megfelelő műszaki ellenőrzést és kezelői képzést igényel.
Ez a cikk kiegyensúlyozott és átfogó vizsgálatot nyújt a lézertisztítás környezeti profiljáról és egészségügyi kockázatairól. Kitér a technológia által kínált valódi környezeti előnyökre, az őszintén elismerendő aggályokra és korlátokra, a lézerfüsttel és -sugárzással kapcsolatos konkrét egészségügyi kockázatokra, az ezeket a kockázatokat szabályozó szabályozási keretre, az ezeket kordában tartó enyhítő intézkedésekre, valamint a közvetlen fenntarthatósági összehasonlításra a lézertisztítás által leggyakrabban helyettesített hagyományos módszerekkel. A cél az, hogy a létesítményvezetők, a biztonsági tisztviselők és a berendezésvásárlók teljes körű és pontos információkat kapjanak a lézertisztítás valódi előnyeinek értékeléséhez.
Tartalomjegyzék
Hogyan működik a lézeres tisztítás
A lézeres tisztítás környezeti és egészségügyi profiljának érdemi értékelése a fizikai folyamat világos megértésével kezdődik – konkrétan azzal, hogy mi történik az anyag felületén a tisztítás során, és milyen melléktermékeket generál a kölcsönhatás. Ezen alapok nélkül a kibocsátások, kockázatok és szabályozási követelmények későbbi elemzése kontextust nem tartalmaz.
Az alapvető mechanizmus
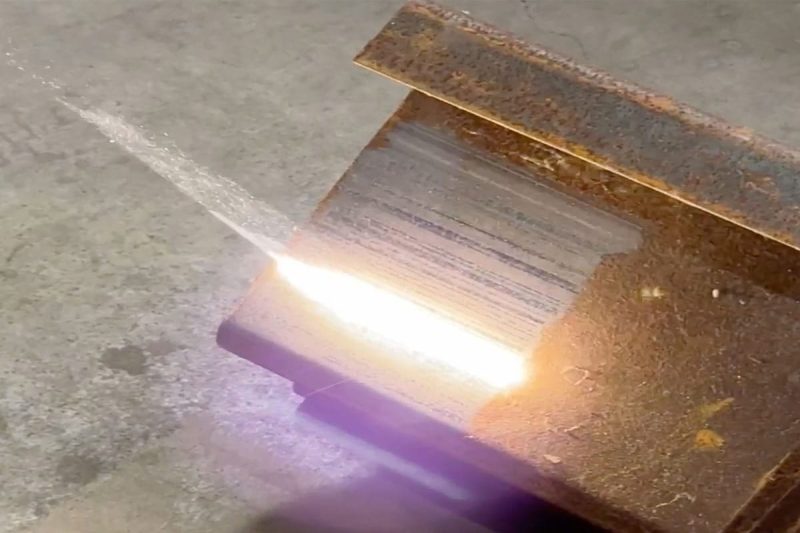
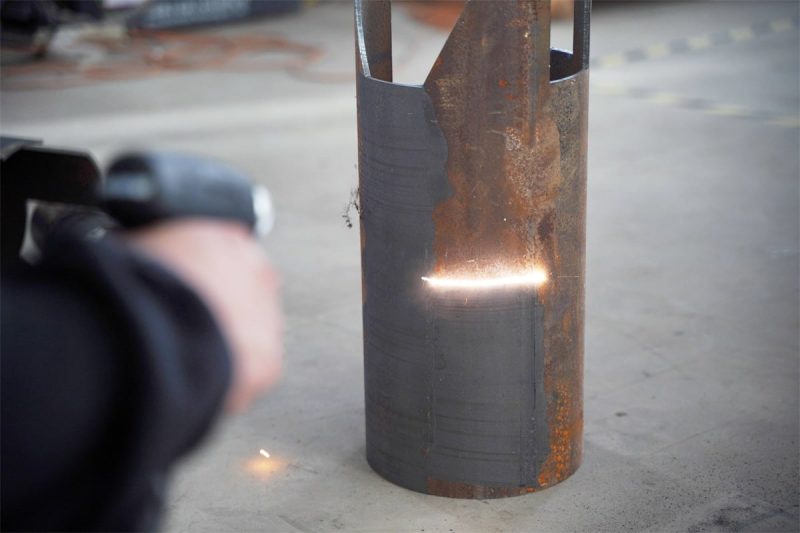
A lézeres tisztítórendszer egy száloptikás lézergenerátorból – amely a legtöbb modern ipari rendszerben körülbelül 1064 nanométer hullámhosszon működik – kiinduló sugarat egy letapogató fejen keresztül irányítja, amely gyorsan a célfelületen keresztül irányítja a sugarat. Amikor a fókuszált sugár a szennyezett felületre ér, olyan teljesítménysűrűségű energiát szolgáltat, amely elegendő ahhoz, hogy a szennyező réteg sokkal gyorsabban nyelje el a hőt, mint az alatta lévő hordozó. Ez az eltérő abszorpció a szennyező anyag elpárologtatását, leválását vagy gyors hőtágulást okoz, amely mechanikusan leválasztja azt a hordozóról. A folyamat szelektív: megfelelő paraméterbeállításokkal csak a szennyező anyag távolítható el, míg a hordozó felülete ép marad vagy minimálisan érintett.
A szennyező réteg fizikai eltávolítása egy anyagfelhőt hoz létre a tisztítási zóna felett – elpárologtatott szennyező anyag, finom szilárd részecskék és egyes esetekben szerves bevonatok vagy kötőanyagok gáznemű bomlástermékeinek keverékét. Ez a felhő a lézeres tisztítással járó környezeti kibocsátások és egészségügyi kockázatok elsődleges forrása, összetétele pedig teljes mértékben attól függ, hogy mit távolítanak el. A szénacél vas-oxid rozsdájának tisztítása viszonylag ártalmatlan vas-oxid részecskéket termel; az ólomalapú festék tisztítása ólomfüstöt; a cinkbevonatú acél tisztítása cink-oxid aeroszolt termel. A szennyezőanyag-összetétel megértése ezért az első és legfontosabb lépés bármely konkrét lézeres tisztítási alkalmazás egészségügyi és környezeti hatásainak felmérésében.
Miért fontos a folyamat a környezeti és egészségügyi értékelés szempontjából?
A lézeres tisztítási eljárás két okból is fontos a környezeti és egészségügyi értékelés szempontjából, amelyeket néha figyelmen kívül hagynak. Először is, a homokfúvással vagy a kémiai tisztítással ellentétben – amelyek nagy, látható mennyiségű elhasznált anyagot, kémiai oldatot vagy szennyvizet termelnek – a lézeres tisztítás viszonylag kis mennyiségű füstöt és részecskét termel, amelyeket könnyen alábecsülnek. A nyilvánvaló nagy mennyiségű hulladék hiánya hamis benyomást kelthet, hogy nem történik jelentős kibocsátás, miközben valójában a finom és ultrafinom részecskék képződése jelentős lehet az aktív tisztítási ciklusok során. Másodszor, a folyamat lézersugárzást generál – egy láthatatlan, csendes veszélyt, amelyet a munkavállalók esetleg nem érzékelnek veszélyesnek, amíg sérülés nem történik. Mind a füst, mind a sugárzási veszély aktív műszaki ellenőrzést és kezelést igényel, még egy olyan folyamatban is, amely valóban sokkal tisztább, mint a helyettesített módszerek.
A lézeres tisztítás szelektív termikus ablációval távolítja el a szennyeződéseket, amelyet egy száloptikás lézergenerátor hajt, és olyan füstfelhőt hoz létre, amelynek összetétele tükrözi az eltávolítandó specifikus szennyeződést. Ez a füstfelhő a környezeti kibocsátások és a munkavállalók egészségügyi kockázatainak elsődleges forrása, és veszélyességi profilja az alkalmazástól függően jelentősen változik. A folyamat lézersugárzást is generál, amely a tisztítandó anyagtól függetlenül műszaki ellenőrzést igényel. Mindkét veszélyforrás megértése a felelős lézeres tisztítási művelet alapja.
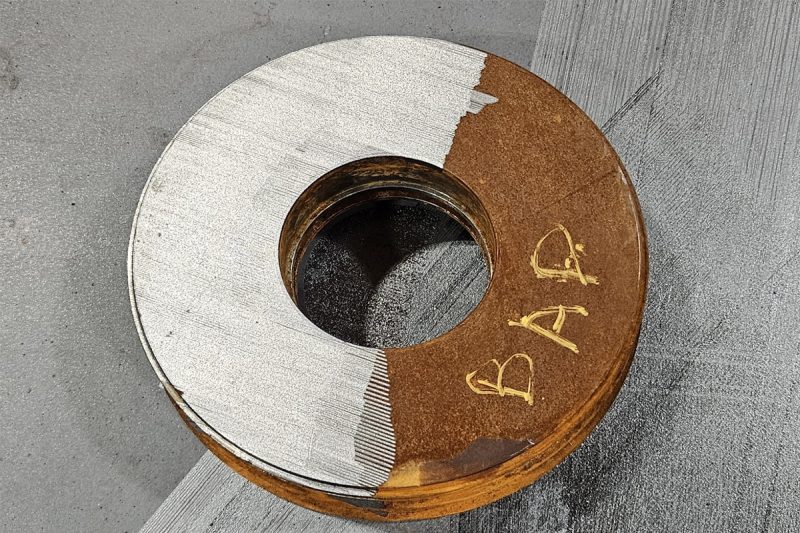
A lézeres tisztítás környezeti előnyei
Ha őszintén összehasonlítjuk a lézeres tisztítást a hagyományos felülettisztítási módszerekkel, amelyeket helyettesít, az jelentős és valódi környezeti előnyöket kínál számos dimenzióban. Ezek az előnyök nem pusztán marketingállítások – mérhető csökkenést tükröznek a vegyszerfogyasztásban, a médiapazarlásban, a vízhasználatban és a szabályozási megfelelési terhekben, amelyek valódi környezeti előnyökhöz vezetnek.
Nincsenek vegyi reagensek vagy veszélyes hulladékok
A lézeres tisztítás legjelentősebb környezeti előnye a kémiai tisztítószerek teljes kiküszöbölése a folyamatból. A savas pácolás – amelyet az acél oxidrétegének és rozsdájának eltávolítására használnak – nagy mennyiségű sósavat vagy kénsavat fogyaszt, és elhasznált savas oldatot és fémsó iszapot eredményez, amelyeket gyakorlatilag minden joghatóság környezetvédelmi előírásai értelmében veszélyes hulladékként kell kezelni és ártalmatlanítani. Az oldószeres zsírtalanítás – amelyet olajok, zsírok és szerves bevonatok eltávolítására használnak – klórozott oldószereket, acetont, MEK-t vagy más illékony szerves vegyületeket (VOC) használ, amelyek veszélyesek a munkavállalókra és szabályozott levegőszennyezést jelentenek. Az lúgos tisztítás – amelyet élelmiszeripari berendezésekben és gyógyszergyártásban alkalmaznak – magas pH-értékű szennyvizet eredményez, amelyet a kibocsátás előtt semlegesítésre és kezelésre van szükség.
A lézeres tisztítás kiküszöböli ezeket a vegyi anyagokat és a hozzájuk kapcsolódó hulladékáramokat. A folyamat egyetlen anyagbevitele az elektromosság; az egyetlen hulladékkibocsátás az elszívó szűrőben felfogott füst. Azoknak a létesítményeknek, amelyek jelenleg vegyi anyagok tárolásával, keverésével, kijuttatásával, szennyvízkezelésével és veszélyes hulladékok ártalmatlanításával foglalkoznak, a lézeres tisztításra való áttérés drámai egyszerűsítést jelenthet a környezetvédelmi megfelelési terhek terén – kevesebb szabályozott vegyi anyagot kell tárolni és kezelni, kevesebb hulladékjegyzéket kell benyújtani, és csökken a vegyi anyagok kiömléséből és a szennyvízengedélyek megsértéséből adódó felelősség.
Nincs koptatóanyag-fogyasztás vagy ártalmatlanítás
A homokfúvás és a szemcseszórás – a legelterjedtebb mechanikus felülettisztítási módszerek – nagy mennyiségű abrazív anyagot használnak fel: acélszemcsét, alumínium-oxidot, üveggyöngyöt, gránátot vagy szénsalak, az alkalmazástól függően. A használt abrazív anyag szennyeződik az eltávolított felületi anyaggal – rozsdával, ólomfestékkel, krómvegyületekkel vagy egyéb szennyeződésekkel –, és összetételétől függően veszélyes vagy nem veszélyes hulladékként kell minősíteni és ártalmatlanítani. Az ólommal festett szerkezeteket tisztító létesítmények esetében a használt szóróanyagot jellemzően veszélyes hulladéknak minősítik, amelynek ártalmatlanítási költségei jelentősek lehetnek. A lézeres tisztítás kiküszöböli a szóróanyag vásárlását, kezelését és ártalmatlanítását, megszüntetve mind a közvetlen költségeket, mind a szennyezett anyag ártalmatlanításával járó környezeti felelősséget.
Csökkentett vízfogyasztás
A nagynyomású vízsugaras tisztítás – amelyet nagy szerkezetek, hőcserélők és ipari berendezések tisztítására használnak – nagy mennyiségű vizet fogyaszt, és szennyezett szennyvizet termel, amely szuszpenzióban tartalmazza az eltávolított anyagot. Ezt a szennyvizet a vonatkozó vízminőségi engedélyeknek megfelelően kell összegyűjteni, kezelni és elvezetni, vagy a telephelyen kívülre kell szállítani kezelésre. Vízhiányos régiókban vagy korlátozott szennyvíztisztító kapacitással rendelkező létesítményekben a hidrosugaras tisztítás vízigénye valódi működési korlátot jelenthet. A lézeres tisztításhoz csak kis mennyiségű hűtőfolyadékra van szükség a lézergenerátor hűtőrendszeréhez – ez teljes egészében a gépen belül van, és nem szennyeződik a tisztítási folyamat során –, így a vízfogyasztása elhanyagolható a vízsugaras tisztításhoz képest.
Alacsonyabb szénlábnyom a hagyományos módszerekhez képest
A lézeres tisztítás és a hagyományos módszerek életciklus szerinti szénlábnyomának összehasonlításakor figyelembe kell venni a lézergenerátor és hűtőrendszere által fogyasztott energiát a versengő folyamatok – abrazív média előállítása, kémiai szintézis, valamint vízmelegítés és -szivattyúzás – által használt fogyóeszközökben megtestesülő energiával szemben. Amikor ezeket a teljes életciklus-összehasonlításokat elvégzik, a lézeres tisztítás energiaigényes fogyóeszköz-ellátási láncainak kiküszöbölése gyakran alacsonyabb teljes szénlábnyomot eredményez, mint az abrazív vagy kémiai tisztítási alternatívák, még a lézergenerátor elektromos energiafogyasztását is figyelembe véve. Ez az összehasonlítás a legkedvezőbb az ismétlődő tisztítási ciklusokat magában foglaló lézeres tisztítás esetén – ahol a fogyóeszköz-ellátási lánc kiküszöböléséből származó energiamegtakarítás idővel összeadódik –, és a legkevésbé kedvező az egyszer használatos vagy nagyon alacsony frekvenciájú tisztítási alkalmazásokban, ahol a gyártás amortizált energiaköltsége... lézeres tisztítógép maga az életciklus teljes értékének nagyobb részét teszi ki.
A szállításból származó kibocsátások is hozzájárulnak ehhez az összehasonlításhoz olyan módon, amelyeket könnyű figyelmen kívül hagyni. A homokfúvásos műveletekhez folyamatos közúti szállításra van szükség abrazív anyagokhoz – jellemzően hetente több tonna egy nagy áteresztőképességű gyártóüzemben –, ami növeli a szállításból származó kibocsátásokat az anyaggyártás lábnyomában. A kémiai tisztítás sav, oldószer vagy lúgos reagens szállítását, valamint a veszélyes hulladék kiszállítását igényli a kiégett vegyszerek és a szennyvíz ártalmatlanítása céljából. A lézeres tisztítás kiküszöböli mind a bejövő fogyóeszközök szállítását, mind a kimenő hulladékszállítást, így a logisztikával kapcsolatos szén-dioxid-kibocsátás közel nullára csökken a folyamatos tisztítási művelet során. Azoknál a létesítményeknél, amelyek a vállalati szén-dioxid-elszámolási programok részeként nyomon követik a 3. körbe tartozó kibocsátásokat, ez a szállításból származó kibocsátáscsökkentés jelentősen hozzájárulhat az általános lábnyom javulásához.
A munkadarabok minimális másodlagos szennyeződése
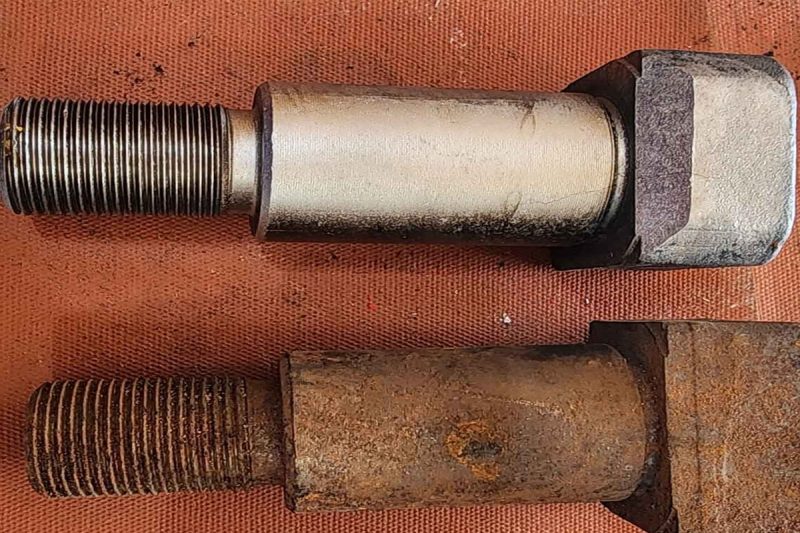
A szemcseszórás a tisztított felületbe beágyazódott vagy ahhoz tapadt maradék szemcséket hagy – ez másodlagos szennyeződés forrása, amely befolyásolhatja a későbbi bevonat tapadását, a hegesztés minőségét vagy a precíziós összeszerelést. A kémiai tisztítás reagensmaradványokat hagy a felületen, amelyeket le kell öblíteni, ami további szennyvizet generál, és növeli a nyomokban előforduló kémiai szennyeződés kockázatát, amely befolyásolhatja a későbbi folyamatokat. A lézeres tisztítás, mivel egy érintkezésmentes eljárás, amely nem juttat külső anyagot a munkadarab felületére, nem hagy másodlagos szennyeződést – a tisztított felület csak az alapanyagot tartalmazza, beágyazódott részecskék, maradék vegyszerek vagy a tisztítási folyamatból származó felületi filmek nélkül.
A lézertisztítás környezeti előnyei jelentősek és megalapozottak: kiküszöböli a kémiai reagenseket és azok veszélyes hulladékáramait, megszünteti a csiszolóanyagok fogyasztását és szennyezett ártalmatlanítását, jelentősen csökkenti a vízfogyasztást a hidrojet tisztításhoz képest, életciklus-alapúlag kedvezőbb szénlábnyomot biztosít a hagyományos módszerekkel szemben, és a munkadarabok felületeit mentesíti a másodlagos szennyeződésektől. Ezek az előnyök valódiak, és jelentős környezeti előnyöket jelentenek a hagyományos tisztítási módszerekről átálló létesítmények számára.
Lehetséges környezeti aggályok
A lézeres tisztítás teljes körű környezeti értékelése nem összpontosíthat kizárólag az előnyeire. Számos valódi környezeti aggály – elsősorban az energiafogyasztással, a levegőbe kerülő kibocsátásokkal, a szűrőhulladék ártalmatlanításával és az élettartamuk végén lévő berendezések kezelésével kapcsolatos – őszinte elismerést és aktív kezelést érdemel.
Lézergenerátorok energiafogyasztása
Az ipari tisztítási alkalmazásokban használt nagy teljesítményű lézergenerátorok jelentős villamosenergia-fogyasztók. Egy 2000 W optikai teljesítményt előállító száloptikai lézergenerátor körülbelül 5000-6500 W villamos energiát fogyaszt, ami a lézergenerátor 30-40 százalékos fali aljzati hatásfokát teszi ki. Nagyobb teljesítményszinteken – 6000 W-os rendszereknél, amelyeket nehéz ipari tisztításhoz használnak – a teljes rendszer villamosenergia-fogyasztása, beleértve a hűtőrendszert is, elérheti a 15 000-20 000 W-ot az aktív tisztítási ciklusok során. Olyan termelési környezetben, ahol a lézertisztító gép műszakonként sok órán át működik, ez az energiafogyasztás a létesítmény teljes villanyszámlájának és szénlábnyomának mérhető részét teszi ki.
Ez nem zárja ki a lézeres tisztítás környezeti előnyeit – az energiafelhasználás összehasonlítását mindig az alternatív eljárás által fogyasztott energiához kell viszonyítani, beleértve a fogyóeszközökben megtestesülő energiát is –, de azt jelenti, hogy az energiahatékonyság valódi szempont a lézeres tisztító rendszer specifikációjában és üzemeltetésében. A lézergenerátor kiválasztása a kívánt minimális teljesítményszinttel, a gép készenléti üzemmódjának használata üresjárati időszakokban, valamint a hűtőrendszer jó állapotban tartása a lézergenerátor fali aljzat-hatékonyságának megőrzése érdekében olyan gyakorlati intézkedések, amelyek csökkentik a lézeres tisztítási műveletek energiaköltségeit.
Füst- és részecskekibocsátás tisztítás közben
A lézeres tisztítás során keletkező ablációs füstköd elpárologtatott anyag, kondenzált nanorészecskék és finom részecskék keverékét tartalmazza, egyes esetekben pedig szerves bevonatokból származó gáznemű bomlástermékeket. Ez a füstköd a lézeres tisztítási folyamat elsődleges környezeti kibocsátása, és jellege az alkalmazástól függően jelentősen változik. Szerves bevonatok, például festék, zsír vagy epoxi tisztításakor a füstköd illékony szerves vegyületeket tartalmaz – beleértve a benzolt, toluolt és formaldehidet egyes festékkészítményekben –, amelyek számos joghatóságban szabályozott levegőkibocsátásnak minősülnek. Fémfelületek tisztításakor a füstköd fém-oxid nanorészecskéket tartalmaz, amelyek hosszú ideig a levegőben maradhatnak, ha nem fogják fel őket. Hatékony füstelszívás nélkül ezek a kibocsátások a létesítmény környezetébe és potenciálisan a külső légkörbe jutnak, ami mind a munkavállalók expozíciós kockázatát, mind a szabályozási megfelelési problémákat okozza.
A füstelszívó szűrő hulladékának ártalmatlanítása
A lézeres tisztítás során keletkező ablációs füstköd elpárologtatott anyag, kondenzált nanorészecskék és finom részecskék keverékét tartalmazza, egyes esetekben pedig szerves bevonatokból származó gáznemű bomlástermékeket. Ez a füstköd a lézeres tisztítási folyamat elsődleges környezeti kibocsátása, és jellege az alkalmazástól függően jelentősen változik. Szerves bevonatok, például festék, zsír vagy epoxi tisztításakor a füstköd illékony szerves vegyületeket tartalmaz – beleértve a benzolt, toluolt és formaldehidet egyes festékkészítményekben –, amelyek számos joghatóságban szabályozott levegőkibocsátásnak minősülnek. Fémfelületek tisztításakor a füstköd fém-oxid nanorészecskéket tartalmaz, amelyek hosszú ideig a levegőben maradhatnak, ha nem fogják fel őket. Hatékony füstelszívás nélkül ezek a kibocsátások a létesítmény környezetébe és potenciálisan a külső légkörbe jutnak, ami mind a munkavállalók expozíciós kockázatát, mind a szabályozási megfelelési problémákat okozza.
A füstelszívó szűrő hulladékának ártalmatlanítása
A tisztító füstfelhőt felfogó füstszűrők szennyeződnek a tisztítás során eltávolított anyagokkal. Amikor ezeket a szűrőket – a tisztítás mennyiségétől és a szennyeződés típusától függően hetektől hónapokig terjedő időközönként – cserélik, a használt szűrők veszélyes hulladéknak minősülhetnek, ha szabályozott anyagokat, például ólomvegyületeket, hat vegyértékű krómot vagy más mérgező fémeket tartalmaznak. A megfelelő hulladékjellemzés – a szűrőhulladék vizsgálata az alkalmazandó veszélyes hulladékokra vonatkozó küszöbértékekkel szemben – és a megfelelő ártalmatlanítás olyan környezetvédelmi kötelezettség, amelyet a lézeres tisztító létesítmények vezetőinek teljesíteniük kell, még akkor is, ha az érintett mennyiségek jóval kisebbek, mint a homokfúvás vagy a kémiai tisztítás során keletkező hulladékáramok.
Elektronikus hulladék a gép élettartamának végén
A lézertisztító gépek elektronikus alkatrészeket – vezérlőpaneleket, lézergenerátor modulokat, tápegységeket és kijelzőket – tartalmaznak, amelyek a gép élettartamának végén elektronikus hulladékká (e-hulladékká) válnak. Az ólomtartalmú forrasztóanyagot, bizonyos elektronikus alkatrészekben található berilliumot és más szabályozott anyagokat tartalmazó e-hulladékot tanúsított e-hulladék-újrahasznosító csatornákon keresztül kell ártalmatlanítani, az általános ipari hulladékáramok helyett. Ez egy apró, de valódi környezetvédelmi szempont, amelyet a felelős géptulajdonosoknak figyelembe kell venniük a tanúsított e-hulladék-újrahasznosítókkal való együttműködés révén, amikor a berendezéseket leselejtezik.
A lézertisztítás környezetvédelmi aggályai – a nagy teljesítményű lézergenerátorok energiafogyasztása, a tisztítás során keletkező füst- és részecskekibocsátás, a szennyezett szűrőhulladék ártalmatlanítása, valamint az élettartamuk végén keletkező elektronikus hulladék – valósak, és aktív kezelést igényelnek. Ezek azonban lényegesen kisebb léptékűek és összetettebbek, mint a lézertisztítás által leggyakrabban helyettesített kémiai és abrazív tisztítási módszerekkel kapcsolatos környezeti aggályok. A lézertisztítás becsületes környezetgazdálkodása a hatékony füstelszívás megvalósítására, a szűrőhulladék jellemzésére és megfelelő ártalmatlanítására, valamint az energiahatékonyság optimalizálására összpontosít – nem pedig arra, hogy úgy tegyenek, mintha a folyamat egyáltalán nem okozna környezeti aggályokat.
A lézeres tisztítással kapcsolatos egészségügyi kockázatok
A munkavállalók egészségvédelme ugyanolyan fontos, mint a környezetgazdálkodás egy lézeres tisztítórendszer felelősségteljes üzemeltetése során. A lézeres tisztítás két fő egészségügyi kockázati kategóriát jelent – a levegőben szálló füstnek és részecskéknek való kitettséget, valamint a lézersugárzás veszélyeit –, amelyek mindegyikének hatékony kezelése speciális mérnöki ellenőrzéseket és üzemeltetési szabályokat igényel.
Levegőben szálló füstök és részecskék
Fémgőzök
Amikor lézeres tisztítást alkalmaznak fémfelületeken, az ablációs folyamat elpárologtatja a fémet és a fém-oxidot a felületről, amelyek a gőzfelhőben finom és ultrafinom részecskékké kondenzálódnak. Ezen részecskék egészségügyi jelentősége kritikusan függ az érintett fémtől. A szénacél rozsdatisztításából származó vas-oxid viszonylag ártalmatlan, kellemetlen por a tipikus expozíciós szinteken, amely csak nagyon magas krónikus expozíció esetén okoz sziderózist – a vasrészecskék felhalmozódását a tüdőben. A horganyzott acél tisztításából származó cink-oxid jól dokumentált oka a fémfüst-láznak – egy akut influenzaszerű betegségnek, amely 24-48 órán belül elmúlik, de minden jelentős expozícióval kiújul. Sokkal súlyosabbak az ólomalapú festékek vagy ólomötvözetek tisztításából származó ólomgőzök – az ólom egy szisztémás toxin, amelynek nincs ismert biztonságos expozíciós küszöbértéke, és krónikus, alacsony szintű expozíciók esetén idegrendszeri, szív- és érrendszeri, valamint vesekárosodást okoz –, valamint a rozsdamentes acél vagy krómtartalmú bevonatok tisztításából származó hat vegyértékű krómvegyületek –, amelyeket 1. csoportú emberi rákkeltő anyagként osztályoznak, amely tartós, alacsony szintű belélegzési expozíciók esetén tüdőrákot okoz.
Illékony szerves vegyületek szerves bevonatokból
Amikor lézeres tisztítással szerves felületi bevonatokat – festékeket, tömítőanyagokat, ragasztókat, kenőanyagokat és epoxi alapozókat – távolítunk el, a szerves anyag termikus bomlása illékony szerves vegyületeket (VOC) termel, amelyek összetétele az adott bevonat összetételétől függ. Számos ipari festékkészítmény aromás oldószereket, izocianát térhálósítószereket vagy epoxigyanta-összetevőket tartalmaz, amelyek veszélyes bomlástermékeket, többek között benzolt, sztirolt, formaldehidet és reaktív izocianátokat termelnek, ha a lézeres ablációs zóna magas hőmérsékletének vannak kitéve. Az izocianátok különösen jelentősek egészségügyi szempontból: erős légzőszervi szenzibilizálók, amelyek már rövid expozíció után is foglalkozási asztmát okozhatnak, és ha szenzibilizálódik, az egyén súlyos asztmás reakciókat tapasztalhat a foglalkozási expozíciós határértékek alatti koncentrációknál is. Ez az izocianátot generáló alkalmazásokat – különösen a poliuretánnal bevont felületek tisztítását – a legfontosabbak közé sorolja, amelyeket a lézeres tisztítás megkezdése előtt gondosan fel kell mérni.
Finom és ultrafinom részecskék
A lézeres ablációs eljárás széles mérettartományban hoz létre részecskéket, de a legnagyobb egészségügyi aggályt az ultrafinom részecskék – a 100 nanométer alatti átmérőjűek – jelentik, amelyek elég kicsik ahhoz, hogy mélyen behatoljanak a tüdő alveoláris régiójába, bejutjanak a véráramba, és eloszlassanak a test szöveteiben. Az ultrafinom részecskék képződése a nagy energiájú ablációs eljárások jellemzője, és a lézeres tisztítás során a tisztítandó anyagtól függetlenül előfordul. A standard HEPA-szűrés hatékonyan kiszűri a körülbelül 300 nanométer feletti részecskéket, de az ultrafinom részecskék speciális szűrést – nagy hatékonyságú szűrőközeget, elektrosztatikus kicsapással vagy más 100 nanométer alatti gyűjtőmechanizmusokkal kombinálva – igényelnek a megfelelő munkavállalói védelem eléréséhez nagy volumenű tisztítási alkalmazásokban.
A tisztított felület egységnyi részére jutó ultrafinom részecskék mennyisége a lézergenerátor teljesítménysűrűségével növekszik, és csökken a hosszabb impulzusidőtartamokkal, amelyek fokozatosabb anyageltávolítást tesznek lehetővé. Az impulzuslézeres tisztítórendszerek – amelyek különálló, szabályozott csúcsteljesítménnyel és impulzusidőtartammal rendelkező impulzusokat bocsátanak ki – bizonyos alkalmazásokban úgy konfigurálhatók, hogy csökkentsék az ultrafinom részecskék keletkezését a folyamatos hullámú rendszerekhez képest, azonos átlagos tisztítási áteresztőképesség mellett. Ez az egyik oka annak, hogy az impulzuslézeres generátorokat nemcsak az érzékeny felületeken való kiváló tisztítási szelektivitásuk miatt részesítik előnyben, hanem a potenciálisan kedvezőbb levegőben lévő részecske-kibocsátási profiljuk miatt is azokban az alkalmazásokban, ahol az ultrafinom részecskéknek való kitettség elsődleges egészségügyi probléma.
A lézersugárzás veszélyei
Közvetlen és visszavert sugár expozíció
A tisztítási alkalmazásokban használt ipari szálas lézergenerátorok 4-es osztályú lézereszközök – a nemzetközi lézerbiztonsági szabványok szerint a legmagasabb veszélyességi besorolást képviselik –, ami azt jelenti, hogy közvetlen sugara, tükröződő sugara, és közelről még a diffúz visszaverődések is képesek azonnali és súlyos biológiai károsodást okozni. A szálas lézergenerátorok 1064 nm-es hullámhosszúsága különösen veszélyes a szemre: láthatatlan – ellentétben a lézereszközökkel a köztudatban gyakran társított látható vörös színű igazító sugarakkal –, és a szemközti közeg a retinára fókuszál, ahol a koncentrált energia azonnali és visszafordíthatatlan retinakárosodást okoz, mielőtt a pislogási reflex bármilyen védelmet nyújthatna. A tisztítósugár tükröződő visszaverődésének pillanatnyi, védelem nélküli kitettsége tartós látásvesztést okozhat, és ez a kockázat akkor áll fenn, amikor a sugár erősen fényvisszaverő felülettel – polírozott fémmel, üveggel vagy más tükröződő anyaggal – találkozik, amely váratlan irányba tereli a sugarat.
Szem- és bőrsérülési kockázatok
A lézeres tisztítási műveletek során a szálas lézergenerátorok retinaégési kockázata 1064 nm-en a legsúlyosabb akut sérülésveszély, de a sugárnak való kitettségből eredő bőrsérülés is valós kockázatot jelent a felhasznált teljesítménysűrűségek mellett. A bőrrel való közvetlen sugárérintkezés azonnali égési sérüléseket okoz; az ipari tisztítás során használt teljesítményszinteken a tükröződő visszaverődések a munkadarabtól több méter távolságra is égési sérüléseket okozhatnak. Ezeket a kockázatokat elsősorban a gép biztonsági burkolata – amely a sugarat a tisztítási zónán belül tartalmazza –, valamint megfelelő optikai sűrűséggel és hullámhossztartománnyal rendelkező lézeres besorolású védőszemüveg viselése kezeli, amikor a burkolat nyitva van beállítás, karbantartás vagy kézi tisztítás céljából.
Lézerbiztonsági osztályozások
A tisztítási alkalmazásokban használt ipari száloptikás lézergenerátorok 4. osztályba sorolása a legtöbb joghatóságban meghatározott szabályozási kötelezettségeket von maga után: egy képzett lézerbiztonsági tisztviselő (LSO) kijelölése, aki felelős a lézerbiztonsági program felügyeletéért, dokumentált kezelői képzési feljegyzések, írásos lézerbiztonsági terv, amely tartalmazza a sugárveszélyes zóna kijelölését, a vészhelyzeti eljárásokat és a berendezések ellenőrzési ütemterveit, valamint a biztonsági reteszek teljes mértékben működőképes állapotban tartása. Ezek nem opcionális legjobb gyakorlatok – a munkahelyi biztonsági szabályozási keretrendszerekben, beleértve az OSHA-t az Egyesült Államokban és a hasonló szerveket az EU-ban, az Egyesült Királyságban és más joghatóságokban, ezek jogi követelmények, amelyek megsértése végrehajtási intézkedéseket vonhat maga után.
Zaj és rezgés
A lézeres tisztítógépek mérsékelt szintű akusztikus zajt bocsátanak ki a szkennelési folyamatból, a hűtőventilátorokból és a füstelszívó rendszerekből – jellemzően 70-85 dB(A) tartományban a kezelői pozícióban, a rendszer konfigurációjától függően. Ez a zajszint a legtöbb szabályozási keretrendszerben a kötelező hallásvédelem küszöbértéke alatt van (jellemzően 85 dB(A) nyolcórás idővel súlyozott átlagként), de a több gépet egyszerre vagy zárt térben üzemeltető létesítményeknek fel kell mérniük az összesített zajszintet, és indokolt esetben hallásvédelmi programokat kell bevezetniük. A lézeres tisztítógépek rezgése általában alacsony, mivel a folyamat érintésmentes, és az elsődleges rezgésforrások a ventilátorok és a szivattyúk, nem pedig a vágó- vagy csiszolómechanizmusok.
A lézeres tisztítás két fő egészségügyi kockázati kategóriát jelent: a levegőben szálló füstnek és a részecskéknek való kitettséget – amelyek súlyossága az eltávolítandó szennyező anyagtól függ, ahol az ólom, a hat vegyértékű króm, a cink-oxid és az izocianátok jelentik a legsúlyosabb veszélyes anyagokat –, valamint a 4. osztályú szálas lézergenerátor lézersugárzásának veszélyeit, amelyek elsődleges kockázata a láthatatlan infravörös sugárnak való kitettség miatti visszafordíthatatlan retinakárosodás. Mindkét kockázati kategória kezelhető műszaki ellenőrzésekkel: hatékony füstelszívással és -szűréssel a levegőben szálló veszélyek esetén, valamint gépburkolatokkal és biztonsági reteszekkel a sugárzási veszélyek esetén. A kockázatok valósak és aktív kezelést igényelnek – de nem okot adnak a lézeres tisztítás elkerülésére. Vannak okok a helyes végrehajtására.
Szabályozási keretrendszer és megfelelés
Az ipari környezetben végzett lézeres tisztítási műveletekre többrétegű szabályozási keret vonatkozik, amely a munkavállalók biztonságát, a környezeti kibocsátásokat, és egyes ágazatokban további iparágspecifikus minőségi és biztonsági követelményeket is tartalmaz. Az alkalmazandó szabályozási környezet megértése elengedhetetlen a megfelelőségi tervezéshez és a biztosítók, az ügyfelek és a szabályozó hatóságok felé történő kellő gondosság bemutatásához.
OSHA és munkahelyi lézerbiztonsági szabványok
Az Egyesült Államokban az OSHA általános kötelezettségi záradéka előírja a munkáltatók számára, hogy olyan munkahelyet biztosítsanak, amely mentes az elismert veszélyektől. A záradék az Amerikai Nemzeti Szabványügyi Intézet (ANSI) Z136.1 szabványára – Lézerek biztonságos használata – hivatkozik, mint a lézerbiztonsági programkövetelmények elismert konszenzusos szabványára. Az ANSI Z136.1 meghatározza a lézerbiztonsági tisztviselő kinevezésére és felelősségi körére, a veszélyes zóna kijelölésére, a műszaki és adminisztratív ellenőrzésekre, az orvosi felügyeletre és a képzési dokumentációra vonatkozó követelményeket. Az OSHA veszélykommunikációs szabványa (HCS) előírja, hogy a munkahelyen keletkező vagy felhasznált összes veszélyes anyagról – beleértve a lézeres tisztítás során eltávolított szennyező anyagokat is – biztonsági adatlapot kell vezetni, és hogy a munkavállalókat képezni kell ezen anyagok veszélyeire. Az Európai Unióban a fizikai tényezőkről (optikai sugárzás) szóló irányelv expozíciós határértékeket határoz meg a lézersugárzásra, és előírja a munkáltatók számára, hogy értékeljék és ellenőrizzék az optikai sugárzásnak való kitettséget a munkahelyeken.
EPA és környezetvédelmi kibocsátási előírások
Az Egyesült Államokban a lézeres tisztítási műveleteket végző, VOC-kibocsátással járó létesítményekre vonatkozhatnak a Tiszta Levegő Törvény (Clean Air Act) értelmében az EPA előírásai, különösen akkor, ha a tisztítási mennyiség elegendő ahhoz, hogy a VOC- vagy veszélyes légszennyező anyag (HAP) kibocsátásának fő vagy kisebb küszöbértékeit kiváltsa. A szabályozott anyagokat – ólmot, krómvegyületeket, kadmiumot vagy más listán szereplő veszélyes hulladékokat – tartalmazó szűrőhulladékra az EPA Erőforrás-megőrzési és -visszanyerési Törvény (RCRA) előírásai vonatkoznak, amelyek előírják a megfelelő jellemzést, címkézést, tárolást és ártalmatlanítást engedéllyel rendelkező veszélyes hulladékkezelő vállalkozókon keresztül. Hasonló szabályozási keretek vonatkoznak az EU-ra az ipari kibocsátásokról szóló irányelv és a hulladékokról szóló keretirányelv értelmében.
Iparágspecifikus szabványok
Számos iparág további szabványokat ír elő a lézeres tisztítási műveletekre az alapvető munkavédelmi és környezetvédelmi követelményeken túl. Az AS9100 tanúsítvány alatt működő repülőgépgyártóknak minőségirányítási rendszerük részeként validálniuk kell a lézeres tisztítási folyamatokat, és olyan folyamatdokumentációt kell vezetniük, amely igazolja a validált paraméterek következetes betartását. Az FDA minőségbiztosítási rendszerrendelete vagy az ISO 13485 szabvány alapján szabályozott orvostechnikai eszközgyártóknak hasonlóképpen validálniuk kell az olyan eszközök felülettisztítási folyamatait, amelyek biokompatibilitását a tisztítás okozta felületi változások befolyásolhatják. Az élelmiszer-feldolgozó berendezések gyártóinak biztosítaniuk kell, hogy a lézeres tisztítás ne hagyjon maga után olyan maradványokat vagy felületmódosulásokat, amelyek veszélyeztethetik az élelmiszerekkel való érintkezés biztonságát.
A lézeres tisztítási műveletekre az OSHA lézerbiztonsági és veszélykommunikációs követelményei, az EPA levegőkibocsátási és veszélyes hulladékokra vonatkozó előírásai, valamint számos iparágban további ágazatspecifikus minőségi és biztonsági szabványok vonatkoznak. A megfeleléshez hivatalos lézerbiztonsági programra van szükség kijelölt lézerbiztonsági tisztviselővel, a szennyezett szűrőhulladék veszélyes hulladékainak jellemzésére és ártalmatlanítására vonatkozó protokollokra, a tisztítási mennyiségtől és a szennyező anyag típusától függően potenciálisan levegőkibocsátási engedélyekre vagy regisztrációkra, valamint iparágspecifikus folyamatvalidálási dokumentációra. Ezek a szabályozási követelmények kezelhetők, de proaktívan, nem pedig reaktívan kell kezelni őket.
Mérséklő intézkedések: A lézeres tisztítás biztonságosabbá és környezetbarátabbá tétele
A lézeres tisztítással kapcsolatos egészségügyi és környezeti aggályok nem a technológiából fakadnak, hanem a nem megfelelő ellenőrzés eredményei. A megfelelően meghatározott és karbantartott kockázatcsökkentő intézkedések mindkét kockázati kategóriát elfogadható határok közé szorítják, és sok esetben a hagyományos módszerekkel elérhető szint alá csökkentik azokat.
Füst elszívó és szűrőrendszerek
A hatékony füstelszívó rendszer a legfontosabb mérséklő intézkedés mind a lézeres tisztítás egészségügyi, mind környezeti aggályai szempontjából. A rendszert úgy kell méretezni, hogy a tisztító füstöt a forrásnál – a tisztítási zónán belül – felfogja, mielőtt a füstök és részecskék szétszóródnának a létesítmény környezetében. A tisztítási zónában a befogási sebességet a gyártás során használt tisztítási sebességek és lézergenerátor teljesítményszintek teljes tartományában fenn kell tartani. A szűrőrendszernek meg kell felelnie a tisztítási alkalmazás veszélyességi profiljának: HEPA szűrés a rutinszerű fémtisztításból származó fém-oxid részecskékhez, aktív szén szűrés a VOC-t termelő szerves bevonatok eltávolításához, és speciális szűrőközeg az ólmot, hat vegyértékű krómot vagy más nagy toxicitású szennyező anyagokat tartalmazó alkalmazásokhoz. A szűrő teljesítményét rendszeresen ellenőrizni kell – akár légáramlás mérésével, akár légköri mintavételezéssel –, ahelyett, hogy pusztán vizuális ellenőrzés alapján feltételeznénk a megfelelőséget.
Egyéni védőeszközök
Minden olyan személyzetnek, aki nyitott gépburkolat melletti beállítás, karbantartás vagy kézi működtetés során szórt lézersugárzásnak lehet kitéve, lézerrel minősített, megfelelő optikai sűrűséggel és hullámhossz-lefedettséggel rendelkező védőszemüveget kell viselnie. Az optikai sűrűségre vonatkozó követelmény nem általános előírás – azt a lézergenerátor teljesítménye, a kezelői pozícióban lévő nyalábátmérő és a maximálisan hihető expozíciós forgatókönyv alapján kell kiszámítani. Gyakori és veszélyes hiba, ha általános célú lézerszemüveget vásárol anélkül, hogy ellenőrizné annak alkalmasságát az adott lézergenerátor hullámhosszára és teljesítményszintjére. Légzésvédelemnek – az adott füstösszetételnek megfelelő patronokkal ellátott félálarcos légzésvédő maszkoknak, amelyeket az eltávolítandó szennyező anyagok biztonsági adatlapjai alapján választanak ki – rendelkezésre kell állnia és használnia kell minden olyan művelet során, amely megnövekedett füstkoncentrációt generál, beleértve a szűrőcserét, a géptisztítást és a magas toxicitású füstprofilú anyagok, például ólomfesték vagy cinkbevonatú felületek tisztítását. A hőálló kesztyűk védenek a frissen tisztított alkatrészek okozta égési sérülések ellen, a biztonsági lábbeli pedig a leeső fém alkatrészek ellen. Minden egyéni védőeszköz kiválasztását dokumentálni kell a létesítmény lézerbiztonsági tervében, és felül kell vizsgálni, ha a tisztítási alkalmazás jelentősen megváltozik.
Gépházak és reteszelőrendszerek
A gép biztonsági burkolata – amely normál üzem közben a lézersugarat a tisztítási zónán belül tartalmazza – a lézersugárzás veszélyeinek elsődleges műszaki szabályozója. Jó állapotban kell tartani, minden panellel és tömítéssel épen kell tartani, és a panelek kinyitásakor a lézergenerátort leállító biztonsági reteszeket rendszeresen ellenőrizni kell, és hibásnak talált esetben azonnal meg kell javítani. A kézi lézeres tisztítórendszerek esetében – amelyek nem rendelkeznek fix burkolattal – a kezelő sugárveszély-tudatosságára vonatkozó képzése, a kijelölt sugárveszélyes zóna létrehozása és a tisztítási műveletek során a területen tartózkodó összes személyzet által a megfelelő egyéni védőfelszerelés kötelező viselése a kompenzáló szabályozások.
Energiahatékonysági optimalizálás
A lézeres tisztítási műveletek energiafogyasztásának csökkentése minimalizálja mind a közvetlen üzemeltetési költségeket, mind a folyamat szénlábnyomát. A gyakorlati energiahatékonysági intézkedések közé tartozik a kívánt tisztítási eredményt elérő minimális lézergenerátor teljesítményszint kiválasztása – elkerülve azt a kísértést, hogy minden alkalmazáshoz maximális teljesítményt adjunk meg –, a gép készenléti üzemmódjának használata a termelési szünetek alatt, a hűtőrendszer jó állapotban tartása a lézergenerátor fali aljzatának hatékonyságának megőrzése érdekében, valamint a nagy energiájú tisztítási ciklusok ütemezése a csúcsidőn kívüli áramdíjak kihasználása érdekében, ahol időalapú tarifák érvényesek.
Felelős szűrő és hulladékkezelés
A használt füstelszívó szűrőket potenciálisan veszélyes hulladékként kell kezelni, amíg összetételüket a vonatkozó szabályozási küszöbértékekkel szembeni vizsgálattal nem jellemezték. Azokban az alkalmazásokban, ahol a tisztítógáz szabályozott anyagokat – ólmot, hat vegyértékű krómot, kadmiumot vagy más felsorolt veszélyes hulladék-összetevőket – tartalmaz, a használt szűrőket megfelelő egyéni védőfelszereléssel kell kezelni, lezárt tartályokban kell tárolni, és engedéllyel rendelkező veszélyes hulladékkezelő vállalkozóval kell ártalmatlanítani. A hulladék jellemzését, az alkalmazott engedéllyel rendelkező vállalkozót és a célállomást dokumentáló ártalmatlanítási nyilvántartások vezetése igazolja a szabályozási megfelelést, és megvédi a létesítményt a felelősségtől szabályozási audit esetén.
A lézertisztítás egészségügyi és környezeti kockázatait hatékonyan mérséklik a műszaki ellenőrzések – megfelelően meghatározott füstelszívás és -szűrés, a gépek biztonsági burkolata és az energiahatékonyság optimalizálása –, valamint az üzemeltetési szabályok – megfelelő egyéni védőfelszerelés, rendszeres rendszerellenőrzés és felelősségteljes hulladékkezelés – kombinációjával. Ezek az intézkedések nemcsak elfogadható szintre csökkentik a kockázatokat; a legtöbb alkalmazásban biztonságosabb munkakörnyezetté teszik a lézertisztítást, mint a hagyományos módszerek, amelyeket helyettesít.
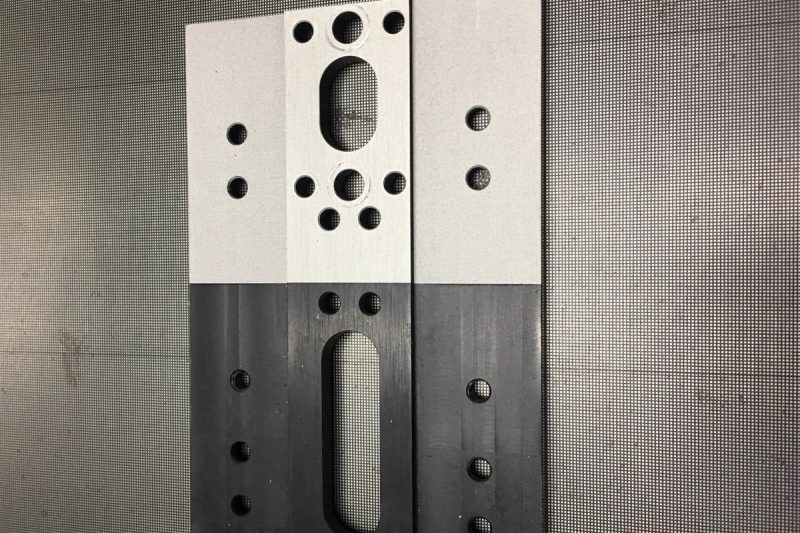
Lézeres tisztítás vs. hagyományos módszerek: Fenntarthatósági összehasonlítás
A lézertisztítás fenntarthatóságának legjelentősebb értékelése a közvetlen összehasonlítás a leggyakrabban helyettesített hagyományos módszerekkel. Ez a szakasz a lézertisztítást a homokfúvással, a kémiai tisztítással és a nagynyomású vízsugárral hasonlítja össze a cikkben vizsgált környezeti és egészségügyi dimenziók mentén.
vs. homokfúvás
A homokfúvás nagy mennyiségű elhasznált csiszolóanyagot termel, amely szennyeződik az eltávolított felületi anyaggal – ez egy szilárd hulladékáram, amelynek jellemzése és ártalmatlanítása költséges, ha szabályozott anyagokat, például ólmot vagy krómot tartalmaz a festék eltávolításából. A homokfúvásos eljárás nagy koncentrációban hozza létre a finom port a homokszóró kamrában és körülötte, ami légzőkészülék, homokszóró ruházat és hallásvédelem használatát teszi szükségessé a kezelők számára. A homokfúvás gyártása – különösen a gránát- és szénsalak-csiszolóanyagok esetében – saját környezeti lábnyommal jár a bányászat és a feldolgozás miatt. A lézeres tisztítás kiküszöböli a csiszolóanyagot, sokkal kisebb mennyiségű felfogott füsthulladékot termel, a ventilátoron és a hűtőberendezéseken túl nem termel jelentős zajt, és maga a tisztítási művelet kevesebb egyéni védőfelszerelést igényel. Gyakorlatilag minden fenntarthatósági mutató tekintetében a lézeres tisztítás kedvezőbben teljesít, mint a homokfúvás a felülettisztítási alkalmazásokban, ahol mindkét technológia technikailag megvalósítható.
vs. kémiai tisztítás
A kémiai tisztítás – savas pácolás, oldószeres zsírtalanítás és lúgos mosás – folyékony hulladékáramokat generál, amelyek tartalmazzák a tisztítószert, a semlegesítési termékeket és az oldott szennyeződéseket. Ezeket a hulladékáramokat a legtöbb joghatóságban veszélyes hulladékként kell kezelni és ártalmatlanítani, ami költségekkel, szabályozási terhekkel és felelősséggel jár. Maguk a vegyszerek szabályozott tárolást, kiömlés elleni védelmet, alkalmazottak kémiai higiéniai képzését és vészhelyzeti reagálási tervezést igényelnek. Az oldószeres zsírtalanításból származó VOC-kibocsátás szabályozott légszennyező anyag, amely engedélyköteles. A munkavállalók savas ködöknek, oldószergőzöknek és lúgos aeroszoloknak való kitettsége a kémiai tisztítási műveletek során jelentős, folyamatos egészségügyi kockázatot jelent, amelyet szellőztetéssel, egyéni védőfelszerelésekkel és biológiai monitoring programokkal kezelnek. A lézeres tisztítás kiküszöböli ezeket a kémiai bemeneteket és a kapcsolódó szabályozási kötelezettségeket, helyettük kisebb és kezelhetőbb füstelszívási és szűrős ártalmatlanítási követelményeket kell alkalmazni.
vs. nagynyomású vízsugaras tisztítás
A nagynyomású vízsugárral történő tisztítás nagy mennyiségű vizet fogyaszt, és szennyezett szennyvizet eredményez, amely szuszpenzióban tartalmazza az eltávolított anyagot. Számos tisztítási alkalmazásban – különösen a nehézfémeket tartalmazó bevonatok vagy ipari folyamatmaradványok eltávolításakor – ez a szennyvíz szabályozott kibocsátás, amelyet a csatornarendszerbe vagy víztestbe való kibocsátás, illetve a kezelésre történő elszállítás előtt kezelni kell. Maga a vízfogyasztás is környezeti szempontból jelentős a vízhiányos régiókban. A nagynyomású vízrendszerek jelentős mechanikai sérülésveszélyt is jelentenek a nagynyomású vízsugár és a kapcsolódó berendezések miatt. A lézeres tisztítás szinte teljesen kiküszöböli a vízfogyasztást, nem termel szennyvizet, és kiküszöböli a nagynyomású hidraulikus berendezésekkel járó mechanikai sérülésveszélyeket – miközben a legtöbb alkalmazásnál azonos vagy jobb felületi tisztaságot ér el.
A lézertisztítás következetesen kedvező fenntarthatósági profilt mutat a homokfúvással, a kémiai tisztítással és a nagynyomású vízsugaras tisztítással összehasonlítva a hulladékképződés, a vegyi anyagok felhasználása, a vízfogyasztás és a szabályozási megfelelés terheinek környezeti dimenzióiban. Egészségügyi kockázati profilja – amelyet a füstnek való kitettség és a lézersugárzás veszélyei uralnak – könnyebben és költséghatékonyabban kezelhető, mint a hagyományos módszerek vegyi anyagoknak való kitettsége, a por belélegzése és a fizikai sérülések veszélyei. Ez a komparatív előny az elsődleges alapja annak, hogy a lézertisztítás egyre inkább elterjed, mint a progresszív ipari műveletekben a fenntartható felületkezelési megoldás.
Következtetés
Ez a cikk átfogó és kiegyensúlyozott vizsgálatot nyújtott a lézeres tisztítás környezeti profiljáról, egészségügyi kockázatairól, szabályozási keretéről és fenntarthatósági helyzetéről a hagyományos felülettisztítási módszerekhez képest.
Az őszinte értékelés a következő: a lézeres tisztítás valóban az egyik legkörnyezetbarátabb felülettisztítási technológia, amely ipari alkalmazásokhoz elérhető. A kémiai tisztítószerek, a szemcseszórás és a nagymértékű vízfogyasztás kiküszöbölése a hagyományos felülettisztítással összefüggő három legjelentősebb környezeti terhelési kategóriát szünteti meg. Érintésmentes működése nem okoz másodlagos szennyeződést a munkadarabokon, és az életciklusra vetített szénlábnyoma kedvezően viszonyul a közeg- és vegyszerigényes alternatívákhoz, ha a teljes ellátási lánc kibocsátását figyelembe vesszük. Ezek az előnyök valósak, jelentősek, és a környezetvédelmi szabályozók és a vállalati fenntarthatósági programok egyre inkább elismerik őket jelentős megkülönböztető tényezőként.
Ugyanakkor a lézeres tisztítás nem mentes a valódi környezeti és egészségügyi aggályoktól, amelyek felelős kezelést igényelnek. A nagy teljesítményű lézergenerátorok elektromos energiafogyasztása valódi szénlábnyom-hozzájáruló, amely megéri a hatékonyságtudatos rendszerspecifikációt és üzemeltetést. Az abláció során keletkező füst és részecskefelhő – különösen ólomtartalmú festékek, cinkbevonatú felületek vagy izocianátokat tartalmazó szerves bevonatok tisztításakor – komoly egészségügyi kockázatot jelenthet, ha a füstelszívó rendszerek nem megfelelőek vagy nem megfelelően vannak meghatározva a szennyezőanyag-profilhoz képest. A szálas lézergenerátorok 4. osztályú lézersugárzása láthatatlan, azonnali és potenciálisan visszafordíthatatlan veszély, amely megfelelő műszaki ellenőrzést és kezelői képzést igényel, nem pedig kizárólag a berendezés figyelmeztetéseire való passzív támaszkodást. A füstelszívó rendszerekből származó hulladék szűrése megfelelő jellemzést és ártalmatlanítást igényel, különösen a szabályozott mérgező fémeket tartalmazó alkalmazásokban.
Ezek az aggodalmak nem ássák alá a lézertisztítás környezetvédelmi hitelességét – hanem meghatározzák azt a felelősségteljes irányítási keretet, amelyen belül ezeket a hitelességeket fenntartják. Azok a létesítmények, amelyek megfelelően meghatározott füstelszívással, megfelelő egyéni védőfelszereléssel, karbantartott gépburkolatokkal, energiahatékonysági fegyelemmel és szabályos hulladékkezeléssel alkalmazzák a lézertisztítást, következetesen elérik azt a környezeti és egészségügyi teljesítményt, amelyet a technológia valódi előnyei lehetővé tesznek.
Szerezzen be egy lézeres tisztítási megoldást
Egy olyan lézeres tisztítási művelet kiépítése, amely valódi környezeti és egészségügyi teljesítményt nyújt – nemcsak papíron, hanem a mindennapi termelésben is –, a megfelelő berendezésekkel és a megfelelő beszállítói partnerséggel kezdődik.
AccTek Laser egy professzionális lézertisztító gépek gyártója, amely több mint egy évtizedes tapasztalattal rendelkezik ipari ügyfelek kiszolgálásában számos ágazatban és alkalmazásban. Lézertisztító termékpalettáján kézi és hordozható gépek is megtalálhatók. folyamatos lézeres tisztítógépek 1500 W-tól 6000 W-ig, rugalmas terepi műveletekhez és nagy felületű ipari tisztításhoz, valamint impulzuslézeres tisztítógépek 500 W-tól 2000 W-ig terjedő teljesítmény érzékeny felületek és kényes bevonatok precíziós tisztításához – mindezt világszerte elismert márkák kiváló minőségű száloptikai lézergenerátorai hajtják, integrált biztonsági rendszerekkel felszerelve, beleértve a visszaverődés elleni védelmet és a hosszú távú megbízhatóságra tervezett hőkezelést, valamint a CE és FDA szabványoknak megfelelően tanúsítva, amelyek igazolják a nemzetközi biztonsági és minőségi követelményeknek való megfelelést. Minden rendszer testreszabott füstelszívás-integrációs opciókkal, állítható szkennelési paraméterekkel az alkalmazásspecifikus energiaoptimalizáláshoz, valamint a termelési környezethez igazított biztonsági burkolat-konfigurációkkal kapható. A teljes életciklusra kiterjedő szolgáltatási keretrendszer magában foglalja az értékesítés előtti alkalmazáskonzultációt – beleértve az adott tisztítási alkalmazás füstprofiljának és elszívási követelményeinek felmérését –, a professzionális telepítést és üzembe helyezést, az átfogó kezelői képzést, amely mind a folyamatparamétereket, mind a lézerbiztonsági protokollokat lefedi, a versenyképes pótalkatrész-ellátást és a reagáló értékesítés utáni műszaki támogatást. Minden olyan vállalkozás számára, amely a lézertisztítást a hagyományos felületkezelési módszerek fenntartható alternatívájaként értékeli, az első lépés egy közvetlen beszélgetés egy alkalmazásmérnökkel, aki felméri az adott tisztítási követelményeket, megerősíti a megfelelő füstelszívási specifikációt, és javasolja azt a gépkonfigurációt, amely a kívánt alkalmazáshoz a tisztítási teljesítmény, az energiahatékonyság és a munkahelyi biztonság legjobb kombinációját nyújtja.
Elérhetőség
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 A zóna, Lunzhen ipari zóna, Yucheng város, Shandong tartomány.
Szerezzen lézeres megoldásokat