

Czy czyszczenie laserowe jest przyjazne dla środowiska?
Wraz z zaostrzaniem przepisów dotyczących ochrony środowiska i pogłębianiem się zobowiązań przedsiębiorstw w zakresie zrównoważonego rozwoju, producenci i operatorzy przemysłowi analizują każdy proces w swoich zakładach – nie tylko pod kątem wydajności i kosztów, ale także pod kątem śladu ekologicznego i wpływu na zdrowie pracowników. Czyszczenie powierzchni jest jedną z najbardziej intensywnych chemicznie operacji w wielu branżach, tradycyjnie opierającą się na piaskowaniu, trawieniu kwasem, odtłuszczaniu rozpuszczalnikiem i czyszczeniu strumieniem wody pod wysokim ciśnieniem. Każda z tych metod generuje znaczne ilości niebezpiecznych odpadów, zużywa duże ilości materiałów i naraża pracowników na udokumentowane zagrożenia dla zdrowia. W tym kontekście czyszczenie laserowe zyskuje coraz większą uwagę jako potencjalnie bardziej ekologiczna alternatywa.
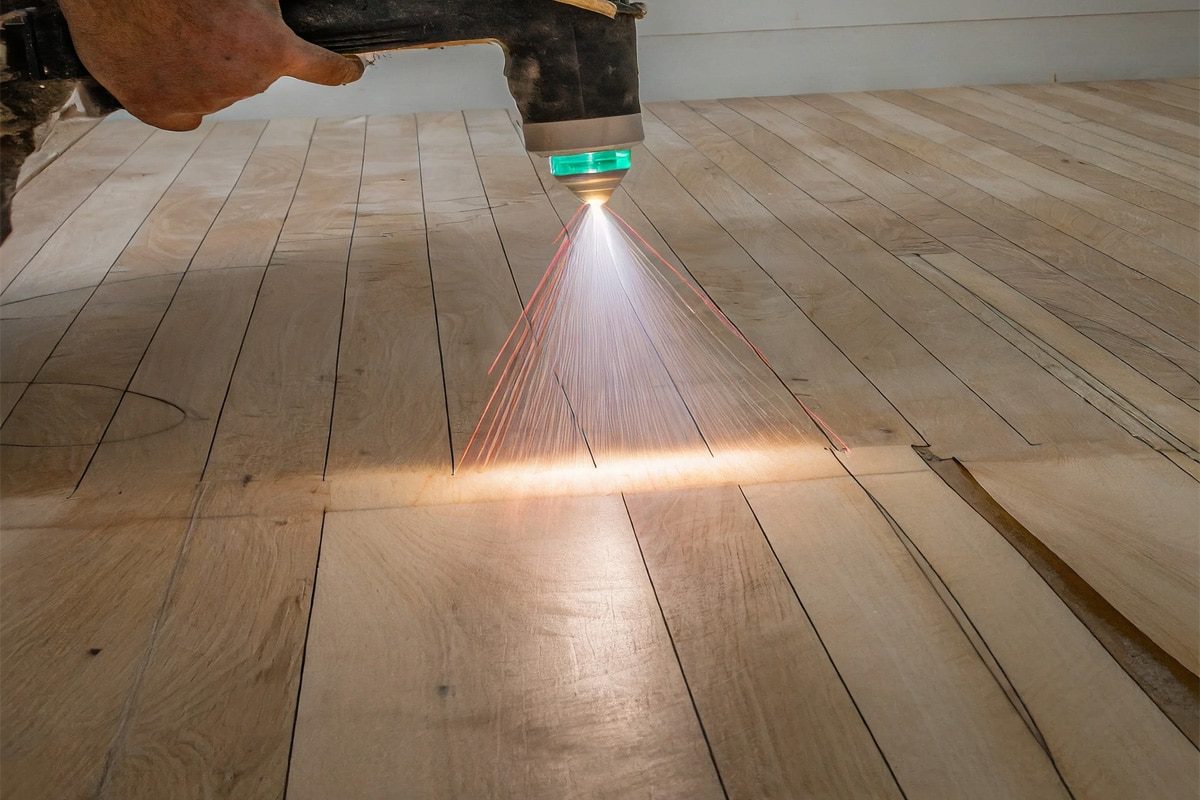
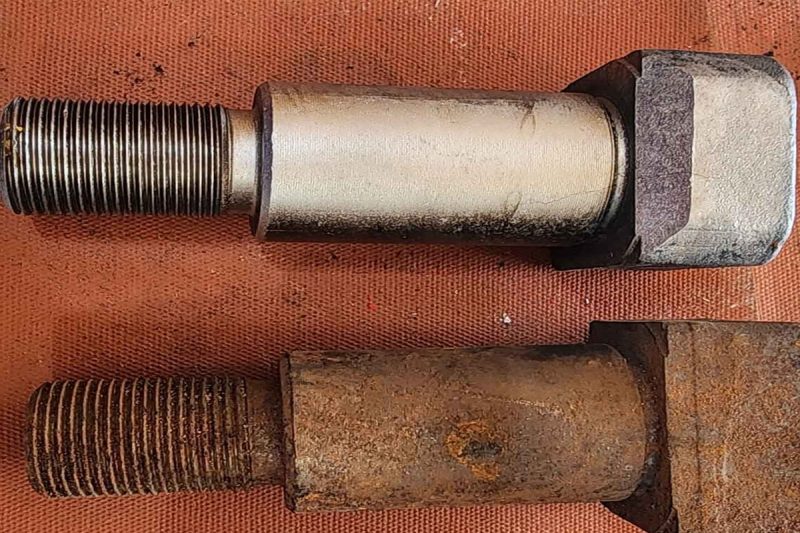
Czyszczenie laserowe wykorzystuje skoncentrowaną wiązkę lasera do usuwania rdzy, farby, smaru, tlenków i innych zanieczyszczeń powierzchniowych poprzez ablację termiczną lub proces fotomechaniczny. Ponieważ nie wymaga piaskowania, rozpuszczalników chemicznych i minimalnej ilości wody, na pierwszy rzut oka wydaje się być technologią znacznie czystszą. Wielu dostawców sprzętu określa ją jako “zieloną”, “wolną od chemikaliów” i “ekologiczną”, i pod wieloma względami te opisy są trafne. Jednak pełny obraz wpływu na środowisko i zdrowie jest bardziej złożony, niż sugeruje to prosta etykieta marketingowa.
Prawda jest taka, że czyszczenie laserowe, jak każdy proces przemysłowy, niesie ze sobą zarówno realne korzyści dla środowiska, jak i realne zagrożenia, które zasługują na rzetelną analizę. Proces ten zużywa energię elektryczną – czasami znaczne ilości w przypadku systemów dużej mocy. Ablacja zanieczyszczonych powierzchni generuje opary i ultradrobne cząstki, które mogą być niebezpieczne w zależności od podłoża i czyszczonego zanieczyszczenia. Filtry wyciągowe, które wychwytują te produkty uboczne, stają się zanieczyszczonymi odpadami, które należy prawidłowo utylizować. Samo promieniowanie laserowe – niewidoczne i mogące spowodować poważne i natychmiastowe obrażenia – stanowi zagrożenie w miejscu pracy, wymagające odpowiednich środków kontroli technicznej i przeszkolenia operatorów.
Niniejszy artykuł przedstawia zrównoważoną i kompleksową analizę profilu środowiskowego i zagrożeń dla zdrowia związanych z czyszczeniem laserowym. Omawia on rzeczywiste korzyści środowiskowe, jakie oferuje ta technologia, obawy i ograniczenia, które należy uczciwie uznać, specyficzne zagrożenia dla zdrowia związane z oparami i promieniowaniem laserowym, ramy regulacyjne regulujące te zagrożenia, środki łagodzące, które pozwalają je kontrolować, oraz bezpośrednie porównanie zrównoważonego rozwoju z konwencjonalnymi metodami, które czyszczenie laserowe najczęściej zastępuje. Celem jest dostarczenie kierownikom obiektów, inspektorom bezpieczeństwa i nabywcom sprzętu kompletnych i dokładnych informacji potrzebnych do oceny rzeczywistych zalet czyszczenia laserowego.
Spis treści
Jak działa czyszczenie laserowe
Rzetelna ocena profilu środowiskowego i zdrowotnego czyszczenia laserowego zaczyna się od jasnego zrozumienia procesu fizycznego – a konkretnie tego, co dzieje się na powierzchni materiału podczas czyszczenia i jakie produkty uboczne powstają w wyniku tej interakcji. Bez tego fundamentu, późniejsza analiza emisji, zagrożeń i wymogów prawnych jest pozbawiona kontekstu.
Podstawowy mechanizm
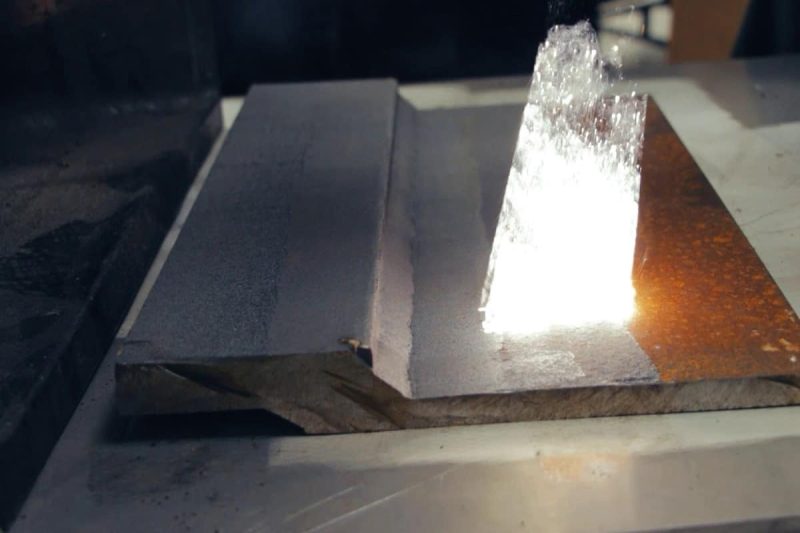
System czyszczenia laserowego kieruje wiązkę z generatora lasera światłowodowego – działającego z długością fali około 1064 nanometrów w przypadku większości nowoczesnych systemów przemysłowych – przez głowicę skanującą, która szybko kieruje wiązkę po powierzchni docelowej. Gdy skupiona wiązka uderza w zanieczyszczoną powierzchnię, dostarcza energię o gęstości mocy wystarczającej, aby spowodować, że warstwa zanieczyszczenia pochłania ciepło znacznie szybciej niż znajdujące się pod nią podłoże. Ta zróżnicowana absorpcja powoduje odparowanie, ablację lub szybką rozszerzalność cieplną zanieczyszczenia, która mechanicznie oddziela je od podłoża. Proces jest selektywny: przy odpowiednich ustawieniach parametrów usuwane jest tylko zanieczyszczenie, podczas gdy powierzchnia podłoża pozostaje nienaruszona lub minimalnie naruszona.
Fizyczne usunięcie warstwy zanieczyszczeń generuje smugę materiału nad strefą czyszczenia – mieszaninę odparowanych zanieczyszczeń, drobnych cząstek stałych, a w niektórych przypadkach gazowych produktów rozkładu powłok organicznych lub spoiw. Smuga ta jest głównym źródłem zarówno emisji do środowiska, jak i zagrożeń dla zdrowia związanych z czyszczeniem laserowym, a jej skład zależy wyłącznie od tego, co jest usuwane. Czyszczenie rdzy z tlenku żelaza ze stali węglowej wytwarza stosunkowo łagodne cząstki tlenku żelaza; czyszczenie farby ołowiowej wytwarza opary ołowiu; czyszczenie stali ocynkowanej wytwarza aerozol tlenku cynku. Zrozumienie składu zanieczyszczeń jest zatem pierwszym i najważniejszym krokiem w ocenie wpływu konkretnego zastosowania czyszczenia laserowego na zdrowie i środowisko.
Dlaczego proces ma znaczenie w ocenie oddziaływania na środowisko i zdrowie
Proces czyszczenia laserowego ma znaczenie dla oceny oddziaływania na środowisko i zdrowia z dwóch powodów, które są czasami pomijane. Po pierwsze, w przeciwieństwie do piaskowania czy czyszczenia chemicznego – które generują duże, widoczne ilości zużytego medium, roztworu chemicznego lub ścieków – czyszczenie laserowe generuje stosunkowo niewielkie ilości oparów i cząstek stałych, które łatwo zbagatelizować. Brak widocznych odpadów wielkogabarytowych może stwarzać mylne wrażenie, że nie występują znaczące emisje, podczas gdy w rzeczywistości generowanie drobnych i ultradrobnych cząstek stałych może być znaczące podczas aktywnych cykli czyszczenia. Po drugie, proces generuje promieniowanie laserowe – niewidzialne, ciche zagrożenie, którego pracownicy mogą nie postrzegać jako niebezpiecznego, dopóki nie dojdzie do wypadku. Zarówno opary, jak i zagrożenie promieniowaniem wymagają aktywnej kontroli i zarządzania, nawet w procesie, który jest rzeczywiście znacznie czystszy niż metody, które zastępuje.
Czyszczenie laserowe usuwa zanieczyszczenia poprzez selektywną ablację termiczną napędzaną przez generator lasera światłowodowego, generując chmurę dymu, której skład odzwierciedla rodzaj usuwanego zanieczyszczenia. Chmura ta jest głównym źródłem emisji do środowiska i zagrożeń dla zdrowia pracowników, a jej profil zagrożenia znacznie różni się w zależności od zastosowania. Proces generuje również promieniowanie laserowe, które wymaga stosowania środków kontroli technicznej niezależnie od czyszczonego materiału. Zrozumienie obu źródeł zagrożenia stanowi podstawę odpowiedzialnego procesu czyszczenia laserowego.
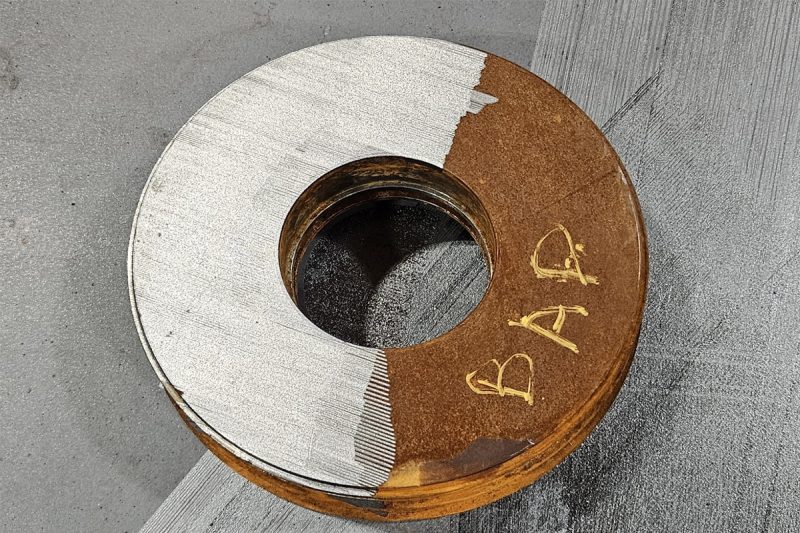
Korzyści dla środowiska wynikające z czyszczenia laserowego
W uczciwej ocenie w porównaniu z zastępowanymi przez nie konwencjonalnymi metodami czyszczenia powierzchni, czyszczenie laserowe oferuje znaczące i rzeczywiste korzyści środowiskowe w wielu wymiarach. Te korzyści to nie tylko obietnice marketingowe — odzwierciedlają one wymierne zmniejszenie zużycia chemikaliów, zużycia mediów, zużycia wody i obciążeń związanych z przestrzeganiem przepisów, co przekłada się na realne korzyści dla środowiska.
Brak odczynników chemicznych i odpadów niebezpiecznych
Najważniejszą zaletą czyszczenia laserowego dla środowiska jest całkowite wyeliminowanie chemicznych środków czyszczących z procesu. Trawienie kwasem – stosowane do usuwania osadów tlenkowych i rdzy ze stali – zużywa duże ilości kwasu solnego lub siarkowego, a w jego wyniku powstają zużyte roztwory kwasu i osady soli metalicznych, które wymagają oczyszczania i utylizacji jako odpady niebezpieczne zgodnie z przepisami ochrony środowiska obowiązującymi praktycznie w każdym kraju. Odtłuszczanie rozpuszczalnikowe – stosowane do usuwania olejów, smarów i powłok organicznych – opiera się na rozpuszczalnikach chlorowanych, acetonie, MEK lub innych lotnych związkach organicznych (LZO), które są niebezpieczne zarówno dla pracowników, jak i podlegają regulowanym emisjom do powietrza. Czyszczenie alkaliczne – stosowane w urządzeniach do produkcji żywności i leków – generuje ścieki o wysokim pH, które wymagają neutralizacji i oczyszczenia przed odprowadzeniem.
Czyszczenie laserowe eliminuje wszystkie te substancje chemiczne i związane z nimi strumienie odpadów. Jedynym materiałem wejściowym w procesie jest energia elektryczna; jedynym odpadem są opary wychwycone w filtrze ekstrakcyjnym. Dla zakładów, które obecnie zarządzają magazynowaniem, mieszaniem, aplikacją, oczyszczaniem ścieków i programami utylizacji odpadów niebezpiecznych, przejście na czyszczenie laserowe może oznaczać radykalne uproszczenie obowiązków związanych z przestrzeganiem przepisów ochrony środowiska – mniej regulowanych substancji chemicznych do przechowywania i obsługi, mniej list odpadów do złożenia oraz mniejsza odpowiedzialność związana z wyciekami substancji chemicznych i naruszeniami pozwoleń na odprowadzanie ścieków.
Brak zużycia i utylizacji materiałów ściernych
Piaskowanie i śrutowanie – najpowszechniej stosowane mechaniczne metody czyszczenia powierzchni – zużywają duże ilości ścierniwa: śrutu stalowego, tlenku glinu, kulek szklanych, granatu lub żużla węglowego, w zależności od zastosowania. Zużyte ścierniwo ulega zanieczyszczeniu usuniętym materiałem powierzchniowym – rdzą, farbą ołowiową, związkami chromu lub innymi zanieczyszczeniami – i musi być klasyfikowane i utylizowane jako odpad niebezpieczny lub nieniebezpieczny, w zależności od jego składu. W przypadku zakładów czyszczących konstrukcje malowane ołowiem, zużyte ścierniwo jest zazwyczaj klasyfikowane jako odpad niebezpieczny, a koszty jego utylizacji mogą być znaczne. Czyszczenie laserowe eliminuje konieczność zakupu, obsługi i utylizacji ścierniwa, eliminując zarówno bezpośrednie koszty, jak i obciążenie środowiska związane z utylizacją zanieczyszczonego ścierniwa.
Zmniejszone zużycie wody
Czyszczenie strumieniem wody pod wysokim ciśnieniem – stosowane do czyszczenia dużych konstrukcji, wymienników ciepła i urządzeń przemysłowych – zużywa duże ilości wody i generuje zanieczyszczone ścieki zawierające usunięty materiał w zawiesinie. Ścieki te muszą być gromadzone, oczyszczane i odprowadzane zgodnie z obowiązującymi pozwoleniami na wodę lub transportowane poza teren zakładu w celu oczyszczenia. W regionach z niedoborem wody lub w zakładach o ograniczonej przepustowości, zapotrzebowanie na wodę w procesie hydrojettingu może stanowić poważne ograniczenie operacyjne. Czyszczenie laserowe wymaga jedynie niewielkiego przepływu wody chłodzącej do układu chłodzenia generatora laserowego – całkowicie wewnętrznego w urządzeniu i niezanieczyszczonego w procesie czyszczenia – co sprawia, że zużycie wody jest znikome w porównaniu z czyszczeniem strumieniem wody.
Mniejszy ślad węglowy w porównaniu z metodami konwencjonalnymi
Porównanie śladu węglowego w cyklu życia pomiędzy czyszczeniem laserowym a metodami konwencjonalnymi musi uwzględniać energię zużywaną przez generator laserowy i jego układ chłodzenia w porównaniu z energią zawartą w materiałach eksploatacyjnych wykorzystywanych w procesach konkurencyjnych — produkcji materiałów ściernych, syntezie chemicznej oraz podgrzewaniu i pompowaniu wody. Po przeprowadzeniu tych pełnych porównań cyklu życia, eliminacja energochłonnych łańcuchów dostaw materiałów eksploatacyjnych w czyszczeniu laserowym często skutkuje niższym całkowitym śladem węglowym niż w przypadku alternatywnych metod czyszczenia ściernego lub chemicznego, nawet po uwzględnieniu zużycia energii elektrycznej przez generator laserowy. Porównanie to jest najkorzystniejsze w przypadku czyszczenia laserowego w zastosowaniach wymagających powtarzalnych cykli czyszczenia — gdzie oszczędności energii wynikające z eliminacji emisji z łańcucha dostaw materiałów eksploatacyjnych kumulują się w czasie — a najmniej korzystne w zastosowaniach czyszczenia jednorazowego użytku lub o bardzo niskiej częstotliwości, gdzie zamortyzowany koszt energii produkcji laserowa maszyna do czyszczenia sam w sobie stanowi większą część całkowitego cyklu życia.
Emisje z transportu również wpływają na to porównanie w sposób, który łatwo przeoczyć. Operacje piaskowania wymagają ciągłych dostaw ścierniwa transportem drogowym – zazwyczaj kilku ton tygodniowo w przypadku komory śrutowniczej o wysokiej przepustowości – zwiększając emisje transportowe do śladu węglowego związanego z produkcją ścierniwa. Czyszczenie chemiczne wymaga dostaw kwasu, rozpuszczalnika lub odczynnika alkalicznego, a także transportu odpadów niebezpiecznych w celu utylizacji zużytych chemikaliów i ścieków. Czyszczenie laserowe eliminuje zarówno dostawy materiałów eksploatacyjnych, jak i transport odpadów, zmniejszając emisję dwutlenku węgla związaną z logistyką do niemal zera w bieżącym procesie czyszczenia. W przypadku zakładów, które śledzą emisje z zakresu 3 w ramach korporacyjnych programów rozliczania emisji dwutlenku węgla, ta redukcja emisji z transportu może znacząco przyczynić się do ogólnej poprawy śladu węglowego.
Minimalne wtórne zanieczyszczenie obrabianych przedmiotów
Czyszczenie strumieniowo-ścierne pozostawia osadzony lub przyklejony do czyszczonej powierzchni pył – źródło wtórnych zanieczyszczeń, które mogą negatywnie wpływać na przyczepność powłoki, jakość spawania lub precyzyjny montaż. Czyszczenie chemiczne pozostawia na powierzchni osadzony odczynnik, który należy spłukać, generując dodatkowe ścieki i stwarzając ryzyko śladowych zanieczyszczeń chemicznych, które mogą wpłynąć na dalsze procesy. Czyszczenie laserowe, jako proces bezkontaktowy, który nie wprowadza żadnych zewnętrznych substancji na powierzchnię obrabianego przedmiotu, nie pozostawia zanieczyszczeń wtórnych – czyszczona powierzchnia zawiera jedynie materiał podłoża, bez osadzonych cząstek, resztek chemikaliów ani warstw powierzchniowych powstałych w procesie czyszczenia.
Korzyści środowiskowe czyszczenia laserowego są znaczące i uzasadnione: eliminuje ono odczynniki chemiczne i niebezpieczne strumienie odpadów, eliminuje zużycie i konieczność utylizacji zanieczyszczonych mediów ściernych, znacząco zmniejsza zużycie wody w porównaniu z czyszczeniem strumieniem wody, zapewnia korzystny ślad węglowy w porównaniu z metodami konwencjonalnymi w całym cyklu życia oraz pozostawia powierzchnie obrabianych przedmiotów wolnymi od zanieczyszczeń wtórnych. Zalety te są realne i stanowią wymierne korzyści dla środowiska dla zakładów przechodzących z konwencjonalnych metod czyszczenia.
Potencjalne zagrożenia dla środowiska
Kompleksowa ocena oddziaływania na środowisko czyszczenia laserowego nie może koncentrować się wyłącznie na jego zaletach. Kilka istotnych problemów środowiskowych – związanych przede wszystkim ze zużyciem energii, emisjami do powietrza, utylizacją zużytych filtrów i zarządzaniem zużytym sprzętem – zasługuje na uczciwe uznanie i aktywne podejście.
Zużycie energii przez generatory laserowe
Generatory laserowe dużej mocy wykorzystywane w czyszczeniu przemysłowym zużywają znaczną ilość energii elektrycznej. Generator lasera światłowodowego o mocy optycznej 2000 W pobiera około 5000–6500 W, co odpowiada sprawności generatora laserowego na poziomie 30–40%. Przy wyższych poziomach mocy – systemy o mocy 6000 W używane do intensywnego czyszczenia przemysłowego – całkowite zużycie energii elektrycznej systemu, wliczając w to system chłodzenia, może osiągnąć 15 000–20 000 W podczas aktywnych cykli czyszczenia. W środowiskach produkcyjnych, gdzie urządzenie czyszczące laserowe pracuje przez wiele godzin na zmianę, to zużycie energii stanowi mierzalny ułamek całkowitego rachunku za prąd i śladu węglowego zakładu.
Nie neguje to korzyści środowiskowych czyszczenia laserowego – porównanie zużycia energii należy zawsze przeprowadzać w odniesieniu do energii zużywanej w procesie alternatywnym, w tym energii zawartej w materiałach eksploatacyjnych – ale oznacza to, że efektywność energetyczna jest istotnym czynnikiem branym pod uwagę przy określaniu specyfikacji i eksploatacji systemu czyszczenia laserowego. Wybór generatora laserowego o minimalnym poziomie mocy wymaganym dla danego zastosowania, korzystanie z trybu czuwania urządzenia w okresach bezczynności oraz utrzymywanie układu chłodzenia w dobrym stanie technicznym w celu zachowania sprawności generatora laserowego po podłączeniu do gniazdka ściennego to praktyczne środki, które obniżają koszty energii w procesie czyszczenia laserowego.
Emisja oparów i cząstek stałych podczas czyszczenia
Smuga ablacyjna generowana podczas czyszczenia laserowego zawiera mieszaninę odparowanego materiału, skondensowanych nanocząstek i drobnych cząstek, a w niektórych przypadkach gazowych produktów rozkładu powłok organicznych. Smuga ta jest główną emisją do środowiska podczas procesu czyszczenia laserowego, a jej charakter znacznie różni się w zależności od zastosowania. Podczas czyszczenia powłok organicznych, takich jak farba, smar czy żywica epoksydowa, smuga zawiera lotne związki organiczne – w tym benzen, toluen i formaldehyd w niektórych formulacjach farb – które w wielu jurysdykcjach podlegają regulacjom dotyczącym emisji do powietrza. Podczas czyszczenia powierzchni metalowych, smuga zawiera nanocząstki tlenków metali, które mogą utrzymywać się w powietrzu przez dłuższy czas, jeśli nie zostaną wychwycone. Bez skutecznego systemu odciągu oparów, emisje te przedostają się do środowiska zakładu, a potencjalnie do atmosfery zewnętrznej, stwarzając zarówno ryzyko narażenia pracowników, jak i problemy z przestrzeganiem przepisów.
Utylizacja odpadów z filtrów wyciągowych
Smuga ablacyjna generowana podczas czyszczenia laserowego zawiera mieszaninę odparowanego materiału, skondensowanych nanocząstek i drobnych cząstek, a w niektórych przypadkach gazowych produktów rozkładu powłok organicznych. Smuga ta jest główną emisją do środowiska podczas procesu czyszczenia laserowego, a jej charakter znacznie różni się w zależności od zastosowania. Podczas czyszczenia powłok organicznych, takich jak farba, smar czy żywica epoksydowa, smuga zawiera lotne związki organiczne – w tym benzen, toluen i formaldehyd w niektórych formulacjach farb – które w wielu jurysdykcjach podlegają regulacjom dotyczącym emisji do powietrza. Podczas czyszczenia powierzchni metalowych, smuga zawiera nanocząstki tlenków metali, które mogą utrzymywać się w powietrzu przez dłuższy czas, jeśli nie zostaną wychwycone. Bez skutecznego systemu odciągu oparów, emisje te przedostają się do środowiska zakładu, a potencjalnie do atmosfery zewnętrznej, stwarzając zarówno ryzyko narażenia pracowników, jak i problemy z przestrzeganiem przepisów.
Utylizacja odpadów z filtrów wyciągowych
Filtry wyciągowe, które wychwytują opary czyszczące, ulegają zanieczyszczeniu materiałami usuwanymi podczas czyszczenia. Po wymianie tych filtrów – w odstępach od kilku tygodni do kilku miesięcy, w zależności od ilości czyszczonego materiału i rodzaju zanieczyszczeń – zużyte filtry mogą zostać sklasyfikowane jako odpady niebezpieczne, jeśli zawierają substancje podlegające regulacjom, takie jak związki ołowiu, chrom sześciowartościowy lub inne metale toksyczne. Właściwa charakterystyka odpadów – badanie odpadów filtracyjnych pod kątem obowiązujących progów zawartości odpadów niebezpiecznych – oraz zgodna z przepisami utylizacja to obowiązki środowiskowe, które muszą spełnić menedżerowie zakładów zajmujących się czyszczeniem laserowym, mimo że ilości odpadów są znacznie mniejsze niż strumienie odpadów generowane przez piaskowanie lub czyszczenie chemiczne.
Odpad elektroniczny na końcu cyklu życia maszyny
Urządzenia czyszczące laserowe zawierają elementy elektroniczne — płytki sterujące, moduły generatora laserowego, zasilacze i ekrany — które po zakończeniu eksploatacji urządzenia stają się odpadami elektronicznymi (e-odpadami). Odpady elektroniczne zawierające lut ołowiowy, beryl w niektórych elementach elektronicznych i inne substancje podlegające regulacjom muszą być utylizowane za pośrednictwem certyfikowanych punktów recyklingu e-odpadów, a nie w ogólnych strumieniach odpadów przemysłowych. Jest to drobny, ale istotny problem środowiskowy, który odpowiedzialni właściciele maszyn powinni uwzględnić, współpracując z certyfikowanymi firmami zajmującymi się recyklingiem e-odpadów po wycofaniu sprzętu z eksploatacji.
Problemy środowiskowe związane z czyszczeniem laserowym – zużycie energii przez generatory laserowe dużej mocy, emisja oparów i cząstek stałych podczas czyszczenia, utylizacja zanieczyszczonych filtrów oraz zużyty sprzęt elektroniczny – są realne i wymagają aktywnego zarządzania. Są one jednak znacznie mniejsze pod względem skali i złożoności niż problemy środowiskowe związane z chemicznymi i ściernymi metodami czyszczenia, które najczęściej zastępuje czyszczenie laserowe. Rzetelne zarządzanie środowiskowe czyszczeniem laserowym koncentruje się na wdrożeniu skutecznego systemu odsysania oparów, charakteryzowaniu i prawidłowej utylizacji zużytych filtrów oraz optymalizacji efektywności energetycznej – a nie na udawaniu, że proces ten nie generuje żadnych problemów środowiskowych.
Zagrożenia dla zdrowia związane z czyszczeniem laserowym
Ochrona zdrowia pracowników jest równie ważna, jak zarządzanie środowiskiem w odpowiedzialnym funkcjonowaniu systemu czyszczenia laserowego. Czyszczenie laserowe wiąże się z dwiema głównymi kategoriami zagrożeń dla zdrowia – narażeniem na opary i pyły unoszące się w powietrzu oraz zagrożeniami związanymi z promieniowaniem laserowym – z których każda wymaga specjalistycznych środków kontroli technicznej i dyscyplin operacyjnych, aby skutecznie nią zarządzać.
Opary i cząstki stałe unoszące się w powietrzu
Opary metali
Podczas czyszczenia laserowego powierzchni metalowych, proces ablacji odparowuje metal i tlenek metalu z powierzchni, który następnie kondensuje się w pióropuszu, tworząc drobne i ultradrobne cząsteczki. Znaczenie zdrowotne tych cząsteczek zależy w dużej mierze od rodzaju metalu. Tlenek żelaza pochodzący z czyszczenia rdzy ze stali węglowej jest stosunkowo łagodnym, uciążliwym pyłem przy typowych poziomach narażenia, wywołującym syderozę – nagromadzenie cząstek żelaza w płucach – jedynie przy bardzo wysokim, przewlekłym narażeniu. Tlenek cynku pochodzący z czyszczenia stali ocynkowanej jest dobrze udokumentowaną przyczyną gorączki metalicznej – ostrej choroby grypopodobnej, która ustępuje w ciągu 24 do 48 godzin, ale nawraca przy każdej znaczącej ekspozycji. Znacznie poważniejsze są opary ołowiu powstające podczas czyszczenia farb lub stopów ołowiu — ołów jest toksyną ogólnoustrojową, dla której nie jest znany bezpieczny próg narażenia, powodującą uszkodzenia neurologiczne, sercowo-naczyniowe i nerek przy długotrwałym narażeniu na niskie stężenia — oraz związki chromu sześciowartościowego powstające podczas czyszczenia stali nierdzewnej lub powłok zawierających chrom — sklasyfikowane jako czynnik rakotwórczy grupy 1 u ludzi, który powoduje raka płuc przy długotrwałym narażeniu na niskie stężenia wziewne.
Lotne związki organiczne z powłok organicznych
Podczas czyszczenia laserowego, które usuwa organiczne powłoki powierzchniowe – farby, uszczelniacze, kleje, smary i podkłady epoksydowe – rozkład termiczny materiału organicznego generuje lotne związki organiczne (LZO), których skład zależy od konkretnej formulacji powłoki. Wiele przemysłowych formulacji farb zawiera rozpuszczalniki aromatyczne, utwardzacze izocyjanianowe lub składniki żywic epoksydowych, które pod wpływem wysokich temperatur w strefie ablacji laserowej wytwarzają niebezpieczne produkty rozkładu, w tym benzen, styren, formaldehyd i reaktywne izocyjaniany. Izocyjaniany są szczególnie istotne z punktu widzenia zdrowia: są silnymi czynnikami uczulającymi układ oddechowy, które mogą powodować astmę zawodową nawet po krótkotrwałej ekspozycji, a po uczuleniu osoba może doświadczyć ciężkich reakcji astmatycznych w stężeniach znacznie poniżej dopuszczalnych norm narażenia zawodowego. To sprawia, że zastosowania generujące izocyjaniany – w szczególności czyszczenie powierzchni pokrytych powłoką poliuretanową – należą do najważniejszych, które należy dokładnie ocenić przed rozpoczęciem produkcyjnego czyszczenia laserowego.
Cząstki drobne i ultradrobne
Proces ablacji laserowej generuje cząsteczki o szerokim zakresie rozmiarów, ale największe zagrożenie dla zdrowia stanowią cząstki ultradrobne – o średnicy poniżej 100 nanometrów – na tyle małe, że mogą wnikać głęboko w pęcherzyki płucne, przedostawać się do krwiobiegu i rozprowadzać po tkankach w całym ciele. Generowanie ultradrobnych cząsteczek jest charakterystyczne dla procesów ablacji wysokoenergetycznej i występuje podczas czyszczenia laserowego niezależnie od rodzaju czyszczonego materiału. Standardowy filtr HEPA skutecznie wychwytuje cząsteczki o średnicy powyżej około 300 nanometrów, ale cząstki ultradrobne wymagają specjalistycznej filtracji – wysokowydajnych filtrów w połączeniu z elektrostatycznym wytrącaniem lub innymi mechanizmami wychwytywania cząstek o średnicy poniżej 100 nanometrów – aby zapewnić odpowiednią ochronę pracowników podczas czyszczenia dużych objętości.
Ilość ultradrobnych cząstek generowanych na jednostkę powierzchni czyszczonej powierzchni wzrasta wraz z gęstością mocy generatora laserowego i maleje wraz z dłuższymi czasami trwania impulsu, co umożliwia bardziej stopniowe usuwanie materiału. Impulsowe systemy czyszczące laserowe – które dostarczają energię w dyskretnych seriach z kontrolowaną mocą szczytową i czasem trwania impulsu – w niektórych zastosowaniach mogą być skonfigurowane w celu zmniejszenia ilości generowanych ultradrobnych cząstek w porównaniu z systemami fali ciągłej przy równoważnej średniej wydajności czyszczenia. To jeden z powodów, dla których impulsowe generatory laserowe są preferowane nie tylko ze względu na ich doskonałą selektywność czyszczenia wrażliwych podłoży, ale także ze względu na potencjalnie korzystniejszy profil emisji cząstek unoszących się w powietrzu w zastosowaniach, w których ekspozycja na ultradrobne cząstki stanowi główne zagrożenie dla zdrowia.
Zagrożenia promieniowaniem laserowym
Bezpośrednie i odbite naświetlenie wiązką światła
Przemysłowe generatory laserów światłowodowych stosowane w czyszczeniu należą do klasy 4 urządzeń laserowych – najwyższej klasyfikacji zagrożenia zgodnie z międzynarodowymi normami bezpieczeństwa laserowego – co oznacza, że ich wiązka bezpośrednia, wiązka odbita lustrzanie, a w bliskiej odległości nawet odbicia rozproszone mogą spowodować natychmiastowe i poważne uszkodzenia biologiczne. Długość fali 1064 nm generatorów laserów światłowodowych jest szczególnie niebezpieczna dla oka: jest niewidoczna – w przeciwieństwie do widocznych czerwonych wiązek wyrównujących, często kojarzonych z urządzeniami laserowymi w powszechnej świadomości – i jest przesyłana przez ośrodek oczny, aby skupić się na siatkówce, gdzie skoncentrowana energia powoduje natychmiastowe i nieodwracalne uszkodzenie siatkówki, zanim odruch mrugnięcia zapewni jakąkolwiek ochronę. Chwilowa, niezabezpieczona ekspozycja na odbicie lustrzane wiązki czyszczącej może spowodować trwałą utratę wzroku, a ryzyko to istnieje zawsze, gdy wiązka napotyka silnie odblaskową powierzchnię – polerowany metal, szkło lub inne materiały lustrzane – która zmienia kierunek wiązki w nieoczekiwanym kierunku.
Ryzyko urazów oczu i skóry
Ryzyko oparzenia siatkówki spowodowane przez generatory laserów światłowodowych o długości fali 1064 nm stanowi najpoważniejsze zagrożenie ostrymi obrażeniami w procesie czyszczenia laserowego, ale obrażenia skóry spowodowane ekspozycją na wiązkę stanowią również realne ryzyko przy występujących gęstościach mocy. Bezpośredni kontakt wiązki ze skórą powoduje natychmiastowe oparzenia; odbicia lustrzane o poziomach mocy stosowanych w czyszczeniu przemysłowym mogą powodować oparzenia w odległości kilku metrów od obrabianego przedmiotu. Zagrożenia te są ograniczane przede wszystkim poprzez osłonę bezpieczeństwa maszyny – która utrzymuje wiązkę w strefie czyszczenia – oraz poprzez stosowanie okularów ochronnych z odpowiednią gęstością optyczną i zakresem długości fal, niezależnie od tego, czy osłona jest otwarta w celu regulacji, konserwacji lub ręcznego czyszczenia.
Klasyfikacje bezpieczeństwa laserowego
Klasyfikacja przemysłowych generatorów laserów światłowodowych klasy 4, stosowanych w czyszczeniu, wiąże się z określonymi obowiązkami regulacyjnymi w większości jurysdykcji: mianowaniem wykwalifikowanego Inspektora Bezpieczeństwa Laserowego (LSO) odpowiedzialnego za nadzór nad programem bezpieczeństwa laserowego, udokumentowaną dokumentacją szkoleń operatorów, pisemnym planem bezpieczeństwa laserowego obejmującym oznaczenie stref zagrożenia wiązką, procedury awaryjne i harmonogramy przeglądów sprzętu, a także utrzymaniem blokad bezpieczeństwa w pełni sprawnym stanie. Nie są to opcjonalne najlepsze praktyki – w ramach przepisów dotyczących bezpieczeństwa w miejscu pracy, w tym OSHA w Stanach Zjednoczonych i równoważnych organów w UE, Wielkiej Brytanii i innych jurysdykcjach, są to wymogi prawne, których naruszenie może skutkować podjęciem działań egzekucyjnych.
Hałas i wibracje
Urządzenia czyszczące laserowe generują umiarkowany poziom hałasu akustycznego z procesu skanowania, wentylatorów chłodzących i systemów wyciągowych – zazwyczaj w zakresie od 70 do 85 dB(A) na stanowisku operatora, w zależności od konfiguracji systemu. Poziom hałasu jest niższy od progu obowiązkowej ochrony słuchu określonego w większości przepisów (zwykle 85 dB(A) jako średnia ważona w czasie ośmiogodzinnym), jednak zakłady obsługujące wiele maszyn jednocześnie lub w pomieszczeniach zamkniętych powinny ocenić skumulowany poziom narażenia na hałas i wdrożyć programy ochrony słuchu, jeśli jest to uzasadnione. Wibracje generowane przez urządzenia czyszczące laserowe są generalnie niskie, ponieważ proces jest bezkontaktowy, a głównymi źródłami wibracji są wentylatory i pompy, a nie mechanizmy tnące lub szlifujące.
Czyszczenie laserowe wiąże się z dwiema głównymi kategoriami zagrożeń dla zdrowia: narażeniem na opary i pyły unoszące się w powietrzu – którego nasilenie zależy od rodzaju usuwanego zanieczyszczenia, przy czym ołów, chrom sześciowartościowy, tlenek cynku i izocyjaniany stanowią najpoważniejsze materiały niebezpieczne – oraz zagrożeniami związanymi z promieniowaniem laserowym generowanym przez generator lasera światłowodowego klasy 4, którego głównym ryzykiem jest nieodwracalne uszkodzenie siatkówki w wyniku ekspozycji na niewidzialną wiązkę podczerwieni. Obiema kategoriami zagrożeń można zarządzać za pomocą środków technicznych: skutecznego usuwania i filtrowania oparów w przypadku zagrożeń unoszących się w powietrzu oraz obudów maszyn i blokad bezpieczeństwa w przypadku zagrożenia promieniowaniem. Zagrożenia te są realne i wymagają aktywnego zarządzania – ale nie stanowią powodu, aby unikać czyszczenia laserowego. Istnieją jednak powody, aby wdrożyć je prawidłowo.
Ramy regulacyjne i zgodność
Czyszczenie laserowe w warunkach przemysłowych podlega wielowarstwowym regulacjom, które dotyczą bezpieczeństwa pracowników, emisji zanieczyszczeń do środowiska, a w niektórych sektorach również dodatkowych, specyficznych dla branży wymogów jakości i bezpieczeństwa. Zrozumienie obowiązujących przepisów jest kluczowe dla planowania zgodności oraz dla wykazania należytej staranności ubezpieczycielom, klientom i organom regulacyjnym.
OSHA i normy bezpieczeństwa laserowego w miejscu pracy
W Stanach Zjednoczonych, Klauzula Obowiązku Ogólnego OSHA wymaga od pracodawców zapewnienia miejsca pracy wolnego od rozpoznanych zagrożeń. Odwołuje się ona do normy Amerykańskiego Narodowego Instytutu Normalizacyjnego (ANSI) Z136.1 — Bezpieczne Użycie Laserów — jako uznanego standardu konsensusu dla wymagań programu bezpieczeństwa laserowego. ANSI Z136.1 określa wymagania dotyczące mianowania i obowiązków inspektora bezpieczeństwa laserowego, wyznaczania stref zagrożenia, kontroli technicznych i administracyjnych, nadzoru medycznego oraz dokumentacji szkoleniowej. Norma OSHA dotycząca Komunikacji o Zagrożeniach (HCS) wymaga, aby dla wszystkich substancji niebezpiecznych wytwarzanych lub używanych w miejscu pracy — w tym materiałów zanieczyszczających usuwanych podczas czyszczenia laserowego — były przechowywane Karty Charakterystyki Substancji Niebezpiecznej (SDS) oraz aby pracownicy byli przeszkoleni w zakresie zagrożeń związanych z tymi substancjami. W Unii Europejskiej dyrektywa w sprawie czynników fizycznych (promieniowanie optyczne) ustala dopuszczalne wartości narażenia na promieniowanie laserowe i nakłada na pracodawców obowiązek oceny i kontroli narażenia na promieniowanie optyczne w miejscu pracy.
EPA i przepisy dotyczące zrzutów do środowiska
W Stanach Zjednoczonych zakłady przeprowadzające czyszczenie laserowe generujące emisję lotnych związków organicznych (LZO) mogą podlegać przepisom Agencji Ochrony Środowiska (EPA) na mocy ustawy o czystym powietrzu (Clean Air Act), szczególnie jeśli natężenie czyszczenia jest wystarczające, aby przekroczyć główne lub drugorzędne progi emisji LZO lub niebezpiecznych zanieczyszczeń powietrza (HAP). Odpady filtracyjne zawierające substancje regulowane – ołów, związki chromu, kadm lub inne wymienione odpady niebezpieczne – podlegają przepisom EPA dotyczącym ustawy o ochronie i odzyskiwaniu zasobów (Resource Conservation and Recovery Act, RCRA), które wymagają odpowiedniej charakterystyki, oznakowania, przechowywania i utylizacji przez licencjonowane firmy zajmujące się odpadami niebezpiecznymi. Podobne ramy regulacyjne obowiązują w UE na mocy dyrektywy w sprawie emisji przemysłowych i dyrektywy ramowej w sprawie odpadów.
Normy branżowe
Wiele branż nakłada dodatkowe standardy dotyczące operacji czyszczenia laserowego, wykraczające poza podstawowe wymogi bezpieczeństwa pracy i ochrony środowiska. Producenci sprzętu lotniczego i kosmicznego działający zgodnie z certyfikatem AS9100 muszą walidować procesy czyszczenia laserowego w ramach swojego systemu zarządzania jakością i prowadzić dokumentację procesów, która potwierdza ich stałą zgodność z zatwierdzonymi parametrami. Producenci wyrobów medycznych, podlegający regulacjom FDA w zakresie Systemu Jakości lub normie ISO 13485, muszą również walidować procesy czyszczenia powierzchni w przypadku urządzeń, których biozgodność mogłaby zostać naruszona przez zmiany powierzchni wywołane czyszczeniem. Producenci urządzeń do przetwarzania żywności muszą zapewnić, że czyszczenie laserowe nie pozostawia pozostałości ani modyfikacji powierzchni, które mogłyby zagrozić bezpieczeństwu kontaktu z żywnością.
Czyszczenie laserowe podlega wymogom OSHA dotyczącym bezpieczeństwa laserowego i informowania o zagrożeniach, przepisom EPA dotyczącym emisji do powietrza i odpadów niebezpiecznych, a w wielu branżach dodatkowym, sektorowym normom jakości i bezpieczeństwa. Zgodność z przepisami wymaga formalnego programu bezpieczeństwa laserowego z wyznaczonym Inspektorem ds. Bezpieczeństwa Laserowego, charakterystyki odpadów niebezpiecznych i protokołów utylizacji zanieczyszczonych filtrów, potencjalnie zezwoleń na emisję do powietrza lub rejestracji w zależności od ilości czyszczonych materiałów i rodzaju zanieczyszczeń, a także branżowej dokumentacji walidacji procesów. Te wymogi regulacyjne są możliwe do opanowania, ale należy je spełniać proaktywnie, a nie reaktywnie.
Środki zaradcze: Czyszczenie laserowe bezpieczniejsze i bardziej ekologiczne
Obawy dotyczące zdrowia i środowiska związane z czyszczeniem laserowym nie są nieodłączną częścią tej technologii – wynikają one z nieodpowiednich środków kontroli. Prawidłowo określone i utrzymywane środki łagodzące utrzymują obie kategorie ryzyka w akceptowalnych granicach, a w wielu przypadkach redukują je poniżej poziomów osiągalnych przy zastępowaniu konwencjonalnych metod.
Systemy odciągu i filtracji oparów
Skuteczny system odciągu oparów jest najważniejszym środkiem ograniczającym ryzyko związane z czyszczeniem laserowym, zarówno dla zdrowia, jak i środowiska. System musi być tak dobrany, aby wychwytywać opary czyszczące u źródła – w strefie czyszczenia – zanim opary i cząstki rozproszą się w środowisku zakładu. Prędkość wychwytywania w strefie czyszczenia musi być utrzymywana w pełnym zakresie prędkości czyszczenia i mocy generatora laserowego stosowanych w produkcji. System filtracji musi być dostosowany do profilu zagrożenia związanego z danym zastosowaniem: filtr HEPA dla cząstek tlenków metali z rutynowego czyszczenia metali, filtracja z węglem aktywnym do usuwania powłok organicznych generujących lotne związki organiczne (LZO) oraz specjalistyczne media filtracyjne do zastosowań z ołowiem, sześciowartościowym chromem lub innymi zanieczyszczeniami o wysokiej toksyczności. Wydajność filtra powinna być okresowo weryfikowana – poprzez pomiar przepływu powietrza lub pobieranie próbek atmosferycznych – a nie zakładana jako wystarczająca wyłącznie na podstawie inspekcji wizualnej.
Sprzęt ochrony osobistej
Wszyscy pracownicy, którzy mogą być narażeni na rozproszone promieniowanie laserowe podczas ustawiania, konserwacji lub ręcznej obsługi otwartej maszyny, muszą nosić okulary ochronne z odpowiednią gęstością optyczną i pokryciem długości fali dla długości fali generatora lasera światłowodowego 1064 nm. Wymagania dotyczące gęstości optycznej nie są specyfikacją ogólną — muszą być obliczone na podstawie konkretnej mocy generatora laserowego, średnicy wiązki na stanowisku operatora oraz maksymalnego prawdopodobnego scenariusza narażenia. Zakup uniwersalnych okularów ochronnych do laserów bez weryfikacji ich adekwatności do konkretnej długości fali i poziomu mocy generatora laserowego jest częstym i niebezpiecznym błędem. Ochrona dróg oddechowych — półmaski z wkładami odpowiednimi do konkretnego składu oparów, dobranymi na podstawie Kart Charakterystyki Substancji Niebezpiecznej dla usuwanych zanieczyszczeń — powinna być dostępna i używana podczas wszelkich czynności generujących podwyższone stężenie oparów, w tym wymiany filtrów, czyszczenia maszyn oraz czyszczenia materiałów o wysokiej toksyczności oparów, takich jak farba ołowiowa lub powierzchnie ocynkowane. Rękawice żaroodporne chronią przed oparzeniami świeżo oczyszczonymi częściami, a obuwie ochronne chroni przed upadkiem elementów metalowych. Każdy wybór środków ochrony indywidualnej powinien zostać udokumentowany w planie bezpieczeństwa laserowego zakładu i sprawdzony przy każdej znaczącej zmianie sposobu czyszczenia.
Obudowy maszyn i systemy blokad
Obudowa bezpieczeństwa maszyny – która podczas normalnej pracy utrzymuje wiązkę lasera w strefie czyszczenia – stanowi podstawowy element techniczny kontroli zagrożeń związanych z promieniowaniem laserowym. Musi być ona utrzymywana w dobrym stanie technicznym, z nienaruszonymi wszystkimi panelami i uszczelnieniami, a blokady bezpieczeństwa, które zatrzymują generator lasera po otwarciu paneli, muszą być regularnie testowane i natychmiast naprawiane w przypadku stwierdzenia ich uszkodzenia. W przypadku ręcznych systemów czyszczenia laserowego – które nie posiadają stałej obudowy – przeszkolenie operatorów w zakresie świadomości zagrożenia związanego z wiązką laserową, wyznaczenie wyznaczonej strefy zagrożenia wiązką oraz obowiązkowe stosowanie odpowiednich środków ochrony indywidualnej przez cały personel w obszarze podczas czyszczenia stanowią elementy kompensujące.
Optymalizacja efektywności energetycznej
Zmniejszenie zużycia energii w procesie czyszczenia laserowego minimalizuje zarówno bezpośrednie koszty operacyjne, jak i ślad węglowy. Praktyczne środki poprawy efektywności energetycznej obejmują dobór minimalnego poziomu mocy generatora laserowego, który zapewnia wymagany efekt czyszczenia – unikając pokusy określania maksymalnej mocy dla każdego zastosowania – korzystanie z trybu czuwania urządzenia podczas przerw w produkcji, utrzymywanie systemu chłodzenia w dobrym stanie technicznym w celu zachowania sprawności generatora laserowego po podłączeniu do gniazdka ściennego oraz planowanie cykli czyszczenia o wysokiej intensywności energii, aby wykorzystać stawki za energię elektryczną poza godzinami szczytu, w których obowiązują taryfy zależne od czasu użytkowania.
Odpowiedzialny filtr i utylizacja odpadów
Zużyte filtry do odciągu oparów należy traktować jako odpady potencjalnie niebezpieczne do czasu określenia ich składu poprzez badanie w oparciu o obowiązujące progi regulacyjne. W zastosowaniach, w których strumień czyszczący zawiera substancje objęte regulacjami – ołów, chrom sześciowartościowy, kadm lub inne wymienione składniki odpadów niebezpiecznych – zużyte filtry należy traktować przy użyciu odpowiedniego sprzętu ochrony osobistej, przechowywać w szczelnych pojemnikach i utylizować za pośrednictwem licencjonowanego podmiotu zajmującego się odpadami niebezpiecznymi. Prowadzenie dokumentacji utylizacji, która dokumentuje charakterystykę odpadów, licencjonowanego podmiotu oraz obiekt docelowy, stanowi dowód zgodności z przepisami i chroni obiekt przed odpowiedzialnością w przypadku audytu regulacyjnego.
Zagrożenia dla zdrowia i środowiska związane z czyszczeniem laserowym są skutecznie ograniczane poprzez połączenie kontroli technicznych – odpowiednio dobranego systemu odciągu i filtracji oparów, obudów bezpieczeństwa maszyn oraz optymalizacji efektywności energetycznej – z dyscypliną operacyjną – odpowiednimi środkami ochrony indywidualnej, regularną weryfikacją systemów i odpowiedzialną utylizacją odpadów. Środki te nie tylko redukują ryzyko do akceptowalnego poziomu; w większości zastosowań sprawiają, że czyszczenie laserowe jest bezpieczniejszym środowiskiem pracy niż zastępowane przez nie konwencjonalne metody.
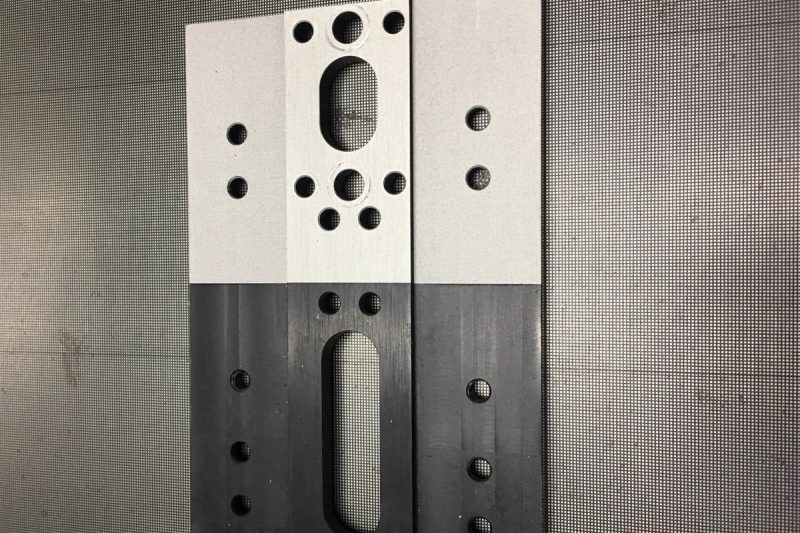
Czyszczenie laserowe a metody tradycyjne: porównanie zrównoważonego rozwoju
Najbardziej miarodajną oceną zrównoważonego rozwoju czyszczenia laserowego jest bezpośrednie porównanie z metodami konwencjonalnymi, które najczęściej zastępuje. W tej sekcji porównano czyszczenie laserowe z piaskowaniem, czyszczeniem chemicznym i czyszczeniem strumieniowo-ściernym wodą pod wysokim ciśnieniem w kontekście aspektów środowiskowych i zdrowotnych omówionych w niniejszym artykule.
vs. piaskowanie
Piaskowanie generuje duże ilości zużytego ścierniwa zanieczyszczonego usuniętym materiałem powierzchniowym — stały strumień odpadów, którego charakterystyka i utylizacja są kosztowne, jeśli zawiera substancje podlegające regulacjom, takie jak ołów lub chrom pochodzący z usuwania farby. Proces piaskowania generuje wysokie stężenie drobnego pyłu wewnątrz i wokół komory piaskowania, co wymaga stosowania respiratorów, kombinezonów ściernych i środków ochrony słuchu dla operatorów. Produkcja ścierniw — szczególnie w przypadku granatu i żużla węglowego — ma swój własny ślad środowiskowy związany z wydobyciem i przetwarzaniem. Czyszczenie laserowe eliminuje ścierniwo, generuje znacznie mniejsze ilości wychwyconych oparów, nie generuje znaczącego hałasu poza wentylatorami i urządzeniami chłodzącymi oraz wymaga mniej rozbudowanego sprzętu ochrony osobistej do samego czyszczenia. Pod praktycznie każdym względem zrównoważonego rozwoju, czyszczenie laserowe wypada korzystnie w porównaniu z piaskowaniem w zastosowaniach związanych z czyszczeniem powierzchni, gdzie obie technologie są technicznie wykonalne.
vs. czyszczenie chemiczne
Czyszczenie chemiczne — trawienie kwasem, odtłuszczanie rozpuszczalnikiem i mycie alkaliczne — generuje strumienie odpadów ciekłych zawierających środek czyszczący, produkty neutralizacji i rozpuszczone zanieczyszczenia. W większości jurysdykcji strumienie te wymagają oczyszczania i utylizacji jako odpady niebezpieczne, co wiąże się z kosztami, obciążeniami prawnymi i odpowiedzialnością. Same substancje chemiczne wymagają uregulowanego składowania, zapobiegania wyciekom, przeszkolenia pracowników w zakresie higieny chemicznej oraz planowania reagowania w sytuacjach awaryjnych. Emisje lotnych związków organicznych (LZO) z odtłuszczania rozpuszczalnikiem są regulowanymi zanieczyszczeniami powietrza, wymagającymi uzyskania odpowiednich zezwoleń. Narażenie pracowników na działanie kwaśnych mgieł, oparów rozpuszczalników i aerozoli alkalicznych podczas operacji czyszczenia chemicznego stanowi poważne, stałe zagrożenie dla zdrowia, kontrolowane za pomocą wentylacji, środków ochrony indywidualnej i programów monitoringu biologicznego. Czyszczenie laserowe eliminuje wszystkie te chemiczne czynniki i związane z nimi obowiązki regulacyjne, zastępując je mniejszym i bardziej zarządzalnym zestawem wymagań dotyczących usuwania oparów i utylizacji filtrów.
w porównaniu z czyszczeniem strumieniem wody pod wysokim ciśnieniem
Czyszczenie strumieniem wody pod wysokim ciśnieniem zużywa duże ilości wody i generuje zanieczyszczone ścieki zawierające usuniętą substancję w zawiesinie. W wielu zastosowaniach czyszczących – szczególnie w usuwaniu powłok zawierających metale ciężkie lub pozostałości po procesach przemysłowych – ścieki te są odprowadzane w sposób regulowany i wymagają oczyszczenia przed odprowadzeniem do kanalizacji, zbiornika wodnego lub transportu poza teren zakładu w celu oczyszczenia. Samo zużycie wody ma istotne znaczenie dla środowiska w regionach ubogich w wodę. Systemy wodne pod wysokim ciśnieniem stwarzają również poważne zagrożenie urazami mechanicznymi ze strony strumienia wody pod wysokim ciśnieniem i towarzyszącego mu sprzętu. Czyszczenie laserowe eliminuje niemal całkowicie zużycie wody, nie generuje ścieków i eliminuje zagrożenie urazami mechanicznymi związanymi z użyciem wysokociśnieniowego sprzętu hydraulicznego – jednocześnie zapewniając porównywalną lub wyższą czystość powierzchni w większości zastosowań.
Czyszczenie laserowe wykazuje konsekwentnie korzystny profil zrównoważonego rozwoju w porównaniu z piaskowaniem, czyszczeniem chemicznym i czyszczeniem strumieniem wody pod wysokim ciśnieniem, biorąc pod uwagę aspekty środowiskowe, takie jak generowanie odpadów, zużycie chemikaliów, zużycie wody i obciążenia związane z przestrzeganiem przepisów. Profil ryzyka zdrowotnego – zdominowany przez narażenie na opary i zagrożenia związane z promieniowaniem laserowym – jest łatwiejszy i bardziej opłacalny w zarządzaniu niż narażenie na substancje chemiczne, wdychanie pyłu i ryzyko obrażeń fizycznych w przypadku metod konwencjonalnych. Ta przewaga konkurencyjna stanowi podstawę rosnącej popularności czyszczenia laserowego jako preferowanego, zrównoważonego rozwiązania w zakresie obróbki powierzchni w nowoczesnych zakładach przemysłowych.
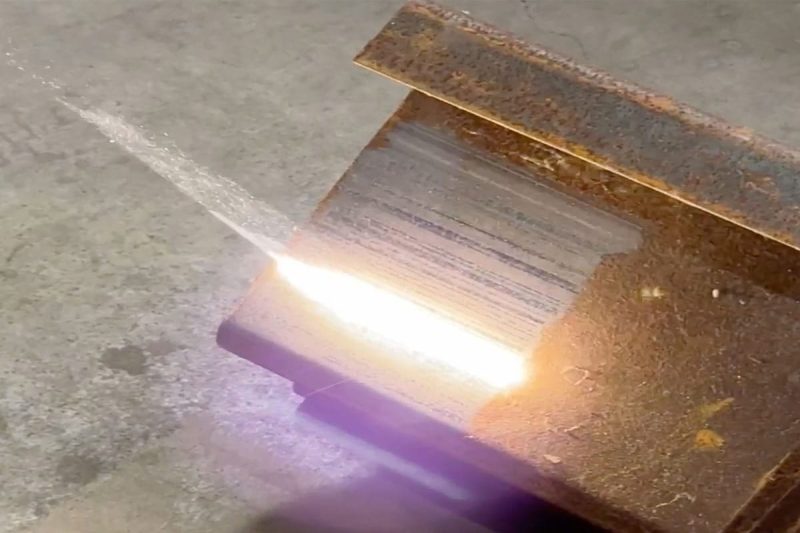
Wniosek
W artykule tym przedstawiono kompleksową i obiektywną analizę profilu środowiskowego czyszczenia laserowego, zagrożeń dla zdrowia, ram regulacyjnych i pozycji tego typu metod pod względem zrównoważonego rozwoju w porównaniu z konwencjonalnymi metodami czyszczenia powierzchni.
Uczciwa ocena jest taka: czyszczenie laserowe jest rzeczywiście jedną z najbardziej przyjaznych dla środowiska technologii czyszczenia powierzchni dostępnych w zastosowaniach przemysłowych. Eliminacja chemicznych środków czyszczących, ścierniw i dużego zużycia wody eliminuje trzy z najpoważniejszych kategorii obciążenia środowiska związanych z konwencjonalnym czyszczeniem powierzchni. Bezkontaktowa praca urządzenia nie powoduje wtórnego zanieczyszczenia obrabianych elementów, a jego ślad węglowy w całym cyklu życia wypada korzystnie w porównaniu z alternatywnymi mediami i chemikaliami, uwzględniając emisje z całego łańcucha dostaw. Te zalety są realne, znaczące i coraz częściej uznawane przez organy regulacyjne ds. ochrony środowiska oraz korporacyjne programy zrównoważonego rozwoju za istotne wyróżniki.
Jednocześnie czyszczenie laserowe wiąże się z istotnymi problemami środowiskowymi i zdrowotnymi, które wymagają odpowiedzialnego zarządzania. Zużycie energii elektrycznej przez generatory laserowe dużej mocy stanowi realny czynnik śladu węglowego, który nagradza wydajną specyfikację i obsługę systemu. Dymy i pyły powstające podczas ablacji – szczególnie podczas czyszczenia farb zawierających ołów, powierzchni ocynkowanych lub powłok organicznych zawierających izocyjaniany – mogą stanowić poważne zagrożenie dla zdrowia, jeśli systemy odciągu dymów są nieodpowiednie lub nieprawidłowo dobrane do profilu zanieczyszczeń. Promieniowanie laserowe klasy 4 z generatorów laserów światłowodowych stanowi niewidzialne, natychmiastowe i potencjalnie nieodwracalne zagrożenie, które wymaga odpowiednich środków kontroli technicznej i przeszkolenia operatorów, a nie biernego polegania wyłącznie na ostrzeżeniach dotyczących urządzeń. Filtrowanie odpadów z systemów odciągu dymów wymaga odpowiedniej charakterystyki i utylizacji, szczególnie w zastosowaniach z metalami toksycznymi objętymi regulacjami.
Obawy te nie podważają ekologicznych właściwości czyszczenia laserowego – definiują one odpowiedzialne ramy zarządzania, w ramach których te właściwości są podtrzymywane. Zakłady, które wdrażają czyszczenie laserowe z odpowiednio dobranym systemem odciągu oparów, właściwym sprzętem ochrony indywidualnej, konserwowanymi obudowami maszyn, dyscypliną w zakresie efektywności energetycznej i zgodną z przepisami utylizacją odpadów, konsekwentnie osiągają zarówno wyniki w zakresie ochrony środowiska, jak i zdrowia, co jest możliwe dzięki rzeczywistym zaletom tej technologii.
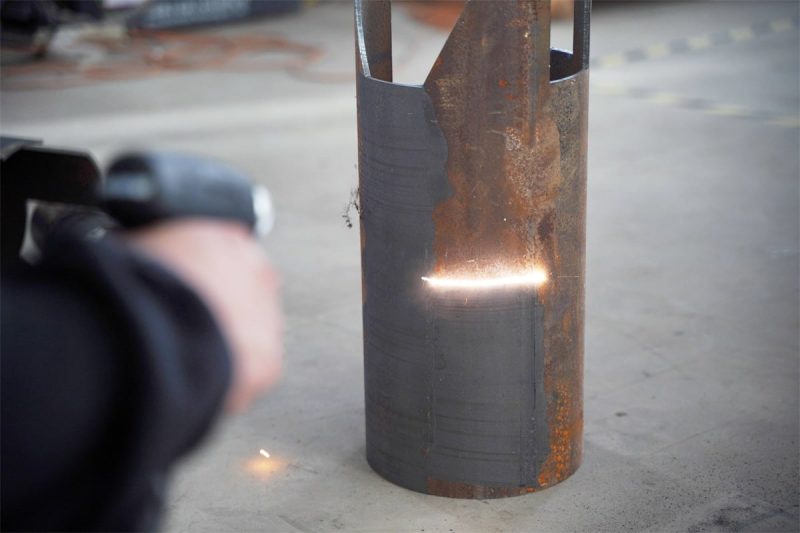
Zdobądź rozwiązanie do czyszczenia laserowego
Stworzenie systemu czyszczenia laserowego, który będzie rzeczywiście przyjazny dla środowiska i zdrowia — nie tylko na papierze, ale także w codziennej produkcji — zaczyna się od odpowiedniego sprzętu i właściwej współpracy z dostawcą.
Laser AccTek jest profesjonalnym producentem urządzeń do czyszczenia laserowego z ponad dziesięcioletnim doświadczeniem w obsłudze klientów przemysłowych z szerokiego zakresu sektorów i zastosowań. Oferta produktów do czyszczenia laserowego obejmuje urządzenia ręczne i przenośne. maszyny do ciągłego czyszczenia laserowego od 1500 W do 6000 W, przeznaczone do elastycznych prac terenowych i czyszczenia przemysłowego dużych powierzchni, a także maszyny czyszczące laserem impulsowym od 500 W do 2000 W do precyzyjnego czyszczenia wrażliwych podłoży i delikatnych powłok — wszystkie zasilane wysokiej jakości generatorami laserów światłowodowych od światowych, zaufanych marek, wyposażonych w zintegrowane systemy bezpieczeństwa, w tym ochronę przed odbiciem wstecznym i zarządzanie termiczne, zaprojektowane z myślą o długotrwałej niezawodności, oraz certyfikowane zgodnie z normami CE i FDA, które potwierdzają zgodność z międzynarodowymi wymogami bezpieczeństwa i jakości. Wszystkie systemy są dostępne z niestandardowymi opcjami integracji odciągu oparów, regulowanymi parametrami skanowania w celu optymalizacji zużycia energii w zależności od zastosowania oraz konfiguracjami obudów bezpieczeństwa dopasowanymi do środowiska produkcyjnego. Pełny cykl życia usługi obejmuje konsultacje przedsprzedażowe — w tym ocenę profilu oparów i wymagań dotyczących odciągu dla konkretnego zastosowania czyszczącego — profesjonalną instalację i uruchomienie, kompleksowe szkolenie operatorów obejmujące zarówno parametry procesu, jak i protokoły bezpieczeństwa lasera, konkurencyjne dostawy części zamiennych oraz responsywne wsparcie techniczne posprzedażowe. W przypadku każdej firmy rozważającej czyszczenie laserowe jako zrównoważoną alternatywę dla konwencjonalnych metod obróbki powierzchni, pierwszym krokiem powinna być bezpośrednia rozmowa z inżynierem ds. aplikacji, który może ocenić szczegółowe wymagania dotyczące czyszczenia, potwierdzić odpowiednie specyfikacje odciągu oparów i zalecić konfigurację maszyny, która zapewni najlepsze połączenie wydajności czyszczenia, efektywności energetycznej i bezpieczeństwa w miejscu pracy dla danego zastosowania.
Informacje kontaktowe
- [email protected]
- [email protected]
- +86-19963414011
- Nr 3 Strefa A, strefa przemysłowa Lunzhen, miasto Yucheng, prowincja Shandong.
Uzyskaj rozwiązania laserowe