

Le nettoyage laser est-il écologique ?
Face au durcissement des réglementations environnementales et à l'engagement croissant des entreprises en matière de développement durable, les fabricants et les opérateurs industriels examinent attentivement chaque processus de leurs installations, non seulement pour son efficacité et son coût, mais aussi pour son empreinte écologique et son impact sur la santé des travailleurs. Le nettoyage de surface est l'une des opérations les plus consommatrices de produits chimiques dans de nombreux secteurs, reposant traditionnellement sur le sablage, le décapage acide, le dégraissage aux solvants et le nettoyage au jet d'eau haute pression. Chacune de ces méthodes génère d'importantes quantités de déchets dangereux, consomme de grands volumes de matériaux et expose les travailleurs à des risques sanitaires avérés. Dans ce contexte, le nettoyage laser suscite un intérêt croissant en tant qu'alternative potentiellement plus écologique.
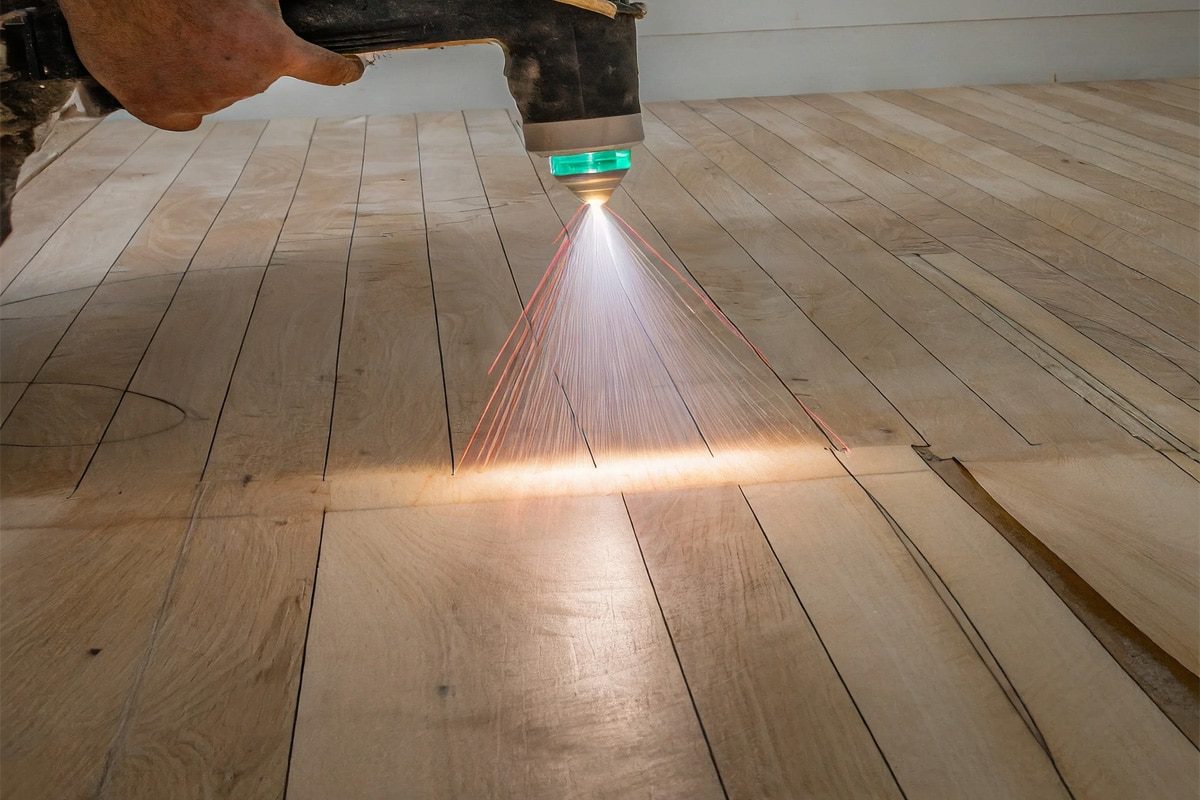
Le nettoyage laser utilise le faisceau concentré d'un générateur laser pour éliminer la rouille, la peinture, la graisse, les oxydes et autres contaminants de surface par un procédé d'ablation thermique ou photomécanique. Ne nécessitant ni abrasifs de sablage, ni solvants chimiques, et avec une consommation d'eau minimale, il apparaît de prime abord comme une technologie beaucoup plus propre. De nombreux fournisseurs d'équipements le qualifient de “ vert ”, “ sans produits chimiques ” et “ écologique ”, et ces descriptions sont, à bien des égards, exactes. Cependant, le tableau complet de son impact environnemental et sanitaire est plus complexe qu'il n'y paraît.
En réalité, le nettoyage laser, comme tout procédé industriel, présente des avantages environnementaux indéniables, mais aussi des préoccupations légitimes qui méritent un examen approfondi. Ce procédé consomme de l'énergie électrique, parfois en quantités importantes pour les systèmes de forte puissance. L'ablation des surfaces contaminées génère des fumées et des particules ultrafines potentiellement dangereuses selon le substrat et le contaminant à nettoyer. Les filtres d'extraction des fumées, qui retiennent ces sous-produits, deviennent des déchets contaminés qui doivent être éliminés conformément à la réglementation. Enfin, le rayonnement laser lui-même, invisible et capable de provoquer des blessures graves et immédiates, représente un risque professionnel nécessitant des mesures de protection adéquates et une formation appropriée des opérateurs.
Cet article propose une analyse équilibrée et exhaustive du profil environnemental et des risques sanitaires liés au nettoyage laser. Il aborde les réels avantages environnementaux de cette technologie, les préoccupations et les limites qu'il convient de reconnaître en toute transparence, les risques sanitaires spécifiques associés aux fumées et aux rayonnements laser, le cadre réglementaire applicable, les mesures d'atténuation permettant de les maîtriser, ainsi qu'une comparaison directe de sa durabilité avec les méthodes conventionnelles qu'elle remplace le plus souvent. L'objectif est de fournir aux responsables d'installations, aux responsables de la sécurité et aux acheteurs d'équipements les informations complètes et précises dont ils ont besoin pour évaluer le nettoyage laser en toute objectivité.
Table des matières
Comment fonctionne le nettoyage au laser
Une évaluation pertinente du profil environnemental et sanitaire du nettoyage laser repose sur une compréhension claire du processus physique, et plus précisément sur les phénomènes se produisant à la surface du matériau pendant le nettoyage et sur les sous-produits générés par cette interaction. Sans ces bases, l'analyse ultérieure des émissions, des risques et des exigences réglementaires manque de contexte.
Le mécanisme de base
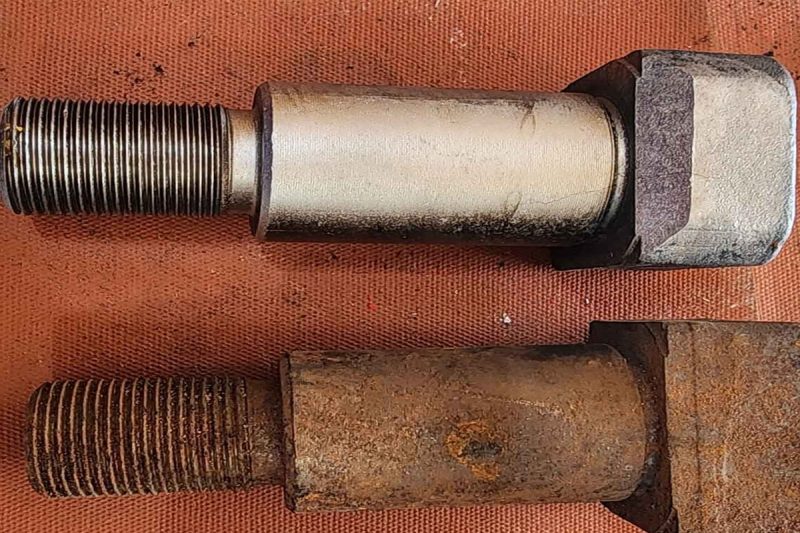
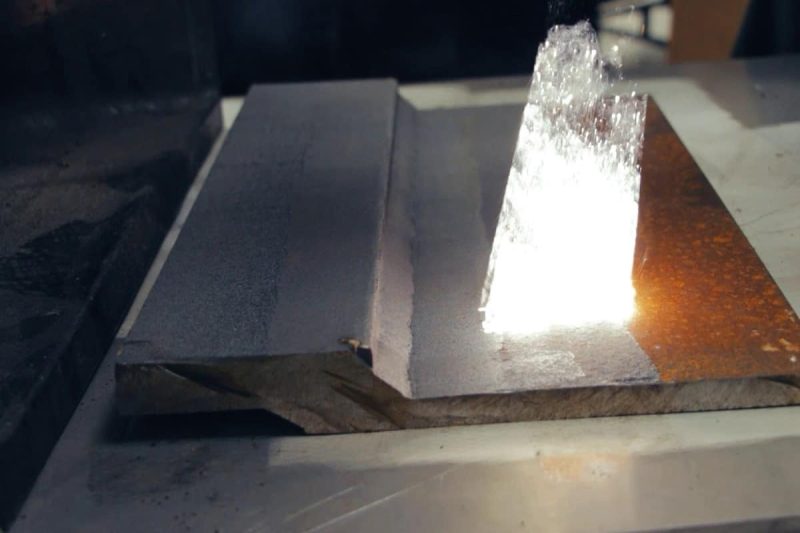
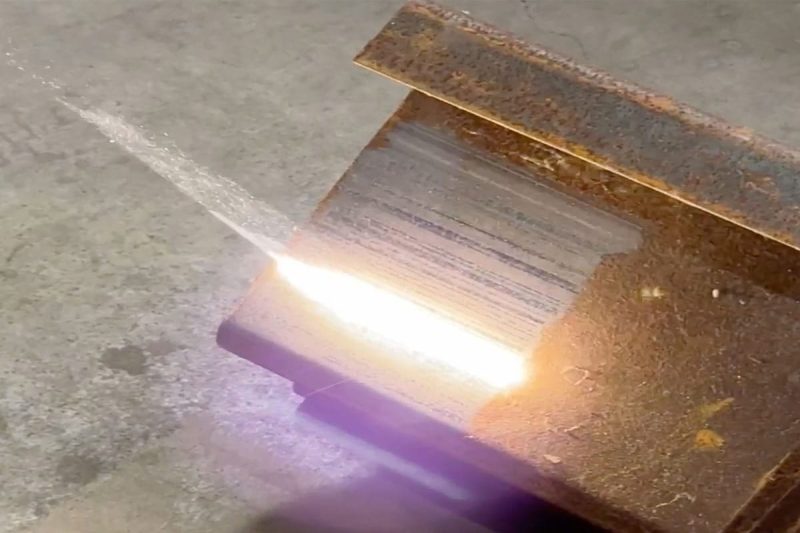
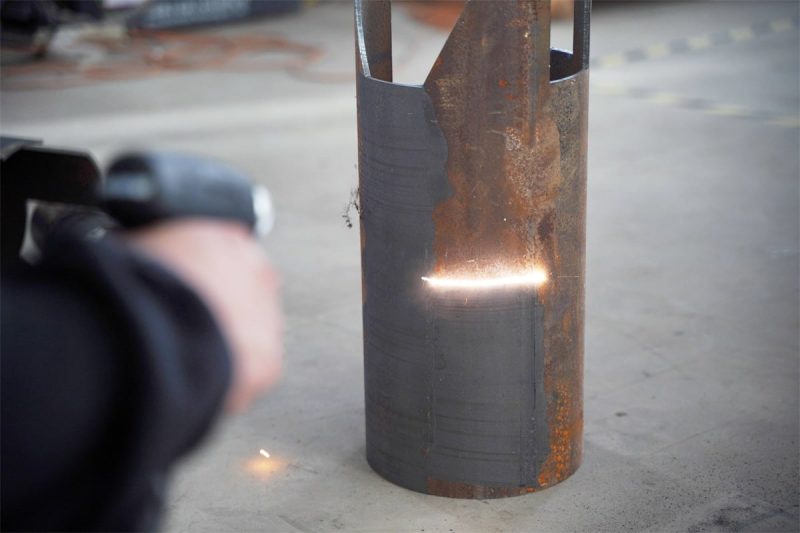
Un système de nettoyage laser dirige le faisceau d'un générateur laser à fibre — fonctionnant à une longueur d'onde d'environ 1 064 nanomètres pour la plupart des systèmes industriels modernes — à travers une tête de balayage qui le dirige rapidement sur la surface cible. Lorsque le faisceau focalisé frappe la surface contaminée, il délivre une énergie à une densité de puissance suffisante pour que la couche de contaminant absorbe la chaleur beaucoup plus rapidement que le substrat sous-jacent. Cette absorption différentielle provoque la vaporisation, l'ablation ou la dilatation thermique rapide du contaminant, ce qui le détache mécaniquement du substrat. Le procédé est sélectif : avec des paramètres appropriés, seul le contaminant est éliminé, tandis que la surface du substrat reste intacte ou très peu altérée.
L'élimination physique de la couche contaminante génère un panache de particules au-dessus de la zone de nettoyage : un mélange de contaminants vaporisés, de fines particules solides et, dans certains cas, de produits de décomposition gazeux provenant de revêtements ou de liants organiques. Ce panache est la principale source d'émissions environnementales et de risques sanitaires liés au nettoyage laser, et sa composition dépend entièrement de la nature des contaminants éliminés. Le nettoyage de la rouille d'oxyde de fer sur l'acier au carbone produit des particules d'oxyde de fer relativement inoffensives ; le nettoyage de la peinture au plomb produit des fumées de plomb ; le nettoyage de l'acier zingué produit un aérosol d'oxyde de zinc. Comprendre la composition des contaminants est donc la première étape, et la plus importante, pour évaluer les conséquences sanitaires et environnementales de toute application de nettoyage laser.
Pourquoi ce processus est important pour l'évaluation environnementale et sanitaire
Le nettoyage laser est un facteur important à prendre en compte dans l'évaluation environnementale et sanitaire pour deux raisons parfois négligées. Premièrement, contrairement au sablage ou au nettoyage chimique, qui génèrent d'importantes quantités visibles de résidus, de solutions chimiques ou d'eaux usées, le nettoyage laser produit des quantités relativement faibles de fumées et de particules, facilement sous-estimées. L'absence de déchets volumineux apparents peut donner l'impression erronée qu'aucune émission significative n'a lieu, alors qu'en réalité, la production de particules fines et ultrafines peut être substantielle pendant les cycles de nettoyage. Deuxièmement, le procédé génère un rayonnement laser, un danger invisible et silencieux que les travailleurs peuvent ne pas percevoir comme tel avant qu'un accident ne survienne. Ces deux risques, liés aux fumées et aux rayonnements, nécessitent des mesures d'ingénierie et de gestion actives, même pour un procédé bien plus propre que les méthodes qu'il remplace.
Le nettoyage laser élimine les contaminants par ablation thermique sélective, grâce à un générateur laser à fibre. Ce procédé génère un panache de fumées dont la composition dépend du contaminant éliminé. Ce panache est la principale source d'émissions polluantes et de risques pour la santé des travailleurs, et son profil de danger varie considérablement selon l'application. Le procédé génère également un rayonnement laser qui exige des mesures de protection, quel que soit le matériau nettoyé. La compréhension de ces deux sources de danger est essentielle à une opération de nettoyage laser responsable.
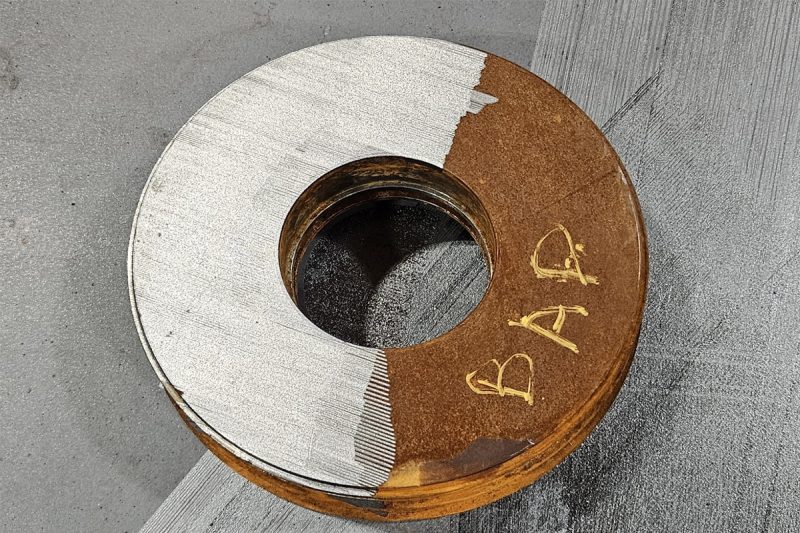
Avantages environnementaux du nettoyage au laser
Comparé objectivement aux méthodes de nettoyage de surface classiques qu'il remplace, le nettoyage laser offre des avantages environnementaux substantiels et réels à plusieurs égards. Ces avantages ne sont pas de simples arguments marketing : ils se traduisent par des réductions mesurables de la consommation de produits chimiques, des déchets de médias, de la consommation d'eau et des contraintes réglementaires, ce qui représente un véritable bénéfice pour l'environnement.
Aucun réactif chimique ni déchet dangereux
Le principal avantage environnemental du nettoyage laser réside dans l'élimination totale des agents de nettoyage chimiques. Le décapage acide, utilisé pour éliminer la calamine et la rouille de l'acier, consomme d'importants volumes d'acide chlorhydrique ou sulfurique et produit des solutions acides usées et des boues de sels métalliques qui nécessitent un traitement et une élimination en tant que déchets dangereux, conformément à la réglementation environnementale en vigueur dans la quasi-totalité des pays et territoires. Le dégraissage aux solvants, utilisé pour éliminer les huiles, les graisses et les revêtements organiques, fait appel à des solvants chlorés, à l'acétone, au MEK ou à d'autres composés organiques volatils (COV), dangereux pour la santé des travailleurs et polluants atmosphériques. Le nettoyage alcalin, utilisé dans l'industrie agroalimentaire et pharmaceutique, génère des eaux usées à pH élevé qui doivent être neutralisées et traitées avant rejet.
Le nettoyage laser élimine tous ces intrants chimiques et leurs déchets associés. Le seul intrant nécessaire au procédé est l'électricité ; le seul déchet produit est la fumée captée par le filtre d'extraction. Pour les installations qui gèrent actuellement le stockage, le mélange, l'application, le traitement des eaux usées et l'élimination des déchets dangereux liés à des produits chimiques, la transition vers le nettoyage laser peut simplifier considérablement les obligations de conformité environnementale : moins de produits chimiques réglementés à stocker et à manipuler, moins de déclarations de déchets à remplir et une responsabilité réduite en cas de déversements de produits chimiques et d'infractions aux permis de rejet d'eaux usées.
Aucune consommation ni élimination de médias abrasifs
Le sablage et le grenaillage, méthodes de nettoyage mécanique de surface parmi les plus répandues, consomment d'importantes quantités d'abrasifs : grenat d'acier, oxyde d'aluminium, billes de verre, grenat ou scories de charbon, selon l'application. Les abrasifs usés se contaminent avec les matériaux qu'ils ont enlevés (rouille, peinture au plomb, composés de chrome ou autres contaminants) et doivent être classés et éliminés comme déchets dangereux ou non dangereux selon leur composition. Pour les installations de nettoyage de structures peintes au plomb, les abrasifs usés sont généralement classés comme déchets dangereux, engendrant des coûts d'élimination considérables. Le nettoyage laser élimine l'achat, la manipulation et l'élimination des abrasifs, supprimant ainsi les coûts directs et la responsabilité environnementale liés à l'élimination des abrasifs contaminés.
Réduction de la consommation d'eau
Le nettoyage par jet d'eau à haute pression, utilisé pour le nettoyage de grandes structures, d'échangeurs de chaleur et d'équipements industriels, consomme d'importants volumes d'eau et génère des eaux usées contaminées contenant les particules extraites en suspension. Ces eaux usées doivent être collectées, traitées et rejetées conformément aux permis de qualité de l'eau applicables, ou transportées hors site pour y être traitées. Dans les régions où l'eau est rare ou dans les installations dont la capacité de traitement des eaux usées est limitée, la consommation d'eau du nettoyage par jet d'eau à haute pression peut constituer une véritable contrainte opérationnelle. Le nettoyage laser, quant à lui, ne nécessite qu'un faible débit d'eau de refroidissement pour le système de refroidissement du générateur laser – ce fluide étant entièrement interne à la machine et non contaminé par le processus de nettoyage – ce qui rend sa consommation d'eau négligeable par rapport à celle du nettoyage par jet d'eau.
Empreinte carbone réduite par rapport aux méthodes conventionnelles
Une comparaison de l'empreinte carbone du cycle de vie entre le nettoyage laser et les méthodes conventionnelles doit prendre en compte l'énergie consommée par le générateur laser et son système de refroidissement, ainsi que l'énergie intrinsèque des consommables utilisés par les procédés concurrents : production des abrasifs, synthèse chimique, chauffage et pompage de l'eau. Ces comparaisons complètes du cycle de vie montrent que le nettoyage laser, grâce à l'élimination des chaînes d'approvisionnement énergivores liées aux consommables, se traduit souvent par une empreinte carbone globale inférieure à celle des alternatives de nettoyage abrasif ou chimique, même en tenant compte de la consommation d'énergie électrique du générateur laser. Cette comparaison est particulièrement favorable au nettoyage laser pour les applications impliquant des cycles de nettoyage répétés – où les économies d'énergie réalisées grâce à l'élimination des émissions liées à la chaîne d'approvisionnement des consommables s'accumulent au fil du temps – et moins favorable pour les applications de nettoyage à usage unique ou à très basse fréquence, où le coût énergétique amorti de la fabrication des consommables est négligeable. machine de nettoyage laser elle-même représente une fraction plus importante du cycle de vie total.
Les émissions liées au transport contribuent également à cette comparaison de manière souvent négligée. Les opérations de sablage nécessitent des livraisons régulières d'abrasifs par camion – généralement plusieurs tonnes par semaine pour une salle de sablage à haut débit – ce qui ajoute des émissions de transport à l'empreinte carbone liée à la production des abrasifs. Le nettoyage chimique requiert des livraisons d'acide, de solvant ou de réactif alcalin, ainsi que le transport de déchets dangereux pour l'élimination des produits chimiques usés et des eaux usées. Le nettoyage laser élimine à la fois les livraisons de consommables et le transport des déchets, réduisant ainsi l'empreinte carbone liée à la logistique à un niveau quasi nul pour l'opération de nettoyage en continu. Pour les installations qui suivent leurs émissions de portée 3 dans le cadre de leurs programmes de comptabilité carbone, cette réduction des émissions liées au transport peut contribuer de manière significative à l'amélioration de leur empreinte carbone globale.
Contamination secondaire minimale des pièces
Le sablage abrasif laisse des résidus de particules abrasives incrustées ou adhérant à la surface nettoyée, source de contamination secondaire susceptible de nuire à l'adhérence des revêtements ultérieurs, à la qualité du soudage ou à la précision de l'assemblage. Le nettoyage chimique laisse des réactifs résiduels en surface qui doivent être rincés, générant ainsi des eaux usées supplémentaires et un risque de contamination chimique à l'état de traces, pouvant affecter les procédés en aval. Le nettoyage laser, procédé sans contact n'introduisant aucun matériau extérieur sur la surface de la pièce, ne laisse aucune contamination secondaire : la surface nettoyée ne contient que le matériau du substrat, sans particules incrustées, résidus chimiques ni films superficiels issus du procédé de nettoyage lui-même.
Les avantages environnementaux du nettoyage laser sont considérables et avérés : il élimine les réactifs chimiques et leurs déchets dangereux, supprime la consommation et l’élimination contaminée des abrasifs, réduit drastiquement la consommation d’eau par rapport à l’hydrojet, offre un bilan carbone favorable sur l’ensemble du cycle de vie par rapport aux méthodes conventionnelles et préserve les surfaces des pièces de toute contamination secondaire. Ces avantages sont réels et constituent des atouts environnementaux significatifs pour les installations qui abandonnent les méthodes de nettoyage conventionnelles.
Risques environnementaux potentiels
Une évaluation environnementale complète du nettoyage laser ne peut se limiter à ses seuls avantages. Plusieurs préoccupations environnementales réelles — principalement liées à la consommation d'énergie, aux émissions atmosphériques, à l'élimination des déchets de filtres et à la gestion des équipements en fin de vie — méritent une prise en compte honnête et une gestion active.
Consommation énergétique des générateurs laser
Les générateurs laser haute puissance utilisés dans le nettoyage industriel sont de grands consommateurs d'énergie électrique. Un générateur laser à fibre produisant 2 000 W de puissance optique consomme environ 5 000 à 6 500 W, ce qui correspond à un rendement énergétique de 30 à 40 %. À des niveaux de puissance plus élevés — 6 000 W pour les systèmes utilisés dans le nettoyage industriel intensif — la consommation électrique totale du système, refroidissement inclus, peut atteindre 15 000 à 20 000 W pendant les cycles de nettoyage. Dans les environnements de production où la machine de nettoyage laser fonctionne plusieurs heures par poste, cette consommation d'énergie représente une part non négligeable de la facture d'électricité et de l'empreinte carbone globales de l'installation.
Cela ne remet pas en cause les avantages environnementaux du nettoyage laser — la comparaison énergétique doit toujours être effectuée par rapport à l'énergie consommée par le procédé alternatif, y compris l'énergie intrinsèque des matériaux consommables — mais cela signifie que l'efficacité énergétique est un critère essentiel dans la spécification et l'exploitation des systèmes de nettoyage laser. Choisir un générateur laser d'une puissance minimale adaptée à l'application, utiliser le mode veille de la machine pendant les périodes d'inactivité et maintenir le système de refroidissement en bon état afin de préserver le rendement énergétique du générateur laser sont des mesures pratiques permettant de réduire la consommation énergétique des opérations de nettoyage laser.
Émissions de fumées et de particules pendant le nettoyage
Le panache d'ablation généré lors du nettoyage laser contient un mélange de vapeurs, de nanoparticules condensées et de fines particules, ainsi que, dans certains cas, des produits de décomposition gazeux issus de revêtements organiques. Ce panache constitue la principale émission environnementale du procédé de nettoyage laser et sa composition varie considérablement selon l'application. Lors du nettoyage de revêtements organiques tels que la peinture, la graisse ou l'époxy, le panache contient des composés organiques volatils (COV) – notamment du benzène, du toluène et du formaldéhyde dans certaines formulations de peinture – qui font l'objet d'une réglementation sur les émissions atmosphériques dans de nombreuses juridictions. Lors du nettoyage de surfaces métalliques, le panache contient des nanoparticules d'oxyde métallique qui peuvent rester en suspension dans l'air pendant de longues périodes si elles ne sont pas captées. En l'absence d'un système d'extraction des fumées efficace, ces émissions se répandent dans l'environnement de l'installation et potentiellement dans l'atmosphère extérieure, engendrant des risques d'exposition pour les travailleurs et des problèmes de conformité réglementaire.
Élimination des déchets de filtres d'extraction de fumées
Le panache d'ablation généré lors du nettoyage laser contient un mélange de vapeurs, de nanoparticules condensées et de fines particules, ainsi que, dans certains cas, des produits de décomposition gazeux issus de revêtements organiques. Ce panache constitue la principale émission environnementale du procédé de nettoyage laser et sa composition varie considérablement selon l'application. Lors du nettoyage de revêtements organiques tels que la peinture, la graisse ou l'époxy, le panache contient des composés organiques volatils (COV) – notamment du benzène, du toluène et du formaldéhyde dans certaines formulations de peinture – qui font l'objet d'une réglementation sur les émissions atmosphériques dans de nombreuses juridictions. Lors du nettoyage de surfaces métalliques, le panache contient des nanoparticules d'oxyde métallique qui peuvent rester en suspension dans l'air pendant de longues périodes si elles ne sont pas captées. En l'absence d'un système d'extraction des fumées efficace, ces émissions se répandent dans l'environnement de l'installation et potentiellement dans l'atmosphère extérieure, engendrant des risques d'exposition pour les travailleurs et des problèmes de conformité réglementaire.
Élimination des déchets de filtres d'extraction de fumées
Les filtres d'extraction des fumées, qui capturent les résidus de nettoyage, se contaminent avec les matériaux extraits lors du nettoyage. Lors de leur remplacement — à des intervalles allant de quelques semaines à plusieurs mois, selon le volume de nettoyage et le type de contaminant —, les filtres usagés peuvent être classés comme déchets dangereux s'ils contiennent des substances réglementées telles que des composés de plomb, du chrome hexavalent ou d'autres métaux toxiques. La caractérisation adéquate des déchets — notamment le contrôle des déchets de filtres par rapport aux seuils de dangerosité applicables — et leur élimination conforme constituent des obligations environnementales auxquelles les responsables d'installations de nettoyage laser doivent se conformer, même si les quantités en jeu sont bien inférieures aux flux de déchets générés par le sablage ou le nettoyage chimique.
Déchets électroniques en fin de vie des machines
Les machines de nettoyage laser contiennent des composants électroniques (cartes de commande, modules de générateur laser, alimentations et écrans) qui deviennent des déchets électroniques (D3E) en fin de vie. Les D3E contenant de la soudure au plomb, du béryllium dans certains composants électroniques et d'autres substances réglementées doivent être éliminés par des filières de recyclage certifiées et non par les filières de déchets industriels classiques. Il s'agit d'un aspect environnemental important, bien que mineur, que les propriétaires de machines responsables devraient prendre en compte en collaborant avec des recycleurs de D3E certifiés lors de la mise hors service de leur équipement.
Les préoccupations environnementales liées au nettoyage laser – consommation énergétique des générateurs laser haute puissance, émissions de fumées et de particules pendant le nettoyage, élimination des déchets de filtres contaminés et gestion des déchets électroniques en fin de vie – sont bien réelles et nécessitent une gestion active. Cependant, leur ampleur et leur complexité sont nettement moindres que celles associées aux méthodes de nettoyage chimiques et abrasives que le nettoyage laser remplace le plus souvent. Une gestion environnementale responsable du nettoyage laser s'attache à mettre en œuvre une extraction efficace des fumées, à caractériser et à éliminer correctement les déchets de filtres et à optimiser l'efficacité énergétique – et non à prétendre que le procédé est totalement exempt de préoccupations environnementales.
Risques pour la santé associés au nettoyage au laser
La protection de la santé des travailleurs est aussi importante que la gestion environnementale pour le fonctionnement responsable d'un système de nettoyage laser. Le nettoyage laser présente deux principales catégories de risques pour la santé : l'exposition aux fumées et particules en suspension dans l'air, et les risques liés aux rayonnements laser. Chacun de ces risques exige des mesures d'ingénierie et des procédures opérationnelles spécifiques pour une gestion efficace.
Fumées et particules en suspension dans l'air
Fumées métalliques
Lorsqu'on applique un nettoyage laser aux surfaces métalliques, le processus d'ablation vaporise le métal et l'oxyde métallique présents en surface. Ces vapeurs se condensent ensuite dans le panache de pulvérisation pour former des particules fines et ultrafines. L'impact de ces particules sur la santé dépend fortement du métal concerné. L'oxyde de fer provenant du décapage de la rouille sur l'acier au carbone est une poussière relativement inoffensive aux niveaux d'exposition habituels. La sidérose (accumulation de particules de fer dans les poumons) n'apparaît qu'en cas d'exposition chronique très importante. L'oxyde de zinc provenant du nettoyage de l'acier galvanisé est une cause bien documentée de fièvre des fondeurs, une maladie aiguë de type grippal qui disparaît en 24 à 48 heures, mais récidive à chaque exposition significative. Bien plus graves sont les fumées de plomb provenant du nettoyage de peintures ou d'alliages à base de plomb. Le plomb est une toxine systémique sans seuil d'exposition sans danger connu, provoquant des lésions neurologiques, cardiovasculaires et rénales même en cas d'exposition chronique à faible dose. Quant aux composés de chrome hexavalent provenant du nettoyage de l'acier inoxydable ou des revêtements contenant du chrome, ils sont classés comme cancérogènes pour l'homme (groupe 1) et provoquent un cancer du poumon en cas d'inhalation prolongée à faible dose.
Composés organiques volatils provenant de revêtements organiques
Lors du nettoyage laser des revêtements organiques (peintures, mastics, adhésifs, lubrifiants et primaires époxy), la décomposition thermique de ces matériaux génère des composés organiques volatils (COV) dont la composition dépend de la formulation du revêtement. De nombreuses peintures industrielles contiennent des solvants aromatiques, des agents de durcissement isocyanates ou des composants de résine époxy qui produisent des composés dangereux, tels que le benzène, le styrène, le formaldéhyde et des isocyanates réactifs, sous l'effet des hautes températures de la zone d'ablation laser. Les isocyanates sont particulièrement préoccupants pour la santé : ce sont de puissants sensibilisants respiratoires pouvant provoquer un asthme professionnel, même après une brève exposition. Une fois sensibilisée, une personne peut présenter de graves réactions asthmatiques à des concentrations bien inférieures aux limites d'exposition professionnelle. C'est pourquoi les applications générant des isocyanates, notamment le nettoyage des surfaces revêtues de polyuréthane, doivent être évaluées avec soin avant toute production de nettoyage laser.
Particules fines et ultrafines
Le procédé d'ablation laser génère des particules de tailles très variées, mais les particules ultrafines (celles dont le diamètre est inférieur à 100 nanomètres) sont les plus préoccupantes pour la santé. Elles sont suffisamment petites pour pénétrer profondément dans la région alvéolaire des poumons, passer dans la circulation sanguine et se répartir dans tous les tissus de l'organisme. La génération de particules ultrafines est une caractéristique des procédés d'ablation à haute énergie et se produit lors du nettoyage laser, quel que soit le matériau traité. La filtration HEPA standard capture efficacement les particules supérieures à 300 nanomètres environ, mais les particules ultrafines nécessitent une filtration spécialisée – un média filtrant à haute efficacité combiné à la précipitation électrostatique ou à d'autres mécanismes de collecte des particules inférieures à 100 nanomètres – pour assurer une protection adéquate des travailleurs lors d'applications de nettoyage à grand volume.
La quantité de particules ultrafines générées par unité de surface nettoyée augmente avec la densité de puissance du générateur laser et diminue avec des durées d'impulsion plus longues, permettant un enlèvement de matière plus progressif. Les systèmes de nettoyage laser pulsé – qui délivrent l'énergie par brèves impulsions à puissance de crête et durée contrôlées – peuvent, dans certaines applications, être configurés pour réduire la génération de particules ultrafines par rapport aux systèmes à onde continue, à débit de nettoyage moyen équivalent. C'est l'une des raisons pour lesquelles les générateurs laser pulsés sont privilégiés, non seulement pour leur sélectivité de nettoyage supérieure sur les substrats sensibles, mais aussi pour leur profil d'émission de particules en suspension potentiellement plus favorable dans les applications où l'exposition aux particules ultrafines constitue un enjeu majeur de santé publique.
Risques liés au rayonnement laser
Exposition au faisceau direct et réfléchi
Les générateurs laser à fibre industriels utilisés pour le nettoyage sont des dispositifs laser de classe 4, soit la classification de danger la plus élevée selon les normes internationales de sécurité laser. Cela signifie que leur faisceau direct, leur faisceau réfléchi de manière spéculaire et, à courte distance, même leurs réflexions diffuses, sont susceptibles de provoquer des lésions biologiques immédiates et graves. La longueur d'onde de 1 064 nm des générateurs laser à fibre est particulièrement dangereuse pour les yeux : invisible, contrairement aux faisceaux d'alignement rouges visibles souvent associés aux dispositifs laser dans l'imaginaire collectif, elle est transmise par les milieux oculaires pour se focaliser sur la rétine, où l'énergie concentrée provoque des lésions rétiniennes immédiates et irréversibles avant même que le réflexe de clignement puisse intervenir. Une exposition momentanée et sans protection à une réflexion spéculaire du faisceau de nettoyage peut entraîner une perte de vision permanente. Ce risque existe dès que le faisceau rencontre une surface hautement réfléchissante (métal poli, verre ou autres matériaux spéculaires) qui le dévie dans une direction inattendue.
Risques de lésions oculaires et cutanées
Le risque de brûlure rétinienne lié aux générateurs laser à fibre à 1 064 nm est le danger de blessure aiguë le plus grave lors des opérations de nettoyage laser. Toutefois, les lésions cutanées dues à l'exposition au faisceau constituent également un risque réel aux densités de puissance utilisées. Le contact direct du faisceau avec la peau provoque des brûlures immédiates ; les réflexions spéculaires aux niveaux de puissance utilisés pour le nettoyage industriel peuvent causer des brûlures à plusieurs mètres de la pièce à usiner. Ces risques sont principalement gérés par l'enceinte de sécurité de la machine – qui confine le faisceau dans la zone de nettoyage – et par le port de lunettes de sécurité laser adaptées, avec une densité optique et une plage de longueurs d'onde appropriées, dès que l'enceinte est ouverte pour l'alignement, la maintenance ou les opérations de nettoyage manuel.
Classifications de sécurité laser
La classification de classe 4 des générateurs laser à fibre industriels utilisés pour le nettoyage impose des obligations réglementaires spécifiques dans la plupart des juridictions : la désignation d’un responsable de la sécurité laser (RSL) qualifié, chargé de superviser le programme de sécurité laser ; la tenue de registres de formation des opérateurs ; l’élaboration d’un plan de sécurité laser écrit décrivant la zone de danger du faisceau, les procédures d’urgence et les calendriers d’inspection des équipements ; et le maintien en parfait état de fonctionnement des dispositifs de sécurité. Il ne s’agit pas de simples bonnes pratiques facultatives : dans les cadres réglementaires relatifs à la sécurité au travail, notamment l’OSHA aux États-Unis et les organismes équivalents dans l’UE, au Royaume-Uni et dans d’autres juridictions, ce sont des obligations légales dont la violation peut entraîner des sanctions.
Bruit et vibrations
Les machines de nettoyage laser génèrent un niveau sonore modéré dû au processus de balayage, aux ventilateurs de refroidissement et aux systèmes d'extraction des fumées — généralement de l'ordre de 70 à 85 dB(A) au poste de l'opérateur, selon la configuration du système. Ce niveau sonore est inférieur au seuil d'obligation de protection auditive fixé par la plupart des réglementations (généralement 85 dB(A) en moyenne pondérée sur huit heures), mais les établissements utilisant plusieurs machines simultanément ou dans des espaces clos doivent évaluer les niveaux d'exposition sonore cumulés et mettre en œuvre des programmes de protection auditive si nécessaire. Les vibrations des machines de nettoyage laser sont généralement faibles, car le processus est sans contact et les principales sources de vibrations sont les ventilateurs et les pompes plutôt que les mécanismes de coupe ou de meulage.
Le nettoyage laser présente deux principaux risques pour la santé : l’exposition aux fumées et particules en suspension dans l’air – dont la gravité dépend du contaminant éliminé, le plomb, le chrome hexavalent, l’oxyde de zinc et les isocyanates étant les substances les plus dangereuses – et les risques liés aux rayonnements laser émis par le générateur laser à fibre de classe 4, dont le principal risque est une lésion rétinienne irréversible due à l’exposition au faisceau infrarouge invisible. Ces deux risques sont maîtrisables par des mesures techniques : extraction et filtration efficaces des fumées pour les risques liés à l’air, et enceintes de protection et dispositifs de sécurité pour les risques liés aux rayonnements. Ces risques sont réels et nécessitent une gestion active, mais ils ne doivent pas dissuader de nettoyer le nettoyage laser. Au contraire, il est essentiel de le mettre en œuvre correctement.
Cadre réglementaire et conformité
Les opérations de nettoyage laser en milieu industriel sont soumises à un cadre réglementaire complexe qui encadre la sécurité des travailleurs, les émissions environnementales et, dans certains secteurs, des exigences de qualité et de sécurité spécifiques. La compréhension de ce cadre réglementaire est essentielle pour la planification de la conformité et pour démontrer la diligence raisonnable aux assureurs, aux clients et aux organismes de réglementation.
Normes de sécurité laser sur le lieu de travail et selon l'OSHA
Aux États-Unis, la clause générale d'obligation de l'OSHA impose aux employeurs de fournir un lieu de travail exempt de dangers reconnus. Elle se réfère à la norme ANSI Z136.1 – Utilisation sûre des lasers – comme norme de référence pour les exigences relatives aux programmes de sécurité laser. La norme ANSI Z136.1 spécifie les exigences concernant la nomination et les responsabilités du responsable de la sécurité laser, la désignation des zones dangereuses, les mesures techniques et administratives de contrôle, la surveillance médicale et la documentation de formation. La norme de communication des dangers (HCS) de l'OSHA exige la tenue de fiches de données de sécurité pour toutes les substances dangereuses générées ou utilisées sur le lieu de travail – y compris les contaminants éliminés lors du nettoyage laser – et la formation des travailleurs aux dangers de ces substances. Dans l'Union européenne, la directive relative aux agents physiques (rayonnements optiques) établit des valeurs limites d'exposition aux rayonnements laser et impose aux employeurs d'évaluer et de maîtriser l'exposition aux rayonnements optiques sur les lieux de travail.
Réglementation de l'EPA et des rejets environnementaux
Aux États-Unis, les installations effectuant des opérations de nettoyage laser générant des émissions de COV peuvent être soumises à la réglementation de l'EPA en vertu de la loi sur la qualité de l'air (Clean Air Act), notamment si les volumes de nettoyage sont suffisamment importants pour déclencher les seuils d'émissions de COV ou de polluants atmosphériques dangereux (PAD) considérés comme sources majeures ou mineures. Les déchets de filtres contenant des substances réglementées — plomb, composés de chrome, cadmium ou autres déchets dangereux répertoriés — sont soumis à la réglementation de l'EPA en vertu de la loi sur la conservation et la récupération des ressources (RCRA), qui exige leur caractérisation, leur étiquetage, leur stockage et leur élimination appropriés par des entreprises agréées pour le traitement des déchets dangereux. Des cadres réglementaires similaires s'appliquent dans l'UE en vertu de la directive sur les émissions industrielles et de la directive-cadre relative aux déchets.
Normes spécifiques à l'industrie
Plusieurs secteurs industriels imposent des normes supplémentaires aux opérations de nettoyage laser, au-delà des exigences minimales en matière de sécurité au travail et d'environnement. Les fabricants du secteur aérospatial certifiés AS9100 doivent valider leurs procédés de nettoyage laser dans le cadre de leur système de management de la qualité et tenir à jour une documentation attestant du respect constant des paramètres validés. Les fabricants de dispositifs médicaux soumis à la réglementation de la FDA relative aux systèmes de qualité ou à la norme ISO 13485 doivent également valider les procédés de nettoyage de surface des dispositifs dont la biocompatibilité pourrait être affectée par des modifications de surface induites par le nettoyage. Les fabricants d'équipements pour l'industrie agroalimentaire doivent s'assurer que le nettoyage laser ne laisse aucun résidu ni modification de surface susceptible de compromettre la sécurité du contact alimentaire.
Les opérations de nettoyage laser sont soumises aux exigences de l'OSHA en matière de sécurité laser et de communication des risques, aux réglementations de l'EPA relatives aux émissions atmosphériques et aux déchets dangereux, ainsi qu'à des normes de qualité et de sécurité spécifiques à de nombreux secteurs. La conformité exige un programme de sécurité laser formel avec un responsable de la sécurité laser désigné, la caractérisation des déchets dangereux et des protocoles d'élimination pour les déchets de filtres contaminés, potentiellement des permis ou des enregistrements d'émissions atmosphériques selon le volume de nettoyage et le type de contaminant, et une documentation de validation des procédés spécifique au secteur. Ces exigences réglementaires sont gérables, mais doivent être abordées de manière proactive plutôt que réactive.
Mesures d'atténuation : rendre le nettoyage laser plus sûr et plus écologique
Les risques sanitaires et environnementaux liés au nettoyage laser ne sont pas inhérents à la technologie elle-même ; ils résultent de contrôles insuffisants. Des mesures d’atténuation correctement définies et appliquées permettent de ramener ces deux catégories de risques à des niveaux acceptables et, dans de nombreux cas, de les réduire en deçà des niveaux atteints par les méthodes conventionnelles qu’elles remplacent.
Systèmes d'extraction et de filtration des fumées
Un système d'extraction des fumées efficace est la mesure d'atténuation la plus importante pour limiter les risques sanitaires et environnementaux liés au nettoyage laser. Ce système doit être dimensionné pour capter les fumées de nettoyage à la source, au sein même de la zone de nettoyage, avant que celles-ci et les particules ne se dispersent dans l'environnement de l'usine. La vitesse de captation dans la zone de nettoyage doit être maintenue constante quelle que soit la vitesse de nettoyage et la puissance du générateur laser utilisées en production. Le système de filtration doit être adapté au profil de risque de l'application de nettoyage : filtration HEPA pour les particules d'oxyde métallique issues du nettoyage courant des métaux, filtration au charbon actif pour l'élimination des revêtements organiques générateurs de COV et médias filtrants spécifiques pour les applications impliquant du plomb, du chrome hexavalent ou d'autres contaminants hautement toxiques. Les performances des filtres doivent être vérifiées périodiquement, par mesure du débit d'air ou par prélèvement d'échantillons atmosphériques, et non pas considérées comme adéquates sur la seule base d'une inspection visuelle.
Équipement de protection individuelle
Le port de lunettes de sécurité laser adaptées à la longueur d'onde de 1 064 nm du générateur laser à fibre est obligatoire pour tout le personnel susceptible d'être exposé aux rayonnements laser parasites lors des opérations d'alignement, de maintenance ou de manipulation manuelle d'une machine à enceinte ouverte. La densité optique requise n'est pas une spécification générique ; elle doit être calculée en fonction de la puissance du générateur laser, du diamètre du faisceau au niveau de l'opérateur et du scénario d'exposition maximal plausible. L'achat de lunettes de sécurité laser standard sans vérification préalable de leur adéquation à la longueur d'onde et à la puissance du générateur laser est une erreur fréquente et dangereuse. Un appareil de protection respiratoire (demi-masque équipé de cartouches adaptées à la composition des fumées, sélectionnées conformément aux fiches de données de sécurité des matériaux contaminants à éliminer) doit être disponible et utilisé lors de toute opération générant des concentrations élevées de fumées, notamment le remplacement des filtres, le nettoyage des machines et le nettoyage de matériaux à forte toxicité, tels que la peinture au plomb ou les surfaces zinguées. Des gants résistants à la chaleur protègent des brûlures causées par les pièces fraîchement nettoyées, et des chaussures de sécurité protègent contre les chutes de pièces métalliques. Tous les choix d'EPI doivent être consignés dans le plan de sécurité laser de l'établissement et revus lorsque l'application de nettoyage change de manière significative.
Enceintes de machines et systèmes de verrouillage
L'enceinte de sécurité de la machine, qui confine le faisceau laser dans la zone de nettoyage en fonctionnement normal, constitue le principal dispositif de protection contre les risques liés aux rayonnements laser. Elle doit être maintenue en bon état, avec tous les panneaux et joints intacts. Les dispositifs de sécurité qui arrêtent le générateur laser à l'ouverture des panneaux doivent être testés régulièrement et réparés immédiatement en cas de dysfonctionnement. Pour les systèmes de nettoyage laser portatifs, dépourvus d'enceinte fixe, la formation des opérateurs à la sensibilisation aux risques liés au faisceau, la mise en place d'une zone de danger clairement délimitée et le port obligatoire d'équipements de protection individuelle (EPI) adaptés par tout le personnel présent dans la zone pendant les opérations de nettoyage constituent les mesures de protection complémentaires.
Optimisation de l'efficacité énergétique
Réduire la consommation énergétique des opérations de nettoyage laser permet de minimiser à la fois les coûts d'exploitation directs et l'empreinte carbone du procédé. Parmi les mesures pratiques d'efficacité énergétique, on peut citer le choix du niveau de puissance minimal du générateur laser nécessaire pour obtenir le résultat de nettoyage souhaité (en évitant de spécifier la puissance maximale pour chaque application), l'utilisation du mode veille de la machine pendant les pauses de production, le maintien en bon état du système de refroidissement afin de préserver l'efficacité énergétique du générateur laser, et la planification des cycles de nettoyage à haute énergie pour bénéficier des tarifs d'électricité heures creuses lorsque la tarification en fonction de l'utilisation est en vigueur.
Filtration et élimination responsable des déchets
Les filtres usagés des systèmes d'extraction des fumées doivent être traités comme des déchets potentiellement dangereux jusqu'à ce que leur composition soit caractérisée par des tests de conformité aux seuils réglementaires applicables. Dans les applications où le panache de nettoyage contient des substances réglementées (plomb, chrome hexavalent, cadmium ou autres constituants de déchets dangereux répertoriés), les filtres usagés doivent être manipulés avec un équipement de protection individuelle approprié, stockés dans des conteneurs hermétiques et éliminés par un prestataire agréé pour le traitement des déchets dangereux. La tenue de registres d'élimination documentant la caractérisation des déchets, le prestataire agréé et l'installation de destination atteste de la conformité réglementaire et protège l'établissement contre toute responsabilité en cas d'audit.
Les risques sanitaires et environnementaux liés au nettoyage laser sont efficacement atténués par une combinaison de mesures techniques (extraction et filtration des fumées correctement dimensionnées, enceintes de sécurité pour les machines et optimisation de l'efficacité énergétique) et de bonnes pratiques opérationnelles (équipements de protection individuelle adaptés, vérifications régulières du système et gestion responsable des déchets). Ces mesures ne se contentent pas de réduire les risques à des niveaux acceptables ; dans la plupart des applications, elles font du nettoyage laser un environnement de travail plus sûr que les méthodes conventionnelles qu'il remplace.
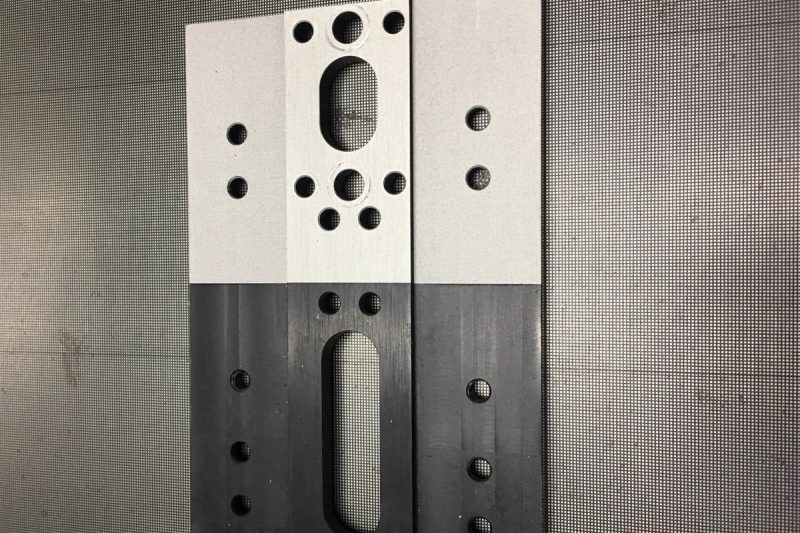
Nettoyage laser vs méthodes traditionnelles : une comparaison en matière de durabilité
L'évaluation la plus pertinente de la durabilité du nettoyage laser consiste en une comparaison directe avec les méthodes conventionnelles qu'il remplace le plus souvent. Cette section compare le nettoyage laser au sablage, au nettoyage chimique et au nettoyage à l'eau haute pression selon les dimensions environnementales et sanitaires examinées dans cet article.
par rapport au sablage
Le sablage génère d'importants volumes d'abrasifs usagés contaminés par les résidus de peinture – un flux de déchets solides coûteux à caractériser et à éliminer lorsqu'il contient des substances réglementées comme le plomb ou le chrome provenant du décapage de la peinture. Le procédé de sablage crée de fortes concentrations de poussières fines à l'intérieur et autour de la cabine de sablage, ce qui impose aux opérateurs le port de masques respiratoires, de combinaisons de sablage et de protections auditives. La production des abrasifs – notamment à base de grenat et de scories de charbon – a un impact environnemental propre lié à l'extraction et au traitement. Le nettoyage laser élimine les abrasifs, génère des quantités bien moindres de fumées, ne produit aucun bruit significatif hormis celui des ventilateurs et des systèmes de refroidissement, et nécessite moins d'équipements de protection individuelle pour l'opération de nettoyage elle-même. Sur pratiquement tous les critères de durabilité, le nettoyage laser est plus avantageux que le sablage pour les applications de nettoyage de surface où les deux technologies sont techniquement viables.
par rapport au nettoyage chimique
Le nettoyage chimique (décapage à l'acide, dégraissage aux solvants et lavage alcalin) génère des effluents liquides contenant l'agent de nettoyage, les produits de neutralisation et des contaminants dissous. Ces effluents doivent être traités et éliminés comme déchets dangereux dans la plupart des juridictions, ce qui engendre des coûts, des contraintes réglementaires et des responsabilités. Les produits chimiques eux-mêmes nécessitent un stockage réglementé, des dispositifs de confinement des déversements, une formation des employés à l'hygiène chimique et un plan d'intervention d'urgence. Les émissions de COV issues du dégraissage aux solvants sont des polluants atmosphériques réglementés et nécessitent une autorisation. L'exposition des travailleurs aux brouillards acides, aux vapeurs de solvants et aux aérosols alcalins lors des opérations de nettoyage chimique représente un risque sanitaire important et permanent, géré par la ventilation, les EPI et des programmes de surveillance biologique. Le nettoyage laser élimine tous ces intrants chimiques et les obligations réglementaires associées, les remplaçant par un ensemble plus restreint et plus facile à gérer d'exigences en matière d'extraction des fumées et d'élimination des filtres.
par rapport au nettoyage à l'eau haute pression
Le nettoyage par jet d'eau à haute pression consomme d'importants volumes d'eau et génère des eaux usées contaminées contenant les particules détachées en suspension. Dans de nombreuses applications de nettoyage, notamment l'élimination des revêtements contenant des métaux lourds ou des résidus de procédés industriels, ces eaux usées constituent un rejet réglementé qui nécessite un traitement avant d'être rejeté dans le réseau d'égouts ou un cours d'eau, ou transporté hors site pour traitement. La consommation d'eau elle-même a un impact environnemental significatif dans les régions où l'eau est rare. Les systèmes de nettoyage à jet d'eau à haute pression présentent également des risques importants de blessures mécaniques dues au jet d'eau à haute pression et aux équipements associés. Le nettoyage laser élimine presque totalement la consommation d'eau, ne génère aucune eau usée et supprime les risques de blessures mécaniques liés aux équipements hydrauliques à haute pression, tout en garantissant une propreté de surface équivalente, voire supérieure, pour la plupart des applications.
Le nettoyage laser présente un profil de durabilité nettement supérieur au sablage, au nettoyage chimique et au nettoyage à l'eau haute pression, et ce, sur tous les plans environnementaux : production de déchets, utilisation de produits chimiques, consommation d'eau et contraintes réglementaires. Son profil de risques sanitaires, dominé par l'exposition aux fumées et les dangers liés aux rayonnements laser, est plus facile et plus économique à gérer que les risques d'exposition aux produits chimiques, d'inhalation de poussières et de blessures physiques associés aux méthodes conventionnelles. Cet avantage comparatif explique l'adoption croissante du nettoyage laser comme solution de traitement de surface durable de référence dans les opérations industrielles modernes.
Conclusion
Cet article a présenté un examen complet et équilibré du profil environnemental, des risques sanitaires, du cadre réglementaire et de la position en matière de durabilité du nettoyage laser par rapport aux méthodes de nettoyage de surface conventionnelles.
Le constat est sans appel : le nettoyage laser est véritablement l’une des technologies de nettoyage de surface les plus respectueuses de l’environnement pour les applications industrielles. L’absence de produits chimiques, d’abrasifs et d’une importante consommation d’eau permet de supprimer trois des principaux facteurs d’impact environnemental liés au nettoyage de surface conventionnel. Son fonctionnement sans contact ne génère aucune contamination secondaire des pièces et son empreinte carbone globale, sur l’ensemble de la chaîne d’approvisionnement, est avantageuse par rapport aux alternatives utilisant des abrasifs et des produits chimiques. Ces avantages sont réels, substantiels et de plus en plus reconnus par les organismes de réglementation environnementale et les programmes de développement durable des entreprises comme des atouts concurrentiels majeurs.
Parallèlement, le nettoyage laser soulève de réelles préoccupations environnementales et sanitaires qui exigent une gestion responsable. La consommation d'énergie électrique des générateurs laser haute puissance contribue significativement à l'empreinte carbone, ce qui justifie une conception et une exploitation des systèmes axées sur l'efficacité. Les fumées et les particules générées lors de l'ablation – notamment lors du nettoyage de peintures contenant du plomb, de surfaces zinguées ou de revêtements organiques contenant des isocyanates – peuvent présenter de graves risques pour la santé si les systèmes d'extraction des fumées sont inadéquats ou mal dimensionnés en fonction du profil de contamination. Le rayonnement laser de classe 4 émis par les générateurs laser à fibre constitue un danger invisible, immédiat et potentiellement irréversible qui requiert des mesures techniques appropriées et une formation des opérateurs, et non une simple confiance dans les avertissements des équipements. Le traitement des déchets issus des systèmes d'extraction des fumées nécessite une caractérisation et une élimination appropriées, en particulier pour les applications impliquant des métaux toxiques réglementés.
Ces préoccupations ne remettent pas en cause les atouts environnementaux du nettoyage laser ; elles définissent le cadre de gestion responsable qui permet de les maintenir. Les installations qui mettent en œuvre le nettoyage laser avec une extraction des fumées adaptée, des EPI appropriés, des enceintes de machines entretenues, une gestion rigoureuse de l’efficacité énergétique et une élimination des déchets conforme aux normes atteignent systématiquement les performances environnementales et sanitaires que permettent les véritables avantages de cette technologie.
Obtenez une solution de nettoyage laser
Mettre en place une opération de nettoyage laser offrant de véritables performances environnementales et sanitaires – non seulement sur le papier mais aussi au quotidien – commence par un équipement adapté et un partenariat avec un fournisseur adéquat.
Laser AccTek est un fabricant professionnel de machines de nettoyage laser, fort de plus de dix ans d'expérience au service de clients industriels dans de nombreux secteurs et pour diverses applications. Sa gamme de produits de nettoyage laser comprend des modèles portatifs et portables. machines de nettoyage laser continu de 1 500 W à 6 000 W, adaptés aux opérations sur le terrain flexibles et au nettoyage industriel de grandes surfaces, ainsi qu’à machines de nettoyage au laser pulsé De 500 W à 2 000 W pour le nettoyage de précision des substrats sensibles et des revêtements délicats, nos systèmes de nettoyage laser à fibre haute performance, issus de marques mondialement reconnues, sont équipés de systèmes de sécurité intégrés (protection contre la réflexion et gestion thermique) conçus pour une fiabilité à long terme et certifiés CE et FDA, garantissant ainsi leur conformité aux exigences internationales de sécurité et de qualité. Tous nos systèmes sont disponibles avec des options d'intégration d'extraction des fumées personnalisées, des paramètres de balayage ajustables pour une optimisation énergétique adaptée à chaque application et des configurations d'enceinte de sécurité adaptées à l'environnement de production. Notre offre de services complète inclut : conseil avant-vente (évaluation du profil des fumées et des besoins d'extraction pour l'application de nettoyage spécifique), installation et mise en service professionnelles, formation complète des opérateurs (paramètres de processus et protocoles de sécurité laser), fourniture de pièces détachées à prix compétitifs et assistance technique après-vente réactive. Pour toute entreprise qui évalue le nettoyage laser comme une alternative durable aux méthodes de traitement de surface conventionnelles, la première étape consiste à dialoguer directement avec un ingénieur d'application capable d'évaluer les exigences spécifiques de nettoyage, de confirmer les spécifications appropriées d'extraction des fumées et de recommander la configuration de la machine qui offre la meilleure combinaison de performance de nettoyage, d'efficacité énergétique et de sécurité au travail pour l'application prévue.
Coordonnées
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zone A, zone industrielle de Lunzhen, ville de Yucheng, province du Shandong.
Obtenez des solutions laser