

Lézervágógépekkel nem vágható anyagok
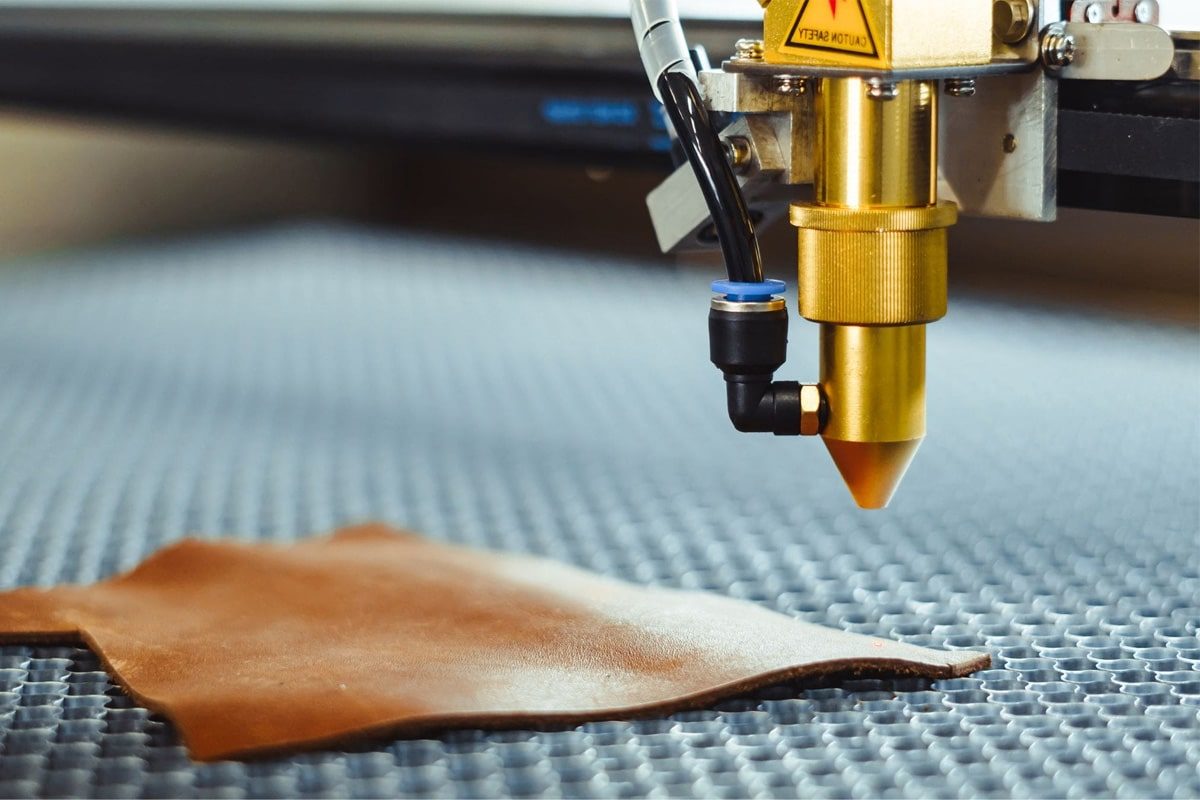
A lézervágás az egyik legpontosabb, leghatékonyabb és legsokoldalúbb anyagmegmunkálási technológia, amely a modern gyártásban és feldolgozásban elérhető. A lézergenerátor koncentrált teljesítményének a munkadarab felületére fókuszálásával a lézervágó rendszerek fémeket, műanyagokat, fát, kompozitokat és számos más anyagot képesek vágni olyan sebességgel és pontossággal, amellyel a mechanikus vágási módszerek nem tudnak versenyezni. Az érintésmentes jelleg, a minimális vágásszélesség és az összetett geometriák digitális fájlokból történő közvetlen vágásának képessége a lézervágást nélkülözhetetlen eljárássá tette számos iparágban, a repülőgépipartól és az autóipartól kezdve a reklámtáblákig, a bútorokig, a divatig és a kézműves termékekig.
A lézervágás azonban nem univerzális megoldás minden anyag esetében. Ugyanaz a nagy energiasűrűség, amely a lézervágást olyan hatékonnyá teszi a kompatibilis anyagok feldolgozásában, veszélyes eredményeket hozhat, ha nem megfelelő anyagokra alkalmazzák. Amikor a lézergenerátor sugara bizonyos anyagokba ütközik, a termikus kölcsönhatás nem egyszerűen megolvasztja vagy elpárologtatja a munkadarabot, hanem kémiai bomlási reakciókat indít el, amelyek mérgező, korrozív vagy rákkeltő gázokat és részecskéket szabadítanak fel a munkakörnyezetbe. Más esetekben az anyag fizikailag károsítja magát a lézervágó rendszert a sugár optikába vagy a lézergenerátorba való visszaverődése révén. Ismét más esetekben az anyag egyszerűen nem produkál elfogadható vágási minőséget – elszenesedik, megreped, kontrollálatlanul megolvad, vagy olyan módon deformálódik, hogy a lézervágás a biztonsági megfontolásoktól függetlenül nem megfelelő eljárás.
Annak megértése, hogy mely anyagok tartoznak ezekbe a korlátozott kategóriákba – és pontosan miért –, nem pusztán technikai érdekesség. Biztonsági kötelesség mindenki számára, aki egy ... lézervágó gép, minőségirányítási követelmény minden olyan létesítmény számára, amely specifikációnak megfelelő alkatrészeket gyárt, valamint jogi megfelelési kötelezettség a munkahelyeken, amelyeket a munkahelyi egészségvédelmi és biztonsági előírások szabályoznak. A tiltott anyagok vágása, még rövid ideig és véletlenül is, kémiai veszélyeknek teheti ki a kezelőket, amelyek hatásai lehetnek akut és azonnal nyilvánvalóak, vagy krónikusak és hónapokig, évekig tartó expozíció során kumulatívak. Emellett érvénytelenítheti a berendezések garanciáját, károsíthatja a drága optikai alkatrészeket, és olyan alkatrészeket hozhat létre, amelyek nem felelnek meg a minőségi előírásoknak.
Ez a cikk átfogó, strukturált útmutatót nyújt azokról az anyagokról, amelyeket nem szabad lézervágóval vágni. Megvizsgálja a legsúlyosabb biztonsági kockázatot jelentő veszélyes anyagokat, a fényvisszaverő és hőhatásra kihívást jelentő anyagokat, amelyek berendezések károsodásának kockázatát hordozzák, a paraméterek optimalizálásától függetlenül gyenge vágási minőséget biztosító anyagokat, valamint azokat az anyagokat, amelyek különleges óvintézkedéseket igényelnek a teljes elkerülés helyett. Azt is tárgyalja, hogyan lehet azonosítani az ismeretlen anyagokat a vágás előtt, a biztonságos lézervágási műveletek legjobb gyakorlatait, valamint azt, hogyan lehet alternatív vágási módszereket választani a lézeres megmunkálással nem kompatibilis anyagokhoz.
Tartalomjegyzék
Hogyan hat a lézervágás az anyagokra
Mielőtt megvizsgálnánk, hogy mely anyagokat nem szabad lézerrel vágni, hasznos megérteni azokat a fizikai elveket, amelyek szabályozzák, hogy a lézervágás hogyan lép kölcsönhatásba bármely anyaggal – és hogy ezek a kölcsönhatások miért okozhatnak veszélyes vagy elfogadhatatlan eredményeket bizonyos anyagtípusok esetében.
A lézer-anyag kölcsönhatás alapvető mechanikája
Amikor egy lézergenerátor fókuszált sugara egy anyagfelületre esik, az anyag elnyeli a beeső fotonenergiát, és rendkívül kis térfogatban, rendkívül nagy sebességgel hővé alakítja. Azoknál az anyagoknál, amelyek jól illeszkednek a lézergenerátor hullámhosszához, és amelyek termikus tulajdonságai támogatják a szabályozott olvadást vagy párologtatást, ez az eljárás hozza létre a lézervágásban ismert tiszta, precíz vágási réshatárt. A fókuszpontban lévő anyag megolvad vagy elpárolog, egy segédgázsugár kilöki az olvadt vagy elpárologtatott anyagot a vágáshatárból, és a környező anyag nagyrészt változatlan marad, mivel az energia annyira koncentrált, és a kölcsönhatás olyan rövid.
A probléma akkor merül fel, amikor az anyag reakciója erre a gyors, intenzív hevítésre nem egyszerű olvadás vagy párolgás, hanem kémiai bomlás. Számos szerves polimer, kompozit és bevont anyag olyan molekuláris szerkezeteket tartalmaz, amelyek lézeres hevítés hatására olyan összetevő vegyi anyagokká bomlanak le, amelyek sokkal veszélyesebbek, mint a kiindulási anyag. A polivinil-klorid hidrogén-klorid gázt szabadít fel. Bizonyos epoxigyanták izocianátokat és más reaktív szerves vegyületeket szabadítanak fel. A szénszálas kompozitok finom, belélegezhető szénrészecskéket és gyanta bomlástermékeket bocsátanak ki. Ezek a melléktermékek nagy koncentrációban keletkeznek a lézervágási zónában, és a kezelő által azonnal belélegezhetők – még a füstelszívó rendszerek beszerelése esetén is –, ha az elszívó rendszer nincs kifejezetten az adott veszélyes vegyületre tervezve és minősítve.
Miért nem kompatibilisek bizonyos anyagok a lézervágással?
A lézervágással való anyagösszeférhetetlenség három különálló kategóriába sorolható. A biztonsági összeférhetetlenség olyan anyagokat ír le, amelyek hőbomlási termékei mérgező, maró vagy rákkeltő vegyületeket tartalmaznak, amelyek elfogadhatatlan egészségügyi kockázatot jelentenek a kezelőkre és a létesítményben tartózkodókra. A berendezések összeférhetetlensége olyan anyagokat ír le, amelyek károsítják magát a lézervágó rendszert – jellemzően a magas optikai visszaverődés révén, amely a lézerenergiát a szállítórendszeren keresztül visszajuttatja a lézergenerátorba, vagy vezetőképes vagy abrazív törmelék keletkezése révén, amely szennyezi az optikai alkatrészeket. A minőségi összeférhetetlenség olyan anyagokat ír le, amelyek a paraméterek optimalizálásától függetlenül nem hoznak elfogadható vágási eredményt – legyen szó akár arról, hogy hőfeszültség alatt megrepednek, megolvadnak és újraolvadnak, mielőtt megszilárdulnának, túlzott elszenesedést okoznak, vagy olyan módon delaminálódnak és bomlanak le, ami miatt a lézervágás nem megfelelő eljárás.
A lézervágás hatékonysága a fókuszált sugár és a munkadarab anyaga közötti szabályozott termikus kölcsönhatáson alapul. Amikor ez a kölcsönhatás kémiai bomlást eredményez a tiszta párolgás vagy olvadás helyett, mérgező vagy korrozív melléktermékeket hozhat létre, amelyek veszélyeztetik a kezelőket, károsítják a berendezéseket vagy elfogadhatatlan vágási minőséget eredményeznek. A biztonságos és hatékony lézervágási gyakorlat alapja annak megértése, hogy mely anyagkategóriák okozzák ezeket a kedvezőtlen következményeket.
Veszélyes anyagok: Biztonsági szempontból kritikus korlátozások
A lézervágási összeférhetetlenség legsúlyosabb kategóriáját azok az anyagok jelentik, amelyek feldolgozása során keletkező gázok vagy részecskék azonnali vagy kumulatív egészségügyi kockázatot jelentenek a kezelőkre nézve. Ezek a korlátozások nem csupán a legjobb gyakorlatra vonatkozó ajánlások – a legtöbb munkahelyi egészségvédelmi és biztonsági szabályozási keretrendszerben a munkavállalók tudatos kitétele az ilyen anyagok vágása során keletkező kémiai veszélyeknek jogsértést jelent. Minden lézervágást végző kezelőnek és létesítményvezetőnek alaposan meg kell értenie ezt a kategóriát.
PVC és klórtartalmú műanyagok
A polivinil-klorid (PVC) a lézervágás során kerülendő legfontosabb anyag, és a tiltás abszolút. Amikor a PVC-t lézergenerátor sugara melegíti, a polimer gerince lebomlik, és nagy koncentrációban hidrogén-klorid (HCl) gázt szabadít fel. A hidrogén-klorid erősen korrozív hatású – már alacsony koncentrációban is megtámadja a légutak, a szem és a bőr nyálkahártyáját, magasabb koncentrációban pedig tüdőödémát és potenciálisan halálos tüdőkárosodást okozhat. Ugyanilyen kritikus, hogy a hidrogén-klorid nedvesség jelenlétében sósavat képez, amely rendkívüli sebességgel korrodálja a lézervágó gép fém alkatrészeit, tükreit és lencséit – néhány másodpercnyi PVC vágás tartósan károsíthatja az optikai alkatrészeket, amelyek cseréje több ezer dollárba kerülne.
A PVC-t széles körben használják különféle ipari és fogyasztói anyagokban – vinil padlóburkolatokban, jelzőfóliákban, kárpitokban, szigetelőanyagokban, egyes bevonatos szövetekben és bizonyos kábelszigetelésekben –, és nem mindig van egyértelműen címkézve. Minden olyan anyagot, amelyről gyaníthatóan PVC-t tartalmaz, lézervágás előtt meg kell vizsgálni. PVC és hasonló vinilanyagok vágásához a megfelelő szerszámokkal és helyi elszívó szellőztetéssel ellátott CNC marógépek biztonságosabb mechanikus alternatívát kínálnak.
Berillium és berilliumötvözetek
A berilliumfém és a berilliumot tartalmazó ötvözetek – beleértve a berillium-rezet is, amelyet széles körben használnak elektromos érintkezőkben és precíziós rugókban – soha nem szabad lézervágással megmunkálni. Amikor a berilliumot a lézergenerátor által előállított hőmérsékletre hevítik, berillium-oxid részecskéket és füstöket termel, amelyek a legveszélyesebb ismert ipari levegőben lévő szennyező anyagok közé tartoznak. A berillium a Nemzetközi Rákkutató Ügynökség (IARC) által 1. csoportba sorolt rákkeltő anyag, és krónikus berilliumbetegség (CBD) – egy legyengítő és potenciálisan halálos tüdőbetegség – nagyon alacsony szintű berilliumpor-expozícióból is kialakulhat idővel, anélkül, hogy biztonságos alsó küszöbértéket határoztak volna meg véglegesen. A szabványos füstelszívó rendszerek nem megfelelőek a berillium aeroszol szabályozására. A berilliumtartalmú anyagokat vágni kénytelen létesítményeknek vízsugaras vágást kell alkalmazniuk, amely kiküszöböli a hőbomlás veszélyét, vagy a berilliumpor megfelelő műszaki ellenőrzésével történő megmunkálást kell alkalmazniuk.
Szénszál és üvegszál
A szénszállal erősített polimer (CFRP) és az üvegszállal erősített polimer (GFRP) olyan szerkezeti kompozit anyagok, amelyeket egyre inkább használnak a repülőgépiparban, az autóiparban, a sportfelszerelésekben és az ipari alkalmazásokban. Mindkét anyag komoly egészségügyi és minőségi aggályokat vet fel lézervágás során. Amikor a lézergenerátor sugara szénszálas vagy üvegszálas kompozitokat dolgoz fel, egyidejűleg eltávolítja az erősítő szálakat és termikusan lebontja a polimer mátrix gyantát. Az eredmény kettős veszély: a finom belélegezhető szálak – mind a szén, mind az üveg – fizikailag veszélyesek a tüdőre, kombinálva a gyantarendszer bomlástermékeivel, amelyek jellemzően sztirolt, formaldehidet és más illékony szerves vegyületeket tartalmaznak, amelyek mérgezőek, és egyes esetekben rákkeltőek. A CFRP lézerrel vágott élei változó mélységű hőhatásövezetet is mutatnak, amelyben a mátrix gyanta elégett, így csupasz szénszálak maradnak, amelyek csökkentik az él mechanikai szilárdságát – ez a minőségi kérdés különösen aggodalomra ad okot a szerkezeti alkalmazásoknál. A gyémántbevonatú vagy keményfém szerszámokkal ellátott CNC marógépek, hatékony porelszívással kombinálva, a CFRP és GFRP vágásához a legtöbb termelési környezetben az előnyben részesített alternatívát jelentik.
Műbőr és vinil
A műbőrt, a szintetikus bőrt és a vinilbevonatú szöveteket gyakran összekeverik a természetes bőrrel és más lézerkompatibilis anyagokkal, de ezek jellemzően PVC vagy poliuretán alapúak, amelyek lézervágáskor veszélyes bomlástermékeket termelnek. A PVC alapú műbőr a fent leírtak szerint hidrogén-kloridot szabadít fel. A poliuretán alapú műbőr izocianátokat szabadít fel – erősen reaktív vegyi anyagokat, amelyek erős légzőszervi szenzibilizálók, és képesek foglalkozási asztmát kiváltani, néha rendkívül alacsony expozíciós koncentrációk mellett. Az izocianátokra való szenzibilizáció után az egyén súlyos asztmás reakciókat tapasztalhat a foglalkozási expozíciós határértékek alatti koncentrációknál is. Mielőtt bármilyen műbőrt vagy bevont szövetet lézergenerátorral vágna, meg kell erősíteni az alapanyag összetételét. A természetes bőr és az izocianátmentes anyagok lézerkompatibilisek; a PVC és poliuretán hátlapú anyagok nem. A CNC oszcilláló késes vágógépek tiszta, füstmentes alternatívát kínálnak a műbőr és a vinilbevonatú anyagok vágására.
Polisztirol és polipropilén hab
A habanyagokat gyakran kérik lézervágáshoz csomagolási, kijelző- és modellkészítési alkalmazásokban, de nem minden habtípus alkalmas. A polisztirol hab – beleértve a habosított polisztirolt (EPS, közismert nevén hungarocell) – különösen problematikus. Lézergenerátorral hevítve a polisztirol bomlik, sztirol monomert és számos más aromás szénhidrogént szabadítva fel, amelyek közül többet lehetséges vagy valószínű emberi rákkeltő anyagként osztályoznak. A polisztirol lézeres hevítés hatására könnyen meggyullad, és a keletkező láng gyorsan terjedhet a habszerkezeten, tűzveszélyt okozva a gép burkolatán belül. A polipropilén hab kevésbé akut mérgező füstöket termel, mint a polisztirol, de hasonlóan hajlamos megolvadni és újraolvadni, ahelyett, hogy tisztán vágna, ami rossz minőségű élt eredményez, ami miatt a lézervágás hatástalan eljárás, még a biztonsági szempontok alkalmazása előtt is. A CNC marógép vagy az oszcilláló késes vágás az előnyben részesített módszerek a polisztirol és a polipropilén hab esetében.
Epoxi- és fenolgyanták
Az epoxigyanták – amelyeket ragasztóként, bevonatként és számos szálerősítésű kompozit mátrixanyagaként használnak – és a fenolgyanták – amelyeket elektromos laminátumokban, áramköri lapokban és fröccsöntött alkatrészekben használnak – egyaránt veszélyes hőbomlási termékeket termelnek lézergenerátorokkal történő feldolgozás során. Az epoxigyanta bomlása illékony szerves vegyületek komplex keverékét szabadítja fel, beleértve a biszfenol A-t, az epiklórhidrint és különféle reaktív aminokat; számos komponenst szenzibilizálóként vagy potenciális rákkeltőként osztályoznak. A fenolgyanta bomlása formaldehidet, fenolt és más aldehideket és aromás vegyületeket szabad felszabadítani, amelyek tartós expozíciós szinten akut irritációt és rákkeltő hatást fejtenek ki. Az ilyen gyantákat jelentős mennyiségben tartalmazó anyagokat – nyomtatott áramköri lapokat, fenollaminátumokat és számos kompozit alkatrészt – nem szabad lézerrel vágni. A vízsugaras vágás vagy a megfelelő porszabályozással végzett CNC megmunkálás biztonságosabb alternatíva ezeknek az anyagoknak.
A biztonság szempontjából legfontosabb lézervágási korlátozások a PVC-re és klórtartalmú műanyagokra, a berilliumra és berilliumötvözetekre, a szénszálas és üvegszálas kompozitokra, a műbőrre és vinilre, a polisztirolra és polipropilén habra, valamint az epoxi- és fenolgyantát tartalmazó anyagokra vonatkoznak. Mindegyik kémiai melléktermékeket termel lézeres hevítéskor, amelyek súlyos légzőszervi, rákkeltő vagy korrozív veszélyt jelentenek. Ezek a korlátozások nem képezik vita tárgyát – valós és súlyos egészségügyi kockázatokat tükröznek, amelyeket a megfelelő kezelői képzésnek és a létesítménybiztonsági programoknak kifejezetten kezelniük kell, és ezeknél az anyagoknál biztonságos alternatív módszereket, például CNC marást, vízsugaras vágást vagy oszcilláló késes vágást kell fontolóra venni.
Fényvisszaverő és hőhatásoknak kitett anyagok
A lézervágással kapcsolatos inkompatibilitás második kategóriája olyan anyagokat foglal magában, amelyek károsítják magát a lézervágó rendszert, elsősorban a magas optikai visszaverődés révén, amely visszajuttatja a lézerenergiát a sugártovábbító rendszerbe és a lézergenerátorba. Ez a berendezésvédelmi aggály eltér az előző szakaszban tárgyalt kezelői biztonsági aggályoktól, de ugyanolyan fontos a vágórendszer integritása és hosszú élettartama szempontjából.
Nagy fényvisszaverő képességű fémek: réz, sárgaréz és alumínium
A nagy fényvisszaverő képességű fémek – különösen a polírozott réz, sárgaréz és alumínium – jelentős berendezésvédelmi kihívást jelentenek az 1064 nm-en működő száloptikás lézergenerátorok számára. Szobahőmérsékleten és polírozott állapotukban ezek a fémek a beeső lézersugárzás 90-98 százalékát visszaverhetik, ahelyett, hogy elnyelnék azt. A visszavert energia nem egyszerűen eloszlik – jelentős része visszatér a fókuszáló optikán és a nyalábot kiadó rendszeren keresztül magába a lézergenerátorba, ahol károsíthatja a kimeneti szálat, az izolátor alkatrészeit, és súlyos esetekben a lézergenerátor erősítőszálát is. Ez a visszaverődési károsodás katasztrofális és költséges lehet, és a lézergenerátor vagy annak fő részegységeinek cseréjét teheti szükségessé.
Ez nem jelenti azt, hogy ezek a fémek nem lézerrel vághatók – a modern, nagy teljesítményű, visszaverődés elleni védelmi rendszerrel felszerelt száloptikás lézergenerátorok, valamint a réz által jobban elnyelt 532 nm-es hullámhosszú zöld lézergenerátorok megfelelő körülmények között és megfelelő gépkonfigurációkkal hatékonyan képesek feldolgozni ezeket az anyagokat. Azonban a nagy fényvisszaverődésű fémek megfelelő visszaverődés elleni védelem nélküli lézergenerátorokon, vagy megfelelő paraméter-optimalizálás nélkül történő vágása komoly és költséges berendezéskárosodással jár. A 10,6 µm-en működő CO2 lézergenerátorok általában kevésbé hatékonyak fémeken, de nem vannak kitéve ugyanolyan visszaverődési kockázatnak, mint a réz és a sárgaréz. Általános réz- és sárgarézvágáshoz speciális lézerberendezés nélkül a CNC marás vagy a plazmavágás praktikus alternatívát jelent.
Vastag vagy edzett fémek a gép kapacitásán túl
Minden lézervágógépnek van egy névleges maximális vágási vastagsága az egyes anyagtípusokhoz, amelyet a lézergenerátor kimeneti teljesítménye, a sugár minősége és a segédgázrendszer azon képessége határoz meg, hogy olvadt anyagot távolítson el a mély vágásokból. Az ilyen névleges vastagságokat meghaladó anyagok vágására tett kísérlet nemcsak lassabb, durvább vágást eredményez – hiányos behatolást, túlzott salakfelhalmozódást, hőképződést eredményez, amely deformálhatja a munkadarabot és torzíthatja a vágási geometriát, szélsőséges esetekben pedig a segédgáz meggyújthatja a vágásban felhalmozódott olvadt fémet, ami tűzveszélyt okozhat. Az edzett szerszámacélok és a magas ötvözetű acélok további kihívásokat jelentenek: magas széntartalmuk és ötvözőelemeik oly módon változtatják meg az olvadék viselkedését, ami repedt, edzett vágási éleket eredményezhet, amelyek méretpontatlanok és mechanikailag gyengék. Nagyon vastag lemezvágáshoz vagy edzett acélhoz a plazmavágás, a vízsugaras vágás vagy a CNC megmunkálás a megfelelő eljárás alternatívák.
Nagy fényvisszaverő képességű fémek – különösen polírozottak réz, sárgaréz, és alumínium — megfelelő védelmi rendszerek nélküli száloptikás lézergenerátorok visszaverődésének kockázatát jelenthetik, és feldolgozásuk speciális gépkonfigurációkat és paraméter-szakértelmet igényel. A lézergenerátor névleges kapacitásán túlmutató anyagok vágására tett kísérlet a vágási minőség romlását és a potenciális tűzveszélyt kockáztatja. Mindkét esetben alternatív vágási eljárások – CNC marás, plazmavágás vagy vízsugaras vágás – állnak rendelkezésre, és megfelelőek azokhoz az alkalmazásokhoz, amelyek meghaladják a lézervágó rendszer biztonságos üzemi tartományát.
Rossz vágási minőséget eredményező anyagok
A biztonsági és berendezésvédelmi megfontolásokon túl a lézervágási inkompatibilitás harmadik kategóriája olyan anyagokat foglal magában, amelyek egyszerűen nem eredményeznek elfogadható vágási minőséget lézergenerátorral történő feldolgozás esetén, függetlenül attól, hogy mennyire gondosan optimalizálták a paramétereket. Ezeknél az anyagoknál a lézervágás nemcsak veszélyes – hanem a nem megfelelő eszköz a feladathoz.
Bizonyos kerámiák és kövek
A sűrű kerámiák – alumínium-oxid, szilícium-karbid, cirkónium-dioxid – és a természetes kőanyagok, mint például a gránit, a márvány és a homokkő, rendkívül ellenállóak a lézergenerátorok hővágó hatásával szemben. Ezek az anyagok nagyon magas olvadásponttal, nagyon alacsony hővezető képességgel és rideg törési viselkedéssel rendelkeznek, ami rendkívül megnehezíti a szabályozott lézervágást. Ahelyett, hogy tisztán megolvadnának a vágási résben, a kerámia és kő anyagok hőfeszültséget halmoznak fel a lézer kölcsönhatási zónájában, és a koncentrált melegítés repedéseket és lepattogzásokat okoz, amelyek kiszámíthatatlanul terjednek az anyagban. A kapott vágások durvák, pontatlanok, és gyakran repedésekkel vagy rétegződéssel járnak a vágási vonal mellett. Míg az UV hullámhosszon és nagyon nagy impulzusenergiákkal működő speciális lézergenerátorok képesek bizonyos kerámiákat karcolni és mikrovágással ellátni a precíziós elektronikai alkalmazásokban, ezek szűk kivételek, amelyekhez olyan speciális berendezésekre van szükség, amelyek nem találhatók meg az általános célú lézervágó létesítményekben. Kerámia és kő vágásához a vízsugaras vágás és a gyémánttárcsás fűrészvágás a bevált és megbízható eljárásválasztás.
Edzett vagy laminált üveg
A közönséges üveg CO2 lézergenerátorokkal karcolható és vágható, melyeket a 10,6 µm-es üveg jól elnyel. Azonban az edzett üveg – amelynek felületét hőkezelték, hogy nyomófeszültségnek tegyék ki – semmilyen gyakorlati módszerrel nem vágható lézerrel. Az edzett üveg belső feszültségi állapota azt jelenti, hogy bármilyen repedés – beleértve a lézerhevítés által okozott repedéseket is – azonnal és katasztrofálisan terjed az egész üvegtáblán, és a biztonsági üveg jellegzetes apró darabjaira töri azt. A laminált üveg, amely több üvegréteget köt össze közbenső fóliákkal, további kihívásokat jelent, mivel a lézersugárnak át kell haladnia az üvegétől nagyon eltérő abszorpciós képességű közbenső rétegeken. Üvegvágási követelményekhez a hagyományos gyémántkerekes üvegvágó szerszámok, a vízsugaras vágás vagy a szabályozott paraméterek mellett működő speciális üveglézeres megmunkáló berendezések jelentik a megfelelő alternatívákat.
Nyomtatott áramköri lapok
Az összeszerelt formában lévő nyomtatott áramköri lapokat (NYÁK-okat) – elektronikus alkatrészekkel felszerelve – nem szabad lézergenerátorral vágni. A lézervágási folyamat hőenergiája elegendő ahhoz, hogy károsítsa vagy tönkretegye az elektronikus alkatrészeket a vágási zónában és annak közelében. A kondenzátorok, integrált áramkörök és más felületszerelt alkatrészek nem bírják a lézervágással járó helyi hőmérséklet-ingadozásokat, és a NYÁK-on belüli elektromos csatlakozások megszakadhatnak vagy rövidzárlatot okozhatnak a vágási folyamat során. A NYÁK-panel kibontásához – az egyes lapok elválasztásához a gyártópaneltől – speciális, szabályozott, alacsony energiaszinten működő UV-lézergenerátorok használhatók alkatrészek nélküli, csupasz NYÁK-okon, de ez egy precíziós alkalmazás, amely célirányosan épített berendezéseket és gondos paraméterszabályozást igényel. A marógépekkel vagy speciális V-alakú hornyoló és pattintó rendszerekkel történő mechanikus kibontás továbbra is a legszélesebb körben használt módszer az összeszerelt NYÁK-ok szétválasztására.
Bizonyos kerámiák és kövek, edzett és laminált üveg, valamint összeszerelt nyomtatott áramköri lapok olyan anyagok, amelyeknél a lézervágás elfogadhatatlan minőségi eredményeket produkál – repedést, törést vagy alkatrészkárosodást – a paraméterek optimalizálásától függetlenül. Ezek nem olyan anyagok, amelyeket a lézervágás gondos beállítással képes kezelni; olyan anyagok, amelyek esetében a lézervágás alapvetően nem megfelelő eljárás. A vízsugaras vágás, a gyémánttárcsás vágás és a speciális mechanikus panelleválasztó rendszerek a megfelelő alternatívák ezekhez az alkalmazásokhoz.
Anyagok, amelyek különleges óvintézkedéseket igényelnek a teljes elkerülés helyett
Nem minden, lézervágással problémás anyagot kell feltétlenül elkerülni. Számos fontos anyagkategória biztonságosan és hatékonyan lézerrel vágható, ha betartják a megfelelő óvintézkedéseket, megfelelő gépkonfigurációkat használnak, valamint megértik és kezelik az adott anyagra vonatkozó folyamat korlátait. Ez a szakasz azonosítja ezeket az anyagokat és a szükséges óvintézkedéseket.
Bevonatos vagy festett fémek
A felületbevonattal ellátott fémfelületek – horganyzott acél, porszórt acél, eloxált alumínium és festett fémek – általában lézerrel vághatók, de a bevonóanyagot a feldolgozás előtt ellenőrizni kell. A cinkkel bevont horganyzott acél lézervágás során cink-oxid füstöket termel, amelyek akut veszélyesek – jelentős expozíciós szintek esetén fémfüstlázat okoznak –, és robusztus füstelszívást, valamint nagy volumenű alkalmazások esetén további légzésvédelmi intézkedéseket igényelnek. A krómvegyületeket – különösen a hatvegyértékű krómot, egy erős rákkeltő anyagot – tartalmazó porbevonatok és festékek esetében a vágást króm aeroszolra minősített elszívórendszerekkel kell végezni, és a légköri monitorozásnak meg kell erősítenie az expozíciós szinteket a szabályozási határértékek alatt. Az eloxált alumínium általában biztonságosabb, mivel az eloxált réteg tisztán levállik minimális veszélyes melléktermékkel, de a vastag eloxált rétegeken keresztüli vágás minősége paraméter-módosítást igényelhet.
Kezelt vagy kompozit fatermékek
A természetes tömörfa az egyik legszélesebb körben és legsikeresebben lézerrel CO2 lézergenerátorokkal vágott anyag. Számos faanyagból származó termék esetében azonban óvintézkedésekre van szükség. A közepes sűrűségű farostlemez (MDF) karbamid-formaldehid gyanta kötőanyagokat tartalmaz, amelyek formaldehidet szabadítanak fel a lézergenerátor hevítésekor – a formaldehid ismert emberi rákkeltő anyag és erős légzőszervi irritáló hatású. Az MDF vágásához hatékony füstelszívás szükséges megfelelő szűrőközeggel, a nagy volumenű MDF vágási műveletekhez pedig légköri monitorozás és légzésvédelmi programok szükségesek. A formaldehid alapú ragasztókat tartalmazó rétegelt lemez hasonló aggályokat vet fel, bár az expozíció általában alacsonyabb egységnyi területre vetítve, mint az MDF esetében. A nyomáskezelt faanyagot – réz-króm-arzén (CCA) vagy más tartósítószerekkel impregnált fát – nem szabad lézerrel vágni a tartósítószer bomlástermékeinek speciális értékelése nélkül, mivel az arzén- és krómvegyületek erősen mérgezőek. A CNC marógépek jól alkalmasak MDF és kezelt fa vágására a hőbomlás veszélye nélkül.
Bizonyos orvosi minőségű műanyagok
Az orvosi minőségű műanyagok – beleértve azokat is, amelyeket implantátumok vagy eszközök alkalmazásához speciális stabilizátorokkal és adalékanyag-csomagokkal állítanak elő – olyan vegyületeket tartalmazhatnak, amelyek lézervágáskor veszélyes melléktermékeket képeznek, még akkor is, ha az alappolimer elfogadható lenne. A szilikon például szilícium-dioxid részecskéket termel lézervágáskor – ez inkább kellemetlen por, mint akut toxikus vegyület, de olyan, amely elszívást igényel. A PTFE (politetrafluoretilén vagy teflon) perfluorált bomlástermékeket termel, ha a bomlási hőmérséklete fölé hevítik – amelyek közül néhány már nagyon alacsony koncentrációban is akut toxikus –, és speciális biztonsági értékelés nélkül nem szabad lézerrel vágni. Az olyan orvostechnikai eszközök alkalmazásainál, ahol az anyag nyomon követhetősége és a folyamat validálása szükséges, a lézervágási folyamat paramétereit hivatalosan validálni kell, és a füstképződési profilt konkrétan jellemezni kell a szabályozási megfelelés biztosítása érdekében.
A bevonatos fémek, a kezelt faanyagok és bizonyos orvosi minőségű műanyagok megfelelő óvintézkedések mellett – beleértve a hatékony füstelszívást, a légzésvédelmet, ahol szükséges, és a paraméterek validálását – lézerrel vághatók, a teljes elkerülés helyett. A legfontosabb követelmény minden esetben az anyagösszetétel és a lézeres hevítés alatt álló bomlástermékeinek megalapozott értékelése, ahelyett, hogy kizárólag az alapanyag kategóriája alapján általános elfogadást vagy elutasítást végeznének. Kétség esetén a CNC marás továbbra is megbízható, füstmentes alternatívát kínál ezen anyagok közül soknak.
Biztonságos alternatívák a korlátozott anyagok helyett
A lézervágásra alkalmatlan anyagok esetében szinte mindig létezik egy vagy több alternatív vágási eljárás, amelyek hatékony, biztonságosabb és gyakran jobb minőségű feldolgozási eredményeket biztosítanak. Ha megértjük, hogy mely alternatívákat érdemes választani a különféle korlátozott anyagokhoz, az segít a feldolgozóüzemeknek kielégíteni a sokszínű ügyféligényeket, miközben elkerülik az üzemeltetőkre leselkedő elfogadhatatlan kockázatokat.
A vízsugaras vágás – amely nagynyomású vízáramot (általában abrazív gránáttal keverve) használ az anyagok hőtermelés nélküli vágására – a legszélesebb körben elterjedt alternatíva azoknál az anyagoknál, ahol a lézervágás tilos a hőbomlás vagy a hő okozta repedésekre való hajlam miatt. Mivel a vágási zónában nem keletkezik hő, a vízsugaras vágás megakadályozza a kémiai bomlási reakciókat, amelyek biztonsági kockázatot jelentenek olyan anyagok lézeres vágásakor, mint a PVC, berillium, szénszál, epoxigyanták és hasonló anyagok. A vízsugaras vágás gyakorlatilag bármilyen anyagot képes feldolgozni – beleértve a kerámiát, a követ, az edzett üveget, a kompozitokat és a vastag fémlemezeket –, kiváló élminőségű vágásokat eredményezve, és egyáltalán nincs hőhatásövezet. Fő korlátai, hogy vékony lemezanyagok feldolgozásakor lassabb, mint a lézervágás, és a vágási folyamat nedves iszapot – munkadarab-törmelék és abrazív anyag keverékét – hoz létre, amely speciális gyűjtést és ártalmatlanítást igényel.
A CNC marógépek – amelyek forgó vágószerszámokat használnak az anyag mechanikus eltávolítására – kiváló alternatívát jelentenek faanyagok (beleértve az MDF-et és a rétegelt lemezt), műanyagok (beleértve a PVC-t és a polikarbonátot), kompozit panelek, habanyagok (beleértve a polisztirolt és a poliuretánt) és lágy fémek megmunkálására. A CNC marási folyamat nem okozza az alapanyag hőbomlását, és nem termel veszélyes melléktermékeket; a mechanikus vágási művelet azonban port és törmeléket termel, ami hatékony porgyűjtő és -elszívó rendszer használatát teszi szükségessé. Termékkínálatunkban a CO2 lézervágás kiváló kiegészítője a szálas lézervágásnak; kifejezetten nemfémes anyagok – például akril, természetes bőr, gumi és kezeletlen fa – vágására tervezték, és kiváló minőségű vágásokat biztosít tiszta vágásokkal és automatikusan lezárt élekkel azoknál a szerves anyagoknál, amelyek nem alkalmasak szálas lézeres megmunkálásra. Műbőr, vinil anyagok és különféle habanyagok – különösen azoknál az anyagoknál, amelyek nem alkalmasak lézervágásra – esetében a CNC oszcilláló késes vágórendszerek precíziós vágási megoldást kínálnak, amelyek nem termelnek hőt. Ennek következtében olyan iparágakban, mint a feliratozás, a csomagolás és a nyomtatás, valamint a textil- és ruházati ipar, ez a rendszer vált a rugalmas anyagok és kompozit panelek feldolgozásának előnyben részesített módszerévé.
Vízsugaras vágás, CNC gravírozás, speciális CO2 lézervágás nemfémes anyagokhoz, valamint CNC oszcilláló késes vágás – ez a négy eljárás együttesen biztonságos és hatékony alternatív feldolgozási megoldásokat kínál a “szálas lézervágásra alkalmatlannak” ítélt különféle anyagkategóriák számára. A megfelelő alternatíva kiválasztásához a folyamatot az adott anyagokhoz, a kívánt vágási minőséghez, a termelési mennyiséghez és a gazdasági korlátokhoz kell igazítani – ezt a feladatot az AccTek által kínált szakértői alkalmazásértékelési szolgáltatások könnyítik meg.
Hogyan azonosítsuk az ismeretlen anyagokat lézervágás előtt?
Valós termelési környezetben a kezelők gyakran olyan anyagokkal találkoznak, amelyek nincsenek teljesen jellemezve – jelöletlen készlet, ügyfél által szállított anyagok, újrahasznosított vagy felesleges anyagok, valamint olyan kompozitok, amelyek pontos összetétele nincs dokumentálva. A lézervágás előtti ismeretlen anyagok azonosítására szolgáló megbízható gyakorlatok kidolgozása alapvető biztonsági fegyelem.
Égésvizsgálat és anyagazonosítás
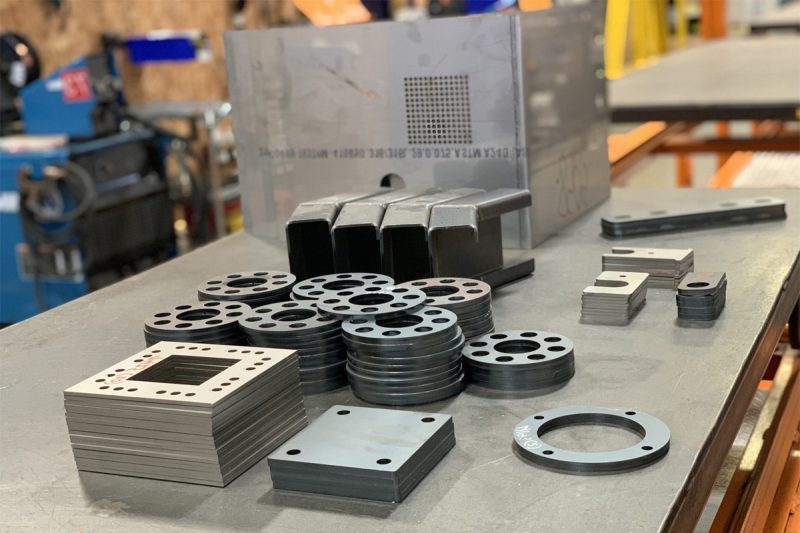
Egy ellenőrzött égéspróba – amelynek során az ismeretlen anyag egy kis mintáját a lézervágó gépen kívüli lángforrásnak tesszük ki, és megfigyeljük a láng, a füst és a szag jellemzőit – hasznos kezdeti szűrővizsgálati információkat szolgáltathat. A PVC és a klórtartalmú műanyagok jellegzetes sárgászöld lángot bocsátanak ki, és éles, csípős sósavszagot árasztanak. A poliuretán összetettebb szagot és fekete füstöt bocsát ki. A poliészter és a nejlon különböző lángszínekkel ég, és jellegzetes szagokat bocsát ki, amelyeket a tapasztalt kezelők megtanulhatnak megkülönböztetni. Az égéspróba azonban komoly korlátokkal rendelkezik: megköveteli, hogy a kezelő érintkezzen a minta égéstermékeivel, és nem biztosítja az összetett kompozitok vagy ismeretlen adalékanyag-csomagok végleges azonosítását. Az égéspróba csak előzetes szűrőeszközként használható, és minden olyan anyagot, amely az égéspróba során klór, izocianát vagy más korlátozott vegyületek jeleit mutatja, azonnal el kell utasítani lézervágásra.
Biztonsági adatlapok megtekintése
A lézervágásra való alkalmasság megerősítésének legmegbízhatóbb módja az adott anyag gyártójától származó biztonsági adatlap (SDS) megtekintése. Az SDS dokumentumok – amelyeket az OSHA veszélykommunikációs szabványa és a globálisan azzal egyenértékű előírások írnak elő – azonosítják az anyag kémiai összetételét, és felsorolják az anyag hevítésekor keletkező hőbomlási termékeket. Az SDS 5. szakasza (tűzvédelmi intézkedések) és 10. szakasza (stabilitás és reakcióképesség) a lézervágás értékeléséhez legfontosabb szakaszok. Ha az SDS hidrogén-kloridot, izocianátokat, berilliumvegyületeket, formaldehidet vagy más korlátozott vegyületeket sorol fel hőbomlási termékként, az anyagot tilos lézerrel vágni. Az SDS dokumentumok beszerzése az anyagszállítótól bármilyen új vagy nem jellemzett anyag feldolgozása előtt egyszerű és rendkívül megbízható biztonsági gyakorlat.
Fontos megjegyezni, hogy a biztonsági adatlapok (SDS) részletességi szintje jelentősen eltér a hőbomlási termékek tekintetében. Egyes biztonsági adatlapok átfogó listát tartalmaznak a bomlási melléktermékekről a hozzájuk tartozó expozíciós határértékekkel együtt; mások csak általános állításokat tartalmaznak, például: “a hőbomlás mérgező gázokat termelhet”, amelyek kevés konkrét útmutatást nyújtanak. Ha a biztonsági adatlap (SDS) nem kellően részletes ahhoz, hogy megerősítse az anyag lézervágásra való biztonságosságát, a megfelelő válasz az, hogy közvetlenül az anyag gyártójával kell kapcsolatba lépni a konkrétabb hőbomlási adatokért, vagy az anyagot potenciálisan veszélyesként kell kezelni, és alternatív vágási eljárást kell választani. Az anyagbiztonság bizonyításának terhe a kezelőt terheli – egy homályos vagy hiányos biztonsági adatlap nem elegendő alap annak feltételezésére, hogy egy anyag biztonságosan lézervágható.
Mikor kell szakemberhez fordulni
Néhány anyagazonosítási és biztonsági értékelési kérdés meghaladja a tipikus lézervágó kezelők és létesítményvezetők rendelkezésére álló ismereteket és eszközöket. Amikor egy anyag összetétele valóban ismeretlen, és nem állapítható meg a címkézésből vagy a biztonsági adatlapból (SDS), amikor egy anyag gyaníthatóan veszélyes összetevőket tartalmaz, de a bizonyítékok nem egyértelműek, vagy amikor egy létesítmény először fontolgatja egy új anyagkategória lézervágását, a megfelelő intézkedés egy képzett ipari higiénikus vagy munkaegészségügyi szakemberrel való konzultáció. Ezek a szakemberek megszervezhetik az anyagminták laboratóriumi elemzését, felmérhetik a meglévő füstelszívó és szellőztető rendszerek megfelelőségét a javasolt alkalmazáshoz, és elkészíthetik a dokumentált biztonsági értékelést, amelyet a szabályozási megfelelés és a kellő gondossági követelmények megkövetelhetnek.
A lézervágás előtti anyagazonosításnak többszintű megközelítést kell követnie: első lépésként vizuális ellenőrzés és címkézési felülvizsgálat, a nem jellemzett anyagok előzetes szűrőeszközeként égetésvizsgálat, a biztonsági adatlapok felülvizsgálata végleges kémiai értékelési módszerként, valamint professzionális ipari higiéniai konzultáció összetett vagy nagy téttel bíró anyagértékelési kérdések esetén. Egyetlen anyagot sem szabad lézerrel vágni anélkül, hogy legalább ésszerű alappal bíznánk a folyamattal való kémiai kompatibilitásában.
A biztonságos lézervágási műveletek legjobb gyakorlatai
Még akkor is, ha az anyagokat helyesen azonosítják, és az inkompatibilis anyagokat kizárják a lézervágásból, a biztonságos üzemi feltételek fenntartása folyamatos figyelmet igényel a füstelszívásra, a személyi védőfelszerelésekre és a gépi biztonsági rendszerekre. Ez a szakasz összefoglalja azokat a legjobb üzemeltetési gyakorlatokat, amelyek a biztonságos lézervágás alapját képezik bármilyen termelési környezetben.
Szellőztetési és füstelszívási követelmények
A hatékony füstelszívás az elsődleges mérnöki szabályozás a bármilyen anyag lézervágása során keletkező vegyi és részecske veszélyek kezelésére. Az elszívórendszert úgy kell méretezni, hogy a füstöket a keletkezésük helyén – a gép burkolatán belül – felfogja, mielőtt azok a tágabb létesítményi környezetbe juthatnának. Az elszívó légáramnak elegendőnek kell lennie a befogási sebesség fenntartásához a vágási zónában, még akkor is, ha az anyagtípus, a vágási sebesség és a lézergenerátor teljesítménye a különböző munkáknál eltérő. A szűrőrendszernek meg kell felelnie a jelenlévő specifikus veszélyeknek: a HEPA szűrő felfogja a finom részecskéket; az aktív szénszűrő adszorbeálja az illékony szerves vegyületeket; és speciális szűrőközegekre van szükség a savas gázokhoz, például a hidrogén-kloridhoz. A szűrőközeget ütemterv szerint kell cserélni – az eltömődött szűrő kevés védelmet nyújt, miközben működőképesnek tűnik. Azokban a létesítményekben, amelyek különböző füstprofilú anyagokat vágnak, a rendszeresen tesztelt teljesítményű, többlépcsős szűrőrendszer a megfelelő szabvány.
A füstelszívó rendszerek teljesítményét rendszeresen ellenőrizni kell – nem szabad feltételezni, hogy megfelelőek pusztán azért, mert a rendszer működik. A légáramlás mérése az elszívási ponton, a szűrőnyomás-különbség ellenőrzése a szűrő terhelésének jelzőjeként, valamint a nagy kockázatú alkalmazásokban az időszakos légköri mintavétel annak ellenőrzésére, hogy a szennyezőanyag-koncentrációk a foglalkozási expozíciós határértékek alatt maradnak, azok az ellenőrző intézkedések, amelyek a füstelszívó rendszert passzív telepítésből aktívan kezelt mérnöki szabályozóvá alakítják. Azoknak a létesítményeknek, amelyek ugyanazon a gépen különféle anyagokat vágnak, nyilvántartást kell vezetniük arról, hogy mely anyagokat értékelték füstveszély szempontjából, és milyen elszívási intézkedésekre van szükség mindegyikhez, lehetővé téve a kezelők számára, hogy ellenőrizzék a konfigurált elszívó rendszer megfelelőségét, mielőtt bármilyen új vágási feladatot megkezdenének.
Egyéni védőeszközök
A személyi védőfelszerelés másodlagos védelmi vonalként szolgál, ha a műszaki szabályozások nem zárják ki teljesen a levegőben terjedő veszélyeket. Lézerminőségű védőszemüveget – amelynek optikai sűrűsége és hullámhossztartománya megfelel az adott lézergenerátor típusának – kell viselni minden olyan eljárás során, amely közvetlen vagy visszavert lézersugárzásnak való kitettséggel járhat, beleértve a beállítást, a karbantartást és a nyitott burkolattal végzett műveleteket. Légzésvédelemnek – a jelenlévő specifikus veszélyeknek megfelelő patronokkal ellátott félálarcos légzésvédőnek – kell rendelkezésre állnia és viselnie kell olyan műveletek végrehajtásakor, amelyek magas füstkoncentrációt generálnak, beleértve a szűrőcserét, a burkolat tisztítását és az ismert füstveszélyes anyagok vágását. A hőálló kesztyűk védenek a frissen vágott alkatrészek okozta égési sérülések ellen, amelyek a vágás után több percig is jelentős hőt tarthatnak vissza. A biztonsági lábbeli véd a leeső lemezdarabok és kész alkatrészek veszélye ellen.
Gépburkolatok és reteszelőrendszerek
A lézervágó gép biztonsági burkolatát – amely a lézersugárzást a vágási zónán belül tartja, és megakadályozza a kezelő hozzáférését működés közben – jó állapotban kell tartani, és soha nem szabad kiiktatni vagy megkerülni. A biztonsági reteszek, amelyek leállítják a lézergenerátort, amikor a burkolat paneleit kinyitják vagy eltávolítják, kritikus védelmi rendszerek, amelyeket rendszeresen ellenőrizni kell, és azonnal meg kell javítani, ha nem működőképesnek találják. Azokban a létesítményekben, ahol több lézervágó gép működik egyszerre, a kumulatív füstterhelést és a zajszintet létesítményi szinten kell kezelni az általános szellőztetési tervezéssel és akusztikai szabályozással, az egyes gépeknél biztosított gépszintű elszívás mellett.
A biztonságos lézervágási műveletek három egymással összefüggő védelmi rétegtől függenek: a vágandó anyaghoz méretezett és szűrt hatékony füstelszívástól, a kezelők és a karbantartó személyzet megfelelő személyi védőfelszerelésétől, valamint a megfelelően karbantartott gépburkolatoktól és biztonsági reteszelő rendszerektől. Ezeket a védelmeket aktívan kell kezelni és rendszeresen ellenőrizni – nem szabad egyszeri telepítésekként kezelni, amelyekről folyamatos ellenőrzés és karbantartás nélkül feltételezhető, hogy megfelelően működnek.
Következtetés
Ez a cikk átfogó útmutatót nyújtott azokról az anyagokról, amelyeket nem szabad lézervágóval vágni – kitérve a kezelő egészségét védő, biztonságkritikus korlátozásokra, a lézervágó rendszert védő berendezésvédelmi szempontokra, a bizonyos anyagokat eleve alkalmatlanná tevő minőségi korlátozásokra, valamint a határeseti anyagok biztonságos kezelését lehetővé tevő óvintézkedésekre.
A központi üzenet világos: a lézervágás egy hatékony és sokoldalú technológia, de nem univerzális vágási megoldás. A PVC és a klórtartalmú műanyagok, a berillium és ötvözetei, a szénszálas és üvegszálas kompozitok, a műbőr és vinil, a polisztirol és polipropilén hab, valamint az epoxi- és fenolgyanták mind veszélyes hőbomlási termékeket termelnek, amelyek komoly egészségügyi kockázatot jelentenek a kezelők számára – olyan kockázatokat, amelyeket a szabványos füstelszívó rendszerek nem szabályoznak megfelelően, és amelyek bizonyos esetekben visszafordíthatatlan károsodást okozhatnak magában a lézervágó gépben is. A gép névleges vágási kapacitásán túlmutató, erősen fényvisszaverő fémek és anyagok berendezésvédelmi kockázatot jelentenek, amelyek következményei az optikai alkatrészek költséges károsodásától a lézergenerátor meghibásodásáig terjednek. Bizonyos kerámiák, edzett üveg és összeszerelt nyomtatott áramköri lapok egyszerűen nem produkálnak elfogadható vágási minőséget lézeres feldolgozási körülmények között, függetlenül a paraméterek optimalizálásától.
Minden korlátozott anyaghoz léteznek biztonságos és hatékony alternatív vágási eljárások – vízsugaras vágás hőérzékeny és nehezen vágható anyagokhoz, CNC marógépek faanyagokhoz, műanyagokhoz és kompozitokhoz, CO2 lézervágás nemfémes anyagokhoz, például akrilhoz és természetes bőrhöz, valamint CNC oszcilláló késes vágás rugalmas anyagokhoz és műbőrhöz. Ezen alternatívák elérhetősége azt jelenti, hogy a lézervágási korlátozások nem jelentenek termelési korlátozásokat, hanem inkább azt a követelményt jelentik, hogy a folyamatot megfelelően kell összehangolni az anyaggal, ami a minőségi gyártási gyakorlat alapja.
Ugyanolyan fontos tudni, hogy mit nem szabad vágni, mint tudni, hogy mit tud vágni egy lézergenerátor. Azok a kezelők és létesítményvezetők, akik alapos ismereteket szereznek az anyagok kompatibilitásáról, befektetnek a szisztematikus anyagazonosítási gyakorlatokba, és hatékony biztonsági rendszereket tartanak fenn, következetesen elérik a kezelő biztonságának, a berendezések hosszú élettartamának és a vágási minőségnek azt a kombinációját, amely a lézervágást azzá a rendkívül produktív és kereskedelmileg értékes eljárássá teszi, amire képes.
Lézervágási megoldások igénylése
A lézervágással összeegyeztethetetlen anyagok – és ezeknek az anyagoknak megfelelő alternatív eljárások – megértése az analitikai kiindulópont egy teljes vágási kapacitás kiépítéséhez, amely biztonságosan és hatékonyan lefedi a termelési igények teljes skáláját. A megfelelő berendezéspartner segíthet eligazodni ezekben a lehetőségekben az alkalmazási szakértelmével és a termékkínálatával, hogy a munkafolyamatban szereplő minden anyaghoz a megfelelő folyamatot illessze.
AccTek Laser egy professzionális lézerberendezés-gyártó, amely több mint egy évtizedes tapasztalattal rendelkezik, és ipari ügyfeleket szolgál ki számos ágazatban és anyagban. Termékportfóliója a következőket foglalja magában: szálas lézervágó gépek 1500 W-tól 20 kW-ig és afelett nagy sebességű precíziós fémvágáshoz; CO2 lézervágó gépek nemfémes anyagokhoz, beleértve az akrilt, a természetes bőrt, a fát, a gumit és a szövetet, ahol a 10,6 µm-es hullámhossz kiváló élminőséget biztosít; CNC marógép olyan gépek, amelyek alkalmasak faipari termékek, többek között MDF és rétegelt lemez, műszaki műanyagok és kompozit panelek feldolgozására, ahol a mechanikus vágás elkerüli a lézeres megmunkálás hőbomlási veszélyeit; lézeres jelölőgépek, lézeres hegesztőgépek, és lézeres tisztítógépek amelyek kiterjesztik a lézeres megmunkálási képességet a teljes gyártási munkafolyamatra. Minden rendszer világszerte elismert márkák kiváló minőségű, CE és FDA szabványoknak megfelelő lézergenerátoraira épül, és teljes életciklusú szervizkeretrendszer támogatja, amely magában foglalja az értékesítés előtti alkalmazáskonzultációt, a professzionális telepítést és üzembe helyezést, az átfogó kezelői képzést, a versenyképes alkatrészellátást és a reagáló értékesítés utáni műszaki támogatást. Akár olyan lézergenerátorra van szüksége az alkalmazásnak, amely maximalizálja a fémforgácsolás termelékenységét, akár egy CO2-rendszerre, amely kiemelkedő minőséget biztosít nemfémes anyagokon, akár egy CNC-marógépre, amely biztonságosan kezeli a lézervágással nem kezelhető fa és kompozit anyagokat, az alkalmazásmérnöki csapat felkészült arra, hogy a megfelelő megoldást ajánlja – és támogassa azt a teljes produktív élettartama alatt.
Elérhetőség
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 A zóna, Lunzhen ipari zóna, Yucheng város, Shandong tartomány.
Szerezzen lézeres megoldásokat