

Materiały, których nie można ciąć maszynami do cięcia laserowego
Cięcie laserowe to jedna z najdokładniejszych, najwydajniejszych i najbardziej wszechstronnych technologii obróbki materiałów dostępnych we współczesnym przemyśle wytwórczym. Skupiając skoncentrowaną wiązkę lasera na powierzchni przedmiotu obrabianego, systemy cięcia laserowego mogą przecinać metale, tworzywa sztuczne, drewno, kompozyty i szeroką gamę innych materiałów z szybkością i dokładnością, jakiej nie dorównują mechaniczne metody cięcia. Bezkontaktowość, minimalna szerokość szczeliny cięcia oraz możliwość cięcia skomplikowanych geometrii bezpośrednio z plików cyfrowych sprawiły, że cięcie laserowe stało się niezbędnym procesem w wielu branżach, od przemysłu lotniczego i motoryzacyjnego, po oznakowanie, meblarstwo, modę i produkcję rzemieślniczą.
Cięcie laserowe nie jest jednak uniwersalnym rozwiązaniem dla każdego materiału. Ta sama wysoka gęstość energii, która sprawia, że cięcie laserowe jest tak skuteczne w obróbce kompatybilnych materiałów, może prowadzić do niebezpiecznych skutków, jeśli zostanie zastosowane do materiałów nieodpowiednich. Gdy wiązka lasera trafia w określone materiały, oddziaływanie termiczne nie tylko topi lub całkowicie odparowuje obrabiany przedmiot, ale także wyzwala reakcje rozkładu chemicznego, które uwalniają toksyczne, żrące lub rakotwórcze gazy i cząstki stałe do środowiska pracy. W innych przypadkach materiał fizycznie uszkadza sam system cięcia laserowego poprzez odbicie wiązki w stronę układu optycznego lub generatora laserowego. W jeszcze innych sytuacjach materiał po prostu nie zapewnia akceptowalnej jakości cięcia — zwęgla się, pęka, topi w sposób niekontrolowany lub odkształca się w sposób, który sprawia, że cięcie laserowe jest niewłaściwym wyborem, niezależnie od względów bezpieczeństwa.
Zrozumienie, które materiały należą do tych kategorii objętych ograniczeniami – i dlaczego dokładnie są objęte ograniczeniami – to nie tylko ciekawostka techniczna. To konieczność bezpieczeństwa dla każdego, kto obsługuje maszyna tnąca laserem, wymóg zarządzania jakością dla każdego zakładu produkującego części zgodnie ze specyfikacją oraz obowiązek przestrzegania przepisów w miejscach pracy podlegających przepisom bezpieczeństwa i higieny pracy. Cięcie zabronionych materiałów, nawet krótkotrwałe i nieumyślne, może narazić operatorów na zagrożenia chemiczne, których skutki mogą być ostre i natychmiast widoczne lub przewlekłe i kumulujące się przez miesiące i lata narażenia. Może to również spowodować unieważnienie gwarancji na sprzęt, uszkodzenie drogich komponentów optycznych i produkcję części niespełniających norm jakości.
Niniejszy artykuł stanowi kompleksowy, uporządkowany przewodnik po materiałach, których nie należy ciąć laserem. Omówiono w nim materiały niebezpieczne, które stanowią najpoważniejsze zagrożenie dla bezpieczeństwa, materiały odblaskowe i odporne termicznie, które stwarzają ryzyko uszkodzenia sprzętu, materiały, które zapewniają niską jakość cięcia niezależnie od optymalizacji parametrów, oraz materiały, które wymagają specjalnych środków ostrożności, a nie całkowitego unikania. Omówiono również, jak identyfikować nieznane materiały przed cięciem, najlepsze praktyki dotyczące bezpiecznego cięcia laserowego oraz jak wybierać alternatywne metody cięcia materiałów niekompatybilnych z obróbką laserową.
Spis treści
Jak cięcie laserowe oddziałuje na materiały
Zanim przejdziemy do omówienia materiałów, których nie należy ciąć laserowo, warto zrozumieć zasady fizyczne rządzące interakcjami cięcia laserowego z dowolnym materiałem — i dlaczego te interakcje mogą prowadzić do niebezpiecznych lub niedopuszczalnych wyników w przypadku niektórych typów materiałów.
Podstawowa mechanika oddziaływania lasera z materiałem
Gdy skupiona wiązka lasera uderza w powierzchnię materiału, materiał pochłania padającą energię fotonów i przekształca ją w ciepło w niezwykle małej objętości z niezwykle dużą szybkością. W przypadku materiałów, które są dobrze dopasowane do długości fali generatora laserowego i których właściwości termiczne umożliwiają kontrolowane topienie lub parowanie, proces ten zapewnia czyste i precyzyjne szczeliny, z których słynie cięcie laserowe. Materiał w punkcie ogniskowym topi się lub paruje, a strumień gazu wspomagającego wyrzuca stopiony lub odparowany materiał ze szczeliny, a otaczający materiał pozostaje w dużej mierze nienaruszony, ponieważ energia jest tak skoncentrowana, a interakcja tak krótka.
Problem pojawia się, gdy reakcją materiału na to szybkie, intensywne nagrzewanie nie jest proste topienie lub parowanie, lecz rozkład chemiczny. Wiele polimerów organicznych, kompozytów i materiałów powlekanych zawiera struktury molekularne, które pod wpływem nagrzewania laserowego rozpadają się na związki chemiczne, które są znacznie bardziej niebezpieczne niż materiał wyjściowy. Polichlorek winylu uwalnia gazowy chlorowodór. Niektóre żywice epoksydowe uwalniają izocyjaniany i inne reaktywne związki organiczne. Kompozyty z włókna węglowego uwalniają drobne, respirabilne cząstki węgla oraz produkty rozkładu żywicy. Te produkty uboczne powstają w strefie cięcia laserowego w wysokim stężeniu i są natychmiast dostępne do wdychania przez operatora – nawet przy zainstalowanych systemach odciągu oparów – jeśli system odciągu nie jest specjalnie zaprojektowany i przystosowany do danego niebezpiecznego związku.
Dlaczego niektóre materiały są niekompatybilne z cięciem laserowym
Niezgodność materiałów z cięciem laserowym dzieli się na trzy odrębne kategorie. Niezgodność bezpieczeństwa dotyczy materiałów, których produkty rozkładu termicznego zawierają związki toksyczne, żrące lub rakotwórcze, stanowiące niedopuszczalne zagrożenie dla zdrowia operatorów i innych osób w zakładzie. Niezgodność sprzętu dotyczy materiałów, które uszkadzają sam system cięcia laserowego — zazwyczaj poprzez wysokie odbicie optyczne, które powoduje powrót energii lasera przez system dostarczania do generatora laserowego, lub poprzez generowanie przewodzących lub ściernych zanieczyszczeń, które zanieczyszczają elementy optyczne. Niezgodność jakościowa dotyczy materiałów, które nie zapewniają akceptowalnych rezultatów cięcia niezależnie od optymalizacji parametrów — czy to z powodu pękania pod wpływem naprężeń cieplnych, topienia się i ponownego stapiania przed zestaleniem, nadmiernego zwęglania, czy też rozwarstwiania i degradacji w sposób, który sprawia, że cięcie laserowe jest nieodpowiednim wyborem.
Skuteczność cięcia laserowego zależy od kontrolowanej interakcji termicznej między skupioną wiązką a materiałem obrabianym. Kiedy ta interakcja powoduje rozkład chemiczny zamiast czystego odparowania lub stopienia, może to prowadzić do powstawania toksycznych lub żrących produktów ubocznych, które zagrażają operatorom, uszkadzają sprzęt lub powodują niedopuszczalną jakość cięcia. Zrozumienie, które kategorie materiałów powodują te niekorzystne skutki, stanowi podstawę bezpiecznego i efektywnego cięcia laserowego.
Materiały niebezpieczne: ograniczenia krytyczne dla bezpieczeństwa
Najpoważniejszą kategorią niezgodności w zakresie cięcia laserowego są materiały, których obróbka generuje gazy lub cząstki stałe stanowiące bezpośrednie lub kumulujące się zagrożenie dla zdrowia operatorów. Ograniczenia te nie są jedynie zaleceniami dotyczącymi najlepszych praktyk — w większości przepisów dotyczących bezpieczeństwa i higieny pracy świadome narażanie pracowników na zagrożenia chemiczne generowane podczas cięcia tych materiałów stanowi naruszenie prawa. Każdy operator i kierownik zakładu zajmujący się cięciem laserowym musi dogłębnie rozumieć tę kategorię.
PVC i tworzywa sztuczne zawierające chlor
Polichlorek winylu (PCW) to najważniejszy materiał, którego należy unikać podczas cięcia laserowego, a zakaz ten jest bezwzględny. Pod wpływem ciepła z generatora laserowego PCW, szkielet polimeru ulega rozkładowi i uwalnia chlorowodór (HCl) w wysokim stężeniu. Chlorowodór jest silnie żrący — atakuje błony śluzowe dróg oddechowych, oczy i skórę nawet przy niskich stężeniach, a przy wyższych stężeniach może powodować obrzęk płuc i potencjalnie śmiertelne uszkodzenie płuc. Co równie ważne, chlorowodór w obecności wilgoci tworzy kwas solny, który koroduje metalowe elementy, lustra i soczewki lasera z niezwykłą szybkością — kilka sekund cięcia PCW może trwale uszkodzić elementy optyczne, których wymiana kosztuje tysiące dolarów.
PVC jest szeroko stosowany w różnych materiałach przemysłowych i konsumenckich – wykładzinach winylowych, foliach do oznakowania, tapicerce, uszczelkach, niektórych tkaninach powlekanych i niektórych izolacjach kabli – i nie zawsze jest wyraźnie oznakowany. Każdy materiał, co do którego istnieje podejrzenie, że zawiera PVC, musi zostać sprawdzony przed cięciem laserowym. Do cięcia PVC i podobnych materiałów winylowych, frezarki CNC z odpowiednim oprzyrządowaniem i lokalną wentylacją wyciągową stanowią bezpieczniejszą alternatywę mechaniczną.
Beryl i stopy berylu
Beryl metaliczny i stopy zawierające beryl – w tym miedź berylowa, która jest szeroko stosowana w stykach elektrycznych i sprężynach precyzyjnych – nigdy nie powinny być poddawane obróbce laserowej. Podgrzanie berylu do temperatur generowanych przez generator laserowy powoduje powstawanie cząstek tlenku berylu i oparów, które należą do najniebezpieczniejszych znanych zanieczyszczeń powietrza przemysłowego. Beryl jest czynnikiem rakotwórczym grupy 1 sklasyfikowanym przez Międzynarodową Agencję Badań nad Rakiem (IARC), a przewlekła choroba berylowa (CBD) – wyniszczająca i potencjalnie śmiertelna choroba płuc – może rozwinąć się w wyniku długotrwałego narażenia na bardzo niskie poziomy pyłu berylowego, bez ostatecznego ustalenia bezpiecznego dolnego progu. Standardowe systemy odciągu oparów nie są wystarczające do kontroli aerozolu berylowego. Zakłady, w których konieczne jest cięcie materiałów zawierających beryl, powinny stosować cięcie strumieniem wody, które eliminuje zagrożenie rozkładem termicznym, lub obróbkę skrawaniem z odpowiednimi zabezpieczeniami technicznymi przed pyłem berylowym.
Włókno węglowe i włókno szklane
Polimer wzmacniany włóknem węglowym (CFRP) i polimer wzmacniany włóknem szklanym (GFRP) to konstrukcyjne materiały kompozytowe, coraz częściej stosowane w przemyśle lotniczym, motoryzacyjnym, sportowym i przemysłowym. Oba materiały stwarzają poważne problemy zdrowotne i jakościowe podczas cięcia laserowego. Podczas obróbki kompozytów z włókna węglowego lub szklanego wiązka lasera jednocześnie ablacji włókien wzmacniających i termicznego rozkładu żywicy polimerowej. Rezultatem jest podwójne zagrożenie: drobne włókna respirabilne – zarówno węglowe, jak i szklane – fizycznie szkodliwe dla płuc, w połączeniu z produktami rozkładu żywicy, które zazwyczaj zawierają styren, formaldehyd i inne lotne związki organiczne, które są toksyczne, a w niektórych przypadkach rakotwórcze. Cięte laserowo krawędzie CFRP wykazują również strefę wpływu ciepła o różnej głębokości, w której żywica matrycowa została wypalona, pozostawiając odsłonięte włókna węglowe, które zmniejszają wytrzymałość mechaniczną krawędzi – problem jakościowy szczególnie istotny w zastosowaniach konstrukcyjnych. Frezarki CNC wyposażone w narzędzia pokryte diamentem lub węglikiem spiekanym, w połączeniu z wydajnym odsysaniem pyłu, są preferowaną alternatywą do cięcia materiałów CFRP i GFRP w większości środowisk produkcyjnych.
Skóra sztuczna i winyl
Sztuczna skóra, skóra syntetyczna i tkaniny powlekane winylem są często mylone ze skórą naturalną i innymi materiałami kompatybilnymi z laserem, ale zazwyczaj bazują one na podłożach z PCW lub poliuretanu, które generują niebezpieczne produkty rozkładu podczas cięcia laserowego. Sztuczna skóra na bazie PCW uwalnia chlorowodór, jak opisano powyżej. Sztuczna skóra na bazie poliuretanu uwalnia izocyjaniany – wysoce reaktywne substancje chemiczne, które są silnymi czynnikami uczulającymi układ oddechowy i mogą wywoływać astmę zawodową, czasami przy ekstremalnie niskich stężeniach narażenia. Po uczuleniu na izocyjaniany u osoby mogą wystąpić ciężkie reakcje astmatyczne przy stężeniach znacznie poniżej dopuszczalnych norm narażenia zawodowego. Przed cięciem jakiejkolwiek sztucznej skóry lub tkaniny powlekanej za pomocą generatora laserowego należy potwierdzić skład materiału bazowego. Skóra naturalna i materiały niezawierające izocyjanianów są kompatybilne z laserem, natomiast materiały na podłożu z PCW i poliuretanu nie. Maszyny tnące z nożem oscylacyjnym CNC stanowią czystą i bezdymną alternatywę dla cięcia sztucznej skóry i materiałów powlekanych winylem.
Styropian i pianka polipropylenowa
Materiały piankowe są powszechnie stosowane do cięcia laserowego w zastosowaniach związanych z opakowaniami, ekspozycjami i modelarstwem, ale nie wszystkie rodzaje pianek się do tego nadają. Pianka polistyrenowa — w tym polistyren spieniony (EPS, powszechnie znany jako styropian) — jest szczególnie problematyczna. Pod wpływem ciepła generowanego przez generator laserowy polistyren rozkłada się, uwalniając monomer styrenu oraz szereg innych węglowodorów aromatycznych, z których kilka jest klasyfikowanych jako potencjalne lub prawdopodobne czynniki rakotwórcze dla ludzi. Polistyren łatwo zapala się również pod wpływem ciepła laserowego, a powstały płomień może szybko rozprzestrzeniać się przez strukturę pianki, stwarzając zagrożenie pożarowe w obudowie maszyny. Pianka polipropylenowa wytwarza mniej toksyczne opary niż polistyren, ale podobnie jak polistyren, ma tendencję do topienia się i ponownego łączenia, zamiast czystego cięcia, co powoduje niską jakość krawędzi, co sprawia, że cięcie laserowe jest nieefektywnym procesem, nawet bez uwzględnienia kwestii bezpieczeństwa. Preferowaną metodą cięcia polistyrenu i pianki polipropylenowej jest frezarka CNC lub cięcie nożem oscylacyjnym.
Żywice epoksydowe i fenolowe
Żywice epoksydowe – stosowane jako kleje, powłoki i materiał matrycy w wielu kompozytach wzmacnianych włóknami – oraz żywice fenolowe – stosowane w laminatach elektrycznych, płytkach drukowanych i elementach formowanych – wytwarzają niebezpieczne produkty rozkładu termicznego podczas obróbki za pomocą generatorów laserowych. Rozkład żywicy epoksydowej uwalnia złożoną mieszaninę lotnych związków organicznych, w tym bisfenolu A, epichlorohydryny i różnych reaktywnych amin; kilka składników jest klasyfikowanych jako uczulacze lub potencjalne czynniki rakotwórcze. Rozkład żywicy fenolowej uwalnia formaldehyd, fenol i inne aldehydy oraz związki aromatyczne, które są silnie drażniące i rakotwórcze przy długotrwałym narażeniu. Materiały zawierające znaczne ilości tych żywic – płytki drukowane, laminaty fenolowe i wiele elementów kompozytowych – nie powinny być cięte laserowo. Cięcie strumieniem wody lub obróbka CNC z odpowiednią kontrolą zapylenia stanowi bezpieczniejszą alternatywę dla tych materiałów.
Najistotniejsze ograniczenia dotyczące cięcia laserowego dotyczą PVC i tworzyw sztucznych zawierających chlor, berylu i stopów berylu, kompozytów z włókna węglowego i włókna szklanego, sztucznej skóry i winylu, pianki polistyrenowej i polipropylenowej oraz materiałów zawierających żywicę epoksydową i fenolową. Każdy z nich podczas nagrzewania laserowego generuje chemiczne produkty uboczne, które stanowią poważne zagrożenie dla układu oddechowego, rakotwórcze lub żrące. Ograniczenia te nie podlegają negocjacjom – odzwierciedlają one realne i poważne zagrożenia dla zdrowia, które muszą być wyraźnie uwzględnione w odpowiednich programach szkolenia operatorów i bezpieczeństwa w zakładzie. W przypadku tych materiałów należy rozważyć bezpieczne metody alternatywne, takie jak frezowanie CNC, cięcie strumieniem wody lub cięcie nożem oscylacyjnym.
Materiały odblaskowe i odporne na ciepło
Druga kategoria niezgodności z systemem cięcia laserowego obejmuje materiały, które uszkadzają sam system cięcia laserowego, głównie poprzez wysokie odbicie optyczne, które powoduje powrót energii lasera do systemu dostarczania wiązki i generatora laserowego. Ten problem związany z bezpieczeństwem sprzętu różni się od obaw dotyczących bezpieczeństwa operatora omówionych w poprzedniej sekcji, ale jest równie ważny dla integralności i trwałości systemu cięcia.
Metale o wysokiej zdolności odbijania światła: miedź, mosiądz i aluminium
Metale o wysokim współczynniku odbicia – zwłaszcza polerowana miedź, mosiądz i aluminium – stanowią poważne wyzwanie dla ochrony urządzeń w przypadku generatorów laserów światłowodowych pracujących z długością fali 1064 nm. W temperaturze pokojowej i w stanie polerowanym metale te mogą odbijać od 90 do 98 procent padającego promieniowania laserowego, zamiast je absorbować. Odbita energia nie ulega prostemu rozproszeniu – znaczna jej część powraca przez układ optyczny skupiający i układ dostarczania wiązki do samego generatora laserowego, gdzie może uszkodzić włókno wyjściowe, elementy izolatora, a w poważnych przypadkach również włókno wzmacniające generatora laserowego. Uszkodzenia spowodowane odbiciem wstecznym mogą być katastrofalne i kosztowne, wymagając wymiany generatora laserowego lub jego głównych podzespołów.
Nie oznacza to, że metali tych nie można ciąć laserowo — nowoczesne generatory laserów światłowodowych dużej mocy, wyposażone w systemy ochrony przed odbiciem wstecznym, oraz zielone generatory laserowe, których długość fali 532 nm jest lepiej absorbowana przez miedź, umożliwiają efektywną obróbkę tych materiałów w odpowiednich warunkach i przy odpowiedniej konfiguracji maszyny. Jednak cięcie metali o silnym odbiciu za pomocą generatorów laserowych bez odpowiedniej ochrony przed odbiciem wstecznym lub bez prawidłowej optymalizacji parametrów, wiąże się z ryzykiem poważnych i kosztownych uszkodzeń sprzętu. Generatory laserowe CO2, pracujące z długością fali 10,6 µm, są generalnie mniej skuteczne w przypadku metali, ale nie są narażone na takie samo ryzyko odbicia wstecznego jak miedź i mosiądz. Do ogólnego cięcia miedzi i mosiądzu bez specjalistycznego sprzętu laserowego, praktyczną alternatywą jest frezowanie CNC lub cięcie plazmowe.
Grube lub hartowane metale poza możliwościami maszyny
Każda wycinarka laserowa ma nominalną maksymalną grubość cięcia dla każdego rodzaju materiału, określoną przez moc wyjściową generatora laserowego, jakość wiązki oraz zdolność systemu gazu wspomagającego do usuwania stopionego materiału z głębokich szczelin. Próba cięcia materiałów o grubościach przekraczających te nominalne nie tylko powoduje wolniejsze, bardziej zgrubne cięcie — powoduje niepełne wtopienie, nadmierne gromadzenie się żużlu, wzrost temperatury, który może wypaczyć obrabiany przedmiot i zniekształcić geometrię cięcia, a w skrajnych przypadkach może spowodować zapłon gazu wspomagającego nagromadzonego w szczelinie stopionego metalu, stwarzając zagrożenie pożarowe. Hartowane stale narzędziowe i stale wysokostopowe stwarzają dodatkowe wyzwania: ich wysoka zawartość węgla i pierwiastków stopowych zmienia zachowanie się stopu w sposób, który może powodować pękanie, hartowanie krawędzi cięcia, które są niedokładne wymiarowo i słabe mechanicznie. W przypadku cięcia bardzo grubych blach lub stali hartowanej odpowiednimi alternatywnymi procesami są cięcie plazmowe, cięcie strumieniem wody lub obróbka CNC.
Metale o wysokim współczynniku odbicia — szczególnie polerowane miedź, mosiądz, I aluminium — stwarzają ryzyko odbicia wstecznego dla generatorów laserów światłowodowych bez odpowiednich systemów ochronnych, a ich obróbka wymaga specjalistycznej konfiguracji maszyn i wiedzy na temat parametrów. Próba cięcia materiałów przekraczających znamionową wydajność generatora laserowego grozi wadami jakościowymi i potencjalnym zagrożeniem pożarowym. W obu przypadkach dostępne są alternatywne metody cięcia — frezowanie CNC, cięcie plazmowe lub strumieniem wody — odpowiednie do zastosowań wykraczających poza bezpieczny zakres pracy systemu cięcia laserowego.
Materiały, które powodują słabą jakość cięcia
Poza kwestiami bezpieczeństwa i ochrony sprzętu, trzecia kategoria niezgodności w cięciu laserowym obejmuje materiały, które po prostu nie zapewniają akceptowalnej jakości cięcia po obróbce za pomocą generatora laserowego, niezależnie od tego, jak starannie zoptymalizowano parametry. W przypadku tych materiałów cięcie laserowe jest nie tylko niebezpieczne – to nieodpowiednie narzędzie do tego zadania.
Niektóre wyroby ceramiczne i kamienne
Gęsta ceramika — tlenek glinu, węglik krzemu, tlenek cyrkonu — oraz naturalne materiały kamienne, takie jak granit, marmur i piaskowiec, są wysoce odporne na termiczne działanie generatorów laserowych. Materiały te charakteryzują się bardzo wysoką temperaturą topnienia, bardzo niską przewodnością cieplną i kruchością pękania, co sprawia, że kontrolowane cięcie laserowe jest niezwykle trudne. Zamiast stopić się czysto w szczelinie, materiały ceramiczne i kamienne kumulują naprężenia cieplne w strefie oddziaływania lasera, a skoncentrowane nagrzewanie powoduje pęknięcia i odpryski, które rozprzestrzeniają się w sposób nieprzewidywalny w materiale. Powstałe w ten sposób cięcia są szorstkie, niedokładne i często towarzyszą im pęknięcia lub rozwarstwienia w pobliżu linii cięcia. Chociaż specjalistyczne generatory laserowe pracujące w zakresie fal ultrafioletowych (UV) i bardzo wysokich energii impulsów mogą żłobić i mikrociąć niektóre materiały ceramiczne w zastosowaniach precyzyjnej elektroniki, stanowią one nieliczne wyjątki, wymagające wysoce specjalistycznego sprzętu, którego nie ma w uniwersalnych urządzeniach do cięcia laserowego. W przypadku cięcia ceramiki i kamienia, cięcie strumieniem wody i piłą diamentową to sprawdzone i niezawodne metody.
Szkło hartowane lub laminowane
Zwykłe szkło można żłobić i ciąć za pomocą generatorów laserowych CO2, które są dobrze absorbowane przez szkło przy 10,6 µm. Jednakże szkło hartowane – poddane obróbce termicznej w celu poddania jego powierzchni naprężeniom ściskającym – nie może być cięte laserowo żadną praktyczną metodą. Stan naprężenia wewnętrznego szkła hartowanego oznacza, że każde pęknięcie – w tym pęknięcie spowodowane nagrzewaniem laserowym – rozprzestrzenia się natychmiastowo i katastroficznie w całej tafli, rozbijając ją na charakterystyczne małe fragmenty szkła bezpiecznego. Szkło laminowane, które łączy wiele warstw szkła foliami międzywarstwowymi, stwarza dodatkowe wyzwania, ponieważ wiązka lasera musi przejść przez materiały międzywarstwowe o zupełnie innej absorpcji niż szkło. Do cięcia szkła odpowiednimi alternatywami są konwencjonalne narzędzia do cięcia szkła z tarczami diamentowymi, cięcie strumieniem wody lub specjalistyczny sprzęt do laserowej obróbki szkła pracujący z kontrolowanymi parametrami.
Płytki drukowane
Płytek drukowanych (PCB) w formie zmontowanej — z dołączonymi komponentami elektronicznymi — nie należy ciąć za pomocą generatora laserowego. Energia cieplna procesu cięcia laserowego jest wystarczająca, aby uszkodzić lub zniszczyć komponenty elektroniczne znajdujące się w strefie cięcia i w jej pobliżu. Kondensatory, układy scalone i inne elementy montowane powierzchniowo nie są odporne na lokalne wahania temperatury związane z cięciem laserowym, a połączenia elektryczne wewnątrz samej płytki PCB mogą zostać przerwane lub zwarte w wyniku procesu cięcia. Do depanelowania PCB — oddzielania poszczególnych płytek od panelu produkcyjnego — można stosować specjalistyczne generatory laserowe UV pracujące z kontrolowanym niskim poziomem energii na gołych płytkach PCB bez komponentów, ale jest to precyzyjne zastosowanie wymagające specjalnie zaprojektowanego sprzętu i starannej kontroli parametrów. Mechaniczne depanelowanie z użyciem frezarek lub specjalistycznych systemów V-score i zatrzasków pozostaje najpowszechniej stosowaną metodą separacji zmontowanych płytek PCB.
Niektóre materiały ceramiczne i kamienne, szkło hartowane i laminowane oraz zmontowane płytki drukowane to materiały, w przypadku których cięcie laserowe prowadzi do niedopuszczalnych rezultatów jakościowych – pęknięć, rozbicia lub uszkodzenia komponentów – niezależnie od optymalizacji parametrów. Nie są to materiały, które można poddać cieciu laserowemu przy starannej konfiguracji; są to materiały, dla których cięcie laserowe jest zasadniczo nieodpowiednim procesem. Cięcie strumieniem wody, cięcie ostrzami diamentowymi oraz specjalistyczne systemy mechanicznego depanelowania stanowią odpowiednie alternatywy dla tych zastosowań.
Materiały wymagające zachowania szczególnych środków ostrożności, a nie całkowitego unikania
Nie wszystkie materiały problematyczne w cięciu laserowym wymagają bezwzględnego unikania. Kilka ważnych kategorii materiałów można ciąć laserowo bezpiecznie i efektywnie, jeśli zachowane zostaną odpowiednie środki ostrożności, zastosowane zostaną odpowiednie konfiguracje maszyn oraz zrozumiene i odpowiednio zarządzane ograniczenia procesu obróbki danego materiału. W tej sekcji opisano te materiały i wymagane środki ostrożności.
Metale powlekane lub malowane
Podłoża metalowe z powłokami powierzchniowymi — stal ocynkowana, stal malowana proszkowo, aluminium anodowane i metale malowane — można zasadniczo ciąć laserowo, ale przed obróbką należy ocenić materiał powłoki. Stal ocynkowana pokryta cynkiem wytwarza podczas cięcia laserowego opary tlenku cynku, które są wyjątkowo niebezpieczne — wywołując gorączkę metaliczną przy znacznym narażeniu — i wymagają solidnego odciągu oparów, a w przypadku zastosowań wielkoseryjnych dodatkowych środków ochrony dróg oddechowych. Powłoki proszkowe i farby zawierające związki chromu — zwłaszcza chrom sześciowartościowy, silny czynnik rakotwórczy — wymagają, aby cięcie odbywało się za pomocą systemów odciągowych przystosowanych do aerozolu chromowego oraz aby monitoring atmosferyczny potwierdzał poziomy narażenia poniżej dopuszczalnych norm. Anodowane aluminium jest generalnie bezpieczniejsze, ponieważ warstwa anodowana ulega czystemu ablacji z minimalną ilością niebezpiecznych produktów ubocznych, ale jakość cięcia przez grube warstwy anodowane może wymagać dostosowania parametrów.
Produkty z drewna impregnowanego lub kompozytowego
Naturalne drewno lite jest jednym z najpowszechniej i najskuteczniej ciętych laserowo materiałów za pomocą generatorów laserowych CO2. Jednak kilka produktów drewnopochodnych wymaga zachowania środków ostrożności. Płyta pilśniowa średniej gęstości (MDF) zawiera spoiwa na bazie żywicy mocznikowo-formaldehydowej, które uwalniają formaldehyd po podgrzaniu przez generator laserowy – formaldehyd jest znanym czynnikiem rakotwórczym dla ludzi i silnie drażniącym drogi oddechowe. Cięcie płyt MDF wymaga skutecznego odsysania oparów za pomocą odpowiednich filtrów, a operacje cięcia płyt MDF na dużą skalę mogą wymagać monitorowania atmosfery i programów ochrony dróg oddechowych. Sklejka zawierająca kleje na bazie formaldehydu stwarza podobne problemy, chociaż narażenie na działanie formaldehydu jest generalnie niższe na jednostkę powierzchni niż w przypadku płyt MDF. Drewno impregnowane ciśnieniowo – drewno impregnowane miedzią, chromem i arsenem (CCA) lub innymi środkami konserwującymi – nie powinno być cięte laserowo bez dokładnej oceny produktów rozkładu środka konserwującego, ponieważ związki arsenu i chromu są wysoce toksyczne. Frezarki CNC doskonale nadają się do cięcia płyt MDF i drewna impregnowanego, bez ryzyka rozkładu termicznego.
Niektóre tworzywa sztuczne o jakości medycznej
Tworzywa sztuczne klasy medycznej — w tym te opracowane ze specjalnymi pakietami stabilizatorów i dodatków do zastosowań w implantach lub urządzeniach — mogą zawierać związki, które generują niebezpieczne produkty uboczne podczas cięcia laserowego, nawet jeśli polimer bazowy byłby akceptowalny. Na przykład silikon podczas cięcia laserowego generuje cząstki dwutlenku krzemu — uciążliwy pył, a nie związek o ostrej toksyczności, ale taki, który wymaga ekstrakcji. PTFE (politetrafluoroetylen lub teflon) generuje perfluorowane produkty rozkładu po podgrzaniu powyżej temperatury rozkładu — niektóre z nich są ostra toksyczność w bardzo niskich stężeniach — i nie powinny być cięte laserowo bez specjalnej oceny bezpieczeństwa. W przypadku zastosowań w urządzeniach medycznych, gdzie wymagana jest identyfikowalność materiałów i walidacja procesu, parametry procesu cięcia laserowego muszą zostać formalnie zwalidowane, a profil generowania oparów szczegółowo scharakteryzowany w celu zapewnienia zgodności z przepisami.
Metale powlekane, impregnowane produkty drewniane i niektóre tworzywa sztuczne klasy medycznej można ciąć laserowo, stosując odpowiednie środki ostrożności – takie jak skuteczne odsysanie oparów, ochrona dróg oddechowych tam, gdzie jest to wskazane, oraz walidacja parametrów – zamiast całkowitego unikania cięcia. Kluczowym wymogiem w każdym przypadku jest świadoma ocena składu konkretnego materiału i produktów jego rozkładu podczas nagrzewania laserowego, a nie ogólna akceptacja lub odrzucenie wyłącznie na podstawie kategorii materiału bazowego. W razie wątpliwości, frezowanie CNC pozostaje niezawodną, bezdymną alternatywą dla wielu z tych materiałów.
Bezpieczne alternatywy dla materiałów objętych ograniczeniami
W przypadku każdego materiału nieodpowiedniego do cięcia laserowego, niemal zawsze istnieje jeden lub więcej alternatywnych procesów cięcia, które mogą zapewnić efektywne, bezpieczniejsze i często wyższej jakości rezultaty obróbki. Zrozumienie, jakie alternatywy wybrać dla różnych materiałów objętych ograniczeniami, pomaga zakładom przetwórczym sprostać zróżnicowanym potrzebom klientów, unikając jednocześnie niedopuszczalnego ryzyka dla operatorów.
Cięcie strumieniem wody – wykorzystujące strumień wody pod wysokim ciśnieniem (zazwyczaj zmieszany z granatem ściernym) do cięcia materiałów bez generowania ciepła – jest najpowszechniej stosowaną alternatywą dla materiałów, w których cięcie laserowe jest zabronione ze względu na ryzyko rozkładu termicznego lub podatność na pęknięcia indukowane ciepłem. Ponieważ w strefie cięcia nie wytwarza się ciepło, cięcie strumieniem wody zapobiega reakcjom rozkładu chemicznego, które stanowią zagrożenie dla bezpieczeństwa podczas cięcia laserowego materiałów takich jak PVC, beryl, włókno węglowe, żywice epoksydowe i podobne substancje. Cięcie strumieniem wody może przetwarzać praktycznie każdy materiał – w tym ceramikę, kamień, szkło hartowane, kompozyty i grube blachy – zapewniając cięcia o doskonałej jakości krawędzi i całkowitym braku strefy wpływu ciepła. Jego głównymi ograniczeniami są wolniejsze tempo cięcia niż cięcie laserowe w przypadku cienkich arkuszy oraz wilgotna zawiesina – mieszanina resztek materiału obrabianego i ścierniwa – która wymaga specjalistycznego zbierania i utylizacji.
Frezarki CNC – wykorzystujące obrotowe narzędzia tnące do mechanicznego usuwania materiału – stanowią doskonałą alternatywę dla obróbki wyrobów drewnianych (w tym płyt MDF i sklejki), tworzyw sztucznych (w tym PVC i poliwęglanu), płyt kompozytowych, materiałów piankowych (w tym polistyrenu i poliuretanu) oraz miękkich metali. Proces frezowania CNC nie powoduje rozkładu termicznego podłoża ani nie wytwarza niebezpiecznych produktów ubocznych; jednak mechaniczne cięcie generuje pył i zanieczyszczenia, co wymaga stosowania skutecznego systemu odpylania i wyciągu. W naszej ofercie produktów, cięcie laserem CO2 stanowi doskonałe uzupełnienie cięcia laserem światłowodowym; zostało zaprojektowane specjalnie do cięcia materiałów niemetalicznych – takich jak akryl, skóra naturalna, guma i nieobrobione drewno – i zapewnia wysokiej jakości cięcia z czystymi nacięciami i automatycznie uszczelnionymi krawędziami w przypadku materiałów organicznych, które nie nadają się do obróbki laserem światłowodowym. W przypadku sztucznej skóry, materiałów winylowych i różnego rodzaju pianek – a w szczególności materiałów nienadających się do cięcia żadnym rodzajem lasera – systemy cięcia z nożem oscylacyjnym CNC oferują precyzyjne rozwiązanie cięcia, które nie generuje ciepła. W związku z tym w branżach takich jak produkcja oznakowań, opakowań i druk, a także produkcja tekstyliów i odzieży system ten stał się preferowaną metodą przetwarzania materiałów elastycznych i paneli kompozytowych.
Cięcie strumieniem wody, grawerowanie CNC, specjalistyczne cięcie laserem CO2 materiałów niemetalowych oraz cięcie nożem oscylacyjnym CNC – te cztery procesy razem tworzą zestaw bezpiecznych i wydajnych alternatywnych rozwiązań dla różnych kategorii materiałów uznanych za “nieodpowiednie do cięcia laserem światłowodowym”. Wybór odpowiedniej alternatywy wymaga dopasowania procesu do konkretnych materiałów, pożądanej jakości cięcia, wolumenu produkcji i ograniczeń ekonomicznych – zadanie to ułatwiają usługi profesjonalnej oceny zastosowań oferowane przez AccTek.
Jak zidentyfikować nieznane materiały przed cięciem laserowym
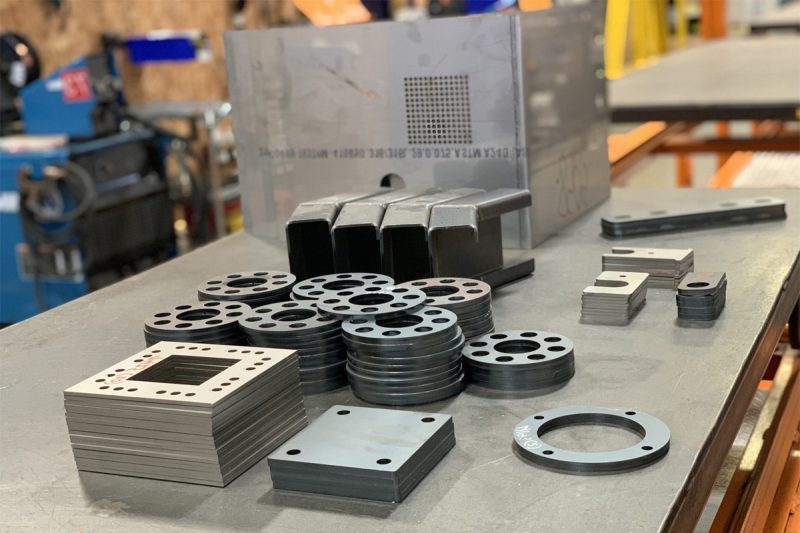
W rzeczywistych środowiskach produkcyjnych operatorzy często mają do czynienia z materiałami, które nie są w pełni scharakteryzowane – nieoznakowanymi materiałami magazynowymi, materiałami dostarczonymi przez klienta, materiałami odzyskanymi lub nadwyżkami oraz materiałami kompozytowymi, których dokładny skład nie jest udokumentowany. Opracowanie niezawodnych praktyk identyfikacji nieznanych materiałów przed cięciem laserowym jest kluczową kwestią bezpieczeństwa.
Badanie palności i identyfikacja materiałów
Kontrolowany test spalania – wystawienie małej próbki nieznanego materiału na działanie źródła ognia znajdującego się poza urządzeniem do cięcia laserowego i obserwacja charakterystyki płomienia, dymu i zapachu – może dostarczyć użytecznych informacji wstępnych do selekcji. PCW i tworzywa sztuczne zawierające chlor wydzielają charakterystyczny żółtozielony płomień i ostry, ostry zapach kwasu solnego. Poliuretan wydziela bardziej złożony zapach i czarny dym. Poliester i nylon palą się płomieniem o różnych kolorach i wydzielają charakterystyczne zapachy, które doświadczeni operatorzy mogą nauczyć się rozróżniać. Jednak test spalania ma poważne ograniczenia: wymaga on narażenia operatora na produkty spalania próbki i nie zapewnia ostatecznej identyfikacji złożonych kompozytów ani nieznanych pakietów dodatków. Test spalania powinien być stosowany wyłącznie jako wstępne narzędzie do selekcji, a każdy materiał wykazujący oznaki chloru, izocyjanianu lub innych zabronionych związków podczas testu spalania powinien zostać natychmiast odrzucony do cięcia laserowego.
Konsultacje dotyczące kart charakterystyki bezpieczeństwa
Najbardziej wiarygodną metodą potwierdzenia przydatności materiału do cięcia laserowego jest zapoznanie się z Kartą Charakterystyki Substancji Niebezpiecznej (SDS) danego materiału, udostępnioną przez jego producenta. Dokumenty SDS – wymagane przez Standard Informacji o Zagrożeniach OSHA i równoważne przepisy na całym świecie – określają skład chemiczny materiału i wymieniają produkty rozkładu termicznego powstające podczas ogrzewania. Sekcje 5 (Środki przeciwpożarowe) i 10 (Stabilność i reaktywność) Karty Charakterystyki Substancji Niebezpiecznej są najważniejszymi sekcjami do oceny przydatności do cięcia laserowego. Jeśli Karta Charakterystyki Substancji Niebezpiecznej wymienia chlorowodór, izocyjaniany, związki berylu, formaldehyd lub inne związki objęte ograniczeniami jako produkty rozkładu termicznego, materiału nie należy ciąć laserowo. Uzyskanie Karty Charakterystyki Substancji Niebezpiecznej od dostawcy materiału przed obróbką nowego lub niescharakteryzowanego materiału jest prostą i wysoce niezawodną praktyką bezpieczeństwa.
Należy zauważyć, że dokumenty SDS różnią się znacznie pod względem poziomu szczegółowości w odniesieniu do produktów rozkładu termicznego. Niektóre dokumenty SDS zawierają wyczerpującą listę produktów ubocznych rozkładu wraz z powiązanymi limitami narażenia; inne zawierają jedynie ogólne stwierdzenia, takie jak “rozkład termiczny może powodować wydzielanie toksycznych gazów”, które nie oferują zbyt wielu szczegółowych wskazówek. Jeśli karta SDS nie jest wystarczająco szczegółowa, aby potwierdzić bezpieczeństwo materiału pod kątem cięcia laserowego, właściwym rozwiązaniem jest bezpośredni kontakt z producentem materiału w celu uzyskania bardziej szczegółowych danych dotyczących rozkładu termicznego lub potraktowanie materiału jako potencjalnie niebezpiecznego i wybranie alternatywnego procesu cięcia. Ciężar dowodu bezpieczeństwa materiału spoczywa na operatorze — niejasna lub niekompletna karta SDS nie stanowi wystarczającej podstawy do przyjęcia, że materiał jest bezpieczny do cięcia laserowego.
Kiedy należy skonsultować się ze specjalistą
Niektóre pytania dotyczące identyfikacji i oceny bezpieczeństwa materiałów wykraczają poza wiedzę i narzędzia dostępne dla typowych operatorów cięcia laserowego i kierowników zakładów. Gdy skład materiału jest rzeczywiście nieznany i nie można go ustalić na podstawie etykiety lub karty charakterystyki, gdy podejrzewa się, że materiał zawiera niebezpieczne składniki, ale dowody są niejednoznaczne, lub gdy zakład rozważa cięcie laserowe nowej kategorii materiałów po raz pierwszy, właściwym sposobem postępowania jest konsultacja z wykwalifikowanym higienistką przemysłową lub specjalistą ds. higieny pracy. Specjaliści ci mogą zlecić analizę laboratoryjną próbek materiału, ocenić adekwatność istniejących systemów odciągu oparów i wentylacji do proponowanego zastosowania oraz przedstawić udokumentowaną ocenę bezpieczeństwa, wymaganą ze względu na zgodność z przepisami i wymogi należytej staranności.
Identyfikacja materiału przed cięciem laserowym powinna przebiegać wieloetapowo: kontrola wizualna i przegląd oznakowania jako pierwszy krok, test palenia jako wstępne narzędzie przesiewowe dla materiałów o niesklasyfikowanej charakterystyce, przegląd karty charakterystyki (SDS) jako ostateczna metoda oceny chemicznej oraz profesjonalne konsultacje z zakresu higieny przemysłowej w przypadku złożonych lub ryzykownych pytań dotyczących oceny materiałów. Żaden materiał nie powinien być cięty laserowo bez przynajmniej uzasadnionej podstawy do pewności co do jego zgodności chemicznej z procesem.
Najlepsze praktyki dotyczące bezpiecznych operacji cięcia laserowego
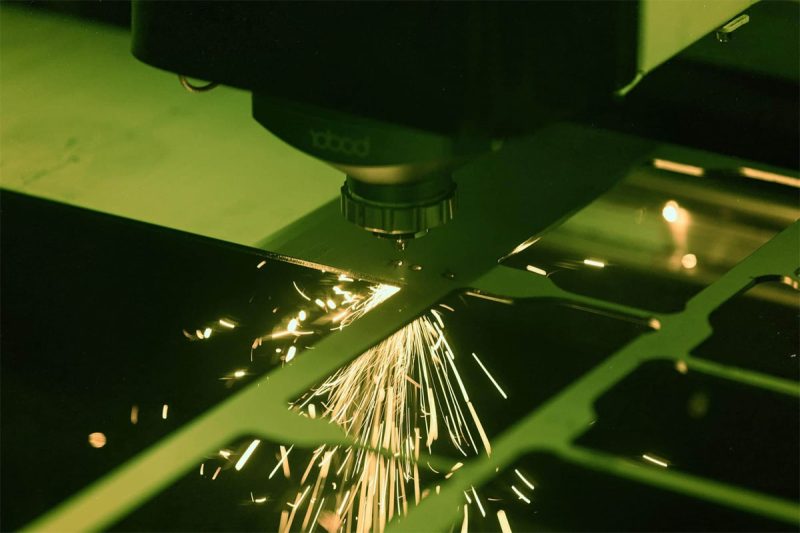
Nawet jeśli materiały są prawidłowo zidentyfikowane, a materiały niezgodne są wykluczone z cięcia laserowego, utrzymanie bezpiecznych warunków pracy wymaga ciągłej uwagi w zakresie usuwania oparów, środków ochrony indywidualnej i systemów bezpieczeństwa maszyn. W tej sekcji podsumowano najlepsze praktyki operacyjne, które stanowią podstawę bezpiecznego cięcia laserowego w każdym środowisku produkcyjnym.
Wymagania dotyczące wentylacji i usuwania oparów
Skuteczne odsysanie oparów jest podstawowym elementem inżynieryjnym służącym do zarządzania zagrożeniami chemicznymi i pyłowymi generowanymi podczas cięcia laserowego dowolnego materiału. System odsysania musi być tak dobrany, aby wychwytywać opary w miejscu ich powstawania – wewnątrz obudowy maszyny – zanim zdążą one przedostać się do szerszego otoczenia obiektu. Przepływ powietrza odsysającego musi być wystarczający, aby utrzymać prędkość wychwytywania w strefie cięcia, nawet jeśli rodzaj materiału, prędkość cięcia i moc generatora laserowego różnią się w zależności od zadania. System filtracji musi być odpowiedni do konkretnych zagrożeń: filtr HEPA wychwytuje drobne cząstki stałe; filtr z węglem aktywnym adsorbuje lotne związki organiczne; a w przypadku gazów kwaśnych, takich jak chlorowodór, wymagane są specjalistyczne media filtracyjne. Media filtracyjne należy wymieniać regularnie – zatkany filtr zapewnia niewielką ochronę, jednocześnie sprawiając wrażenie sprawnego. W zakładach tnących materiały o zróżnicowanym profilu oparów, odpowiednim standardem jest wielostopniowy system filtracji o regularnie testowanej wydajności.
Wydajność systemów odciągu oparów powinna być okresowo weryfikowana – nie należy zakładać, że są one wystarczające tylko dlatego, że system jest sprawny. Pomiar przepływu powietrza w punkcie odciągu, monitorowanie różnicy ciśnień na filtrze jako wskaźnika obciążenia filtra, a w zastosowaniach o wysokim ryzyku, okresowe pobieranie próbek powietrza w celu sprawdzenia, czy stężenia zanieczyszczeń pozostają poniżej dopuszczalnych norm narażenia zawodowego, to środki weryfikacyjne, które przekształcają system odciągu oparów z instalacji pasywnej w aktywnie zarządzany system kontroli technicznej. Zakłady, w których tnie się różne materiały na tej samej maszynie, powinny prowadzić rejestr materiałów, które zostały ocenione pod kątem zagrożenia związanego z oparami i jakie środki odciągowe są wymagane dla każdego z nich, umożliwiając operatorom sprawdzenie, czy skonfigurowany system odciągu jest odpowiedni przed rozpoczęciem każdego nowego zadania cięcia.
Sprzęt ochrony osobistej
Środki ochrony indywidualnej stanowią dodatkową linię obrony, gdy zabezpieczenia techniczne nie w pełni chronią przed zagrożeniami przenoszonymi drogą powietrzną. Okulary ochronne z certyfikatem laserowym – o gęstości optycznej i zakresie długości fal dopasowanym do konkretnego typu generatora laserowego – muszą być noszone podczas wszelkich procedur, które mogą wiązać się z narażeniem na bezpośrednie lub odbite promieniowanie laserowe, w tym ustawianie, konserwację i wszelkie prace z otwartą obudową. Ochrona dróg oddechowych – półmaski z odpowiednimi wkładami dla konkretnych zagrożeń – powinna być dostępna i noszona podczas wykonywania czynności generujących wysokie stężenie oparów, w tym wymiany filtrów, czyszczenia obudowy oraz cięcia materiałów o znanym zagrożeniu oparami. Rękawice żaroodporne chronią przed oparzeniami świeżo ciętymi elementami, które mogą zatrzymywać znaczną ilość ciepła przez kilka minut po cięciu. Obuwie ochronne chroni przed niebezpieczeństwem spadających ścinków arkuszy i gotowych elementów.
Obudowy maszyn i systemy blokad
Obudowa bezpieczeństwa laserowej maszyny tnącej – która ogranicza promieniowanie laserowe w strefie cięcia i uniemożliwia dostęp operatora podczas pracy – musi być utrzymywana w dobrym stanie i nigdy nie wolno jej obejść ani ominąć. Blokady bezpieczeństwa, które zatrzymują generator laserowy po otwarciu lub usunięciu paneli obudowy, to kluczowe systemy ochronne, które muszą być regularnie testowane i natychmiast naprawiane w przypadku stwierdzenia ich niesprawności. W obiektach, w których pracuje jednocześnie wiele laserowych maszyn tnących, skumulowane obciążenie oparami i poziom hałasu muszą być kontrolowane na poziomie obiektu poprzez ogólną wentylację i kontrolę akustyki, a także poprzez odciąg na poziomie każdej maszyny z osobna.
Bezpieczne operacje cięcia laserowego zależą od trzech powiązanych ze sobą poziomów zabezpieczeń: skutecznego systemu odciągu oparów, dostosowanego do konkretnych ciętych materiałów i filtrowanego, odpowiedniego sprzętu ochrony osobistej dla wszystkich operatorów i personelu konserwacyjnego oraz prawidłowo konserwowanych obudów maszyn i systemów blokad bezpieczeństwa. Zabezpieczenia te muszą być aktywnie zarządzane i regularnie weryfikowane – nie należy ich traktować jako jednorazowych instalacji, które można uznać za działające prawidłowo bez regularnych przeglądów i konserwacji.
Wniosek
W tym artykule przedstawiono kompleksowy przewodnik po materiałach, których nie należy ciąć za pomocą przecinarki laserowej — omówiono ograniczenia związane z bezpieczeństwem, które chronią zdrowie operatora, kwestie związane z ochroną sprzętu w celu zabezpieczenia systemu cięcia laserowego, ograniczenia jakościowe sprawiające, że niektóre materiały z natury nie nadają się do obróbki laserowej, a także środki ostrożności, które umożliwiają bezpieczne obchodzenie się z materiałami granicznymi.
Przesłanie jest jasne: cięcie laserowe to potężna i wszechstronna technologia, ale nie jest to uniwersalne rozwiązanie. PCW i tworzywa sztuczne zawierające chlor, beryl i jego stopy, kompozyty z włókna węglowego i włókna szklanego, sztuczna skóra i winyl, polistyren i pianka polipropylenowa oraz żywice epoksydowe i fenolowe – wszystkie one generują niebezpieczne produkty rozkładu termicznego, które stanowią poważne zagrożenie dla zdrowia operatorów – zagrożenia, których nie można odpowiednio kontrolować za pomocą standardowych systemów odciągu oparów, a które w niektórych przypadkach powodują również nieodwracalne uszkodzenia samej maszyny do cięcia laserowego. Metale i materiały o wysokim współczynniku odbicia światła przekraczające znamionową wydajność cięcia maszyny stanowią zagrożenie dla bezpieczeństwa sprzętu, którego konsekwencje sięgają od kosztownych uszkodzeń elementów optycznych po awarię generatora laserowego. Niektóre materiały ceramiczne, szkło hartowane i zmontowane płytki drukowane po prostu nie zapewniają akceptowalnej jakości cięcia w warunkach obróbki laserowej, niezależnie od optymalizacji parametrów.
Dla każdego materiału objętego ograniczeniami istnieją bezpieczne i skuteczne alternatywne metody cięcia — cięcie strumieniem wody dla materiałów wrażliwych termicznie i trudnoskrawalnych, frezarki CNC dla wyrobów z drewna, tworzyw sztucznych i kompozytów, cięcie laserem CO2 dla materiałów niemetalowych, takich jak akryl i skóra naturalna, oraz cięcie nożem oscylacyjnym CNC dla materiałów elastycznych i skóry sztucznej. Dostępność tych alternatyw oznacza, że ograniczenia w cięciu laserowym nie przekładają się na ograniczenia produkcyjne, lecz na konieczność prawidłowego dopasowania procesu do materiału, co stanowi podstawę jakościowej praktyki produkcyjnej.
Wiedza o tym, czego nie należy ciąć, jest równie ważna, jak wiedza o tym, co może ciąć generator laserowy. Operatorzy i kierownicy obiektów, którzy rozwijają i utrzymują dogłębną wiedzę na temat kompatybilności materiałowej, inwestują w systematyczne praktyki identyfikacji materiałów i utrzymują skuteczne systemy bezpieczeństwa, konsekwentnie osiągają połączenie bezpieczeństwa operatora, trwałości sprzętu i jakości cięcia, dzięki czemu cięcie laserowe staje się wysoce wydajnym i wartościowym komercyjnie procesem, jakim ma potencjał.
Uzyskaj rozwiązania w zakresie cięcia laserowego
Zrozumienie, które materiały są niekompatybilne z cięciem laserowym — i które alternatywne procesy są odpowiednie dla tych materiałów — to analityczny punkt wyjścia do zbudowania kompletnego systemu cięcia, który bezpiecznie i efektywnie zaspokoi wszystkie Twoje wymagania produkcyjne. Odpowiedni partner sprzętowy pomoże Ci dokonać wyboru, oferując specjalistyczną wiedzę i szeroki wachlarz produktów, aby dopasować odpowiedni proces do każdego materiału w Twoim procesie produkcyjnym.
Laser AccTek jest profesjonalnym producentem urządzeń laserowych z ponad dziesięcioletnim doświadczeniem w obsłudze klientów przemysłowych z szerokiego spektrum sektorów i materiałów. Jego portfolio produktów obejmuje maszyny do cięcia laserem światłowodowym od 1500 W do 20 kW i więcej do precyzyjnego cięcia metalu z dużą prędkością; Maszyny do cięcia laserem CO2 do materiałów niemetalowych, w tym akrylu, skóry naturalnej, drewna, gumy i tkanin, gdzie długość fali 10,6 µm zapewnia lepszą jakość krawędzi; Frezarka CNC maszyny przeznaczone do obróbki wyrobów z drewna, w tym płyt MDF i sklejki, tworzyw sztucznych konstrukcyjnych i paneli kompozytowych, w których cięcie mechaniczne pozwala uniknąć zagrożeń związanych z rozkładem termicznym występującym w przypadku obróbki laserowej; maszyny do znakowania laserowego, spawarki laserowe, I laserowe maszyny czyszczące które rozszerzają możliwości obróbki laserowej na cały proces produkcyjny. Wszystkie systemy zbudowane są w oparciu o wysokiej jakości generatory laserowe uznanych na całym świecie marek, posiadające certyfikaty CE i FDA oraz objęte pełnym cyklem serwisowym, obejmującym konsultacje przedsprzedażowe, profesjonalną instalację i uruchomienie, kompleksowe szkolenie operatorów, konkurencyjne ceny części zamiennych oraz responsywne wsparcie techniczne posprzedażowe. Niezależnie od tego, czy Twoja aplikacja wymaga generatora laserowego maksymalizującego wydajność cięcia metalu, systemu CO2 zapewniającego wyjątkową jakość obróbki materiałów niemetalowych, czy frezarki CNC, która bezpiecznie obrabia drewno i materiały kompozytowe, których nie jest w stanie obrobić cięcie laserowe, zespół inżynierów ds. zastosowań jest w stanie polecić odpowiednie rozwiązanie i zapewnić wsparcie przez cały okres jego użytkowania.
Informacje kontaktowe
- [email protected]
- [email protected]
- +86-19963414011
- Nr 3 Strefa A, strefa przemysłowa Lunzhen, miasto Yucheng, prowincja Shandong.
Uzyskaj rozwiązania laserowe