


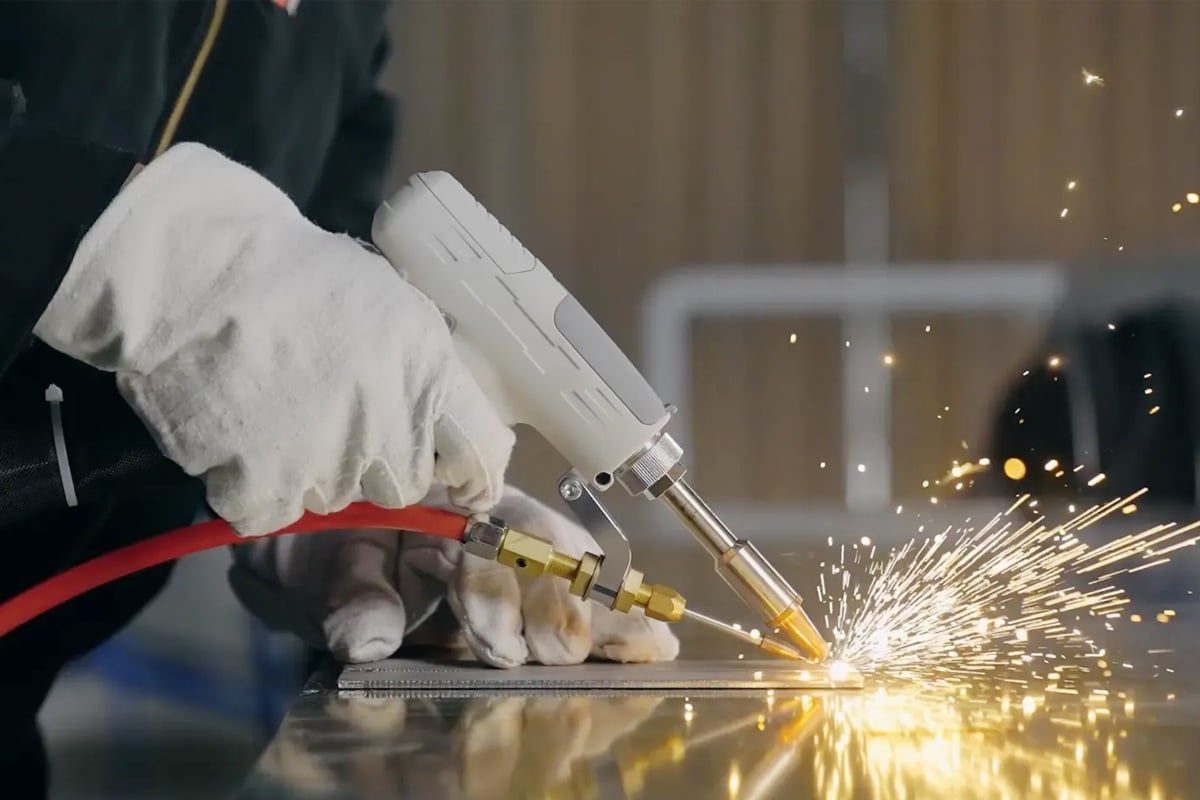
レーザー溶接とTIG溶接
溶接は、現代の製造業において最も基本的かつ広く用いられている接合方法の一つです。自動車のボディパネルや航空宇宙構造部品から、医療機器の筐体や精密電子機器の組み立てに至るまで、金属を扱うほぼすべての製品カテゴリーに溶接継手が存在します。そして、設備選定を行うエンジニアや生産管理者にとって、溶接方法の選択は、溶接そのものだけでなく、生産量、継手の品質、歪み、労働力、運用コスト、そして溶接可能な材料や形状の範囲など、多岐にわたる影響を及ぼす重要な意味を持ちます。.
こうした機器選定において、しばしば比較検討されるのがレーザー溶接とTIG(タングステン不活性ガス)溶接の2つのプロセスです。表面上は、どちらも金属ワークピースを溶融させて接合し、溶加材の有無にかかわらず冶金的な結合を形成するという、同じ基本的な課題に取り組んでいます。しかし、その実現メカニズムは大きく異なるため、両プロセスは製造業界においてほぼ完全に異なるニッチを占めています。そして、それぞれの用途に最適な選択を行うためには、これらの違いを理解することが不可欠です。.
TIG溶接は、1940年代から精密金属加工の基盤となってきた、成熟した汎用性の高いアーク溶接法です。熟練したTIG溶接工は、幅広い金属に対して、優れた美的品質と構造的品質を備えた接合部を製作することができ、装置も比較的入手しやすいものです。一方、レーザー溶接は、レーザー発生器からの集束ビームを用いてエネルギーを極めて小さな領域に集中させることで、アーク溶接では実現できない接合速度、接合深さ対幅比、および熱影響部寸法を実現します。本稿では、これら2つの溶接方法における速度、精度、コスト、材料適合性、および運用上の柔軟性といったトレードオフについて考察します。.
以下に続く比較は、各工程をそれぞれの条件に基づいて十分に紹介した後、直接的な比較分析へと進む構成となっています。そこから、材料の種類、生産量、予算、および業界用途別に整理された実践的な選定ガイドを提供し、読者がそれぞれの接合要件に合った技術を自信を持って決定するために必要な分析フレームワークを提供します。.
目次
レーザー溶接
レーザー溶接は、レーザー発生器から出力される集束されたエネルギーをワークピース表面の狭い領域に集中させ、金属を溶融させて溶接部を形成する溶融溶接プロセスです。ビームは接合部に沿って移動しながら溶接を行います。この技術は初期の産業応用以来大きく進化し、現在では様々な動作モードが存在し、それぞれ異なる接合部の形状、材料の厚さ、品質要件に対応しています。.
動作原理とプロセス
どんなものでも中心には レーザー溶接システム レーザー発生器は、現代の産業用途ではファイバーレーザー発生器が最も一般的で、約1,064 nmの近赤外線ビームを生成します。このビームは光ファイバーケーブルを通して溶接ヘッドに送られ、そこで集束光学系によってワークピース上の小さなスポットに集束されます。集束されたスポットは、1平方センチメートルあたり100万ワットを超える出力密度を達成します。これは、金属表面を溶かすだけでなく、局所的に蒸発させるのに十分な出力です。これにより、キーホールと呼ばれる蒸気で満たされた空洞が形成され、ビームが1回のパスで接合部の断面の奥深くまで浸透することが可能になります。.
溶接ヘッドが接合部を移動すると、キーホールもそれに合わせて移動し、キーホールの周囲の溶融金属がその背後に流れ込んで凝固し、溶接部が形成されます。こうして得られる溶接部は、幅に対して深さが非常に高いという特徴を持ちます。つまり、幅が広く浅いのではなく、狭くて深い形状になります。これはレーザーキーホール溶接の幾何学的特徴であり、単位溶接体積あたりの入熱量が少ない、歪みが最小限である、多層溶接なしで厚い部材を接合できるなど、多くの優れた利点の源泉となっています。.
生産現場で使用される最新のレーザー溶接機には、プロセス性能を向上させるためのいくつかの追加機能が搭載されています。ウォブル溶接とは、高速ガルバノメータを使用してビームを横方向に揺らしながら溶接を行う方式で、有効ビームフットプリントが広がり、ギャップブリッジング能力が向上し、接合部のフィット感のばらつきに対する感度が低減されます。ウォブルパターンと振幅はプログラム可能で、オペレーターは移動速度やレーザー発生器の出力とは独立してビームフットプリント幅を調整できます。これは、手動TIG溶接では再現できないレベルのプロセス制御であり、自給式レーザー溶接に必要な治具精度を大幅に低減します。ワイヤフィードレーザー溶接では、溶加材が溶融池に供給され、異種金属の接合、より大きなギャップのブリッジング、特定の冶金学的要件に合わせた溶接ビードの形状と組成の変更が可能になります。スキャナーヘッドを用いた遠隔溶接は、大型ガルバノメータースキャンヘッドが広い視野にわたってビームを走査し、部品やヘッドの位置を変えることなく多数の接合部を順次溶接する方式であり、多接合アセンブリにおけるヘッドの位置変更時間をなくすことで、レーザー溶接の生産性をさらに向上させる。.
レーザー溶接の種類
レーザー溶接は、ワークピースに供給される電力密度によって決まる2つの基本的なモードで動作します。伝導モード溶接では、電力密度はキーホール形成に必要な閾値を下回ります。レーザー発生器が金属表面を加熱し、熱伝導によって周囲の材料に浅い半球状の溶融池が形成されます。伝導モード溶接は滑らかで、見た目も美しく、溶け込み深さの要求がそれほど高くない薄い材料に適しています。このモードは、表面の外観が重要な精密電子機器の筐体、医療機器部品、装飾金属加工などに広く使用されています。.
キーホールモード溶接では、出力密度が蒸発閾値を超え、特徴的な深く狭い溶接形状が得られます。キーホールモードは、接合強度、溶け込み深さ、およびスループットが主な目的となる構造溶接用途における標準的な構成です。伝導モードとキーホールモードの切り替えは、レーザー発生器の出力、焦点におけるスポット径、および走査速度によって制御されます。これらのパラメータは完全にプログラム可能であり、各用途に合わせてプロセスを正確に調整できます。.
伝導型とキーホール型の両方で利用可能なパルスレーザー溶接は、ビームエネルギーを連続的にではなく、高出力のパルスとして断続的に照射します。これにより、平均熱入力を低減しながら、効果的な溶融に必要なピーク出力密度を維持するため、パルス溶接は、熱に弱い部品、薄膜、および溶融池の寸法と熱影響部を非常に精密に制御する必要がある用途に最適な溶接方式となっています。.
レーザー溶接の利点
レーザー溶接の技術的な利点の中で、アーク溶接に比べて速度面で優れている点が最も商業的に重要です。1~6mm厚の炭素鋼やステンレス鋼といった薄板から中厚の金属の場合、レーザー溶接機は同等の材質と厚さのTIG溶接機に比べて5~10倍、MIG溶接機に比べて2~3倍の溶接速度を実現します。この速度面での優位性は、接合部あたりの人件費削減と機械の生産性向上に直結します。.
レーザー溶接の2つ目の大きな利点は、熱影響部が狭いことです。エネルギーが極めて狭い領域に集中し、溶接速度が速いため、周囲の材料はごく短時間だけ高温にさらされます。その結果、アーク溶接で生成される熱影響部よりもはるかに狭い熱影響部が形成されます。数ミリメートルの厚さの材料でも、多くの場合、幅は1ミリメートル未満です。熱影響部が狭いということは、ワークピースの熱による歪みが少なくなり、溶接部近傍の母材の機械的特性がより良好に維持され、溶接後の矯正や応力除去の必要性が軽減されることを意味します。溶接後の寸法精度が極めて重要な精密組立品(医療機器、計器筐体、厳しい組立公差が求められる自動車部品など)においては、この歪みの低減は、溶接品質の単純な指標にとどまらず、直接的な商業的価値を持ちます。.
レーザー溶接は、自動化やロボットとの統合に非常に適しています。非接触プロセスであるため、溶接ヘッドはワークピースから数センチメートル離れた位置を保ち、機械加工プロセスで生じる接触力の制約を受けることなく、複雑な3次元ジョイント経路を追従する6軸ロボットアームやCNCガントリーにヘッドを取り付けることができます。ロボットによるレーザー溶接を採用した大量生産セルでは、レーザー照射時間が80%を超え、ほぼ全シフト時間にわたってレーザー発生器の速度上の利点を最大限に活用できます。.
溶接品質の一貫性は、生産量の増加に伴いますます重要になるもう一つの利点です。TIG溶接の品質は、作業者のスキル、疲労、注意力によって変動します。これらの変動は、100%検査を行わない限り検出が困難ですが、下流の顧客にとって重要な構造的完全性や外観に影響を与えます。検証済みのプログラムを実行するレーザー溶接機は、生産工程の最初から最後まで、統計的に一貫した溶接形状、溶け込み深さ、表面外観を実現するため、多くの用途において100%検査ではなく、サンプリングに基づく品質保証が可能になります。.
レーザー溶接の限界
レーザー溶接の最も重大な実用上の制約は、接合部の精度に対する感度の高さです。集束ビームは小さく、ワークピース上のスポット径は通常0.2~0.6mm程度です。この小さなスポットによって形成される溶融池は、接合面間の隙間を埋める能力が限られています。溶加材を使用しない自溶溶接では、板厚の約10%を超える隙間があると、溶融が不完全になることがあります。つまり、レーザー溶接に用いる部品は、精密に設計された治具によって正確な位置に保持する必要があり、接合面自体も、アーク溶接で通常求められるよりも厳しい寸法公差を満たす必要があるということです。.
レーザー溶接システムの設備投資額(レーザー発生器、ビーム伝送システム、溶接ヘッド、CNCまたはロボットによる動作システム、および関連する安全設備を含む)は、同等の生産能力を持つTIG溶接装置よりも大幅に高額です。この初期投資は、大量生産においては生産性の向上と人件費の削減によって正当化されるのが一般的ですが、生産能力を最大限に活用することがほとんどない少量多品種生産においては、正当化が難しい場合があります。.
レーザー溶接は、集束されたファイバーレーザー発生器のビームを用いて、最小限の熱入力と狭い熱影響部で、高速かつ深溶け込み溶接を実現します。伝導溶接、キーホール溶接、パルス溶接の各モードで動作し、薄板から中厚板までの金属の大量生産に優れ、自動化との互換性も抜群です。主な欠点は、接合部の精度に対する感度と、アーク溶接に比べて初期投資コストが高いことです。これらの特性から、レーザー溶接の最適な適用分野は、スピード、自動化、そして歪みの最小化が初期投資額の高さを上回る、高精度が求められる大量生産環境であると言えます。.
TIG溶接
TIG溶接(ガスタングステンアーク溶接(GTAW)とも呼ばれる)は、最も高性能で汎用性の高いアーク溶接法の一つであり、第二次世界大戦以来産業で使用されてきた技術であるにもかかわらず、幅広い精密溶接や特殊溶接用途において依然として最も好まれる方法となっています。精密な熱制御、幅広い金属に対する優れた溶接品質、そして接合部の形状が許せば溶加材なしで溶接できる能力といった特長を兼ね備えているため、他の精密溶接技術を評価する際の基準となるプロセスとして広く用いられています。.
動作原理とプロセス
TIG溶接は、非消耗性のタングステン電極とワークピースとの間に、不活性ガス(通常はアルゴン、またはより高い入熱量やアーク安定性が求められる用途ではアルゴン・ヘリウム混合ガス)のシールド環境下で電気アークを発生させることによって溶接を行います。アークによって接合部の金属が加熱され、溶融池が形成されます。溶接者は、別途手持ち式の溶加棒を用いて溶融池の先端に溶加材を供給することも、接合部の形状や材料の厚さが許せば溶加材を用いずに自己溶接を行うこともできます。.
タングステン電極は溶接部に溶け込まないため、消耗しません。これが、MIG溶接のような消耗電極を使用する溶接法に比べて、この溶接法が持つ最大の利点です。アークを介した金属の移行がないため、スパッタが発生しず、低電流レベルで溶接を行うことができ、溶接プールを非常に精密に制御できます。交流(AC)はアルミニウムやマグネシウムの溶接に使用され、表面の酸化層を除去する洗浄作用をもたらします。直流(DC)は鋼、ステンレス鋼、チタン、およびその他のほとんどの金属に使用されます。.
精密な電流制御、非消耗電極、そして不活性シールドの組み合わせにより、TIG溶接は消耗電極を用いたアーク溶接では実現できない高いプロセス清浄度を実現します。オーステナイト系ステンレス鋼、チタン合金、ニッケル超合金のTIG溶接は、最も厳しい航空宇宙および医療規格で求められる純度と機械的特性を常に満たします。.
TIG溶接の利点
TIG溶接の最も際立った利点は、幅広い金属と厚さに対して汎用性と品質を兼ね備えていることです。熟練したTIG溶接工は、 炭素鋼, ステンレス鋼, アルミニウム, チタン、, 銅, 真鍮, ニッケル合金や、インコネル、ハステロイ、各種耐火合金などの特殊金属など、あらゆる金属に対応可能です。使用する装置や技術は基本的に同じですが、材料の特性に合わせて調整されます。このような材料の多様性により、TIG溶接は、様々な種類の材料を扱う必要のある加工業者、保守・修理業者、特殊加工業者にとって、標準的な溶接方法となっています。.
TIG溶接で実現できる美的品質、特にステンレス鋼やアルミニウムへの溶接においては、他のアーク溶接法では比類のないものであり、多くの用途において、溶接ビードの外観という点ではレーザー溶接に匹敵するか、あるいはそれを凌駕します。熟練したTIG溶接工は、溶接後の洗浄や仕上げをほとんど、あるいは全く必要としない溶接を実現できます。これは、食品機器製造、建築用金属加工、消費財製造など、溶接外観が品質基準となる業界において非常に重要です。.
小規模事業者にとって、機器のコストと入手しやすさは大きな利点です。高性能なTIG溶接電源は数千ドルで入手でき、必要なのは標準的な電源とシールドガス供給源だけで、納品後数時間以内に稼働可能です。この入手しやすさから、TIG溶接は小規模な作業場、教育機関、そして溶接を主要業務の副次的プロセスとして行う事業者にとって、精密金属接合の標準的な入門手段となっています。.
TIG溶接の溶加材の柔軟性も特筆すべき点です。溶加棒はアークとは独立して手動で供給されるため、溶接工は非常に幅広い種類の溶加材合金から選択できます。これには、異種金属溶加材、特殊な耐食性合金、特定の使用条件に合わせて溶接金属の機械的特性や化学的特性を調整する組成改質溶加材などが含まれます。このような溶加材の柔軟性は、特殊なワイヤ送給装置を用いない限り、レーザー溶接では再現が困難です。.
修理やメンテナンス溶接、つまり摩耗または損傷した表面への材料の塗布、空隙の充填、機械加工部品の寸法精度の回復などにおいては、TIG溶接は、必要な場所に少量の溶加材を正確に供給できるため、標準的な溶接方法となっています。精密なアーク制御、幅広い種類の溶加材合金、そしてオペレーターがアークと溶加ワイヤを個別に制御できる能力が組み合わさることで、TIG溶接は、固定ビーム経路と自動ワイヤ送給方式のレーザー溶接では実現できない、溶加材の堆積における3次元的な柔軟性を、修理作業で遭遇する予測不可能な形状に対して提供します。.
TIG溶接の限界
TIG溶接の最も根本的な制約は、レーザー溶接と比較して速度です。2mm厚のステンレス鋼の場合、熟練したTIG溶接工でも通常、毎分0.3~0.8メートルの移動速度しか得られません。これは、同じ材料をレーザー溶接した場合の毎分8~15メートルの速度のほんの一部に過ぎません。この速度差は、TIG溶接のプロセスに内在するものです。アークの比較的大きなエネルギー範囲は、集束されたレーザービームよりも周囲の材料を広範囲に加熱するため、溶融池を形成するにはより長い滞留時間が必要となり、溶融池が制御不能にならないように移動速度を遅くする必要があります。.
熟練した作業員への依存は、TIG溶接作業にコストと運用リスクをもたらす構造的な制約です。TIG溶接で安定した溶接品質を実現するには、アーク長の維持、溶接速度の制御、適切な速度と角度での溶加材の供給など、協調的な手の動きが必要であり、習得には長年の練習が必要です。作業員の疲労は品質に影響を与え、作業員によって生産性にばらつきがあり、溶接作業員の技能不足は多くの市場で深刻化する課題となっています。TIG溶接が生産のボトルネックとなっている業界では、機械を追加しても生産量を増やすことができないため、経験豊富な作業員を見つけて雇用しなければ、事業成長の大きな制約となります。TIG溶接の自動化は可能ですが、レーザー溶接の自動化よりもはるかに複雑であり、自動化されたTIG溶接の性能上の利点は投資額に比べて控えめです。.
TIG溶接における熱影響部(HAZ)は、同等の材料厚さのレーザー溶接に比べて大幅に広くなります。これは、アークのエネルギー到達範囲が広く、溶接速度が遅いことを反映しています。HAZが広いということは、熱による歪みが大きくなることを意味します。これは、薄板加工、精密組立、溶接後に厳しい寸法公差を維持する必要のあるワークピースにおいて、重大な問題となります。溶接後の矯正、溶接歪み制御のための治具の使用、場合によっては応力除去熱処理などにより、製造工程に時間とコストが加算されます。.
TIG溶接は、非消耗性タングステン電極とワークピース間の精密なアーク制御により、幅広い金属に対して優れた溶接品質を実現する、成熟した汎用性の高いアーク溶接プロセスです。その利点(材料の多様性、美しい溶接品質、手頃な価格の装置、溶加材の柔軟性)により、メンテナンス、特殊用途、精密加工など、様々な用途で数十年にわたり使用されてきました。一方、その限界(溶接速度の遅さ、熟練した作業者への依存、広い熱影響部、自動化の可能性の低さ)は、レーザー溶接が魅力的な代替手段となる範囲を決定づけています。.
レーザー溶接とTIG溶接
両プロセスをそれぞれの観点から理解した上で、本節では、用途や機器の選択において最も重要な側面について、直接的な比較分析を行います。各側面から、これら2つの技術間のトレードオフの異なる側面が明らかになります。.
溶接速度と生産性
レーザー溶接とTIG溶接の速度差は、両プロセス間の最も顕著な定量的差異であり、大量生産環境におけるレーザー溶接採用の主な推進力となっています。ベンチマーク材料である2mm厚のオーステナイト系ステンレス鋼の場合、熟練作業員によるTIG溶接では毎分約0.3~0.8メートルの速度が得られます。一方、同じ材料を1,500W~3,000Wのファイバーレーザー発生器でレーザー溶接すると、毎分8~15メートルの速度が得られます。これは10~40倍の速度差であり、わずかな改善ではなく、スループット能力における根本的な違いです。.
生産面では、この速度面での優位性により、従来のTIG溶接機を複数台必要とする溶接量を、レーザー溶接機1台で生産することが可能になります。自動車部品、家電部品、構造部材など、大量生産を行う場合、この生産量差による人件費削減効果は、レーザー溶接システムの運用期間全体を通して、初期投資額の高さに見合うだけの価値があります。.
精度と熱影響部
レーザー溶接の精度は、あらゆる測定可能な寸法においてTIG溶接を凌駕します。集束されたビームによって生成される溶接幅は0.2~1.5mmと、従来の手動TIG溶接の3~8mmというビード幅よりもはるかに狭く、TIG溶接では隣接する部品に熱損傷を与えるリスクなしにはアクセスできない空間や部品形状への接合を可能にします。レーザー溶接における熱影響部(HAZ)の幅は通常1mm未満ですが、同等の接合寸法におけるTIG溶接では3~10mm以上になります。このHAZの狭さは、熱による歪みの軽減、溶接部近傍の母材特性の保持の向上、そして溶接後の修正作業の必要性の低減に直接つながります。.
2つのプロセス間の歪みの違いは、薄板加工において特に顕著です。1mm厚のステンレス鋼板をTIG溶接する場合、比較的大きな入熱量によってパネル全体に反りが発生し、溶接後の矯正が必要になります。これは、時間のかかる工程であり、部品を損傷するリスクがあり、治具設計だけでは解消が難しいものです。一方、レーザー溶接では、集中したエネルギーと高速な溶接速度により、単位長さあたりの入熱量がTIG溶接のごく一部に抑えられ、歪みが大幅に軽減されるため、多くの構成において溶接後の矯正が不要になります。.
溶接の品質、強度、外観
どちらのプロセスも、厳しい機械的特性仕様を満たす溶接部を生成できますが、その品質メカニズムと外観特性は異なります。レーザー溶接は、幅が狭く、表面が滑らかで、形状が均一です。これらの特性は、プログラムされた自動化プロセスの正確で再現性の高い性質を反映しています。一方、熟練した溶接工が行うTIG溶接は、卓越した美的品質を実現できます。リズミカルな手動溶加棒の導入によって生み出される特徴的な「積み重ねられた10セント硬貨」のようなビード形状は、多くの製造現場で職人技の証とみなされています。.
引張強度と疲労性能に関して言えば、どちらの溶接方法でも適切に施工された溶接部は、それぞれの材料カテゴリーにおける構造用途の機械的特性要件を満たしています。TIG溶接は材料固有の純度が高いため、汚染に敏感な合金を扱う用途や、特定の溶接金属特性を得るために特定の溶加材組成が必要な用途において、わずかに優位性があります。.
材質の適合性
どちらのプロセスも幅広い種類の工業用金属に対応できますが、それぞれに強みがあります。TIG溶接は、単一のTIG溶接装置でほぼすべての溶接可能な金属に対応できるため、材料の汎用性が高いと言えます。溶接方法を大幅に変更することなく、溶加棒、シールドガスの組成、電流の極性を変更するだけで、新しい材料にTIG溶接を適用できます。レーザー溶接は、鋼、ステンレス鋼、アルミニウム、チタン、銅、およびほとんどの工業用合金を効果的に溶接できますが、銅や真鍮などの反射率の高い金属では、安定したキーホール形成を確実に開始および維持するために、高出力または緑色波長のファイバーレーザー発生器の特定の構成が必要です。.
1mm以下の薄板材料の場合、レーザー溶接は大きな利点があります。レーザー溶接ではエネルギーの投入を精密に制御できるため、TIG溶接よりも薄板材料の溶接において遥かに信頼性が高く、TIG溶接ではアークエネルギーが広いため、既に制限されている溶接速度でも溶け落ちが発生する可能性があります。一方、複数回の溶接が必要な厚板材料の場合、TIG溶接の溶加材機能により、大きな接合部断面に制御された合金を充填することが可能です。このような用途では、レーザー溶接ではハイブリッド構成または大幅に高い出力レベルが必要となります。.
自動化および統合機能
レーザー溶接機は、自動化統合において構造的に大きな利点を持っています。非接触プロセスで一定のスタンドオフ距離を保つため、溶接ヘッドをロボットアームやCNCガントリーに取り付けることができ、電極先端がワークピースに接触するリスクなく、複雑な三次元溶接経路を移動できます。ロボット式レーザー溶接セルは、レーザー照射時間の割合を常に高く維持し(適切に設計された自動化セルでは80%以上)、オペレーターの介入を最小限に抑えながら、複数シフトにわたって無人で稼働させることができます。.
TIG溶接は自動化が可能であり、パイプやチューブの軌道TIG溶接は確立された自動化プロセスである。しかし、自動TIG溶接で対応できる接合部の形状範囲はロボットレーザー溶接よりも狭く、複雑な3次元接合部の自動TIG溶接に必要な投資額はロボットレーザー溶接のコストに匹敵するか、それを上回る一方で、処理能力は著しく低下する。自動化を優先する施設においては、レーザー溶接が明らかに好ましい技術である。.
設備費および運営費
TIG溶接装置はレーザー溶接装置に比べて初期費用がはるかに低く、高性能なTIG電源は2,000~10,000ドルで購入できるのに対し、レーザー溶接機のフルシステムは基本構成で15,000ドルからとなっている。 携帯型ファイバーレーザー溶接機 完全統合型ロボット溶接セルの場合、$80,000以上かかる。この設備投資コストの差は現実のものであり、初期投資能力が限られている企業にとっては無視できない。消耗品コストも異なる。TIG溶接ではタングステン電極、溶加棒、シールドガスを継続的に消費するのに対し、レーザー溶接では主に電力と定期的な光学部品の交換を消費する。レーザー溶接はコストプロファイルがより予測しやすく、量も少ないが、光学部品自体は精密部品であり、その交換コストは運用コストの比較に含める必要がある。.
機器の耐用年数全体における総所有コストの比較は、表面的な設備投資コストの比較よりも複雑です。TIG溶接は人件費が高く、熟練したTIG溶接工は高額な賃金を要求する上、溶接工程ごとにオペレーターの直接的な作業時間が必要となるため、大量生産では人件費が急速に増加します。1シフトあたり8時間自動生産を行うレーザー溶接機は、複数の熟練溶接工を代替しますが、これらの溶接工の年間人件費の合計は、2~3年以内に機械の購入価格を上回る可能性があります。投資に見合うだけの溶接量がある事業においては、レーザー溶接の総所有コストは、5年以内の期間でTIG溶接よりも低くなることがよくあります。投資回収期間が最も有利になるのは、熟練溶接工の賃金が高く、労働力動向によって溶接工の確保が困難な市場です。.
ハイブリッド方式について:一部のメーカーは、レーザー溶接の深い溶け込みとTIG溶接のギャップブリッジングおよびフィラー機能を兼ね備えた、レーザー発生器とTIGアークを同一箇所で組み合わせるハイブリッドレーザーTIG溶接システムを検討してきました。これらのシステムは既に存在し、特殊な重工業用途で使用されていますが、どちらか一方のプロセス単独の場合と比べて、装置の複雑さとコストが大幅に増加します。薄板から中板の金属加工、精密部品の溶接、大量生産といった大部分の産業用途では、ハイブリッドシステムの複雑さを増すことなく、スタンドアロンのレーザー溶接機で速度と自動化のメリットが得られます。.
直接比較の対象となる6つの側面(速度、精度、熱影響部、溶接品質と外観、材料適合性、自動化能力、総所有コスト)において、レーザー溶接は速度、熱影響部、自動化、長期的な経済性において決定的な優位性を持ち、TIG溶接は材料の汎用性、外観品質管理、参入コストの手頃さにおいて優位性を持っています。最適な選択は、生産量、自動化の優先順位、材料構成、予算によって異なります。これらの考慮事項については次のセクションで説明し、業界別のガイダンスは続く業界スポットライトセクションで提供します。.
選び方
上記の比較分析では技術的な相違点を明らかにしましたが、このセクションではそれらの相違点を、特定の用途にどのプロセスがより適しているかを最も直接的に決定する要因を中心に構成された、実践的な意思決定フレームワークに変換します。.
材質の種類と厚さ別
2 mm以下の薄板材の場合、レーザー溶接は明らかにプロセス上の優位性があります。集束ビームの精密なエネルギー制御により、アーク溶接に内在する焼き切れのリスクなしに薄板材を溶接でき、薄板材における速度面でもあらゆる厚さ範囲の中で最大の優位性を発揮します。鋼材やステンレス鋼で2~8 mmの中厚材の場合、どちらのプロセスも実行可能であり、生産量、自動化要件、予算によって選択が変わってきます。10~15 mmを超える厚板の場合、TIG溶接の多層溶加材機能により、高出力レーザー発生器を使用しないほとんどの構成において、TIG溶接の方がより実用的な選択肢となります。.
材料の種類別に見ると、生産構成がステンレス鋼、炭素鋼、アルミニウムで占められている場合、レーザー溶接が明らかに最適な選択肢となります。これらの材料は、ファイバーレーザー発生器の性能を最大限に引き出すことができるからです。TIG溶接は、特殊な溶加材組成を必要とする特殊合金、精密な冶金学的制御が不可欠な異種金属接合、組成が不明確な材料の単発補修溶接などにおいて、依然として競争力のある、あるいは好ましい選択肢となります。両方のプロセスが同じ材料に対して技術的に適用可能な場合、通常、どちらのプロセスがより経済的に適切かは、材料本来の性能上の優位性ではなく、生産量と自動化の要件によって決まります。.
生産量と速度の要件別
大量生産(1シフトあたり数百個または数千個の同一または類似部品)の場合、レーザー溶接の速度と自動化との互換性により、ほぼすべての比較において経済的に最も有利な選択肢となります。一方、少量生産または多品種生産(多種多様な部品を少量ずつ生産)の場合、TIG溶接の柔軟性、低い段取り替えコスト、そして習得しやすいスキルベースにより、特に頻繁な工程調整や作業員の判断が必要な部品においては、競争力のある、あるいはより好ましい選択肢となります。.
予算と利用可能なスキルレベル別
初期投資が限られており、熟練したTIG溶接工の確保が難しい事業においては、TIG溶接は費用対効果の高い導入手段となります。一方、熟練溶接工の確保が困難な事業(労働力動向により多くの市場で課題となっています)や、手作業による溶接では効率的に対応できないほど生産量を拡大している事業においては、レーザー溶接機への投資が、生産量と熟練労働者の確保状況との乖離を解消するスループットと自動化機能の両方を提供します。.
産業用途別
自動車製造、家電製品、住宅製造、医療機器組立、精密機器製造などは、いずれも大量生産される薄板から中板の用途であり、レーザー溶接が主流の技術となっている。一方、航空宇宙構造溶接、特殊合金製造、保守・修理作業、特注建築金属加工などは、TIG溶接の材料の汎用性、溶加材の柔軟性、そして美的品質管理能力が引き続き重要な役割を担っている用途である。.
レーザー溶接とTIG溶接のどちらを選ぶかは、どちらかが普遍的に優れているという問題ではなく、用途に合わせてプロセスを選択することが重要です。レーザー溶接は、大量生産の薄板から中板の製品において、速度、精度、自動化、そして長期的な経済性で優位に立ちます。一方、TIG溶接は、少量多品種生産や特殊用途において、材料の多様性、外観品質管理、導入コスト、そして溶加材の柔軟性で優位に立ちます。.
主要産業における主流プロセス
一般的な比較を業界固有の指針に落とし込むことで、生産技術者や設備購入者は、それぞれの状況においてどのような判断が下されるかを理解することができます。本節では、レーザー溶接とTIG溶接の両方が広く用いられている、最も重要な4つの産業について考察します。.
自動車
自動車産業は、非常に高い生産量、薄板材料、厳しい寸法要件、そして生産自動化への業界の強い取り組みといった要因が相まって、レーザー溶接機の世界最大の単一市場となっています。ボディパネル、ドアフレーム、シート構造、電気自動車用バッテリーケース、トランスミッションハウジングのレーザー溶接は、主要な自動車OEMとそのティア1サプライヤーにおいて標準的な手法となっています。TIG溶接は、自動車分野では主に試作車や少量生産の特殊車両、そして耐熱合金に対するTIG溶接の材料特性が重視される排気システムの製造に用いられています。.
航空宇宙
航空宇宙溶接は、両方のプロセスがそれぞれ強力かつ明確な役割を担う分野です。TIG溶接、特に軌道式および自動化構成のTIG溶接は、精密な冶金学的制御と文書化された溶接手順の遵守が規制要件となっているチタン、インコネル、アルミニウム構造の航空宇宙グレードの接合において確立されたプロセスです。TIG溶接は、後方シールドとバッキングガスを備えた不活性ガスシールドを全面的に使用することで、チタンなどの反応性金属に極めて純度が高く、スパッタのない溶接を実現できるため、数十年にわたり航空宇宙用チタン加工の標準プロセスとなっています。レーザー溶接は、薄肉構造の接合や歪み制御が重要な用途において航空宇宙分野で普及が進んでいますが、TIG溶接の長い認証実績と航空宇宙認証プロセスの保守性により、その普及は遅れています。レーザー溶接が航空宇宙分野で最も確固たる地位を築いているのは、薄肉構造の接合、電子パッケージの気密封止、アルミニウム合金の接合であり、これらの分野では速度の優位性が生産サイクル時間の制約に対応しています。.
医療機器
医療機器の溶接は、精密部品接合においてレーザー溶接がほぼ支配的な地位を確立している応用分野です。手術器具の筐体、埋め込み型医療機器の筐体、カテーテル部品、センサーアセンブリなどは、製造工程においてほぼ例外なくレーザー溶接されています。最小限の熱入力、狭い熱影響部、スパッタやフラックスのないクリーンなプロセス、そして優れた自動化対応性といった特長は、医療機器製造の要件に完全に合致しています。TIG溶接は、主に大型の構造部品や、溶加材の組成制御が必要な特殊合金の接合において、医療機器製造で用いられています。.
一般金属加工
一般金属加工は、用途範囲が最も広く、生産量、材料の種類、品質要件も多岐にわたります。この分野では、レーザー溶接とTIG溶接の両方のプロセスが広く共存しています。レーザー溶接機は大量生産で高精度が求められる作業に対応し、TIG溶接ステーションはレーザー溶接セルの最適化されたパラメータに適合しないカスタム作業、修理作業、特殊作業に対応します。多くの加工工場では両方の技術を運用し、生産量、形状、材料に基づいて適切なプロセスに作業を振り分けています。.
業界の状況は、プロセス比較に大きな影響を与えます。自動車および医療機器製造では、速度、自動化、精度の高さからレーザー溶接が好まれます。航空宇宙産業では、材料の種類と規制上の認定状況に基づいて両方のプロセスがバランスよく用いられます。一般製造業では、両方の技術が補完的な役割で活用されます。特定の用途がこれらの業界パターンのどこに該当するかを理解することは、機器選定の意思決定において有用な指針となります。.
まとめ
この記事では、レーザー溶接とTIG溶接を包括的に比較しました。それぞれの技術を個別に検証し、6つの主要な性能指標に基づいて直接比較し、その比較結果を材料、量、予算、業界別に整理した実用的な選択ガイドとして提示しました。.
根本的な結論は、これら2つのプロセスは広義には競合関係ではなく、むしろ補完関係にあるということです。ファイバーレーザー発生器の集束出力、プログラム可能なモーションコントロール、そして集中したエネルギー供給による速度と精度によって実現されるレーザー溶接は、スループット、自動化、歪みの最小化、そして長期的なコスト効率が最優先される、薄板から中厚板の金属を大量生産する場合に最適な選択肢です。一方、TIG溶接は、少量多品種生産、特定の溶加材組成や精密な冶金学的制御を必要とする材料、修理・保守作業、そしてレーザー溶接の導入コストが生産量に見合わない場合などに最適な選択肢です。.
レーザー溶接は同等の材料に対してTIG溶接よりも5~40倍速く溶接できるため、その速度差は最も顕著な数値的な違いであり、生産現場におけるレーザー溶接導入の主要な経済的推進力となっています。レーザー溶接の精度と熱影響部(HAZ)における利点は、アーク溶接で高精度アセンブリが直面する歪みや寸法公差の課題を解決します。また、レーザー溶接の自動化の利点は、世界中の溶接業界でますます深刻化している熟練労働者不足の解消にもつながります。.
レーザー溶接を検討するに値するほどの生産量がありながら、TIG溶接の専門知識とインフラが既に確立されているような、いわば岐路に立つような事業においては、総所有コスト分析が適切な枠組みとなります。これは、レーザー溶接の高い初期投資コストと、機器の耐用年数を通じて得られる生産性向上、人件費削減、歪み低減といったメリットを比較検討するものです。生産量が十分で、利用可能なシフト時間の大部分でレーザー溶接機の処理能力を最大限に活用できる場合、ほとんどの場合、投資は経済的に有利となります。.
レーザー溶接ソリューションを入手
既存のTIG溶接設備に代わる、あるいは補完するものとしてレーザー溶接の導入を検討している企業にとって、適切な機械構成とサプライヤーとのパートナーシップを選択することが、次の重要なステップとなります。.
AccTek Laserは、10年以上の業界経験を持つレーザー溶接装置の専門メーカーです。同社は、自動車、航空宇宙、医療機器、電子機器、各種金属加工産業など、幅広い分野にサービスを提供しています。同社の幅広い製品ポートフォリオには、鋼、ステンレス鋼、アルミニウム、銅、真鍮などの材料の柔軟な生産、修理、小ロット溶接用に設計されたハンドヘルドレーザー溶接機(出力範囲1,000W~3,000W)、精密部品溶接用の卓上型およびポータブルシステム、溶加材の添加とギャップブリッジングが可能な自動レーザー溶接装置、厚肉または重量材料の高強度生産溶接用に設計された高出力システム(最大6,000W)、高容量自動生産の要求を満たす複雑な3D溶接経路を可能にする6軸関節アームを備えた統合レーザー溶接ロボットシステムなどがあります。.
すべての機器は、Raycus、JPT、IPGといった世界的に認知されたブランドの高品質ファイバーレーザーを採用しており、CEおよびFDA認証基準に準拠しています。さらに、レーザー出力、溶接ヘッド構成、振動パラメータ、ワイヤ送給システム、モーションコントロールシステム、ユーザーインターフェースなど、各顧客の特定の生産要件に合わせてカスタマイズ可能なソリューションを提供しています。.
フルライフサイクルサービスフレームワークは、溶接速度の実現可能性評価や特定の材料と接合部の組み合わせに対するプロセスパラメータのガイダンスを含む販売前のアプリケーションコンサルティング、専門家による設置と試運転、包括的なオペレーター研修、競争力のあるスペアパーツの供給、迅速なアフターサービス技術サポートを網羅しており、最初の生産シフトからレーザー溶接の速度、品質、生産性のメリットを実現するために必要な完全なパートナーシップを提供します。.

連絡先
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 ゾーン A、Lunzhen 工業地帯、玉城市、山東省。
レーザー ソリューションを入手する