


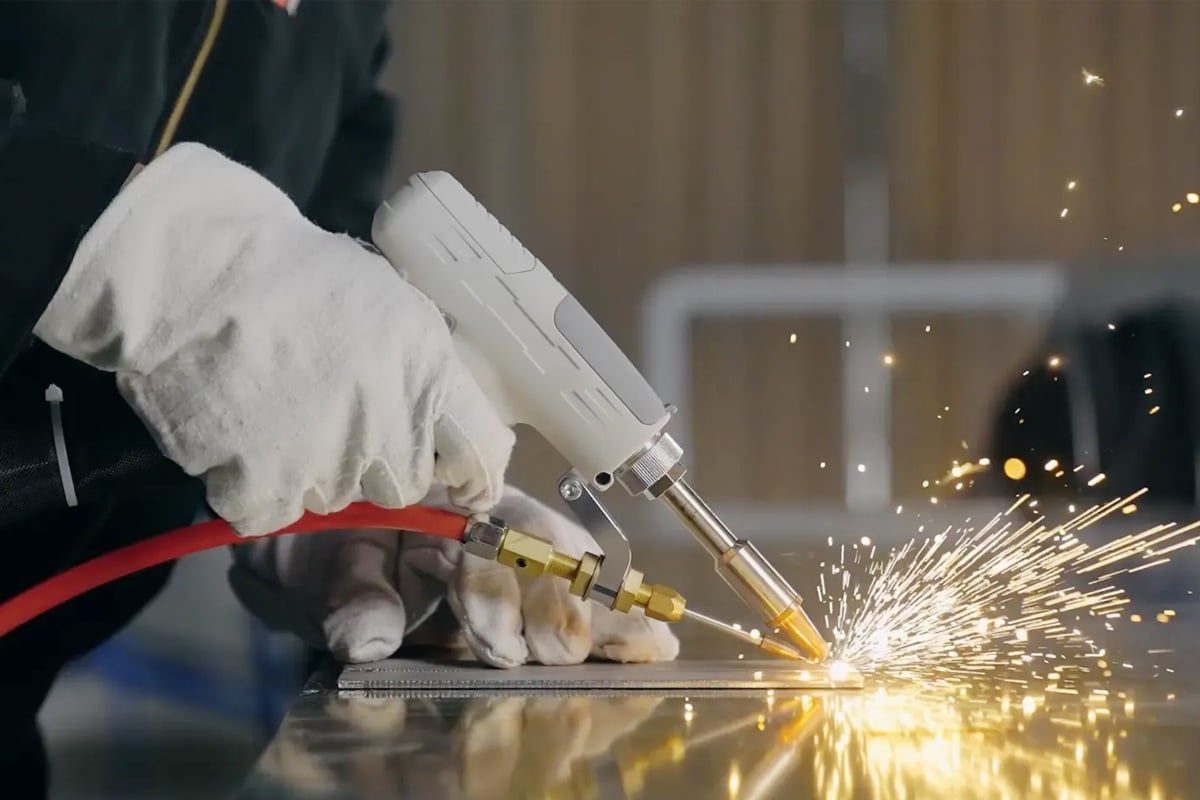
Saldatura Laser VS Saldatura TIG
La saldatura è uno dei processi di giunzione più fondamentali e diffusi nella produzione moderna. Dai pannelli della carrozzeria automobilistica ai componenti strutturali aerospaziali, dagli involucri dei dispositivi medici agli assemblaggi elettronici di precisione, le giunzioni saldate sono presenti praticamente in ogni categoria di prodotto che prevede l'utilizzo di metallo. Per gli ingegneri e i responsabili di produzione che prendono decisioni in merito alle attrezzature, la scelta del processo di saldatura ha conseguenze che vanno ben oltre la saldatura stessa, influenzando la produttività, la qualità della giunzione, la distorsione, il fabbisogno di manodopera, i costi operativi e la gamma di materiali e geometrie che il processo può gestire in modo affidabile.
Due processi che spesso si presentano fianco a fianco nelle decisioni relative alle attrezzature sono la saldatura laser e la saldatura TIG (Tungsten Inert Gas). In apparenza, entrambi mirano allo stesso obiettivo fondamentale: creare un legame metallurgico tra pezzi metallici fondendoli insieme, con o senza materiale d'apporto. Tuttavia, i meccanismi con cui raggiungono questo risultato sono così diversi che i due processi occupano nicchie quasi completamente separate nel panorama manifatturiero, e comprendere queste differenze è essenziale per effettuare la scelta giusta per ogni specifica applicazione.
La saldatura TIG è un processo di saldatura ad arco maturo e versatile, che rappresenta un pilastro della lavorazione di precisione dei metalli sin dagli anni '40. Saldatori TIG esperti possono realizzare giunzioni di eccezionale qualità estetica e strutturale su un'ampia gamma di metalli, e l'attrezzatura è relativamente accessibile. La saldatura laser, al contrario, utilizza un fascio focalizzato da un generatore laser per concentrare l'energia in un'area estremamente piccola, consentendo velocità di giunzione, rapporti profondità-larghezza e dimensioni della zona termicamente alterata irraggiungibili con i processi ad arco. I compromessi tra questi due approcci – in termini di velocità, precisione, costi, compatibilità dei materiali e flessibilità operativa – sono l'oggetto di questo articolo.
Il confronto che segue è organizzato in modo da fornire a ciascun processo un'introduzione approfondita, prima di passare all'analisi comparativa diretta. Successivamente, l'articolo offre una guida pratica alla selezione, suddivisa per tipo di materiale, volume di produzione, budget e applicazione industriale, al fine di fornire ai lettori il quadro analitico specifico di cui hanno bisogno per prendere una decisione tecnologica consapevole in base alle loro specifiche esigenze di giunzione.
Sommario
Saldatura laser
La saldatura laser è un processo di saldatura per fusione in cui il fascio laser focalizzato di un generatore eroga energia altamente concentrata su una piccola area della superficie del pezzo, fondendo il metallo e creando una saldatura man mano che il raggio si sposta lungo il percorso di giunzione. La tecnologia si è evoluta significativamente dalle sue prime applicazioni industriali e oggi comprende diverse modalità operative distinte, ciascuna adatta a diverse geometrie di giunzione, spessori dei materiali e requisiti di qualità.
Principio di funzionamento e processo
Nel cuore di ogni sistema di saldatura laser Il generatore laser, solitamente un generatore laser a fibra nelle moderne applicazioni industriali, produce un raggio nel vicino infrarosso a circa 1.064 nm. Il raggio viene trasmesso tramite un cavo in fibra ottica a una testa di saldatura, dove un sistema ottico di focalizzazione lo concentra in un piccolo punto sul pezzo in lavorazione. Il punto focalizzato raggiunge densità di potenza che possono superare un milione di watt per centimetro quadrato, sufficienti non solo a fondere il metallo in superficie, ma anche a vaporizzarlo localmente, creando una cavità piena di vapore chiamata "buco della serratura" che permette al raggio di penetrare in profondità nella sezione trasversale del giunto in un'unica passata.
Quando la testa di saldatura attraversa il giunto, il foro passante si muove con essa e il metallo fuso che lo circonda fluisce dietro di essa e si solidifica, formando la saldatura. La saldatura risultante è caratterizzata da un rapporto profondità-larghezza molto elevato – stretta e profonda anziché larga e superficiale – che è la firma geometrica della saldatura laser a foro passante e la fonte di molti dei suoi vantaggi distintivi: basso apporto di calore per unità di volume di saldatura, distorsione minima e capacità di unire sezioni spesse senza procedure a passaggi multipli.
Le moderne macchine per la saldatura laser utilizzate negli ambienti di produzione incorporano diverse funzionalità aggiuntive che migliorano le prestazioni del processo. La saldatura a oscillazione (wobble welding), in cui il raggio viene oscillato lateralmente attraverso il giunto durante l'avanzamento mediante un galvanometro ad alta velocità, amplia l'impronta effettiva del raggio, migliorando la capacità di colmare le lacune e riducendo la sensibilità alle variazioni di accoppiamento del giunto. Il modello e l'ampiezza dell'oscillazione sono programmabili, consentendo agli operatori di regolare la larghezza dell'impronta del raggio indipendentemente dalla velocità di avanzamento o dalla potenza del generatore laser: un grado di controllo del processo che la saldatura TIG manuale non può replicare e che riduce significativamente la precisione di fissaggio richiesta per la saldatura laser autogena. La saldatura laser a filo continuo introduce materiale d'apporto nel bagno di saldatura, consentendo l'unione di metalli dissimili, colmando lacune più ampie e modificando la geometria e la composizione del cordone di saldatura per specifiche esigenze metallurgiche. La saldatura a distanza con teste di scansione, in cui una testa di scansione galvanometrica di grande formato orienta il raggio su un ampio campo per saldare in sequenza numerosi giunti senza riposizionare il pezzo o la testa, estende ulteriormente la produttività della saldatura laser eliminando i tempi di riposizionamento della testa negli assemblaggi con più giunti.
Tipi di saldatura laser
La saldatura laser opera in due modalità fondamentali, determinate dalla densità di potenza erogata al pezzo. Nella saldatura in modalità di conduzione, la densità di potenza è inferiore alla soglia necessaria per la formazione del keyhole: il generatore laser riscalda la superficie metallica e, per conduzione termica, si forma un bagno di fusione emisferico e poco profondo nel materiale circostante. Le saldature in modalità di conduzione sono lisce, esteticamente pulite e adatte a materiali sottili dove i requisiti di profondità di penetrazione sono modesti. Questa modalità è ampiamente utilizzata per involucri di componenti elettronici di precisione, componenti per dispositivi medici e lavorazioni metalliche decorative, dove l'aspetto superficiale è importante.
Nella saldatura in modalità keyhole, la densità di potenza supera la soglia di vaporizzazione, producendo la caratteristica geometria di saldatura profonda e stretta. La modalità keyhole è la configurazione standard per le applicazioni di saldatura strutturale in cui la resistenza del giunto, la profondità di penetrazione e la produttività sono gli obiettivi primari. Il passaggio tra la modalità di conduzione e la modalità keyhole è regolato dalla potenza di uscita del generatore laser, dal diametro del punto focale e dalla velocità di avanzamento: parametri completamente programmabili che consentono di ottimizzare il processo con precisione per ogni applicazione.
La saldatura laser pulsata, disponibile sia in configurazione a conduzione che a foro di serratura, eroga l'energia del fascio in impulsi discreti ad alta potenza anziché in modo continuo. Ciò riduce l'apporto termico medio, mantenendo al contempo la densità di potenza di picco necessaria per una fusione efficace, rendendo la saldatura pulsata la modalità preferita per assemblaggi termosensibili, lamine sottili e applicazioni che richiedono un controllo molto preciso delle dimensioni del bagno di fusione e della zona termicamente alterata.
Vantaggi della saldatura laser
Il vantaggio in termini di velocità della saldatura laser rispetto ai processi ad arco è il più significativo dal punto di vista commerciale tra i suoi vantaggi tecnici. Su metalli di spessore sottile e medio, come acciaio al carbonio e acciaio inossidabile da 1 a 6 mm, le saldatrici laser raggiungono regolarmente velocità di avanzamento da cinque a dieci volte superiori rispetto alla saldatura TIG su materiali e spessori comparabili, e da due a tre volte superiori rispetto alla saldatura MIG. Questo vantaggio in termini di velocità si traduce direttamente in minori costi di manodopera per giunto e in una maggiore produttività della macchina.
La zona termicamente alterata (ZTA) ristretta della saldatura laser rappresenta il secondo vantaggio principale. Poiché l'energia è concentrata in un'area estremamente piccola e la velocità di avanzamento è elevata, il materiale circostante è esposto a temperature elevate per un tempo brevissimo. Il risultato è una ZTA molto più stretta rispetto a quella prodotta dalla saldatura ad arco, spesso inferiore a 1 mm di larghezza anche su materiali spessi diversi millimetri. Una ZTA ristretta significa minore distorsione termica del pezzo, migliore conservazione delle proprietà meccaniche del materiale di base in prossimità della saldatura e minore necessità di raddrizzamento e distensione post-saldatura. Per gli assemblaggi di precisione in cui l'accuratezza dimensionale post-saldatura è fondamentale – dispositivi medici, alloggiamenti per strumenti e componenti automobilistici con tolleranze di assemblaggio ristrette – questa riduzione della distorsione ha un valore commerciale diretto che va oltre la semplice misurazione della qualità della saldatura.
La saldatura laser si presta intrinsecamente all'automazione e all'integrazione robotica. Il processo senza contatto, in cui la testa di saldatura mantiene una distanza di diversi centimetri dal pezzo, consente di montare la testa su un braccio robotico a sei assi o su un portale CNC che segue percorsi di giunzione tridimensionali complessi, senza le problematiche legate alla forza di contatto imposte dai processi meccanici. Le celle di produzione ad alto volume con saldatura laser robotizzata raggiungono percentuali di tempo di utilizzo del laser superiori all'80%, sfruttando il vantaggio di velocità del generatore laser per quasi l'intera durata del turno.
La costanza nella qualità delle saldature è un altro vantaggio che diventa sempre più prezioso con l'aumento dei volumi di produzione. La qualità della saldatura TIG varia in base all'abilità dell'operatore, alla fatica e all'attenzione: variazioni difficili da rilevare senza un'ispezione al 100%, ma che influiscono sull'integrità strutturale e sull'aspetto in modi importanti per i clienti a valle. Le saldatrici laser che utilizzano un programma validato producono geometrie di saldatura, profondità di penetrazione e aspetto superficiale statisticamente costanti dalla prima all'ultima parte di una serie di produzione, consentendo un controllo qualità basato sul campionamento anziché sull'ispezione al 100% per molte applicazioni.
Limitazioni della saldatura laser
La limitazione pratica più significativa della saldatura laser è la sua sensibilità all'allineamento dei giunti. Il fascio focalizzato è piccolo – i diametri del punto sul pezzo sono tipicamente compresi tra 0,2 e 0,6 mm – e il bagno di fusione formato da questo piccolo punto ha una capacità limitata di colmare le lacune tra le superfici di giunzione. Nella saldatura autogena senza filo d'apporto, una lacuna superiore a circa il 10% dello spessore della lamiera è sufficiente a causare una fusione incompleta. Ciò significa che i pezzi da saldare al laser devono essere mantenuti in un preciso allineamento posizionale mediante dispositivi di fissaggio ben progettati e le superfici di giunzione stesse devono soddisfare tolleranze dimensionali più strette rispetto a quelle tipicamente richieste dalla saldatura ad arco.
Il costo iniziale dei sistemi di saldatura laser – che comprende il generatore laser, il sistema di erogazione del fascio, la testa di saldatura, il sistema di movimentazione CNC o robotizzato e le relative infrastrutture di sicurezza – è sostanzialmente superiore a quello delle apparecchiature di saldatura TIG di pari capacità produttiva. Questo investimento iniziale è generalmente giustificato dai guadagni in termini di produttività e dai risparmi sui costi di manodopera ottenibili nella produzione ad alto volume, ma può risultare difficile da giustificare per applicazioni a basso volume e con elevata varietà di prodotti, dove il pieno potenziale produttivo viene raramente sfruttato.
La saldatura laser utilizza un fascio laser a fibra focalizzato per produrre saldature ad alta velocità e profonda penetrazione con un apporto termico minimo e zone termicamente alterate ristrette. Operando in modalità a conduzione, a foro passante o pulsata, eccelle nella produzione di grandi volumi di metalli di spessore sottile e medio, con un'ottima compatibilità con l'automazione. I suoi principali limiti sono la sensibilità all'accoppiamento dei giunti e un costo iniziale più elevato rispetto alle alternative di saldatura ad arco. Queste caratteristiche ne definiscono il campo di applicazione naturale: ambienti di produzione ad alto volume e ad alta precisione, dove velocità, automazione e minima distorsione sono fattori determinanti rispetto al maggiore investimento iniziale.
Saldatura TIG
La saldatura TIG, nota anche come saldatura ad arco con elettrodo di tungsteno in atmosfera inerte (GTAW), è uno dei processi di saldatura ad arco più efficienti e versatili disponibili e rimane il metodo preferito per un'ampia gamma di applicazioni di saldatura di precisione e specialistiche, nonostante sia una tecnologia utilizzata in ambito industriale sin dalla Seconda Guerra Mondiale. La sua combinazione di controllo preciso del calore, eccellente qualità della saldatura su una vasta gamma di metalli e la possibilità di saldare senza materiale d'apporto laddove la geometria del giunto lo consenta, la rendono un processo di riferimento rispetto al quale vengono spesso valutate altre tecnologie di saldatura di precisione.
Principio di funzionamento e processo
La saldatura TIG crea il cordone di saldatura stabilendo un arco elettrico tra un elettrodo di tungsteno non consumabile e il pezzo in lavorazione in un'atmosfera di gas inerte, tipicamente argon o miscele di argon ed elio per applicazioni che richiedono un maggiore apporto termico o una migliore stabilità dell'arco. L'arco riscalda il metallo nel punto di giunzione, formando un bagno di fusione; il saldatore può contemporaneamente alimentare il bordo anteriore del bagno con materiale d'apporto utilizzando una bacchetta di riempimento manuale separata, oppure può saldare in modo autogeno senza materiale d'apporto laddove la geometria della giunzione e lo spessore del materiale lo consentano.
L'elettrodo di tungsteno non si fonde nella saldatura – è non consumabile – e questa è la fonte del principale vantaggio del processo rispetto ai processi con elettrodi consumabili come il MIG: l'assenza di trasferimento di metallo attraverso l'arco elimina gli schizzi e consente di eseguire il processo a bassi livelli di corrente, offrendo all'operatore un controllo molto preciso sul bagno di fusione. La corrente alternata (AC) viene utilizzata per la saldatura di alluminio e magnesio, svolgendo un'azione di pulizia che rimuove lo strato di ossido superficiale; la corrente continua (DC) viene utilizzata per acciaio, acciaio inossidabile, titanio e la maggior parte degli altri metalli.
La combinazione di un controllo preciso della corrente, di un elettrodo non consumabile e di una schermatura inerte conferisce alla saldatura TIG una pulizia del processo ineguagliabile rispetto ai processi di saldatura ad arco con elettrodi consumabili. Le saldature TIG su acciaio inossidabile austenitico, leghe di titanio e superleghe di nichel raggiungono regolarmente la purezza e le proprietà meccaniche richieste dagli standard più esigenti dei settori aerospaziale e medicale.
Vantaggi della saldatura TIG
Il vantaggio più distintivo della saldatura TIG è la combinazione di versatilità e qualità su una vasta gamma di metalli e spessori. Un saldatore TIG qualificato può lavorare su acciaio al carbonio, acciaio inossidabile, alluminio, titanio, rame, ottone, Leghe di nichel e metalli esotici, tra cui Inconel, Hastelloy e varie leghe refrattarie: la stessa attrezzatura e fondamentalmente la stessa tecnica, adattate alle specifiche esigenze del materiale. Questa versatilità dei materiali rende la saldatura TIG il processo predefinito per officine meccaniche, operazioni di manutenzione e riparazione e aziende specializzate che si trovano a lavorare con una gamma imprevedibile di tipologie di materiali.
La qualità estetica ottenibile con la saldatura TIG, in particolare su acciaio inossidabile e alluminio, è ineguagliabile da qualsiasi altro processo ad arco e, in molte applicazioni, eguaglia o supera la saldatura laser in termini di aspetto del cordone. Un saldatore TIG esperto può realizzare saldature che richiedono poca o nessuna pulizia o finitura post-saldatura, aspetto fondamentale in settori in cui l'aspetto della saldatura è un criterio di qualità, come ad esempio la produzione di attrezzature per l'industria alimentare, la carpenteria metallica architettonica e la fabbricazione di beni di consumo.
Il costo e l'accessibilità delle attrezzature rappresentano vantaggi significativi per le piccole realtà. Un generatore di corrente per saldatura TIG di buona qualità può essere acquistato per poche migliaia di dollari, richiede solo un'alimentazione elettrica standard e una fornitura di gas di protezione, ed è operativo entro poche ore dalla consegna. Questa accessibilità rende la saldatura TIG il punto di partenza standard per la giunzione di precisione dei metalli in piccole officine, istituti di formazione e aziende che eseguono la saldatura come processo secondario rispetto alla loro attività principale.
È inoltre degna di nota la flessibilità del materiale d'apporto nella saldatura TIG. Poiché la bacchetta d'apporto viene introdotta manualmente e indipendentemente dall'arco, il saldatore può scegliere tra una vasta gamma di composizioni di leghe d'apporto, tra cui materiali d'apporto per metalli dissimili, leghe speciali resistenti alla corrosione e materiali d'apporto a composizione modificata che adattano le proprietà meccaniche o chimiche del metallo di saldatura a specifiche esigenze di servizio. Questa flessibilità nella scelta del materiale d'apporto è difficile da replicare nella saldatura laser senza apparecchiature di alimentazione del filo specializzate.
Per le saldature di riparazione e manutenzione – come l'applicazione di materiale su superfici usurate o danneggiate, il riempimento di vuoti o il ripristino della precisione dimensionale di componenti lavorati – la capacità della saldatura TIG di depositare piccole quantità controllate di materiale d'apporto esattamente nel punto desiderato la rende il processo standard. La combinazione di un controllo preciso dell'arco, un'ampia gamma di leghe d'apporto compatibili e la capacità dell'operatore di dirigere l'arco e il filo d'apporto in modo indipendente conferisce alla saldatura TIG una flessibilità tridimensionale nella deposizione del materiale d'apporto che la saldatura laser, con il suo percorso del fascio fisso e l'alimentazione automatica del filo, non può eguagliare per le geometrie imprevedibili che si incontrano nei lavori di riparazione.
Limitazioni della saldatura TIG
La velocità è il limite fondamentale della saldatura TIG rispetto alla saldatura laser. Su acciaio inossidabile da 2 mm, un saldatore TIG esperto raggiunge in genere velocità di avanzamento comprese tra 0,3 e 0,8 metri al minuto, una frazione degli 8-15 metri al minuto ottenibili con la saldatura laser sullo stesso materiale. Questa differenza di velocità è intrinseca al processo: l'impronta energetica relativamente ampia dell'arco riscalda il materiale circostante in modo più esteso rispetto a un raggio laser focalizzato, richiedendo tempi di permanenza più lunghi per la formazione del bagno di fusione e velocità di avanzamento inferiori per evitare che il bagno diventi ingestibile.
La dipendenza da operatori qualificati rappresenta un vincolo strutturale che aumenta i costi e il rischio operativo delle operazioni di saldatura TIG. Ottenere una qualità di saldatura costante con il processo TIG richiede movimenti manuali coordinati – mantenimento della lunghezza dell'arco, controllo della velocità di avanzamento, introduzione del filo d'apporto con la velocità e l'angolazione corrette – che richiedono anni di pratica per essere padroneggiati. L'affaticamento dell'operatore influisce sulla qualità, la produttività varia da operatore a operatore e la carenza di manodopera specializzata nella saldatura rappresenta una sfida reale e crescente in molti mercati. Nei settori in cui la saldatura TIG costituisce un collo di bottiglia nella produzione, l'impossibilità di aumentare la produzione aggiungendo macchine – senza dover anche trovare e assumere operatori esperti – rappresenta un vincolo significativo per la crescita aziendale. Automatizzare la saldatura TIG è possibile, ma significativamente più complesso rispetto all'automazione della saldatura laser, e i vantaggi in termini di prestazioni della saldatura TIG automatizzata sono più modesti rispetto all'investimento.
La zona termicamente alterata (ZTA) nella saldatura TIG è sostanzialmente più ampia rispetto alla saldatura laser a parità di spessore del materiale, a causa della maggiore impronta energetica dell'arco e della minore velocità di avanzamento. Una ZTA ampia comporta una maggiore distorsione termica, un problema significativo nella lavorazione di lamiere sottili, negli assemblaggi di precisione e nei pezzi che devono mantenere tolleranze dimensionali ristrette dopo la saldatura. La raddrizzatura post-saldatura, l'utilizzo di dispositivi di fissaggio per il controllo della distorsione della saldatura e, in alcuni casi, il trattamento termico di distensione, aumentano i tempi e i costi del processo produttivo.
La saldatura TIG è un processo di saldatura ad arco maturo e versatile che offre un'eccezionale qualità di saldatura su un'ampia gamma di metalli grazie al controllo preciso dell'arco tra un elettrodo di tungsteno non consumabile e il pezzo da lavorare. I suoi vantaggi – versatilità dei materiali, qualità estetica della saldatura, costi accessibili delle attrezzature e flessibilità dei materiali d'apporto – ne hanno garantito l'utilizzo per decenni in applicazioni di manutenzione, lavorazioni speciali e di precisione. I suoi limiti – bassa velocità di avanzamento, dipendenza da operatori specializzati, ampia zona termicamente alterata e modesto potenziale di automazione – definiscono i confini in cui la saldatura laser rappresenta un'alternativa valida.
Saldatura Laser VS Saldatura TIG
Dopo aver compreso entrambi i processi nei loro rispettivi aspetti, questa sezione fornisce un'analisi comparativa diretta attraverso le dimensioni più rilevanti per le decisioni relative ad applicazioni e apparecchiature. Ciascuna dimensione rivela una diversa sfaccettatura del compromesso tra queste due tecnologie.
Velocità e produttività della saldatura
La differenza di velocità tra la saldatura laser e la saldatura TIG è la differenza quantitativa più evidente tra i due processi e il principale fattore che spinge all'adozione della saldatura laser negli ambienti di produzione ad alto volume. Su acciaio inossidabile austenitico da 2 mm, un materiale di riferimento, la saldatura TIG eseguita da un operatore esperto raggiunge una velocità di circa 0,3-0,8 metri al minuto. Una saldatrice laser, sullo stesso materiale, utilizzando un generatore laser a fibra da 1.500 W a 3.000 W, raggiunge una velocità di 8-15 metri al minuto. Si tratta di un vantaggio in termini di velocità da dieci a quaranta volte superiore: non un miglioramento marginale, ma una differenza fondamentale in termini di capacità produttiva.
In termini di produzione, questo vantaggio in termini di velocità significa che una singola saldatrice laser può produrre la stessa quantità di pezzi saldati che altrimenti richiederebbe più stazioni di saldatura TIG. Per le produzioni ad alto volume – componenti automobilistici, parti di elettrodomestici, sezioni strutturali – il risparmio sui costi di manodopera derivante da questa maggiore produttività giustifica direttamente il costo iniziale più elevato del sistema di saldatura laser durante il suo ciclo di vita.
Zona di precisione e termicamente alterata
La precisione della saldatura laser è superiore a quella della saldatura TIG in ogni dimensione misurabile. Il fascio focalizzato produce una larghezza del cordone di saldatura da 0,2 a 1,5 mm, molto inferiore rispetto ai 3-8 mm tipici della saldatura TIG manuale, consentendo di unire componenti in spazi ristretti e su elementi del pezzo inaccessibili alla saldatura TIG senza rischio di danni termici ai componenti adiacenti. La zona termicamente alterata (ZTA) nella saldatura laser è in genere inferiore a 1 mm di larghezza, rispetto ai 3-10 mm o più della saldatura TIG a parità di dimensioni del giunto. Questa ZTA più stretta si traduce direttamente in una minore distorsione termica, una migliore conservazione delle proprietà del materiale di base adiacente alla saldatura e una minore necessità di interventi correttivi post-saldatura.
La differenza di distorsione tra i due processi è particolarmente significativa per la lavorazione di lamiere sottili. Quando si salda una lamiera di acciaio inossidabile da 1 mm con il metodo TIG, l'apporto termico relativamente elevato può causare deformazioni sul pannello che richiedono una raddrizzatura post-saldatura, aggiungendo una fase di lavorazione che consuma tempo, rischia di danneggiare il pezzo ed è difficile da eliminare con la sola progettazione delle attrezzature. La saldatura laser dello stesso materiale, con la sua energia concentrata e l'elevata velocità di avanzamento, deposita una frazione dell'apporto termico per unità di lunghezza della saldatura, riducendo drasticamente la distorsione e rendendo superflua la raddrizzatura post-saldatura in molte configurazioni.
Qualità, resistenza e aspetto della saldatura
Entrambi i processi sono in grado di produrre saldature che soddisfano specifiche meccaniche rigorose, ma lo fanno attraverso meccanismi di qualità differenti e con caratteristiche estetiche diverse. Le saldature laser sono strette, lisce in superficie e di geometria uniforme: proprietà che riflettono la natura precisa e ripetibile di un processo programmato e automatizzato. Le saldature TIG, se eseguite da un saldatore esperto, possono raggiungere una qualità estetica eccezionale: il caratteristico cordone di saldatura a "pila di monete da dieci centesimi", prodotto dall'introduzione ritmica e manuale del materiale d'apporto, è considerato un segno di maestria artigianale in molti contesti di fabbricazione.
In termini di resistenza alla trazione e alla fatica, le saldature ben eseguite con entrambi i processi soddisfano i requisiti di proprietà meccaniche per le applicazioni strutturali nelle rispettive categorie di materiali. La purezza specifica del materiale della saldatura TIG le conferisce un leggero vantaggio nelle applicazioni che coinvolgono leghe sensibili alla contaminazione o dove sono richieste composizioni specifiche del metallo d'apporto per ottenere particolari proprietà del metallo di saldatura.
Compatibilità dei materiali
Entrambi i processi sono adatti a una vasta gamma di metalli ingegneristici, ma con punti di forza differenti. La versatilità della saldatura TIG è maggiore, in quanto una singola configurazione può essere utilizzata per quasi tutti i metalli saldabili senza modifiche significative al processo: è sufficiente cambiare la bacchetta di apporto, la composizione del gas di protezione e la polarità della corrente per adattare la saldatura TIG a un nuovo materiale. La saldatura laser è efficace su acciaio, acciaio inossidabile, alluminio, titanio, rame e la maggior parte delle leghe ingegneristiche, ma i metalli altamente riflettenti come il rame e l'ottone richiedono configurazioni specifiche di generatori laser a fibra ad alta potenza o a lunghezza d'onda verde per avviare e mantenere in modo affidabile la formazione stabile del keyhole.
Per i materiali sottili, al di sotto di 1 mm, la saldatura laser offre un vantaggio significativo: il controllo preciso del deposito di energia nel processo laser la rende molto più affidabile su spessori sottili rispetto alla saldatura TIG, dove l'energia dell'arco più ampia può causare la perforazione a velocità di avanzamento già limitate. Per i materiali spessi che richiedono passaggi multipli, la capacità della saldatura TIG di utilizzare materiale d'apporto consente di riempire ampie sezioni trasversali dei giunti con aggiunte controllate di lega, un'applicazione in cui la saldatura laser richiederebbe configurazioni ibride o livelli di potenza significativamente più elevati.
Capacità di automazione e integrazione
Le macchine per la saldatura laser presentano un vantaggio strutturale fondamentale nell'integrazione dell'automazione: il processo senza contatto con una distanza fissa consente di montare la testa di saldatura su un braccio robotico o un portale CNC che percorre percorsi di saldatura tridimensionali complessi senza rischio di contatto tra la punta dell'elettrodo e il pezzo. Le celle di saldatura laser robotizzate raggiungono costantemente elevate percentuali di tempo di utilizzo del laser, superiori all'80% nelle celle automatizzate ben progettate, e possono funzionare senza presidio per più turni con un intervento minimo da parte dell'operatore.
La saldatura TIG può essere automatizzata (la saldatura TIG orbitale di tubi è un processo automatizzato consolidato), ma la gamma di geometrie di giunzione realizzabili con la saldatura TIG automatizzata è più ristretta rispetto alla saldatura laser robotizzata, e l'investimento richiesto per la saldatura TIG automatizzata di giunzioni tridimensionali complesse si avvicina o supera il costo della saldatura laser robotizzata, offrendo al contempo una produttività significativamente inferiore. Per qualsiasi impianto in cui l'automazione sia una priorità, la saldatura laser è chiaramente la tecnologia preferibile.
Costo delle attrezzature e spese operative
Le apparecchiature per la saldatura TIG hanno un costo iniziale molto inferiore rispetto alla saldatura laser: una sorgente di alimentazione TIG performante è disponibile per $2.000 a $10.000, mentre un sistema completo di saldatrice laser ha un costo che varia da $15.000 per un modello base saldatrice laser a fibra portatile fino a $80.000 o più per una cella di saldatura robotizzata completamente integrata. Questa differenza di costo iniziale è reale e non può essere ignorata per le aziende con una capacità di investimento iniziale limitata. Anche i costi dei materiali di consumo differiscono: la saldatura TIG consuma elettrodi di tungsteno, bacchette di riempimento e gas di protezione in modo continuativo, mentre la saldatura laser consuma principalmente elettricità e la sostituzione periodica dei componenti ottici, un profilo di costo più prevedibile e a basso volume, sebbene i componenti ottici stessi siano articoli di precisione il cui costo di sostituzione dovrebbe essere considerato nei confronti dei costi operativi.
Il confronto del costo totale di proprietà sull'intero ciclo di vita dell'attrezzatura è più complesso di quanto suggerisca il semplice confronto dei costi di capitale. L'elevato costo della manodopera per la saldatura TIG – i saldatori TIG qualificati percepiscono salari elevati e il processo richiede la presenza diretta dell'operatore per ogni giunzione – si accumula rapidamente nelle produzioni ad alto volume. Una saldatrice laser che gestisce la produzione automatizzata per otto ore a turno sostituisce diversi saldatori qualificati a tempo pieno, il cui costo annuo complessivo della manodopera può superare il prezzo di acquisto della macchina entro due o tre anni. Per le attività in cui il volume di saldatura è sufficientemente elevato da giustificare l'investimento, il costo totale di proprietà della saldatura laser è spesso inferiore a quello della saldatura TIG entro un orizzonte temporale di cinque anni. Il calcolo del ritorno sull'investimento è più favorevole nei mercati in cui i salari dei saldatori qualificati sono elevati e dove la disponibilità di saldatori è limitata dalle tendenze del mercato del lavoro.
Riguardo agli approcci ibridi: alcuni produttori hanno esplorato sistemi che combinano generatori laser e archi TIG in un processo co-localizzato – la saldatura ibrida laser-TIG – per ottenere la profonda penetrazione della saldatura laser combinata con la capacità di colmare le lacune e di fornire materiale di riempimento tipica della saldatura TIG. Questi sistemi esistono e vengono utilizzati in applicazioni industriali pesanti specializzate, ma comportano una complessità e un costo delle apparecchiature notevolmente superiori rispetto a ciascun processo preso singolarmente. Per la maggior parte delle applicazioni industriali – lavorazione di lamiere sottili e medie, saldatura di componenti di precisione e produzione ad alto volume – una saldatrice laser autonoma offre i vantaggi in termini di velocità e automazione senza la complessità aggiuntiva di un sistema ibrido.
Considerando le sei dimensioni del confronto diretto (velocità, precisione e zona termicamente alterata, qualità e aspetto della saldatura, compatibilità dei materiali, capacità di automazione e costo totale di proprietà), la saldatura laser offre vantaggi decisivi in termini di velocità, zona termicamente alterata, automazione ed economicità a lungo termine, mentre la saldatura TIG presenta vantaggi in termini di versatilità dei materiali, controllo della qualità estetica e costi di ingresso accessibili. La scelta giusta dipende dal volume di produzione, dalla priorità di automazione, dal mix di materiali e dal budget: considerazioni che verranno affrontate nella sezione successiva, con indicazioni specifiche per settore fornite nella sezione dedicata ai settori di riferimento.
Come scegliere
L'analisi comparativa di cui sopra evidenzia le differenze tecniche; questa sezione traduce tali differenze in un quadro decisionale pratico, organizzato attorno ai fattori che determinano più direttamente quale processo si adatti meglio a una data applicazione.
In base al tipo di materiale e allo spessore
Per i materiali di spessore ridotto (inferiore a 2 mm), la saldatura laser offre un chiaro vantaggio: il controllo preciso dell'energia del fascio focalizzato permette di lavorare lamiere sottili senza il rischio di perforazione tipico dei processi ad arco, e il vantaggio in termini di velocità su materiali sottili è il più elevato rispetto a qualsiasi altro intervallo di spessore. Per i materiali di spessore medio (da 2 a 8 mm in acciaio e acciaio inossidabile), entrambi i processi sono validi e la scelta dipende dal volume di produzione, dai requisiti di automazione e dal budget. Per sezioni spesse superiori a 10-15 mm, la capacità di saldatura a più passate con materiale d'apporto della saldatura TIG la rende la scelta più pratica per la maggior parte delle configurazioni prive di generatori laser ad alta potenza.
Per quanto riguarda la tipologia di materiale, la saldatura laser è la scelta ideale quando il mix produttivo è dominato da acciaio inossidabile, acciaio al carbonio e alluminio, ovvero i materiali per i quali le prestazioni del generatore laser a fibra sono ottimizzate al meglio. La saldatura TIG rimane competitiva o addirittura preferibile per le leghe speciali che richiedono composizioni specifiche del materiale d'apporto, per la giunzione di metalli dissimili dove un controllo metallurgico preciso è fondamentale, e per le saldature di riparazione singole su materiali la cui composizione esatta è incerta. Quando entrambi i processi sono tecnicamente applicabili allo stesso materiale, i volumi di produzione e i requisiti di automazione determinano in genere quale processo sia economicamente più vantaggioso, piuttosto che eventuali vantaggi intrinseci in termini di prestazioni del materiale.
In base al volume di produzione e ai requisiti di velocità
Per la produzione ad alto volume – centinaia o migliaia di pezzi identici o simili per turno – la velocità e la compatibilità con l'automazione della saldatura laser la rendono la scelta economicamente più vantaggiosa in quasi tutti i confronti. Per la produzione a basso volume o ad alta varietà – piccoli lotti di molti tipi diversi di pezzi – la flessibilità della saldatura TIG, i minori costi di cambio formato e la disponibilità di competenze adeguate la rendono competitiva o preferibile, soprattutto se i pezzi in questione richiedono frequenti regolazioni del processo o il giudizio dell'operatore.
In base al budget e al livello di competenze disponibili
Per le aziende con capitale iniziale limitato e accesso a saldatori TIG qualificati, la saldatura TIG rappresenta un punto di ingresso valido ed economicamente vantaggioso. Per le aziende in cui la disponibilità di saldatori qualificati è limitata – una sfida in molti mercati a causa delle tendenze del mercato del lavoro – o in cui l'attività sta crescendo fino a volumi di produzione che la saldatura manuale non può sostenere in modo efficiente, l'investimento in una saldatrice laser offre sia la produttività che la capacità di automazione necessarie per svincolare la produzione dalla disponibilità di manodopera qualificata.
Applicazione per settore
La produzione automobilistica, l'elettronica di consumo, la fabbricazione di alloggi, l'assemblaggio di dispositivi medici e la produzione di strumenti di precisione rappresentano applicazioni ad alto volume e con spessori da sottili a medi, in cui la saldatura laser è in genere la tecnologia dominante. La saldatura strutturale aerospaziale, la fabbricazione di leghe speciali, le operazioni di manutenzione e riparazione e le lavorazioni metalliche architettoniche personalizzate rappresentano applicazioni in cui la versatilità dei materiali, la flessibilità dei materiali d'apporto e il controllo della qualità estetica della saldatura TIG continuano a conferirle un ruolo significativo.
La scelta tra saldatura laser e saldatura TIG raramente si basa sulla superiorità universale di una delle due tecniche, ma piuttosto sull'adattamento del processo all'applicazione specifica. La saldatura laser risulta vincente in termini di velocità, precisione, automazione e convenienza economica a lungo termine per la produzione di grandi volumi di lamiere sottili o di medio spessore. La saldatura TIG, invece, eccelle per la versatilità dei materiali, il controllo della qualità estetica, i costi iniziali e la flessibilità dei materiali d'apporto, risultando ideale per applicazioni di nicchia, a basso volume e con elevata varietà di prodotti.
Processi principali nei settori chiave
Tradurre il confronto generale in linee guida specifiche per settore aiuta gli ingegneri di produzione e gli acquirenti di attrezzature a comprendere come la decisione si concretizzi nel loro contesto specifico. Questa sezione esamina quattro dei settori più importanti in cui sono ampiamente utilizzate sia la saldatura laser che la saldatura TIG.
Automobilistico
L'industria automobilistica rappresenta il più grande mercato al mondo per le macchine per la saldatura laser, grazie alla combinazione di volumi di produzione molto elevati, materiali sottili, rigorosi requisiti dimensionali e al profondo impegno del settore verso l'automazione della produzione. La saldatura laser di pannelli della carrozzeria, telai delle portiere, strutture dei sedili, alloggiamenti delle batterie per veicoli elettrici e carter della trasmissione è una pratica standard presso i principali produttori automobilistici e i loro fornitori di primo livello. La saldatura TIG è utilizzata nel settore automobilistico principalmente nella produzione di prototipi e veicoli speciali a basso volume, nonché nella fabbricazione di sistemi di scarico, dove le proprietà dei materiali delle saldature TIG su leghe resistenti al calore sono particolarmente apprezzate.
Aerospaziale
La saldatura aerospaziale è un ambito in cui entrambi i processi svolgono ruoli forti e distinti. La saldatura TIG, in particolare nelle sue configurazioni orbitali e automatizzate, è il processo consolidato per la giunzione di strutture in titanio, Inconel e alluminio di grado aerospaziale, dove il controllo metallurgico preciso e la conformità alle procedure di saldatura documentate sono requisiti normativi. La capacità della saldatura TIG di produrre saldature estremamente pure e prive di spruzzi su metalli reattivi come il titanio, utilizzando una protezione con gas inerte a copertura totale con schermi di protezione e gas di supporto, l'ha resa il processo di riferimento per la fabbricazione di componenti in titanio per il settore aerospaziale per decenni. La saldatura laser sta crescendo nelle applicazioni aerospaziali per la giunzione di strutture a sezione sottile e per applicazioni in cui il controllo della distorsione è fondamentale, ma la più lunga storia di qualificazione della saldatura TIG e il conservatorismo dei processi di certificazione aerospaziale ne hanno rallentato la transizione. La saldatura laser si è affermata maggiormente nel settore aerospaziale per la giunzione di strutture a parete sottile, la sigillatura ermetica di componenti elettronici e la giunzione di leghe di alluminio, dove il vantaggio in termini di velocità risponde ai vincoli di tempo del ciclo di produzione.
Dispositivi medici
La saldatura di dispositivi medici è un ambito applicativo in cui la saldatura laser ha raggiunto una posizione quasi dominante per l'unione di componenti di precisione. Gli alloggiamenti degli strumenti chirurgici, i contenitori dei dispositivi impiantabili, i componenti dei cateteri e gli assemblaggi di sensori sono quasi universalmente saldati al laser in produzione: la combinazione di minimo apporto termico, zona termicamente alterata (HAZ) ristretta, processo pulito senza spruzzi o flussi e un'eccellente compatibilità con l'automazione si allinea perfettamente con i requisiti della produzione di dispositivi medici. La saldatura TIG viene utilizzata nella produzione di dispositivi medici principalmente per componenti strutturali di grandi dimensioni e per l'unione di leghe speciali dove è richiesto il controllo della composizione del materiale d'apporto.
Lavorazione generale dei metalli
La lavorazione generale dei metalli comprende la più ampia gamma di applicazioni e la più variegata combinazione di volumi di produzione, tipologie di materiali e requisiti di qualità. In questo settore, entrambi i processi coesistono ampiamente: le saldatrici laser gestiscono le lavorazioni ad alto volume e ad alta precisione, mentre le stazioni di saldatura TIG si occupano di lavori personalizzati, di riparazione e speciali che non rientrano nei parametri ottimizzati della cella di saldatura laser. Molte officine di lavorazione utilizzano entrambe le tecnologie e indirizzano il lavoro al processo più appropriato in base al volume, alla geometria e al materiale.
Il contesto industriale influenza significativamente il confronto tra i processi: la produzione di automobili e dispositivi medici privilegia la saldatura laser per la sua velocità, automazione e precisione; il settore aerospaziale bilancia entrambi i processi in base al tipo di materiale e allo stato di qualificazione normativa; la fabbricazione in generale utilizza entrambe le tecnologie in ruoli complementari. Comprendere dove una specifica applicazione si colloca all'interno di questi modelli industriali fornisce un utile orientamento per la decisione sulla scelta dell'attrezzatura.
Riepilogo
Questo articolo ha fornito un confronto esaustivo tra la saldatura laser e la saldatura TIG, esaminando ciascuna tecnologia in base alle proprie caratteristiche, confrontandole direttamente in sei dimensioni prestazionali chiave e traducendo il confronto in una guida pratica alla selezione, organizzata per materiale, volume, budget e settore industriale.
La conclusione fondamentale è che questi due processi sono complementari piuttosto che competitivi in senso lato. La saldatura laser, resa possibile dall'emissione focalizzata di un generatore laser a fibra, dal controllo del movimento programmabile e dalla velocità e precisione che derivano dall'erogazione concentrata di energia, è la scelta migliore per la produzione ad alto volume di metalli di spessore sottile e medio, dove la produttività, l'automazione, la minima distorsione e l'efficienza dei costi a lungo termine sono le priorità. La saldatura TIG è la scelta migliore per applicazioni a basso volume e ad alta varietà; per tipologie di materiali che richiedono composizioni specifiche del materiale d'apporto o un controllo metallurgico preciso; per operazioni di riparazione e manutenzione; e per situazioni in cui il costo iniziale della saldatura laser non è giustificato rispetto al volume di produzione disponibile.
Il divario di velocità – la saldatura laser è da cinque a quaranta volte più veloce della saldatura TIG su materiali comparabili – è la differenza quantitativa più significativa e il principale fattore economico che spinge all'adozione della saldatura laser negli ambienti di produzione. I vantaggi in termini di precisione e zona termicamente alterata (HAZ) della saldatura laser risolvono i problemi di distorsione e tolleranza dimensionale che si presentano negli assemblaggi di alta precisione con la saldatura ad arco. Il vantaggio dell'automazione della saldatura laser risolve la carenza di manodopera specializzata, un problema sempre più sentito nel settore della saldatura a livello globale.
Per le operazioni che si trovano a un bivio – ovvero con volumi di produzione sufficientemente elevati da giustificare la saldatura laser, ma con competenze e infrastrutture consolidate per la saldatura TIG – l'analisi del costo totale di proprietà (TCO) rappresenta il quadro di riferimento appropriato, mettendo a confronto il maggiore costo iniziale della saldatura laser con i vantaggi in termini di produttività, risparmio di manodopera e riduzione delle distorsioni che essa offre durante l'intero ciclo di vita dell'apparecchiatura. Nella maggior parte dei casi in cui il volume di produzione è sufficiente a sfruttare la capacità produttiva della saldatrice laser per una parte significativa del tempo di lavoro disponibile, l'investimento risulta economicamente vantaggioso.
Ottieni soluzioni di saldatura laser
Per le aziende che intendono valutare la saldatura laser come alternativa o complemento alla saldatura TIG esistente, la scelta della configurazione della macchina e del fornitore più adatti rappresenta il passo successivo fondamentale.
AccTek Laser è un produttore professionale di apparecchiature per la saldatura laser con oltre un decennio di esperienza nel settore. L'azienda serve una vasta gamma di settori, tra cui l'automotive, l'aerospaziale, i dispositivi medicali, l'elettronica e diverse industrie di lavorazione dei metalli. Il suo ampio portafoglio prodotti comprende: saldatrici laser portatili (con potenze da 1.000 W a 3.000 W) progettate per la produzione flessibile, la riparazione e la saldatura di piccoli lotti di materiali come acciaio, acciaio inossidabile, alluminio, rame e ottone; sistemi da banco e portatili per la saldatura di componenti di precisione; apparecchiature di saldatura laser automatizzate in grado di aggiungere materiale d'apporto e colmare le lacune; sistemi ad alta potenza (fino a 6.000 W) progettati per la saldatura di produzione ad alta resistenza di materiali spessi o pesanti; e sistemi robotici integrati per la saldatura laser con bracci articolati a sei assi, che consentono percorsi di saldatura 3D complessi per soddisfare le esigenze della produzione automatizzata ad alta capacità.
Tutte le apparecchiature utilizzano laser a fibra di alta qualità di marchi riconosciuti a livello globale, come Raycus, JPT e IPG, e sono conformi agli standard di certificazione CE e FDA. Inoltre, l'azienda offre soluzioni altamente personalizzate, che consentono di adattare la potenza del laser, le configurazioni della testa di saldatura, i parametri di oscillazione, i sistemi di alimentazione del filo, i sistemi di controllo del movimento e le interfacce utente alle specifiche esigenze di produzione di ciascun cliente.
Il servizio completo per l'intero ciclo di vita del prodotto comprende la consulenza applicativa pre-vendita, inclusa la valutazione di fattibilità della velocità di saldatura e la guida ai parametri di processo per specifiche combinazioni materiale-giunto, l'installazione e la messa in servizio professionali, una formazione completa per gli operatori, la fornitura di ricambi a prezzi competitivi e un'assistenza tecnica post-vendita tempestiva, offrendo così la partnership completa necessaria per ottenere i vantaggi in termini di velocità, qualità e produttività della saldatura laser fin dal primo turno di produzione.
Informazioni sui contatti
- [email protected]
- [email protected]
- +86-19963414011
- N. 3 Zona A, zona industriale di Lunzhen, città di Yucheng, provincia di Shandong.
Ottieni soluzioni laser