
レーザー溶接機の寿命:どれくらい持つのか、そして耐用年数を最大限に延ばすにはどうすればよいのか
レーザー溶接機は多額の設備投資であり、その投資を行う企業にとって、機械がどれくらいの期間生産性を維持できるかという問題は単なる学術的な問題ではなく、購入の財務的な妥当性、割り当てなければならないメンテナンス予算、そして機器が利用可能で仕様どおりに機能することを前提とした長期的な生産計画に直接影響を与える。しかし、製造業者、加工業者、機器購入者が、機械がどれくらいの期間生産性を維持できるかを尋ねると、 レーザー溶接機 製品の耐久性について疑問を抱くと、明確で根拠のある回答を得られることは稀です。マーケティング資料では機器を「工業用グレード」や「耐久性重視」と謳っていますが、仕様書に記載されている部品の定格値は、実際の使用環境を反映しているとは限らない場合があります。.
正直なところ、レーザー溶接機の寿命は単一の数値ではなく、相互作用する複数のコンポーネントの寿命の集合体であり、それぞれの寿命は異なる物理的メカニズム、異なるメンテナンス要件、および異なる故障モードによって左右されます。システムの中核となるファイバーレーザー発生器は、ポンプダイオードの動作時間が10万時間と定格されている場合があります。溶接ヘッドの保護窓は、過酷な条件下では数週間ごとに交換が必要になる可能性があります。冷却システムのポンプは、適切な冷却液管理を行えば5~8年持つかもしれません。CNCモーションシステムと機械フレームは、他のどのコンポーネントよりも長持ちする可能性があります。どのサブシステムが経済的に実行可能な寿命を最初に終える可能性が高いか、そしてその軌跡を決定する要因を理解することが、現実的な寿命計画の出発点となります。.
これは相互に関連する2つの理由から重要です。第一に、購入決定に影響を与えます。ポンプダイオードの交換が5~7年後の大きなコストとなることを知っていれば、購入者は購入価格だけを比較するのではなく、ライフサイクル全体のコスト比較にそのコストを組み込むことができます。第二に、運用上の決定に影響を与えます。冷却システムのメンテナンスを怠ると、10年かかるレーザー発生器の寿命が4年に短縮される可能性があることを知っていれば、抽象的な品質論だけでは得られない、規律あるメンテナンスを行うための具体的かつ経済的な根拠が得られます。.
この記事では、レーザー溶接機の寿命に関する体系的かつ実践的なガイドを提供します。各主要サブシステムの予想耐用年数、部品の劣化を最も促進または抑制する要因、耐用年数を理論上の最大値まで延ばすための保守および運用戦略、故障に至る前に問題の発生を知らせる警告サイン、そしてこれらの考慮事項すべてを適切な財務的文脈に位置づける総所有コストの枠組みについて考察します。.
目次
レーザー溶接機はどのくらい長持ちしますか?
レーザー溶接機の寿命は、単一の数値で表すのではなく、各構成部品の耐用年数プロファイルとして理解するのが最適です。各部品には、それぞれ固有の耐用年数、故障メカニズム、およびメンテナンスの依存性があります。本節では、主要なサブシステムごとに現実的な耐用年数を予測し、レーザー溶接機が従来型の溶接装置と比較してどの程度の寿命を持つのかを、その観点から解説します。.
全体的な寿命予測
仕様が適切で、適切にメンテナンスされたレーザー溶接機は、設計パラメータの範囲内で運用されれば、継続運用の経済性が交換を有利にするまで、10年から20年の生産的なサービスを提供できます。この範囲が広いのは、稼働サイクル、動作環境、メンテナンスの質に大きく左右されるためです。例えば、清潔で温度管理された施設で1日2シフト稼働し、規律ある予防保全が行われている機械と、埃っぽく温度変化の激しい環境で断続的に生産され、事後保全のみが行われる機械では、経年劣化の仕方が大きく異なります。計画段階では、適切なメンテナンスが行われ、連続1シフトの工業生産で使用されるレーザー溶接機の現実的な寿命は10年から15年であり、稼働時間がゆっくりと蓄積される軽負荷用途では15年を超える可能性もあります。.
主要部品の寿命
ファイバーレーザー発生器およびポンプダイオード
システムの中核となるエネルギー源であるファイバーレーザー発生器は、最も高価で技術的に最も複雑な部品であり、その耐用年数が機械の主要な経済的展望を決定づける。最新の産業用ファイバーレーザー発生器は、ポンプダイオードの動作時間が10万時間と定格されており、この数値は加速劣化試験と高品質ダイオード設計の現場経験に基づいて確立されている。年間2,000時間(週5日、1シフト制)の稼働時間であれば、この定格は理論上50年の耐用年数に相当する。一方、年間6,000時間の連続複数シフト稼働では、同じ定格は約17年に短縮される。.
重要な違いは、定格寿命と実際の寿命との差です。ポンプダイオードの劣化は熱によって促進され、接合部温度が高いほど劣化は速く、低いほど遅くなります。冷却システムがダイオードの動作温度を仕様範囲内に維持しているレーザー発生器は、定格寿命に近づきます。一方、冷却を怠ったために設計温度を常に超えて動作するレーザー発生器は、定格時間に基づく予想を大幅に上回るペースでダイオードの劣化が進みます。ポンプダイオードが寿命末期に近づくと、完全な故障に至る前に出力が著しく低下します。通常、10~20%の出力低下が最初の兆候として現れます。これにより、緊急修理ではなく計画的な交換が可能となる警告期間が設けられます。.
光学部品
レーザー溶接システムの光学部品の耐用年数は、ビーム経路上の位置や溶接環境への曝露状況によって大きく異なります。溶接ヘッド出口の保護窓は、スパッタ、金属蒸気、溶融池の熱放射に最も直接的にさらされる光学素子であり、システム内で最も頻繁に交換が必要な消耗品です。高出力の連続生産では数週間ごと、低負荷用途では数か月ごとに交換が必要です。交換費用は1枚あたり通常$30~$100と低額ですが、その状態は光学システムの他の部分に大きな影響を与えます。汚染された窓が交換されないまま放置されると、吸収されたレーザーエネルギーによって窓が加熱され、破損する可能性があり、破片が上部の集束レンズに飛散します。.
窓で保護された集光レンズは、光学仕様に応じて$200から$800まで、通常、実使用において1~3年ごとに交換が必要です。コリメートレンズと光路ファイバー端面は、交換頻度はそれほど高くありません(適切にメンテナンスされたシステムでは通常3~5年ごと)が、交換が必要な場合は、メーカーのサービスエンジニアが行うのが最適な精密な位置合わせ手順が必要となります。.
溶接ヘッドおよびノズルアセンブリ
溶接ヘッドのハウジングとノズルアセンブリは、手動操作時にスパッタの蓄積、熱サイクル、および治具やワークピースとの繰り返し接触による機械的ストレスによって摩耗します。最も露出する部品であるノズルは消耗品であり、特定の溶接用途におけるスパッタの発生強度に応じて、数日から数週間ごとに交換する必要があります。溶接ヘッドのハウジング自体は、蓄積された損傷、腐食、またはねじ部の摩耗によって交換が必要になるまで、通常3年から7年持ちます。ヘッドが手動操作よりも丁寧に扱われる自動システムでは、一般的に耐用年数は長くなります。.
冷却システム
冷却システム(一体型水冷器または独立型チラーユニット)の耐用年数は、主にメンテナンスの質に左右されます。密閉型冷却回路の水ポンプは、通常の運転条件下では5~8年の耐用年数を持ちますが、その寿命は冷却液の品質に大きく左右されます。汚染された冷却液や腐食性の冷却液はポンプシールの摩耗を著しく加速させ、ポンプの寿命を1~2年に短縮させる場合もあります。熱交換器またはチラーコンプレッサーは、清浄な冷却液を使用し、コンデンサーを定期的に清掃することで、10~15年以上使用できます。冷却液自体は、冷却性能を低下させ、内部表面を侵食する生物の増殖や腐食生成物の蓄積を防ぐため、6~12か月ごとに交換する必要があります。.
検流計スキャナー
ビームステアリング用のガルバノメータ駆動スキャンヘッドを備えたレーザー溶接システム(ウォブル溶接やリモート溶接構成で一般的)では、ガルバノメータモーターとそのベアリングは、設計に応じて20,000時間から50,000時間の動作定格を持つ摩耗部品です。溶接用途の要求の厳しい動的負荷(急速な方向反転、振動スキャンパターン)は、一部のスキャナ設計が最適化されている低速スキャン用途よりもガルバノメータベアリングに大きなストレスを与えます。ガルバノメータの保守または交換は、長期的なコスト計画で想定しておくべき定期的な主要メンテナンスイベントであり、交換コストはスキャナの仕様に応じて1,500から1,000です。.
運動システムと機械構造
CNCモーションシステム(リニアガイド、ボールねじ、サーボドライブ、およびシステムコンポーネントすべてを支える機械フレーム)は、レーザー溶接機の中で最も耐久性の高い要素です。高品質のモーションシステムに使用されるボールねじとリニアガイドは、交換または再調整が必要になるまでに数万キロメートルの移動に耐えるように設計されており、これは一般的な溶接速度で長年の生産稼働を意味します。機械フレームは、腐食や物理的な損傷から適切に保護されていれば、20年以上構造的に健全な状態を維持できます。実際には、モーションシステムやフレームが原因でレーザー溶接機が廃棄されることは稀で、経済的な陳腐化やレーザー発生器の寿命切れがほぼ常に先に起こります。.
制御システムと電子機器
制御システム(レーザー発生器電源、CNCコントローラ、ヒューマンマシンインターフェース、および関連電子機器)は、熱設計限界内で適切に保守されたシステムでは故障率が低い固体部品で構成されています。典型的な故障モードは、個々の部品の故障(劣化したコンデンサバンク、故障したドライバボード、摩耗したタッチスクリーンなど)であり、メーカーから交換部品が入手可能であれば、それぞれを対象部品に交換することで、システム全体の交換よりもはるかに低いコストで対処できます。クリーンな環境で安定した温度に維持された制御電子機器は、部品の経年劣化により多額の投資が必要になるまで、通常10~15年間信頼性の高いサービスを提供します。制御電子機器の交換部品の入手可能性は、メーカーの製品ライフサイクル管理に依存します。一部のメーカーは、モデルの生産終了後15~20年間スペアパーツの供給を継続しますが、他のメーカーは5~7年でサポートを終了します。制御システムの10~15年間の寿命全体にわたって機器を運用する予定の購入者は、機器選定プロセスの一環として、メーカーの過去のスペアパーツサポート実績と長期的な供給に対する現在の取り組みを評価する必要があります。.
レーザー溶接と従来型溶接装置の耐久性の比較
従来のアーク溶接装置(TIG、MIG、プラズマ溶接電源)は、レーザー溶接システムよりも機械的にシンプルで、経年劣化する可能性のある精密な光学部品や電気光学部品が少ない。アーク溶接電源は、適切にメンテナンスすれば15年から25年という非常に長い耐用年数を実現できる。これは主に、トランスやインバーターの電子部品、ガス供給システム、ワイヤフィーダーといった主要部品が堅牢で交換可能であるためである。しかし、総所有コストを考慮すると、比較は変わってくる。アーク溶接で消費される消耗電極チップ、ライナーチューブ、コンタクトチップ、シールドガスは継続的なコストとなるが、レーザー溶接ではこれらのコストが不要となる。また、レーザー溶接の速度、歪み制御、自動化との互換性といった利点は、機械の稼働期間を通じて生産性の向上に大きく貢献する。.
レーザー溶接機のシステム全体の寿命は10年から20年ですが、個々の部品の寿命は数日(保護窓)から数十年(機械構造)まで幅があります。ファイバーレーザー発生器のポンプダイオードは定格寿命が10万時間で、これが経済的な耐用年数の目安となりますが、実際の寿命は冷却システムの性能によって左右される動作温度に大きく依存します。この部品の寿命プロファイルを理解することで、現実的な財務計画と、機械の耐用年数全体にわたる的確なメンテナンス投資が可能になります。.
レーザー溶接機の寿命に影響を与える要因
部品の定格値は、理想的な条件下で達成可能な性能を示すものであり、あらゆる運転条件下での性能を保証するものではありません。レーザー溶接機が定格耐用年数に近づくか、あるいは大幅に短くなるかは、運転条件や環境要因を慎重に管理することによって決まります。このセクションでは、耐用年数に最も大きな影響を与える要因について説明します。.
レーザー発生器の品質とブランド選択
ファイバーレーザー発生器の本質的な品質は、装置の長期的な信頼性を左右する最も重要な仕様決定事項です。ポンプダイオード、ゲインファイバー、共振器部品を自社で設計・製造し、サプライチェーン全体を通して徹底した品質管理を行っているメーカーのレーザー発生器は、品質管理がばらつきのある既製部品から組み立てられたものよりも、長期間にわたってより長い耐用年数とより安定した性能を一貫して提供します。品質を左右する重要な要素としては、ポンプダイオードの取り付け部の熱設計(動作中にダイオード接合部からどれだけ効率的に熱が除去されるか)、ファイバーのスプライスと端面処理の品質、そして過熱シャットダウン、後方反射保護、出力電力監視などのレーザー発生器内部保護回路の高度さが挙げられます。これらの設計要素は購入時にはほとんど目に見えませんが、動作中の装置の信頼性と耐用年数を決定づける重要な要素となります。.
デューティサイクルと動作強度
部品に動作ストレスが蓄積される速度は、機械のデューティサイクル(高出力で溶接作業を行っている時間の割合)に正比例します。1日4時間使用するレーザー溶接機は、1日8時間使用する機械の半分の速度で動作ストレスを蓄積します。単純な時間だけでなく、ピーク出力強度も重要です。定格出力の90~100%で定期的に動作するレーザー発生器は、60~70%で動作するものよりも、どちらも仕様の範囲内であっても、1時間あたりの熱負荷が大きくなります。通常の動作電力と定格最大電力の間に余裕を持たせることで、ポンプダイオードや光学部品が各生産サイクルで受ける熱サイクル振幅が低減され、部品の寿命が延びます。.
周囲環境
レーザー溶接機が稼働する環境は、すべてのサブシステムに同時に影響を与えます。最も基本的な変数は周囲温度です。電子機器、光学部品、冷却システムはすべて、周囲温度が安定していてメーカー指定の範囲内(通常15~35℃)にあるときに最高の性能を発揮し、劣化も最も遅くなります。高湿度は金属部品の腐食を促進し、電子回路の絶縁抵抗を低下させます。湿度の高い環境でシャットダウン後に冷えた光学部品や電子機器に結露が発生すると、即座に損傷を引き起こす可能性があります。製造環境でよく見られる空気中の粉塵や金属粒子は、制御しないと光学面を汚染し、冷却ファンを詰まらせ、機械ガイドの摩耗を加速させます。周囲の空気中の腐食性ガスや化学蒸気は、光学コーティングや金属表面を侵食し、部品の耐用年数を著しく短縮します。.
冷却システム管理
レーザー発生器の耐用年数に、冷却システムの管理ほど大きな影響を与える運用要因はほとんどありません。両者の関係は直接的かつ定量化可能です。ポンプダイオードの劣化はアレニウスの法則に従い、接合部温度が設計点より10℃上昇するごとに劣化速度がほぼ2倍になります。熱交換器の汚れやチラーコンプレッサーの劣化により冷却液温度が最適設定値より15℃上昇したレーザー発生器では、ポンプダイオードの劣化速度が適切に冷却されたシステムの約3倍になり、期待寿命15年が約5年に短縮されます。したがって、冷却液の純度を維持し、推奨間隔で冷却液を交換し、放熱面を清潔に保ち、冷却液温度を基準値と比較して監視することは、最も費用対効果の高いメンテナンス投資と言えるでしょう。.
保守管理の質
レーザー溶接機の理論上の耐用年数と実際の耐用年数の差は、多くの場合、メンテナンスの質によって説明されます。製造元のスケジュールに従って、光学検査と交換、冷却システムの整備、機械潤滑、レーザー発生器の状態評価など、一貫して正しく予防保守が実施されている機器は、定格仕様に近い部品の耐用年数を確実に達成します。一方、故障や性能低下が目に見えて現れたときにのみ対応される事後的なメンテナンスでは、劣化が早期に発見され安価に修正されるにもかかわらず、隣接する部品に二次的な損傷を与えるまで進行してしまうため、常に耐用年数が不足します。その結果、$100 の保護窓の交換が $600 の集光レンズの交換に変わってしまうのです。.
オペレーターのスキルと操作方法
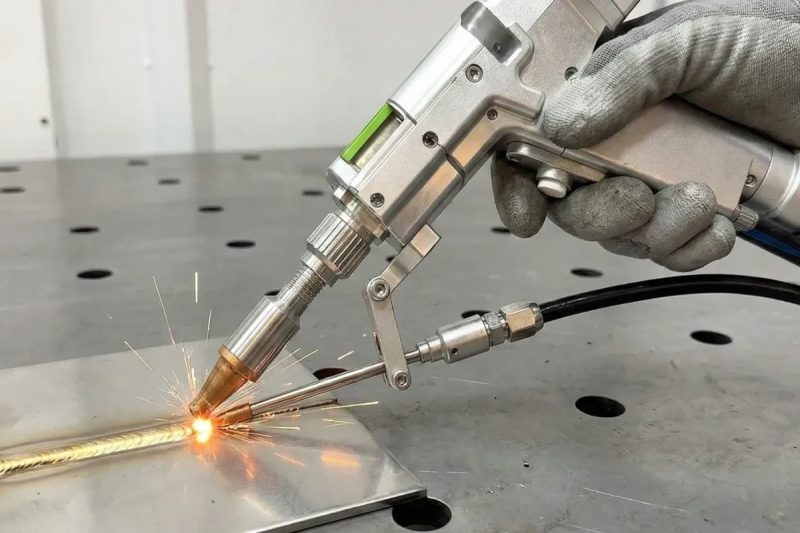
手動操作を伴うシステム、特にハンドヘルドレーザー溶接ガンでは、オペレーターのスキルと注意深さが、定期メンテナンスの効果に匹敵するほど、部品の耐用年数に直接的な影響を与えます。レーザー発生器と溶接ヘッドを接続する光ファイバーケーブルは、重要かつ高価な部品であり、その耐用年数は取り扱いに大きく左右されます。規定の最小半径よりもきつく繰り返し曲げると、ファイバークラッドに微細な亀裂が生じ、それが時間とともに蓄積され、最終的にはビーム品質の低下を招き、1,000~4,000回の交換が必要になります。各シフト後に適切なケーブルの配線、巻き取り、保管を行うこと(数秒で済みますが、意識的に習慣づける必要があります)は、光ファイバーケーブルの寿命を2~3年から5~8年以上まで延ばすことができます。同様に、溶接ヘッドを落としたり、不注意に置いたりするのではなく、硬い表面に置く前に冷却させることで、ハンドヘルドシステムで光学部品の早期故障の一般的な原因である、集束光学マウントへの衝撃による損傷を防ぐことができます。こうした細かな習慣の積み重ねは、熟練したオペレーターが長年の日常的な使用を通して一貫して実践することで、正式な定期メンテナンス活動に匹敵するほどの耐用年数への貢献となります。オペレーターのトレーニングに投資し、機器の手入れを重視する文化を築いている施設は、機器の取り扱いを二の次にしている施設よりも、一貫して長い機械の耐用年数を実現しています。.
材料および用途に関する要求事項
溶接される材料と特定の用途特性によって、レーザー溶接システムにかかる熱的および光学的ストレスは異なります。銅、アルミニウム、真鍮などの反射率の高い金属を溶接すると、レーザー出力のかなりの部分がワークピース表面から光学系を通ってレーザー発生器に向かって反射する後方反射現象が発生します。適切な後方反射保護がない場合、これらの現象によって出力ファイバー、アイソレーター、そして深刻な場合にはレーザー発生器のゲイン媒体が損傷する可能性があります。適切な定格の後方反射保護システムはこのリスクを管理しますが、これらの材料を扱う用途では、保護システムが正しく指定され、機能することが検証されている必要があります。亜鉛メッキ鋼の高出力溶接など、大量のスパッタが発生する用途では、保護ウィンドウの交換間隔が長くなり、クリーンな溶接用途よりも頻繁な光学メンテナンスが必要になります。.
ファームウェアおよびソフトウェア管理
最新のレーザー溶接機には、レーザー発生器の動作、安全インターロックの管理、およびプロセスパラメータの実行を制御する高度な制御ファームウェアが組み込まれています。古いファームウェアには、レーザー発生器に不要な負荷をかけるバグが含まれている可能性があります。例えば、熱サイクルを増加させる最適ではない電力ランププロファイルや、安全機能が本来の性能レベルを下回って動作するバグなどが挙げられます。メーカーのファームウェアアップデートを、文書化されたアップデート手順に従ってスケジュールどおりに適用することで、製造以来の現場経験に基づいて開発された改良点を機械に確実に適用できます。同様に重要なのは、技術サポートへのアクセスを可能にする制御システムソフトウェアのライセンスとドキュメントを維持することです。古いサポート対象外のソフトウェアを実行している機械は、問題が発生した場合の診断がより困難でコストも高くなります。.
レーザー溶接機の耐用年数は、機械所有者が直接影響を与えることができる一連の要因によって決まります。具体的には、選定時のレーザー発生器の品質とブランド、日常的な生産における稼働サイクルと運転強度、周囲環境の管理、冷却システムのメンテナンス品質、全体的なメンテナンス手順の一貫性、オペレーターのスキルと取り扱いの注意、用途に応じた需要管理、ファームウェアの最新性などが挙げられます。これらの要因はすべて制御可能であり、施設の管理範囲外の外部要因によって決定されるものではありません。これらの要因すべてに体系的に注意を払うことで、機械が設計耐用年数を達成するか、大幅に短縮されるかが決まります。.
レーザー溶接機の寿命を延ばす方法
耐用年数に影響を与える要因を理解することは、具体的かつ一貫した運用方法に落とし込んで初めて意味を持ちます。このセクションでは、最も効果的な耐用年数延長手段である、体系的な予防保全、光学システムの保護、冷却システムの管理、環境制御、オペレーターの運用方法、ソフトウェアの最新性、およびサプライヤーとの連携を中心に、実践的なガイダンスを提供します。.
体系的な予防保守プログラムの実施
明確な作業指示、完了記録、および延期された項目に対する責任体制を備えた、文書化された計画的な予防保全プログラムは、サービスライフサイクル管理の基盤となります。構造がなければ、メンテナンスは生産圧力に押しのけられ、故障が発生して避けられなくなるまで放置される傾向があります。.
- 日常点検は10分以内で行い、最も頻繁に発生するリスク項目を網羅する必要があります。具体的には、保護窓の目視検査(汚れや飛沫の付着がないか確認し、目に見える劣化があれば交換)、排煙システムが正常な気流で稼働していることの確認、冷却システムの温度表示が想定される設定値範囲と一致しているかの簡単な確認です。これらの日常点検は最小限の時間で済みますが、保護窓の劣化や冷却不足によって生じる複合的な損傷を防ぐことができます。.
- 週次および月次の作業では、長期間の使用で劣化するコンポーネントに対処します。具体的には、溶接ヘッドの外側とノズルを清掃して、熱を閉じ込めてノズルの摩耗を加速させる可能性のあるスパッタの蓄積を防ぎ、光ファイバー伝送ケーブルの全長にわたってねじれや摩耗の兆候がないか検査し、冷却液の導電率を測定して汚染を監視し、出力電力、温度、または故障頻度に問題の発生を示す傾向がないか、機械のログに記録されたパラメータデータを確認します。.
- メーカー認定の技術者が校正済みの診断機器を使用して実施する年次専門サービスは、社内メンテナンスでは完全に再現できない包括的な評価を提供します。具体的には、工場出荷時の仕様に対するビーム品質の測定、内部光学部品の専門的なクリーニングと検査、冷却システムの性能検証、機械的なアライメントチェック、そして今後の部品交換計画の基礎となる文書化された全体的な状態評価などが含まれます。年次サービス訪問では、機器の稼働期間の特定の時点での状態を正式に記録することもできます。この記録は、保証管理、再販価値の評価、および主要部品交換に関する社内財務計画にとって貴重な情報となります。年次専門サービスを怠った施設では、重大な故障が発生した際に、他の部品の残存耐用年数を正確に推定できないことに気づくことが多く、計画的な交換ではなく、事後的な交換決定を余儀なくされます。このような事後的な交換は、通常、より高額で、より大きな混乱を招きます。.
光学システムの保護
光学システムは、レーザー溶接機において性能が最も重要であり、同時にメンテナンスが最も必要な部分です。その保護には、定期的な大規模な介入ではなく、日々の継続的な管理が不可欠です。保護窓は、各生産セッションの前に点検し、汚染や損傷の兆候が見られたらすぐに交換する必要があります。性能が著しく低下するまで交換を延期してはいけません。適切な間隔を超えて窓の交換を延期すると、集光レンズに熱損傷が発生し、$50の窓交換が$500のレンズ交換に変わり、サービス介入に伴うダウンタイムが発生するリスクがあります。.
光ファイバー伝送ケーブルは、設計された経路に沿って配線し、すべての曲げ半径を遵守し、すべての支持ブラケットとケーブルキャリアを所定の位置に取り付ける必要があります。鋭利な角にケーブルがたるんだり、床にきつく巻き付けられたり、他の機器によって圧縮されたりすると、曲げによるファイバーの損傷が蓄積されます。これはすぐには明らかにならないかもしれませんが、数ヶ月にわたる継続的な使用によって徐々にビーム品質を低下させます。.
冷却システムの性能管理
冷却システムの管理は、レーザー発生器の耐用年数に最も大きな影響を与えるメンテナンス分野です。優先順位の高い3つの対策は、冷却液の温度を基準値と比較して監視し、放熱性能の低下を早期に検出すること、冷却液の電気伝導率を毎月測定すること、伝導率が規定の最大値に近づいたら脱イオンカートリッジを交換すること、そしてメーカー推奨の間隔(通常は6~12ヶ月ごと)で冷却液を完全に抜き取り、補充することです。チラー搭載システムの場合、通常の環境では四半期ごとに、埃っぽい環境ではより頻繁にコンデンサーコイルを清掃することで、冷却液の温度を適切な設定値に保つために必要な放熱能力を維持できます。コンデンサーに埃が付着すると、目に見える兆候もなく冷却能力が低下します。唯一の警告は、冷却液の温度が徐々に上昇することですが、これを放置すると、レーザー発生器の寿命が静かに縮まります。.
作業環境の管理
機械の設置前または設置中に環境改善を行うことで、機械の稼働期間全体にわたって効果が得られます。レーザー溶接機を熱源、化学ガス、微粒子などの直接的な発生源から離れた場所に設置するか、あるいはこれらのストレス要因への曝露を軽減する局所的な囲いや換気設備を設置することで、光学、電子、機械システムの劣化速度を同時に低減できます。季節によって周囲温度が大きく変動する施設では、機械の設置場所を十分に換気または冷却して、指定された動作温度範囲内に維持することで、電子部品や光学部品の劣化を加速させる夏季の過熱を防ぐことができます。.
オペレーターの訓練と安全な操作手順
レーザー溶接におけるオペレーター研修の効果は、部品損傷の低減、問題発生の早期発見、設計パラメータ内での機械機能のより効果的な活用などを通じて、機械の稼働期間全体にわたって継続的に発揮されます。研修では、単なるボタン操作の手順だけでなく、レーザー溶接プロセスの物理的原理を網羅的に学ぶ必要があります。これにより、オペレーターはプロセスが異常な動作をしていることを認識でき、その原因を理解できるようになります。また、光ファイバーケーブルを保護するための取り扱い方法、反射リスクを考慮した高反射性材料の安全な溶接方法、そして根本的な問題を隠蔽するような設定調整で対処するのではなく、パラメータの異常を速やかに報告することの重要性についても、明確に説明する必要があります。.
ソフトウェアとファームウェアを最新の状態に保つ
機械メーカーから提供されるファームウェアおよびソフトウェアのアップデートを、少なくとも年に一度、また主要なアップデート通知があった後に確認し、文書化された手順に従ってアップデートを適用するというルーチンを確立することで、機械の制御機能がメーカーの最新の最適な動作と保護に関する理解を反映したものになります。現在のファームウェアバージョンとアップデート履歴の記録を保持することで、保証請求をサポートし、問題発生時の技術サポート対応をより効率的に行うことができます。.
長期サポートに適したサプライヤーの選び方
購入時に確立されるサプライヤーとの関係は、機械の耐用期間全体にわたって影響を及ぼします。販売したモデルのスペアパーツ在庫を維持し、電話やインターネット接続による遠隔診断サポートを提供し、定期的な予防保守サービス訪問を提供し、部品の生産終了が近づくと顧客に事前に通知することで、部品が入手不可能になる前に最終購入の判断を可能にするサプライヤーは、機械所有者が機械の稼働期間全体を通して高い性能を維持し、問題を効率的に解決することを可能にします。既存顧客との対話やサプライヤーが公表しているサポートに関する約束事項の確認を通じて、これらのサポート特性を評価することは、問題が発生してから初めて検討するのではなく、機器選定の正式な要素として組み込むべきです。.
レーザー溶接機の耐用年数を最大限に延ばすには、相互に関連する6つの実践を一貫して実行する必要があります。それは、明確なスケジュールと責任体制を備えた体系的な予防保全、保護窓の管理と光ファイバーケーブルの取り扱いを中心とした積極的な光学システム保護、冷却液の品質と温度を維持する冷却システム管理、機械がさらされるストレス要因を制限する周囲環境制御、真のプロセス理解を構築するオペレーター研修、そして機械の保護機能を最新の状態に保つソフトウェアの更新です。これらの実践は相乗効果を発揮し、それぞれが互いを強化し合い、事後対応型の場当たり的なメンテナンス方法と比較して、機械の稼働寿命を数年延ばすことができます。.
機械の点検が必要な兆候
入念な予防保守を行っていても、レーザー溶接機には介入が必要な問題が発生することがあります。こうした状況を効率的に管理し、軽微な問題が重大な問題に発展するのを防ぐ鍵は、問題発生の兆候を早期に察知することです。同時に、その対処費用は比較的安価です。.
溶接品質の低下
溶接品質の緩やかな、あるいは急激な劣化(溶け込み深さの低下、気孔率の増加、ビード形状の不規則性、過剰なスパッタ、接合端部の溶融不良など)は、生産量に直接影響するため、実用上最も重要な警告サインです。根本原因は、レーザー発生器(ポンプダイオードの劣化による出力低下)、光学系(保護窓の劣化や集光レンズの汚染による焦点位置のずれ)、またはアシストガス系(流量不足によるプラズマ抑制不良や溶融池の大気汚染)にある可能性があります。根本原因を隠蔽し、新たな問題を引き起こす可能性のある広範なパラメータ調整よりも、最もアクセスしやすく、最も頻繁に問題となるコンポーネントから始めて体系的に診断する方が効率的です。.
過熱と熱によるシャットダウン
熱保護シャットダウン(熱による損傷を防ぐために自動的に電源を遮断する)を開始するレーザー発生器または制御システムは、現在の動作条件に対して熱管理が不十分であることを明確に示しています。この症状が現れた場合は、冷却システムを直ちに調査する必要があります。具体的には、冷却液の温度を設定値と比較し、冷却液の流量を確認し、熱交換器または凝縮器の汚れを点検し、冷却ファンが正しく動作していることを確認します。熱管理の不具合を調査して解決するのではなく、システムを冷却してから再起動するという方法で繰り返し熱シャットダウンを放置すると、レーザー発生器のポンプダイオードが徐々に損傷し、メーカー保証が無効になる可能性があります。.
異音や振動
冷却ポンプからの異音、検流計スキャナからの振動、機械部品からのガタガタ音、チラーコンプレッサーからの不規則な音など、機械の通常の状態とは異なる、あるいはこれまでとは異なる音や振動は、まだ対処可能な段階にある機械的摩耗の初期兆候です。ベアリングへの注油、緩んだ接続部の締め付け、摩耗したポンプ部品の交換など、これらの症状が現れた時点で調査し対処することは、生産中に摩耗した部品が故障するまで待つよりも、はるかに支障が少なく、コストも抑えられます。.
出力電力のばらつき
レーザー発生器の出力電力の変動(一定の設定での溶接深さや幅のばらつきとして検出されるか、電力計による直接測定で確認される)は、ポンプダイオードの劣化の進行、冷却問題による熱不安定性、または電源や制御回路の電子的な不安定性のいずれかを示しています。この症状が現れた場合は、迅速な技術評価が必要です。ポンプダイオードの寿命が近づいている場合は、交換の計画と予算編成を秩序立てて行うことができます。不安定性の原因が電子部品の故障など、より直接的なものである場合は、タイムリーな交換によって生産中のシステム全体の故障を防ぐことができます。電力設定値を上げることで補償される(オペレーターによくある対応)電力不安定性を無視すると、ポンプダイオードの摩耗が加速し、根本的な問題が隠蔽されてしまいます。その結果、適切な時期に計画的に交換できたはずのものが、警告なしに発生し、生産に最大の支障をきたす緊急故障へと変わってしまうのです。.
修理頻度と費用の上昇
メンテナンス介入と修理費用の増加傾向(光学系の交換頻度の増加、冷却システムの不具合の繰り返し、単一の生産四半期内での制御システムの複数の故障など)は、機械が複数のサブシステムにわたって経年劣化を蓄積していることを示す定量的な兆候です。年間メンテナンスおよび修理費用が機械の現在の交換費用の30~40%に近づくと、既存の機械への継続的な投資と、完全な保証、最新技術、耐用年数の初期段階にある部品を備えた新しい機器への交換との経済的な比較を真剣に分析する必要があります。.
レーザー溶接機の注意が必要な5つの主な兆候――溶接品質の低下、過熱保護によるシャットダウン、異音や振動、出力電力の不安定性、修理費用の増加――は、早期に認識すればそれぞれ明確で対処可能なシグナルとなります。これらの兆候を、対処すべき厄介な問題ではなく、貴重な情報として捉える保守文化を築くことで、問題を最も初期段階かつ最も費用のかからない段階で解決し、生産性と機器の寿命の両方を維持することができます。.
機械の耐用年数全体における総所有コスト
レーザー溶接機の投資を、購入価格だけで評価すると、その真の経済的影響を過小評価してしまうことになります。総所有コスト(TCO)分析(想定される耐用年数全体にわたる分析)を行うことで、合理的な投資判断に必要な包括的な財務状況を把握できます。.
TCO には、初期購入価格と設置費用、および機械の耐用年数にわたって蓄積されるすべての運用コストが含まれます。主な継続コストのカテゴリは次のとおりです。電気エネルギー消費 (産業用電力料金が 1kWh あたり $0.10 ~ $0.15 の場合、稼働中の生産で 10 ~ 20 kW を消費するファイバー レーザー溶接システムは、エネルギーだけで年間 $2,000 ~ $5,000 のコストがかかる可能性があります)。主に保護ウィンドウが占める光学消耗品は、生産使用で年間 $500 ~ $2,000 です。冷却システム保守材料には、冷却剤、脱イオンカートリッジ、定期的なチラーの保守が含まれ、年間 $500 ~ $1,500 です。予防保守活動の労働時間は、週 2 ~ 4 時間です。また、ポンプダイオードモジュールなどの主要部品の交換は、5~7年目(レーザー発生器の出力に応じて$3,000~$12,000)に、ガルバノメータスキャナのサービスまたは交換($2,000~$5,000)は必要に応じて実施します。.
25,000~40,000ドルで購入した中級クラスの2,000Wファイバーレーザー溶接機の現実的な10年間の総所有コスト(TCO)は、すべての運用コストを考慮すると、通常65,000~120,000ドルの範囲になります。交換対象となるアーク溶接装置と比較すると、初期投資コストは高くなりますが、溶接速度の向上による人件費の削減、歪みの低減による溶接後処理の削減、MIG溶接やTIG溶接で10年間の使用で大幅に増加する消耗電極やシールドガスのコスト削減によって、通常はコストが相殺されます。.
総所有コスト分析では、レーザー溶接機は、その速度、品質、自動化の利点を最大限に活用できる生産環境において、長期的に見て経済性に優れていることが一貫して示されています。重要なのは機械の耐用年数です。稼働期間が1年延びるごとに、代替手段と比較して運用コストの削減効果が1年分増加するため、耐用年数を延ばすためのメンテナンス投資は、レーザー溶接設備管理者にとって最も高い投資対効果が得られる財務上の意思決定の一つとなります。.
結論
この記事では、レーザー溶接機の寿命に関する包括的なガイドを提供しました。各主要部品の現実的な耐用年数予測、その予測が達成されるかどうかを最も大きく左右する要因、耐用年数を最大化するための具体的な保守および運用戦略、迅速な対応が必要となる警告サイン、そしてこれらの考慮事項すべてを適切な財務的文脈に位置づける総所有コストの枠組みについて解説しています。.
本書の各章を通して共通する重要な点は、レーザー溶接機の寿命は固定された技術仕様ではなく、選定された機器の品質、稼働条件、そして稼働期間全体を通して受けるメンテナンスの一貫性によって左右される結果であるということです。ポンプダイオードの寿命が10万時間と定格されているファイバーレーザー発生器は、適切に管理された機械であればその数値に近づくことができますが、冷却システムの怠慢による慢性的な熱ストレスにさらされた機械では、2万5千時間で寿命を迎えることもあります。これらの結果の差(追加の生産稼働年数と、数万ドルに及ぶ交換費用の回避額)は、すべて施設管理者の管理下にあります。.
実際の耐用年数に最も影響を与える要因――選定時のレーザー発生器の品質とブランド、運転中の冷却システム管理の質、光学システムの保護対策、周囲環境の制御、オペレーターのスキルと取り扱い方法、そしてソフトウェアの最新性――はすべて、意図的な選択と一貫した習慣によって管理可能です。これらの要因のほとんどを網羅する予防保全プログラムは、週あたりの時間投資はわずかですが、機械の稼働期間が数年から数十年にわたって複利的に増加することで、大きな効果をもたらします。.
溶接品質の低下、熱によるシャットダウン、異音、電力供給の不安定性、修理費用の増加など、問題発生の兆候は、早期に認識し迅速に対応することで、タイムリーかつ低コストな介入の機会となります。これらの兆候を運用上の些細な問題としてではなく、実行可能な情報として捉える施設文化は、完全な故障が発生してから初めて対応する文化よりも、機器の寿命を延ばし、総運用コストを削減することに一貫して成功しています。.
レーザー溶接機の導入を検討している企業にとって、この記事は、投資に伴う財務的な負担全体(購入価格だけでなく、運用コスト、メンテナンス要件、そして将来的な主要部品の交換など、投資が期待通りのリターンをもたらすかどうかを左右する要素)を現実的に把握するための枠組みを提供します。また、既にレーザー溶接装置を運用している施設にとっては、規律あるメンテナンスと的確な運用管理を通じて、投資から最大限の生産性を引き出すための実践的なガイドとなります。.
レーザー溶接ソリューションを入手しましょう
レーザー発生器の品質、システム構成、サプライヤーのサポート能力といった点で、最初から適切なレーザー溶接機を選択することは、機械の生産寿命と経済的利益を最大化する上で最も重要な決定事項です。.
AccTek レーザー は、自動車、航空宇宙、エレクトロニクス、医療機器、一般金属加工分野の産業顧客に10年以上にわたりサービスを提供してきた専門レーザー溶接機メーカーです。そのレーザー溶接製品ポートフォリオは、 携帯型レーザー溶接機 柔軟な修理と小ロット生産のための、精密部品用途向けのポータブルデスクトップ溶接システム、, 自動レーザー溶接機 ギャップ許容度と溶接形状制御が求められる溶加材溶接用、要求の厳しい生産溶接用途向けの最大6,000Wの高出力システム、複雑な3次元接合経路と高スループットの自動生産に対応する完全統合型レーザー溶接ロボットなど、あらゆるニーズに対応する製品を提供しています。これらはすべて、Raycus、JPT、IPGといった世界的に信頼されているブランドの高品質ファイバーレーザー発生器を中心に構築されており、ポンプダイオードの信頼性と連続産業運転における長寿命が実証されています。.
CEおよびFDA認証は、国際的な安全および品質基準への準拠を証明します。レーザー発生器の出力、冷却構成、溶接ヘッド設計、モーションシステム、制御インターフェースなど、システム全体のカスタマイズが可能で、デューティサイクル、材料構成、環境条件など、特定の生産環境における長期的な信頼性を確保するための最適な構成を決定するアプリケーションに機械を正確に適合させることができます。ライフサイクル全体にわたるサービスフレームワークには、販売前のアプリケーションコンサルティングとシステム仕様ガイダンス、専門家による設置と試運転、この記事で説明されているすべての寿命に重要な手順に対応する包括的なオペレーターとメンテナンスのトレーニング、現行製品ラインの在庫を維持した競争力のあるスペアパーツ供給、リモート診断を含む迅速なアフターサービス技術サポートが含まれており、最初の生産シフトから機械の生産的なサービス寿命全体にわたってレーザー溶接機の性能を維持するために必要な完全な技術パートナーシップを提供します。.
連絡先
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 ゾーン A、Lunzhen 工業地帯、玉城市、山東省。
レーザー ソリューションを入手する