
Životnost laserových svařovacích strojů: Jak dlouho vydrží a jak maximalizovat jejich životnost
Laserový svářecí stroj je značnou kapitálovou investicí a pro každou firmu, která do této investice investuje, není otázka, jak dlouho stroj zůstane produktivní, pouze akademická – přímo formuje finanční argumentaci pro pořízení, rozpočet na údržbu, který je třeba vyčlenit, a dlouhodobé plánování výroby, které závisí na dostupnosti zařízení a jeho výkonu dle specifikací. Přesto když se výrobci, zpracovatelé a kupující zařízení ptají, jak dlouho… laserový svařovací stroj vydrží, jen zřídka dostanou jasnou a fundovanou odpověď. Marketingové materiály popisují zařízení jako “průmyslové kvality” a “vyrobené pro dlouhou životnost”, zatímco specifikace uvádějí hodnocení součástí, které mohou, ale nemusí odrážet skutečné provozní podmínky.
Upřímná odpověď zní, že životnost laserového svařovacího stroje není jedno číslo – je to systém vzájemně se ovlivňujících životností součástí, z nichž každá se řídí různými fyzikálními mechanismy, různými požadavky na údržbu a různými poruchovými režimy. Generátor vláknového laseru, který je srdcem systému, může být dimenzován na 100 000 hodin provozu čerpací diody. Ochranné okénko ve svařovací hlavě může být za náročných podmínek nutné vyměnit každé několik týdnů. Čerpadlo chladicího systému může při správném řízení chladicí kapaliny vydržet pět až osm let. CNC pohyblivý systém a mechanický rám mohou vydržet déle než všechny ostatní součásti. Pochopení toho, který subsystém pravděpodobně dosáhne konce své ekonomicky životaschopné životnosti jako první – a co určuje tuto trajektorii – je výchozím bodem pro realistické plánování životnosti.
To je důležité ze dvou vzájemně propojených důvodů. Zaprvé to ovlivňuje nákupní rozhodnutí: znalost toho, že výměna čerpací diody bude po pěti až sedmi letech představovat významnou nákladovou událost, umožňuje kupujícím zahrnout tyto náklady do srovnání nákladů na celý životní cyklus, spíše než porovnávat pouze nákupní ceny. Zadruhé to ovlivňuje provozní rozhodnutí: znalost toho, že zanedbávání chladicího systému může zkrátit desetiletou životnost laserového generátoru na čtyři roky, vytváří konkrétní, finančně motivovaný argument pro disciplinovanou údržbu, který samotné abstraktní argumenty kvality často neposkytují.
Tento článek poskytuje strukturovaného a praktického průvodce životností laserových svářecích strojů – zkoumá očekávanou životnost každého hlavního subsystému, faktory, které nejsilněji urychlují nebo zpomalují degradaci součástí, strategie údržby a provozu, které prodlužují životnost směrem k jejímu teoretickému maximu, varovné signály signalizující vznikající problémy dříve, než se stanou poruchami, a rámec celkových nákladů na vlastnictví, který všechny tyto aspekty zasazuje do správného finančního kontextu.
Obsah
Jak dlouho vydrží laserový svařovací stroj?
Spíše než jako jednotný údaj o životnosti je životnost laserového svařovacího stroje nejlépe chápána jako profil životnosti součástí – každá s vlastní charakteristickou dobou trvání, mechanismy selhání a závislostmi na údržbě. Tato část stanoví realistická očekávání pro každý hlavní subsystém a zasazuje je do kontextu toho, jak si laserové svařovací stroje v porovnání s konvenčním svařovacím zařízením, které nejčastěji nahrazují, vedou v životnosti.
Celková očekávaná délka života
Dobře specifikovaný a udržovaný laserový svařovací stroj provozovaný v rámci svých konstrukčních parametrů může zajistit deset až dvacet let produktivního provozu, než se ekonomické důvody dalšího provozu vymýtí. Toto rozmezí je široké, protože silně závisí na pracovním cyklu, provozním prostředí a kvalitě údržby – stroj pracující na dvě směny denně v čistém, teplotně řízeném zařízení s disciplinovanou preventivní údržbou bude stárnout velmi odlišně od stroje provozujícího občasnou výrobu v prašném prostředí s proměnlivou teplotou a pouze s reaktivní údržbou. Pro účely plánování je deset až patnáct let realistickým očekáváním pro laserový svařovací stroj v nepřetržité průmyslové výrobě na jednu směnu s odpovídající údržbou, s možností prodloužení životnosti na více než patnáct let v lehčích aplikacích, kde se provozní hodiny hromadí pomaleji.
Životnost podle klíčové komponenty
Generátor vláknového laseru a čerpací diody
Generátor vláknového laseru – hlavní zdroj energie systému – je nejdražší a technicky nejsložitější součástí a jeho životnost stanovuje primární ekonomický horizont pro tento stroj. Moderní průmyslové generátory vláknových laserů jsou dimenzovány na 100 000 hodin provozu čerpací diody, což je hodnota stanovená na základě zrychlených testů stárnutí a praktických zkušeností s vysoce kvalitními diodovými konstrukcemi. Při 2 000 provozních hodinách ročně – v jednosměnném provozu, pět dní v týdnu – se tato životnost promítá do teoretické padesátileté životnosti. Při 6 000 hodinách ročně v nepřetržitém vícesměnném provozu se stejná životnost zkracuje na přibližně sedmnáct let.
Kritický rozdíl je mezi jmenovitou životností a dosaženou životností. Degradace čerpací diody je tepelně aktivována – probíhá rychleji při vyšších teplotách spoje a pomaleji při nižších. Laserový generátor, jehož chladicí systém udržuje provozní teploty diody v rámci specifikace, se přiblíží své jmenovité životnosti; generátor, který pracuje trvale nad svou konstrukční teplotou v důsledku zanedbání chlazení, zaznamená degradaci diody, která výrazně překročí očekávaný počet jmenovitých hodin. Když se čerpací diody blíží ke konci své životnosti, výstupní výkon měřitelně klesá před úplným selháním – obvykle je prvním pozorovatelným příznakem pokles výkonu o 10 až 20 procent – což poskytuje varovné okno, které umožňuje plánovanou výměnu spíše než nouzovou opravu.
Optické komponenty
Optické komponenty laserového svařovacího systému mají širokou škálu životností v závislosti na jejich poloze v dráze paprsku a na jejich vystavení svařovacímu prostředí. Ochranné okénko na výstupu ze svařovací hlavy – optický prvek nejvíce vystavený rozstřiku, kovovým párám a tepelnému záření svarové lázně – je nejfrekvenčnějším spotřebním materiálem v systému a vyžaduje výměnu každé několik týdnů ve vysoce výkonné kontinuální výrobě a každé několik měsíců v lehčích aplikacích. Jeho náklady na výměnu jsou nízké – obvykle $30 až $100 za okénko – ale jeho stav má nadměrný vliv na zbytek optického systému: kontaminované okénko, které není vyměněno, umožňuje absorbované laserové energii zahřát se a potenciálně rozbít okénko, čímž se nečistoty vrhají na zaostřovací čočku nad ním.
Zaostřovací čočka, chráněná okénkem, obvykle vyžaduje výměnu každé jeden až tři roky při výrobě, u modelů $200 až $800 v závislosti na optických specifikacích. Kolimační čočka a čelní plochy vláken dráhy paprsku se vyměňují méně často – v dobře udržovaných systémech obvykle v intervalech tří až pěti let – ale jejich výměna, je-li nutná, vyžaduje přesné postupy seřízení, které nejlépe provedou servisní technici výrobce.
Sestava svařovací hlavy a trysky
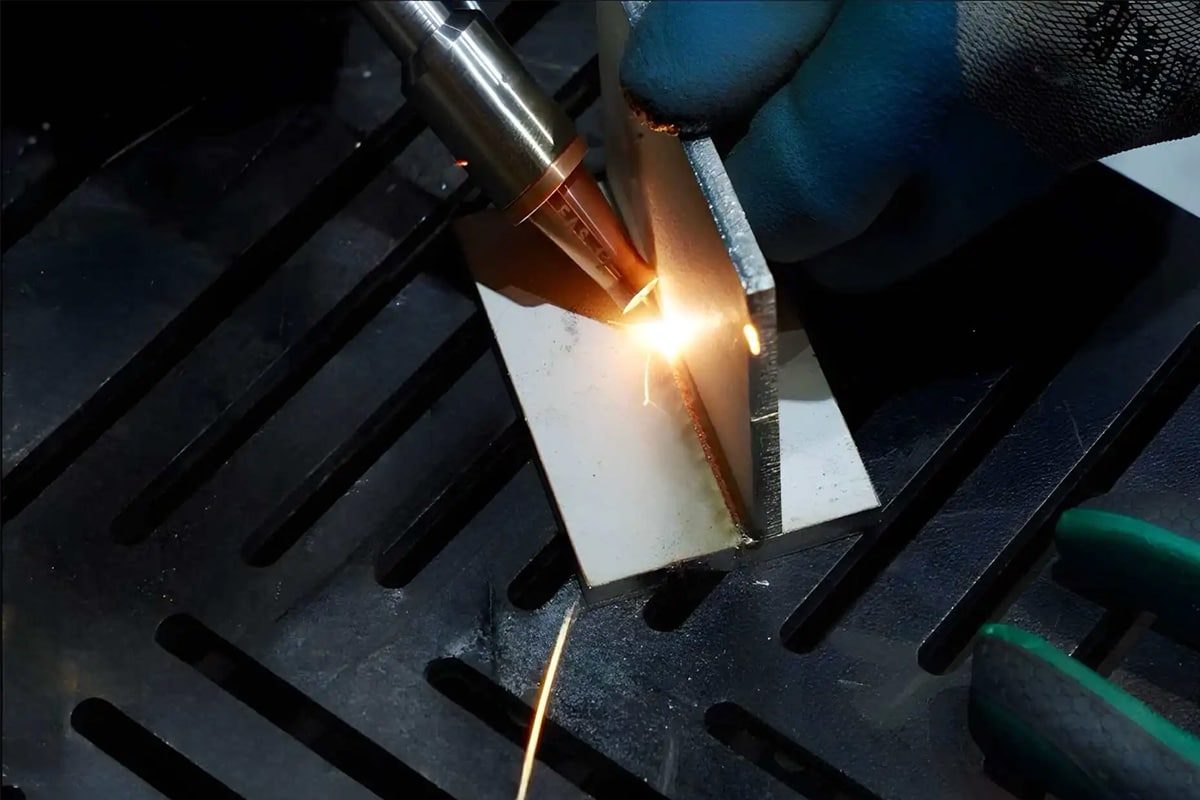
Pouzdro svařovací hlavy a sestava trysky se při ručním provozu opotřebovávají v důsledku hromadění rozstřiku, tepelných cyklů a mechanického namáhání opakovaným kontaktem s přípravky a obrobky. Trysky – nejvíce exponovaná součást – jsou spotřební materiál, který se vyměňuje každé několik dní až týdnů, v závislosti na intenzitě tvorby rozstřiku v konkrétní svařovací aplikaci. Samotné pouzdro svařovací hlavy obvykle vydrží tři až sedm let, než nahromaděné poškození, koroze nebo opotřebované závitové rozhraní vyžadují výměnu; v automatizovaných systémech, kde se s hlavou zachází opatrněji než při ručním provozu, je životnost obecně delší.
Chladící systém
Chladicí systém – ať už se jedná o integrovaný vodní chladič nebo samostatnou chladicí jednotku – má charakteristiky životnosti, které závisí především na kvalitě údržby. Vodní čerpadla v uzavřených chladicích okruzích obvykle dosahují za normálních provozních podmínek pěti až osmi let životnosti, přičemž životnost je silně ovlivněna kvalitou chladicí kapaliny: kontaminovaná nebo korozivní chladicí kapalina dramaticky urychluje opotřebení těsnění čerpadla, někdy zkracuje životnost čerpadla na jeden až dva roky. Výměník tepla nebo kompresor chladicí kapaliny, udržovaný s čistou chladicí kapalinou a pravidelně čištěný kondenzátor, může vydržet deset až patnáct let nebo i déle. Samotná chladicí kapalina musí být vyměňována každých šest až dvanáct měsíců, aby se zabránilo biologickému růstu a hromadění korozních produktů, které snižují chladicí výkon a napádají vnitřní povrchy.
Galvanometrický skener
V laserových svařovacích systémech vybavených skenovacími hlavami poháněnými galvanometrem pro řízení paprsku – což je běžné u konfigurací wobble walkingu a dálkového svařování – představují motory galvanometrů a jejich ložiska opotřebitelnou součást s životností 20 000 až 50 000 hodin provozu v závislosti na konstrukci. Náročné dynamické zatížení svařovacích aplikací – rychlé změny směru, oscilační skenovací vzory – vystavuje ložiska galvanometru většímu namáhání než nízkorychlostní skenovací aplikace, pro které jsou některé konstrukce skenerů optimalizovány. Servis nebo výměna galvanometru je pravidelná velká údržbářská událost, kterou je třeba počítat při dlouhodobém plánování nákladů, s náklady na výměnu od 1 500 do 5 000 rupií v závislosti na specifikaci skeneru.
Pohybový systém a mechanická struktura
CNC pohybový systém – lineární vedení, kuličkové šrouby, servopohony a mechanický rám, který nese všechny komponenty systému – je nejodolnějším prvkem laserového svařovacího stroje. Kuličkové šrouby a lineární vedení ve vysoce kvalitních pohybových systémech jsou dimenzovány na desítky tisíc kilometrů dráhy, než je nutné je vyměnit nebo repasovat, což se promítá do mnoha let provozního provozu při typických svařovacích rychlostech. Mechanický rám, pokud je řádně chráněn před korozí a fyzickým poškozením, může zůstat konstrukčně neporušený po dobu dvaceti i více let. V praxi jsou pohybový systém a rám zřídka důvodem vyřazení laserového svařovacího stroje z provozu – téměř vždy dochází jako první ekonomické zastarávání nebo konec životnosti laserového generátoru.
Řídicí systém a elektronika
Řídicí systém – napájecí zdroj laserového generátoru, CNC řídicí jednotka, rozhraní člověk-stroj a související elektronika – se skládá z polovodičových komponent s nízkou poruchovostí v dobře udržovaných systémech pracujících v rámci svých limitů tepelného návrhu. Poruchy jednotlivých komponent – degradovaná kondenzátorová baterie, vadná deska ovladače, opotřebovaná dotyková obrazovka – jsou typickými poruchovými režimy, přičemž každý z nich lze řešit cílenou výměnou komponent za cenu hluboko pod úrovní plné výměny systému, za předpokladu, že náhradní díly zůstanou k dispozici od výrobce. Řídicí elektronika udržovaná při stabilních teplotách v čistém prostředí běžně dosahuje deseti až patnácti let spolehlivého provozu, než stárnutí komponent vyžaduje značné investice. Dostupnost náhradních dílů pro řídicí elektroniku je funkcí řízení životního cyklu produktu výrobcem – někteří výrobci udržují dostupnost náhradních dílů po dobu patnácti až dvaceti let po ukončení výroby modelu, zatímco jiní ukončují podporu do pěti až sedmi let. Kupující, kteří hodlají provozovat zařízení po celou deseti až patnáctiletou životnost řídicího systému, by měli v rámci procesu výběru zařízení posoudit historii podpory náhradních dílů výrobce a jeho aktuální závazek k dlouhodobé dostupnosti.
Jak si laserové svařování vede v porovnání s tradičním svařovacím zařízením z hlediska životnosti
Tradiční zařízení pro obloukové svařování – zdroje proudu TIG, MIG a plazmové svařování – jsou mechanicky jednodušší než systémy laserového svařování a mají menší počet přesných optických a elektrooptických komponent, které se mohou časem opotřebovat. Zdroje proudu pro obloukové svařování mohou při dobré údržbě dosáhnout velmi dlouhé životnosti patnácti až dvaceti pěti let, a to především proto, že jejich hlavní komponenty – elektronika transformátoru nebo střídače, systémy přívodu plynu a podavače drátu – jsou robustní a vyměnitelné. Srovnání se však mění, pokud se vezmou v úvahu celkové náklady na vlastnictví: spotřební elektrody, trubičky, kontaktní hroty a ochranný plyn spotřebované obloukovým svařováním představují průběžné náklady, které laserové svařování eliminuje, a výhody laserového svařování v podobě rychlosti, kontroly deformace a kompatibility s automatizací přinášejí výhody v produktivitě, které se po celou dobu životnosti stroje hromadí.
Životnost laserového svařovacího stroje se pohybuje od deseti do dvaceti let pro celý systém, přičemž jednotlivé komponenty mají životnost od dnů (ochranná okna) do desetiletí (mechanická konstrukce). Čerpací diody generátoru vláknového laseru – s životností 100 000 hodin – stanovují primární horizont ekonomické životnosti, ale jejich skutečně dosažená životnost kriticky závisí na provozní teplotě, která je dána výkonem chladicího systému. Pochopení profilu životnosti této komponenty umožňuje realistické finanční plánování a cílené investice do údržby po celou dobu provozní životnosti stroje.
Faktory, které ovlivňují životnost laserového svařovacího stroje
Jmenovité hodnoty součástí představují to, čeho je možné dosáhnout za ideálních podmínek – nejedná se o zaručené výsledky za všech provozních podmínek. Pečlivě řízený soubor provozních a environmentálních faktorů určuje, zda se laserový svářecí stroj blíží své jmenovité životnosti, nebo zda ji výrazně zkrátí. Tato část identifikuje faktory s největším praktickým dopadem na životnost.
Kvalita laserového generátoru a výběr značky
Vnitřní kvalita vláknového laserového generátoru je nejdůležitějším rozhodnutím o specifikaci, které určuje dlouhodobou spolehlivost stroje. Laserové generátory od výrobců, kteří navrhují a vyrábějí vlastní čerpací diody, zesilovací vlákna a rezonátorové komponenty – a udržují si tak plnou kontrolu kvality v celém dodavatelském řetězci – konzistentně poskytují delší životnost a stabilnější výkon v průběhu času než sestavy vyrobené z nakupovaných komoditních komponent s proměnnou kontrolou kvality. Mezi klíčové kvalitativní rozlišovací znaky patří tepelná konstrukce uchycení čerpací diody – jak efektivně je teplo odváděno ze spojů diod během provozu – kvalita spojů vláken a přípravy čel a sofistikovanost vnitřních ochranných obvodů laserového generátoru, včetně vypnutí při přehřátí, ochrany proti zpětnému odrazu a monitorování výstupního výkonu. Tyto konstrukční prvky jsou v okamžiku nákupu do značné míry neviditelné, ale dominují spolehlivosti a životnosti stroje v provozu.
Pracovní cyklus a provozní intenzita
Rychlost, s jakou se na součástkách hromadí provozní namáhání, je přímo úměrná pracovnímu cyklu stroje – zlomku času, po který aktivně svařuje s významným výstupním výkonem. Laserový svářecí stroj používaný čtyři hodiny denně hromadí provozní namáhání poloviční rychlostí oproti stroji používanému osm hodin denně. Kromě prostého času je důležitá i špičková intenzita výkonu: laserový generátor pravidelně provozovaný na 90 až 100 procent svého jmenovitého výkonu je za hodinu vystaven většímu tepelnému zatížení než generátor provozovaný na 60 až 70 procent, i když obojí je v rámci specifikace. Ponechání rezervy mezi typickým provozním výkonem a jmenovitým maximem prodlužuje životnost součástek snížením amplitudy tepelných cyklů, kterým čelí čerpací diody a optické součástky v každém výrobním cyklu.
Okolní prostředí
Prostředí, ve kterém laserový svářecí stroj pracuje, ovlivňuje všechny subsystémy současně. Okolní teplota je nejzákladnější proměnnou: elektronika, optické součástky a chladicí systém fungují nejlépe a nejpomaleji se degradují, když je okolní teplota stabilní a v rozsahu specifikovaném výrobcem – obvykle 15 až 35 °C. Vysoká vlhkost podporuje korozi kovových součástí a snižuje izolační odpor elektronických obvodů; kondenzace, která se tvoří na studených optických součástkách nebo elektronice po vypnutí ve vlhkém prostředí, může způsobit okamžité poškození. Vzdušný prach a kovové částice – běžné ve výrobním prostředí – kontaminují optické povrchy, ucpávají chladicí ventilátory a urychlují opotřebení mechanických vedení, pokud nejsou kontrolovány. Korozivní plyny a chemické výpary v okolním vzduchu napadají optické povlaky a kovové povrchy rychlostí, která výrazně zkracuje životnost součástí.
Řízení chladicího systému
Jen málo provozních faktorů má větší vliv na životnost laserového generátoru než řízení chladicího systému. Tento vztah je přímý a kvantifikovatelný: degradace čerpací diody se řídí Arrheniovou kinetikou, což znamená, že rychlost degradace se zhruba zdvojnásobí na každých 10 °C zvýšení teploty spoje nad návrhový bod. Laserový generátor, jehož teplota chladicí kapaliny se v důsledku znečištěného výměníku tepla nebo degradovaného kompresoru chladiče posune o 15 °C nad optimální nastavenou hodnotu, bude zažívat stárnutí čerpací diody přibližně třikrát rychleji než správně chlazený systém, čímž se očekávaná patnáctiletá životnost zkrátí na zhruba pět let. Udržování čistoty chladicí kapaliny, výměna chladicí kapaliny v doporučených intervalech, udržování čistoty povrchů pro odvod tepla a sledování teploty chladicí kapaliny oproti stanoveným základním hodnotám proto patří mezi nejnávratnější dostupné investice do údržby.
Kvalita postupů údržby
Rozdíl mezi teoretickou životností laserového svářecího stroje a jeho skutečnou dosaženou životností je nejčastěji vysvětlován kvalitou údržby. Zařízení, které dostává konzistentní a správně prováděnou preventivní údržbu – podle harmonogramu výrobce pro optickou kontrolu a výměnu, servis chladicího systému, mechanické mazání a posouzení stavu laserového generátoru – spolehlivě dosahuje životnosti součástí blízké jejich jmenovitým specifikacím. Zařízení, která jsou udržována reaktivně – ošetřována pouze v případě selhání nebo viditelného snížení výkonu – trvale nedosahují požadované úrovně, protože včas odhalená a levně opravená degradace může postupovat do bodu, kdy způsobuje vedlejší poškození sousedních součástí, čímž se z ochranného okna $100 stává náhrada zaostřovací čočky $600.
Dovednosti a ovladatelnost operátora
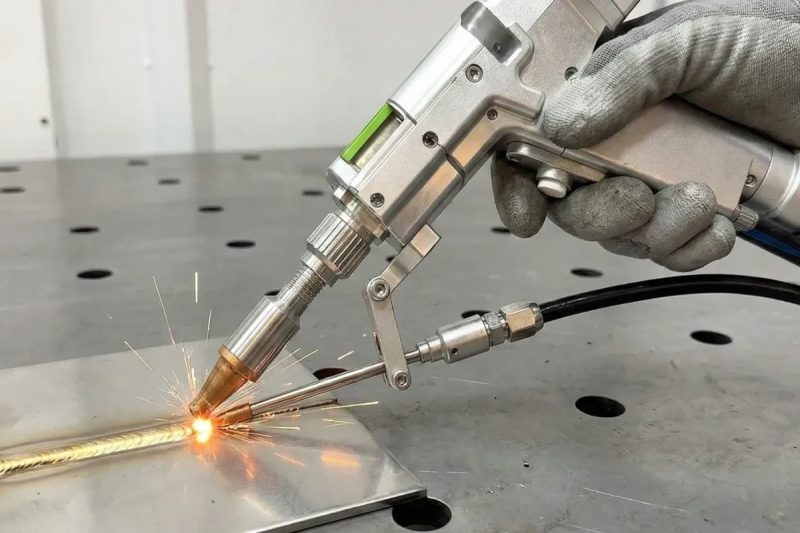
V systémech, které vyžadují ruční ovládání – zejména u ručních laserových svařovacích pistolí – mají dovednosti a opatrnost obsluhy přímý vliv na životnost součástí, který soupeří s účinkem plánované údržby. Přívodní kabel optických vláken spojující laserový generátor se svařovací hlavou je kritickou a drahou součástí, jejíž životnost je velmi citlivá na manipulaci: opakované ohýbání na větší plochu, než je minimální specifikovaný poloměr, způsobuje mikroskopické praskliny v plášti vláken, které se časem hromadí a nakonec způsobují zhoršení kvality paprsku a vyžadují výměnu vláken u ručních systémů ($1 000 až $4 000). Správné vedení, navíjení a skladování kabelu po každé směně – postupy, které sice trvají několik sekund, ale vyžadují vědomý zvyk – mohou prodloužit životnost optického kabelu ze dvou až tří let na pět až osm let nebo i více. Podobně postup, kdy se svařovací hlava nechá před umístěním na tvrdý povrch vychladnout, a ne se neopatrně upustí nebo položí, zabraňuje poškození držáku zaostřovací optiky nárazem, což je běžná příčina předčasného selhání optických součástí v ručních systémech. Hromadění těchto malých návyků – důsledně procvičovaných dobře vyškoleným operátorem v průběhu let každodenního používání – představuje příspěvek k údržbě, který svým vlivem na životnost konkuruje příspěvku formálních plánovaných údržbářských činností. Zařízení, která investují do školení operátorů a budují kulturu péče o zařízení, trvale dosahují delší životnosti strojů než ta, která manipulaci se zařízením považují za druhořadý problém.
Požadavky na materiál a aplikaci
Svařované materiály a specifické charakteristiky aplikace vytvářejí na laserový svařovací systém různé tepelné a optické namáhání. Svařování vysoce reflexních kovů – mědi, hliníku a mosazi – generuje zpětné odrazy, při kterých se významná část laserového výkonu odráží od povrchu obrobku zpět optickým systémem směrem k laserovému generátoru. Bez dostatečné ochrany proti zpětnému odrazu mohou tyto události poškodit výstupní vlákno, izolátor a v závažných případech i zesilovací médium laserového generátoru. Správně dimenzované systémy ochrany proti zpětnému odrazu toto riziko zvládají, ale aplikace zahrnující tyto materiály vyžadují, aby ochranné systémy byly správně specifikovány a ověřeny jako funkční. Aplikace, které generují silný rozstřik – například vysokovýkonné svařování pozinkované oceli – vyžadují intervaly výměny ochranných oken a častější optickou údržbu než aplikace čistšího svařování.
Správa firmwaru a softwaru
Moderní laserové svařovací stroje obsahují sofistikovaný řídicí firmware, který řídí provoz laserového generátoru, správu bezpečnostních blokování a provádění procesních parametrů. Zastaralý firmware může obsahovat chyby, které způsobují zbytečné zatěžování laserového generátoru – například neoptimální profily zvyšování výkonu, které zvyšují tepelné cykly, nebo které umožňují bezpečnostním funkcím pracovat pod zamýšlenou úrovní výkonu. Plánované používání aktualizací firmwaru od výrobce podle zdokumentovaného postupu aktualizace zajišťuje, že stroj bude těžit z vylepšení vyvinutých na základě praktických zkušeností od jeho výroby. Stejně důležité je udržovat licence k softwaru řídicího systému a dokumentaci, které umožňují přístup k technické podpoře – diagnostika stroje se zastaralým a nepodporovaným softwarem je obtížnější a nákladnější, když se vyskytnou problémy.
Životnost laserového svařovacího stroje je formována hierarchií faktorů, které může majitel stroje přímo ovlivnit: kvalita a značka laserového generátoru v okamžiku výběru, pracovní cyklus a provozní intenzita v každodenní výrobě, řízení okolního prostředí, kvalita údržby chladicího systému, celková konzistence údržby, dovednosti a opatrnost obsluhy, řízení poptávky specifické pro danou aplikaci a aktuálnost firmwaru. Každý z těchto faktorů je řiditelný – žádný z nich není určen vnějšími vlivy mimo řízení zařízení. Systematická pozornost věnovaná všem těmto faktorům společně určuje, zda stroj dosáhne své projektované životnosti, nebo zda ji výrazně zkrátí.
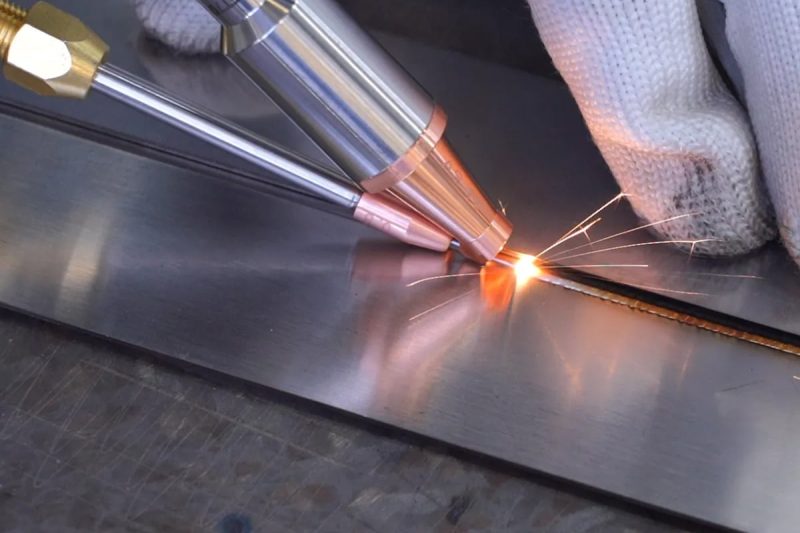
Jak prodloužit životnost laserového svařovacího stroje
Pochopení toho, co ovlivňuje životnost, je užitečné pouze tehdy, je-li převedeno do konkrétních, konzistentních provozních postupů. Tato část poskytuje praktické pokyny uspořádané podle nejúčinnějších nástrojů pro prodloužení životnosti: strukturovaná preventivní údržba, ochrana optických systémů, správa chladicích systémů, kontrola prostředí, postupy obsluhy, aktuálnost softwaru a partnerství s dodavateli.
Implementace strukturovaného programu preventivní údržby
Písemný, plánovaný program preventivní údržby – s jasným přidělením úkolů, zdokumentovanými záznamy o dokončení a odpovědností za odložené položky – je základem řízení životnosti. Bez struktury má údržba tendenci být vytlačována tlakem výroby, dokud ji porucha nestane nevyhnutelnou.
- Denní kontrola by neměla trvat déle než deset minut a měla by zahrnovat nejčastější rizikové položky: vizuální kontrolu ochranného okna, zda není kontaminováno nebo zda nejsou usazeny rozstřiky (v případě viditelného poškození jej vyměňte), ověření, zda systém odsávání výparů pracuje s normálním prouděním vzduchu, a krátkou kontrolu teploty chladicího systému oproti očekávanému rozsahu nastavených hodnot. Tyto denní kontroly vyžadují minimální čas, ale zabraňují hromadnému poškození, které vzniká v důsledku provozu s poškozeným ochranným oknem nebo nedostatečným chlazením.
- Týdenní a měsíční úkoly se zabývají komponenty, které se při delších cyklech opotřebovávají: čištění vnějšího povrchu svařovací hlavy a trysky, aby se zabránilo hromadění rozstřiku, který může zachycovat teplo a urychlovat opotřebení trysky, kontrola kabelu pro přívod optických vláken po celé jeho délce, zda nevykazuje známky zalomení nebo oděru, měření vodivosti chladicí kapaliny pro sledování kontaminace a kontrola zaznamenaných dat parametrů stroje, zda se neobjevily trendy ve výstupním výkonu, teplotě nebo frekvenci poruch, které naznačují vznikající problémy.
- Roční profesionální servis – prováděný techniky vyškolenými výrobcem s využitím kalibrovaného diagnostického zařízení – poskytuje komplexní posouzení, které interní údržba nedokáže plně replikovat: měření kvality paprsku oproti původní tovární specifikaci, profesionální čištění a kontrola vnitřních optických prvků, ověření výkonu chladicího systému, kontrola mechanického zarovnání a zdokumentované celkové posouzení stavu, které poskytuje základ pro plánování nadcházejících výměn součástí. Roční servisní návštěva také vytváří formální záznam o stavu stroje v určitém bodě jeho provozní životnosti – záznam, který je cenný pro správu záruk, posouzení prodejní hodnoty a interní finanční plánování výměny hlavních součástí. Zařízení, která vynechávají roční profesionální servis, často v době závažné poruchy zjistí, že nemohou přesně odhadnout zbývající životnost ostatních součástí, což nutí k reaktivním spíše než plánovaným rozhodnutím o výměně, která jsou obvykle dražší a rušivější.
Ochrana optického systému
Optický systém je nejdůležitější z hlediska výkonu a zároveň nejcitlivější z hlediska údržby součástí laserového svařovacího stroje. Jeho ochrana vyžaduje spíše důslednou každodenní disciplínu než pravidelné větší zásahy. Ochranné okénko musí být před každou výrobní relací zkontrolováno a vyměněno při prvním náznaku kontaminace nebo poškození – neodkládáno, dokud se výkon znatelně nesníží. Odkládání výměny okénka nad rámec stanoveného intervalu hrozí tepelným poškozením zaostřovací čočky, čímž se náhradní okénko $50 promění v náhradní čočku $500 a s tím spojenými prostoji způsobenými servisním zásahem.
Optický kabel musí být veden po navržené trase s dodržením všech poloměrů ohybu a se všemi podpěrnými konzolami a nosiči kabelů na místě. Kabel, který se nechá prohýbat o ostré hrany, pevně se kroutit na podlaze nebo být stlačen jiným zařízením, hromadí poškození vláken způsobené ohybem, které nemusí být okamžitě patrné, ale v průběhu měsíců nepřetržitého používání postupně snižuje kvalitu paprsku.
Řízení výkonu chladicího systému
Správa chladicího systému je oblastí údržby s největším vlivem na životnost laserového generátoru. Tři nejdůležitější kroky jsou sledování teploty chladicí kapaliny oproti zdokumentované základní hodnotě za účelem včasného odhalení zhoršení odvodu tepla, měření elektrické vodivosti chladicí kapaliny měsíčně, výměna deionizačních patron, když se vodivost blíží specifikovanému maximu, a provádění úplného vypouštění a doplňování chladicí kapaliny v intervalu doporučeném výrobcem – obvykle každých šest až dvanáct měsíců. U systémů vybavených chladicími jednotkami čtvrtletní čištění kondenzační cívky v normálním prostředí a častější v prašném prostředí udržuje kapacitu odvodu tepla na úrovni potřebné k udržení teploty chladicí kapaliny na správné nastavené hodnotě. Zanášení kondenzátoru prachem snižuje chladicí kapacitu bez jakéhokoli viditelného indikátoru – jediným varováním je postupný nárůst teploty chladicí kapaliny, který, pokud není monitorován, tiše zkracuje životnost laserového generátoru.
Řízení pracovního prostředí
Zlepšení ochrany životního prostředí provedená před instalací stroje nebo během ní se vyplácejí po celou dobu jeho provozní životnosti. Umístění laserového svařovacího stroje mimo dosah přímých zdrojů tepla, chemických výparů a těžkých částic – nebo instalace lokálních krytů a větrání, které snižují vystavení stroje těmto stresorům – snižuje současně míru degradace optických, elektronických a mechanických systémů. V zařízeních, kde se okolní teplota v jednotlivých ročních obdobích výrazně mění, je zajištění dostatečného větrání nebo chlazení instalačního prostoru stroje tak, aby zůstal v rámci specifikovaného rozsahu provozních teplot, prevencí letního přehřívání, které urychluje stárnutí elektronických a optických součástek.
Školení obsluhy a bezpečné provozní postupy
Návratnost školení operátorů v oblasti laserového svařování se dosahuje průběžně po celou dobu provozní životnosti stroje prostřednictvím sníženého poškození součástí, rychlejšího rozpoznání vznikajících problémů a efektivnějšího využití možností stroje v rámci jeho konstrukčních parametrů. Školení by mělo zahrnovat fyzikální principy procesu laserového svařování – nejen stisknutí tlačítek – aby operátoři dokázali rozpoznat, kdy se proces chová abnormálně, a pochopit proč. Mělo by se výslovně zabývat manipulačními postupy, které chrání kabel pro přívod optických vláken, bezpečným přístupem ke svařování vysoce reflexních materiálů, který respektuje riziko zpětného odrazu, a důležitostí okamžitého hlášení anomálií parametrů, spíše než jejich kompenzace úpravou nastavení tak, aby se maskovaly základní problémy.
Udržování aktualizací softwaru a firmwaru
Zavedení pravidelné kontroly dostupných aktualizací firmwaru a softwaru od výrobce stroje – alespoň jednou ročně a po oznámení o jakékoli významné aktualizaci – a aplikace těchto aktualizací podle dokumentovaného postupu zajišťuje, že řídicí inteligence stroje odráží aktuální chápání výrobce optimálního provozu a ochrany. Uchovávání záznamů o aktuální verzi firmwaru a historii aktualizací podporuje reklamace a umožňuje efektivnější interakce technické podpory v případě problémů.
Výběr správného dodavatele pro dlouhodobou podporu
Dodavatelský vztah navázaný při nákupu má důsledky, které sahají po celou dobu životnosti stroje. Dodavatel, který udržuje skladem náhradních dílů pro modely, které prodal, poskytuje vzdálenou diagnostickou podporu telefonicky nebo internetovým připojením, nabízí plánované preventivní servisní návštěvy a předem upozorňuje zákazníky, když se komponenty blíží konci výrobní dostupnosti – což umožňuje rozhodnutí o koupi na poslední chvíli dříve, než se díly stanou nesehnatelnými – umožňuje majiteli stroje udržovat vysoký výkon a efektivně řešit problémy po celou dobu jeho provozní životnosti. Hodnocení těchto atributů podpory – prostřednictvím rozhovorů se stávajícími zákazníky a kontroly zveřejněných závazků dodavatele v oblasti podpory – by mělo být formální součástí výběru zařízení, nikoli dodatečnou úvahou řešenou až po vzniku problému.
Maximalizace životnosti laserového svářecího stroje vyžaduje konzistentní provádění šesti vzájemně propojených postupů: strukturovaná preventivní údržba s jasnými harmonogramy a odpovědností, proaktivní ochrana optického systému zaměřená na ochranná okna a péči o optické kabely, správa chladicího systému, která udržuje kvalitu a teplotu chladicí kapaliny, kontrola okolního prostředí, která omezuje stresory, kterým je stroj vystaven, školení obsluhy, které buduje skutečné pochopení procesu, a softwarová aktuálnost, která udržuje ochrannou inteligenci stroje aktuální. Účinek těchto postupů se sčítá – každý z nich posiluje ostatní – a společně mohou prodloužit produktivní životnost stroje o několik let ve srovnání s reaktivními, ad-hoc přístupy k údržbě.
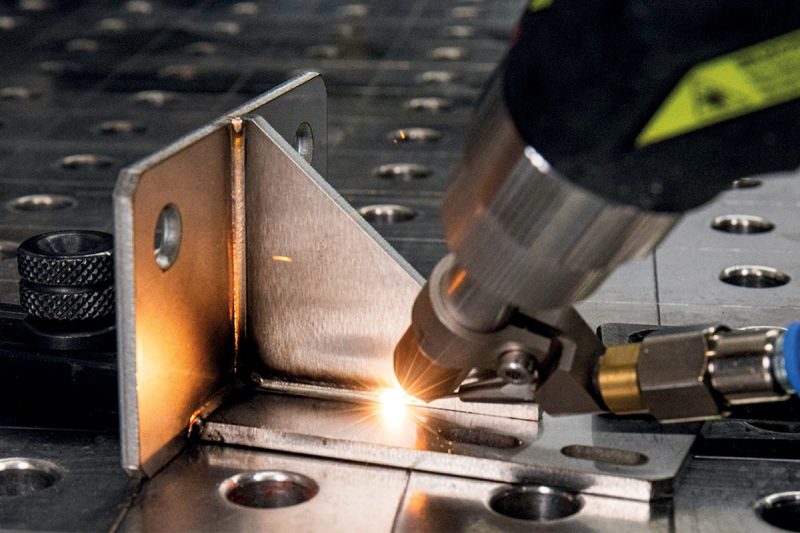
Varovné signály, že váš stroj vyžaduje pozornost
I při pečlivé preventivní údržbě se u laserových svařovacích strojů vyskytují problémy, které vyžadují zásah. Klíčem k efektivnímu zvládání těchto situací – a k prevenci toho, aby se z drobných problémů staly závažné – je rozpoznání včasných varovných signálů, které naznačují rozvíjející se problém. Zároveň je jeho řešení stále levné.
Klesající kvalita svaru
Postupné nebo náhlé zhoršování kvality svaru – snížená hloubka průvaru, zvýšená pórovitost, nepravidelná geometrie housenky, nadměrný rozstřik nebo neúplné tavení na okrajích spoje – je prakticky nejdůležitějším varovným signálem, protože přímo ovlivňuje výrobní výkon. Hlavní příčina může být v laserovém generátoru (klesající výstupní výkon v důsledku stárnoucích diod pumpy), v optickém systému (degradované ochranné okénko nebo kontaminovaná zaostřovací čočka způsobující posun ohniskové polohy) nebo v systému pomocného plynu (nedostatečný průtok způsobující špatné potlačení plazmatu nebo atmosférickou kontaminaci svarové lázně). Systematická diagnostika – počínaje nejdostupnější a nejčastěji implikovanou součástí – je účinnější než rozsáhlé úpravy parametrů, které maskují základní příčinu a mohou přinést nové problémy.
Přehřátí a tepelná vypnutí
Laserový generátor nebo řídicí systém, který iniciuje tepelná vypnutí – automaticky vypíná napájení, aby se zabránilo tepelnému poškození – jasně sděluje, že jeho tepelná regulace je pro aktuální provozní podmínky nedostatečná. Tento příznak vyžaduje okamžité prošetření chladicího systému: kontrolu teploty chladicí kapaliny oproti nastavené hodnotě, ověření průtoku chladicí kapaliny, kontrolu znečištění výměníku tepla nebo kondenzátoru a ověření správné funkce chladicích ventilátorů. Provoz s opakovanými tepelnými vypnutími, kdy se systém nechá vychladnout a poté se znovu spustí – namísto prošetření a vyřešení poruchy tepelné regulace – postupně poškozuje diody čerpadla laserového generátoru a může vést ke ztrátě záruky výrobce.
Neobvyklé zvuky nebo vibrace
Zvuky nebo vibrace, které jsou nové nebo se liší od stanovené základní hodnoty stroje – neobvyklé kvílení chladicích čerpadel, vibrace galvanometru, chrastění mechanických součástí nebo nepravidelné zvuky z kompresoru chladiče – jsou časnými ukazateli mechanického opotřebení, které je stále v zvládnutelné fázi. Zkoumání a řešení těchto příznaků v jejich počátku – mazání ložisek, utahování uvolněných spojů, výměna opotřebovaných součástí čerpadla – je mnohem méně rušivé a nákladné než čekání, až opotřebovaná součást porouchá během výroby.
Nekonzistentní výstupní výkon
Variabilita výstupního výkonu laserového generátoru – detekovatelná jako nekonzistentní hloubka nebo šířka svaru při konstantním nastavení, nebo potvrzená přímým měřením wattmetrem – naznačuje buď postupující degradaci čerpací diody, tepelnou nestabilitu v důsledku problémů s chlazením, nebo elektronickou nestabilitu v napájecím zdroji nebo řídicích obvodech. Tento příznak vyžaduje okamžité technické posouzení: pokud se čerpací diody blíží konci své životnosti, je možné plánovat a sestavovat rozpočet na jejich výměnu řádným způsobem; pokud má nestabilita bezprostřednější příčinu, například vadnou elektronickou součástku, včasná výměna zabrání úplnému selhání systému během výroby. Nestabilita výkonu, která je ignorována a kompenzována zvýšením nastavené hodnoty výkonu – běžná reakce obsluhy – urychluje opotřebení čerpací diody a zároveň maskuje základní problém, čímž se to, co by mohla být plánovaná výměna ve vhodnou dobu, mění na nouzovou poruchu, která nastane bez varování a s maximálním narušením výroby.
Rostoucí frekvence a náklady na opravy
Vzorec rostoucích zásahů údržby a nákladů na opravy – častější výměny optiky, opakované problémy s chladicím systémem, vícenásobné poruchy řídicího systému v rámci jednoho výrobního čtvrtletí – je kvantitativním signálem, že stroj hromadí degradaci související se stářím napříč více subsystémy. Když se roční náklady na údržbu a opravy blíží 30 až 40 procentům současných nákladů na výměnu stroje, ekonomické srovnání mezi pokračující investicí do stávajícího stroje a výměnou za nové zařízení – s plnou zárukou, současnou technologií a komponenty na začátku jejich životnosti – si zaslouží vážnou analýzu.
Pět hlavních varovných signálů laserového svařovacího stroje vyžadujících pozornost – klesající kvalita svaru, vypnutí tepelné ochrany, neobvyklé zvuky nebo vibrace, nekonzistentní výstupní výkon a rostoucí náklady na opravy – poskytuje jasné a akčně podložené signály, pokud jsou rozpoznány včas. Kultura údržby, která s těmito indikátory zachází jako s cennými informacemi, nikoli jako s nepříjemnostmi, které je třeba řešit, řeší problémy v jejich nejranější a nejméně nákladné fázi, čímž se udržuje jak výrobní výkon, tak i životnost zařízení.
Celkové náklady na vlastnictví po celou dobu životnosti stroje
Hodnocení investice do laserového svařovacího stroje pouze na základě pořizovací ceny systematicky podceňuje jeho skutečné ekonomické důsledky. Analýza celkových nákladů na vlastnictví (TCO) – zahrnující celou očekávanou životnost – poskytuje kompletní finanční obraz, který je pro racionální investiční rozhodnutí nezbytný.
Celkové náklady na vlastnictví (TCO) zahrnují počáteční kupní cenu a náklady na instalaci plus všechny provozní náklady nashromážděné po celou dobu životnosti stroje. Hlavní kategorie průběžných nákladů jsou: spotřeba elektrické energie (systém pro vláknové laserové svařování s příkonem 10 až 20 kW v aktivní výrobě při průmyslových sazbách elektřiny od 0,10 do 0,15 rupie za kWh může stát 2 000 až 5 000 rupií ročně jen za energii); optický spotřební materiál, v němž převážně dominují ochranná okna, za 500 až 2 000 rupií ročně při výrobním použití; materiály pro údržbu chladicího systému včetně chladicí kapaliny, deionizačních patron a pravidelného servisu chladiče za 500 až 1 500 rupií ročně; práce na preventivní údržbě v rozsahu dvou až čtyř hodin týdně; a výměnu hlavních součástí včetně modulů čerpacích diod po pěti až sedmi letech ($3 000 až $12 000 v závislosti na výkonu laserového generátoru) a servis nebo výměnu galvanometrického skeneru ($2 000 až $5 000) dle potřeby.
Realistické desetileté celkové náklady na vlastnictví (TCO) pro středně velký laserový svářecí stroj s výkonem 2 000 W, pořízený za cenu 25 000 až 40 000 rupií (1 TP4T4T), který zahrnuje všechny provozní náklady, se obvykle pohybují v rozmezí 65 000 až 120 000 rupií (1 TP4T4T4T). Ve srovnání se zařízením pro obloukové svařování, které nahrazuje, jsou vyšší kapitálové náklady obvykle kompenzovány úsporami práce díky vyšším rychlostem svařování, sníženým dodatečným úpravám v důsledku nižší deformace a eliminací nákladů na spotřební elektrody a ochranný plyn, které se při MIG a TIG svařování během deseti let výroby značně hromadí.
Analýza celkových nákladů na vlastnictví důsledně ukazuje, že laserové svařovací stroje poskytují příznivé dlouhodobé ekonomické výsledky ve výrobním prostředí, kde jsou plně využity jejich výhody v oblasti rychlosti, kvality a automatizace. Životnost stroje je kritickou proměnnou: každý další rok produktivního provozu přidává další rok úspory provozních nákladů v porovnání s alternativou, což činí investici do údržby, která prodlužuje životnost, jedním z nejnávratnějších finančních rozhodnutí, které mají správci zařízení pro laserové svařování k dispozici.
Závěr
Tento článek poskytl komplexního průvodce životností laserových svářecích strojů – zahrnuje realistická očekávání životnosti jednotlivých hlavních komponent, faktory, které nejvýznamněji určují, zda jsou tato očekávání splněna, specifické strategie údržby a provozu, které maximalizují životnost, varovné signály, které vyžadují okamžitou pozornost, a rámec celkových nákladů na vlastnictví, který všechny tyto aspekty zasazuje do správného finančního kontextu.
Ústředním poznatkem, který se prolíná každou částí, je, že životnost laserového svařovacího stroje není pevně daná technická specifikace – je to výsledek utvářený kvalitou vybraného zařízení, podmínkami, za kterých pracuje, a konzistencí údržby, kterou po celou dobu své životnosti dostává. Generátor vláknového laseru s životností čerpací diody 100 000 hodin se může tomuto číslu přiblížit u dobře spravovaného stroje nebo dosáhnout konce životnosti 25 000 hodin u stroje vystaveného chronickému tepelnému namáhání v důsledku zanedbávání chladicího systému. Rozdíl mezi těmito výsledky – měřený v letech dodatečné produktivní služby a desítkách tisíc dolarů v ušetřených nákladech na výměnu – leží zcela v rukou správce zařízení.
Nejvlivnější faktory ovlivňující realizovanou životnost – kvalita a značka laserového generátoru při výběru, kvalita řízení chladicího systému během provozu, disciplína ochrany optického systému, kontrola okolního prostředí, dovednosti a manipulační postupy obsluhy a aktuálnost softwaru – to vše lze zvládnout prostřednictvím promyšlených voleb a důsledných návyků. Program preventivní údržby, který zachycuje většinu těchto faktorů, vyžaduje mírné časové investice týdně, ale přináší složité výnosy v průběhu let a desetiletí provozu stroje.
Varovné signály rozvíjejících se problémů – klesající kvalita svaru, tepelné výpadky, neobvyklé zvuky, nekonzistence napájení a rostoucí náklady na opravy – poskytují příležitost k včasnému a nízkonákladovému zásahu, pokud jsou rozpoznány a okamžitě se na ně reaguje. Kultura zařízení, která s těmito indikátory zachází jako s akčními informacemi, nikoli s provozními obtížemi, trvale dosahuje delší životnosti zařízení a nižších celkových provozních nákladů než kultura, která reaguje pouze na úplné poruchy.
Pro firmy, které zvažují pořízení laserového svařovacího stroje, poskytuje tento článek realistický rámec pro celkový finanční závazek, který investice představuje – nejen kupní cenu, ale i provozní náklady, požadavky na údržbu a případné výměny hlavních součástí, které společně určují, zda investice přinese očekávanou návratnost. A pro zařízení, která již laserové svařovací zařízení provozují, poskytuje praktický návod, jak z této investice vytěžit maximum z produktivní životnosti prostřednictvím disciplinované údržby a informovaného provozního řízení.
Získejte řešení pro laserové svařování
Správný výběr laserového svařovacího stroje od samého začátku – z hlediska kvality laserového generátoru, konfigurace systému a možností podpory dodavatele – je nejdůležitějším jednotlivým rozhodnutím pro maximalizaci produktivní životnosti stroje a finanční návratnosti.
AccTek Laser je profesionální výrobce laserových svařovacích strojů s více než desetiletou specializovanou praxí v oblasti obsluhy průmyslových zákazníků v automobilovém, leteckém, elektronickém, zdravotnickém a kovoprůmyslovém sektoru. Jeho portfolio produktů pro laserové svařování zahrnuje ruční laserové svařovací stroje pro flexibilní opravy a malosériovou výrobu, přenosné stolní svařovací systémy pro aplikace s přesnými součástmi, automatické laserové svařovací stroje pro svařování přídavných materiálů, kde je vyžadována tolerance mezer a kontrola profilu svaru, vysoce výkonné systémy až do 6 000 W pro náročné aplikace produkčního svařování a plně integrované laserové svařovací roboty pro komplexní trojrozměrné spojové dráhy a vysoce výkonnou automatizovanou výrobu – to vše postavené na vysoce kvalitních vláknových laserových generátorech od celosvětově důvěryhodných značek, včetně Raycus, JPT a IPG, které byly vybrány pro svou osvědčenou spolehlivost čerpacích diod a dlouhou životnost v nepřetržitém průmyslovém provozu.
Certifikace CE a FDA potvrzují shodu s mezinárodními bezpečnostními a kvalitativními standardy. K dispozici je přizpůsobení systému v oblasti výkonu laserového generátoru, konfigurace chlazení, konstrukce svařovací hlavy, systému pohybu a řídicího rozhraní, aby se stroj přesně přizpůsobil aplikaci – včetně pracovního cyklu, materiálového mixu a podmínek prostředí, které určují optimální konfiguraci pro dlouhodobou spolehlivost v konkrétním výrobním prostředí. Rámec servisu po celou dobu životního cyklu zahrnuje předprodejní konzultace k aplikaci a pokyny ke specifikaci systému, profesionální instalaci a uvedení do provozu, komplexní školení obsluhy a údržby, které zahrnuje všechny postupy kritické pro životnost popsané v tomto článku, dodávky konkurenceschopných náhradních dílů s udržovanými zásobami pro aktuální produktové řady a pohotovou poprodejní technickou podporu včetně vzdálené diagnostiky – což poskytuje kompletní technické partnerství potřebné k udržení výkonu laserového svařovacího stroje od první výrobní směny až po celou dobu produktivní životnosti stroje.
Kontaktní informace
- [email protected]
- [email protected]
- +86-19963414011
- č. 3 zóna A, průmyslová zóna Lunzhen, město Yucheng, provincie Shandong.
Získejte laserová řešení