
Срок службы лазерных сварочных аппаратов: как долго они служат и как максимально продлить срок их службы.
Аппарат лазерной сварки — это значительные капиталовложения, и для любой компании, осуществляющей такие инвестиции, вопрос о том, как долго аппарат будет оставаться производительным, не является чисто теоретическим — он напрямую определяет финансовое обоснование приобретения, бюджет на техническое обслуживание и долгосрочное планирование производства, которое зависит от наличия оборудования и его соответствия техническим требованиям. Однако, когда производители, изготовители и покупатели оборудования спрашивают, как долго аппарат будет оставаться производительным, лазерный сварочный аппарат На вопрос о том, насколько долговечным окажется оборудование, редко дается четкий и обоснованный ответ. В маркетинговых материалах оборудование описывается как “промышленного класса” и “созданное для долгой службы”, в то время как в технических характеристиках указываются номинальные параметры компонентов, которые могут не соответствовать реальным условиям эксплуатации.
Честный ответ заключается в том, что срок службы лазерного сварочного аппарата — это не одно число, а система взаимодействующих сроков службы компонентов, каждый из которых определяется различными физическими механизмами, различными требованиями к техническому обслуживанию и различными режимами отказов. Волоконный лазерный генератор, являющийся сердцем системы, может быть рассчитан на 100 000 часов работы накачивающего диода. Защитное окно в сварочной головке может потребовать замены каждые несколько недель в условиях интенсивной эксплуатации. Насос системы охлаждения может прослужить от пяти до восьми лет при надлежащем управлении охлаждающей жидкостью. Система ЧПУ и механическая рама могут прослужить дольше всех остальных компонентов. Понимание того, какая подсистема, скорее всего, первой достигнет конца своего экономически целесообразного срока службы — и что определяет эту траекторию — является отправной точкой для реалистичного планирования срока службы.
Это важно по двум взаимосвязанным причинам. Во-первых, это влияет на решения о покупке: знание того, что замена диода накачки станет значительной статьей расходов через пять-семь лет, позволяет покупателям учитывать эти затраты при сравнении стоимости всего жизненного цикла, а не сравнивать только цены покупки. Во-вторых, это влияет на решения об эксплуатации: знание того, что пренебрежение системой охлаждения может сократить десятилетний срок службы лазерного генератора до четырех лет, создает конкретное, финансово обоснованное основание для дисциплинированного технического обслуживания, чего часто не могут обеспечить одни лишь абстрактные аргументы в пользу качества.
В данной статье представлено структурированное практическое руководство по расчету срока службы лазерных сварочных аппаратов — рассматриваются ожидаемый срок службы каждой основной подсистемы, факторы, наиболее сильно ускоряющие или замедляющие износ компонентов, стратегии технического обслуживания и эксплуатации, позволяющие продлить срок службы до его теоретического максимума, предупреждающие признаки, сигнализирующие о назревающих проблемах до того, как они перерастут в отказы, а также модель общей стоимости владения, которая позволяет рассматривать все эти аспекты в надлежащем финансовом контексте.
Оглавление
Как долго служит лазерный сварочный аппарат?
Вместо единого показателя срока службы, долговечность лазерных сварочных аппаратов лучше понимать как профиль сроков службы компонентов — каждый из которых имеет свою характерную продолжительность, механизмы отказов и зависимость от технического обслуживания. В этом разделе устанавливаются реалистичные ожидания для каждой основной подсистемы и рассматривается их соотношение срока службы лазерных сварочных аппаратов и традиционного сварочного оборудования, которое они чаще всего заменяют.
Общие ожидаемые показатели продолжительности жизни
Правильно подобранный и обслуживаемый лазерный сварочный аппарат, работающий в рамках своих проектных параметров, может прослужить от десяти до двадцати лет, прежде чем экономическая целесообразность дальнейшей эксплуатации станет диктовать необходимость его замены. Этот диапазон достаточно широк, поскольку он в значительной степени зависит от режима работы, условий эксплуатации и качества технического обслуживания — аппарат, работающий в две смены в чистом помещении с контролируемой температурой и дисциплинированным профилактическим обслуживанием, будет стареть совсем иначе, чем аппарат, работающий в периодическом режиме в пыльной среде с переменными температурами и только в рамках оперативного обслуживания. Для целей планирования реалистичным сроком службы лазерного сварочного аппарата в условиях непрерывного односменного промышленного производства с надлежащим техническим обслуживанием является от десяти до пятнадцати лет, с возможностью продления более чем на пятнадцать лет в условиях меньшей нагрузки, где часы работы накапливаются медленнее.
Срок службы по ключевым компонентам
Волоконно-оптический лазерный генератор и диоды накачки
Волоконно-оптический лазерный генератор — основной источник энергии системы — является самым дорогим и технически сложным компонентом, и срок его службы определяет основной экономический горизонт для этого устройства. Современные промышленные волоконно-оптические лазерные генераторы рассчитаны на 100 000 часов работы накачивающего диода, эта цифра установлена на основе ускоренных испытаний на старение и опыта эксплуатации высококачественных диодных конструкций. При 2000 часах работы в год — односменном производстве, пятидневной рабочей неделе — этот показатель соответствует теоретическому сроку службы в пятьдесят лет. При 6000 часах работы в год в непрерывном многосменном режиме тот же показатель сокращается примерно до семнадцати лет.
Ключевое различие заключается между номинальным и фактическим сроком службы. Деградация диодов накачки активируется тепловым воздействием — она происходит быстрее при более высоких температурах перехода и медленнее при более низких. Лазерный генератор, система охлаждения которого поддерживает рабочую температуру диодов в пределах спецификации, приблизится к своему номинальному сроку службы; генератор, который постоянно работает при температуре выше расчетной из-за пренебрежения охлаждением, будет испытывать деградацию диодов, значительно превышающую ожидаемый срок службы, рассчитанный на основе номинальных часов. Когда диоды накачки приближаются к концу срока службы, выходная мощность заметно снижается перед полным отказом — обычно первым наблюдаемым симптомом является падение мощности на 10–20 процентов — что создает предупреждающий период, позволяющий осуществить плановую замену, а не аварийный ремонт.
Оптические компоненты
Оптические компоненты системы лазерной сварки имеют широкий диапазон сроков службы в зависимости от их положения на пути луча и воздействия сварочной среды. Защитное окно на выходе из сварочной головки — оптический элемент, наиболее непосредственно подверженный воздействию брызг металла, паров металла и теплового излучения сварочной ванны — является наиболее часто используемым расходным элементом системы, требующим замены каждые несколько недель при высокомощном непрерывном производстве и каждые несколько месяцев при более легких режимах работы. Стоимость его замены невелика — обычно от $30 до $100 за окно — но его состояние оказывает огромное влияние на остальную оптическую систему: загрязненное окно, которое не заменяется, позволяет поглощенной лазерной энергии нагревать и потенциально разрушать окно, разбрасывая обломки на фокусирующую линзу над ним.
Фокусирующая линза, защищенная окном, обычно требует замены каждые один-три года в условиях серийного производства (для моделей $200–$800 в зависимости от оптических характеристик). Коллимирующая линза и торцы волоконно-оптических трактов заменяются реже — обычно с интервалом в три-пять лет в хорошо обслуживаемых системах, — но их замена, если она необходима, требует точных процедур юстировки, которые лучше всего выполнять сервисным инженерам производителя.
Сварочная головка и сопло в сборе
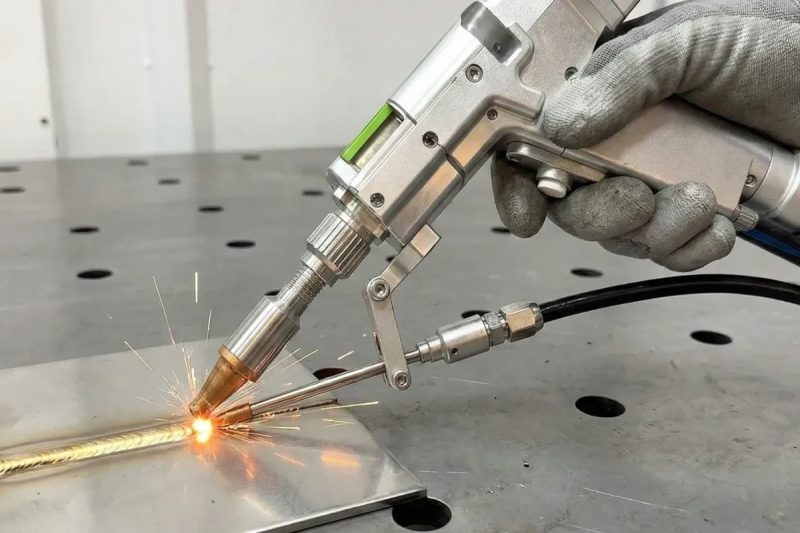
Корпус сварочной головки и сопло подвергаются износу из-за скопления брызг, термических циклов и механических нагрузок от многократного контакта с приспособлениями и заготовками при ручной сварке. Сопла — наиболее подверженный воздействию компонент — являются расходными материалами, которые заменяются каждые несколько дней или недель, в зависимости от интенсивности образования брызг в конкретном сварочном процессе. Сам корпус сварочной головки обычно служит от трех до семи лет, прежде чем накопленные повреждения, коррозия или износ резьбовых соединений оправдают замену; в автоматизированных системах, где с головкой обращаются более бережно, чем при ручной сварке, срок службы, как правило, дольше.
Система охлаждения
Характеристики срока службы системы охлаждения — будь то интегрированный водяной охладитель или отдельный чиллер — в первую очередь зависят от качества технического обслуживания. Водяные насосы в замкнутых контурах охлаждения обычно служат от пяти до восьми лет в нормальных условиях эксплуатации, при этом долговечность в значительной степени зависит от качества охлаждающей жидкости: загрязненная или коррозионно-активная охлаждающая жидкость значительно ускоряет износ уплотнений насоса, иногда сокращая срок его службы до одного-двух лет. Теплообменник или компрессор чиллера, обслуживаемые чистой охлаждающей жидкостью и регулярно очищаемые конденсатор, могут прослужить от десяти до пятнадцати лет и более. Саму охлаждающую жидкость необходимо менять каждые шесть-двенадцать месяцев, чтобы предотвратить рост биологических микроорганизмов и накопление продуктов коррозии, которые ухудшают эффективность охлаждения и повреждают внутренние поверхности.
Сканер гальванометра
В системах лазерной сварки, оснащенных сканирующими головками с гальванометрическим приводом для управления лучом — что часто встречается в конфигурациях сварки с колебанием и дистанционной сварки — двигатели гальванометра и их подшипники представляют собой изнашиваемый компонент, рассчитанный на 20 000–50 000 часов работы в зависимости от конструкции. Высокие динамические нагрузки при сварке — быстрые изменения направления, осциллирующие шаблоны сканирования — подвергают подшипники гальванометра большей нагрузке, чем при сканировании на более низких скоростях, для которых оптимизированы некоторые конструкции сканеров. Обслуживание или замена гальванометра — это периодическое крупное техническое обслуживание, которое следует предусмотреть в долгосрочном планировании затрат, при этом стоимость замены составляет от 1500 до 5000 долларов в зависимости от характеристик сканера.
Система движения и механическая конструкция
Система перемещения с ЧПУ — линейные направляющие, шариковые винты, сервоприводы и механическая рама, несущая все компоненты системы, — является наиболее долговечным элементом лазерного сварочного аппарата. Шариковые винты и линейные направляющие в высококачественных системах перемещения рассчитаны на десятки тысяч километров хода до необходимости замены или восстановления, что обеспечивает многолетнюю эксплуатацию при типичных скоростях сварки. Механическая рама, при надлежащей защите от коррозии и механических повреждений, может оставаться структурно прочной в течение двадцати лет и более. На практике система перемещения и рама редко являются причиной вывода лазерного сварочного аппарата из эксплуатации — экономическое устаревание или окончание срока службы лазерного генератора почти всегда наступают раньше.
Система управления и электроника
Система управления — источник питания лазерного генератора, контроллер ЧПУ, человеко-машинный интерфейс и соответствующая электроника — состоит из твердотельных компонентов с низкой частотой отказов в хорошо обслуживаемых системах, работающих в пределах своих тепловых параметров. Типичными видами отказов являются отказы отдельных компонентов — изношенный конденсаторный блок, вышедшая из строя плата драйвера, изношенный сенсорный экран — каждый из которых можно устранить путем целенаправленной замены компонентов по цене, значительно меньшей, чем полная замена системы, при условии, что запасные части остаются доступными у производителя. Электроника управления, поддерживаемая при стабильных температурах в чистой среде, обычно обеспечивает от десяти до пятнадцати лет надежной работы, прежде чем старение компонентов потребует значительных инвестиций. Доступность запасных частей для электроники управления зависит от управления жизненным циклом продукции производителя — некоторые производители поддерживают наличие запасных частей в течение пятнадцати-двадцати лет после окончания производства модели, в то время как другие прекращают поддержку через пять-семь лет. Покупатели, которые планируют эксплуатировать оборудование в течение всего десяти-пятнадцатилетнего срока службы системы управления, должны оценить историю поддержки запасных частей производителем и текущие обязательства по их долгосрочному обеспечению в процессе выбора оборудования.
Сравнение срока службы лазерной сварки с традиционным сварочным оборудованием.
Традиционное оборудование для дуговой сварки — источники питания для TIG, MIG и плазменной сварки — механически проще, чем лазерные сварочные системы, и содержит меньше прецизионных оптических и электрооптических компонентов, которые со временем могут изнашиваться. Источники питания для дуговой сварки могут достигать очень длительного срока службы — от пятнадцати до двадцати пяти лет — при условии надлежащего обслуживания, главным образом потому, что их основные компоненты — электроника трансформатора или инвертора, системы подачи газа и устройства подачи проволоки — надежны и заменяемы. Однако сравнение меняется, когда рассматривается общая стоимость владения: расходные электродные наконечники, трубки-вкладыши, контактные наконечники и защитный газ, потребляемые при дуговой сварке, представляют собой текущие затраты, которые исключаются при лазерной сварке, а преимущества лазерной сварки в плане скорости, контроля искажений и совместимости с автоматизацией обеспечивают повышение производительности, которое накапливается в течение всего срока службы аппарата.
Срок службы лазерного сварочного аппарата составляет от десяти до двадцати лет для всей системы в целом, при этом срок службы отдельных компонентов варьируется от нескольких дней (защитные окна) до десятилетий (механическая конструкция). Диоды накачки волоконного лазерного генератора — рассчитанные на 100 000 часов — определяют основной экономический горизонт срока службы, но их фактический срок службы критически зависит от рабочей температуры, которая, в свою очередь, определяется производительностью системы охлаждения. Понимание профиля срока службы этого компонента позволяет осуществлять реалистичное финансовое планирование и целенаправленные инвестиции в техническое обслуживание на протяжении всего срока эксплуатации аппарата.
Факторы, влияющие на срок службы лазерного сварочного аппарата.
Характеристики компонентов отражают то, что достижимо в идеальных условиях — они не гарантируют результатов при всех условиях эксплуатации. Тщательно контролируемый набор эксплуатационных и экологических факторов определяет, приблизится ли лазерный сварочный аппарат к своему номинальному сроку службы или значительно не достигнет его. В этом разделе определены факторы, оказывающие наибольшее практическое влияние на долговечность.
Выбор качества и марки лазерного генератора
Внутреннее качество волоконного лазерного генератора является наиболее важным параметром, определяющим долгосрочную надежность устройства. Лазерные генераторы от производителей, которые разрабатывают и производят собственные диоды накачки, оптоволокно усиления и резонаторные компоненты — обеспечивая полный контроль качества на всех этапах цепочки поставок — неизменно демонстрируют более длительный срок службы и более стабильную работу, чем сборки, изготовленные из закупленных стандартных компонентов с переменным контролем качества. Ключевые факторы, определяющие качество, включают в себя тепловую конструкцию крепления диода накачки — насколько эффективно отводится тепло от диодных переходов во время работы — качество сварки волокна и подготовки торцов, а также сложность внутренней схемы защиты лазерного генератора, включая защиту от перегрева, защиту от обратного отражения и контроль выходной мощности. Эти элементы конструкции в значительной степени незаметны при покупке, но доминируют в надежности и сроке службы устройства в процессе эксплуатации.
Рабочий цикл и интенсивность эксплуатации
Скорость накопления рабочих нагрузок на компоненты прямо пропорциональна рабочему циклу аппарата — доле времени, в течение которого он активно сваривает при значительной выходной мощности. Лазерный сварочный аппарат, используемый четыре часа в день, накапливает рабочие нагрузки вдвое медленнее, чем аппарат, используемый восемь часов в день. Помимо простого времени, важна пиковая интенсивность мощности: лазерный генератор, регулярно работающий на 90–100% от номинальной мощности, подвергается более сильной тепловой нагрузке в час, чем тот, который работает на 60–70%, даже если оба находятся в пределах технических характеристик. Наличие запаса между типичной рабочей мощностью и номинальным максимумом продлевает срок службы компонентов за счет уменьшения амплитуды термических циклов, которым подвергаются диоды накачки и оптические компоненты в каждом производственном цикле.
Окружающая среда
Условия, в которых работает лазерный сварочный аппарат, одновременно влияют на все подсистемы. Наиболее фундаментальным фактором является температура окружающей среды: электроника, оптические компоненты и система охлаждения работают лучше всего и изнашиваются медленнее всего, когда температура окружающей среды стабильна и находится в пределах указанного производителем диапазона — обычно от 15 до 35°C. Высокая влажность способствует коррозии металлических компонентов и снижает сопротивление изоляции электронных цепей; конденсат, образующийся на холодных оптических компонентах или электронике после выключения во влажной среде, может привести к немедленному повреждению. Пыль и металлические частицы, находящиеся в воздухе — распространенные в производственных условиях — загрязняют оптические поверхности, засоряют вентиляторы охлаждения и ускоряют износ механических направляющих, если их не контролировать. Коррозионные газы и химические пары в окружающем воздухе воздействуют на оптические покрытия и металлические поверхности со скоростью, которая значительно сокращает срок службы компонентов.
Управление системой охлаждения
Немногие эксплуатационные факторы оказывают такое сильное влияние на срок службы лазерного генератора, как управление системой охлаждения. Эта взаимосвязь прямая и поддающаяся количественной оценке: деградация диода накачки подчиняется кинетике Аррениуса, то есть скорость деградации примерно удваивается при каждом повышении температуры перехода на 10 °C выше расчетной. Лазерный генератор, температура охлаждающей жидкости которого отклоняется на 15 °C выше оптимальной заданной температуры из-за загрязнения теплообменника или износа компрессора чиллера, будет испытывать старение диода накачки примерно в три раза быстрее, чем система с надлежащим охлаждением, сокращая ожидаемый срок службы с пятнадцати лет примерно до пяти лет. Поэтому поддержание чистоты охлаждающей жидкости, замена охлаждающей жидкости с рекомендуемой периодичностью, поддержание чистоты поверхностей отвода тепла и контроль температуры охлаждающей жидкости относительно установленных базовых значений являются одними из наиболее эффективных инвестиций в техническое обслуживание.
Качество методов технического обслуживания
Разница между теоретическим сроком службы лазерного сварочного аппарата и фактическим сроком его службы чаще всего объясняется качеством технического обслуживания. Оборудование, которое получает последовательное и правильно выполняемое профилактическое обслуживание — в соответствии с графиком производителя по оптическому осмотру и замене, обслуживанию системы охлаждения, механической смазке и оценке состояния лазерного генератора — надежно достигает срока службы компонентов, близкого к их номинальным характеристикам. Оборудование, обслуживаемое реактивно — обслуживаемое только при возникновении поломки или видимого ухудшения производительности — постоянно не соответствует этим требованиям, поскольку ухудшение, обнаруженное на ранней стадии и устраненное дешево, может прогрессировать до такой степени, что это приведет к сопутствующему повреждению соседних компонентов, превращая замену защитного окна $100 в замену фокусирующей линзы $600.
Навыки и навыки оператора
В системах с ручным управлением — особенно в ручных лазерных сварочных аппаратах — навыки и аккуратность оператора оказывают прямое влияние на срок службы компонентов, сравнимое с влиянием планового технического обслуживания. Волоконно-оптический кабель, соединяющий лазерный генератор со сварочной головкой, является критически важным и дорогостоящим компонентом, срок службы которого очень чувствителен к обращению: многократные изгибы с радиусом, превышающим минимальный заданный радиус, вызывают микроскопические трещины в оболочке волокна, которые накапливаются со временем, в конечном итоге приводя к ухудшению качества луча и необходимости замены волокна на $1000–$4000. Правильная прокладка, сматывание и хранение кабеля после каждой смены — действия, занимающие секунды, но требующие осознанной привычки — могут продлить срок службы волоконно-оптического кабеля с двух-трех лет до пяти-восьми лет и более. Аналогично, практика охлаждения сварочной головки перед тем, как положить ее на твердую поверхность, вместо того, чтобы ронять или ставить ее небрежно, предотвращает повреждение крепления фокусирующей оптики от удара, что является распространенной причиной преждевременного выхода из строя оптических компонентов в ручных системах. Накопление этих небольших навыков, последовательно отрабатываемых хорошо обученным оператором в течение многих лет ежедневной эксплуатации, представляет собой вклад в техническое обслуживание, который по своему влиянию на срок службы сопоставим с вкладом формальных плановых работ по техническому обслуживанию. Предприятия, которые инвестируют в обучение операторов и создают культуру бережного отношения к оборудованию, неизменно достигают более длительного срока службы машин, чем те, которые рассматривают обращение с оборудованием как второстепенный вопрос.
Требования к материалам и применению
Свариваемые материалы и специфические характеристики применения создают различные термические и оптические напряжения в системе лазерной сварки. Сварка высокоотражающих металлов — меди, алюминия и латуни — приводит к обратному отражению, при котором значительная часть мощности лазера отражается от поверхности заготовки обратно через оптическую систему к лазерному генератору. Без надлежащей защиты от обратного отражения эти явления могут повредить выходное волокно, изолятор и, в тяжелых случаях, активную среду лазерного генератора. Системы защиты от обратного отражения с соответствующей маркировкой позволяют снизить этот риск, но применение таких материалов требует правильного выбора и проверки работоспособности систем защиты. Применение, приводящее к сильному разбрызгиванию металла — например, высокомощная сварка оцинкованной стали — увеличивает интервалы замены защитного окна и требует более частого обслуживания оптической системы, чем при более чистой сварке.
Управление встроенным и программным обеспечением
Современные лазерные сварочные аппараты оснащены сложным программным обеспечением управления, которое контролирует работу лазерного генератора, управление блокировками безопасности и выполнение параметров процесса. Устаревшее программное обеспечение может содержать ошибки, вызывающие излишнюю нагрузку на лазерный генератор — например, неоптимальные профили изменения мощности, увеличивающие температурные циклы, или позволяющие функциям безопасности работать ниже заданного уровня производительности. Своевременное обновление программного обеспечения от производителя в соответствии с документированной процедурой обновления гарантирует, что аппарат получит преимущества от улучшений, разработанных на основе опыта эксплуатации с момента его производства. Не менее важно поддерживать лицензии на программное обеспечение системы управления и документацию, обеспечивающую доступ к технической поддержке — аппарат, работающий с устаревшим, неподдерживаемым программным обеспечением, сложнее и дороже диагностировать при возникновении проблем.
Срок службы лазерного сварочного аппарата определяется иерархией факторов, на которые владелец аппарата может непосредственно влиять: качество и марка лазерного генератора на момент выбора, рабочий цикл и интенсивность эксплуатации в повседневном производстве, управление окружающей средой, качество обслуживания системы охлаждения, общая согласованность методов технического обслуживания, квалификация оператора и бережное обращение с оборудованием, управление потребностями конкретного применения и актуальность встроенного программного обеспечения. Каждый из этих факторов поддается контролю — ни один из них не определяется внешними силами, находящимися вне рамок управления предприятия. Систематическое внимание ко всем этим факторам в совокупности определяет, достигнет ли аппарат своего расчетного срока службы или значительно его не достигнет.
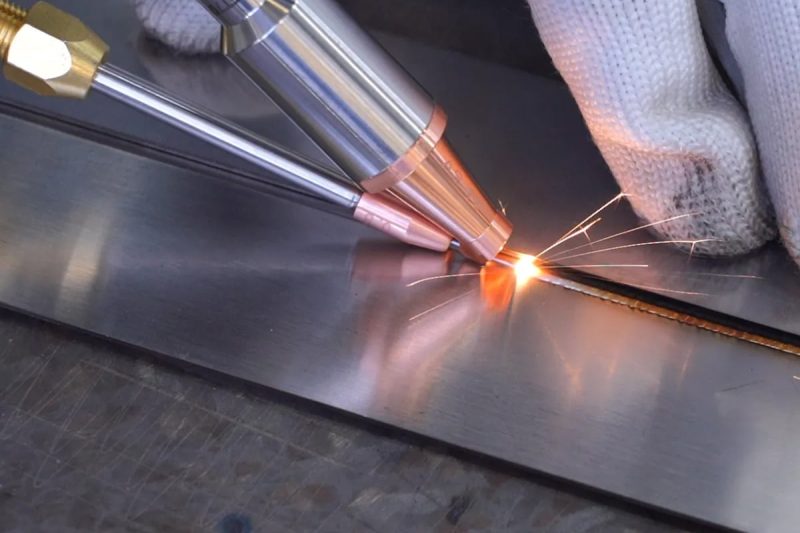
Как продлить срок службы лазерного сварочного аппарата
Понимание факторов, влияющих на срок службы, полезно только в том случае, если оно воплощено в конкретные и последовательные методы эксплуатации. В этом разделе представлены практические рекомендации, сгруппированные вокруг наиболее эффективных рычагов продления срока службы: структурированное профилактическое техническое обслуживание, защита оптической системы, управление системой охлаждения, контроль окружающей среды, методы работы оператора, актуальность программного обеспечения и партнерство с поставщиками.
Внедрение структурированной программы профилактического технического обслуживания
Наличие письменной, плановой программы профилактического технического обслуживания с четким распределением задач, документированными записями о завершении и ответственностью за отложенные работы является основой управления сроком службы оборудования. Без структуры техническое обслуживание, как правило, вытесняется производственным давлением до тех пор, пока поломка не сделает его неизбежным.
- Ежедневная проверка не должна занимать более десяти минут и должна охватывать наиболее часто встречающиеся факторы риска: визуальный осмотр защитного окна на наличие загрязнений или брызг (заменить при наличии видимых повреждений), проверка работы системы вытяжки дымовых газов с нормальным потоком воздуха и краткая проверка показаний датчика температуры системы охлаждения на соответствие ожидаемому диапазону заданных значений. Эти ежедневные проверки требуют минимального времени, но предотвращают накопление повреждений, возникающих в результате эксплуатации с поврежденным защитным окном или недостаточным охлаждением.
- Еженедельные и ежемесячные задачи включают в себя проверку компонентов, изнашивающихся при длительных циклах работы: очистку внешней поверхности сварочной головки и сопла для предотвращения скопления брызг, которые могут удерживать тепло и ускорять износ сопла; осмотр кабеля подачи волокна по всей его длине на наличие перегибов или истирания; измерение проводимости охлаждающей жидкости для контроля загрязнения; а также анализ данных о параметрах аппарата на предмет изменений выходной мощности, температуры или частоты сбоев, указывающих на назревающие проблемы.
- Ежегодное профессиональное техническое обслуживание, выполняемое инженерами, прошедшими обучение у производителя, с использованием калиброванного диагностического оборудования, обеспечивает всестороннюю оценку, которую внутреннее техническое обслуживание не может полностью воспроизвести: измерение качества луча в соответствии с первоначальными заводскими спецификациями, профессиональная очистка и осмотр внутренних оптических элементов, проверка работоспособности системы охлаждения, проверка механической центровки и документированная общая оценка состояния, которая служит основой для планирования любых предстоящих замен компонентов. Ежегодный визит в сервисный центр также создает формальную запись о состоянии машины на определенном этапе ее эксплуатации — запись, которая ценна для управления гарантийным обслуживанием, оценки стоимости при перепродаже и внутреннего финансового планирования замены основных компонентов. Предприятия, которые пропускают ежегодное профессиональное техническое обслуживание, часто обнаруживают во время серьезной поломки, что они не могут точно оценить оставшийся срок службы других компонентов, что вынуждает принимать решения о реактивной, а не плановой замене, которая, как правило, обходится дороже и создает больше проблем.
Защита оптической системы
Оптическая система является одновременно наиболее важной с точки зрения производительности и наиболее чувствительной к техническому обслуживанию частью лазерного сварочного аппарата. Ее защита требует постоянной ежедневной дисциплины, а не периодических масштабных вмешательств. Защитное окно необходимо осматривать перед каждой производственной сессией и заменять при первых признаках загрязнения или повреждения — не откладывать до тех пор, пока производительность заметно не снизится. Откладывание замены окна сверх установленного интервала увеличивает риск термического повреждения фокусирующей линзы, превращая замену окна $50 в замену линзы $500, а также в связанное с этим время простоя из-за сервисного обслуживания.
Волоконно-оптический кабель должен быть проложен по заданному маршруту, с соблюдением всех радиусов изгиба и с установленными опорными кронштейнами и кабельными лотками. Кабель, который провисает, ударяясь об острые края, плотно скручивается на полу или сжимается другим оборудованием, накапливает повреждения волокна, вызванные изгибами, которые могут быть незаметны сразу, но постепенно ухудшают качество передачи сигнала в течение нескольких месяцев непрерывной эксплуатации.
Управление производительностью системы охлаждения
Управление системой охлаждения — это дисциплина технического обслуживания, оказывающая наибольшее влияние на срок службы лазерного генератора. Три наиболее приоритетных действия включают в себя: мониторинг температуры охлаждающей жидкости относительно документированного базового значения для раннего выявления ухудшения теплоотвода, ежемесячное измерение электропроводности охлаждающей жидкости, замену деионизирующих картриджей при приближении проводимости к заданному максимальному значению и полную замену охлаждающей жидкости в соответствии с рекомендациями производителя — обычно каждые шесть-двенадцать месяцев. Для систем, оснащенных чиллерами, ежеквартальная очистка конденсаторного змеевика в обычных условиях и более частая в пыльных условиях поддерживают теплоотводящую способность на уровне, необходимом для поддержания температуры охлаждающей жидкости на заданном уровне. Загрязнение конденсатора пылью снижает теплоотводящую способность без каких-либо видимых признаков — единственным предупреждением является постепенное повышение температуры охлаждающей жидкости, которое, если его не контролировать, незаметно сокращает срок службы лазерного генератора.
Контроль за рабочей средой
Улучшение условий окружающей среды, проведенное до или во время установки оборудования, приносит свои плоды на протяжении всего срока его службы. Размещение лазерного сварочного аппарата вдали от прямых источников тепла, химических паров и твердых частиц — или установка локальных защитных кожухов и вентиляции, снижающих воздействие этих факторов на аппарат, — одновременно уменьшает скорость деградации оптических, электронных и механических систем. В помещениях, где температура окружающей среды значительно меняется в зависимости от времени года, обеспечение достаточной вентиляции или охлаждения зоны установки аппарата для поддержания заданного диапазона рабочих температур предотвращает перегрев летом, который ускоряет старение электронных и оптических компонентов.
Обучение операторов и правила безопасной эксплуатации
Окупаемость обучения операторов лазерной сварке проявляется непрерывно на протяжении всего срока службы аппарата за счет снижения повреждений компонентов, более быстрого выявления возникающих проблем и более эффективного использования возможностей аппарата в рамках его проектных параметров. Обучение должно охватывать физические принципы процесса лазерной сварки, а не только последовательность нажатий кнопок, чтобы операторы могли распознавать отклонения в работе процесса и понимать причины. Оно должно четко охватывать методы обращения с кабелем, защищающим оптоволоконный кабель, безопасный подход к сварке материалов с высокой отражательной способностью, учитывающий риск обратного отражения, и важность своевременного сообщения об отклонениях параметров, а не компенсации их путем корректировки настроек таким образом, чтобы скрыть скрытые проблемы.
Поддержание программного обеспечения и прошивки в актуальном состоянии.
Внедрение регулярной проверки наличия доступных обновлений микропрограммного и программного обеспечения от производителя оборудования — как минимум ежегодно, а также после получения уведомления о крупных обновлениях — и применение этих обновлений в соответствии с документированной процедурой гарантирует, что система управления оборудованием будет отражать текущее понимание производителем оптимальной работы и защиты. Ведение учета текущей версии микропрограммного обеспечения и истории обновлений способствует подаче гарантийных заявок и обеспечивает более эффективное взаимодействие со службой технической поддержки при возникновении проблем.
Выбор правильного поставщика для долгосрочной поддержки
Отношения с поставщиком, установленные при покупке, имеют значение на протяжении всего срока службы оборудования. Поставщик, который поддерживает запасы запасных частей для проданных моделей, предоставляет удаленную диагностическую поддержку по телефону или через интернет, предлагает плановые профилактические визиты и заблаговременно уведомляет клиентов о приближении к концу срока производства компонентов — что позволяет принимать решения о последней покупке до того, как запчасти станут недоступными, — позволяет владельцу оборудования поддерживать высокую производительность и эффективно решать проблемы на протяжении всего срока эксплуатации. Оценка этих характеристик поддержки — посредством бесед с существующими клиентами и анализа опубликованных поставщиком обязательств по поддержке — должна быть формальным компонентом выбора оборудования, а не второстепенным вопросом, решаемым только после возникновения проблемы.
Для максимального увеличения срока службы лазерного сварочного аппарата необходимо последовательное выполнение шести взаимосвязанных задач: структурированное профилактическое техническое обслуживание с четким графиком и ответственностью, упреждающая защита оптической системы, основанная на соблюдении правил использования защитных окон и уходе за волоконно-оптическими кабелями, управление системой охлаждения, поддерживающее качество и температуру охлаждающей жидкости, контроль окружающей среды, ограничивающий воздействие на аппарат, обучение операторов, обеспечивающее подлинное понимание процесса, и обновление программного обеспечения, поддерживающее актуальность защитных функций аппарата. Эти методы суммируются — каждый из них усиливает другие — и в совокупности они могут увеличить срок службы аппарата на несколько лет по сравнению с реактивным, несистематическим подходом к техническому обслуживанию.
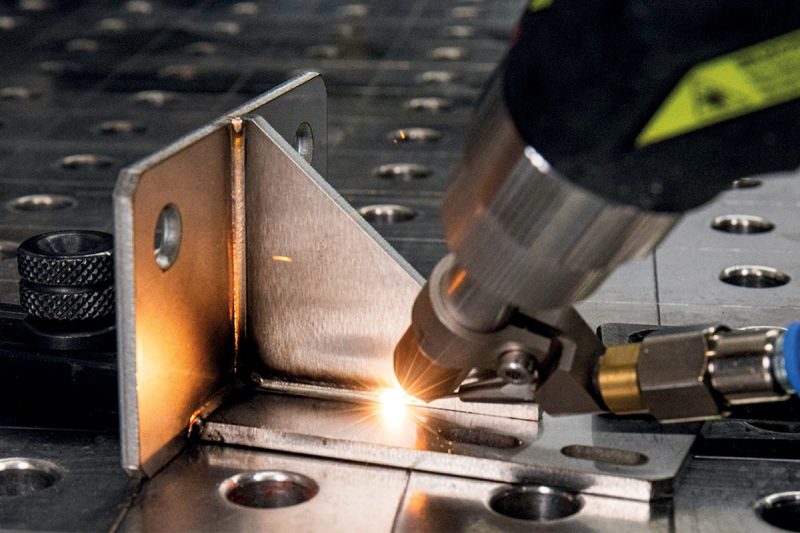
Признаки того, что вашему оборудованию требуется внимание
Даже при тщательном профилактическом обслуживании лазерные сварочные аппараты часто выходят из строя, требуя вмешательства. Ключ к эффективному решению этих проблем — и предотвращению превращения мелких неполадок в крупные — заключается в распознавании ранних признаков надвигающейся проблемы. При этом устранение неполадок остается недорогим.
Снижение качества сварных швов
Постепенное или внезапное ухудшение качества сварного шва — уменьшение глубины проплавления, увеличение пористости, неровная геометрия валика, чрезмерное разбрызгивание или неполное сплавление по краям соединения — является наиболее важным с практической точки зрения предупреждающим сигналом, поскольку напрямую влияет на производительность. Первопричина может заключаться в лазерном генераторе (снижение выходной мощности из-за старения диодов накачки), в оптической системе (деградация защитного окна или загрязнение фокусирующей линзы, вызывающее дрейф положения фокуса) или в системе подачи вспомогательного газа (недостаточный поток, вызывающий плохое подавление плазмы или атмосферное загрязнение сварочной ванны). Систематическая диагностика — начиная с наиболее доступного и наиболее часто поражаемого компонента — более эффективна, чем широкие корректировки параметров, которые маскируют основную причину и могут привести к новым проблемам.
Перегрев и тепловые отключения
Генератор лазерного излучения или система управления, инициирующая отключение питания для предотвращения перегрева (автоматическое отключение питания во избежание повреждения от перегрева), явно сигнализирует о неадекватности системы терморегулирования в текущих условиях эксплуатации. Этот симптом требует немедленного обследования системы охлаждения: проверки температуры охлаждающей жидкости на соответствие заданному значению, проверки расхода охлаждающей жидкости, осмотра теплообменника или конденсатора на предмет загрязнения и подтверждения правильной работы вентиляторов охлаждения. Повторные отключения питания из-за перегрева, когда система охлаждается, а затем перезапускается, вместо расследования и устранения неисправности системы терморегулирования, постепенно повреждают диоды накачки генератора лазерного излучения и могут привести к аннулированию гарантии производителя.
Необычные шумы или вибрации
Новые или отличающиеся от установленного базового уровня звуки или вибрации машины — необычный свист от охлаждающих насосов, вибрация от гальванометрического сканера, дребезжание механических компонентов или нерегулярные звуки от компрессора чиллера — являются ранними признаками механического износа, который еще находится на приемлемой стадии. Выявление и устранение этих симптомов на ранней стадии — смазка подшипников, затягивание ослабленных соединений, замена изношенных компонентов насоса — гораздо менее затратно и щадяще, чем ожидание выхода из строя изношенного компонента во время производства.
Нестабильная выходная мощность
Нестабильность выходной мощности лазерного генератора — обнаруживаемая как непостоянная глубина или ширина сварного шва при постоянных настройках или подтверждаемая прямым измерением мощности с помощью измерителя мощности — указывает либо на прогрессирующую деградацию диодов накачки, либо на термическую нестабильность из-за проблем с охлаждением, либо на электронную нестабильность в источнике питания или схеме управления. Этот симптом требует незамедлительной технической оценки: если диоды накачки приближаются к концу срока службы, планирование и бюджет на их замену становятся возможными в упорядоченном порядке; если нестабильность имеет более непосредственную причину, например, неисправность электронного компонента, своевременная замена предотвращает полный отказ системы во время производства. Нестабильность мощности, которая игнорируется и компенсируется увеличением заданного значения мощности — распространенная реакция оператора — ускоряет износ диодов накачки, маскируя при этом основную проблему, превращая запланированную замену в подходящий момент в аварийный отказ, который происходит без предупреждения и приводит к максимальному сбою в производстве.
Рост частоты и стоимости ремонтов.
Увеличение количества плановых работ по техническому обслуживанию и ремонту — более частая замена оптических элементов, повторяющиеся проблемы с системой охлаждения, многочисленные неисправности системы управления в течение одного производственного квартала — является количественным сигналом того, что оборудование подвергается износу, связанному с возрастом, в нескольких подсистемах. Когда ежегодные затраты на техническое обслуживание и ремонт приближаются к 30-40 процентам от текущей стоимости замены оборудования, экономическое сравнение между дальнейшими инвестициями в существующее оборудование и заменой его на новое — с полной гарантией, современными технологиями и компонентами в начале их срока службы — заслуживает серьезного анализа.
Пять основных признаков неисправности лазерного сварочного аппарата, требующих внимания — снижение качества сварки, срабатывание тепловой защиты, необычные звуки или вибрации, нестабильная выходная мощность и рост затрат на ремонт — при раннем выявлении дают четкие и действенные сигналы. Культура технического обслуживания, рассматривающая эти индикаторы как ценную информацию, а не как помехи, которые нужно обходить стороной, позволяет решать проблемы на самых ранних и наименее затратных стадиях, поддерживая как производительность, так и срок службы оборудования.
Совокупная стоимость владения на протяжении всего срока службы машины.
Оценка инвестиций в лазерный сварочный аппарат только по цене покупки систематически недооценивает его истинные экономические последствия. Анализ общей стоимости владения (TCO) — охватывающий весь ожидаемый срок службы — дает полную финансовую картину, необходимую для принятия рациональных инвестиционных решений.
Совокупная стоимость владения (TCO) включает первоначальную цену покупки и затраты на установку, а также все эксплуатационные расходы, накопленные за весь срок службы оборудования. Основные категории текущих затрат: потребление электроэнергии (система волоконной лазерной сварки, потребляющая от 10 до 20 кВт в режиме активного производства при промышленных тарифах на электроэнергию от 10,10 до 10,15 трлн рупий за кВт·ч, может стоить от 10,4 до 5000 трлн трлн рупий в год только за электроэнергию); оптические расходные материалы, в основном защитные окна, – от 10,5 до 2000 трлн ... а также замена основных компонентов, включая модули диодов накачки, через пять-семь лет ($3000–$12000 в зависимости от мощности лазерного генератора) и обслуживание или замена гальванометрического сканера ($2000–$5000) по мере необходимости.
Реалистичная десятилетняя совокупная стоимость владения (TCO) для сварочного аппарата среднего класса мощностью 2000 Вт с волоконным лазером, приобретенного за $25 000–$40 000 долларов США, с учетом всех эксплуатационных расходов, обычно находится в диапазоне от $65 000 до $120 000 долларов США. По сравнению с заменяемым им оборудованием для дуговой сварки, более высокие капитальные затраты, как правило, компенсируются экономией на рабочей силе за счет более высокой скорости сварки, сокращением постобработки после сварки благодаря меньшей деформации и устранением затрат на расходные материалы (электроды и защитные газы), которые существенно накапливаются при MIG- и TIG-сварке в течение десяти лет производства.
Анализ общей стоимости владения неизменно демонстрирует, что лазерные сварочные аппараты обеспечивают выгодную долгосрочную экономическую эффективность в производственных условиях, где в полной мере используются их преимущества в скорости, качестве и автоматизации. Критически важным фактором является срок службы аппарата: каждый дополнительный год продуктивной работы приносит еще один год экономии эксплуатационных расходов по сравнению с альтернативным вариантом, что делает инвестиции в техническое обслуживание, продлевающие срок службы, одним из наиболее выгодных финансовых решений для руководителей предприятий лазерной сварки.
Заключение
В данной статье представлено исчерпывающее руководство по расчету срока службы лазерных сварочных аппаратов, охватывающее реалистичные ожидаемые сроки службы каждого основного компонента, факторы, наиболее существенно определяющие достижение этих ожиданий, конкретные стратегии технического обслуживания и эксплуатации, позволяющие максимально увеличить срок службы, предупреждающие признаки, требующие незамедлительного внимания, а также модель общей стоимости владения, которая помещает все эти соображения в надлежащий финансовый контекст.
Главная мысль, пронизывающая каждый раздел, заключается в том, что долговечность лазерного сварочного аппарата не является фиксированной технической характеристикой — это результат, определяемый качеством выбранного оборудования, условиями его эксплуатации и регулярностью технического обслуживания на протяжении всего срока службы. Волоконный лазерный генератор, рассчитанный на 100 000 часов работы диода накачки, может приблизиться к этому показателю при надлежащем управлении аппаратом или достичь конца срока службы через 25 000 часов при воздействии хронических тепловых нагрузок из-за пренебрежения системой охлаждения. Разница между этими результатами — измеряемая годами дополнительной производительной работы и десятками тысяч долларов, сэкономленных на замене — полностью находится под контролем руководителя предприятия.
Наиболее значимые факторы, влияющие на срок службы оборудования — качество и марка лазерного генератора при выборе, качество управления системой охлаждения на протяжении всего периода эксплуатации, дисциплина защиты оптической системы, контроль окружающей среды, квалификация оператора и методы работы с оборудованием, а также актуальность программного обеспечения — все это поддается управлению посредством обдуманного выбора и последовательных привычек. Программа профилактического обслуживания, учитывающая большинство этих факторов, требует небольших временных затрат в неделю, но обеспечивает накопительный эффект на протяжении многих лет и десятилетий эксплуатации оборудования.
Признаки надвигающихся проблем — ухудшение качества сварки, перегрев и отключения оборудования, необычные звуки, перебои в электроснабжении и рост затрат на ремонт — предоставляют возможность для своевременного и недорогого вмешательства, если их вовремя распознать и принять меры. Культура предприятия, которая рассматривает эти индикаторы как полезную информацию, а не как производственные неудобства, неизменно обеспечивает более длительный срок службы оборудования и более низкие общие эксплуатационные расходы, чем та, которая реагирует только на полные отказы.
Для предприятий, оценивающих возможность приобретения лазерного сварочного аппарата, эта статья предоставляет реалистичную оценку всех финансовых затрат, которые влечет за собой инвестиция — не только покупной цены, но и эксплуатационных расходов, требований к техническому обслуживанию и возможной замены основных компонентов, которые в совокупности определяют, окупится ли инвестиция. А для предприятий, уже использующих лазерное сварочное оборудование, она предлагает практическое руководство по максимальному продлению срока службы инвестиций за счет дисциплинированного технического обслуживания и грамотного управления производственными процессами.
Получите решение для лазерной сварки
Правильный выбор лазерного сварочного аппарата с самого начала — с точки зрения качества лазерного генератора, конфигурации системы и возможностей поддержки поставщика — является важнейшим решением для максимизации срока службы аппарата и финансовой отдачи.
Актек Лазер Компания является профессиональным производителем лазерных сварочных аппаратов с более чем десятилетним опытом работы с промышленными клиентами в автомобильной, аэрокосмической, электронной, медицинской и металлообрабатывающей отраслях. Ассортимент ее лазерной сварочной продукции включает в себя: ручные лазерные сварочные аппараты портативные настольные сварочные системы для ремонта и мелкосерийного производства, предназначенные для изготовления прецизионных компонентов, автоматические лазерные сварочные аппараты Для сварки присадочными материалами, где требуется точность зазора и контроль профиля сварного шва, мощные системы до 6000 Вт для сложных производственных сварочных работ, а также полностью интегрированные лазерные сварочные роботы для сложных трехмерных траекторий соединения и высокопроизводительного автоматизированного производства — все это построено на основе высококачественных волоконных лазерных генераторов от всемирно известных брендов, таких как Raycus, JPT и IPG, выбранных за их проверенную надежность накачивающих диодов и длительный срок службы в условиях непрерывной промышленной эксплуатации.
Сертификация CE и FDA подтверждает соответствие международным стандартам безопасности и качества. Система может быть настроена индивидуально по мощности лазерного генератора, конфигурации охлаждения, конструкции сварочной головки, системе перемещения и интерфейсу управления, что позволяет точно подобрать аппарат под конкретные задачи, включая рабочий цикл, состав материалов и условия окружающей среды, определяющие оптимальную конфигурацию для долгосрочной надежности в конкретной производственной среде. Полный цикл сервисного обслуживания включает в себя предпродажные консультации по применению и рекомендации по спецификации системы, профессиональную установку и ввод в эксплуатацию, комплексное обучение операторов и обслуживающего персонала, охватывающее все критически важные для срока службы процессы, описанные в данной статье, конкурентоспособные поставки запасных частей с постоянным наличием на складе для текущих производственных линий, а также оперативную техническую поддержку после продажи, включая удаленную диагностику — обеспечивая полное техническое партнерство, необходимое для поддержания производительности лазерного сварочного аппарата с первой производственной смены до полного срока службы аппарата.
Контактная информация
- [email protected]
- [email protected]
- +86-19963414011
- Зона № 3 А, промышленная зона Лунчжэнь, город Юйчэн, провинция Шаньдун.
Получить лазерные решения