


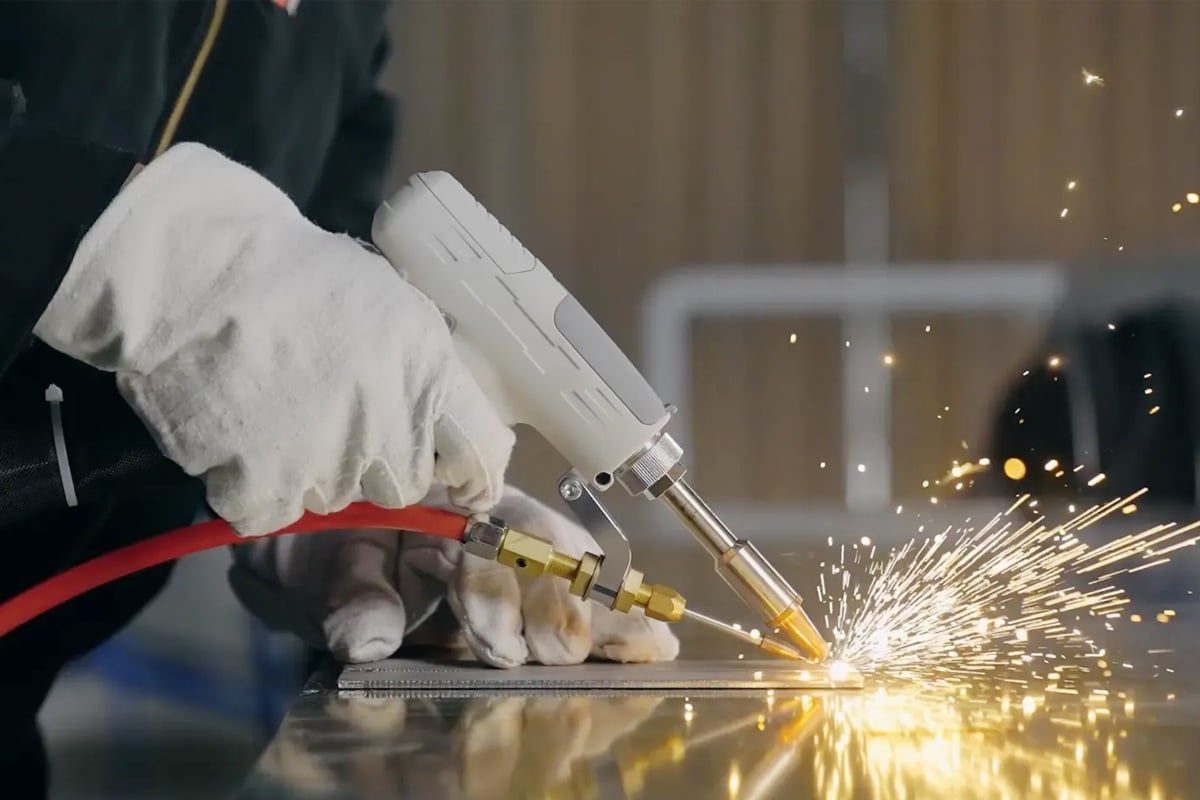
การเชื่อมด้วยเลเซอร์ VS การเชื่อม TIG
การเชื่อมเป็นหนึ่งในกระบวนการเชื่อมต่อพื้นฐานและใช้กันอย่างแพร่หลายที่สุดในอุตสาหกรรมการผลิตสมัยใหม่ ตั้งแต่แผงตัวถังรถยนต์และชิ้นส่วนโครงสร้างอากาศยาน ไปจนถึงตัวเรือนอุปกรณ์ทางการแพทย์และชิ้นส่วนประกอบอิเล็กทรอนิกส์ที่มีความแม่นยำสูง รอยเชื่อมพบได้ในผลิตภัณฑ์แทบทุกประเภทที่เกี่ยวข้องกับโลหะ และสำหรับวิศวกรและผู้จัดการฝ่ายผลิตที่ต้องตัดสินใจเลือกอุปกรณ์ การเลือกกระบวนการเชื่อมนั้นมีผลกระทบที่กว้างไกลเกินกว่าตัวรอยเชื่อมเอง — ส่งผลต่อปริมาณการผลิต คุณภาพของรอยเชื่อม การบิดเบี้ยว ความต้องการแรงงาน ต้นทุนการดำเนินงาน และช่วงของวัสดุและรูปทรงที่กระบวนการนั้นสามารถรองรับได้อย่างน่าเชื่อถือ.
สองกระบวนการที่มักปรากฏควบคู่กันไปในการตัดสินใจเลือกอุปกรณ์เหล่านี้คือ การเชื่อมด้วยเลเซอร์และการเชื่อม TIG (Tungsten Inert Gas) โดยพื้นฐานแล้วทั้งสองกระบวนการมีหน้าที่เดียวกันคือ การสร้างพันธะทางโลหะวิทยาเชื่อมชิ้นงานโลหะเข้าด้วยกันโดยการหลอมละลาย ไม่ว่าจะใช้หรือไม่ใช้ลวดเชื่อมก็ตาม แต่กลไกที่ทำให้เกิดผลลัพธ์นั้นแตกต่างกันมาก จนทำให้ทั้งสองกระบวนการแทบจะอยู่ในกลุ่มเฉพาะที่แยกจากกันโดยสิ้นเชิงในอุตสาหกรรมการผลิต และการทำความเข้าใจความแตกต่างเหล่านั้นเป็นสิ่งสำคัญสำหรับการเลือกที่เหมาะสมสำหรับงานแต่ละประเภท.
การเชื่อม TIG เป็นกระบวนการเชื่อมแบบอาร์คที่พัฒนามาอย่างดีและใช้งานได้หลากหลาย ซึ่งเป็นหัวใจสำคัญของการผลิตโลหะที่มีความแม่นยำสูงมาตั้งแต่ทศวรรษ 1940 ช่างเชื่อม TIG ที่มีทักษะสามารถสร้างรอยเชื่อมที่มีคุณภาพด้านความสวยงามและโครงสร้างที่ยอดเยี่ยมบนโลหะหลากหลายชนิด และอุปกรณ์ก็หาได้ค่อนข้างง่าย ในทางตรงกันข้าม การเชื่อมด้วยเลเซอร์ใช้ลำแสงที่โฟกัสจากเครื่องกำเนิดเลเซอร์เพื่อรวมพลังงานไว้ในพื้นที่ขนาดเล็กมาก ทำให้ได้ความเร็วในการเชื่อม อัตราส่วนความลึกต่อความกว้าง และขนาดของบริเวณที่ได้รับผลกระทบจากความร้อนที่กระบวนการเชื่อมแบบอาร์คไม่สามารถทำได้ บทความนี้จะกล่าวถึงข้อดีข้อเสียระหว่างสองวิธีนี้ ทั้งในด้านความเร็ว ความแม่นยำ ต้นทุน ความเข้ากันได้ของวัสดุ และความยืดหยุ่นในการใช้งาน.
การเปรียบเทียบต่อไปนี้จัดเรียงเพื่อให้แต่ละกระบวนการได้รับการแนะนำอย่างละเอียดในแง่ของตัวมันเอง ก่อนที่จะเข้าสู่การวิเคราะห์เปรียบเทียบโดยตรง จากนั้น บทความจะให้คำแนะนำในการเลือกใช้งานจริง โดยจัดเรียงตามประเภทวัสดุ ปริมาณการผลิต งบประมาณ และการใช้งานในอุตสาหกรรม เพื่อให้ผู้อ่านมีกรอบการวิเคราะห์เฉพาะที่จำเป็นในการตัดสินใจเลือกเทคโนโลยีอย่างมั่นใจสำหรับความต้องการในการเชื่อมต่อเฉพาะของตนเอง.
สารบัญ
งานเชื่อมเลเซอร์
การเชื่อมด้วยเลเซอร์เป็นกระบวนการเชื่อมแบบหลอมละลาย โดยใช้ลำแสงเลเซอร์ที่มีความเข้มข้นสูงส่งไปยังพื้นที่เล็กๆ บนพื้นผิวชิ้นงาน ทำให้โลหะหลอมละลายและเกิดเป็นรอยเชื่อมขณะที่ลำแสงเคลื่อนที่ไปตามแนวรอยต่อ เทคโนโลยีนี้ได้พัฒนาไปอย่างมากนับตั้งแต่เริ่มใช้งานในอุตสาหกรรมในยุคแรกๆ และปัจจุบันมีโหมดการทำงานที่แตกต่างกันหลายโหมด ซึ่งแต่ละโหมดเหมาะสมกับรูปทรงของรอยต่อ ความหนาของวัสดุ และข้อกำหนดด้านคุณภาพที่แตกต่างกัน.
หลักการและกระบวนการทำงาน
ใจกลางของทุกสิ่ง ระบบเชื่อมด้วยเลเซอร์ เลเซอร์เจนเนอเรเตอร์ คืออุปกรณ์ที่ใช้สร้างลำแสงเลเซอร์ โดยส่วนใหญ่จะเป็นเลเซอร์ไฟเบอร์ในงานอุตสาหกรรมสมัยใหม่ ซึ่งผลิตลำแสงอินฟราเรดใกล้ที่ความยาวคลื่นประมาณ 1,064 นาโนเมตร ลำแสงจะถูกส่งผ่านสายเคเบิลใยแก้วนำแสงไปยังหัวเชื่อม ซึ่งเลนส์โฟกัสจะรวมลำแสงให้เป็นจุดเล็กๆ บนชิ้นงาน จุดที่โฟกัสแล้วจะมีความหนาแน่นของพลังงานสูงถึงหนึ่งล้านวัตต์ต่อตารางเซนติเมตร ซึ่งเพียงพอที่จะหลอมโลหะที่ผิวหน้าและทำให้โลหะระเหยกลายเป็นไอในบริเวณนั้น เกิดเป็นโพรงที่เต็มไปด้วยไอเรียกว่ารูเจาะ (keyhole) ซึ่งช่วยให้ลำแสงสามารถทะลุเข้าไปในรอยต่อได้ลึกในครั้งเดียว.
ขณะที่หัวเชื่อมเคลื่อนที่ผ่านรอยต่อ รูเจาะก็จะเคลื่อนที่ไปด้วย และโลหะหลอมเหลวที่อยู่รอบรูเจาะจะไหลเข้าไปด้านหลังและแข็งตัว กลายเป็นรอยเชื่อม รอยเชื่อมที่ได้จะมีลักษณะเฉพาะคือ อัตราส่วนความลึกต่อความกว้างสูงมาก — แคบและลึกมากกว่ากว้างและตื้น — ซึ่งเป็นลักษณะทางเรขาคณิตเฉพาะของการเชื่อมด้วยเลเซอร์แบบรูเจาะ และเป็นที่มาของข้อดีที่โดดเด่นหลายประการ ได้แก่ การใช้ความร้อนต่ำต่อปริมาตรของรอยเชื่อม การบิดเบี้ยวเพียงเล็กน้อย และความสามารถในการเชื่อมชิ้นงานหนาโดยไม่ต้องใช้กระบวนการเชื่อมหลายรอบ.
เครื่องเชื่อมเลเซอร์สมัยใหม่ที่ใช้ในสภาพแวดล้อมการผลิตนั้นมีคุณสมบัติเพิ่มเติมหลายอย่างที่ช่วยเพิ่มประสิทธิภาพของกระบวนการ การเชื่อมแบบสั่น (Wobble welding) ซึ่งลำแสงจะสั่นไปมาด้านข้างตามแนวรอยต่อระหว่างการเคลื่อนที่โดยใช้เครื่องวัดกระแสไฟฟ้าความเร็วสูง จะช่วยขยายขอบเขตการครอบคลุมของลำแสงให้กว้างขึ้น ปรับปรุงความสามารถในการเชื่อมช่องว่าง และลดความไวต่อความแปรผันของการประกอบรอยต่อ รูปแบบและความกว้างของการสั่นสามารถตั้งโปรแกรมได้ ทำให้ผู้ปฏิบัติงานสามารถปรับความกว้างของการครอบคลุมของลำแสงได้อย่างอิสระจากความเร็วในการเคลื่อนที่หรือกำลังของเครื่องกำเนิดเลเซอร์ ซึ่งเป็นระดับการควบคุมกระบวนการที่การเชื่อม TIG ด้วยมือไม่สามารถทำได้ และช่วยลดความแม่นยำในการจับยึดที่จำเป็นสำหรับการเชื่อมเลเซอร์แบบอัตโนมัติได้อย่างมาก การเชื่อมเลเซอร์แบบป้อนลวดจะนำโลหะเติมเข้าไปในบ่อหลอม ทำให้สามารถเชื่อมโลหะต่างชนิดกัน เชื่อมช่องว่างขนาดใหญ่ และปรับเปลี่ยนรูปทรงและองค์ประกอบของแนวเชื่อมให้ตรงตามข้อกำหนดทางโลหะวิทยาเฉพาะได้ การเชื่อมระยะไกลด้วยหัวสแกนเนอร์ ซึ่งใช้หัวสแกนแบบกัลวาโนมิเตอร์ขนาดใหญ่ในการควบคุมลำแสงให้เคลื่อนที่ไปทั่วพื้นที่กว้างเพื่อเชื่อมข้อต่อหลายจุดอย่างต่อเนื่องโดยไม่ต้องเคลื่อนย้ายชิ้นส่วนหรือหัวสแกน ช่วยเพิ่มประสิทธิภาพการเชื่อมด้วยเลเซอร์ได้มากยิ่งขึ้น โดยลดเวลาในการเคลื่อนย้ายหัวสแกนในชิ้นงานที่มีข้อต่อหลายจุด.
ประเภทของการเชื่อมด้วยเลเซอร์
การเชื่อมด้วยเลเซอร์ทำงานในสองโหมดพื้นฐานซึ่งกำหนดโดยความหนาแน่นของพลังงานที่ส่งไปยังชิ้นงาน ในการเชื่อมแบบนำความร้อน ความหนาแน่นของพลังงานต่ำกว่าเกณฑ์ที่จำเป็นสำหรับการเกิดรูทะลุ – เครื่องกำเนิดเลเซอร์จะให้ความร้อนแก่พื้นผิวโลหะ และบ่อหลอมเหลวรูปครึ่งวงกลมตื้นๆ จะก่อตัวขึ้นผ่านการนำความร้อนไปยังวัสดุโดยรอบ การเชื่อมในโหมดนำความร้อนจะเรียบเนียน สวยงาม และเหมาะสมสำหรับวัสดุบางๆ ที่ต้องการความลึกของการทะลุทะลวงไม่มากนัก โหมดนี้ใช้กันอย่างแพร่หลายสำหรับตัวเรือนอุปกรณ์อิเล็กทรอนิกส์ที่มีความแม่นยำสูง ชิ้นส่วนอุปกรณ์ทางการแพทย์ และงานโลหะตกแต่งที่รูปลักษณ์ของพื้นผิวมีความสำคัญ.
ในการเชื่อมแบบคีย์โฮล ความหนาแน่นของพลังงานจะเกินเกณฑ์การระเหย ทำให้เกิดรอยเชื่อมที่มีลักษณะลึกและแคบ การเชื่อมแบบคีย์โฮลเป็นรูปแบบมาตรฐานสำหรับการเชื่อมโครงสร้างที่เน้นความแข็งแรงของรอยต่อ ความลึกของการทะลุทะลวง และปริมาณงานเป็นหลัก การเปลี่ยนระหว่างโหมดการนำความร้อนและโหมดคีย์โฮลนั้นขึ้นอยู่กับกำลังเอาต์พุตของเครื่องกำเนิดเลเซอร์ เส้นผ่านศูนย์กลางของจุดที่จุดโฟกัส และความเร็วในการเคลื่อนที่ ซึ่งพารามิเตอร์เหล่านี้สามารถตั้งโปรแกรมได้อย่างสมบูรณ์และช่วยให้สามารถปรับกระบวนการได้อย่างแม่นยำสำหรับแต่ละการใช้งาน.
การเชื่อมด้วยเลเซอร์แบบพัลส์ ซึ่งมีให้เลือกทั้งแบบการนำความร้อนและการเชื่อมแบบรูเจาะ จะส่งพลังงานลำแสงเป็นพัลส์กำลังสูงแบบไม่ต่อเนื่อง แทนที่จะส่งอย่างต่อเนื่อง วิธีนี้ช่วยลดปริมาณความร้อนเฉลี่ยลง ในขณะที่ยังคงรักษาความหนาแน่นของพลังงานสูงสุดที่จำเป็นสำหรับการหลอมละลายอย่างมีประสิทธิภาพ ทำให้การเชื่อมแบบพัลส์เป็นวิธีการที่เหมาะสมสำหรับชิ้นส่วนที่ไวต่อความร้อน ฟอยล์บาง และการใช้งานที่ต้องการการควบคุมขนาดของบ่อหลอมและบริเวณที่ได้รับผลกระทบจากความร้อนอย่างแม่นยำมาก.
ข้อดีของการเชื่อมด้วยเลเซอร์
ข้อได้เปรียบด้านความเร็วของการเชื่อมด้วยเลเซอร์เมื่อเทียบกับการเชื่อมด้วยไฟฟ้าเป็นข้อได้เปรียบทางเทคนิคที่สำคัญที่สุดในเชิงพาณิชย์ สำหรับการเชื่อมโลหะที่มีความหนาบางถึงปานกลาง เช่น เหล็กกล้าคาร์บอนและเหล็กกล้าไร้สนิมในช่วง 1 ถึง 6 มิลลิเมตร เครื่องเชื่อมเลเซอร์สามารถทำความเร็วในการเคลื่อนที่ได้สูงกว่าการเชื่อม TIG ถึง 5-10 เท่า และสูงกว่าการเชื่อม MIG ถึง 2-3 เท่า ข้อได้เปรียบด้านความเร็วนี้ส่งผลโดยตรงต่อต้นทุนแรงงานต่อรอยเชื่อมที่ต่ำลงและประสิทธิภาพการทำงานของเครื่องจักรที่สูงขึ้น.
ข้อดีสำคัญประการที่สองของการเชื่อมด้วยเลเซอร์คือ บริเวณที่ได้รับผลกระทบจากความร้อนแคบมาก เนื่องจากพลังงานถูกกระจุกตัวอยู่ในพื้นที่เล็ก ๆ และความเร็วในการเคลื่อนที่สูง วัสดุโดยรอบจึงสัมผัสกับอุณหภูมิสูงเป็นเวลาสั้นมาก ผลที่ได้คือ บริเวณที่ได้รับผลกระทบจากความร้อนแคบกว่าที่เกิดจากการเชื่อมด้วยไฟฟ้ามาก โดยมักจะแคบกว่า 1 มิลลิเมตร แม้แต่กับวัสดุที่มีความหนาหลายมิลลิเมตร บริเวณที่ได้รับผลกระทบจากความร้อนที่แคบหมายถึงการบิดเบี้ยวของชิ้นงานจากความร้อนน้อยลง การรักษาสมบัติทางกลของวัสดุฐานที่อยู่ติดกับรอยเชื่อมได้ดีขึ้น และลดความจำเป็นในการดัดและคลายความเครียดหลังการเชื่อม สำหรับชิ้นส่วนประกอบที่มีความแม่นยำสูง ซึ่งความถูกต้องของขนาดหลังการเชื่อมมีความสำคัญอย่างยิ่ง เช่น อุปกรณ์ทางการแพทย์ ตัวเรือนเครื่องมือ และชิ้นส่วนยานยนต์ที่มีความคลาดเคลื่อนในการประกอบที่แคบ การลดการบิดเบี้ยวนี้มีมูลค่าทางการค้าโดยตรงมากกว่าการวัดคุณภาพการเชื่อมเพียงอย่างเดียว.
การเชื่อมด้วยเลเซอร์นั้นเหมาะสมอย่างยิ่งสำหรับการทำงานแบบอัตโนมัติและการบูรณาการกับหุ่นยนต์ กระบวนการแบบไม่สัมผัส — โดยที่หัวเชื่อมรักษาระยะห่างจากชิ้นงานหลายเซนติเมตร — ทำให้สามารถติดตั้งหัวเชื่อมบนแขนหุ่นยนต์หกแกนหรือโครง CNC ที่เคลื่อนที่ตามเส้นทางการเชื่อมต่อสามมิติที่ซับซ้อนได้โดยไม่ต้องกังวลเรื่องแรงสัมผัสเหมือนกระบวนการทางกล เซลล์การผลิตปริมาณมากด้วยการเชื่อมด้วยเลเซอร์แบบหุ่นยนต์สามารถทำให้สัดส่วนเวลาการทำงานของเลเซอร์สูงกว่า 80 เปอร์เซ็นต์ ซึ่งใช้ประโยชน์จากความเร็วของเครื่องกำเนิดเลเซอร์ได้เกือบตลอดช่วงเวลาการทำงานทั้งหมด.
ความสม่ำเสมอของคุณภาพรอยเชื่อมเป็นข้อได้เปรียบอีกประการหนึ่งที่ยิ่งมีค่ามากขึ้นเมื่อปริมาณการผลิตเพิ่มขึ้น คุณภาพการเชื่อม TIG จะแตกต่างกันไปตามทักษะ ความเหนื่อยล้า และความเอาใจใส่ของผู้ปฏิบัติงาน ซึ่งความแปรปรวนเหล่านี้ตรวจจับได้ยากหากไม่มีการตรวจสอบ 100 เปอร์เซ็นต์ แต่ส่งผลกระทบต่อความสมบูรณ์ของโครงสร้างและรูปลักษณ์ในแบบที่สำคัญต่อลูกค้าปลายทาง เครื่องเชื่อมเลเซอร์ที่ทำงานตามโปรแกรมที่ได้รับการตรวจสอบแล้วจะสร้างรูปทรงรอยเชื่อม ความลึกของการแทรกซึม และลักษณะพื้นผิวที่สม่ำเสมอทางสถิติ ตั้งแต่ส่วนแรกของการผลิตจนถึงส่วนสุดท้าย ทำให้สามารถประกันคุณภาพโดยใช้การสุ่มตัวอย่างแทนการตรวจสอบ 100 เปอร์เซ็นต์สำหรับการใช้งานหลายประเภท.
ข้อจำกัดของการเชื่อมด้วยเลเซอร์
ข้อจำกัดที่สำคัญที่สุดของการเชื่อมด้วยเลเซอร์ในทางปฏิบัติคือความไวต่อการจัดวางรอยต่อ ลำแสงที่โฟกัสมีขนาดเล็ก โดยทั่วไปแล้วเส้นผ่านศูนย์กลางของจุดที่ชิ้นงานจะอยู่ที่ 0.2 ถึง 0.6 มม. และบ่อหลอมที่เกิดจากจุดเล็กๆ นี้มีความสามารถจำกัดในการเชื่อมช่องว่างระหว่างหน้ารอยต่อ ในการเชื่อมแบบอัตโนมัติโดยไม่ใช้ลวดเติม ช่องว่างที่เกินประมาณ 10 เปอร์เซ็นต์ของความหนาของแผ่นโลหะก็เพียงพอที่จะทำให้การหลอมรวมไม่สมบูรณ์ ซึ่งหมายความว่าชิ้นส่วนที่นำมาเชื่อมด้วยเลเซอร์จะต้องถูกยึดให้อยู่ในตำแหน่งที่แม่นยำด้วยอุปกรณ์จับยึดที่ออกแบบมาอย่างดี และหน้ารอยต่อเองจะต้องมีค่าความคลาดเคลื่อนทางมิติที่เข้มงวดกว่าที่การเชื่อมด้วยไฟฟ้าทั่วไปต้องการ.
ต้นทุนการลงทุนของระบบเชื่อมด้วยเลเซอร์ ซึ่งรวมถึงเครื่องกำเนิดเลเซอร์ ระบบส่งลำแสง หัวเชื่อม ระบบการเคลื่อนที่แบบ CNC หรือหุ่นยนต์ และโครงสร้างพื้นฐานด้านความปลอดภัยที่เกี่ยวข้องนั้น สูงกว่าอุปกรณ์เชื่อม TIG ที่มีกำลังการผลิตเทียบเท่ากันอย่างมาก การลงทุนล่วงหน้านี้มักจะคุ้มค่ากับผลผลิตที่เพิ่มขึ้นและการประหยัดต้นทุนแรงงานที่สามารถทำได้ในการผลิตปริมาณมาก แต่ก็อาจยากที่จะหาเหตุผลมาสนับสนุนได้สำหรับการใช้งานในปริมาณน้อยและหลากหลาย ซึ่งแทบจะไม่เคยใช้ศักยภาพการผลิตเต็มที่เลย.
การเชื่อมด้วยเลเซอร์ใช้ลำแสงเลเซอร์ไฟเบอร์ที่โฟกัสเพื่อสร้างรอยเชื่อมความเร็วสูงและลึก โดยใช้ความร้อนน้อยที่สุดและมีบริเวณที่ได้รับผลกระทบจากความร้อนแคบ สามารถทำงานได้ทั้งในโหมดการนำความร้อน โหมดรูเจาะ หรือโหมดพัลส์ เหมาะอย่างยิ่งสำหรับการผลิตโลหะที่มีความหนาบางถึงปานกลางในปริมาณมาก และเข้ากันได้กับระบบอัตโนมัติอย่างดีเยี่ยม ข้อจำกัดหลักคือความไวต่อการประกอบรอยต่อและต้นทุนเริ่มต้นที่สูงกว่าการเชื่อมด้วยไฟฟ้า ลักษณะเหล่านี้กำหนดขอบเขตการใช้งานที่เหมาะสมของการเชื่อมด้วยเลเซอร์ นั่นคือสภาพแวดล้อมการผลิตที่มีปริมาณมากและต้องการความแม่นยำสูง ซึ่งความเร็ว ระบบอัตโนมัติ และการบิดเบี้ยวที่น้อยที่สุดนั้นสำคัญกว่าการลงทุนเริ่มต้นที่สูงกว่า.
การเชื่อมทิก
การเชื่อม TIG หรือที่รู้จักกันในชื่อการเชื่อมด้วยอาร์คทังสเตนแก๊ส (GTAW) เป็นหนึ่งในกระบวนการเชื่อมแบบอาร์คที่มีประสิทธิภาพและใช้งานได้หลากหลายที่สุด และยังคงเป็นวิธีการที่ได้รับความนิยมสำหรับงานเชื่อมที่ต้องการความแม่นยำและงานเชื่อมเฉพาะทางหลากหลายประเภท แม้ว่าจะเป็นเทคโนโลยีที่ใช้ในอุตสาหกรรมมาตั้งแต่สงครามโลกครั้งที่สองก็ตาม การผสมผสานระหว่างการควบคุมความร้อนที่แม่นยำ คุณภาพการเชื่อมที่ดีเยี่ยมในโลหะหลากหลายชนิด และความสามารถในการเชื่อมโดยไม่ต้องใช้ลวดเชื่อมในกรณีที่รูปทรงของรอยต่อเอื้ออำนวย ทำให้การเชื่อม TIG เป็นกระบวนการอ้างอิงที่ใช้ในการวัดประสิทธิภาพของเทคโนโลยีการเชื่อมที่ต้องการความแม่นยำอื่นๆ อยู่บ่อยครั้ง.
หลักการและกระบวนการทำงาน
การเชื่อม TIG สร้างรอยเชื่อมโดยการสร้างอาร์คไฟฟ้าขึ้นระหว่างอิเล็กโทรดทังสเตนที่ไม่สิ้นเปลืองกับชิ้นงานในสภาพแวดล้อมที่มีก๊าซเฉื่อยปกคลุม ซึ่งโดยทั่วไปคืออาร์กอน หรือส่วนผสมของอาร์กอนและฮีเลียมสำหรับการใช้งานที่ต้องการความร้อนสูงขึ้นหรือความเสถียรของอาร์คที่ดีขึ้น อาร์คจะให้ความร้อนแก่โลหะบริเวณรอยต่อ ทำให้เกิดบ่อหลอมโลหะ ช่างเชื่อมอาจป้อนโลหะเติมเข้าไปที่ขอบด้านหน้าของบ่อหลอมพร้อมกันโดยใช้แท่งเติมแบบมือถือแยกต่างหาก หรืออาจเชื่อมแบบอัตโนมัติโดยไม่ต้องใช้โลหะเติมหากรูปทรงของรอยต่อและความหนาของวัสดุเอื้ออำนวย.
อิเล็กโทรดทังสเตนไม่หลอมละลายเข้าไปในรอยเชื่อม — เนื่องจากเป็นวัสดุที่ไม่สิ้นเปลือง — ซึ่งเป็นข้อได้เปรียบหลักของกระบวนการนี้เมื่อเทียบกับกระบวนการเชื่อมแบบใช้อิเล็กโทรดสิ้นเปลือง เช่น MIG: การไม่มีการถ่ายโอนโลหะข้ามอาร์คช่วยขจัดปัญหาการกระเด็นของโลหะ และทำให้สามารถทำการเชื่อมได้ที่ระดับกระแสไฟฟ้าต่ำ ซึ่งช่วยให้ผู้ปฏิบัติงานควบคุมบ่อหลอมโลหะได้อย่างแม่นยำมาก กระแสสลับ (AC) ใช้สำหรับการเชื่อมอะลูมิเนียมและแมกนีเซียม โดยให้ผลในการทำความสะอาดที่ขจัดชั้นออกไซด์บนพื้นผิว ในขณะที่กระแสตรง (DC) ใช้สำหรับการเชื่อมเหล็ก เหล็กกล้าไร้สนิม ไทเทเนียม และโลหะอื่นๆ ส่วนใหญ่.
การผสมผสานระหว่างการควบคุมกระแสไฟฟ้าที่แม่นยำ อิเล็กโทรดที่ไม่สิ้นเปลือง และการป้องกันด้วยวัสดุเฉื่อย ทำให้การเชื่อม TIG มีความสะอาดของกระบวนการที่การเชื่อมแบบอาร์คด้วยอิเล็กโทรดแบบสิ้นเปลืองไม่สามารถเทียบได้ การเชื่อม TIG บนเหล็กกล้าไร้สนิมออสเทนิติก โลหะผสมไทเทเนียม และโลหะผสมนิกเกิลซูเปอร์อัลลอย มักจะได้ความบริสุทธิ์และคุณสมบัติทางกลที่จำเป็นตามมาตรฐานที่เข้มงวดที่สุดของอุตสาหกรรมการบินและอวกาศและการแพทย์.
ข้อดีของการเชื่อม TIG
ข้อได้เปรียบที่โดดเด่นที่สุดของการเชื่อม TIG คือการผสมผสานระหว่างความอเนกประสงค์และคุณภาพในโลหะและความหนาที่หลากหลาย ช่างเชื่อม TIG ที่มีทักษะสามารถทำงานได้กับ... เหล็กกล้าคาร์บอน, สแตนเลส, อลูมิเนียม, ไทเทเนียม, ทองแดง, ทองเหลือง, โลหะผสมนิกเกิล และโลหะพิเศษต่างๆ รวมถึงอินโคเนล ฮาสเทลลอย และโลหะผสมทนความร้อนชนิดต่างๆ — โดยใช้อุปกรณ์และเทคนิคพื้นฐานเดียวกัน เพียงแต่ปรับให้เหมาะสมกับความต้องการเฉพาะของวัสดุแต่ละชนิด ความสามารถในการใช้งานกับวัสดุได้หลากหลายนี้ ทำให้ TIG เป็นกระบวนการมาตรฐานสำหรับโรงงานรับจ้างผลิต งานซ่อมบำรุง และผู้ผลิตชิ้นส่วนเฉพาะทางที่ต้องเผชิญกับวัสดุหลากหลายประเภทที่ไม่สามารถคาดเดาได้.
คุณภาพด้านความสวยงามที่ได้จากการเชื่อม TIG โดยเฉพาะอย่างยิ่งบนสแตนเลสและอลูมิเนียมนั้น ไม่มีกระบวนการเชื่อมแบบอาร์คใดเทียบได้ และในหลายๆ การใช้งาน คุณภาพรอยเชื่อมก็เทียบเท่าหรือดีกว่าการเชื่อมด้วยเลเซอร์ ช่างเชื่อม TIG ที่มีประสบการณ์สามารถสร้างรอยเชื่อมที่แทบไม่ต้องทำความสะอาดหรือตกแต่งหลังการเชื่อม ซึ่งเป็นสิ่งสำคัญในอุตสาหกรรมที่คุณภาพของรอยเชื่อมเป็นเกณฑ์สำคัญ เช่น การผลิตอุปกรณ์สำหรับอุตสาหกรรมอาหาร งานโลหะทางสถาปัตยกรรม และการผลิตสินค้าอุปโภคบริโภค เป็นต้น.
ต้นทุนอุปกรณ์และความสะดวกในการเข้าถึงเป็นข้อได้เปรียบที่สำคัญสำหรับธุรกิจขนาดเล็ก เครื่องเชื่อม TIG ที่มีประสิทธิภาพสามารถหาซื้อได้ในราคาไม่กี่พันดอลลาร์ ต้องการเพียงแหล่งจ่ายไฟฟ้ามาตรฐานและก๊าซปกคลุม และสามารถใช้งานได้ภายในไม่กี่ชั่วโมงหลังจากได้รับสินค้า ความสะดวกในการเข้าถึงนี้ทำให้การเชื่อม TIG เป็นจุดเริ่มต้นมาตรฐานสำหรับการเชื่อมโลหะที่มีความแม่นยำในโรงงานขนาดเล็ก สถาบันการศึกษา และธุรกิจที่ทำการเชื่อมเป็นกระบวนการรองควบคู่ไปกับกิจกรรมหลักของตน.
ความยืดหยุ่นของวัสดุเติมในงานเชื่อม TIG ก็เป็นสิ่งที่ควรกล่าวถึงเช่นกัน เนื่องจากลวดเติมถูกป้อนเข้าไปด้วยมือและเป็นอิสระจากอาร์ค ช่างเชื่อมจึงสามารถเลือกส่วนผสมของโลหะผสมเติมได้หลากหลายมาก รวมถึงลวดเติมโลหะต่างชนิด โลหะผสมทนการกัดกร่อนชนิดพิเศษ และลวดเติมที่ปรับเปลี่ยนองค์ประกอบเพื่อปรับคุณสมบัติทางกลหรือทางเคมีของโลหะเชื่อมให้เหมาะสมกับความต้องการใช้งานเฉพาะด้าน ความยืดหยุ่นของลวดเติมนี้ทำได้ยากในงานเชื่อมเลเซอร์หากไม่มีอุปกรณ์ป้อนลวดแบบพิเศษ.
สำหรับงานเชื่อมซ่อมแซมและบำรุงรักษา เช่น การใช้โลหะเชื่อมปิดผิวที่สึกหรอหรือเสียหาย การเติมช่องว่าง หรือการคืนความแม่นยำของขนาดให้กับชิ้นส่วนที่ผ่านการกลึง การเชื่อม TIG มีความสามารถในการวางโลหะเชื่อมในปริมาณน้อยอย่างแม่นยำและควบคุมได้ในตำแหน่งที่ต้องการ ทำให้การเชื่อม TIG กลายเป็นกระบวนการมาตรฐาน การผสมผสานระหว่างการควบคุมอาร์คอย่างละเอียด โลหะผสมที่ใช้ได้หลากหลาย และความสามารถของผู้ปฏิบัติงานในการควบคุมอาร์คและลวดเชื่อมอย่างอิสระ ทำให้การเชื่อม TIG มีความยืดหยุ่นในสามมิติในการวางโลหะเชื่อม ซึ่งการเชื่อมเลเซอร์ที่มีเส้นทางลำแสงคงที่และการป้อนลวดอัตโนมัติไม่สามารถเทียบได้สำหรับรูปทรงเรขาคณิตที่ไม่แน่นอนที่พบเจอในงานซ่อมแซม.
ข้อจำกัดของการเชื่อม TIG
ความเร็วเป็นข้อจำกัดพื้นฐานที่สุดของการเชื่อม TIG เมื่อเทียบกับการเชื่อมด้วยเลเซอร์ บนเหล็กกล้าไร้สนิมหนา 2 มม. ช่างเชื่อม TIG ที่มีประสบการณ์มักจะทำความเร็วในการเคลื่อนที่ได้ 0.3 ถึง 0.8 เมตรต่อนาที ซึ่งเป็นเพียงเศษเสี้ยวของความเร็ว 8 ถึง 15 เมตรต่อนาทีที่ทำได้ด้วยการเชื่อมด้วยเลเซอร์บนวัสดุเดียวกัน ช่องว่างความเร็วนี้เป็นคุณสมบัติเฉพาะของกระบวนการ: พลังงานจากประกายไฟที่เกิดขึ้นนั้นแผ่กระจายไปทั่ววัสดุโดยรอบมากกว่าลำแสงเลเซอร์ที่เน้นเฉพาะจุด ทำให้ต้องใช้เวลาในการเชื่อมมากขึ้นเพื่อสร้างบ่อหลอม และต้องใช้ความเร็วในการเคลื่อนที่ต่ำลงเพื่อป้องกันไม่ให้บ่อหลอมควบคุมได้ยาก.
การพึ่งพาผู้ปฏิบัติงานที่มีทักษะเป็นข้อจำกัดเชิงโครงสร้างที่เพิ่มต้นทุนและความเสี่ยงในการดำเนินงานของการเชื่อม TIG การได้คุณภาพการเชื่อมที่สม่ำเสมอด้วย TIG ต้องอาศัยการเคลื่อนไหวของมือที่ประสานกัน เช่น การรักษาระยะอาร์ค การควบคุมความเร็วในการเคลื่อนที่ การป้อนลวดเติมในอัตราและมุมที่ถูกต้อง ซึ่งต้องใช้เวลาฝึกฝนหลายปีจึงจะเชี่ยวชาญ ความเหนื่อยล้าของผู้ปฏิบัติงานส่งผลต่อคุณภาพ ผลผลิตแตกต่างกันไปในแต่ละผู้ปฏิบัติงาน และการขาดแคลนทักษะในแรงงานเชื่อมเป็นความท้าทายที่แท้จริงและเพิ่มขึ้นในหลายตลาด ในอุตสาหกรรมที่การเชื่อม TIG เป็นคอขวดในการผลิต การไม่สามารถเพิ่มผลผลิตโดยการเพิ่มเครื่องจักรโดยไม่หาและจ้างผู้ปฏิบัติงานที่มีประสบการณ์ไปด้วยนั้นเป็นข้อจำกัดที่สำคัญต่อการเติบโตของธุรกิจ การทำให้การเชื่อม TIG เป็นแบบอัตโนมัติเป็นไปได้ แต่ซับซ้อนกว่าการทำให้การเชื่อมเลเซอร์เป็นแบบอัตโนมัติอย่างมาก และข้อได้เปรียบด้านประสิทธิภาพของการเชื่อม TIG แบบอัตโนมัตินั้นค่อนข้างน้อยเมื่อเทียบกับการลงทุน.
บริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) ในการเชื่อม TIG นั้นกว้างกว่าการเชื่อมด้วยเลเซอร์อย่างมาก สำหรับวัสดุที่มีความหนาเท่ากัน ซึ่งสะท้อนให้เห็นถึงพื้นที่การกระจายพลังงานที่กว้างกว่าและความเร็วในการเคลื่อนที่ที่ต่ำกว่าของอาร์คเชื่อม HAZ ที่กว้างหมายถึงการบิดเบี้ยวจากความร้อนที่มากขึ้น ซึ่งเป็นปัญหาสำคัญในการผลิตแผ่นโลหะบาง การประกอบชิ้นส่วนที่มีความแม่นยำสูง และชิ้นงานที่ต้องรักษาความคลาดเคลื่อนของขนาดหลังการเชื่อม การดัดให้ตรงหลังการเชื่อม การยึดชิ้นงานเพื่อควบคุมการบิดเบี้ยวจากการเชื่อม และในบางกรณีการอบชุบเพื่อลดความเครียด จะเพิ่มเวลาและต้นทุนให้กับกระบวนการผลิต.
การเชื่อม TIG เป็นกระบวนการเชื่อมแบบอาร์คที่พัฒนามาอย่างดีและใช้งานได้หลากหลาย ให้คุณภาพการเชื่อมที่ยอดเยี่ยมในโลหะหลากหลายชนิด ด้วยการควบคุมอาร์คที่แม่นยำระหว่างอิเล็กโทรดทังสเตนที่ไม่สิ้นเปลืองกับชิ้นงาน ข้อดีของมัน ได้แก่ ความหลากหลายของวัสดุ คุณภาพการเชื่อมที่สวยงาม ต้นทุนอุปกรณ์ที่เข้าถึงได้ และความยืดหยุ่นของวัสดุเติม ทำให้มีการใช้งานอย่างต่อเนื่องในงานบำรุงรักษา งานเฉพาะทาง และงานผลิตที่ต้องการความแม่นยำสูงมานานหลายทศวรรษ อย่างไรก็ตาม ข้อจำกัดของมัน ได้แก่ ความเร็วในการเคลื่อนที่ต่ำ การพึ่งพาผู้ปฏิบัติงานที่มีทักษะ พื้นที่รับความร้อนกว้าง และศักยภาพในการทำงานอัตโนมัติที่จำกัด ทำให้การเชื่อมด้วยเลเซอร์เป็นทางเลือกที่น่าสนใจกว่า.
การเชื่อมด้วยเลเซอร์ VS การเชื่อม TIG
เมื่อเข้าใจกระบวนการทั้งสองอย่างในแง่ของตัวมันเองแล้ว ส่วนนี้จะนำเสนอการวิเคราะห์เปรียบเทียบโดยตรงในมิติที่สำคัญที่สุดสำหรับการตัดสินใจเลือกใช้งานและอุปกรณ์ แต่ละมิติจะเผยให้เห็นแง่มุมที่แตกต่างกันของการแลกเปลี่ยนระหว่างเทคโนโลยีทั้งสองนี้.
ความเร็วและประสิทธิภาพในการเชื่อม
ความแตกต่างด้านความเร็วระหว่างการเชื่อมด้วยเลเซอร์และการเชื่อม TIG เป็นความแตกต่างเชิงปริมาณที่เห็นได้ชัดที่สุดระหว่างสองกระบวนการนี้ และเป็นปัจจัยหลักที่ผลักดันให้มีการนำการเชื่อมด้วยเลเซอร์มาใช้ในสภาพแวดล้อมการผลิตปริมาณมาก สำหรับการเชื่อมเหล็กกล้าไร้สนิมออสเทนิติกหนา 2 มม. ซึ่งเป็นวัสดุมาตรฐาน การเชื่อม TIG โดยผู้ปฏิบัติงานที่มีทักษะจะทำความเร็วได้ประมาณ 0.3 ถึง 0.8 เมตรต่อนาที ในขณะที่เครื่องเชื่อมเลเซอร์บนวัสดุเดียวกัน โดยใช้เครื่องกำเนิดเลเซอร์ไฟเบอร์ขนาด 1,500 ถึง 3,000 วัตต์ สามารถทำความเร็วได้ 8 ถึง 15 เมตรต่อนาที นี่คือความได้เปรียบด้านความเร็วถึงสิบถึงสี่สิบเท่า ไม่ใช่การปรับปรุงเพียงเล็กน้อย แต่เป็นความแตกต่างพื้นฐานในด้านความสามารถในการผลิต.
ในแง่ของการผลิต ข้อได้เปรียบด้านความเร็วนี้หมายความว่าเครื่องเชื่อมเลเซอร์เพียงเครื่องเดียวสามารถผลิตชิ้นงานเชื่อมได้ในปริมาณที่เทียบเท่ากับที่ต้องใช้เครื่องเชื่อม TIG หลายเครื่อง สำหรับการผลิตในปริมาณมาก เช่น ชิ้นส่วนยานยนต์ ชิ้นส่วนเครื่องใช้ไฟฟ้า และชิ้นส่วนโครงสร้าง การประหยัดต้นทุนแรงงานจากความแตกต่างของปริมาณงานนี้จะคุ้มค่ากับต้นทุนการลงทุนที่สูงกว่าของระบบเชื่อมเลเซอร์ตลอดอายุการใช้งาน.
ความแม่นยำและโซนที่ได้รับผลกระทบจากความร้อน
การเชื่อมด้วยเลเซอร์มีความแม่นยำเหนือกว่าการเชื่อม TIG ในทุกมิติที่วัดได้ ลำแสงที่โฟกัสจะสร้างรอยเชื่อมที่มีความกว้าง 0.2 ถึง 1.5 มม. ซึ่งแคบกว่าความกว้างของรอยเชื่อม 3 ถึง 8 มม. ที่พบได้ทั่วไปในการเชื่อม TIG ด้วยมือ ทำให้สามารถเชื่อมในพื้นที่แคบและบนชิ้นส่วนที่การเชื่อม TIG เข้าไม่ถึงได้โดยปราศจากความเสี่ยงต่อความเสียหายจากความร้อนต่อชิ้นส่วนที่อยู่ติดกัน บริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) ในการเชื่อมด้วยเลเซอร์โดยทั่วไปมีความกว้างน้อยกว่า 1 มม. เมื่อเทียบกับ 3 ถึง 10 มม. หรือมากกว่านั้นในการเชื่อม TIG ที่ขนาดรอยเชื่อมใกล้เคียงกัน HAZ ที่แคบกว่านี้ส่งผลโดยตรงต่อการบิดเบี้ยวจากความร้อนที่น้อยลง การรักษาคุณสมบัติของวัสดุพื้นฐานที่อยู่ติดกับรอยเชื่อมได้ดีขึ้น และความจำเป็นในการแก้ไขหลังการเชื่อมที่น้อยลง.
ความแตกต่างของการบิดเบี้ยวระหว่างกระบวนการทั้งสองนั้นมีความสำคัญอย่างยิ่งสำหรับการผลิตแผ่นโลหะบาง เมื่อเชื่อมแผ่นสแตนเลสหนา 1 มม. ด้วย TIG ความร้อนที่มากเกินไปอาจทำให้แผ่นโลหะบิดงอ ซึ่งต้องทำการดัดให้ตรงหลังการเชื่อม ซึ่งเป็นขั้นตอนที่เสียเวลา เสี่ยงต่อการทำให้ชิ้นส่วนเสียหาย และยากที่จะกำจัดได้ด้วยการออกแบบอุปกรณ์จับยึดเพียงอย่างเดียว การเชื่อมด้วยเลเซอร์ของวัสดุชนิดเดียวกัน ด้วยพลังงานที่เข้มข้นและความเร็วในการเคลื่อนที่สูง จะใช้ความร้อนเพียงเล็กน้อยต่อหน่วยความยาวของการเชื่อม ทำให้การบิดเบี้ยวลดลงอย่างมาก และทำให้ไม่จำเป็นต้องดัดให้ตรงหลังการเชื่อมในหลายๆ รูปแบบ.
คุณภาพ ความแข็งแรง และลักษณะของรอยเชื่อม
ทั้งสองกระบวนการสามารถสร้างรอยเชื่อมที่ตรงตามข้อกำหนดด้านคุณสมบัติทางกลที่เข้มงวดได้ แต่ใช้กลไกคุณภาพที่แตกต่างกันและมีลักษณะภายนอกที่แตกต่างกัน รอยเชื่อมด้วยเลเซอร์จะแคบ เรียบเนียน และมีรูปทรงเรขาคณิตที่สม่ำเสมอ ซึ่งเป็นคุณสมบัติที่สะท้อนถึงความแม่นยำและทำซ้ำได้ของกระบวนการอัตโนมัติที่ตั้งโปรแกรมไว้ ในขณะที่รอยเชื่อม TIG เมื่อดำเนินการโดยช่างเชื่อมที่มีทักษะ สามารถสร้างคุณภาพด้านความสวยงามที่ยอดเยี่ยมได้ ลักษณะรอยเชื่อมที่เรียงซ้อนกันคล้าย "เหรียญสิบสตางค์" ซึ่งเกิดจากการป้อนลวดเชื่อมด้วยมืออย่างเป็นจังหวะ ถือเป็นสัญลักษณ์ของฝีมือช่างในบริบทการผลิตหลายๆ ด้าน.
ในแง่ของความแข็งแรงดึงและประสิทธิภาพการต้านทานความล้า การเชื่อมที่ได้มาตรฐานจากทั้งสองกระบวนการนั้นตรงตามข้อกำหนดด้านคุณสมบัติทางกลสำหรับงานโครงสร้างในประเภทวัสดุที่เกี่ยวข้อง ความบริสุทธิ์ของวัสดุเฉพาะในกระบวนการเชื่อม TIG ทำให้ได้เปรียบเล็กน้อยในงานที่เกี่ยวข้องกับโลหะผสมที่ไวต่อการปนเปื้อน หรือในกรณีที่ต้องการส่วนประกอบของลวดเชื่อมเฉพาะเพื่อให้ได้คุณสมบัติของโลหะเชื่อมที่ต้องการ.
ความเข้ากันได้ของวัสดุ
ทั้งสองกระบวนการสามารถใช้เชื่อมโลหะทางวิศวกรรมได้หลากหลายประเภท แต่มีจุดแข็งที่แตกต่างกัน การเชื่อม TIG มีความหลากหลายในการใช้งานมากกว่าในแง่ที่ว่า การตั้งค่าการเชื่อม TIG เพียงแบบเดียวสามารถใช้เชื่อมโลหะได้เกือบทุกชนิดโดยไม่ต้องปรับเปลี่ยนกระบวนการมากนัก เพียงแค่เปลี่ยนลวดเชื่อม องค์ประกอบของก๊าซปกคลุม และขั้วกระแสไฟฟ้า ก็สามารถปรับการเชื่อม TIG ให้เข้ากับวัสดุใหม่ได้แล้ว การเชื่อมด้วยเลเซอร์สามารถเชื่อมเหล็ก เหล็กกล้าไร้สนิม อลูมิเนียม ไทเทเนียม ทองแดง และโลหะผสมทางวิศวกรรมส่วนใหญ่ได้อย่างมีประสิทธิภาพ แต่โลหะที่มีการสะท้อนแสงสูง เช่น ทองแดงและทองเหลือง จำเป็นต้องใช้เครื่องกำเนิดเลเซอร์ไฟเบอร์กำลังสูงหรือความยาวคลื่นสีเขียวที่มีการกำหนดค่าเฉพาะ เพื่อเริ่มต้นและรักษาการก่อตัวของรูเจาะให้คงที่ได้อย่างน่าเชื่อถือ.
สำหรับการเชื่อมวัสดุบาง — ที่มีความหนาน้อยกว่า 1 มม. — การเชื่อมด้วยเลเซอร์มีข้อได้เปรียบอย่างมาก: การควบคุมการส่งพลังงานอย่างแม่นยำในกระบวนการเลเซอร์ทำให้การเชื่อมมีความน่าเชื่อถือมากกว่าการเชื่อม TIG สำหรับวัสดุบางๆ ซึ่งพลังงานอาร์คที่กว้างกว่าอาจทำให้เกิดการไหม้ทะลุได้ที่ความเร็วในการเคลื่อนที่ซึ่งจำกัดอยู่แล้ว สำหรับวัสดุหนาที่ต้องการการเชื่อมหลายครั้ง การเชื่อม TIG สามารถใช้ลวดเชื่อมเติมได้ ทำให้สามารถเติมรอยต่อขนาดใหญ่ด้วยการเติมโลหะผสมที่ควบคุมได้ — ซึ่งเป็นงานที่การเชื่อมด้วยเลเซอร์จะต้องใช้การกำหนดค่าแบบไฮบริดหรือระดับพลังงานที่สูงกว่ามาก.
ความสามารถด้านระบบอัตโนมัติและการบูรณาการ
เครื่องเชื่อมเลเซอร์มีข้อได้เปรียบเชิงโครงสร้างพื้นฐานในการบูรณาการระบบอัตโนมัติ: กระบวนการแบบไม่สัมผัสด้วยระยะห่างคงที่ช่วยให้สามารถติดตั้งหัวเชื่อมบนแขนหุ่นยนต์หรือโครง CNC ที่เคลื่อนที่ไปตามเส้นทางการเชื่อมสามมิติที่ซับซ้อนได้โดยไม่มีความเสี่ยงที่ปลายอิเล็กโทรดจะสัมผัสกับชิ้นงาน เซลล์การเชื่อมเลเซอร์แบบหุ่นยนต์สามารถทำงานได้อย่างต่อเนื่องด้วยอัตราส่วนเวลาการทำงานของเลเซอร์ที่สูง — มากกว่า 80 เปอร์เซ็นต์ในเซลล์อัตโนมัติที่ออกแบบมาอย่างดี — และสามารถทำงานได้โดยไม่ต้องมีผู้ควบคุมดูแลตลอดหลายกะโดยมีการแทรกแซงจากผู้ปฏิบัติงานน้อยที่สุด.
การเชื่อม TIG สามารถทำได้โดยอัตโนมัติ — การเชื่อม TIG แบบวงโคจรของท่อและหลอดเป็นกระบวนการอัตโนมัติที่ได้รับการยอมรับอย่างดี — แต่ช่วงของรูปทรงรอยต่อที่สามารถทำได้ด้วยการเชื่อม TIG แบบอัตโนมัตินั้นแคบกว่าการเชื่อมเลเซอร์ด้วยหุ่นยนต์ และการลงทุนที่จำเป็นสำหรับการเชื่อม TIG แบบอัตโนมัติของรอยต่อสามมิติที่ซับซ้อนนั้นใกล้เคียงหรือสูงกว่าต้นทุนของการเชื่อมเลเซอร์ด้วยหุ่นยนต์ ในขณะที่ให้ผลผลิตที่ต่ำกว่าอย่างมาก สำหรับโรงงานใดก็ตามที่ให้ความสำคัญกับระบบอัตโนมัติ การเชื่อมเลเซอร์จึงเป็นเทคโนโลยีที่เหมาะสมกว่าอย่างชัดเจน.
ต้นทุนอุปกรณ์และค่าใช้จ่ายในการดำเนินงาน
อุปกรณ์เชื่อม TIG มีต้นทุนเริ่มต้นที่ต่ำกว่าการเชื่อมด้วยเลเซอร์มาก แหล่งจ่ายไฟ TIG ที่มีประสิทธิภาพมีราคาตั้งแต่ 1,442 ถึง 10,000 บาท ในขณะที่ระบบเครื่องเชื่อมเลเซอร์แบบครบชุดมีราคาตั้งแต่ 1,442 ถึง 15,000 บาทสำหรับรุ่นพื้นฐาน เครื่องเชื่อมเลเซอร์ไฟเบอร์แบบพกพา ราคาอาจสูงถึง $80,000 หรือมากกว่านั้น สำหรับระบบเชื่อมแบบหุ่นยนต์ครบวงจร ต้นทุนด้านเงินทุนที่แตกต่างกันนี้เป็นเรื่องจริงและไม่ควรมองข้ามสำหรับธุรกิจที่มีกำลังการลงทุนเริ่มต้นจำกัด ต้นทุนวัสดุสิ้นเปลืองก็แตกต่างกันเช่นกัน การเชื่อม TIG ใช้ลวดเชื่อมทังสเตน แท่งเติม และก๊าซปกคลุมอย่างต่อเนื่อง ในขณะที่การเชื่อมด้วยเลเซอร์ใช้ไฟฟ้าเป็นหลักและการเปลี่ยนชิ้นส่วนทางแสงเป็นระยะ ซึ่งมีต้นทุนที่คาดการณ์ได้ง่ายกว่าและมีปริมาณน้อยกว่า แม้ว่าชิ้นส่วนทางแสงเองจะเป็นชิ้นส่วนที่มีความแม่นยำสูง ซึ่งควรนำต้นทุนการเปลี่ยนมาพิจารณาในการเปรียบเทียบต้นทุนการดำเนินงานด้วย.
การเปรียบเทียบต้นทุนรวมในการเป็นเจ้าของตลอดอายุการใช้งานของอุปกรณ์นั้นมีความซับซ้อนมากกว่าการเปรียบเทียบต้นทุนการลงทุนเบื้องต้นที่แสดงไว้ ต้นทุนแรงงานที่สูงของการเชื่อม TIG — ช่างเชื่อม TIG ที่มีฝีมือได้รับค่าจ้างสูง และกระบวนการนี้ต้องใช้เวลาของผู้ปฏิบัติงานโดยตรงสำหรับทุกรอยเชื่อม — จะสะสมอย่างรวดเร็วในการผลิตปริมาณมาก เครื่องเชื่อมเลเซอร์ที่ทำงานอัตโนมัติแปดชั่วโมงต่อกะสามารถทดแทนช่างเชื่อมที่มีฝีมือหลายคนซึ่งทำงานเต็มเวลาได้ โดยต้นทุนแรงงานรวมต่อปีของพวกเขาอาจเกินราคาซื้อเครื่องภายในสองถึงสามปี สำหรับการดำเนินงานที่มีปริมาณการเชื่อมสูงพอที่จะคุ้มค่ากับการลงทุน ต้นทุนรวมในการเป็นเจ้าของของการเชื่อมเลเซอร์มักจะต่ำกว่าการเชื่อม TIG ภายในระยะเวลาห้าปี การคำนวณระยะเวลาคืนทุนจะคุ้มค่าที่สุดในตลาดที่ค่าจ้างช่างเชื่อมที่มีฝีมือสูงและที่ซึ่งความพร้อมของช่างเชื่อมถูกจำกัดด้วยแนวโน้มของกำลังคน.
ในส่วนของแนวทางแบบไฮบริด: ผู้ผลิตบางรายได้สำรวจระบบที่ผสมผสานเครื่องกำเนิดเลเซอร์และอาร์ค TIG เข้าด้วยกันในกระบวนการเดียว — การเชื่อมแบบไฮบริดเลเซอร์-TIG — เพื่อให้ได้การเจาะทะลุที่ลึกของการเชื่อมเลเซอร์ ผสานกับความสามารถในการเชื่อมช่องว่างและการเติมวัสดุของการเชื่อม TIG ระบบเหล่านี้มีอยู่จริงและถูกนำไปใช้ในงานอุตสาหกรรมหนักเฉพาะทาง แต่มีความซับซ้อนของอุปกรณ์และต้นทุนสูงกว่ากระบวนการใดกระบวนการหนึ่งอย่างมาก สำหรับงานอุตสาหกรรมส่วนใหญ่ — การผลิตแผ่นโลหะบางถึงปานกลาง การเชื่อมชิ้นส่วนที่มีความแม่นยำ และการผลิตในปริมาณมาก — เครื่องเชื่อมเลเซอร์แบบเดี่ยวให้ความเร็วและข้อได้เปรียบด้านระบบอัตโนมัติโดยไม่ต้องเพิ่มความซับซ้อนของระบบไฮบริด.
เมื่อเปรียบเทียบโดยตรงใน 6 มิติ ได้แก่ ความเร็ว ความแม่นยำ และบริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) คุณภาพและลักษณะของรอยเชื่อม ความเข้ากันได้ของวัสดุ ความสามารถในการทำงานอัตโนมัติ และต้นทุนรวมในการเป็นเจ้าของ การเชื่อมด้วยเลเซอร์มีข้อได้เปรียบที่ชัดเจนในด้านความเร็ว บริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) การทำงานอัตโนมัติ และเศรษฐศาสตร์ในระยะยาว ในขณะที่การเชื่อม TIG มีข้อได้เปรียบในด้านความหลากหลายของวัสดุ การควบคุมคุณภาพด้านความสวยงาม และต้นทุนเริ่มต้นที่เข้าถึงได้ การเลือกที่เหมาะสมขึ้นอยู่กับปริมาณการผลิต ลำดับความสำคัญของการทำงานอัตโนมัติ ส่วนผสมของวัสดุ และงบประมาณ ซึ่งจะกล่าวถึงในส่วนถัดไป พร้อมคำแนะนำเฉพาะอุตสาหกรรมในส่วนที่เน้นอุตสาหกรรมนั้นๆ.
วิธีการเลือก
การวิเคราะห์เปรียบเทียบข้างต้นได้แสดงให้เห็นถึงความแตกต่างทางเทคนิคแล้ว ส่วนนี้จะแปลงความแตกต่างเหล่านั้นให้เป็นกรอบการตัดสินใจเชิงปฏิบัติ โดยจัดเรียงตามปัจจัยที่กำหนดโดยตรงที่สุดว่ากระบวนการใดเหมาะสมกับแอปพลิเคชันที่กำหนดได้ดีกว่า.
ตามประเภทวัสดุและความหนา
สำหรับการเชื่อมวัสดุบาง – ต่ำกว่า 2 มม. – การเชื่อมด้วยเลเซอร์มีข้อได้เปรียบที่ชัดเจนกว่า คือ การควบคุมพลังงานที่แม่นยำของลำแสงที่โฟกัส ช่วยให้สามารถเชื่อมแผ่นโลหะบางได้โดยไม่มีความเสี่ยงต่อการทะลุผ่านเหมือนกับการเชื่อมด้วยไฟฟ้า และความเร็วในการเชื่อมวัสดุบางก็สูงที่สุดเมื่อเทียบกับความหนาอื่นๆ สำหรับวัสดุที่มีความหนาปานกลาง – 2 ถึง 8 มม. ในเหล็กและสแตนเลส – ทั้งสองกระบวนการสามารถใช้งานได้ และการตัดสินใจจะขึ้นอยู่กับปริมาณการผลิต ความต้องการด้านระบบอัตโนมัติ และงบประมาณ สำหรับชิ้นงานหนามากกว่า 10 ถึง 15 มม. การเชื่อม TIG ที่สามารถเชื่อมหลายรอบได้ ทำให้เป็นตัวเลือกที่ใช้งานได้จริงมากกว่าสำหรับงานส่วนใหญ่ที่ไม่มีเครื่องกำเนิดเลเซอร์กำลังสูง.
สำหรับประเภทวัสดุ การเชื่อมด้วยเลเซอร์เป็นตัวเลือกที่ชัดเจนเมื่อส่วนผสมของการผลิตส่วนใหญ่เป็นเหล็กกล้าไร้สนิม เหล็กกล้าคาร์บอน และอลูมิเนียม ซึ่งเป็นวัสดุที่ประสิทธิภาพของเครื่องกำเนิดเลเซอร์ไฟเบอร์ได้รับการปรับให้เหมาะสมที่สุด การเชื่อม TIG ยังคงมีความสามารถในการแข่งขันหรือเป็นที่ต้องการมากกว่าสำหรับโลหะผสมพิเศษที่ต้องการส่วนผสมของลวดเชื่อมเฉพาะ สำหรับการเชื่อมโลหะต่างชนิดกันที่การควบคุมทางโลหะวิทยาที่แม่นยำมีความสำคัญ และสำหรับการเชื่อมซ่อมแซมแบบครั้งเดียวบนวัสดุที่มีองค์ประกอบที่แน่นอนไม่แน่นอน เมื่อทั้งสองกระบวนการมีความสามารถทางเทคนิคกับวัสดุเดียวกัน ปริมาณและข้อกำหนดด้านระบบอัตโนมัติมักจะเป็นตัวกำหนดว่ากระบวนการใดเหมาะสมทางเศรษฐกิจมากกว่า มากกว่าข้อได้เปรียบด้านประสิทธิภาพของวัสดุโดยแท้จริง.
โดยพิจารณาจากปริมาณการผลิตและความเร็วที่ต้องการ
สำหรับการผลิตในปริมาณมาก เช่น ชิ้นส่วนที่เหมือนกันหรือคล้ายกันหลายร้อยหรือหลายพันชิ้นต่อกะ การเชื่อมด้วยเลเซอร์มีความเร็วและเข้ากันได้กับระบบอัตโนมัติ ทำให้เป็นตัวเลือกที่คุ้มค่ากว่าในแทบทุกด้าน ส่วนการผลิตในปริมาณน้อยหรือหลากหลาย เช่น ชิ้นส่วนจำนวนน้อยแต่หลายประเภท การเชื่อม TIG มีความยืดหยุ่น ต้นทุนการเปลี่ยนกระบวนการต่ำกว่า และทักษะที่เข้าถึงได้ง่าย ทำให้เป็นตัวเลือกที่แข่งขันได้หรือดีกว่า โดยเฉพาะอย่างยิ่งหากชิ้นส่วนที่เกี่ยวข้องต้องมีการปรับกระบวนการบ่อยครั้งหรือต้องใช้ดุลยพินิจของผู้ปฏิบัติงาน.
ตามงบประมาณและระดับทักษะที่มีอยู่
สำหรับธุรกิจที่มีเงินทุนเริ่มต้นจำกัดและขาดแคลนช่างเชื่อม TIG ฝีมือดี การเชื่อม TIG ถือเป็นจุดเริ่มต้นที่มีประสิทธิภาพและคุ้มค่า สำหรับธุรกิจที่ขาดแคลนช่างเชื่อมฝีมือดี ซึ่งเป็นความท้าทายในหลายตลาดเนื่องจากแนวโน้มแรงงาน หรือธุรกิจที่กำลังขยายขนาดการผลิตจนการเชื่อมด้วยมือไม่สามารถรองรับได้อย่างมีประสิทธิภาพ การลงทุนในเครื่องเชื่อมเลเซอร์จะช่วยเพิ่มทั้งปริมาณงานและความสามารถในการทำงานอัตโนมัติ ทำให้ผลผลิตไม่ขึ้นอยู่กับความพร้อมของแรงงานฝีมือดีอีกต่อไป.
โดยการประยุกต์ใช้ในอุตสาหกรรม
การผลิตยานยนต์ เครื่องใช้ไฟฟ้าในครัวเรือน การผลิตที่อยู่อาศัย การประกอบอุปกรณ์ทางการแพทย์ และการผลิตเครื่องมือวัดความแม่นยำ ล้วนเป็นการใช้งานที่มีปริมาณมากและมีความหนาของวัสดุปานกลางถึงบาง ซึ่งโดยทั่วไปแล้วการเชื่อมด้วยเลเซอร์เป็นเทคโนโลยีหลัก ส่วนการเชื่อมโครงสร้างอากาศยาน การผลิตโลหะผสมพิเศษ การบำรุงรักษาและซ่อมแซม และงานโลหะทางสถาปัตยกรรมตามสั่งนั้น ยังคงเป็นการใช้งานที่การเชื่อม TIG มีบทบาทสำคัญ เนื่องจากความหลากหลายของวัสดุ ความยืดหยุ่นของลวดเชื่อม และการควบคุมคุณภาพด้านความสวยงาม.
การเลือกใช้ระหว่างการเชื่อมด้วยเลเซอร์และการเชื่อม TIG นั้นแทบจะไม่ใช่เรื่องของการที่วิธีใดวิธีหนึ่งเหนือกว่าอีกวิธีหนึ่งโดยสิ้นเชิง แต่เป็นเรื่องของการเลือกกระบวนการให้เหมาะสมกับการใช้งาน การเชื่อมด้วยเลเซอร์ได้เปรียบในเรื่องความเร็ว ความแม่นยำ การทำงานอัตโนมัติ และความคุ้มค่าในระยะยาวสำหรับการผลิตชิ้นงานขนาดบางถึงปานกลางในปริมาณมาก ในขณะที่การเชื่อม TIG ได้เปรียบในเรื่องความหลากหลายของวัสดุ การควบคุมคุณภาพด้านความสวยงาม ต้นทุนเริ่มต้น และความยืดหยุ่นของลวดเชื่อม สำหรับการผลิตชิ้นงานขนาดน้อย การใช้งานที่หลากหลาย และการใช้งานเฉพาะทาง.
กระบวนการหลักในอุตสาหกรรมสำคัญ
การแปลงการเปรียบเทียบโดยทั่วไปให้เป็นแนวทางเฉพาะสำหรับแต่ละอุตสาหกรรม ช่วยให้วิศวกรฝ่ายผลิตและผู้ซื้ออุปกรณ์เห็นว่าการตัดสินใจนั้นส่งผลอย่างไรต่อบริบทเฉพาะของตน ส่วนนี้จะตรวจสอบอุตสาหกรรมที่สำคัญที่สุดสี่แห่งที่ใช้ทั้งการเชื่อมด้วยเลเซอร์และการเชื่อม TIG อย่างแพร่หลาย.
ยานยนต์
อุตสาหกรรมยานยนต์เป็นตลาดที่ใหญ่ที่สุดสำหรับเครื่องเชื่อมเลเซอร์ทั่วโลก โดยมีปัจจัยขับเคลื่อนหลักคือปริมาณการผลิตที่สูงมาก วัสดุที่มีความบางสูง ข้อกำหนดด้านมิติที่เข้มงวด และความมุ่งมั่นอย่างแรงกล้าของอุตสาหกรรมในการใช้ระบบอัตโนมัติในการผลิต การเชื่อมเลเซอร์แผงตัวถัง โครงประตู โครงสร้างเบาะนั่ง กล่องแบตเตอรี่สำหรับรถยนต์ไฟฟ้า และตัวเรือนเกียร์ เป็นมาตรฐานที่ใช้กันทั่วไปในกลุ่มผู้ผลิตรถยนต์รายใหญ่และซัพพลายเออร์ระดับ Tier 1 การเชื่อม TIG ปรากฏในอุตสาหกรรมยานยนต์เป็นหลักในการผลิตรถยนต์ต้นแบบและรถยนต์เฉพาะทางปริมาณน้อย รวมถึงการผลิตระบบไอเสีย ซึ่งคุณสมบัติของวัสดุที่ได้จากการเชื่อม TIG บนโลหะผสมทนความร้อนเป็นที่ต้องการ.
การบินและอวกาศ
การเชื่อมในอุตสาหกรรมการบินและอวกาศเป็นสาขาที่กระบวนการทั้งสองมีบทบาทที่สำคัญและแตกต่างกัน การเชื่อม TIG โดยเฉพาะอย่างยิ่งในรูปแบบวงโคจรและแบบอัตโนมัติ เป็นกระบวนการที่ได้รับการยอมรับสำหรับการเชื่อมโครงสร้างไทเทเนียม อินโคเนล และอลูมิเนียมเกรดการบินและอวกาศ ซึ่งการควบคุมทางโลหะวิทยาที่แม่นยำและการปฏิบัติตามขั้นตอนการเชื่อมที่บันทึกไว้เป็นข้อกำหนดทางกฎหมาย ความสามารถของการเชื่อม TIG ในการผลิตรอยเชื่อมที่บริสุทธิ์มากและปราศจากสะเก็ดไฟบนโลหะที่ทำปฏิกิริยาได้ง่าย เช่น ไทเทเนียม โดยใช้การป้องกันด้วยก๊าซเฉื่อยแบบเต็มรูปแบบพร้อมแผ่นป้องกันด้านหลังและก๊าซรองรับ ทำให้การเชื่อม TIG เป็นกระบวนการอ้างอิงสำหรับการผลิตไทเทเนียมในอุตสาหกรรมการบินและอวกาศมานานหลายทศวรรษ การเชื่อมด้วยเลเซอร์กำลังเติบโตในการใช้งานด้านการบินและอวกาศสำหรับการเชื่อมโครงสร้างส่วนบางและสำหรับการใช้งานที่การควบคุมการบิดเบี้ยวมีความสำคัญ แต่ประวัติการรับรองที่ยาวนานกว่าของการเชื่อม TIG และความอนุรักษ์นิยมของกระบวนการรับรองด้านการบินและอวกาศได้ชะลอการเปลี่ยนผ่าน การเชื่อมด้วยเลเซอร์ได้สร้างความมั่นคงมากที่สุดในด้านการบินและอวกาศคือการเชื่อมโครงสร้างผนังบาง การปิดผนึกแบบสุญญากาศของบรรจุภัณฑ์อิเล็กทรอนิกส์ และการเชื่อมโลหะผสมอลูมิเนียม ซึ่งข้อได้เปรียบด้านความเร็วช่วยแก้ปัญหาข้อจำกัดด้านเวลาของวงจรการผลิต.
อุปกรณ์ทางการแพทย์
การเชื่อมอุปกรณ์ทางการแพทย์เป็นสาขาการใช้งานที่การเชื่อมด้วยเลเซอร์ได้ก้าวขึ้นมาครองตลาดเกือบทั้งหมดสำหรับการเชื่อมต่อชิ้นส่วนที่มีความแม่นยำสูง ตัวเรือนเครื่องมือผ่าตัด ตัวเรือนอุปกรณ์ฝังในร่างกาย ชิ้นส่วนสายสวน และชุดประกอบเซ็นเซอร์ ล้วนแล้วแต่ใช้การเชื่อมด้วยเลเซอร์ในการผลิตเกือบทั้งหมด เนื่องจากความร้อนที่ป้อนเข้าไปน้อย พื้นที่ที่ได้รับผลกระทบจากความร้อนแคบ กระบวนการที่สะอาดปราศจากสะเก็ดไฟหรือฟลักซ์ และความเข้ากันได้กับระบบอัตโนมัติที่ยอดเยี่ยม ทำให้ตรงตามข้อกำหนดของการผลิตอุปกรณ์ทางการแพทย์อย่างสมบูรณ์แบบ การเชื่อม TIG ปรากฏในการผลิตอุปกรณ์ทางการแพทย์ส่วนใหญ่สำหรับชิ้นส่วนโครงสร้างขนาดใหญ่และการเชื่อมโลหะผสมพิเศษที่ต้องการการควบคุมองค์ประกอบของลวดเชื่อม.
การผลิตโลหะทั่วไป
งานแปรรูปโลหะทั่วไปครอบคลุมการใช้งานที่หลากหลายที่สุด และปริมาณการผลิต ประเภทวัสดุ และข้อกำหนดด้านคุณภาพที่แตกต่างกันมากที่สุด ในภาคส่วนนี้ กระบวนการทั้งสองแบบใช้ร่วมกันอย่างแพร่หลาย เครื่องเชื่อมเลเซอร์จัดการงานปริมาณมากและต้องการความแม่นยำสูง ในขณะที่สถานีเชื่อม TIG จัดการกับงานสั่งทำ งานซ่อมแซม และงานเฉพาะทางที่ไม่ตรงกับพารามิเตอร์ที่เหมาะสมที่สุดของเครื่องเชื่อมเลเซอร์ ร้านแปรรูปโลหะหลายแห่งใช้ทั้งสองเทคโนโลยีและจัดเส้นทางการทำงานไปยังกระบวนการที่เหมาะสมตามปริมาณ รูปทรง และวัสดุ.
บริบทของอุตสาหกรรมมีผลอย่างมากต่อการเปรียบเทียบกระบวนการ: การผลิตยานยนต์และอุปกรณ์ทางการแพทย์นิยมใช้การเชื่อมด้วยเลเซอร์เนื่องจากความเร็ว การทำงานอัตโนมัติ และความแม่นยำ; อุตสาหกรรมการบินและอวกาศใช้ทั้งสองกระบวนการโดยพิจารณาจากประเภทวัสดุและสถานะการรับรองตามข้อกำหนด; การผลิตทั่วไปใช้เทคโนโลยีทั้งสองในบทบาทที่เสริมกัน การทำความเข้าใจว่าการใช้งานเฉพาะนั้นอยู่ในกลุ่มอุตสาหกรรมใด จะช่วยให้เข้าใจแนวทางในการตัดสินใจเลือกอุปกรณ์ได้ดียิ่งขึ้น.
สรุป
บทความนี้ได้ทำการเปรียบเทียบการเชื่อมด้วยเลเซอร์และการเชื่อม TIG อย่างครอบคลุม โดยพิจารณาเทคโนโลยีแต่ละอย่างในแง่ของตัวมันเอง เปรียบเทียบโดยตรงในมิติประสิทธิภาพหลักหกประการ และแปลการเปรียบเทียบนั้นเป็นแนวทางการเลือกใช้งานที่เป็นรูปธรรม โดยจัดเรียงตามวัสดุ ปริมาณ งบประมาณ และอุตสาหกรรม.
โดยสรุปแล้ว กระบวนการทั้งสองนี้เป็นกระบวนการที่เสริมซึ่งกันและกันมากกว่าที่จะแข่งขันกันในความหมายกว้างๆ การเชื่อมด้วยเลเซอร์—ซึ่งเป็นไปได้ด้วยกำลังแสงที่โฟกัสจากเครื่องกำเนิดเลเซอร์ไฟเบอร์ การควบคุมการเคลื่อนที่ที่ตั้งโปรแกรมได้ และความเร็วและความแม่นยำที่ได้จากการส่งพลังงานที่เข้มข้น—จึงเป็นทางเลือกที่ดีกว่าสำหรับการผลิตโลหะที่มีความหนาบางถึงปานกลางในปริมาณมาก โดยเน้นที่ปริมาณงาน การทำงานอัตโนมัติ การบิดเบี้ยวที่น้อยที่สุด และประสิทธิภาพด้านต้นทุนในระยะยาว การเชื่อม TIG เป็นทางเลือกที่ดีกว่าสำหรับการใช้งานในปริมาณน้อยและหลากหลายประเภท สำหรับวัสดุที่ต้องการส่วนผสมของลวดเชื่อมเฉพาะหรือการควบคุมทางโลหะวิทยาที่แม่นยำ สำหรับการซ่อมแซมและบำรุงรักษา และสำหรับสถานการณ์ที่ต้นทุนเริ่มต้นของการเชื่อมด้วยเลเซอร์ไม่คุ้มค่ากับปริมาณการผลิตที่มีอยู่.
ความแตกต่างด้านความเร็ว — การเชื่อมด้วยเลเซอร์เร็วกว่าการเชื่อม TIG ถึง 5-40 เท่าในวัสดุที่เทียบเคียงกันได้ — เป็นความแตกต่างเชิงปริมาณที่เห็นได้ชัดที่สุดและเป็นปัจจัยทางเศรษฐกิจหลักที่ผลักดันให้มีการนำการเชื่อมด้วยเลเซอร์มาใช้ในสภาพแวดล้อมการผลิต ข้อดีด้านความแม่นยำและโซนที่ได้รับผลกระทบจากความร้อน (HAZ) ของการเชื่อมด้วยเลเซอร์ช่วยแก้ปัญหาเรื่องการบิดเบี้ยวและความคลาดเคลื่อนของขนาดที่การประกอบชิ้นส่วนที่มีความแม่นยำสูงต้องเผชิญในการเชื่อมด้วยไฟฟ้า ข้อดีด้านระบบอัตโนมัติของการเชื่อมด้วยเลเซอร์ช่วยแก้ปัญหาข้อจำกัดด้านแรงงานฝีมือที่กำลังเพิ่มมากขึ้นในอุตสาหกรรมการเชื่อมทั่วโลก.
สำหรับธุรกิจที่อยู่บนทางแยก — ปริมาณงานสูงพอที่จะพิจารณาการเชื่อมด้วยเลเซอร์ แต่มีความเชี่ยวชาญและโครงสร้างพื้นฐานด้านการเชื่อม TIG อยู่แล้ว — การวิเคราะห์ต้นทุนรวมในการเป็นเจ้าของ (Total Cost of Ownership Analysis) เป็นกรอบการทำงานที่เหมาะสม โดยชั่งน้ำหนักต้นทุนด้านเงินทุนที่สูงกว่าของการเชื่อมด้วยเลเซอร์กับผลผลิตที่เพิ่มขึ้น การประหยัดแรงงาน และการลดการบิดเบี้ยวที่ได้รับตลอดอายุการใช้งานของอุปกรณ์ ในกรณีส่วนใหญ่ที่ปริมาณการผลิตเพียงพอที่จะใช้กำลังการผลิตของเครื่องเชื่อมเลเซอร์ในช่วงเวลาทำงานส่วนใหญ่ การลงทุนในเครื่องเชื่อมเลเซอร์จึงคุ้มค่ากว่าในแง่เศรษฐศาสตร์.
รับโซลูชั่นการเชื่อมด้วยเลเซอร์
สำหรับธุรกิจที่พร้อมจะสำรวจการใช้การเชื่อมด้วยเลเซอร์เพื่อทดแทนหรือเสริมการเชื่อม TIG ที่มีอยู่เดิม การเลือกการกำหนดค่าเครื่องจักรที่เหมาะสมและการร่วมมือกับซัพพลายเออร์ที่ถูกต้องถือเป็นขั้นตอนสำคัญต่อไป.
AccTek Laser เป็นผู้ผลิตเครื่องเชื่อมเลเซอร์มืออาชีพที่มีประสบการณ์ในอุตสาหกรรมมานานกว่าทศวรรษ บริษัทให้บริการในหลากหลายภาคส่วน รวมถึงยานยนต์ การบินและอวกาศ อุปกรณ์ทางการแพทย์ อิเล็กทรอนิกส์ และอุตสาหกรรมแปรรูปโลหะต่างๆ ผลิตภัณฑ์ที่หลากหลายของบริษัทประกอบด้วย: เครื่องเชื่อมเลเซอร์แบบพกพา (กำลังไฟตั้งแต่ 1,000 วัตต์ถึง 3,000 วัตต์) ออกแบบมาสำหรับการผลิต การซ่อมแซม และการเชื่อมวัสดุจำนวนน้อย เช่น เหล็ก เหล็กกล้าไร้สนิม อลูมิเนียม ทองแดง และทองเหลือง; ระบบแบบตั้งโต๊ะและแบบพกพาสำหรับการเชื่อมชิ้นส่วนที่มีความแม่นยำ; เครื่องเชื่อมเลเซอร์อัตโนมัติที่สามารถเติมวัสดุและเชื่อมช่องว่างได้; ระบบกำลังสูง (สูงสุด 6,000 วัตต์) ออกแบบมาสำหรับการเชื่อมงานผลิตที่มีความแข็งแรงสูงของวัสดุหนาหรือวัสดุหนัก; และระบบหุ่นยนต์เชื่อมเลเซอร์แบบบูรณาการที่มีแขนข้อต่อหกแกน ซึ่งช่วยให้สามารถสร้างเส้นทางการเชื่อม 3 มิติที่ซับซ้อนเพื่อตอบสนองความต้องการของการผลิตอัตโนมัติที่มีกำลังการผลิตสูง.
อุปกรณ์ทั้งหมดใช้เลเซอร์ไฟเบอร์คุณภาพสูงจากแบรนด์ที่เป็นที่ยอมรับในระดับโลก เช่น Raycus, JPT และ IPG และเป็นไปตามมาตรฐานการรับรอง CE และ FDA นอกจากนี้ บริษัทฯ ยังนำเสนอโซลูชันที่ปรับแต่งได้สูง ช่วยให้สามารถปรับแต่งกำลังเลเซอร์ การกำหนดค่าหัวเชื่อม พารามิเตอร์การสั่น ระบบป้อนลวด ระบบควบคุมการเคลื่อนที่ และส่วนติดต่อผู้ใช้ให้เหมาะสมกับความต้องการในการผลิตเฉพาะของลูกค้าแต่ละรายได้.
กรอบการให้บริการตลอดวงจรชีวิตผลิตภัณฑ์ครอบคลุมตั้งแต่การให้คำปรึกษาก่อนการขาย รวมถึงการประเมินความเป็นไปได้ของความเร็วในการเชื่อมและการให้คำแนะนำเกี่ยวกับพารามิเตอร์กระบวนการสำหรับวัสดุและรอยต่อเฉพาะ การติดตั้งและการทดสอบระบบอย่างมืออาชีพ การฝึกอบรมผู้ปฏิบัติงานอย่างครอบคลุม การจัดหาชิ้นส่วนอะไหล่ในราคาที่แข่งขันได้ และการสนับสนุนทางเทคนิคหลังการขายที่ตอบสนองอย่างรวดเร็ว ซึ่งเป็นการสร้างความร่วมมือที่สมบูรณ์แบบที่จำเป็นต่อการบรรลุข้อได้เปรียบด้านความเร็ว คุณภาพ และประสิทธิภาพการผลิตของการเชื่อมด้วยเลเซอร์ตั้งแต่กะการผลิตแรกเป็นต้นไป.

ข้อมูลติดต่อ
- [email protected]
- [email protected]
- +86-19963414011
- หมายเลข 3 โซน A เขตอุตสาหกรรม Luzhen เมือง Yucheng มณฑลซานตง
รับโซลูชันเลเซอร์