


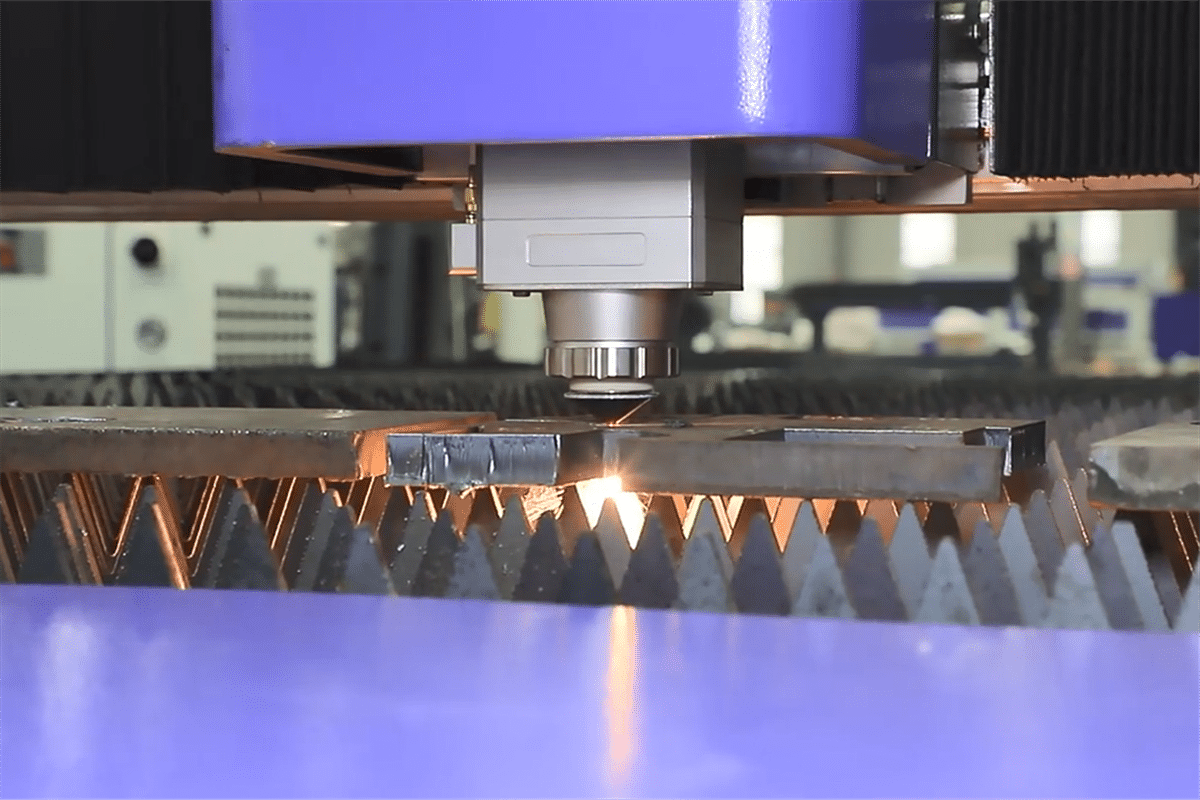
كيفية اختيار الغاز المساعد المناسب للقطع بالليزر
يُعدّ اختيار غاز المساعدة من أهم القرارات في عمليات القطع بالليزر، ومع ذلك، غالبًا ما يُهمَل مقارنةً بالخيارات الأكثر وضوحًا كقوة مولد الليزر، ونوع الماكينة، ومواصفات المادة. في الواقع، يُحدّد اختيار غاز المساعدة، سواءً كان أكسجينًا أو نيتروجينًا أو هواءً مضغوطًا، جودة حافة القطع، وسرعة القطع الممكنة، ومتطلبات المعالجة اللاحقة، وربما الأهم من ذلك كله بالنسبة للربحية على المدى الطويل، تكلفة التشغيل المستمرة لكل عملية قطع تُجرى على الماكينة طوال فترة استخدامها.
يلجأ العديد من المصنّعين إلى استخدام الغاز الذي تدربوا عليه أو الغاز الذي صُممت آلاتهم للعمل عليه عند وصولها، دون إعادة النظر في هذا الخيار مع تطور مزيج المواد أو حجم الإنتاج أو هيكل التكاليف. هذه عادة مفهومة، لكنها مكلفة. فتكلفة استهلاك الغاز في عمليات القطع بالليزر المكثفة، والمتراكمة على مدى آلاف ساعات القطع سنويًا، غالبًا ما تُضاهي أو تتجاوز بنودًا رئيسية أخرى في ميزانية التشغيل، وقد يؤدي عدم التوافق بين الغاز المستخدم ومتطلبات العمل الفعلية إلى تآكل هوامش الربح لسنوات دون أن يتوقف أحد لفحص السبب. قد تدفع ورشة تستخدم النيتروجين دائمًا، إما لأن المالك السابق حدده، أو لأن مورد المعدات الأصلي استخدمه افتراضيًا أثناء التركيب، تكلفة إضافية كبيرة يمكن تجنبها تمامًا في كل عملية قطع، لمجرد أن أحدًا لم يُعد النظر في هذا الافتراض في ضوء مزيج المواد وحجم الإنتاج الحاليين.
تقدم هذه المقالة شرحًا واضحًا ومبنيًا على أسس تقنية لما يفعله غاز المساعدة فعليًا أثناء عملية القطع بالليزر، ومقارنة تفصيلية بين خيارات غاز المساعدة الثلاثة الرئيسية - الأكسجين والنيتروجين والهواء المضغوط - من حيث توافق المواد وجودة الحواف والتكلفة، وهي الجوانب الأكثر أهمية للمصنّعين، بالإضافة إلى تحليل عملي قائم على الأرقام لتأثيرات التكلفة طويلة الأجل لكل خيار. والهدف هو تجاوز التوصيات العامة وتزويد أصحاب ورش العمل ومهندسي العمليات ومشتري المعدات بالمعلومات الملموسة اللازمة لاختيار استراتيجية غاز المساعدة التي تناسب مزيج إنتاجهم فعليًا وتحمي هوامش أرباحهم طوال فترة تشغيل معداتهم. معدات القطع بالليزر.
جدول المحتويات
ما هو دور الغاز المساعد في عملية القطع بالليزر؟
قبل مقارنة خيارات غازات المساعدة الثلاثة الرئيسية، من الضروري فهم وظيفة غاز المساعدة بدقة أثناء عملية القطع بالليزر. غاز المساعدة ليس مجرد منتج ثانوي سلبي لإعداد القطع، بل هو عنصر فاعل في آلية القطع نفسها، ويختلف دوره المحدد باختلاف نوع الغاز المُختار. يتناول هذا القسم الوظائف الأساسية الثلاث لغاز المساعدة: إزالة المواد المنصهرة من منطقة القطع، وحماية النظام البصري، وفي بعض الحالات، المشاركة المباشرة في التفاعلات الكيميائية للقطع.
إزالة الخبث المنصهر والحطام
تتمثل الوظيفة الأساسية والشاملة لغاز المساعدة، بغض النظر عن نوع الغاز المستخدم، في طرد المواد المنصهرة والمتبخرة من شق القطع أثناء تقدم شعاع مولد الليزر على طول مسار القطع. فعندما يسخن الشعاع المركز المادة إلى درجة انصهارها أو تبخرها، يجب إزالة بركة المادة المنصهرة والبخار الناتجين بسرعة وبشكل كامل للسماح للشعاع بمواصلة القطع عبر كامل سمك المادة دون عوائق. يوفر تيار محوري من غاز المساعدة، يتم ضخه عبر الفوهة المحيطة بالشعاع المركز، القوة الميكانيكية اللازمة لدفع هذه المادة المنصهرة إلى أسفل وإخراجها من القطع، مما يمنعها من التصلب مرة أخرى داخل شق القطع أو الالتصاق بالجانب السفلي لقطعة العمل على شكل خبث.
بدون تدفق كافٍ لغاز المساعدة، يتراكم المعدن المنصهر في أسفل القطع، مُشكِّلاً طبقة خشنة وغير منتظمة من المعدن المُتصلِّب - تُعرف عادةً بالخبث أو الرواسب - على طول الحافة السفلية لقطعة العمل. يتطلب هذا الخبث عادةً عملية تجليخ أو إزالة نتوءات ثانوية لإزالته، مما يزيد من تكلفة العمالة ووقت الإنتاج لكل جزء مُتأثر. لذلك، يُعد ضغط غاز المساعدة ومعدل تدفقه المناسبان، والمُطابقان تمامًا لسمك المادة وسرعة القطع المُستخدمة، خط الدفاع الأول ضد رداءة جودة الحواف وما يترتب عليها من أعمال تشطيب إضافية.
حماية عدسة التركيز من التلوث
تتمثل الوظيفة الأساسية الثانية للغاز المساعد في حماية عدسة التركيز ونافذة الحماية لرأس القطع من الرذاذ والأبخرة والمواد المتبخرة التي تولدها عملية القطع عند نقطة التلامس مع قطعة العمل. فعندما يتفاعل الشعاع مع المادة، تتناثر كمية من المعدن المتبخر والدخان والجسيمات الدقيقة حتمًا باتجاه رأس القطع على طول مسار الشعاع. وبدون وجود حاجز غازي كافٍ لدفع هذه الملوثات بعيدًا عن المسار البصري، ستتراكم هذه النواتج الثانوية تدريجيًا على نافذة الحماية، وفي النهاية على عدسة التركيز نفسها، مما يؤدي إلى تدهور جودة الشعاع وأداء القطع بمرور الوقت، ويستلزم استبدال المكونات البصرية بشكل متكرر وبتكلفة أعلى.
يُشكّل تدفق الغاز المساعد المحوري، الموجه لأسفل عبر الفوهة في نفس اتجاه حركة الشعاع، حاجزًا مستمرًا يمنع انتقال الملوثات بعيدًا عن العدسات ونحو الجانب السفلي من قطعة العمل، حيث يمكن إزالتها بأمان من منطقة القطع. تعمل هذه الخاصية الوقائية باستمرار خلال كل عملية قطع، بغض النظر عن نوع الغاز المُختار، مع العلم أن فعالية هذه الحماية قد تختلف قليلًا تبعًا لضغط الغاز وخصائص تدفقه.
المشاركة في كيمياء القطع
تتمثل الوظيفة الثالثة للغاز المساعد - وهي الوظيفة التي تميز الأكسجين بوضوح عن خياري الغاز الآخرين - في المشاركة الكيميائية المباشرة في عملية القطع نفسها. فعند استخدام الأكسجين كغاز مساعد لقطع الفولاذ الكربوني، لا يقتصر دوره على إزالة المعدن المنصهر من شق القطع، بل يتفاعل بنشاط مع الحديد الساخن عند جبهة القطع في تفاعل أكسدة طارد للحرارة، يشبه من حيث المبدأ الاحتراق الذي يحدث في مشاعل القطع بالأكسجين والوقود. يُطلق هذا التفاعل طاقة حرارية إضافية مباشرة عند جبهة القطع، مكملاً بذلك الطاقة التي يوفرها شعاع مولد الليزر، مما يسمح بإتمام عملية القطع بسرعات أعلى أو عبر مواد أكثر سمكًا مما يمكن تحقيقه باستخدام طاقة الليزر وحدها عند مستوى طاقة معين.
على النقيض من ذلك، تم اختيار النيتروجين والهواء المضغوط تحديدًا لأنهما لا يشاركان في هذا النوع من التفاعلات الكيميائية بدرجة تُذكر. وقد تم اختيار النيتروجين عمدًا كغاز خامل تحديدًا لأن عدم تفاعله الكيميائي يمنع أكسدة الحافة المقطوعة، بينما يقع الهواء المضغوط - الذي يتكون من حوالي 78% نيتروجين و21% أكسجين - في موقع وسيط، إذ يوفر محتوى أكسجين كافيًا لدعم درجة معينة من التفاعلات الطاردة للحرارة على بعض المواد، مع كونه أقل تفاعلًا بشكل عام من الأكسجين النقي.
يؤدي الغاز المساعد ثلاث وظائف متميزة أثناء القطع بالليزر: فهو يزيل المواد المنصهرة والحطام ميكانيكيًا من شق القطع لإنتاج قطع نظيف، ويحمي المكونات البصرية لرأس القطع من التلوث الناتج أثناء عملية القطع، وفي حالة الأكسجين على الفولاذ الكربوني تحديدًا، يشارك بنشاط في تفاعل كيميائي طارد للحرارة يُكمّل طاقة مولد الليزر ويُسرّع عملية القطع. إن فهم هذه الوظائف الثلاث بوضوح هو الأساس لتقييم سبب اختلاف نتائج القطع بشكل ملحوظ بين الأكسجين والنيتروجين والهواء المضغوط، وهو ما يتناوله القسم التالي بالتفصيل.
كيف يؤثر ضغط الغاز ونقاوته على نتائج القطع؟
قبل الخوض في المقارنة التفصيلية بين أنواع الغازات الثلاثة، يجدر التطرق إلى متغيرين عمليين يؤثران بشكل كبير على أداء أي غاز مساعد في الإنتاج الفعلي: ضغط ومعدل تدفق الغاز، ونقاء مصدر الغاز نفسه. ينطبق هذان المتغيران على جميع أنواع الغازات الثلاثة، وغالبًا ما يكونان هما الفرق بين حصول المُصنِّع على النتائج النظرية المتاحة من نوع الغاز المُختار، وبين عدم تحقيق تلك النتائج بسبب نظام توصيل غاز غير مُهيأ بشكل صحيح.
مطابقة ضغط الغاز مع سمك المادة ونوعها
يجب ضبط ضغط غاز المساعدة المُضخ عبر فوهة القطع بدقة ليتناسب مع سُمك ونوع المادة المراد قطعها، ومع نوع الغاز المستخدم. تتطلب المواد السميكة عمومًا ضغط غاز أعلى لضمان قذف المادة المنصهرة بقوة كافية لتجاوز مسار القطع الأطول عبر سُمك المادة بالكامل، بينما تُحقق المواد الرقيقة أداءً أفضل عند ضغوط أقل نسبيًا لتجنب التأثير على دقة مسارات القطع الدقيقة والمعقدة. يتطلب القطع بالنيتروجين، على وجه الخصوص، ضغطًا أعلى بكثير من القطع بالأكسجين على مواد ذات سُمك مماثل، نظرًا لأن النيتروجين يفتقر إلى التفاعل الطارد للحرارة الذي يوفره الأكسجين، وبالتالي يعتمد بشكل أكبر على القوة الميكانيكية الخام لتحقيق قذف نظيف للمادة من مسار القطع.
يؤدي التشغيل بمستويات ضغط أقل من المطلوب لنوع المادة والغاز المستخدم عادةً إلى عدم إزالة الخبث بشكل كامل، أو حواف قطع خشنة، أو في الحالات الشديدة، إلى عدم تحقيق قطع كامل عبر كامل سماكة المادة. أما التشغيل بضغط زائد، يتجاوز الضغط اللازم لإخراج المادة بشكل نظيف، فيؤدي إلى هدر الغاز بلا داعٍ، مما يزيد تكاليف التشغيل مباشرةً دون أي تحسن في جودة القطع، بل وقد يؤدي في بعض الحالات إلى تدهور جودة القطع من خلال إحداث اضطراب في تدفق الغاز، مما يعيق عملية إخراج المادة المنصهرة بسلاسة من شق القطع. لذا، تُعد معايرة إعدادات الضغط بدقة، والتي يتم تحديدها من خلال اختبارات منهجية على كل نوع جديد من المواد وسماكاتها التي تعالجها الورشة بانتظام، عاملاً مهماً للتحكم في التكاليف وضمان جودة متسقة، بغض النظر عن نوع الغاز المساعد المستخدم.
نقاء الغاز وتأثيره على جودة القطع
تؤثر نقاوة غاز المساعدة، وخاصة النيتروجين، بشكل مباشر، وأحيانًا يُستهان به، على جودة القطع. يُحدد غاز النيتروجين ويُشترى عادةً بمستوى نقاوة مُعين، يُعبر عنه عادةً كنسبة مئوية مثل 99.9% أو أعلى، حيث تتكون النسبة المتبقية بشكل أساسي من الأكسجين والرطوبة. حتى الزيادات الطفيفة في نسبة الأكسجين هذه قد تؤثر بشكل ملحوظ على جودة حافة القطع في الفولاذ المقاوم للصدأ، لأن أي أكسجين في تيار الغاز الخامل ظاهريًا سيشارك في تفاعلات الأكسدة عند حافة القطع، مما يُعيد تدريجيًا ظهور تغير اللون الذي يُختار النيتروجين النقي لتجنبه.
ينبغي على المصنّعين الذين يستخدمون مولد نيتروجين في الموقع إيلاء اهتمام دقيق لمستوى نقاء النيتروجين الذي ينتجه المولد ويحافظ عليه مع مرور الوقت، إذ قد يتراجع نقاء مولدات النيتروجين الغشائية ومولدات النيتروجين ذات الامتزاز بتقلب الضغط تدريجيًا مع تقادم وسائط الترشيح أو عند تشغيل المولد خارج نطاق معدل التدفق المحدد له. ويساعد التحقق الدوري من النقاء، سواءً من خلال نظام المراقبة المدمج في المولد أو من خلال تحليل غاز مستقل، على ضمان استمرار النيتروجين المُوَصَّل إلى رأس القطع في تلبية عتبة النقاء اللازمة للحصول على حواف قطع نظيفة باستمرار، بدلًا من السماح لانخفاض النقاء التدريجي بالتأثير سلبًا على جودة القطع على مدى أشهر من التشغيل دون أن يلاحظ أحد السبب الكامن وراء ذلك.
تُعدّ نقاوة الهواء المضغوط مسألةً مختلفةً نوعًا ما، إذ لا يرتكز الاهتمام فيها كثيرًا على تركيب الغازات النزرة - نظرًا لأن القطع بمساعدة الهواء يعتمد عمدًا على محتوى الأكسجين الطبيعي في الهواء المحيط - بل على الرطوبة والملوثات الجزيئية التي تدخل أثناء عملية الضغط. فقد يؤدي عدم تجفيف الهواء المضغوط أو ترشيحه بشكل كافٍ إلى إدخال الرطوبة إلى عملية القطع، مما يؤثر على اتساق القطع، وقد يُسهم في تآكل أنابيب توصيل الغاز ومكونات رأس القطع بمرور الوقت، مما يجعل معدات معالجة الهواء المناسبة عنصرًا أساسيًا لا اختياريًا في أي نظام قطع بمساعدة الهواء.
يُعدّ ضغط الغاز ونقاوته من المتغيرات العملية التي تؤثر بشكل كبير على أداء أي غاز مساعد مُختار في الاستخدام الإنتاجي الفعلي. يجب مطابقة الضغط بدقة مع سُمك المادة ونوع الغاز، حيث يتطلب النيتروجين عمومًا ضغطًا أعلى من الأكسجين على المواد المُماثلة نظرًا لعدم وجود تفاعل طارد للحرارة مُساعد. كما أن معايرة الضغط بشكل غير صحيح قد تُؤدي إلى تدهور جودة القطع أو انخفاض كفاءته من حيث التكلفة، وذلك بحسب ما إذا كان الضغط منخفضًا جدًا أو مرتفعًا بشكل غير ضروري. تؤثر نقاوة الغاز، وخاصة النيتروجين، بشكل مباشر على جودة حافة القطع، حيث أن حتى آثارًا ضئيلة من تلوث الأكسجين قادرة على إعادة بعض التصبغات التي يُفترض أن يُزيلها النيتروجين النقي، مما يجعل التحقق من النقاوة أمرًا بالغ الأهمية ومستمرًا بالنسبة للمصانع التي تعتمد على توليد النيتروجين في الموقع.
مقارنة معمقة: الأكسجين مقابل النيتروجين مقابل الهواء
بعد تحديد الدور الوظيفي للغاز المساعد، يقدم هذا القسم مقارنة تفصيلية، مادةً تلو الأخرى، بين الأكسجين والنيتروجين والهواء المضغوط كخيارات للغاز المساعد في القطع بالليزر. يتميز كل غاز بمجموعة من المزايا والعيوب التي تجعله مناسبًا لتطبيقات معينة وغير مناسب لتطبيقات أخرى، وفهم هذه المزايا والعيوب بعمق أمر ضروري لاختيار الغاز المساعد الأنسب لأي متطلبات قطع محددة.
الأكسجين: العنصر الأساسي في صناعة الفولاذ الكربوني السميك
يُعدّ غاز الأكسجين المساعد الخيار الأمثل لقطع الفولاذ الكربوني، لا سيما عند السماكات الكبيرة حيث يوفر تفاعله الطارد للحرارة سرعة قطع عالية وقدرة قطع أكبر. وكما ذُكر سابقًا، يُطلق تفاعل الأكسدة بين غاز الأكسجين المساعد والفولاذ المُسخّن طاقة حرارية إضافية مباشرةً عند جبهة القطع، مما يُكمّل طاقة شعاع مولد الليزر ويُمكّن الآلة من قطع ألواح أكثر سمكًا بسرعات أعلى مما يُمكن تحقيقه باستخدام غاز خامل مساعد عند نفس مستوى طاقة الليزر. وهذا ما يجعل استخدام الأكسجين المساعد ذا قيمة خاصة للمصنّعين الذين يعملون مع ألواح الفولاذ الكربوني السميكة - مثل المكونات الهيكلية، وأجزاء الآلات الثقيلة، والتطبيقات المماثلة حيث يتجاوز سمك المادة في كثير من الأحيان قدرة القطع بمساعدة النيتروجين أو الهواء على التعامل معها بكفاءة.
تتمثل العيوب الرئيسية للقطع بمساعدة الأكسجين في جودة حافة القطع الناتجة. فعملية الأكسدة نفسها التي تُسرّع القطع تُخلّف طبقة من أكسيد الحديد على طول حافة القطع، مما يُظهر تغيراً واضحاً في اللون إلى الأسود أو الرمادي الداكن. في العديد من التطبيقات الإنشائية والصناعية، لا تُشكّل طبقة الأكسيد هذه أي أهمية من الناحية الجمالية أو الوظيفية، وتنتقل الأجزاء مباشرةً إلى المرحلة التالية من التصنيع أو التجميع دون أي معالجة إضافية. مع ذلك، في التطبيقات التي تتطلب أن تكون حافة القطع جاهزة للطلاء أو اللحام دون تنظيف إضافي، أو أن تكون ذات مظهر لائق دون أي تشطيب إضافي، تُمثّل طبقة الأكسيد خطوة معالجة إضافية - عادةً ما تكون طحناً أو صنفرة أو معالجة كيميائية - مما يزيد من تكلفة العمالة ووقت الإنتاج، وهو أمر غير ضروري مع طريقة قطع أنظف.
يُحدث استخدام الأكسجين في عملية القطع منطقة متأثرة بالحرارة على طول حافة القطع، وهي عادةً أوسع من تلك التي ينتجها القطع بالنيتروجين، وذلك نتيجةً للطاقة الحرارية الإضافية الناتجة عن تفاعل الأكسدة. في معظم تطبيقات التصنيع الهيكلية والعامة، يكون لهذه المنطقة المتأثرة بالحرارة تأثير عملي ضئيل، ولكن بالنسبة للمكونات الدقيقة حيث تُعد دقة الأبعاد والحد الأدنى من التشوه الحراري عند حافة القطع من المتطلبات الأساسية، فقد يُصبح هذا عاملاً مهماً، مما يُرجّح استخدام غاز مساعد بديل.
النيتروجين: الخيار الأمثل للفولاذ المقاوم للصدأ والألومنيوم
يُعدّ غاز النيتروجين المُساعد الخيار الأمثل لقطع الفولاذ المقاوم للصدأ والألومنيوم، وهما مادتان تُعتبر فيهما مقاومة التآكل ومظهر سطح المعدن الأساسي من الخصائص المهمة وظيفيًا وتجاريًا التي يجب الحفاظ عليها عند حافة القطع. وباعتباره غازًا خاملًا، لا يُشارك النيتروجين في تفاعلات الأكسدة، مما يعني أن حافة القطع الناتجة عنه تخرج خالية من طبقة الأكسيد الداكنة التي تميز القطع بمساعدة الأكسجين. ويكون سطح القطع الناتج لامعًا وناعمًا وفضيًا أبيض اللون - وهو ما يُوصف عادةً بأنه حافة نظيفة أو ناعمة - ولا يتطلب أي تجليخ أو إزالة نتوءات أو أكسيد إضافية قبل أن تُنقل القطعة إلى اللحام أو التلميع أو الاستخدام المباشر.
تُعدّ هذه الخاصية، المتمثلة في الحواف النظيفة، ذات قيمة بالغة في صناعة الفولاذ المقاوم للصدأ، حيث يُعتبر الحفاظ على مقاومة التآكل للمادة الأساسية على سطح القطع مطلبًا وظيفيًا أساسيًا وليس مجرد تفضيل جمالي. فقد يؤدي تأكسد حافة القطع في الفولاذ المقاوم للصدأ إلى إضعاف طبقة أكسيد الكروم الخاملة التي تُكسب الفولاذ مقاومته للتآكل، مما يُنشئ منطقة موضعية ذات أداء منخفض في مقاومة التآكل عند حافة القطع تحديدًا - وهي المنطقة التي غالبًا ما تكون فيها السلامة الهيكلية أو الصحية في غاية الأهمية، كما هو الحال في معدات تجهيز الأغذية، ومكونات الأجهزة الطبية، أو تطبيقات الفولاذ المقاوم للصدأ في المباني.
تتمثل العقبة الرئيسية لاستخدام النيتروجين في عمليات القطع بالليزر في التكلفة. إذ يجب توفير النيتروجين إما من خزانات تخزين النيتروجين السائل الكبيرة المزودة بنظام تبخير في الموقع، أو من أسطوانات غاز عالية الضغط تتطلب استبدالًا دوريًا، أو من مولد نيتروجين في الموقع يفصل النيتروجين عن الهواء المضغوط. وتترتب على كل طريقة من طرق التزويد هذه تكلفة مستمرة كبيرة، لا سيما في تطبيقات القطع عالية الضغط التي تتطلب معدلات تدفق غاز عالية وتستهلك النيتروجين بسرعة أثناء الإنتاج المتواصل. بالنسبة للمصانع ذات أحجام القطع الكبيرة على الفولاذ المقاوم للصدأ أو الألومنيوم، قد تصبح تكاليف غاز النيتروجين من أكبر النفقات التشغيلية المتكررة المرتبطة بعملية القطع بالليزر، وهو واقع سيتم تناوله بمزيد من التفصيل المالي في القسم التالي من هذه المقالة.
الهواء المضغوط: الأداة الاقتصادية والفعالة للمواد الرقيقة
يُقدّم استخدام الهواء المضغوط كغاز مساعد حلاً اقتصادياً مختلفاً تماماً عن الأكسجين أو النيتروجين. فبدلاً من شراء الغاز كمادة استهلاكية - سواءً في أسطوانات أو عبر توصيلات سائلة بكميات كبيرة أو من خلال مولد نيتروجين مخصص - يتم إنتاج الهواء المضغوط في الموقع باستخدام ضاغط هواء صناعي قياسي، حيث يسحب الهواء الجوي المحيط ويضغطه إلى الضغط المطلوب لعملية القطع. بعد استثمار رأس المال الأولي في ضاغط هواء عالي الضغط ذي حجم مناسب، تقتصر التكلفة المستمرة لاستخدام الهواء المضغوط بشكل شبه كامل على الكهرباء اللازمة لتشغيل الضاغط، وهي أقل بكثير من تكلفة شراء النيتروجين أو الأكسجين كغاز استهلاكي بشكل مستمر.
يُعدّ الهواء المضغوط فعالاً في قطع الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم ذات السماكة الرقيقة، ويجد العديد من المصنّعين أن جودة القطع التي يتم الحصول عليها باستخدام الهواء المضغوط المُهيأ بشكل صحيح على المواد ذات السماكة الرقيقة والمتوسطة مقبولة تماماً لأغراض التصنيع العامة. ولأن الهواء يحتوي على ما يقارب 21% من الأكسجين، فإنه يوفر مساعدة حرارية معتدلة على الفولاذ الكربوني، مشابهة من حيث المبدأ، وإن كانت أضعف، لمساعدة الأكسجين النقي، والتي يمكنها دعم سرعات قطع عالية نسبياً على سماكات المواد المناسبة.
تتضح محدودية استخدام الهواء المضغوط في عمليات القطع بشكل أكبر عند استخدام مواد أكثر سمكًا وفي التطبيقات التي تتطلب أنظف حواف قطع ممكنة. فوجود الأكسجين في الهواء المضغوط يعني أن حواف القطع، وخاصةً على الفولاذ المقاوم للصدأ والألومنيوم، ستظهر عليها بعض علامات تغير اللون الناتج عن الأكسدة - عادةً ما يكون أفتح وأقل وضوحًا من القطع بالأكسجين النقي، ولكنه أكثر وضوحًا من التشطيب الخالي تمامًا من الأكسدة الذي ينتجه النيتروجين النقي. تتحمل الصفائح الرقيقة هذا العيب بشكل عام، حيث أن أي تغير طفيف في لون السطح أو تكوّن خبث مجهري له تأثير عملي محدود على الأجزاء ذات السماكة الخفيفة، ولكن مع زيادة سمك المادة، قد يبدأ القطع بمساعدة الهواء في إظهار تكوّن خبث أكثر وضوحًا وتدهورًا في جودة الحواف مقارنةً بالقطع بمساعدة النيتروجين على نفس المادة والسمك.
يتطلب القطع بمساعدة الهواء نظام ضاغط هواء عالي الضغط موثوقًا به ومناسب الحجم، بالإضافة إلى معدات تجفيف وترشيح هواء ملائمة لإزالة الرطوبة والملوثات الجزيئية من تيار الهواء المضغوط قبل وصوله إلى رأس القطع. يمكن أن تؤدي الرطوبة أو الملوثات في الهواء المضغوط إلى تدهور جودة القطع، ومع مرور الوقت، قد تُسهم في التآكل أو التلوث داخل نظام توصيل الغاز ومكونات رأس القطع. هذا يعني أنه على الرغم من انخفاض التكلفة التشغيلية للقطع بمساعدة الهواء، إلا أنه يتطلب بنية تحتية مناسبة ومُصانة جيدًا للهواء المضغوط لضمان نتائج متسقة.
لكل من خيارات الغازات المساعدة الثلاثة الرئيسية خصائص مميزة تناسب متطلبات قطع مختلفة. يتفوق الأكسجين في قطع الفولاذ الكربوني السميك بسرعة بفضل تفاعله الطارد للحرارة، ولكنه يُنتج طبقة أكسيد مرئية ومنطقة متأثرة بالحرارة أوسع على طول حافة القطع. يوفر النيتروجين حافة قطع أنظف وأكثر مقاومة للتآكل على الفولاذ المقاوم للصدأ والألومنيوم، ولكنه بتكلفة غازية مستمرة أعلى بكثير من البدائل. يوفر الهواء المضغوط تكلفة تشغيلية مستمرة أقل بكثير من خلال الاعتماد على هواء الغلاف الجوي المحيط بدلاً من الغاز المُشترى، ويؤدي أداءً جيدًا على المواد الرقيقة عبر أنواع متعددة من المعادن، على الرغم من وجود بعض التنازلات في جودة الحافة وقدرة السماكة مقارنةً بالنيتروجين، ويتطلب ضاغطًا ونظام معالجة هواء مُحددين بشكل صحيح لتقديم نتائج متسقة.
تحليل التكاليف: أي نوع من الغاز يوفر أكبر قدر من المال على المدى الطويل؟
بعد تحديد المفاضلات الوظيفية والجودة بين الأكسجين والنيتروجين والهواء المضغوط، ينتقل هذا القسم إلى البُعد المالي للقرار، وهو البُعد الذي يُحدد في نهاية المطاف استراتيجية الغاز المُساعد الأكثر جدوى اقتصاديًا لشركة تصنيع معينة على مدار العمر التشغيلي الواقعي لمعدات القطع بالليزر. يستعرض هذا القسم مقارنة الاستثمار الأولي بين بنية الهواء المضغوط وأنظمة إمداد النيتروجين، ويُقدم مثالًا عمليًا على فترة استرداد التكلفة، بالإضافة إلى طريقة حساب مُبسطة يُمكن للمُصنّعين تطبيقها على عملياتهم، كما يستكشف الاستراتيجيات الهجينة التي تجمع بين أنواع متعددة من الغازات داخل ورشة واحدة، ويُحدد الظروف التي يظل فيها النيتروجين الخيار الأمثل من الناحية المالية على الرغم من ارتفاع تكلفته لكل ساعة.
الاستثمار الأولي: ضاغط الهواء مقابل أنظمة إمداد النيتروجين
يتطلب تحويل عمليات القطع بالليزر إلى استخدام الهواء المضغوط، أو تحديد إمكانية استخدام الهواء المضغوط عند شراء معدات جديدة، استثمارًا رأسماليًا أوليًا في ضاغط هواء عالي الضغط ذي حجم مناسب، بالإضافة إلى معدات معالجة الهواء الداعمة - عادةً ما تكون مجفف هواء مبردًا أو مجففًا، ونظام ترشيح متعدد المراحل لإزالة الرطوبة والزيوت والجسيمات من الهواء المضغوط قبل وصوله إلى رأس القطع. يمثل هذا الضاغط ومجموعة المعالجة نفقات رأسمالية كبيرة لمرة واحدة، ويجب اختيار حجم الضاغط بدقة وفقًا لمتطلبات الضغط والتدفق لرأس القطع، والتي قد تكون كبيرة في تطبيقات القطع عالية الطاقة.
على النقيض من ذلك، يتطلب إمداد النيتروجين عادةً استثمارًا رأسماليًا أوليًا أقل بكثير إذا كانت طريقة الإمداد المختارة هي توصيل الأسطوانات أو استئجار خزانات النيتروجين السائل بكميات كبيرة، حيث يمتلك مورد الغاز عادةً بنية التخزين والتوصيل ويتولى صيانتها كجزء من عقد إمداد مستمر. في هذه الحالة، تقتصر التكلفة الأولية للمصنّع على أنابيب توزيع الغاز داخل المنشأة التي تربط نقطة التخزين بآلة القطع. بدلاً من ذلك، يمكن للمصنّع الاستثمار في مولد نيتروجين في الموقع، والذي يفصل النيتروجين عن الهواء المضغوط باستخدام تقنية الأغشية أو الامتزاز بتأرجح الضغط - يتطلب هذا النهج استثمارًا رأسماليًا أوليًا أكبر، يُعادل تقريبًا أو يزيد قليلاً عن تكلفة نظام ضاغط الهواء عالي الضغط، ولكنه يُلغي التكلفة المستمرة لشراء النيتروجين كغاز استهلاكي مُسلّم.
هذا يعني أن مقارنة الاستثمار الأولي لا تقتصر على مجرد “تكلفة الهواء الأولية أعلى، وتكلفة النيتروجين أقل”، بل تعتمد بشكل كبير على طريقة إمداد النيتروجين التي تتم مقارنتها باستثمار ضاغط الهواء. يُعد توصيل النيتروجين السائل، سواءً كان في أسطوانات أو بكميات كبيرة، أقل تكلفةً أوليةً من نظام ضاغط الهواء، ولكنه يتطلب تكلفة تشغيلية أعلى بكثير. أما مولد النيتروجين في الموقع، فتتراوح تكلفته الأولية ضمن نطاق مماثل لنظام ضاغط الهواء، ولكنه لا يزال يتضمن بعض تكاليف الكهرباء والصيانة التشغيلية، وهي عمومًا أقل من تكلفة توصيل النيتروجين المشتَرى، ولكنها أعلى من تكلفة الكهرباء اللازمة لإنتاج الهواء المضغوط البسيط.
مثال عملي على فترة الاسترداد
لتوضيح هذه المقارنة، لنفترض ورشة تصنيع تعتمد حاليًا على غاز النيتروجين المُشترى في معظم أعمال قطع الفولاذ المقاوم للصدأ والألومنيوم، وتدرس جدوى الاستثمار في نظام ضاغط هواء عالي الضغط لتحويل جزء كبير من أعمال القطع إلى استخدام الهواء المضغوط. يُمثل استهلاك النيتروجين في عمليات القطع نفقة شهرية متكررة كبيرة، نتيجةً لتكاليف توصيل الأسطوانات أو الغاز السائب، بالإضافة إلى الكمية الهائلة من الغاز المستهلكة خلال عمليات القطع المستمرة عالية الضغط طوال فترة الإنتاج.
يمثل ضاغط الهواء ونظام المعالجة اللازمان لتشغيل رأس القطع في الورشة استثمارًا رأسماليًا لمرة واحدة، ورغم أهميته، إلا أنه يُدفع دفعة واحدة بدلًا من تكراره شهريًا. بعد التركيب، تقتصر التكلفة المستمرة لإنتاج الهواء المضغوط بشكل شبه كامل على الكهرباء اللازمة لتشغيل الضاغط، وهي تكلفة تُشكل عادةً جزءًا صغيرًا من تكلفة شراء نفس الكمية من النيتروجين لنفس حجم القطع.
عند مقارنة تكلفة النيتروجين الشهرية المُلغاة مع تكلفة شراء الضاغط لمرة واحدة، يجد العديد من ورش التصنيع أن التكلفة الرأسمالية لنظام ضاغط الهواء تُسترد من وفورات النيتروجين المتراكمة في غضون اثني عشر شهرًا تقريبًا من التشغيل، لا سيما في الورش ذات حجم القطع الكبير حيث كان استهلاك النيتروجين كبيرًا في السابق. بعد فترة الاسترداد الأولية هذه، يُمثل كل شهر من التشغيل المستمر باستخدام الهواء المضغوط بدلًا من النيتروجين المُشترى وفورات صافية تقريبًا مقارنةً بهيكل التكلفة السابق، مما يُؤدي إلى وفورات تراكمية كبيرة جدًا على مدار سنوات التشغيل اللاحقة. تختلف فترة الاسترداد الدقيقة بطبيعة الحال باختلاف المنطقة، وأسعار المرافق والغاز المحلية، وحجم القطع، وتكوين المعدات المُحدد، ولكن النمط العام - وهو استرداد استثمار أولي كبير في غضون عام تقريبًا من خلال إلغاء مشتريات الغاز المستمرة - ينطبق على نطاق واسع من سيناريوهات التشغيل الواقعية للورش ذات حجم القطع الكبير.
إنشاء حساب مبسط لفترة الاسترداد
بدلاً من الاعتماد فقط على الأرقام العامة، يمكن للمصنّعين وضع تقدير دقيق نسبياً لفترة استرداد التكاليف خاص بعملياتهم باستخدام عدد قليل من المدخلات المتوفرة لدى معظم الورش. المدخل الأول هو الإنفاق الشهري الحالي على النيتروجين - إجمالي المبلغ المدفوع لمورد الغاز مقابل توصيل الأسطوانات أو إعادة تعبئة الخزانات الكبيرة خلال شهر نموذجي حديث، وهو ما يعكس نمط الاستهلاك الفعلي لحجم العمل الفعلي للورشة بدلاً من التقدير النظري. المدخل الثاني هو السعر المُقدّم لضاغط هواء مناسب الحجم وحزمة معالجة هواء تتوافق مع مواصفات الضغط والتدفق لرأس القطع، ويمكن الحصول عليه مباشرة من موردي الضواغط أو من خلال الشركة المصنعة لآلة القطع بالليزر.
بقسمة تكلفة الضاغط ونظام المعالجة على الإنفاق الشهري الحالي على النيتروجين، نحصل على فترة استرداد مباشرة بالأشهر، قبل احتساب تكلفة الكهرباء المتواضعة لتشغيل الضاغط، والتي يجب طرحها من الوفورات الشهرية المتوقعة للوصول إلى رقم أكثر دقة لاسترداد التكلفة الصافية. كما يجب على ورش العمل مراعاة أن بعض أعمال القطع بالنيتروجين قد لا تكون مناسبة للتحويل إلى القطع بالهواء - فمحدودية سُمك المواد ومتطلبات جودة الحواف التي نوقشت سابقًا في هذه المقالة قد تعني أن جزءًا فقط من استهلاك النيتروجين الحالي، وليس كله، يمكن استبداله فعليًا بالتحول إلى الهواء. إن حساب فترة الاسترداد بناءً على الجزء القابل للاستبدال فعليًا من إنفاق النيتروجين، بدلًا من ميزانية النيتروجين الحالية كاملةً، يُنتج تقديرًا أكثر تحفظًا وموثوقية للجدوى المالية الحقيقية للاستثمار.
استراتيجيات هجينة: استخدام غازات مختلفة لمهام مختلفة
بالنسبة للعديد من ورش التصنيع، لا تكمن الاستراتيجية الأمثل طويلة الأمد لاستخدام غازات المساعدة في الالتزام الحصري بنوع واحد من الغاز، بل في اتباع نهج هجين مدروس يطابق كل مهمة مع الغاز الأنسب لمتطلباتها الخاصة. قد تقوم ورشة ما بتركيب نظام ضاغط هواء للتعامل مع الجزء الأكبر من أعمال قطع الفولاذ المقاوم للصدأ والألومنيوم الرقيقة - مستفيدةً بذلك من معظم وفورات التكاليف المتاحة في المشاريع ذات الحجم الكبير والأقل تطلبًا - مع الحفاظ على إمداد النيتروجين، سواءً من خلال أسطوانات أو مولد كهربائي في الموقع، لقطع المواد السميكة أو لمجموعة فرعية من الطلبات الدقيقة حيث تُعد جودة الحواف المثالية شرطًا أساسيًا لا يقبل المساومة. وبالمثل، فإن الورشة التي تعالج مزيجًا كبيرًا من الفولاذ الكربوني إلى جانب الفولاذ المقاوم للصدأ والألومنيوم ستحتفظ عمومًا بمساعدة الأكسجين لقطع الفولاذ الكربوني بغض النظر عن استراتيجيتها للمواد الأخرى، نظرًا لأن مزايا الأكسجين من حيث السرعة وقدرة السماكة على الفولاذ الكربوني لا يمكن محاكاتها عمليًا باستخدام النيتروجين أو الهواء.
يتطلب هذا النهج الهجين آلة قطع بالليزر ونظام توصيل غاز قادر على دعم أنواع متعددة من غازات المساعدة والتبديل بينها بكفاءة حسب متطلبات مزيج العمل، وهو اعتبار مواصفات يستحق طرحه مباشرة مع الشركة المصنعة للمعدات وقت الشراء بدلاً من اكتشاف لاحقًا أن تكوين توصيل الغاز في الآلة لا يمكنه استيعاب المرونة التي يتطلبها مزيج الإنتاج الفعلي للورشة.
عندما لا تزال الحسابات الرياضية تصب في مصلحة النيتروجين
على الرغم من المزايا الاقتصادية طويلة الأجل للتحول إلى استخدام الهواء المضغوط في العديد من التطبيقات، إلا أن هناك ظروفًا محددة يظل فيها استخدام النيتروجين المُشترى الخيار الأمثل من الناحيتين المالية والتشغيلية. قد تجد ورش العمل ذات حجم القطع المنخفض نسبيًا، حيث تكون تكلفة النيتروجين الشهرية متواضعة في الأساس، أن فترة استرداد تكلفة الاستثمار في ضاغط الهواء تمتد بشكل ملحوظ، لدرجة قد تجعل من الأفضل استثمار رأس المال في مجالات أخرى من العمل بدلًا من تجميده في بنية تحتية للضاغط لا تتفوق إلا بشكل طفيف على الوضع الراهن.
قد تتطلب التطبيقات التي تستلزم الحصول على أنظف حافة قطع ممكنة - مثل مكونات الفولاذ المقاوم للصدأ عالية الدقة المستخدمة في تطبيقات الأغذية أو التطبيقات الطبية أو المعمارية، حيث يُعدّ أي أثر لتغير اللون الناتج عن الأكسدة غير مقبول تجاريًا - جودة حواف فائقة بفضل النيتروجين، بغض النظر عن فرق التكلفة، إذ إن تكلفة رفض العميل أو إعادة العمل أو خسارة العقود بسبب عدم كفاية جودة الحواف قد تتجاوز بكثير أي وفورات في تكلفة الغاز يتم تحقيقها بالتحول إلى الهواء. وبالمثل، قد يجد المصنّعون الذين يقطعون مقاطع سميكة من الفولاذ المقاوم للصدأ أو الألومنيوم، حيث تصبح قدرة القطع المنخفضة للهواء المضغوط قيدًا عمليًا أكثر أهمية، أن النيتروجين يظل ضروريًا للحفاظ على سرعة قطع وجودة حواف مقبولة، بغض النظر عن مقارنة التكلفة.
وأخيرًا، قد تجد المتاجر التي لا تملك القدرة الكهربائية الكافية لدعم تركيب ضاغط هواء كبير، أو المنشآت التي تجعل فيها اعتبارات مساحة الأرضية والضوضاء تركيب وتشغيل ضاغط عالي السعة أمرًا غير عملي، أن العوائق العملية أمام تحويل نظام المساعدة الهوائية تفوق الجدوى المالية لإجراء هذا التحول، حتى في الحالات التي قد ترجح فيها اقتصاديات تكلفة الغاز الأساسية استخدام الهواء.
تُظهر مقارنة التكلفة طويلة الأجل بين الهواء المضغوط وغاز النيتروجين المساعد تفوقًا واضحًا للهواء المضغوط في ورش التصنيع ذات أحجام القطع الكبيرة للفولاذ المقاوم للصدأ والألومنيوم، حيث يُسترد الاستثمار الأولي في ضاغط هواء ونظام معالجة مناسبين عادةً من تكاليف شراء النيتروجين المُلغاة في غضون عام تقريبًا، وبعد ذلك يُحقق الهواء المضغوط وفورات كبيرة ومستمرة طوال العمر التشغيلي المتبقي للمعدات. يُتيح حساب مُبسط لفترة الاسترداد، بناءً على الإنفاق الحالي على النيتروجين وعروض أسعار الضواغط، لأي ورشة تقدير فترة الاسترداد هذه لعملياتها الخاصة، بينما غالبًا ما تُحقق استراتيجية هجينة تُطابق الغازات المختلفة مع المهام المختلفة الجزء الأكبر من الوفورات المتاحة دون فرض التزام كامل بنوع واحد من الغاز. يبقى النيتروجين الخيار الأمثل من الناحيتين المالية والتشغيلية للعمليات ذات الأحجام المنخفضة حيث تمتد فترة الاسترداد بشكل غير عملي، وللتطبيقات الدقيقة التي تتطلب أنظف حافة قطع ممكنة بغض النظر عن التكلفة، ولقطع المواد السميكة حيث تُصبح قيود قدرة الهواء عائقًا كبيرًا، وللمنشآت التي لا تتوفر فيها القدرة الكهربائية أو المساحة المادية اللازمة لدعم نظام ضاغط كبير.
ملخص
لقد تناولت هذه المقالة اختيار غاز المساعدة في القطع بالليزر من كل زاوية تهم شركة التصنيع التي تتخذ هذا القرار - ما يفعله غاز المساعدة بالفعل أثناء عملية القطع، وكيف يؤثر ضغط الغاز ونقاوته على نتائج القطع في العالم الحقيقي، وكيف تتم مقارنة الأكسجين والنيتروجين والهواء المضغوط من حيث توافق المواد وجودة الحواف، وكيف تتجلى الآثار المالية طويلة المدى لكل خيار في سيناريوهات الإنتاج الواقعية.
يؤدي الغاز المساعد ثلاث وظائف أساسية في القطع بالليزر: إزالة المواد المنصهرة من شق القطع للحصول على قطع نظيف، وحماية المكونات البصرية لرأس القطع من التلوث، وفي حالة الأكسجين تحديدًا، المشاركة الفعالة في تفاعل كيميائي طارد للحرارة يُكمّل طاقة القطع لمولد الليزر. تُفسّر هذه الوظائف سبب التأثير المباشر والهام لاختيار الغاز على نتائج القطع، بدلًا من كونه تفصيلًا تشغيليًا ثانويًا. فضلًا عن اختيار الغاز نفسه، يؤثر كل من ضغط ضخه ونقاوته تأثيرًا كبيرًا، قد لا يُقدّر حق قدره أحيانًا، على ما إذا كان اختيار غاز معين يُحقق بالفعل جودة القطع وكفاءة التكلفة التي يُمكنه تحقيقها نظريًا في الاستخدام الإنتاجي.
لا يزال الأكسجين الخيار الأمثل لقطع الفولاذ الكربوني السميك، إذ يوفر سرعات قطع أعلى وقدرة أكبر على قطع سماكات مختلفة بفضل تفاعله الطارد للحرارة، ولكنه يُخلّف طبقة أكسيد مرئية على طول حافة القطع، ما قد يتطلب تشطيبًا إضافيًا في التطبيقات التي تتطلب دقة عالية في المظهر. أما النيتروجين، فيُنتج أنظف حافة قطع وأكثرها مقاومة للتآكل، ما يجعله الخيار المفضل لتطبيقات الفولاذ المقاوم للصدأ والألومنيوم حيث تُعد جودة الحافة ومقاومة التآكل من المتطلبات الوظيفية الأساسية وليست مجرد تفضيلات، إلا أن تكلفة الغاز المستمرة تُمثل أحد أكبر النفقات المتكررة التي تواجهها العديد من ورش التصنيع في عمليات القطع. يوفر الهواء المضغوط هيكل تكلفة تشغيل أكثر اقتصادية بشكل أساسي، إذ يعتمد على الهواء الجوي المحيط بدلاً من الغاز المُشترى، ويُؤدي أداءً مقبولاً على المواد الرقيقة عبر أنواع متعددة من المعادن بمجرد تركيب ضاغط هواء ونظام معالجة هواء مناسبين، وغالبًا ما يتم استرداد الاستثمار الرأسمالي الأولي في غضون عام تقريبًا للورش ذات حجم القطع الكبير.
لا توجد استراتيجية مثلى من الناحية المالية لاستخدام غاز المساعدة في القطع تناسب الجميع، فهي تعتمد على حجم القطع، وسماكة المادة، ومتطلبات جودة الحواف الخاصة بالأجزاء المنتجة، والقيود العملية لرأس المال المتاح، والقدرة الكهربائية، ومساحة الأرضية في كل منشأة. عادةً ما تجد ورش القطع ذات الأحجام الكبيرة التي تقطع كميات كبيرة من الفولاذ المقاوم للصدأ والألومنيوم مبرراً مالياً قوياً، وغالباً ما يكون سريعاً، للاستثمار في بنية تحتية لضواغط الهواء للاستغناء عن شراء النيتروجين بشكل مستمر. كما يجد الكثيرون أن استراتيجية هجينة تجمع بين استخدام الهواء المساعد للأعمال الروتينية مع الاحتفاظ بسعة النيتروجين للأعمال الدقيقة أو التي تتطلب مواد سميكة، تحقق أكبر قدر من الوفورات المتاحة دون التضحية بالمرونة اللازمة لتلبية جميع متطلبات العملاء. أما العمليات ذات الأحجام المنخفضة، والتطبيقات الدقيقة التي تتطلب جودة حواف مثالية بغض النظر عن التكلفة، وورش العمل التي تتعامل مع مقاطع مواد سميكة، فغالباً ما تجد أن النيتروجين يظل الخيار الأمثل على الرغم من ارتفاع تكلفته لكل عملية.
إن اتخاذ هذا القرار بفهم واضح للمقايضات التقنية وتقييم واقعي قائم على الأرقام لتداعيات التكلفة على المدى الطويل - مبني على الإنفاق الفعلي للنيتروجين وعروض أسعار الضواغط الخاصة بالورشة بدلاً من أرقام الصناعة العامة وحدها - هو الطريقة الأضمن لحماية هوامش الربح وضمان أن اختيار غاز المساعدة يعمل لصالح، وليس ضد، النتيجة النهائية لأعمال التصنيع.
احصل على حلول القطع بالليزر
إن اختيار استراتيجية الغاز المساعد المناسبة - وتحديد تكوين الآلة المناسب لدعم تلك الاستراتيجية - له تأثير مباشر ودائم على اقتصاديات التشغيل لأي شركة قطع بالليزر، والعمل على هذا القرار مع شركة مصنعة تفهم الأبعاد الفنية والمالية للاختيار يؤدي إلى نتائج أفضل بكثير على المدى الطويل من الاعتماد على أي تكوين غاز تأتي به الآلة.
تُصنّع شركة AccTek Laser آلات قطع بالليزر مُصممة لدعم توصيل الأكسجين والنيتروجين والهواء المضغوط، حيث صُممت رؤوس القطع وأنظمة توصيل الغازات لضمان الأداء الموثوق مع جميع أنواع الغازات الثلاثة، وذلك حسب متطلبات المواد والتطبيقات الخاصة بكل عميل. ويُمكن لفريقها الهندسي مساعدة العملاء في اختيار ضاغط هواء ونظام معالجة مناسبين لضغط وتدفق رأس القطع، وتقييم جدوى استخدام مولد نيتروجين في الموقع مقارنةً بالتوصيل المستمر للأسطوانات أو الغازات السائبة وفقًا لنمط استهلاكهم، وتكوين الآلات لدعم استراتيجيات الغاز الهجينة المرنة التي تُحقق، في العديد من ورش التصنيع المتنامية، أفضل توازن بين التحكم في التكاليف ومرونة الإنتاج.
يمكن للعملاء الذين يقومون بتقييم استراتيجية الغاز المساعد الخاصة بهم - سواء كان ذلك تقييم التحول المحتمل من النيتروجين إلى الهواء المضغوط، أو تحديد حجم المعدات لشراء آلة جديدة بناءً على مزيج المواد وحجم الإنتاج، أو ببساطة البحث عن رأي ثانٍ حول تكاليف الغاز الحالية مقارنة بما يجب أن يتطلبه حجم القطع بشكل واقعي - الحصول على إرشادات خاصة بالتطبيق تغطي توافق المواد، ونتائج جودة الحواف المتوقعة، وتوقعات التكلفة الواقعية لعملياتهم الخاصة، مدعومة باستشارة كاملة قبل البيع، ومساعدة في التركيب، ودعم فني مستمر لما بعد البيع طوال فترة عمل المعدات.

معلومات الاتصال
- [email protected]
- [email protected]
- +86-19963414011
- رقم 3 المنطقة أ ، المنطقة الصناعية لونجين ، مدينة يوتشنغ ، مقاطعة شاندونغ.
احصل على حلول الليزر