


Comment choisir le bon gaz auxiliaire pour la découpe laser
Le choix du gaz d'assistance est une décision cruciale en découpe laser, et pourtant, il est souvent négligé au profit de choix plus visibles comme la puissance du générateur laser, la marque de la machine et les spécifications du matériau. En réalité, le choix entre l'oxygène, l'azote et l'air comprimé comme gaz d'assistance pour une découpe donnée détermine directement la qualité des bords, la vitesse de découpe, les exigences de post-traitement et – surtout pour la rentabilité à long terme – le coût d'exploitation de chaque découpe effectuée sur la machine, pendant toute sa durée de vie.
Nombreux sont les fabricants qui utilisent par défaut le gaz pour lequel ils ont été formés ou celui pour lequel leur machine a été initialement configurée, sans réévaluer ce choix au fur et à mesure que leur gamme de matériaux, leur volume de production ou leur structure de coûts évoluent. Cette habitude, compréhensible, s'avère néanmoins coûteuse. Le coût de la consommation de gaz d'un atelier de découpe laser à forte activité, cumulé sur des milliers d'heures de découpe par an, rivalise souvent avec, voire dépasse, d'autres postes de dépenses importants du budget d'exploitation. Un décalage entre le gaz d'assistance utilisé et les besoins réels de la tâche peut éroder insidieusement les marges bénéficiaires pendant des années, sans que personne ne s'en préoccupe. Un atelier qui a toujours utilisé de l'azote, soit parce que c'était la spécification de l'ancien propriétaire, soit parce que le fournisseur d'origine l'avait préconisé lors de l'installation, risque de payer un surcoût important et totalement évitable pour chaque découpe, simplement parce que personne n'a remis en question ce choix au regard de sa gamme de matériaux et de son volume de production actuels.
Cet article fournit une explication claire et technique du rôle des gaz d'assistance lors de la découpe laser, une comparaison détaillée des trois principaux gaz d'assistance disponibles (oxygène, azote et air comprimé) selon la compatibilité des matériaux, la qualité des bords et le coût, critères essentiels pour les fabricants, ainsi qu'une analyse chiffrée des implications financières à long terme de chaque option. L'objectif est de dépasser les recommandations génériques et de fournir aux responsables d'ateliers, aux ingénieurs de procédés et aux acheteurs d'équipements les informations concrètes nécessaires pour choisir la stratégie de gaz d'assistance la mieux adaptée à leur production et préservant leurs marges tout au long du cycle de vie de leurs équipements. équipement de découpe laser.
Table des matières
Quel rôle joue le gaz auxiliaire dans la découpe laser ?
Avant de comparer les trois principaux gaz d'assistance, il est essentiel de comprendre précisément leur rôle lors de la découpe laser. Le gaz d'assistance n'est pas un simple sous-produit du système de découpe ; il participe activement au mécanisme de découpe lui-même, et son rôle spécifique varie selon le gaz choisi. Cette section examine les trois fonctions principales du gaz d'assistance : l'évacuation du matériau fondu de la zone de découpe, la protection du système optique et, dans certains cas, la participation directe à la réaction chimique de découpe.
Évacuation des scories et débris en fusion
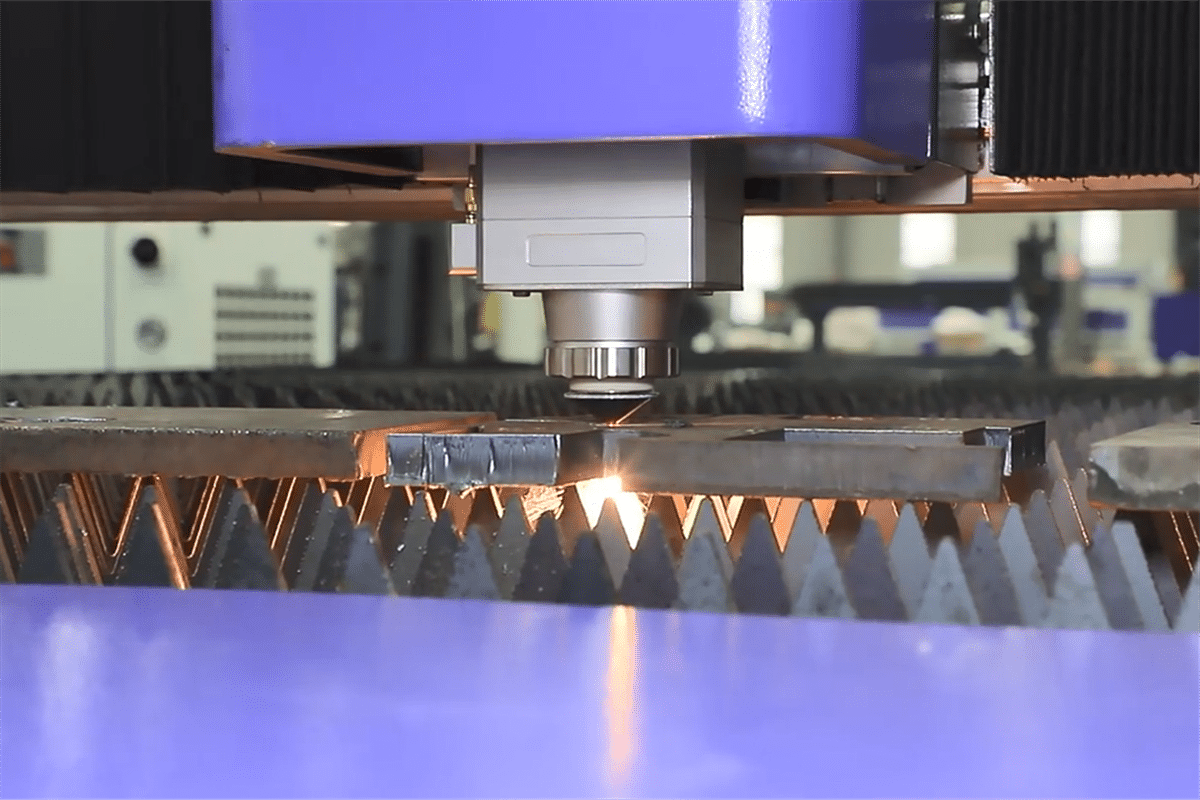
La fonction la plus fondamentale et universelle du gaz d'assistance, quel que soit le gaz utilisé, est d'éjecter physiquement les résidus de matière fondue et vaporisée de la saignée à mesure que le faisceau du générateur laser progresse le long de la trajectoire de coupe. Lorsque le faisceau focalisé chauffe la matière jusqu'à son point de fusion ou de vaporisation, le bain de fusion et la vapeur ainsi formés doivent être évacués rapidement et complètement afin de permettre au faisceau de poursuivre la coupe à travers toute l'épaisseur de la matière sans obstruction. Un flux coaxial de gaz d'assistance, acheminé par la buse entourant le faisceau focalisé, fournit la force mécanique nécessaire pour expulser ces résidus de matière fondue vers le bas et hors de la coupe, les empêchant ainsi de se resolidifier dans la saignée ou d'adhérer à la face inférieure de la pièce sous forme de scories.
Sans un débit de gaz d'assistance suffisant, le matériau en fusion s'accumule au fond de la coupe, formant un cordon irrégulier et rugueux de métal resolidifié – communément appelé scories – le long du bord inférieur de la pièce. L'élimination de ces scories nécessite généralement un meulage ou un ébavurage secondaire, ce qui augmente le coût de main-d'œuvre et le temps de production de chaque pièce concernée. Une pression et un débit de gaz d'assistance adéquats, correctement adaptés à l'épaisseur du matériau et à la vitesse de coupe, constituent donc la première ligne de défense contre une mauvaise qualité d'arête et les travaux de finition supplémentaires qui en découlent.
Protection de la lentille de mise au point contre la contamination
Une autre fonction essentielle du gaz d'assistance est de protéger la lentille de focalisation et la fenêtre de protection de la tête de coupe contre les projections, les fumées et les particules vaporisées générées par le processus de coupe au point de contact avec la pièce. Lors de l'interaction du faisceau avec le matériau, une certaine quantité de métal vaporisé, de fumée et de fines particules est inévitablement renvoyée vers la tête de coupe le long du trajet du faisceau. Sans une barrière de gaz suffisante pour repousser ces contaminants du trajet optique, ces sous-produits s'accumuleraient progressivement sur la fenêtre de protection, puis sur la lentille de focalisation elle-même, dégradant ainsi la qualité du faisceau et les performances de coupe au fil du temps et nécessitant un remplacement plus fréquent et plus coûteux des composants optiques.
Le flux de gaz d'assistance coaxial, dirigé vers le bas à travers la buse dans le même sens que le faisceau, crée une barrière continue qui empêche les contaminants de s'infiltrer dans le système optique et les dirige vers la face inférieure de la pièce, où ils peuvent être éliminés en toute sécurité de la zone de coupe. Cette fonction de protection est active en permanence pendant toute la durée de l'usinage, quel que soit le gaz utilisé. Son efficacité peut toutefois varier légèrement en fonction de la pression et du débit de chaque gaz.
Participation à la chimie de coupe
La troisième fonction du gaz d'assistance — et celle qui distingue le plus clairement l'oxygène des deux autres gaz — est sa participation chimique directe au processus de coupe. Lorsqu'il est utilisé comme gaz d'assistance pour la coupe de l'acier au carbone, l'oxygène ne se contente pas d'évacuer le matériau en fusion de la saignée ; il réagit activement avec le fer chauffé au front de coupe par une réaction d'oxydation exothermique, similaire dans son principe à la combustion qui se produit dans les chalumeaux oxycoupeurs. Cette réaction libère de l'énergie thermique supplémentaire directement au front de coupe, complétant ainsi l'énergie fournie par le faisceau du générateur laser et permettant une coupe plus rapide ou à travers des matériaux plus épais que ce que l'énergie laser seule permettrait à une puissance donnée.
L'azote et l'air comprimé, en revanche, sont choisis précisément parce qu'ils ne participent pas de manière significative à ce type de réaction chimique. L'azote est délibérément choisi comme gaz inerte car son absence de réactivité chimique empêche l'oxydation du tranchant. L'air comprimé, composé d'environ 78 % d'azote et 21 % d'oxygène, occupe une position intermédiaire : sa teneur en oxygène est suffisante pour favoriser une certaine réaction exothermique sur certains matériaux, tout en étant globalement beaucoup moins réactif que l'oxygène pur.
Le gaz d'assistance remplit trois fonctions distinctes lors de la découpe laser : il évacue mécaniquement le matériau fondu et les débris de la saignée pour obtenir une coupe nette, il protège les composants optiques de la tête de découpe des contaminations générées pendant le processus, et – dans le cas particulier de l'oxygène sur l'acier au carbone – il participe activement à une réaction chimique exothermique qui augmente l'énergie du générateur laser et accélère la découpe. La compréhension de ces trois fonctions est essentielle pour évaluer pourquoi l'oxygène, l'azote et l'air comprimé produisent chacun des résultats de découpe sensiblement différents, ce que la section suivante examine en détail.
Comment la pression et la pureté du gaz influencent les résultats de la découpe
Avant de comparer en détail les trois types de gaz, il convient d'aborder deux variables pratiques qui influencent considérablement les performances d'un gaz d'assistance donné en production : la pression et le débit de distribution, ainsi que la pureté du gaz lui-même. Ces variables s'appliquent aux trois gaz et font souvent la différence entre l'obtention des résultats théoriques escomptés et des résultats inférieurs dus à un système de distribution de gaz mal configuré.
Adaptation de la pression du gaz à l'épaisseur et au type du matériau
La pression du gaz d'assistance injecté par la buse de coupe doit être soigneusement adaptée à l'épaisseur et au type de matériau à découper, ainsi qu'au gaz utilisé. Les matériaux épais nécessitent généralement une pression de gaz plus élevée pour garantir une éjection suffisamment puissante du matériau fondu et permettre une coupe nette le long de la saignée, sur toute l'épaisseur du matériau. À l'inverse, les matériaux fins se prêtent généralement mieux à des pressions légèrement inférieures, préservant ainsi la précision des coupes fines et complexes. La découpe à l'azote, en particulier, requiert généralement une pression nettement supérieure à celle de la découpe à l'oxygène pour une épaisseur de matériau comparable. En effet, l'azote ne bénéficie pas de la réaction exothermique d'assistance fournie par l'oxygène et doit donc s'appuyer davantage sur la force mécanique brute pour obtenir une éjection propre du matériau de la saignée.
Un fonctionnement à des pressions inférieures à celles requises par une combinaison donnée de matériau et de gaz se traduit généralement par une élimination incomplète des scories, des bords de coupe irréguliers, voire, dans les cas les plus graves, une coupe imparfaite sur toute l'épaisseur du matériau. À l'inverse, une pression excessive, supérieure à celle nécessaire à une éjection propre du matériau, entraîne un gaspillage de gaz inutile, augmentant ainsi les coûts d'exploitation sans amélioration de la qualité de coupe. Dans certains cas, elle peut même dégrader cette dernière en introduisant des turbulences dans le flux de gaz, perturbant l'éjection laminaire et régulière du matériau fondu. Des réglages de pression correctement calibrés, établis par des tests systématiques sur chaque nouvelle combinaison matériau/épaisseur traitée régulièrement par l'atelier, constituent donc un levier essentiel pour la maîtrise des coûts et la constance de la qualité, quel que soit le gaz d'assistance utilisé.
Pureté du gaz et son impact sur la qualité de la coupe
La pureté du gaz d'assistance, notamment de l'azote, a un impact direct, parfois sous-estimé, sur la qualité de coupe. L'azote est généralement spécifié et acheté avec un niveau de pureté donné, souvent exprimé en pourcentage (99,9 % ou plus), la fraction restante étant principalement constituée d'oxygène résiduel et d'humidité. Même une faible augmentation de cette teneur en oxygène peut affecter sensiblement la qualité du tranchant de l'acier inoxydable, car tout oxygène présent dans le flux de gaz, pourtant inerte, participe à l'oxydation au front de coupe, réintroduisant progressivement la décoloration que l'azote pur est censé éviter.
Les fabricants utilisant un générateur d'azote sur site comme source d'alimentation doivent veiller scrupuleusement au niveau de pureté que ce générateur peut produire et maintenir dans le temps. En effet, la pureté des générateurs d'azote à membrane et à adsorption modulée en pression peut se dégrader progressivement avec le vieillissement du média filtrant ou en cas de fonctionnement hors de la plage de débit spécifiée. Un contrôle périodique de la pureté, effectué soit par le système de surveillance intégré du générateur, soit par une analyse de gaz indépendante, permet de garantir que l'azote alimentant la tête de coupe respecte le seuil de pureté requis pour des coupes nettes et régulières. Ainsi, une baisse progressive de la pureté peut altérer silencieusement la qualité de coupe pendant des mois sans que personne n'en détecte la cause.
La pureté de l'air comprimé est un aspect quelque peu différent, qui concerne moins la composition des gaz traces — puisque la découpe assistée par air utilise délibérément l'oxygène naturel de l'air ambiant — que l'humidité et les particules contaminantes introduites lors de la compression. Un air comprimé insuffisamment séché ou filtré peut introduire de l'humidité dans le processus de découpe, ce qui affecte la régularité des coupes et peut contribuer à la corrosion des conduites d'alimentation en gaz et des composants de la tête de découpe à long terme. Par conséquent, un système de traitement de l'air adéquat est un élément essentiel, et non optionnel, de toute installation de découpe assistée par air.
La pression et la pureté du gaz sont des variables pratiques qui influencent considérablement les performances de tout gaz d'assistance en production. La pression doit être soigneusement adaptée à l'épaisseur du matériau et au type de gaz. L'azote requiert généralement une pression plus élevée que l'oxygène pour des matériaux comparables, en raison de l'absence de réaction exothermique d'assistance. Un réglage de pression incorrect peut dégrader la qualité de coupe ou la rentabilité, selon que la pression est trop faible ou trop élevée. La pureté du gaz, en particulier de l'azote, a un impact direct sur la qualité des arêtes de coupe. Même de faibles traces d'oxygène peuvent réintroduire une partie de la décoloration que l'azote pur est censé éliminer. La vérification de la pureté est donc une préoccupation majeure et continue pour les ateliers utilisant une production d'azote sur site.
Comparaison approfondie : Oxygène vs Azote vs Air
Le rôle fonctionnel des gaz d'assistance étant établi, cette section propose une comparaison détaillée, matériau par matériau, de l'oxygène, de l'azote et de l'air comprimé en tant que gaz d'assistance pour la découpe laser. Chaque gaz présente un profil d'avantages et de limitations distinct, le rendant adapté à certaines applications et moins adapté à d'autres. Une compréhension approfondie de ces profils est essentielle pour choisir judicieusement le gaz d'assistance répondant à un besoin de découpe spécifique.
L'oxygène : un outil indispensable pour l'acier au carbone épais
L'utilisation d'oxygène comme gaz d'assistance est la norme pour la découpe de l'acier au carbone, notamment pour les fortes épaisseurs. Sa réaction exothermique offre un gain significatif en termes de vitesse de découpe et de capacité d'usinage. Comme expliqué précédemment, la réaction d'oxydation entre l'oxygène et l'acier chauffé libère de l'énergie thermique supplémentaire directement sur le front de coupe, complétant ainsi l'énergie du faisceau laser. La machine peut alors découper des tôles plus épaisses plus rapidement qu'avec un gaz d'assistance inerte, à puissance laser égale. L'utilisation d'oxygène est donc particulièrement précieuse pour les fabricants travaillant avec des tôles d'acier au carbone épaisses : composants structuraux, pièces de machines lourdes et autres applications similaires où l'épaisseur du matériau dépasse souvent les capacités de découpe assistée par azote ou air comprimé.
Le principal inconvénient de l'oxycoupage réside dans la qualité de la coupe. La même réaction d'oxydation qui accélère la coupe laisse également une couche d'oxyde de fer le long du bord, se traduisant par une décoloration noire ou gris foncé visible. Pour de nombreuses applications structurelles et industrielles, cette couche d'oxyde est sans incidence esthétique ni fonctionnelle, et les pièces passent directement à l'étape suivante de fabrication ou d'assemblage sans traitement supplémentaire. Cependant, pour les applications où le bord de coupe doit être prêt à peindre, à souder sans nettoyage supplémentaire, ou visuellement présentable sans finition, la couche d'oxyde représente une étape de traitement supplémentaire — généralement un meulage, un ponçage ou un traitement chimique — qui engendre des coûts de main-d'œuvre et des délais de production supplémentaires, coûts qui seraient évités avec une méthode de coupe plus propre.
L'utilisation d'oxygène comme gaz d'assistance crée une zone affectée thermiquement plus large le long du bord de coupe que celle produite par la découpe à l'azote, en raison de l'énergie thermique supplémentaire apportée par la réaction d'oxydation. Pour la plupart des applications de fabrication structurelle et générale, cette zone affectée thermiquement plus large a un impact pratique négligeable. Cependant, pour les composants de précision où la précision dimensionnelle et une distorsion thermique minimale au bord de coupe sont des exigences critiques, ce facteur peut être important et justifier le choix d'un autre gaz d'assistance.
L'azote : le choix par excellence pour l'acier inoxydable et l'aluminium
L'utilisation de l'azote comme gaz d'assistance est privilégiée pour la découpe de l'acier inoxydable et de l'aluminium, matériaux pour lesquels la résistance à la corrosion et l'aspect de surface du métal de base sont des propriétés fonctionnelles et commerciales essentielles qui doivent être préservées au niveau du bord de coupe. Gaz inerte, l'azote ne participe pas à l'oxydation ; le bord de coupe obtenu est donc exempt de la couche d'oxyde sombre caractéristique de la découpe à l'oxygène. La surface de coupe ainsi obtenue est brillante, lisse et d'un blanc argenté – une finition souvent qualifiée de nette ou lisse – ne nécessitant aucun meulage, ébavurage ou décapage avant soudage, polissage ou utilisation directe.
Cette caractéristique de coupe nette est particulièrement précieuse pour la fabrication de l'acier inoxydable, où la préservation de la résistance à la corrosion du matériau de base sur la surface de coupe est souvent une exigence fonctionnelle plutôt qu'une simple préférence esthétique. Une coupe oxydée sur l'acier inoxydable peut compromettre la couche passive d'oxyde de chrome qui confère à l'acier inoxydable sa résistance à la corrosion, créant ainsi une zone localisée de résistance à la corrosion réduite précisément au niveau de la coupe – là où l'intégrité structurelle ou hygiénique est souvent primordiale, comme dans les équipements de transformation alimentaire, les composants de dispositifs médicaux ou les applications architecturales en acier inoxydable.
Le principal inconvénient de l'assistance à l'azote réside dans son coût. L'azote doit être fourni soit par un stockage d'azote liquide en vrac avec un système de vaporisation sur site, soit par des bouteilles de gaz haute pression nécessitant un remplacement régulier, soit par un générateur d'azote sur site séparant l'azote de l'air comprimé. Chacune de ces méthodes d'approvisionnement engendre des coûts récurrents importants, notamment pour les applications de découpe haute pression exigeant des débits de gaz élevés et une consommation rapide d'azote lors d'une production continue. Pour les ateliers réalisant des volumes importants de découpe d'acier inoxydable ou d'aluminium, le coût de l'azote peut devenir l'un des postes de dépenses récurrents les plus importants liés au processus de découpe laser, une réalité analysée plus en détail dans la section suivante de cet article.
L'air comprimé : un outil économique et performant pour les matériaux minces
L'air comprimé utilisé comme gaz d'assistance présente un rapport coût-efficacité fondamentalement différent de celui de l'oxygène ou de l'azote. Au lieu d'acheter du gaz comme consommable (en bouteilles, en vrac ou via un générateur d'azote dédié), l'air comprimé est produit sur site à l'aide d'un compresseur industriel standard. Ce dernier aspire l'air ambiant et le comprime à la pression requise pour la découpe. Une fois l'investissement initial réalisé dans un compresseur d'air haute pression de taille adaptée, le coût d'utilisation de l'air comprimé se limite presque entièrement à la consommation électrique du compresseur, un coût nettement inférieur à celui de l'achat régulier d'azote ou d'oxygène.
L'air comprimé est performant pour la découpe d'acier au carbone, d'acier inoxydable et d'aluminium de faible épaisseur. De nombreux fabricants constatent que la qualité de coupe obtenue avec une assistance pneumatique correctement configurée sur des matériaux de faible et moyenne épaisseur est tout à fait acceptable pour les applications de fabrication courantes. L'air contenant environ 21 % d'oxygène, il fournit une assistance exothermique modérée sur l'acier au carbone, similaire dans son principe à celle de l'oxygène pur, bien que plus faible. Cette assistance permet d'atteindre des vitesses de coupe relativement élevées pour des épaisseurs de matériau appropriées.
Les limites de l'assistance à l'air comprimé deviennent plus évidentes sur les matériaux épais et pour les applications exigeant une coupe d'une netteté irréprochable. La présence d'oxygène dans l'air comprimé entraîne une oxydation plus ou moins marquée des bords de coupe, notamment sur l'acier inoxydable et l'aluminium. Cette oxydation est généralement plus légère et moins prononcée qu'avec l'oxygène pur, mais plus intense qu'avec l'azote pur, qui offre une finition totalement exempte d'oxydation. Les tôles fines tolèrent généralement bien ce compromis, car toute légère décoloration de surface ou formation de scories microscopiques a des conséquences pratiques limitées sur les pièces de faible épaisseur. Cependant, à mesure que l'épaisseur du matériau augmente, la découpe assistée par air comprimé peut présenter une formation de scories plus importante et une dégradation de la qualité des bords plus marquée qu'avec l'azote, pour un même matériau et une même épaisseur.
La découpe assistée par air comprimé exige un système de compresseur d'air haute pression fiable et de taille adaptée, ainsi qu'un équipement de séchage et de filtration approprié pour éliminer l'humidité et les particules contaminantes du flux d'air comprimé avant qu'il n'atteigne la tête de découpe. L'humidité ou les contaminants présents dans l'air comprimé peuvent dégrader la qualité de coupe et, à terme, favoriser la corrosion ou l'encrassement du système d'alimentation en gaz et des composants de la tête de découpe. Par conséquent, bien que le coût d'utilisation par opération de la découpe assistée par air comprimé soit faible, une infrastructure d'air comprimé correctement dimensionnée et bien entretenue est indispensable pour garantir des résultats constants.
Chacun des trois principaux gaz d'assistance présente un profil distinct adapté à différentes exigences de coupe. L'oxygène excelle dans la coupe rapide des aciers au carbone épais grâce à sa réaction exothermique, au prix d'une couche d'oxyde visible et d'une zone affectée thermiquement plus large le long du tranchant. L'azote offre le tranchant le plus net et le plus résistant à la corrosion sur l'acier inoxydable et l'aluminium, mais à un coût d'utilisation nettement supérieur aux autres gaz. L'air comprimé offre un coût d'exploitation considérablement réduit puisqu'il utilise l'air ambiant plutôt que du gaz acheté. Il est performant sur les matériaux fins et divers métaux, mais avec une qualité de coupe et une capacité de coupe en épaisseur légèrement inférieures à celles de l'azote. De plus, il nécessite un compresseur et un système de traitement de l'air adaptés pour garantir des résultats constants.
Analyse des coûts : Quel carburant permet de réaliser le plus d'économies à long terme ?
Après avoir établi les compromis fonctionnels et qualitatifs entre l'oxygène, l'azote et l'air comprimé, cette section aborde l'aspect financier de la décision : celui qui détermine en définitive la stratégie d'approvisionnement en gaz d'assistance la plus rentable pour une entreprise de fabrication donnée, sur la durée de vie réelle de son équipement de découpe laser. Cette section compare l'investissement initial entre une infrastructure d'air comprimé et un système d'alimentation en azote, présente un exemple concret de retour sur investissement et une méthode de calcul simplifiée applicable par les fabricants, explore les stratégies hybrides combinant plusieurs types de gaz au sein d'un même atelier et identifie les situations où l'azote demeure le choix le plus judicieux financièrement, malgré son coût horaire plus élevé.
Investissement initial : Compresseur d'air vs Systèmes d'alimentation en azote
Le passage à une assistance par air comprimé pour la découpe laser, ou la spécification de cette fonctionnalité lors de l'achat de nouveaux équipements, nécessite un investissement initial conséquent dans un compresseur d'air haute pression de taille appropriée, ainsi que dans un système de traitement d'air associé : généralement un sécheur d'air frigorifique ou à dessiccation et un système de filtration multi-étapes pour éliminer l'humidité, l'huile et les particules de l'air comprimé avant son entrée dans la tête de découpe. Cet ensemble compresseur et traitement représente un investissement unique significatif, et le compresseur doit être correctement dimensionné en fonction des besoins en pression et en débit de la tête de découpe, qui peuvent être importants pour les applications de découpe haute puissance.
L'approvisionnement en azote, en revanche, nécessite généralement un investissement initial bien moindre si la méthode choisie est la livraison en bouteilles ou la location de réservoirs d'azote liquide, car le fournisseur de gaz possède et entretient généralement l'infrastructure de stockage et de livraison dans le cadre d'un contrat d'approvisionnement permanent. Dans ce cas, le coût initial pour le fabricant se limite à la tuyauterie de distribution de gaz au sein de l'usine, reliant le point de stockage à la machine de découpe. Autre possibilité : investir dans un générateur d'azote sur site, qui sépare l'azote de l'air comprimé grâce à la technologie d'adsorption par membrane ou par variation de pression. Cette solution exige un investissement initial plus important, comparable voire légèrement supérieur à celui d'un système de compresseur d'air haute pression, mais elle élimine les coûts récurrents d'achat d'azote en tant que gaz consommable livré.
Cela signifie que la comparaison des investissements initiaux ne se résume pas à “ l'air coûte plus cher à l'achat, l'azote moins cher ” ; elle dépend fortement du mode d'approvisionnement en azote comparé à l'investissement dans un compresseur d'air. La livraison d'azote liquide en bouteilles ou en vrac présente un coût initial inférieur à celui d'un système de compresseur d'air, mais des coûts d'exploitation nettement plus élevés. Un générateur d'azote sur site a un coût initial comparable à celui d'un système de compresseur d'air, mais engendre des coûts d'électricité et de maintenance, généralement inférieurs à ceux de la livraison d'azote acheté, mais supérieurs au coût de l'électricité nécessaire à la production d'air comprimé.
Un exemple concret de retour sur investissement
Pour illustrer cette comparaison, prenons l'exemple d'un atelier de fabrication qui utilise actuellement de l'azote gazeux acheté pour la majeure partie de ses travaux de découpe d'acier inoxydable et d'aluminium. Cet atelier envisage d'investir dans un système de compresseur d'air haute pression afin de remplacer une part significative de ces opérations de découpe par de l'air comprimé. La consommation d'azote pour les opérations de découpe représente une dépense mensuelle récurrente importante, due à la fois aux frais de livraison en bouteilles ou en vrac et au volume considérable de gaz consommé lors de la découpe continue à haute pression, tout au long du cycle de production.
Le compresseur et le système de traitement d'air nécessaires au fonctionnement de la tête de coupe de l'atelier représentent un investissement initial conséquent, non renouvelable mensuellement, mais non locatif. Une fois installés, les coûts de production d'air comprimé se limitent presque exclusivement à la consommation électrique du compresseur, un coût généralement bien inférieur à celui qu'aurait engendré l'utilisation d'un volume équivalent d'azote pour une même production.
Lorsque l'on compare les économies mensuelles réalisées sur l'azote à l'investissement initial dans un compresseur, de nombreux ateliers de fabrication constatent que le coût d'investissement du système de compresseur d'air est amorti en une douzaine de mois environ grâce aux économies d'azote accumulées. C'est particulièrement vrai pour les ateliers à fort volume de découpe où la consommation d'azote était auparavant importante. Après cette période d'amortissement initiale, chaque mois d'utilisation continue de l'air comprimé au lieu de l'azote représente des économies quasi pures par rapport à la structure de coûts précédente, générant des économies cumulatives très substantielles sur la durée de vie du système. La durée exacte d'amortissement varie naturellement selon la région, le prix de l'énergie et du gaz, le volume de découpe et la configuration spécifique de l'équipement. Toutefois, la tendance générale – un investissement initial significatif amorti en un an environ grâce à la suppression des achats de gaz – se vérifie dans de nombreux scénarios d'exploitation réalistes pour les ateliers à fort volume de découpe.
Élaboration de votre propre calcul simplifié de retour sur investissement
Plutôt que de se fier uniquement à des chiffres génériques, les fabricants peuvent établir une estimation de retour sur investissement relativement précise et adaptée à leur activité, à partir de quelques données généralement disponibles. La première donnée est la consommation mensuelle actuelle d'azote : le montant total versé au fournisseur de gaz pour les livraisons de bouteilles ou le remplissage des réservoirs au cours d'un mois récent représentatif. Ce montant reflète la consommation réelle liée à la charge de travail de découpe de l'atelier, et non une estimation théorique. La seconde donnée est le prix d'un compresseur d'air et d'un système de traitement d'air de taille appropriée, adaptés aux spécifications de pression et de débit de la tête de découpe. Ce prix peut être obtenu directement auprès des fournisseurs de compresseurs ou auprès du fabricant de la machine de découpe laser.
En divisant le coût du compresseur et du système de traitement par la consommation mensuelle actuelle d'azote, on obtient un délai de retour sur investissement simple en mois. Ce délai ne tient pas compte du faible coût électrique du fonctionnement du compresseur, qui doit être soustrait des économies mensuelles projetées pour obtenir un chiffre de retour sur investissement net plus précis. Les ateliers doivent également prendre en considération le fait que toutes leurs opérations de découpe à l'azote ne sont pas forcément compatibles avec une assistance à l'air comprimé. Les limitations d'épaisseur des matériaux et les exigences de qualité des bords, évoquées précédemment, peuvent impliquer que seule une partie de la consommation actuelle d'azote, et non la totalité, puisse être remplacée par de l'air comprimé. Calculer le délai de retour sur investissement en fonction de la part de la consommation d'azote qui peut être remplacée, plutôt que du budget total actuel, permet d'obtenir une estimation plus prudente et plus fiable de la rentabilité réelle de l'investissement.
Stratégies hybrides : utiliser différents gaz pour différentes applications
Pour de nombreux ateliers de fabrication, la stratégie la plus efficace à long terme en matière de gaz d'assistance n'est pas de privilégier un seul type de gaz, mais d'adopter une approche hybride réfléchie, adaptée à chaque tâche et à ses exigences spécifiques. Un atelier peut installer un système de compresseur d'air pour la majeure partie de ses travaux de découpe de fines pièces d'acier inoxydable et d'aluminium – optimisant ainsi les coûts sur les productions en grande série et moins exigeantes – tout en conservant une alimentation en azote, par bouteilles ou générateur sur site, pour les pièces plus épaisses ou pour les commandes de précision où une qualité de coupe irréprochable est une condition essentielle du client. De même, un atelier traitant une quantité importante d'acier au carbone, d'acier inoxydable et d'aluminium privilégiera généralement l'oxygène pour la découpe de l'acier au carbone, quelle que soit sa stratégie pour les autres matériaux, car les avantages de l'oxygène en termes de vitesse et de capacité de découpe sur l'acier au carbone ne peuvent être reproduits de manière réaliste par l'azote ou l'air comprimé.
Cette approche hybride nécessite une machine de découpe laser et un système d'alimentation en gaz capables de prendre en charge plusieurs types de gaz d'assistance et de passer efficacement de l'un à l'autre en fonction de la charge de travail. Il s'agit d'une spécification qu'il convient d'aborder directement avec le fabricant de l'équipement au moment de l'achat, plutôt que de découvrir après coup que la configuration d'alimentation en gaz d'une machine ne peut pas s'adapter à la flexibilité requise par la production réelle de l'atelier.
Quand les mathématiques penchent encore en faveur de l'azote
Malgré les avantages économiques indéniables à long terme du passage à l'air comprimé pour de nombreuses applications, il existe des situations spécifiques où le maintien de l'utilisation d'azote acheté reste le choix le plus judicieux sur les plans financier et opérationnel. Les ateliers dont le volume de découpe est relativement faible et où les dépenses mensuelles en azote sont initialement modestes peuvent constater que la période d'amortissement d'un compresseur d'air s'allonge considérablement, au point que le capital pourrait être mieux investi ailleurs dans l'entreprise plutôt que d'être immobilisé dans une infrastructure de compresseurs dont les performances n'améliorent que marginalement la situation actuelle.
Les applications exigeant une netteté de coupe irréprochable — composants de précision en acier inoxydable pour les secteurs alimentaire, médical ou architectural, où la moindre trace d'oxydation est inacceptable — peuvent nécessiter la qualité de coupe supérieure de l'azote, indépendamment du surcoût. En effet, le coût des rejets clients, des retouches ou des pertes de contrats dues à une qualité de coupe insuffisante peut largement dépasser les économies réalisées sur le coût du gaz en passant à l'air comprimé. De même, les fabricants qui découpent des sections épaisses en acier inoxydable ou en aluminium, pour lesquels la capacité de coupe réduite de l'air comprimé constitue une limitation pratique plus importante, peuvent constater que l'azote reste indispensable pour maintenir une vitesse de coupe et une qualité de coupe acceptables, indépendamment du coût.
Enfin, les ateliers n'ayant pas accès à une capacité électrique suffisante pour alimenter une installation de compresseur d'air de grande capacité, ou les installations où les contraintes d'espace et de bruit rendent l'installation et l'exploitation d'un compresseur de grande capacité peu pratiques, peuvent constater que les obstacles pratiques à une conversion à l'assistance pneumatique l'emportent sur les avantages financiers de ce changement, même lorsque le coût du gaz sous-jacent serait autrement favorable à l'air.
La comparaison des coûts à long terme entre l'air comprimé et l'azote comme gaz d'assistance penche nettement en faveur de l'air comprimé pour les ateliers de fabrication réalisant d'importants volumes d'usinage d'acier inoxydable et d'aluminium. Dans ces ateliers, l'investissement initial dans un compresseur d'air et un système de traitement adaptés est généralement amorti en un an environ grâce aux économies réalisées sur l'achat d'azote. Ensuite, l'air comprimé génère des économies substantielles et continues pendant toute la durée de vie restante de l'équipement. Un calcul simplifié du retour sur investissement, basé sur les dépenses actuelles en azote et les devis de compresseurs, permet à chaque atelier d'estimer ce délai pour son activité spécifique. Par ailleurs, une stratégie hybride, associant différents gaz à différentes tâches, permet souvent de capter la majeure partie des économies potentielles sans imposer un choix exclusif à un seul type de gaz. L'azote demeure le choix financièrement et opérationnellement judicieux pour les opérations à faible volume où le délai de retour sur investissement serait excessivement long, pour les applications de précision exigeant une coupe impeccable quel qu'en soit le coût, pour l'usinage de matériaux épais où les limitations de l'air comprimé constituent une contrainte majeure, et pour les installations ne disposant pas de la capacité électrique ou de l'espace physique nécessaires à l'installation d'un grand compresseur.
Résumé
Cet article a examiné le choix du gaz d'assistance dans la découpe laser sous tous les angles importants pour une entreprise de fabrication qui prend cette décision : le rôle réel du gaz d'assistance pendant le processus de découpe, l'influence de la pression et de la pureté du gaz sur les résultats de découpe concrets, la comparaison de l'oxygène, de l'azote et de l'air comprimé en termes de compatibilité des matériaux et de qualité des bords, et les implications financières à long terme de chaque choix dans des scénarios de production réalistes.
Le gaz d'assistance remplit trois fonctions essentielles en découpe laser : évacuer le matériau fondu de la saignée pour une coupe nette, protéger les composants optiques de la tête de découpe contre la contamination et, dans le cas spécifique de l'oxygène, participer activement à une réaction chimique exothermique qui augmente l'énergie de découpe du générateur laser. Ces fonctions expliquent pourquoi le choix du gaz a un impact aussi direct et significatif sur les résultats de découpe, et non pas un simple détail opérationnel. Outre le choix du gaz lui-même, la pression à laquelle il est fourni et sa pureté ont également une incidence importante, parfois sous-estimée, sur la capacité réelle du gaz à offrir la qualité de découpe et le rapport coût-efficacité théoriques attendus en production.
L'oxygène reste le gaz de prédilection pour l'acier au carbone épais, offrant des vitesses de coupe plus rapides et une capacité de coupe supérieure grâce à sa réaction exothermique. Cependant, il laisse apparaître une couche d'oxyde visible sur le bord de coupe, pouvant nécessiter une finition supplémentaire pour les applications exigeant un aspect esthétique. L'azote, quant à lui, offre le bord de coupe le plus net et le plus résistant à la corrosion, ce qui en fait le choix privilégié pour l'acier inoxydable et l'aluminium, où la qualité du bord et la résistance à la corrosion sont des impératifs fonctionnels. Toutefois, son coût d'approvisionnement représente l'une des dépenses récurrentes les plus importantes pour de nombreux ateliers de fabrication. L'air comprimé, utilisant l'air ambiant plutôt que du gaz acheté, offre une structure de coûts d'exploitation nettement plus économique. Il donne des résultats satisfaisants sur des matériaux fins et pour différents types de métaux, une fois installé un compresseur et un système de traitement d'air adaptés. L'investissement initial est souvent amorti en un an environ pour les ateliers ayant un volume de coupe important.
La stratégie optimale en matière de gaz d'assistance n'est pas universelle : elle dépend du volume d'usinage, de l'épaisseur du matériau, des exigences spécifiques de qualité des arêtes des pièces produites et des contraintes pratiques liées aux capitaux disponibles, à la capacité électrique et à la surface au sol de chaque atelier. Les ateliers à haut volume, qui usinent d'importantes quantités d'acier inoxydable et d'aluminium, trouveront généralement une justification financière convaincante, souvent rapide, à investir dans une infrastructure de compresseurs d'air pour remplacer les achats réguliers d'azote. Nombre d'entre eux constateront qu'une stratégie hybride, combinant l'assistance à l'air pour les travaux courants et une capacité d'azote conservée pour les travaux de précision ou sur des matériaux épais, permet de réaliser la plus grande part des économies possibles sans sacrifier la flexibilité nécessaire pour répondre à toutes les exigences des clients. Les opérations à plus faible volume, les applications de précision exigeant une qualité d'arête irréprochable quel qu'en soit le coût et les ateliers travaillant avec des pièces de matériaux plus épaisses constateront souvent que l'azote reste le bon choix malgré son coût plus élevé par opération.
Aborder cette décision en ayant une compréhension claire des compromis techniques et une évaluation réaliste et chiffrée des implications financières à long terme — basée sur les dépenses réelles en azote et les devis de compresseurs de l'atelier plutôt que sur des chiffres génériques du secteur — est le moyen le plus sûr de protéger les marges et de garantir que le choix du gaz d'assistance joue en faveur, et non en défaveur, des résultats financiers d'une entreprise de fabrication.
Obtenez des solutions de découpe laser
Choisir la bonne stratégie de gaz d'assistance — et spécifier la bonne configuration de machine pour soutenir cette stratégie — a un impact direct et durable sur la rentabilité de toute entreprise de découpe laser, et travailler sur cette décision avec un fabricant qui comprend à la fois les dimensions techniques et financières du choix conduit à des résultats à long terme bien meilleurs que de se contenter de la configuration de gaz avec laquelle une machine est livrée.
AccTek Laser fabrique des machines de découpe laser compatibles avec l'oxygène, l'azote et l'air comprimé comme gaz d'assistance. La conception des têtes de découpe et des systèmes d'alimentation en gaz garantit une fiabilité optimale avec ces trois types de gaz, en fonction des matériaux et des applications spécifiques de chaque client. Son équipe d'ingénieurs accompagne les clients dans le dimensionnement d'un compresseur d'air et d'un système de traitement adaptés aux besoins de pression et de débit de leur tête de découpe. Elle évalue également la pertinence d'un générateur d'azote sur site par rapport à une alimentation continue en bouteilles ou en vrac, en fonction de leur consommation. Enfin, elle configure les machines pour prendre en charge les stratégies hybrides de gaz flexibles, souvent privilégiées par les ateliers de fabrication en pleine croissance pour un équilibre optimal entre maîtrise des coûts et flexibilité de production.
Les clients qui évaluent leur stratégie en matière de gaz d'assistance — qu'il s'agisse d'envisager un passage de l'azote à l'air comprimé, de dimensionner un nouvel équipement en fonction de leur gamme de matériaux et de leur volume de production, ou simplement de demander un deuxième avis sur leurs coûts actuels en gaz par rapport à ce que leur volume de coupe devrait réellement exiger — peuvent recevoir des conseils spécifiques à leur application, couvrant la compatibilité des matériaux, les résultats attendus en matière de qualité des bords et des projections de coûts réalistes pour leur opération particulière, appuyés par une consultation complète avant-vente, une assistance à l'installation et un support technique après-vente continu tout au long de la durée de vie de l'équipement.
Coordonnées
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zone A, zone industrielle de Lunzhen, ville de Yucheng, province du Shandong.
Obtenez des solutions laser