| Principio di taglio |
Un raggio laser focalizzato fonde/vaporizza il materiale |
Il gas ionizzato (arco di plasma) fonde il metallo |
L'acqua ad alta pressione con abrasivi erode il materiale |
Forza fisica mediante l'uso di lame/utensili |
| Compatibilità dei materiali |
Metalli, alcuni non metalli |
Solo metalli conduttivi |
Quasi tutti i materiali |
Principalmente metalli e materiali morbidi |
| Precisione di taglio |
Molto alto (±0,01–0,05 mm) |
Medio (±0,1–0,5 mm) |
Alto (±0,05–0,1 mm) |
Da basso a medio |
| Qualità dei bordi |
Liscio, pulito, con minima sbavatura |
Più grezzo, necessita di finitura |
Liscio, senza segni di calore |
Spesso richiede la sbavatura |
| Zona termicamente alterata (ZTA) |
Molto piccolo |
Grande |
Nessuno (taglio a freddo) |
Nessuno o minimo |
| Velocità di taglio |
Molto veloce (specialmente metalli sottili) |
Veloce (metalli spessi) |
Da lento a medio |
medio |
| Capacità di spessore |
Da medio a spesso (a seconda della potenza) |
Ideale per metalli spessi |
Ideale per materiali molto spessi |
Limitato dalla resistenza dell'utensile |
| Larghezza del taglio |
Molto stretto |
Più ampio |
medio |
Largo |
| Deformazione del materiale |
Minimo |
Moderato a causa del calore |
Nessuno |
Possibile a causa della forza |
| Capacità di automazione |
Altamente automatizzato (CNC/robotica) |
Automatizzato |
Automatizzato |
Semiautomatico o manuale |
| Costo operativo |
Da medio ad alto (dipende dal tipo di laser) |
medio |
Elevato (abrasivi + manutenzione) |
Da basso a medio |
| Requisiti di manutenzione |
Moderato (ottica, fonte) |
Moderato (materiali di consumo) |
Alto (pompe, guarnizioni) |
Basso |
| Impatto ambientale |
Basse emissioni, processo pulito |
Produce fumi e gas |
Non è necessario il riscaldamento, ma è necessario lo smaltimento dell'acqua. |
Genera chip e rumore |
| Livello di rumore |
Basso |
Alto |
Alto |
medio |
| Tempo di preparazione |
Presto |
Moderare |
Impostazioni più lunghe |
Presto |
| Usura degli utensili |
Nessuna usura fisica dell'utensile |
Usura dell'elettrodo/ugello |
Usura dell'ugello, utilizzo abrasivo |
Elevata usura degli utensili |
| Capacità di creare forme complesse |
Eccellente (nei dettagli) |
Bene |
Eccellente |
Limitato |
| È necessaria un'elaborazione secondaria. |
Raramente |
Spesso richiesto |
Raramente |
Spesso richiesto |
| Efficienza energetica |
Alto |
medio |
Basso (alto consumo energetico) |
medio |
| Applicazioni tipiche |
Componenti di precisione, elettronica, settore automobilistico |
Lavorazione di metalli pesanti, costruzione navale |
Aerospaziale, materiali compositi, taglio della pietra |
Fabbricazione e costruzione di base |



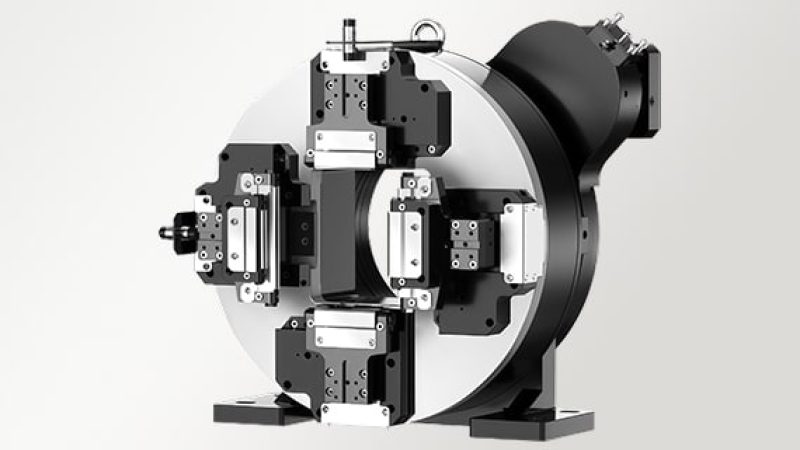






4 recensioni per P6024-TS Side-Mounted Zero Remnant Tube Laser Cutting Machine
Milo –
Nella nostra officina tagliamo tubi tondi in acciaio inox per sezioni di scarico. Per un lavoro, un tubo più piccolo doveva raccordarsi al tubo principale con un'angolazione. Il laser ha tagliato l'apertura di derivazione seguendo il disegno, così ho potuto provare entrambi i pezzi insieme al banco di lavoro. Ho rifinito una piccola imperfezione sul bordo interno prima di saldare. Abbiamo lasciato un po' di lunghezza in più alle estremità perché il gruppo sarebbe stato montato su un veicolo più vecchio. Mi piace avere l'apertura di derivazione già pronta e un po' di spazio per rifilare le estremità dopo aver verificato l'aderenza.
No –
Gran parte del mio lavoro consiste nel lavorare tubi quadrati per panche da ginnastica. Apprezzo il fatto che il laser tagli le gambe alla lunghezza desiderata e aggiunga i fori per i piedini nella stessa lavorazione. Utilizziamo due lunghezze che condividono la stessa spaziatura dei fori, quindi tengo un campione di ciascuna sul banco di assemblaggio. C'era un piccolo lavoro di rifinitura all'interno di un tubo dove doveva passare un bullone. Controllo sempre quel punto negli ordini successivi. Preparare le gambe in lotti ci aiuta a velocizzare la produzione delle strutture per le panche.
Cindy –
Abbiamo tagliato dei tubi rettangolari per le strutture dei tavoli in acciaio. Sulla macchina AccTek Group, ho tagliato le estremità e le fessure per le linguette della traversa, seguendo lo stesso disegno. Il cliente ci ha chiesto di spostare la traversa indietro per fare spazio alle sedie. Ho aggiornato il file e ho provato un paio di pezzi laterali nella nostra struttura prima di tagliare il resto. Abbiamo verificato l'aderenza al banco di saldatura con le gambe in posizione. Il file modificato è pronto nel caso in cui il cliente desideri un altro set per la stessa stanza.
Maureen –
Utilizziamo il laser a tubo AccTek Group per i pali tondi in acciaio inox. Il taglio nella parte superiore deve essere aderente al corrimano e, sulle scale, l'angolo varia da un lavoro all'altro. Appoggio il primo palo tagliato contro un corrimano di prova prima di iniziare la lavorazione. In un ordine, due pali avevano una lunghezza simile, quindi ho chiesto alla squadra di contrassegnarli in base alla posizione sulla scala. Avevamo tutti i pali pronti e in ordine sul banco di saldatura, il che ha semplificato l'assemblaggio di quel lavoro.