


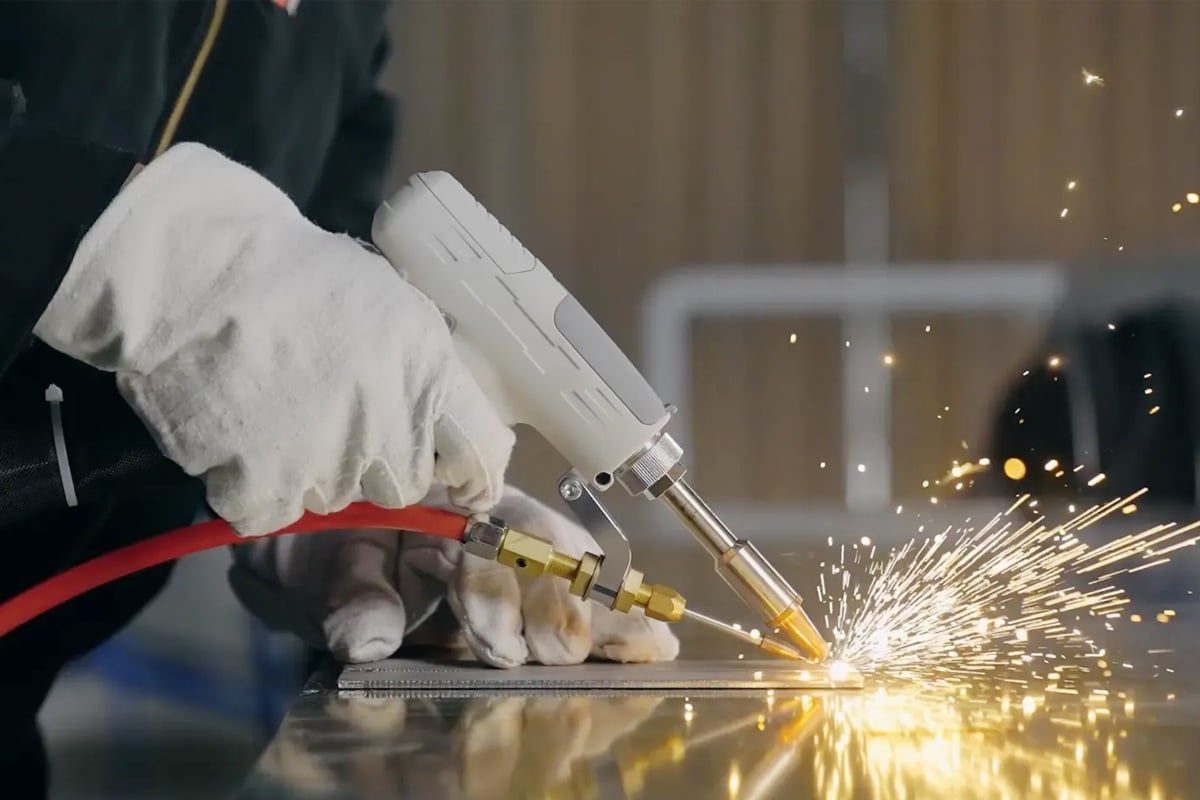
Soldagem a Laser VS Soldagem TIG
A soldagem é um dos processos de união mais fundamentais e amplamente praticados na manufatura moderna. De painéis de carroceria automotiva e componentes estruturais aeroespaciais a invólucros de dispositivos médicos e conjuntos eletrônicos de precisão, as juntas soldadas estão presentes em praticamente todas as categorias de produtos que envolvem metal. E para engenheiros e gerentes de produção que tomam decisões sobre equipamentos, a escolha do processo de soldagem tem consequências que vão muito além da própria solda — afetando a produtividade, a qualidade da junta, a distorção, as necessidades de mão de obra, o custo operacional e a gama de materiais e geometrias que o processo pode processar de forma confiável.
Dois processos que frequentemente aparecem lado a lado nessas decisões de equipamentos são a soldagem a laser e a soldagem TIG (Tungsten Inert Gas). Superficialmente, ambos abordam a mesma tarefa fundamental: criar uma ligação metalúrgica entre peças de metal, fundindo-as, com ou sem material de adição. Mas os mecanismos pelos quais eles alcançam esse resultado são tão diferentes que os dois processos ocupam nichos quase completamente distintos no cenário da manufatura — e compreender essas diferenças é essencial para fazer a escolha certa para qualquer aplicação específica.
A soldagem TIG é um processo de soldagem a arco versátil e consolidado, que tem sido um pilar da fabricação de metais de precisão desde a década de 1940. Soldadores TIG qualificados podem produzir juntas de excepcional qualidade estética e estrutural em uma ampla gama de metais, e o equipamento é relativamente acessível. A soldagem a laser, por outro lado, utiliza um feixe focalizado de um gerador de laser para concentrar energia em uma área extremamente pequena, permitindo velocidades de união, relações profundidade/largura e dimensões da zona afetada pelo calor que os processos a arco não conseguem alcançar. As vantagens e desvantagens dessas duas abordagens — em termos de velocidade, precisão, custo, compatibilidade de materiais e flexibilidade operacional — são o tema deste artigo.
A comparação que se segue está organizada de forma a apresentar cada processo detalhadamente, antes de partir para uma análise comparativa direta. A partir daí, o artigo oferece orientações práticas de seleção, organizadas por tipo de material, volume de produção, orçamento e aplicação industrial, para fornecer aos leitores a estrutura analítica específica de que precisam para tomar uma decisão tecnológica segura para suas necessidades específicas de união.
Índice
Soldagem a laser
A soldagem a laser é um processo de soldagem por fusão no qual o feixe de laser concentrado incide sobre uma pequena área da superfície da peça, fundindo o metal e criando uma solda à medida que o feixe se move ao longo da junção. Essa tecnologia evoluiu significativamente desde suas primeiras aplicações industriais e hoje abrange diversos modos de operação distintos, cada um adequado a diferentes geometrias de juntas, espessuras de materiais e requisitos de qualidade.
Princípio de funcionamento e processo
No âmago de qualquer sistema de soldagem a laser O gerador de laser — geralmente um gerador de laser de fibra em aplicações industriais modernas — produz um feixe de infravermelho próximo com aproximadamente 1.064 nm. O feixe é transmitido por um cabo de fibra óptica até uma cabeça de soldagem, onde um sistema óptico de focalização o converge para um pequeno ponto na peça de trabalho. O ponto focalizado atinge densidades de potência que podem exceder um milhão de watts por centímetro quadrado — o suficiente não apenas para fundir o metal na superfície, mas também para vaporizá-lo localmente, criando uma cavidade preenchida com vapor, chamada de orifício, que permite que o feixe penetre profundamente na seção transversal da junta em uma única passagem.
À medida que a cabeça de soldagem percorre a junta, o orifício se move com ela, e o metal fundido ao redor do orifício flui por trás e se solidifica, formando a solda. A solda resultante é caracterizada por uma relação profundidade/largura muito alta — estreita e profunda, em vez de larga e rasa —, que é a assinatura geométrica da soldagem a laser com orifício e a origem de muitas de suas vantagens exclusivas: baixa entrada de calor por unidade de volume de solda, distorção mínima e a capacidade de unir seções espessas sem procedimentos de múltiplas passagens.
As modernas máquinas de soldagem a laser utilizadas em ambientes de produção incorporam diversas capacidades adicionais que aprimoram o desempenho do processo. A soldagem por oscilação — na qual o feixe oscila lateralmente sobre a junta durante o deslocamento, utilizando um galvanômetro de alta velocidade — amplia a área de contato efetiva do feixe, melhorando a capacidade de preenchimento de folgas e reduzindo a sensibilidade à variação de ajuste da junta. O padrão e a amplitude da oscilação são programáveis, permitindo que os operadores ajustem a largura da área de contato do feixe independentemente da velocidade de deslocamento ou da potência do gerador de laser — um grau de controle do processo que a soldagem TIG manual não consegue replicar e que reduz significativamente a precisão de fixação necessária para a soldagem a laser autógena. A soldagem a laser com alimentação de arame introduz metal de adição na poça de fusão, possibilitando a união de metais diferentes, o preenchimento de folgas maiores e a modificação da geometria e composição do cordão de solda para atender a requisitos metalúrgicos específicos. A soldagem remota com cabeçotes de escaneamento — na qual um cabeçote de escaneamento galvanométrico de grande formato direciona o feixe por um amplo campo para soldar sequencialmente várias juntas sem reposicionar a peça ou o cabeçote — aumenta ainda mais a produtividade da soldagem a laser, eliminando o tempo de reposicionamento do cabeçote em montagens com múltiplas juntas.
Tipos de soldagem a laser
A soldagem a laser opera em dois modos fundamentais, determinados pela densidade de potência fornecida à peça de trabalho. No modo de soldagem por condução, a densidade de potência está abaixo do limite necessário para a formação do orifício de penetração — o gerador de laser aquece a superfície do metal e uma poça de fusão rasa e hemisférica se forma por condução térmica no material circundante. As soldas em modo de condução são lisas, esteticamente limpas e apropriadas para materiais finos onde os requisitos de profundidade de penetração são modestos. Este modo é amplamente utilizado em invólucros de eletrônicos de precisão, componentes de dispositivos médicos e trabalhos metálicos decorativos onde a aparência da superfície é importante.
Na soldagem por penetração total (keyhole), a densidade de potência excede o limiar de vaporização, produzindo a geometria de solda profunda e estreita característica. O modo keyhole é a configuração padrão para aplicações de soldagem estrutural onde a resistência da junta, a profundidade de penetração e a produtividade são os principais objetivos. A transição entre os modos de condução e keyhole é controlada pela potência de saída do gerador de laser, pelo diâmetro do ponto focal e pela velocidade de deslocamento — parâmetros totalmente programáveis que permitem o ajuste preciso do processo para cada aplicação.
A soldagem a laser pulsado, disponível nas configurações de condução e de penetração total, fornece a energia do feixe em pulsos discretos de alta potência, em vez de continuamente. Isso reduz a entrada média de calor, mantendo a densidade de potência de pico necessária para uma fusão eficaz, tornando a soldagem pulsada o modo preferido para conjuntos sensíveis ao calor, folhas finas e aplicações que exigem controle muito preciso das dimensões da poça de fusão e da zona afetada pelo calor.
Vantagens da soldagem a laser
A vantagem de velocidade da soldagem a laser em relação aos processos de soldagem a arco é a mais significativa comercialmente dentre suas vantagens técnicas. Em metais de espessura fina a média — aço carbono e aço inoxidável na faixa de 1 a 6 mm — as máquinas de soldagem a laser atingem rotineiramente velocidades de deslocamento de cinco a dez vezes maiores do que a soldagem TIG em materiais e espessuras comparáveis, e de duas a três vezes maiores do que a soldagem MIG. Essa vantagem de velocidade se traduz diretamente em menor custo de mão de obra por junta e maior produtividade da máquina.
A estreita zona termicamente afetada (ZTA) da soldagem a laser é a segunda grande vantagem. Como a energia é concentrada em uma área extremamente pequena e a velocidade de deslocamento é alta, o material circundante é exposto a temperaturas elevadas por um período muito curto. O resultado é uma ZTA muito mais estreita do que a produzida pela soldagem a arco — frequentemente com menos de 1 mm de largura, mesmo em materiais com vários milímetros de espessura. Uma ZTA estreita significa menor distorção térmica da peça, melhor preservação das propriedades mecânicas do material base adjacente à solda e menor necessidade de endireitamento e alívio de tensões pós-soldagem. Para montagens de precisão onde a exatidão dimensional pós-soldagem é crítica — dispositivos médicos, carcaças de instrumentos e componentes automotivos com tolerâncias de montagem rigorosas — essa redução da distorção tem valor comercial direto, além da simples avaliação da qualidade da solda.
A soldagem a laser é inerentemente adequada à automação e à integração robótica. O processo sem contato — com a cabeça de soldagem mantendo uma distância de alguns centímetros da peça de trabalho — permite que a cabeça seja montada em um braço robótico de seis eixos ou em um pórtico CNC que segue trajetórias complexas de juntas tridimensionais sem as considerações de força de contato impostas pelos processos mecânicos. Células de produção de alto volume com soldagem a laser robótica atingem frações de tempo de operação do laser acima de 80%, aproveitando a vantagem de velocidade do gerador de laser em praticamente todo o tempo disponível do turno.
A consistência na qualidade da solda é outra vantagem que se torna cada vez mais valiosa à medida que os volumes de produção aumentam. A qualidade da soldagem TIG varia de acordo com a habilidade do operador, a fadiga e a atenção — variações difíceis de detectar sem uma inspeção completa, mas que afetam a integridade estrutural e a aparência de maneiras importantes para os clientes finais. As máquinas de soldagem a laser, executando um programa validado, produzem geometria de solda, profundidade de penetração e aparência da superfície estatisticamente consistentes desde a primeira até a última etapa da produção, permitindo o controle de qualidade baseado em amostragem, em vez da inspeção completa, para muitas aplicações.
Limitações da soldagem a laser
A limitação prática mais significativa da soldagem a laser é a sua sensibilidade ao ajuste da junta. O feixe focalizado é pequeno — os diâmetros do ponto na peça de trabalho são tipicamente de 0,2 a 0,6 mm — e a poça de fusão formada por esse pequeno ponto tem capacidade limitada de preencher folgas entre as faces da junta. Na soldagem autógena sem arame de adição, uma folga superior a aproximadamente 10% da espessura da chapa é suficiente para causar fusão incompleta. Isso significa que as peças apresentadas para soldagem a laser devem ser mantidas em alinhamento posicional preciso por meio de dispositivos de fixação bem projetados, e as próprias faces da junta devem atender a tolerâncias dimensionais mais rigorosas do que as normalmente exigidas pela soldagem a arco.
O custo de capital dos sistemas de soldagem a laser — que engloba o gerador de laser, o sistema de distribuição do feixe, a cabeça de soldagem, o sistema de movimentação CNC ou robótica e a infraestrutura de segurança associada — é substancialmente maior do que o dos equipamentos de soldagem TIG com capacidade de produção comparável. Esse investimento inicial geralmente se justifica pelos ganhos de produtividade e pela redução nos custos de mão de obra alcançáveis em produções de alto volume, mas pode ser difícil de justificar para aplicações de baixo volume e alta variedade, onde o potencial de produção total raramente é utilizado.
A soldagem a laser utiliza um feixe de laser de fibra focalizado para produzir soldas de alta velocidade e penetração profunda com mínima entrada de calor e zonas afetadas pelo calor estreitas. Operando nos modos de condução, penetração profunda ou pulsado, destaca-se na produção em larga escala de metais de espessura fina a média, com excelente compatibilidade com automação. Suas principais limitações são a sensibilidade ao ajuste da junta e um custo de investimento inicial mais elevado do que as alternativas de soldagem a arco. Essas características definem seu domínio de aplicação natural — ambientes de produção de alto volume e alta precisão, onde velocidade, automação e distorção mínima compensam o maior investimento inicial.
Soldagem TIG
A soldagem TIG — também conhecida como soldagem a arco de tungstênio com gás (GTAW) — é um dos processos de soldagem a arco mais eficientes e versáteis disponíveis, e continua sendo o método preferido para uma ampla gama de aplicações de soldagem de precisão e especiais, apesar de ser uma tecnologia em uso industrial desde a Segunda Guerra Mundial. Sua combinação de controle preciso de calor, excelente qualidade de solda em uma ampla variedade de metais e a capacidade de soldar sem material de adição onde a geometria da junta permite, a torna um processo de referência com o qual outras tecnologias de soldagem de precisão são frequentemente comparadas.
Princípio de funcionamento e processo
A soldagem TIG cria a solda estabelecendo um arco elétrico entre um eletrodo de tungstênio não consumível e a peça de trabalho em um ambiente de gás inerte — tipicamente argônio, ou misturas de argônio-hélio para aplicações que exigem maior aporte térmico ou melhor estabilidade do arco. O arco aquece o metal na junta, formando uma poça de fusão; o soldador pode alimentar simultaneamente o metal de adição na borda da poça usando uma vareta de adição manual separada, ou pode soldar autogenamente sem metal de adição onde a geometria da junta e a espessura do material permitirem.
O eletrodo de tungstênio não se funde à solda — ele não é consumível —, o que é a principal vantagem do processo em relação aos processos com eletrodos consumíveis, como o MIG: a ausência de transferência de metal através do arco elimina respingos e permite que o processo seja executado em baixos níveis de corrente, proporcionando ao operador um controle muito preciso sobre a poça de fusão. A corrente alternada (CA) é usada para soldagem de alumínio e magnésio, promovendo uma ação de limpeza que remove a camada de óxido superficial; a corrente contínua (CC) é usada para aço, aço inoxidável, titânio e a maioria dos outros metais.
A combinação do controle preciso da corrente, do eletrodo não consumível e da blindagem inerte confere à soldagem TIG uma limpeza de processo incomparável à dos processos de soldagem a arco com eletrodos consumíveis. As soldas TIG em aço inoxidável austenítico, ligas de titânio e superligas de níquel atingem rotineiramente a pureza e as propriedades mecânicas exigidas pelos mais rigorosos padrões aeroespaciais e médicos.
Vantagens da soldagem TIG
A principal vantagem da soldagem TIG é a combinação de versatilidade e qualidade em uma ampla gama de metais e espessuras. Um soldador TIG qualificado pode trabalhar em aço carbono, aço inoxidável, alumínio, titânio, cobre, latão, ligas de níquel e metais exóticos, incluindo Inconel, Hastelloy e várias ligas refratárias — o mesmo equipamento e fundamentalmente a mesma técnica, ajustada às necessidades específicas de cada material. Essa versatilidade de materiais faz da soldagem TIG o processo padrão para oficinas de usinagem, operações de manutenção e reparo e fabricantes especializados que lidam com uma gama imprevisível de tipos de materiais.
A qualidade estética alcançável com a soldagem TIG — particularmente em aço inoxidável e alumínio — é incomparável a qualquer outro processo de soldagem a arco e, em muitas aplicações, iguala ou supera a soldagem a laser em termos de aparência do cordão. Um soldador TIG experiente pode produzir soldas que exigem pouca ou nenhuma limpeza ou acabamento pós-soldagem, o que é importante em indústrias onde a aparência da solda é um critério de qualidade — fabricação de equipamentos para a indústria alimentícia, estruturas metálicas para arquitetura e fabricação de produtos de consumo, entre outras.
O custo e a acessibilidade dos equipamentos são vantagens significativas para operações de menor porte. Uma fonte de energia para soldagem TIG eficiente pode ser adquirida por alguns milhares de dólares, requer apenas uma tomada elétrica padrão e um suprimento de gás de proteção, e pode estar operacional poucas horas após a entrega. Essa acessibilidade torna a soldagem TIG o ponto de partida padrão para a união de metais de precisão em pequenas oficinas, instituições de ensino e operações que realizam soldagem como um processo secundário em relação à sua atividade principal.
A flexibilidade do material de adição na soldagem TIG também merece destaque. Como a vareta de adição é introduzida manualmente e independentemente do arco, o soldador pode escolher entre uma ampla gama de composições de ligas de adição — incluindo ligas de metais diferentes, ligas especiais resistentes à corrosão e ligas com composição modificada que ajustam as propriedades mecânicas ou químicas do metal de solda para atender a requisitos específicos de serviço. Essa flexibilidade de material de adição é difícil de replicar na soldagem a laser sem equipamentos de alimentação de arame especializados.
Para soldagem de reparo e manutenção — aplicação de material em superfícies desgastadas ou danificadas, preenchimento de vazios ou restauração da precisão dimensional de componentes usinados — a capacidade da soldagem TIG de depositar pequenas quantidades controladas de material de adição precisamente no local necessário a torna o processo padrão. A combinação do controle preciso do arco, uma ampla gama de ligas de adição compatíveis e a capacidade do operador de direcionar o arco e o arame de adição independentemente confere à soldagem TIG uma flexibilidade tridimensional na deposição de material de adição que a soldagem a laser, com seu caminho de feixe fixo e alimentação automática de arame, não consegue igualar para as geometrias imprevisíveis encontradas em trabalhos de reparo.
Limitações da soldagem TIG
A velocidade é a limitação mais fundamental da soldagem TIG em comparação com a soldagem a laser. Em aço inoxidável de 2 mm, um soldador TIG experiente normalmente atinge velocidades de deslocamento de 0,3 a 0,8 metros por minuto — uma fração dos 8 a 15 metros por minuto alcançáveis com a soldagem a laser no mesmo material. Essa diferença de velocidade é intrínseca ao processo: a área de contato relativamente grande do arco aquece o material circundante de forma mais ampla do que um feixe de laser focado, exigindo tempos de permanência mais longos para a formação da poça de fusão e velocidades de deslocamento mais baixas para evitar que a poça se torne incontrolável.
A dependência de operadores qualificados é uma limitação estrutural que aumenta os custos e os riscos operacionais das operações de soldagem TIG. Obter uma qualidade de solda consistente com TIG exige movimentos manuais coordenados — manter o comprimento do arco, controlar a velocidade de deslocamento, introduzir o arame de adição na taxa e no ângulo corretos — habilidades que levam anos de prática para serem dominadas. A fadiga do operador afeta a qualidade, a produtividade varia entre os operadores e a escassez de mão de obra qualificada em soldagem é um desafio real e crescente em muitos mercados. Em setores onde a soldagem TIG representa um gargalo de produção, a impossibilidade de aumentar a produção adicionando máquinas — sem também encontrar e contratar operadores experientes — é uma limitação significativa para o crescimento dos negócios. Automatizar a soldagem TIG é possível, mas significativamente mais complexo do que automatizar a soldagem a laser, e as vantagens de desempenho da soldagem TIG automatizada são mais modestas em relação ao investimento.
A zona afetada pelo calor (ZAC) na soldagem TIG é substancialmente mais ampla do que na soldagem a laser em materiais de espessura equivalente, refletindo a maior área de contato energético do arco e a menor velocidade de deslocamento. Uma ZAC ampla significa maior distorção térmica — uma preocupação significativa na fabricação de chapas finas, montagens de precisão e peças que devem manter tolerâncias dimensionais rigorosas após a soldagem. O endireitamento pós-soldagem, a fixação para controle da distorção da solda e, em alguns casos, o tratamento térmico de alívio de tensões, aumentam o tempo e o custo do processo de produção.
A soldagem TIG é um processo de soldagem a arco versátil e consolidado que proporciona qualidade de solda excepcional em uma ampla gama de metais, graças ao controle preciso do arco entre um eletrodo de tungstênio não consumível e a peça de trabalho. Suas vantagens — versatilidade de materiais, qualidade estética da solda, custo acessível do equipamento e flexibilidade do material de adição — têm sustentado seu uso em aplicações de manutenção, fabricação especializada e de precisão por décadas. Suas limitações — baixa velocidade de deslocamento, dependência de operadores qualificados, ampla zona afetada pelo calor e potencial de automação modesto — definem os limites em que a soldagem a laser se apresenta como uma alternativa atraente.
Soldagem a Laser VS Soldagem TIG
Com ambos os processos compreendidos em seus próprios termos, esta seção fornece uma análise comparativa direta nas dimensões mais importantes para as decisões de aplicação e equipamentos. Cada dimensão revela uma faceta diferente da relação de compromisso entre essas duas tecnologias.
Velocidade e produtividade da soldagem
A diferença de velocidade entre a soldagem a laser e a soldagem TIG é a diferença quantitativa mais marcante entre os dois processos e o principal fator que impulsiona a adoção da soldagem a laser em ambientes de produção de alto volume. Em aço inoxidável austenítico de 2 mm — um material de referência — a soldagem TIG realizada por um operador qualificado atinge aproximadamente 0,3 a 0,8 metros por minuto. Uma máquina de soldagem a laser, utilizando o mesmo material e um gerador de laser de fibra de 1.500 W a 3.000 W, atinge de 8 a 15 metros por minuto. Isso representa uma vantagem de velocidade de dez a quarenta vezes — não uma melhoria marginal, mas uma diferença fundamental na capacidade de produção.
Em termos de produção, essa vantagem de velocidade significa que uma única máquina de soldagem a laser pode produzir o mesmo resultado de soldagem que, de outra forma, exigiria várias estações de soldagem TIG. Para produções em grande volume — componentes automotivos, peças de eletrodomésticos, perfis estruturais — a economia de custos com mão de obra resultante dessa diferença de produtividade justifica diretamente o maior custo de capital do sistema de soldagem a laser ao longo de sua vida útil.
Precisão e Zona Afetada pelo Calor
A precisão da soldagem a laser é superior à da soldagem TIG em todas as dimensões mensuráveis. O feixe focalizado produz uma largura de solda de 0,2 a 1,5 mm — muito menor do que a largura do cordão de 3 a 8 mm típica da soldagem TIG manual — permitindo a união em espaços e em detalhes da peça que a soldagem TIG não consegue acessar sem o risco de danos térmicos aos componentes adjacentes. A zona termicamente afetada (ZTA) na soldagem a laser tem tipicamente menos de 1 mm de largura, em comparação com 3 a 10 mm ou mais na soldagem TIG em dimensões de junta comparáveis. Essa ZTA mais estreita se traduz diretamente em menor distorção térmica, melhor retenção das propriedades do material base adjacente à solda e menor necessidade de operações corretivas pós-soldagem.
A diferença de distorção entre os dois processos é particularmente significativa na fabricação de chapas finas. Ao soldar uma chapa de aço inoxidável de 1 mm por TIG, a entrada de calor relativamente alta pode causar empenamento na chapa, exigindo endireitamento pós-soldagem — adicionando uma etapa de processamento que consome tempo, apresenta risco de danificar a peça e é difícil de eliminar apenas com o projeto do dispositivo de fixação. A soldagem a laser do mesmo material, com sua energia concentrada e alta velocidade de deslocamento, deposita uma fração da entrada de calor por unidade de comprimento da solda, reduzindo drasticamente a distorção e tornando o endireitamento pós-soldagem desnecessário em muitas configurações.
Qualidade, resistência e aparência da solda
Ambos os processos são capazes de produzir soldas que atendem às exigentes especificações de propriedades mecânicas, mas o fazem por meio de diferentes mecanismos de qualidade e com características estéticas distintas. As soldas a laser são estreitas, lisas na superfície e consistentes em geometria — propriedades que refletem a natureza precisa e repetível de um processo programado e automatizado. As soldas TIG, quando executadas por um soldador qualificado, podem atingir uma qualidade estética excepcional — a aparência característica de "pilha de moedas" produzida pela introdução manual e rítmica da vareta de solda é considerada uma marca de habilidade em muitos contextos de fabricação.
Em termos de resistência à tração e desempenho à fadiga, soldas bem executadas por ambos os processos atendem aos requisitos de propriedades mecânicas para aplicações estruturais em suas respectivas categorias de materiais. A pureza específica do material na soldagem TIG confere-lhe uma ligeira vantagem em aplicações que envolvem ligas sensíveis à contaminação ou onde composições específicas de metal de adição são necessárias para atingir propriedades particulares do metal de solda.
Compatibilidade de materiais
Ambos os processos lidam com uma ampla gama de metais de engenharia, mas com diferentes vantagens. A versatilidade de materiais da soldagem TIG é maior, no sentido de que uma única configuração de soldagem TIG pode lidar com quase qualquer metal soldável sem modificações significativas no processo — basta trocar a vareta de solda, a composição do gás de proteção e a polaridade da corrente para adaptar a soldagem TIG a um novo material. A soldagem a laser lida com aço, aço inoxidável, alumínio, titânio, cobre e a maioria das ligas de engenharia de forma eficaz, mas metais altamente reflexivos, como cobre e latão, exigem configurações específicas de geradores de laser de fibra de alta potência ou de comprimento de onda verde para iniciar e manter a formação estável do orifício de forma confiável.
Para materiais finos — abaixo de 1 mm — a soldagem a laser apresenta uma vantagem significativa: o controle preciso da deposição de energia no processo a laser o torna muito mais confiável em materiais de baixa espessura do que a soldagem TIG, onde a energia do arco mais ampla pode causar perfuração em velocidades de deslocamento já limitadas. Para materiais espessos que exigem múltiplas passagens, a capacidade de adição de material de enchimento da soldagem TIG permite preencher grandes seções transversais da junta com adições controladas de liga — uma aplicação onde a soldagem a laser exigiria configurações híbridas ou níveis de potência significativamente mais altos.
Capacidade de Automação e Integração
As máquinas de soldagem a laser possuem uma vantagem estrutural fundamental na integração da automação: o processo sem contato, com distância fixa, permite que a cabeça de soldagem seja montada em um braço robótico ou pórtico CNC que percorre trajetórias de soldagem tridimensionais complexas sem risco de contato da ponta do eletrodo com a peça de trabalho. As células de soldagem a laser robotizadas atingem consistentemente altas taxas de tempo de operação do laser — acima de 80% em células automatizadas bem projetadas — e podem operar sem supervisão em vários turnos com intervenção mínima do operador.
A soldagem TIG pode ser automatizada — a soldagem TIG orbital de tubos é um processo automatizado bem estabelecido — mas a gama de geometrias de juntas que podem ser processadas por TIG automatizado é mais restrita do que a da soldagem a laser robótica, e o investimento necessário para a soldagem TIG automatizada de juntas tridimensionais complexas se aproxima ou supera o custo da soldagem a laser robótica, oferecendo uma produtividade significativamente menor. Para qualquer instalação onde a automação seja uma prioridade, a soldagem a laser é claramente a tecnologia preferível.
Custo do equipamento e despesas operacionais
O equipamento de soldagem TIG tem um custo inicial muito menor do que a soldagem a laser — uma fonte de alimentação TIG adequada está disponível por £2.000 a £10.000, enquanto um sistema completo de soldagem a laser varia a partir de £15.000 para um modelo básico. máquina de soldagem a laser de fibra portátil até $80.000 ou mais para uma célula de soldagem robótica totalmente integrada. Essa diferença no custo de capital é real e não pode ser ignorada por empresas com capacidade limitada de investimento inicial. Os custos de consumíveis também diferem: a soldagem TIG consome eletrodos de tungstênio, varetas de enchimento e gás de proteção continuamente, enquanto a soldagem a laser consome principalmente eletricidade e substituição periódica de componentes ópticos — um perfil de custo mais previsível e de menor volume, embora os próprios componentes ópticos sejam itens de precisão cujo custo de substituição deve ser considerado nas comparações de custos operacionais.
A comparação do custo total de propriedade ao longo da vida útil do equipamento é mais complexa do que a simples comparação do custo de aquisição sugere. O alto custo da mão de obra na soldagem TIG — soldadores TIG qualificados recebem salários acima da média, e o processo exige tempo direto do operador para cada junta — acumula-se rapidamente em produções de alto volume. Uma máquina de soldagem a laser que opera em produção automatizada por oito horas por turno substitui vários soldadores qualificados em tempo integral, cujo custo anual combinado de mão de obra pode exceder o preço de compra da máquina em dois ou três anos. Para operações onde o volume de soldagem é alto o suficiente para justificar o investimento, o custo total de propriedade da soldagem a laser costuma ser menor do que o da soldagem TIG em um horizonte de cinco anos. O cálculo do retorno do investimento é mais favorável em mercados onde os salários de soldadores qualificados são altos e onde a disponibilidade de soldadores é limitada pelas tendências do mercado de trabalho.
Sobre abordagens híbridas: alguns fabricantes têm explorado sistemas que combinam geradores a laser e arcos TIG em um processo co-localizado — soldagem híbrida laser-TIG — para obter a penetração profunda da soldagem a laser combinada com a capacidade de preenchimento de folgas e de material de enchimento da soldagem TIG. Esses sistemas existem e são usados em aplicações industriais pesadas especializadas, mas envolvem uma complexidade e um custo de equipamento substancialmente maiores do que qualquer um dos processos isoladamente. Para a maioria das aplicações industriais — fabricação de chapas metálicas finas a médias, soldagem de componentes de precisão e produção em alto volume — uma máquina de soldagem a laser independente oferece as vantagens de velocidade e automação sem a complexidade adicional de um sistema híbrido.
Nas seis dimensões de comparação direta — velocidade, precisão e ZTA (Zona Termicamente Afetada), qualidade e aparência da solda, compatibilidade de materiais, capacidade de automação e custo total de propriedade — a soldagem a laser apresenta vantagens decisivas em velocidade, ZTA, automação e economia a longo prazo, enquanto a soldagem TIG oferece vantagens em versatilidade de materiais, controle de qualidade estética e custo inicial acessível. A escolha certa depende do volume de produção, da prioridade de automação, da combinação de materiais e do orçamento — considerações abordadas na seção seguinte, com orientações específicas do setor fornecidas na seção de destaque da indústria que se segue.
Como escolher
A análise comparativa acima estabelece as diferenças técnicas; esta seção traduz essas diferenças em uma estrutura prática de decisão organizada em torno dos fatores que determinam mais diretamente qual processo atende melhor a uma determinada aplicação.
Por tipo e espessura do material
Para materiais de baixa espessura — abaixo de 2 mm — a soldagem a laser apresenta uma clara vantagem: o controle preciso da energia do feixe focalizado permite trabalhar com chapas finas sem o risco de perfuração inerente aos processos de soldagem a arco, e a vantagem em velocidade para materiais finos é a maior em qualquer faixa de espessura. Para materiais de espessura média — de 2 a 8 mm em aço e aço inoxidável — ambos os processos são viáveis, e a decisão passa a ser baseada no volume de produção, nos requisitos de automação e no orçamento. Para seções espessas acima de 10 a 15 mm, a capacidade de soldagem TIG com múltiplas passagens de metal de enchimento a torna a escolha mais prática para a maioria das configurações sem geradores de laser de alta potência.
Em relação ao tipo de material, a soldagem a laser é a escolha óbvia quando a produção é dominada por aço inoxidável, aço carbono e alumínio — materiais nos quais o desempenho do gerador de laser de fibra é otimizado. A soldagem TIG permanece competitiva ou preferível para ligas especiais que exigem composições específicas de material de adição, para união de metais diferentes onde o controle metalúrgico preciso é fundamental e para soldagem de reparo pontual em materiais cuja composição exata é incerta. Quando ambos os processos são tecnicamente viáveis para o mesmo material, os requisitos de volume e automação geralmente determinam qual processo é mais economicamente adequado, e não qualquer vantagem intrínseca de desempenho do material.
Requisitos de volume e velocidade de produção
Para produção em larga escala — centenas ou milhares de peças idênticas ou similares por turno — a velocidade e a compatibilidade com automação da soldagem a laser a tornam a opção economicamente dominante em praticamente todas as comparações. Para produção em baixa escala ou com alta variedade — pequenos lotes de muitos tipos diferentes de peças — a flexibilidade da soldagem TIG, os menores custos de troca de ferramentas e a disponibilidade de mão de obra qualificada a tornam competitiva ou preferível, principalmente se as peças envolvidas exigirem ajustes frequentes no processo ou julgamento do operador.
Por orçamento e nível de habilidade disponível
Para operações com capital inicial limitado e acesso restrito a soldadores TIG qualificados, a soldagem TIG oferece uma opção eficiente e com bom custo-benefício. Já para operações onde a disponibilidade de soldadores qualificados é limitada — um desafio em muitos mercados devido às tendências do mercado de trabalho — ou onde a operação está em fase de expansão para volumes de produção que a soldagem manual não consegue sustentar de forma eficiente, o investimento em uma máquina de soldagem a laser proporciona tanto a produtividade quanto a capacidade de automação necessárias para desvincular a produção da disponibilidade de mão de obra qualificada.
Por aplicação industrial
A fabricação automotiva, a eletrônica de consumo, a fabricação de gabinetes, a montagem de dispositivos médicos e a produção de instrumentos de precisão representam aplicações de alto volume e espessura fina a média, onde a soldagem a laser é tipicamente a tecnologia dominante. A soldagem estrutural aeroespacial, a fabricação de ligas especiais, as operações de manutenção e reparo e a metalurgia arquitetônica personalizada representam aplicações onde a versatilidade de materiais, a flexibilidade de materiais de adição e o controle de qualidade estética da soldagem TIG continuam a lhe conferir um papel significativo.
A escolha entre soldagem a laser e soldagem TIG raramente se resume à superioridade universal de uma delas — trata-se de adequar o processo à aplicação. A soldagem a laser se destaca em velocidade, precisão, automação e economia a longo prazo para produção em larga escala de chapas finas a médias. A soldagem TIG, por sua vez, se destaca em versatilidade de materiais, controle de qualidade estética, custo inicial e flexibilidade de materiais de adição para aplicações de baixo volume, alta variedade e aplicações especiais.
Processos convencionais em setores-chave
Traduzir a comparação geral em orientações específicas para cada setor ajuda os engenheiros de produção e os compradores de equipamentos a entender como a decisão se aplica ao seu contexto específico. Esta seção examina quatro dos setores mais importantes onde tanto a soldagem a laser quanto a soldagem TIG são utilizadas ativamente.
Automotivo
A indústria automotiva é o maior mercado individual para máquinas de soldagem a laser em todo o mundo, impulsionada pela combinação de altíssimos volumes de produção, materiais de baixa espessura, requisitos dimensionais rigorosos e o forte compromisso da indústria com a automação da produção. A soldagem a laser de painéis de carroceria, estruturas de portas, estruturas de assentos, compartimentos de baterias para veículos elétricos e carcaças de transmissão é prática padrão nas principais montadoras de automóveis e seus fornecedores de primeiro nível. A soldagem TIG é utilizada na indústria automotiva principalmente em protótipos e na produção de veículos especiais de baixo volume, bem como na fabricação de sistemas de escapamento, onde as propriedades dos materiais das soldas TIG em ligas resistentes ao calor são valorizadas.
Aeroespacial
A soldagem aeroespacial é uma área onde ambos os processos desempenham papéis importantes e distintos. A soldagem TIG — particularmente em suas configurações orbital e automatizada — é o processo consagrado para a união de estruturas de titânio, Inconel e alumínio com qualidade aeroespacial, onde o controle metalúrgico preciso e a conformidade com os procedimentos de soldagem documentados são requisitos regulamentares. A capacidade da soldagem TIG de produzir soldas extremamente puras e sem respingos em metais reativos como o titânio — utilizando proteção total com gás inerte, com proteção traseira e gás de apoio — a tornou o processo de referência para a fabricação de titânio na indústria aeroespacial por décadas. A soldagem a laser está crescendo em aplicações aeroespaciais para a união de estruturas de seção fina e para aplicações onde o controle de distorção é crítico, mas o histórico de qualificação mais longo da soldagem TIG e o conservadorismo dos processos de certificação aeroespacial têm retardado essa transição. Onde a soldagem a laser se consolidou de forma mais firme na indústria aeroespacial foi na união de estruturas de paredes finas, na selagem hermética de componentes eletrônicos e na união de ligas de alumínio, onde a vantagem de velocidade atende às restrições de tempo do ciclo de produção.
Dispositivos médicos
A soldagem de dispositivos médicos é uma área de aplicação onde a soldagem a laser alcançou quase o domínio na união de componentes de precisão. Carcaças de instrumentos cirúrgicos, invólucros de dispositivos implantáveis, componentes de cateteres e conjuntos de sensores são quase universalmente soldados a laser na produção — a combinação de mínima entrada de calor, zona afetada pelo calor estreita, processo limpo sem respingos ou fluxo e excelente compatibilidade com automação alinha-se perfeitamente com os requisitos da produção de dispositivos médicos. A soldagem TIG é utilizada na fabricação de dispositivos médicos principalmente para componentes estruturais maiores e união de ligas especiais onde o controle da composição do material de adição é necessário.
Fabricação geral de metal
A fabricação geral de metais abrange a mais ampla gama de aplicações e a mais diversificada combinação de volumes de produção, tipos de materiais e requisitos de qualidade. Nesse setor, ambos os processos coexistem amplamente — as máquinas de soldagem a laser lidam com o trabalho de alto volume e alta precisão, enquanto as estações de soldagem TIG atendem aos trabalhos personalizados, de reparo e especiais que não se enquadram nos parâmetros otimizados da célula de soldagem a laser. Muitas oficinas de fabricação operam ambas as tecnologias e direcionam o trabalho para o processo apropriado com base no volume, geometria e material.
O contexto da indústria influencia significativamente a comparação de processos: a fabricação automotiva e de dispositivos médicos privilegia a soldagem a laser devido à sua velocidade, automação e precisão; o setor aeroespacial equilibra ambos os processos com base no tipo de material e no status de qualificação regulatória; a fabricação em geral utiliza ambas as tecnologias em funções complementares. Compreender onde uma aplicação específica se encaixa nesses padrões da indústria fornece uma orientação útil para a decisão de seleção de equipamentos.
Resumo
Este artigo apresentou uma comparação abrangente entre soldagem a laser e soldagem TIG, examinando cada tecnologia em seus próprios termos, comparando-as diretamente em seis dimensões-chave de desempenho e traduzindo a comparação em orientações práticas de seleção organizadas por material, volume, orçamento e setor.
A conclusão fundamental é que esses dois processos são complementares, e não concorrentes, em sentido amplo. A soldagem a laser — possibilitada pela emissão focalizada de um gerador de laser de fibra, controle de movimento programável e a velocidade e precisão resultantes da entrega de energia concentrada — é a escolha superior para a produção em larga escala de metais de espessura fina a média, onde produtividade, automação, distorção mínima e custo-benefício a longo prazo são prioridades. A soldagem TIG é a escolha superior para aplicações de baixo volume e alta variedade; para tipos de materiais que exigem composições específicas de material de adição ou controle metalúrgico preciso; para operações de reparo e manutenção; e para situações em que o custo inicial da soldagem a laser não se justifica em relação ao volume de produção disponível.
A diferença de velocidade — a soldagem a laser é de cinco a quarenta vezes mais rápida que a TIG em materiais comparáveis — é a diferença quantitativa mais significativa e o principal fator econômico que impulsiona a adoção da soldagem a laser em ambientes de produção. As vantagens da soldagem a laser em termos de precisão e controle da zona afetada pelo calor (ZAC) resolvem os desafios de distorção e tolerância dimensional que as montagens de alta precisão enfrentam com a soldagem a arco. A vantagem da automação proporcionada pela soldagem a laser resolve a escassez de mão de obra qualificada, um problema cada vez mais frequente na indústria de soldagem em todo o mundo.
Para operações em um ponto de inflexão — com volume suficientemente alto para justificar a consideração da soldagem a laser, mas com experiência e infraestrutura já estabelecidas em soldagem TIG — a análise do custo total de propriedade é a estrutura apropriada, ponderando o maior custo de capital da soldagem a laser em relação aos ganhos de produtividade, economia de mão de obra e redução da distorção que ela proporciona ao longo da vida útil do equipamento. Na maioria dos casos em que o volume de produção é suficiente para utilizar a capacidade de produção da máquina de soldagem a laser em uma parcela significativa do tempo disponível do turno, a viabilidade econômica favorece o investimento.
Obtenha soluções de soldagem a laser
Para operações que desejam explorar a soldagem a laser como substituta ou complemento à capacidade de soldagem TIG existente, selecionar a configuração de máquina e a parceria com o fornecedor adequadas é o próximo passo crucial.
A AccTek Laser é uma fabricante profissional de equipamentos de soldagem a laser com mais de uma década de experiência no setor. A empresa atende a uma ampla gama de setores, incluindo automotivo, aeroespacial, dispositivos médicos, eletrônica e diversas indústrias de processamento de metais. Seu extenso portfólio de produtos inclui: máquinas de soldagem a laser portáteis (com potências de saída variando de 1.000 W a 3.000 W) projetadas para produção flexível, reparo e soldagem de pequenos lotes de materiais como aço, aço inoxidável, alumínio, cobre e latão; sistemas de bancada e portáteis para soldagem de componentes de precisão; equipamentos automatizados de soldagem a laser capazes de adição de material de enchimento e preenchimento de folgas; sistemas de alta potência (até 6.000 W) projetados para soldagem de produção de alta resistência de materiais espessos ou pesados; e sistemas robóticos integrados de soldagem a laser com braços articulados de seis eixos, que permitem trajetórias de soldagem 3D complexas para atender às demandas de produção automatizada de alta capacidade.
Todos os equipamentos utilizam lasers de fibra de alta qualidade de marcas reconhecidas mundialmente, como Raycus, JPT e IPG, e atendem aos padrões de certificação CE e FDA. Além disso, a empresa oferece soluções altamente personalizadas, permitindo o ajuste da potência do laser, configurações da cabeça de soldagem, parâmetros de oscilação, sistemas de alimentação de arame, sistemas de controle de movimento e interfaces de usuário para atender aos requisitos específicos de produção de cada cliente.
A estrutura de serviços de ciclo de vida completo abrange consultoria de aplicação pré-venda, incluindo avaliação da viabilidade da velocidade de soldagem e orientação sobre parâmetros de processo para combinações específicas de material e junta, instalação e comissionamento profissionais, treinamento abrangente de operadores, fornecimento competitivo de peças de reposição e suporte técnico pós-venda ágil — proporcionando a parceria completa necessária para alcançar as vantagens de velocidade, qualidade e produtividade da soldagem a laser desde o primeiro turno de produção.
Informações de contato
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Cidade de Yucheng, Província de Shandong.
Obtenha soluções a laser