| Kesme Prensibi |
Odaklanmış lazer ışını malzemeyi eritir/buharlaştırır. |
İyonize gaz (plazma arkı) metali eritir. |
Yüksek basınçlı su ve aşındırıcı maddeler malzemeyi aşındırır. |
Bıçak/alet kullanarak fiziksel güç uygulamak |
| Malzeme Uyumluluğu |
Metaller, bazı ametaller |
Sadece iletken metaller |
Hemen hemen tüm malzemeler |
Çoğunlukla metaller ve yumuşak malzemeler |
| Kesim Hassasiyeti |
Çok yüksek (±0,01–0,05 mm) |
Orta (±0,1–0,5 mm) |
Yüksek (±0,05–0,1 mm) |
Düşük ila orta |
| Kenar Kalitesi |
Pürüzsüz, temiz, minimum çapak |
Daha pürüzlü, son işlem gerektiriyor. |
Pürüzsüz, ısı izi yok. |
Genellikle çapak alma işlemi gerektirir. |
| Isıdan Etkilenen Bölge (HAZ) |
Çok küçük |
Büyük |
Yok (soğuk kesim) |
Yok veya çok az |
| Hız kesmek |
Çok hızlı (özellikle ince metallerde) |
Hızlı (kalın metaller) |
Yavaş ila orta |
Orta |
| Kalınlık Yeteneği |
Orta ila kalın (güce bağlı olarak) |
Kalın metaller için mükemmeldir. |
Çok kalın malzemeler için mükemmeldir. |
Aletin dayanıklılığıyla sınırlıdır. |
| Kerf Genişliği |
Çok dar |
Daha geniş |
Orta |
Geniş |
| Malzeme Deformasyonu |
En az |
Sıcaklık nedeniyle orta derecede |
Hiçbiri |
Kuvvet nedeniyle mümkün |
| Otomasyon Yeteneği |
Yüksek otomasyonlu (CNC/robotik) |
Otomatikleştirilmiş |
Otomatikleştirilmiş |
Yarı otomatik veya manuel |
| İşletme maliyeti |
Orta ila yüksek (lazer tipine bağlı olarak) |
Orta |
Yüksek (aşındırıcılar + bakım) |
Düşük ila orta |
| Bakım Gereksinimleri |
Orta (optik, kaynak) |
Orta düzey (sarf malzemeleri) |
Yüksek (pompalar, contalar) |
Düşük |
| Çevresel Etki |
Düşük emisyonlu, temiz süreç |
Duman ve gaz üretir. |
Isıtma yok, ancak su tahliyesi gerekiyor. |
Çip ve gürültü üretir. |
| Gürültü seviyesi |
Düşük |
Yüksek |
Yüksek |
Orta |
| Kurulum zamanı |
Hızlı |
Ilıman |
Daha uzun kurulum |
Hızlı |
| Alet Aşınması |
Aletlerde fiziksel aşınma yok. |
Elektrot/meme aşınması |
Meme aşınması, aşındırıcı kullanım |
Yüksek takım aşınması |
| Karmaşık Şekilleri Algılama Yeteneği |
Mükemmel (ince detaylar) |
İyi |
Harika |
Sınırlı |
| İkincil İşleme Gerekli |
Nadiren |
Genellikle gerekli |
Nadiren |
Genellikle gerekli |
| Enerji verimliliği |
Yüksek |
Orta |
Düşük (yüksek güç tüketimi) |
Orta |
| Tipik Uygulamalar |
Hassas parçalar, elektronik, otomotiv |
Ağır metal imalatı, gemi yapımı |
Havacılık ve uzay, kompozitler, taş kesme |
Temel imalat, inşaat |



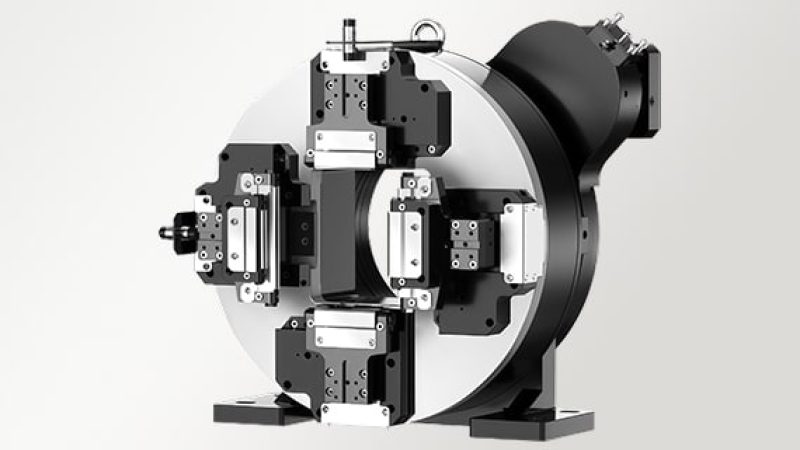






P6024-TS Side-Mounted Zero Remnant Tube Laser Cutting Machine için 4 değerlendirme
Milo –
Atölyemizde egzoz bölümleri için yuvarlak paslanmaz çelik borular kesiyoruz. Bir işte, daha küçük bir borunun ana boruyla açılı bir şekilde birleşmesi gerekiyordu. Lazer kesim yöntemiyle, çizimden yola çıkarak bağlantı açıklığını kestiler, böylece iki parçayı tezgahta birlikte deneyebildim. Kaynak yapmadan önce iç kenardaki pürüzlü bir noktayı temizledim. Montaj daha eski bir araca takılacağı için uçlarda fazladan uzunluk bıraktık. Bağlantı açıklığının hazır olması ve uyumu kontrol ettikten sonra uçları kesmek için biraz boşluk kalması hoşuma gidiyor.
Nur –
İşimin büyük kısmı egzersiz bankları için kare borulardan oluşuyor. Lazerin ayakları istenen uzunlukta kesip aynı işlemde ayak deliklerini de açmasını seviyorum. Aynı delik aralığına sahip iki uzunluk kullanıyoruz, bu yüzden montaj tezgahında her birinden birer örnek bulunduruyorum. Bir borunun içinde, bir cıvatanın geçmesi gereken yerde biraz temizlik gerekiyordu. Tekrarlanan siparişlerde o noktayı kontrol ediyorum. Ayakları setler halinde hazırlamak, bank iskeletlerinin hareket halinde kalmasına yardımcı oluyor.
Cindy –
Çelik masa iskeletleri için dikdörtgen borular kestik. AccTek Group makinesinde, aynı çizimden yola çıkarak uçları ve çapraz çubuk bağlantı noktaları için yuvaları kestim. Müşteri, sandalyeler için yer açmak amacıyla çapraz çubuğu geriye çekmemizi istedi. Dosyayı güncelledim ve geri kalanını kesmeden önce iskeletimize bir çift yan parça yerleştirdim. Bacaklar yerindeyken kaynak tezgahında uyumu kontrol ettik. Müşteri aynı oda için başka bir set isterse, revize edilmiş dosya hazır.
Maureen –
Yuvarlak paslanmaz çelik direkler için AccTek Group boru lazerini kullanıyoruz. Üst kısımdaki kesimin korkuluğa tam oturması gerekiyor ve merdivenlerde açı işten işe değişiyor. Seti çalıştırmadan önce ilk kesilmiş direği örnek bir korkuluğa yaslıyorum. Bir siparişte, iki direk uzunluk olarak birbirine yakındı, bu yüzden ekibe onları merdiven konumuna göre etiketlemelerini rica ettim. Kaynak tezgahında her direk sırayla hazırdı, bu da işi bir araya getirmeyi kolaylaştırdı.