

المواد التي لا يمكن قطعها بواسطة آلات القطع بالليزر
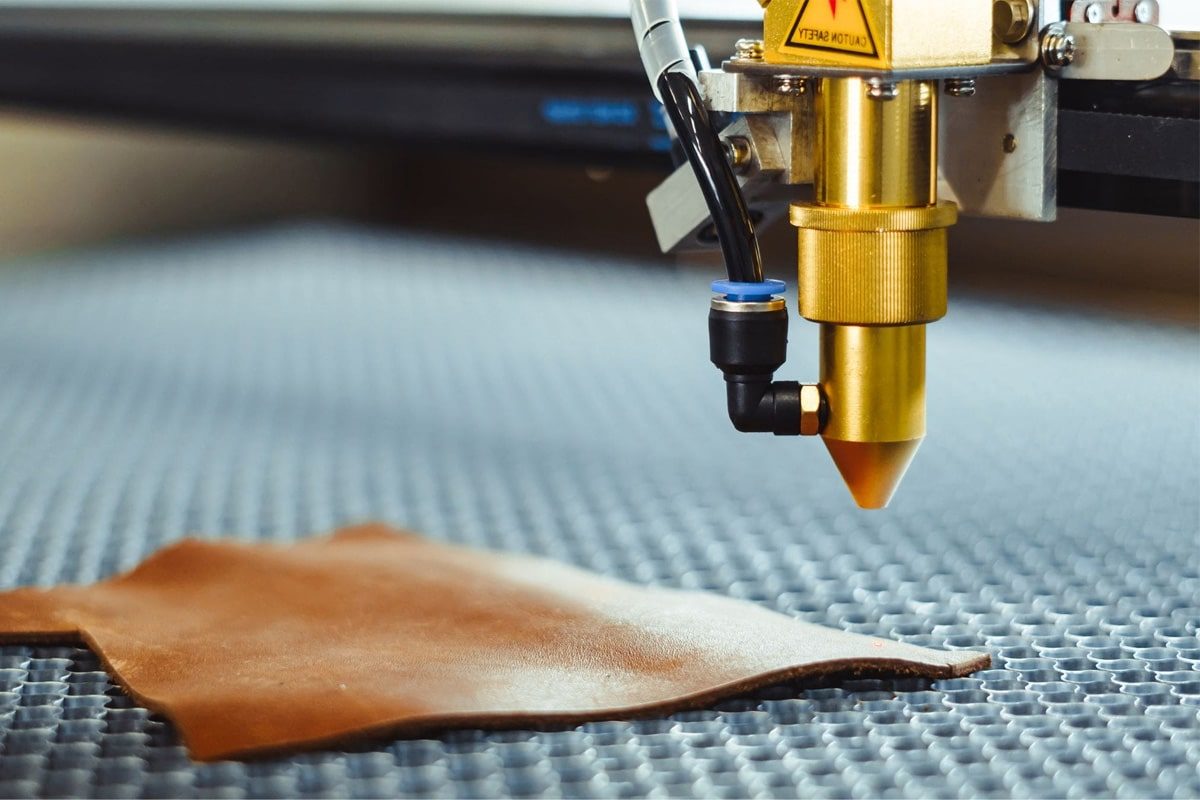
يُعدّ القطع بالليزر من أكثر تقنيات معالجة المواد دقةً وكفاءةً وتنوعًا في مجال التصنيع الحديث. فمن خلال تركيز شعاع الليزر على سطح قطعة العمل، تستطيع أنظمة القطع بالليزر قطع المعادن والبلاستيك والخشب والمواد المركبة، بالإضافة إلى مجموعة واسعة من المواد الأخرى، بسرعة ودقة تفوقان طرق القطع الميكانيكية. وبفضل طبيعته غير التلامسية، وعرض القطع الضئيل، وقدرته على قطع الأشكال الهندسية المعقدة مباشرةً من الملفات الرقمية، أصبح القطع بالليزر عمليةً لا غنى عنها في مختلف الصناعات، بدءًا من صناعة الطيران والفضاء والسيارات، وصولًا إلى اللافتات والأثاث والأزياء والحرف اليدوية.
مع ذلك، لا يُعدّ القطع بالليزر حلاً شاملاً لجميع المواد. فكثافة الطاقة العالية نفسها التي تجعل القطع بالليزر فعالاً للغاية في معالجة المواد المتوافقة، قد تُنتج نتائج خطيرة عند تطبيقها على مواد غير مناسبة. فعندما يصطدم شعاع مولد الليزر ببعض المواد، لا يؤدي التفاعل الحراري إلى صهر أو تبخير قطعة العمل بشكل نظيف فحسب، بل يُحفّز تفاعلات تحلل كيميائي تُطلق غازات وجزيئات سامة أو أكالة أو مسرطنة في بيئة العمل. وفي حالات أخرى، تُلحق المادة ضرراً مادياً بنظام القطع بالليزر نفسه من خلال انعكاس الشعاع إلى العدسات أو مولد الليزر. وفي حالات أخرى، لا تُنتج المادة جودة قطع مقبولة، إذ تتفحم أو تتشقق أو تنصهر بشكل لا يمكن السيطرة عليه أو تتشوه بطرق تجعل القطع بالليزر خياراً غير مناسب بغض النظر عن اعتبارات السلامة.
إن فهم المواد التي تندرج ضمن هذه الفئات المحظورة - والسبب الدقيق لتقييدها - ليس مجرد فضول تقني، بل هو ضرورة حتمية للسلامة لأي شخص يعمل في مجال آلة القطع بالليزر, يُعدّ قطع المواد المحظورة شرطًا أساسيًا لإدارة الجودة في أي منشأة تُنتج قطعًا وفقًا للمواصفات، والتزامًا قانونيًا في أماكن العمل الخاضعة لأنظمة الصحة والسلامة المهنية. إنّ قطع المواد المحظورة، ولو لفترة وجيزة ودون قصد، قد يُعرّض العاملين لمخاطر كيميائية قد تكون آثارها حادة وفورية، أو مزمنة وتراكمية على مدى شهور وسنوات من التعرض. كما قد يُبطل ذلك ضمانات المعدات، ويُتلف المكونات البصرية باهظة الثمن، ويُنتج قطعًا لا تفي بمعايير الجودة.
تقدم هذه المقالة دليلاً شاملاً ومنظماً للمواد التي لا ينبغي قطعها باستخدام قاطع الليزر. وتتناول المواد الخطرة التي تشكل أخطر المخاطر على السلامة، والمواد العاكسة للحرارة والتي تُشكل خطراً على المعدات، والمواد التي تُنتج جودة قطع رديئة بغض النظر عن تحسين المعايير، والمواد التي تتطلب احتياطات خاصة بدلاً من تجنبها تماماً. كما تتناول كيفية تحديد المواد غير المعروفة قبل القطع، وأفضل الممارسات لعمليات القطع بالليزر الآمنة، وكيفية اختيار طرق قطع بديلة للمواد غير المتوافقة مع معالجة الليزر.
جدول المحتويات
كيفية تفاعل القطع بالليزر مع المواد
قبل فحص المواد التي لا ينبغي قطعها بالليزر، من المفيد فهم المبادئ الفيزيائية التي تحكم كيفية تفاعل القطع بالليزر مع أي مادة - ولماذا يمكن أن تؤدي هذه التفاعلات إلى نتائج خطيرة أو غير مقبولة لأنواع معينة من المواد.
الآليات الأساسية لتفاعل الليزر مع المواد
عندما يصطدم شعاع الليزر المركز بسطح مادة ما، تمتص المادة طاقة الفوتون الساقط وتحولها إلى حرارة ضمن حيز صغير للغاية وبمعدل عالٍ جدًا. بالنسبة للمواد التي تتوافق خصائصها الحرارية مع طول موجة الليزر، والتي تسمح بالانصهار أو التبخير المتحكم به، تُنتج هذه العملية شقًا نظيفًا ودقيقًا تشتهر به عملية القطع بالليزر. تنصهر المادة عند نقطة التركيز أو تتبخر، ثم يقوم تيار من الغاز المساعد بقذف المادة المنصهرة أو المتبخرة من الشق، وتبقى المادة المحيطة بها سليمة إلى حد كبير نظرًا لتركيز الطاقة العالي وقصر مدة التفاعل.
تكمن المشكلة في أن استجابة المادة لهذا التسخين السريع والمكثف لا تقتصر على الانصهار أو التبخر، بل تتعداها إلى التحلل الكيميائي. تحتوي العديد من البوليمرات العضوية والمواد المركبة والمواد المطلية على هياكل جزيئية تتحلل تحت تأثير التسخين بالليزر إلى مكونات كيميائية أكثر خطورة بكثير من المادة الأصلية. على سبيل المثال، يُطلق كلوريد البولي فينيل غاز كلوريد الهيدروجين، وتُطلق بعض راتنجات الإيبوكسي الإيزوسيانات ومركبات عضوية تفاعلية أخرى، بينما تُطلق مركبات ألياف الكربون جزيئات كربون دقيقة قابلة للاستنشاق ونواتج تحلل الراتنج. تتولد هذه النواتج الثانوية في منطقة القطع بالليزر بتركيز عالٍ، وتكون متاحة للاستنشاق فورًا من قِبل المُشغِّل - حتى مع وجود أنظمة شفط الأبخرة - إذا لم يكن نظام الشفط مُصممًا ومُصنفًا خصيصًا للتعامل مع المركب الخطير المعني.
لماذا لا تتوافق بعض المواد مع القطع بالليزر؟
تنقسم عدم توافق المواد مع القطع بالليزر إلى ثلاث فئات متميزة. تشمل عدم التوافق من حيث السلامة المواد التي تتضمن نواتج تحللها الحراري مركبات سامة أو أكالة أو مسرطنة، مما يشكل مخاطر صحية غير مقبولة على المشغلين وغيرهم في المنشأة. أما عدم التوافق من حيث المعدات فيشمل المواد التي تُلحق الضرر بنظام القطع بالليزر نفسه، وعادةً ما يكون ذلك بسبب انعكاسها البصري العالي الذي يُعيد طاقة الليزر عبر نظام التوصيل إلى مولد الليزر، أو من خلال توليد حطام موصل أو كاشط يُلوث المكونات البصرية. بينما يشمل عدم التوافق من حيث الجودة المواد التي لا تُنتج نتائج قطع مقبولة بغض النظر عن تحسين المعايير، سواءً بسبب تشققها تحت الضغط الحراري، أو انصهارها ثم إعادة اندماجها قبل التصلب، أو إنتاجها تفحمًا مفرطًا، أو انفصال طبقاتها وتدهورها بطرق تجعل القطع بالليزر خيارًا غير مناسب.
تعتمد فعالية القطع بالليزر على تفاعل حراري مُتحكم به بين شعاع الليزر المُركز ومادة قطعة العمل. عندما يُنتج هذا التفاعل تحللاً كيميائياً بدلاً من التبخر أو الانصهار النظيف، فقد يُولد نواتج ثانوية سامة أو مُسببة للتآكل تُعرّض المشغلين للخطر، أو تُتلف المعدات، أو تُنتج جودة قطع غير مقبولة. يُعد فهم فئات المواد التي تُسبب هذه النتائج السلبية أساساً لممارسة القطع بالليزر بشكل آمن وفعال.
المواد الخطرة: القيود المتعلقة بالسلامة
أخطر أنواع عدم التوافق مع تقنية القطع بالليزر هي المواد التي ينتج عن معالجتها غازات أو جزيئات تشكل مخاطر صحية فورية أو تراكمية على العاملين. هذه القيود ليست مجرد توصيات لأفضل الممارسات، ففي معظم الأطر التنظيمية للصحة والسلامة المهنية، يُعد تعريض العمال عمدًا للمخاطر الكيميائية الناتجة عن قطع هذه المواد انتهاكًا قانونيًا. يجب على كل مشغل لتقنية القطع بالليزر ومدير منشأة فهم هذا النوع من المواد فهمًا تامًا.
البلاستيك المحتوي على البولي فينيل كلوريد والكلور
يُعدّ كلوريد البولي فينيل (PVC) أهم مادة يجب تجنبها في عمليات القطع بالليزر، والحظر المفروض عليها مطلق. فعندما يُسخّن شعاع الليزر مادة PVC، يتحلل هيكل البوليمر مُطلقًا غاز كلوريد الهيدروجين (HCl) بتركيز عالٍ. يُعتبر كلوريد الهيدروجين مادة شديدة التآكل، إذ يُهاجم الأغشية المخاطية للجهاز التنفسي والعينين والجلد حتى عند التعرض لتركيزات منخفضة، وقد يُسبب عند التركيزات العالية وذمة رئوية وتلفًا رئويًا قد يكون مميتًا. وبنفس القدر من الخطورة، يُشكّل كلوريد الهيدروجين، بوجود الرطوبة، حمض الهيدروكلوريك، الذي يُسبب تآكلًا سريعًا للغاية للمكونات المعدنية والمرايا والعدسات في آلة القطع بالليزر، إذ يُمكن لبضع ثوانٍ من قطع PVC أن تُلحق ضررًا دائمًا بالمكونات البصرية التي تُكلّف آلاف الدولارات لاستبدالها.
يُستخدم البولي فينيل كلوريد (PVC) على نطاق واسع في العديد من المواد الصناعية والاستهلاكية، مثل أرضيات الفينيل، وأغشية اللافتات، والمفروشات، وشرائط منع التسرب، وبعض الأقمشة المطلية، وبعض أنواع عوازل الكابلات، ولا يُشار إليه دائمًا بوضوح. يجب فحص أي مادة يُشتبه في احتوائها على PVC قبل قطعها بالليزر. ولقطع PVC ومواد الفينيل المشابهة، تُعدّ آلات التوجيه CNC المزودة بالأدوات المناسبة ونظام تهوية موضعي بديلاً ميكانيكيًا أكثر أمانًا.
البريليوم وسبائك البريليوم
يُمنع منعًا باتًا معالجة معدن البريليوم وسبائكه، بما في ذلك نحاس البريليوم المستخدم على نطاق واسع في الموصلات الكهربائية والزنبركات الدقيقة، بتقنية القطع بالليزر. فعند تسخين البريليوم إلى درجات الحرارة التي يُولدها مولد الليزر، ينتج عنه جزيئات وأبخرة أكسيد البريليوم، التي تُعد من أخطر الملوثات الصناعية المحمولة جوًا. يُصنف البريليوم ضمن المجموعة الأولى من المواد المسرطنة وفقًا للوكالة الدولية لأبحاث السرطان (IARC)، وقد يتطور مرض البريليوم المزمن (CBD)، وهو حالة رئوية مُنهكة وخطيرة قد تُودي بحياة المريض، نتيجة التعرض لمستويات منخفضة جدًا من غبار البريليوم على مدى فترة طويلة، دون وجود حد أدنى آمن مُحدد بشكل قاطع. ولا تُعد أنظمة شفط الأبخرة القياسية كافية للسيطرة على رذاذ البريليوم. لذا، ينبغي على المنشآت التي تضطر إلى قطع المواد المحتوية على البريليوم استخدام القطع بنفث الماء، الذي يُزيل خطر التحلل الحراري، أو استخدام عمليات التصنيع مع ضوابط هندسية مناسبة للتحكم في غبار البريليوم.
ألياف الكربون والألياف الزجاجية
يُعد البوليمر المُقوّى بألياف الكربون (CFRP) والبوليمر المُقوّى بالألياف الزجاجية (GFRP) من المواد المركبة الهيكلية التي يتزايد استخدامها في صناعات الطيران والفضاء، والسيارات، والسلع الرياضية، والتطبيقات الصناعية. وتُثير كلتا المادتين مخاوف صحية وجودة بالغة عند قطعهما بالليزر. فعندما يُعالج شعاع مولد الليزر مركبات ألياف الكربون أو الألياف الزجاجية، فإنه يُزيل ألياف التقوية ويُحلل راتنج مصفوفة البوليمر حراريًا في آنٍ واحد. وينتج عن ذلك خطر مزدوج: ألياف دقيقة قابلة للاستنشاق - من الكربون والزجاج على حد سواء - تُشكل خطرًا على صحة الرئتين، بالإضافة إلى نواتج تحلل نظام الراتنج، والتي تشمل عادةً الستايرين والفورمالديهايد ومركبات عضوية متطايرة أخرى سامة، وفي بعض الحالات مُسرطنة. كما تُظهر حواف CFRP المقطوعة بالليزر منطقة متأثرة بالحرارة ذات عمق متفاوت، حيث احترق راتنج المصفوفة، تاركًا ألياف كربون مكشوفة تُقلل من المتانة الميكانيكية للحافة - وهي مشكلة جودة تُثير قلقًا خاصًا في التطبيقات الهيكلية. تعتبر آلات التوجيه CNC المزودة بأدوات مطلية بالماس أو الكربيد، بالإضافة إلى نظام شفط الغبار الفعال، البديل المفضل لقطع CFRP و GFRP في معظم بيئات الإنتاج.
الجلد الصناعي والفينيل
كثيرًا ما يُخلط بين الجلد الصناعي والجلد المُصنّع والأقمشة المطلية بالفينيل وبين الجلد الطبيعي والمواد الأخرى المتوافقة مع الليزر، إلا أنها عادةً ما تُصنع من ركائز PVC أو البولي يوريثان التي تُنتج مواد تحلل خطرة عند قطعها بالليزر. يُطلق الجلد الصناعي المصنوع من PVC غاز كلوريد الهيدروجين كما ذُكر سابقًا. أما الجلد الصناعي المصنوع من البولي يوريثان فيُطلق الإيزوسيانات، وهي مواد كيميائية شديدة التفاعل تُسبب حساسية قوية للجهاز التنفسي، وقادرة على إحداث الربو المهني، حتى عند التعرض لتركيزات منخفضة للغاية. بمجرد أن يُصاب الشخص بالحساسية تجاه الإيزوسيانات، قد يُعاني من ردود فعل ربوية حادة عند تركيزات أقل بكثير من حدود التعرض المهني. قبل قطع أي جلد صناعي أو قماش مطلي باستخدام مولد ليزر، يجب التأكد من تركيبة المادة الأساسية. الجلد الطبيعي والمواد الخالية من الإيزوسيانات متوافقة مع الليزر، بينما المواد المدعومة بـ PVC والبولي يوريثان غير متوافقة. توفر آلات القطع بالسكين المتذبذب CNC بديلاً نظيفًا وخاليًا من الأبخرة لقطع الجلد الصناعي والمواد المطلية بالفينيل.
رغوة البوليسترين والبولي بروبيلين
تُستخدم مواد الفوم بكثرة في عمليات القطع بالليزر في تطبيقات التغليف والعرض وصناعة النماذج، ولكن ليست جميع أنواع الفوم مناسبة. يُعدّ فوم البوليسترين، بما في ذلك البوليسترين الموسّع (EPS، المعروف باسم الستايروفوم)، إشكاليًا بشكل خاص. فعند تسخينه بواسطة مولد الليزر، يتحلل البوليسترين مُطلقًا مونومر الستايرين ومجموعة من الهيدروكربونات العطرية الأخرى، والتي يُصنّف بعضها كمواد مُسرطنة محتملة أو مُرجّحة للإنسان. كما يشتعل البوليسترين بسهولة عند تسخينه بالليزر، ويمكن أن ينتشر اللهب الناتج بسرعة عبر بنية الفوم، مما يُشكّل خطرًا للحريق داخل غلاف الجهاز. يُنتج فوم البولي بروبيلين أبخرة أقل سمية من البوليسترين، ولكنه يميل أيضًا إلى الانصهار والالتصاق مرة أخرى بدلًا من القطع النظيف، مما يُنتج حافة رديئة الجودة تجعل القطع بالليزر خيارًا غير فعّال حتى قبل مراعاة اعتبارات السلامة. يُعدّ القطع باستخدام جهاز التوجيه CNC أو السكين المتذبذب من الطرق المُفضّلة لقطع فوم البوليسترين والبولي بروبيلين.
راتنجات الإيبوكسي والفينول
تُنتج راتنجات الإيبوكسي - المستخدمة كمواد لاصقة وطلاءات ومادة أساسية في العديد من المواد المركبة المدعمة بالألياف - وراتنجات الفينول - المستخدمة في الصفائح الكهربائية ولوحات الدوائر والمكونات المصبوبة - نواتج تحلل حراري خطرة عند معالجتها بواسطة مولدات الليزر. يُطلق تحلل راتنج الإيبوكسي مزيجًا معقدًا من المركبات العضوية المتطايرة، بما في ذلك ثنائي الفينول أ، وإيبكلوروهيدرين، والعديد من الأمينات التفاعلية؛ وتُصنف بعض مكوناتها كمواد مُحسِّسة أو مُسرطنة محتملة. أما تحلل راتنج الفينول فيُطلق الفورمالديهايد والفينول وألدهيدات أخرى ومركبات عطرية تُسبب تهيجًا شديدًا وسرطانًا عند التعرض لها لفترات طويلة. لذا، لا ينبغي قطع المواد التي تحتوي على كميات كبيرة من هذه الراتنجات - مثل لوحات الدوائر المطبوعة والصفائح الفينولية والعديد من المكونات المركبة - باستخدام الليزر. ويُعد القطع بنفث الماء أو التصنيع باستخدام الحاسوب (CNC) مع التحكم المناسب في الغبار بديلاً أكثر أمانًا لهذه المواد.
تُطبّق قيود القطع بالليزر الأكثر أهمية من حيث السلامة على المواد البلاستيكية المحتوية على البولي فينيل كلوريد (PVC) والكلور، والبريليوم وسبائكه، ومركبات ألياف الكربون والألياف الزجاجية، والجلود الصناعية والفينيل، ورغوة البوليسترين والبولي بروبيلين، والمواد المحتوية على راتنجات الإيبوكسي والفينول. تُنتج كلٌّ من هذه المواد نواتج كيميائية ثانوية عند تسخينها بالليزر، تُشكّل مخاطر جسيمة على الجهاز التنفسي، أو تُسبّب السرطان، أو تُسبّب التآكل. هذه القيود غير قابلة للتفاوض، فهي تُجسّد مخاطر صحية حقيقية وجسيمة، يجب أن تتناولها برامج تدريب المشغلين وبرامج سلامة المنشأة بشكلٍ صريح، كما يجب النظر في استخدام طرق بديلة آمنة، مثل التوجيه باستخدام الحاسوب (CNC)، أو القطع بنفث الماء، أو القطع بالسكين المتذبذب، عند التعامل مع هذه المواد.
مواد عاكسة ومقاومة للحرارة
يشمل النوع الثاني من عدم توافق القطع بالليزر المواد التي تُلحق الضرر بنظام القطع نفسه، وذلك بشكل أساسي من خلال الانعكاس الضوئي العالي الذي يُعيد طاقة الليزر إلى نظام توصيل الشعاع ومولد الليزر. يختلف هذا القلق المتعلق بحماية المعدات عن مخاوف سلامة المشغل المذكورة في القسم السابق، ولكنه لا يقل أهمية عنهما بالنسبة لسلامة نظام القطع وطول عمره.
المعادن ذات الانعكاس العالي: النحاس، والنحاس الأصفر، والألومنيوم
تُشكّل المعادن شديدة الانعكاس، ولا سيما النحاس المصقول والنحاس الأصفر والألومنيوم، تحديًا كبيرًا لحماية مُولّدات ليزر الألياف العاملة عند طول موجي 1064 نانومتر. ففي درجة حرارة الغرفة وفي حالتها المصقولة، تعكس هذه المعادن ما بين 90 و98% من إشعاع الليزر الساقط بدلًا من امتصاصه. ولا تتبدد الطاقة المنعكسة ببساطة، بل يعود جزء كبير منها عبر نظام التركيز البصري ونظام توصيل الشعاع إلى مُولّد الليزر نفسه، حيث يُمكن أن يُلحق الضرر بألياف الإخراج ومكونات العزل، وفي الحالات الشديدة، بألياف التضخيم. وقد يكون هذا الضرر الناتج عن الانعكاس العكسي كارثيًا ومكلفًا، ما يستدعي استبدال مُولّد الليزر أو أجزاء رئيسية منه.
لا يعني هذا أن هذه المعادن لا يمكن قطعها بالليزر؛ إذ يمكن لمولدات ليزر الألياف الحديثة عالية الطاقة، المزودة بأنظمة حماية من الانعكاس الخلفي، ومولدات الليزر الأخضر التي يمتص النحاس طول موجتها البالغ 532 نانومتر بشكل أفضل، معالجة هذه المواد بكفاءة في ظل الظروف المناسبة ومع إعدادات الآلة الملائمة. مع ذلك، فإن قطع المعادن شديدة الانعكاس باستخدام مولدات الليزر دون حماية كافية من الانعكاس الخلفي، أو دون تحسين المعايير بشكل صحيح، يُعرّض المعدات لخطر التلف الجسيم والمكلف. أما مولدات ليزر ثاني أكسيد الكربون، التي تعمل بطول موجي 10.6 ميكرومتر، فهي أقل فعالية على المعادن عمومًا، ولكنها لا تخضع لنفس خطر الانعكاس الخلفي من النحاس الأصفر والنحاس الأحمر. بالنسبة لقطع النحاس الأصفر والنحاس الأحمر بشكل عام دون معدات ليزر متخصصة، يُعد التوجيه باستخدام الحاسوب (CNC) أو القطع بالبلازما بدائل عملية.
المعادن السميكة أو الصلبة التي تتجاوز قدرة الآلة
لكل آلة قطع بالليزر حد أقصى مُحدد لسمك القطع لكل نوع من المواد، ويُحدد هذا الحد بناءً على قدرة خرج مولد الليزر، وجودة الشعاع، وقدرة نظام الغاز المساعد على طرد المواد المنصهرة من الشقوق العميقة. إن محاولة قطع مواد تتجاوز هذه السماكات المُحددة لا تُنتج فقط قطعًا أبطأ وأكثر خشونة، بل تُنتج أيضًا اختراقًا غير كامل، وتراكمًا مفرطًا للخبث، وتراكمًا للحرارة قد يُؤدي إلى تشوه قطعة العمل وتشويه هندسة القطع، وفي الحالات القصوى قد يتسبب الغاز المساعد في اشتعال المعدن المنصهر المتراكم داخل الشق، مما يُشكل خطرًا للحريق. تُشكل فولاذات الأدوات المُقساة والفولاذات عالية السبائك تحديات إضافية: فمحتواها العالي من الكربون وعناصر السبائك تُغير سلوك الانصهار بطرق قد تُنتج حواف قطع مُتشققة ومُقساة ذات أبعاد غير دقيقة وضعيفة ميكانيكيًا. بالنسبة لقطع الصفائح السميكة جدًا أو الفولاذ المُقسا، يُعد القطع بالبلازما أو القطع بنفث الماء أو التصنيع باستخدام الحاسب الآلي (CNC) بدائل مناسبة.
المعادن شديدة الانعكاس - وخاصة المصقولة نحاس, نحاس، و الألومنيوم تشكل هذه المواد خطر انعكاس الضوء على مولدات الليزر الليفي في حال عدم وجود أنظمة حماية مناسبة، كما تتطلب معالجتها إعدادات خاصة للآلة وخبرة في تحديد المعايير. محاولة قطع مواد تتجاوز قدرة مولد الليزر المقدرة قد تؤدي إلى تلف جودة القطع واحتمالية نشوب حريق. في كلتا الحالتين، تتوفر عمليات قطع بديلة - مثل التوجيه باستخدام الحاسوب (CNC)، أو القطع بالبلازما، أو القطع بنفث الماء - وهي مناسبة للتطبيقات التي تتجاوز نطاق التشغيل الآمن لنظام القطع بالليزر.
المواد التي تنتج جودة قطع رديئة
إلى جانب اعتبارات السلامة وحماية المعدات، تشمل فئة ثالثة من عدم التوافق مع القطع بالليزر المواد التي لا تُنتج جودة قطع مقبولة عند معالجتها بواسطة مولد الليزر، بغض النظر عن مدى دقة ضبط المعايير. بالنسبة لهذه المواد، لا يُعد القطع بالليزر خطيرًا فحسب، بل هو الأداة غير المناسبة لهذه المهمة.
بعض أنواع السيراميك والحجر
تتميز المواد الخزفية الكثيفة - كالألومينا وكربيد السيليكون والزركونيا - والأحجار الطبيعية كالجرانيت والرخام والحجر الرملي بمقاومة عالية للقطع الحراري بواسطة مولدات الليزر. تتميز هذه المواد بنقاط انصهار عالية جدًا، وموصلية حرارية منخفضة جدًا، وسلوك كسر هش يجعل القطع بالليزر المتحكم به أمرًا بالغ الصعوبة. فبدلًا من الانصهار بشكل نظيف في منطقة القطع، تتراكم الإجهادات الحرارية في منطقة تفاعل الليزر مع المواد الخزفية والحجرية، مما يؤدي إلى تشققات وتكسرات تنتشر بشكل غير متوقع عبر المادة. وتكون القطع الناتجة خشنة وغير دقيقة، وغالبًا ما يصاحبها تشققات أو انفصال طبقات بجوار خط القطع. في حين أن مولدات الليزر المتخصصة التي تعمل بأطوال موجية فوق بنفسجية وطاقات نبضية عالية جدًا قادرة على نقش وقطع بعض أنواع السيراميك بدقة متناهية في تطبيقات الإلكترونيات الدقيقة، إلا أن هذه حالات استثنائية محدودة تتطلب معدات متخصصة للغاية غير متوفرة في مرافق القطع بالليزر العامة. أما بالنسبة لقطع السيراميك والحجر، فإن القطع بنفث الماء والقطع بمنشار ذي شفرة ماسية هما الخياران الموثوقان والمعتمدان.
الزجاج المقسى أو الزجاج الرقائقي
يمكن نقش الزجاج العادي وقطعه باستخدام مولدات ليزر ثاني أكسيد الكربون، التي يمتصها الزجاج جيدًا عند طول موجي 10.6 ميكرومتر. مع ذلك، لا يمكن قطع الزجاج المقسى - الذي خضع لمعالجة حرارية لوضع أسطحه تحت ضغط انضغاطي - بالليزر بأي طريقة عملية. تعني حالة الإجهاد الداخلي للزجاج المقسى أن أي بداية للتشقق - بما في ذلك ذلك الناتج عن التسخين بالليزر - تنتشر بشكل فوري وكارثي في جميع أنحاء اللوح، مما يؤدي إلى تحطيمه إلى شظايا صغيرة مميزة للزجاج الآمن. يمثل الزجاج الرقائقي، الذي يربط طبقات زجاجية متعددة بأغشية بينية، تحديات إضافية لأن شعاع الليزر يجب أن يمر عبر مواد بينية ذات امتصاصية مختلفة تمامًا عن الزجاج. لتلبية متطلبات قطع الزجاج، تُعد أدوات قطع الزجاج التقليدية ذات عجلة الماس، أو القطع بنفث الماء، أو معدات معالجة الزجاج بالليزر المتخصصة التي تعمل بمعايير مضبوطة، البدائل المناسبة.
لوحات الدوائر المطبوعة
لا يُنصح بقطع لوحات الدوائر المطبوعة (PCBs) وهي مُجمّعة - مع المكونات الإلكترونية المُثبّتة عليها - باستخدام مولد ليزر. فالطاقة الحرارية لعملية القطع بالليزر كافية لإتلاف أو تدمير المكونات الإلكترونية داخل منطقة القطع ومحيطها. لا تتحمل المكثفات والدوائر المتكاملة والمكونات الأخرى المُثبّتة على السطح التغيرات الموضعية في درجة الحرارة المصاحبة للقطع بالليزر، وقد تنقطع التوصيلات الكهربائية داخل لوحة الدوائر المطبوعة نفسها أو يحدث قصر في الدائرة الكهربائية نتيجةً لعملية القطع. أما بالنسبة لفصل لوحات الدوائر المطبوعة - أي فصل اللوحات الفردية عن لوحة الإنتاج - فيمكن استخدام مولدات ليزر فوق بنفسجية متخصصة تعمل بمستويات طاقة منخفضة ومُتحكّم بها على لوحات الدوائر المطبوعة العارية من المكونات، ولكن هذا تطبيق دقيق يتطلب معدات مُصممة خصيصًا لهذا الغرض وتحكمًا دقيقًا في المعايير. ويظل الفصل الميكانيكي باستخدام أجهزة التوجيه أو أنظمة القطع والكسر المتخصصة الطريقة الأكثر شيوعًا لفصل لوحات الدوائر المطبوعة المُجمّعة.
تُعدّ بعض أنواع السيراميك والأحجار، والزجاج المقسّى والرقائقي، ولوحات الدوائر المطبوعة المُجمّعة، من المواد التي يُنتج قطعها بالليزر نتائج غير مقبولة من حيث الجودة - كالتشقق أو التكسّر أو تلف المكونات - بغض النظر عن تحسين المعايير. هذه ليست مواد يُمكن للقطع بالليزر التعامل معها بإعداد دقيق؛ بل هي مواد يُعدّ القطع بالليزر عملية غير مناسبة لها أساسًا. يُعدّ القطع بنفث الماء، والقطع بشفرات الماس، وأنظمة فصل الألواح الميكانيكية المتخصصة البدائل المناسبة لهذه التطبيقات.
المواد التي تتطلب احتياطات خاصة بدلاً من تجنبها تماماً
لا تتطلب جميع المواد التي تُشكّل مشكلةً عند القطع بالليزر تجنّباً تاماً. إذ يُمكن قطع العديد من فئات المواد المهمة بالليزر بأمان وفعالية إذا اتُبعت احتياطات مُحدّدة، واستُخدمت إعدادات مناسبة للآلة، وفُهمت قيود العملية على تلك المادة وأُديرت. يُحدّد هذا القسم هذه المواد والاحتياطات المطلوبة.
المعادن المطلية أو المدهونة
يمكن عمومًا قطع الركائز المعدنية ذات الطلاءات السطحية - كالفولاذ المجلفن، والفولاذ المطلي بالمسحوق، والألومنيوم المؤكسد، والمعادن المطلية - باستخدام الليزر، ولكن يجب تقييم مادة الطلاء قبل المعالجة. ينتج الفولاذ المجلفن المطلي بالزنك أبخرة أكسيد الزنك أثناء القطع بالليزر، وهي شديدة الخطورة، إذ تسبب حمى أبخرة المعادن عند التعرض لمستويات عالية، مما يستلزم استخدام أنظمة شفط أبخرة قوية، وفي التطبيقات ذات الأحجام الكبيرة، اتخاذ تدابير إضافية لحماية الجهاز التنفسي. أما الطلاءات المسحوقة والدهانات التي تحتوي على مركبات الكروم - وخاصة الكروم سداسي التكافؤ، وهو مادة مسرطنة قوية - فتتطلب إجراء القطع باستخدام أنظمة شفط مصممة خصيصًا لرذاذ الكروم، وأن تؤكد مراقبة الغلاف الجوي أن مستويات التعرض أقل من الحدود التنظيمية. يُعد الألومنيوم المؤكسد أكثر أمانًا بشكل عام، حيث تُزال طبقة الأكسدة بسهولة مع الحد الأدنى من المنتجات الثانوية الخطرة، ولكن قد تتطلب جودة القطع عبر طبقات الأكسدة السميكة تعديلًا في المعايير.
منتجات الخشب المعالج أو المركب
يُعدّ الخشب الطبيعي الصلب من أكثر المواد استخدامًا ونجاحًا في القطع بالليزر باستخدام مولدات ليزر ثاني أكسيد الكربون. مع ذلك، تتطلب العديد من المنتجات المشتقة من الخشب اتخاذ احتياطات خاصة. يحتوي لوح الألياف متوسط الكثافة (MDF) على مواد رابطة من راتنج اليوريا فورمالديهايد، والتي تُطلق الفورمالديهايد عند تسخينها بواسطة مولد الليزر. يُعرف الفورمالديهايد بأنه مادة مسرطنة للإنسان ومهيج قوي للجهاز التنفسي. يتطلب قطع لوح الألياف متوسط الكثافة (MDF) نظام شفط فعال للأبخرة باستخدام وسائط ترشيح مناسبة، وقد تتطلب عمليات القطع بكميات كبيرة مراقبة الغلاف الجوي وبرامج حماية الجهاز التنفسي. يُثير الخشب الرقائقي الذي يحتوي على مواد لاصقة أساسها الفورمالديهايد مخاوف مماثلة، على الرغم من أن التعرض له يكون أقل عمومًا لكل وحدة مساحة مقارنةً بلوح الألياف متوسط الكثافة (MDF). لا ينبغي قطع الأخشاب المعالجة بالضغط - وهي الأخشاب المشبعة بمادة النحاس والكروم والزرنيخ (CCA) أو مواد حافظة أخرى - بالليزر دون تقييم دقيق لمنتجات تحلل المادة الحافظة، لأن مركبات الزرنيخ والكروم شديدة السمية. تعتبر آلات التوجيه CNC مناسبة تمامًا لقطع MDF والخشب المعالج دون خطر التحلل الحراري.
أنواع معينة من البلاستيك الطبي
قد تحتوي المواد البلاستيكية الطبية، بما في ذلك تلك المصنعة باستخدام مواد مثبتة ومضافات خاصة لتطبيقات الزرع أو الأجهزة الطبية، على مركبات تُنتج نواتج ثانوية خطرة عند قطعها بالليزر، حتى وإن كان البوليمر الأساسي المستخدم فيها مقبولاً. فعلى سبيل المثال، يُنتج السيليكون جزيئات ثاني أكسيد السيليكون عند قطعه بالليزر، وهو غبار مزعج وليس مركباً ساماً، ولكنه يتطلب استخلاصاً. أما مادة PTFE (متعدد رباعي فلورو الإيثيلين، أو التفلون) فتُنتج نواتج تحلل مشبعة بالفلور عند تسخينها فوق درجة حرارة تحللها، وبعض هذه النواتج سامة للغاية حتى بتراكيز منخفضة جداً، لذا لا ينبغي قطعها بالليزر دون إجراء تقييم سلامة دقيق. بالنسبة لتطبيقات الأجهزة الطبية التي تتطلب تتبع المواد والتحقق من صحة العملية، يجب التحقق رسمياً من معايير عملية القطع بالليزر، وتحديد خصائص انبعاث الأبخرة بدقة لضمان الامتثال للوائح.
يمكن قطع المعادن المطلية، ومنتجات الأخشاب المعالجة، وبعض أنواع البلاستيك الطبي باستخدام الليزر مع اتخاذ الاحتياطات اللازمة، بما في ذلك أنظمة شفط الأبخرة القوية، واستخدام وسائل حماية الجهاز التنفسي عند الحاجة، والتحقق من صحة المعايير، بدلاً من تجنبها تمامًا. الشرط الأساسي في كل حالة هو إجراء تقييم دقيق لتركيب المادة المحددة ونواتج تحللها تحت تأثير التسخين بالليزر، بدلاً من القبول أو الرفض المطلق بناءً على فئة المادة الأساسية فقط. عند الشك، يظل التوجيه باستخدام الحاسوب (CNC) بديلاً موثوقًا وخاليًا من الأبخرة للعديد من هذه المواد.
بدائل آمنة للمواد المحظورة
بالنسبة لأي مادة غير مناسبة للقطع بالليزر، يتوفر دائمًا تقريبًا عملية قطع بديلة واحدة أو أكثر تُحقق نتائج معالجة فعالة وآمنة، وغالبًا ما تكون ذات جودة أعلى. إن فهم البدائل المناسبة لمختلف المواد المقيدة يُساعد مرافق المعالجة على تلبية احتياجات العملاء المتنوعة مع تجنب المخاطر غير المقبولة على المشغلين.
يُعدّ القطع بنفث الماء، الذي يستخدم تيارًا عالي الضغط من الماء (يُخلط عادةً مع مادة كاشطة من العقيق) لقطع المواد دون توليد حرارة، البديل الأكثر شيوعًا للمواد التي يُحظر قطعها بالليزر نظرًا لخطر التحلل الحراري أو قابليتها للتشقق بفعل الحرارة. ولأنه لا تتولد حرارة في منطقة القطع، يمنع القطع بنفث الماء تفاعلات التحلل الكيميائي التي تُشكّل مخاطر على السلامة عند قطع مواد مثل البولي فينيل كلوريد (PVC) والبريليوم وألياف الكربون وراتنجات الإيبوكسي وما شابهها باستخدام الليزر. يُمكن للقطع بنفث الماء معالجة أي مادة تقريبًا، بما في ذلك السيراميك والحجر والزجاج المقسّى والمواد المركبة والصفائح المعدنية السميكة، مُنتجًا قطعًا ذات جودة حواف ممتازة وبدون أي منطقة متأثرة بالحرارة. أما عيوبه الرئيسية فتتمثل في أنه أبطأ من القطع بالليزر عند معالجة المواد الرقيقة، كما أن عملية القطع تُنتج معجونًا رطبًا - خليطًا من مخلفات قطعة العمل والمادة الكاشطة - يتطلب جمعًا وتخلصًا متخصصين.
تُعدّ أجهزة التوجيه CNC، التي تستخدم أدوات قطع دوارة لإزالة المواد ميكانيكيًا، بديلاً ممتازًا لمعالجة المنتجات الخشبية (بما في ذلك MDF والخشب الرقائقي)، والبلاستيك (بما في ذلك PVC والبولي كربونات)، والألواح المركبة، ومواد الرغوة (بما في ذلك البوليسترين والبولي يوريثان)، والمعادن اللينة. لا تتسبب عملية التوجيه CNC في التحلل الحراري للمادة الأساسية أو توليد منتجات ثانوية خطرة؛ ومع ذلك، فإن عملية القطع الميكانيكية تُنتج غبارًا وحطامًا، مما يستلزم استخدام نظام فعال لجمع الغبار واستخراجه. ضمن مجموعة منتجاتنا، يُعدّ القطع بالليزر CO2 مكملاً ممتازًا للقطع بالليزر الليفي؛ فهو مصمم خصيصًا لقطع المواد غير المعدنية - مثل الأكريليك والجلد الطبيعي والمطاط والخشب غير المعالج - ويُقدّم قطعًا عالية الجودة مع شقوق نظيفة وحواف محكمة الإغلاق تلقائيًا لتلك المواد العضوية التي لا تُناسبها معالجة الليزر الليفي. بالنسبة للجلود الصناعية، ومواد الفينيل، وأنواع مختلفة من الرغوة - وخاصة تلك المواد غير المناسبة للقطع بأي نوع من أنواع الليزر - توفر أنظمة القطع بالسكين المتذبذبة CNC حلاً دقيقاً للقطع دون توليد حرارة. ونتيجة لذلك، أصبح هذا النظام الطريقة المفضلة في صناعات مثل اللافتات والتغليف والطباعة والمنسوجات والملابس، لمعالجة المواد المرنة والألواح المركبة.
تُشكل عمليات القطع بنفث الماء، والنقش باستخدام الحاسوب، والقطع بالليزر المتخصص بثاني أكسيد الكربون للمواد غير المعدنية، والقطع بالسكين المتذبذب باستخدام الحاسوب، مجموعة من حلول المعالجة البديلة الآمنة والفعالة لمختلف فئات المواد التي تُعتبر "غير مناسبة للقطع بالليزر الليفي". ويتطلب اختيار البديل المناسب مطابقة العملية مع المواد المحددة، وجودة القطع المطلوبة، وحجم الإنتاج، والقيود الاقتصادية - وهي مهمة تُسهلها خدمات تقييم التطبيقات المتخصصة التي تقدمها شركة AccTek.
كيفية التعرف على المواد المجهولة قبل القطع بالليزر
في بيئات الإنتاج الحقيقية، غالبًا ما يواجه المشغلون مواد غير موصوفة بدقة، مثل المخزون غير المُعلّم، والمواد التي يُقدّمها العملاء، والمواد المُعاد تدويرها أو الفائضة، والمواد المركبة التي لم تُوثّق تركيبتها الدقيقة. لذا، يُعدّ تطوير ممارسات موثوقة لتحديد المواد المجهولة قبل القطع بالليزر إجراءً أساسيًا للسلامة.
اختبار الحرق وتحديد المواد
يمكن لاختبار الاحتراق المُتحكم به - والذي يتم فيه تعريض عينة صغيرة من المادة المجهولة لمصدر لهب خارج آلة القطع بالليزر ومراقبة خصائص اللهب والدخان والرائحة - أن يوفر معلومات فحص أولية مفيدة. ينتج عن مادة PVC والبلاستيك المحتوي على الكلور لهب أصفر مخضر مميز، وينبعث منه رائحة نفاذة حادة لحمض الهيدروكلوريك. أما البولي يوريثان فينتج رائحة أكثر تعقيدًا ودخانًا أسود. ويحترق البوليستر والنايلون بألوان لهب مختلفة، وينتج عنهما روائح مميزة يمكن للمشغلين ذوي الخبرة تمييزها. ومع ذلك، فإن لاختبار الاحتراق قيودًا خطيرة: فهو يتطلب تعريض المشغل لمنتجات احتراق العينة، ولا يوفر تحديدًا قاطعًا للمركبات المعقدة أو مجموعات الإضافات المجهولة. يجب استخدام اختبار الاحتراق كأداة فحص أولية فقط، وأي مادة تظهر مؤشرات على وجود الكلور أو الإيزوسيانات أو غيرها من المركبات المحظورة أثناء اختبار الاحتراق يجب رفضها فورًا من القطع بالليزر.
الرجوع إلى صحائف بيانات السلامة
إنّ الطريقة الأكثر موثوقية للتأكد من ملاءمة المواد للقطع بالليزر هي الرجوع إلى صحيفة بيانات السلامة (SDS) الخاصة بالمادة من الشركة المصنّعة. تُحدّد صحائف بيانات السلامة، المطلوبة بموجب معيار التواصل بشأن المخاطر الصادر عن إدارة السلامة والصحة المهنية (OSHA) واللوائح المكافئة عالميًا، التركيب الكيميائي للمادة وتُدرج نواتج التحلل الحراري الناتجة عن تسخينها. يُعدّ القسمان 5 (إجراءات مكافحة الحرائق) و10 (الاستقرار والتفاعل) من صحائف بيانات السلامة الأكثر أهمية لتقييم القطع بالليزر. إذا ذكرت صحائف بيانات السلامة كلوريد الهيدروجين، أو الإيزوسيانات، أو مركبات البريليوم، أو الفورمالديهايد، أو غيرها من المركبات المحظورة كنواتج للتحلل الحراري، فلا ينبغي قطع المادة بالليزر. يُعدّ الحصول على صحائف بيانات السلامة من مُورّد المواد قبل معالجة أي مادة جديدة أو غير مُحدّدة الخصائص إجراءً وقائيًا بسيطًا وموثوقًا للغاية.
من المهم ملاحظة أن وثائق بيانات سلامة المواد (SDS) تختلف اختلافًا كبيرًا في مستوى تفصيلها فيما يتعلق بنواتج التحلل الحراري. فبعضها يقدم قائمة شاملة بنواتج التحلل مع حدود التعرض المرتبطة بها، بينما يكتفي البعض الآخر ببيانات عامة مثل "قد ينتج عن التحلل الحراري غازات سامة" دون تقديم إرشادات محددة. عندما تكون بيانات سلامة المواد غير مفصلة بما يكفي لتأكيد سلامة المادة للقطع بالليزر، فإن الإجراء المناسب هو التواصل مباشرة مع الشركة المصنعة للمادة للحصول على بيانات أكثر تحديدًا حول التحلل الحراري، أو التعامل مع المادة على أنها خطرة محتملة واختيار عملية قطع بديلة. يقع عبء إثبات سلامة المادة على عاتق المشغل، فبيانات سلامة المواد المبهمة أو غير المكتملة لا تُعد أساسًا كافيًا لافتراض أن المادة آمنة للقطع بالليزر.
متى يجب استشارة متخصص؟
تتجاوز بعض أسئلة تحديد المواد وتقييم السلامة المعرفة والأدوات المتاحة لمشغلي آلات القطع بالليزر ومديري المنشآت. عندما يكون تركيب المادة مجهولاً تماماً ولا يمكن تحديده من خلال الملصقات أو وثائق بيانات السلامة، أو عندما يُشتبه في احتواء المادة على مكونات خطرة ولكن الأدلة غير واضحة، أو عندما تفكر المنشأة في استخدام الليزر لقطع فئة جديدة من المواد لأول مرة، فإن استشارة أخصائي صحة مهنية مؤهل هي الإجراء الأمثل. يمكن لهؤلاء المتخصصين ترتيب التحليل المختبري لعينات المواد، وتقييم مدى كفاءة أنظمة سحب الأبخرة والتهوية الحالية للتطبيق المقترح، وتقديم تقييم السلامة الموثق الذي قد تتطلبه متطلبات الامتثال التنظيمي وبذل العناية الواجبة.
ينبغي أن يتبع تحديد المواد قبل القطع بالليزر نهجًا متدرجًا: الفحص البصري ومراجعة الملصقات كخطوة أولى، واختبار الحرق كأداة فحص أولية للمواد غير المعروفة، ومراجعة صحائف بيانات السلامة كطريقة التقييم الكيميائي النهائي، واستشارة أخصائي الصحة المهنية في مسائل تقييم المواد المعقدة أو ذات الأهمية البالغة. لا يجوز قطع أي مادة بالليزر دون وجود أساس معقول على الأقل للثقة في توافقها الكيميائي مع العملية.
أفضل الممارسات لعمليات القطع بالليزر الآمنة
حتى مع تحديد المواد بشكل صحيح واستبعاد المواد غير المتوافقة من عملية القطع بالليزر، فإن الحفاظ على ظروف تشغيل آمنة يتطلب اهتمامًا مستمرًا بأنظمة سحب الأبخرة، ومعدات الحماية الشخصية، وأنظمة سلامة الآلات. يلخص هذا القسم أفضل الممارسات التشغيلية التي تدعم القطع الآمن بالليزر في أي بيئة إنتاج.
متطلبات التهوية واستخراج الأبخرة
يُعدّ استخلاص الأبخرة بكفاءةٍ عاليةٍ الوسيلة الهندسية الأساسية للتحكم في المخاطر الكيميائية والجسيمية الناتجة أثناء القطع بالليزر لأي مادة. يجب تصميم نظام الاستخلاص بحيث يلتقط الأبخرة عند نقطة انبعاثها - داخل حاوية الماكينة - قبل تسربها إلى بيئة المنشأة. يجب أن يكون تدفق هواء الاستخلاص كافيًا للحفاظ على سرعة الالتقاط في منطقة القطع، حتى مع اختلاف نوع المادة وسرعة القطع وقوة مولد الليزر باختلاف عمليات القطع. يجب أن يكون نظام الترشيح مناسبًا للمخاطر المحددة الموجودة: يلتقط ترشيح HEPA الجسيمات الدقيقة؛ ويمتص ترشيح الكربون المنشط المركبات العضوية المتطايرة؛ وتُستخدم وسائط ترشيح متخصصة للغازات الحمضية مثل كلوريد الهيدروجين. يجب تغيير وسائط الترشيح بانتظام - فالمرشح المسدود لا يوفر سوى حماية ضئيلة رغم مظهره الوظيفي. في المنشآت التي تقطع مواد ذات خصائص أبخرة متنوعة، يُعدّ نظام الترشيح متعدد المراحل الذي يخضع لاختبارات أداء دورية هو المعيار الأمثل.
ينبغي التحقق دوريًا من أداء أنظمة سحب الأبخرة، ولا يُفترض كفاءتها لمجرد تشغيل النظام. تشمل إجراءات التحقق قياس تدفق الهواء عند نقطة السحب، ومراقبة فرق ضغط المرشح كمؤشر على حمولته، وفي التطبيقات عالية الخطورة، أخذ عينات دورية من الهواء للتأكد من بقاء تركيزات الملوثات دون حدود التعرض المهني. هذه الإجراءات هي التي تحوّل نظام سحب الأبخرة من مجرد تركيب سلبي إلى نظام تحكم هندسي مُدار بفعالية. يجب على المنشآت التي تقطع مواد متنوعة على نفس الآلة الاحتفاظ بسجلات توضح المواد التي تم تقييم مخاطر الأبخرة فيها، ومتطلبات السحب اللازمة لكل مادة، مما يُمكّن المشغلين من التحقق من ملاءمة نظام السحب المُهيأ قبل البدء بأي عملية قطع جديدة.
معدات الحماية الشخصية
تُعدّ معدات الوقاية الشخصية خط دفاع ثانوي عندما لا تُغطي الضوابط الهندسية المخاطر المحمولة جوًا بشكل كامل. يجب ارتداء نظارات واقية مُصممة خصيصًا لمقاومة الليزر - ذات كثافة بصرية ونطاق طول موجي مُطابق لنوع مولد الليزر المُحدد - أثناء أي إجراء قد ينطوي على التعرض لإشعاع الليزر المباشر أو المنعكس، بما في ذلك المحاذاة والصيانة وأي عملية داخل حاوية مفتوحة. يجب توفير أجهزة تنفس - أجهزة تنفس نصف الوجه مزودة بخراطيش مناسبة للمخاطر المُحددة - وارتداؤها عند إجراء عمليات تُنتج تركيزات عالية من الأبخرة، بما في ذلك تغيير المرشحات وتنظيف الحاوية وأي قطع لمواد معروفة بمخاطر الأبخرة. تحمي القفازات المقاومة للحرارة من الحروق الناتجة عن الأجزاء المقطوعة حديثًا، والتي يُمكن أن تحتفظ بدرجة حرارة عالية لعدة دقائق بعد القطع. تحمي أحذية السلامة من خطر سقوط قصاصات الصفائح والأجزاء المُصنّعة.
أنظمة حماية الآلات وأنظمة التعشيق
يجب الحفاظ على غلاف الأمان الخاص بآلة القطع بالليزر - الذي يحصر إشعاع الليزر داخل منطقة القطع ويمنع وصول المشغل أثناء التشغيل - في حالة جيدة، ويُمنع منعًا باتًا تعطيله أو تجاوزه. تُعدّ أجهزة التعشيق الآمنة التي توقف مولد الليزر عند فتح ألواح الغلاف أو إزالتها أنظمة حماية بالغة الأهمية، ويجب اختبارها بانتظام وإصلاحها فورًا في حال اكتشاف أي عطل فيها. في المنشآت التي تعمل فيها عدة آلات قطع بالليزر في وقت واحد، يجب إدارة الحمل التراكمي للأبخرة ومستويات الضوضاء على مستوى المنشأة من خلال تصميم التهوية العامة وأنظمة التحكم الصوتي، بالإضافة إلى نظام سحب الهواء المُثبّت على كل آلة على حدة.
تعتمد عمليات القطع بالليزر الآمنة على ثلاث طبقات حماية مترابطة: نظام شفط أبخرة فعال مصمم ومُرشّح خصيصًا للمواد المراد قطعها، ومعدات وقاية شخصية مناسبة لجميع المشغلين وفنيي الصيانة، وأنظمة أمان وعزل مُحكمة الصيانة للآلات. يجب إدارة هذه الحمايات بفعالية والتحقق منها بانتظام، وعدم التعامل معها كتركيبات مؤقتة يُفترض أنها تعمل بشكل صحيح دون فحص وصيانة دورية.
خاتمة
لقد قدمت هذه المقالة دليلاً شاملاً للمواد التي لا ينبغي قطعها باستخدام قاطع الليزر - تغطي القيود المتعلقة بالسلامة التي تحمي صحة المشغل، واعتبارات حماية المعدات التي تحمي نظام قطع الليزر، وقيود الجودة التي تجعل بعض المواد غير مناسبة بطبيعتها للمعالجة بالليزر، والاحتياطات التي تمكن من التعامل مع المواد الحدية بأمان.
الرسالة الأساسية واضحة: القطع بالليزر تقنية قوية ومتعددة الاستخدامات، لكنها ليست حلاً شاملاً للقطع. فالمواد البلاستيكية المحتوية على PVC والكلور، والبريليوم وسبائكه، ومركبات ألياف الكربون والألياف الزجاجية، والجلود الصناعية والفينيل، ورغوة البوليسترين والبولي بروبيلين، وراتنجات الإيبوكسي والفينول، جميعها تُنتج نواتج تحلل حراري خطرة تُشكل مخاطر صحية جسيمة على المشغلين، وهي مخاطر لا تُسيطر عليها أنظمة شفط الأبخرة القياسية بشكل كافٍ، وفي بعض الحالات، تُسبب أيضًا تلفًا لا يُمكن إصلاحه لآلة القطع بالليزر نفسها. كما تُشكل المعادن والمواد شديدة الانعكاس، والتي تتجاوز قدرة القطع المُصنفة للآلة، مخاطر على حماية المعدات، وتتراوح عواقبها من تلف مُكلف للمكونات البصرية إلى تعطل مولد الليزر. ببساطة، لا تُنتج بعض أنواع السيراميك والزجاج المُقسّى ولوحات الدوائر المطبوعة المُجمّعة جودة قطع مقبولة في ظل ظروف معالجة الليزر، بغض النظر عن تحسين المعايير.
لكل مادة مقيدة، توجد عمليات قطع بديلة آمنة وفعالة، مثل القطع بنفث الماء للمواد الحساسة للحرارة والتي يصعب قطعها، وآلات التوجيه CNC للمنتجات الخشبية والبلاستيكية والمركبة، والقطع بالليزر CO2 للمواد غير المعدنية كالأكريليك والجلد الطبيعي، والقطع بالسكين المتذبذب CNC للمواد المرنة والجلد الصناعي. إن توفر هذه البدائل يعني أن قيود القطع بالليزر لا تُترجم إلى قيود إنتاجية، بل إلى ضرورة اختيار العملية المناسبة للمادة، وهو أساس ممارسات التصنيع عالية الجودة.
إن معرفة ما لا يجب قطعه لا تقل أهمية عن معرفة ما يمكن لمولد الليزر قطعه. فالمشغّلون ومديرو المرافق الذين يطورون ويحافظون على فهم شامل لتوافق المواد، ويستثمرون في ممارسات منهجية لتحديد المواد، ويحافظون على أنظمة سلامة فعّالة، يحققون باستمرار مزيجًا من سلامة المشغل، وطول عمر المعدات، وجودة القطع، مما يجعل عملية القطع بالليزر عملية عالية الإنتاجية وذات قيمة تجارية كبيرة.
احصل على حلول قطع الليزر
يُعدّ فهم المواد غير المتوافقة مع القطع بالليزر، والعمليات البديلة المناسبة لها، نقطة الانطلاق التحليلية لبناء قدرات قطع متكاملة تُغطي جميع متطلبات الإنتاج لديك بأمان وفعالية. ويمكن لشريك المعدات المناسب مساعدتك في اتخاذ هذه القرارات بفضل خبرته التطبيقية وتنوع منتجاته، ما يُمكّنه من اختيار العملية الأمثل لكل مادة في سير عملك.
AccTek Laser هي شركة متخصصة في تصنيع معدات الليزر، ولديها خبرة تزيد عن عقد من الزمان في خدمة العملاء الصناعيين في مجموعة واسعة من القطاعات والمواد. تشمل محفظة منتجاتها آلات قطع ألياف الليزر من 1500 واط إلى 20 كيلو واط وما فوق لقطع المعادن بدقة عالية السرعة؛; ماكينات القطع بالليزر CO2 بالنسبة للمواد غير المعدنية بما في ذلك الأكريليك والجلد الطبيعي والخشب والمطاط والأقمشة حيث يوفر الطول الموجي 10.6 ميكرومتر جودة حافة فائقة؛; جهاز توجيه CNC آلات مناسبة للمنتجات الخشبية بما في ذلك MDF والخشب الرقائقي والبلاستيك الهندسي والألواح المركبة حيث يتجنب القطع الميكانيكي مخاطر التحلل الحراري للمعالجة بالليزر؛; آلات الوسم بالليزر, ماكينات اللحام بالليزر، و ماكينات التنظيف بالليزر تُوسّع هذه الأنظمة نطاق معالجة الليزر لتشمل جميع مراحل عملية التصنيع. جميع الأنظمة مبنية على مولدات ليزر عالية الجودة من علامات تجارية عالمية مرموقة، حاصلة على شهادات المطابقة لمعايير CE و FDA، ومدعومة بإطار خدمة شامل يغطي دورة حياة المنتج بالكامل، بدءًا من استشارات ما قبل البيع، مرورًا بالتركيب والتشغيل الاحترافيين، وصولًا إلى تدريب شامل للمشغلين، وتوفير قطع غيار بأسعار تنافسية، ودعم فني سريع الاستجابة لما بعد البيع. سواءً كان تطبيقك يتطلب مولد ليزر يُحسّن إنتاجية قطع المعادن إلى أقصى حد، أو نظام ثاني أكسيد الكربون الذي يُقدّم جودة فائقة على المواد غير المعدنية، أو جهاز توجيه CNC يتعامل بأمان مع الخشب والمواد المركبة التي لا يُمكن قطعها بالليزر، فإن فريق هندسة التطبيقات لدينا مُجهّز لتقديم الحل الأمثل ودعمه طوال فترة استخدامه.
معلومات الاتصال
- [email protected]
- [email protected]
- +86-19963414011
- رقم 3 المنطقة أ ، المنطقة الصناعية لونجين ، مدينة يوتشنغ ، مقاطعة شاندونغ.
احصل على حلول الليزر