
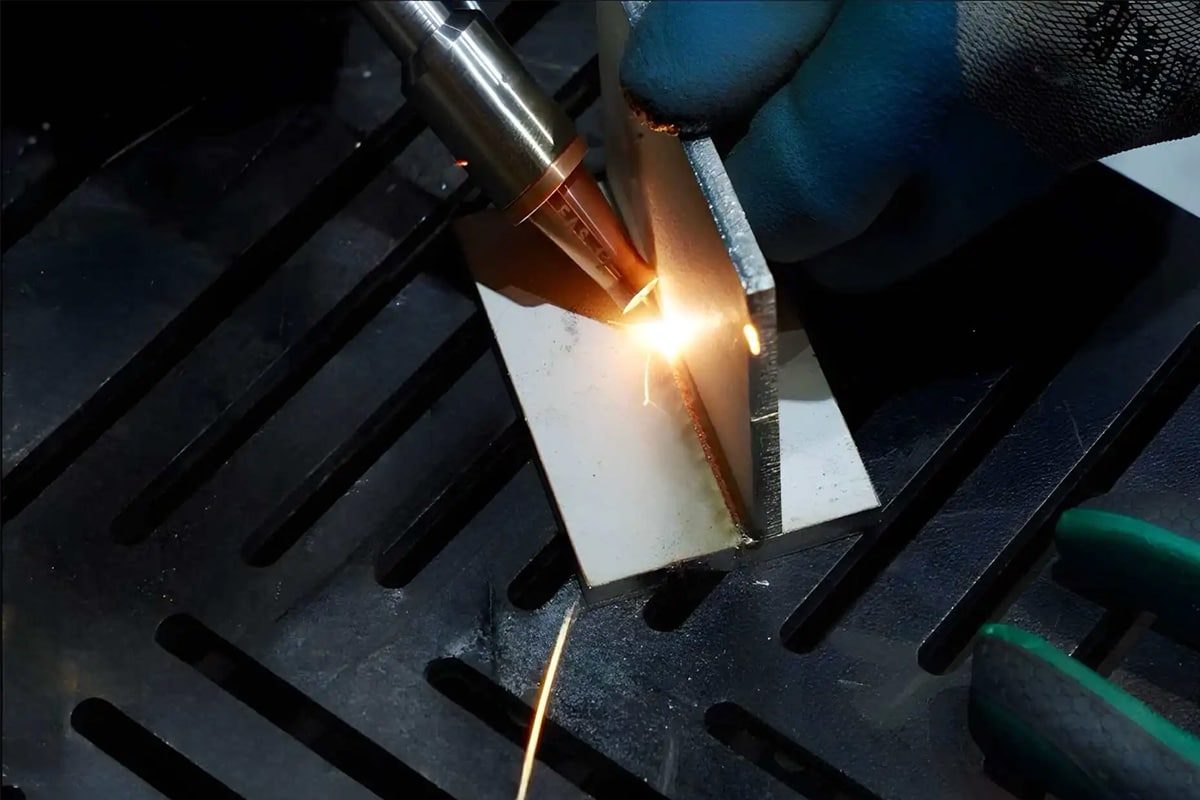
Lézeres hegesztőgép élettartama: Meddig bírják, és hogyan maximalizálhatják az élettartamot
Egy lézerhegesztőgép jelentős tőkebefektetés, és minden olyan vállalkozás számára, amely ilyen beruházást hajt végre, a gép termelékenységének időtartama nem pusztán elméleti kérdés – közvetlenül befolyásolja a beszerzés pénzügyi indokait, a karbantartási költségvetést és a hosszú távú termelési tervezést, amely a berendezés rendelkezésre állásától és a specifikációknak megfelelő teljesítményétől függ. Mégis, amikor a gyártók, a kivitelezők és a berendezésvásárlók azt kérdezik, hogy mennyi ideig maradhat termelékeny egy... lézeres hegesztőgép tartósak lesznek, ritkán kapnak egyértelmű, megalapozott választ. A marketinganyagok “ipari minőségűként” és “tartós használatra tervezettként” írják le a berendezéseket, míg a specifikációk olyan alkatrész-besorolásokat sorolnak fel, amelyek tükrözhetik a valós üzemi körülményeket, de előfordulhat, hogy nem.
Az őszinte válasz az, hogy egy lézerhegesztőgép élettartama nem egyetlen szám – hanem egymásra ható alkatrészek élettartamának rendszere, amelyek mindegyikét különböző fizikai mechanizmusok, eltérő karbantartási követelmények és eltérő meghibásodási módok szabályozzák. A rendszer szívében lévő száloptikás lézergenerátor akár 100 000 órás szivattyúdióda-működésre is alkalmas lehet. A hegesztőfej védőablakát nehéz körülmények között néhány hetente cserélni kell. A hűtőrendszer szivattyúja megfelelő hűtőfolyadék-kezelés mellett öt-nyolc évig is kitarthat. A CNC mozgásrendszer és a mechanikus váz minden más alkatrésznél tovább tarthat. A reális élettartam-tervezés kiindulópontja annak megértése, hogy melyik alrendszer éri el valószínűleg előbb gazdaságilag életképes élettartamának végét – és mi határozza meg ezt a pályát.
Ez két, egymással összefüggő okból fontos. Először is, befolyásolja a vásárlási döntéseket: annak ismerete, hogy a pumpdióda cseréje öt-hét év elteltével jelentős költségtényező lesz, lehetővé teszi a vásárlók számára, hogy ezt a költséget a teljes életciklus költségeinek összehasonlításába vegyék figyelembe, ahelyett, hogy csak a vételárakat vizsgálnák. Másodszor, befolyásolja az üzemeltetési döntéseket: annak ismerete, hogy a hűtőrendszer elhanyagolása egy tízéves lézergenerátor élettartamát négy évre sűrítheti, konkrét, pénzügyileg indokolt érvet teremt a fegyelmezett karbantartás mellett, amelyet az absztrakt minőségi érvek önmagukban gyakran nem tudnak alátámasztani.
Ez a cikk strukturált, gyakorlati útmutatót nyújt a lézerhegesztőgépek élettartamához – megvizsgálja az egyes főbb alrendszerek várható élettartamát, azokat a tényezőket, amelyek a leginkább felgyorsítják vagy lassítják az alkatrészek romlását, azokat a karbantartási és üzemeltetési stratégiákat, amelyek az élettartamot az elméleti maximum felé meghosszabbítják, azokat a figyelmeztető jeleket, amelyek a kialakuló problémákat jelzik, mielőtt azok meghibásodnának, valamint a teljes birtoklási költség keretrendszerét, amely mindezeket a szempontokat megfelelő pénzügyi kontextusba helyezi.
Tartalomjegyzék
Mennyi ideig tart egy lézeres hegesztőgép?
A lézerhegesztőgépek élettartamát egyetlen élettartam-adat helyett a legjobb az alkatrészek élettartamának profiljaként értelmezni – mindegyiknek megvan a saját jellemző időtartama, meghibásodási mechanizmusai és karbantartási függőségei. Ez a szakasz reális elvárásokat határoz meg az egyes főbb alrendszerekre vonatkozóan, és azokat a lézerhegesztőgépek élettartamának összehasonlításában a leggyakrabban lecserélt hagyományos hegesztőberendezésekkel.
Teljes élettartam-elvárások
Egy jól specifikált, karbantartott, a tervezési paraméterein belül üzemeltetett lézerhegesztőgép tíz-húsz évig képes produktívan működni, mielőtt a folyamatos üzemeltetés gazdaságossága a cseréje mellett szólna. Ez a tartomány széles, mivel nagymértékben függ a működési ciklustól, az üzemi környezettől és a karbantartás minőségétől – egy tiszta, hőmérséklet-szabályozott létesítményben napi két műszakban működő gép, fegyelmezett megelőző karbantartással, egészen másképp öregszik, mint egy alkalmi termelést végző gép poros, változó hőmérsékletű környezetben, csak reaktív karbantartással. Tervezési célokból tíz-tizenöt év reális elvárás egy folyamatos, egyműszakos ipari termelésben működő lézerhegesztőgép esetében megfelelő karbantartás mellett, azzal a lehetőséggel, hogy a tizenöt évnél hosszabb élettartam kisebb igénybevételű alkalmazásokban, ahol az üzemórák lassabban halmozódnak fel, meghosszabbítható.
Élettartam kulcsfontosságú összetevőnként
Száloptikai lézergenerátor és szivattyúdiódák
A száloptikás lézergenerátor – a rendszer központi energiaforrása – a legdrágább és műszakilag legösszetettebb alkatrész, amelynek élettartama meghatározza a gép elsődleges gazdasági horizontját. A modern ipari száloptikás lézergenerátorok 100 000 órás szivattyúdióda-üzemidőre vannak méretezve, ezt az értéket gyorsított öregítési tesztek és kiváló minőségű dióda-kialakításokkal szerzett terepi tapasztalatok támasztják alá. Évi 2000 üzemóra – egyműszakos termelés, heti öt nap – esetén ez az érték elméletileg ötven év élettartamot jelent. Évi 6000 óra folyamatos többműszakos üzem esetén ugyanez az érték körülbelül tizenhét évre redukálódik.
A kritikus különbség a névleges érték és az elért élettartam között van. A szivattyúdióda degradációja termikus úton történik – magasabb csatlakozási hőmérsékleteken gyorsabban, alacsonyabbakon pedig lassabb módon zajlik le. Az a lézergenerátor, amelynek hűtőrendszere a dióda üzemi hőmérsékletét a specifikáción belül tartja, megközelíti a névleges élettartamát; az, amely a hűtés elhanyagolása miatt folyamatosan a tervezési hőmérséklete felett működik, olyan dióda degradációt tapasztal, amely jelentősen meghaladja a névleges üzemóra-alapú elvárást. Amikor a szivattyúdiódák élettartamának végéhez közelednek, a kimeneti teljesítmény mérhetően csökken a teljes meghibásodás előtt – jellemzően a 10-20 százalékos teljesítménycsökkenés az első megfigyelhető tünet –, ami egy figyelmeztető ablakot biztosít, amely lehetővé teszi a tervezett cserét a vészhelyzeti javítás helyett.
Optikai alkatrészek
A lézeres hegesztőrendszer optikai alkatrészeinek élettartama széles skálán mozog, a sugárpályában elfoglalt helyzetüktől és a hegesztési környezetnek való kitettségüktől függően. A hegesztőfej kijáratánál található védőablak – az optikai elem, amely a leginkább ki van téve a fröccsenésnek, a fémgőznek és a hegfürdő hősugárzásának – a rendszer legnagyobb frekvenciájú fogyóeszköze, amelyet nagy teljesítményű folyamatos gyártás esetén néhány hetente, kisebb igénybevételű alkalmazásoknál pedig néhány havonta cserélni kell. Csereköltsége alacsony – jellemzően $30 és $100 között van ablakonként –, de állapota jelentősen befolyásolja az optikai rendszer többi részét: a szennyezett, ki nem cserélt ablak lehetővé teszi, hogy az elnyelt lézerenergia felmelegítse és potenciálisan összetörje az ablakot, törmeléket vetítve a felette lévő fókuszáló lencsére.
Az ablak által védett fókuszáló lencsét gyártás közben jellemzően egy-három évente cserélni kell, az $200 és $800 között az optikai specifikációtól függően. A kollimátorlencsét és a nyalábút száloptikájának véglapjait ritkábban cserélik – jól karbantartott rendszerekben jellemzően három-öt évente –, de cseréjük, ha szükséges, precíziós beállítási eljárásokat igényel, amelyeket a gyártó szervizmérnökei végezhetnek el.
Hegesztőfej és fúvóka szerelvény
A hegesztőfej háza és a fúvóka szerelvény kopásnak van kitéve a fröccsenés felhalmozódása, a hőciklusok, valamint a kézi működtetés során a szerelvényekkel és munkadarabokkal való ismételt érintkezés mechanikai igénybevétele miatt. A fúvókák – a leginkább kitett alkatrész – kopóalkatrészek, amelyeket néhány naponta vagy hetente cserélni kell, az adott hegesztési alkalmazásban a fröccsenés intenzitásától függően. Maga a hegesztőfej háza általában három-hét évig tart, mielőtt a felhalmozódott sérülések, a korrózió vagy a kopott menetes csatlakozások miatt cserét igényelnek; az automatizált rendszerekben, ahol a fejet körültekintőbben kezelik, mint a kézi működtetés során, az élettartam általában hosszabb.
Hűtőrendszer
A hűtőrendszer – legyen szó akár integrált vízhűtőről, akár különálló hűtőegységről – olyan élettartam-jellemzőkkel rendelkezik, amelyek elsősorban a karbantartás minőségétől függenek. A zárt hurkú hűtőkörökben lévő vízszivattyúk normál üzemi körülmények között jellemzően öt-nyolc év üzemidőt érnek el, és a hosszú élettartamot nagymértékben befolyásolja a hűtőfolyadék minősége: a szennyezett vagy korrozív hűtőfolyadék drámaian felgyorsítja a szivattyú tömítésének kopását, néha egy-két évre lerövidítve a szivattyú élettartamát. A hőcserélő vagy hűtőkompresszor, tiszta hűtőfolyadékkal karbantartva és rendszeresen tisztítva a kondenzátort, tíz-tizenöt évig vagy tovább is eltarthat. Magát a hűtőfolyadékot hat-tizenkét havonta cserélni kell, hogy megakadályozzuk a biológiai növekedést és a korróziótermékek felhalmozódását, amelyek rontják a hűtési teljesítményt és megtámadják a belső felületeket.
Galvanométer szkenner
A galvanométerrel hajtott, nyalábirányítású pásztázófejekkel felszerelt lézerhegesztő rendszerekben – ami gyakori a billegőhegesztésnél és a távhegesztési konfigurációknál – a galvanométer motorjai és csapágyaik a kialakítástól függően 20 000–50 000 üzemórára névleges kopóalkatrészt képviselnek. A hegesztési alkalmazások igényes dinamikus terhelése – gyors irányváltások, oszcilláló pásztázási minták – nagyobb igénybevételnek teszi ki a galvanométer csapágyait, mint az alacsonyabb sebességű pásztázási alkalmazások, amelyekre egyes szkenner-kialakításokat optimalizáltak. A galvanométer szervizelése vagy cseréje egy időszakos, nagyobb karbantartási esemény, amelyet a hosszú távú költségtervezés során előre kell látni, a csere költsége pedig a szkenner specifikációjától függően $1500 és $5000 között van.
Mozgásrendszer és mechanikai szerkezet
A CNC mozgásrendszer – lineáris vezetők, golyósorsók, szervohajtások és a rendszer összes alkatrészét tartó mechanikus váz – a lézerhegesztőgép legtartósabb eleme. A kiváló minőségű mozgásrendszerekben található golyósorsók és lineáris vezetők több tízezer kilométeres futásteljesítményre vannak méretezve, mielőtt cserére vagy felújításra szorulnának, ami tipikus hegesztési sebességek mellett sok évnyi gyártási üzemidőt jelent. A mechanikus váz, ha megfelelően védve van a korróziótól és a fizikai sérülésektől, húsz évig vagy tovább is szerkezetileg ép maradhat. A gyakorlatban a mozgásrendszer és a váz ritkán okozza a lézerhegesztőgép kivonását a forgalomból – a gazdasági elavulás vagy a lézergenerátor élettartamának vége szinte mindig előbb következik be.
Vezérlőrendszer és elektronika
A vezérlőrendszer – a lézergenerátor tápegysége, a CNC vezérlő, az ember-gép interfész és a kapcsolódó elektronika – szilárdtest komponensekből áll, amelyek meghibásodási aránya alacsony a jól karbantartott, a hőtervezési határértékeiken belül működő rendszerekben. Az egyes komponensek meghibásodásai – leromlott kondenzátorbank, meghibásodott meghajtókártya, elkopott érintőképernyő – a tipikus meghibásodási módok, amelyek mindegyike célzott komponenscserével kezelhető, jóval a teljes rendszercsere költségénél alacsonyabb áron, feltéve, hogy a gyártótól továbbra is elérhetők a cserealkatrészek. A tiszta környezetben stabil hőmérsékleten tartott vezérlőelektronika rutinszerűen tíz-tizenöt évig megbízhatóan működik, mielőtt az alkatrészek öregedése jelentős beruházást tenne szükségessé. A vezérlőelektronika cserealkatrészeinek elérhetősége a gyártó termékéletciklus-kezelésének függvénye – egyes gyártók a modell gyártásának befejezése után tizenöt-húsz évig fenntartják a pótalkatrészek elérhetőségét, míg mások öt-hét éven belül megszüntetik a támogatást. Azoknak a vásárlóknak, akik a berendezést a teljes tíz-tizenöt éves vezérlőrendszer-élettartam alatt kívánják üzemeltetni, a berendezés kiválasztási folyamatának részeként értékelniük kell a gyártó korábbi pótalkatrész-támogatási adatait és a hosszú távú rendelkezésre állás iránti jelenlegi elkötelezettségét.
Hogyan viszonyul a lézerhegesztés a hagyományos hegesztőberendezésekhez a hosszú élettartam tekintetében?
A hagyományos ívhegesztő berendezések – TIG, MIG és plazmahegesztő áramforrások – mechanikailag egyszerűbbek, mint a lézeres hegesztőrendszerek, kevesebb precíziós optikai és elektrooptikai alkatrésszel rendelkeznek, amelyek idővel elhasználódhatnak. Az ívhegesztő áramforrások jól karbantartott állapotban nagyon hosszú, tizenöt-huszonöt éves élettartamot érhetnek el, elsősorban azért, mert fő alkotóelemeik – transzformátor vagy inverter elektronika, gázadagoló rendszerek és huzaladagolók – robusztusak és cserélhetők. Az összehasonlítás azonban eltolódik, ha a teljes tulajdonlási költséget vesszük figyelembe: az ívhegesztés által felhasznált fogyóelektródacsúcsok, béléscsövek, érintkezőcsúcsok és védőgáz folyamatos költségeket jelentenek, amelyeket a lézerhegesztés kiküszöböl, a lézerhegesztés sebessége, torzításszabályozása és automatizálási kompatibilitási előnyei pedig olyan termelékenységi előnyöket biztosítanak, amelyek a gép üzemidő alatt összességében jelentkeznek.
A lézerhegesztőgép élettartama a teljes rendszer esetében tíz-húsz év, az egyes alkatrészek esetében pedig napoktól (védőablakok) évtizedekig (mechanikai szerkezet) is eltarthat. A száloptikás lézergenerátor 100 000 órára névleges üzemidejű pumpdiódái határozzák meg az elsődleges gazdasági élettartam horizontját, de a ténylegesen elért élettartamuk kritikusan függ az üzemi hőmérséklettől, amelyet a hűtőrendszer teljesítménye szabályoz. Ezen alkatrész élettartam-profiljának ismerete lehetővé teszi a reális pénzügyi tervezést és a célzott karbantartási beruházásokat a gép teljes üzemideje alatt.
A lézerhegesztőgép élettartamát befolyásoló tényezők
Az alkatrészek névleges értékei azt mutatják, hogy mi érhető el ideális körülmények között – nem garantált eredményeket jelentenek minden üzemi körülmény között. A gondosan kezelt üzemi és környezeti tényezők halmaza határozza meg, hogy egy lézerhegesztőgép eléri-e a névleges élettartamát, vagy jelentősen elmarad attól. Ez a szakasz azokat a tényezőket azonosítja, amelyek a legnagyobb gyakorlati hatással vannak a hosszú élettartamra.
Lézergenerátor minősége és márkaválasztása
A száloptikás lézergenerátor belső minősége a legfontosabb specifikációs döntés a gép hosszú távú megbízhatóságának meghatározásában. Az olyan gyártók lézergenerátorai, akik saját maguk tervezik és gyártják a pumpdiódákat, erősítőszálakat és rezonátoralkatrészeket – teljes minőségellenőrzést fenntartva az ellátási láncban –, következetesen hosszabb élettartamot és stabilabb teljesítményt nyújtanak az idő múlásával, mint a vásárolt, változó minőségellenőrzéssel rendelkező alkatrészekből épített szerelvények. A főbb minőségi megkülönböztető tényezők közé tartozik a pumpdióda rögzítésének hőtervezése – a hő hatékony eltávolítása a diódaátmenetekből működés közben –, a száloptikás toldások és a végfelület-előkészítés minősége, valamint a lézergenerátor belső védelmi áramkörének kifinomultsága, beleértve a túlmelegedés miatti leállítást, a visszaverődés elleni védelmet és a kimeneti teljesítmény figyelését. Ezek a tervezési elemek a vásárláskor nagyrészt láthatatlanok, de dominálnak a gép megbízhatóságában és üzem közbeni élettartamában.
Kitöltési ciklus és működési intenzitás
Az alkatrészek üzemi feszültségének felhalmozódásának sebessége egyenesen arányos a gép kitöltési tényezőjével – az időtartam azon részével, amelyet jelentős teljesítményen hegeszt. Egy napi négy órán át használt lézeres hegesztőgép feleakkora sebességgel halmoz fel üzemi feszültséget, mint egy napi nyolc órán át használt gép. Az egyszerű időn túl a csúcsteljesítmény is számít: egy névleges teljesítményének 90-100 százalékán rendszeresen üzemeltetett lézergenerátor óránként nagyobb hőterhelésnek van kitéve, mint egy 60-70 százalékon üzemeltetett, még akkor is, ha mindkettő a specifikáción belül van. A tipikus üzemi teljesítmény és a névleges maximum közötti mozgástér meghagyása növeli az alkatrészek élettartamát azáltal, hogy csökkenti a szivattyúdiódák és az optikai alkatrészek hőciklus-amplitúdóját minden gyártási ciklus során.
Környezeti környezet
A lézerhegesztőgép működési környezete minden alrendszerre egyszerre hatással van. A környezeti hőmérséklet a legfontosabb változó: az elektronika, az optikai alkatrészek és a hűtőrendszer mind akkor teljesít a legjobban és a leglassabban, ha a környezeti hőmérséklet stabil és a gyártó által megadott tartományon belül van – jellemzően 15-35°C. A magas páratartalom elősegíti a fém alkatrészek korrózióját és csökkenti az elektronikus áramkörök szigetelési ellenállását; a hideg optikai alkatrészeken vagy az elektronikán nedves környezetben történő leállítás után képződő páralecsapódás azonnali károsodást okozhat. A levegőben szálló por és fémes részecskék – amelyek gyakoriak a gyártási környezetben – szennyezik az optikai felületeket, eltömítik a hűtőventilátorokat, és felgyorsítják a mechanikus vezetők kopását, ha nem szabályozzák őket. A környezeti levegőben lévő korrozív gázok és kémiai gőzök olyan sebességgel támadják meg az optikai bevonatokat és a fémfelületeket, ami jelentősen lerövidíti az alkatrészek élettartamát.
Hűtőrendszer-kezelés
Kevés működési tényező befolyásolja jobban a lézergenerátor élettartamát, mint a hűtőrendszer kezelése. A kapcsolat közvetlen és számszerűsíthető: a szivattyúdióda degradációja az Arrhenius-kinetikát követi, ami azt jelenti, hogy a degradációs sebesség nagyjából megduplázódik minden 10°C-os csatlakozási hőmérséklet-emelkedés esetén a tervezési ponthoz képest. Egy lézergenerátor, amelynek hűtőfolyadék-hőmérséklete 15°C-kal eltér az optimális alapértékétől egy elszennyeződött hőcserélő vagy elromlott hűtőkompresszor miatt, a szivattyúdióda öregedése körülbelül háromszoros sebességgel történik, mint egy megfelelően hűtött rendszer esetében, így a tizenöt éves várható élettartam nagyjából öt évre csökken. A hűtőfolyadék tisztaságának fenntartása, a hűtőfolyadék ajánlott időközönkénti cseréje, a hőleadó felületek tisztán tartása és a hűtőfolyadék hőmérsékletének a megállapított alapértékekhez viszonyított ellenőrzése ezért a legjobban megtérülő karbantartási beruházások közé tartozik.
A karbantartási gyakorlatok minősége
A lézerhegesztőgép elméleti és ténylegesen elért élettartama közötti eltérést leggyakrabban a karbantartás minősége magyarázza. Azok a berendezések, amelyek következetes, helyesen végrehajtott megelőző karbantartásban részesülnek – a gyártó optikai ellenőrzési és csere ütemtervének, a hűtőrendszer szervizelésének, a mechanikus kenésnek és a lézergenerátor állapotfelmérésének megfelelően –, megbízhatóan elérik az alkatrészek névleges specifikációihoz közeli élettartamát. A reaktívan karbantartott berendezések – amelyekre csak akkor figyelnek, ha valami meghibásodik, vagy a teljesítmény láthatóan romlik – következetesen nem teljesítenek megfelelően, mivel a korán észlelt és olcsón korrigált romlás olyan pontig fajulhat, hogy járulékos károsodást okoz a szomszédos alkatrészekben, így egy $100 védőablak-csere $600 fókuszáló lencse-csereként működik.
Kezelői készségek és kezelés
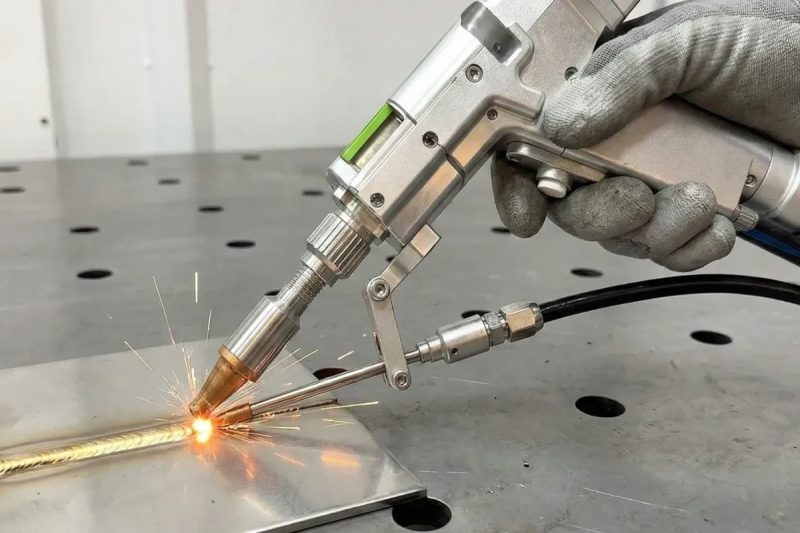
A kézi működtetést igénylő rendszerekben – különösen a kézi lézerhegesztő pisztolyokban – a kezelő szakértelme és gondossága közvetlen hatással van az alkatrészek élettartamára, amely vetekszik az ütemezett karbantartás hatásával. A lézergenerátort a hegesztőfejjel összekötő száloptikai kábel kritikus és drága alkatrész, amelynek élettartama rendkívül érzékeny a kezelésre: a minimálisan megadott sugárnál nagyobb ismételt hajlítás mikroszkopikus repedéseket okoz a száloptikai burkolatban, amelyek idővel felhalmozódnak, végül a nyaláb minőségének romlásához és a szál cseréjéhez vezetnek az $1000-től $4000-ig. A kábel megfelelő elvezetése, feltekerése és tárolása minden műszak után – amelyek másodpercek alatt megtörténnek, de tudatos hozzászokást igényelnek – két-három évről öt-nyolc évre vagy többre növelhetik a száloptikai kábel élettartamát. Hasonlóképpen, az a gyakorlat, hogy a hegesztőfejet hagyjuk lehűlni, mielőtt kemény felületre helyeznénk, ahelyett, hogy gondatlanul leejtenénk vagy beállítanánk, megakadályozza a fókuszáló optikai foglalat ütés okozta károsodását, ami a kézi rendszerekben az optikai alkatrészek idő előtti meghibásodásának gyakori oka. Ezen apró szokások felhalmozódása – melyeket egy jól képzett kezelő éveken át következetesen gyakorol a napi használat során – olyan karbantartási hozzájárulást jelent, amely az élettartamra gyakorolt hatását tekintve vetekszik a hivatalos ütemezett karbantartási tevékenységek hozzájárulásával. Azok a létesítmények, amelyek befektetnek a kezelők képzésébe és kiépítik a berendezések gondozásának kultúráját, következetesen hosszabb gépélettartamot érnek el, mint azok, amelyek a berendezések kezelését másodlagos fontosságúnak tekintik.
Anyag- és alkalmazási igények
A hegesztendő anyagok és az alkalmazás sajátosságai változó hő- és optikai igénybevételt generálnak a lézerhegesztő rendszeren. A nagy fényvisszaverődésű fémek – réz, alumínium és sárgaréz – hegesztése visszaverődési eseményeket generál, amelyek során a lézerteljesítmény jelentős része a munkadarab felületéről az optikai rendszeren keresztül visszaverődik a lézergenerátor felé. Megfelelő visszaverődés elleni védelem nélkül ezek az események károsíthatják a kimeneti szálat, a leválasztót és súlyos esetekben a lézergenerátor erősítő közegét. A megfelelően méretezett visszaverődés elleni védelmi rendszerek kezelik ezt a kockázatot, de az ilyen anyagokat alkalmazó alkalmazások megkövetelik, hogy a védelmi rendszerek megfelelően legyenek specifikálva és működőképesek legyenek. Az erős fröccsenést generáló alkalmazások – például a horganyzott acél nagy teljesítményű hegesztése – megkövetelik a feszültségvédő ablakok cseréjét, és gyakoribb optikai karbantartást igényelnek, mint a tisztább hegesztési alkalmazások.
Firmware és szoftverkezelés
A modern lézerhegesztőgépek kifinomult vezérlő firmware-t tartalmaznak, amely szabályozza a lézergenerátor működését, a biztonsági reteszelés kezelését és a folyamatparaméterek végrehajtását. Az elavult firmware olyan hibákat tartalmazhat, amelyek szükségtelen terhelést jelentenek a lézergenerátor számára – például szuboptimális teljesítménynövelési profilok, amelyek növelik a hőciklust, vagy lehetővé teszik, hogy a biztonsági funkciók a tervezett teljesítményszint alatt működjenek. A gyártó firmware-frissítéseinek ütemterv szerinti alkalmazása, a dokumentált frissítési eljárás betartásával biztosítja, hogy a gép a gyártása óta szerzett terepi tapasztalatok alapján kidolgozott fejlesztések előnyeit élvezhesse. Ugyanilyen fontos a vezérlőrendszer szoftverlicenceinek és dokumentációjának karbantartása, amelyek lehetővé teszik a műszaki támogatás elérését – egy elavult, nem támogatott szoftvert futtató gépet nehezebb és drágább diagnosztizálni, ha problémák merülnek fel.
A lézerhegesztőgép élettartamát a gép tulajdonosa által közvetlenül befolyásolható tényezők hierarchiája határozza meg: a lézergenerátor minősége és márkája a kiválasztáskor, a bekapcsolási ciklus és a működési intenzitás a napi termelésben, a környezeti környezet kezelése, a hűtőrendszer karbantartásának minősége, az általános karbantartási gyakorlat következetessége, a kezelő szakértelme és kezelési gondossága, az alkalmazásspecifikus igénykezelés és a firmware frissítése. Ezen tényezők mindegyike szabályozható – egyiket sem határozzák meg külső erők a létesítmény vezetésén kívül. A mindegyikre fordított szisztematikus figyelem együttesen határozza meg, hogy a gép eléri-e a tervezett élettartamát, vagy jelentősen elmarad attól.
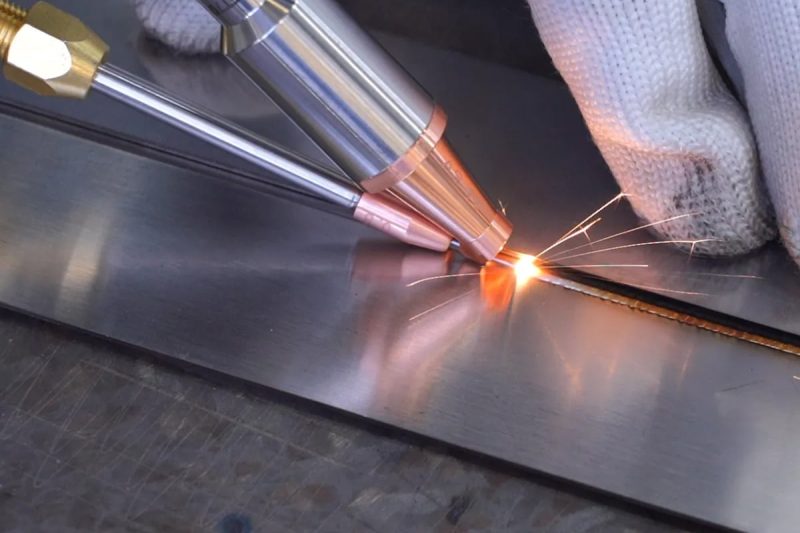
Hogyan lehet meghosszabbítani a lézeres hegesztőgép élettartamát?
Az élettartamot befolyásoló tényezők megértése csak akkor hasznos, ha azokat konkrét, következetes működési gyakorlatokká alakítjuk át. Ez a szakasz gyakorlatias útmutatást nyújt a legfontosabb élettartam-hosszabbító elemek köré szervezve: strukturált megelőző karbantartás, optikai rendszervédelem, hűtőrendszer-kezelés, környezetszabályozás, üzemeltetői gyakorlatok, szoftverfrissítés és beszállítói partnerség.
Strukturált megelőző karbantartási program megvalósítása
Egy írásos, ütemezett megelőző karbantartási program – egyértelmű feladatkiosztásokkal, dokumentált teljesítési nyilvántartásokkal és a halasztott tételek elszámoltathatóságával – az élettartam-gazdálkodás alapja. Struktúra nélkül a karbantartást hajlamos kiszorítani a termelési nyomás, amíg egy meghibásodás elkerülhetetlenné nem teszi.
- A napi ellenőrzés nem tarthat tovább tíz percnél, és a leggyakoribb kockázatú elemekre kell kiterjednie: a védőablak vizuális ellenőrzése szennyeződés vagy fröccsenés szempontjából (cserélje ki, ha látható sérülés tapasztalható), a füstelszívó rendszer normál légáramlással történő működésének ellenőrzése, valamint a hűtőrendszer hőmérséklet-kijelzőjének rövid összehasonlítása a várt alapérték-tartománnyal. Ezek a napi ellenőrzések minimális időt igényelnek, de megakadályozzák a sérült védőablakkal vagy a nem megfelelő hűtéssel történő működésből eredő súlyos károkat.
- A heti és havi feladatok a hosszabb ciklusok során elhasználódó alkatrészeket célozzák: a hegesztőfej külső részének és a fúvókának tisztítása a hőt csapdába ejthető és a fúvóka kopását felgyorsító fröccsenések megelőzése érdekében, a száloptikás kábel teljes hosszában történő ellenőrzése a megtörtség vagy kopás jelei szempontjából, a hűtőfolyadék vezetőképességének mérése a szennyeződés monitorozása érdekében, valamint a gép naplózott paraméteradatainak áttekintése a kimeneti teljesítmény, a hőmérséklet vagy a hibagyakoriság trendjeinek azonosítása érdekében, amelyek kialakulóban lévő problémákra utalnak.
- Az éves professzionális szervizelés – amelyet gyártó által képzett mérnökök végeznek kalibrált diagnosztikai berendezések segítségével – átfogó értékelést nyújt, amelyet a házon belüli karbantartás nem tud teljes mértékben reprodukálni: a nyalábminőség mérése az eredeti gyári specifikációhoz képest, a belső optikai elemek professzionális tisztítása és ellenőrzése, a hűtőrendszer teljesítményének ellenőrzése, a mechanikai illesztés ellenőrzése, valamint egy dokumentált általános állapotfelmérés, amely alapot nyújt a közelgő alkatrészcserék megtervezéséhez. Az éves szervizlátogatás hivatalos nyilvántartást is készít a gép állapotáról az üzemi élettartamának egy adott pontján – ez a nyilvántartás értékes a garanciakezelés, a viszonteladási érték felmérése és a nagyobb alkatrészcserék belső pénzügyi tervezése szempontjából. Azok a létesítmények, amelyek kihagyják az éves professzionális szervizelést, gyakran egy nagyobb meghibásodáskor rájönnek, hogy nem tudják pontosan megbecsülni a többi alkatrész fennmaradó élettartamát, ami a tervezett, jellemzően drágább és zavaróbb cseredöntések helyett reaktív cserére kényszeríti a rendszert.
Az optikai rendszer védelme
Az optikai rendszer a lézerhegesztőgép teljesítmény szempontjából legkritikusabb és karbantartás szempontjából legérzékenyebb része. Védelme következetes napi ellenőrzést igényel, nem pedig időszakos nagyobb beavatkozásokat. A védőablakot minden gyártási munkamenet előtt ellenőrizni kell, és a szennyeződés vagy sérülés első jelére ki kell cserélni – nem szabad elhalasztani, amíg a teljesítmény észrevehetően romlik. Az ablakcsere megfelelő időközön túli elhalasztása a fókuszáló lencse hőkárosodását, az $50 ablakcsere $500 lencsecserévé alakítását, valamint a szervizbeavatkozás miatti állásidőt kockáztatja.
A száloptikai kábelt a tervezett útvonal mentén kell vezetni, figyelembe véve az összes hajlítási sugarat, és az összes tartókonzolt és kábelvezetőt a helyén kell tartani. Az a kábel, amely éles széleknek dől, szorosan feltekeredik a padlón, vagy más berendezések összenyomják, hajlítás okozta szálkárosodást okozhat, amely nem feltétlenül látható azonnal, de hónapokig tartó folyamatos használat során fokozatosan rontja a nyaláb minőségét.
A hűtőrendszer teljesítményének kezelése
A hűtőrendszer-kezelés az a karbantartási terület, amely a legnagyobb hatással van a lézergenerátor élettartamára. A három legfontosabb intézkedés a hűtőfolyadék hőmérsékletének monitorozása egy dokumentált alapértékhez képest a hőelvezetés romlásának korai észlelése érdekében, a hűtőfolyadék elektromos vezetőképességének havi mérése, az ioncserélő patronok cseréje, amikor a vezetőképesség megközelíti a megadott maximumot, valamint a hűtőfolyadék teljes leeresztése és újratöltése a gyártó által ajánlott időközönként – jellemzően hat-tizenkét havonta. Hűtővel felszerelt rendszerek esetén a kondenzátor tekercsének negyedéves tisztítása normál környezetben, és gyakrabban poros környezetben fenntartja a hőelvezetési kapacitást a megfelelő beállított értéken. A kondenzátor porral való elszennyeződése látható jelzés nélkül csökkenti a hűtőkapacitást – az egyetlen figyelmeztetés a hűtőfolyadék hőmérsékletének fokozatos emelkedése, amely – ha nem figyelik – észrevétlenül lerövidíti a lézergenerátor élettartamát.
A munkakörnyezet ellenőrzése
A gép telepítése előtt vagy alatt végrehajtott környezetvédelmi fejlesztések a gép teljes üzemideje alatt megtérülnek. A lézerhegesztőgép közvetlen hőforrásoktól, vegyi gőzöktől és nehéz részecskéktől távol történő elhelyezése – vagy olyan lokalizált burkolatok és szellőztetőrendszerek beépítése, amelyek csökkentik a gép ezen stresszoroknak való kitettségét – egyidejűleg csökkenti az optikai, elektronikus és mechanikus rendszerek degradációs sebességét. Azokban a létesítményekben, ahol a környezeti hőmérséklet évszakok között jelentősen változik, a gép telepítési területének szellőztetése vagy hűtése a megadott üzemi hőmérsékleti tartományon belül maradáshoz megakadályozza a nyári túlmelegedést, amely felgyorsítja az elektronikus és optikai alkatrészek öregedését.
Kezelői képzés és biztonságos üzemeltetési gyakorlatok
A lézerhegesztésben a kezelők képzésének megtérülése a gép élettartama alatt folyamatosan jelentkezik az alkatrészkárosodás csökkenésével, a kialakuló problémák gyorsabb felismerésével és a gép képességeinek a tervezési paramétereken belüli hatékonyabb kihasználásával. A képzésnek ki kell terjednie a lézerhegesztési folyamat fizikai alapelveire – nem csak a gombnyomásos sorozatokra –, hogy a kezelők felismerhessék, ha a folyamat rendellenesen viselkedik, és megérthessék az okát. Kifejezetten ki kell térnie a száloptikás kábelt védő kezelési gyakorlatokra, a nagy fényvisszaverődésű anyagok hegesztésének biztonságos megközelítésére, amely tiszteletben tartja a visszaverődés kockázatát, valamint a paraméter-anomáliák azonnali jelentésének fontosságára, ahelyett, hogy azokat a beállítások olyan módosításával kompenzálnák, amelyek elfedik a mögöttes problémákat.
Szoftverek és firmware naprakészen tartása
A gépgyártótól elérhető firmware- és szoftverfrissítések ellenőrzésének rutinszerű kialakítása – legalább évente, valamint minden nagyobb frissítési értesítést követően –, valamint ezen frissítések dokumentált eljárás szerinti alkalmazása biztosítja, hogy a gép vezérlőintelligenciája tükrözze a gyártó optimális működéssel és védelemmel kapcsolatos jelenlegi ismereteit. Az aktuális firmware-verzió és a frissítési előzmények nyilvántartása támogatja a garanciális igények benyújtását, és hatékonyabb műszaki támogatási interakciókat tesz lehetővé problémák esetén.
A megfelelő beszállító kiválasztása hosszú távú támogatáshoz
A vásárláskor kialakított beszállítói kapcsolatnak a gép teljes élettartamára kiterjedő következményei vannak. Egy beszállító, aki alkatrészkészletet tart fenn az általa eladott modellekhez, távoli diagnosztikai támogatást nyújt telefonon vagy internetkapcsolaton keresztül, ütemezett megelőző karbantartási szervizlátogatásokat kínál, és előre értesíti az ügyfeleket, amikor az alkatrészek gyártása a végéhez közeledik – lehetővé téve az utolsó vásárlási döntést, mielőtt az alkatrészek beszerezhetetlenné válnának –, lehetővé teszi a gép tulajdonosa számára, hogy fenntartsa a magas teljesítményt, és hatékonyan kezelje a problémákat a gép teljes élettartama alatt. Ezen támogatási tulajdonságok értékelésének – a meglévő ügyfelekkel folytatott beszélgetések és a beszállító közzétett támogatási kötelezettségvállalásainak áttekintése révén – a berendezés kiválasztásának hivatalos részének kell lennie, nem pedig utólagos megfontolásnak, amelyet csak a probléma felmerülése után kell megfontolni.
A lézerhegesztőgép élettartamának maximalizálása hat egymással összefüggő gyakorlat következetes végrehajtását igényli: strukturált megelőző karbantartás egyértelmű ütemtervvel és elszámoltathatósággal, proaktív optikai rendszervédelem, amely a védőablakok fegyelmezésére és a száloptikai kábelek karbantartására összpontosít, hűtőrendszer-kezelés, amely fenntartja a hűtőfolyadék minőségét és hőmérsékletét, környezeti környezet szabályozása, amely korlátozza a gépet érő stresszorokat, kezelői képzés, amely valódi folyamatismeretet épít ki, és szoftverfrissítés, amely naprakészen tartja a gép védelmi intelligenciáját. Ezek a gyakorlatok hatásukban összeadódnak – mindegyik erősíti a másikat –, és együttesen évekkel növelhetik a gép produktív élettartamát a reaktív, eseti karbantartási megközelítésekhez képest.
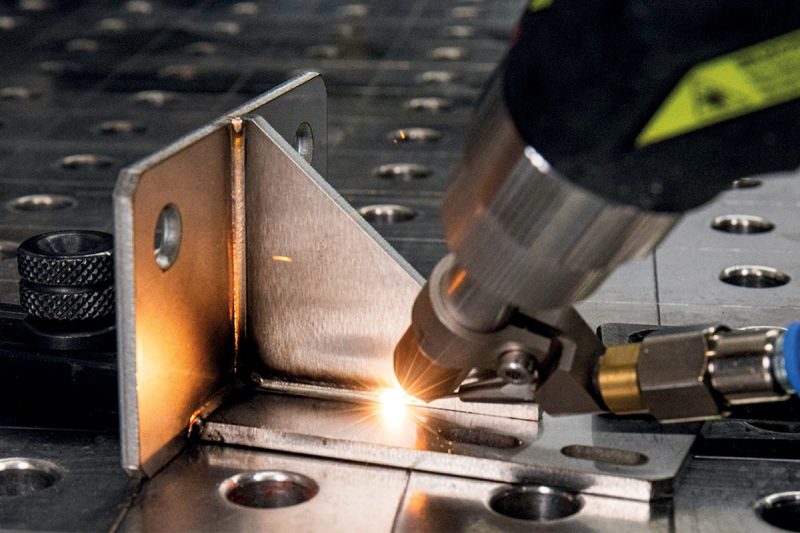
Figyelmeztető jelek, amelyek arra utalnak, hogy a gépednek figyelmet kell fordítania
Még a szorgalmas megelőző karbantartás mellett is a lézerhegesztőgépek olyan problémákat okozhatnak, amelyek beavatkozást igényelnek. Ezen helyzetek hatékony kezelésének – és annak megakadályozásának, hogy a kisebb problémák súlyosbodjanak – kulcsa a kialakulóban lévő problémára utaló korai figyelmeztető jelek felismerése. Ugyanakkor a kezelés továbbra is olcsó.
Csökkenő hegesztési minőség
A hegesztési varrat minőségének fokozatos vagy hirtelen romlása – csökkent behatolási mélység, megnövekedett porozitás, egyenetlen varratgeometria, túlzott fröcskölés vagy hiányos olvadás a varratszéleken – a gyakorlatban a legfontosabb figyelmeztető jel, mivel közvetlenül befolyásolja a termelési teljesítményt. A kiváltó ok lehet a lézergenerátornál (a kimenő teljesítmény csökkenése az öregedő szivattyúdiódák miatt), az optikai rendszerben (leromlott védőablak vagy szennyezett fókuszáló lencse, ami fókuszpozíció-eltolódást okoz), vagy a segédgázrendszerben (elégtelen áramlás, ami rossz plazmaelnyomást vagy a hegfürdő légköri szennyeződését okozza). A szisztematikus diagnózis – a leginkább hozzáférhető és leggyakrabban érintett alkatrésztől kezdve – hatékonyabb, mint a széleskörű paraméterbeállítások, amelyek elfedik az alapvető okot, és új problémákat okozhatnak.
Túlmelegedés és hőkimaradások
Egy hővédő leállást kezdeményező lézergenerátor vagy vezérlőrendszer – amely automatikusan kikapcsolja az áramellátást a hő okozta károk megelőzése érdekében – egyértelműen jelzi, hogy a hőkezelése nem megfelelő a jelenlegi üzemi körülményekhez. Ez a tünet a hűtőrendszer azonnali vizsgálatát igényli: a hűtőfolyadék hőmérsékletének összehasonlítását az alapértékkel, a hűtőfolyadék áramlási sebességének ellenőrzését, a hőcserélő vagy a kondenzátor szennyeződésének ellenőrzését, és a hűtőventilátorok megfelelő működésének megerősítését. Az ismételt hőleállásokon keresztüli működés, amely során a rendszert hagyják lehűlni, majd újraindítják – a hőkezelési hiba kivizsgálása és megoldása helyett – fokozatosan károsítja a lézergenerátor szivattyúdiódáit, és érvénytelenítheti a gyártó garanciáját.
Szokatlan zajok vagy rezgések
Az új vagy a gép alapállapotától eltérő hangok vagy rezgések – a hűtőszivattyúk szokatlan vinnyogása, a galvanométer szkenner rezgése, a mechanikus alkatrészek zörgése vagy a hűtőkompresszor szabálytalan hangjai – a még kezelhető stádiumban lévő mechanikai kopás korai jelei. Ezen tünetek kezdeti kivizsgálása és kezelése – csapágyak kenése, laza csatlakozások meghúzása, kopott szivattyúalkatrészek cseréje – sokkal kevésbé zavaró és költséges, mint megvárni, amíg a kopott alkatrész gyártás közben meghibásodik.
Inkonzisztens kimeneti teljesítmény
A lézergenerátor kimeneti teljesítményének változékonysága – amely állandó beállításoknál inkonzisztens hegesztési mélységként vagy szélességként észlelhető, vagy közvetlen teljesítménymérővel is megerősíthető – vagy a szivattyúdióda előrehaladott degradációját, a hűtési problémák miatti hőinstabilitást, vagy a tápegység vagy a vezérlő áramkör elektronikus instabilitását jelzi. Ez a tünet azonnali műszaki felmérést igényel: ha a szivattyúdiódák élettartamuk végéhez közelednek, a csere megtervezése és költségvetés-tervezése rendezett módon válik lehetővé; ha az instabilitásnak közvetlenebb oka van, például egy meghibásodó elektronikus alkatrész, az időben történő csere megakadályozza a teljes rendszerkiesést a gyártás során. A figyelmen kívül hagyott és a teljesítmény-alapjel növelésével kompenzált teljesítményinstabilitás – egy gyakori kezelői reakció – felgyorsítja a szivattyúdióda kopását, miközben elfedi az alapvető problémát, és a megfelelő időben tervezett cserét vészhelyzeti meghibásodássá alakítja, amely figyelmeztetés nélkül és maximális termelési zavarral jár.
Növekvő javítási gyakoriság és költség
A karbantartási beavatkozások és javítási költségek növekedésének mintázata – gyakoribb optikai cserék, ismétlődő hűtőrendszeri problémák, több vezérlőrendszer-hiba egyetlen termelési negyedéven belül – mennyiségi jelzés arra, hogy a gép életkorral összefüggő romlást halmoz fel több alrendszerben. Amikor az éves karbantartási és javítási költségek megközelítik a gép jelenlegi csereköltségének 30-40 százalékát, komoly elemzést érdemel a meglévő gépbe történő folyamatos befektetés és az új berendezéssel – teljes garanciával, jelenlegi technológiával és élettartamuk elején járó alkatrészekkel – történő csere gazdasági összehasonlítása.
A lézerhegesztőgépek beavatkozását igénylő öt fő figyelmeztető jel – a romló hegesztési minőség, a hővédelem leállásai, a szokatlan hangok vagy rezgések, az inkonzisztens kimeneti teljesítmény és a növekvő javítási költségek – mindegyike egyértelmű és cselekvésre ösztönző jelzés, ha időben felismerik őket. Az olyan karbantartási kultúra, amely ezeket a jelzéseket értékes információként, nem pedig megoldandó kellemetlenségekként kezeli, a problémákat a legkorábbi és legolcsóbb szakaszban oldja meg, fenntartva mind a termelési teljesítményt, mind a berendezések élettartamát.
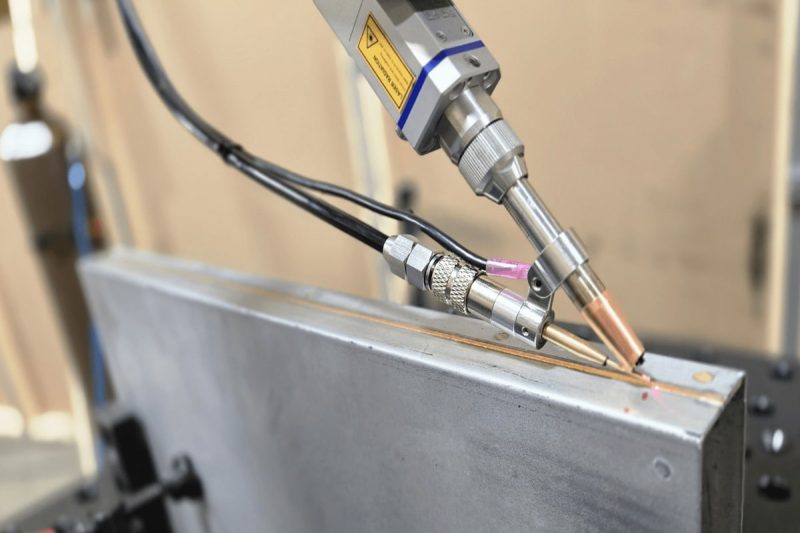
Teljes birtoklási költség a gép élettartama alatt
Egy lézerhegesztőgép befektetésének pusztán a vételár alapján történő értékelése szisztematikusan alábecsüli a valódi gazdasági vonatkozásait. A teljes várható élettartamra kiterjedő teljes tulajdonlási költség (TCO) elemzése teljes pénzügyi képet ad, amelyet a racionális befektetési döntések megkövetelnek.
A teljes birtoklási költség (TCO) magában foglalja a kezdeti vételárat és a telepítési költségeket, valamint a gép élettartama alatt felhalmozódó összes üzemeltetési költséget. A főbb folyamatos költségkategóriák a következők: elektromos energiafogyasztás (egy száloptikai lézeres hegesztőrendszer, amely aktív termelésben 10-20 kW teljesítményt vesz fel $0,10 - $0,15 kWh ipari villamosenergia-árak mellett, csak energiában évi $2000 - $5000 forintba kerülhet); optikai fogyóeszközök, amelyeket elsősorban a védőablakok uralnak, évi $500 - $2000 forintba kerülve termelési használatban; hűtőrendszer-karbantartó anyagok, beleértve a hűtőfolyadékot, az ioncserélő patronokat és a hűtőberendezés időszakos szervizelését évi $500 - $1500 forintba kerülve; a megelőző karbantartási tevékenységek munkadíja heti két-négy órában; valamint a főbb alkatrészcseréket, beleértve a szivattyúdióda modulokat az öt-hét éves ciklusidőnél ($3000 - $12000, a lézergenerátor teljesítményétől függően), valamint a galvanométer szkenner szervizelését vagy cseréjét ($2000 - $5000) szükség szerint.
Egy középkategóriás, 2000 W-os száloptikás lézeres hegesztőgép reális tízéves teljes birtoklási költsége (TCO), amelyet $25 000 és $40 000 közötti áron vásároltak – az összes üzemeltetési költséget figyelembe véve – jellemzően $65 000 és $120 000 közötti tartományba esik. A leváltott ívhegesztő berendezéshez képest a magasabb tőkeköltséget jellemzően ellensúlyozza a gyorsabb hegesztési sebességből adódó munkaerő-megtakarítás, a kisebb torzulás miatti csökkentett hegesztés utáni megmunkálás, valamint a fogyóelektróda és a védőgáz költségeinek megszűnése, amelyek a MIG és TIG hegesztés során egy évtizedes gyártás során jelentősen felhalmozódnak.
A teljes tulajdonlási költség elemzése következetesen azt mutatja, hogy a lézerhegesztőgépek kedvező hosszú távú gazdaságosságot biztosítanak olyan termelési környezetekben, ahol a sebesség, a minőség és az automatizálás előnyeit teljes mértékben kihasználják. A gép élettartama a kritikus változó: minden további produktív üzemév egy újabb év üzemeltetési költségmegtakarítást eredményez az alternatívához képest, így a karbantartási beruházás, amely meghosszabbítja az élettartamot, az egyik legnagyobb megtérülésű pénzügyi döntés a lézerhegesztő létesítményvezetők számára.
Következtetés
Ez a cikk átfogó útmutatót nyújtott a lézerhegesztőgépek élettartamához – kitérve az egyes főbb alkatrészek reális élettartam-elvárásaira, az elvárások elérését leginkább meghatározó tényezőkre, az élettartamot maximalizáló konkrét karbantartási és üzemeltetési stratégiákra, az azonnali figyelmet igénylő figyelmeztető jelekre, valamint a teljes tulajdonlási költség keretrendszerére, amely mindezeket a szempontokat megfelelő pénzügyi kontextusba helyezi.
A minden szakaszon átívelő központi felismerés, hogy a lézerhegesztőgép élettartama nem egy rögzített műszaki előírás – hanem egy olyan eredmény, amelyet a kiválasztott berendezés minősége, a működési körülmények és a teljes élettartama alatt kapott karbantartás következetessége alakít. Egy 100 000 órás szivattyúdióda-élettartamra névleges száloptikai lézergenerátor megközelítheti ezt az értéket egy jól karbantartott gépben, vagy elérheti az élettartama végét 25 000 órában, ha a hűtőrendszer elhanyagolása miatt krónikus hőterhelésnek van kitéve. Ezen eredmények közötti különbség – amelyet a további produktív szolgálat éveiben és a megspórolt csereköltségekben tízezrek dollárjában mérnek – teljes mértékben a létesítményvezető ellenőrzése alatt áll.
A megvalósított élettartamot leginkább befolyásoló tényezők – a lézergenerátor minősége és márkája a kiválasztáskor, a hűtőrendszer-kezelés minősége a működés során, az optikai rendszer védelmének fegyelme, a környezeti környezet szabályozása, a kezelői készségek és kezelési gyakorlatok, valamint a szoftver naprakészsége – mind kezelhetők tudatos döntésekkel és következetes szokásokkal. A megelőző karbantartási program, amely ezen tényezők nagy részét figyelembe veszi, heti szerény időbefektetést igényel, de a gép évek, évtizedek alatt kamatos megtérülést biztosít.
A kialakulóban lévő problémák figyelmeztető jelei – a romló hegesztési minőség, a hő okozta leállások, a szokatlan hangok, az energiaellátás inkonzisztenciája és a növekvő javítási költségek – lehetőséget adnak az időben történő, alacsony költségű beavatkozásra, ha felismerik és azonnal reagálnak rájuk. Az a létesítményi kultúra, amely ezeket a jelzéseket cselekvésre ösztönző információként, és nem működési zavarokként kezeli, következetesen jobb berendezés-élettartamot és alacsonyabb teljes üzemeltetési költségeket ér el, mint az, amely csak a teljes meghibásodásokra reagál.
A lézerhegesztőgép beszerzését mérlegelő vállalkozások számára ez a cikk reális keretet biztosít a befektetés által képviselt teljes pénzügyi kötelezettségvállaláshoz – nem csak a vételárhoz, hanem az üzemeltetési költségekhez, a karbantartási igényekhez és az esetleges főbb alkatrészcserékhez is, amelyek együttesen határozzák meg, hogy a befektetés megtérül-e a várt módon. A lézerhegesztőberendezéseket már üzemeltető létesítmények számára pedig gyakorlati útmutatót nyújt a befektetés maximális produktív élettartamának kiaknázásához fegyelmezett karbantartás és megalapozott üzemeltetési irányítás révén.
Lézeres hegesztési megoldás igénybevétele
A megfelelő lézerhegesztőgép kiválasztása már a kezdetektől – a lézergenerátor minősége, a rendszerkonfiguráció és a beszállítói támogatási képesség szempontjából – a legfontosabb döntés a gép produktív élettartamának és pénzügyi megtérülésének maximalizálása érdekében.
AccTek Laser egy professzionális lézerhegesztőgép-gyártó, amely több mint egy évtizedes elkötelezett tapasztalattal rendelkezik ipari ügyfelek kiszolgálásában az autóipar, a repülőgépipar, az elektronika, az orvostechnikai eszközök és az általános fémmegmunkálási szektorokban. Lézerhegesztési termékportfóliója a következőket foglalja magában: kézi lézerhegesztő gépek rugalmas javításhoz és kis tételű gyártáshoz, hordozható asztali hegesztőrendszerek precíziós alkatrész-alkalmazásokhoz, automata lézerhegesztő gépek hozaganyag-hegesztéshez, ahol réstűrés és hegesztési profil szabályozása szükséges, nagy teljesítményű rendszerek akár 6000 W-ig igényes gyártási hegesztési alkalmazásokhoz, valamint teljesen integrált lézerhegesztő robotok komplex háromdimenziós illesztési útvonalakhoz és nagy áteresztőképességű automatizált gyártáshoz – mindezt világszerte elismert márkák, köztük a Raycus, a JPT és az IPG kiváló minőségű száloptikás lézergenerátorai köré építve, amelyeket a bizonyítottan megbízható pumpdiódáik és a folyamatos ipari üzemben nyújtott hosszú élettartamuk miatt választottak ki.
A CE és FDA tanúsítvány igazolja a nemzetközi biztonsági és minőségi szabványoknak való megfelelést. A rendszer testreszabása a lézergenerátor teljesítményét, a hűtési konfigurációt, a hegesztőfej kialakítását, a mozgásrendszert és a vezérlőfelületet is magában foglalja, hogy a gép pontosan illeszkedjen az alkalmazáshoz – beleértve a munkaciklust, az anyagkeveréket és a környezeti feltételeket, amelyek meghatározzák az optimális konfigurációt a hosszú távú megbízhatóság érdekében az adott termelési környezetben. A teljes életciklusra kiterjedő szolgáltatási keretrendszer magában foglalja az értékesítés előtti alkalmazáskonzultációt és a rendszerspecifikációval kapcsolatos útmutatást, a professzionális telepítést és üzembe helyezést, az átfogó kezelői és karbantartási képzést, amely a cikkben leírt, élettartam szempontjából kritikus gyakorlatokat tárgyalja, a versenyképes pótalkatrész-ellátást a jelenlegi termékcsaládokhoz tartozó karbantartott készlettel, valamint a reagáló értékesítés utáni műszaki támogatást, beleértve a távoli diagnosztikát is – biztosítva a lézerhegesztőgép teljesítményének fenntartásához szükséges teljes műszaki partnerséget az első termelési műszaktól a gép teljes produktív élettartamán át.
Elérhetőség
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 A zóna, Lunzhen ipari zóna, Yucheng város, Shandong tartomány.
Szerezzen lézeres megoldásokat