
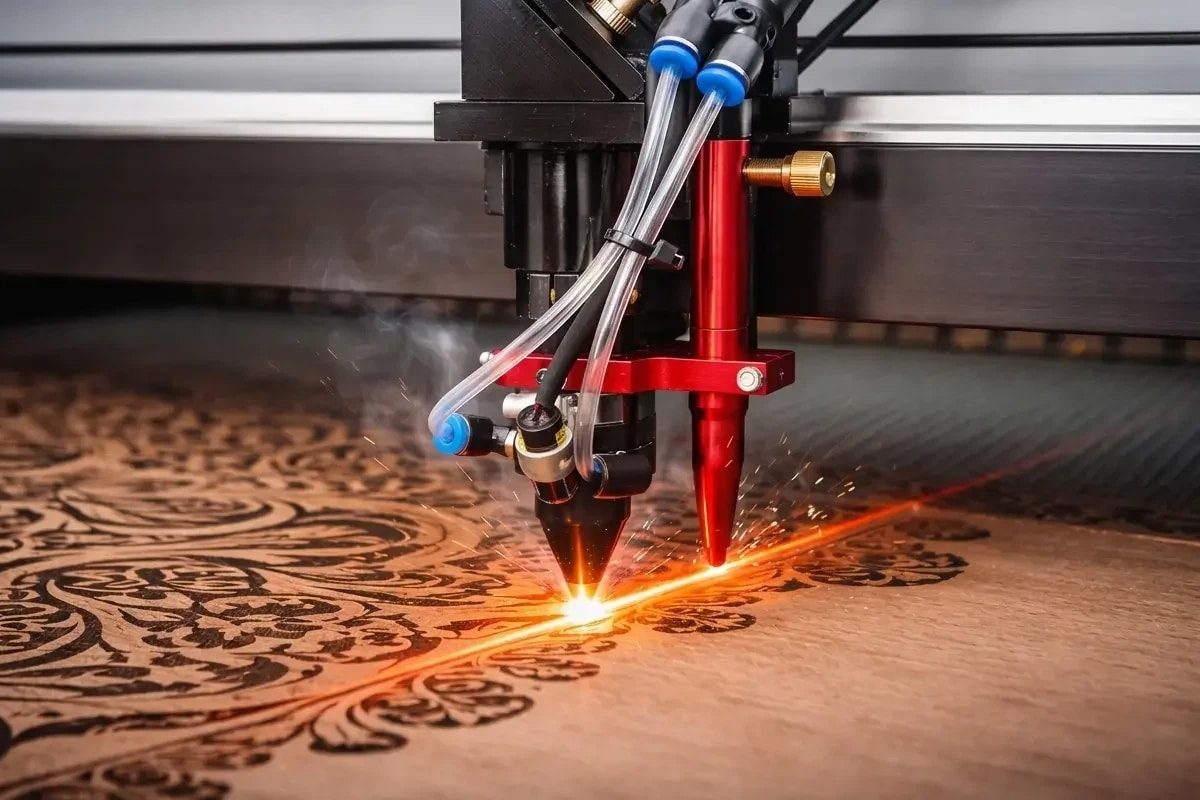
A CO2 lézer nem vág? 5 gyakori ok és gyors megoldások
A fémmegmunkálás vagy lézervágás egyik legfrusztrálóbb pillanata a napi első vágásra való felkészülés, amikor hirtelen csökken a lézer teljesítménye – vagy azt tapasztaljuk, hogy a gép már nem tudja átvágni azt az anyagot, amelyet tegnap még könnyedén kezelt. Az első reakció gyakran a pánik: feltételezve, hogy a gép elromlott, egy drága alkatrész meghibásodott, vagy költséges szervizhívásra van szükség. Mielőtt azonban külső műszaki támogatást kérnénk, érdemes megjegyezni, hogy a hirtelen áramkimaradás legtöbb esetben öt gyakori, felhasználó által javítható problémára vezethető vissza.
Minden lézervágó gép egy precíziósan koordinált rendszer, amely az optikai alkatrészek pontos beállításán, a makulátlan lencse- és tükörfelületeken, a megfelelően működő hűtőrendszeren és a lézergenerátor helyes beállításain alapul. Ha ezen elemek bármelyike eltér a specifikációktól, a gép látszólag nem képes vágni – annak ellenére, hogy maga a berendezés pontosan a tervek szerint működik. A valódi mechanikai hibák és a javítható problémák megkülönböztetése kulcsfontosságú; ezen gyakori problémák azonosításának és elhárításának megtanulása órákig tartó állásidőt előzhet meg, és több ezer dollárt takaríthat meg a felesleges javítási költségeken.
Az AccTek értékesítés utáni műszaki támogató csapata hetente kezeli a lézerkezelők hibaelhárítási eseteit világszerte. Ezek az esetek egy következetes és sokatmondó mintát mutatnak: a “hirtelen áramkimaradás” problémáinak túlnyomó többségét a fent említett öt probléma okozza, amelyek mindegyike könnyen megoldható szisztematikus hibaelhárítással – amelyhez mindössze alapvető eszközökre és a kezelő néhány percnyi gondos munkájára van szükség. Ez a cikk ezeket a valós ismereteket egy gyakorlati hibaelhárítási útmutatóba sűríti, a legegyszerűbbtől a legösszetettebbig: a gyors, egyszerű ellenőrzésekkel kezdve, és a részletes diagnosztikáig haladva, amíg a probléma meg nem oldódik – vagy ha valóban szakmai beavatkozásra van szükség, amíg a technikusoknak világos és pontos információkat nem tud adni a problémáról.
Nem az a célunk, hogy lézermérnököt faragjunk belőled, hanem az, hogy egy olyan diagnosztikai keretrendszert és gyakorlati munkafolyamatot biztosítsunk, amely segít megkülönböztetni a valódi berendezéshibákat a javítható problémáktól. Ez lehetővé teszi, hogy azonnal, önállóan oldd meg a javítható problémákat, így nem kell javítási szolgáltatásokra várnod vagy drága külső műszaki támogatási díjakat fizetned.
Tartalomjegyzék
Amikor a lézer hirtelen elveszíti az erejét
Mielőtt belemerülnénk a szisztematikus hibaelhárításba, hasznos tisztázni, hogy mit is jelent a “lézer nem vág” technikai értelemben, mivel a diagnózis és a megoldás kritikusan függ attól, hogy milyen konkrét tünetet figyelünk meg.
Mit jelent valójában a "Lézer nem vág"?
A “lézer nem vág” kifejezés kétértelmű, és számos különböző meghibásodási módot takar. Bizonyos esetekben a lézergenerátor látható kimenetet produkál – vörös fény látható a fókuszpontban, vagy az anyag felvillan, amikor a sugár aktív –, de az anyag nem vág, vagy rosszul és hiányosan vág. Más esetekben a lézergenerátor egyáltalán nem produkál látható kimenetet, és a vágás hiányzik. Megint más esetekben a gép normálisan megkezdi a vágást, de a vágás minősége vagy mélysége romlik a munka előrehaladtával, ami inkább a kimeneti teljesítmény romlására, mintsem teljes meghibásodásra utal.
Ezen forgatókönyvek mindegyike más-más kiváltó okra utal. Egy látható lézerfényt produkáló gép, de anyagleválasztás nem történik, optikai hibás beállításra vagy helytelen vágási paraméterekre utal. Egy látható lézerfényt egyáltalán nem produkáló gép lézergenerátor problémára, automatikus leállást okozó hűtőrendszer-hibára vagy csatlakozási problémára utal. Ha megértjük, hogy melyik tünetet figyeljük meg, az jelentősen leszűkíti a diagnosztikai utat.
Miért a legtöbb probléma percek alatt megoldható?
A lézervágás hirtelen teljesítménykiesésének túlnyomó többsége olyan problémákból ered, amelyek könnyen azonosíthatók és javíthatók: például a foglalatban kissé elmozdult tükör, a védőlencsén akrilkátrány vagy oxidált bevonat rakódott le, a segédgáz áramlásának megszakadása, vagy a hűtővíz elérte a beállított hőmérsékleti értéket, és automatikus leállást váltott ki. Mindezek a problémák egyszerű tesztekkel azonosíthatók, és mindegyik korrigálható olyan eljárásokkal, amelyek csak alapvető szerszámokat és 5-30 percnyi gondos munkát igényelnek.
Ennek a valóságnak a megértése pszichológiailag fontos: a látszólagos lézerhibára adott első válasznak a szisztematikus hibaelhárításnak kell lennie, nem pedig a pániknak vagy a hosszú szervizvárakozásba való beletörődésnek. A “lézer nem vág” több különböző hibamódot foglal magában, amelyek mindegyike más-más kiváltó okra mutat. Ezeknek az eseteknek a többsége felhasználó által javítható probléma, amely szisztematikus diagnosztikai eljárásokkal azonosítható és gyakorlati hibaelhárítással korrigálható. A megfigyelt konkrét tünet megértése az első kritikus lépés a mögöttes probléma azonosítása felé.
A szisztematikus hibaelhárítási megközelítés: Hogyan azonosítsuk a kiváltó okot
Ahelyett, hogy véletlenszerű korrekciós intézkedéseket próbálnánk meg abban a reményben, hogy az egyik beválik, a diagnosztika szisztematikus megközelítése sokkal hatékonyabb, és nagyobb valószínűséggel vezet el a helyes megoldáshoz. Ez a szakasz meghatározza azt a diagnosztikai keretet, amely a hibaelhárítási folyamat további részét irányítja.
A diagnosztikai logika
A tapasztalt lézerszerviz szakemberek által alkalmazott diagnosztikai megközelítés a legvalószínűbb okoktól a legkevésbé valószínű okok felé halad, és a legegyszerűbb ellenőrzésektől a legösszetettebbek felé halad. Ezt a hierarchiát követve a technikus (vagy az önhibaelhárítást végző kezelő) a legtöbb esetet speciális felszerelés vagy mélyreható műszaki ismeretek nélkül is azonosítani és megoldani tudja. A hierarchia a következő: az optikai beállítási és tisztasági problémák a hirtelen áramkimaradás eseteinek körülbelül 40-50 százalékát teszik ki; a hűtőrendszerrel kapcsolatos problémák körülbelül 20-25 százalékot; a lézergenerátor öregedése vagy cső meghibásodása körülbelül 15-20 százalékot; a segédgáz áramlási problémái körülbelül 5-10 százalékot; a helytelenül konfigurált paraméterek pedig a fennmaradó részt teszik ki. Ezen kategóriák sorrendben történő ellenőrzésével egy módszeres hibaelhárító a problémák körülbelül 90 százalékának kiváltó okát az első 10-20 percen belül azonosítani tudja.
A hibaelhárítás szisztematikus megközelítése, amely az előfordulás gyakorisága és a diagnózis összetettsége alapján rangsorol, sokkal hatékonyabb, mint a véletlenszerű kísérletezés. A legvalószínűbb okok első ellenőrzésével, majd a kevésbé gyakori problémák logikus sorrendben történő megoldásával a lézervágó gépek áramkimaradási problémáinak többsége gyorsan azonosítható és megoldható.
Tükör beállítási eltérés
A lézergenerátor sugarát vezető tükrök és lencsék precíziós optikai alkatrészek, amelyeket a lézervágó gépre szerelnek úgy, hogy tökéletes optikai utat képezzenek a lézergenerátor kimenetétől a munkadarab fókuszpontjáig. A tükör helyzetének bármilyen eltolódása – akár egy milliméter töredéke is – annyira eltérítheti a sugarat, hogy a vágási hatékonyság jelentős csökkenését okozhatja. A tükör eltolódása a hirtelen teljesítménykiesés leggyakoribb oka a terepi lézervágó gépekben, és teljes mértékben korrigálható az újrabeállítással.
Hogyan vezetik a tükrök a fénysugarat, és miért fontos az igazítás?
Egy tipikus CO2 lézervágó gép három vagy négy tükröt tartalmaz, amelyek a lézergenerátor sugarát a lézerfejről lefelé, a fókuszált vágófejre irányítják. Ezek a tükrök pontosan vannak elhelyezve, és szögeik kritikusak: akár 0,5 mm-es eltolódás a tükör helyzetében annyira eltérítheti a sugarat, hogy részben elkerüli a fókuszáló lencsét, ami 30-50 százalékkal vagy még többel csökkenti a fókuszpontban a tényleges teljesítményt. Az eredmény egy olyan sugár, amely továbbra is látható kimenetet produkál, de nem rendelkezik az anyag hatékony átvágásához szükséges teljesítménysűrűséggel.
A rosszul beállított tükrök tünetei
Egy rosszul beállított lézervágó gép jellemzően a következő tünetek közül egyet vagy többet mutat: a fókuszpontban látható vörös sugár a fúvókához képest középen eltolódottnak, aszimmetrikusnak tűnik, vagy a szokásosnál halványabb; a vágási teljesítmény egyenetlen a munkaterületen, egyes területek jól, mások rosszul vágnak; a lézer a fókuszterület egyik oldalán láthatóan vág, a másikon nem; vagy a tesztjelek látható lézerteljesítményt mutatnak, de vágási műveletet nem.
Hogyan ellenőrizzük a tükör beállítását
A tükör beállításának gyakorlati tesztje a nyaláb beállításának ellenőrzése, amelyet a legtöbb lézervágógép-kezelő végez. Ez a teszt egy darab maszkolószalagot vagy fehér jelölőanyagot használ a vágófejre helyezve, és a lézergenerátort nagyon alacsony teljesítményen, szabályozottan működtetve jelöli meg a szalagot a nyaláb pozíciójával. Ha ezt a jelölést a lézervágógép munkaterületének több pontján elvégzik – és a jelölés pozícióját összehasonlítják a fókuszterület várható középvonalával –, az eltérés azonnal láthatóvá válik. Azok a jelölések, amelyek következetesen eltolódnak a középponttól, vagy amelyek pozíciója eltolódik, ahogy a vágófej a munkaterületen mozog, a tükör eltérését jelzik, amelyet korrigálni kell.
Hogyan kell újra beállítani a tükröket
A tükör-újrabeállítás egy olyan eljárás, amelyet a legtöbb lézervágógép-gyártó dokumentál a szervizkönyveiben, és az eljárás egyszerű, bár figyelmet és pontosságot igényel. Az általános megközelítés az, hogy a különböző pozíciókban lévő sugárjelzések összehasonlításával azonosítják, melyik tükör van rosszul beállítva, majd óvatosan meglazítják a tükör tartóját, és apró beállításokat végeznek a beállító csavarok segítségével (általában három csavar tükrönként, mindegyik néhány fokos dőlésszöget tesz lehetővé), amíg a sugárjelzés vissza nem tér a középvonalba. Az eljáráshoz csak alapvető szerszámokra van szükség – jellemzően egy imbuszkulcskészletre és a beállítási teszthez használt maszkolószalagra vagy jelölőanyagra –, és 10-30 percet vesz igénybe egy olyan kezelő számára, aki korábban még nem végezte el.
Amikor szakmai segítségre van szükség
Ha a tükör sérültnek tűnik – repedt, láthatóan hegesedett vagy súlyosan szennyezett –, szakember általi cserére van szükség. Ha maga a tükörtartó görbültnek vagy sérültnek tűnik, vagy ha az állítócsavarok nincsenek megfelelően meghúzva, a mechanikus tartószerkezet szakember általi szervizelést igényelhet. Azoknál a tükröknél azonban, amelyek egyszerűen elmozdultak a beállításból, a felhasználó általi beállítás biztonságos, hatékony és sokkal gyorsabb, mint a szervizre várni.
A tükör beállítási hibája a lézervágás hirtelen teljesítménykiesésének leggyakoribb oka, és a felhasználó által teljes mértékben korrigálható egy egyszerű sugárjelölő teszttel, amelyet a tükör rögzítőcsavarjainak gondos beállítása követ. A beállítási hibás jeleinek felismerése és a beállítási ellenőrzés elvégzése a kritikus első lépések a hirtelen teljesítménykiesés hibaelhárításában.
Szennyezett vagy szennyezett optika
Az akril, MDF és más, jelentős füstöt és vágási maradékot termelő anyagok vágásával foglalkozó létesítményekben a beállítási hibáknál is gyakoribb az optikai felületek szennyeződése – különösen a lézervágó fej kimeneténél lévő védőablak és a fókuszáló lencse. Az ezeken a felületeken lévő vékony akrilkátrány-, oxidált bevonat- vagy porréteg elnyeli a lézergenerátor energiáját ahelyett, hogy továbbítaná, ami drámai teljesítményveszteséget eredményez, még akkor is, ha a sugár tökéletesen van beállítva.
Hogyan szennyezik a vágási melléktermékek az optikát?
Akril A vágás során egy látható gőzáram keletkezik, amely kilép a vágófejből és szétszóródik a gép belsejében. Ennek a gőznek egy része borostyánszínű, kátrányszerű bevonatként kondenzálódik az optikai felületeken. MDF és hasonló mérnöki faipari A termékek finom port termelnek, amely lerakódhat az optikán. Szénacél Az oxigénrásegítéses gázzal végzett vágás fém-oxid részecskéket hozhat létre, amelyek vékony bevonatot képeznek az optikai felületeken. Idővel ezek a rétegek elegendő lézergenerátor-energiát halmoznak fel és nyelnek el, ami jelentősen csökkenti a vágási teljesítményt.
A védőablak vs. a fókuszáló lencse
A védőablak egy vékony optikai elem a lézervágófej kijáratánál, amelyet kifejezetten áldozati célra terveztek – a szennyeződések elnyelésére és az alatta lévő drágább fókuszáló lencse védelmére. Ez az ablak cserélhető, olcsó (jellemzően $20 - $80 a lézervágógép modelljétől függően), és rendszeres karbantartási ütemterv szerint, vagy ha látható szennyeződés észlelhető, cserélni kell. A fókuszáló lencse az optikai útvonal utolsó eleme, amely a fúvókaegységben található, közvetlenül a munkadarab felett, és cseréje drágább ($150 - $400). Mindkét elem szennyeződhet, és mindkettő teljesítménykiesést okoz, ha piszkos.
Az optika biztonságos tisztítása
A védőablak esetében az eljárás egyszerű: távolítsa el a vágófejet a lézervágógépről (a legtöbb tartó gyorskioldó mechanizmust használ), keresse meg a védőablakot (általában a fejegységből levehető elem), és tisztítsa meg optikai minőségű lencsetisztító anyagokkal – jellemzően speciális lencsetisztító oldattal és lencsetisztító kendővel. Akrilkátrány esetén meleg víz enyhe mosószerrel vagy speciális oldószerrel lehet szükség. A fúvókaegységben található fókuszáló lencse gondosan megtisztítható ugyanezzel a módszerrel, bár egyes kezelők inkább kicserélik, mintsem megtisztítják ezt az alkatrészt, tekintettel annak költségeire és a tisztítás során fellépő karcolódás veszélyére.
Amikor a takarítás nem segít
Ha az optikai felület megkarcolódott, bemélyedett vagy törött, a tisztítás nem állítja vissza a funkcióját, és az elemet ki kell cserélni. A legtöbb optikai szennyeződés azonban gondos tisztítással eltávolítható, és a tisztítást mindig érdemes megkísérelni a cserealkatrészek vásárlása előtt.
Megelőző karbantartás
Az optikai szennyeződés leghatékonyabb kezelése a megelőzés. Azoknak az üzemeknek, amelyek nagy mennyiségű akrilt vágnak, a védőablak havi cseréjét kell tervezniük. Az MDF-et vágó üzemeknek kéthetente ellenőrizniük kell az ablakot, és ki kell cserélniük, ha látható porréteg jelenik meg rajta. A lézervágó gép belsejének és a kipufogógáz-útvonalának rendszeres tisztítása minimalizálja a por lerakódását az optikai felületeken. Ezek a megelőző intézkedések sokkal olcsóbbak, mint az áramkimaradások elhárítása, és jellemzően beépülnek a nagy volumenű műveletek létesítménykarbantartási ütemtervébe.
A szennyezett védőablakok és fókuszáló lencsék a lézervágás hirtelen teljesítménykiesésének második leggyakoribb okai, különösen az akril vagy poros anyagokat vágó létesítményekben. A szennyezett optika tisztítása egyszerű és olcsó, így kiváló második diagnosztikai lépés a tükör beállítási hibáinak ellenőrzése után. A védőablakok karbantartási ütemterv alapján történő rendszeres megelőző cseréje számos áramkimaradást megelőz.
Lézercső öregedése és kimeneti romlása
Sok ipari alkatrésszel ellentétben, amelyek vagy működnek, vagy drámaian meghibásodnak, a CO2 lézergenerátorok élettartamuk során fokozatosan romlanak. Az öregedési folyamat megértése és az öregedő lézercső jeleinek felismerése fontos ahhoz, hogy meg lehessen különböztetni a javítható problémákat a jelentős alkatrészcsere szükségességétől.
Hogyan működnek a CO2 lézercsövek és miért öregszenek?
A CO2 lézercső egy lezárt üveghenger, amely gázkeveréket (elsősorban szén-dioxidot, nitrogént és héliumot) tartalmaz, és elektromos gerjesztésre koherens infravörös fényt bocsát ki. A cső kimenő teljesítményét a gázhoz juttatott elektromos energia és az energiaátalakítási folyamat hatékonysága határozza meg. Ahogy a cső öregszik, számos fizikai folyamat fokozatosan csökkenti a képességét, hogy az elektromos energiát lézerkimenetté alakítsa. Az elektródák korrodálódnak, a gázkeverék összetétele a kémiai reakciók és a csőfalak általi abszorpció miatt megváltozik, és szennyeződések halmozódnak fel a cső belsejében. Mindezek a folyamatok a kimenő teljesítmény fokozatos csökkenését okozzák – jellemzően évi 5-15 százalékkal a működés első éveiben, ami a cső további öregedésével gyorsul.
A CO2 lézercsövek tipikus élettartama
Egy tipikus CO2 lézercső, amelyet kereskedelmi lézervágó gépekben használnak, 8000-10 000 üzemórára van méretezve, mielőtt a kimeneti teljesítménye az eredeti specifikáció körülbelül 50 százalékára csökken. Ez nagyjából három-öt év folyamatos üzemet jelent egyetlen műszakban, vagy hat-tíz évet két műszakban, hétvégi pihenőkkel. A pontos élettartam a cső kezdeti minőségétől, üzemi teljesítményszintjétől és karbantartási gyakorlatától függ. Egyes jól karbantartott cső lényegesen tovább tart; a rosszul karbantartott csövek hamarabb meghibásodhatnak.
Az öregedő lézercső tünetei
A cső öregedésének meghatározó tesztje a kimenő teljesítmény mérése lézeres teljesítménymérővel. Ez a speciális műszer a lézergenerátor tényleges optikai teljesítményét méri, lehetővé téve az áramkimenet összehasonlítását a korábbi mérések alapértékével. Sok lézervágógép-szerelő hordozható teljesítménymérővel rendelkezik, és percek alatt el tudja végezni ezt a mérést. Azokban az üzemekben, ahol nincs hozzáférés teljesítménymérőhöz, a gyakorlati diagnosztikai megközelítés az aktuális vágási teljesítmény összehasonlítása a korábbi, ismert jó paraméterek melletti teljesítménnyel – a teljesítmény csökkenése gyakran a cső öregedését jelzi, nem pedig egy másik problémakategóriát.
A fokozatos teljesítményveszteség mintázata
Az öregedő csövek nem hirtelen mennek tönkre – fokozatosan romlanak. Ennek a mintázatnak a felismerése segít megkülönböztetni a csövek öregedését más problémáktól, amelyek jellemzően hirtelen teljesítménykiesést okoznak. Ha a lézervágó gépe tegnap tökéletesen vágott, ma pedig nem, akkor valószínűleg nem a cső öregedése az oka. Ha a gép vágási teljesítménye hetek óta lassan romlik, és minden héten valamivel rosszabb, mint az előző héten, akkor a cső öregedése a valószínűsíthető ok.
Amikor a csere szükségessé válik
A legtöbb gyártó a cső cseréjét javasolja, amikor a kimeneti teljesítmény az eredeti specifikáció körülbelül 50 százalékára csökkent. Ezen a ponton a szabványos anyagok vágási teljesítménye jelentősen romlik, és a cső amúgy is a gyakorlati élettartama végéhez közeledik. A csőcsere gazdaságossági számítása azonban a használati szokásoktól és a rendelkezésre álló alternatíváktól függ. Egy olyan cső, amely még mindig 50-60 százalékos teljesítményt nyújt, elfogadható lehet nem kritikus vágási feladatokhoz, míg egy 70 százalékos teljesítményű cső még elfogadható lehet vékony anyagok vágásához, még akkor is, ha vastag anyagok vágásához nem elfogadható.
A CO2 lézercsövek fokozatosan öregednek, kimeneti teljesítményük az üzemidő során csökken. E csökkenés fokozatos jellegének felismerése segít megkülönböztetni a cső öregedését a hirtelen fellépő, azonnali javítást igénylő problémáktól. Amikor a kimeneti teljesítmény 50 százalékra vagy az alá csökken, a cső cseréje általában indokolt, bár a gazdasági szempont az adott alkalmazástól és a szükséges vágási minőségtől függ.
Hűtőrendszer meghibásodása vagy hőmérséklet-túllépése
Minden CO2 lézergenerátor aktív hűtést igényel – a lézerkimenetet előállító elektromos stimuláció jelentős hőt termel, és ha ezt a hőt nem távolítják el hatékonyan, a cső veszélyesen magas hőmérsékletet ér el, ami automatikus leállást válthat ki, és tartósan károsíthatja a csövet.
Miért kritikus a vízhűtés?
A hűtővíz a lézercső járatain keresztül kering, elnyelve a lézergenerátor működése során keletkező hulladékhőt. Ez a víz ezután egy hűtőegységbe áramlik, amely elvonja a hőt a vízből, és a lehűtött vizet visszajuttatja a lézercsőbe. A hőelvonás sebességének meg kell egyeznie a hőtermelés sebességével üzemi teljesítményszinten. Ha a víz áramlása blokkolva van, ha a hűtő nem működik megfelelően, vagy ha a környezeti hőmérséklet túl magas ahhoz, hogy a hűtő hatékonyan leadja a hőt, a lézercső hőmérséklete megemelkedik. Amikor a hőmérséklet meghaladja a gyártó által megadott értéket (jellemzően 35°C), a vezérlőrendszer automatikusan csökkenti a lézer teljesítményét, vagy teljesen leállítja a gépet a károsodás elkerülése érdekében.
A hűtőrendszer meghibásodásának tünetei
A legnyilvánvalóbb tünet a figyelmeztető üzenetek vagy jelzőfények megjelenése a lézervágó gép kezelőpaneljén, amelyek a hűtőrendszer meghibásodását vagy a túlzott hőmérsékletet jelzik. Egy másik tünet, hogy a gép látszólag normálisan elkezd vágni, de a vágás minősége romlik vagy félúton leáll – ez a viselkedési minta akkor fordul elő, amikor a lézergenerátor hőmérséklete megemelkedik, és automatikus teljesítménycsökkentést vált ki. Egyes gépek hangjelzéssel rendelkeznek. Azokban az esetekben, amikor a hűtőrendszer meghibásodott – a szivattyú nem működik, vagy a víz áramlása leállt –, ez általában azonnal látható: hallani kell a szivattyú működését, és érezni kell a víz áramlását a hűtővezetékekben.
A hűtőfolyadék szintjének és áramlásának ellenőrzése
A hűtőrendszer első és legegyszerűbb ellenőrzése a víztartály vizuális ellenőrzése annak megerősítésére, hogy a hűtőfolyadék szintje megfelelő. Az alacsony hűtőfolyadékszint a hűtőrendszer egyik leggyakoribb problémája, és percek alatt orvosolható desztillált víz (tiszta víz, nem csapvíz, amely ásványi anyagokat tartalmaz, amelyek eltömítik a hűtőjáratokat) hozzáadásával. Ezután ellenőrizze, hogy a víz folyik-e a hűtővezetékeken: éreznie kell, hogy a hűtőcső meleg, és látnia vagy hallania kell a víz keringését. Ha a víz nem folyik, ellenőrizze, hogy nincsenek-e megtörve a hűtővezetékek, nincs-e elzárva egy elzárószelep, vagy nem működik-e a szivattyú.
A hűtő hőmérsékletének és alapértékének ellenőrzése
A hűtőegység jellemzően egy digitális kijelzőn jeleníti meg az aktuális hőmérsékletet és a beállított hőmérsékletet. Ellenőrizze, hogy a kijelző elfogadható értékeket mutat-e – az aktuális hőmérsékletnek a maximális specifikáció alatt kell lennie (általában 35°C), és a beállított hőmérsékletnek az ajánlott hőmérsékletre kell-e állítania (általában 25°C vagy 30°C a lézervágó gép kialakításától függően). Ha a kijelző jelentősen a beállított hőmérséklet felett mutat, akkor a hűtő meghibásodhatott – a hűtőkapacitás nem elegendő ahhoz, hogy a hőmérsékletet a célértékre csökkentse. Ebben az esetben ellenőrizze, hogy a hűtő levegőbemenete és kondenzátora tiszta-e és nincs-e eltömődve, és hogy a hűtő nincs-e túlzottan meleg környezetben.
Miért kapcsol ki automatikusan a lézergenerátor?
Ha a hűtőrendszer meghibásodik, és a lézergenerátor hőmérséklete meghaladja a biztonsági határértéket, a vezérlőrendszer automatikusan csökkenti a teljesítményt, vagy teljesen leállítja a gépet. Ez nem meghibásodás – ez egy biztonsági funkció, amely megakadályozza a lézercső maradandó károsodását. Amikor ezt a viselkedést tapasztalja, a helyes válasz a hűtőrendszer ellenőrzése, ahelyett, hogy megpróbálná felülbírálni a leállítást.
A hűtőrendszerrel kapcsolatos problémák – elégtelen vízáramlás, alacsony hűtőfolyadékszint vagy a hűtő meghibásodása – a hirtelen áramkimaradások körülbelül 20-25 százalékát teszik ki. A legtöbb hűtési probléma egyszerű ellenőrzésekkel és karbantartással orvosolható: a hűtőfolyadék szintjének ellenőrzésével, a vízáramlás biztosításával és a hűtő hőmérséklet-alapértékének megerősítésével. Amikor a hűtőrendszer működik, a hőmérséklet-leolvasások normálisak, és a gép teljes teljesítményen üzemelhet hőkimaradás nélkül.
Helytelen vágási paraméterek vagy gázáramlási problémák
Egy olyan lézervágó gépet, amely valójában nem veszítette el a teljesítményét, de a teljesítménye romlani látszik a rossz vágási paraméterek betöltése vagy a segédgáz áramlásának megszakadása miatt, néha tévesen lézergenerátor problémának diagnosztizálnak. A valódi teljesítménykiesés és a paraméter- vagy gázáramlási probléma megkülönböztetése kritikus diagnosztikai lépés.
Hogyan hat egymásra a teljesítmény, a sebesség és a rásegítő gáz?
A lézervágás hatékonysága a lézerteljesítmény, a vágási sebesség és a segédgáznyomás közötti egyensúlytól függ. A segédgáz (általában sűrített levegő vagy oxigén) kettős célt szolgál: kidobja az olvadt vagy elpárologtatott anyagot a vágási résből, és hűti a rés falait. Ha mindhárom változó megfelelően kiegyensúlyozott, tiszta vágás jön létre. Ha az egyensúly felborul – túl sok teljesítmény a sebességhez képest, elégtelen segédgáznyomás vagy helytelen paraméterválasztás –, az eredmény gyenge vágási teljesítménynek tűnik, amelyet a lézergenerátor teljesítményveszteségének lehet tekinteni.
Miért érződik a helytelen paraméterek teljesítménykiesésnek?
Egy 3 mm-es szénacélra optimalizált vágási paraméterkészlet nem fog tiszta vágásokat eredményezni 6 mm-es anyagon, még akkor sem, ha a lézergenerátor tökéletesen működik. Hasonlóképpen, egy oxigénrásegítéses gázra optimalizált paraméterkészlet nem fog jól működni sűrített levegővel. Egy kezelő, aki rossz paraméterkészletet tölt be egy feladathoz, és romló vágási teljesítményt tapasztal, tévesen arra a következtetésre juthat, hogy a gép elvesztette az erejét, holott valójában a paraméterek egyszerűen nem megfelelőek az adott feladathoz.
Paraméter- vagy gázproblémák tünetei
A paraméterproblémák és a tényleges lézerteljesítmény-veszteség megkülönböztetésének kulcsa annak megfigyelése, hogy a tünet univerzális vagy csak bizonyos körülményekre jellemző-e. Ha a gép tökéletesen vágja a vékony anyagot, de nehezen vág vastag anyaggal, akkor valószínűleg a paraméterválasztás a probléma, nem pedig a lézerteljesítmény. Ha a segédgáz nyomása nyilvánvalóan alacsony (csökkent sziszegést hall a fúvókánál, vagy gyenge kipufogógáz-áramlást figyel meg), akkor a gázáramlás a probléma. Ha a paraméterek egy ismert, jó beállításra való módosítása visszaállítja a teljesítményt, akkor a probléma paraméterrel kapcsolatos volt.
A segédgáz nyomásának és áramlásának ellenőrzése
A legtöbb lézervágó gépen található egy nyomásmérő a segédgázellátáson. Ellenőrizze, hogy a kijelzett nyomás az aktuális feladat specifikációján belül van-e (a tipikus specifikáció 4-8 bar, a géptől és az anyagtól függően). Ha a nyomás jelentősen a specifikáció alatt van, ellenőrizze, hogy nincsenek-e megtört gázvezetékek, elzáródott-e az elzáró szelep, vagy nincs-e elzáródás a gázellátási útvonalban. Egyes gépek kézi tesztszeleppel rendelkeznek, amely lehetővé teszi a gázáramlás manuális indítását és a vágófúvókából kilépő segédgáz megfigyelését – ez a gyors teszt megerősíti, hogy a gáz valóban áramlásban van.
Hogyan térjünk vissza az ismert, jó paraméterekhez
Ha paramétermódosítások történtek, és a teljesítmény romlott, a legegyszerűbb diagnosztikai lépés egy ismert, jó paraméterkészlet újratöltése az aktuális anyaghoz és vastagsághoz, és annak ellenőrzése, hogy a teljesítmény visszatér-e az alapértékre. Ha a teljesítmény visszatér, a paraméterválasztás volt a probléma. Ha a teljesítmény az ismert, jó paraméterek mellett is gyenge marad, a probléma magában a lézerrendszerben van, nem pedig a paraméterkonfigurációban.
A helytelen vágási paraméterek és a segédgáz áramlási problémái olyan tüneteket okozhatnak, amelyek a lézergenerátor teljesítményvesztését utánozzák. Fontos megkülönböztetni ezeket a kategóriákat, mivel a megoldások teljesen eltérőek – a paraméterproblémákat a megfelelő paraméterkészlet betöltésével korrigálják, míg a gázáramlási problémákat a gáznyomás és -áramlás ellenőrzésével és visszaállításával korrigálják. Mindkét kategóriát szisztematikusan ellenőrizni kell, mielőtt arra a következtetésre jutnánk, hogy maga a lézergenerátor hibásodott meg.
A diagnosztikai folyamatábra: Öt gyors ellenőrzés sorrendben
Ez a szakasz egy szekvenciális diagnosztikai eljárást mutat be, amely operacionalizálja a fent tárgyalt öt okot, lehetővé téve a kiváltó ok gyors azonosítását.
1. teszt: Látható a nyaláb?
Amikor a lézergenerátort nagyon alacsony teljesítménnyel egy darab maszkolószalagon működteti, lát látható jelet vagy fénylést a fókuszpontban? Ha igen, folytassa a 2. teszttel. Ha nem, ez vagy a lézergenerátor meghibásodását, vagy a sugárút teljes elzáródását jelzi. Ellenőrizze, hogy nincs-e látható akadály az optikai útvonalon, ellenőrizze, hogy minden tükör a helyén van-e és nincsenek-e nyilvánvalóan rosszul beállítva, és erősítse meg, hogy a lézergenerátor kap-e elektromos áramot (a legtöbb gépen van jelzőfény). Ha nincs látható akadály, és a lézergenerátor látszólag kap áramot, de nem ad ki látható kimenetet, akkor valószínű a lézergenerátor meghibásodása vagy a vízhűtés leállása (lásd a 4. tesztet).
2. teszt: A gerenda egyáltalán nyomot hagy az anyagon?
Látható-e látható nyom vagy olvadt folt az anyagon, amikor beindítja a lézergenerátort? Ha igen, ez nagyon pozitív információ – azt jelzi, hogy a lézergenerátor kimenetet állít elő, és a sugár eléri a munkadarabot. A gyenge vágási teljesítmény ebben az esetben a 3. tesztre (optikai szennyeződés) vagy az 5. tesztre (paraméter/gáz problémák) utal. Ha a látható sugár ellenére sem látható nyom, ellenőrizze a tükör beállítását a korábban leírt maszkolószalag-teszttel – valószínűsíthető az illesztési hiba.
3. teszt: Áramlik a víz, és megfelelő a hőmérséklete?
Tapintsa meg a hűtővízvezetékeket – melegnek kell lenniük tapintásra, és éreznie kell a víz keringését. Ellenőrizze a hűtő kijelzőjén az aktuális hőmérsékletet, és győződjön meg arról, hogy az a riasztási küszöbérték alatt van. Ha nem folyik víz, ellenőrizze, hogy nincsenek-e megtörve a vezetékek, vagy nem működik-e a szivattyú. Ha a hőmérséklet magas, tisztítsa meg a hűtő kondenzátorát, és ellenőrizze a megfelelő légáramlást. Ha mind a vízáramlás, mind a hőmérséklet normális, a hűtőrendszerrel kapcsolatos problémák kizártak.
4. teszt: A legutóbbi paraméterváltozások összefüggésben állnak-e a problémával?
Változott-e valami a gép beállításain vagy a paraméterek konfigurációjában közvetlenül az áramkimaradás észlelése előtt? Váltott mostanában más anyagvastagságra, anyagtípusra vagy segédgázra? Ha igen, töltsön be egy ismert, jó paraméterkészletet az aktuális feladathoz, és tesztelje a teljesítményt. Ha a teljesítmény javul, a paraméterválasztás volt a probléma.
5. teszt: Mit mutat a karbantartási napló?
Tekintse át a lézervágó gép karbantartási naplóját. Megtisztították vagy kicserélték-e mostanában a védőablakot? Hány órát üzemelt a lézercső az új óta? Ha a lézercső közeledik vagy túllépi a névleges élettartamát (jellemzően 8000-10 000 óra), a cső öregedése valószínűleg hozzájárul a fokozatos teljesítményveszteséghez az idő múlásával.
Az öt teszt sorrendben történő elvégzése gyors diagnosztikai utat biztosít az áramkimaradás leggyakoribb okain keresztül, lehetővé téve a probléma észlelését követő perceken belül a kiváltó ok azonosítását.
Mikor hívjunk szakember segítségét, és mikor csináljuk meg a barkácsolást
Nem minden lézervágógép-problémát kell önhibaelhárítással megoldani, és mind a biztonság, mind a garanciális szempontok miatt fontos tudni, hogy mely problémák biztonságosak és megfelelőek a kezelői szintű karbantartáshoz, illetve melyek igényelnek professzionális szervizt.
Biztonsági szempontok
Egyes lézervágógép-karbantartási feladatok nagyfeszültségű elektromos áramköröket vagy lezárt optikai rendszereket érintenek, ahol a helytelen kezelés sérülést vagy maradandó károsodást okozhat. A tükörbeállítás, a lencse tisztítása és a hűtőfolyadék szintjének ellenőrzése általában biztonságos kezelői szintű feladatok. A lézercső burkolatának felnyitása, az elektromos hibaelhárítás vagy a nagyfeszültségű alkatrészeket érintő bármilyen munka csak képzett szerviztechnikusok által végezhető.
Mely problémákat biztonságosan el lehet végezni barkácsolás közben?
A tükör újbóli beállítása maszkolószalagos teszttel és a tükörrögzítő csavarok gondos beállításával biztonságos és megfelelő a kezelői szintű karbantartáshoz. A védőablak és a fókuszáló lencse tisztítása biztonságos. A hűtőfolyadék ellenőrzése és utántöltése biztonságos. A vízáramlás és hőmérséklet biztonságosságának ellenőrzése. A segédgáz nyomásának és áramlásának ellenőrzése biztonságos. Az ismert vágási paraméterek újratöltése biztonságos.
Mely problémák igényelnek szakmai segítséget
A lézercső cseréje speciális berendezést igényel, és gyári szerviznek kell elvégeznie. A bonyolult elektromos hibaelhárítást vagy a lézergenerátor szekrényén belüli bármilyen munkát szakképzett szerelőknek kell elvégezniük. A hűtőegység javítását vagy cseréjét jellemzően a hűtőgyártó szervizszervezetének kell elvégeznie.
Mennyi idő alatt lehet elhárítani a problémát, mielőtt eszkalálnánk?
Ésszerű irányelv, hogy 20-30 percet szánjon a fent leírt diagnosztikai folyamatábra segítségével a szisztematikus hibaelhárításra. Ha a kiváltó okot ezen idő elteltével sem sikerül azonosítani, akkor érdemes szakemberhez fordulni. A diagnózis felgyorsítása érdekében tájékoztassa a szerviztechnikust a diagnosztikai tesztek eredményeiről – arról, hogy mely tesztek sikeresek és melyek nem.
A lézervágó gépek áramkimaradási problémáinak többsége biztonságos és megfelelő a kezelői szintű hibaelhárításhoz és javításhoz. A szisztematikus diagnosztikai tesztelés lehetővé teszi a probléma gyors azonosítását. Szakember segítségét kell kérni az elektromos rendszereket, a lezárt optikai burkolatokat vagy a lézercső cseréjét érintő problémák esetén, illetve ha az önhibaelhárítás 20-30 perc elteltével sem talál megoldást.
A "lézer nem vág" megakadályozása eleve
A legjobb hibaelhárítás az, amelyre soha nincs szükség. A megelőző karbantartás és a rendszeres ellenőrzés kiküszöböli a hirtelen áramkimaradások túlnyomó többségét.
A napi karbantartási ellenőrzőlista
A napi termelés megkezdése előtt végezze el a következő gyors ellenőrzéseket: vizuálisan ellenőrizze a védőablakot, hogy nincs-e rajta látható szennyeződés (borostyánsárga kátrány, porbevonat vagy zavarosodás), és cserélje ki, ha láthatóan szennyezett; ellenőrizze, hogy folyik-e víz a hűtővezetékeken, és érezze, hogy melegek-e a vezetékek; ellenőrizze a hűtő kijelzőjén, hogy a hőmérséklet a normál üzemi tartományban van-e; ellenőrizze, hogy a segédgáz nyomása a specifikáción belül van-e; és a termelési feladatok megkezdése előtt végezzen próbavágást hulladékanyagon a normál vágási teljesítmény megerősítéséhez.
A heti vizuális ellenőrzés
Hetente egyszer végezzen részletesebb ellenőrzést: tisztítsa meg a védőablakot és a fókuszáló lencsét optikai tisztítószerekkel; ellenőrizze az összes tükröt látható por vagy kátrányszennyeződés szempontjából, és szükség esetén tisztítsa meg; ellenőrizze, hogy az összes hűtővíz-csatlakozás szoros-e és nem szivárog-e; ellenőrizze, hogy a lézervágó gép belseje tiszta-e és mentes-e a felhalmozódott portól és vágási maradványoktól; és ellenőrizze a segédgáz adagoló útvonalát, hogy nincs-e rajta akadály vagy szivárgás.
A havi karbantartási feladatok
Havonta egyszer végezze el a következő feladatokat: rutinszerű karbantartásként cserélje ki a védőablakot (az olcsó, áldozati elem, amely a drágább fókuszáló lencsét védi); ellenőrizze a lézergenerátor kimenetét teljesítménymérővel, ha van ilyen, vagy hasonlítsa össze a vágási teljesítményt az ismert, jó korábbi alapértékekkel; alaposan vizsgálja meg a hűtőrendszert szivárgás vagy korrózió jelei szempontjából; és tekintse át a karbantartási naplót a teljesítményben vagy a fogyóeszközök cseréjének gyakoriságában mutatkozó trendek azonosítása érdekében.
Az éves szakmai szolgálat
Évente egyszer kérjen átfogó szervizelést a lézervágó gép gyártójától vagy egy hivatalos szervizszolgáltatótól. Ez jellemzően magában foglalja az összes optikai alkatrész tisztítását és beállítását, az összes biztonsági rendszer ellenőrzését, az élettartamuk végéhez közeledő fogyóeszközök cseréjét, valamint a lézergenerátor teljesítményének és sugárminőségének átfogó tesztelését. Ez az éves karbantartás sokkal olcsóbb, mint a sürgősségi szervizhívások, és jelentősen meghosszabbítja a lézervágó gép élettartamát.
A megelőző karbantartás – napi ellenőrzések, heti átvizsgálás, havi fogyóeszköz-csere és éves szakszerű szerviz – a hirtelen áramkimaradások túlnyomó többségét megelőzi. A következetesen követett, strukturált karbantartási ütemterv megbízható lézervágógép-működést eredményez, és kiküszöböli a váratlan állásidők okozta frusztrációt.
A "lézer nem vág" megakadályozása eleve
Ez a cikk szisztematikus hibaelhárítási útmutatót tartalmaz a lézervágás hirtelen teljesítménykiesésének öt leggyakoribb okára vonatkozóan: tükörhiba, piszkos optika, lézercső öregedése, hűtőrendszer-problémák, valamint helytelen paraméterek vagy segédgázzal kapcsolatos problémák. Diagnosztikai eljárásokat ismertet az egyes okok azonosításához, gyakorlati javítási módszereket a felhasználó által javítható problémákra, valamint útmutatást nyújt arra vonatkozóan, hogy mikor van szükség professzionális szervizre.
Az átfogó üzenet az, hogy a lézervágó gépek áramkimaradása esetén a legtöbb esetben nem katasztrofális meghibásodásról van szó, amely jelentős alkatrészcserét igényelne, hanem olyan azonosítható és korrigálható problémákról, amelyeket maguk a kezelők is képesek diagnosztizálni és 20-30 percen belül megoldani. A szisztematikus diagnosztikai megközelítés, amely először a legvalószínűbb okokat vizsgálja, lehetővé teszi a kiváltó ok gyors azonosítását. A tükörbeállítás, a védőablak tisztítása és a hűtőfolyadék szintjének ellenőrzése a három legnagyobb hatású hibaelhárítási eljárás, amelyeknek az első lépéseknek kell lenniük áramkimaradás esetén.
A lézercsövek öregedésének fokozatos, hónapok és évek alatt kialakuló folyamatának – nem pedig hirtelen meghibásodásnak – a kezelők könnyebben megkülönböztethetik az azonnali javítást igénylő akut problémákat a hosszú távú, a tervezett karbantartási időszakokban tervezhető romlástól. A hűtőrendszer problémáinak tüneteinek felismerése és annak megértése, hogy az automatikus hőkikapcsolás biztonsági funkció, nem pedig meghibásodás, megakadályozza a szervizelés szükségtelen fokozását átmeneti hőmérséklet-túllépések esetén.
A legfontosabb, hogy a megelőző karbantartás – a napi ellenőrzésekből, a heti átvizsgálásból, a havi fogyóeszköz-cseréből és az éves szakszerű szervizből álló strukturált rutin – megakadályozza az áramkimaradások többségét. Egy kezelő, aki ezt a rutint követi, ritkán tapasztal hirtelen áramkimaradást, és amikor problémák merülnek fel, rendelkezik a kellő magabiztossággal és tudással ahhoz, hogy külső támogatás nélkül gyorsan elhárítsa és megoldja azokat.
Lézervágási megoldás igénylése
Amikor áramkimaradás történik, és a hibaelhárítás során azonosítottak egy cserére szoruló alkatrészt – például egy elöregedett lézercsövet, egy sérült védőablakot vagy gyári szervizt igénylő optikai alkatrészeket –, a minőségi cserealkatrészekhez való hozzáférés és a szakértői műszaki támogatás felbecsülhetetlen értékű.
AccTek Laser egy professzionális lézervágógép-gyártó, amely több mint egy évtizedes tapasztalattal rendelkezik a lézervágógép-üzemeltetők világszerte történő támogatásában csere optikákkal, lézercső-szerelvényekkel, hűtőrendszer-alkatrészekkel és fogyóeszközökkel. Alkatrészkészlete magában foglalja a CO2 lézercső-cseréket 40 W-tól 300 W-ig számos márka esetében, beleértve a Reci, Yongli, EFR és SLW termékeket; védőablakokat, fókuszáló lencséket és az összes optikai alkatrészt a lézervágófejekhez több gyártótól; hűtőegységeket és hűtőrendszer-alkatrészeket; valamint az összes fogyóeszköz-alkatrészt a rendszeres karbantartáshoz, beleértve a vízszűrőket és a hűtőfolyadék-kondicionálókat. Az alkatrészeken túl műszaki támogató csapatunk rendelkezésre áll a diagnózisban, a javítási eljárásokban és a megelőző karbantartás ütemezésében való segítségnyújtáshoz – biztosítva mind a cserealkatrészeket, mind a lézervágógépek megbízható működéséhez szükséges szakértelmet. A nagyobb alkatrészcserékhez professzionális telepítési és üzembe helyezési szolgáltatások állnak rendelkezésre, az átfogó pótalkatrész-ellátás pedig a gyors szállítással biztosítja, hogy az alkatrész-meghibásodások ne hosszabbítsák meg az állásidőt a szükségesnél.
Elérhetőség
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 A zóna, Lunzhen ipari zóna, Yucheng város, Shandong tartomány.
Szerezzen lézeres megoldásokat