
Laser de CO2 não corta? 5 causas comuns e soluções rápidas
Um dos momentos mais frustrantes em operações de usinagem ou corte a laser é preparar-se para o primeiro corte do dia e descobrir uma queda repentina na potência do laser — ou perceber que a máquina não consegue mais cortar o material que processava com facilidade até ontem. A reação inicial costuma ser de pânico: presume-se que a máquina está quebrada, que um componente caro falhou ou que é necessária uma visita técnica dispendiosa. No entanto, antes de recorrer ao suporte técnico externo, vale a pena observar que a maioria das quedas repentinas de potência decorre de cinco problemas comuns, facilmente solucionáveis pelo usuário.
Todo máquina de corte a laser É um sistema de precisão coordenada que depende do alinhamento exato dos componentes ópticos, de superfícies de lentes e espelhos impecáveis, de um sistema de refrigeração funcionando corretamente e de configurações adequadas do gerador de laser. Se algum desses elementos se desviar das especificações, a máquina pode parecer incapaz de cortar — mesmo que o equipamento em si esteja operando exatamente como projetado. Distinguir entre falhas mecânicas genuínas e problemas solucionáveis é crucial; aprender a identificar e solucionar esses problemas comuns pode evitar horas de inatividade e economizar milhares de reais em custos desnecessários de reparo.
A equipe de suporte técnico pós-venda da AccTek lida semanalmente com casos de operação de lasers de operadores do mundo todo. Esses casos revelam um padrão consistente e esclarecedor: a grande maioria dos problemas de "perda repentina de energia" é causada pelos cinco problemas mencionados acima, todos facilmente solucionáveis por meio de uma solução de problemas sistemática — que requer apenas ferramentas básicas e alguns minutos de trabalho cuidadoso por parte do operador. Este artigo resume essas informações práticas em um guia de solução de problemas, organizado do mais simples ao mais complexo: começando com verificações rápidas e fáceis e progredindo para diagnósticos detalhados até que o problema seja resolvido — ou, se a intervenção profissional for realmente necessária, até que você possa fornecer aos técnicos informações claras e precisas sobre o problema.
Nosso objetivo não é transformá-lo em um engenheiro de laser, mas sim fornecer uma estrutura de diagnóstico e um fluxo de trabalho prático que o ajude a distinguir entre falhas reais do equipamento e problemas solucionáveis. Isso lhe permite resolver problemas solucionáveis imediatamente por conta própria, eliminando a necessidade de esperar por serviços de reparo ou pagar taxas caras de suporte técnico externo.
Índice
Quando seu laser perde potência repentinamente
Antes de mergulhar na resolução sistemática de problemas, é útil esclarecer o que significa, em termos técnicos, "o laser não corta", pois o diagnóstico e a solução dependem criticamente do sintoma específico que você está observando.
O que significa, na prática, "O laser não corta"
A expressão "o laser não corta" é ambígua e abrange vários modos de falha distintos. Em alguns casos, o gerador de laser produz uma saída visível — é possível ver um brilho vermelho no ponto focal ou o material iluminando-se quando o feixe está ativo — mas o material não é cortado, ou o corte é malfeito e incompleto. Em outros casos, o gerador de laser não produz nenhuma saída visível e o corte não ocorre. Em outros casos ainda, a máquina inicia um corte normalmente, mas a qualidade ou a profundidade do corte se deterioram à medida que o trabalho progride, sugerindo uma degradação na potência de saída em vez de uma falha total.
Cada um desses cenários aponta para diferentes causas principais. Uma máquina que produz emissão de laser visível, mas não remove material, indica desalinhamento óptico ou parâmetros de corte incorretos. Uma máquina que não produz nenhuma emissão visível sugere um problema no gerador de laser, uma falha no sistema de refrigeração causando desligamento automático ou um problema de conexão. Compreender qual sintoma você está observando reduz significativamente o caminho do diagnóstico.
Por que a maioria dos problemas pode ser resolvida em minutos
A grande maioria dos casos de perda repentina de potência no corte a laser resulta de problemas fáceis de identificar e corrigir: um espelho que se deslocou ligeiramente em seu suporte, uma lente protetora com acúmulo de alcatrão acrílico ou revestimento oxidado, fluxo de gás auxiliar interrompido ou água de resfriamento que atingiu a temperatura definida e acionou o desligamento automático. Todos esses problemas podem ser identificados por meio de testes simples e corrigidos com procedimentos que exigem apenas ferramentas básicas e de 5 a 30 minutos de trabalho cuidadoso.
Compreender essa realidade é psicologicamente importante: a primeira reação a uma aparente falha do laser deve ser a busca sistemática de soluções, e não o pânico ou a resignação diante de uma longa espera por assistência técnica. A expressão "O laser não corta" engloba diversos modos de falha distintos, cada um apontando para diferentes causas. A maioria desses casos são problemas que podem ser resolvidos pelo usuário, identificáveis por meio de procedimentos de diagnóstico sistemáticos e solucionáveis com a prática de solução de problemas. Entender qual sintoma específico você está observando é o primeiro passo crucial para identificar o problema subjacente.
A abordagem sistemática para a resolução de problemas: como identificar a causa raiz.
Em vez de tentar ações corretivas aleatórias na esperança de que uma delas funcione, uma abordagem sistemática para o diagnóstico é muito mais eficiente e tem maior probabilidade de levar à solução correta. Esta seção estabelece a estrutura de diagnóstico que orienta o restante do processo de resolução de problemas.
A Lógica de Diagnóstico
A abordagem de diagnóstico utilizada por técnicos experientes em manutenção de lasers parte das causas mais prováveis para as menos prováveis, e das verificações mais simples para as mais complexas. Seguindo essa hierarquia, o técnico (ou operador que realiza a auto-solução de problemas) pode identificar e resolver a maioria dos casos sem a necessidade de equipamentos especializados ou conhecimento técnico aprofundado. A hierarquia é a seguinte: problemas de alinhamento óptico e limpeza representam aproximadamente 40 a 50% dos casos de perda repentina de potência; problemas no sistema de refrigeração representam aproximadamente 20 a 25%; envelhecimento do gerador de laser ou falha do tubo representam aproximadamente 15 a 20%; problemas no fluxo de gás auxiliar representam aproximadamente 5 a 10%; e parâmetros mal configurados representam a fração restante. Verificando essas categorias em ordem, um técnico metódico pode identificar a causa raiz de aproximadamente 90% dos problemas nos primeiros 10 a 20 minutos.
Uma abordagem sistemática para a resolução de problemas, priorizada pela frequência de ocorrência e complexidade do diagnóstico, é muito mais eficiente do que a experimentação aleatória. Ao verificar primeiro as causas mais prováveis e, em seguida, analisar os problemas progressivamente menos comuns em uma ordem lógica, a maioria dos problemas de perda de potência em máquinas de corte a laser pode ser identificada e resolvida rapidamente.
Desalinhamento do espelho
Os espelhos e lentes que guiam o feixe do gerador de laser são componentes ópticos de precisão montados em uma máquina de corte a laser de forma a criar um caminho óptico perfeito desde a saída do gerador até o ponto focal na peça de trabalho. Qualquer deslocamento na posição do espelho — mesmo uma fração de milímetro — pode desalinhar o feixe o suficiente para causar uma perda significativa na eficácia do corte. O desalinhamento do espelho é a causa mais comum de perda repentina de potência em máquinas de corte a laser operadas em campo e é totalmente corrigível por meio de realinhamento.
Como os espelhos guiam o feixe de luz e por que o alinhamento é importante.
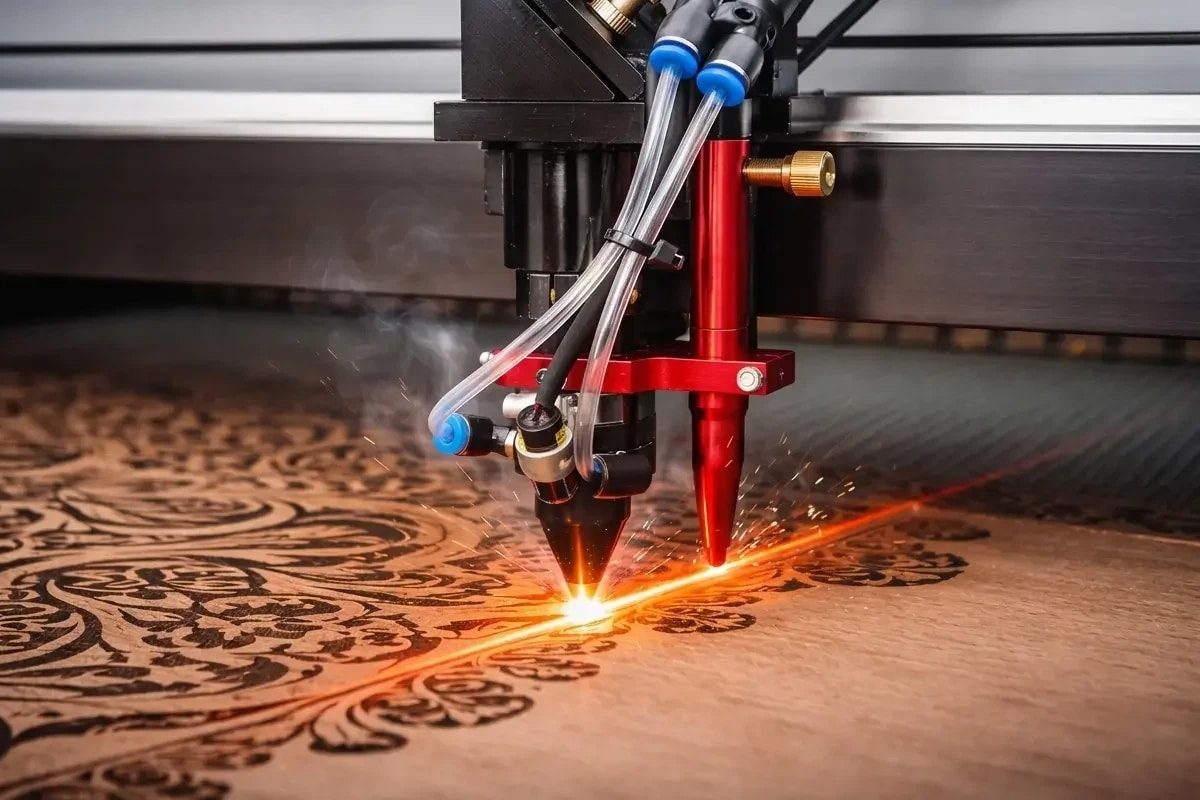
Um típico máquina de corte a laser CO2 Incorpora três ou quatro espelhos que redirecionam o feixe do gerador de laser da cabeça do laser para a cabeça de corte focalizada. Esses espelhos são posicionados com precisão e seus ângulos são críticos: mesmo um deslocamento de 0,5 mm na posição do espelho pode desviar o feixe o suficiente para que ele não atinja parcialmente a lente de focalização, reduzindo a potência efetiva no ponto focal em 30 a 50% ou mais. O resultado é um feixe que ainda produz saída visível, mas não possui a densidade de potência necessária para cortar o material com eficiência.
Sintomas de espelhos desalinhados
Uma máquina de corte a laser desalinhada normalmente apresenta um ou mais destes sintomas: o feixe vermelho visível no ponto focal parece estar descentrado em relação ao bocal, com aparência assimétrica ou mais fraco que o normal; o desempenho do corte é inconsistente em toda a área de trabalho, com algumas regiões cortando bem e outras mal; o laser parece cortar em um lado da área focal, mas não no outro; ou marcas de teste mostram uma saída de laser visível, mas nenhuma ação de corte.
Como verificar o alinhamento do espelho
O teste prático para alinhamento do espelho é a verificação do alinhamento do feixe, realizada pela maioria dos operadores de máquinas de corte a laser. Este teste utiliza um pedaço de fita adesiva ou material de marcação branco colocado na cabeça de corte e um disparo controlado do gerador de laser em potência muito baixa para marcar a fita com a posição do feixe. Ao realizar essa marcação em múltiplos pontos ao longo da área de trabalho da máquina de corte a laser — e ao comparar a posição da marca com a linha central esperada da área focal — o desalinhamento torna-se imediatamente visível. Marcas que estão consistentemente descentralizadas, ou que mudam de posição conforme a cabeça de corte se move pela área de trabalho, indicam desalinhamento do espelho que requer correção.
Como realinhar espelhos
O realinhamento dos espelhos é um procedimento que a maioria dos fabricantes de máquinas de corte a laser documenta em seus manuais de serviço. O procedimento é simples, embora exija cuidado e precisão. A abordagem geral consiste em identificar qual espelho está desalinhado comparando as marcas do feixe em diferentes posições. Em seguida, solte cuidadosamente o suporte do espelho e faça pequenos ajustes usando os parafusos de ajuste (normalmente três parafusos por espelho, cada um permitindo alguns graus de inclinação) até que a marca do feixe retorne à posição central. O procedimento requer apenas ferramentas básicas — geralmente um conjunto de chaves Allen e a fita adesiva ou material de marcação usado para o teste de alinhamento — e leva de 10 a 30 minutos para um operador que nunca o realizou antes.
Quando é necessário auxílio profissional
Se o espelho parecer danificado — rachado, com marcas visíveis ou severamente contaminado — a substituição por um profissional é necessária. Se o suporte do espelho estiver torto ou danificado, ou se os parafusos de ajuste não apertarem corretamente, o suporte mecânico pode precisar de manutenção profissional. Mas, para espelhos que estão simplesmente desalinhados, o realinhamento pelo usuário é seguro, eficaz e muito mais rápido do que esperar por um serviço especializado.
O desalinhamento do espelho é a causa mais comum de perda repentina de potência no corte a laser e pode ser totalmente corrigido pelo usuário através de um simples teste de marcação do feixe, seguido de um ajuste cuidadoso dos parafusos de fixação do espelho. Reconhecer os sintomas de desalinhamento e realizar a verificação de alinhamento são os primeiros passos críticos na solução de qualquer incidente de perda repentina de potência.
Óptica suja ou contaminada
Ainda mais comum do que o desalinhamento em instalações que cortam acrílico, MDF e outros materiais que geram fumaça e resíduos de corte significativos é a contaminação das superfícies ópticas — particularmente a janela de proteção na saída da cabeça de corte a laser e a lente de focalização. Uma fina camada de alcatrão acrílico, revestimento oxidado ou poeira nessas superfícies absorve a energia do gerador de laser em vez de transmiti-la, resultando em uma perda drástica de potência, mesmo que o feixe esteja perfeitamente alinhado.
Como os subprodutos do corte contaminam as lentes
Acrílico O corte gera um fluxo visível de material vaporizado que sai da cabeça de corte e se dispersa no interior da máquina. Uma fração desse vapor se condensa nas superfícies ópticas, formando uma camada semelhante a alcatrão, de cor âmbar. MDF e projetos similares madeira Os produtos geram poeira fina que pode se depositar nas lentes. Aço carbono O corte com gás auxiliar de oxigênio pode gerar partículas de óxido metálico que formam uma fina camada sobre as superfícies ópticas. Com o tempo, essas camadas se acumulam e absorvem energia suficiente do gerador de laser para reduzir significativamente o desempenho do corte.
A janela protetora versus a lente de foco
A janela de proteção é um elemento óptico fino na saída da cabeça de corte a laser, projetado especificamente para ser sacrificial — para absorver a contaminação e proteger a lente de focalização, mais cara, localizada abaixo dela. Essa janela é substituível, tem baixo custo (normalmente de $20 a $80, dependendo do modelo da máquina de corte a laser) e deve ser substituída em manutenções regulares ou sempre que houver contaminação visível. A lente de focalização é o elemento final no caminho óptico, localizada no conjunto do bocal, logo acima da peça de trabalho, e é mais cara para substituir (de $150 a $400). Ambos os elementos podem ser contaminados e ambos causarão perda de potência se estiverem sujos.
Como limpar lentes com segurança
Para a janela de proteção, o procedimento é simples: remova a cabeça de corte da máquina de corte a laser (a maioria dos suportes utiliza mecanismos de liberação rápida), localize a janela de proteção (normalmente um elemento removível do conjunto da cabeça) e limpe-a utilizando materiais de limpeza de lentes de grau óptico — geralmente uma solução de limpeza de lentes especializada e lenço de papel para lentes. Para alcatrão acrílico, pode ser necessário água morna com detergente neutro ou um solvente específico. A lente de foco, localizada no conjunto do bocal, pode ser cuidadosamente limpa utilizando a mesma abordagem, embora alguns operadores prefiram substituir em vez de limpar este componente, devido ao seu custo e ao risco de arranhões durante a limpeza.
Quando a limpeza não resolve
Se a superfície óptica estiver riscada, com marcas ou fraturada, a limpeza não restaurará sua função e o elemento deverá ser substituído. No entanto, a maioria das contaminações ópticas pode ser removida com uma limpeza cuidadosa, e sempre vale a pena tentar a limpeza antes de comprar componentes de reposição.
Manutenção preventiva
A abordagem mais eficaz para a contaminação óptica é a prevenção. Instalações que cortam grandes volumes de acrílico devem planejar a substituição da janela de proteção mensalmente. Instalações que cortam MDF devem inspecionar a janela a cada duas semanas e substituí-la sempre que houver acúmulo visível de poeira. A limpeza regular do interior da máquina de corte a laser e do sistema de exaustão minimiza o acúmulo de poeira nas superfícies ópticas. Essas medidas preventivas são muito menos dispendiosas do que a resolução de problemas decorrentes de quedas de energia e geralmente são incorporadas aos planos de manutenção de instalações para operações de alto volume.
A contaminação das janelas de proteção e das lentes de foco é a segunda causa mais comum de perda repentina de potência no corte a laser, principalmente em instalações que cortam acrílico ou materiais empoeirados. A limpeza das lentes contaminadas é simples e barata, tornando-se uma excelente segunda etapa de diagnóstico após a verificação do desalinhamento dos espelhos. A substituição preventiva regular das janelas de proteção, baseada em um cronograma de manutenção, evita que muitos incidentes de perda de potência ocorram.
Envelhecimento do tubo laser e degradação da saída
Ao contrário de muitos componentes industriais que funcionam ou falham drasticamente, os geradores de laser de CO2 degradam-se gradualmente ao longo de sua vida útil. Compreender o processo de envelhecimento e reconhecer os sinais de um tubo de laser desgastado é importante para distinguir entre um problema solucionável e a necessidade de substituição completa do componente.
Como funcionam os tubos de laser de CO2 e por que eles envelhecem.
Um tubo laser de CO2 é um cilindro de vidro selado contendo uma mistura gasosa (principalmente dióxido de carbono, nitrogênio e hélio) que produz luz infravermelha coerente quando estimulada eletricamente. A potência de saída do tubo é determinada pela energia elétrica fornecida ao gás e pela eficiência do processo de conversão de energia. Com o tempo, diversos processos físicos reduzem gradualmente a capacidade do tubo de converter energia elétrica em luz laser. Os eletrodos sofrem corrosão, a composição da mistura gasosa se altera devido a reações químicas e à absorção pelas paredes do tubo, e contaminantes se acumulam em seu interior. Todos esses processos causam um declínio gradual na potência de saída — tipicamente de 5 a 15% ao ano nos primeiros anos de operação, acelerando com o passar do tempo.
Vida útil típica dos tubos de laser de CO2
Um tubo de laser de CO2 típico, usado em máquinas de corte a laser comerciais, tem uma vida útil estimada entre 8.000 e 10.000 horas de operação antes que sua potência de saída caia para aproximadamente 50% da especificação original. Isso se traduz em cerca de três a cinco anos de operação contínua em um único turno, ou de seis a dez anos em uma operação em dois turnos com folga nos fins de semana. A vida útil exata depende da qualidade inicial do tubo, do nível de potência de operação e das práticas de manutenção. Alguns tubos bem conservados duram significativamente mais; tubos com manutenção inadequada podem falhar antes.
Sintomas de um tubo de laser envelhecido
O teste definitivo para o envelhecimento do tubo é a medição da potência de saída usando um medidor de potência a laser. Este instrumento especializado mede a potência óptica real emitida pelo gerador de laser, permitindo a comparação da potência atual com a potência de referência obtida em medições anteriores. Muitos técnicos de manutenção de máquinas de corte a laser carregam medidores de potência portáteis e podem realizar essa medição em minutos. Para instalações sem acesso a um medidor de potência, a abordagem diagnóstica prática é comparar o desempenho de corte atual com o desempenho histórico em parâmetros considerados ideais — uma queda no desempenho geralmente indica envelhecimento do tubo, e não outro tipo de problema.
O padrão de perda gradual de potência
As válvulas não falham repentinamente — seu desempenho diminui gradualmente. Reconhecer esse padrão ajuda a distinguir entre o envelhecimento das válvulas e outros problemas que normalmente causam perda repentina de potência. Se sua máquina de corte a laser cortou perfeitamente ontem e hoje não corta nada, é improvável que o envelhecimento das válvulas seja a causa. Se o desempenho de corte da sua máquina vem diminuindo lentamente ao longo de semanas, com cada semana sendo ligeiramente pior que a anterior, o envelhecimento das válvulas é a causa provável.
Quando a substituição se torna necessária
A maioria dos fabricantes recomenda a substituição da válvula quando a potência de saída cai para aproximadamente 50% da especificação original. Nesse ponto, o desempenho de corte em materiais padrão se degrada significativamente, e a válvula já está se aproximando do fim de sua vida útil. No entanto, o cálculo econômico para a substituição da válvula depende dos padrões de uso e das alternativas disponíveis. Uma válvula que ainda produz de 50% a 60% da potência pode ser aceitável para tarefas de corte não críticas, enquanto uma válvula com 70% da potência pode ainda ser aceitável para corte de materiais finos, mesmo que inaceitável para materiais espessos.
Os tubos de laser de CO2 envelhecem gradualmente, diminuindo sua potência de saída ao longo dos anos de operação. Reconhecer a natureza gradual dessa diminuição ajuda a distinguir o envelhecimento do tubo de problemas repentinos que exigem reparo imediato. Quando a potência de saída cai para 50% ou menos, a substituição do tubo geralmente é apropriada, embora a viabilidade econômica dependa da aplicação específica e da qualidade de corte exigida.
Mau funcionamento do sistema de refrigeração ou temperatura excessiva
Todo gerador de laser de CO2 requer resfriamento ativo — a estimulação elétrica que produz a saída do laser gera calor substancial e, se esse calor não for removido de forma eficiente, o tubo atinge temperaturas perigosamente altas que acionam desligamentos automáticos e podem danificá-lo permanentemente.
Por que o resfriamento a água é crucial
A água de refrigeração circula por passagens no tubo laser, absorvendo o calor residual gerado durante a operação do gerador de laser. Essa água flui então para uma unidade de resfriamento que remove o calor da água e a devolve resfriada ao tubo laser. A taxa de remoção de calor deve corresponder à taxa de geração de calor no nível de potência operacional. Se o fluxo de água for bloqueado, se o resfriador não estiver funcionando corretamente ou se a temperatura ambiente estiver muito alta para que o resfriador dissipe o calor de forma eficaz, a temperatura do tubo laser aumenta. Quando a temperatura excede a especificação do fabricante (normalmente 35 °C), o sistema de controle reduz automaticamente a potência do laser ou desliga a máquina completamente para evitar danos.
Sintomas de falha no sistema de arrefecimento
O sintoma mais óbvio é o aparecimento de mensagens de aviso ou luzes indicadoras no painel de controle da máquina de corte a laser, indicando uma falha no sistema de refrigeração ou temperatura excessiva. Outro sintoma é a máquina parecer iniciar o corte normalmente, mas o corte se deteriora ou para no meio do processo — o padrão de comportamento que ocorre quando a temperatura do gerador de laser aumenta e aciona a redução automática de potência. Algumas máquinas possuem alarmes sonoros. Nos casos em que o sistema de refrigeração falhou — a bomba não está funcionando ou o fluxo de água parou —, isso geralmente é visível imediatamente: você deve ouvir a bomba funcionando e sentir o fluxo de água nas linhas de refrigeração.
Como verificar o nível e o fluxo do líquido de arrefecimento
A primeira e mais simples verificação do sistema de arrefecimento é a inspeção visual do reservatório de água para confirmar se o nível do líquido refrigerante está adequado. O baixo nível de líquido refrigerante é um dos problemas mais comuns no sistema de arrefecimento e pode ser corrigido em minutos adicionando água destilada (água pura, não água da torneira que contém minerais que entopem as passagens do sistema). Em seguida, verifique se a água está circulando pelas linhas de refrigeração: você deve sentir o tubo de refrigeração quente ao toque e ver ou ouvir a água circulando. Se a água não estiver circulando, verifique se há alguma obstrução nas linhas de refrigeração, uma válvula de fechamento fechada ou uma bomba que não esteja funcionando.
Como verificar a temperatura e o ponto de ajuste do chiller
A unidade de resfriamento normalmente exibe a temperatura atual e a temperatura de ajuste em um visor digital. Verifique se o visor mostra valores razoáveis — a temperatura atual deve estar abaixo da especificação máxima (normalmente 35 °C) e a temperatura de ajuste deve estar configurada para a temperatura recomendada (normalmente 25 °C ou 30 °C, dependendo do projeto da máquina de corte a laser). Se o visor mostrar uma temperatura significativamente acima da temperatura de ajuste, o resfriador pode estar com defeito — a capacidade de resfriamento é insuficiente para reduzir a temperatura até o valor desejado. Nesse caso, verifique se a entrada de ar e o condensador do resfriador estão limpos e desobstruídos e se o resfriador não está localizado em um ambiente excessivamente quente.
Por que o gerador de laser desliga automaticamente?
Se o sistema de refrigeração falhar e a temperatura do gerador de laser ultrapassar o limite de segurança, o sistema de controle reduz automaticamente a potência ou desliga a máquina completamente. Isso não é uma falha, mas sim um recurso de segurança que evita danos permanentes ao tubo de laser. Ao observar esse comportamento, a ação correta é verificar o sistema de refrigeração em vez de tentar reverter o desligamento.
Problemas no sistema de refrigeração — fluxo de água insuficiente, nível baixo de fluido refrigerante ou mau funcionamento do chiller — são responsáveis por aproximadamente 20 a 25% das quedas repentinas de energia. A maioria dos problemas de refrigeração pode ser corrigida com verificações e manutenção simples: verificar o nível do fluido refrigerante, garantir o fluxo de água e confirmar a temperatura definida no chiller. Quando o sistema de refrigeração está funcionando corretamente, as leituras de temperatura são normais e a máquina pode operar em potência máxima sem desligamento térmico.
Parâmetros de corte incorretos ou problemas de fluxo de gás
Uma máquina de corte a laser que, na verdade, não sofreu perda de potência, mas cujo desempenho parece degradado devido à configuração incorreta dos parâmetros de corte ou à interrupção do fluxo de gás auxiliar, às vezes é diagnosticada erroneamente como tendo um problema no gerador de laser. Distinguir entre uma perda real de potência e um problema de parâmetro ou de fluxo de gás é uma etapa diagnóstica crucial.
Como a potência, a velocidade e o gás de assistência interagem
A eficácia do corte a laser depende do equilíbrio entre a potência do laser, a velocidade de corte e a pressão do gás auxiliar. O gás auxiliar (normalmente ar comprimido ou oxigênio) tem dupla função: ejetar o material fundido ou vaporizado da fenda de corte e resfriar as paredes da fenda. Quando as três variáveis estão corretamente equilibradas, o resultado é um corte limpo. Quando esse equilíbrio é perturbado — potência excessiva para a velocidade, pressão insuficiente do gás auxiliar ou seleção incorreta de parâmetros — o resultado pode parecer um desempenho de corte ruim, que pode ser confundido com perda de potência do gerador de laser.
Por que parâmetros incorretos dão a sensação de perda de potência?
Um conjunto de parâmetros de corte otimizado para aço carbono de 3 mm não produzirá cortes limpos em material de 6 mm, mesmo que o gerador de laser esteja funcionando perfeitamente. Da mesma forma, um conjunto de parâmetros otimizado para gás auxiliar de oxigênio não funcionará bem com ar comprimido. Um operador que carrega o conjunto de parâmetros errado para um trabalho e observa um desempenho de corte inferior pode concluir erroneamente que a máquina perdeu potência, quando na verdade os parâmetros estão simplesmente errados para o trabalho específico.
Sintomas de problemas com parâmetros ou gases
A chave para distinguir problemas de parâmetros de uma perda real de potência do laser é observar se o sintoma é universal ou específico a determinadas condições. Se a máquina corta materiais finos perfeitamente, mas tem dificuldades com materiais espessos, o problema provavelmente está na seleção dos parâmetros, e não na potência do laser. Se a pressão do gás auxiliar estiver visivelmente baixa (você consegue ouvir um chiado reduzido no bico ou observar um fluxo de exaustão fraco), o problema está no fluxo de gás. Se alterar os parâmetros para uma configuração comprovadamente adequada restaurar o desempenho, o problema estava relacionado aos parâmetros.
Como verificar a pressão e o fluxo do gás auxiliar
A maioria das máquinas de corte a laser possui um manômetro no suprimento de gás auxiliar. Verifique se a pressão indicada está dentro da especificação para o trabalho atual (as especificações típicas variam de 4 a 8 bar, dependendo da máquina e do material). Se a pressão estiver significativamente abaixo da especificação, verifique se há dobras nas linhas de gás, uma válvula de isolamento fechada ou um bloqueio no caminho de fornecimento de gás. Algumas máquinas possuem uma válvula de teste manual que permite acionar o fluxo de gás manualmente e observar o gás auxiliar saindo do bico de corte — este teste rápido confirma se o gás está realmente fluindo.
Como retornar aos parâmetros considerados bons
Se alterações nos parâmetros resultaram em queda de desempenho, o passo diagnóstico mais simples é recarregar um conjunto de parâmetros comprovadamente eficazes para o material e espessura atuais e verificar se o desempenho retorna ao normal. Se o desempenho retornar ao normal, o problema estava na seleção dos parâmetros. Se o desempenho permanecer ruim mesmo com parâmetros comprovadamente eficazes, o problema está no próprio sistema laser e não na configuração dos parâmetros.
Parâmetros de corte incorretos e problemas no fluxo de gás auxiliar podem produzir sintomas que simulam a perda de potência do gerador de laser. Distinguir entre essas categorias é importante porque as soluções são completamente diferentes — problemas de parâmetros são corrigidos carregando o conjunto de parâmetros correto, enquanto problemas de fluxo de gás são corrigidos verificando e restaurando a pressão e o fluxo de gás. Ambas as categorias devem ser verificadas sistematicamente antes de concluir que o próprio gerador de laser falhou.
Fluxograma de diagnóstico: cinco verificações rápidas em ordem.
Esta seção fornece um procedimento de diagnóstico sequencial que operacionaliza os cinco motivos discutidos acima, permitindo a rápida identificação da causa raiz.
Teste 1: Você consegue ver um feixe visível?
Ao disparar o gerador de laser em potência muito baixa sobre um pedaço de fita adesiva, você observa uma marca ou brilho visível no ponto focal? Se sim, prossiga para o Teste 2. Caso contrário, isso indica uma falha no gerador de laser ou um bloqueio completo do caminho do feixe. Verifique se há alguma obstrução visível no caminho óptico, certifique-se de que todos os espelhos estejam no lugar e não estejam visivelmente desalinhados e confirme se o gerador de laser está recebendo energia elétrica (a maioria das máquinas possui uma luz indicadora). Se não houver obstrução visível e o gerador de laser parecer estar recebendo energia, mas não produzir nenhuma saída visível, é provável que haja uma falha no gerador de laser ou um desligamento do sistema de resfriamento a água (consulte o Teste 4).
Teste 2: O feixe deixa alguma marca no material?
Você consegue ver alguma marca visível ou ponto derretido no material ao acionar o gerador de laser? Se sim, isso é uma informação muito positiva — indica que o gerador de laser está produzindo energia e o feixe está atingindo a peça. Um desempenho de corte ruim, nesse caso, aponta para o Teste 3 (contaminação óptica) ou o Teste 5 (problemas com parâmetros/gás). Se nenhuma marca visível for evidente, apesar de o feixe estar visível, verifique o alinhamento do espelho usando o teste com fita adesiva descrito anteriormente — é provável que haja desalinhamento.
Teste 3: A água está fluindo e na temperatura correta?
Sinta as tubulações de água de refrigeração — elas devem estar mornas ao toque e você deve sentir a água circulando. Verifique o visor do chiller para conferir a temperatura atual e confirme se está abaixo do limite de alarme. Se a água não estiver circulando, verifique se há tubulações dobradas ou uma bomba que não esteja funcionando. Se a temperatura estiver elevada, limpe o condensador do chiller e verifique se o fluxo de ar está adequado. Se o fluxo de água e a temperatura estiverem normais, os problemas no sistema de refrigeração estão descartados.
Teste 4: As alterações recentes nos parâmetros estão correlacionadas com o problema?
Houve alguma alteração na configuração da máquina ou nos parâmetros imediatamente antes da perda de energia ser observada? Você trocou recentemente a espessura do material, o tipo de material ou o gás auxiliar? Se sim, carregue um conjunto de parâmetros que você sabe que funciona bem para o trabalho atual e teste o desempenho. Se o desempenho melhorar, o problema estava na seleção dos parâmetros.
Teste 5: O que o registro de manutenção indica?
Analise o histórico de manutenção da máquina de corte a laser. A janela de proteção foi limpa ou substituída recentemente? Quantas horas o tubo laser operou desde que foi comprado? Se o tubo laser estiver próximo ou tiver ultrapassado sua vida útil nominal (normalmente de 8.000 a 10.000 horas), o envelhecimento do tubo provavelmente contribui para a perda gradual de potência ao longo do tempo.
A execução desses cinco testes em sequência proporciona um caminho de diagnóstico rápido para as causas mais comuns de perda de energia, permitindo a identificação da causa raiz em poucos minutos após a observação do problema.
Quando chamar um profissional e quando tentar fazer você mesmo
Nem todos os problemas em máquinas de corte a laser devem ser resolvidos por meio de autodiagnóstico, e saber quais problemas são seguros e adequados para manutenção pelo operador e quais exigem serviço profissional é importante tanto para a segurança quanto para considerações de garantia.
Considerações de segurança
Algumas tarefas de manutenção de máquinas de corte a laser envolvem circuitos elétricos de alta tensão ou sistemas ópticos selados, onde o manuseio incorreto pode causar ferimentos ou danos permanentes. O realinhamento do espelho, a limpeza da lente e a verificação do nível do fluido refrigerante são geralmente tarefas seguras que podem ser realizadas pelo operador. A abertura da carcaça do tubo de laser, a solução de problemas elétricos ou qualquer trabalho envolvendo componentes de alta tensão devem ser realizados somente por técnicos de serviço qualificados.
Quais problemas você pode resolver sozinho sem problemas?
O realinhamento do espelho usando o teste com fita adesiva e o ajuste cuidadoso dos parafusos de fixação do espelho são seguros e adequados para manutenção de nível operacional. A limpeza da janela de proteção e da lente de foco é segura. A verificação e o reabastecimento do líquido refrigerante são seguros. Verificar se o fluxo e a temperatura da água estão dentro dos limites seguros. Verificar a pressão e o fluxo do gás auxiliar é seguro. Recarregar parâmetros de corte comprovadamente eficazes é seguro.
Quais problemas exigem suporte profissional?
A substituição do tubo laser requer equipamento especializado e deve ser realizada pela assistência técnica da fábrica. A resolução de problemas elétricos complexos ou qualquer trabalho dentro do gabinete do gerador de laser deve ser realizada por técnicos qualificados. O reparo ou a substituição da unidade de refrigeração geralmente devem ser realizados pela assistência técnica do fabricante do chiller.
Quanto tempo dedicar à resolução de problemas antes de escalar o problema?
Uma recomendação razoável é dedicar de 20 a 30 minutos à resolução sistemática de problemas, utilizando o fluxograma de diagnóstico descrito acima. Se a causa raiz não for identificada após esse período, é apropriado acionar o serviço de assistência técnica especializada. Forneça ao técnico os resultados dos seus testes de diagnóstico — informações sobre quais testes foram aprovados e quais foram reprovados — para agilizar o diagnóstico.
A maioria dos problemas comuns de perda de potência em máquinas de corte a laser são seguros e podem ser resolvidos e reparados pelo próprio operador. Testes de diagnóstico sistemáticos permitem a rápida identificação do problema. Para problemas envolvendo sistemas elétricos, invólucros ópticos selados ou substituição do tubo laser, ou quando a solução de problemas por conta própria não for encontrada após 20 a 30 minutos, deve-se recorrer a um serviço profissional.
Prevenindo que o laser não corte desde o início.
A melhor solução de problemas é aquela que nunca precisa ser usada. A manutenção preventiva e a inspeção de rotina eliminam a grande maioria das ocorrências de perda repentina de energia.
Lista de verificação de manutenção diária
Antes de iniciar a produção diária, realize estas verificações rápidas: inspecione visualmente a janela de proteção em busca de contaminação óbvia (alcatrão âmbar, camada de poeira ou embaçamento) e substitua-a se estiver visivelmente suja; verifique se a água está circulando pelas linhas de resfriamento e se elas estão aquecidas; verifique se o visor do chiller indica que a temperatura está dentro da faixa normal de operação; verifique se a pressão do gás auxiliar está dentro da especificação; e realize um corte de teste em material de descarte para confirmar o desempenho normal de corte antes de iniciar os trabalhos de produção.
Inspeção visual semanal
Uma vez por semana, realize uma inspeção mais detalhada: limpe a janela de proteção e a lente de foco usando materiais de limpeza óptica; inspecione todos os espelhos quanto à presença de poeira ou alcatrão visível e limpe-os, se necessário; verifique se todas as conexões de água de refrigeração estão firmes e sem vazamentos; verifique se o interior da máquina de corte a laser está limpo e livre de acúmulo de poeira e resíduos de corte; e inspecione o caminho de fornecimento de gás auxiliar quanto a obstruções ou vazamentos.
Tarefas de manutenção mensal
Uma vez por mês, execute as seguintes tarefas: substitua a janela de proteção como manutenção de rotina (o elemento sacrificial de baixo custo que protege a lente de foco mais cara); verifique a saída do gerador de laser usando um medidor de potência, se disponível, ou comparando o desempenho de corte com valores históricos de referência; inspecione cuidadosamente o sistema de refrigeração em busca de sinais de vazamento ou corrosão; e revise o registro de manutenção para identificar quaisquer tendências no desempenho ou na frequência de substituição de consumíveis.
O Serviço Profissional Anual
Uma vez por ano, contrate o fabricante da máquina de corte a laser ou um prestador de serviços autorizado para realizar uma manutenção completa. Isso geralmente inclui a limpeza e o realinhamento de todos os componentes ópticos, a verificação de todos os sistemas de segurança, a substituição de consumíveis próximos do fim de sua vida útil e testes completos da potência de saída e da qualidade do feixe do gerador de laser. Essa manutenção anual é muito mais econômica do que chamadas de emergência e prolonga significativamente a vida útil da máquina de corte a laser.
A manutenção preventiva — verificações diárias, inspeções semanais, substituição mensal de consumíveis e serviço profissional anual — evita a grande maioria das interrupções repentinas de energia. Um cronograma de manutenção estruturado, seguido consistentemente, resulta em operação confiável da máquina de corte a laser e elimina a frustração de paradas inesperadas.
Prevenindo que o laser não corte desde o início.
Este artigo forneceu um guia sistemático de solução de problemas para as cinco causas mais comuns de perda repentina de potência no corte a laser: desalinhamento do espelho, óptica suja, envelhecimento do tubo laser, problemas no sistema de refrigeração e parâmetros incorretos ou problemas com o gás auxiliar. Apresentou procedimentos de diagnóstico para identificar cada causa, métodos práticos de reparo para os problemas que podem ser resolvidos pelo usuário e orientações sobre quando o serviço profissional é apropriado.
A mensagem principal é que a maioria das quedas de energia em máquinas de corte a laser não são falhas catastróficas que exigem a substituição de componentes importantes, mas sim problemas identificáveis e corrigíveis que os próprios operadores podem diagnosticar e resolver em 20 a 30 minutos. Uma abordagem diagnóstica sistemática, priorizando as causas mais prováveis, permite a rápida identificação da causa raiz. O realinhamento do espelho, a limpeza da janela de proteção e a verificação do nível do fluido refrigerante são os três procedimentos de solução de problemas de maior impacto e devem ser os primeiros passos sempre que ocorrer uma queda de energia.
Compreender que o envelhecimento do tubo laser é um processo gradual que se desenvolve ao longo de meses e anos, e não uma falha repentina, ajuda os operadores a distinguir entre problemas agudos que exigem reparo imediato e a degradação a longo prazo que pode ser planejada durante as manutenções programadas. Reconhecer os sintomas de problemas no sistema de refrigeração e entender que o desligamento térmico automático é um recurso de segurança, e não uma falha, evita o acionamento desnecessário da assistência técnica durante picos de temperatura transitórios.
O mais importante é que a manutenção preventiva — uma rotina estruturada de verificações diárias, inspeções semanais, substituição mensal de consumíveis e serviço profissional anual — evita que a maioria das interrupções de energia ocorra. Um operador que segue essa rotina raramente enfrentará interrupções repentinas de energia e, quando surgirem problemas, terá a confiança e o conhecimento necessários para solucioná-los rapidamente, sem a necessidade de suporte externo.
Obtenha uma solução de corte a laser
Quando ocorrem incidentes de perda de energia e a resolução de problemas identifica um componente que precisa ser substituído — um tubo laser antigo, uma janela de proteção danificada ou componentes ópticos que necessitam de manutenção de fábrica — ter acesso a peças de reposição de qualidade e suporte técnico especializado é inestimável.
Laser AccTek Somos um fabricante profissional de máquinas de corte a laser com mais de uma década de experiência, oferecendo suporte a operadores de máquinas de corte a laser em todo o mundo com peças de reposição, como ópticas, conjuntos de tubos de laser, componentes de sistemas de refrigeração e consumíveis. Nosso estoque de peças inclui tubos de laser de CO2 de 40W a 300W de diversas marcas, como Reci, Yongli, EFR e SLW; janelas de proteção, lentes de foco e todos os componentes ópticos para cabeçotes de corte a laser de vários fabricantes; unidades de resfriamento e componentes de sistemas de refrigeração; e todas as peças consumíveis para manutenção de rotina, incluindo filtros de água e condicionadores de fluido refrigerante. Além das peças, nossa equipe de suporte técnico está disponível para auxiliar no diagnóstico, procedimentos de reparo e agendamento de manutenção preventiva, fornecendo tanto os componentes de reposição quanto a expertise necessária para manter as máquinas de corte a laser operando de forma confiável. Serviços profissionais de instalação e comissionamento estão disponíveis para substituições de componentes principais, e o fornecimento abrangente de peças de reposição com entrega ágil garante que as falhas de componentes não prolonguem o tempo de inatividade além do necessário.
Informações de contato
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Cidade de Yucheng, Província de Shandong.
Obtenha soluções a laser