
Laser CO2 nie tnie? 5 najczęstszych przyczyn i szybkie rozwiązania
Jednym z najbardziej frustrujących momentów w obróbce metali lub cięciu laserowym jest przygotowanie się do pierwszego cięcia, a następnie odkrycie nagłego spadku mocy lasera – lub odkrycie, że maszyna nie jest już w stanie przeciąć materiału, który wczoraj z łatwością obrabiała. Początkową reakcją jest często panika: założenie, że maszyna jest zepsuta, że doszło do awarii drogiego podzespołu lub konieczna jest kosztowna wizyta w serwisie. Zanim jednak zwrócimy się o pomoc techniczną, warto zauważyć, że większość przypadków nagłej utraty zasilania wynika z pięciu typowych problemów, które użytkownik może rozwiązać samodzielnie.
Każdy maszyna tnąca laserem to precyzyjnie skoordynowany system, którego działanie opiera się na dokładnym wyrównaniu elementów optycznych, nieskazitelnych powierzchniach soczewek i luster, sprawnie działającym systemie chłodzenia oraz prawidłowych ustawieniach generatora laserowego. Jeśli którykolwiek z tych elementów odbiega od specyfikacji, maszyna może sprawiać wrażenie niezdolnej do cięcia – mimo że sama działa dokładnie tak, jak została zaprojektowana. Kluczowe jest rozróżnienie między rzeczywistymi awariami mechanicznymi a problemami, które można naprawić; umiejętność identyfikowania i rozwiązywania tych typowych problemów może zapobiec wielogodzinnym przestojom i zaoszczędzić tysiące dolarów na niepotrzebnych kosztach napraw.
Zespół wsparcia technicznego AccTek co tydzień zajmuje się rozwiązywaniem problemów zgłaszanych przez operatorów laserów na całym świecie. Przypadki te ujawniają spójny i wyraźny schemat: zdecydowana większość problemów z “nagłą utratą zasilania” jest spowodowana pięcioma wymienionymi powyżej problemami, które można łatwo rozwiązać poprzez systematyczne rozwiązywanie problemów – wymagające jedynie podstawowych narzędzi i kilku minut starannej pracy operatora. Niniejszy artykuł przedstawia te praktyczne spostrzeżenia w formie praktycznego poradnika rozwiązywania problemów, uporządkowanego od najprostszych do najbardziej złożonych: zaczynając od szybkich, łatwych kontroli, a kończąc na szczegółowej diagnostyce, aż do rozwiązania problemu – lub, jeśli interwencja specjalisty jest rzeczywiście konieczna, aż do momentu, gdy będziesz w stanie przekazać technikom jasne i dokładne informacje na temat problemu.
Naszym celem nie jest uczynienie z Ciebie inżyniera laserowego, lecz zapewnienie Ci ram diagnostycznych i praktycznego procesu pracy, które pomogą Ci odróżnić rzeczywiste awarie sprzętu od problemów możliwych do naprawienia. Dzięki temu będziesz mógł samodzielnie i natychmiast rozwiązać problemy, które można naprawić, eliminując konieczność oczekiwania na usługi naprawcze lub ponoszenia wysokich opłat za zewnętrzne wsparcie techniczne.
Spis treści
Kiedy Twój laser nagle traci moc
Zanim przejdziemy do systematycznego rozwiązywania problemów, warto wyjaśnić, co tak naprawdę oznacza sformułowanie “laser nie tnie” w terminologii technicznej, ponieważ diagnoza i rozwiązanie zależą w dużej mierze od tego, jaki konkretny objaw obserwujesz.
Co tak naprawdę oznacza stwierdzenie "Laser nie tnie"
Zwrot “laser nie tnie” jest niejednoznaczny i obejmuje kilka różnych rodzajów awarii. W niektórych przypadkach generator laserowy generuje widzialny sygnał wyjściowy – można zobaczyć czerwoną poświatę w punkcie ogniskowym lub materiał rozświetla się, gdy wiązka jest aktywna – ale materiał nie tnie lub tnie słabo i niekompletnie. W innych przypadkach generator laserowy w ogóle nie generuje widocznego sygnału wyjściowego, a cięcie nie występuje. W jeszcze innych przypadkach maszyna rozpoczyna cięcie normalnie, ale jakość lub głębokość cięcia pogarsza się w miarę postępu zadania, co sugeruje spadek mocy wyjściowej, a nie całkowitą awarię.
Każdy z tych scenariuszy wskazuje na inne przyczyny. Maszyna, która generuje widoczny sygnał laserowy, ale nie usuwa materiału, wskazuje na nieprawidłowe ustawienie optyczne lub nieprawidłowe parametry cięcia. Maszyna, która w ogóle nie generuje widocznego sygnału, sugeruje problem z generatorem laserowym, awarię układu chłodzenia powodującą automatyczne wyłączenie lub problem z połączeniem. Zrozumienie obserwowanego objawu znacznie zawęża ścieżkę diagnostyczną.
Dlaczego większość problemów można rozwiązać w ciągu kilku minut
Zdecydowana większość przypadków nagłej utraty mocy podczas cięcia laserowego wynika z problemów, które łatwo zidentyfikować i naprawić: lekkiego przesunięcia lustra w mocowaniu, nagromadzenia się smoły akrylowej lub utlenionej powłoki na soczewce ochronnej, przerwania przepływu gazu wspomagającego lub osiągnięcia przez wodę chłodzącą zadanej temperatury, co spowodowało automatyczne wyłączenie urządzenia. Wszystkie te problemy można zidentyfikować za pomocą prostych testów i naprawić za pomocą procedur wymagających jedynie podstawowych narzędzi i 5–30 minut starannej pracy.
Zrozumienie tej rzeczywistości jest psychologicznie ważne: pierwszą reakcją na pozorną awarię lasera powinno być systematyczne rozwiązywanie problemów, a nie panika czy rezygnacja z długiego oczekiwania na naprawę. “Laser nie tnie” obejmuje kilka różnych trybów awarii, z których każdy wskazuje na inną przyczynę. Większość tych przypadków to problemy, które użytkownik może naprawić samodzielnie, zidentyfikować za pomocą systematycznych procedur diagnostycznych i rozwiązać poprzez praktyczne rozwiązywanie problemów. Zrozumienie, jaki konkretny objaw obserwujesz, to kluczowy pierwszy krok w kierunku zidentyfikowania przyczyny problemu.
Systematyczne podejście do rozwiązywania problemów: jak zidentyfikować przyczynę źródłową
Zamiast podejmować losowe działania naprawcze w nadziei, że któreś z nich okaże się skuteczne, systematyczne podejście do diagnozy jest o wiele bardziej efektywne i z większym prawdopodobieństwem prowadzi do znalezienia właściwego rozwiązania. W tej sekcji przedstawiono ramy diagnostyczne, które stanowią podstawę dalszego procesu rozwiązywania problemów.
Logika diagnostyczna
Podejście diagnostyczne stosowane przez doświadczonych techników serwisu laserowego działa od najbardziej prawdopodobnych przyczyn do najmniej prawdopodobnych oraz od najprostszych kontroli do najbardziej złożonych. Postępując zgodnie z tą hierarchią, technik (lub operator wykonujący samodzielne rozwiązywanie problemów) może zidentyfikować i rozwiązać większość przypadków bez konieczności korzystania ze specjalistycznego sprzętu lub głębokiej wiedzy technicznej. Hierarchia wygląda następująco: problemy z ustawieniem optycznym i czystością stanowią około 40 do 50 procent przypadków nagłej utraty zasilania; problemy z układem chłodzenia stanowią około 20 do 25 procent; starzenie się generatora laserowego lub awaria lampy stanowią około 15 do 20 procent; problemy z przepływem gazu wspomagającego stanowią około 5 do 10 procent; a błędnie skonfigurowane parametry stanowią pozostałą część. Sprawdzając te kategorie w kolejności, metodyczny specjalista ds. rozwiązywania problemów może zidentyfikować przyczynę około 90 procent problemów w ciągu pierwszych 10 do 20 minut.
Systematyczne podejście do rozwiązywania problemów, oparte na częstotliwości występowania i złożoności diagnozy, jest znacznie bardziej efektywne niż losowe eksperymenty. Sprawdzając najpierw najbardziej prawdopodobne przyczyny i stopniowo rozwiązując mniej powszechne problemy w logicznej kolejności, można szybko zidentyfikować i rozwiązać większość problemów związanych z utratą zasilania w maszynach do cięcia laserowego.
Niewspółosiowość luster
Zwierciadła i soczewki kierujące wiązką lasera to precyzyjne elementy optyczne montowane na wycinarce laserowej w taki sposób, że tworzą idealną ścieżkę optyczną od wyjścia generatora laserowego do ogniska na obrabianym przedmiocie. Każda zmiana położenia zwierciadła – nawet o ułamek milimetra – może spowodować rozregulowanie wiązki na tyle, że spowoduje znaczną utratę wydajności cięcia. Rozregulowanie zwierciadła jest najczęstszą przyczyną nagłej utraty mocy w laserowych wycinarkach terenowych i można je w pełni skorygować poprzez ponowne ustawienie.
Jak lustra kierują wiązką światła i dlaczego ustawienie ma znaczenie
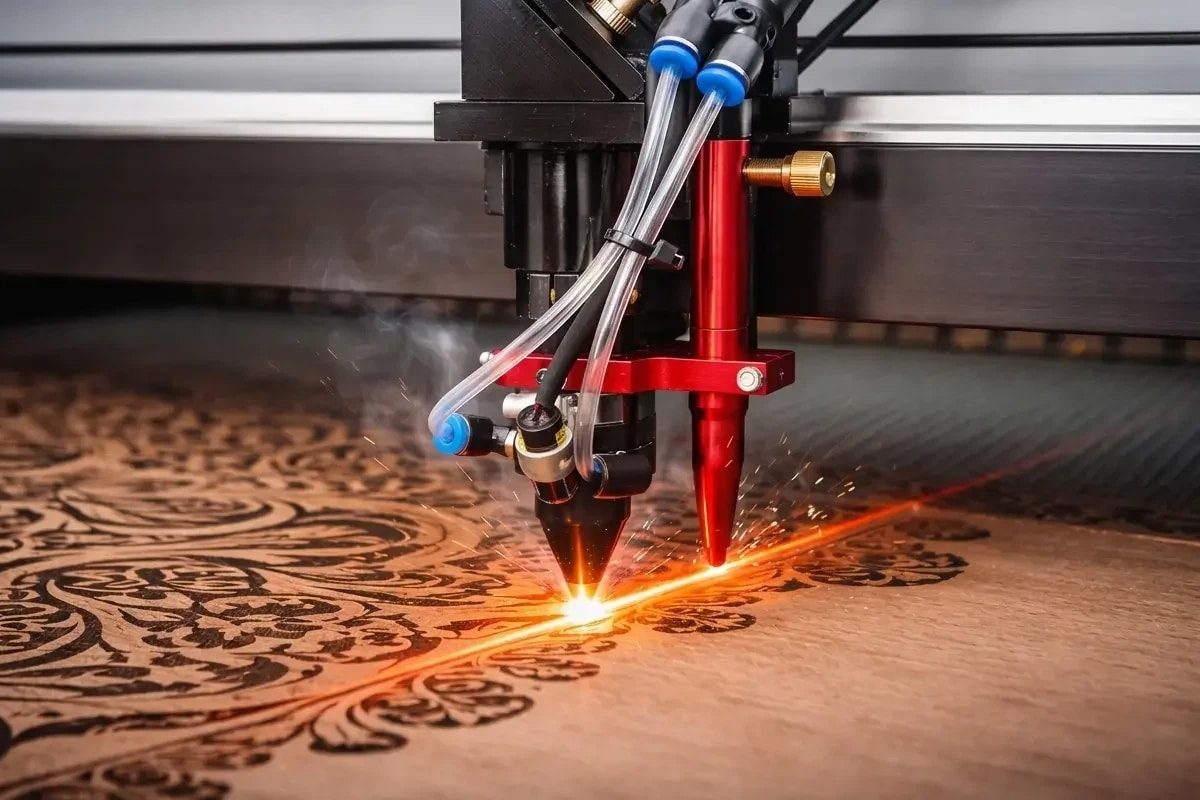
Typowy Maszyna do cięcia laserem CO2 Zawiera trzy lub cztery lustra, które przekierowują wiązkę lasera z głowicy laserowej w dół do skupionej głowicy tnącej. Lustra te są precyzyjnie ustawione, a ich kąty mają kluczowe znaczenie: nawet przesunięcie o 0,5 mm w położeniu lustra może odchylić wiązkę na tyle, że częściowo ominie ona soczewkę skupiającą, zmniejszając efektywną moc w ognisku o 30 do 50 procent lub więcej. W rezultacie powstaje wiązka, która nadal generuje widzialny sygnał wyjściowy, ale nie ma gęstości mocy niezbędnej do skutecznego przecinania materiału.
Objawy nieprawidłowego ustawienia luster
Niewłaściwie wyrównana maszyna do cięcia laserowego zazwyczaj wykazuje jeden lub więcej z poniższych objawów: widoczna czerwona wiązka w punkcie ogniskowym wydaje się być przesunięta względem dyszy, wygląda asymetrycznie lub jest ciemniejsza niż zwykle; wydajność cięcia jest nierównomierna na całym obszarze roboczym — niektóre obszary tną dobrze, inne źle; wydaje się, że laser tnie po jednej stronie obszaru ogniskowego, ale nie po drugiej; lub znaki testowe pokazują widoczną wiązkę lasera, ale nie tnie.
Jak sprawdzić ustawienie lusterek
Praktycznym testem ustawienia luster jest kontrola ustawienia wiązki, wykonywana przez większość operatorów wycinarek laserowych. Test ten polega na umieszczeniu kawałka taśmy maskującej lub białego materiału znakującego na głowicy tnącej i kontrolowanym uruchomieniu generatora laserowego o bardzo niskiej mocy w celu oznaczenia położenia wiązki na taśmie. Oznaczanie tego znaku w wielu punktach na obszarze roboczym wycinarki laserowej — i porównywanie położenia znaku z oczekiwaną linią środkową obszaru ogniskowego — pozwala natychmiast dostrzec niewspółosiowość. Znaki, które stale znajdują się poza środkiem lub przesuwają się podczas przesuwania głowicy tnącej po obszarze roboczym, wskazują na niewspółosiowość luster wymagającą korekty.
Jak ponownie ustawić lustra
Ponowne ustawienie luster to procedura, którą większość producentów laserowych maszyn tnących dokumentuje w swoich instrukcjach serwisowych. Procedura jest prosta, choć wymaga ostrożności i precyzji. Ogólna metoda polega na zidentyfikowaniu lustra, które jest niewspółosiowe, poprzez porównanie znaczników wiązki w różnych pozycjach, a następnie ostrożnym poluzowaniu mocowania lustra i dokonaniu drobnych korekt za pomocą śrub regulacyjnych (zwykle trzech na lustro, każda umożliwiająca kilka stopni pochylenia), aż znacznik wiązki powróci do pozycji środkowej. Procedura wymaga jedynie podstawowych narzędzi – zazwyczaj zestawu kluczy imbusowych i taśmy maskującej lub materiału do znakowania używanego do testu ustawienia – i zajmuje od 10 do 30 minut operatorowi, który nie miał wcześniej do czynienia z tą procedurą.
Kiedy potrzebna jest profesjonalna pomoc
Jeśli lustro wydaje się uszkodzone — pęknięte, widocznie porysowane lub silnie zanieczyszczone — konieczna jest wymiana przez fachowca. Jeśli samo mocowanie lustra wydaje się wygięte lub uszkodzone, albo jeśli śruby regulacyjne nie są odpowiednio dokręcone, podparcie mechaniczne może wymagać fachowej naprawy. Jednak w przypadku luster, które po prostu się przesunęły, samodzielne ich ustawienie jest bezpieczne, skuteczne i znacznie szybsze niż czekanie na serwis.
Niewspółosiowość luster jest najczęstszą przyczyną nagłej utraty mocy cięcia laserowego i można ją całkowicie skorygować samodzielnie, wykonując prosty test znakowania wiązki, a następnie staranną regulację śrub mocujących lusterko. Rozpoznanie objawów niewspółosiowości i przeprowadzenie kontroli współosiowości to kluczowe pierwsze kroki w rozwiązywaniu problemów związanych z nagłą utratą mocy.
Brudna lub zanieczyszczona optyka
Jeszcze częstszym problemem niż brak współosiowości w zakładach cięcia akrylu, płyt MDF i innych materiałów generujących znaczną ilość dymu i pozostałości po cięciu jest zanieczyszczenie powierzchni optycznych – zwłaszcza okienka ochronnego na wyjściu głowicy tnącej lasera i soczewki skupiającej. Cienka warstwa smoły akrylowej, utlenionej powłoki lub pyłu na tych powierzchniach pochłania energię generatora laserowego zamiast ją transmitować, co powoduje drastyczny spadek mocy, mimo że wiązka jest idealnie współosiowa.
Jak produkty uboczne cięcia zanieczyszczają optykę
Akryl Cięcie generuje widoczny strumień odparowanego materiału, który opuszcza głowicę tnącą i rozprasza się we wnętrzu maszyny. Część tej pary skrapla się na powierzchniach optycznych, tworząc bursztynową, smolistą powłokę. MDF i podobnie zaprojektowane drewno Produkty te wytwarzają drobny pył, który może osadzać się na elementach optycznych. Stal węglowa Cięcie gazem wspomaganym tlenem może powodować powstawanie cząstek tlenków metali, które tworzą cienką powłokę na powierzchniach optycznych. Z czasem warstwy te kumulują się i pochłaniają wystarczającą ilość energii generatora laserowego, co znacznie obniża wydajność cięcia.
Okno ochronne kontra soczewka skupiająca
Okienko ochronne to cienki element optyczny na wyjściu z głowicy tnącej laserowo, zaprojektowany specjalnie z myślą o ochronie przed zanieczyszczeniami i ochronie droższej soczewki skupiającej znajdującej się poniżej. To okienko jest wymienne, niedrogie (zwykle $20 do $80, w zależności od modelu maszyny do cięcia laserowego) i powinno być wymieniane zgodnie z regularnymi przeglądami lub w przypadku widocznych zanieczyszczeń. Soczewka skupiająca jest ostatnim elementem na ścieżce optycznej, umieszczonym w zespole dyszy tuż nad obrabianym przedmiotem, a jego wymiana jest droższa ($150 do $400). Oba elementy mogą ulec zanieczyszczeniu, co może prowadzić do utraty mocy.
Jak bezpiecznie czyścić optykę
W przypadku okienka ochronnego procedura jest prosta: należy zdjąć głowicę tnącą z urządzenia do cięcia laserowego (większość mocowań wykorzystuje mechanizmy szybkiego zwalniania), zlokalizować okienko ochronne (zazwyczaj wyjmowany element z zespołu głowicy) i wyczyścić je za pomocą środków do czyszczenia soczewek o jakości optycznej — zazwyczaj specjalistycznego płynu do czyszczenia soczewek i chusteczki do czyszczenia soczewek. W przypadku smoły akrylowej może być wymagana ciepła woda z łagodnym detergentem lub specjalistyczny rozpuszczalnik. Soczewkę ogniskującą, znajdującą się w zespole dyszy, można dokładnie wyczyścić w ten sam sposób, choć niektórzy operatorzy wolą wymienić ten element niż go czyścić, ze względu na jego koszt i ryzyko zarysowania podczas czyszczenia.
Kiedy czyszczenie nie pomoże
Jeśli powierzchnia optyczna jest porysowana, porysowana lub pęknięta, czyszczenie nie przywróci jej funkcji i element należy wymienić. Większość zanieczyszczeń optycznych można jednak usunąć poprzez staranne czyszczenie, dlatego zawsze warto spróbować wyczyścić element przed zakupem części zamiennych.
Konserwacja zapobiegawcza
Najskuteczniejszym sposobem na uniknięcie zanieczyszczeń optycznych jest zapobieganie. Zakłady, które tną duże ilości akrylu, powinny planować comiesięczną wymianę szyby ochronnej. Zakłady tnące płyty MDF powinny sprawdzać szybę co dwa tygodnie i wymieniać ją, gdy tylko pojawi się widoczny nalot kurzu. Regularne czyszczenie wnętrza lasera i układu wydechowego minimalizuje osadzanie się kurzu na powierzchniach optycznych. Te środki zapobiegawcze są znacznie tańsze niż rozwiązywanie problemów związanych z awariami zasilania i zazwyczaj są uwzględnione w harmonogramach konserwacji zakładów o dużej wydajności.
Zanieczyszczone okienka ochronne i soczewki skupiające są drugą najczęstszą przyczyną nagłej utraty mocy cięcia laserowego, szczególnie w zakładach tnących akryl lub materiały pylące. Czyszczenie zanieczyszczonej optyki jest proste i niedrogie, co czyni je doskonałym drugim krokiem diagnostycznym po sprawdzeniu ustawienia luster. Regularna, profilaktyczna wymiana okienek ochronnych zgodnie z harmonogramem konserwacji zapobiega wystąpieniu wielu incydentów utraty mocy.
Starzenie się lampy laserowej i degradacja mocy wyjściowej
W przeciwieństwie do wielu komponentów przemysłowych, które albo działają, albo ulegają poważnym awariom, generatory laserowe CO2 ulegają stopniowej degradacji w miarę upływu czasu eksploatacji. Zrozumienie procesu starzenia i rozpoznawanie oznak starzenia się tuby laserowej jest istotne dla odróżnienia problemu, który można naprawić, od konieczności wymiany poważnego podzespołu.
Jak działają tuby laserowe CO2 i dlaczego się starzeją
Tuba lasera CO2 to szczelnie zamknięty szklany cylinder zawierający mieszaninę gazów (głównie dwutlenku węgla, azotu i helu), która pod wpływem stymulacji elektrycznej wytwarza spójne światło podczerwone. Moc wyjściowa tuby zależy od energii elektrycznej dostarczanej do gazu oraz sprawności procesu konwersji energii. Wraz ze starzeniem się tuby, kilka procesów fizycznych stopniowo zmniejsza jej zdolność do konwersji energii elektrycznej na moc lasera. Elektrody korodują, skład mieszanki gazowej zmienia się w wyniku reakcji chemicznych i absorpcji przez ścianki tuby, a zanieczyszczenia gromadzą się wewnątrz tuby. Wszystkie te procesy powodują stopniowy spadek mocy wyjściowej – zazwyczaj o 5 do 15 procent rocznie we wczesnych latach eksploatacji, przyspieszając wraz z dalszym starzeniem się tuby.
Typowa żywotność tub laserowych CO2
Typowa tuba laserowa CO2 używana w komercyjnych maszynach do cięcia laserowego ma żywotność od 8000 do 10 000 godzin, zanim jej moc wyjściowa spadnie do około 50% pierwotnej specyfikacji. Przekłada się to na około trzy do pięciu lat ciągłej pracy na jednej zmianie lub sześć do dziesięciu lat w systemie dwuzmianowym z wolnymi weekendami. Dokładna żywotność zależy od początkowej jakości tuby, poziomu mocy roboczej i praktyk konserwacyjnych. Niektóre dobrze konserwowane tuby działają znacznie dłużej; źle konserwowane tuby mogą ulec awarii wcześniej.
Objawy starzenia się tuby laserowej
Ostatecznym testem starzenia się lampy jest pomiar mocy wyjściowej za pomocą miernika mocy lasera. Ten specjalistyczny przyrząd mierzy rzeczywistą moc optyczną generatora laserowego, umożliwiając porównanie natężenia prądu wyjściowego z wartością bazową z poprzednich pomiarów. Wielu techników serwisowych maszyn do cięcia laserowego nosi przy sobie przenośne mierniki mocy i może wykonać ten pomiar w ciągu kilku minut. W przypadku obiektów bez dostępu do miernika mocy, praktycznym podejściem diagnostycznym jest porównanie aktualnej wydajności cięcia z danymi historycznymi przy znanych, dobrych parametrach – spadek wydajności często wskazuje na starzenie się lampy, a nie na kolejną kategorię problemu.
Stopniowy wzór utraty mocy
Starzejące się rury nie ulegają awariom nagle – ich wydajność stopniowo spada. Rozpoznanie tego wzorca pomaga odróżnić starzenie się rur od innych problemów, które zazwyczaj powodują nagłą utratę mocy. Jeśli Twoja wycinarka laserowa wczoraj tnęła idealnie, a dziś nie wykonuje żadnego cięcia, przyczyną najprawdopodobniej nie jest starzenie się rur. Jeśli wydajność cięcia Twojej maszyny stopniowo spada od kilku tygodni, a każdy tydzień jest nieco gorszy od poprzedniego, prawdopodobną przyczyną jest starzenie się rur.
Kiedy wymiana staje się konieczna
Większość producentów zaleca wymianę lampy, gdy moc wyjściowa spadnie do około 50% pierwotnej specyfikacji. W tym momencie wydajność cięcia standardowych materiałów znacznie spada, a lampa i tak zbliża się do końca swojej żywotności. Jednak rachunek ekonomiczny wymiany lampy zależy od sposobu użytkowania i dostępnych alternatyw. Lampa, która nadal generuje 50–60% mocy wyjściowej, może być akceptowalna w przypadku mniej istotnych zadań cięcia, podczas gdy lampa o mocy 70% może być nadal akceptowalna do cięcia cienkich materiałów, nawet jeśli nie jest akceptowalna w przypadku cięcia grubych materiałów.
Tuby laserowe CO2 starzeją się stopniowo, a ich moc wyjściowa maleje z biegiem lat eksploatacji. Rozpoznanie stopniowego spadku mocy pomaga odróżnić starzenie się lampy od nagłych problemów wymagających natychmiastowej naprawy. Gdy moc wyjściowa spadnie do 50% lub mniej, zazwyczaj zaleca się wymianę lampy, choć ekonomiczna opłacalność zależy od konkretnego zastosowania i wymaganej jakości cięcia.
Awaria układu chłodzenia lub przekroczenie temperatury
Każdy generator lasera CO2 wymaga aktywnego chłodzenia — stymulacja elektryczna powodująca emisję światła laserowego generuje znaczną ilość ciepła. Jeśli ciepło to nie zostanie skutecznie odprowadzone, lampa osiągnie niebezpiecznie wysoką temperaturę, która spowoduje automatyczne wyłączenie i może trwale uszkodzić lampę.
Dlaczego chłodzenie wodne jest tak ważne
Woda chłodząca krąży w rurze laserowej, pochłaniając ciepło odpadowe generowane podczas pracy generatora laserowego. Następnie woda ta przepływa do agregatu chłodniczego, który odbiera ciepło z wody i odprowadza schłodzoną wodę z powrotem do rury laserowej. Szybkość odprowadzania ciepła musi być zgodna z szybkością generowania ciepła przy poziomie mocy roboczej. Jeśli przepływ wody jest zablokowany, agregat chłodniczy nie działa prawidłowo lub temperatura otoczenia jest zbyt wysoka, aby agregat mógł skutecznie odprowadzać ciepło, temperatura rury laserowej wzrasta. Gdy temperatura przekroczy wartość określoną przez producenta (zazwyczaj 35°C), system sterowania automatycznie zmniejsza moc lasera lub całkowicie wyłącza urządzenie, aby zapobiec uszkodzeniu.
Objawy awarii układu chłodzenia
Najbardziej oczywistym objawem jest pojawienie się komunikatów ostrzegawczych lub kontrolek na panelu sterowania wycinarki laserowej, wskazujących na awarię układu chłodzenia lub nadmierną temperaturę. Innym objawem jest to, że urządzenie pozornie rozpoczyna cięcie, ale potem cięcie pogarsza się lub zatrzymuje się w trakcie – jest to zachowanie występujące, gdy temperatura generatora laserowego wzrasta i uruchamia automatyczną redukcję mocy. Niektóre maszyny posiadają alarmy dźwiękowe. W przypadku awarii układu chłodzenia – gdy pompa nie pracuje lub przepływ wody został zatrzymany – problem jest zazwyczaj natychmiast widoczny: słychać pracę pompy i czuć przepływ wody w przewodach chłodzących.
Jak sprawdzić poziom i przepływ płynu chłodzącego
Pierwszą i najprostszą kontrolą układu chłodzenia jest wizualna inspekcja zbiornika płynu chłodzącego, aby upewnić się, że poziom płynu chłodzącego jest odpowiedni. Niski poziom płynu chłodzącego to jeden z najczęstszych problemów układu chłodzenia, który można naprawić w ciągu kilku minut, dodając wodę destylowaną (czystą wodę, a nie wodę z kranu zawierającą minerały zatykające kanały chłodzące). Następnie należy sprawdzić, czy woda przepływa przez przewody układu chłodzenia: rurka powinna być ciepła w dotyku i można zobaczyć lub usłyszeć krążącą wodę. Jeśli woda nie przepływa, należy sprawdzić, czy przewody układu chłodzenia nie są zagięte, zawór odcinający nie jest zamknięty lub czy pompa nie działa.
Jak sprawdzić temperaturę i nastawę agregatu chłodniczego
Agregat chłodniczy zazwyczaj wyświetla aktualną temperaturę i temperaturę zadaną na wyświetlaczu cyfrowym. Należy sprawdzić, czy wyświetlacz wskazuje odpowiednie wartości — aktualna temperatura powinna być niższa od maksymalnej temperatury podanej w specyfikacji (zazwyczaj 35°C), a nastawa powinna być ustawiona na zalecaną temperaturę (zazwyczaj 25°C lub 30°C, w zależności od konstrukcji maszyny do cięcia laserowego). Jeśli wyświetlacz wskazuje temperaturę znacznie powyżej nastawy, agregat chłodniczy może być uszkodzony — wydajność chłodzenia jest niewystarczająca, aby obniżyć temperaturę do docelowej. W takim przypadku należy sprawdzić, czy wlot powietrza i skraplacz agregatu są czyste i nie są zablokowane, a agregat nie znajduje się w nadmiernie gorącym otoczeniu.
Dlaczego generator laserowy wyłącza się automatycznie
W przypadku awarii układu chłodzenia i przekroczenia przez generator laserowy dopuszczalnej temperatury, system sterowania automatycznie zmniejsza moc lub całkowicie wyłącza urządzenie. Nie jest to usterka, lecz zabezpieczenie zapobiegające trwałemu uszkodzeniu tuby laserowej. W takim przypadku należy sprawdzić układ chłodzenia, a nie próbować ominąć wyłącznik.
Problemy z układem chłodzenia – niedostateczny przepływ wody, niski poziom płynu chłodzącego lub awaria agregatu chłodniczego – odpowiadają za około 20–25% nagłych przerw w dostawie prądu. Większość problemów z chłodzeniem można rozwiązać poprzez proste kontrole i konserwację: sprawdzenie poziomu płynu chłodzącego, zapewnienie przepływu wody i potwierdzenie nastawy temperatury agregatu chłodniczego. Gdy układ chłodzenia działa, odczyty temperatury są prawidłowe, a urządzenie może pracować z pełną mocą bez wyłączenia termicznego.
Nieprawidłowe parametry cięcia lub problemy z przepływem gazu
W przypadku maszyny do cięcia laserowego, która nie straciła mocy, ale której wydajność wydaje się być obniżona z powodu ustawienia niewłaściwych parametrów cięcia lub przerwania przepływu gazu wspomagającego, czasami błędnie diagnozuje się problem z generatorem laserowym. Rozróżnienie między rzeczywistą utratą mocy a problemem z parametrami lub przepływem gazu jest kluczowym krokiem diagnostycznym.
Jak moc, prędkość i gaz wspomagający współdziałają ze sobą
Efektywność cięcia laserowego zależy od równowagi między mocą lasera, prędkością cięcia i ciśnieniem gazu wspomagającego. Gaz wspomagający (zazwyczaj sprężone powietrze lub tlen) pełni dwie funkcje: usuwa stopiony lub odparowany materiał ze szczeliny cięcia oraz chłodzi ścianki szczeliny. Prawidłowe zrównoważenie wszystkich trzech parametrów zapewnia czyste cięcie. Gdy równowaga ta zostanie zaburzona — zbyt duża moc w stosunku do prędkości, niewystarczające ciśnienie gazu wspomagającego lub nieprawidłowy dobór parametrów — rezultatem może być słaba wydajność cięcia, którą można błędnie interpretować jako utratę mocy generatora laserowego.
Dlaczego nieprawidłowe parametry powodują wrażenie utraty mocy
Zestaw parametrów cięcia zoptymalizowany dla stali węglowej o grubości 3 mm nie zapewni czystych cięć materiału o grubości 6 mm, nawet jeśli generator laserowy działa prawidłowo. Podobnie, zestaw parametrów zoptymalizowany dla gazu wspomagającego tlen nie będzie działał dobrze ze sprężonym powietrzem. Operator, który załaduje niewłaściwy zestaw parametrów dla danego zadania i zaobserwuje spadek wydajności cięcia, może błędnie stwierdzić, że maszyna straciła zasilanie, podczas gdy w rzeczywistości parametry są po prostu nieprawidłowe dla danego zadania.
Objawy problemów z parametrami lub gazami
Kluczem do odróżnienia problemów z parametrami od faktycznej utraty mocy lasera jest obserwacja, czy objaw jest uniwersalny, czy specyficzny dla określonych warunków. Jeśli maszyna idealnie tnie cienki materiał, ale ma problemy z grubym materiałem, problem prawdopodobnie leży w doborze parametrów, a nie w mocy lasera. Jeśli ciśnienie gazu wspomagającego jest wyraźnie niskie (słychać cichsze syczenie dyszy lub obserwuje się słaby przepływ spalin), problemem jest przepływ gazu. Jeśli zmiana parametrów na znane, prawidłowe ustawienia przywraca wydajność, problem jest związany z parametrami.
Jak sprawdzić ciśnienie i przepływ gazu wspomagającego
Większość wycinarek laserowych posiada manometr na dopływie gazu wspomagającego. Należy sprawdzić, czy wskazane ciśnienie mieści się w zakresie specyfikacji dla bieżącego zadania (typowe wartości to 4 do 8 barów, w zależności od maszyny i materiału). Jeśli ciśnienie jest znacznie poniżej specyfikacji, należy sprawdzić, czy przewody gazowe nie są zagięte, zawór odcinający nie jest zamknięty lub czy nie ma blokady w ścieżce doprowadzającej gaz. Niektóre wycinarki posiadają ręczny zawór testowy, który umożliwia ręczne uruchomienie przepływu gazu i obserwację gazu wspomagającego wypływającego z dyszy tnącej — ten szybki test potwierdza, że gaz rzeczywiście przepływa.
Jak powrócić do znanych i dobrych parametrów
Jeśli dokonano zmian parametrów i wydajność uległa pogorszeniu, najprostszym krokiem diagnostycznym jest ponowne wczytanie znanego, dobrego zestawu parametrów dla bieżącego materiału i grubości oraz sprawdzenie, czy wydajność powraca do poziomu bazowego. Jeśli wydajność powróci, problem tkwił w wyborze parametrów. Jeśli wydajność pozostaje niska nawet przy znanych, dobrych parametrach, problem leży w samym systemie laserowym, a nie w konfiguracji parametrów.
Nieprawidłowe parametry cięcia i problemy z przepływem gazu wspomagającego mogą powodować objawy przypominające utratę mocy generatora laserowego. Rozróżnienie tych kategorii jest istotne, ponieważ rozwiązania są zupełnie różne — problemy z parametrami koryguje się poprzez załadowanie odpowiedniego zestawu parametrów, natomiast problemy z przepływem gazu koryguje się poprzez sprawdzenie i przywrócenie ciśnienia i przepływu gazu. Obie kategorie należy systematycznie sprawdzać przed stwierdzeniem awarii samego generatora laserowego.
Diagram blokowy diagnostyki: pięć szybkich kontroli w kolejności
W tej sekcji przedstawiono sekwencyjną procedurę diagnostyczną, która umożliwia operacjonalizację pięciu przyczyn omówionych powyżej, umożliwiając szybką identyfikację przyczyny źródłowej.
Test 1: Czy widzisz widzialną wiązkę?
Czy po uruchomieniu generatora laserowego z bardzo niską mocą na kawałku taśmy maskującej widzisz widoczny ślad lub poświatę w punkcie ogniskowym? Jeśli tak, przejdź do testu 2. Jeśli nie, oznacza to awarię generatora laserowego lub całkowite zablokowanie ścieżki wiązki. Sprawdź, czy na ścieżce optycznej nie ma żadnych widocznych przeszkód, upewnij się, że wszystkie lustra są na swoim miejscu i nie są wyraźnie przesunięte, oraz upewnij się, że generator laserowy otrzymuje zasilanie (większość urządzeń ma kontrolkę). Jeśli nie ma widocznych przeszkód, a generator laserowy wydaje się otrzymywać zasilanie, ale nie generuje widocznego sygnału wyjściowego, prawdopodobnie nastąpiła awaria generatora laserowego lub wyłączenie chłodzenia cieczą (patrz test 4).
Test 2: Czy wiązka w ogóle pozostawia ślady na materiale?
Czy po uruchomieniu generatora laserowego widać widoczny ślad lub stopioną plamę na materiale? Jeśli tak, to bardzo pozytywna informacja – wskazuje ona, że generator laserowy generuje moc i wiązka dociera do obrabianego przedmiotu. Słaba wydajność cięcia w tym przypadku wskazuje na test 3 (zanieczyszczenie optyczne) lub test 5 (problemy z parametrami/gazem). Jeśli pomimo widocznej wiązki nie widać śladu, należy sprawdzić ustawienie lustra za pomocą opisanego wcześniej testu z taśmą maskującą – prawdopodobieństwo nieprawidłowego ustawienia jest wysokie.
Test 3: Czy woda płynie i ma odpowiednią temperaturę?
Dotknij przewodów wody chłodzącej – powinny być ciepłe w dotyku i czuć cyrkulację wody. Sprawdź wyświetlacz agregatu chłodniczego pod kątem aktualnej temperatury i upewnij się, że jest ona poniżej progu alarmowego. Jeśli woda nie płynie, sprawdź, czy przewody nie są zagięte lub czy pompa nie działa. Jeśli temperatura jest podwyższona, wyczyść skraplacz agregatu chłodniczego i sprawdź, czy przepływ powietrza jest prawidłowy. Jeśli zarówno przepływ, jak i temperatura wody są prawidłowe, problemy z układem chłodzenia są wykluczone.
Test 4: Czy ostatnie zmiany parametrów mają związek z problemem?
Czy tuż przed zaobserwowaniem utraty mocy nastąpiła jakaś zmiana w konfiguracji maszyny lub parametrów? Czy ostatnio zmieniono grubość materiału, rodzaj materiału lub gaz wspomagający? Jeśli tak, wczytaj sprawdzony zestaw parametrów dla bieżącego zadania i przetestuj wydajność. Jeśli wydajność się poprawi, problem leżał w doborze parametrów.
Test 5: Co mówi dziennik konserwacji?
Przejrzyj dokumentację konserwacyjną lasera. Czy okienko ochronne było ostatnio czyszczone lub wymieniane? Ile godzin pracowała tuba laserowa od nowości? Jeśli tuba laserowa zbliża się do lub przekracza swój nominalny okres eksploatacji (zwykle 8000 do 10 000 godzin), starzenie się tuby jest prawdopodobną przyczyną stopniowego spadku mocy z upływem czasu.
Wykonanie tych pięciu testów z rzędu pozwala na szybką diagnostykę najczęstszych przyczyn utraty zasilania i identyfikację pierwotnej przyczyny w ciągu kilku minut od zaobserwowania problemu.
Kiedy wezwać profesjonalną pomoc, a kiedy zrobić to samemu
Nie każdą awarię maszyny do cięcia laserowego należy rozwiązywać samodzielnie. Wiedza o tym, które problemy są bezpieczne i odpowiednie do konserwacji przez operatora, a które wymagają profesjonalnego serwisu, jest ważna zarówno ze względów bezpieczeństwa, jak i ze względów gwarancyjnych.
Względy bezpieczeństwa
Niektóre czynności konserwacyjne związane z urządzeniami do cięcia laserowego obejmują obwody elektryczne wysokiego napięcia lub hermetyczne systemy optyczne, gdzie nieprawidłowa obsługa może spowodować obrażenia ciała lub trwałe uszkodzenia. Ponowne ustawienie zwierciadła, czyszczenie soczewek i sprawdzanie poziomu płynu chłodzącego to zazwyczaj bezpieczne czynności wykonywane przez operatora. Otwieranie obudowy lampy laserowej, rozwiązywanie problemów elektrycznych i wszelkie prace związane z podzespołami wysokiego napięcia powinny być wykonywane wyłącznie przez wykwalifikowanych techników serwisowych.
Które problemy można bezpiecznie rozwiązać samodzielnie
Ponowne ustawienie lusterka za pomocą testu z taśmą maskującą i ostrożna regulacja śrub mocujących lusterko jest bezpieczne i odpowiednie do konserwacji przez operatora. Czyszczenie okienka ochronnego i soczewki skupiającej jest bezpieczne. Sprawdzanie i uzupełnianie płynu chłodzącego jest bezpieczne. Sprawdzenie, czy przepływ i temperatura wody są bezpieczne. Sprawdzenie, czy ciśnienie i przepływ gazu wspomagającego są bezpieczne. Ponowne ładowanie przy znanych, prawidłowych parametrach cięcia jest bezpieczne.
Jakie problemy wymagają profesjonalnego wsparcia
Wymiana tuby laserowej wymaga specjalistycznego sprzętu i powinna być wykonywana przez serwis fabryczny. Złożone rozwiązywanie problemów elektrycznych i wszelkie prace wewnątrz obudowy generatora laserowego powinny być wykonywane przez wykwalifikowanych techników. Naprawa lub wymiana agregatu chłodniczego powinna być zazwyczaj wykonywana przez serwis producenta agregatu.
Ile czasu potrzeba na rozwiązywanie problemów przed eskalacją
Rozsądnym rozwiązaniem jest poświęcenie 20–30 minut na systematyczne rozwiązywanie problemów, korzystając z opisanego powyżej schematu diagnostycznego. Jeśli po tym czasie nie uda się zidentyfikować przyczyny problemu, należy zwrócić się do serwisu specjalistycznego. Przekaż technikowi serwisowemu wyniki testów diagnostycznych – informacje o tym, które testy zakończyły się pomyślnie, a które nie – aby przyspieszyć diagnozę.
Najczęstsze problemy z utratą zasilania w maszynach do cięcia laserowego są bezpieczne i wymagają samodzielnego rozwiązywania problemów i naprawy przez operatora. Systematyczna diagnostyka umożliwia szybką identyfikację problemu. W przypadku problemów z układami elektrycznymi, szczelnymi obudowami optycznymi lub wymianą tuby laserowej, a także gdy samodzielne rozwiązywanie problemów nie przyniesie rozwiązania po 20–30 minutach, należy skontaktować się z profesjonalnym serwisem.
Zapobieganie "Laserowi nie będzie ciąć" w pierwszej kolejności
Najlepsze rozwiązywanie problemów to takie, które nigdy nie jest konieczne. Konserwacja zapobiegawcza i rutynowe przeglądy eliminują zdecydowaną większość nagłych przerw w dostawie prądu.
Lista kontrolna codziennej konserwacji
Przed rozpoczęciem produkcji każdego dnia należy wykonać następujące szybkie kontrole: wizualnie sprawdzić okienko ochronne pod kątem widocznych zanieczyszczeń (bursztynowa smoła, nalot pyłu lub zmętnienie) i wymienić je, jeśli jest widocznie brudne; sprawdzić, czy woda przepływa przez przewody chłodzące i czy są one ciepłe; sprawdzić wyświetlacz chłodziarki, czy temperatura mieści się w normalnym zakresie roboczym; sprawdzić, czy ciśnienie gazu wspomagającego mieści się w specyfikacji; wykonać cięcie próbne na materiale odpadowym, aby potwierdzić prawidłową wydajność cięcia przed uruchomieniem zadań produkcyjnych.
Tygodniowa kontrola wizualna
Raz w tygodniu należy przeprowadzić bardziej szczegółową kontrolę: wyczyścić okno ochronne i soczewkę skupiającą za pomocą środków do czyszczenia optyki; sprawdzić wszystkie lustra pod kątem widocznego kurzu lub zanieczyszczeń smołą i w razie potrzeby wyczyścić; sprawdzić, czy wszystkie przyłącza wody chłodzącej są szczelne i nie przeciekają; sprawdzić, czy wnętrze urządzenia do cięcia laserowego jest czyste i wolne od nagromadzonego kurzu i pozostałości po cięciu; oraz sprawdzić, czy ścieżka dostarczania gazu wspomagającego nie jest zablokowana lub nieszczelna.
Miesięczne zadania konserwacyjne
Raz w miesiącu wykonaj następujące czynności: wymień okienko ochronne w ramach rutynowej konserwacji (niedrogi element ofiarny chroniący droższą soczewkę skupiającą); sprawdź moc wyjściową generatora laserowego za pomocą miernika mocy, jeśli jest dostępny, lub porównując wydajność cięcia ze znanymi, dobrymi wynikami historycznymi; dokładnie sprawdź układ chłodzenia pod kątem wszelkich oznak wycieków lub korozji; przejrzyj dziennik konserwacji, aby zidentyfikować trendy w wydajności lub częstotliwości wymiany materiałów eksploatacyjnych.
Roczna usługa profesjonalna
Raz w roku należy zlecić producentowi lub autoryzowanemu serwisowi urządzenia do cięcia laserowego przeprowadzenie kompleksowego serwisu. Zazwyczaj obejmuje on czyszczenie i ponowne ustawienie wszystkich elementów optycznych, weryfikację wszystkich systemów bezpieczeństwa, wymianę materiałów eksploatacyjnych zbliżających się do końca okresu eksploatacji oraz kompleksowe testowanie mocy wyjściowej i jakości wiązki laserowej generatora. Coroczna konserwacja jest znacznie tańsza niż wezwanie serwisu awaryjnego i znacznie wydłuża żywotność urządzenia do cięcia laserowego.
Konserwacja zapobiegawcza — codzienne kontrole, cotygodniowe przeglądy, comiesięczna wymiana materiałów eksploatacyjnych i coroczny profesjonalny serwis — zapobiegają zdecydowanej większości nagłych przerw w dostawie prądu. Ustrukturyzowany harmonogram konserwacji, konsekwentnie przestrzegany, zapewnia niezawodną pracę lasera i eliminuje frustrację związaną z nieoczekiwanymi przestojami.
Zapobieganie "Laserowi nie będzie ciąć" w pierwszej kolejności
W tym artykule przedstawiono systematyczny przewodnik rozwiązywania problemów dotyczący pięciu najczęstszych przyczyn nagłej utraty mocy cięcia laserowego: nieprawidłowego ustawienia zwierciadła, zabrudzenia optyki, starzenia się tuby laserowej, problemów z układem chłodzenia oraz nieprawidłowych parametrów lub problemów z gazem wspomagającym. Przedstawiono procedury diagnostyczne pozwalające zidentyfikować każdą przyczynę, metody naprawy problemów możliwych do samodzielnej naprawy przez użytkownika oraz wskazówki dotyczące tego, kiedy należy skorzystać z profesjonalnego serwisu.
Głównym przesłaniem jest to, że większość awarii zasilania w maszynach do cięcia laserowego nie jest katastrofalną awarią wymagającą wymiany głównych podzespołów, lecz raczej identyfikowalnymi i możliwymi do usunięcia problemami, które operatorzy mogą zdiagnozować i rozwiązać w ciągu 20–30 minut. Systematyczne podejście diagnostyczne, uwzględniające w pierwszej kolejności najbardziej prawdopodobne przyczyny, umożliwia szybką identyfikację źródła problemu. Ponowne ustawienie lusterek, ochronne mycie okien i weryfikacja poziomu płynu chłodzącego to trzy najważniejsze procedury rozwiązywania problemów, które powinny być pierwszymi krokami w przypadku awarii zasilania.
Zrozumienie, że starzenie się tuby laserowej to proces stopniowy, rozwijający się przez miesiące i lata, a nie nagła awaria, pomaga operatorom odróżnić poważne problemy wymagające natychmiastowej naprawy od długoterminowej degradacji, którą można zaplanować w ramach planowych przeglądów. Rozpoznanie objawów problemów z układem chłodzenia i zrozumienie, że automatyczne wyłączenie termiczne jest funkcją bezpieczeństwa, a nie awarią, zapobiega niepotrzebnej eskalacji do serwisu w przypadku przejściowego przekroczenia temperatury.
Co najważniejsze, konserwacja zapobiegawcza – ustrukturyzowany plan codziennych kontroli, cotygodniowych przeglądów, comiesięcznej wymiany materiałów eksploatacyjnych i corocznego serwisu profesjonalnego – zapobiega wystąpieniu większości awarii zasilania. Operator, który przestrzega tego planu, rzadko doświadcza nagłych awarii zasilania, a gdy już się pojawią, będzie miał pewność siebie i wiedzę, aby szybko je rozwiązać bez pomocy z zewnątrz.
Zdobądź rozwiązanie do cięcia laserowego
Gdy zdarzy się awaria zasilania i w trakcie rozwiązywania problemów zostanie zidentyfikowany podzespół wymagający wymiany — starzejąca się tuba laserowa, uszkodzone okienko ochronne lub elementy optyczne wymagające serwisu fabrycznego — dostęp do wysokiej jakości części zamiennych i fachowego wsparcia technicznego okazuje się nieoceniony.
Laser AccTek to profesjonalny producent maszyn do cięcia laserowego z ponad dziesięcioletnim doświadczeniem we wspieraniu operatorów tych maszyn na całym świecie, oferując im zamienniki optyki, zespoły tub laserowych, komponenty układów chłodzenia i materiały eksploatacyjne. Oferta części zamiennych obejmuje tuby laserowe CO2 o mocy od 40 W do 300 W wielu marek, w tym Reci, Yongli, EFR i SLW; szyby ochronne, soczewki skupiające i wszystkie komponenty optyczne do głowic tnących laserowych różnych producentów; agregaty chłodnicze i komponenty układów chłodzenia; a także wszystkie materiały eksploatacyjne do rutynowej konserwacji, w tym filtry wody i uszlachetniacze płynu chłodzącego. Poza częściami, nasz zespół wsparcia technicznego służy pomocą w diagnostyce, naprawach i planowaniu konserwacji zapobiegawczej – zapewniając zarówno komponenty zamienne, jak i wiedzę specjalistyczną niezbędną do zapewnienia niezawodnej pracy maszyn do cięcia laserowego. Oferujemy profesjonalne usługi instalacji i uruchomienia w przypadku wymiany głównych podzespołów, a kompleksowa dostawa części zamiennych z szybką dostawą gwarantuje, że awarie podzespołów nie wydłużą przestoju dłużej niż to konieczne.
Informacje kontaktowe
- [email protected]
- [email protected]
- +86-19963414011
- Nr 3 Strefa A, strefa przemysłowa Lunzhen, miasto Yucheng, prowincja Shandong.
Uzyskaj rozwiązania laserowe