

A tamponnyomás és a lézeres jelölés átfogó összehasonlítása
Az ipari jelölés alapvető követelmény a modern gyártásban. Minden termék, amely elhagyja a gyártóüzemet – legyen szó orvosi implantátumról, autóipari alkatrészről, szórakoztató elektronikai eszközről vagy egyszerű promóciós cikkről – valamilyen azonosító, márkajelzés, megfelelőségi jelölés vagy nyomonkövethetőségi kóddal rendelkezik. A jelölés alkalmazásának módja nemcsak a vizuális minőségét határozza meg, hanem a tartósságát, költségét, szabályozási elfogadhatóságát, valamint a termék anyagaival és geometriájával való kompatibilitását is.
A ma elérhető számos ipari jelölési technológia közül a tamponnyomás és a lézeres jelölés emelkedik ki, mint a két legszélesebb körben alkalmazott és a gyakorlatban legjelentősebb. Mindkettő képes nagy felbontású jelölések előállítására számos anyagon. Mindkettőt igényes ipari környezetben használják, ahol az állandóság, az áteresztőképesség és a jelölés tartóssága nem képezheti vita tárgyát. És mindkettőt évtizedeknyi kereskedelmi alkalmazás során finomították érett, megbízható technológiává, jól ismert teljesítményjellemzőkkel.
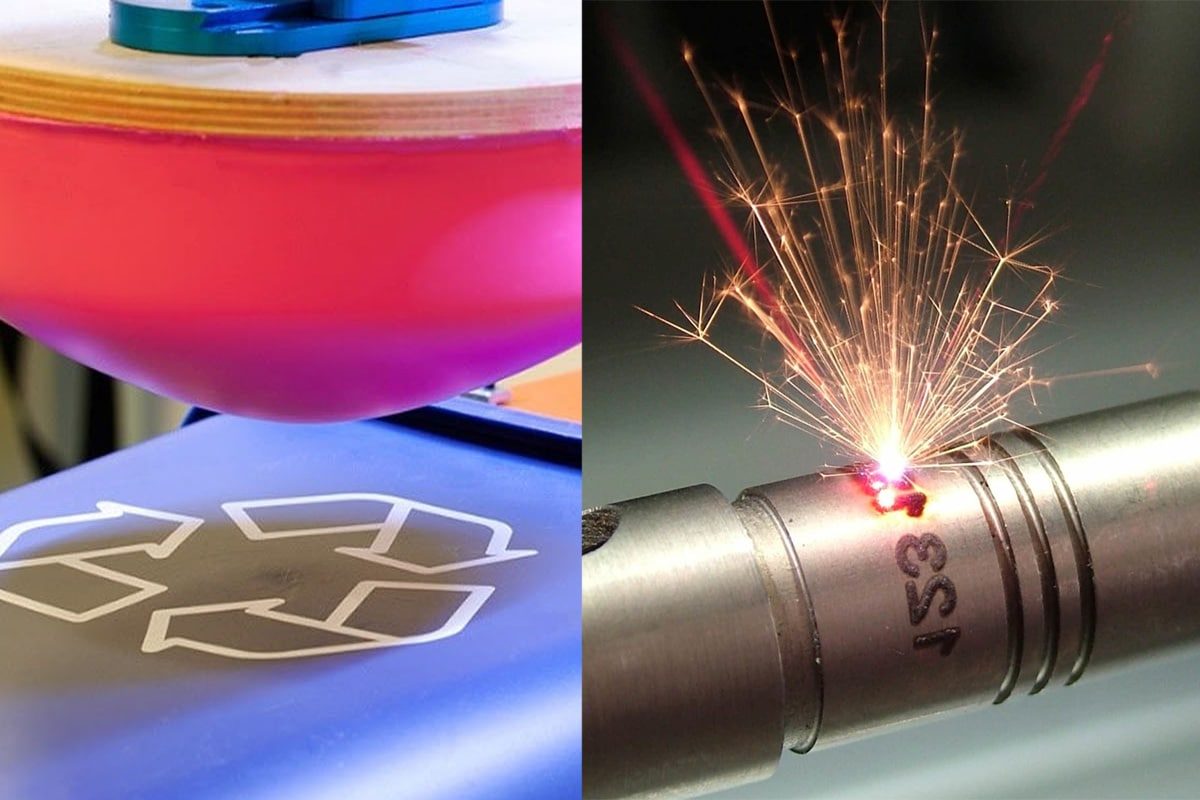
Ezen felületi szintű hasonlóságok ellenére a tamponnyomás és a lézeres jelölés alapvetően különböző eljárások. A tamponnyomás a maratott lemezről egy szilikonpárnán keresztül viszi át a tintát az aljzatra – ez egy érintkezésen alapuló, fogyóeszköz-függő eljárás, amely kiválóan alkalmas összetett, háromdimenziós felületek több színnel történő díszítésére. A lézeres jelölés egy lézergenerátor fókuszált sugarat használ az anyag felületének közvetlen megváltoztatására vagy ablációjára – ez egy érintkezésmentes, fogyóeszköz-mentes eljárás, amely kiválóan alkalmas állandó, géppel olvasható kódok előállítására precíziós alkatrészeken nagy sebességgel.
A két technológia közötti választásnak valós és tartós következményei vannak a termelés gazdaságosságára, a termékminőségre, a szabályozási megfelelésre és a működési összetettségre nézve. A rosszul illeszkedő jelölési technológia költségeket okoz, minőségi kockázatot jelent, és olyan megfelelőségi problémákat okozhat, amelyeket utólag költséges megoldani. Egy jól illeszkedő technológia a termelési munkafolyamat átlátható, megbízható részévé válik, amely súrlódás nélkül teremt értéket.
Ez a cikk strukturált, technikailag megalapozott összehasonlítást nyújt a tamponnyomás és a lézeres jelölés között minden olyan dimenzióban, amely fontos az ipari jelölési döntésekben – a jelölés minőségétől és az anyagkompatibilitástól kezdve a berendezésekbe való beruházáson, az üzemeltetési költségeken, a környezeti hatásokon és az integrációs képességen át. A cél az, hogy a gyártók, a folyamatmérnökök és a beszerzési döntéshozók számára tényszerű alapot biztosítson e két technológia egyértelmű értékeléséhez, és ahhoz, hogy kiválasszák azt a megközelítést, amely a legjobban megfelel az adott alkalmazási követelményeknek.
Tartalomjegyzék
Mi az a lézeres jelölés?
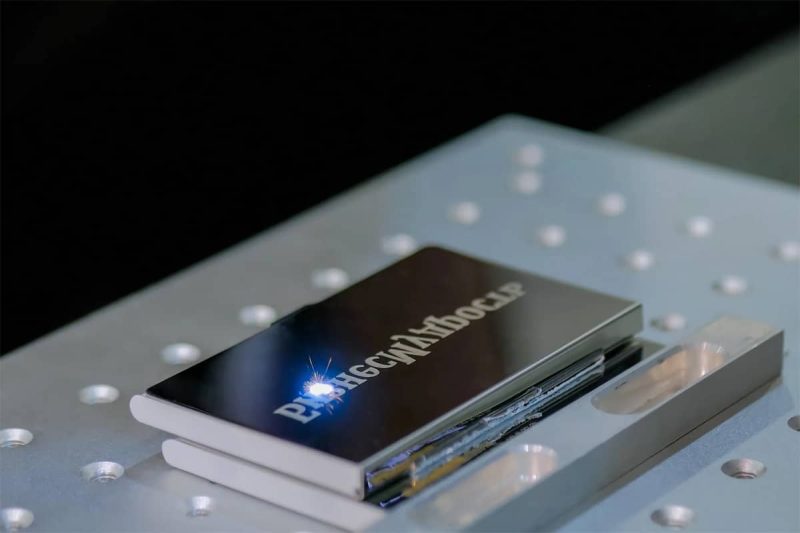
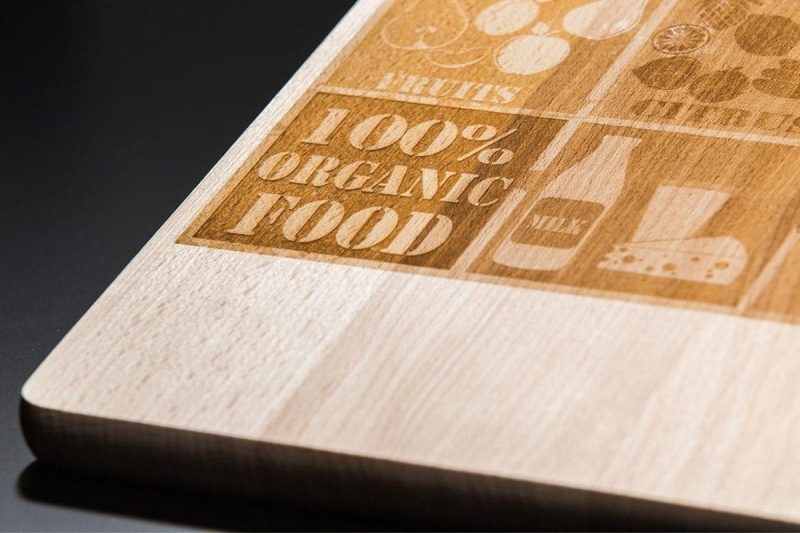
A lézeres jelölés egy érintésmentes jelölési eljárás, amelynek során egy lézergenerátor által előállított fókuszált sugár módosítja az anyag felületét, így egy állandó, látható jelet hoz létre. Az olyan eljárásokkal ellentétben, amelyek anyagot visznek fel a felületre – mint például a tintasugaras nyomtatás vagy a tamponnyomás – a lézeres jelölés úgy működik, hogy közvetlenül kölcsönhatásba lép az aljzattal molekuláris vagy mikroszerkezeti szinten, színváltozásokat hozva létre, fényvisszaverő képességben vagy felületi textúrában tinták, festékek vagy más fogyóeszközök alkalmazása nélkül. Az eredmény egy olyan jelölés, amely kémiailag szervesen kapcsolódik az aljzathoz, és eredendően állandó.
Hogyan működik a lézeres jelölés
Lézeres jelölés során a lézergenerátor egy fókuszált, koherens fénysugarat állít elő, amelyet egy nagysebességű galvanométer tükörrendszer vagy egy mozgó állványzat irányít a munkadarab felületére. A sugár koncentrált energiát juttat minden egyes érintési pontra, ami az anyagösszetételtől és a használt lézerparaméterektől függően számos felületmódosító mechanizmus egyikét indítja el.
A lágyítás akkor történik, amikor a lézer szabályozott módon melegíti fel a fémfelületet, ami egy lokalizált felület alatti oxidációs reakciót hoz létre, amely megváltoztatja a fém színét anélkül, hogy érdesítené vagy eltávolítaná az anyagot a felületről. Az így kapott jelölés sima, egy síkban van a környező területtel, és rendkívül ellenálló a korrózióval és a mechanikai kopással szemben – így a lágyítás az előnyben részesített jelölési mechanizmus az orvostechnikai eszközök, az élelmiszerekkel érintkezésbe kerülő alkatrészek és a precíziós műszerek esetében, ahol meg kell őrizni a felület integritását.
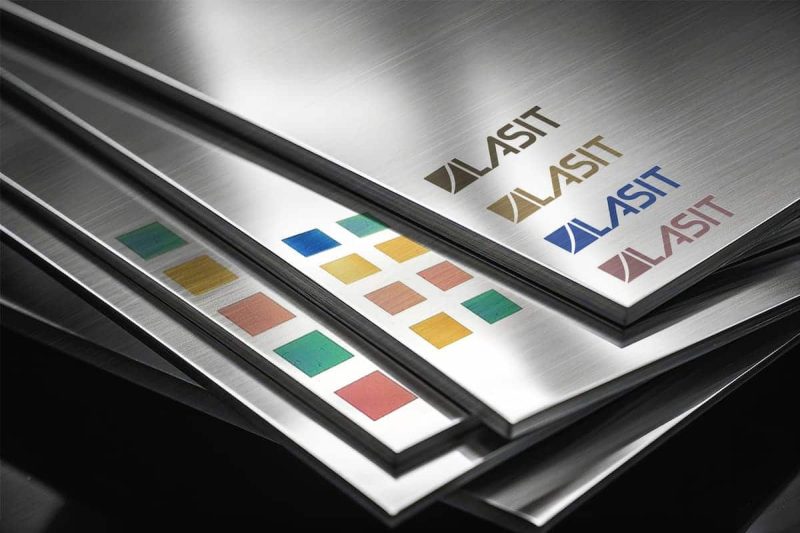
A karbonizáció akkor következik be, amikor a lézer egy szerves anyagot – műanyagot, bőrt, bevont felületet – olyan hőmérsékletre hevít, amelyen a felületi réteg elszenesedik, sötét, nagy kontrasztú jelet hozva létre. Bizonyos sötét műanyagokon habzás következik be, amikor a lézer felületi megolvadást és gázbuborékok képződését okozza, ami fényes, kiemelkedő, nagy fényvisszaverő kontrasztú jelet hoz létre. Bizonyos fémeken – különösen a titánon és a rozsdamentes acélon – a színváltós jelölés szabályozott oxidációt alkalmaz, hogy a lézerparaméterek precíz szabályozásával változtatásával különböző színekben hozzon létre jeleket az oxidfilm vastagságának változtatásával.
A lézeres jelölőgépek típusai
Az ipari lézeres jelölésben használt három fő lézergenerátor-technológia a száloptika, a CO2 és az ultraibolya (UV) sugárzás.
A szálas lézergenerátorok körülbelül 1064 nanométer hullámhosszon működnek, és az ipari fémjelölés domináns platformját jelentik. Rövid impulzusokban nagy csúcsteljesítményt biztosítanak, hatékonyan kapcsolódnak a fémes hordozókhoz, és finom foltméreteket hoznak létre, amelyek lehetővé teszik vonalkódok, adatmátrixkódok, sorozatszámok és logók nagy felbontású jelölését acélon, rozsdamentes acélon, alumíniumon, titánon és rézötvözeteken. A szálas lézeres jelölőrendszerek gyorsak, kompaktak, kevés karbantartást igényelnek, és jól illeszkednek az automatizált gyártósorok integrációjához. A CO2 lézergenerátorok körülbelül 10 600 nanométeren működnek, és jól alkalmazhatók szerves és polimer anyagok – fa, akril, üveg, kerámia, bőr, gumi és a legtöbb műanyag – jelölésére karbonizálás, habosítás és felületi ablációs mechanizmusok révén. Kevésbé hatékonyak a közvetlen fémjelöléshez, de kiválóan teljesítenek a nemfémes hordozókat érintő alkalmazásokban számos iparágban, beleértve a csomagolást, a jelzéseket, az elektronikát és a fogyasztási cikkeket.
Az UV-lézergenerátorok körülbelül 355 nanométeren működnek, és nagyon rövid hullámhosszú energiát szolgáltatnak, amelyet számos anyag elnyel, minimális hőhatással a környező területre. Ez a hidegfeldolgozási jellemző teszi az UV-lézergenerátorokat az előnyben részesített választássá hőérzékeny anyagok – vékony filmek, rugalmas elektronika, gyógyszeripari csomagolások és finom műanyagok – jelölésére, ahol a szálas vagy CO2-feldolgozás termikus mellékhatásai károsodást vagy torzulást okozhatnának.
Gyakori alkalmazások és iparágak
Az ipari nyomonkövethetőség a lézeres jelölés legnagyobb önálló alkalmazási területe. Az autógyártók egyedi azonosítókat, összeszerelési kódokat és szabályozási megfelelőségi jelöléseket helyeznek el a motoralkatrészeken, sebességváltó házakon, rögzítőelemeken és biztonságkritikus részegységeken közvetlenül a gyártósorokba integrált szálas lézeres jelölőrendszerek segítségével. A repülőgépgyártók a szerkezeti alkatrészeket, rögzítőelemeket és szerszámokat sorozatszámokkal és ellenőrző bélyegzőkkel jelölik, amelyeknek a repülőgép teljes üzemideje alatt olvashatónak kell maradniuk. Az orvostechnikai eszközök gyártói egyedi eszközazonosító kódokat helyeznek el sebészeti eszközökön, implantátumokon és diagnosztikai berendezéseken olyan lágyító lézeres jelölési technikák segítségével, amelyek megőrzik az anyagfelület integritását és korrózióállóságát.
Az elektronikai gyártás széles körben alkalmaz lézeres jelölést áramköri szintű azonosításra, alkatrészjelölésre és fogyasztói termékek márkajelzésére házakon és paneleken. A csomagolóanyag-gyártók CO2 lézeres jelölést használnak dátumkódolásra, gyártási szám felhelyezésére és biztonsági jelölésre élelmiszer-, gyógyszer- és italcsomagolásokon. Az ékszergyártók lézeres jelölést használnak fémjelzések, feliratok és dekoratív felületi effektek nemesfém darabokra való felvitelére.
A lézeres jelölés egy érintésmentes, fogyóeszközmentes jelölési technológia, amely egy lézergenerátor fókuszált energiáját használja fel az anyagfelület végleges módosítására lágyítás, karbonizálás, habosítás vagy színváltoztatási mechanizmusok révén. A különböző anyagkategóriákhoz illeszkedő száloptikás, CO2 és UV lézergenerátor-konfigurációkban kapható lézeres jelölés széles körű iparágakat szolgál ki, ahol állandó, nagy felbontású, géppel olvasható jelölésekre van szükség precíziós alkatrészeken és termékeken gyártási sebesség mellett.
Mi a tamponnyomás?
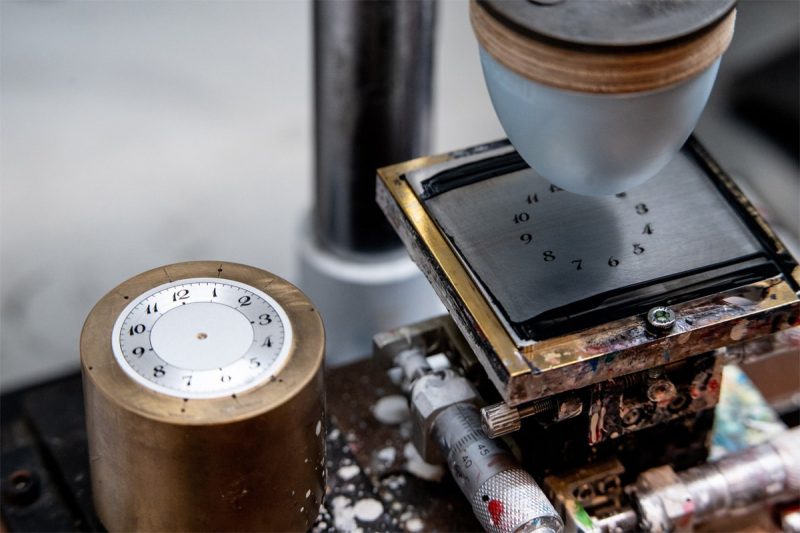
A tamponnyomás egy kontakt alapú indirekt nyomtatási eljárás, amelynek során a tintát egy lapos maratott lemezről – úgynevezett kliséről – egy rugalmas szilikonlap segítségével viszik át egy háromdimenziós hordozóra. A lap deformálódási és összetett felületi geometriákhoz való alkalmazkodási képessége különbözteti meg a tamponnyomást a többi kontakt nyomtatási módszertől, és egyedülállóan hatékonnyá teszi az ívelt, süllyesztett, texturált vagy más módon nem sík felületek díszítésére. A tamponnyomás az egyik legszélesebb körben használt díszítési és azonosítási eljárás a fogyasztási cikkek gyártásában, és évtizedek óta szolgálja az orvostechnikai eszközöktől a promóciós termékekig számos iparágat.
Hogyan működik a tamponnyomás
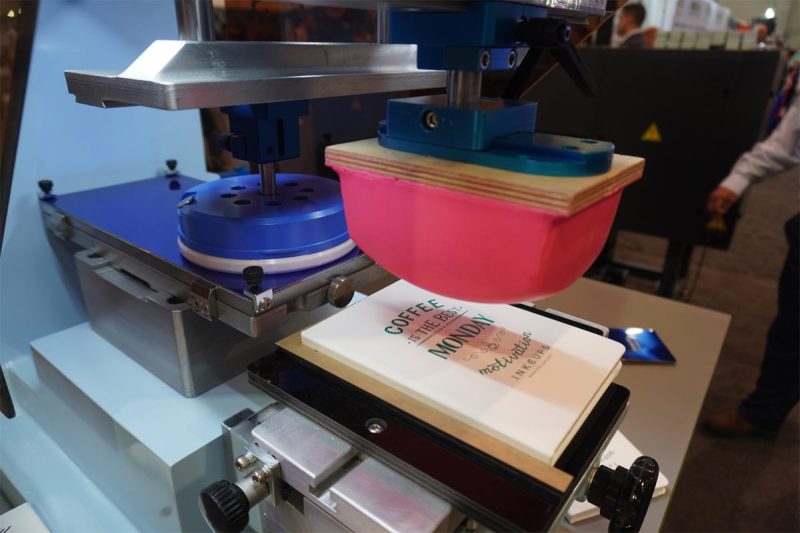
A tamponnyomás ciklusa a tinta klisére – egy acél- vagy polimerlemezre, amelybe a kívánt képet kis mélységben maratták – történő felvitelével kezdődik. Egy lehúzókés eltávolítja a felesleges tintát a klisé sík felületéről, így a tintát csak a maratott kép üregében hagyja. Egy szilikonpárna leereszkedik a klisére, felveszi a tintát az üregből a felületére. A párna ezután felemelkedik és az aljzatra mozdul, ahol leereszkedik és a tintaképet a felületéről a munkadarabra nyomja. A szilikonpárna visszatér a kiinduló helyzetébe, és a ciklus megismétlődik.
A szilikonbetét a folyamat kulcsfontosságú eleme. Alacsony felületi energiája azt jelenti, hogy könnyen felveszi a tintát a kliséről, de az átvitel során teljesen leadja azt az aljzatra, így magas tintaátviteli hatékonyságot ér el. Elasztomer deformálhatósága lehetővé teszi, hogy ívelt, konkáv, konvex és texturált aljzatfelületekhez illeszkedjen, amelyek ellenállnak a tinta átvitelének a merev nyomtatóelemekről. A betét alakját, keménységét és méretét az aljzat geometriájához és az átvitt kép méretéhez igazítják, és a különböző aljzatprofilok kezeléséhez a betétgeometriák széles választéka áll rendelkezésre.
A tamponnyomtató rendszer főbb elemei
Egy komplett tamponnyomásos rendszer számos kulcsfontosságú összetevőből áll, amelyek mindegyike befolyásolja a nyomtatott jelölés minőségét és konzisztenciáját. A klisé hordozza a képet, és pontos maratási mélységgel és tiszta képszélekkel kell előállítani, hogy biztosítsák a tinta egyenletes felvételét és átvitelét a teljes gyártási sorozaton keresztül. A kliséket acélból – amely hosszú gyártási élettartamot biztosít – vagy polimer anyagokból gyártják, amelyek olcsóbbak és rövidebb sorozatokhoz alkalmasak.
A festékrendszer magában foglalja magát a nyomdafestéket, az oldószert, amely a viszkozitását és száradási viselkedését állítja be, valamint a festéktartót vagy lehúzókés mechanizmust, amely a festék klisére juttatását szabályozza. A tamponnyomtató festékeket meghatározott hordozóanyagokhoz fejlesztik, és a tapadás, a kémiai ellenállás és a megfelelőségi követelmények figyelembevételével kell kiválasztani őket. Az oldószer párolgása a tamponnyomás szabályozott aspektusa – a festéknek elég ragadósnak kell lennie ahhoz, hogy a kliséről a párnára és a párnáról az hordozóra átjusson, de nem száradhat olyan gyorsan, hogy maradványokat hagyjon a párnán, és nem is olyan lassan, hogy ne tapadjon megfelelően az hordozóhoz.
Maga a tamponnyomógép biztosítja a mechanikus működtetést – a kliséelárasztást, a lehúzó penge törlését, a tamponfelvételt és -átviteli mozgásokat – pneumatikus vagy szervoelektromos hajtásrendszerekkel. A modern tamponnyomógépek az egyszerű egyszínű kézi egységektől a kifinomult, többállomásos, többszínű automata rendszerekig terjednek, amelyek vizuális ellenőrzéssel, selejtkezeléssel és termelési adatnaplózási képességekkel rendelkeznek.
Gyakori alkalmazások és iparágak
Az orvostechnikai eszközök gyártása széles körben alkalmaz tamponnyomást szimbólumok, beosztások, adagolásjelzők és azonosító szövegek fecskendőkre, katéterekre, sebészeti eszközökre és diagnosztikai eszközökre való felvitelére. Az ívelt felületekre való nyomtatás és a több szín egyetlen beállítással történő felvitelének képessége miatt a tamponnyomás jól alkalmazható az orvostechnikai termékek dekorációjának összetett geometriáihoz és szigorú vizuális minőségi követelményeihez.
A szórakoztatóelektronikai gyártók tamponnyomással jelenítenek meg márkalogókat, modellneveket, szabályozási szimbólumokat és funkcionális jelzőket készülékházakon, billentyűzeteken, távirányítókon és viselhető eszközökön. A promóciós termékek gyártása nagymértékben támaszkodik a tamponnyomásra, mint a márkagrafikák tollakra, öngyújtókra, USB-meghajtókra, kulcstartókra, poharakra és ezernyi más promóciós termékkategóriára történő felvitelének standard módszerére. Az autógyártók a műszerfal jelöléseihez, a kezelőszervek felirataihoz, a dekoratív grafikákhoz és a belső alkatrészek azonosításához használják a tamponnyomást.
A tamponnyomás egy közvetett kontaktnyomási eljárás, amely egy maratott kliséről egy deformálható szilikonpárnán keresztül viszi át a tintát az aljzatra, lehetővé téve a kiváló minőségű többszínű jelölést ívelt, süllyesztett és geometriailag összetett felületeken. Kulcsfontosságú elemeit – a klisét, a tintarendszert és a nyomógépet – gondosan össze kell hangolni az aljzat anyagával és a gyártási követelményekkel. A tamponnyomás számos iparágat szolgál ki, ahol a háromdimenziós felületek többszínű díszítése az elsődleges jelölési cél.
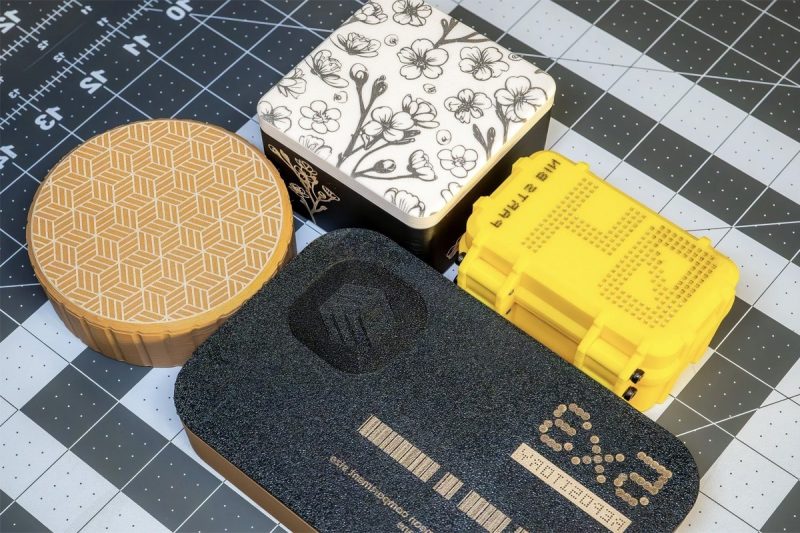
Összehasonlítás
Az egyes folyamatok működésének világos megértésével közvetlenül összehasonlítható a tamponnyomás és a lézeres jelölés az ipari jelölési döntésekben legfontosabb teljesítménydimenziók alapján. Ez a szakasz nyolc kritikus kritérium strukturált, objektív összehasonlítását nyújtja, megalapozva az alkalmazásspecifikus ajánlások tényszerűségét.
Jelölés minősége és felbontása
Mind a tamponnyomás, mind a lézeres jelölés képes kiváló minőségű jelölések előállítására, de a minőség jellege az adott alkalmazástól függően eltérő lehet. A lézeres jelölés, különösen a száloptikás lézergenerátorokkal, 20-50 mikrométeres pontméreteket és néhány mikrométeres pozicionálási pontosságot képes elérni, lehetővé téve rendkívül finom szövegek, összetett kétdimenziós vonalkódok és részletes logók előállítását olyan felbontással, amely meghaladja a tamponnyomás által a legtöbb hordozón elérhető szintet. A 0,3 mm-es cellaméretű adatmátrixkódokat rutinszerűen állítják elő lézeres jelölőrendszerekkel, és a GS1 szabványoknak megfelelően ellenőrzik – ez a pontossági szint nehezen reprodukálható következetesen a tamponnyomással.
A tamponnyomás olyan jeleket hoz létre, amelyek minőségét a klisé felbontása, a tinta reológiája és a tampon deformációs viselkedése az aljzat felületén határozza meg. Sík vagy enyhén ívelt felületeken a modern tamponnyomtató rendszerek nagyon jó felbontást érhetnek el finom szöveges és grafikai részletekkel. Erősen ívelt vagy texturált felületeken azonban a tampon deformációja az átvitel során bizonyos mértékű képtorzulást okoz, ami korlátozza az elérhető minimális jellemzőméretet és a pozíciópontosságot. A legnagyobb felbontású, géppel olvasható kódokat igénylő alkalmazásoknál a lézeres jelölés egyértelmű minőségi előnnyel rendelkezik.
Anyagkompatibilitás
A tamponnyomás nagyon sokféle alapanyagra alkalmazható, beleértve a műanyagokat, fémeket, üveget, kerámiát, gumit, bőrt és fát, feltéve, hogy rendelkezésre áll vagy kifejleszthető az alapanyaghoz megfelelően tapadó festékkészítmény. Az alapanyag felületi energiájának elegendőnek kell lennie ahhoz, hogy befogadja az átvitt tintát, és bizonyos esetekben felületkezelésre – koronakezelésre, plazmaaktiválásra vagy alapozó felvitelére – van szükség a megfelelő tapadás eléréséhez. Elméletileg szinte bármilyen anyagra, amelyet fizikailag meg lehet tartani a nyomtatóberendezésben, lehet tamponnyomással nyomtatni.
A lézeres jelölés szintén széles körben kompatibilis számos anyaggal, de hatékonysága inkább az anyag optikai és termikus tulajdonságaitól függ az alkalmazott lézerhullámhosszon. A szálas lézergenerátorok nagy hatékonysággal jelölik a fémeket, és jó eredménnyel a legtöbb műszaki műanyagot, de kevésbé hatékonyak átlátszó vagy erősen fényvisszaverő anyagokon specifikus felületkezelés vagy anyagadalékok nélkül. A CO2 lézergenerátorok jól jelölik a nemfémeket, de a közvetlen fémjelölési képességük korlátozott. Az UV lézergenerátorok kiterjesztik a kompatibilitást a hőérzékeny anyagokra, amelyeket a hosszabb hullámhosszú lézerek károsítanának. Egyik eljárás sem fed le egyformán jól minden anyagot, és mindegyiknek vannak olyan anyagkategóriái, ahol egyértelműen jobb.
Állandóság és tartósság
Ez az egyik legjelentősebb különbség a két eljárás között. A lézeres jelölések – különösen a fémeken lévő lágyítási jelek és a kemény hordozókon lévő mély ablációs jelek – szerves részét képezik az anyagfelületnek. Nem lehet letörölni, kémiailag eltávolítani vagy lekopni anélkül, hogy eltávolítanánk az hordozóanyag megfelelő rétegét. A nyomonkövethetőségi alkalmazásoknál, ahol a jelöléseknek egy alkatrész teljes üzemi élettartama alatt olvashatónak kell maradniuk – akár évtizedekig tartó, igényes környezetben történő használatra is kiterjedve –, ez a velejáró állandóság kritikus előnyt jelent.
A tamponnyomásos jelek tinta alapú felületi lerakódások, és tartósságuk a tinta összetételétől, az aljzat tapadásának és a nyomtatott felületet használat közben érő környezeti feltételek függvénye. A megfelelő térhálósítószerekkel és fedőréteg-védelemmel ellátott nagy teljesítményű tamponnyomtató festékek jó kopásállóságot, oldószer- és UV-sugárzásállóságot érhetnek el. Azonban ezek továbbra is felületi lerakódások, amelyek kellően igényes körülmények között kophatnak, karcolódhatnak vagy kémiailag megtámadhatók. Az erős mechanikai érintkezésnek, zord kémiai környezetnek vagy szélsőséges hőmérsékleti ciklusoknak kitett alkalmazásoknál a lézeres jelölés inherens állandósága jelentős tartóssági előnyt biztosít a tamponnyomással szemben.
Termelési sebesség és áteresztőképesség
A lézeres jelölőrendszerek – különösen a fém alkatrészek jelölésére használt száloptikai lézergenerátorok – rendkívül gyorsak. Egy összetett adatmátrix kód vagy sorozatszám másodperc töredéke alatt jelölhető meg egy fém alkatrészen, és a nagy sebességű rendszerek óránként több száz vagy több ezer alkatrészt is képesek feldolgozni automatizált konfigurációkban. A jelölés tartalma alkatrészről alkatrészre módosítható gépi beállítás nélkül, lehetővé téve a teljesen változó adatjelölést gyártási sebesség mellett. Ezáltal a lézeres jelölés természetes választás a nagy volumenű, nagy keverésű gyártási környezetekhez.
A tamponnyomás ciklusidejét a nyomdagép mechanikai sebessége, a felvitt színek száma, valamint a színrétegek között szükséges száradási vagy kikeményedési idő határozza meg. Az egyszínű tamponnyomás egy jól konfigurált automata gépen versenyképes ciklusidőt érhet el a lézeres jelöléssel az egyszerű grafikák esetében. A többszínű tamponnyomás több állomást és szárítási intervallumokat igényel, amelyek jelentősen meghosszabbítják a ciklusidőt. A beállítás és a különböző nyomtatási feladatok közötti váltás klisécserét, festékcserét és tamponbeállításokat igényel, amelyek nem produktív időt adnak hozzá a termelési ütemtervhez.
Beállítási idő és átállás
A beállítás és az átállás jelentős költség- és rugalmasságbeli különbséget jelent a két folyamat között. A tamponnyomás minden egyes képhez klisét igényel – a kliséket pedig elő kell állítani, leltározni és fizikailag is cserélni kell, amikor a munka változik. A festékcsere megköveteli a festéktartály átöblítését, a nyomdakés tisztítását és az új festékformula betöltését. Ezek az átállási tevékenységek jellemzően 15-45 percet vesznek igénybe munkaváltásonként, ami jelentős termelési időkiesést jelent a nagy keverésű környezetben.
A lézeres jelölőrendszerek kizárólag szoftveresen változtatják meg a munka tartalmát. Egy új sorozatszám, vonalkód, logó vagy szöveges karakterlánc másodpercek alatt betölthető a vezérlő számítógépről, fizikai átállás nélkül. Ez a szoftvervezérelt rugalmasság a lézeres jelölés egyik legmeggyőzőbb működési előnye olyan környezetekben, ahol a termékválaszték nagy, a gyártási sorozatok pedig rövidek.
Fogyóeszközök költségei és folyamatos kiadások
A tamponnyomás folyamatos fogyóeszközköltségekkel jár, amelyek a tintához, az oldószerhez, a klisécseréhez és a tamponcseréhez kapcsolódnak. A tinta és az oldószer költségei az alapanyag típusától és a jelölés lefedettségétől függően változnak, de folyamatos és anyagköltséget jelentenek. A klisék gyártási élettartama véges – jellemzően több százezer ciklus az acélklisék esetében –, és rendszeresen cserélni kell őket. A szilikonpárnák idővel elkopnak, és cserére szorulnak. A tamponnyomás kumulatív fogyóeszközköltsége nagy volumenű gyártás esetén jelentős lehet.
A lézeres jelölőrendszereknek normál üzem közben lényegében nincsenek fogyóeszköz-költségeik. Maga a lézergenerátor névleges üzemi élettartammal rendelkezik – amely jellemzően több tízezer órában mérhető a száloptikás lézergenerátorok esetében –, és végül cserére szorul, de ez inkább tőkepótlási költség, mint fogyóeszköz-ráfordítás. Magában a jelölési folyamatban nem fogynak tinták, oldószerek vagy mechanikus kopóalkatrészek. Ez a fogyóeszköz-mentes működési modell jelentős hosszú távú költségelőnyt biztosít a lézeres jelölésnek nagy volumenű alkalmazásoknál, még akkor is, ha figyelembe vesszük a magasabb kezdeti berendezésberuházást.
Berendezésberuházás és a teljes birtoklási költség
A tamponnyomás kezdeti berendezésberuházása általában alacsonyabb, mint a lézeres jelölésé, különösen az egyszerű egyszínű alkalmazásoknál. Egy közepes volumenű gyártáshoz alkalmas alapvető automata tamponnyomógép egy hasonló lézeres jelölőrendszer költségének töredékéért beszerezhető. Ez az alacsonyabb belépési költség a tamponnyomást elérhetővé teszi a kis gyártók, az egyedi dekoratőrök és az olyan alkalmazások számára, ahol a termelési volumenek nem indokolják a lézerberendezésbe való tőkebefektetést.
A lézeres jelölőrendszerek magasabb kezdeti tőkeköltséggel járnak, de alacsonyabb üzemeltetési költségeik – nincsenek fogyóeszközök, minimális karbantartás, magas üzemidő – olyan teljes birtoklási költséget eredményeznek, amely gyakran alacsonyabb, mint a tamponnyomás többéves üzemeltetési horizonton, nagy volumenű alkalmazások esetén. Az átmenet pontja a termelési mennyiségtől, a jelölés összetettségétől, az alapanyag típusától és az összehasonlított konkrét rendszerektől függ, és reális termelési feltételezések alapján kell kiszámítani, nem pedig kizárólag a berendezések listaárai alapján.
Környezeti hatás
A tamponnyomás oldószeres vagy UV-bázisú festékeket használ, amelyek illékony szerves vegyületeket (VOC) tartalmaznak, és gondos kezelést igényelnek a hulladékfesték, a szennyezett oldószer és az elhasznált klisék tekintetében. A VOC-kibocsátásra és a veszélyes hulladék ártalmatlanítására vonatkozó szabályozási követelmények joghatóságonként eltérőek, de megfelelési kötelezettséget és üzemeltetési költséget jelentenek. Az UV-bázisú és vízbázisú tamponnyomtató festékek felé való elmozdulás csökkentette, de nem szüntette meg a folyamat környezeti lábnyomát.
A lézeres jelölés nem termel festéket, oldószert vagy vegyi hulladékot. Az egyetlen környezeti kibocsátás a felületmódosítási reakció során keletkező füst és részecskék, amelyeket a beépített vagy ahhoz csatlakoztatott füstelszívó rendszer felfog és kiszűr. lézeres jelölőgép. A lézeres jelölés környezeti profilja lényegesen tisztább, mint a reklámnyomtatásé a vegyi hulladék keletkezése, az illékony szerves vegyületek (VOC) kibocsátása és a szabályozási megfelelési terhek tekintetében.
A nyolc összehasonlítási dimenzió alapján a lézeres jelölés egyértelmű előnyöket mutat a jelölés tartóssága, a hosszú távú tartósság, a szoftvervezérelt, rugalmasan kezelhető gazdaságosság és a környezeti hatás tekintetében. A tamponnyomás előnyeit a többszínűség, az összetett háromdimenziós felületekhez való illeszkedés és az alacsonyabb kezdeti berendezésberuházás terén mutatja. Egyik technológia sem dominál minden dimenzióban, és az egyes kritériumok relatív fontossága a kezelt alkalmazási követelményektől függ.
Ahol a tamponnyomás előnyben van
A lézeres jelölés tartósság, sebesség és üzemeltetési gazdaságosság terén mutatkozó előnyei ellenére a tamponnyomás jelentős versenyelőnyöket tart fenn bizonyos alkalmazási kontextusokban. Ugyanolyan fontos megérteni, hogy a tamponnyomás hol múlja felül valóban a lézeres jelölést, mint az ellenkezőjét, mivel a rossz technológia kiválasztása a rossz alkalmazáshoz mindig rosszabb eredményekhez vezet, függetlenül attól, hogy melyik technológia elméletileg alkalmasabb más kontextusokban.
Többszínű jelölés egyetlen beállítással
A tamponnyomás legmeghatározóbb előnye a lézeres jelöléssel szemben az, hogy egyetlen gyártási beállításban több tintaszínt is képes felvinni. Egy többállomásos tamponnyomógép két, három, négy vagy több színt is képes egymással illesztve felvinni, miközben a munkadarab az egymást követő nyomóállomásokon halad át, így olyan színes grafikákat, logókat és díszítőelemeket hoz létre, amelyeket a hagyományos lézeres jelölőrendszerek nem tudnak reprodukálni. A lézeres jelölés alapvetően egy monokróm eljárás – a jeleket az alapanyag módosításával hozza létre, nem pedig pigment felvitelével, és bár a fémeken a színes jelölés technikailag lehetséges szabályozott oxidációval, az elérhető színek választéka korlátozott, és az eljárás nem alkalmas a tamponnyomás rutinszerűen kezelt széles palettájú, többszínű grafikákhoz.
Márkagrafikák, termékdekorációk és fogyasztási cikkek jelölésekor, ahol a szín szerves része a védjegy vizuális identitásának – legyen szó márkaspecifikus színű céglogóról, többszínű skáláról fogyasztási cikken, dekoratív grafikáról promóciós termékeken – a tamponnyomás többszínű képessége döntő előnyt jelent, amelyet a lézeres jelölés másodlagos színezési eljárások hozzáadása nélkül nem tud elérni.
Ívelt és szabálytalan felületek
A tamponnyomási folyamat középpontjában álló szilikon alátét eredendően képes alkalmazkodni az összetett hordozófelületek háromdimenziós geometriájához. Mélyen ívelt alkatrészek, konkáv felületek, süllyesztett panelek és összetett görbületű felületek mind jó képminőséggel és regisztrációs pontossággal nyomtathatók tamponnyomással, feltéve, hogy a alátét geometriáját helyesen választják ki az aljzat profiljához. Ez a felületi illeszkedési képesség teszi a tamponnyomást a standard jelölési technológiává olyan termékkategóriák esetében, mint a golflabdák, palackok, tollak, öngyújtók és orvosi fecskendők – amelyek mindegyike olyan felületi geometriával rendelkezik, amely megnehezítené vagy kizárná a sík vagy portálalapú lézeres jelölési konfigurációkat.
A lézeres jelölőrendszerek forgó szerelvények, döntött munkafelületek és dinamikus fókuszbeállító rendszerek segítségével képesek görbe felületeket jelölni, de ezek a megoldások bonyolultabbá és költségesebbé teszik a felületet, és nem mindig hatékonyak a rendkívül összetett geometriák esetén. Erősen görbült, mélyen bemélyített vagy valóban szabálytalan háromdimenziós felületeken történő jelölőalkalmazásokhoz a tamponnyomás gyakran egyszerűbb és költséghatékonyabb megoldást kínál, mint egy lézeres jelölőrendszer konfigurálása ugyanazon geometria kezelésére.
Alacsony kezdeti költség egyszerű alkalmazásokhoz
Egyszerű, egyszínű jelölési alkalmazásokhoz mérsékelt gyártási volumenben – márkajelzés egy promóciós tollan, megfelelőségi szimbólum egy fogyasztási cikk alkatrészén, színes kiemelés egy orvostechnikai eszköz házán – a tamponnyomtató berendezések alacsonyabb kezdeti költsége gazdaságilag racionális választássá teszi őket a lézeres jelölőrendszerekhez képest. A tamponnyomás fogyóeszközköltségei valósak, de mérsékelt volumen esetén kezelhetők, és a lézeres jelöléshez képesti tőkemegtakarítás tisztán gazdaságossági okokból is igazolhatja a tamponnyomást olyan alkalmazásoknál, amelyek nem igénylik a lézert előnyben részesítő állandóságot, sebességet vagy változó adatfeldolgozási képességeket.
Legmegfelelőbb iparágak és felhasználási esetek
A dekoráció – logók, feliratok és márkajelzések ívelt műanyag házakon – gyakran a tamponnyomást részesítik előnyben, ahol színre van szükség. Az orvostechnikai eszközök nem nyomon követhető alkalmazásokhoz való díszítésekor – adagolási beosztások, színkódolt kezelési jelzők, márkajelzések – gyakran használnak tamponnyomást a felületi megfelelőség és a többszínűség miatt. A játék- és sporteszköz-gyártás a tamponnyomásra támaszkodik a termékek dekorálásához a geometriák és színigények széles skáláján.
A tamponnyomás versenyelőnyei három területre összpontosulnak: többszínű jelölési képesség, felületi illeszkedés az összetett háromdimenziós geometriákhoz, valamint alacsonyabb kezdeti berendezésberuházás egyszerű, közepes volumenű alkalmazásokhoz. Ezek az előnyök valódiak és jelentősek a megfelelő alkalmazási kontextusokban, és megmagyarázzák, hogy a tamponnyomás miért foglalja el továbbra is jelentős részét az ipari jelölési piacnak a lézeres jelölés számos iparágban történő egyre növekvő elterjedése ellenére.
Ahol a lézeres jelölés előnyben van
A lézeres jelölés előnyei a tamponnyomással szemben kiterjedtek, és az ipari jelölési teljesítmény számos, kereskedelmileg legjelentősebb dimenzióját lefedik. Ez a szakasz azonosítja, hogy a lézeres jelölés hol múlja felül a legjobban a tamponnyomást, és ezeket az előnyöket az iparágakhoz és alkalmazási kontextusokhoz rendeli, ahol közvetlenül a kiváló termelési eredményekhez vezetnek.
Tartós, fogyóeszközmentes jelölés
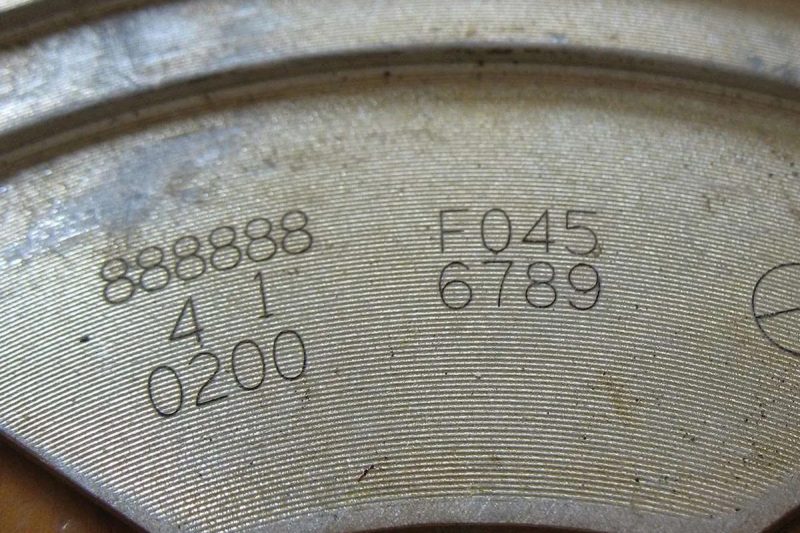
A lézerjelek tartóssága – amely szerves részét képezi az anyag felületének, ellenáll a mechanikai kopásnak, a vegyi támadásoknak és a környezeti degradációnak – a lézerjelölés legfontosabb előnye a tamponnyomással szemben azokban az alkalmazásokban, ahol a jelölés hosszú távú olvashatósága követelmény. Az olyan nyomonkövethetőségi kódok, amelyeknek évtizedekig tartó, igényes ipari környezetben való használat után is olvashatónak kell maradniuk, az azonosító jelölések, amelyeknek ki kell bírniuk a sterilizálást, a kémiai tisztítást és a sebészeti beavatkozásokat, valamint a megfelelőségi jelölések, amelyeknek az élettartam végén történő újrahasznosítás után is olvashatónak kell lenniük, mind olyan alkalmazások, ahol a lézerjelölés velejáró állandósága nemcsak előnyös, hanem funkcionálisan is szükséges.
A lézeres jelölési műveletekben a fogyóeszközök hiánya leegyszerűsíti az ellátási lánc kezelését, kiküszöböli a tinta- és oldószerkezelési követelményeket, csökkenti a hulladékképződést, és kiszámítható, stabil üzemeltetési költségprofilt hoz létre, amely független az anyagár-ingadozásoktól. Nagy volumenű gyártási műveletek esetén ez a fogyóeszközök nélküli modell jelentős és összetett költségelőnyt jelent a berendezés élettartama alatt.
Nagy pontosság és finom részletek
A lézergenerátoron alapuló jelölőrendszerekkel elérhető finom foltméretek és nagy pozicionálási pontosság lehetővé teszi a tamponnyomásos jelölések felbontásának növelését a legtöbb gyakorlati alkalmazásban. A kis cellaméretű kétdimenziós adatmátrixkódok, a QR-kódok, a csak nagyítás alatt olvasható mikroszöveg és a finom féltónusú képek mind a modern lézeres jelölőrendszerek képességein belül vannak. Ez a pontosság különösen értékes a minimális kódminőségi osztályokat meghatározó szabványok által szabályozott nyomonkövethetőségi alkalmazásoknál – olyan szabványok, amelyeket a lézeres jelölőrendszerek rutinszerűen elérnek, és amelyeket a tamponnyomtató rendszereknek nehézséget okozhat következetesen teljesíteniük az igényes hordozókon.
Gyorsabb változó adatok és nagy mennyiségű gyártás esetén
A lézeres jelölés tartalmának – sorozatszámok, kötegkódok, dátum-időbélyegzők, ügyfélspecifikus azonosítók – alkatrészről alkatrészre történő, kizárólag szoftveres módosításának lehetősége, fizikai gépbeállítás vagy állásidő nélkül, a nagy mennyiségben gyártott és sorozatszámmal rendelkező gyártási környezetekben. Minden alkatrész egyedi, szekvenciálisan generált azonosítót hordozhat, amelyet gyártási sebességgel alkalmaznak anélkül, hogy a tamponnyomással akár kisebb jelöléstartalom-változtatások is megkövetelnének. Azokban az iparágakban, ahol a termék sorozatszámozása és az egyedi alkatrész-azonosítás szabályozási követelmény – orvostechnikai eszközök, repülőgépipari alkatrészek, autóipari biztonsági alkatrészek –, ez a képesség nem opcionális, hanem elengedhetetlen.
Automatizálási és integrációs képesség
A lézeres jelölőrendszerek jól integrálhatók automatizált gyártósorokba, mivel kompaktak, nem igényelnek tintautántöltést vagy mechanikus átkapcsolást, a gyártósori vezérlőjelek indíthatják őket, és képesek csatlakozni a gyártásvégrehajtási rendszerekhez, hogy valós időben fogadják a jelölés tartalmának adatait és visszaadják az ellenőrzési eredményeket. A lézeres jelölőállomás minimális helyigény mellett és a tamponnyomás integrációjához szükséges kiegészítő infrastruktúra – tintaellátás, hulladékkezelés, szárító vagy kikeményítő berendezések – nélkül is beilleszthető egy szállítószalagba, egy robotcellába vagy egy precíziós összeszerelő állomásba. Ez az integrációs egyszerűség támogatja a teljesen automatizált, nyomon követhető gyártás trendjét az autóiparban, az elektronikai iparban és az orvostechnikai eszközök gyártásában.
Legmegfelelőbb iparágak és felhasználási esetek
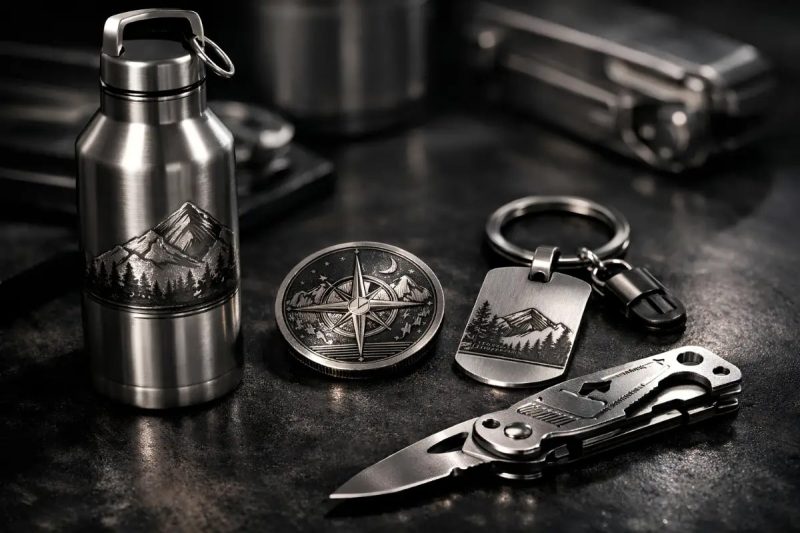
Az orvostechnikai eszközök gyártásának a rozsdamentes acél és titán alkatrészek állandó UDI-jelölésére vonatkozó követelményeit szinte kivétel nélkül lézeres lágyítással jelölik. A repülőgépipar és a védelmi ipar fémszerkezeti alkatrészek és szerszámok szerializációs és nyomonkövethetőségi követelményeit szálas lézeres jelölőrendszerek elégítik ki, amelyek állandó, kopásálló jeleket tudnak előállítani a vonatkozó szabványoknak megfelelően. Az autóipari gyártósorok jelölése – motorblokkok, sebességváltó alkatrészek, alvázalkatrészek, rögzítők – az automatizált összeszerelő cellákba integrált nagysebességű szálas lézeres jelölésre támaszkodik. Az elektronikai gyártás lézeres jelölést használ a NYÁK-azonosításhoz, a házjelöléshez és az alkatrészek kódolásához. A csomagoló- és élelmiszergyártás CO2 lézergenerátorokat használ az állandó dátum- és tételszám-kódoláshoz, amely kiküszöböli a tinta elkenődését, a tapadás hiányát és az olvashatósági problémákat, amelyek a nehéz hordozókon lévő tinta alapú kódolással járnak.
A lézeres jelölés előnyei – a velejáró állandóság, a fogyóeszközmentes gazdaságosság, a finom felbontás, a változó adatátviteli sebesség és az automatizálási integrációs képesség – a legmeghatározóbbak azokban az alkalmazásokban, amelyek állandó nyomonkövethetőségi kódokat igényelnek precíziós alkatrészeken, nagy volumenű szerializált gyártást, automatizált gyártósor-integrációt és a szabályozási jelölési szabványoknak való megfelelést. Ezek az előnyök ösztönözték a lézeres jelölés gyors elterjedését a legigényesebb ipari jelölési alkalmazásokban világszerte, és meggyőző érveket jelentenek a lézeres jelölés mellett, bárhol is vannak ezek a követelmények.
Hogyan válasszunk a tamponnyomás és a lézeres jelölés között?
Az előző elemzés világos képet ad arról, hogy az egyes technológiák hol kiemelkedőek, és hol maradnak el. Ez a rész ezt az elemzést egy gyakorlati döntési keretrendszerré alakítja, amely a valós ipari marketingdöntések kiválasztási folyamatát irányító kulcsfontosságú kritériumok köré szerveződik. Kitér arra az egyre gyakoribb forgatókönyvre is, amikor mindkét technológiát együttesen használják olyan jelölési követelmények kielégítésére, amelyeket egyik sem tud önmagában teljes mértékben kielégíteni.
Fő döntési kritériumok
Az első értékelendő kritérium a jelölés tartóssága. Ha az alkalmazás olyan jelöléseket igényel, amelyek az alkatrész teljes üzemi élettartama alatt olvashatók és géppel leolvashatók maradnak – zord üzemi környezetben, sterilizálási ciklusokban vagy koptató érintkezési körülmények között –, akkor a lézeres jelölés a megfelelő technológia. Ha a jelölések dekoratívak, rövid távú azonosítási célokat szolgálnak, vagy időszakosan megújítják őket, a lézeres jelölés tartóssági előnye nem feltétlenül indokolja a tamponnyomással szembeni költségprémiumot.
A második kritérium a színkövetelmény. Ha az alkalmazás többszínű grafikát igényel – márkajelzést több meghatározott színben, színkódolt indikátorrendszert, színdifferenciált díszítő grafikai elemet –, a tamponnyomás a természetes és legköltséghatékonyabb megoldás. A hagyományos lézeres jelölés nem képes többszínű kimenetet előállítani, és a lézeres jelölési mechanizmusokkal történő színhatások elérésére tett kísérletek palettája korlátozott, és nem felelnek meg a fogyasztási cikkek és promóciós termékek gyártásában megszokott teljes színű márkajelzési követelményeknek.
A harmadik kritérium az aljzat geometriája. Sík vagy enyhén ívelt felületek esetén mindkét technológia praktikus. Erősen ívelt, konkáv vagy geometriailag összetett háromdimenziós felületek esetén, ahol sík vagy félig sík jelölésre van szükség, a tamponnyomás szilikon pad-konformitási képessége olyan praktikus megoldást kínál, amelyet a lézeres jelölés csak jelentős további berendezésbonyolultsággal és költséggel tud biztosítani.
A negyedik kritérium a termelési mennyiség és a mix. Nagy volumenű, vegyes gyártás esetén, gyakori tartalomváltozásokkal – különösen a sorozatgyártásnál, ahol minden alkatrész egyedi azonosítót visel – a lézeres jelölés szoftvervezérelt rugalmassága és sebessége teszi a termelékenyebb és gazdaságosabb választássá. Kisebb volumenű gyártás esetén, stabil, ritkán változó jelöléstartalommal, a tamponnyomás alacsonyabb berendezésberuházása jobb általános gazdaságosságot kínálhat a fogyóeszközköltségek ellenére.
Az ötödik kritérium a szabályozási és nyomonkövethetőségi követelmények. Azok az alkalmazások, amelyeket a fém alkatrészeken állandó, géppel olvasható nyomonkövethetőségi kódokat előíró szabványok – orvostechnikai eszközök UDI-követelményei, repülőgépipari szerializációs szabványok, autóipari nyomonkövethetőségi előírások – írnak elő, jellemzően az alkalmazandó szabvány műszaki követelményei szerint írják elő a lézeres jelölést, függetlenül az egyéb költség- vagy képességbeli megfontolásoktól.
Hibrid megközelítések: A két módszer együttes alkalmazása
Sok termelési környezetben az optimális jelölési stratégia nem a tamponnyomás és a lézeres jelölés közötti vagy-vagy választás, hanem a két technológia tudatos kombinációja, mindegyiket a legjobban kielégített jelölési követelményekhez alkalmazva. Egy orvostechnikai eszköz gyártója lézeres hőkezeléses jelölést használhat egy rozsdamentes acél műszerházra egy állandó, sterilizálásnak ellenálló UDI-kód felvitelére, míg tamponnyomással színkódolt kezelési jelzőket és márkajelzéseket helyezhet el a polimer markolat alkatrészein. Egy autógyártó lézerjelölést használhat a fém motoralkatrészek állandó sorozatszámozására, míg tamponnyomással a műszerfal műanyag alkatrészeinek színes feliratait jelölheti meg.
A hibrid megközelítések lehetővé teszik a termelési műveletek számára, hogy kihasználják a lézeres jelölés állandóságát, pontosságát és változóadat-előnyeit ott, ahol ezeket a tulajdonságokat az alkalmazás megköveteli, miközben megtartják a tamponnyomás többszínű és felületkonformitási képességeit ott, ahol azokra szükség van – anélkül, hogy bármelyik technológiát is az optimális teljesítménytartományán kívül kellene működtetni. Annak értékeléséhez, hogy egy hibrid megközelítés megfelelő-e, a termékpaletta teljes jelölési követelményeit fel kell térképezni az egyes technológiák képességeihez, és meg kell határozni azt a kombinációt, amely a legjobban megfelel a teljes követelménykészletnek a legalacsonyabb összköltséggel.
A tamponnyomás és a lézeres jelölés közötti választáshoz öt kulcsfontosságú kritériumot kell egymás után értékelni: az állandósági követelményt, a színkövetelményt, az alapanyag geometriáját, a termelési mennyiséget és keveréket, valamint a szabályozási vagy nyomonkövethetőségi kötelezettségeket. Ezen kritériumok szisztematikus vizsgálata azonosítja az ipari jelölési alkalmazások túlnyomó többségéhez egyértelműen megfelelő technológiát. Ahol a követelmények között szerepelnek mind a lézerjelölést, mind a tamponnyomást előnyben részesítő képességek – például a többszínű díszítés az állandó nyomonkövethetőségi kódolás mellett –, a két technológia kombinációját alkalmazó hibrid megközelítés gyakran a leghatékonyabb és leggazdaságosabb megoldás.
Következtetés
Ez a cikk alapos és strukturált összehasonlítást nyújt a tamponnyomásról és a lézeres jelölésről az ipari jelölési döntések szempontjából releváns minden dimenzióban – az egyes folyamatok alapvető mechanizmusaitól kezdve a jelölés minőségén, az anyagkompatibilitáson, a tartósságon, a sebességen, a költségeken, a környezeti hatásokon és a gyakorlati alkalmazási útmutatásokon át.
A lézeres jelölés és a tamponnyomás egymást kiegészítő technológiák, amelyek mindegyike jól meghatározott alkalmazási réseket foglal el. A lézeres jelölés – amelyet az alapanyagtól függően száloptikás, CO2- vagy UV-lézergenerátorok hajtanak – tartós, fogyóeszközmentes jeleket hoz létre nagy felbontással, változó adatmennyiség-rugalmassággal és automatizálási integrációs képességgel, ami domináns választássá teszi az ipari nyomon követhetőség, a precíziós alkatrész-azonosítás és a szabályozási megfelelőség jelölése terén. Eredendő állandósága, tiszta működési gazdaságossága és az automatizált termelési környezetekkel való kompatibilitása miatt egyre gyorsabban terjed az autóiparban, a repülőgépiparban, az orvostechnikai eszközök és az elektronikai gyártás területén.
A tamponnyomás továbbra is a legjobb választás a többszínű díszítéshez összetett háromdimenziós felületeken, valamint a kisebb volumenű alkalmazásoknál, ahol a lézerberendezések előzetes költségeit nem indokolják a gyártási követelmények. Felületi konformitási képessége, többszínű kimenete és széleskörű anyagkompatibilitása nélkülözhetetlenné teszi a promóciós termékekben, a szórakoztatóelektronikai dekorációban és a fogyasztási cikkek gyártásában, ahol a színek és a geometria sokfélesége központi kihívást jelent.
A két technológia közötti döntés nem arról szól, hogy az egyik univerzálisan jobb-e a másiknál, hanem arról, hogy a megfelelő technológiát az alkalmazás konkrét követelményeihez igazítsuk. Az állandóság és a nyomon követhetőség követelményei döntően a lézeres jelölést részesítik előnyben. A többszínű és komplex geometriájú követelmények a tamponnyomást részesítik előnyben. Ahol mindkét követelményrendszer ugyanazon termelési környezetben létezik, gyakran a leghatékonyabb és leggazdaságosabb megoldás egy átgondoltan megtervezett hibrid megközelítés, amely mindkét technológiát ott használja, ahol kiemelkedik. A két technológia műszaki és kereskedelmi profiljának világos megértése – ahogyan azt ez a cikk is igyekezett biztosítani – elengedhetetlen a jó választáshoz.
Lézeres jelölő megoldás igénybevétele
A lézeres jelölőtechnológiát értékelő gyártók számára – legyen szó akár egy meglévő tamponnyomásos művelet helyettesítéséről, a nyomonkövethetőségi vagy szabályozási követelmények teljesítésének új képességéről, vagy egy hibrid jelölési stratégia részeként – a megfelelő lézeres jelölőrendszer kiválasztása és egy olyan beszállítóval való együttműködés, aki valódi alkalmazástámogatást tud nyújtani a termék teljes életciklusa során, mérhető különbséget jelent az eredmény minőségében.
AccTek Laser egy professzionális lézergép-gyártó, amely száloptikás, CO2- és UV-lézeres jelölőrendszerek átfogó választékát kínálja, amelyeket a cikkben tárgyalt ipari jelölési alkalmazások teljes spektrumára terveztek. A nagysebességű száloptikás lézeres jelölőrendszerektől a fém alkatrészek gyártósori nyomon követéséhez a nemfémes hordozók jelöléséhez használt CO2-rendszerekig és a hőérzékeny anyagokhoz használt UV-rendszerekig termékportfóliója igazodik az ipari jelölési követelmények valós sokféleségéhez. Mérnöki tanácsadás áll rendelkezésre az alkalmazásértékelés, a rendszer kiválasztása és a paraméterek kidolgozásának támogatásához az adott hordozó- és jelölésminőségi követelményekhez. A telepítést, az üzembe helyezést, a kezelői képzést, az alkatrészellátást és az értékesítés utáni műszaki támogatást komplett szolgáltatáscsomagként nyújtjuk – biztosítva, hogy a lézeres jelölésre való áttérés a beruházás által elérni kívánt termelési minőséget, áteresztőképességet és szabályozási megfelelést eredményezze.
Elérhetőség
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 A zóna, Lunzhen ipari zóna, Yucheng város, Shandong tartomány.
Szerezzen lézeres megoldásokat