| Princípio de corte |
Um feixe de laser focalizado derrete/vaporiza o material. |
Gás ionizado (arco de plasma) derrete metal |
Água sob alta pressão com abrasivos corrói o material. |
Força física utilizando lâminas/ferramentas |
| Compatibilidade de materiais |
Metais, alguns não metais |
Somente metais condutores |
Quase todos os materiais |
Principalmente metais e materiais macios |
| Precisão de corte |
Muito alto (±0,01–0,05 mm) |
Médio (±0,1–0,5 mm) |
Alto (±0,05–0,1 mm) |
Baixo a médio |
| Qualidade de Borda |
Suave, limpo, com rebarbas mínimas. |
Mais áspero, requer acabamento. |
Superfície lisa, sem marcas de calor. |
Frequentemente requer rebarbação. |
| Zona Afetada pelo Calor (HAZ) |
Muito pequeno |
Grande |
Nenhum (corte a frio) |
Nenhuma ou mínima |
| Velocidade de corte |
Muito rápido (especialmente metais finos) |
Rápido (metais espessos) |
Lento a médio |
Médio |
| Capacidade de espessura |
De média a espessa (dependendo da potência) |
Excelente para metais espessos |
Excelente para materiais muito espessos. |
Limitado pela resistência da ferramenta |
| Largura do corte |
Muito estreito |
Mais amplo |
Médio |
Largo |
| Deformação do material |
Mínimo |
Moderado devido ao calor. |
Nenhum |
Possível devido à força |
| Capacidade de automação |
Altamente automatizado (CNC/robótico) |
Automatizado |
Automatizado |
Semiautomático ou manual |
| Custo operacional |
De médio a alto (dependendo do tipo de laser) |
Médio |
Alto (abrasivos + manutenção) |
Baixo a médio |
| Requisitos de manutenção |
Moderado (óptica, fonte) |
Moderado (consumíveis) |
Alto (bombas, vedações) |
Baixo |
| Impacto ambiental |
Baixas emissões, processo limpo |
Produz fumos e gases. |
Sem aquecimento, mas com necessidade de descarte de água. |
Gera lascas e ruído. |
| Nível de ruído |
Baixo |
Alto |
Alto |
Médio |
| Tempo de preparação |
Rápido |
Moderado |
Configuração mais demorada |
Rápido |
| Desgaste da ferramenta |
Sem desgaste físico da ferramenta |
Desgaste do eletrodo/bocal |
Desgaste do bico, uso de abrasivos |
Alto desgaste da ferramenta |
| Habilidade para formas complexas |
Excelente (detalhes finos) |
Bom |
Excelente |
Limitado |
| Processamento secundário necessário |
Raramente |
Frequentemente necessário |
Raramente |
Frequentemente necessário |
| Eficiência energética |
Alto |
Médio |
Baixo (alto consumo de energia) |
Médio |
| Aplicações típicas |
Peças de precisão, eletrônica, automotiva |
Fabricação de metais pesados, construção naval |
Aeroespacial, materiais compósitos, corte de pedra |
Fabricação básica, construção |



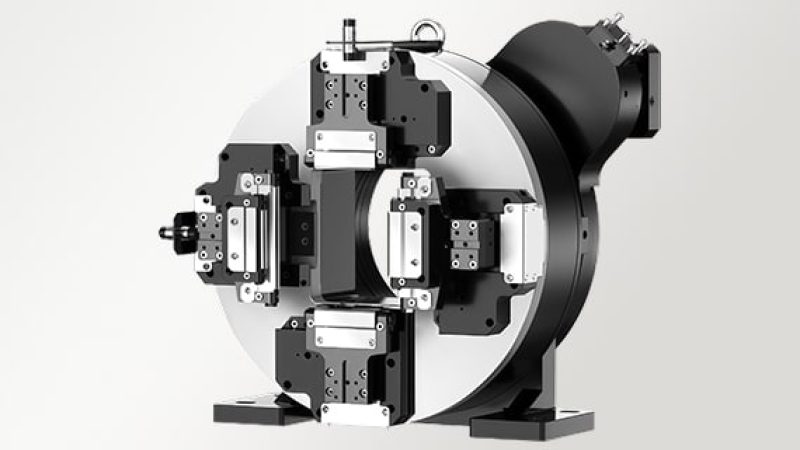






4 avaliações de P6024-TS Side-Mounted Zero Remnant Tube Laser Cutting Machine
Milo –
Nossa oficina corta tubos redondos de aço inoxidável para seções de escapamento. Em um dos trabalhos, um tubo menor precisava se conectar ao tubo principal em um ângulo. O laser cortou a abertura da derivação a partir do desenho, o que me permitiu testar as duas peças juntas na bancada. Limpei uma rebarba na borda interna antes de soldar. Deixamos um comprimento extra nas extremidades porque a montagem seria em um veículo mais antigo. Gosto de ter a abertura da derivação pronta e uma folga para aparar as extremidades depois de verificar o encaixe.
Noor –
A maior parte do meu trabalho envolve tubos quadrados para bancos de exercícios. Gosto do fato de o laser cortar as pernas no comprimento certo e fazer os furos para os pés na mesma etapa. Usamos dois comprimentos diferentes com o mesmo espaçamento entre os furos, então mantenho uma amostra de cada um na bancada de montagem. Foi necessário um pequeno acabamento interno em um dos tubos, onde um parafuso precisava passar. Verifico esse ponto em pedidos subsequentes. Preparar as pernas em lotes nos ajuda a manter a produção das estruturas dos bancos em andamento.
Cindy –
Cortamos tubos retangulares para estruturas de mesas de aço. Na máquina da AccTek Group, cortei as extremidades e os encaixes para as travessas, seguindo o mesmo desenho. O cliente pediu que movêssemos a travessa para trás para acomodar cadeiras. Atualizei o arquivo e testei um par de peças laterais na nossa estrutura antes de cortar o restante. Verificamos o encaixe na bancada de soldagem com os pés já no lugar. Esse arquivo revisado está pronto caso o cliente queira outro conjunto para o mesmo ambiente.
Maureen –
Usamos o laser para tubos da AccTek Group para postes redondos de aço inoxidável. O corte na parte superior precisa ficar encostado no corrimão, e em escadas o ângulo varia de projeto para projeto. Eu coloco o primeiro poste cortado contra um corrimão de teste antes de produzirmos o restante. Em um pedido, dois postes tinham comprimentos próximos, então pedi à equipe que os identificasse pela posição no degrau. Tínhamos todos os postes prontos e em ordem na bancada de soldagem, o que facilitou bastante a montagem.