

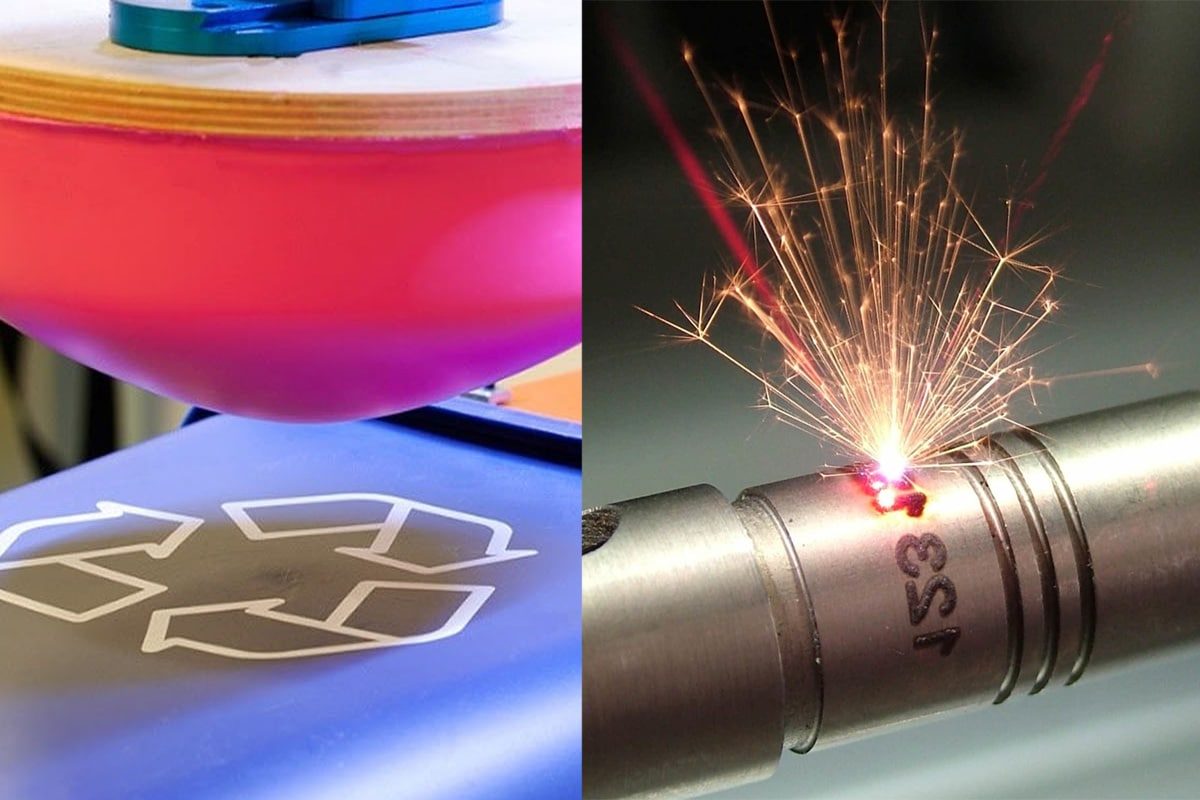
Uma comparação abrangente entre tampografia e marcação a laser.
A marcação industrial é um requisito fundamental na manufatura moderna. Todo produto que sai de uma fábrica — seja um implante médico, um componente automotivo, um dispositivo eletrônico de consumo ou um simples item promocional — carrega alguma forma de identificação, marca, selo de conformidade ou código de rastreabilidade. O método de aplicação dessa marca determina não apenas sua qualidade visual, mas também sua durabilidade, custo, aceitabilidade regulatória e compatibilidade com os materiais e geometrias do próprio produto.
Entre as diversas tecnologias de marcação industrial disponíveis atualmente, a tampografia e a marcação a laser se destacam como duas das mais amplamente utilizadas e de maior relevância prática. Ambas são capazes de produzir marcas de alta resolução em uma ampla gama de materiais. Ambas são utilizadas em ambientes industriais exigentes, onde consistência, produtividade e permanência da marca são imprescindíveis. E ambas foram aprimoradas ao longo de décadas de aplicação comercial, tornando-se tecnologias maduras e confiáveis, com características de desempenho bem definidas.
Apesar dessas semelhanças superficiais, a tampografia e a marcação a laser são processos fundamentalmente diferentes. A tampografia transfere tinta de uma placa gravada através de uma almofada de silicone para um substrato — um processo de contato, dependente de consumíveis, que se destaca na decoração de superfícies tridimensionais complexas com múltiplas cores. A marcação a laser utiliza um feixe focalizado de um gerador de laser para alterar ou remover material diretamente da superfície — um processo sem contato e sem consumíveis, que se destaca na produção de códigos permanentes e legíveis por máquina em componentes de precisão em alta velocidade.
A escolha entre essas duas tecnologias tem consequências reais e duradouras para a economia da produção, a qualidade do produto, a conformidade regulatória e a complexidade operacional. Uma tecnologia de marcação inadequada aumenta os custos, introduz riscos de qualidade e pode gerar problemas de conformidade que são dispendiosos de resolver posteriormente. Uma tecnologia bem integrada torna-se uma parte transparente e confiável do fluxo de trabalho de produção, agregando valor sem atritos.
Este artigo oferece uma comparação estruturada e tecnicamente fundamentada entre a tampografia e a marcação a laser em todas as dimensões relevantes para as decisões de marcação industrial — desde a qualidade da marcação e a compatibilidade de materiais até o investimento em equipamentos, o custo operacional, o impacto ambiental e a capacidade de integração. O objetivo é fornecer aos fabricantes, engenheiros de processo e responsáveis pelas compras a base factual necessária para avaliar essas duas tecnologias de forma clara e selecionar a abordagem que melhor atenda às suas necessidades específicas de aplicação.
Índice
O que é marcação a laser?
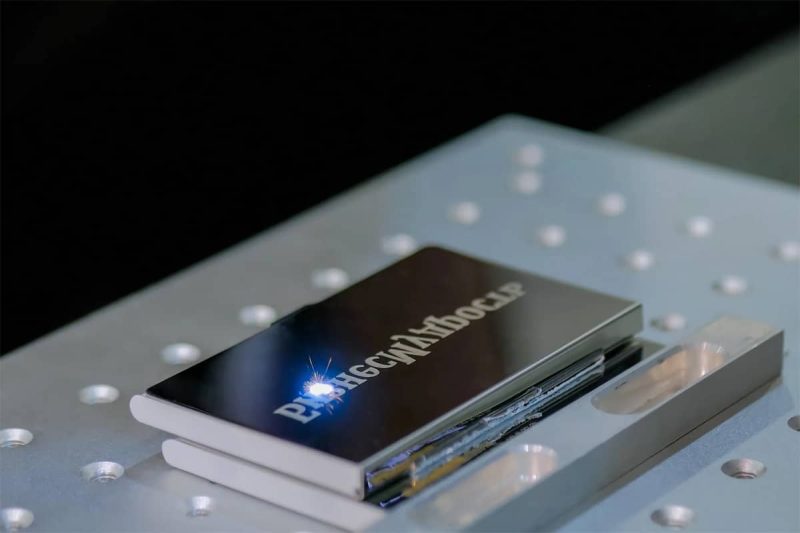
A marcação a laser é um processo de marcação sem contato no qual um feixe focalizado, produzido por um gerador de laser, modifica a superfície de um material para criar uma marca permanente e visível. Ao contrário de processos que depositam material sobre uma superfície — como a impressão a jato de tinta ou a tampografia — a marcação a laser funciona interagindo diretamente com o substrato em nível molecular ou microestrutural, produzindo alterações na cor, refletividade ou textura da superfície sem a aplicação de tintas, corantes ou outras substâncias consumíveis. O resultado é uma marca que é quimicamente integrada ao substrato e inerentemente permanente.
Como funciona a marcação a laser
Na marcação a laser, o gerador de laser produz um feixe focalizado de luz coerente que é direcionado sobre a superfície da peça por um sistema de espelhos galvanométricos de alta velocidade ou por um pórtico móvel. O feixe fornece energia concentrada a cada ponto que toca, desencadeando um dos vários mecanismos de modificação da superfície, dependendo da composição do material e dos parâmetros do laser utilizados.
O recozimento ocorre quando o laser aquece a superfície de um metal de forma controlada, produzindo uma reação de oxidação localizada abaixo da superfície que altera a cor do metal sem causar rugosidade ou remoção de material. A marca resultante é lisa, nivelada com a área circundante e altamente resistente à corrosão e ao desgaste mecânico — tornando o recozimento o mecanismo de marcação preferido para dispositivos médicos, componentes em contato com alimentos e instrumentos de precisão onde a integridade da superfície deve ser preservada.
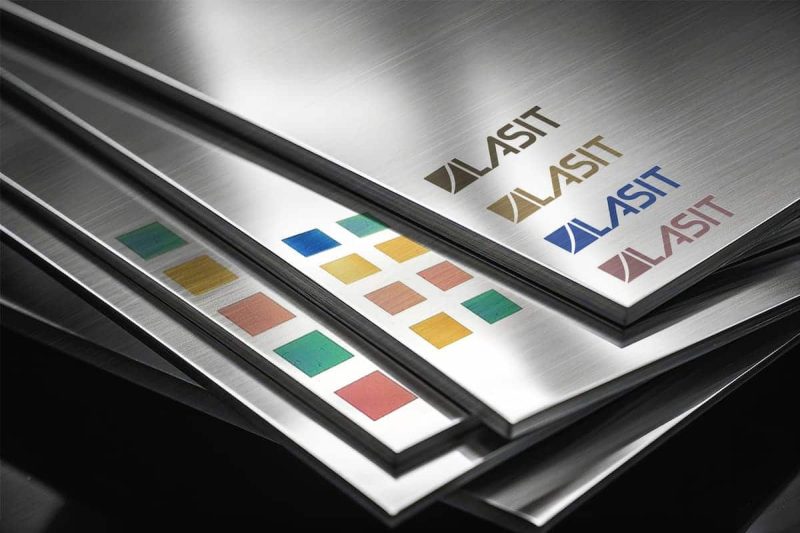
A carbonização ocorre quando o laser aquece um material orgânico — plástico, couro, superfície revestida — a uma temperatura na qual a camada superficial carboniza, produzindo uma marca escura e de alto contraste. A formação de espuma ocorre em certos plásticos escuros quando o laser causa o derretimento da superfície e a formação de bolhas de gás, criando uma marca brilhante e em relevo com alto contraste reflexivo. A marcação com mudança de cor em certos metais — particularmente titânio e aço inoxidável — utiliza oxidação controlada para produzir marcas em uma gama de cores, variando a espessura da película de óxido por meio do controle preciso dos parâmetros do laser.
Tipos de máquinas de marcação a laser
As três principais tecnologias de geradores de laser utilizadas na marcação a laser industrial são fibra, CO2 e ultravioleta (UV).
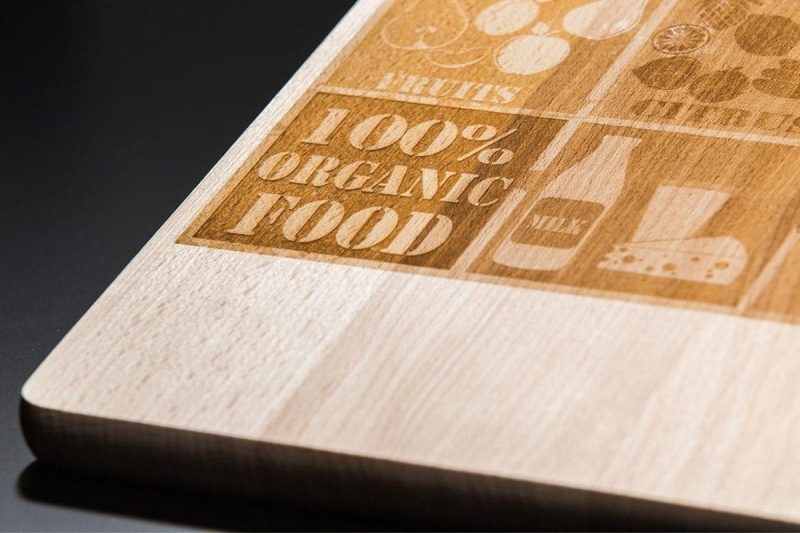
Os geradores de laser de fibra operam em um comprimento de onda de aproximadamente 1.064 nanômetros e são a plataforma dominante para marcação industrial em metais. Eles fornecem alta potência de pico em pulsos curtos, acoplam energia de forma eficiente em substratos metálicos e produzem pontos de marcação finos que permitem a marcação de alta resolução de códigos de barras, códigos Data Matrix, números de série e logotipos em aço, aço inoxidável, alumínio, titânio e ligas de cobre. Os sistemas de marcação a laser de fibra são rápidos, compactos, exigem pouca manutenção e são ideais para integração em linhas de produção automatizadas. Os geradores de laser de CO2 operam em aproximadamente 10.600 nanômetros e são adequados para a marcação de materiais orgânicos e poliméricos — madeira, acrílico, vidro, cerâmica, couro, borracha e a maioria dos plásticos — por meio de mecanismos de carbonização, formação de espuma e ablação superficial. Eles são menos eficientes para marcação direta em metais, mas se destacam em aplicações que envolvem substratos não metálicos em uma ampla gama de indústrias, incluindo embalagens, sinalização, eletrônicos e bens de consumo.
Os geradores de laser UV operam em aproximadamente 355 nanômetros e fornecem energia de comprimento de onda muito curto, que é absorvida por uma ampla gama de materiais com impacto térmico mínimo na área circundante. Essa característica de processamento a frio torna os geradores de laser UV a escolha preferida para a marcação de materiais sensíveis ao calor — filmes finos, eletrônicos flexíveis, embalagens farmacêuticas e plásticos finos — onde os efeitos colaterais térmicos do processamento com fibra ou CO2 causariam danos ou distorções.
Aplicações e Indústrias Comuns
A rastreabilidade industrial é o maior domínio de aplicação individual para marcação a laser. Fabricantes automotivos aplicam identificadores únicos, códigos de montagem e marcas de conformidade regulamentar em componentes de motores, carcaças de transmissão, fixadores e conjuntos críticos para a segurança, utilizando sistemas de marcação a laser de fibra integrados diretamente às linhas de produção. Fabricantes aeroespaciais marcam componentes estruturais, fixadores e ferramentas com números de série e selos de inspeção que devem permanecer legíveis durante toda a vida útil da aeronave. Fabricantes de dispositivos médicos aplicam códigos de identificação exclusivos a instrumentos cirúrgicos, implantes e equipamentos de diagnóstico, utilizando técnicas de marcação a laser por recozimento que preservam a integridade da superfície do material e a resistência à corrosão.
Na indústria eletrônica, a marcação a laser é amplamente utilizada para identificação em placas de circuito impresso, marcação de componentes e personalização de produtos de consumo em gabinetes e painéis. Fabricantes de embalagens utilizam a marcação a laser de CO2 para codificação de datas, aplicação de números de lote e lacre de segurança em embalagens de alimentos, produtos farmacêuticos e bebidas. Fabricantes de joias utilizam a marcação a laser para aplicar marcas de autenticidade, inscrições e efeitos decorativos em peças de metais preciosos.
A marcação a laser é uma tecnologia de marcação sem contato e sem consumíveis que utiliza energia concentrada de um gerador de laser para modificar permanentemente a superfície de um material por meio de mecanismos de recozimento, carbonização, formação de espuma ou mudança de cor. Disponível em configurações de geradores de laser de fibra, CO2 e UV, adequadas a diferentes categorias de materiais, a marcação a laser atende a uma ampla gama de indústrias onde são necessárias marcas permanentes, de alta resolução e legíveis por máquina em componentes e produtos de precisão, em velocidade de produção.
O que é tampografia?
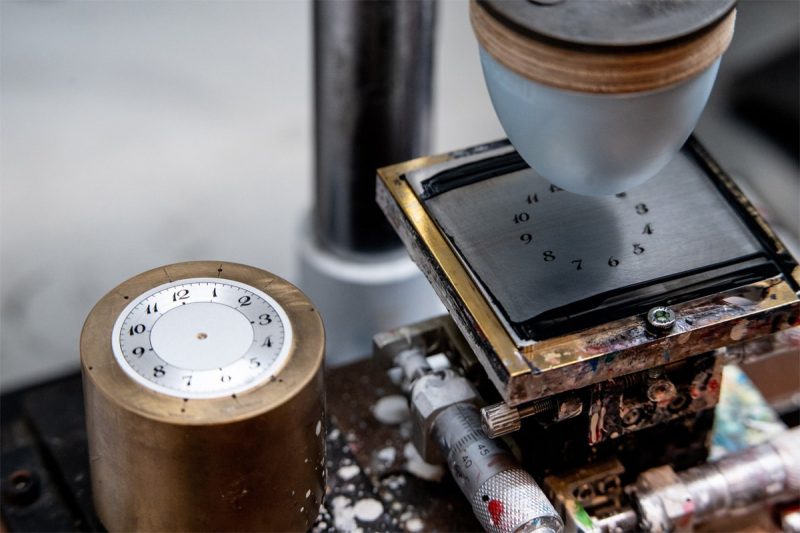
A tampografia é um processo de impressão indireta por contato, no qual a tinta é transferida de uma placa plana gravada — chamada clichê — para um substrato tridimensional por meio de uma almofada de silicone flexível. A capacidade da almofada de se deformar e se adaptar a geometrias de superfície complexas é o que distingue a tampografia de outros métodos de impressão por contato e a torna excepcionalmente eficaz para decorar superfícies curvas, rebaixadas, texturizadas ou não planas. A tampografia é um dos processos de decoração e identificação mais utilizados na fabricação de bens de consumo e atende a diversos setores, desde dispositivos médicos a produtos promocionais, há várias décadas.
Como funciona a tampografia
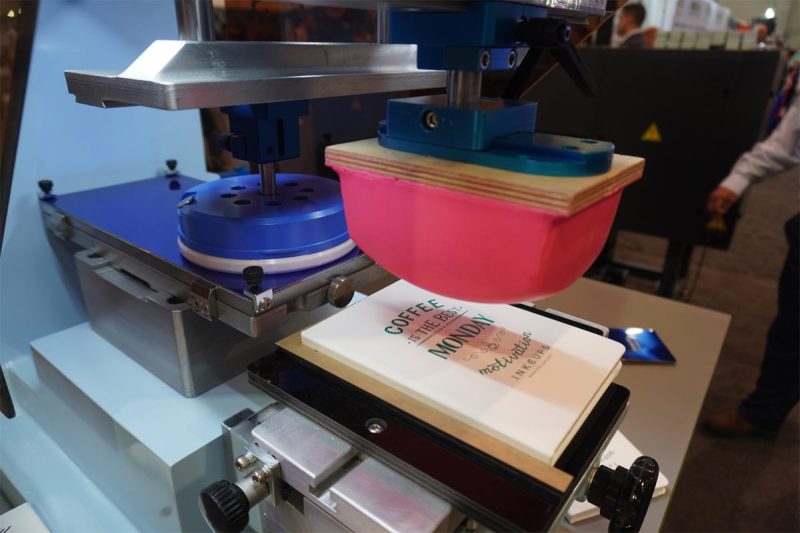
O ciclo de tampografia começa com a aplicação de tinta em um clichê — uma placa de aço ou polímero na qual a imagem desejada foi gravada em uma pequena profundidade. Uma lâmina raspadora remove o excesso de tinta da superfície plana do clichê, deixando tinta apenas na cavidade gravada. Uma almofada de silicone desce sobre o clichê, absorvendo a tinta da cavidade e transferindo-a para a sua superfície. Em seguida, a almofada se eleva e se move para o substrato, onde desce e pressiona a imagem da tinta da sua superfície para a peça de trabalho. A almofada de silicone retorna à sua posição inicial e o ciclo se repete.
A almofada de silicone é o elemento essencial do processo. Sua baixa energia superficial permite que ela absorva a tinta do clichê facilmente, mas a libere completamente sobre o substrato durante a transferência, resultando em alta eficiência de transferência de tinta. Sua deformabilidade elastomérica permite que ela se adapte a superfícies de substrato curvas, côncavas, convexas e texturizadas que resistiriam à transferência de tinta de elementos de impressão rígidos. O formato, a dureza e o tamanho da almofada são selecionados para corresponder à geometria do substrato e ao tamanho da imagem a ser transferida, e uma ampla variedade de geometrias de almofada está disponível para atender a diferentes perfis de substrato.
Componentes principais de um sistema de tampografia
Um sistema completo de tampografia consiste em vários componentes essenciais, cada um influenciando a qualidade e a consistência da impressão. O clichê carrega a imagem e deve ser produzido com profundidade de gravação precisa e bordas nítidas para garantir a absorção e a transferência consistentes da tinta em toda a tiragem. Os clichês são produzidos em aço — que oferece longa vida útil — ou em materiais poliméricos, que são mais baratos e adequados para tiragens menores.
O sistema de tinta engloba a própria tinta de impressão, o solvente usado para ajustar sua viscosidade e comportamento de secagem, e o mecanismo de copo de tinta ou lâmina dosadora que controla a distribuição da tinta no clichê. As tintas para tampografia são formuladas para materiais de substrato específicos e devem ser selecionadas com atenção à adesão, resistência química e requisitos de conformidade. A evaporação do solvente é um aspecto controlado da tampografia — a tinta deve ser suficientemente pegajosa para ser transferida do clichê para a almofada e da almofada para o substrato, mas não deve secar tão rapidamente a ponto de deixar resíduos na almofada, nem tão lentamente a ponto de não aderir adequadamente ao substrato.
A própria máquina de tampografia fornece o acionamento mecânico — o movimento de inundação, a limpeza com a lâmina raspadora, a coleta da tinta pela almofada e os movimentos de transferência — com sistemas de acionamento pneumático ou servoelétrico. As máquinas de tampografia modernas variam de unidades manuais simples de uma única cor a sofisticados sistemas automáticos multicoloridos com múltiplas estações, inspeção visual, tratamento de rejeitos e recursos de registro de dados de produção.
Aplicações e Indústrias Comuns
A fabricação de dispositivos médicos utiliza amplamente a tampografia para aplicar símbolos, marcas de graduação, indicadores de dosagem e textos de identificação em seringas, cateteres, instrumentos cirúrgicos e dispositivos de diagnóstico. A capacidade de imprimir em superfícies curvas e aplicar várias cores em uma única configuração torna a tampografia ideal para as geometrias complexas e os rigorosos requisitos de qualidade visual da decoração de produtos médicos.
Os fabricantes de eletrônicos de consumo utilizam a tampografia para aplicar logotipos de marcas, nomes de modelos, símbolos de conformidade regulamentar e indicadores funcionais em carcaças, teclados, controles remotos e dispositivos vestíveis. A fabricação de produtos promocionais depende fortemente da tampografia como método padrão para aplicar elementos gráficos de marcas em canetas, isqueiros, pen drives, chaveiros, copos e milhares de outras categorias de itens promocionais. Os fabricantes de automóveis utilizam a tampografia para marcações no painel de instrumentos, legendas de controles, elementos gráficos decorativos e identificação de componentes internos.
A tampografia é um processo de impressão por contato indireto que transfere tinta de um clichê gravado para um substrato através de uma almofada de silicone deformável, permitindo a marcação multicolorida de alta qualidade em superfícies curvas, rebaixadas e geometricamente complexas. Seus componentes principais — o clichê, o sistema de tinta e a máquina de impressão — devem ser cuidadosamente selecionados de acordo com o material do substrato e os requisitos de produção. A tampografia atende a uma ampla gama de indústrias onde a decoração multicolorida de superfícies tridimensionais é o principal objetivo da marcação.
Comparação direta
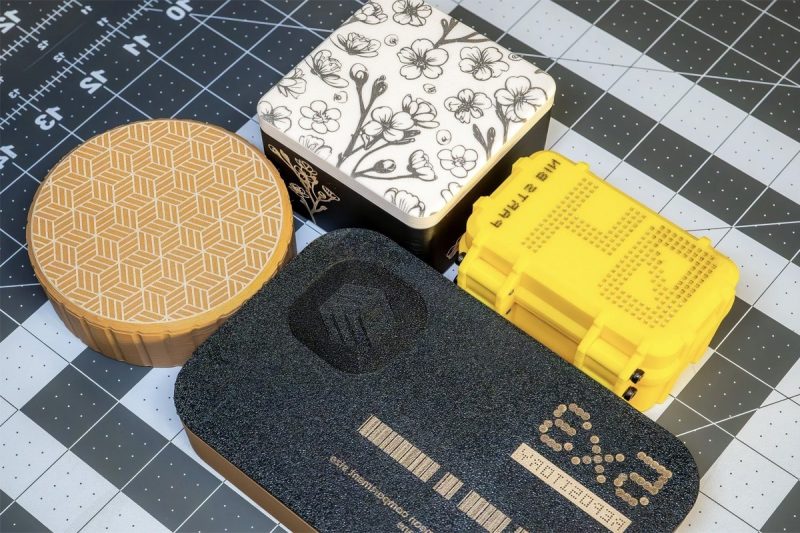
Com uma compreensão clara de como cada processo funciona, é possível comparar diretamente a tampografia e a marcação a laser nas dimensões de desempenho mais importantes para as decisões de marcação industrial. Esta seção fornece uma comparação estruturada e objetiva em oito critérios críticos, estabelecendo a base factual para as recomendações específicas de aplicação que se seguem.
Qualidade e resolução da marca
Tanto a tampografia quanto a marcação a laser são capazes de produzir marcas de alta qualidade, mas a natureza dessa qualidade difere em aspectos relevantes para aplicações específicas. A marcação a laser, particularmente com geradores de laser de fibra, pode atingir tamanhos de ponto na faixa de 20 a 50 micrômetros e precisão de posicionamento de alguns micrômetros, permitindo a produção de textos extremamente finos, códigos de barras bidimensionais complexos e logotipos detalhados com um nível de resolução que supera o que a tampografia consegue alcançar na maioria dos substratos. Códigos Data Matrix com células de 0,3 mm são produzidos rotineiramente por sistemas de marcação a laser e verificados segundo os padrões GS1 — um nível de precisão difícil de replicar consistentemente com a tampografia.
A tampografia produz marcas cuja qualidade é determinada pela resolução do clichê, pela reologia da tinta e pelo comportamento de deformação da almofada na superfície do substrato. Em superfícies planas ou levemente curvas, os sistemas modernos de tampografia podem alcançar uma resolução muito boa, com textos e detalhes gráficos nítidos. No entanto, em superfícies muito curvas ou texturizadas, a deformação da almofada durante a transferência introduz certo grau de distorção da imagem, o que limita o tamanho mínimo dos elementos e a precisão posicional alcançáveis. Para aplicações que exigem códigos legíveis por máquina com a mais alta resolução, a marcação a laser apresenta uma clara vantagem em termos de qualidade.
Compatibilidade de materiais
A tampografia pode ser aplicada a uma ampla gama de substratos, incluindo plásticos, metais, vidro, cerâmica, borracha, couro e madeira, desde que haja ou possa ser desenvolvida uma formulação de tinta com adesão adequada ao substrato. A energia superficial do substrato deve ser suficiente para receber a tinta transferida e, em alguns casos, é necessário um tratamento de superfície — tratamento corona, ativação por plasma ou aplicação de primer — para obter uma adesão adequada. Teoricamente, quase qualquer material que possa ser fisicamente fixado no dispositivo de impressão pode ser impresso por tampografia.
A marcação a laser também é amplamente compatível com muitos materiais, mas sua eficácia depende mais das propriedades ópticas e térmicas do material no comprimento de onda específico do laser utilizado. Os geradores de laser de fibra marcam metais com alta eficiência e a maioria dos plásticos de engenharia com bons resultados, mas são menos eficazes em materiais transparentes ou altamente reflexivos sem tratamentos de superfície específicos ou aditivos. Os geradores de laser de CO2 marcam bem materiais não metálicos, mas têm capacidade limitada de marcação direta em metais. Os geradores de laser UV ampliam a compatibilidade para materiais sensíveis ao calor que seriam danificados por lasers de comprimento de onda mais longo. Nenhum dos processos abrange todos os materiais igualmente bem, e cada um possui categorias de materiais nas quais é claramente superior.
Permanência e durabilidade
Esta é uma das dimensões diferenciadoras mais significativas entre os dois processos. As marcas a laser — particularmente as marcas de recozimento em metais e as marcas de ablação profunda em substratos duros — são parte integrante da superfície do material. Elas não podem ser removidas por limpeza, remoção química ou desgaste sem a remoção de uma camada correspondente do material do substrato. Para aplicações de rastreabilidade, onde as marcas devem permanecer legíveis durante toda a vida útil de um componente — que pode abranger décadas de serviço em ambientes exigentes — essa permanência inerente é uma vantagem crucial.
As marcas de tampografia são depósitos superficiais à base de tinta, e sua durabilidade depende da formulação da tinta, da adesão ao substrato e das condições ambientais às quais a superfície impressa é exposta em uso. Tintas de tampografia de alto desempenho, com agentes de reticulação adequados e camada protetora, podem alcançar boa resistência à abrasão, solventes e exposição aos raios UV. No entanto, elas continuam sendo depósitos superficiais que podem sofrer desgaste, arranhões ou ataques químicos sob condições suficientemente exigentes. Para aplicações sujeitas a forte contato mecânico, ambientes químicos agressivos ou ciclos térmicos extremos, a permanência inerente da marcação a laser confere a ela uma vantagem significativa em termos de durabilidade em relação à tampografia.
Velocidade e rendimento de produção
Os sistemas de marcação a laser — particularmente os geradores de laser de fibra usados para marcação de peças metálicas — são extremamente rápidos. Um código Data Matrix complexo ou um número de série pode ser marcado em um componente metálico em uma fração de segundo, e sistemas de alta velocidade podem processar centenas ou milhares de peças por hora em configurações automatizadas. O conteúdo da marcação pode ser alterado de peça para peça sem qualquer ajuste na máquina, permitindo a marcação de dados totalmente variáveis em velocidade de produção. Isso torna a marcação a laser a escolha natural para ambientes de produção de alto volume e alta variedade.
Os tempos de ciclo da tampografia são determinados pela velocidade mecânica da máquina de impressão, pelo número de cores aplicadas e pelo tempo de secagem ou cura necessário entre as camadas de cor. A tampografia monocromática em uma máquina automática bem configurada pode atingir taxas de ciclo competitivas com a marcação a laser para gráficos simples. A tampografia multicolorida requer múltiplas estações e intervalos de secagem que aumentam significativamente o tempo de ciclo. A preparação e a troca entre diferentes trabalhos de impressão exigem trocas de clichês, trocas de tinta e ajustes de almofadas, o que adiciona tempo improdutivo ao cronograma de produção.
Tempo de configuração e troca de ferramentas
A preparação e a troca de ferramentas representam uma diferença significativa em termos de custo e flexibilidade entre os dois processos. A tampografia exige um clichê para cada imagem única — e os clichês precisam ser produzidos, armazenados e trocados fisicamente quando o trabalho muda. Uma troca de tinta requer a lavagem do reservatório de tinta, a limpeza da lâmina raspadora e a aplicação da nova formulação de tinta. Essas atividades de troca de ferramentas normalmente levam de 15 a 45 minutos por mudança de trabalho, o que representa uma perda significativa de tempo de produção em ambientes com alta variedade de trabalhos.
Os sistemas de marcação a laser alteram o conteúdo do trabalho exclusivamente por meio de software. Um novo número de série, código de barras, logotipo ou texto é carregado do computador de controle em segundos, sem necessidade de troca física. Essa flexibilidade proporcionada pelo software é uma das vantagens operacionais mais importantes da marcação a laser em ambientes com alta variedade de produtos e lotes de produção curtos.
Custos de materiais de consumo e despesas correntes
A tampografia acarreta custos contínuos com consumíveis, como tinta, solvente, substituição de clichês e substituição de almofadas. Os custos de tinta e solvente variam de acordo com o tipo de substrato e a cobertura da impressão, mas representam uma despesa operacional contínua e significativa. Os clichês têm uma vida útil limitada — tipicamente centenas de milhares de ciclos para clichês de aço — e precisam ser substituídos periodicamente. As almofadas de silicone também se desgastam com o tempo e requerem substituição. O custo cumulativo de consumíveis na tampografia em produções de alto volume pode ser considerável.
Os sistemas de marcação a laser praticamente não têm custos com consumíveis em operação normal. O próprio gerador de laser possui uma vida útil operacional nominal — geralmente medida em dezenas de milhares de horas para geradores de laser de fibra — e eventualmente precisará ser substituído, mas esse é um custo de capital para substituição, e não uma despesa com consumíveis. Não há consumo de tintas, solventes ou componentes sujeitos a desgaste mecânico no processo de marcação. Esse modelo operacional sem consumíveis confere à marcação a laser uma significativa vantagem de custo a longo prazo em aplicações de alto volume, mesmo considerando o maior investimento inicial em equipamentos.
Investimento em equipamentos e custo total de propriedade
O investimento inicial em equipamentos para tampografia é geralmente menor do que para marcação a laser, principalmente para aplicações simples de uma única cor. Uma máquina básica de tampografia automática, adequada para produção de médio volume, pode ser adquirida por uma fração do custo de um sistema equivalente de marcação a laser. Esse menor custo inicial torna a tampografia uma opção acessível para pequenos fabricantes, empresas de personalização e aplicações em que os volumes de produção não justificam o investimento em equipamentos a laser.
Os sistemas de marcação a laser apresentam um custo inicial de capital mais elevado, mas seus custos operacionais mais baixos — sem consumíveis, manutenção mínima, alta disponibilidade — resultam em um custo total de propriedade frequentemente inferior ao da tampografia ao longo de um horizonte operacional de vários anos em aplicações de alto volume. O ponto de equilíbrio depende do volume de produção, da complexidade da marcação, do tipo de substrato e dos sistemas específicos que estão sendo comparados, e deve ser calculado com base em premissas de produção realistas, e não apenas nos preços de tabela dos equipamentos.
Impacto ambiental
A tampografia utiliza tintas à base de solvente ou curáveis por UV que contêm compostos orgânicos voláteis (COVs) e exigem um gerenciamento cuidadoso de resíduos de tinta, solventes contaminados e clichês usados. Os requisitos regulamentares para emissões de COVs e descarte de resíduos perigosos variam conforme a jurisdição, mas representam uma obrigação de conformidade e um custo operacional. A transição para tintas de tampografia curáveis por UV e à base de água reduziu, mas não eliminou, o impacto ambiental do processo.
A marcação a laser não produz tintas, solventes ou resíduos químicos. O único impacto ambiental é a fumaça e as partículas geradas pela reação de modificação da superfície, que são capturadas e filtradas pelo sistema de extração de fumaça integrado ou conectado ao equipamento. máquina de marcação a laser. O perfil ambiental da marcação a laser é substancialmente mais limpo do que o da impressão publicitária em termos de geração de resíduos químicos, emissões de COVs (compostos orgânicos voláteis) e encargos de conformidade regulamentar.
Nas oito dimensões de comparação, a marcação a laser demonstra vantagens claras em termos de permanência da marca, durabilidade a longo prazo, flexibilidade operacional sem software e menor impacto ambiental. A tampografia demonstra vantagens em termos de capacidade multicolorida, conformidade com superfícies tridimensionais complexas e menor investimento inicial em equipamentos. Nenhuma das tecnologias se destaca em todas as dimensões, e a importância relativa de cada critério depende dos requisitos específicos da aplicação.
Onde a tampografia leva vantagem
Apesar das vantagens da marcação a laser em termos de permanência, velocidade e economia operacional, a tampografia mantém vantagens competitivas significativas em contextos de aplicação específicos. Compreender onde a tampografia realmente supera a marcação a laser é tão importante quanto compreender o inverso, pois selecionar a tecnologia errada para a aplicação errada sempre resulta em resultados inferiores, independentemente de qual tecnologia seja teoricamente mais capaz em outros contextos.
Marcação multicolorida em uma única configuração
A principal vantagem da tampografia em relação à marcação a laser é a sua capacidade inata de aplicar múltiplas cores de tinta em uma única configuração de produção. Uma máquina de tampografia com múltiplas estações pode aplicar duas, três, quatro ou mais cores em registro umas com as outras à medida que a peça de trabalho passa pelas estações de impressão sucessivas, produzindo gráficos, logotipos e elementos decorativos coloridos que não podem ser replicados por sistemas de marcação a laser padrão. A marcação a laser é fundamentalmente um processo monocromático — produz marcas modificando o material do substrato em vez de depositar pigmento, e embora a marcação colorida em metais seja tecnicamente possível por meio de oxidação controlada, a gama de cores alcançáveis é limitada e o processo não é adequado para os gráficos multicoloridos de ampla paleta que a tampografia processa rotineiramente.
Para elementos gráficos de marca, decoração de produtos e marcação de bens de consumo onde a cor é parte integrante da identidade visual da marca — um logotipo da empresa em cores específicas da marca, uma escala multicolorida em um produto de consumo, elementos gráficos decorativos em itens promocionais — a capacidade multicolorida da tampografia é uma vantagem decisiva que a marcação a laser não consegue igualar sem a adição de processos de coloração secundários.
Superfícies curvas e irregulares
A almofada de silicone, elemento central do processo de tampografia, é inerentemente capaz de se adaptar à geometria tridimensional de superfícies de substratos complexos. Peças com curvaturas acentuadas, superfícies côncavas, painéis rebaixados e superfícies com curvatura composta complexa podem ser impressas por tampografia com boa qualidade de imagem e precisão de registro, desde que a geometria da almofada seja selecionada corretamente para o perfil do substrato. Essa capacidade de adaptação à superfície torna a tampografia a tecnologia de marcação padrão para categorias de produtos como bolas de golfe, garrafas, canetas, isqueiros e corpos de seringas médicas — todos com geometrias de superfície que representariam um desafio ou inviabilizariam configurações de marcação a laser planas ou com pórtico.
Os sistemas de marcação a laser podem lidar com superfícies curvas através do uso de dispositivos rotativos, superfícies de trabalho inclinadas e sistemas de ajuste dinâmico de foco, mas essas soluções aumentam a complexidade e o custo, além de nem sempre serem eficazes para geometrias altamente complexas. Para aplicações de marcação em superfícies tridimensionais com curvatura acentuada, reentrâncias profundas ou irregularidades significativas, a tampografia geralmente oferece uma solução mais simples e econômica do que configurar um sistema de marcação a laser para lidar com a mesma geometria.
Baixo custo inicial para aplicações simples
Para aplicações de marcação simples e monocromáticas em volumes de produção moderados — como o logotipo de uma marca em uma caneta promocional, um símbolo de conformidade em um componente de produto de consumo ou um detalhe colorido na carcaça de um dispositivo médico — o menor custo inicial dos equipamentos de tampografia os torna uma escolha economicamente racional em comparação com um sistema de marcação a laser. Os custos com consumíveis da tampografia são reais, mas administráveis em volumes modestos, e a economia de capital em relação à marcação a laser pode justificar a tampografia por razões puramente econômicas para aplicações que não exigem a permanência, a velocidade ou os recursos de dados variáveis que favorecem o laser.
Indústrias e casos de uso mais adequados
A decoração — logotipos, legendas e marcas em invólucros plásticos curvos — frequentemente utiliza a tampografia quando há necessidade de cores. A decoração de dispositivos médicos para aplicações que não exigem rastreabilidade — marcas de graduação de dosagem, indicadores de manuseio com código de cores, gráficos de marca — costuma usar a tampografia devido à sua conformidade com a superfície e capacidade de impressão multicolorida. A fabricação de brinquedos e artigos esportivos depende da tampografia para a decoração de produtos em uma ampla gama de geometrias e requisitos de cores.
As vantagens competitivas da tampografia concentram-se em três áreas: capacidade de marcação multicolorida, conformidade da superfície a geometrias tridimensionais complexas e menor investimento inicial em equipamentos para aplicações simples de volume moderado. Essas vantagens são reais e significativas nos contextos de aplicação adequados e explicam por que a tampografia continua a ocupar uma parcela substancial do mercado de marcação industrial, apesar da crescente adoção da marcação a laser em diversos setores.
Onde a marcação a laser leva vantagem
As vantagens da marcação a laser sobre a tampografia são extensas e abrangem diversas dimensões de desempenho de marcação industrial de grande relevância comercial. Esta seção identifica onde a marcação a laser supera a tampografia com maior clareza e mapeia essas vantagens para os setores e contextos de aplicação onde elas se traduzem diretamente em resultados de produção superiores.
Marcação permanente e sem consumíveis
A permanência das marcas a laser — integradas à superfície do material, resistentes ao desgaste mecânico, ao ataque químico e à degradação ambiental — é a vantagem mais fundamental da marcação a laser sobre a tampografia para aplicações em que a legibilidade da marca a longo prazo é um requisito. Códigos de rastreabilidade que devem permanecer legíveis após décadas de uso em ambientes industriais exigentes, marcas de identificação que devem resistir à esterilização, limpeza química e manipulação cirúrgica, e marcas de conformidade que devem ser legíveis no fim da vida útil do material reciclado são todas aplicações em que a permanência inerente da marcação a laser não é apenas preferível, mas funcionalmente necessária.
A ausência de consumíveis nas operações de marcação a laser simplifica a gestão da cadeia de suprimentos, elimina a necessidade de manuseio de tinta e solvente, reduz a geração de resíduos e cria um perfil de custos operacionais previsível e estável, independente das flutuações de preços dos materiais. Para operações de produção em alto volume, esse modelo sem consumíveis representa uma vantagem de custo substancial e cumulativa ao longo da vida útil do equipamento.
Alta precisão e detalhes finos
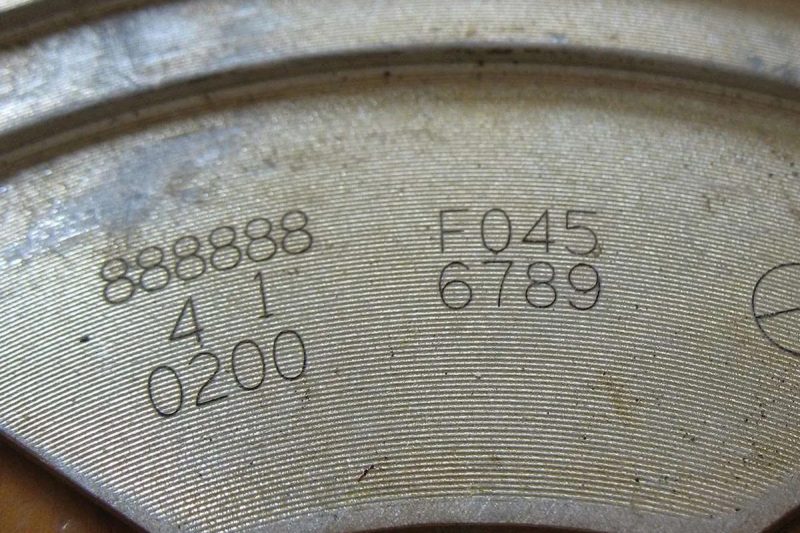
A precisão e a alta exatidão de posicionamento dos sistemas de marcação a laser permitem a produção de marcas com níveis de resolução superiores aos da tampografia para a maioria das aplicações práticas. Códigos matriciais bidimensionais com células pequenas, códigos QR, microtextos legíveis apenas com ampliação e imagens em meio-tom de alta resolução são todos possíveis com os modernos sistemas de marcação a laser. Essa precisão é particularmente valiosa para aplicações de rastreabilidade regidas por normas que especificam níveis mínimos de qualidade de código — padrões que os sistemas de marcação a laser atingem rotineiramente e que os sistemas de tampografia podem ter dificuldade em atender de forma consistente em substratos exigentes.
Mais rápido para dados variáveis e produção de alta variedade.
A capacidade de alterar o conteúdo da marcação — números de série, códigos de lote, datas e horas, identificadores específicos do cliente — de peça para peça apenas por meio de software, sem qualquer ajuste físico na máquina ou tempo de inatividade, é uma das vantagens operacionais mais convincentes da marcação a laser em ambientes de produção serializada e de alta variedade. Cada peça pode conter um identificador único, gerado sequencialmente, que é aplicado na velocidade de produção, sem a sobrecarga de configuração que a tampografia exigiria mesmo para pequenas alterações no conteúdo da marcação. Para setores em que a serialização de produtos e a identificação única de peças são requisitos regulamentares — dispositivos médicos, componentes aeroespaciais, peças de segurança automotivas — essa capacidade não é opcional, mas essencial.
Capacidade de Automação e Integração
Os sistemas de marcação a laser são ideais para integração em linhas de produção automatizadas, pois são compactos, não exigem reposição de tinta nem troca mecânica, podem ser acionados por sinais de controle da linha de produção e podem interagir com sistemas de execução de manufatura (MES) para receber dados sobre o conteúdo da marcação e retornar resultados de verificação em tempo real. Uma estação de marcação a laser pode ser inserida em uma linha de produção, uma célula robotizada ou uma estação de montagem de precisão com espaço mínimo e sem a infraestrutura auxiliar — suprimento de tinta, gerenciamento de resíduos, equipamentos de secagem ou cura — que a integração com tampografia exige. Essa simplicidade de integração apoia a tendência de produção totalmente automatizada e rastreável nos setores automotivo, eletrônico e de dispositivos médicos.
Indústrias e casos de uso mais adequados
A exigência de marcação UDI permanente em componentes de aço inoxidável e titânio na fabricação de dispositivos médicos é atendida quase universalmente pela marcação por recozimento a laser. Os requisitos de serialização e rastreabilidade em componentes estruturais metálicos e ferramentas para os setores aeroespacial e de defesa são atendidos por sistemas de marcação a laser de fibra, capazes de produzir marcas permanentes e resistentes ao desgaste, em conformidade com as normas aplicáveis. A marcação em linhas de produção automotiva — blocos de motor, componentes de transmissão, peças de chassis, fixadores — depende da marcação a laser de fibra de alta velocidade integrada a células de montagem automatizadas. A fabricação de eletrônicos utiliza a marcação a laser para identificação de placas de circuito impresso (PCBs), marcação de carcaças e codificação de componentes. As indústrias de embalagens e alimentos utilizam geradores de laser de CO2 para codificação permanente de data e lote, eliminando os problemas de borrões de tinta, falta de adesão e legibilidade associados à codificação à base de tinta em substratos complexos.
As vantagens da marcação a laser — permanência inerente, economia sem consumíveis, alta resolução, velocidade de dados variável e capacidade de integração com automação — são decisivas em aplicações que exigem códigos de rastreabilidade permanentes em componentes de precisão, produção seriada em alto volume, integração com linhas de produção automatizadas e conformidade com normas regulamentares de marcação. Essas vantagens impulsionaram a rápida adoção da marcação a laser nas aplicações industriais mais exigentes em todo o mundo e representam um argumento convincente para o uso da marcação a laser sempre que esses requisitos estiverem presentes.
Como escolher entre impressão por tampografia e marcação a laser
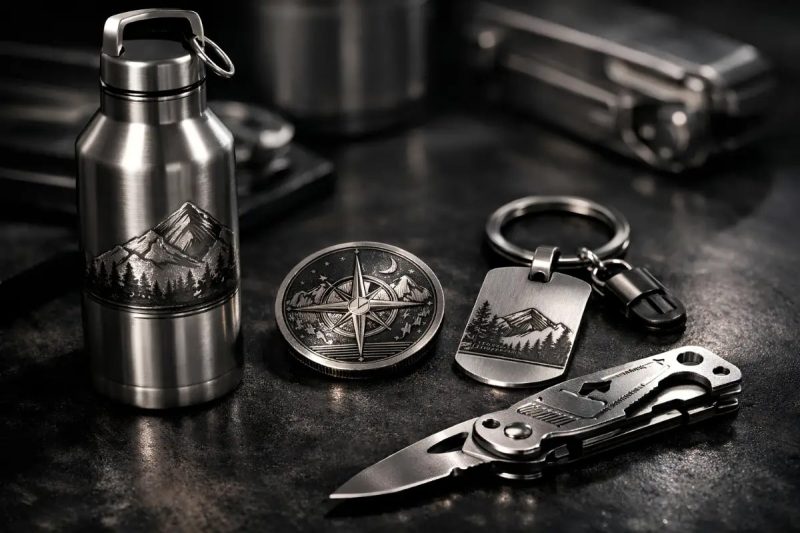
A análise anterior estabelece um panorama claro dos pontos fortes e das limitações de cada tecnologia. Esta seção traduz essa análise em uma estrutura prática de tomada de decisão, organizada em torno dos critérios-chave que devem orientar o processo de seleção em decisões reais de marketing industrial. Ela também aborda o cenário cada vez mais comum em que ambas as tecnologias são usadas em conjunto para atender a requisitos de marketing que nenhuma delas consegue suprir completamente sozinha.
Critérios de decisão principais
O primeiro critério a ser avaliado é o requisito de permanência da marca. Se a aplicação exigir marcas que permaneçam legíveis e legíveis por máquina durante toda a vida útil do componente — mesmo em ambientes de serviço severos, ciclos de esterilização ou condições de contato abrasivo — a marcação a laser é a tecnologia apropriada. Se as marcas forem decorativas, servirem para fins de identificação de curto prazo ou forem renovadas periodicamente, a vantagem de durabilidade da marcação a laser pode não justificar o custo adicional em relação à tampografia.
O segundo critério é a necessidade de cores. Se a aplicação exigir gráficos multicoloridos — um logotipo da marca em várias cores específicas, um sistema de indicadores com código de cores, um elemento gráfico decorativo com diferenciação de cores — a tampografia é a solução mais natural e econômica. A marcação a laser padrão não produz resultados multicoloridos, e as tentativas de obter efeitos de cor por meio de mecanismos de marcação a laser têm paleta limitada e não são adequadas aos requisitos de personalização em cores que são comuns na fabricação de bens de consumo e produtos promocionais.
O terceiro critério é a geometria do substrato. Para superfícies planas ou com curvatura moderada, ambas as tecnologias são práticas. Para superfícies fortemente curvas, côncavas ou tridimensionais geometricamente complexas, onde é necessária uma transferência de marca plana ou semiplana, a capacidade de conformidade da almofada de silicone da tampografia oferece uma solução prática que a marcação a laser só consegue igualar com um aumento significativo na complexidade e no custo do equipamento.
O quarto critério é o volume e a variedade da produção. Para produção de alto volume e alta variedade com frequentes alterações de conteúdo — particularmente produção seriada onde cada peça possui um identificador único — a flexibilidade e a velocidade da marcação a laser, impulsionadas por software, tornam-na a opção mais produtiva e econômica. Para produção de menor volume com conteúdo de marcação estável e que muda com pouca frequência, o menor investimento em equipamentos para tampografia pode oferecer uma melhor relação custo-benefício geral, apesar dos custos com consumíveis.
O quinto critério são os requisitos regulamentares e de rastreabilidade. Aplicações regidas por normas que exigem códigos de rastreabilidade permanentes e legíveis por máquina em componentes metálicos — como os requisitos UDI para dispositivos médicos, as normas de serialização aeroespacial e as exigências de rastreabilidade automotiva — normalmente exigem marcação a laser, conforme os requisitos técnicos da norma aplicável, independentemente de outras considerações de custo ou capacidade.
Abordagens híbridas: utilizando ambos os métodos em conjunto.
Em muitos ambientes de produção, a estratégia de marcação ideal não se resume a uma escolha entre tampografia e marcação a laser, mas sim a uma combinação criteriosa de ambas as tecnologias, cada uma aplicada às necessidades de marcação que melhor atende. Um fabricante de dispositivos médicos pode usar a marcação por recozimento a laser para aplicar um código UDI permanente e resistente à esterilização ao corpo de aço inoxidável de um instrumento, enquanto utiliza a tampografia para aplicar indicadores de manuseio com código de cores e a identidade visual da marca aos componentes de polímero da empunhadura. Um fabricante de automóveis pode usar a marcação a laser para a serialização permanente de componentes metálicos do motor, enquanto utiliza a tampografia para as marcações da legenda de cores nos componentes plásticos do painel de instrumentos.
As abordagens híbridas permitem que as operações de produção aproveitem a permanência, a precisão e as vantagens de dados variáveis da marcação a laser onde essas qualidades são exigidas pela aplicação, mantendo ao mesmo tempo as capacidades de impressão multicolorida e de conformidade com a superfície da tampografia onde são necessárias — sem forçar nenhuma das tecnologias a operar fora de sua faixa de desempenho ideal. Avaliar se uma abordagem híbrida é apropriada requer mapear o conjunto completo de requisitos de marcação em toda a linha de produtos com as capacidades de cada tecnologia e identificar a combinação que melhor atenda a todos os requisitos com o menor custo total.
A escolha entre tampografia e marcação a laser exige a avaliação sequencial de cinco critérios principais: requisitos de permanência, requisitos de cor, geometria do substrato, volume e variedade de produção e obrigações regulamentares ou de rastreabilidade. A análise sistemática desses critérios permitirá identificar a tecnologia mais adequada para a grande maioria das aplicações de marcação industrial. Quando os requisitos incluem tanto funcionalidades que favorecem a marcação a laser quanto funcionalidades que favorecem a tampografia — como, por exemplo, decoração multicolorida aliada à codificação permanente de rastreabilidade —, uma abordagem híbrida, que combine ambas as tecnologias, costuma ser a solução mais eficaz e econômica.
Conclusão
Este artigo apresentou uma comparação completa e estruturada entre a tampografia e a marcação a laser em todas as dimensões relevantes para as decisões de marcação industrial — desde os mecanismos fundamentais de cada processo até a qualidade da marcação, compatibilidade de materiais, durabilidade, velocidade, custo, impacto ambiental e orientações práticas de aplicação.
A marcação a laser e a tampografia são tecnologias complementares que ocupam nichos de aplicação bem definidos. A marcação a laser — impulsionada por geradores de laser de fibra, CO2 ou UV, dependendo do substrato — produz marcas permanentes e sem consumíveis, com alta resolução, flexibilidade de dados variáveis e capacidade de integração com automação, o que a torna a escolha dominante para rastreabilidade industrial, identificação precisa de componentes e marcação para conformidade regulatória. Sua permanência inerente, baixo custo operacional e compatibilidade com ambientes de produção automatizados impulsionaram sua adoção nos setores automotivo, aeroespacial, de dispositivos médicos e de fabricação eletrônica em um ritmo que continua a se acelerar.
A tampografia continua sendo a melhor opção para decoração multicolorida em superfícies tridimensionais complexas e para aplicações de baixo volume, onde o custo inicial de equipamentos a laser não se justifica pelas necessidades de produção. Sua capacidade de adaptação à superfície, impressão multicolorida e ampla compatibilidade com materiais a tornam indispensável em produtos promocionais, decoração de eletrônicos de consumo e fabricação de bens de consumo, onde a diversidade de cores e geometrias são desafios centrais.
A decisão entre as duas tecnologias não se resume a uma ser universalmente melhor que a outra, mas sim a escolher a tecnologia certa para atender às necessidades específicas da aplicação. Requisitos de permanência e rastreabilidade favorecem decisivamente a marcação a laser. Já os requisitos de impressão multicolorida e geometria complexa favorecem a tampografia. Quando ambos os conjuntos de requisitos coexistem no mesmo ambiente de produção, uma abordagem híbrida bem planejada, que utilize cada tecnologia em seus pontos fortes, costuma ser a solução mais eficaz e econômica. Compreender claramente os perfis técnicos e comerciais de ambas as tecnologias — como este artigo buscou proporcionar — é fundamental para uma escolha acertada.
Obtenha uma solução de marcação a laser
Para os fabricantes que avaliam a tecnologia de marcação a laser — seja como substituta de uma operação de tampografia existente, como uma nova capacidade para atender aos requisitos de rastreabilidade ou regulamentares, ou como parte de uma estratégia de marcação híbrida — selecionar o sistema de marcação a laser correto e trabalhar com um fornecedor que possa oferecer suporte genuíno à aplicação durante todo o ciclo de vida do produto faz uma diferença mensurável na qualidade do resultado.
Laser AccTek é um fabricante profissional de máquinas a laser que oferece uma gama completa de sistemas de marcação a laser de fibra, CO2 e UV, projetados para atender a todo o espectro de aplicações de marcação industrial abordadas neste artigo. Desde sistemas de marcação a laser de fibra de alta velocidade para rastreabilidade em linha de componentes metálicos até sistemas de CO2 para marcação de substratos não metálicos e sistemas UV para aplicações em materiais sensíveis ao calor, seu portfólio de produtos é adequado à diversidade real dos requisitos de marcação industrial. Consultoria de engenharia está disponível para auxiliar na avaliação da aplicação, seleção do sistema e desenvolvimento de parâmetros para requisitos específicos de substrato e qualidade da marca. Instalação, comissionamento, treinamento de operadores, fornecimento de peças de reposição e suporte técnico pós-venda são fornecidos como um pacote de serviços completo — garantindo que a transição para a marcação a laser proporcione a qualidade de produção, o rendimento e a conformidade regulatória que o investimento visa alcançar.
Informações de contato
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Cidade de Yucheng, Província de Shandong.
Obtenha soluções a laser