


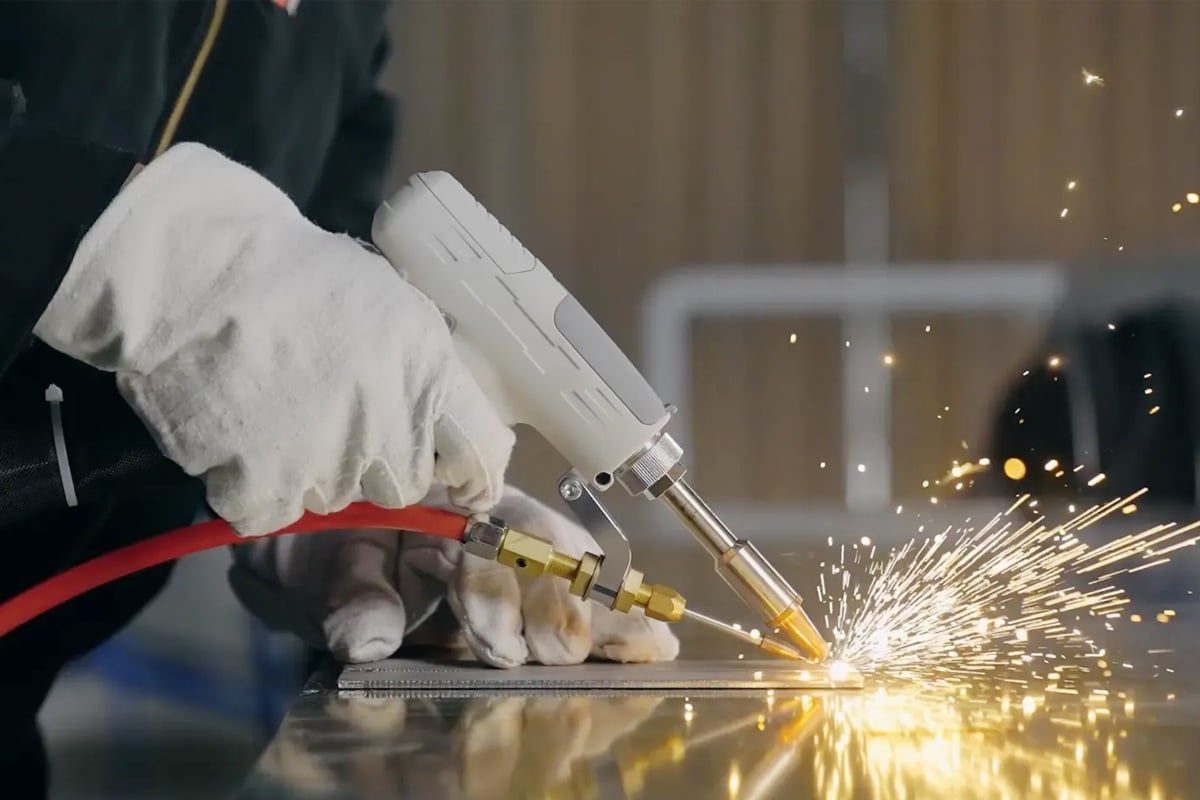
Hàn Laser VS Hàn TIG
Hàn là một trong những quy trình nối cơ bản và được thực hành rộng rãi nhất trong sản xuất hiện đại. Từ các tấm thân xe ô tô và các bộ phận cấu trúc hàng không vũ trụ đến vỏ thiết bị y tế và các cụm lắp ráp điện tử chính xác, các mối hàn có mặt trong hầu hết mọi loại sản phẩm liên quan đến kim loại. Và đối với các kỹ sư và nhà quản lý sản xuất khi đưa ra quyết định về thiết bị, việc lựa chọn quy trình hàn có những hệ quả vượt xa chính mối hàn – ảnh hưởng đến năng suất sản xuất, chất lượng mối nối, độ biến dạng, yêu cầu về nhân công, chi phí vận hành và phạm vi vật liệu và hình dạng mà quy trình có thể xử lý một cách đáng tin cậy.
Hai quy trình thường xuất hiện song song trong việc lựa chọn thiết bị là hàn laser và hàn TIG (hàn khí trơ vonfram). Về cơ bản, chúng cùng thực hiện một nhiệm vụ: tạo liên kết luyện kim giữa các chi tiết kim loại bằng cách nung chảy chúng lại với nhau, có hoặc không có vật liệu phụ. Nhưng cơ chế mà chúng tạo ra kết quả đó lại khác nhau đến mức hai quy trình này gần như chiếm hai vị trí hoàn toàn riêng biệt trong ngành sản xuất — và hiểu rõ những khác biệt đó là điều cần thiết để đưa ra lựa chọn đúng đắn cho bất kỳ ứng dụng nào.
Hàn TIG là một quy trình hàn hồ quang hoàn thiện và đa năng, đã trở thành nền tảng của chế tạo kim loại chính xác từ những năm 1940. Thợ hàn TIG lành nghề có thể tạo ra các mối hàn có chất lượng thẩm mỹ và cấu trúc vượt trội trên nhiều loại kim loại, và thiết bị tương đối dễ tiếp cận. Ngược lại, hàn laser sử dụng chùm tia hội tụ từ máy phát laser để tập trung năng lượng vào một khu vực cực nhỏ, cho phép tốc độ hàn, tỷ lệ chiều sâu trên chiều rộng và kích thước vùng ảnh hưởng nhiệt mà các quy trình hàn hồ quang không thể đạt được. Sự đánh đổi giữa hai phương pháp này — về tốc độ, độ chính xác, chi phí, khả năng tương thích vật liệu và tính linh hoạt trong vận hành — là chủ đề của bài viết này.
Phần so sánh dưới đây được tổ chức nhằm giới thiệu kỹ lưỡng từng quy trình theo cách riêng của chúng trước khi đi vào phân tích so sánh trực tiếp. Từ đó, bài viết cung cấp hướng dẫn lựa chọn thực tiễn được sắp xếp theo loại vật liệu, khối lượng sản xuất, ngân sách và ứng dụng trong ngành, nhằm trang bị cho người đọc khung phân tích cụ thể cần thiết để đưa ra quyết định công nghệ tự tin cho các yêu cầu ghép nối cụ thể của họ.
Mục lục
Hàn laser
Hàn laser là một quy trình hàn nóng chảy trong đó chùm tia laser tập trung từ máy phát laser cung cấp năng lượng cao vào một vùng nhỏ trên bề mặt phôi, làm tan chảy kim loại và tạo ra mối hàn khi chùm tia di chuyển dọc theo đường nối. Công nghệ này đã phát triển đáng kể kể từ những ứng dụng công nghiệp ban đầu và ngày nay bao gồm một số chế độ hoạt động khác nhau, mỗi chế độ phù hợp với các hình dạng mối nối, độ dày vật liệu và yêu cầu chất lượng khác nhau.
Nguyên lý và quy trình hoạt động
Cốt lõi của bất kỳ hệ thống hàn laser Máy phát laser — thường là máy phát laser sợi quang trong các ứng dụng công nghiệp hiện đại, tạo ra chùm tia cận hồng ngoại ở khoảng 1.064 nm. Chùm tia được truyền qua cáp quang đến đầu hàn, nơi hệ thống quang học hội tụ sẽ làm cho nó hội tụ thành một điểm nhỏ trên phôi. Điểm hội tụ đạt được mật độ công suất có thể vượt quá một triệu watt trên mỗi centimet vuông — đủ để không chỉ làm tan chảy kim loại trên bề mặt mà còn làm bay hơi cục bộ, tạo ra một khoang chứa hơi gọi là lỗ khóa cho phép chùm tia xuyên sâu vào mặt cắt ngang của mối hàn chỉ trong một lần hàn.
Khi đầu hàn di chuyển dọc theo mối nối, lỗ khóa cũng di chuyển theo, và kim loại nóng chảy bao quanh lỗ khóa chảy vào phía sau và đông đặc lại, tạo thành mối hàn. Mối hàn thu được có đặc điểm là tỷ lệ chiều sâu trên chiều rộng rất cao — hẹp và sâu hơn là rộng và nông — đây là đặc điểm hình học đặc trưng của hàn lỗ khóa bằng laser và là nguồn gốc của nhiều ưu điểm nổi bật của nó: lượng nhiệt đầu vào thấp trên mỗi đơn vị thể tích mối hàn, độ biến dạng tối thiểu và khả năng nối các phần dày mà không cần nhiều lớp hàn.
Các máy hàn laser hiện đại được sử dụng trong môi trường sản xuất tích hợp một số khả năng bổ sung giúp nâng cao hiệu suất quy trình. Hàn lắc (wobble welding) — trong đó chùm tia được dao động ngang qua mối nối trong quá trình di chuyển bằng cách sử dụng một điện kế tốc độ cao — mở rộng vùng phủ tia hiệu quả, cải thiện khả năng hàn kín khe hở và giảm độ nhạy cảm với sự thay đổi độ khít của mối nối. Mẫu và biên độ lắc có thể lập trình được, cho phép người vận hành điều chỉnh độ rộng vùng phủ tia một cách độc lập với tốc độ di chuyển hoặc công suất máy phát laser — một mức độ kiểm soát quy trình mà hàn TIG thủ công không thể sao chép và làm giảm đáng kể độ chính xác của việc gá kẹp cần thiết cho hàn laser tự động. Hàn laser cấp dây (wire-feed laser welding) đưa kim loại phụ vào vũng hàn, cho phép nối các kim loại khác nhau, hàn kín các khe hở lớn hơn và điều chỉnh hình dạng và thành phần của mối hàn cho các yêu cầu luyện kim cụ thể. Hàn từ xa với đầu quét (scanner heads) — trong đó một đầu quét điện kế khổ lớn điều khiển chùm tia trên một trường rộng để hàn tuần tự nhiều mối nối mà không cần định vị lại chi tiết hoặc đầu — mở rộng năng suất hàn laser hơn nữa bằng cách loại bỏ thời gian định vị lại đầu trong các cụm nhiều mối nối.
Các loại hàn Laser
Hàn laser hoạt động ở hai chế độ cơ bản được xác định bởi mật độ công suất truyền đến phôi. Trong chế độ hàn dẫn nhiệt, mật độ công suất thấp hơn ngưỡng cần thiết để tạo thành lỗ khóa — máy phát laser làm nóng bề mặt kim loại và một vũng nóng chảy nông, hình bán cầu hình thành thông qua dẫn nhiệt vào vật liệu xung quanh. Các mối hàn ở chế độ dẫn nhiệt mịn, đẹp mắt và phù hợp với các vật liệu mỏng có yêu cầu về độ sâu xuyên thấu vừa phải. Chế độ này được sử dụng rộng rãi cho vỏ thiết bị điện tử chính xác, các bộ phận thiết bị y tế và các sản phẩm kim loại trang trí mà vẻ ngoài bề mặt rất quan trọng.
Trong phương pháp hàn lỗ khóa, mật độ công suất vượt quá ngưỡng hóa hơi, tạo ra hình dạng mối hàn sâu và hẹp đặc trưng. Phương pháp hàn lỗ khóa là cấu hình tiêu chuẩn cho các ứng dụng hàn kết cấu, nơi độ bền mối nối, độ sâu xuyên thấu và năng suất là những mục tiêu chính. Sự chuyển đổi giữa chế độ dẫn nhiệt và chế độ lỗ khóa được điều chỉnh bởi công suất đầu ra của máy phát laser, đường kính điểm tại tiêu điểm và tốc độ di chuyển - các thông số này hoàn toàn có thể lập trình và cho phép điều chỉnh quy trình một cách chính xác cho từng ứng dụng.
Hàn laser xung, có cả cấu hình dẫn nhiệt và hàn lỗ khóa, cung cấp năng lượng chùm tia dưới dạng các xung công suất cao riêng biệt thay vì liên tục. Điều này làm giảm lượng nhiệt trung bình trong khi vẫn duy trì mật độ công suất đỉnh cần thiết để làm nóng chảy hiệu quả, khiến hàn xung trở thành phương pháp được ưu tiên cho các cụm chi tiết nhạy nhiệt, các tấm mỏng và các ứng dụng yêu cầu kiểm soát rất chính xác kích thước vũng hàn và vùng ảnh hưởng nhiệt.
Ưu điểm của hàn Laser
Ưu điểm về tốc độ của hàn laser so với các phương pháp hàn hồ quang là lợi thế kỹ thuật quan trọng nhất về mặt thương mại. Trên các kim loại có độ dày từ mỏng đến trung bình — thép carbon và thép không gỉ trong phạm vi từ 1 đến 6 mm — máy hàn laser thường đạt tốc độ di chuyển nhanh hơn từ 5 đến 10 lần so với hàn TIG trên vật liệu và độ dày tương đương, và nhanh hơn từ 2 đến 3 lần so với hàn MIG. Lợi thế về tốc độ này trực tiếp dẫn đến chi phí nhân công thấp hơn cho mỗi mối hàn và năng suất máy cao hơn.
Ưu điểm lớn thứ hai của hàn laser là vùng ảnh hưởng nhiệt (HAZ) rất hẹp. Do năng lượng được tập trung trong một khu vực cực nhỏ và tốc độ di chuyển cao, vật liệu xung quanh chỉ tiếp xúc với nhiệt độ cao trong một thời gian rất ngắn. Kết quả là vùng ảnh hưởng nhiệt hẹp hơn nhiều so với hàn hồ quang – thường chỉ rộng chưa đến 1 mm ngay cả trên vật liệu dày vài milimét. Vùng ảnh hưởng nhiệt hẹp đồng nghĩa với việc giảm biến dạng nhiệt của phôi, bảo toàn tốt hơn các tính chất cơ học của vật liệu nền liền kề mối hàn, và giảm nhu cầu nắn thẳng và giảm ứng suất sau hàn. Đối với các cụm lắp ráp chính xác, nơi độ chính xác kích thước sau hàn là rất quan trọng – thiết bị y tế, vỏ dụng cụ và các bộ phận ô tô có dung sai lắp ráp chặt chẽ – việc giảm biến dạng này có giá trị thương mại trực tiếp vượt xa thước đo đơn giản về chất lượng mối hàn.
Hàn laser vốn dĩ rất phù hợp với tự động hóa và tích hợp robot. Quy trình không tiếp xúc — với đầu hàn duy trì khoảng cách vài centimet so với phôi — cho phép gắn đầu hàn lên cánh tay robot sáu trục hoặc khung CNC di chuyển theo các đường dẫn khớp ba chiều phức tạp mà không cần xem xét lực tiếp xúc như các quy trình cơ khí. Các dây chuyền sản xuất quy mô lớn với hàn laser robot đạt được tỷ lệ thời gian hoạt động của laser trên 80%, tận dụng lợi thế về tốc độ của máy phát laser trong gần như toàn bộ thời gian ca làm việc.
Tính nhất quán về chất lượng mối hàn là một lợi thế khác ngày càng trở nên có giá trị khi khối lượng sản xuất tăng lên. Chất lượng hàn TIG thay đổi tùy thuộc vào kỹ năng, sự mệt mỏi và sự tập trung của người vận hành — những biến đổi này rất khó phát hiện nếu không kiểm tra 100% nhưng lại ảnh hưởng đến độ bền cấu trúc và hình thức bên ngoài theo những cách quan trọng đối với khách hàng ở khâu tiếp theo. Máy hàn laser chạy chương trình đã được kiểm định tạo ra hình dạng mối hàn, độ sâu thâm nhập và bề mặt có tính nhất quán về mặt thống kê từ phần đầu tiên đến phần cuối cùng của quá trình sản xuất, cho phép đảm bảo chất lượng dựa trên việc lấy mẫu thay vì kiểm tra 100% đối với nhiều ứng dụng.
Những hạn chế của hàn laser
Hạn chế thực tiễn quan trọng nhất của hàn laser là độ nhạy cảm với độ khít của mối nối. Chùm tia hội tụ nhỏ — đường kính điểm trên phôi thường từ 0,2 đến 0,6 mm — và vũng hàn được tạo ra bởi điểm nhỏ này có khả năng hạn chế trong việc lấp đầy các khe hở giữa các mặt mối nối. Trong hàn tự sinh không dùng dây phụ, một khe hở vượt quá khoảng 10% độ dày tấm là đủ để gây ra hiện tượng nóng chảy không hoàn toàn. Điều này có nghĩa là các chi tiết được đưa vào hàn laser phải được giữ ở vị trí thẳng hàng chính xác bằng các đồ gá được thiết kế tốt, và bản thân các mặt mối nối phải đáp ứng dung sai kích thước chặt chẽ hơn so với hàn hồ quang thường yêu cầu.
Chi phí đầu tư ban đầu cho hệ thống hàn laser — bao gồm máy phát laser, hệ thống dẫn tia, đầu hàn, hệ thống điều khiển CNC hoặc robot, và cơ sở hạ tầng an toàn liên quan — cao hơn đáng kể so với thiết bị hàn TIG có công suất sản xuất tương đương. Khoản đầu tư ban đầu này thường được bù đắp bằng những lợi ích về năng suất và tiết kiệm chi phí nhân công đạt được trong sản xuất hàng loạt, nhưng khó có thể biện minh cho các ứng dụng sản xuất số lượng nhỏ, đa dạng sản phẩm, nơi mà tiềm năng năng suất tối đa hiếm khi được tận dụng.
Hàn laser sử dụng chùm tia laser sợi quang hội tụ để tạo ra các mối hàn tốc độ cao, xuyên sâu với lượng nhiệt đầu vào tối thiểu và vùng ảnh hưởng nhiệt hẹp. Hoạt động ở các chế độ dẫn nhiệt, lỗ khóa hoặc xung, nó vượt trội trong sản xuất hàng loạt các kim loại có độ dày từ mỏng đến trung bình với khả năng tương thích tự động hóa tuyệt vời. Hạn chế chính của nó là độ nhạy cảm với sự khớp nối và chi phí đầu tư ban đầu cao hơn so với các phương pháp hàn hồ quang. Những đặc điểm này xác định phạm vi ứng dụng tự nhiên của nó — môi trường sản xuất đòi hỏi độ chính xác cao, khối lượng lớn, nơi tốc độ, khả năng tự động hóa và độ biến dạng tối thiểu quan trọng hơn chi phí đầu tư ban đầu cao hơn.
hàn TIG
Hàn TIG — hay còn gọi là Hàn hồ quang vonfram khí (GTAW) — là một trong những quy trình hàn hồ quang hiệu quả và linh hoạt nhất hiện có, và vẫn là phương pháp được ưa chuộng cho nhiều ứng dụng hàn chính xác và chuyên dụng mặc dù công nghệ này đã được sử dụng trong công nghiệp từ Thế chiến thứ hai. Sự kết hợp giữa khả năng kiểm soát nhiệt chính xác, chất lượng mối hàn tuyệt vời trên nhiều loại kim loại và khả năng hàn không cần vật liệu phụ khi hình dạng mối nối cho phép đã khiến nó trở thành quy trình tham chiếu mà các công nghệ hàn chính xác khác thường được so sánh.
Nguyên lý và quy trình hoạt động
Hàn TIG tạo ra mối hàn bằng cách thiết lập hồ quang điện giữa điện cực vonfram không tiêu hao và phôi trong môi trường khí trơ bảo vệ — thường là argon, hoặc hỗn hợp argon-heli cho các ứng dụng yêu cầu nhiệt lượng cao hơn hoặc độ ổn định hồ quang tốt hơn. Hồ quang làm nóng kim loại tại mối nối, tạo thành vũng hàn; người thợ hàn có thể đồng thời đưa kim loại phụ vào mép trước của vũng bằng que hàn cầm tay riêng biệt, hoặc có thể hàn tự động mà không cần que hàn phụ nếu hình dạng mối nối và độ dày vật liệu cho phép.
Điện cực vonfram không bị nóng chảy vào mối hàn — nó không bị tiêu hao — đây là nguồn gốc của ưu điểm chính của quy trình này so với các quy trình sử dụng điện cực tiêu hao như MIG: việc không có sự truyền kim loại qua hồ quang loại bỏ hiện tượng bắn tóe và cho phép quy trình được thực hiện ở mức dòng điện thấp, giúp người vận hành kiểm soát rất chính xác vũng hàn. Dòng điện xoay chiều (AC) được sử dụng để hàn nhôm và magie, tạo ra tác dụng làm sạch giúp loại bỏ lớp oxit trên bề mặt; dòng điện một chiều (DC) được sử dụng cho thép, thép không gỉ, titan và hầu hết các kim loại khác.
Sự kết hợp giữa khả năng kiểm soát dòng điện chính xác, điện cực không tiêu hao và lớp chắn trơ mang lại cho hàn TIG độ sạch của quy trình mà các quy trình hàn hồ quang sử dụng điện cực tiêu hao không thể sánh kịp. Các mối hàn TIG trên thép không gỉ austenit, hợp kim titan và siêu hợp kim niken thường xuyên đạt được độ tinh khiết và các tính chất cơ học cần thiết theo các tiêu chuẩn khắt khe nhất trong ngành hàng không vũ trụ và y tế.
Ưu điểm của hàn TIG
Ưu điểm nổi bật nhất của hàn TIG là sự kết hợp giữa tính linh hoạt và chất lượng trên nhiều loại kim loại và độ dày khác nhau. Một thợ hàn TIG lành nghề có thể làm việc trên... thép cacbon, thép không gỉ, nhôm, titan, đồng, thau, Các hợp kim niken và kim loại đặc biệt, bao gồm Inconel, Hastelloy và nhiều hợp kim chịu nhiệt khác nhau — đều sử dụng cùng một thiết bị và về cơ bản là cùng một kỹ thuật, chỉ điều chỉnh cho phù hợp với yêu cầu cụ thể của từng vật liệu. Tính linh hoạt về vật liệu này khiến TIG trở thành quy trình mặc định cho các xưởng gia công, các hoạt động bảo trì và sửa chữa, và các nhà sản xuất chuyên biệt thường xuyên gặp phải nhiều loại vật liệu khác nhau.
Chất lượng thẩm mỹ đạt được với hàn TIG — đặc biệt là trên thép không gỉ và nhôm — là không thể sánh bằng bất kỳ quy trình hàn hồ quang nào khác và trong nhiều ứng dụng, nó sánh ngang hoặc vượt trội hơn so với hàn laser về hình dạng mối hàn. Một thợ hàn TIG giàu kinh nghiệm có thể tạo ra các mối hàn cần rất ít hoặc không cần làm sạch hoặc hoàn thiện sau khi hàn, điều này rất quan trọng trong các ngành công nghiệp mà hình thức mối hàn là một tiêu chí chất lượng — sản xuất thiết bị thực phẩm, gia công kim loại kiến trúc và chế tạo sản phẩm tiêu dùng, là một trong số đó.
Chi phí thiết bị và tính dễ tiếp cận là những lợi thế đáng kể đối với các hoạt động quy mô nhỏ. Một nguồn điện hàn TIG hiệu quả có thể được mua với giá vài nghìn đô la, chỉ cần nguồn điện tiêu chuẩn và nguồn khí bảo vệ, và có thể hoạt động trong vòng vài giờ sau khi giao hàng. Tính dễ tiếp cận này làm cho hàn TIG trở thành tiêu chuẩn ban đầu cho việc nối kim loại chính xác trong các xưởng nhỏ, các cơ sở giáo dục và các hoạt động thực hiện hàn như một quy trình phụ bên cạnh hoạt động chính của họ.
Tính linh hoạt trong việc lựa chọn vật liệu hàn của hàn TIG cũng đáng được lưu ý. Vì que hàn được đưa vào thủ công và độc lập với hồ quang, người thợ hàn có thể lựa chọn từ rất nhiều loại hợp kim vật liệu hàn khác nhau — bao gồm cả vật liệu hàn kim loại khác loại, hợp kim chống ăn mòn chuyên dụng và vật liệu hàn được điều chỉnh thành phần để điều chỉnh các tính chất cơ học hoặc hóa học của kim loại mối hàn cho các yêu cầu sử dụng cụ thể. Tính linh hoạt về vật liệu hàn này rất khó có thể tái tạo trong hàn laser nếu không có thiết bị cấp dây chuyên dụng.
Đối với hàn sửa chữa và bảo dưỡng — đắp vật liệu lên các bề mặt bị mòn hoặc hư hỏng, lấp đầy các khoảng trống, hoặc khôi phục độ chính xác kích thước cho các chi tiết gia công — khả năng của hàn TIG trong việc lắng đọng một lượng nhỏ vật liệu hàn được kiểm soát chính xác tại vị trí cần thiết đã khiến nó trở thành quy trình tiêu chuẩn. Sự kết hợp giữa khả năng kiểm soát hồ quang chính xác, nhiều loại hợp kim hàn tương thích và khả năng điều khiển hồ quang và dây hàn độc lập của người vận hành mang lại cho hàn TIG tính linh hoạt ba chiều trong việc lắng đọng vật liệu hàn mà hàn laser, với đường đi của chùm tia cố định và cơ chế cấp dây tự động, không thể sánh được đối với các hình dạng không thể đoán trước gặp phải trong công việc sửa chữa.
Những hạn chế của hàn TIG
Tốc độ là hạn chế cơ bản nhất của hàn TIG so với hàn laser. Trên thép không gỉ dày 2 mm, một thợ hàn TIG giàu kinh nghiệm thường đạt được tốc độ di chuyển từ 0,3 đến 0,8 mét mỗi phút — chỉ bằng một phần nhỏ so với tốc độ từ 8 đến 15 mét mỗi phút có thể đạt được với hàn laser trên cùng vật liệu. Khoảng cách tốc độ này là do bản chất của quy trình: năng lượng tỏa ra từ hồ quang tương đối lớn làm nóng vật liệu xung quanh trên diện rộng hơn so với chùm tia laser tập trung, đòi hỏi thời gian giữ nhiệt lâu hơn để tạo thành vũng hàn và tốc độ di chuyển thấp hơn để tránh vũng hàn trở nên khó kiểm soát.
Sự phụ thuộc vào các kỹ thuật viên lành nghề là một hạn chế về cấu trúc, làm tăng chi phí và rủi ro vận hành cho các hoạt động hàn TIG. Để đạt được chất lượng mối hàn nhất quán với TIG cần sự phối hợp nhịp nhàng của các động tác tay — duy trì chiều dài hồ quang, kiểm soát tốc độ di chuyển, đưa dây hàn vào đúng tốc độ và góc độ — điều này cần nhiều năm thực hành để thành thạo. Sự mệt mỏi của người vận hành ảnh hưởng đến chất lượng, năng suất khác nhau giữa các kỹ thuật viên, và tình trạng thiếu hụt kỹ năng trong lực lượng lao động hàn là một thách thức thực sự và ngày càng gia tăng ở nhiều thị trường. Trong các ngành công nghiệp mà hàn TIG tạo thành nút thắt cổ chai trong sản xuất, việc không thể mở rộng sản lượng bằng cách thêm máy móc — mà không cần tìm kiếm và tuyển dụng thêm các kỹ thuật viên giàu kinh nghiệm — là một hạn chế đáng kể đối với sự phát triển kinh doanh. Tự động hóa hàn TIG là khả thi nhưng phức tạp hơn đáng kể so với tự động hóa hàn laser, và lợi thế về hiệu suất của hàn TIG tự động hóa khiêm tốn hơn so với chi phí đầu tư.
Vùng ảnh hưởng nhiệt (HAZ) trong hàn TIG rộng hơn đáng kể so với hàn laser trên cùng độ dày vật liệu, phản ánh phạm vi năng lượng rộng hơn và tốc độ di chuyển thấp hơn của hồ quang. HAZ rộng hơn đồng nghĩa với biến dạng nhiệt lớn hơn — một vấn đề đáng lo ngại trong gia công tấm mỏng, lắp ráp chính xác và các chi tiết cần có dung sai kích thước chặt chẽ sau khi hàn. Việc nắn thẳng sau hàn, sử dụng đồ gá để kiểm soát biến dạng mối hàn và trong một số trường hợp là xử lý nhiệt giảm ứng suất sẽ làm tăng thời gian và chi phí cho quá trình sản xuất.
Hàn TIG là một quy trình hàn hồ quang hoàn thiện và đa năng, mang lại chất lượng mối hàn vượt trội trên nhiều loại kim loại thông qua việc kiểm soát hồ quang chính xác giữa điện cực vonfram không tiêu hao và phôi. Những ưu điểm của nó — tính đa dạng vật liệu, chất lượng mối hàn thẩm mỹ, chi phí thiết bị hợp lý và tính linh hoạt của vật liệu phụ — đã giúp nó được sử dụng rộng rãi trong các ứng dụng bảo trì, chuyên dụng và chế tạo chính xác trong nhiều thập kỷ. Những hạn chế của nó — tốc độ di chuyển thấp, phụ thuộc vào người vận hành lành nghề, vùng ảnh hưởng nhiệt rộng và tiềm năng tự động hóa hạn chế — đã xác định ranh giới mà hàn laser có thể trở thành một lựa chọn thay thế hấp dẫn.
Hàn Laser VS Hàn TIG
Sau khi hiểu rõ cả hai quy trình theo cách riêng của chúng, phần này cung cấp phân tích so sánh trực tiếp trên các khía cạnh quan trọng nhất đối với các quyết định về ứng dụng và thiết bị. Mỗi khía cạnh cho thấy một mặt khác nhau của sự đánh đổi giữa hai công nghệ này.
Tốc độ hàn và năng suất
Khoảng cách về tốc độ giữa hàn laser và hàn TIG là sự khác biệt định lượng nổi bật nhất giữa hai quy trình và là động lực chính thúc đẩy việc áp dụng hàn laser trong môi trường sản xuất quy mô lớn. Trên thép không gỉ Austenit dày 2 mm — một vật liệu chuẩn — hàn TIG do một người thợ lành nghề thực hiện đạt tốc độ khoảng 0,3 đến 0,8 mét mỗi phút. Máy hàn laser trên cùng vật liệu đó, sử dụng máy phát laser sợi quang 1.500 W đến 3.000 W, đạt tốc độ từ 8 đến 15 mét mỗi phút. Đây là lợi thế về tốc độ gấp mười đến bốn mươi lần — không phải là một cải tiến nhỏ mà là sự khác biệt cơ bản về khả năng sản lượng.
Về mặt sản xuất, lợi thế về tốc độ này có nghĩa là một máy hàn laser duy nhất có thể tạo ra sản lượng hàn mà nếu không sẽ cần đến nhiều trạm hàn TIG. Đối với các dây chuyền sản xuất khối lượng lớn — linh kiện ô tô, phụ tùng thiết bị gia dụng, các bộ phận kết cấu — việc tiết kiệm chi phí nhân công nhờ sự khác biệt về năng suất này trực tiếp bù đắp cho chi phí đầu tư ban đầu cao hơn của hệ thống hàn laser trong suốt vòng đời hoạt động của nó.
Độ chính xác và vùng ảnh hưởng nhiệt
Độ chính xác của hàn laser vượt trội hơn so với hàn TIG ở mọi khía cạnh có thể đo được. Chùm tia hội tụ tạo ra mối hàn có chiều rộng từ 0,2 đến 1,5 mm — hẹp hơn nhiều so với chiều rộng mối hàn từ 3 đến 8 mm thường thấy trong hàn TIG thủ công — cho phép hàn ở những không gian và trên các chi tiết mà hàn TIG không thể tiếp cận mà không có nguy cơ gây hư hại nhiệt cho các bộ phận liền kề. Vùng ảnh hưởng nhiệt (HAZ) trong hàn laser thường nhỏ hơn 1 mm, so với 3 đến 10 mm hoặc hơn trong hàn TIG ở kích thước mối hàn tương đương. HAZ hẹp hơn này trực tiếp dẫn đến biến dạng nhiệt ít hơn, khả năng giữ lại tốt hơn các đặc tính vật liệu nền liền kề mối hàn và ít cần đến các thao tác sửa chữa sau hàn.
Sự khác biệt về độ biến dạng giữa hai quy trình này đặc biệt đáng kể đối với việc gia công tấm mỏng. Khi hàn tấm thép không gỉ dày 1 mm bằng phương pháp TIG, lượng nhiệt đầu vào tương đối lớn có thể gây ra hiện tượng cong vênh trên toàn bộ tấm, đòi hỏi phải nắn thẳng sau khi hàn — điều này làm tăng thêm một bước xử lý tốn thời gian, có nguy cơ làm hỏng chi tiết và khó có thể loại bỏ chỉ bằng thiết kế đồ gá. Hàn laser cùng loại vật liệu này, với năng lượng tập trung và tốc độ di chuyển cao, chỉ tạo ra một lượng nhiệt nhỏ hơn nhiều trên mỗi đơn vị chiều dài mối hàn, làm giảm đáng kể độ biến dạng và giúp việc nắn thẳng sau khi hàn trở nên không cần thiết trong nhiều trường hợp.
Chất lượng, độ bền và hình thức mối hàn
Cả hai quy trình đều có khả năng tạo ra các mối hàn đáp ứng các thông số kỹ thuật về tính chất cơ học khắt khe, nhưng chúng thực hiện điều đó thông qua các cơ chế chất lượng khác nhau và có đặc điểm hình thức khác nhau. Mối hàn laser hẹp, bề mặt nhẵn và có hình dạng nhất quán — những đặc tính phản ánh tính chính xác, có thể lặp lại của một quy trình tự động hóa được lập trình. Mối hàn TIG, khi được thực hiện bởi một thợ hàn lành nghề, có thể đạt được chất lượng thẩm mỹ vượt trội — hình dạng đường hàn đặc trưng "chồng đồng xu" được tạo ra bởi việc đưa que hàn vào bằng tay một cách nhịp nhàng được coi là dấu ấn của tay nghề trong nhiều lĩnh vực chế tạo.
Về độ bền kéo và khả năng chịu mỏi, các mối hàn được thực hiện tốt từ cả hai quy trình đều đáp ứng các yêu cầu về tính chất cơ học cho các ứng dụng kết cấu trong các loại vật liệu tương ứng. Độ tinh khiết đặc thù của vật liệu trong hàn TIG mang lại cho nó một lợi thế nhỏ trong các ứng dụng liên quan đến hợp kim nhạy cảm với sự nhiễm bẩn hoặc khi cần thành phần kim loại phụ cụ thể để đạt được các đặc tính kim loại mối hàn nhất định.
Khả năng tương thích vật liệu
Cả hai quy trình đều xử lý được nhiều loại kim loại kỹ thuật, nhưng có những ưu điểm khác nhau. Tính linh hoạt về vật liệu của hàn TIG rộng hơn ở chỗ một thiết lập hàn TIG duy nhất có thể xử lý hầu hết mọi kim loại có thể hàn mà không cần sửa đổi quy trình đáng kể — chỉ cần thay đổi que hàn, thành phần khí bảo vệ và cực tính dòng điện là có thể điều chỉnh hàn TIG cho phù hợp với vật liệu mới. Hàn laser xử lý hiệu quả thép, thép không gỉ, nhôm, titan, đồng và hầu hết các hợp kim kỹ thuật, nhưng các kim loại có độ phản xạ cao như đồng và đồng thau yêu cầu cấu hình máy phát laser sợi quang công suất cao hoặc bước sóng xanh lá cây cụ thể để khởi tạo và duy trì hình thành lỗ khóa ổn định một cách đáng tin cậy.
Đối với các vật liệu mỏng — dưới 1 mm — hàn laser có một lợi thế đáng kể: khả năng kiểm soát chính xác sự phân bổ năng lượng trong quá trình laser giúp nó đáng tin cậy hơn nhiều trên các vật liệu mỏng so với hàn TIG, nơi năng lượng hồ quang rộng hơn có thể gây cháy xuyên thủng ở tốc độ di chuyển vốn đã bị hạn chế. Đối với các vật liệu dày cần nhiều lớp hàn, khả năng vật liệu phụ của hàn TIG cho phép nó lấp đầy các tiết diện mối nối lớn với việc bổ sung hợp kim được kiểm soát — một ứng dụng mà hàn laser sẽ yêu cầu cấu hình lai hoặc mức công suất cao hơn đáng kể.
Khả năng tự động hóa và tích hợp
Máy hàn laser có ưu thế cấu trúc cơ bản trong việc tích hợp tự động hóa: quy trình không tiếp xúc với khoảng cách cố định cho phép đầu hàn được gắn trên cánh tay robot hoặc khung CNC di chuyển theo các đường hàn ba chiều phức tạp mà không có nguy cơ đầu điện cực tiếp xúc với phôi. Các hệ thống hàn laser tự động bằng robot đạt được tỷ lệ thời gian hoạt động của laser cao ổn định — trên 80% trong các hệ thống tự động được thiết kế tốt — và có thể hoạt động tự động trong nhiều ca làm việc với sự can thiệp tối thiểu của người vận hành.
Hàn TIG có thể được tự động hóa — hàn TIG quỹ đạo ống và thanh là một quy trình tự động hóa đã được thiết lập tốt — nhưng phạm vi hình dạng mối nối có thể thực hiện bằng hàn TIG tự động hẹp hơn so với hàn laser robot, và chi phí đầu tư cần thiết cho hàn TIG tự động các mối nối ba chiều phức tạp gần bằng hoặc vượt quá chi phí của hàn laser robot trong khi năng suất thấp hơn đáng kể. Đối với bất kỳ cơ sở nào ưu tiên tự động hóa, hàn laser rõ ràng là công nghệ được ưu tiên hơn.
Chi phí thiết bị và chi phí hoạt động
Thiết bị hàn TIG có chi phí đầu vào thấp hơn nhiều so với hàn laser — một nguồn điện TIG chất lượng tốt có giá từ 2.000 đến 10.000 bảng Anh, trong khi một hệ thống máy hàn laser hoàn chỉnh có giá từ 15.000 bảng Anh trở lên cho một máy cơ bản. máy hàn laser sợi quang cầm tay Chi phí có thể lên tới $80.000 hoặc hơn cho một hệ thống hàn robot tích hợp hoàn chỉnh. Sự khác biệt về chi phí đầu tư này là có thật và không thể bỏ qua đối với các doanh nghiệp có khả năng đầu tư ban đầu hạn chế. Chi phí vật tư tiêu hao cũng khác nhau: hàn TIG tiêu thụ điện cực vonfram, que hàn và khí bảo vệ liên tục, trong khi hàn laser chủ yếu tiêu thụ điện năng và thay thế linh kiện quang học định kỳ — một cấu trúc chi phí dễ dự đoán hơn và khối lượng thấp hơn, mặc dù bản thân các linh kiện quang học là những mặt hàng chính xác mà chi phí thay thế của chúng cần được tính đến trong việc so sánh chi phí vận hành.
Việc so sánh tổng chi phí sở hữu trong suốt vòng đời hoạt động của thiết bị phức tạp hơn nhiều so với so sánh chi phí vốn ban đầu. Chi phí nhân công cao của hàn TIG — thợ hàn TIG lành nghề được trả lương cao, và quy trình này yêu cầu thời gian trực tiếp của người vận hành cho mỗi mối hàn — tích lũy nhanh chóng trong sản xuất khối lượng lớn. Một máy hàn laser hoạt động tự động tám giờ mỗi ca có thể thay thế một số thợ hàn lành nghề toàn thời gian, với tổng chi phí nhân công hàng năm có thể vượt quá giá mua máy trong vòng hai đến ba năm. Đối với các hoạt động có khối lượng hàn đủ cao để biện minh cho khoản đầu tư, tổng chi phí sở hữu của hàn laser thường thấp hơn so với hàn TIG trong vòng năm năm. Tính toán thời gian hoàn vốn thuận lợi nhất ở những thị trường có mức lương thợ hàn lành nghề cao và nơi nguồn cung thợ hàn bị hạn chế bởi xu hướng lực lượng lao động.
Về các phương pháp kết hợp: một số nhà sản xuất đã nghiên cứu các hệ thống kết hợp máy phát laser và hồ quang TIG trong một quy trình đặt cùng vị trí — hàn laser-TIG lai — để đạt được độ xuyên sâu của hàn laser kết hợp với khả năng lấp đầy khe hở và điền đầy của TIG. Các hệ thống này hiện có và được sử dụng trong các ứng dụng công nghiệp nặng chuyên biệt, nhưng chúng đòi hỏi thiết bị phức tạp hơn và chi phí cao hơn đáng kể so với việc sử dụng riêng lẻ từng quy trình. Đối với phần lớn các ứng dụng công nghiệp — gia công kim loại tấm mỏng đến trung bình, hàn linh kiện chính xác và sản xuất số lượng lớn — một máy hàn laser độc lập mang lại tốc độ và lợi thế tự động hóa mà không cần thêm sự phức tạp của một hệ thống lai.
Xét trên sáu khía cạnh so sánh trực tiếp — tốc độ, độ chính xác và vùng ảnh hưởng nhiệt (HAZ), chất lượng và hình thức mối hàn, khả năng tương thích vật liệu, khả năng tự động hóa và tổng chi phí sở hữu — hàn laser có ưu thế vượt trội về tốc độ, HAZ, tự động hóa và hiệu quả kinh tế dài hạn, trong khi hàn TIG có ưu thế về tính đa dạng vật liệu, kiểm soát chất lượng thẩm mỹ và chi phí đầu vào dễ tiếp cận. Sự lựa chọn đúng đắn phụ thuộc vào khối lượng sản xuất, ưu tiên tự động hóa, hỗn hợp vật liệu và ngân sách — những yếu tố sẽ được đề cập trong phần tiếp theo, cùng với hướng dẫn cụ thể cho từng ngành trong phần chuyên đề ngành ở phía sau.
Cách lựa chọn
Phân tích so sánh ở trên đã chỉ ra những khác biệt về mặt kỹ thuật; phần này sẽ chuyển những khác biệt đó thành một khuôn khổ quyết định thực tiễn được tổ chức xoay quanh các yếu tố quyết định trực tiếp nhất quy trình nào phù hợp hơn với một ứng dụng cụ thể.
Theo loại vật liệu và độ dày
Đối với vật liệu có độ dày mỏng — dưới 2 mm — hàn laser có ưu thế rõ rệt: khả năng kiểm soát năng lượng chính xác của chùm tia hội tụ cho phép xử lý các tấm mỏng mà không có nguy cơ cháy xuyên như các quy trình hàn hồ quang, và tốc độ xử lý vật liệu mỏng là cao nhất so với bất kỳ dải độ dày nào khác. Đối với vật liệu có độ dày trung bình — từ 2 đến 8 mm đối với thép và thép không gỉ — cả hai quy trình đều khả thi, và quyết định phụ thuộc vào khối lượng sản xuất, yêu cầu tự động hóa và ngân sách. Đối với các tiết diện dày trên 10 đến 15 mm, khả năng hàn nhiều lớp của hàn TIG làm cho nó trở thành lựa chọn thiết thực hơn cho hầu hết các cấu hình không cần máy phát laser công suất cao.
Về loại vật liệu, hàn laser là lựa chọn tối ưu khi sản phẩm chủ yếu là thép không gỉ, thép carbon và nhôm – những vật liệu mà hiệu suất của máy phát laser sợi quang được tối ưu hóa tốt nhất. Hàn TIG vẫn cạnh tranh hoặc được ưa chuộng hơn đối với các hợp kim đặc biệt yêu cầu thành phần vật liệu hàn cụ thể, đối với việc nối các kim loại khác nhau mà việc kiểm soát luyện kim chính xác là rất quan trọng, và đối với việc hàn sửa chữa đơn lẻ trên các vật liệu có thành phần chính xác không chắc chắn. Khi cả hai quy trình đều có khả năng thực hiện trên cùng một vật liệu, khối lượng sản xuất và yêu cầu tự động hóa thường quyết định quy trình nào phù hợp hơn về mặt kinh tế, chứ không phải bất kỳ lợi thế nào về hiệu suất vật liệu vốn có.
Theo yêu cầu về khối lượng sản xuất và tốc độ
Đối với sản xuất số lượng lớn — hàng trăm hoặc hàng nghìn chi tiết giống hệt nhau hoặc tương tự mỗi ca làm việc — tốc độ và khả năng tương thích với tự động hóa của hàn laser khiến nó trở thành lựa chọn kinh tế vượt trội trong hầu hết mọi so sánh. Đối với sản xuất số lượng nhỏ hoặc đa dạng sản phẩm — các lô nhỏ gồm nhiều loại chi tiết khác nhau — tính linh hoạt, chi phí chuyển đổi thấp hơn và kỹ năng dễ tiếp cận của hàn TIG khiến nó trở nên cạnh tranh hoặc được ưa chuộng hơn, đặc biệt nếu các chi tiết liên quan yêu cầu điều chỉnh quy trình thường xuyên hoặc phán đoán của người vận hành.
Theo ngân sách và trình độ kỹ năng hiện có.
Đối với các hoạt động có vốn ban đầu hạn chế và thiếu thợ hàn TIG lành nghề, hàn TIG là giải pháp hiệu quả và tiết kiệm chi phí. Đối với các hoạt động mà nguồn thợ hàn lành nghề khan hiếm – một thách thức ở nhiều thị trường do xu hướng nhân lực – hoặc khi hoạt động đang mở rộng quy mô sản xuất đến mức hàn thủ công không thể đáp ứng hiệu quả, đầu tư vào máy hàn laser sẽ cung cấp cả năng suất và khả năng tự động hóa để tách biệt sản lượng sản xuất khỏi sự phụ thuộc vào nguồn lao động lành nghề.
Theo ứng dụng công nghiệp
Sản xuất ô tô, điện tử tiêu dùng, chế tạo nhà ở, lắp ráp thiết bị y tế và sản xuất dụng cụ chính xác đều là những ứng dụng sản xuất số lượng lớn, với các chi tiết có độ dày từ mỏng đến trung bình, trong đó hàn laser thường là công nghệ chủ đạo. Hàn kết cấu hàng không vũ trụ, chế tạo hợp kim đặc biệt, các hoạt động bảo trì và sửa chữa, và gia công kim loại kiến trúc theo yêu cầu là những ứng dụng mà tính linh hoạt về vật liệu, độ dẻo của que hàn và khả năng kiểm soát chất lượng thẩm mỹ của hàn TIG tiếp tục đóng vai trò quan trọng.
Việc lựa chọn giữa hàn laser và hàn TIG hiếm khi chỉ đơn thuần là vấn đề một phương pháp vượt trội hơn hẳn – mà là vấn đề lựa chọn quy trình phù hợp với ứng dụng. Hàn laser có ưu thế về tốc độ, độ chính xác, khả năng tự động hóa và hiệu quả kinh tế lâu dài đối với sản xuất số lượng lớn, vật liệu có độ dày từ mỏng đến trung bình. Hàn TIG lại có ưu thế về tính đa dạng vật liệu, khả năng kiểm soát chất lượng thẩm mỹ, chi phí đầu vào và tính linh hoạt của vật liệu hàn đối với các ứng dụng sản xuất số lượng nhỏ, đa dạng sản phẩm và các ứng dụng đặc biệt.
Các quy trình chính trong các ngành công nghiệp trọng điểm
Việc chuyển đổi sự so sánh tổng quát thành hướng dẫn cụ thể cho từng ngành giúp các kỹ sư sản xuất và người mua thiết bị thấy được quyết định đó ảnh hưởng như thế nào trong bối cảnh cụ thể của họ. Phần này xem xét bốn trong số những ngành công nghiệp quan trọng nhất nơi cả hàn laser và hàn TIG đều được sử dụng rộng rãi.
Ô tô
Ngành công nghiệp ô tô là thị trường lớn nhất thế giới cho máy hàn laser, được thúc đẩy bởi sự kết hợp giữa khối lượng sản xuất rất cao, vật liệu có độ dày mỏng, yêu cầu kích thước nghiêm ngặt và cam kết sâu sắc của ngành đối với tự động hóa sản xuất. Hàn laser các tấm thân xe, khung cửa, cấu trúc ghế ngồi, vỏ pin cho xe điện và vỏ hộp số là quy trình tiêu chuẩn tại các nhà sản xuất ô tô lớn và các nhà cung cấp cấp 1 của họ. Hàn TIG xuất hiện trong ngành ô tô chủ yếu trong sản xuất nguyên mẫu và xe chuyên dụng số lượng nhỏ, và trong chế tạo hệ thống ống xả, nơi các đặc tính vật liệu của mối hàn TIG trên hợp kim chịu nhiệt được đánh giá cao.
Hàng không vũ trụ
Hàn trong ngành hàng không vũ trụ là lĩnh vực mà cả hai quy trình đều có vai trò mạnh mẽ và riêng biệt. Hàn TIG – đặc biệt là ở cấu hình quỹ đạo và tự động – là quy trình được thiết lập để nối các cấu trúc titan, Inconel và nhôm đạt tiêu chuẩn hàng không vũ trụ, nơi việc kiểm soát luyện kim chính xác và tuân thủ quy trình hàn được ghi chép là các yêu cầu theo quy định. Khả năng của hàn TIG trong việc tạo ra các mối hàn cực kỳ tinh khiết, không bắn tóe trên các kim loại phản ứng như titan – sử dụng lớp bảo vệ khí trơ phủ toàn bộ với lớp bảo vệ phía sau và khí hỗ trợ – đã khiến nó trở thành quy trình tham chiếu cho việc chế tạo titan trong ngành hàng không vũ trụ trong nhiều thập kỷ. Hàn laser đang phát triển trong các ứng dụng hàng không vũ trụ để nối các cấu trúc tiết diện mỏng và cho các ứng dụng mà việc kiểm soát biến dạng là rất quan trọng, nhưng lịch sử chứng nhận lâu dài hơn của hàn TIG và tính bảo thủ của các quy trình chứng nhận hàng không vũ trụ đã làm chậm quá trình chuyển đổi. Nơi mà hàn laser đã khẳng định vị thế vững chắc nhất trong ngành hàng không vũ trụ là trong việc nối các cấu trúc thành mỏng, niêm phong kín các gói điện tử và nối các hợp kim nhôm, nơi lợi thế về tốc độ giúp giải quyết các hạn chế về thời gian chu kỳ sản xuất.
Các thiết bị y tế
Hàn thiết bị y tế là một lĩnh vực ứng dụng mà hàn laser đã đạt được vị thế gần như thống trị trong việc nối các bộ phận chính xác. Vỏ dụng cụ phẫu thuật, vỏ thiết bị cấy ghép, các bộ phận ống thông và cụm cảm biến hầu như đều được hàn laser trong sản xuất — sự kết hợp giữa lượng nhiệt đầu vào tối thiểu, vùng ảnh hưởng nhiệt hẹp, quy trình sạch sẽ không có bắn tóe hoặc chất trợ dung, và khả năng tương thích tự động hóa tuyệt vời hoàn toàn phù hợp với các yêu cầu của sản xuất thiết bị y tế. Hàn TIG xuất hiện trong sản xuất thiết bị y tế chủ yếu cho các bộ phận kết cấu lớn hơn và nối các hợp kim đặc biệt, nơi yêu cầu kiểm soát thành phần vật liệu hàn.
Gia công kim loại tổng quát
Gia công kim loại tổng quát bao gồm phạm vi ứng dụng rộng nhất và sự đa dạng nhất về khối lượng sản xuất, loại vật liệu và yêu cầu chất lượng. Trong lĩnh vực này, cả hai quy trình cùng tồn tại rộng rãi — máy hàn laser xử lý các công việc có khối lượng lớn và đòi hỏi độ chính xác cao, trong khi các trạm hàn TIG giải quyết các công việc tùy chỉnh, sửa chữa và các công việc đặc biệt không phù hợp với các thông số tối ưu của máy hàn laser. Nhiều xưởng gia công sử dụng cả hai công nghệ và phân bổ công việc cho quy trình phù hợp dựa trên khối lượng, hình dạng và vật liệu.
Bối cảnh ngành công nghiệp có ảnh hưởng đáng kể đến việc so sánh các quy trình: sản xuất ô tô và thiết bị y tế ưu tiên hàn laser vì tốc độ, tính tự động hóa và độ chính xác; ngành hàng không vũ trụ cân bằng cả hai quy trình dựa trên loại vật liệu và tình trạng chứng nhận theo quy định; ngành chế tạo nói chung sử dụng cả hai công nghệ với vai trò bổ sung cho nhau. Hiểu được vị trí của một ứng dụng cụ thể trong các mô hình ngành này sẽ cung cấp định hướng hữu ích cho quyết định lựa chọn thiết bị.
Bản tóm tắt
Bài viết này đã cung cấp một sự so sánh toàn diện giữa hàn laser và hàn TIG — xem xét từng công nghệ một cách riêng biệt, so sánh trực tiếp chúng trên sáu khía cạnh hiệu suất chính và chuyển đổi sự so sánh đó thành hướng dẫn lựa chọn thực tiễn được phân loại theo vật liệu, khối lượng, ngân sách và ngành công nghiệp.
Kết luận cơ bản là hai quy trình này bổ sung cho nhau chứ không cạnh tranh nhau theo nghĩa rộng. Hàn laser — được thực hiện nhờ đầu ra tập trung của máy phát laser sợi quang, điều khiển chuyển động lập trình được, và tốc độ cũng như độ chính xác có được nhờ việc cung cấp năng lượng tập trung — là lựa chọn ưu việt hơn cho sản xuất số lượng lớn kim loại có độ dày từ mỏng đến trung bình, nơi mà năng suất, tự động hóa, giảm thiểu biến dạng và hiệu quả chi phí dài hạn là những ưu tiên hàng đầu. Hàn TIG là lựa chọn ưu việt hơn cho các ứng dụng sản xuất số lượng nhỏ, đa dạng sản phẩm; cho các loại vật liệu yêu cầu thành phần chất hàn cụ thể hoặc kiểm soát luyện kim chính xác; cho các hoạt động sửa chữa và bảo trì; và trong các trường hợp mà chi phí đầu tư ban đầu của hàn laser không tương xứng với khối lượng sản xuất hiện có.
Khoảng cách về tốc độ — hàn laser nhanh hơn từ 5 đến 40 lần so với hàn TIG trên các vật liệu tương đương — là sự khác biệt định lượng rõ rệt nhất và là động lực kinh tế chính thúc đẩy việc ứng dụng hàn laser trong môi trường sản xuất. Ưu điểm về độ chính xác và vùng ảnh hưởng nhiệt (HAZ) của hàn laser giải quyết được những thách thức về biến dạng và dung sai kích thước mà các cụm lắp ráp có độ chính xác cao gặp phải khi sử dụng hàn hồ quang. Ưu điểm về tự động hóa của hàn laser giải quyết được vấn đề thiếu hụt lao động lành nghề đang ngày càng gia tăng trong ngành công nghiệp hàn trên toàn cầu.
Đối với các hoạt động đang ở giai đoạn chuyển tiếp — khối lượng sản xuất đủ lớn để xem xét hàn laser nhưng đã có chuyên môn và cơ sở hạ tầng hàn TIG — phân tích tổng chi phí sở hữu là khuôn khổ phù hợp, cân nhắc chi phí đầu tư ban đầu cao hơn của hàn laser so với lợi ích về năng suất, tiết kiệm nhân công và giảm biến dạng mà nó mang lại trong suốt vòng đời hoạt động của thiết bị. Trong hầu hết các trường hợp, khi khối lượng sản xuất đủ lớn để tận dụng tối đa công suất của máy hàn laser trong một phần đáng kể thời gian ca làm việc, thì về mặt kinh tế, việc đầu tư sẽ có lợi hơn.
Nhận giải pháp hàn Laser
Đối với các doanh nghiệp sẵn sàng khám phá công nghệ hàn laser như một giải pháp thay thế hoặc bổ sung cho năng lực hàn TIG hiện có, việc lựa chọn cấu hình máy phù hợp và đối tác nhà cung cấp là bước tiếp theo quan trọng.
AccTek Laser là nhà sản xuất thiết bị hàn laser chuyên nghiệp với hơn một thập kỷ kinh nghiệm trong ngành. Công ty phục vụ nhiều lĩnh vực đa dạng, bao gồm ô tô, hàng không vũ trụ, thiết bị y tế, điện tử và các ngành công nghiệp gia công kim loại khác nhau. Danh mục sản phẩm phong phú của công ty bao gồm: máy hàn laser cầm tay (với công suất từ 1.000 W đến 3.000 W) được thiết kế để sản xuất, sửa chữa và hàn lô nhỏ các vật liệu như thép, thép không gỉ, nhôm, đồng và đồng thau; hệ thống để bàn và di động để hàn linh kiện chính xác; thiết bị hàn laser tự động có khả năng thêm vật liệu phụ và lấp đầy khe hở; hệ thống công suất cao (lên đến 6.000 W) được thiết kế để hàn sản xuất cường độ cao các vật liệu dày hoặc nặng; và hệ thống robot hàn laser tích hợp với cánh tay khớp nối sáu trục, cho phép tạo ra các đường hàn 3D phức tạp để đáp ứng nhu cầu sản xuất tự động công suất cao.
Tất cả thiết bị đều sử dụng laser sợi quang chất lượng cao từ các thương hiệu nổi tiếng toàn cầu như Raycus, JPT và IPG, đồng thời tuân thủ các tiêu chuẩn chứng nhận CE và FDA. Hơn nữa, công ty cung cấp các giải pháp tùy chỉnh cao, cho phép điều chỉnh công suất laser, cấu hình đầu hàn, thông số dao động, hệ thống cấp dây, hệ thống điều khiển chuyển động và giao diện người dùng để phù hợp với các yêu cầu sản xuất cụ thể của từng khách hàng.
Khung dịch vụ trọn vòng đời bao gồm tư vấn ứng dụng trước bán hàng, đánh giá tính khả thi của tốc độ hàn và hướng dẫn thông số quy trình cho các tổ hợp vật liệu-mối nối cụ thể, lắp đặt và vận hành chuyên nghiệp, đào tạo vận hành toàn diện, cung cấp phụ tùng thay thế cạnh tranh và hỗ trợ kỹ thuật sau bán hàng nhanh chóng — mang đến sự hợp tác toàn diện cần thiết để đạt được lợi thế về tốc độ, chất lượng và năng suất của hàn laser ngay từ ca sản xuất đầu tiên.

Thông tin liên lạc
- [email protected]
- [email protected]
- +86-19963414011
- Số 3 Khu A, Khu công nghiệp Lunzhen, Thành phố Yucheng, Tỉnh Sơn Đông.
Nhận giải pháp Laser