


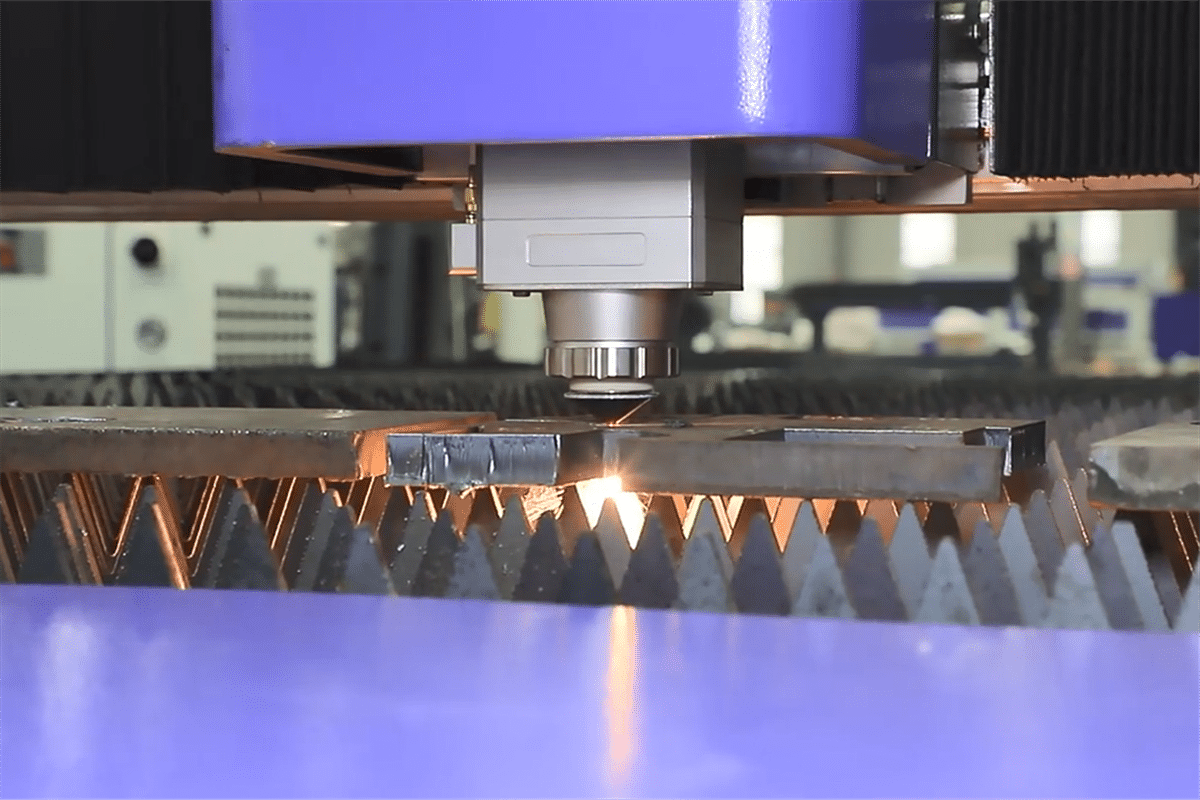
So wählen Sie das richtige Hilfsgas zum Laserschneiden aus
Die Wahl des Hilfsgases ist eine der wichtigsten Entscheidungen beim Laserschneiden, wird aber im Vergleich zu den offensichtlicheren Faktoren wie Lasergeneratorleistung, Maschinenmarke und Materialspezifikation oft vernachlässigt. Tatsächlich bestimmt die Wahl zwischen Sauerstoff, Stickstoff und Druckluft als Hilfsgas für einen bestimmten Schneidvorgang direkt die Schnittkantenqualität, die erreichbare Schnittgeschwindigkeit, den Nachbearbeitungsaufwand und – vielleicht am wichtigsten für die langfristige Rentabilität – die laufenden Betriebskosten jedes einzelnen Schneidvorgangs, solange die Maschine in Betrieb ist.
Viele Fertigungsbetriebe verwenden standardmäßig das Gas, mit dem sie geschult wurden oder für das ihre Maschine bei der Auslieferung konfiguriert war, ohne diese Wahl angesichts sich ändernder Materialzusammensetzung, Produktionsmengen oder Kostenstrukturen zu überdenken. Dies ist zwar verständlich, aber kostspielig. Die Gaskosten eines stark ausgelasteten Laserschneidbetriebs, die sich über Tausende von Schneidstunden pro Jahr summieren, erreichen oft ähnliche oder sogar höhere Kosten als andere wichtige Posten im Betriebsbudget. Eine Diskrepanz zwischen dem verwendeten Hilfsgas und den tatsächlichen Anforderungen des jeweiligen Auftrags kann die Gewinnmargen über Jahre hinweg unbemerkt schmälern, ohne dass jemand die Ursache hinterfragt. Ein Betrieb, der immer Stickstoff verwendet hat, weil der Vorbesitzer dies so vorgegeben hat oder weil der Originalausrüster dies bei der Installation standardmäßig eingestellt hat, zahlt möglicherweise bei jedem Schneidauftrag einen erheblichen und völlig vermeidbaren Aufpreis, einfach weil niemand die Annahme im Hinblick auf die aktuelle Materialzusammensetzung und Produktionsmenge überprüft hat.
Dieser Artikel bietet eine klare, technisch fundierte Erklärung der Funktion von Hilfsgasen beim Laserschneiden. Er vergleicht detailliert die drei wichtigsten Hilfsgasoptionen – Sauerstoff, Stickstoff und Druckluft – hinsichtlich Materialverträglichkeit, Schnittqualität und Kosten, die für Verarbeiter besonders relevant sind. Zudem liefert er eine praxisnahe, zahlenbasierte Analyse der langfristigen Kostenfolgen jeder Option. Ziel ist es, über allgemeine Empfehlungen hinauszugehen und Betriebsinhabern, Verfahrenstechnikern und Anlagenkäufern konkrete Informationen zu geben, die sie benötigen, um die Hilfsgasstrategie auszuwählen, die optimal zu ihrem Produktionsmix passt und ihre Gewinnmargen über die gesamte Lebensdauer ihrer Anlage sichert. Laserschneidausrüstung.
Inhaltsverzeichnis
Welche Rolle spielt das Hilfsgas beim Laserschneiden?
Bevor wir die drei wichtigsten Hilfsgasoptionen miteinander vergleichen, ist es unerlässlich, die genaue Funktion des Hilfsgases beim Laserschneidprozess zu verstehen. Hilfsgas ist kein passives Nebenprodukt der Schneidanlage, sondern ein aktiver Bestandteil des Schneidmechanismus. Seine spezifische Rolle variiert je nach gewähltem Gas. Dieser Abschnitt untersucht die drei Kernfunktionen des Hilfsgases: das Abführen von geschmolzenem Material aus dem Schnittbereich, der Schutz des optischen Systems und in manchen Fällen die direkte Beteiligung an der Schneidchemie.
Wegblasen von geschmolzener Schlacke und Schutt
Die grundlegendste und universellste Funktion des Hilfsgases, unabhängig vom verwendeten Gas, besteht darin, geschmolzenes und verdampftes Material aus dem Schnittspalt zu entfernen, während der Laserstrahl dem Schnittweg folgt. Da der fokussierte Strahl das Material bis zum Schmelz- oder Verdampfungspunkt erhitzt, müssen das entstehende Schmelzbad und der Dampf schnell und vollständig abgeführt werden, damit der Strahl ungehindert durch die gesamte Materialstärke schneiden kann. Ein koaxialer Hilfsgasstrom, der durch die den fokussierten Strahl umgebende Düse zugeführt wird, liefert die notwendige mechanische Kraft, um dieses geschmolzene Material nach unten und aus dem Schnittspalt herauszublasen. Dadurch wird verhindert, dass es im Schnittspalt wieder erstarrt oder als Schlacke an der Werkstückunterseite haften bleibt.
Ohne ausreichende Hilfsgaszufuhr sammelt sich geschmolzenes Material am Schnittgrund und bildet eine raue, unregelmäßige Raupe aus erstarrtem Metall – allgemein als Schlacke bezeichnet – entlang der Unterkante des Werkstücks. Diese Schlacke muss üblicherweise durch Nachschleifen oder Entgraten entfernt werden, was die Arbeitskosten und die Produktionszeit jedes betroffenen Teils erhöht. Ausreichender Hilfsgasdruck und eine adäquate Durchflussrate, abgestimmt auf die Materialstärke und die Schnittgeschwindigkeit, sind daher die wichtigste Maßnahme gegen mangelhafte Schnittkantenqualität und den damit verbundenen zusätzlichen Nachbearbeitungsaufwand.
Schutz der Fokussierlinse vor Verschmutzung
Eine weitere wichtige Funktion des Hilfsgases besteht darin, die Fokussierlinse und das Schutzfenster des Schneidkopfes vor Spritzern, Rauch und verdampftem Material zu schützen, die beim Schneidprozess an der Kontaktstelle mit dem Werkstück entstehen. Bei der Wechselwirkung des Strahls mit dem Material werden zwangsläufig Mengen an verdampftem Metall, Rauch und Feinstaub entlang des Strahlengangs zurück zum Schneidkopf geschleudert. Ohne eine ausreichende Gasbarriere, die diese Verunreinigungen vom Strahlengang fernhält, würden sich diese Nebenprodukte allmählich auf dem Schutzfenster und schließlich auf der Fokussierlinse selbst ablagern. Dies würde die Strahlqualität und die Schneidleistung mit der Zeit beeinträchtigen und einen häufigeren und kostspieligeren Austausch der optischen Komponenten erforderlich machen.
Der koaxiale Hilfsgasstrom, der durch die Düse in Strahlrichtung nach unten gerichtet ist, bildet eine kontinuierliche Barriere. Diese hält Verunreinigungen von der Optik fern und transportiert sie zur Unterseite des Werkstücks, wo sie sicher aus der Schnittzone entfernt werden können. Diese Schutzfunktion ist während des gesamten Schneidvorgangs aktiv, unabhängig vom verwendeten Gas. Die Wirksamkeit kann jedoch je nach Gasdruck und Strömungseigenschaften des jeweiligen Gases variieren.
Teilnahme an der Schneidechemie
Die dritte Funktion des Hilfsgases – und diejenige, die Sauerstoff am deutlichsten von den beiden anderen Gasoptionen unterscheidet – ist die direkte chemische Beteiligung am Schneidprozess selbst. Wird Sauerstoff als Hilfsgas beim Schneiden von Kohlenstoffstahl verwendet, entfernt er nicht nur geschmolzenes Material aus der Schnittfuge, sondern reagiert aktiv mit dem erhitzten Eisen an der Schnittfront in einer exothermen Oxidationsreaktion, ähnlich der Verbrennung in Autogenschneidbrennern. Diese Reaktion setzt zusätzliche Wärmeenergie direkt an der Schnittfront frei, ergänzt die vom Laserstrahl gelieferte Energie und ermöglicht so höhere Schnittgeschwindigkeiten oder das Durchtrennen dickerer Materialien, als es mit der Laserenergie allein bei gleicher Leistung möglich wäre.
Stickstoff und Druckluft hingegen werden gezielt ausgewählt, weil sie an dieser Art von Reaktionschemie nicht nennenswert teilnehmen. Stickstoff wird bewusst als Inertgas gewählt, da seine geringe chemische Reaktivität die Oxidation der Schnittkante verhindert. Druckluft hingegen – bestehend aus etwa 78 Prozent Stickstoff und 21 Prozent Sauerstoff – nimmt eine Zwischenstellung ein: Sie liefert genügend Sauerstoff, um bei bestimmten Materialien eine gewisse exotherme Unterstützung zu gewährleisten, ist aber insgesamt deutlich reaktionsärmer als reiner Sauerstoff.
Das Hilfsgas erfüllt beim Laserschneiden drei wichtige Funktionen: Es entfernt mechanisch geschmolzenes Material und Späne aus der Schnittfuge und sorgt so für einen sauberen Schnitt. Es schützt die optischen Komponenten des Schneidkopfes vor Verunreinigungen, die während des Schneidprozesses entstehen. Und – im speziellen Fall von Sauerstoff auf Kohlenstoffstahl – beteiligt es sich aktiv an einer exothermen chemischen Reaktion, die die Energie des Lasergenerators ergänzt und den Schneidprozess beschleunigt. Das Verständnis dieser drei Funktionen ist die Grundlage, um zu beurteilen, warum Sauerstoff, Stickstoff und Druckluft jeweils deutlich unterschiedliche Schneidergebnisse liefern. Dies wird im nächsten Abschnitt detailliert untersucht.
Wie Gasdruck und Reinheit die Schneidergebnisse beeinflussen
Bevor wir die drei Gasarten detailliert vergleichen, sollten wir zwei praktische Variablen betrachten, die die Leistung eines Hilfsgases im praktischen Produktionseinsatz maßgeblich beeinflussen: Druck und Durchflussrate des zugeführten Gases sowie dessen Reinheit. Diese Variablen gelten für alle drei Gasoptionen und entscheiden häufig darüber, ob ein Hersteller die theoretisch möglichen Ergebnisse erzielt oder aufgrund eines fehlerhaft konfigurierten Gasversorgungssystems hinter diesen zurückbleibt.
Anpassung des Gasdrucks an die Materialstärke und -art
Der Druck des Hilfsgases an der Schneiddüse muss sorgfältig auf die Materialstärke und -art sowie das verwendete Gas abgestimmt werden. Dickere Materialien erfordern in der Regel einen höheren Gasdruck, um sicherzustellen, dass das geschmolzene Material ausreichend kraftvoll ausgestoßen wird, um den längeren Schnittspalt durch die gesamte Materialstärke zu räumen. Dünnere Materialien erzielen hingegen typischerweise bessere Ergebnisse mit etwas niedrigeren Drücken, da diese die Präzision feiner, komplexer Schnittlinien nicht beeinträchtigen. Insbesondere beim Schneiden mit Stickstoff ist im Vergleich zum Schneiden mit Sauerstoff bei vergleichbarer Materialstärke ein deutlich höherer Druck erforderlich, da Stickstoff die unterstützende exotherme Reaktion von Sauerstoff vermissen lässt und daher stärker auf mechanische Kraft angewiesen ist, um einen sauberen Materialausstoß aus dem Schnittspalt zu erreichen.
Der Betrieb mit einem Druck unterhalb des für die jeweilige Material-Gas-Kombination erforderlichen Wertes führt typischerweise zu unvollständiger Schlackenentfernung, rauen Schnittkanten oder, in schweren Fällen, zu einem unvollständigen Durchtrennen der gesamten Materialstärke. Ein zu hoher Druck, der über das für einen sauberen Materialauswurf notwendige Maß hinausgeht, verschwendet unnötig Gas und erhöht so die Betriebskosten ohne entsprechende Verbesserung der Schnittqualität. In manchen Fällen kann die Schnittqualität sogar verschlechtert werden, da Turbulenzen im Gasstrom den ansonsten gleichmäßigen, laminaren Auswurf des geschmolzenen Materials aus der Schnittfuge stören. Korrekt kalibrierte Druckeinstellungen, die durch systematische Tests an jeder neuen Material-Dicken-Kombination ermittelt werden, die ein Betrieb regelmäßig verarbeitet, sind daher ein wichtiger Hebel für Kostenkontrolle und gleichbleibende Qualität, unabhängig vom gewählten Hilfsgas.
Gasreinheit und ihre Auswirkungen auf die Schnittqualität
Die Reinheit des Hilfsgases, insbesondere von Stickstoff, hat einen direkten und oft unterschätzten Einfluss auf die Schnittqualität. Stickstoffgas wird üblicherweise mit einem festgelegten Reinheitsgrad spezifiziert und bezogen, der in der Regel als Prozentsatz angegeben wird, z. B. 99,9 Prozent oder höher. Der verbleibende Spurenanteil besteht hauptsächlich aus Rest-Sauerstoff und Feuchtigkeit. Selbst geringfügige Erhöhungen dieses Sauerstoffgehalts können die Schnittkantenqualität von Edelstahl merklich beeinträchtigen, da jeglicher Sauerstoff im nominell inerten Gasstrom an der Oxidationsreaktion an der Schnittfront teilnimmt und so allmählich die Verfärbung wiederherstellt, die durch die Verwendung von reinem Stickstoff eigentlich vermieden werden soll.
Verarbeiter, die Stickstoff aus einem Vor-Ort-Stickstoffgenerator beziehen, sollten die vom Generator erzeugte und über die Zeit aufrechterhaltene Reinheit genau im Auge behalten. Membran- und Druckwechseladsorptions-Stickstoffgeneratoren können mit der Zeit an Reinheit verlieren, insbesondere wenn die Filtermedien altern oder der Generator außerhalb seines spezifizierten Durchflussbereichs betrieben wird. Regelmäßige Reinheitsprüfungen, entweder durch die integrierte Überwachung des Generators oder durch unabhängige Gasanalysen, stellen sicher, dass der dem Schneidkopf zugeführte Stickstoff die für gleichbleibend saubere Schnittkanten erforderliche Reinheitsschwelle weiterhin erfüllt. So wird verhindert, dass ein schleichender Reinheitsverlust die Schnittqualität über Monate hinweg unbemerkt beeinträchtigt.
Die Reinheit der Druckluft ist ein etwas anderer Aspekt, der weniger auf die Spurengaszusammensetzung abzielt – da beim Druckluftschneiden der natürliche Sauerstoffgehalt der Umgebungsluft bewusst genutzt wird –, sondern vielmehr auf Feuchtigkeit und Partikelverunreinigungen, die während des Kompressionsprozesses eingebracht werden. Unzureichend getrocknete oder gefilterte Druckluft kann Feuchtigkeit in den Schneidprozess einbringen, was die Schnittqualität beeinträchtigt und mit der Zeit zu Korrosion in den Gasleitungen und an den Komponenten des Schneidkopfes führen kann. Daher ist eine geeignete Druckluftaufbereitungsanlage ein unerlässlicher Bestandteil jeder Druckluftschneidanlage.
Gasdruck und -reinheit sind wichtige Faktoren, die die Leistungsfähigkeit von Hilfsgasen im praktischen Einsatz maßgeblich beeinflussen. Der Druck muss sorgfältig auf die Materialstärke und die Gasart abgestimmt werden. Stickstoff erfordert im Allgemeinen einen höheren Druck als Sauerstoff bei vergleichbaren Materialien, da keine exotherme Reaktion stattfindet. Falsch eingestellte Druckeinstellungen können die Schnittqualität oder die Wirtschaftlichkeit beeinträchtigen, je nachdem, ob der Druck zu niedrig oder unnötig hoch ist. Die Gasreinheit, insbesondere von Stickstoff, hat direkten Einfluss auf die Schnittkantenqualität. Selbst geringe Spuren von Sauerstoff können Verfärbungen hervorrufen, die reiner Stickstoff eigentlich verhindern soll. Daher ist die regelmäßige Überprüfung der Reinheit ein wichtiger Aspekt für Betriebe, die Stickstoff vor Ort erzeugen.
Detaillierter Vergleich: Sauerstoff vs. Stickstoff vs. Luft
Nachdem die Funktion des Hilfsgases erläutert wurde, bietet dieser Abschnitt einen detaillierten, materialbezogenen Vergleich von Sauerstoff, Stickstoff und Druckluft als Hilfsgasoptionen für das Laserschneiden. Jedes Gas weist spezifische Vor- und Nachteile auf, die es für bestimmte Anwendungen gut und für andere weniger geeignet machen. Ein tiefes Verständnis dieser Eigenschaften ist unerlässlich, um für jede spezifische Schneidanforderung das passende Hilfsgas auszuwählen.
Sauerstoff: Das Arbeitspferd für dicken Kohlenstoffstahl
Sauerstoff ist das Standardgas zum Schneiden von Kohlenstoffstahl, insbesondere bei größeren Materialstärken. Die exotherme Reaktion des Sauerstoffs bietet hier einen deutlichen Vorteil hinsichtlich Schnittgeschwindigkeit und Schnittdicke. Wie bereits beschrieben, setzt die Oxidationsreaktion zwischen dem Sauerstoff und dem erhitzten Stahl zusätzliche Wärmeenergie direkt an der Schnittfront frei. Diese ergänzt die Strahlenergie des Lasergenerators und ermöglicht es der Maschine, dickere Bleche mit höherer Geschwindigkeit zu schneiden, als dies mit einem Inertgas bei gleicher Laserleistung möglich wäre. Sauerstoff ist daher besonders wertvoll für die Bearbeitung dicker Kohlenstoffstahlbleche – beispielsweise von Strukturbauteilen, Maschinenteilen und ähnlichen Anwendungen, bei denen die Materialstärke häufig die für Stickstoff- oder Luft-unterstütztes Schneiden effiziente Bearbeitbarkeit übersteigt.
Der größte Nachteil des Sauerstoffschneidens liegt in der Qualität der Schnittkante. Die Oxidationsreaktion, die den Schnitt beschleunigt, hinterlässt eine Eisenoxidschicht an der Schnittkante, die sich als sichtbare schwarze oder dunkelgraue Verfärbung äußert. Für viele strukturelle und industrielle Anwendungen ist diese Oxidschicht optisch und funktionell irrelevant, und die Teile werden ohne weitere Behandlung direkt in den nächsten Fertigungs- oder Montageschritt überführt. Muss die Schnittkante jedoch lackierfertig, schweißfertig oder optisch ansprechend sein, ohne dass eine weitere Nachbearbeitung erforderlich ist, stellt die Oxidschicht einen zusätzlichen Bearbeitungsschritt dar – typischerweise Schleifen, Polieren oder eine chemische Behandlung –, der zusätzliche Arbeitskosten und Produktionszeit verursacht, die bei einem saubereren Schneidverfahren nicht notwendig wären.
Die Sauerstoffunterstützung führt außerdem zu einer Wärmeeinflusszone entlang der Schnittkante, die im Allgemeinen breiter ist als bei der Stickstoffunterstützung. Dies ist eine Folge der zusätzlichen thermischen Energie, die durch die Oxidationsreaktion freigesetzt wird. Für die meisten Anwendungen im Struktur- und allgemeinen Fertigungsbereich hat diese breitere Wärmeeinflusszone vernachlässigbare praktische Auswirkungen. Bei Präzisionsbauteilen, bei denen Maßgenauigkeit und minimale thermische Verformung an der Schnittkante entscheidende Anforderungen sind, kann dies jedoch ein wichtiger Faktor sein, der den Einsatz eines anderen Hilfsgases begünstigt.
Stickstoff: Die Premium-Wahl für Edelstahl und Aluminium
Stickstoff als Hilfsgas ist die bevorzugte Wahl zum Schneiden von Edelstahl und Aluminium, da bei diesen Werkstoffen die Korrosionsbeständigkeit und das Oberflächenbild des Grundmaterials funktional und wirtschaftlich wichtige Eigenschaften sind, die an der Schnittkante erhalten bleiben müssen. Als Inertgas nimmt Stickstoff nicht an Oxidationsprozessen teil. Das bedeutet, dass die Schnittkante frei von der dunklen Oxidschicht ist, die beim sauerstoffunterstützten Schneiden typisch ist. Die resultierende Schnittfläche ist hell, glatt und silberweiß – eine Oberfläche, die gemeinhin als saubere oder glatte Kante beschrieben wird – und vor dem Schweißen, Polieren oder der direkten Verwendung kein zusätzliches Schleifen, Entgraten oder Entfernen von Oxidschichten erfordert.
Diese saubere Schnittkante ist besonders wertvoll für die Edelstahlverarbeitung, da der Erhalt der Korrosionsbeständigkeit des Grundmaterials über die Schnittfläche hinweg oft eine funktionale Anforderung und nicht nur eine ästhetische Frage ist. Eine oxidierte Schnittkante an Edelstahl kann die passive Chromoxidschicht, die dem Edelstahl seine Korrosionsbeständigkeit verleiht, beeinträchtigen und eine lokal begrenzte Zone mit reduzierter Korrosionsbeständigkeit genau an der Schnittkante erzeugen – genau dort, wo die strukturelle oder hygienische Integrität oft am wichtigsten ist, wie beispielsweise bei Anlagen zur Lebensmittelverarbeitung, Komponenten für medizinische Geräte oder architektonischen Edelstahlanwendungen.
Der größte Nachteil der Stickstoffunterstützung sind die Kosten. Stickstoff muss entweder aus einem Flüssigstickstofflager mit einer Verdampfungsanlage vor Ort, aus regelmäßig zu ersetzenden Hochdruckgasflaschen oder aus einem Stickstoffgenerator, der Stickstoff aus Druckluft gewinnt, bezogen werden. Jede dieser Versorgungsmethoden verursacht erhebliche laufende Kosten, insbesondere bei Hochdruckschneidanwendungen, die hohe Gasdurchflussmengen erfordern und den Stickstoffverbrauch im Dauerbetrieb schnell erhöhen. Für Betriebe mit hohem Schneidvolumen von Edelstahl oder Aluminium können die Stickstoffkosten zu einem der größten wiederkehrenden Betriebskosten im Zusammenhang mit dem Laserschneidprozess werden – ein Umstand, der im folgenden Abschnitt dieses Artikels detaillierter erläutert wird.
Druckluft: Das wirtschaftliche Arbeitstier für dünne Materialien
Druckluft als Hilfsgas bietet ein grundlegend anderes Kostenmodell als Sauerstoff oder Stickstoff. Anstatt Gas als Verbrauchsmaterial zu kaufen – sei es in Flaschen, als Flüssiggas in großen Mengen oder über einen speziellen Stickstoffgenerator – wird Druckluft vor Ort mit einem handelsüblichen Industriekompressor erzeugt. Dieser nutzt die Umgebungsluft und komprimiert sie auf den für den Schneidprozess benötigten Druck. Nach der anfänglichen Investition in einen ausreichend dimensionierten Hochdruckkompressor beschränken sich die laufenden Kosten für Druckluft fast ausschließlich auf den Stromverbrauch des Kompressors. Dieser ist deutlich geringer als die Kosten für den regelmäßigen Kauf von Stickstoff oder Sauerstoff als Verbrauchsmaterial.
Druckluft eignet sich gut zum Schneiden von dünnerem Kohlenstoffstahl, Edelstahl und Aluminium. Viele Verarbeiter finden die Schnittqualität, die mit korrekt eingestellter Druckluftunterstützung bei dünnen und mitteldicken Materialien erzielt wird, für allgemeine Fertigungszwecke völlig ausreichend. Da Luft etwa 21 Prozent Sauerstoff enthält, bewirkt sie beim Schneiden von Kohlenstoffstahl eine moderate exotherme Unterstützung, die prinzipiell ähnlich, wenn auch schwächer, wie die Unterstützung durch reinen Sauerstoff ist und bei geeigneten Materialstärken relativ hohe Schnittgeschwindigkeiten ermöglicht.
Die Grenzen der Druckluftunterstützung werden bei dickeren Materialien und Anwendungen, die eine möglichst saubere Schnittkante erfordern, deutlicher. Der Sauerstoffgehalt der Druckluft führt dazu, dass Schnittkanten, insbesondere bei Edelstahl und Aluminium, eine gewisse Oxidationsverfärbung aufweisen – im Allgemeinen leichter und weniger ausgeprägt als beim Schneiden mit reinem Sauerstoff, aber deutlicher als die vollständig oxidfreie Oberfläche, die mit reinem Stickstoff erzielt wird. Dünnere Bleche tolerieren diesen Kompromiss in der Regel gut, da geringfügige Oberflächenverfärbungen oder mikroskopische Schlackenbildung bei dünnen Bauteilen nur geringe praktische Auswirkungen haben. Mit zunehmender Materialdicke kann die Druckluftunterstützung jedoch im Vergleich zur Stickstoffunterstützung bei gleichem Material und gleicher Dicke eine stärkere Schlackenbildung und eine Verschlechterung der Schnittkantenqualität aufweisen.
Das luftunterstützte Schneiden erfordert als Voraussetzung ein zuverlässiges, ausreichend dimensioniertes Hochdruck-Druckluftsystem sowie geeignete Lufttrocknungs- und Filteranlagen, um Feuchtigkeit und Partikelverunreinigungen aus dem Druckluftstrom zu entfernen, bevor dieser den Schneidkopf erreicht. Feuchtigkeit oder Verunreinigungen in der Druckluftversorgung können die Schnittqualität beeinträchtigen und mit der Zeit zu Korrosion oder Ablagerungen im Druckluftsystem und an den Komponenten des Schneidkopfes führen. Das bedeutet, dass die laufenden Kosten pro Auftrag zwar gering sind, aber eine entsprechend dimensionierte und gut gewartete Druckluftinfrastruktur erforderlich ist, um gleichbleibende Ergebnisse zu erzielen.
Jede der drei primären Hilfsgasoptionen weist ein spezifisches Profil auf, das für unterschiedliche Schneidanforderungen geeignet ist. Sauerstoff eignet sich hervorragend zum schnellen Schneiden von dickem Kohlenstoffstahl durch seine exotherme Reaktion, führt jedoch zu einer sichtbaren Oxidschicht und einer breiteren Wärmeeinflusszone entlang der Schnittkante. Stickstoff liefert die sauberste und korrosionsbeständigste Schnittkante bei Edelstahl und Aluminium, verursacht aber deutlich höhere Gaskosten als die Alternativen. Druckluft bietet wesentlich niedrigere Betriebskosten, da sie Umgebungsluft anstelle von gekauftem Gas nutzt. Sie eignet sich gut für dünnere Materialien verschiedener Metallarten, allerdings mit gewissen Einbußen bei der Schnittkantenqualität und der maximalen Schnittdicke im Vergleich zu Stickstoff. Zudem sind ein geeigneter Kompressor und ein Druckluftaufbereitungssystem erforderlich, um gleichbleibende Ergebnisse zu erzielen.
Kostenaufschlüsselung: Welcher Kraftstoff spart langfristig am meisten Geld?
Nachdem die funktionalen und qualitativen Vor- und Nachteile von Sauerstoff, Stickstoff und Druckluft erläutert wurden, widmet sich dieser Abschnitt der finanziellen Dimension der Entscheidung. Diese Dimension bestimmt letztendlich, welche Hilfsgasstrategie für ein bestimmtes Fertigungsunternehmen über die realistische Betriebsdauer seiner Laserschneidanlagen hinweg wirtschaftlich am sinnvollsten ist. Dieser Abschnitt vergleicht die Investitionskosten für Druckluftinfrastruktur und Stickstoffversorgungssysteme, erläutert ein praktisches Amortisationsbeispiel und eine vereinfachte Berechnungsmethode, die Fertigungsunternehmen auf ihren eigenen Betrieb anwenden können. Außerdem werden Hybridstrategien untersucht, die mehrere Gasarten in einem Betrieb kombinieren, und die Umstände aufgezeigt, unter denen Stickstoff trotz der höheren Gaskosten pro Stunde die wirtschaftlichste Wahl bleibt.
Investitionskosten: Luftkompressor vs. Stickstoffversorgungssysteme
Die Umstellung von Laserschneidprozessen auf Druckluftunterstützung oder die Berücksichtigung dieser Funktion beim Kauf neuer Anlagen erfordert eine anfängliche Investition in einen ausreichend dimensionierten Hochdruckkompressor sowie in die dazugehörige Druckluftaufbereitung. Typischerweise handelt es sich dabei um einen Kälte- oder Adsorptionstrockner und eine mehrstufige Filteranlage, die Feuchtigkeit, Öl und Partikel aus der Druckluft entfernt, bevor diese den Schneidkopf erreicht. Diese Kompressor- und Aufbereitungsanlage stellt eine erhebliche einmalige Investition dar. Der Kompressor muss exakt auf die Druck- und Durchflussanforderungen des Schneidkopfes ausgelegt sein, die bei Hochleistungsschneidanwendungen beträchtlich sein können.
Die Stickstoffversorgung erfordert hingegen in der Regel deutlich geringere Anfangsinvestitionen, wenn die Lieferung in Flaschen oder die Anmietung von Flüssigstickstofftanks gewählt wird, da der Gaslieferant im Rahmen eines laufenden Liefervertrags üblicherweise die Lager- und Lieferinfrastruktur besitzt und wartet. Die Anfangskosten des Verarbeiters beschränken sich in diesem Fall auf die Gasverteilungsleitungen innerhalb der Anlage, die den Lagerpunkt mit der Schneidemaschine verbinden. Alternativ kann ein Verarbeiter in einen Stickstoffgenerator vor Ort investieren, der Stickstoff mittels Membran- oder Druckwechseladsorption aus Druckluft gewinnt. Diese Methode erfordert zwar höhere Anfangsinvestitionen, die in etwa mit denen eines Hochdruck-Luftkompressorsystems vergleichbar oder sogar etwas höher sind, eliminiert aber die laufenden Kosten für den Kauf von Stickstoff als Verbrauchsgas.
Das bedeutet, dass der Vergleich der anfänglichen Investitionskosten nicht einfach lautet: “Luft ist in der Anschaffung teurer, Stickstoff günstiger.” Vielmehr hängt er stark davon ab, welche Stickstoffversorgungsmethode mit der Investition in einen Luftkompressor verglichen wird. Die Lieferung von flüssigem Stickstoff in Flaschen oder Tanks ist zwar in der Anschaffung günstiger als ein Luftkompressorsystem, verursacht aber deutlich höhere laufende Kosten. Ein Stickstoffgenerator vor Ort hat ähnliche Anschaffungskosten wie ein Luftkompressorsystem, verursacht aber ebenfalls laufende Strom- und Wartungskosten, die in der Regel niedriger sind als die Kosten für die Lieferung von zugekauftem Stickstoff, aber höher als die Stromkosten für die einfache Drucklufterzeugung.
Ein praktisches Amortisationsbeispiel
Um diesen Vergleich zu verdeutlichen, betrachten wir einen Fertigungsbetrieb, der derzeit für den Großteil seiner Schneidarbeiten an Edelstahl und Aluminium auf zugekauften Stickstoff angewiesen ist und nun prüft, ob sich die Investition in ein Hochdruck-Luftkompressorsystem lohnt, um einen wesentlichen Teil dieser Schneidarbeiten auf Druckluftunterstützung umzustellen. Der Stickstoffverbrauch des Betriebs für die Schneidvorgänge stellt einen erheblichen monatlichen Kostenfaktor dar, der sich aus den Lieferkosten für Flaschen oder Tanks sowie dem enormen Gasverbrauch beim kontinuierlichen Hochdruckschneiden während der gesamten Produktionszeit ergibt.
Der für den Schneidkopf der Werkstatt benötigte Kompressor und das Aufbereitungssystem stellen eine einmalige Investition dar, die zwar beträchtlich ist, aber nur einmalig und nicht monatlich anfällt. Nach der Installation beschränken sich die laufenden Kosten für die Drucklufterzeugung fast ausschließlich auf den Stromverbrauch des Kompressors – Kosten, die in der Regel nur einen Bruchteil dessen ausmachen, was die gleiche Menge zugekauften Stickstoffs bei gleichem Schneidvolumen gekostet hätte.
Vergleicht man die monatlichen Einsparungen bei den Stickstoffkosten mit der einmaligen Investition in den Kompressor, so amortisieren sich die Investitionskosten für das Druckluftsystem in vielen Fertigungsbetrieben innerhalb von etwa zwölf Monaten durch die eingesparten Stickstoffkosten. Dies gilt insbesondere für Betriebe mit hohem Zerspanungsaufkommen, in denen der Stickstoffverbrauch zuvor erheblich war. Nach dieser anfänglichen Amortisationsphase bedeutet jeder weitere Betriebsmonat mit Druckluftunterstützung anstelle von zugekauftem Stickstoff nahezu reine Einsparungen gegenüber der vorherigen Kostenstruktur. Diese summieren sich über die mehrjährige Betriebsdauer zu sehr beträchtlichen Gesamteinsparungen. Die genaue Amortisationszeit variiert natürlich je nach Region, lokalen Energieversorgern und Gaspreisen, Zerspanungsaufkommen und der jeweiligen Anlagenkonfiguration. Der grundlegende Trend – eine signifikante Anfangsinvestition, die sich innerhalb von etwa einem Jahr durch den Wegfall laufender Gaskäufe amortisiert – gilt jedoch für eine Vielzahl realistischer Betriebsszenarien für Betriebe mit hohem Zerspanungsaufkommen.
Erstellen Sie Ihre eigene vereinfachte Amortisationsberechnung
Anstatt sich ausschließlich auf allgemeine Zahlen zu verlassen, können Fertigungsbetriebe mit wenigen, in den meisten Betrieben bereits vorhandenen Daten eine recht genaue Amortisationsrechnung speziell für ihren Betrieb erstellen. Die erste Datenquelle sind die aktuellen monatlichen Stickstoffkosten – der Gesamtbetrag, der in einem repräsentativen Monat der letzten Zeit an den Gaslieferanten für Flaschenlieferungen oder Tankfüllungen gezahlt wurde. Dieser Wert spiegelt den tatsächlichen Verbrauch des Betriebs und nicht nur eine theoretische Schätzung wider. Die zweite Datenquelle ist der Angebotspreis für einen passend dimensionierten Kompressor und ein Druckluftaufbereitungssystem, das auf die Druck- und Durchflussspezifikationen des Schneidkopfes abgestimmt ist. Diese Informationen sind direkt bei Kompressorlieferanten oder beim Hersteller der Laserschneidmaschine erhältlich.
Teilt man die Kosten für Kompressor und Aufbereitungssystem durch den aktuellen monatlichen Stickstoffverbrauch, ergibt sich eine einfache Amortisationszeit in Monaten. Dabei sind die geringen Stromkosten für den Kompressorbetrieb zu berücksichtigen, die von den prognostizierten monatlichen Einsparungen abgezogen werden sollten, um eine genauere Netto-Amortisationszeit zu erhalten. Betriebe sollten außerdem bedenken, dass nicht alle ihre Stickstoffschneidarbeiten für die Umstellung auf Druckluft geeignet sind. Materialstärkenbeschränkungen und Anforderungen an die Schnittkantenqualität, die bereits in diesem Artikel erläutert wurden, können bedeuten, dass nur ein Teil des aktuellen Stickstoffverbrauchs – und nicht der gesamte Verbrauch – durch den Wechsel zu Druckluft realistisch ersetzt werden kann. Die Berechnung der Amortisationszeit auf Basis des tatsächlich ersetzbaren Anteils des Stickstoffverbrauchs anstatt des gesamten aktuellen Stickstoffbudgets liefert eine konservativere und zuverlässigere Einschätzung der tatsächlichen Wirtschaftlichkeit der Investition.
Hybridstrategien: Unterschiedliche Gase für unterschiedliche Aufgaben
Für viele Fertigungsbetriebe ist die effektivste langfristige Gasstrategie nicht die ausschließliche Verwendung eines einzigen Gases, sondern ein gezielter Hybridansatz, der das jeweils am besten geeignete Gas für die spezifischen Anforderungen jedes Auftrags auswählt. Ein Betrieb könnte beispielsweise ein Druckluftsystem für den Großteil der Bearbeitung dünnerer Edelstahl- und Aluminiumbleche installieren – und so die größten Kosteneinsparungen bei weniger anspruchsvollen Großaufträgen erzielen – und gleichzeitig Stickstoff, entweder in Flaschen oder über einen Generator vor Ort, für dickere Materialquerschnitte oder für Präzisionsaufträge, bei denen makellose Schnittkantenqualität unerlässlich ist, vorhalten. Ebenso wird ein Betrieb, der neben Edelstahl und Aluminium auch Kohlenstoffstahl verarbeitet, in der Regel Sauerstoff als Hilfsgas für die Kohlenstoffstahlbearbeitung einsetzen, unabhängig von der Strategie für die anderen Materialien. Denn die Vorteile von Sauerstoff hinsichtlich Geschwindigkeit und Schnittdicke bei Kohlenstoffstahl lassen sich mit Stickstoff oder Druckluft nicht realistisch erreichen.
Dieser hybride Ansatz erfordert eine Laserschneidmaschine und ein Gaszufuhrsystem, das mehrere Hilfsgasarten unterstützt und je nach Auftragsmix effizient zwischen ihnen umschalten kann. Dies ist ein Spezifikationsaspekt, den man direkt beim Kauf mit dem Gerätehersteller besprechen sollte, anstatt erst im Nachhinein festzustellen, dass die Gaszufuhrkonfiguration der Maschine die Flexibilität, die der tatsächliche Produktionsmix des Betriebs erfordert, nicht zulässt.
Wenn die Mathematik immer noch Stickstoff begünstigt
Trotz der überzeugenden langfristigen wirtschaftlichen Vorteile des Umstiegs auf Druckluftunterstützung für viele Anwendungen gibt es bestimmte Situationen, in denen die weitere Verwendung von zugekauftem Stickstoff die finanziell und betrieblich sinnvollste Wahl bleibt. Betriebe mit relativ geringem Schneidvolumen, bei denen die monatlichen Stickstoffkosten ohnehin überschaubar sind, stellen möglicherweise fest, dass sich die Amortisationszeit für die Investition in einen Luftkompressor erheblich verlängert. Unter Umständen könnte das Kapital dann an anderer Stelle im Unternehmen besser eingesetzt werden, anstatt in eine Kompressorinfrastruktur gebunden zu sein, die nur geringfügig bessere Ergebnisse liefert als der Status quo.
Anwendungen, die eine absolut saubere Schnittkante erfordern – beispielsweise Präzisionsbauteile aus Edelstahl für Lebensmittel-, Medizin- oder Architekturanwendungen, bei denen jegliche Oxidationsverfärbung kommerziell inakzeptabel ist –, können die überlegene Schnittqualität von Stickstoff unabhängig vom Kostenunterschied erfordern. Denn die Kosten für Kundenreklamationen, Nacharbeiten oder Auftragsverluste aufgrund unzureichender Schnittqualität können die durch den Wechsel zu Druckluft erzielten Kosteneinsparungen bei Weitem übersteigen. Ebenso kann es vorkommen, dass Verarbeiter, die dickere Edelstahl- oder Aluminiumprofile schneiden, bei denen die geringere Schneidleistung von Druckluft eine bedeutende praktische Einschränkung darstellt, feststellen, dass Stickstoff weiterhin notwendig ist, um eine akzeptable Schnittgeschwindigkeit und Schnittqualität unabhängig vom Kostenvergleich zu gewährleisten.
Schließlich könnten Betriebe, die keinen Zugang zu ausreichender elektrischer Kapazität für den Betrieb eines großen Luftkompressors haben, oder Einrichtungen, in denen die Installation und der Betrieb eines Hochleistungskompressors aufgrund von Platzmangel und Lärmschutz unpraktisch sind, feststellen, dass die praktischen Hindernisse für eine Umstellung auf Luftunterstützung die finanziellen Vorteile des Wechsels überwiegen, selbst wenn die zugrunde liegenden Gaskosten ansonsten für Luft sprechen würden.
Der langfristige Kostenvergleich zwischen Druckluft und Stickstoff als Hilfsgas spricht deutlich für Druckluft, insbesondere für Fertigungsbetriebe mit hohem Bearbeitungsvolumen von Edelstahl und Aluminium. Die anfängliche Investition in einen ausreichend dimensionierten Kompressor und ein Aufbereitungssystem amortisiert sich in der Regel innerhalb eines Jahres durch die eingesparten Stickstoffkosten. Anschließend bietet Druckluft erhebliche laufende Einsparungen für die verbleibende Nutzungsdauer der Anlagen. Eine vereinfachte Amortisationsrechnung auf Basis der aktuellen Stickstoffkosten und Kompressorangebote ermöglicht es jedem Betrieb, die Amortisationszeit für den eigenen Betrieb abzuschätzen. Eine Hybridstrategie, die verschiedene Gase für unterschiedliche Aufträge kombiniert, schöpft oft das größte Einsparpotenzial aus, ohne eine vollständige oder vollständige Festlegung auf ein einziges Gas zu erzwingen. Stickstoff bleibt die wirtschaftlich und betrieblich sinnvolle Wahl für Betriebe mit geringerem Bearbeitungsvolumen, bei denen sich die Amortisationszeit unpraktisch verlängern würde, für Präzisionsanwendungen, die unabhängig von den Kosten eine möglichst saubere Schnittkante erfordern, für die Bearbeitung dickerer Materialien, bei denen die Leistungsgrenzen von Druckluft eine entscheidende Rolle spielen, und für Betriebe, in denen die elektrische Kapazität oder der Platz für ein großes Kompressorsystem nicht ohne Weiteres vorhanden ist.
Zusammenfassung
Dieser Artikel untersucht die Auswahl des Hilfsgases beim Laserschneiden aus allen Blickwinkeln, die für ein Fertigungsunternehmen bei dieser Entscheidung relevant sind – was das Hilfsgas während des Schneidprozesses tatsächlich bewirkt, wie sich Gasdruck und Reinheit auf die realen Schneidergebnisse auswirken, wie Sauerstoff, Stickstoff und Druckluft im Hinblick auf Materialverträglichkeit und Schnittqualität abschneiden und wie sich die langfristigen finanziellen Auswirkungen jeder Wahl in realistischen Produktionsszenarien auswirken.
Das Hilfsgas erfüllt beim Laserschneiden drei wesentliche Funktionen: Es entfernt geschmolzenes Material aus der Schnittfuge und sorgt so für einen sauberen Schnitt, schützt die optischen Komponenten des Schneidkopfes vor Verunreinigungen und – im Falle von Sauerstoff – beteiligt sich aktiv an einer exothermen chemischen Reaktion, die die Schneidenergie des Lasergenerators ergänzt. Diese Funktionen erklären, warum die Wahl des Gases einen so direkten und signifikanten Einfluss auf das Schneidergebnis hat und nicht nur eine nebensächliche Betriebsfrage darstellt. Neben der Wahl des Gases selbst spielen auch der Zufuhrdruck und die Reinheit des Gases eine wichtige, oft unterschätzte Rolle dabei, ob ein bestimmtes Gas in der Praxis die theoretisch mögliche Schnittqualität und Kosteneffizienz erzielt.
Sauerstoff ist nach wie vor die erste Wahl für dicke Kohlenstoffstähle. Durch seine exotherme Reaktion ermöglicht er höhere Schnittgeschwindigkeiten und größere Materialstärken, allerdings entsteht eine sichtbare Oxidschicht an der Schnittkante, die bei ästhetisch anspruchsvollen Anwendungen eine zusätzliche Nachbearbeitung erfordern kann. Stickstoff liefert die sauberste und korrosionsbeständigste Schnittkante und ist daher die bevorzugte Wahl für Edelstahl und Aluminium, wo Schnittqualität und Korrosionsbeständigkeit funktionale Anforderungen und nicht nur Präferenzen sind. Die laufenden Gaskosten stellen jedoch einen der größten wiederkehrenden Ausgabenposten vieler Fertigungsbetriebe dar. Druckluft bietet eine deutlich wirtschaftlichere Betriebsstruktur, da sie die Umgebungsluft anstelle von gekauftem Gas nutzt. Sie liefert zufriedenstellende Ergebnisse bei dünneren Materialien verschiedener Metallarten, sobald ein entsprechend dimensionierter Kompressor und ein Druckluftaufbereitungssystem installiert sind. Die anfängliche Investition amortisiert sich bei Betrieben mit hohem Bearbeitungsvolumen häufig innerhalb eines Jahres.
Die wirtschaftlich optimale Strategie für den Einsatz von Hilfsgas ist nicht universell anwendbar. Sie hängt vom Schnittvolumen, der Materialstärke, den spezifischen Anforderungen an die Schnittkantenqualität der gefertigten Teile sowie den praktischen Gegebenheiten hinsichtlich Kapital, elektrischer Kapazität und Platzangebot am jeweiligen Standort ab. Betriebe mit hohem Durchsatz, die große Mengen an Edelstahl und Aluminium verarbeiten, finden in der Regel schnell eine überzeugende und oft rasche wirtschaftliche Rechtfertigung für Investitionen in Druckluft, um den laufenden Stickstoffbezug zu ersetzen. Viele Betriebe stellen fest, dass eine Hybridstrategie, die Druckluft für Routinearbeiten mit Stickstoffkapazität für Präzisionsarbeiten oder Arbeiten mit dickeren Materialien kombiniert, die größten Einsparungen ermöglicht, ohne die Flexibilität zur Erfüllung aller Kundenanforderungen einzuschränken. Betriebe mit geringerem Durchsatz, Präzisionsanwendungen, die unabhängig von den Kosten eine makellose Schnittkantenqualität erfordern, und Betriebe, die mit dickeren Materialquerschnitten arbeiten, werden feststellen, dass Stickstoff trotz der höheren Kosten pro Auftrag oft die richtige Wahl bleibt.
Eine Entscheidung, die auf einem klaren Verständnis der technischen Kompromisse und einer realistischen, zahlenbasierten Einschätzung der langfristigen Kostenfolgen beruht – basierend auf den tatsächlichen Stickstoffausgaben des Betriebs und Kompressorangeboten und nicht allein auf allgemeinen Branchenzahlen –, ist der sicherste Weg, die Gewinnmargen zu schützen und sicherzustellen, dass die Wahl des Hilfsgases dem Endergebnis eines Fertigungsunternehmens zugutekommt und nicht schadet.
Holen Sie sich Laserschneidlösungen
Die Wahl der richtigen Hilfsgasstrategie – und die Festlegung der richtigen Maschinenkonfiguration zur Unterstützung dieser Strategie – hat einen direkten und nachhaltigen Einfluss auf die Betriebswirtschaftlichkeit jedes Laserschneidunternehmens. Die Zusammenarbeit mit einem Hersteller, der sowohl die technischen als auch die finanziellen Aspekte der Wahl versteht, führt zu weitaus besseren langfristigen Ergebnissen, als einfach die erstbeste Gaskonfiguration zu verwenden, mit der die Maschine geliefert wird.
AccTek Laser fertigt Laserschneidmaschinen, die für die Gasversorgung mit Sauerstoff, Stickstoff und Druckluft ausgelegt sind. Schneidkopf und Gasversorgungssystem sind so konstruiert, dass sie mit allen drei Gasarten zuverlässig arbeiten – je nach Material- und Anwendungsanforderungen des jeweiligen Kunden. Das Ingenieurteam von AccTek Laser unterstützt Kunden bei der Dimensionierung eines passenden Kompressors und Aufbereitungssystems, abgestimmt auf die Druck- und Durchflussanforderungen ihres Schneidkopfes. Zudem bewertet AccTek Laser, ob ein Stickstoffgenerator vor Ort im Vergleich zur kontinuierlichen Lieferung von Stickstoffflaschen oder Druckluftbehältern für den jeweiligen Verbrauch sinnvoll ist. Darüber hinaus konfiguriert AccTek Laser die Maschinen so, dass sie die flexiblen Hybrid-Gasstrategien unterstützen, die in vielen wachsenden Fertigungsbetrieben die beste Balance zwischen Kostenkontrolle und Produktionsflexibilität bieten.
Kunden, die ihre Hilfsgasstrategie überprüfen – sei es im Hinblick auf einen möglichen Wechsel von Stickstoff zu Druckluft, die Dimensionierung der Ausrüstung für eine neue Maschinenanschaffung auf Basis ihres Materialmixes und Produktionsvolumens oder einfach nur, um eine zweite Meinung zu ihren aktuellen Gaskosten im Verhältnis zu dem, was ihr Schneidvolumen realistischerweise erfordern sollte, einzuholen – erhalten anwendungsspezifische Beratung zu Materialverträglichkeit, zu erwartenden Schnittkantenqualitäten und realistischen Kostenprognosen für ihren jeweiligen Betrieb, unterstützt durch eine umfassende Beratung vor dem Kauf, Installationshilfe und fortlaufenden technischen Kundendienst während der gesamten Nutzungsdauer der Ausrüstung.
Kontaktinformationen
- [email protected]
- [email protected]
- +86-19963414011
- Nr. 3 Zone A, Industriegebiet Lunzhen, Stadt Yucheng, Provinz Shandong.
Holen Sie sich Laserlösungen