


Cómo elegir el gas auxiliar adecuado para el corte por láser
La selección del gas auxiliar es una de las decisiones más importantes en las operaciones de corte por láser, y sin embargo, a menudo se la pasa por alto en comparación con opciones más visibles como la potencia del generador láser, la marca de la máquina y las especificaciones del material. En realidad, la elección entre oxígeno, nitrógeno y aire comprimido como gas auxiliar para un trabajo de corte determinado influye directamente en la calidad del borde cortado, la velocidad de corte alcanzable, los requisitos de posprocesamiento y, quizás lo más importante para la rentabilidad a largo plazo, el coste operativo de cada trabajo de corte realizado en la máquina durante toda su vida útil.
Muchos fabricantes optan por el gas con el que fueron capacitados o con el que venía configurada su máquina, sin reconsiderar esa elección a medida que evolucionan su combinación de materiales, volumen de producción o estructura de costos. Este hábito es comprensible, pero costoso. El costo del consumo de gas en una operación de corte láser con mucho volumen de trabajo, acumulado a lo largo de miles de horas de corte al año, suele ser igual o superior a otros gastos importantes del presupuesto operativo del taller, y una discrepancia entre el gas auxiliar utilizado y los requisitos reales del trabajo puede erosionar silenciosamente los márgenes de beneficio durante años sin que nadie se detenga a analizar el motivo. Un taller que siempre ha utilizado nitrógeno porque así lo especificó el propietario anterior, o porque el proveedor original del equipo lo incluyó por defecto durante la instalación, puede estar pagando un sobreprecio sustancial y totalmente evitable en cada trabajo de corte que realiza, simplemente porque nadie ha revisado esa suposición en función de la combinación de materiales y el volumen de producción actuales del taller.
Este artículo ofrece una explicación clara y técnicamente fundamentada de la función del gas auxiliar durante el proceso de corte por láser, una comparación detallada de las tres opciones principales de gas auxiliar (oxígeno, nitrógeno y aire comprimido) en función de la compatibilidad con los materiales, la calidad de los bordes y los costes, aspectos que más importan a los fabricantes, y un análisis práctico y numérico de las implicaciones de costes a largo plazo de cada opción. El objetivo es ir más allá de las recomendaciones genéricas y proporcionar a los propietarios de talleres, ingenieros de procesos y compradores de equipos la información concreta necesaria para seleccionar la estrategia de gas auxiliar que mejor se adapte a su producción y proteja sus márgenes durante toda la vida útil de sus equipos. equipo de corte por láser.
Tabla de contenido
¿Qué papel desempeña el gas auxiliar en el corte por láser?
Antes de comparar las tres opciones principales de gas auxiliar, es fundamental comprender con precisión la función que desempeña durante el proceso de corte por láser. El gas auxiliar no es un subproducto pasivo del sistema de corte, sino un participante activo en el mecanismo de corte, y su función específica varía según el gas seleccionado. Esta sección examina las tres funciones principales del gas auxiliar: eliminar el material fundido del corte, proteger el sistema óptico y, en algunos casos, participar directamente en la química del corte.
Eliminación de escoria fundida y escombros mediante soplado
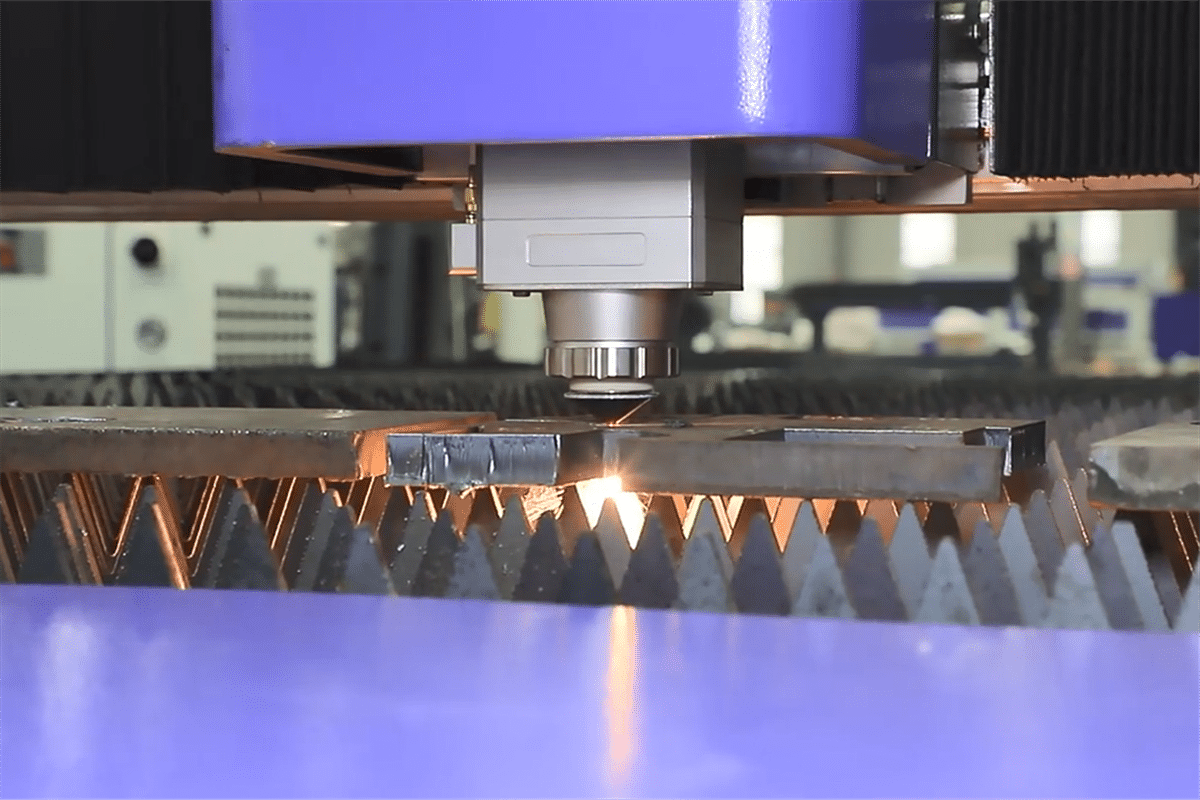
La función más fundamental y universal del gas auxiliar, independientemente del gas específico utilizado, es expulsar físicamente el material fundido y vaporizado del corte a medida que el haz del generador láser avanza a lo largo de la trayectoria de corte. A medida que el haz enfocado calienta el material hasta su punto de fusión o vaporización, el charco de material fundido y el vapor resultante deben eliminarse rápida y completamente para permitir que el haz continúe cortando todo el espesor del material sin obstrucciones. Un chorro coaxial de gas auxiliar, suministrado a través de la boquilla que rodea el haz enfocado, proporciona la fuerza mecánica necesaria para expulsar este material fundido hacia abajo y fuera del corte, evitando que se vuelva a solidificar dentro del corte o se adhiera a la parte inferior de la pieza de trabajo como escoria.
Sin un flujo de gas auxiliar adecuado, el material fundido se acumula en la parte inferior del corte, formando una capa irregular y rugosa de metal solidificado —conocida comúnmente como escoria— a lo largo del borde inferior de la pieza. Esta escoria suele requerir un proceso secundario de rectificado o desbarbado, lo que incrementa los costos laborales y el tiempo de producción de cada pieza afectada. Por lo tanto, una presión y un caudal de gas auxiliar adecuados, correctamente ajustados al espesor del material y a la velocidad de corte, constituyen la primera línea de defensa contra la mala calidad del borde y el trabajo adicional de acabado que esto conlleva.
Protección de la lente de enfoque contra la contaminación
Una segunda función crítica del gas auxiliar es proteger la lente de enfoque y la ventana protectora del cabezal de corte de las salpicaduras, los humos y el material vaporizado que se generan durante el proceso de corte en el punto de contacto con la pieza. A medida que el haz interactúa con el material, inevitablemente se proyecta cierta cantidad de metal vaporizado, humo y partículas finas hacia el cabezal de corte a lo largo de la trayectoria del haz. Sin una barrera de gas suficiente que aleje esta contaminación de la trayectoria óptica, estos subproductos se acumularían gradualmente en la ventana protectora y, finalmente, en la propia lente de enfoque, lo que degradaría la calidad del haz y el rendimiento de corte con el tiempo, y requeriría un reemplazo más frecuente y costoso de los componentes ópticos.
El flujo de gas auxiliar coaxial, dirigido hacia abajo a través de la boquilla en la misma dirección que el haz, crea una barrera continua que impide que la contaminación se aleje de la óptica y se dirija hacia la parte inferior de la pieza de trabajo, donde puede eliminarse de forma segura de la zona de corte. Esta función de protección opera de forma continua durante toda la operación de corte, independientemente del gas seleccionado, si bien su eficacia puede variar ligeramente según la presión y el caudal de cada tipo de gas.
Participación en la química de corte
La tercera función del gas auxiliar —y la que diferencia más claramente al oxígeno de las otras dos opciones— es su participación química directa en el proceso de corte. Cuando se utiliza oxígeno como gas auxiliar para cortar acero al carbono, no solo elimina el material fundido del corte, sino que reacciona activamente con el hierro caliente en el frente de corte mediante una reacción de oxidación exotérmica, similar en principio a la combustión que se produce en los sopletes de oxicorte. Esta reacción libera energía térmica adicional directamente en el frente de corte, complementando la energía suministrada por el haz del generador láser y permitiendo que el corte se realice a mayor velocidad o a través de materiales más gruesos de lo que la energía láser por sí sola lograría a un nivel de potencia determinado.
Por el contrario, el nitrógeno y el aire comprimido se seleccionan específicamente porque no participan en este tipo de reacciones químicas de forma significativa. El nitrógeno se elige deliberadamente como gas inerte precisamente porque su falta de reactividad química evita la oxidación del borde cortado, mientras que el aire comprimido —compuesto aproximadamente por un 78 % de nitrógeno y un 21 % de oxígeno— se sitúa en una posición intermedia, proporcionando suficiente oxígeno para favorecer cierto grado de reacción exotérmica en determinados materiales, a la vez que resulta mucho menos reactivo que el oxígeno puro.
El gas auxiliar cumple tres funciones distintas durante el corte por láser: elimina mecánicamente el material fundido y los residuos del corte para obtener un corte limpio, protege los componentes ópticos del cabezal de corte de la contaminación generada durante el proceso y, en el caso específico del oxígeno sobre acero al carbono, participa activamente en una reacción química exotérmica que complementa la energía del generador láser y acelera el proceso de corte. Comprender claramente estas tres funciones es fundamental para evaluar por qué el oxígeno, el nitrógeno y el aire comprimido producen resultados de corte significativamente diferentes, lo cual se analiza en detalle en la siguiente sección.
Cómo la presión y la pureza del gas afectan los resultados del corte
Antes de entrar en la comparación detallada de los tres tipos de gas, conviene abordar dos variables prácticas que influyen significativamente en el rendimiento de cualquier gas auxiliar en la producción real: la presión y el caudal de suministro, y la pureza del gas en sí. Estas variables se aplican a las tres opciones de gas y, con frecuencia, marcan la diferencia entre que un fabricante obtenga los resultados teóricos esperados con un gas determinado o que no los alcance debido a un sistema de suministro de gas configurado incorrectamente.
Adaptación de la presión del gas al espesor y tipo de material.
La presión a la que se suministra el gas auxiliar a través de la boquilla de corte debe ajustarse cuidadosamente al espesor y tipo de material que se está cortando, así como al gas específico que se utiliza. Los materiales más gruesos generalmente requieren una mayor presión de gas para asegurar que el material fundido se expulse con la fuerza suficiente para completar el corte a través de todo el espesor del material, mientras que los materiales más delgados suelen funcionar mejor a presiones algo más bajas que evitan alterar la precisión de los cortes finos y complejos. El corte con nitrógeno, en particular, suele requerir una presión sustancialmente mayor que el corte con oxígeno para espesores de material comparables, ya que el nitrógeno carece de la reacción exotérmica auxiliar que proporciona el oxígeno y, por lo tanto, debe depender en mayor medida de la fuerza mecánica para lograr una expulsión limpia del material del corte.
Operar a niveles de presión inferiores a los que requiere una combinación determinada de material y gas suele manifestarse como una eliminación incompleta de escoria, bordes de corte irregulares o, en casos graves, la imposibilidad de lograr un corte completo en todo el espesor del material. Operar a una presión excesiva, superior a la necesaria para una eyección limpia del material, supone un desperdicio innecesario de gas —lo que incrementa directamente los costes operativos sin ninguna mejora correspondiente en la calidad del corte— y, en algunos casos, puede incluso degradar la calidad del corte al introducir turbulencias en el flujo de gas que interrumpen la eyección laminar y uniforme del material fundido desde el corte. Por lo tanto, los ajustes de presión correctamente calibrados, establecidos mediante pruebas sistemáticas en cada nueva combinación de material y espesor que procesa habitualmente el taller, constituyen una palanca importante tanto para el control de costes como para la consistencia de la calidad, independientemente del gas auxiliar seleccionado.
Pureza del gas y su impacto en la calidad del corte
La pureza del gas auxiliar, especialmente del nitrógeno, tiene un impacto directo, aunque a veces subestimado, en la calidad del corte. El nitrógeno se suele especificar y adquirir con un nivel de pureza determinado, expresado comúnmente como un porcentaje, por ejemplo, 99,9 % o superior, y la fracción restante se compone principalmente de oxígeno residual y humedad. Incluso pequeños aumentos en este contenido de oxígeno residual pueden afectar notablemente la calidad del filo de corte en acero inoxidable, ya que cualquier oxígeno presente en el flujo de gas, nominalmente inerte, participa en la oxidación en el frente de corte, reintroduciendo gradualmente la decoloración que se busca evitar con nitrógeno puro.
Los fabricantes que obtienen nitrógeno de un generador de nitrógeno in situ deben prestar especial atención al nivel de pureza que el generador puede producir y mantener a lo largo del tiempo, ya que los generadores de nitrógeno por adsorción por membrana y por cambio de presión pueden degradarse gradualmente en pureza a medida que envejece el medio filtrante o cuando el generador opera fuera de su rango de caudal especificado. La verificación periódica de la pureza, ya sea mediante el sistema de monitoreo integrado del generador o mediante un análisis de gases independiente, ayuda a garantizar que el nitrógeno suministrado al cabezal de corte siga cumpliendo con el umbral de pureza necesario para obtener bordes de corte limpios y uniformes, en lugar de permitir que la disminución gradual de la pureza erosione silenciosamente la calidad del corte durante meses de funcionamiento sin que nadie note la causa subyacente.
La pureza del aire comprimido es un aspecto algo distinto, centrado menos en la composición de los gases traza —ya que el corte asistido por aire aprovecha deliberadamente el oxígeno natural del aire ambiente— y más en la humedad y la contaminación por partículas introducidas durante el proceso de compresión. Un aire comprimido insuficientemente secado o filtrado puede introducir humedad en el proceso de corte, lo que afecta la uniformidad del corte y puede contribuir a la corrosión de las líneas de suministro de gas y los componentes del cabezal de corte con el tiempo. Por ello, un equipo de tratamiento de aire adecuado es un componente esencial, y no opcional, de cualquier sistema de corte asistido por aire.
La presión y la pureza del gas son variables prácticas que influyen significativamente en el rendimiento de cualquier gas auxiliar en la producción real. La presión debe ajustarse cuidadosamente al espesor del material y al tipo de gas. Generalmente, el nitrógeno requiere mayor presión que el oxígeno en materiales similares debido a la ausencia de una reacción exotérmica auxiliar, y una calibración incorrecta de la presión puede afectar la calidad del corte o la rentabilidad, dependiendo de si la presión es demasiado baja o innecesariamente alta. La pureza del gas, especialmente del nitrógeno, influye directamente en la calidad del borde de corte, ya que incluso pequeñas cantidades de oxígeno pueden reintroducir parte de la decoloración que el nitrógeno puro debería eliminar. Por ello, la verificación de la pureza es una consideración importante y constante para los talleres que utilizan la generación de nitrógeno in situ.
Comparación en profundidad: oxígeno vs. nitrógeno vs. aire
Una vez establecida la función del gas auxiliar, esta sección ofrece una comparación detallada, material por material, del oxígeno, el nitrógeno y el aire comprimido como opciones de gas auxiliar para el corte por láser. Cada gas presenta un perfil distinto de ventajas y limitaciones que lo hacen idóneo para ciertas aplicaciones y poco adecuado para otras. Comprender a fondo estos perfiles es fundamental para seleccionar el gas auxiliar adecuado para cada requisito de corte específico.
Oxígeno: El ingrediente clave para el acero al carbono grueso
El oxígeno asistido es la opción estándar para el corte de acero al carbono, especialmente en espesores mayores, donde su reacción exotérmica proporciona una ventaja significativa en velocidad de corte y capacidad de espesor. Como se describió en la sección anterior, la reacción de oxidación entre el oxígeno asistido y el acero calentado libera energía térmica adicional directamente en el frente de corte, complementando la energía del haz del generador láser y permitiendo que la máquina corte placas más gruesas a velocidades superiores a las que se lograrían con un gas asistido inerte al mismo nivel de potencia láser. Esto hace que el oxígeno asistido sea particularmente valioso para los fabricantes que trabajan con placas gruesas de acero al carbono: componentes estructurales, piezas de maquinaria pesada y aplicaciones similares donde el espesor del material suele exceder la capacidad de corte eficiente del nitrógeno o el aire.
El principal inconveniente del corte asistido con oxígeno radica en la calidad del borde que produce. La misma reacción de oxidación que acelera el corte también deja una capa de óxido de hierro a lo largo del borde, que se manifiesta como una decoloración visible de color negro o gris oscuro. Para muchas aplicaciones estructurales e industriales, esta capa de óxido es irrelevante desde el punto de vista estético y funcional, y las piezas pasan directamente a la siguiente etapa de fabricación o ensamblaje sin ningún tratamiento adicional. Sin embargo, para aplicaciones donde el borde cortado debe estar listo para pintar, listo para soldar sin limpieza adicional o visualmente presentable sin acabado adicional, la capa de óxido representa un paso de procesamiento adicional —generalmente esmerilado, lijado o tratamiento químico— que incrementa los costos de mano de obra y el tiempo de producción, algo que no sería necesario con un método de corte más limpio.
El corte con oxígeno también introduce una zona afectada por el calor a lo largo del borde de corte, generalmente más ancha que la que se produce con nitrógeno, debido a la energía térmica adicional que aporta la reacción de oxidación. Para la mayoría de las aplicaciones estructurales y de fabricación en general, esta zona afectada por el calor más ancha tiene un impacto práctico insignificante, pero para componentes de precisión donde la exactitud dimensional y la mínima distorsión térmica en el borde de corte son requisitos críticos, esto puede ser una consideración importante, lo que favorece el uso de un gas auxiliar alternativo.
Nitrógeno: La mejor opción para acero inoxidable y aluminio.
El nitrógeno como gas asistido es la opción preferida para el corte de acero inoxidable y aluminio, materiales en los que la resistencia a la corrosión y el aspecto superficial del metal base son propiedades funcionales y comerciales importantes que deben preservarse en el borde de corte. Al ser un gas inerte, el nitrógeno no participa en la oxidación, lo que significa que el borde de corte resultante queda libre de la capa de óxido oscura que caracteriza al corte asistido con oxígeno. La superficie de corte resultante es brillante, lisa y de color blanco plateado —un acabado comúnmente descrito como un borde limpio o liso— que no requiere ningún lijado, desbarbado ni eliminación de óxido adicional antes de que la pieza pase a soldadura, pulido o uso directo.
Esta característica de borde limpio es particularmente valiosa para la fabricación de acero inoxidable, donde preservar la resistencia a la corrosión del material base en la superficie de corte suele ser un requisito funcional más que una mera preferencia estética. Un borde de corte oxidado en acero inoxidable puede comprometer la capa pasiva de óxido de cromo que le confiere su resistencia a la corrosión, creando una zona localizada de menor resistencia a la corrosión precisamente en el borde de corte, justo donde la integridad estructural o higiénica suele ser más importante, como en equipos de procesamiento de alimentos, componentes de dispositivos médicos o aplicaciones arquitectónicas de acero inoxidable.
El principal inconveniente de la asistencia con nitrógeno es el coste. El nitrógeno debe suministrarse mediante almacenamiento a granel de nitrógeno líquido con un sistema de vaporización in situ, mediante bombonas de gas a alta presión que deben reemplazarse periódicamente, o mediante un generador de nitrógeno in situ que lo separa del aire comprimido. Cada uno de estos métodos de suministro conlleva un gasto continuo significativo, especialmente para aplicaciones de corte a alta presión que requieren caudales de gas sustanciales y consumen nitrógeno rápidamente durante la producción continua. Para talleres con altos volúmenes de corte de acero inoxidable o aluminio, el coste del nitrógeno puede convertirse en uno de los mayores gastos operativos recurrentes asociados al proceso de corte por láser, una realidad que se analiza con mayor detalle financiero en la siguiente sección de este artículo.
Aire comprimido: la solución económica y eficaz para materiales delgados.
El aire comprimido auxiliar ofrece una propuesta de costos fundamentalmente diferente a la del oxígeno o el nitrógeno. En lugar de adquirir el gas como consumible —ya sea en cilindros, a granel o mediante un generador de nitrógeno específico—, el aire comprimido se produce in situ utilizando un compresor de aire industrial estándar, que toma aire atmosférico ambiente y lo comprime a la presión requerida para el proceso de corte. Una vez realizada la inversión inicial en un compresor de aire de alta presión del tamaño adecuado, el costo continuo del aire comprimido auxiliar consiste casi exclusivamente en la electricidad necesaria para el funcionamiento del compresor, que es considerablemente menor que el costo de adquirir nitrógeno u oxígeno como gas consumible de forma continua.
El aire comprimido funciona bien para cortar acero al carbono, acero inoxidable y aluminio de calibre delgado, y muchos fabricantes consideran que la calidad de corte obtenida con la asistencia de aire configurada correctamente en materiales de calibre delgado y medio es totalmente aceptable para fines de fabricación en general. Dado que el aire contiene aproximadamente un 21 % de oxígeno, proporciona una asistencia exotérmica moderada en el acero al carbono, similar en principio, aunque más débil, a la asistencia de oxígeno puro, que permite velocidades de corte razonablemente rápidas en espesores de material adecuados.
Las limitaciones de la asistencia de aire comprimido se hacen más evidentes en materiales más gruesos y en aplicaciones que exigen un borde de corte lo más limpio posible. El contenido de oxígeno en el aire comprimido provoca que los bordes de corte, especialmente en acero inoxidable y aluminio, presenten cierto grado de decoloración por oxidación, generalmente más leve y menos pronunciada que en el corte con oxígeno puro, pero más pronunciada que el acabado totalmente libre de óxido que produce el nitrógeno puro. Los materiales de chapa delgada suelen tolerar bien esta desventaja, ya que cualquier decoloración superficial menor o la formación de escoria microscópica tiene consecuencias prácticas limitadas en piezas de calibre ligero. Sin embargo, a medida que aumenta el espesor del material, el corte asistido por aire puede empezar a mostrar una formación de escoria más pronunciada y una degradación de la calidad del borde en comparación con el corte asistido por nitrógeno en el mismo material y espesor.
El corte asistido por aire requiere, como requisito previo, un sistema de compresor de aire de alta presión fiable y de tamaño adecuado, junto con equipos apropiados de secado y filtración de aire para eliminar la humedad y la contaminación por partículas del flujo de aire comprimido antes de que llegue al cabezal de corte. La humedad o la contaminación en el suministro de aire pueden degradar la calidad del corte y, con el tiempo, contribuir a la corrosión o la acumulación de residuos en el sistema de suministro de gas y los componentes del cabezal de corte. Esto significa que, si bien el coste por trabajo del corte asistido por aire es bajo, requiere una infraestructura de aire comprimido con las especificaciones adecuadas y un buen mantenimiento para obtener resultados consistentes.
Cada una de las tres opciones principales de gas auxiliar presenta un perfil distinto, adaptado a diferentes requisitos de corte. El oxígeno destaca por su capacidad para cortar acero al carbono grueso rápidamente gracias a su reacción exotérmica, aunque a costa de una capa de óxido visible y una zona afectada por el calor más amplia a lo largo del borde de corte. El nitrógeno proporciona el borde de corte más limpio y resistente a la corrosión en acero inoxidable y aluminio, pero con un coste de gas significativamente mayor que las alternativas. El aire comprimido ofrece un coste operativo continuo mucho menor al utilizar aire atmosférico ambiente en lugar de gas comprado, y funciona bien en materiales más delgados de diversos tipos de metal, si bien con cierta limitación en la calidad del borde y la capacidad de espesor en comparación con el nitrógeno, y requiere un compresor y un sistema de tratamiento de aire especificados adecuadamente para obtener resultados consistentes.
Análisis de costes: ¿Qué tipo de gas permite ahorrar más dinero a largo plazo?
Tras establecer las ventajas y desventajas funcionales y de calidad entre el oxígeno, el nitrógeno y el aire comprimido, esta sección aborda la dimensión financiera de la decisión: la dimensión que, en última instancia, determina qué estrategia de gas auxiliar resulta más rentable para una empresa de fabricación determinada a lo largo de la vida útil real de su equipo de corte por láser. Esta sección analiza la comparación de la inversión inicial entre la infraestructura de aire comprimido y los sistemas de suministro de nitrógeno, presenta un ejemplo práctico de amortización y un método de cálculo simplificado que los fabricantes pueden aplicar a sus propias operaciones, explora estrategias híbridas que combinan varios tipos de gas en un mismo taller e identifica las circunstancias en las que el nitrógeno sigue siendo la opción más rentable a pesar de su mayor coste por hora.
Inversión inicial: Compresor de aire frente a sistemas de suministro de nitrógeno
La transición de las operaciones de corte láser al uso de aire comprimido, o la especificación de esta capacidad al adquirir nuevos equipos, requiere una inversión inicial en un compresor de aire de alta presión del tamaño adecuado, junto con el equipo de tratamiento de aire correspondiente. Este compresor suele consistir en un secador de aire refrigerado o desecante y un sistema de filtración multietapa para eliminar la humedad, el aceite y las partículas del aire comprimido antes de que llegue al cabezal de corte. Este conjunto de compresor y tratamiento representa una importante inversión inicial, y el compresor debe dimensionarse correctamente según los requisitos de presión y caudal del cabezal de corte, que pueden ser considerables en aplicaciones de corte de alta potencia.
Por el contrario, el suministro de nitrógeno suele requerir una inversión inicial mucho menor si se opta por la entrega en cilindros o el alquiler de tanques de nitrógeno líquido a granel, ya que el proveedor de gas generalmente posee y mantiene la infraestructura de almacenamiento y distribución como parte de un contrato de suministro continuo. En este caso, el coste inicial del fabricante se limita a la tubería de distribución de gas dentro de la planta que conecta el punto de almacenamiento con la máquina de corte. Como alternativa, el fabricante puede invertir en un generador de nitrógeno in situ, que separa el nitrógeno del aire comprimido mediante tecnología de adsorción por membrana o por cambio de presión. Este enfoque requiere una inversión inicial más sustancial, comparable o ligeramente superior a la de un sistema de compresor de aire de alta presión, pero elimina el coste continuo de adquirir nitrógeno como gas consumible.
Esto significa que la comparación de la inversión inicial no se reduce simplemente a “el aire cuesta más al principio, el nitrógeno cuesta menos”, sino que depende en gran medida del método de suministro de nitrógeno que se compare con la inversión en un compresor de aire. El suministro de nitrógeno líquido en cilindros o a granel tiene un costo inicial menor que un sistema de compresor de aire, pero un costo de mantenimiento considerablemente mayor. Un generador de nitrógeno in situ tiene un costo inicial similar al de un sistema de compresor de aire, pero aún conlleva algunos costos de electricidad y mantenimiento, generalmente menores que los del suministro de nitrógeno comprado, pero mayores que el costo de electricidad de la producción de aire comprimido simple.
Un ejemplo práctico de recuperación de la inversión
Para ilustrar esta comparación, consideremos un taller de fabricación que actualmente utiliza nitrógeno gaseoso comprado para la mayor parte de sus trabajos de corte de acero inoxidable y aluminio, y que evalúa la posibilidad de invertir en un sistema de compresor de aire de alta presión para trasladar una parte significativa de ese trabajo al uso de aire comprimido. El consumo de nitrógeno del taller para las operaciones de corte representa un gasto mensual recurrente considerable, debido a la combinación de los costos de entrega de cilindros o a granel y el gran volumen de gas consumido durante el corte continuo a alta presión a lo largo de todo el programa de producción.
El compresor de aire y el sistema de tratamiento necesarios para el cabezal de corte del taller representan una inversión inicial que, si bien es significativa, se paga una sola vez en lugar de ser recurrente mensualmente de forma indefinida. Una vez instalado, el costo continuo de producir aire comprimido consiste casi en su totalidad en la electricidad necesaria para el funcionamiento del compresor, un costo que generalmente representa una pequeña fracción de lo que habría costado el mismo volumen de nitrógeno comprado para el mismo volumen de corte.
Al comparar el gasto mensual de nitrógeno que se elimina con la inversión inicial en el compresor, muchos talleres de fabricación descubren que el costo de capital del sistema de compresor de aire se recupera gracias al ahorro acumulado de nitrógeno en aproximadamente doce meses de operación, especialmente en talleres con alto volumen de corte donde el consumo de nitrógeno era considerable. Después de ese período inicial de recuperación, cada mes de operación continua utilizando aire comprimido en lugar de nitrógeno comprado representa un ahorro casi puro en relación con la estructura de costos anterior, lo que se traduce en un ahorro acumulado muy sustancial a lo largo de la vida útil operativa posterior. El período exacto de recuperación varía según la región, los precios locales de los servicios públicos y del gas, el volumen de corte y la configuración específica del equipo, pero la tendencia general —una inversión inicial significativa que se recupera en aproximadamente un año gracias a la eliminación de las compras continuas de gas— se mantiene en una amplia gama de escenarios operativos realistas para talleres con un volumen de corte considerable.
Cómo crear tu propio cálculo simplificado de retorno de la inversión
En lugar de basarse únicamente en cifras genéricas, los fabricantes pueden elaborar una estimación de retorno de la inversión razonablemente precisa, específica para su propia operación, utilizando una pequeña cantidad de datos que la mayoría de los talleres ya tienen disponibles. El primer dato es el gasto mensual actual en nitrógeno: el importe total pagado al proveedor de gas por las entregas de cilindros o las recargas de tanques a granel durante un mes reciente representativo, que refleja el patrón de consumo real de la carga de trabajo de corte del taller, en lugar de una estimación teórica. El segundo dato es el precio cotizado para un compresor de aire y un sistema de tratamiento de aire del tamaño adecuado, que se ajuste a las especificaciones de presión y caudal del cabezal de corte, y que se puede obtener directamente de los proveedores de compresores o a través del fabricante de la máquina de corte láser.
Dividir el costo del compresor y el sistema de tratamiento entre el gasto mensual actual en nitrógeno proporciona un período de recuperación de la inversión sencillo en meses, antes de considerar el modesto costo de electricidad para el funcionamiento del compresor, que debe restarse del ahorro mensual proyectado para obtener una cifra de recuperación neta más precisa. Los talleres también deben tener en cuenta que no todo su trabajo de corte con nitrógeno puede ser apto para la conversión a asistencia de aire: las limitaciones de espesor del material y los requisitos de calidad de los bordes, mencionados anteriormente en este artículo, pueden significar que solo una parte del consumo actual de nitrógeno, en lugar de la totalidad, sea realmente reemplazable al cambiar a aire. Calcular el período de recuperación de la inversión basándose en la proporción del gasto en nitrógeno que es realmente reemplazable, en lugar del presupuesto total actual de nitrógeno, produce una estimación más conservadora y más fiable de la verdadera justificación financiera de la inversión.
Estrategias híbridas: Utilizar diferentes gases para diferentes tareas.
Para muchos talleres de fabricación, la estrategia de gas auxiliar más eficaz a largo plazo no consiste en un compromiso exclusivo con un solo tipo de gas, sino en un enfoque híbrido deliberado que adapte cada trabajo al gas que mejor se ajuste a sus necesidades específicas. Un taller podría instalar un sistema de compresor de aire para gestionar la mayor parte de su trabajo de corte de acero inoxidable y aluminio más delgados —obteniendo así la mayor parte del ahorro de costes disponible en trabajos de gran volumen y menos exigentes—, mientras mantiene un suministro de nitrógeno, ya sea mediante cilindros o un generador in situ, para secciones de material más gruesas o para el subconjunto de pedidos de precisión donde la calidad impecable del borde es un requisito innegociable del cliente. Del mismo modo, un taller que procesa una mezcla sustancial de acero al carbono junto con acero inoxidable y aluminio generalmente mantendrá la asistencia de oxígeno para el corte de acero al carbono, independientemente de su estrategia para los otros materiales, ya que las ventajas de velocidad y capacidad de espesor del oxígeno en el acero al carbono no son algo que la asistencia de nitrógeno o aire pueda replicar de forma realista.
Este enfoque híbrido requiere una máquina de corte por láser y un sistema de suministro de gas capaces de admitir varios tipos de gases auxiliares y alternar entre ellos de manera eficiente según lo dicte la combinación de trabajos. Esta es una consideración de especificación que conviene plantear directamente al fabricante del equipo en el momento de la compra, en lugar de descubrir posteriormente que la configuración de suministro de gas de la máquina no puede adaptarse a la flexibilidad que requiere la combinación de producción real del taller.
Cuando las matemáticas aún favorecen al nitrógeno
A pesar de las atractivas ventajas económicas a largo plazo de cambiar a la asistencia de aire comprimido para muchas aplicaciones, existen circunstancias específicas en las que seguir utilizando nitrógeno comprado sigue siendo la opción más sensata desde el punto de vista financiero y operativo. Los talleres con un volumen de corte relativamente bajo, donde el gasto mensual en nitrógeno es modesto, pueden descubrir que el período de recuperación de la inversión en un compresor de aire se extiende considerablemente, hasta el punto de que el capital podría utilizarse mejor en otras áreas del negocio en lugar de estar inmovilizado en una infraestructura de compresores que apenas ofrece un rendimiento superior al actual.
Las aplicaciones que exigen un corte de borde absolutamente impecable —componentes de acero inoxidable de precisión para aplicaciones alimentarias, médicas o arquitectónicas, donde cualquier rastro de decoloración por oxidación es inaceptable comercialmente— pueden requerir la calidad superior del borde que ofrece el nitrógeno, independientemente de la diferencia de precio, ya que el coste del rechazo del cliente, la reelaboración o la pérdida de contratos por una calidad de borde inadecuada puede superar con creces cualquier ahorro en el coste del gas que se logre al cambiar a aire comprimido. Del mismo modo, los fabricantes que cortan secciones más gruesas de acero inoxidable o aluminio, donde la menor capacidad de corte del aire comprimido se convierte en una limitación práctica más significativa, pueden encontrar que el nitrógeno sigue siendo necesario para mantener una velocidad de corte y una calidad de borde aceptables, independientemente de la comparación de costes.
Finalmente, los talleres que no tengan acceso a la capacidad eléctrica adecuada para soportar la instalación de un compresor de aire grande, o las instalaciones donde las limitaciones de espacio y ruido hagan que la instalación y el funcionamiento de un compresor de alta capacidad sean poco prácticos, pueden descubrir que las barreras prácticas para la conversión a asistencia neumática superan los beneficios económicos de realizar el cambio, incluso cuando la economía subyacente del costo del gas favorecería al aire.
La comparación de costos a largo plazo entre el aire comprimido y el nitrógeno como gas auxiliar favorece claramente al aire comprimido para talleres de fabricación con un volumen considerable de corte de acero inoxidable y aluminio. En estos talleres, la inversión inicial en un compresor de aire y un sistema de tratamiento del tamaño adecuado se recupera generalmente gracias a la eliminación de los costos de compra de nitrógeno en aproximadamente un año, tras lo cual el aire comprimido genera ahorros continuos sustanciales durante la vida útil restante del equipo. Un cálculo simplificado del período de recuperación de la inversión, basado en el gasto actual en nitrógeno y las cotizaciones de compresores, permite a cualquier taller estimar este período para su operación específica. Asimismo, una estrategia híbrida que combina diferentes gases con diferentes trabajos suele capturar la mayor parte de los ahorros disponibles sin comprometerse por completo con un solo tipo de gas. El nitrógeno sigue siendo la opción financiera y operativamente más sólida para operaciones de menor volumen, donde el período de recuperación de la inversión se prolongaría de forma impracticable; para aplicaciones de precisión que exigen el borde de corte más limpio posible, independientemente del costo; para el corte de materiales más gruesos, donde las limitaciones de capacidad del aire se convierten en una restricción inamovible; y para instalaciones donde no se dispone fácilmente de la capacidad eléctrica o el espacio físico para albergar un sistema de compresores de gran tamaño.
Resumen
Este artículo ha examinado la selección de gases auxiliares en el corte por láser desde todos los ángulos relevantes para una empresa de fabricación que toma esta decisión: qué función cumple realmente el gas auxiliar durante el proceso de corte, cómo influyen la presión y la pureza del gas en los resultados reales del corte, cómo se comparan el oxígeno, el nitrógeno y el aire comprimido en cuanto a compatibilidad de materiales y calidad de los bordes, y cómo se manifiestan las implicaciones financieras a largo plazo de cada elección en escenarios de producción realistas.
El gas auxiliar cumple tres funciones esenciales en el corte por láser: elimina el material fundido del corte para obtener un acabado limpio, protege los componentes ópticos del cabezal de corte de la contaminación y, en el caso específico del oxígeno, participa activamente en una reacción química exotérmica que complementa la energía de corte del generador láser. Estas funciones explican por qué la elección del gas tiene un impacto tan directo y significativo en los resultados del corte, en lugar de ser un detalle operativo menor. Más allá de la elección del gas en sí, la presión a la que se suministra y la pureza del suministro influyen de manera significativa, aunque a veces subestimada, en si un gas determinado ofrece realmente la calidad de corte y la relación coste-beneficio que teóricamente podría alcanzar en la producción.
El oxígeno sigue siendo la opción preferida para el acero al carbono grueso, ya que ofrece velocidades de corte más rápidas y mayor capacidad de espesor gracias a su reacción exotérmica, aunque a costa de una capa de óxido visible en el borde de corte que puede requerir un acabado adicional en aplicaciones donde la estética es importante. El nitrógeno proporciona el borde de corte más limpio y resistente a la corrosión disponible, lo que lo convierte en la opción preferida para aplicaciones de acero inoxidable y aluminio, donde la calidad del borde y el rendimiento frente a la corrosión son requisitos funcionales más que meras preferencias. Sin embargo, su coste de gas continuo representa uno de los mayores gastos recurrentes que muchos talleres de fabricación afrontan en sus operaciones de corte. El aire comprimido ofrece una estructura de costes operativos fundamentalmente más económica al utilizar aire atmosférico ambiente en lugar de gas comprado, y funciona de forma aceptable en materiales más delgados de diversos tipos de metal una vez instalado un compresor y un sistema de tratamiento de aire del tamaño adecuado. La inversión inicial suele amortizarse en aproximadamente un año para talleres con un volumen de corte considerable.
La estrategia de gas auxiliar financieramente óptima no es universal: depende del volumen de corte, el espesor del material, los requisitos específicos de calidad de borde de las piezas que se producen y las limitaciones prácticas de capital disponible, capacidad eléctrica y espacio en planta en cada instalación. Los talleres de alto volumen que cortan cantidades sustanciales de acero inoxidable y aluminio generalmente encontrarán una justificación financiera convincente, a menudo rápida, para invertir en infraestructura de compresores de aire para reemplazar las compras continuas de nitrógeno, y muchos encontrarán que una estrategia híbrida que combine la asistencia de aire para trabajos rutinarios con capacidad de nitrógeno para trabajos de precisión o de materiales gruesos captura la mayor parte del ahorro disponible sin sacrificar la flexibilidad para satisfacer todos los requisitos del cliente. Las operaciones de menor volumen, las aplicaciones de precisión que exigen una calidad de borde impecable sin importar el costo, y los talleres que trabajan con secciones de material más gruesas a menudo encontrarán que el nitrógeno sigue siendo la opción correcta a pesar de su mayor costo por trabajo.
Abordar esta decisión con una comprensión clara de las ventajas y desventajas técnicas, y una evaluación realista y basada en cifras de las implicaciones de costos a largo plazo —elaborada a partir del gasto real en nitrógeno y las cotizaciones de compresores del propio taller, en lugar de solo cifras genéricas de la industria— es la forma más segura de proteger los márgenes y garantizar que la selección del gas auxiliar beneficie, en lugar de perjudicar, los resultados de una empresa de fabricación.
Obtenga soluciones de corte por láser
Seleccionar la estrategia adecuada de gas auxiliar, y especificar la configuración correcta de la máquina para respaldar esa estrategia, tiene un impacto directo y duradero en la rentabilidad de cualquier negocio de corte por láser. Trabajar en esa decisión con un fabricante que comprenda tanto las dimensiones técnicas como financieras de la elección conduce a resultados a largo plazo mucho mejores que simplemente usar la configuración de gas con la que viene la máquina.
AccTek Laser fabrica máquinas de corte láser configuradas para admitir el suministro de gases auxiliares de oxígeno, nitrógeno y aire comprimido. Los diseños de los cabezales de corte y los sistemas de suministro de gas están diseñados para ofrecer un rendimiento fiable con los tres tipos de gas, según los requisitos específicos de cada cliente en cuanto a material y aplicación. Su equipo de ingeniería puede ayudar a los clientes a dimensionar un compresor de aire y un sistema de tratamiento adecuados a los requisitos de presión y caudal de su cabezal de corte, evaluar si un generador de nitrógeno in situ es conveniente en comparación con el suministro continuo mediante cilindros o a granel para su patrón de consumo específico, y configurar las máquinas para que admitan las estrategias de gases híbridos flexibles que muchos talleres de fabricación en crecimiento consideran que ofrecen el mejor equilibrio entre control de costes y flexibilidad de producción.
Los clientes que evalúan su estrategia de gas auxiliar, ya sea que estén considerando un posible cambio de nitrógeno a aire comprimido, dimensionando equipos para la compra de una nueva máquina en función de su combinación de materiales y volumen de producción, o simplemente buscando una segunda opinión sobre sus costos actuales de gas en relación con lo que su volumen de corte debería requerir de manera realista, pueden recibir orientación específica para su aplicación, que abarca la compatibilidad de los materiales, los resultados esperados en cuanto a la calidad del borde y proyecciones de costos realistas para su operación particular, respaldada por una consulta completa previa a la venta, asistencia para la instalación y soporte técnico continuo posventa durante toda la vida útil del equipo.

Información del contacto
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Ciudad de Yucheng, Provincia de Shandong.
Obtenga soluciones láser