

Kompleksowe porównanie druku tampodrukowego i znakowania laserowego
Oznakowanie przemysłowe jest podstawowym wymogiem nowoczesnego przemysłu. Każdy produkt opuszczający zakład produkcyjny – czy to implant medyczny, element samochodowy, urządzenie elektroniki użytkowej, czy prosty gadżet promocyjny – jest opatrzony jakąś formą identyfikacji, brandingu, znakiem zgodności lub kodem identyfikacyjnym. Sposób naniesienia tego znaku decyduje nie tylko o jego jakości wizualnej, ale także o trwałości, koszcie, akceptowalności regulacyjnej oraz kompatybilności z materiałami i geometrią samego produktu.
Spośród wielu dostępnych obecnie technologii znakowania przemysłowego, tampodruk i znakowanie laserowe wyróżniają się jako dwie z najpowszechniej stosowanych i najbardziej istotnych w praktyce. Obie technologie umożliwiają tworzenie oznaczeń o wysokiej rozdzielczości na szerokiej gamie materiałów. Są one wykorzystywane w wymagających środowiskach przemysłowych, gdzie spójność, wydajność i trwałość oznaczeń są nie do podważenia. Obie technologie zostały udoskonalone przez dziesięciolecia zastosowań komercyjnych, stając się dojrzałymi, niezawodnymi technologiami o dobrze poznanych parametrach wydajności.
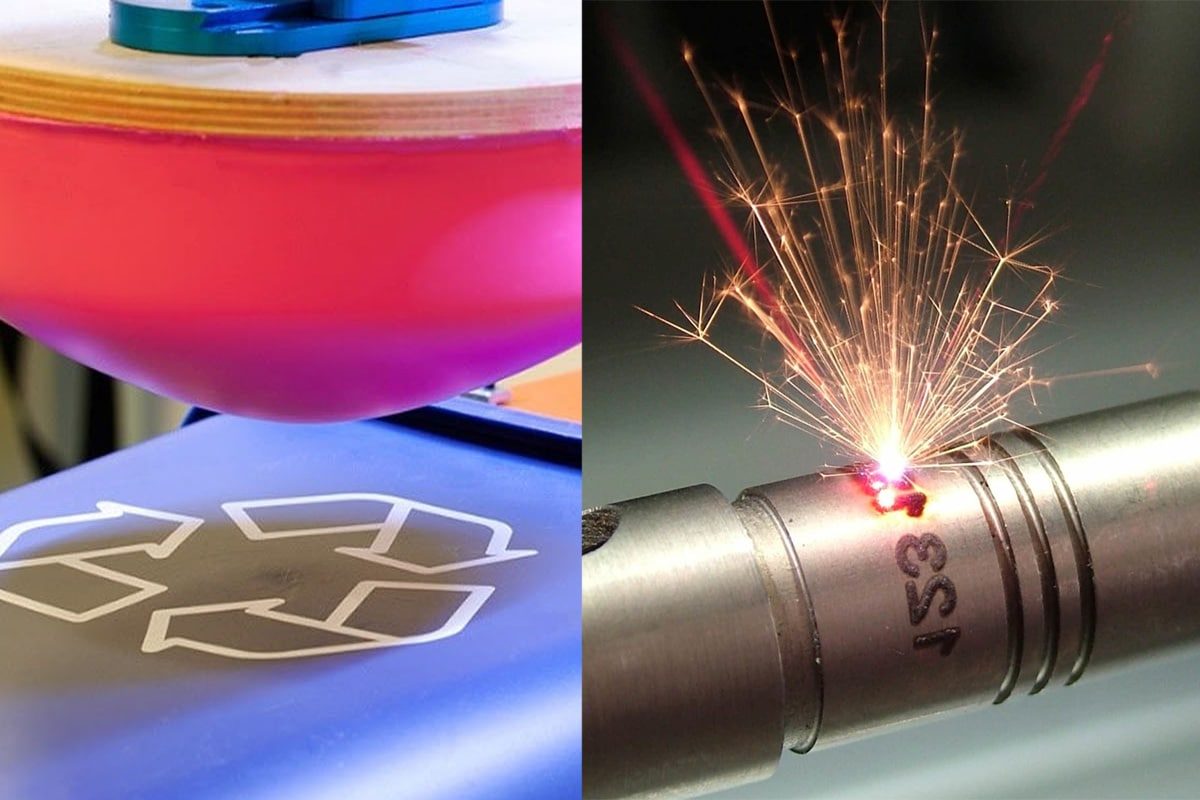
Mimo tych podobieństw na poziomie powierzchni, tampodruk i znakowanie laserowe to zasadniczo różne procesy. Tampodruk przenosi farbę z wytrawionej płyty przez silikonową tampon na podłoże – proces kontaktowy, zależny od materiałów eksploatacyjnych, który doskonale nadaje się do dekorowania złożonych, trójwymiarowych powierzchni wielokolorowymi farbami. Znakowanie laserowe wykorzystuje skupioną wiązkę lasera z generatora laserowego do bezpośredniej modyfikacji lub ablacji powierzchni materiału – proces bezkontaktowy, niewymagający materiałów eksploatacyjnych, który doskonale nadaje się do szybkiego tworzenia trwałych, odczytywalnych maszynowo kodów na precyzyjnych elementach.
Wybór między tymi dwiema technologiami ma realne i długotrwałe konsekwencje dla ekonomiki produkcji, jakości produktu, zgodności z przepisami i złożoności operacyjnej. Źle dobrana technologia znakowania generuje koszty, wprowadza ryzyko jakościowe i może stwarzać problemy z przestrzeganiem przepisów, których rozwiązanie po fakcie jest kosztowne. Dobrze dobrana technologia staje się przejrzystym i niezawodnym elementem procesu produkcyjnego, który dodaje wartość bez tarcia.
Niniejszy artykuł przedstawia ustrukturyzowane, technicznie uzasadnione porównanie druku tampodrukowego i znakowania laserowego w każdym aspekcie istotnym przy podejmowaniu decyzji dotyczących znakowania przemysłowego – od jakości znakowania i kompatybilności materiałów, po inwestycje w sprzęt, koszty operacyjne, wpływ na środowisko i możliwości integracji. Celem jest zapewnienie producentom, inżynierom procesowym i decydentom ds. zaopatrzenia podstaw merytorycznych niezbędnych do jasnej oceny tych dwóch technologii i wyboru podejścia, które najlepiej odpowiada ich specyficznym wymaganiom aplikacyjnym.
Spis treści
Co to jest znakowanie laserowe?
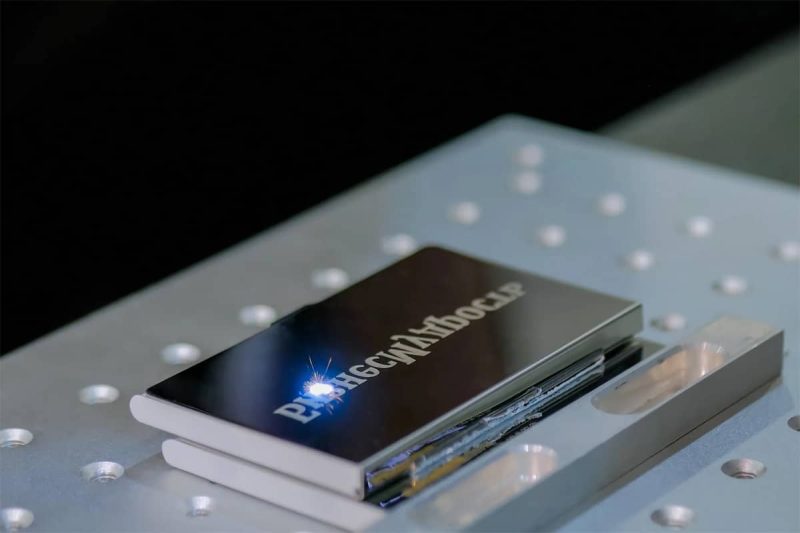
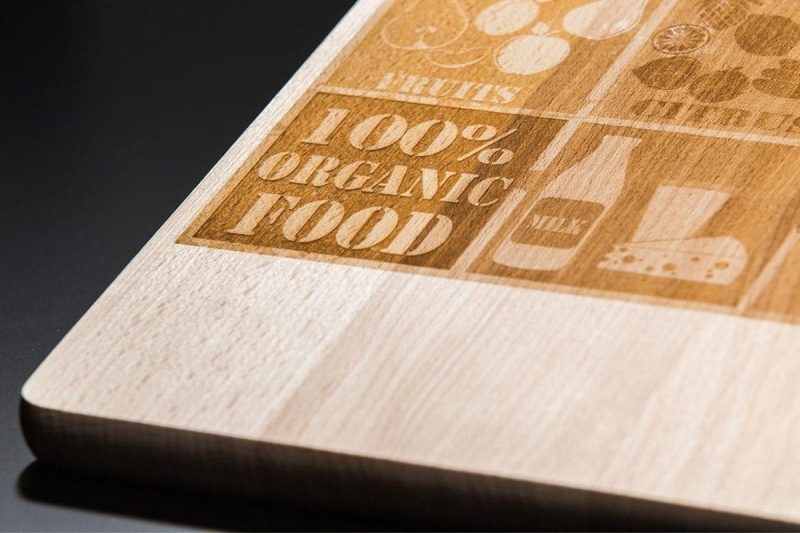
Znakowanie laserowe to bezkontaktowy proces znakowania, w którym skupiona wiązka laserowa wytwarzana przez generator modyfikuje powierzchnię materiału, tworząc trwały, widoczny znak. W przeciwieństwie do procesów, które polegają na nanoszeniu materiału na powierzchnię – takich jak druk atramentowy czy tampodruk – znakowanie laserowe działa poprzez bezpośrednią interakcję z podłożem na poziomie molekularnym lub mikrostrukturalnym, powodując zmiany koloru, współczynnika odbicia lub tekstury powierzchni bez stosowania tuszów, barwników ani innych materiałów eksploatacyjnych. Rezultatem jest znak, który jest chemicznie integralny z podłożem i z natury trwały.
Jak działa znakowanie laserowe
W znakowaniu laserowym generator laserowy wytwarza skupioną wiązkę spójnego światła, która jest kierowana na powierzchnię przedmiotu obrabianego za pomocą szybkiego układu zwierciadeł galwanometru lub ruchomej bramy. Wiązka dostarcza skoncentrowaną energię do każdego punktu, którego dotyka, uruchamiając jeden z kilku mechanizmów modyfikacji powierzchni, w zależności od składu materiału i zastosowanych parametrów lasera.
Wyżarzanie polega na kontrolowanym nagrzewaniu powierzchni metalu za pomocą lasera, co powoduje lokalną reakcję utleniania podpowierzchniowego, która zmienia kolor metalu bez chropowatości ani usuwania materiału z powierzchni. Uzyskany znak jest gładki, zlicowany z otoczeniem i wysoce odporny na korozję i zużycie mechaniczne – co sprawia, że wyżarzanie jest preferowaną metodą znakowania wyrobów medycznych, elementów mających kontakt z żywnością i instrumentów precyzyjnych, w których konieczne jest zachowanie integralności powierzchni.
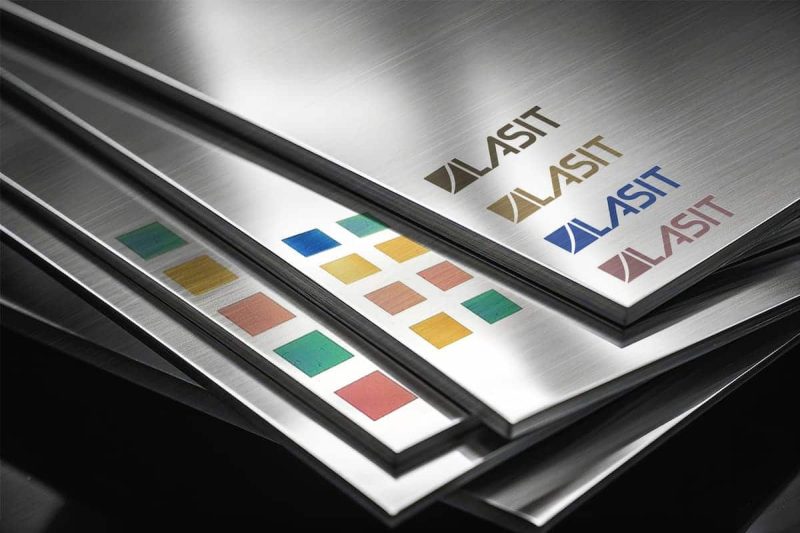
Karbonizacja zachodzi, gdy laser nagrzewa materiał organiczny – plastik, skórę, powierzchnię powlekaną – do temperatury, w której warstwa powierzchniowa ulega zwęgleniu, tworząc ciemny, kontrastowy znak. Na niektórych ciemnych tworzywach sztucznych występuje pienienie, gdy laser powoduje stopienie powierzchni i powstanie pęcherzyków gazu, tworząc jasny, wypukły znak o wysokim kontraście odblaskowym. Znakowanie zmieniające kolor na niektórych metalach – szczególnie tytanie i stali nierdzewnej – wykorzystuje kontrolowane utlenianie, aby uzyskać znaki w szerokiej gamie kolorów poprzez zmianę grubości warstwy tlenku za pomocą precyzyjnej kontroli parametrów lasera.
Rodzaje maszyn do znakowania laserowego
Trzy główne technologie generatorów laserowych stosowane w przemysłowym znakowaniu laserowym to światłowód, CO2 i ultrafiolet (UV).
Generatory laserów światłowodowych działają z długością fali około 1064 nanometrów i stanowią dominującą platformę do przemysłowego znakowania metali. Dostarczają wysoką moc szczytową w krótkich impulsach, efektywnie przetwarzają energię na podłoża metalowe i wytwarzają drobne plamki, co umożliwia znakowanie kodów kreskowych, kodów matrycowych danych, numerów seryjnych i logo o wysokiej rozdzielczości na stali, stali nierdzewnej, aluminium, tytanie i stopach miedzi. Systemy znakowania laserowego światłowodowego są szybkie, kompaktowe, łatwe w utrzymaniu i doskonale nadają się do integracji zautomatyzowanych linii produkcyjnych. Generatory laserów CO2 działają z długością fali około 10 600 nanometrów i doskonale nadają się do znakowania materiałów organicznych i polimerowych — drewna, akrylu, szkła, ceramiki, skóry, gumy i większości tworzyw sztucznych — poprzez mechanizmy karbonizacji, spieniania i ablacji powierzchni. Są mniej wydajne w przypadku bezpośredniego znakowania metali, ale doskonale sprawdzają się w zastosowaniach obejmujących podłoża niemetaliczne w szerokim zakresie branż, w tym w produkcji opakowań, oznakowań, elektroniki i dóbr konsumpcyjnych.
Generatory laserowe UV działają z długością fali około 355 nanometrów i generują energię o bardzo krótkiej długości fali, która jest absorbowana przez szeroką gamę materiałów, przy minimalnym wpływie termicznym na otoczenie. Ta cecha obróbki na zimno sprawia, że generatory laserowe UV są preferowanym wyborem do znakowania materiałów wrażliwych na ciepło – cienkich folii, elastycznej elektroniki, opakowań farmaceutycznych i cienkich tworzyw sztucznych – gdzie uboczne skutki termiczne obróbki włókien lub CO2 mogłyby spowodować uszkodzenia lub odkształcenia.
Typowe zastosowania i branże
Identyfikowalność przemysłowa to najszerszy obszar zastosowań znakowania laserowego. Producenci samochodów stosują unikalne identyfikatory, kody montażowe i oznaczenia zgodności z przepisami do komponentów silników, obudów przekładni, elementów złącznych i podzespołów o krytycznym znaczeniu dla bezpieczeństwa, wykorzystując systemy znakowania laserowego światłowodowego zintegrowane bezpośrednio z liniami produkcyjnymi. Producenci z branży lotniczej znakują elementy konstrukcyjne, elementy złączne i oprzyrządowanie numerami seryjnymi i stemplami kontrolnymi, które muszą być czytelne przez cały okres eksploatacji samolotu. Producenci urządzeń medycznych stosują unikalne kody identyfikacyjne urządzeń do narzędzi chirurgicznych, implantów i sprzętu diagnostycznego, wykorzystując techniki znakowania laserowego z wyżarzaniem, które zachowują integralność powierzchni materiału i odporność na korozję.
W produkcji elektroniki znakowanie laserowe jest szeroko stosowane do identyfikacji na poziomie płytki drukowanej, znakowania komponentów oraz brandingu produktów konsumenckich na obudowach i panelach. Producenci opakowań wykorzystują znakowanie laserowe CO2 do kodowania dat, nanoszenia numerów partii oraz oznakowania zabezpieczającego przed otwarciem na opakowaniach żywności, produktów farmaceutycznych i napojów. Producenci biżuterii wykorzystują znakowanie laserowe do nanoszenia cech probierczych, napisów i dekoracyjnych efektów powierzchniowych na wyroby z metali szlachetnych.
Znakowanie laserowe to bezkontaktowa, niewymagająca materiałów eksploatacyjnych technologia znakowania, która wykorzystuje skoncentrowaną energię z generatora laserowego do trwałej modyfikacji powierzchni materiału poprzez wyżarzanie, karbonizację, spienianie lub zmianę koloru. Dostępne w konfiguracjach z generatorem lasera światłowodowego, CO2 i UV, dostosowanych do różnych kategorii materiałów, znakowanie laserowe sprawdza się w szerokim zakresie branż, w których wymagane są trwałe, czytelne maszynowo oznaczenia o wysokiej rozdzielczości na precyzyjnych komponentach i produktach z dużą prędkością produkcji.
Czym jest druk tamponowy?
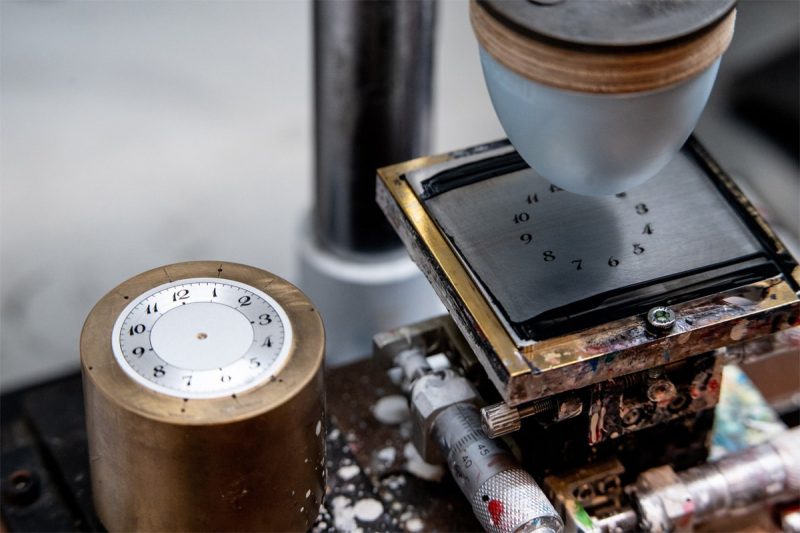
Tampodruk to kontaktowy, pośredni proces drukowania, w którym farba jest przenoszona z płaskiej, wytrawionej płyty – zwanej kliszą – na trójwymiarowe podłoże za pomocą elastycznej silikonowej tamponu. Zdolność tamponu do odkształcania się i dopasowywania do złożonej geometrii powierzchni wyróżnia tampondruk na tle innych metod druku kontaktowego i czyni go wyjątkowo skutecznym w dekorowaniu powierzchni zakrzywionych, wgłębionych, teksturowanych lub w inny sposób niepłaskich. Tampodruk jest jedną z najczęściej stosowanych metod dekoracji i identyfikacji w produkcji dóbr konsumpcyjnych i od kilkudziesięciu lat znajduje zastosowanie w różnych branżach, od urządzeń medycznych po artykuły promocyjne.
Jak działa tampodruk
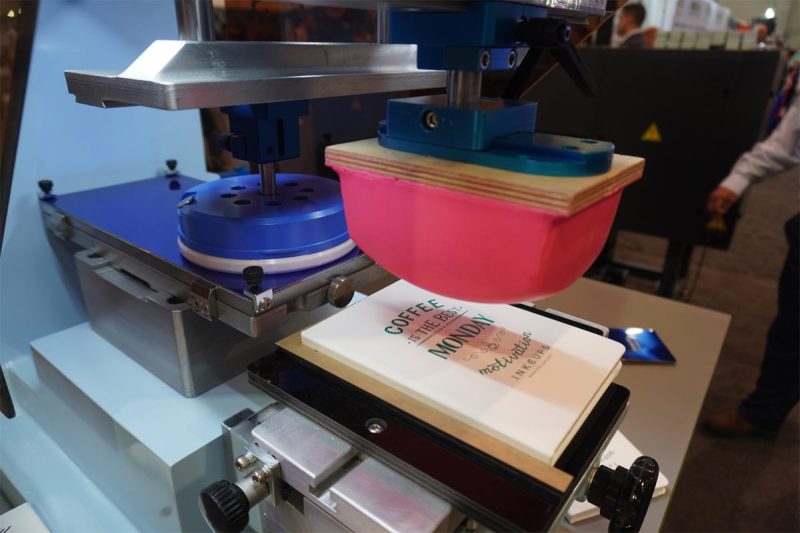
Cykl tampodruku rozpoczyna się od nałożenia farby na kliszę – stalową lub polimerową płytę, na której wytrawiono pożądany obraz na niewielkiej głębokości. Rakiel usuwa nadmiar farby z płaskiej powierzchni kliszy, pozostawiając farbę jedynie w wytrawionym wgłębieniu. Silikonowa tampona opada na kliszę, zbierając farbę z wgłębienia na jej powierzchnię. Tampon następnie unosi się i przesuwa do podłoża, gdzie opada i dociska obraz z powierzchni do obrabianego przedmiotu. Silikonowa tampona powraca do pozycji wyjściowej, a cykl się powtarza.
Silikonowa podkładka jest kluczowym elementem umożliwiającym ten proces. Jej niska energia powierzchniowa sprawia, że łatwo przyjmuje farbę z kliszy, ale jednocześnie całkowicie ją uwalnia na podłoże podczas transferu, zapewniając wysoką wydajność transferu. Jej odkształcalność elastomerowa pozwala jej dopasować się do zakrzywionych, wklęsłych, wypukłych i teksturowanych powierzchni podłoża, które mogłyby utrudniać przenoszenie farby ze sztywnych elementów drukujących. Kształt, twardość i rozmiar podkładki są dobierane do geometrii podłoża i rozmiaru przenoszonego obrazu, a szeroka gama geometrii podkładki pozwala na dopasowanie do różnych profili podłoża.
Kluczowe elementy systemu tampodruku
Kompletny system tampodruku składa się z kilku kluczowych komponentów, z których każdy wpływa na jakość i spójność nadruku. Klisza przenosi obraz i musi być wykonana z precyzyjną głębokością trawienia oraz czystymi krawędziami, aby zapewnić równomierne pobieranie i przenoszenie farby w całym cyklu produkcyjnym. Klisze są produkowane ze stali – co zapewnia długą żywotność – lub z materiałów polimerowych, które są tańsze i nadają się do mniejszych nakładów.
System farbowy obejmuje samą farbę drukarską, rozpuszczalnik używany do regulacji jej lepkości i schnięcia oraz mechanizm kubka farbowego lub listwy raklowej, który kontroluje dostarczanie farby do kliszy. Farby do tampodruku są opracowywane dla konkretnych materiałów podłoża i muszą być dobierane z uwzględnieniem przyczepności, odporności chemicznej i wymogów zgodności. Parowanie rozpuszczalnika jest kontrolowanym aspektem tampodruku — farba musi być wystarczająco lepka, aby przenosić się z kliszy na tampon i z tamponu na podłoże, ale nie może schnąć zbyt szybko, aby pozostawić resztki na tamponie, ani zbyt wolno, aby nie przylegała prawidłowo do podłoża.
Sama maszyna do tampodruku zapewnia napęd mechaniczny – ruch zalewowy kliszy, czyszczenie listwy raklowej, pobieranie i przenoszenie tamponu – za pomocą pneumatycznych lub serwoelektrycznych systemów napędowych. Nowoczesne maszyny do tampodruku obejmują zarówno proste, jednokolorowe jednostki ręczne, jak i zaawansowane, wielostanowiskowe, wielokolorowe systemy automatyczne z inspekcją wizyjną, obsługą odrzutów i rejestracją danych produkcyjnych.
Typowe zastosowania i branże
W produkcji wyrobów medycznych tampodruk jest szeroko stosowany do nanoszenia symboli, podziałek, wskaźników dawkowania i tekstów identyfikacyjnych na strzykawkach, cewnikach, instrumentach chirurgicznych i urządzeniach diagnostycznych. Możliwość drukowania na powierzchniach zakrzywionych i nakładania wielu kolorów w jednym cyklu pracy sprawia, że tampodruk doskonale nadaje się do skomplikowanych geometrii i spełnia rygorystyczne wymagania jakości wizualnej w zakresie dekoracji wyrobów medycznych.
Producenci elektroniki użytkowej wykorzystują tampodruk do nanoszenia logo marki, nazw modeli, symboli zgodności z przepisami i wskaźników funkcjonalnych na obudowy, klawiatury, piloty i urządzenia przenośne. Produkcja artykułów promocyjnych w dużej mierze opiera się na tampodruku jako standardowej metodzie nanoszenia grafiki marki na długopisach, zapalniczkach, pamięciach USB, brelokach, naczyniach do napojów i tysiącach innych kategorii artykułów promocyjnych. Producenci samochodów stosują tampodruk do oznaczania desek rozdzielczych, opisów elementów sterujących, grafiki dekoracyjnej i identyfikacji elementów wnętrza.
Tampodruk to pośredni proces druku kontaktowego, w którym farba jest przenoszona z wytrawionej kliszy na podłoże za pomocą odkształcalnej silikonowej tamponu, umożliwiając wysokiej jakości wielokolorowe znakowanie na powierzchniach zakrzywionych, wgłębionych i o złożonej geometrii. Kluczowe elementy tego procesu – klisza, system farbowy i maszyna drukująca – muszą być starannie dobrane do materiału podłoża i wymagań produkcyjnych. Tampodruk jest wykorzystywany w szerokim zakresie branż, w których wielokolorowe zdobienie powierzchni trójwymiarowych jest głównym celem znakowania.
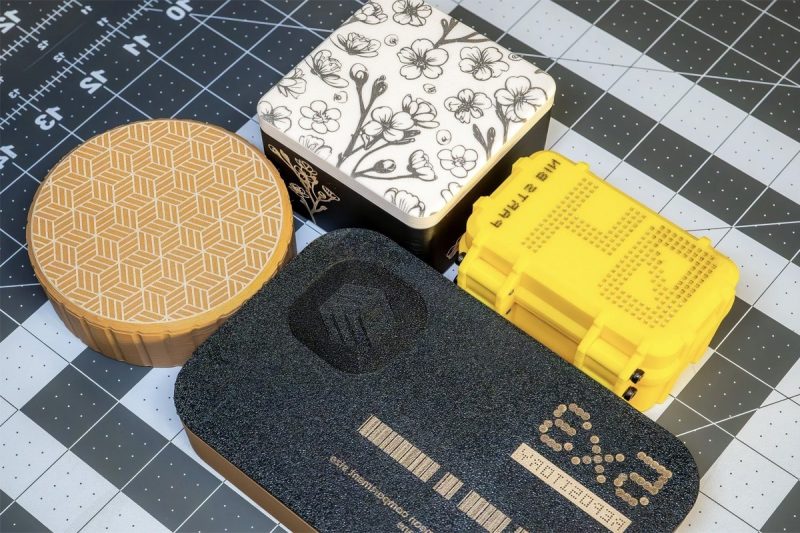
Porównanie bezpośrednie
Dzięki dogłębnemu zrozumieniu, jak działa każdy proces, możliwe jest bezpośrednie porównanie tampodruku i znakowania laserowego w kontekście aspektów wydajności, które mają największe znaczenie przy podejmowaniu decyzji dotyczących znakowania przemysłowego. Niniejsza sekcja przedstawia ustrukturyzowane, obiektywne porównanie ośmiu kluczowych kryteriów, stanowiące podstawę merytoryczną dla zaleceń dotyczących konkretnych zastosowań.
Jakość i rozdzielczość marki
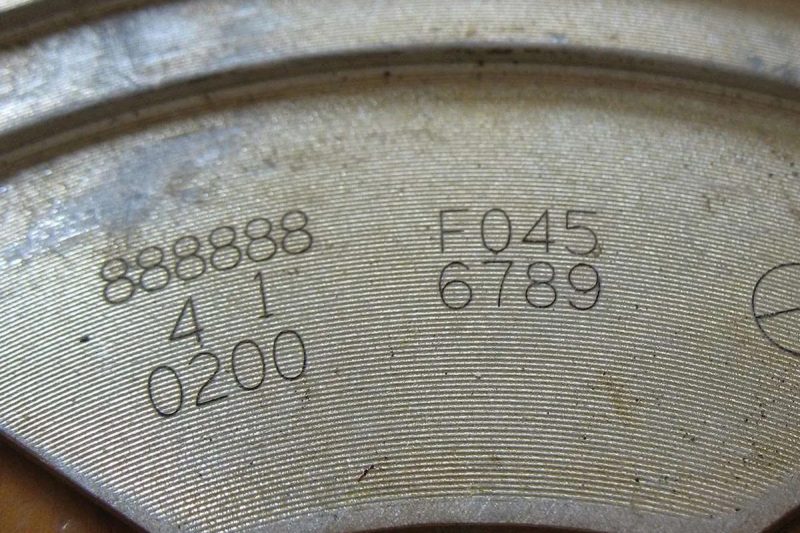
Zarówno tampodruk, jak i znakowanie laserowe umożliwiają uzyskanie wysokiej jakości oznaczeń, jednak ich charakter różni się w zależności od konkretnych zastosowań. Znakowanie laserowe, szczególnie z wykorzystaniem generatorów laserów światłowodowych, pozwala uzyskać rozmiary plamek w zakresie od 20 do 50 mikrometrów i dokładność pozycjonowania rzędu kilku mikrometrów, co umożliwia produkcję niezwykle drobnego tekstu, złożonych dwuwymiarowych kodów kreskowych i szczegółowych logotypów o rozdzielczości przewyższającej rozdzielczość tampodruku na większości podłoży. Systemy znakowania laserowego rutynowo generują kody Data Matrix o rozmiarze komórki 0,3 mm i weryfikują je zgodnie ze standardami GS1 – poziom precyzji, który trudno jest konsekwentnie odtworzyć w przypadku tampodruku.
Tampodruk tworzy znaki, których jakość zależy od rozdzielczości kliszy, reologii farby oraz odkształcania się tamponu na powierzchni podłoża. Na płaskich lub lekko zakrzywionych powierzchniach nowoczesne systemy tampondruku osiągają bardzo dobrą rozdzielczość, z drobnym tekstem i szczegółami graficznymi. Jednak na mocno zakrzywionych lub teksturowanych powierzchniach, odkształcenie tamponu podczas transferu wprowadza pewien stopień zniekształcenia obrazu, co ogranicza minimalny rozmiar i dokładność pozycjonowania. W zastosowaniach wymagających najwyższej rozdzielczości kodów odczytywalnych maszynowo, znakowanie laserowe ma wyraźną przewagę jakościową.
Kompatybilność materiałowa
Tampodruk można stosować na bardzo szerokim zakresie podłoży, w tym na tworzywach sztucznych, metalach, szkle, ceramice, gumie, skórze i drewnie, pod warunkiem dostępności lub opracowania receptury farby o odpowiedniej przyczepności do podłoża. Energia powierzchniowa podłoża musi być wystarczająca do przyjęcia przeniesionej farby, a w niektórych przypadkach, w celu uzyskania odpowiedniej przyczepności, wymagane jest odpowiednie przygotowanie powierzchni – obróbka koronowa, aktywacja plazmowa lub nałożenie podkładu. Teoretycznie, niemal każdy materiał, który można fizycznie umieścić w urządzeniu drukującym, można poddać tampodrukowi.
Znakowanie laserowe jest również w dużej mierze kompatybilne z wieloma materiałami, ale jego skuteczność zależy bardziej od właściwości optycznych i termicznych materiału przy konkretnej długości fali lasera. Generatory laserów światłowodowych znakują metale z wysoką wydajnością, a większość tworzyw konstrukcyjnych z dobrymi wynikami, ale są mniej skuteczne w przypadku materiałów przezroczystych lub silnie odblaskowych bez specjalnej obróbki powierzchni lub dodatków materiałowych. Generatory laserów CO2 dobrze znakują niemetale, ale ich możliwości bezpośredniego znakowania metali są ograniczone. Generatory laserów UV rozszerzają kompatybilność na materiały wrażliwe na ciepło, które uległyby uszkodzeniu w przypadku laserów o dłuższej długości fali. Żaden z tych procesów nie jest równie skuteczny w przypadku wszystkich materiałów, a każdy z nich ma wyraźną przewagę w kategoriach materiałów.
Trwałość i odporność
To jeden z najważniejszych aspektów różnicujących te dwa procesy. Znaki laserowe – zwłaszcza znaki wyżarzania na metalach i głębokie znaki ablacji na twardych podłożach – są integralną częścią powierzchni materiału. Nie można ich zetrzeć, usunąć chemicznie ani zetrzeć bez usunięcia odpowiedniej warstwy materiału podłoża. W zastosowaniach związanych z identyfikowalnością, gdzie znaki muszą pozostać czytelne przez cały okres eksploatacji komponentu – potencjalnie obejmujący dekady eksploatacji w wymagających warunkach – ta naturalna trwałość jest kluczową zaletą.
Znaki tampodrukowe to osady na powierzchni na bazie atramentu, a ich trwałość zależy od składu atramentu, przyczepności podłoża oraz warunków środowiskowych, w jakich zadrukowana powierzchnia jest eksploatowana. Wysokowydajne tusze tampodrukowe z odpowiednimi środkami sieciującymi i warstwą ochronną zapewniają dobrą odporność na ścieranie, rozpuszczalniki i promieniowanie UV. Pozostają one jednak osadami powierzchniowymi, które w odpowiednio wymagających warunkach mogą ulec ścieraniu, zarysowaniu lub działaniu czynników chemicznych. W przypadku zastosowań narażonych na intensywny kontakt mechaniczny, agresywne środowisko chemiczne lub ekstremalne wahania temperatury, trwałość znakowania laserowego zapewnia mu znaczną przewagę nad tampodrukiem.
Prędkość i przepustowość produkcji
Systemy znakowania laserowego – a w szczególności generatory laserów światłowodowych stosowane do znakowania części metalowych – są niezwykle szybkie. Złożony kod Data Matrix lub numer seryjny można nanieść na metalowy element w ułamku sekundy, a szybkie systemy mogą przetwarzać setki, a nawet tysiące części na godzinę w zautomatyzowanych konfiguracjach. Treść znaku można zmieniać w zależności od części bez konieczności regulacji maszyny, co umożliwia w pełni zmienne znakowanie danych z prędkością produkcji. To sprawia, że znakowanie laserowe jest naturalnym wyborem w środowiskach produkcyjnych o dużej skali produkcji i wysokim zróżnicowaniu.
Czas cyklu tampodruku zależy od prędkości mechanicznej maszyny drukującej, liczby nakładanych kolorów oraz czasu schnięcia lub utwardzania wymaganego pomiędzy warstwami. Jednokolorowy tampodruk na dobrze skonfigurowanej maszynie automatycznej może osiągnąć wydajność porównywalną z laserowym znakowaniem prostej grafiki. Wielokolorowy tampodruk wymaga wielu stacji i przerw w suszeniu, co znacznie wydłuża czas cyklu. Przygotowanie i przezbrajanie między różnymi zadaniami druku wymaga zmiany kliszy, tuszu i regulacji tamponu, co wydłuża czas produkcji.
Czas konfiguracji i zmiany
Przygotowanie i przezbrojenie stanowią istotną różnicę w kosztach i elastyczności obu procesów. Tampodruk wymaga kliszy dla każdego unikalnego obrazu — a klisze muszą być wytwarzane, inwentaryzowane i fizycznie wymieniane przy zmianie zadania. Wymiana farby wymaga przepłukania kubka z farbą, wyczyszczenia listwy raklowej i wprowadzenia nowej formuły farby. Te czynności przezbrojenia zazwyczaj zajmują od 15 do 45 minut na zmianę zadania, co oznacza znaczną stratę czasu produkcji w środowiskach o dużej różnorodności.
Systemy znakowania laserowego zmieniają treść zadania wyłącznie za pomocą oprogramowania. Nowy numer seryjny, kod kreskowy, logo lub ciąg tekstowy jest ładowany z komputera sterującego w ciągu kilku sekund, bez konieczności fizycznej zmiany. Ta elastyczność oparta na oprogramowaniu jest jedną z największych zalet operacyjnych znakowania laserowego w środowiskach o dużej różnorodności produktów i krótkich seriach produkcyjnych.
Koszty materiałów eksploatacyjnych i wydatki bieżące
Druk tamponowy wiąże się z ciągłymi kosztami materiałów eksploatacyjnych, takimi jak tusz, rozpuszczalnik, wymiana kliszy i tamponów. Koszty tuszu i rozpuszczalnika różnią się w zależności od rodzaju podłoża i pokrycia znaku, ale stanowią stały koszt eksploatacyjny. Klisze mają ograniczoną żywotność – zazwyczaj setki tysięcy cykli w przypadku klisz stalowych – i muszą być okresowo wymieniane. Tampony silikonowe również zużywają się z czasem i wymagają wymiany. Łączny koszt materiałów eksploatacyjnych tampondruku w produkcji wielkoseryjnej może być znaczny.
Systemy znakowania laserowego praktycznie nie generują kosztów materiałów eksploatacyjnych w normalnych warunkach eksploatacji. Sam generator laserowy ma nominalną żywotność – zazwyczaj mierzoną w dziesiątkach tysięcy godzin w przypadku generatorów laserów światłowodowych – i ostatecznie będzie wymagał wymiany, ale jest to koszt kapitałowy, a nie koszt materiałów eksploatacyjnych. W samym procesie znakowania nie zużywają się żadne tusze, rozpuszczalniki ani elementy ulegające zużyciu mechanicznemu. Ten model działania bez materiałów eksploatacyjnych zapewnia znakowaniu laserowemu znaczną, długoterminową przewagę kosztową w zastosowaniach wysokonakładowych, nawet biorąc pod uwagę wyższe początkowe koszty inwestycji w sprzęt.
Inwestycje w sprzęt i całkowity koszt posiadania
Początkowa inwestycja w sprzęt do tampodruku jest zazwyczaj niższa niż w przypadku znakowania laserowego, szczególnie w przypadku prostych aplikacji jednokolorowych. Podstawową automatyczną maszynę do tampodruku, odpowiednią do produkcji średnionakładowej, można nabyć za ułamek ceny równoważnego systemu znakowania laserowego. Niższy koszt początkowy sprawia, że tampodruk jest dostępną opcją dla małych producentów, dekoratorów niestandardowych oraz zastosowań, w których wolumen produkcji nie uzasadnia inwestycji kapitałowej w sprzęt laserowy.
Systemy znakowania laserowego wiążą się z wyższym początkowym nakładem kapitałowym, ale ich niższe koszty operacyjne – brak materiałów eksploatacyjnych, minimalna konserwacja, długi czas sprawności – przekładają się na całkowity koszt posiadania, który w wieloletnim horyzoncie operacyjnym w zastosowaniach wysokonakładowych jest często niższy niż w przypadku druku tampodrukowego. Punkt graniczny zależy od wielkości produkcji, złożoności znakowania, rodzaju podłoża oraz konkretnych porównywanych systemów i powinien być obliczany w oparciu o realistyczne założenia produkcyjne, a nie wyłącznie o ceny katalogowe urządzeń.
Wpływ środowiska
W druku tamponowym stosuje się farby rozpuszczalnikowe lub utwardzane promieniami UV, które zawierają lotne związki organiczne (LZO) i wymagają starannego gospodarowania zużytą farbą, zanieczyszczonym rozpuszczalnikiem i zużytymi kliszami. Wymagania regulacyjne dotyczące emisji LZO i utylizacji odpadów niebezpiecznych różnią się w zależności od jurysdykcji, ale stanowią obowiązek przestrzegania przepisów i generują koszty operacyjne. Przejście na farby tamponowe utwardzane promieniami UV i utwardzane promieniami UV zmniejszyło, ale nie wyeliminowało, negatywny wpływ tego procesu na środowisko.
Znakowanie laserowe nie generuje żadnych atramentów, rozpuszczalników ani odpadów chemicznych. Jedynym szkodliwym dla środowiska produktem są opary i cząstki stałe powstające w wyniku reakcji modyfikacji powierzchni, które są wychwytywane i filtrowane przez system odciągu oparów wbudowany lub podłączony do urządzenia. maszyna do znakowania laserowego. Profil środowiskowy znakowania laserowego jest znacznie bardziej przyjazny dla środowiska niż drukowanie reklam pod względem wytwarzania odpadów chemicznych, emisji lotnych związków organicznych (LZO) i obciążeń związanych z przestrzeganiem przepisów.
W ośmiu wymiarach porównawczych znakowanie laserowe wykazuje wyraźne zalety pod względem trwałości, trwałości, elastyczności i ekonomii eksploatacji, a także wpływu na środowisko, co przekłada się na elastyczność i brak konieczności stosowania oprogramowania. Tampodruk charakteryzuje się również możliwością druku wielokolorowego, zgodnością ze złożonymi powierzchniami trójwymiarowymi oraz niższymi początkowymi nakładami na sprzęt. Żadna z technologii nie dominuje we wszystkich wymiarach, a względne znaczenie każdego kryterium zależy od konkretnych wymagań danego zastosowania.
Gdzie tampodruk ma przewagę
Pomimo zalet znakowania laserowego w zakresie trwałości, szybkości i ekonomiki operacyjnej, tampodruk zachowuje znaczącą przewagę konkurencyjną w określonych kontekstach zastosowań. Zrozumienie, w jakich sytuacjach tampodruk rzeczywiście przewyższa znakowanie laserowe, jest równie ważne, jak zrozumienie odwrotnej sytuacji, ponieważ wybór niewłaściwej technologii do niewłaściwego zastosowania zawsze prowadzi do gorszych rezultatów, niezależnie od tego, która technologia teoretycznie jest bardziej skuteczna w innych kontekstach.
Znakowanie wielokolorowe w jednym ustawieniu
Największą zaletą tampodruku w porównaniu ze znakowaniem laserowym jest możliwość nakładania wielu kolorów farby w ramach jednej konfiguracji produkcyjnej. Wielostanowiskowa maszyna tampodrukowa może nakładać dwa, trzy, cztery lub więcej kolorów w pasowaniu względem siebie, podczas gdy obrabiany przedmiot przechodzi przez kolejne stanowiska drukujące, tworząc pełnokolorową grafikę, logo i elementy dekoracyjne, których nie da się odtworzyć standardowymi systemami znakowania laserowego. Znakowanie laserowe jest zasadniczo procesem monochromatycznym — tworzy ono znaki poprzez modyfikację materiału podłoża, a nie poprzez osadzanie pigmentu. Chociaż znakowanie kolorem metali jest technicznie możliwe dzięki kontrolowanemu utlenianiu, zakres możliwych do uzyskania kolorów jest ograniczony, a proces ten nie nadaje się do szerokiej palety wielokolorowych grafik, z którymi tampodruk radzi sobie rutynowo.
W przypadku grafiki marki, dekoracji produktów i znakowania towarów konsumpcyjnych, gdzie kolor stanowi integralną część identyfikacji wizualnej znaku (logo firmy w kolorach charakterystycznych dla marki, wielobarwna skala na produkcie konsumenckim, grafika dekoracyjna na artykułach promocyjnych), możliwość stosowania wielu kolorów przez druk tampodrukowy stanowi decydującą zaletę, której znakowanie laserowe nie jest w stanie zapewnić bez dodatkowego procesu barwienia wtórnego.
Powierzchnie zakrzywione i nieregularne
Silikonowa podkładka, stanowiąca serce procesu tampodruku, z natury rzeczy dostosowuje się do trójwymiarowej geometrii złożonych powierzchni podłoża. Głęboko zakrzywione części, powierzchnie wklęsłe, zagłębione panele i powierzchnie o złożonej krzywiźnie mogą być zadrukowywane tampodrukiem z dobrą jakością obrazu i dokładnością pasowania, pod warunkiem prawidłowego doboru geometrii podkładki do profilu podłoża. Ta zdolność do dopasowania się do powierzchni sprawia, że tampodruk jest standardową technologią znakowania dla takich kategorii produktów, jak piłki golfowe, butelki, długopisy, zapalniczki i korpusy strzykawek medycznych – wszystkie te produkty charakteryzują się geometrią powierzchni, która utrudniałaby lub uniemożliwiała stosowanie płaskich lub opartych na bramie konfiguracji znakowania laserowego.
Systemy znakowania laserowego mogą być stosowane do znakowania powierzchni zakrzywionych poprzez zastosowanie uchwytów obrotowych, pochylonych powierzchni roboczych i dynamicznych systemów regulacji ostrości, jednak rozwiązania te zwiększają złożoność i koszty, a także nie zawsze są skuteczne w przypadku bardzo złożonych geometrii. W przypadku znakowania na silnie zakrzywionych, głęboko wgłębionych lub nieregularnych powierzchniach trójwymiarowych, tampodruk często stanowi prostsze i bardziej ekonomiczne rozwiązanie niż konfiguracja systemu znakowania laserowego do obsługi tej samej geometrii.
Niskie koszty początkowe dla prostych aplikacji
W przypadku prostych, jednokolorowych zastosowań znakowania przy umiarkowanych wielkościach produkcji – logo marki na długopisie promocyjnym, symbol zgodności na elemencie produktu konsumenckiego, akcent kolorystyczny na obudowie urządzenia medycznego – niższy początkowy koszt sprzętu do tampodruku sprawia, że jest to ekonomicznie racjonalny wybór w porównaniu z systemem znakowania laserowego. Koszty materiałów eksploatacyjnych tampodruku są realne, ale możliwe do opanowania przy niewielkich ilościach, a oszczędności kapitałowe w porównaniu ze znakowaniem laserowym mogą uzasadniać tampodruk z czystej ekonomii w zastosowaniach, które nie wymagają trwałości, szybkości ani możliwości przetwarzania zmiennych danych, które preferują laser.
Najlepiej dostosowane branże i przypadki użycia
Dekoracje — logo, legendy i branding na zakrzywionych plastikowych obudowach — często preferują tampondruk tamponowy tam, gdzie wymagany jest kolor. Dekoracje wyrobów medycznych w zastosowaniach nie wymagających śledzenia — znaczniki dawkowania, kolorowe wskaźniki obsługi, grafika marki — często wykorzystują tampondruk ze względu na zgodność powierzchni i możliwość stosowania wielu kolorów. Produkcja zabawek i artykułów sportowych opiera się na tampondruku do dekoracji produktów w szerokim zakresie geometrii i wymagań kolorystycznych.
Przewagi konkurencyjne tampodruku koncentrują się w trzech obszarach: możliwości znakowania wielokolorowego, zgodności powierzchni ze złożonymi geometriami trójwymiarowymi oraz niższych początkowych nakładów inwestycyjnych w sprzęt w przypadku prostych zastosowań o średniej objętości. Te zalety są realne i znaczące w odpowiednich kontekstach zastosowań i wyjaśniają, dlaczego tampodruk nadal zajmuje znaczną część rynku znakowania przemysłowego, pomimo rosnącej popularności znakowania laserowego w wielu branżach.
Gdzie znakowanie laserowe ma przewagę
Zalety znakowania laserowego w porównaniu z tampodrukiem są rozległe i obejmują kilka najważniejszych komercyjnie aspektów wydajności znakowania przemysłowego. W tej sekcji wskazano, w jakich obszarach znakowanie laserowe najwyraźniej przewyższa tampodruk, a także przedstawiono te zalety w odniesieniu do branż i zastosowań, w których przekładają się one bezpośrednio na lepsze wyniki produkcji.
Trwałe znakowanie bez materiałów eksploatacyjnych
Trwałość oznaczeń laserowych – integralna część powierzchni materiału, odporna na zużycie mechaniczne, działanie substancji chemicznych i degradację środowiskową – to najważniejsza zaleta znakowania laserowego w porównaniu z tampodrukiem w zastosowaniach, w których wymagana jest długotrwała czytelność oznaczeń. Kody identyfikacyjne, które muszą pozostać czytelne po dziesięcioleciach użytkowania w wymagających warunkach przemysłowych, znaki identyfikacyjne, które muszą przetrwać sterylizację, czyszczenie chemiczne i zabiegi chirurgiczne, a także znaki zgodności, które muszą być czytelne po recyklingu po zakończeniu eksploatacji – to zastosowania, w których nieodłączna trwałość znakowania laserowego jest nie tylko pożądana, ale wręcz niezbędna ze względów funkcjonalnych.
Brak materiałów eksploatacyjnych w procesach znakowania laserowego upraszcza zarządzanie łańcuchem dostaw, eliminuje konieczność stosowania tuszu i rozpuszczalników, zmniejsza ilość odpadów i zapewnia przewidywalny, stabilny profil kosztów operacyjnych, niezależny od wahań cen materiałów. W przypadku produkcji wielkoseryjnej ten model bez materiałów eksploatacyjnych zapewnia znaczną i kumulującą się przewagę kosztową przez cały okres użytkowania urządzenia.
Wysoka precyzja i drobne szczegóły
Drobne plamki i wysoka dokładność pozycjonowania, osiągalne dzięki systemom znakowania opartym na generatorach laserowych, umożliwiają produkcję oznaczeń o rozdzielczości przewyższającej druk tampodrukowy w większości praktycznych zastosowań. Nowoczesne systemy znakowania laserowego umożliwiają tworzenie dwuwymiarowych kodów matrycowych o małych komórkach, kodów QR, mikrotekstu czytelnego tylko w powiększeniu oraz obrazów rastrowych o wysokiej rozdzielczości. Ta precyzja jest szczególnie cenna w zastosowaniach z zakresu identyfikowalności, regulowanych normami określającymi minimalne klasy jakości kodu – standardami, które systemy znakowania laserowego rutynowo osiągają, a których systemy tampodruku mogą mieć trudności z konsekwentnym spełnianiem na wymagających podłożach.
Szybciej w przypadku zmiennych danych i produkcji o dużym zróżnicowaniu
Możliwość zmiany zawartości oznaczenia — numerów seryjnych, kodów partii, znaczników daty i godziny, identyfikatorów klienta — pomiędzy poszczególnymi częściami za pomocą oprogramowania, bez konieczności fizycznej regulacji maszyny ani przestoju, to jedna z największych zalet operacyjnych znakowania laserowego w środowiskach produkcyjnych o dużej różnorodności i produkcji seryjnej. Każda część może mieć unikalny, generowany sekwencyjnie identyfikator, który jest nanoszony z prędkością produkcji, bez dodatkowych nakładów pracy, jakie wymagałby tampodruk nawet w przypadku niewielkich zmian zawartości oznaczenia. W branżach, w których serializacja produktu i unikalna identyfikacja części są wymogami prawnymi — takich jak urządzenia medyczne, komponenty lotnicze i kosmiczne, części samochodowe — ta możliwość nie jest opcjonalna, lecz niezbędna.
Możliwość automatyzacji i integracji
Systemy znakowania laserowego doskonale nadają się do integracji z automatycznymi liniami produkcyjnymi, ponieważ są kompaktowe, nie wymagają uzupełniania atramentu ani mechanicznego przezbrajania, mogą być uruchamiane sygnałami sterującymi linią produkcyjną oraz mogą współpracować z systemami realizacji produkcji (PES), aby odbierać dane o treści znakowania i zwracać wyniki weryfikacji w czasie rzeczywistym. Stację znakowania laserowego można umieścić na linii przenośnikowej, w komórce robotycznej lub na precyzyjnym stanowisku montażowym, zajmując minimalną powierzchnię i bez dodatkowej infrastruktury – zasilania atramentem, zarządzania odpadami, suszenia lub utwardzania – wymaganej do integracji tampodruku. Ta prostota integracji wpisuje się w trend w kierunku w pełni zautomatyzowanej, identyfikowalnej produkcji w branży motoryzacyjnej, elektronicznej i medycznej.
Najlepiej dostosowane branże i przypadki użycia
Wymagania producentów urządzeń medycznych dotyczące trwałego oznakowania UDI na elementach ze stali nierdzewnej i tytanu są niemal powszechnie zaspokajane przez znakowanie metodą wyżarzania laserowego. Wymagania dotyczące serializacji i identyfikowalności metalowych elementów konstrukcyjnych i narzędzi w przemyśle lotniczym i obronnym są zaspokajane przez światłowodowe systemy znakowania laserowego, które mogą wytwarzać trwałe, odporne na zużycie oznaczenia zgodne z obowiązującymi normami. Oznakowanie linii produkcyjnej w przemyśle motoryzacyjnym – bloki silników, elementy przekładni, części podwozia, elementy złączne – opiera się na szybkim znakowaniu laserowym światłowodowym zintegrowanym z automatycznymi stanowiskami montażowymi. W produkcji elektroniki znakowanie laserowe jest wykorzystywane do identyfikacji płytek PCB, znakowania obudów i kodowania komponentów. W przemyśle opakowaniowym i spożywczym stosuje się generatory laserowe CO2 do trwałego znakowania daty i partii, co eliminuje problemy z rozmazywaniem się atramentu, brakiem przyczepności i czytelnością związane z kodowaniem atramentowym na trudnych podłożach.
Zalety znakowania laserowego – naturalna trwałość, ekonomia bez materiałów eksploatacyjnych, wysoka rozdzielczość, zmienna prędkość przesyłu danych oraz możliwość integracji z automatyzacją – są szczególnie istotne w zastosowaniach wymagających trwałych kodów identyfikacyjnych na precyzyjnych elementach, seryjnej produkcji wielkoseryjnej, integracji zautomatyzowanej linii produkcyjnej oraz zgodności z normami znakowania. Te zalety przyczyniły się do szybkiego wdrożenia znakowania laserowego w najbardziej wymagających zastosowaniach przemysłowych na całym świecie i stanowią przekonujący argument za jego stosowaniem wszędzie tam, gdzie występują te wymagania.
Jak wybrać pomiędzy drukiem tampodrukowym a znakowaniem laserowym
Powyższa analiza przedstawia jasny obraz tego, gdzie każda z technologii osiąga sukcesy, a gdzie zawodzi. Niniejsza sekcja przekłada tę analizę na praktyczne ramy decyzyjne, zorganizowane wokół kluczowych kryteriów, które powinny decydować o procesie selekcji w rzeczywistych decyzjach marketingowych w przemyśle. Omawia również coraz częstszy scenariusz, w którym obie technologie są stosowane łącznie, aby spełnić wymagania dotyczące oznakowania, których żadna z nich nie jest w stanie w pełni spełnić samodzielnie.
Kluczowe kryteria decyzyjne
Pierwszym kryterium oceny jest wymóg trwałości oznakowania. Jeśli zastosowanie wymaga oznakowania, które pozostanie czytelne i możliwe do odczytania maszynowo przez cały okres eksploatacji komponentu – w trudnych warunkach pracy, cyklach sterylizacji lub w kontakcie z materiałami ściernymi – znakowanie laserowe jest odpowiednią technologią. Jeśli oznakowania mają charakter dekoracyjny, służą do krótkotrwałej identyfikacji lub będą okresowo odnawiane, trwałość znakowania laserowego może nie uzasadniać jego wyższej ceny w porównaniu z tampodrukiem.
Drugim kryterium są wymagania kolorystyczne. Jeśli aplikacja wymaga grafiki wielokolorowej — logo marki w wielu określonych kolorach, system oznaczeń kolorystycznych, dekoracyjny element graficzny z rozróżnianiem kolorów — tampodruk jest naturalnym i najbardziej opłacalnym rozwiązaniem. Standardowe znakowanie laserowe nie pozwala na uzyskanie wydruków wielokolorowych, a próby uzyskania efektów kolorystycznych za pomocą mechanizmów znakowania laserowego są ograniczone paletą barw i nie spełniają wymogów pełnokolorowego brandingu, które są rutynowo stosowane w produkcji dóbr konsumpcyjnych i produktów promocyjnych.
Trzecim kryterium jest geometria podłoża. W przypadku powierzchni płaskich lub lekko zakrzywionych obie technologie sprawdzają się w praktyce. W przypadku silnie zakrzywionych, wklęsłych lub geometrycznie złożonych powierzchni trójwymiarowych, gdzie wymagane jest płaskie lub półpłaskie przeniesienie znaku, możliwość dopasowania się tamponu silikonowego do podłoża zapewnia praktyczne rozwiązanie, które znakowanie laserowe może zapewnić jedynie przy znacznym zwiększeniu złożoności sprzętu i kosztów.
Czwartym kryterium jest wolumen i różnorodność produkcji. W przypadku produkcji wielkoseryjnej i wielowariantowej z częstymi zmianami zawartości – szczególnie w przypadku produkcji seryjnej, gdzie każda część nosi unikalny identyfikator – elastyczność i szybkość znakowania laserowego, sterowane oprogramowaniem, czynią je bardziej wydajnym i ekonomicznym wyborem. W przypadku produkcji niskoseryjnej ze stabilną, rzadko zmieniającą się zawartością znakowania, niższe inwestycje w sprzęt w tampodruk mogą zapewnić lepszą ogólną ekonomikę, pomimo kosztów materiałów eksploatacyjnych.
Piątym kryterium są wymogi regulacyjne i dotyczące identyfikowalności. Zastosowania regulowane normami wymagającymi trwałych, odczytywalnych maszynowo kodów identyfikacyjnych na elementach metalowych – wymagania dotyczące UDI urządzeń medycznych, normy serializacji w lotnictwie i kosmonautyce, wymogi dotyczące identyfikowalności w motoryzacji – zazwyczaj wymagają znakowania laserowego zgodnie z wymogami technicznymi danej normy, niezależnie od innych czynników kosztowych lub możliwości.
Podejścia hybrydowe: stosowanie obu metod jednocześnie
W wielu środowiskach produkcyjnych optymalna strategia znakowania nie polega na wyborze między tampodrukiem a znakowaniem laserowym, lecz na przemyślanym połączeniu obu technologii, z których każda najlepiej spełnia wymagania dotyczące znakowania. Producent wyrobów medycznych może zastosować znakowanie metodą wyżarzania laserowego do naniesienia trwałego, odpornego na sterylizację kodu UDI na korpus instrumentu ze stali nierdzewnej, a tampodruk do naniesienia kolorowych wskaźników obsługi i grafiki marki na polimerowe elementy uchwytu. Producent samochodów może zastosować znakowanie laserowe do trwałej serializacji metalowych elementów silnika, a tampodruk do oznaczenia legendy kolorów na plastikowych elementach deski rozdzielczej.
Podejścia hybrydowe pozwalają operacjom produkcyjnym wykorzystać zalety znakowania laserowego w zakresie trwałości, precyzji i zmiennych danych tam, gdzie wymaga tego zastosowanie, zachowując jednocześnie możliwości druku tamponowego w zakresie wielokolorowego i zgodności z powierzchnią – bez konieczności wychodzenia którejkolwiek z technologii poza optymalny zakres wydajności. Ocena zasadności podejścia hybrydowego wymaga dopasowania pełnego zestawu wymagań dotyczących znakowania w całym asortymencie produktów do możliwości każdej technologii oraz zidentyfikowania kombinacji, która najlepiej spełnia wszystkie wymagania przy najniższym koszcie całkowitym.
Wybór między tampodrukiem a znakowaniem laserowym wymaga oceny pięciu kluczowych kryteriów: wymagania dotyczące trwałości, wymagania dotyczące koloru, geometrii podłoża, wielkości produkcji i jej składu oraz wymogów regulacyjnych lub dotyczących identyfikowalności. Systematyczna analiza tych kryteriów pozwoli jednoznacznie zidentyfikować odpowiednią technologię dla zdecydowanej większości zastosowań znakowania przemysłowego. W przypadku, gdy wymagania obejmują zarówno możliwości preferujące znakowanie laserowe, jak i tampodruk – na przykład wielokolorowe zdobienie wraz z trwałym kodowaniem identyfikacyjnym – podejście hybrydowe, wykorzystujące obie technologie w połączeniu, jest często najskuteczniejszym i najbardziej ekonomicznym rozwiązaniem.
Wniosek
W artykule tym przedstawiono dogłębne, ustrukturyzowane porównanie druku tampodrukowego i znakowania laserowego w każdym aspekcie mającym wpływ na decyzje dotyczące znakowania przemysłowego — od podstawowych mechanizmów każdego procesu, poprzez jakość znakowania, kompatybilność materiałów, trwałość, szybkość, koszty, wpływ na środowisko, aż po wskazówki dotyczące praktycznego zastosowania.
Znakowanie laserowe i tampodruk to technologie uzupełniające się, z których każda zajmuje ściśle określone nisze zastosowań. Znakowanie laserowe – sterowane za pomocą generatorów laserowych światłowodowych, CO2 lub UV, w zależności od podłoża – tworzy trwałe, niewymagające materiałów eksploatacyjnych oznaczenia o wysokiej rozdzielczości, elastyczności w obsłudze zmiennych danych oraz możliwości integracji z automatyzacją, co czyni je dominującym wyborem w zakresie identyfikowalności przemysłowej, precyzyjnej identyfikacji komponentów i znakowania zgodnego z przepisami. Jego nieodłączna trwałość, ekonomika eksploatacji i kompatybilność ze zautomatyzowanymi środowiskami produkcyjnymi przyczyniły się do jego popularności w przemyśle motoryzacyjnym, lotniczym, medycznym i elektronicznym w tempie, które stale rośnie.
Tampodruk pozostaje najlepszym wyborem do wielokolorowej dekoracji na złożonych powierzchniach trójwymiarowych oraz w zastosowaniach o mniejszych nakładach, gdzie początkowy koszt sprzętu laserowego nie jest uzasadniony wymaganiami produkcyjnymi. Jego zdolność do dopasowania się do powierzchni, wielokolorowy wydruk i szeroka kompatybilność materiałowa sprawiają, że jest on niezastąpiony w produkcji artykułów promocyjnych, dekoracji elektroniki użytkowej i dóbr konsumpcyjnych, gdzie różnorodność kolorów i geometrii stanowi kluczowe wyzwanie.
Decyzja między dwiema technologiami nie polega na tym, że jedna jest uniwersalnie lepsza od drugiej, lecz na dopasowaniu odpowiedniej technologii do specyficznych wymagań danego zastosowania. Wymagania dotyczące trwałości i identyfikowalności zdecydowanie przemawiają za znakowaniem laserowym. Wymagania dotyczące wielokolorowości i złożonej geometrii sprzyjają tampodrukowi. W przypadku, gdy oba zestawy wymagań występują w tym samym środowisku produkcyjnym, przemyślane podejście hybrydowe, wykorzystujące każdą z technologii tam, gdzie jest ona najlepsza, często okazuje się najskuteczniejszym i najbardziej ekonomicznym rozwiązaniem. Dokładne zrozumienie profilu technicznego i komercyjnego obu technologii – co miał na celu niniejszy artykuł – stanowi podstawę do trafnego wyboru.
Zdobądź rozwiązanie do znakowania laserowego
Dla producentów rozważających technologię znakowania laserowego — czy to jako zamiennik istniejącej technologii tampodruku, nową możliwość spełnienia wymagań dotyczących identyfikowalności lub regulacyjnych, czy jako część hybrydowej strategii znakowania — wybór właściwego systemu znakowania laserowego i współpraca z dostawcą, który może zapewnić rzeczywiste wsparcie w zakresie aplikacji przez cały cykl życia produktu, ma wymierny wpływ na jakość rezultatu.
Laser AccTek to profesjonalny producent urządzeń laserowych, oferujący kompleksową gamę systemów znakowania laserowego światłowodowego, CO2 i UV, zaprojektowanych z myślą o pełnym spektrum zastosowań znakowania przemysłowego omówionych w tym artykule. Od szybkich światłowodowych systemów znakowania laserowego do śledzenia elementów metalowych w linii produkcyjnej, przez systemy CO2 do znakowania podłoży niemetalowych, po systemy UV do znakowania materiałów wrażliwych na ciepło, portfolio produktów firmy jest dopasowane do rzeczywistego zróżnicowania wymagań w zakresie znakowania przemysłowego. Dostępne są konsultacje inżynieryjne, które wspierają ocenę zastosowania, dobór systemu i opracowanie parametrów dla konkretnych wymagań jakościowych podłoża i znaku. Instalacja, uruchomienie, szkolenie operatorów, dostawa części zamiennych i posprzedażowe wsparcie techniczne są świadczone w ramach kompletnego pakietu usług, gwarantując, że przejście na znakowanie laserowe zapewni jakość produkcji, wydajność i zgodność z przepisami, jakie zakłada inwestycja.
Informacje kontaktowe
- [email protected]
- [email protected]
- +86-19963414011
- Nr 3 Strefa A, strefa przemysłowa Lunzhen, miasto Yucheng, prowincja Shandong.
Uzyskaj rozwiązania laserowe