


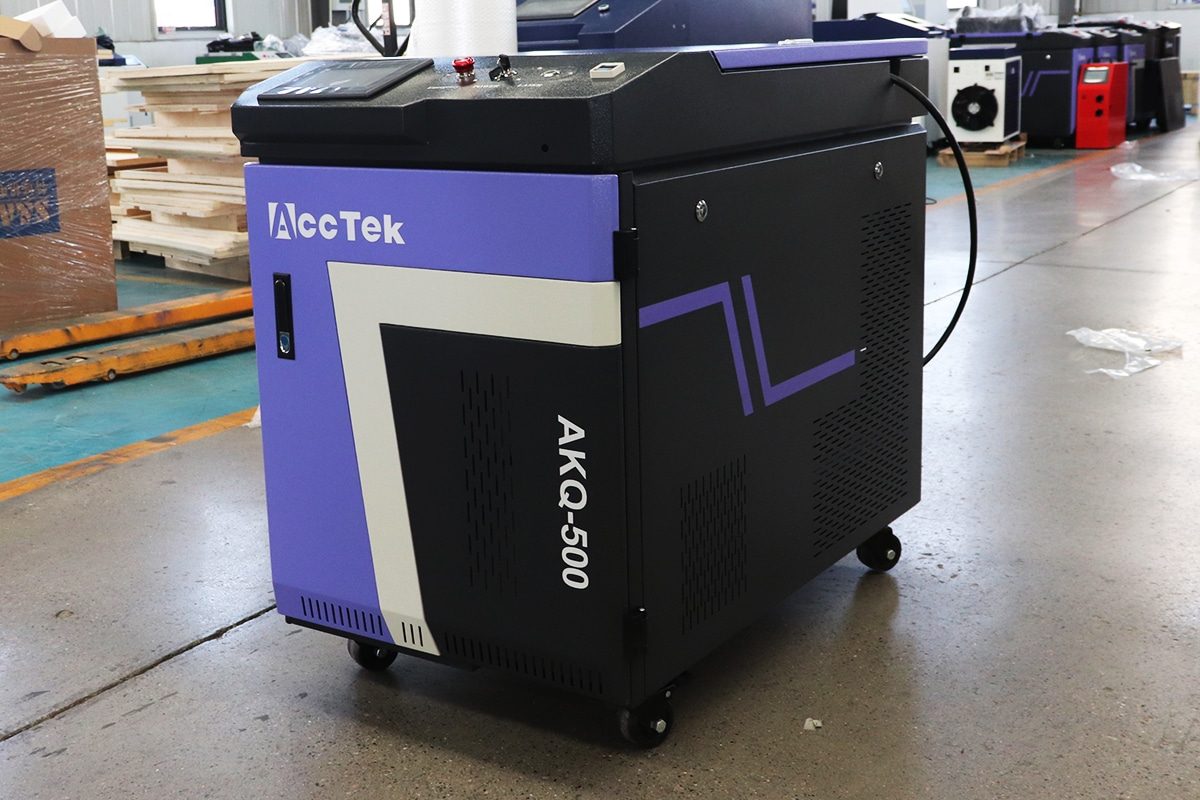
Jakie materiały eksploatacyjne stosuje się w urządzeniach do czyszczenia laserowego?
Jednym z najczęściej zadawanych pytań przez kupujących, którzy oceniają sprzęt do czyszczenia laserowego, jest to, czy technologia ta rzeczywiście jest tak łatwa w utrzymaniu, jak twierdzą producenci. W reklamach dotyczących czyszczenia laserowego często podkreśla się jego przewagę nad tradycyjnymi metodami przygotowania powierzchni – brak konieczności zakupu i utylizacji środków ściernych, brak konieczności stosowania rozpuszczalników chemicznych, brak konieczności utylizacji niebezpiecznych strumieni odpadów – i ta zaleta jest realna. Jednak “brak materiałów eksploatacyjnych” to nie to samo, co “zero materiałów eksploatacyjnych”, a kupujący, którzy oczekują, że sprzęt do czyszczenia laserowego będzie działał całkowicie bez materiałów eksploatacyjnych, mogą być zaskoczeni, gdy odkryją, że niektóre podzespoły w rzeczywistości ulegają zużyciu i wymagają okresowej wymiany.
To zamieszanie jest zrozumiałe. Systemy czyszczenia laserowego napędzane generatorem laserowym nie zużywają piasku, żwiru, granulatu suchego lodu ani chemicznych środków czyszczących w taki sposób, jak procesy obróbki strumieniowo-ściernej i czyszczenia chemicznego. Nie ma potrzeby regularnego zakupu ścierniwa luzem, nie ma potrzeby zbierania i utylizacji zużytego ścierniwa jako odpadu ani narażenia na opary rozpuszczalników, które należy kontrolować za pomocą systemów wentylacyjnych. To właśnie stanowi podstawę rzeczywistej przewagi kosztowej i ekologicznej czyszczenia laserowego nad konwencjonalnymi metodami przygotowania powierzchni i nie jest to przesada – to odmienny model kosztowy, który w ostatnich latach w dużej mierze przyczynił się do szybkiego wdrożenia tej technologii w takich zastosowaniach jak usuwanie rdzy, usuwanie farby, wstępne czyszczenie spoin i czyszczenie form.
Urządzenia do czyszczenia laserowego wymagają jednak okresowej wymiany niewielkiej liczby podzespołów optycznych i mechanicznych, które są bezpośrednio narażone na proces czyszczenia i ulegają degradacji w trakcie normalnego użytkowania. Części te są niedrogie w porównaniu z kosztami materiałów eksploatacyjnych związanych z piaskowaniem lub czyszczeniem chemicznym, ale nie są darmowe. Zrozumienie, które podzespoły ulegają zużyciu, jak szybko i dlaczego, jest kluczowe dla każdej firmy próbującej obliczyć rzeczywisty koszt eksploatacji urządzeń do czyszczenia laserowego w całym okresie ich użytkowania.
Niniejszy artykuł zawiera kompleksową, technicznie uzasadnioną analizę materiałów eksploatacyjnych do laserowych maszyn czyszczących. Wyjaśnia, dlaczego stwierdzenie o “zerowej ilości materiałów eksploatacyjnych” jest trafne, ale technicznie nieprecyzyjne, przeprowadza realistyczne porównanie kosztów z tradycyjnymi metodami czyszczenia, identyfikuje każdy z głównych elementów podlegających zużyciu wraz z realistycznymi oczekiwaniami dotyczącymi żywotności każdego z nich oraz oferuje praktyczne, praktyczne wskazówki, jak operatorzy mogą wydłużyć żywotność materiałów eksploatacyjnych poprzez prawidłowe praktyki konserwacyjne. Celem jest przedstawienie kupującym i operatorom jasnego i rzetelnego obrazu rzeczywistych kosztów posiadania i eksploatacji laserowych maszyn czyszczących w kategoriach materiałów eksploatacyjnych – informacji, które często są niedoceniane lub całkowicie pomijane w rozmowach handlowych, a które mogą znacząco wpłynąć na to, jak pewnie firma może planować i budżetować wydatki na ten sprzęt w całym okresie jego eksploatacji.
Spis treści
Czy urządzenia do czyszczenia laserowego naprawdę są "bezzużyciowe"?
Zanim przyjrzymy się konkretnym komponentom, które ulegają zużyciu w systemach czyszczenia laserowego, warto od razu odnieść się do twierdzenia o “zerowym zużyciu” tej technologii, ponieważ jest ono w dużej mierze prawdziwe, a jednocześnie nieco mylące. Dokładne zrozumienie znaczenia tego twierdzenia – a także jego braku – zapewnia właściwy kontekst dla wszystkich treści tego artykułu.
Tradycyjny model kosztów sprzątania
Tradycyjne metody czyszczenia powierzchni i usuwania rdzy opierają się na ciągłym zużyciu fizycznego medium czyszczącego. Czyszczenie strumieniowo-ścierne – z użyciem piasku, śrutu stalowego, kulek szklanych lub podobnych materiałów – zużywa je w tempie proporcjonalnym do czyszczonej powierzchni, a zużyte medium, zmieszane z usuniętą rdzą, farbą lub materiałem powłokowym, musi zostać zebrane, zabezpieczone i zutylizowane jako odpad, często jako odpad niebezpieczny lub podlegający przepisom, w zależności od rodzaju zanieczyszczeń usuniętych z obrabianego przedmiotu. Bieżące koszty zakupu nowych mediów czyszczących, koszty robocizny związane z obsługą i utylizacją zużytych mediów oraz koszty zgodności z przepisami dotyczącymi zarządzania strumieniem odpadów to stałe koszty operacyjne, które są bezpośrednio zależne od ilości wykonanych prac czyszczących.
Metody czyszczenia chemicznego opierają się na podobnym modelu ciągłego zużycia, zastępując środki ścierne chemicznymi środkami czyszczącymi, rozpuszczalnikami lub odrdzewiaczami na bazie kwasów. Środki te muszą być regularnie kupowane, aplikowane, a następnie zbierane po użyciu i utylizowane zgodnie z przepisami dotyczącymi odpadów niebezpiecznych w większości jurysdykcji. Oprócz bezpośrednich kosztów samych środków chemicznych, firmy stosujące metody czyszczenia chemicznego zazwyczaj ponoszą koszty osobistego sprzętu ochronnego dla operatorów, systemów wentylacyjnych do kontroli narażenia na opary chemiczne oraz systemów hermetyzacji i neutralizacji do zarządzania spływem i odpadami chemicznymi.
Model kosztów czyszczenia laserowego
Czyszczenie laserowe opiera się na zupełnie innym modelu kosztów. Generator laserowy przekształca energię elektryczną w skupioną wiązkę, która usuwa rdzę, farbę, warstwy tlenków i zanieczyszczenia powierzchni bezpośrednio z obrabianego przedmiotu poprzez proces szybkiego, miejscowego odparowywania, bez osadzania się ani zużycia jakiegokolwiek fizycznego środka czyszczącego w tym procesie. Zanieczyszczenia usunięte z powierzchni są zazwyczaj odparowywane lub redukowane do postaci drobnych cząstek, które są wychwytywane przez system odciągu i filtracji oparów, a nie mieszane ze zużytym materiałem ściernym, który musi być zbierany i składowany na wysypisku.
Oznacza to, że dominującym bieżącym kosztem eksploatacyjnym laserowych urządzeń czyszczących jest zużycie energii elektrycznej – koszt przewidywalny, transparentnie skalujący się wraz z użytkowaniem i nieobejmujący obciążeń związanych z zakupem, przechowywaniem, obsługą i utylizacją fizycznych materiałów eksploatacyjnych. Poza energią elektryczną, jedynymi innymi bieżącymi kosztami są okresowa wymiana niewielkiej liczby komponentów optycznych i mechanicznych, które są bezpośrednio narażone na wiązkę czyszczącą i generowane przez nią produkty uboczne ablacji. Komponenty te to rzeczywiste materiały eksploatacyjne – nie są “zerowe” – ale ich koszt, częstotliwość wymiany i ogólny wpływ na finanse są znacznie niższe niż ciągłe zużycie mediów, które definiuje tradycyjne struktury kosztów czyszczenia.
Dlaczego rozróżnienie ma znaczenie dla kupujących
Praktyczną konsekwencją dla kupujących jest to, że laserowe urządzenia czyszczące należy oceniać uczciwie: nie jako technologię całkowicie bezobsługową, ale jako technologię, której koszty eksploatacyjne stanowią niewielki ułamek – zazwyczaj bardzo niewielki procent – tego, ile kosztowałyby równoważne tradycyjne metody czyszczenia w tym samym okresie użytkowania. Kupujący, którzy oczekują absolutnie zerowych kosztów części zamiennych, mogą poczuć się wprowadzeni w błąd, gdy konieczna będzie pierwsza wymiana soczewki. Kupujący, którzy od początku rozumieją, że niewielka liczba niedrogich elementów optycznych wymaga okresowej wymiany i realistycznie uwzględniają to w swoich prognozach kosztów, przekonają się, że doświadczenie jest zgodne z oczekiwaniami, a ogólna przewaga kosztowa nad tradycyjnymi metodami czyszczenia pozostaje znacząca.
Urządzenia do czyszczenia laserowego nie są dosłownie bezobsługowe, ale twierdzenie, że znacząco obniżają koszty eksploatacyjne w porównaniu z czyszczeniem strumieniowo-ściernym i chemicznym, jest trafne i dobrze udokumentowane. Tradycyjne metody czyszczenia stale zużywają media fizyczne i generują strumienie odpadów, które generują własne koszty obsługi i utylizacji. Czyszczenie laserowe zastępuje to ciągłe zużycie mediów zużyciem energii elektrycznej i okresową wymianą niewielkiej liczby niedrogich podzespołów optycznych i mechanicznych. Dokładne zrozumienie tej różnicy – zamiast sugerowania “zeroobsługowości” za dobrą monetę – daje kupującym dokładniejszą i bardziej użyteczną podstawę do oceny rzeczywistej ekonomiki eksploatacji sprzętu.
Porównanie rzeczywistych kosztów: czyszczenie laserowe kontra piaskowanie
Aby wyjść poza ogólne twierdzenia dotyczące przewagi kosztowej czyszczenia laserowego i dać kupującym konkretne wyobrażenie o skali, warto zapoznać się z uproszczonym, obrazowym porównaniem bieżących kosztów materiałów eksploatacyjnych związanych z czyszczeniem laserowym i tradycyjną obróbką strumieniowo-ścierną w porównywalnym okresie regularnego użytkowania. Chociaż dokładne liczby różnią się w zależności od regionu, modelu urządzenia i konkretnego zastosowania, względne proporcje są pouczające i pomagają wyjaśnić, dlaczego przewaga kosztowa czyszczenia laserowego utrzymuje się nawet po uwzględnieniu niewielkich kosztów materiałów eksploatacyjnych.
Struktura kosztów obróbki strumieniowo-ściernej
Typowa operacja obróbki strumieniowo-ściernej zużywa ścierniwo w sposób ciągły przez cały czas trwania zadania, a tempo zużycia jest bezpośrednio zależne od powierzchni i rodzaju wybranego ścierniwa. Oprócz bezpośredniego kosztu zakupu ścierniwa zamiennego – piasku, śrutu stalowego lub kulek szklanych – operacja wiąże się z kosztami robocizny związanymi z załadunkiem i obsługą sprzętu do obróbki strumieniowo-ściernej, kosztami gromadzenia i zbierania zużytego ścierniwa zmieszanego z usuniętymi zanieczyszczeniami, a w wielu jurysdykcjach również z kosztami utylizacji zużytego ścierniwa jako odpadu regulowanego lub niebezpiecznego, w zależności od tego, co zostało usunięte z powierzchni obrabianego przedmiotu. Dodatkowe koszty obejmują środki ochrony indywidualnej dla operatorów pracujących w zapylonym, ściernym środowisku, a w niektórych przypadkach koszt obsługi systemów odpylania i zatrzymywania pyłu wymaganych do spełnienia przepisów bezpieczeństwa i ochrony środowiska w miejscu pracy.
Koszty te nie maleją wraz z doświadczeniem lub udoskonaloną techniką w sposób, w jaki niektóre koszty operacyjne można optymalizować z czasem — są one zasadniczo stałe w przeliczeniu na jednostkę przetworzonej powierzchni, co oznacza, że przedsiębiorstwo wykonujące dużą i rosnącą ilość prac związanych z czyszczeniem strumieniowym odnotowuje proporcjonalny wzrost kosztów materiałów eksploatacyjnych i ich utylizacji, bez odpowiednika “stałego harmonogramu wymiany materiałów eksploatacyjnych”, który charakteryzuje czyszczenie laserowe.
Struktura kosztów czyszczenia laserowego
Operacja czyszczenia laserowego tej samej powierzchni generuje koszty energii elektrycznej, które zależą od zużycia energii przez generator laserowy i czasu potrzebnego na wykonanie zadania, a także od części kosztów okresowej wymiany materiałów eksploatacyjnych, omówionych w tym artykule – soczewek ochronnych wymienianych mniej więcej co jeden do dwóch tygodni, soczewek skupiających co trzy do dwunastu miesięcy, a dysz co dwa do trzech miesięcy. Ponieważ te materiały eksploatacyjne są wymieniane w oparciu o harmonogram czasowy, a nie proporcjonalnie do zużycia, w ten sam sposób, co ścierniwo, firma, która zwiększa wolumen produkcji bez drastycznego zwiększenia liczby godzin pracy sprzętu, nie odnotowuje wzrostu kosztów materiałów eksploatacyjnych w tak liniowy sposób, jak miałoby to miejsce w przypadku kosztów ścierniwa.
Uśredniając całkowity koszt wymiany materiałów eksploatacyjnych w ciągu typowego miesiąca regularnej eksploatacji i porównując go z kosztem materiałów ściernych, utylizacji odpadów i sprzętu ochronnego, jakiego wymagałaby taka sama ilość prac piaskarskich, okazuje się, że koszt materiałów eksploatacyjnych do czyszczenia laserowego stanowi zazwyczaj niewielki ułamek porównywalnych kosztów piaskowania – często podawany przez producentów sprzętu i analityków branżowych jako mieszczący się w przedziale kilku procent kosztów, które w przeciwnym razie poniesionoby na same materiały ścierne i utylizację. Chociaż dokładne wartości procentowe różnią się w zależności od zastosowania i regionu, wniosek jest spójny: umiarkowane koszty materiałów eksploatacyjnych do czyszczenia laserowego nie niwelują jego fundamentalnej przewagi kosztowej nad metodami ściernymi, nawet jeśli koszty te zostaną w pełni i rzetelnie uwzględnione, a nie pominięte.
Realistyczne porównanie struktur kosztów wyjaśnia, dlaczego czyszczenie laserowe zachowuje znaczną przewagę ekonomiczną nad tradycyjnym piaskowaniem, mimo że wiąże się z rzeczywistymi kosztami materiałów eksploatacyjnych. Koszty materiałów ściernych, utylizacji i sprzętu ochronnego do piaskowania rosną bezpośrednio i w sposób ciągły wraz z wolumenem produkcji, bez naturalnego limitu kosztów materiałów eksploatacyjnych wraz ze wzrostem wolumenu. Koszty materiałów eksploatacyjnych do czyszczenia laserowego są powiązane z harmonogramami wymiany niewielkiej liczby niedrogich komponentów, co skutkuje strukturą kosztów, która stanowi niewielki ułamek równoważnych kosztów piaskowania w większości realistycznych scenariuszy produkcyjnych. To porównanie podkreśla, że propozycja wartości czyszczenia laserowego wytrzymuje uczciwą analizę, nawet jeśli uproszczenie marketingowe “zerowych materiałów eksploatacyjnych” zostanie odrzucone na rzecz pełnego i dokładnego rozliczenia.
Części eksploatacyjne i ich żywotność
Po ustaleniu, że maszyny do czyszczenia laserowego posiadają niewielki zestaw oryginalnych części eksploatacyjnych, w tej sekcji szczegółowo opisano każdą główną część podlegającą zużyciu, czynniki wpływające na jej żywotność oraz realistyczne oczekiwania dotyczące żywotności w typowych warunkach pracy. Zrozumienie tych szczegółów pozwala kupującym precyzyjnie zaplanować bieżące koszty części i pomaga operatorom rozpoznać, kiedy dany element zbliża się do końca okresu użytkowania, zanim spowoduje to problemy z jakością lub wydajnością.
Soczewka ochronna (okno ochronne)
Soczewka ochronna, czasami nazywana oknem ochronnym, to pierwsza powierzchnia optyczna, przez którą przechodzi wiązka laserowa w drodze z głowicy czyszczącej w kierunku obrabianego przedmiotu. Jest to również element najbardziej bezpośrednio narażony na zanieczyszczenia, kurz i opary odrzucane z czyszczonej powierzchni podczas pracy. Jej funkcją jest ochrona umieszczonej za nią droższej soczewki skupiającej przed zanieczyszczeniami i uszkodzeniami, działając jak bariera ochronna, która absorbuje siłę odprysków i cząstek stałych, eliminując tym samym konieczność działania samej soczewki skupiającej.
Ze względu na bezpośrednią i ciągłą ekspozycję na produkty uboczne ablacji, soczewka ochronna jest najszybciej zużywającym się elementem optycznym w systemach czyszczenia laserowego. W typowych warunkach pracy soczewka ochronna zazwyczaj wytrzymuje od jednego do dwóch tygodni regularnego użytkowania, zanim będzie wymagała wymiany, choć zakres ten znacznie się różni w zależności od konkretnego środowiska pracy. Czynności czyszczące generujące duże ilości pyłu lub drobnych cząstek – na przykład usuwanie rdzy z silnie skorodowanych powierzchni – zanieczyszczą soczewkę ochronną szybciej niż lżejsze czynności czyszczące, takie jak usuwanie lekkich tlenków ze stosunkowo czystych powierzchni metalowych. Praca w zapylonym środowisku, niedostateczny przepływ powietrza wspomagającego lub długotrwała praca ciągła bez okresowych przeglądów mogą znacznie skrócić praktyczną żywotność soczewki ochronnej poniżej typowego zakresu.
Dobrą wiadomością dla operatorów jest to, że soczewka ochronna jest również najtańszym elementem optycznym w wymianie, a jej procedura jest zazwyczaj prosta i szybka – większość głowic czyszczących jest zaprojektowana tak, aby umożliwić wymianę soczewki ochronnej w ciągu kilku minut bez użycia specjalistycznych narzędzi ani wiedzy technicznej. Ze względu na niski koszt i szybką wymianę, soczewka ochronna jest zazwyczaj traktowana jako rutynowy, niedrogi materiał eksploatacyjny, a nie kosztowne lub wymagające konserwacji obciążenie, pod warunkiem, że operatorzy wyrobią sobie nawyk regularnego jej sprawdzania i proaktywnej wymiany, zamiast czekać, aż widoczne zużycie wpłynie na jakość czyszczenia.
Soczewka skupiająca
Soczewka skupiająca znajduje się za soczewką ochronną w głowicy czyszczącej i odpowiada za kształtowanie wiązki laserowej do precyzyjnego rozmiaru i położenia ogniska, niezbędnych do skutecznego czyszczenia. Ponieważ jest ona chroniona przed bezpośrednim działaniem rozprysków i cząstek przez soczewkę ochronną znajdującą się przed nią, soczewka skupiająca ulega znacznie wolniejszej degradacji, a co za tym idzie, charakteryzuje się znacznie dłuższą żywotnością.
W normalnych warunkach eksploatacji i przy rozsądnej konserwacji, soczewka skupiająca zazwyczaj wytrzymuje od trzech do sześciu miesięcy. Przy starannej pielęgnacji – regularnej wymianie soczewki ochronnej, zanim ulegnie ona silnemu zanieczyszczeniu, ostrożnym obchodzeniu się z nią podczas czyszczenia i konserwacji oraz stosowaniu się do parametrów zalecanych przez producenta – żywotność soczewki skupiającej może wydłużyć się do całego roku, a w niektórych przypadkach nawet dłużej. Szeroki zakres deklarowanej żywotności odzwierciedla, jak bardzo dyscyplina konserwacyjna wpływa na ten konkretny element: soczewka skupiająca, która jest dobrze chroniona przez starannie konserwowaną soczewkę ochronną i nigdy nie jest narażona na zanieczyszczenia z powodu zaniedbania bariery wlotowej, wytrzyma dłużej niż ta, która pracuje za soczewką ochronną, która ulega degradacji przez dłuższy czas przed wymianą.
Soczewka skupiająca jest znacznie droższa niż soczewka ochronna, zarówno ze względu na jej precyzyjniejsze parametry optyczne, jak i na fakt, że jej wymiana, choć nadal jest rutynową czynnością konserwacyjną, zazwyczaj wymaga bardziej ostrożnego obchodzenia się z nią i weryfikacji ustawienia niż wymiana soczewki ochronnej. Ten wyższy koszt i nieco bardziej skomplikowany proces wymiany to główny powód, dla którego ochrona soczewki skupiającej poprzez staranną konserwację soczewki ochronnej jest jednym z najbardziej opłacalnych nawyków konserwacyjnych, jakie mogą wdrożyć operatorzy urządzeń czyszczących laserowo.
Dysza
Dysza, czasami nazywana końcówką głowicy czyszczącej lub dyszą wspomaganą powietrzem, kieruje strumień sprężonego powietrza lub gazu wspomagającego, który pomaga usuwać ablowane cząstki stałe i zanieczyszczenia z toru wiązki i powierzchni przedmiotu obrabianego podczas czyszczenia. Ponieważ dysza znajduje się na przedniej krawędzi głowicy czyszczącej, w pobliżu przedmiotu obrabianego i zanieczyszczeń powstających w miejscu styku, ulega ona stopniowemu zużyciu mechanicznemu i naprężeniom termicznym w wyniku wielokrotnego narażenia na proces czyszczenia.
Typowa żywotność dyszy mieści się w przedziale od dwóch do trzech miesięcy w normalnych warunkach pracy, choć może się różnić w zależności od intensywności i czasu codziennego użytkowania, rodzaju i stopnia usuwania zanieczyszczeń oraz konkretnej konstrukcji i materiału dyszy użytego przez producenta sprzętu. Dysze używane głównie do usuwania silnej rdzy z szorstkich, nierównych powierzchni zużywają się szybciej niż dysze używane głównie do lżejszych zadań czyszczenia na stosunkowo gładkich powierzchniach, ponieważ silniejsze zanieczyszczenia generują więcej zanieczyszczeń i bardziej agresywne cząstki stałe uderzające w strukturę dyszy podczas pracy.
Wymiana dyszy to zazwyczaj proste zadanie mechaniczne, które nie wymaga starannego ustawienia optycznego, jak w przypadku wymiany soczewek, co czyni ją jedną z prostszych rutynowych czynności konserwacyjnych w obsłudze laserowych maszyn czyszczących. Niemniej jednak operatorzy powinni monitorować stan dyszy pod kątem oznak zużycia, takich jak odkształcenia, zatkanie lub nieregularny przepływ powietrza wspomagającego, ponieważ uszkodzona dysza może wpływać na spójność czyszczenia i pośrednio przyspieszać zużycie elementów optycznych umieszczonych głębiej w głowicy czyszczącej, umożliwiając przedostawanie się większej ilości zanieczyszczeń w kierunku soczewek niż w przypadku prawidłowo działającej dyszy.
Inne drobne elementy ulegające zużyciu
Oprócz trzech głównych elementów podlegających zużyciu omówionych powyżej, niewielka liczba dodatkowych, drobnych części może wymagać okresowej konserwacji, w zależności od konkretnego modelu i konfiguracji maszyny. Złącza światłowodów w miejscu, w którym kabel doprowadzający wiązkę łączy się z głowicą czyszczącą, mogą ulegać zużyciu w wyniku wielokrotnego podłączania i odłączania, jeśli głowica czyszcząca jest zmieniana między różnymi konfiguracjami. Jest to jednak stosunkowo rzadki element konserwacji dla większości operatorów korzystających ze stałej konfiguracji głowicy czyszczącej. Wewnętrzne uszczelki i podkładki wspomagające powietrze w zespole głowicy czyszczącej również mogą ulegać powolnej degradacji w dłuższym okresie eksploatacji, zazwyczaj wymagając uwagi jedynie podczas planowanych przeglądów konserwacyjnych, a nie jako element częstej, rutynowej wymiany.
Rozpoznawanie ostrzegawczych sygnałów zużycia materiałów eksploatacyjnych
Zamiast polegać wyłącznie na kalendarzowych harmonogramach wymiany, operatorzy mogą nauczyć się rozpoznawać praktyczne sygnały ostrzegawcze wskazujące, że element eksploatacyjny zbliża się do końca swojej żywotności, ponieważ rzeczywiste tempo zużycia różni się w zależności od instalacji, jak opisano poniżej. Soczewka ochronna zbliżająca się do końca swojej żywotności zazwyczaj wykazuje widoczne plamki, zamglenia lub wżery podczas inspekcji w dobrym oświetleniu, a także może powodować nieznaczne, ale zauważalne zmniejszenie intensywności czyszczenia lub nierównomierny wzór czyszczenia w całej plamce wiązki, ponieważ zanieczyszczenia zaczynają rozpraszać lub absorbować część energii wiązki, zanim dotrze ona do obrabianego przedmiotu. Zbliżające się uszkodzenie soczewki skupiającej często objawia się stopniowym spadkiem ogólnej skuteczności czyszczenia, nawet gdy znajdująca się przed nią soczewka ochronna wydaje się czysta, lub widocznymi śladami uszkodzeń termicznych w pobliżu środka soczewki, jeśli była ona wystawiona na działanie nadmiernej mocy lub niewystarczającego chłodzenia przez dłuższy czas.
Zużycie dyszy często objawia się nierównomiernym lub słabszym przepływem powietrza wspomagającego, słyszalnymi zmianami w dźwięku wylotu powietrza podczas pracy lub widocznym odkształceniem lub powiększeniem otworu dyszy w porównaniu z nową częścią zamienną. Operatorzy, którzy zapoznają się z tymi praktycznymi wskaźnikami, zamiast czekać na upłynięcie określonego w kalendarzu okresu, często potrafią zauważyć degradację podzespołu, zanim znacząco wpłynie to na jakość czyszczenia lub, w przypadku uszkodzonej soczewki ochronnej, zanim zanieczyszczenie zdąży się rozprzestrzenić i zacząć oddziaływać na znajdującą się za nią droższą soczewkę ogniskującą.
Dlaczego zakresy długości życia różnią się tak bardzo
Kupujący i operatorzy analizujący podane powyżej zakresy żywotności każdego podzespołu zauważą, że każdy z nich jest dość szeroki – soczewka ochronna – od jednego do dwóch tygodni, soczewka skupiająca – od trzech miesięcy do roku, a dysza – od dwóch do trzech miesięcy. Ta zmienność nie świadczy o niespójności ani zawodności sprzętu; odzwierciedla ona raczej fakt, że tempo zużycia każdego z tych podzespołów jest w dużym stopniu uzależnione od specyficznych warunków pracy, rodzaju zanieczyszczeń i dyscypliny konserwacyjnej stosowanej w każdej instalacji.
Cykl pracy jest jedną z najważniejszych zmiennych. Maszyny czyszczące laserowe używane przez kilka godzin dziennie w warsztacie naprawczym o małej objętości zazwyczaj zużywają znacznie więcej materiałów eksploatacyjnych, mierząc w czasie kalendarzowym, niż ta sama maszyna używana przez dwie lub trzy pełne zmiany dziennie w środowisku produkcji przemysłowej o dużej objętości. Dzieje się tak po prostu dlatego, że komponenty są narażone na działanie produktów ubocznych ablacji w tempie proporcjonalnym do rzeczywistych godzin pracy, a nie dni kalendarzowych. Innym ważnym czynnikiem jest stopień zanieczyszczenia: usunięcie lekkiego utlenienia powierzchni ze stosunkowo czystego podłoża generuje znacznie mniej cząstek stałych i zanieczyszczeń niż usunięcie nagromadzonej przez dziesięciolecia silnej rdzy i starych warstw farby z silnie skorodowanej stali konstrukcyjnej, a w przypadku większego zanieczyszczenia komponenty zużywają się szybciej przy takiej samej liczbie godzin pracy.
Konkretny czyszczony materiał również odgrywa rolę. Niektóre powłoki i zanieczyszczenia – zwłaszcza te zawierające oleje, niektóre formulacje farb lub powłoki ocynkowane – mogą generować podczas ablacji produkty uboczne, które są bardziej agresywne dla powierzchni optycznych niż produkty uboczne powstające podczas czyszczenia gołych metali żelaznych. Operatorzy intensywnie pracujący z tymi bardziej wymagającymi materiałami powinni zazwyczaj uwzględnić w budżecie nieco częstszą wymianę soczewek ochronnych niż sugerowałaby dolna granica typowego zakresu. Rozpoznanie, który z tych czynników ma najsilniejsze zastosowanie do typowego obciążenia pracą w danym zakładzie, pozwala na dokładniejsze budżetowanie zużycia materiałów eksploatacyjnych niż po prostu uśrednianie opublikowanych zakresów bez uwzględnienia rzeczywistych warunków pracy.
Główne elementy eksploatacyjne w laserowych urządzeniach czyszczących — soczewka ochronna, soczewka skupiająca i dysza — mają różne oczekiwania dotyczące żywotności, zależne od ich położenia na ścieżce wiązki i stopnia bezpośredniego narażenia na produkty uboczne ablacji. Soczewka ochronna, umieszczona w punkcie największego narażenia, zużywa się najszybciej i zazwyczaj wymaga wymiany co jeden do dwóch tygodni, ale jest również najtańszym elementem w wymianie. Soczewka skupiająca, osłonięta soczewką ochronną, charakteryzuje się znacznie dłuższą żywotnością, wynoszącą od trzech do sześciu miesięcy, a nawet do roku przy starannej konserwacji, i wyższą ceną w przypadku konieczności wymiany. Dysza, narażona na zużycie mechaniczne i kontakt z zanieczyszczeniami na końcówce głowicy czyszczącej, zazwyczaj wytrzymuje od dwóch do trzech miesięcy. Znaczna zmienność w każdym z tych zakresów odzwierciedla rzeczywiste różnice w cyklu pracy, stopniu zanieczyszczenia i rodzaju materiału w różnych środowiskach pracy, a operatorzy czerpią korzyści z kalibracji własnych oczekiwań dotyczących wymiany i budżetów na konserwację do swoich specyficznych warunków pracy, zamiast polegać wyłącznie na ogólnych wartościach średnich.
Jak wydłużyć żywotność materiałów eksploatacyjnych w Twojej maszynie czyszczącej
Chociaż elementy eksploatacyjne omówione w poprzednim rozdziale mają z natury zakresy żywotności, wynikające z fizyki procesu czyszczenia, rzeczywista żywotność w danym środowisku pracy jest w znacznym stopniu uzależniona od praktyk konserwacyjnych, dyscypliny operacyjnej oraz warunków środowiskowych. Niniejszy rozdział zawiera praktyczne, praktyczne wskazówki, które operatorzy mogą natychmiast wdrożyć, aby wydłużyć żywotność materiałów eksploatacyjnych, zmniejszyć częstotliwość wymiany i obniżyć całkowity koszt posiadania sprzętu do czyszczenia laserowego.
Utrzymuj stabilny i odpowiedni przepływ powietrza wspomagającego
System wspomagania powietrznego, który kieruje sprężone powietrze lub gaz przez dyszę głowicy czyszczącej, pełni istotną funkcję ochronną, wykraczającą poza samo usuwanie zanieczyszczeń z bezpośredniego obszaru czyszczenia: pomaga również zapobiegać cofaniu się ablowanych cząstek stałych, dymu i drobnego pyłu do głowicy czyszczącej, gdzie mogą one zanieczyścić soczewkę ochronną, a jeśli dostaną się wystarczająco daleko, ostatecznie soczewkę ogniskującą znajdującą się za nią. Gdy przepływ wspomagania powietrznego jest nierównomierny, niewystarczający lub nieprawidłowo skonfigurowany, naturalne prądy powietrza generowane przez proces czyszczenia i ruch powietrza otoczenia w miejscu pracy mogą przenosić zanieczyszczenia z powrotem w kierunku elementów optycznych z większą prędkością, niż pozwalałby na to prawidłowo skonfigurowany system wspomagania powietrznego.
Operatorzy powinni sprawdzać, czy ciśnienie i natężenie przepływu powietrza wspomagającego są ustawione zgodnie ze specyfikacją producenta sprzętu dla konkretnego zadania czyszczenia. Powinni również okresowo sprawdzać tę konfigurację, zamiast zakładać, że pozostaje ona prawidłowo ustawiona na zawsze. Systemy zasilania sprężonym powietrzem mogą podlegać wahaniom ciśnienia z powodu wydajności sprężarki, strat w linii lub jednoczesnego zapotrzebowania innych urządzeń korzystających z tego samego źródła powietrza. Wahania te mogą pogorszyć wydajność wspomagania sprężonym powietrzem bez żadnych widocznych objawów poza przyspieszonym zanieczyszczeniem soczewek w miarę upływu czasu. Zainstalowanie dedykowanego źródła powietrza z odpowiednią regulacją ciśnienia dla laserowej maszyny czyszczącej, zamiast wspólnego przewodu sprężonego powietrza z innymi urządzeniami warsztatowymi, które mogą nieoczekiwanie obniżać ciśnienie, jest praktycznym rozwiązaniem, które pomaga utrzymać stałą wydajność wspomagania sprężonym powietrzem, a co za tym idzie, wydłuża żywotność elementów optycznych.
Ustal codzienną rutynę czyszczenia soczewek przed operacją
Regularna, codzienna konserwacja, wykonywana przed rozpoczęciem każdego dnia roboczego lub zmiany, jest jedną z najskuteczniejszych praktyk wydłużających żywotność zarówno soczewki ochronnej, jak i soczewki skupiającej. Procedura ta powinna obejmować wizualną kontrolę soczewki ochronnej pod kątem widocznych zanieczyszczeń, wżerów lub uszkodzeń, a następnie staranne czyszczenie bezwodnym alkoholem – zazwyczaj alkoholem izopropylowym o wysokiej czystości i bezwodnym – nakładanym za pomocą niepozostawiającej włókien ściereczki do czyszczenia optyki lub specjalnej chusteczki do czyszczenia soczewek.
Technika czyszczenia jest równie ważna, jak materiał czyszczący. Operatorzy powinni nanosić alkohol na ściereczkę czyszczącą, a nie bezpośrednio na powierzchnię soczewki, i przecierać soczewkę lekkim, równomiernym naciskiem w jednym, stałym kierunku, a nie ruchem okrężnym lub ruchami posuwisto-zwrotnymi, które mogą ocierać się o powierzchnię soczewki i powodować drobne zarysowania, zamiast dokładnie usuwać zanieczyszczenia. Soczewek nigdy nie należy przecierać suchymi ściereczkami ani ściereczkami nieprzeznaczonymi do czyszczenia optyki, ponieważ resztki włókien, kurz lub zanieczyszczenia na ściereczce uniwersalnej mogą powodować powstawanie nowych rys lub osadów na powierzchni soczewki podczas czyszczenia.
Codzienna kontrola i czyszczenie powinny być traktowane jako nieodłączny element procedury rozruchu sprzętu, a nie jako zadanie okazjonalne lub wykonywane w razie potrzeby. Kumulatywny efekt regularnej, codziennej pielęgnacji soczewek kontaktowych znacząco wzrasta w ciągu tygodni i miesięcy użytkowania: soczewka ochronna, która jest starannie czyszczona codziennie, często osiąga górną granicę swojego typowego okresu użytkowania, podczas gdy soczewka ochronna, która jest zaniedbywana przez kilka dni między czyszczeniami, często wymaga wymiany znacznie wcześniej niż po upływie jednego do dwóch tygodni, a także może przenosić przyspieszone zanieczyszczenia na znajdującą się za nią soczewkę ogniskującą.
Dopasuj parametry operacyjne do materiału i rodzaju zanieczyszczenia
Praca urządzenia czyszczącego laserowo z parametrami – poziomem mocy, prędkością skanowania i częstotliwością impulsów – dobrze dobranymi do konkretnego materiału i rodzaju zanieczyszczeń, które mają być usuwane, zmniejsza niepotrzebne obciążenie elementów eksploatacyjnych. Praca z nadmierną mocą dla danego zadania czyszczenia generuje więcej produktów ubocznych ablacji i większe obciążenie cieplne dyszy i otaczających ją elementów optycznych niż to konieczne, przyspieszając zużycie bez zapewnienia odpowiedniej poprawy jakości czyszczenia po usunięciu zanieczyszczeń. Z kolei praca z niewystarczającą mocą dla danego zadania może wymagać wielu przejść nad tym samym obszarem, wydłużając całkowity czas ekspozycji elementów eksploatacyjnych na proces czyszczenia i tym samym przyspieszając zużycie w porównaniu z pojedynczym, prawidłowo sparametryzowanym przejściem.
Operatorzy odnoszą korzyści z opracowania lub przestrzegania wytycznych producenta dotyczących parametrów dla typowych kombinacji materiałów i zanieczyszczeń, dostosowując je od tych punktów początkowych na podstawie bezpośredniej obserwacji rezultatów czyszczenia, zamiast domyślnie ustawiać maksymalną moc, co zapewnia szybkie wykonanie zadania. To zdyscyplinowane podejście do doboru parametrów nie tylko chroni elementy eksploatacyjne, ale zazwyczaj dodatkowo poprawia ogólną jakość i spójność czyszczenia.
Utrzymuj środowisko pracy w czystości, jak to tylko możliwe
Poziom pyłu i cząstek stałych w otoczeniu urządzenia czyszczącego laserowo ma bezpośredni wpływ na szybkość gromadzenia się zanieczyszczeń na soczewce ochronnej i innych odsłoniętych elementach. Urządzenia czyszczące laserowo, pracujące w stosunkowo czystym, dobrze wentylowanym miejscu pracy, z dala od innych procesów generujących pył, takich jak szlifowanie, piaskowanie czy ogólny pył powstający podczas obróbki metali, będą generalnie wolniej zanieczyszczać soczewki niż te same urządzenia pracujące w silnie zapylonym środowisku o niskiej jakości powietrza.
W miarę możliwości, umieszczenie stanowiska do czyszczenia laserowego z dala od innych operacji generujących pyły, zapewnienie odpowiedniego poziomu zapylenia w pomieszczeniu oraz utrzymanie bezpośredniego obszaru roboczego wokół maszyny czyszczącej w miarę wolnego od nagromadzonych zanieczyszczeń przyczynia się do wydłużenia żywotności materiałów eksploatacyjnych poza zakres, jaki może osiągnąć sama konserwacja sprzętu. W warsztatach, w których procesy generujące pył nie mogą być fizycznie oddzielone od stanowiska do czyszczenia laserowego, należy uwzględnić w budżecie częstsze kontrole i wymianę soczewek ochronnych jako praktyczne dostosowanie do warunków pracy.
Prowadź dziennik konserwacji i wymian
Prostą, ale często pomijaną praktyką, która znacząco usprawnia zarządzanie materiałami eksploatacyjnymi, jest prowadzenie pisemnego lub elektronicznego dziennika każdej wymiany podzespołu, z odnotowaniem daty, przybliżonej liczby godzin pracy od ostatniej wymiany oraz wszelkich obserwacji dotyczących stanu wymienianej części. Z czasem dziennik ten tworzy zbiór danych specyficznych dla danej operacji, który ujawnia rzeczywiste odstępy między wymianami w danym środowisku pracy, zamiast opierać się wyłącznie na ogólnych zakresach branżowych omówionych w tym artykule.
Dane te mają wartość praktyczną wykraczającą poza proste prowadzenie dokumentacji. Pozwalają warsztatowi przewidywać nadchodzące potrzeby wymiany części i proaktywnie zamawiać części, zamiast odkrywać zużycie podzespołu dopiero wtedy, gdy jakość czyszczenia już zaczęła się pogarszać – sytuacja, która może nieoczekiwanie przerwać produkcję. Ułatwiają również identyfikację nietypowo szybkiego zużycia podzespołu, co może być wczesnym sygnałem problemu z konfiguracją wspomagania pneumatycznego, niezgodnością parametrów lub nieprzestrzeganiem rutynowej procedury konserwacyjnej. Pozwala to na usunięcie problemu, zanim doprowadzi on do poważniejszych lub bardziej kosztownych problemów. W warsztatach zatrudniających wielu operatorów korzystających z tego samego sprzętu, wspólny dziennik konserwacji pomaga również zapewnić spójną dyscyplinę konserwacyjną na wszystkich zmianach, zamiast polegać na staranności jednej osoby.
Wydłużenie żywotności materiałów eksploatacyjnych do laserowych maszyn czyszczących sprowadza się do pięciu praktycznych zasad: utrzymania stabilnego i prawidłowo skonfigurowanego przepływu powietrza wspomagającego, aby zapobiec przedostawaniu się zanieczyszczeń do ścieżki optycznej, ustanowienia i konsekwentnego przestrzegania codziennej procedury czyszczenia soczewek przed operacją przy użyciu alkoholu bezwodnego i odpowiedniej techniki, dopasowania parametrów pracy do konkretnego materiału i rodzaju zanieczyszczeń, zamiast stosowania domyślnych ustawień nadmiernej mocy, zarządzania środowiskiem pracy w celu zminimalizowania niepotrzebnego narażenia na kurz i cząstki stałe oraz prowadzenia dziennika konserwacji, który tworzy dokładny obraz rzeczywistych okresów wymiany w zależności od danej operacji. Operatorzy, którzy konsekwentnie stosują te praktyki, mogą oczekiwać osiągnięcia żywotności materiałów eksploatacyjnych w górnym zakresie typowych zakresów omówionych wcześniej w tym artykule, co przekłada się bezpośrednio na niższe bieżące koszty części i rzadsze przerwy w harmonogramach produkcji.
Streszczenie
W tym artykule przeprowadzono kompleksową i rzetelną analizę materiałów eksploatacyjnych do maszyn do czyszczenia laserowego — bezpośrednio odniesiono się do powszechnego stwierdzenia o “zerowym zużyciu materiałów eksploatacyjnych”, przeprowadzono realistyczne porównanie kosztów z tradycyjnymi metodami czyszczenia, zidentyfikowano konkretne komponenty, które faktycznie ulegają zużyciu i wymagają okresowej wymiany, przedstawiono realistyczne oczekiwania dotyczące okresu eksploatacji każdego z nich oraz przedstawiono praktyczne wskazówki dotyczące konserwacji w celu wydłużenia tego okresu eksploatacji tak bardzo, jak to możliwe.
Często stosowana w marketingu laserowego sprzętu czyszczącego koncepcja “zero-zużywalności” jest trafna, ale technicznie nieprecyzyjna. Czyszczenie laserowe eliminuje ciągłe zużycie materiałów ściernych lub środków chemicznych, które determinują strukturę kosztów tradycyjnych metod przygotowania powierzchni, zastępując te bieżące wydatki na media energią elektryczną i okresową wymianą niewielkiej liczby niedrogich komponentów optycznych i mechanicznych. Jest to strukturalnie odmienny i znacznie bardziej ekonomiczny model kosztów niż piaskowanie czy czyszczenie chemiczne, mimo że nie jest on dosłownie wolny od kosztów części zamiennych. Porównanie kosztów przedstawione w tym artykule dowodzi, dlaczego ta zaleta utrzymuje się po uczciwej analizie: koszty materiałów ściernych i utylizacji rosną w sposób ciągły i bezpośrednio proporcjonalny do wielkości produkcji. Jednocześnie harmonogram wymiany materiałów eksploatacyjnych w czyszczeniu laserowym, oparty na czasie, pozostaje niewielkim, możliwym do opanowania ułamkiem równoważnych kosztów piaskowania w większości realistycznych scenariuszy operacyjnych.
Trzy główne elementy zużywające się w systemach czyszczenia laserowego — soczewka ochronna, soczewka skupiająca i dysza — charakteryzują się odmiennymi parametrami żywotności, wynikającymi z ich położenia na ścieżce wiązki i stopnia narażenia na produkty uboczne ablacji. Soczewka ochronna, narażona na działanie zanieczyszczeń, zazwyczaj wymaga wymiany co jeden do dwóch tygodni, ale wiąże się z minimalnymi kosztami. Soczewka skupiająca, osłonięta soczewką ochronną, wytrzymuje znacznie dłużej, od trzech do sześciu miesięcy, a nawet do roku przy starannej pielęgnacji, co stanowi wyższy, ale wciąż umiarkowany koszt w przypadku ewentualnej wymiany. Dysza, podlegająca mechanicznemu zużyciu na końcówce głowicy czyszczącej, wytrzymuje zazwyczaj od dwóch do trzech miesięcy w typowych warunkach. Znaczna zmienność w każdym z tych zakresów odzwierciedla rzeczywiste różnice w cyklu pracy, stopniu zanieczyszczenia i rodzaju materiału w różnych środowiskach pracy — rzeczywistość, którą kupujący powinni uwzględnić we własnych oczekiwaniach, zamiast zakładać, że jedna stała wartość ma zastosowanie uniwersalnie.
Osiągnięcie górnego zakresu tych okresów eksploatacji – i minimalizacja całkowitych kosztów materiałów eksploatacyjnych w całym okresie użytkowania sprzętu – w dużej mierze zależy od dyscypliny operatora. Utrzymanie stabilnego, prawidłowo skonfigurowanego przepływu powietrza wspomagającego, regularne codzienne czyszczenie soczewek alkoholem bezwodnym i stosowanie prawidłowej techniki, dopasowanie parametrów pracy do konkretnego zadania czyszczenia zamiast domyślnego ustawiania maksymalnej mocy, dbanie o czystość otoczenia oraz prowadzenie prostego dziennika konserwacji w celu śledzenia faktycznych okresów wymiany to praktyczne i ekonomiczne nawyki, które przekładają się na znacząco dłuższą żywotność materiałów eksploatacyjnych i niższe bieżące koszty konserwacji w dłuższej perspektywie.
Dla każdej firmy oceniającej sprzęt do czyszczenia laserowego, zrozumienie tego pełnego obrazu – rzeczywistej przewagi kosztowej nad metodami tradycyjnymi, konkretnych podzespołów ulegających zużyciu, czynników wpływających na zmienność ich żywotności oraz praktyk konserwacyjnych wydłużających tę żywotność – zapewnia realistyczną podstawę niezbędną do precyzyjnego budżetowania, ustalania odpowiednich oczekiwań i ekonomicznej eksploatacji sprzętu przez cały okres jego eksploatacji. Nabywca, który dokonuje zakupu urządzenia do czyszczenia laserowego z taką jasnością, jest znacznie lepiej przygotowany do oceny konkurencyjnych opcji sprzętowych, planowania harmonogramów konserwacji i pełnego wykorzystania przewagi ekonomicznej, jaką ta technologia oferuje w porównaniu z konwencjonalnymi metodami przygotowania powierzchni.
Skorzystaj z rozwiązań do czyszczenia laserowego
Zrozumienie rzeczywistej struktury kosztów materiałów eksploatacyjnych urządzeń do czyszczenia laserowego – oraz praktyk konserwacyjnych, które wpływają na rzeczywistą żywotność tych materiałów – daje kupującym i operatorom realistyczną podstawę do oceny całkowitego kosztu posiadania (CCO) i planowania bieżących budżetów na konserwację. Przełożenie tej wiedzy na trafny zakup sprzętu jest jednak korzystne ze względu na współpracę z producentem, który potrafi rzetelnie przedstawić rzeczywistą wydajność materiałów eksploatacyjnych, zamiast polegać wyłącznie na optymistycznych danych marketingowych, które mogą nie odzwierciedlać rzeczywistych warunków, w jakich znajdzie się dana firma.
AccTek Laser produkuje szeroką gamę przemysłowych laserowych urządzeń czyszczących, w tym urządzenia impulsowe i ciągłe, wyposażone w optykę ochronną i systemy wspomagania powietrzem, które zapewniają długą żywotność materiałów eksploatacyjnych w wymagających przemysłowych warunkach pracy. Konstrukcja głowic czyszczących stawia na łatwo dostępne, szybkie w wymianie zespoły soczewek ochronnych, minimalizując przestoje podczas rutynowej wymiany. Soczewka skupiająca i elementy dyszy zostały zaprojektowane z myślą o trwałości w typowych cyklach pracy spotykanych przy usuwaniu rdzy, usuwaniu farby, wstępnym czyszczeniu spoin i przygotowywaniu powierzchni.
Klienci oceniający sprzęt do czyszczenia laserowego mogą omówić konkretne rodzaje zanieczyszczeń, oczekiwany dzienny cykl pracy i warunki otoczenia w miejscu pracy, aby uzyskać wskazówki dotyczące realistycznych odstępów między wymianami materiałów eksploatacyjnych i zalecanych praktyk konserwacyjnych dla ich konkretnego zastosowania. Oprócz tego klienci mają zapewnione pełne konsultacje przedsprzedażowe, wsparcie instalacyjne, szkolenie operatorów w zakresie prawidłowych procedur konserwacji soczewek i dysz oraz stały dostęp do oryginalnych części zamiennych i responsywnego wsparcia technicznego posprzedażowego przez cały okres eksploatacji sprzętu.

Informacje kontaktowe
- [email protected]
- [email protected]
- +86-19963414011
- Nr 3 Strefa A, strefa przemysłowa Lunzhen, miasto Yucheng, prowincja Shandong.
Uzyskaj rozwiązania laserowe