

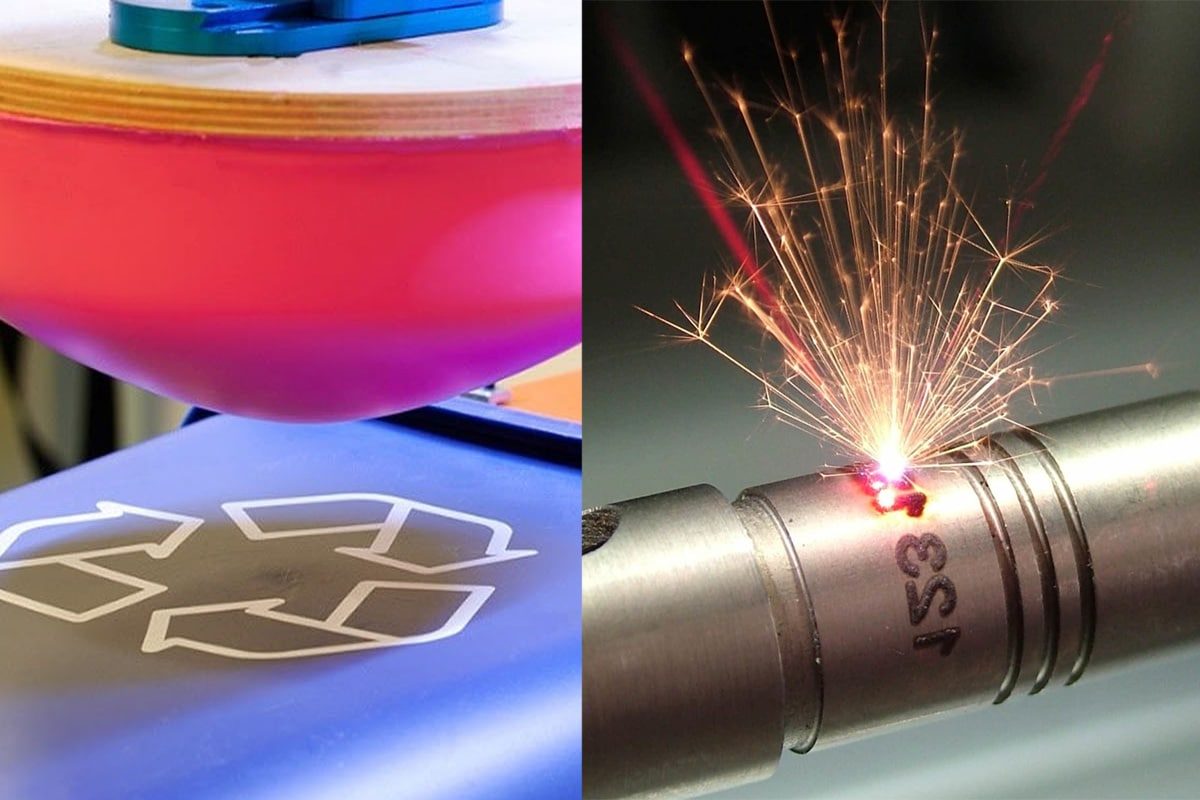
Comparación exhaustiva entre la tampografía y el marcado láser.
El marcado industrial es un requisito fundamental en la fabricación moderna. Todo producto que sale de una planta de producción —ya sea un implante médico, un componente automotriz, un dispositivo electrónico de consumo o un simple artículo promocional— lleva algún tipo de identificación, marca, sello de conformidad o código de trazabilidad. El método de aplicación de dicho sello determina no solo su calidad visual, sino también su durabilidad, coste, conformidad con la normativa y compatibilidad con los materiales y la geometría del producto.
Entre las numerosas tecnologías de marcado industrial disponibles hoy en día, la tampografía y el marcado láser destacan como dos de las más extendidas y de mayor relevancia práctica. Ambas permiten obtener marcas de alta resolución en una amplia gama de materiales. Ambas se utilizan en entornos industriales exigentes donde la consistencia, la productividad y la permanencia de la marca son imprescindibles. Además, ambas se han perfeccionado a lo largo de décadas de aplicación comercial hasta convertirse en tecnologías maduras y fiables con características de rendimiento bien definidas.
A pesar de estas similitudes superficiales, la tampografía y el marcado láser son procesos fundamentalmente diferentes. La tampografía transfiere tinta desde una placa grabada a través de una almohadilla de silicona sobre un sustrato; un proceso que requiere contacto y consumibles, ideal para decorar superficies tridimensionales complejas con múltiples colores. El marcado láser utiliza un haz enfocado de un generador láser para modificar o grabar directamente la superficie de un material; un proceso sin contacto y sin consumibles, ideal para producir códigos permanentes y legibles por máquina en componentes de precisión a alta velocidad.
La elección entre estas dos tecnologías tiene consecuencias reales y duraderas para la economía de la producción, la calidad del producto, el cumplimiento normativo y la complejidad operativa. Una tecnología de marcado inadecuada aumenta los costos, introduce riesgos para la calidad y puede generar problemas de cumplimiento que resultan costosos de resolver posteriormente. Una tecnología adecuada se convierte en una parte transparente y confiable del flujo de trabajo de producción, aportando valor sin fricciones.
Este artículo ofrece una comparación estructurada y con base técnica de la tampografía y el marcado láser en todos los aspectos relevantes para la toma de decisiones en el marcado industrial: desde la calidad de la marca y la compatibilidad de los materiales hasta la inversión en equipos, los costos operativos, el impacto ambiental y la capacidad de integración. El objetivo es brindar a fabricantes, ingenieros de procesos y responsables de compras la información necesaria para evaluar estas dos tecnologías con claridad y seleccionar la que mejor se adapte a sus necesidades específicas.
Tabla de contenido
¿Qué es el marcado láser?
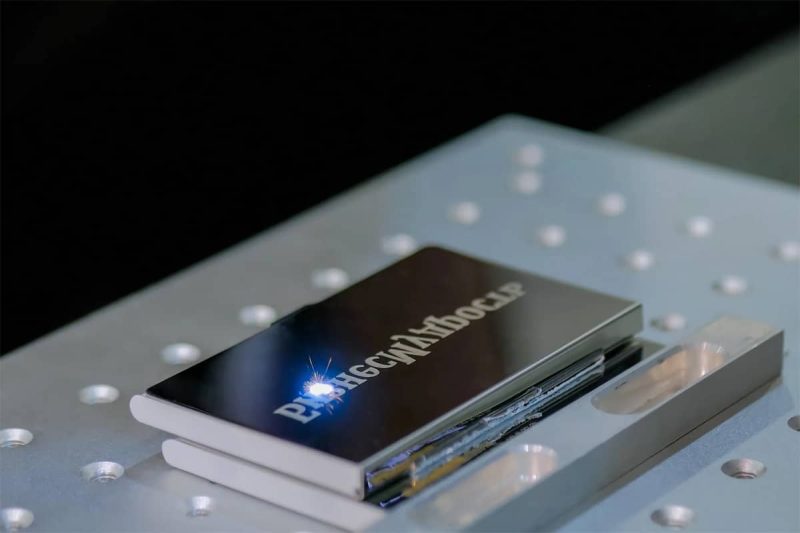
El marcado láser es un proceso de marcado sin contacto en el que un haz enfocado, producido por un generador láser, modifica la superficie de un material para crear una marca permanente y visible. A diferencia de los procesos que depositan material sobre una superficie, como la impresión por inyección de tinta o la tampografía, el marcado láser funciona interactuando directamente con el sustrato a nivel molecular o microestructural, produciendo cambios en el color, la reflectividad o la textura de la superficie sin la aplicación de tintas, colorantes u otras sustancias consumibles. El resultado es una marca químicamente integrada al sustrato y, por lo tanto, intrínsecamente permanente.
Cómo funciona el marcado láser
En el marcado láser, el generador láser produce un haz de luz coherente y enfocado que se dirige a través de la superficie de la pieza mediante un sistema de espejos galvanométricos de alta velocidad o un pórtico móvil. El haz deposita energía concentrada en cada punto que toca, activando uno de los diversos mecanismos de modificación de la superficie, según la composición del material y los parámetros del láser utilizados.
El recocido se produce cuando el láser calienta una superficie metálica de forma controlada, generando una reacción de oxidación localizada en la subsuperficie que altera el color del metal sin generar rugosidad ni eliminar material de la superficie. La marca resultante es lisa, queda al mismo nivel que la zona circundante y es altamente resistente a la corrosión y al desgaste mecánico, lo que convierte al recocido en el mecanismo de marcado preferido para dispositivos médicos, componentes en contacto con alimentos e instrumentos de precisión donde es fundamental preservar la integridad de la superficie.
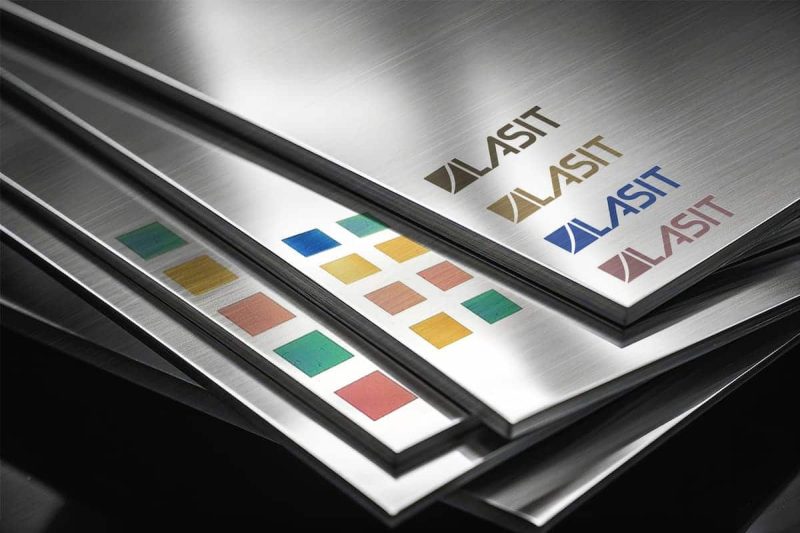
La carbonización se produce cuando el láser calienta un material orgánico (plástico, cuero, superficie revestida) a una temperatura en la que la capa superficial se carboniza, generando una marca oscura de alto contraste. En ciertos plásticos oscuros, la formación de espuma se produce cuando el láser provoca la fusión de la superficie y la formación de burbujas de gas, creando una marca brillante y en relieve con un alto contraste reflectante. El marcado con cambio de color en ciertos metales (en particular, titanio y acero inoxidable) utiliza una oxidación controlada para producir marcas en una gama de colores, variando el espesor de la película de óxido mediante un control preciso de los parámetros del láser.
Tipos de máquinas de marcado láser
Las tres principales tecnologías de generadores láser utilizadas en el marcado láser industrial son la fibra óptica, el CO2 y la luz ultravioleta (UV).
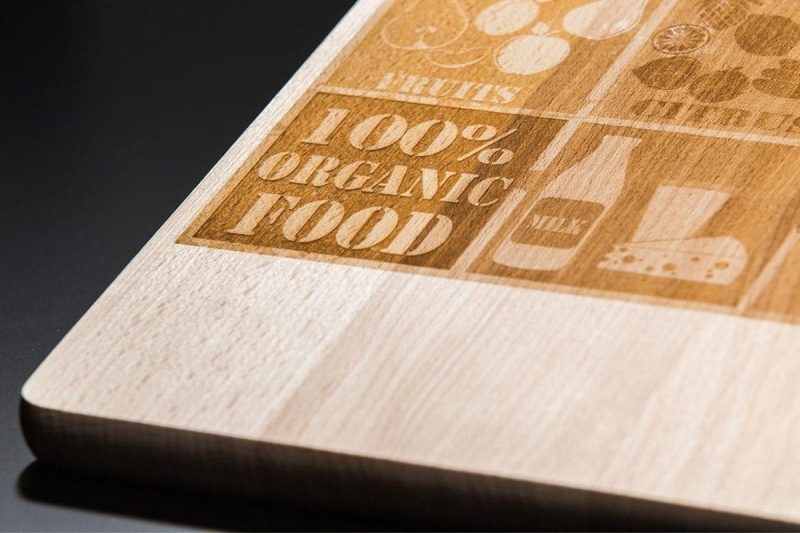
Los generadores láser de fibra operan a una longitud de onda de aproximadamente 1064 nanómetros y son la plataforma dominante para el marcado industrial de metales. Ofrecen alta potencia pico en pulsos cortos, acoplan la energía de manera eficiente a los sustratos metálicos y producen puntos de gran tamaño que permiten el marcado de alta resolución de códigos de barras, códigos de matriz de datos, números de serie y logotipos en acero, acero inoxidable, aluminio, titanio y aleaciones de cobre. Los sistemas de marcado láser de fibra son rápidos, compactos, requieren poco mantenimiento y son ideales para la integración en líneas de producción automatizadas. Los generadores láser de CO2 operan a aproximadamente 10 600 nanómetros y son idóneos para el marcado de materiales orgánicos y poliméricos (madera, acrílico, vidrio, cerámica, cuero, caucho y la mayoría de los plásticos) mediante mecanismos de carbonización, espumado y ablación superficial. Son menos eficientes para el marcado directo de metales, pero destacan en aplicaciones que involucran sustratos no metálicos en una amplia gama de industrias, incluyendo embalaje, señalización, electrónica y bienes de consumo.
Los generadores láser UV operan a aproximadamente 355 nanómetros y emiten energía de longitud de onda muy corta que es absorbida por una amplia gama de materiales con un impacto térmico mínimo en el área circundante. Esta característica de procesamiento en frío convierte a los generadores láser UV en la opción preferida para el marcado de materiales sensibles al calor —películas delgadas, electrónica flexible, envases farmacéuticos y plásticos finos— donde los efectos secundarios térmicos del procesamiento con fibra o CO2 causarían daños o deformaciones.
Aplicaciones e industrias comunes
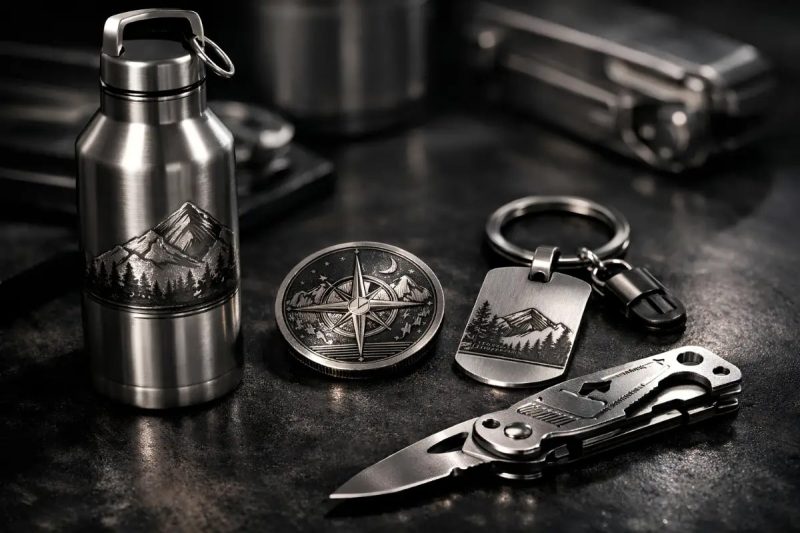
La trazabilidad industrial es el principal ámbito de aplicación del marcado láser. Los fabricantes de automóviles aplican identificadores únicos, códigos de ensamblaje y marcas de cumplimiento normativo a componentes de motores, carcasas de transmisión, fijaciones y conjuntos críticos para la seguridad mediante sistemas de marcado láser de fibra integrados directamente en las líneas de producción. Los fabricantes aeroespaciales marcan componentes estructurales, fijaciones y herramientas con números de serie y sellos de inspección que deben permanecer legibles durante toda la vida útil de la aeronave. Los fabricantes de dispositivos médicos aplican códigos de identificación únicos a instrumentos quirúrgicos, implantes y equipos de diagnóstico mediante técnicas de marcado láser por recocido que preservan la integridad de la superficie del material y la resistencia a la corrosión.
La industria electrónica utiliza ampliamente el marcado láser para la identificación de placas, el marcado de componentes y la marcación de productos de consumo en carcasas y paneles. Los fabricantes de envases utilizan el marcado láser de CO2 para la codificación de fechas, la aplicación de números de lote y el marcado a prueba de manipulaciones en envases de alimentos, productos farmacéuticos y bebidas. Los fabricantes de joyería utilizan el marcado láser para aplicar sellos, inscripciones y efectos decorativos a piezas de metales preciosos.
El marcado láser es una tecnología de marcado sin contacto y sin consumibles que utiliza la energía focalizada de un generador láser para modificar permanentemente la superficie de un material mediante recocido, carbonización, espumado o cambio de color. Disponible en configuraciones de generador láser de fibra, CO2 y UV, adaptadas a diferentes tipos de materiales, el marcado láser se utiliza en una amplia gama de industrias donde se requieren marcas permanentes, de alta resolución y legibles por máquina en componentes y productos de precisión a velocidad de producción.
¿Qué es la tampografía?
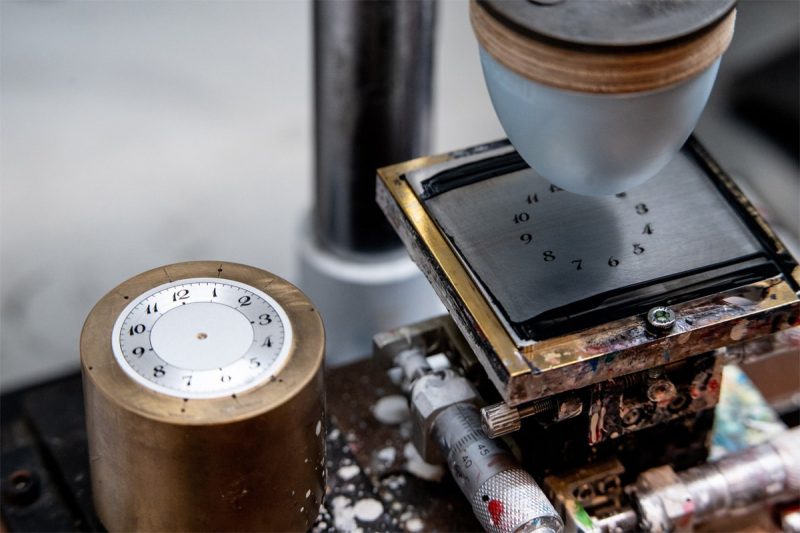
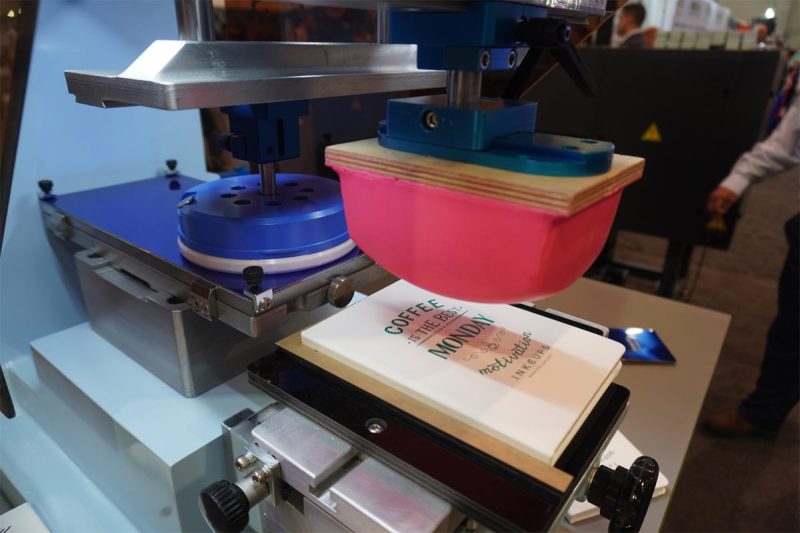
La tampografía es un proceso de impresión indirecta por contacto en el que la tinta se transfiere desde una placa plana grabada —llamada cliché— a un sustrato tridimensional mediante una almohadilla de silicona flexible. La capacidad de la almohadilla para deformarse y adaptarse a geometrías superficiales complejas es lo que distingue a la tampografía de otros métodos de impresión por contacto y la hace especialmente eficaz para decorar superficies curvas, con hendiduras, texturizadas o no planas. La tampografía es uno de los procesos de decoración e identificación más utilizados en la fabricación de bienes de consumo y se ha empleado durante décadas en industrias que van desde dispositivos médicos hasta productos promocionales.
Cómo funciona la tampografía
El ciclo de tampografía comienza con la aplicación de tinta a un cliché: una placa de acero o polímero en la que se ha grabado la imagen deseada a poca profundidad. Una rasqueta elimina el exceso de tinta de la superficie plana del cliché, dejando tinta únicamente en la cavidad grabada. Una almohadilla de silicona desciende sobre el cliché, recogiendo la tinta de la cavidad y transfiriéndola a su superficie. A continuación, la almohadilla se eleva y se desplaza hacia el sustrato, donde desciende y presiona la imagen de tinta desde su superficie hacia la pieza de trabajo. La almohadilla de silicona regresa a su posición inicial y el ciclo se repite.
La almohadilla de silicona es el elemento clave del proceso. Su baja energía superficial permite que la tinta del cliché se absorba fácilmente, pero la libera completamente sobre el sustrato durante la transferencia, logrando así una alta eficiencia. Su deformabilidad elastomérica le permite adaptarse a superficies de sustrato curvas, cóncavas, convexas y texturizadas que dificultarían la transferencia de tinta desde elementos de impresión rígidos. La forma, la dureza y el tamaño de la almohadilla se seleccionan para que coincidan con la geometría del sustrato y el tamaño de la imagen que se transfiere, y existe una amplia variedad de geometrías disponibles para adaptarse a diferentes perfiles de sustrato.
Componentes clave de un sistema de tampografía
Un sistema completo de tampografía consta de varios componentes clave, cada uno de los cuales influye en la calidad y uniformidad de la marca impresa. El cliché contiene la imagen y debe producirse con una profundidad de grabado precisa y bordes nítidos para garantizar una absorción y transferencia de tinta uniformes durante toda la tirada. Los clichés se fabrican en acero, que ofrece una larga vida útil, o en materiales poliméricos, que son menos costosos y adecuados para tiradas cortas.
El sistema de tinta comprende la tinta de impresión propiamente dicha, el disolvente utilizado para ajustar su viscosidad y comportamiento de secado, y el depósito de tinta o mecanismo de rasqueta que controla la aplicación de la tinta al cliché. Las tintas para tampografía están formuladas para materiales de sustrato específicos y deben seleccionarse teniendo en cuenta la adhesión, la resistencia química y los requisitos de cumplimiento. La evaporación del disolvente es un aspecto clave en la tampografía: la tinta debe ser lo suficientemente pegajosa para transferirse del cliché a la almohadilla y de la almohadilla al sustrato, pero no debe secarse tan rápido que deje residuos en la almohadilla ni tan lentamente que no se adhiera correctamente al sustrato.
La propia máquina de tampografía proporciona la actuación mecánica —el movimiento de inundación, la limpieza con la rasqueta, la recogida de la almohadilla y los movimientos de transferencia— mediante sistemas de accionamiento neumáticos o servoeléctricos. Las máquinas de tampografía modernas abarcan desde unidades manuales sencillas de un solo color hasta sofisticados sistemas automáticos multicolor de múltiples estaciones con inspección visual, gestión de rechazos y registro de datos de producción.
Aplicaciones e industrias comunes
La fabricación de dispositivos médicos utiliza ampliamente la tampografía para aplicar símbolos, marcas de graduación, indicadores de dosificación y texto de identificación a jeringas, catéteres, instrumental quirúrgico y dispositivos de diagnóstico. La capacidad de imprimir en superficies curvas y aplicar varios colores en una sola configuración hace que la tampografía sea ideal para las geometrías complejas y los estrictos requisitos de calidad visual de la decoración de productos médicos.
Los fabricantes de electrónica de consumo utilizan la tampografía para aplicar logotipos de marca, nombres de modelos, símbolos de cumplimiento normativo e indicadores funcionales a carcasas, teclados, mandos a distancia y dispositivos portátiles. La fabricación de productos promocionales depende en gran medida de la tampografía como método estándar para aplicar gráficos de marca a bolígrafos, encendedores, memorias USB, llaveros, vasos y miles de otras categorías de artículos promocionales. Los fabricantes de automóviles utilizan la tampografía para las marcas del panel de instrumentos, las leyendas de los controles, los gráficos decorativos y la identificación de los componentes interiores.
La tampografía es un proceso de impresión por contacto indirecto que transfiere la tinta de un cliché grabado a un sustrato mediante una almohadilla de silicona deformable, lo que permite un marcado multicolor de alta calidad en superficies curvas, con relieve y de geometría compleja. Sus componentes clave —el cliché, el sistema de tinta y la máquina de impresión— deben seleccionarse cuidadosamente según el material del sustrato y los requisitos de producción. La tampografía se utiliza en una amplia gama de industrias donde la decoración multicolor de superficies tridimensionales es el objetivo principal del marcado.
Comparación directa
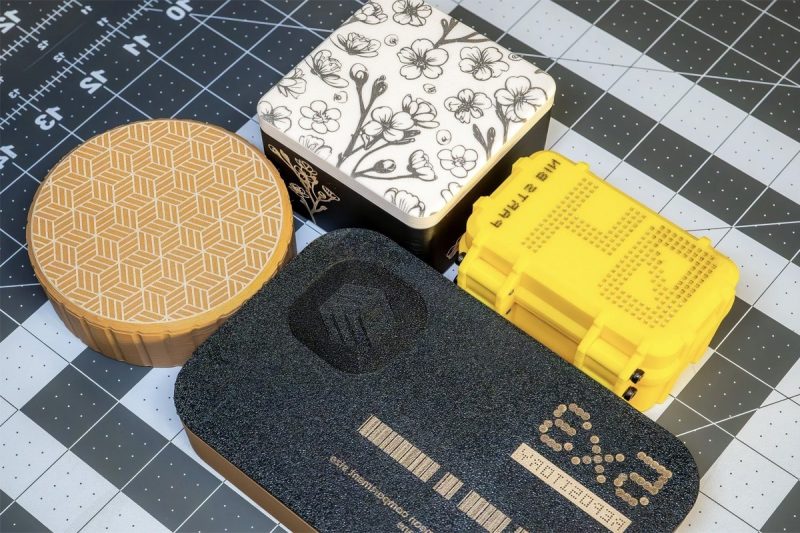
Con una comprensión clara del funcionamiento de cada proceso, es posible comparar directamente la tampografía y el marcado láser en función de los parámetros de rendimiento más relevantes para la toma de decisiones en el marcado industrial. Esta sección ofrece una comparación estructurada y objetiva basada en ocho criterios clave, sentando las bases para las recomendaciones específicas que se presentan a continuación.
Calidad y resolución de la marca
Tanto la tampografía como el marcado láser permiten obtener marcas de alta calidad, pero la naturaleza de dicha calidad difiere en aspectos relevantes para cada aplicación. El marcado láser, especialmente con generadores láser de fibra, puede alcanzar tamaños de punto de entre 20 y 50 micrómetros y una precisión de posicionamiento de unos pocos micrómetros, lo que posibilita la producción de texto extremadamente fino, códigos de barras bidimensionales complejos y logotipos detallados con una resolución superior a la que se puede lograr con la tampografía en la mayoría de los sustratos. Los sistemas de marcado láser producen habitualmente códigos de matriz de datos con celdas de 0,3 mm, verificados según los estándares GS1, un nivel de precisión difícil de replicar de forma consistente con la tampografía.
La tampografía produce marcas cuya calidad está determinada por la resolución del cliché, la reología de la tinta y la deformación de la almohadilla sobre la superficie del sustrato. En superficies planas o ligeramente curvas, los sistemas modernos de tampografía pueden lograr una resolución excelente con texto y detalles gráficos nítidos. Sin embargo, en superficies muy curvas o texturizadas, la deformación de la almohadilla durante la transferencia introduce cierta distorsión de la imagen que limita el tamaño mínimo de los caracteres y la precisión posicional que se pueden obtener. Para aplicaciones que requieren códigos legibles por máquina de máxima resolución, el marcado láser ofrece una clara ventaja en cuanto a calidad.
Compatibilidad de materiales
La tampografía se puede aplicar a una amplia gama de sustratos, incluyendo plásticos, metales, vidrio, cerámica, caucho, cuero y madera, siempre que se disponga de una tinta con la adherencia adecuada al sustrato o se pueda desarrollar una. La energía superficial del sustrato debe ser suficiente para aceptar la tinta transferida y, en algunos casos, se requiere un tratamiento superficial —como tratamiento corona, activación por plasma o aplicación de imprimación— para lograr una adherencia óptima. Prácticamente cualquier material que pueda sujetarse físicamente en el dispositivo de impresión puede, en teoría, ser sometido a tampografía.
El marcado láser también es compatible con una amplia variedad de materiales, pero su eficacia depende en gran medida de las propiedades ópticas y térmicas del material a la longitud de onda específica del láser utilizado. Los generadores láser de fibra marcan metales con alta eficiencia y la mayoría de los plásticos de ingeniería con buenos resultados, pero son menos eficaces en materiales transparentes o altamente reflectantes sin tratamientos superficiales o aditivos específicos. Los generadores láser de CO2 marcan bien los materiales no metálicos, pero su capacidad de marcado directo de metales es limitada. Los generadores láser UV amplían la compatibilidad a materiales sensibles al calor que se dañarían con láseres de mayor longitud de onda. Ninguno de los procesos cubre todos los materiales con la misma eficacia, y cada uno tiene categorías de materiales en las que es claramente superior.
Permanencia y durabilidad
Esta es una de las dimensiones diferenciadoras más significativas entre ambos procesos. Las marcas láser —en particular las marcas de recocido en metales y las marcas de ablación profunda en sustratos duros— son parte integral de la superficie del material. No se pueden borrar, eliminar químicamente ni desgastar sin eliminar una capa correspondiente del material del sustrato. Para aplicaciones de trazabilidad donde las marcas deben permanecer legibles durante toda la vida útil de un componente —que puede abarcar décadas de servicio en entornos exigentes— esta permanencia inherente representa una ventaja crucial.
Las marcas de tampografía son depósitos superficiales a base de tinta, y su durabilidad depende de la formulación de la tinta, la adhesión al sustrato y las condiciones ambientales a las que se expone la superficie impresa durante su uso. Las tintas de tampografía de alto rendimiento, con agentes reticulantes y protección de capa superior adecuados, ofrecen una buena resistencia a la abrasión, los disolventes y la exposición a los rayos UV. Sin embargo, siguen siendo depósitos superficiales que pueden desgastarse, rayarse o sufrir ataques químicos en condiciones suficientemente exigentes. Para aplicaciones sometidas a un contacto mecánico intenso, entornos químicos agresivos o ciclos de temperatura extremos, la permanencia inherente del marcado láser le confiere una ventaja significativa en cuanto a durabilidad frente a la tampografía.
Velocidad de producción y rendimiento
Los sistemas de marcado láser, en particular los generadores láser de fibra utilizados para el marcado de piezas metálicas, son extremadamente rápidos. Un código de matriz de datos complejo o un número de serie se puede marcar en un componente metálico en una fracción de segundo, y los sistemas de alta velocidad pueden procesar cientos o miles de piezas por hora en configuraciones automatizadas. El contenido del marcado se puede modificar de una pieza a otra sin necesidad de ajustar la máquina, lo que permite un marcado de datos totalmente variable a velocidad de producción. Esto convierte al marcado láser en la opción ideal para entornos de producción de alto volumen y gran variedad de productos.
Los tiempos de ciclo de la tampografía dependen de la velocidad mecánica de la máquina de impresión, la cantidad de colores aplicados y el tiempo de secado o curado entre capas. La tampografía monocromática en una máquina automática bien configurada puede alcanzar velocidades de ciclo comparables a las del marcado láser para gráficos sencillos. La tampografía multicolor requiere múltiples estaciones e intervalos de secado que alargan significativamente el tiempo de ciclo. La configuración y el cambio entre diferentes trabajos de impresión implican cambios de cliché, cambios de tinta y ajustes de la almohadilla, lo que añade tiempo improductivo al programa de producción.
Tiempo de preparación y cambio
La preparación y el cambio de formato representan una diferencia significativa en costos y flexibilidad entre ambos procesos. La tampografía requiere un cliché para cada imagen única, y estos clichés deben producirse, almacenarse y cambiarse físicamente cuando cambia el trabajo. Un cambio de tinta requiere vaciar el depósito de tinta, limpiar la cuchilla dosificadora y cargar la nueva formulación de tinta. Estas actividades de cambio de formato suelen requerir de 15 a 45 minutos por cada cambio de trabajo, lo que representa una pérdida considerable de tiempo de producción en entornos con alta variedad de trabajos.
Los sistemas de marcado láser modifican el contenido del trabajo únicamente mediante software. Un nuevo número de serie, código de barras, logotipo o cadena de texto se carga desde el ordenador de control en segundos, sin necesidad de realizar ningún cambio físico. Esta flexibilidad, impulsada por el software, es una de las ventajas operativas más importantes del marcado láser en entornos con una gran variedad de productos y tiradas de producción cortas.
Costos de consumibles y gastos corrientes
La tampografía conlleva costes de consumibles continuos relacionados con la tinta, el disolvente, la sustitución de clichés y de las almohadillas. Los costes de tinta y disolvente varían según el tipo de sustrato y la cobertura de la marca, pero representan un gasto operativo constante y significativo. Los clichés tienen una vida útil limitada —normalmente cientos de miles de ciclos en el caso de los clichés de acero— y deben sustituirse periódicamente. Las almohadillas de silicona también se desgastan con el tiempo y requieren sustitución. El coste acumulado de consumibles en la tampografía para producciones de alto volumen puede ser considerable.
Los sistemas de marcado láser prácticamente no generan costos de consumibles en su funcionamiento normal. El generador láser tiene una vida útil nominal —generalmente de decenas de miles de horas en el caso de los generadores láser de fibra— y eventualmente requerirá reemplazo, pero este es un costo de capital, no un gasto en consumibles. No se consumen tintas, disolventes ni componentes mecánicos de desgaste durante el proceso de marcado. Este modelo operativo sin consumibles otorga al marcado láser una importante ventaja de costos a largo plazo en aplicaciones de alto volumen, incluso considerando la mayor inversión inicial en equipos.
Inversión en equipos y costo total de propiedad
La inversión inicial en equipos para la tampografía suele ser menor que para el marcado láser, sobre todo para aplicaciones sencillas de un solo color. Una máquina de tampografía automática básica, adecuada para producción de volumen medio, puede adquirirse por una fracción del coste de un sistema de marcado láser equivalente. Este menor coste inicial convierte a la tampografía en una opción accesible para pequeños fabricantes, decoradores personalizados y aplicaciones donde el volumen de producción no justifica la inversión en equipos láser.
Los sistemas de marcado láser conllevan un mayor coste de capital inicial, pero sus menores costes operativos (sin consumibles, con un mantenimiento mínimo y una alta disponibilidad) se traducen en un coste total de propiedad que suele ser inferior al de la tampografía a lo largo de varios años en aplicaciones de alto volumen. El punto de inflexión depende del volumen de producción, la complejidad del marcado, el tipo de sustrato y los sistemas específicos que se comparan, y debe calcularse en función de supuestos de producción realistas, en lugar de basarse únicamente en los precios de lista de los equipos.
Impacto medioambiental
La tampografía utiliza tintas con base de solvente o fotopolimerizables que contienen compuestos orgánicos volátiles (COV) y requieren una gestión cuidadosa de la tinta residual, el solvente contaminado y los clichés usados. Los requisitos normativos para las emisiones de COV y la eliminación de residuos peligrosos varían según la jurisdicción, pero representan una obligación de cumplimiento y un costo operativo. El cambio hacia tintas de tampografía fotopolimerizables y con base de agua ha reducido, pero no eliminado, el impacto ambiental del proceso.
El marcado láser no produce tintas, disolventes ni residuos químicos. El único resultado ambiental son los humos y partículas generados por la reacción de modificación de la superficie, que son capturados y filtrados por el sistema de extracción de humos integrado o conectado al mismo. máquina de marcado láser. El perfil medioambiental del marcado láser es sustancialmente más limpio que el de la impresión publicitaria en términos de generación de residuos químicos, emisiones de COV y carga de cumplimiento normativo.
En las ocho dimensiones de comparación, el marcado láser demuestra claras ventajas en permanencia de la marca, durabilidad a largo plazo, economía operativa flexible basada en software e impacto ambiental. La tampografía demuestra ventajas en capacidad multicolor, adaptación a superficies tridimensionales complejas y menor inversión inicial en equipos. Ninguna tecnología predomina en todas las dimensiones, y la importancia relativa de cada criterio depende de los requisitos específicos de la aplicación.
Donde la tampografía tiene la ventaja
A pesar de las ventajas del marcado láser en cuanto a permanencia, velocidad y rentabilidad, la tampografía conserva importantes ventajas competitivas en contextos de aplicación específicos. Comprender dónde la tampografía supera realmente al marcado láser es tan importante como comprender lo contrario, ya que seleccionar la tecnología incorrecta para la aplicación incorrecta siempre conlleva resultados inferiores, independientemente de qué tecnología sea teóricamente más capaz en otros contextos.
Marcado multicolor en una sola configuración
La principal ventaja de la tampografía sobre el marcado láser reside en su capacidad intrínseca para aplicar múltiples colores de tinta en una sola configuración de producción. Una máquina de tampografía multiestación puede aplicar dos, tres, cuatro o más colores alineados entre sí a medida que la pieza avanza por las sucesivas estaciones de impresión, produciendo gráficos, logotipos y elementos decorativos a todo color que no pueden ser replicados por los sistemas de marcado láser estándar. El marcado láser es fundamentalmente un proceso monocromático: produce marcas modificando el material del sustrato en lugar de depositar pigmento, y si bien el marcado a color en metales es técnicamente posible mediante oxidación controlada, la gama de colores que se pueden lograr es limitada y el proceso no es adecuado para los gráficos multicolor de amplia paleta que la tampografía maneja habitualmente.
En el caso de los gráficos de marca, la decoración de productos y el marcado de bienes de consumo, donde el color es fundamental para la identidad visual de la marca (un logotipo de empresa con colores específicos de la marca, una escala multicolor en un producto de consumo, gráficos decorativos en artículos promocionales), la capacidad multicolor de la tampografía supone una ventaja decisiva que el marcado láser no puede igualar sin la adición de procesos de coloración secundarios.
Superficies curvas e irregulares
La almohadilla de silicona, elemento central del proceso de tampografía, se adapta perfectamente a la geometría tridimensional de superficies complejas. Se pueden imprimir mediante tampografía piezas con curvaturas pronunciadas, superficies cóncavas, paneles empotrados y superficies con curvatura compuesta compleja, siempre que la geometría de la almohadilla se seleccione correctamente para el perfil del sustrato. Esta capacidad de adaptación a la superficie convierte a la tampografía en la tecnología de marcado estándar para productos como pelotas de golf, botellas, bolígrafos, encendedores y jeringas médicas, cuyas geometrías superficiales dificultarían o impedirían el uso de configuraciones de marcado láser planas o con pórtico.
Los sistemas de marcado láser pueden trabajar en superficies curvas mediante el uso de soportes giratorios, superficies de trabajo inclinadas y sistemas de ajuste de enfoque dinámico, pero estas soluciones aumentan la complejidad y el costo, y no siempre son efectivas para geometrías muy complejas. Para aplicaciones de marcado en superficies tridimensionales muy curvas, con huecos profundos o realmente irregulares, la tampografía suele ser una solución más sencilla y rentable que configurar un sistema de marcado láser para manejar la misma geometría.
Coste inicial bajo para aplicaciones sencillas.
Para aplicaciones de marcado sencillas y monocromáticas con volúmenes de producción moderados (un logotipo en un bolígrafo promocional, un símbolo de conformidad en un componente de un producto de consumo, un detalle de color en la carcasa de un dispositivo médico), el menor coste inicial de los equipos de tampografía los convierte en una opción económicamente viable en comparación con un sistema de marcado láser. Si bien los costes de consumibles de la tampografía son reales, resultan manejables en volúmenes modestos, y el ahorro de capital con respecto al marcado láser justifica la tampografía desde un punto de vista puramente económico para aplicaciones que no requieren la permanencia, la velocidad ni las capacidades de datos variables que favorecen al láser.
Industrias y casos de uso más adecuados
La decoración —logotipos, leyendas y marcas en carcasas de plástico curvas— suele optar por la tampografía cuando se requiere color. La decoración de dispositivos médicos para aplicaciones sin trazabilidad —marcas de graduación de dosis, indicadores de manipulación codificados por colores, gráficos de marca— a menudo utiliza la tampografía por su adaptabilidad a la superficie y su capacidad multicolor. La fabricación de juguetes y artículos deportivos se basa en la tampografía para la decoración de productos con una amplia gama de geometrías y requisitos de color.
Las ventajas competitivas de la tampografía se concentran en tres áreas: capacidad de marcado multicolor, adaptabilidad de la superficie a geometrías tridimensionales complejas y menor inversión inicial en equipos para aplicaciones sencillas de volumen moderado. Estas ventajas son reales y significativas en los contextos de aplicación adecuados, y explican por qué la tampografía sigue ocupando una parte sustancial del mercado de marcado industrial a pesar de la creciente adopción del marcado láser en muchos sectores.
Dónde el marcado láser tiene ventaja
Las ventajas del marcado láser sobre la tampografía son numerosas y abarcan varias de las dimensiones más importantes del rendimiento del marcado industrial desde el punto de vista comercial. Esta sección identifica dónde el marcado láser supera con mayor claridad a la tampografía y relaciona esas ventajas con los sectores y contextos de aplicación donde se traducen directamente en resultados de producción superiores.
Marcado permanente sin consumibles
La permanencia de las marcas láser —integradas en la superficie del material, resistentes al desgaste mecánico, al ataque químico y a la degradación ambiental— es la principal ventaja del marcado láser sobre la tampografía en aplicaciones donde la legibilidad a largo plazo es un requisito. Los códigos de trazabilidad que deben permanecer legibles tras décadas de servicio en entornos industriales exigentes, las marcas de identificación que deben resistir la esterilización, la limpieza química y la manipulación quirúrgica, y las marcas de conformidad que deben ser legibles al final de su vida útil tras el reciclaje, son aplicaciones en las que la permanencia inherente del marcado láser no solo es preferible, sino funcionalmente necesaria.
La ausencia de consumibles en las operaciones de marcado láser simplifica la gestión de la cadena de suministro, elimina la necesidad de manipular tinta y disolventes, reduce la generación de residuos y crea un perfil de costes operativos predecible y estable, independiente de las fluctuaciones de los precios de los materiales. Para operaciones de producción de alto volumen, este modelo sin consumibles representa una ventaja de costes sustancial y acumulativa a lo largo de la vida útil del equipo.
Alta precisión y detalles finos
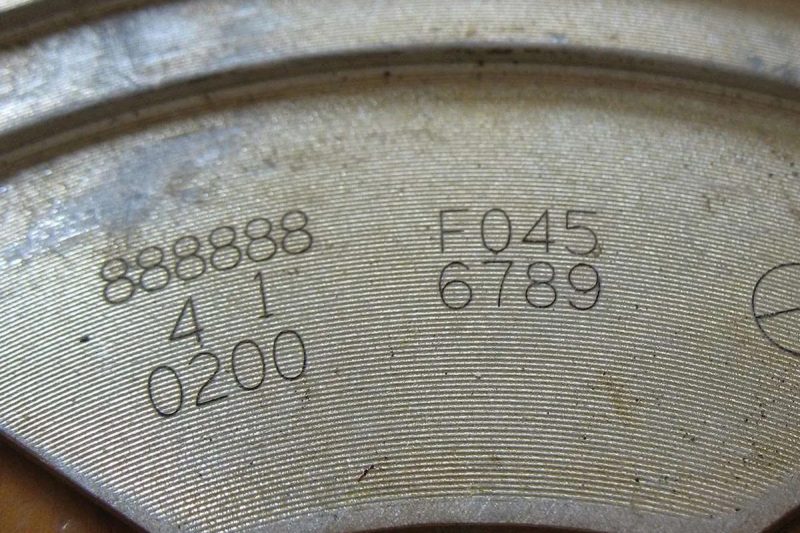
El tamaño reducido de los puntos y la alta precisión de posicionamiento que ofrecen los sistemas de marcado láser permiten producir marcas con una resolución superior a la de la tampografía en la mayoría de las aplicaciones prácticas. Los sistemas de marcado láser modernos pueden generar códigos de matriz de datos bidimensionales con celdas pequeñas, códigos QR, microtexto legible solo con aumento e imágenes de semitonos de alta resolución. Esta precisión resulta especialmente valiosa para aplicaciones de trazabilidad regidas por estándares que especifican grados mínimos de calidad de código, estándares que los sistemas de marcado láser alcanzan habitualmente y que los sistemas de tampografía pueden tener dificultades para cumplir de forma consistente en sustratos exigentes.
Más rápido para datos variables y producción de alta variedad.
La capacidad de modificar el contenido de las marcas (números de serie, códigos de lote, marcas de fecha y hora, identificadores específicos del cliente) de una pieza a otra mediante software, sin necesidad de ajustes físicos en la máquina ni tiempos de inactividad, es una de las ventajas operativas más importantes del marcado láser en entornos de producción con alta variedad y serialización. Cada pieza puede llevar un identificador único generado secuencialmente que se aplica a velocidad de producción, sin la complejidad de configuración que requeriría la tampografía incluso para cambios mínimos en el contenido de las marcas. Para las industrias donde la serialización del producto y la identificación única de las piezas son requisitos reglamentarios (dispositivos médicos, componentes aeroespaciales, piezas de seguridad para automóviles), esta capacidad no es opcional, sino esencial.
Capacidad de automatización e integración
Los sistemas de marcado láser son ideales para integrarse en líneas de producción automatizadas, ya que son compactos, no requieren reposición de tinta ni cambios mecánicos, se activan mediante señales de control de la línea de producción y pueden interactuar con sistemas de ejecución de fabricación para recibir datos de marcado y resultados de verificación en tiempo real. Una estación de marcado láser puede insertarse en una línea de transporte, una celda robótica o una estación de ensamblaje de precisión con un tamaño mínimo y sin la infraestructura auxiliar —suministro de tinta, gestión de residuos, equipos de secado o curado— que requiere la integración de la tampografía. Esta sencillez de integración respalda la tendencia hacia una producción totalmente automatizada y trazable en la fabricación de automóviles, electrónica y dispositivos médicos.
Industrias y casos de uso más adecuados
La necesidad de marcado UDI permanente en componentes de acero inoxidable y titanio en la fabricación de dispositivos médicos se satisface casi universalmente mediante el marcado por recocido láser. Los requisitos de serialización y trazabilidad en componentes estructurales metálicos y herramientas en la industria aeroespacial y de defensa se satisfacen con sistemas de marcado láser de fibra que producen marcas permanentes y resistentes al desgaste, en cumplimiento con las normas aplicables. El marcado de líneas de producción automotriz (bloques de motor, componentes de transmisión, piezas de chasis, sujetadores) se basa en el marcado láser de fibra de alta velocidad integrado en celdas de ensamblaje automatizadas. La fabricación de productos electrónicos utiliza el marcado láser para la identificación de PCB, el marcado de carcasas y la codificación de componentes. La industria del embalaje y la alimentaria utiliza generadores láser de CO2 para la codificación permanente de fecha y lote, lo que elimina los problemas de manchas de tinta, falta de adherencia y legibilidad asociados con la codificación a base de tinta en sustratos difíciles.
Las ventajas del marcado láser —permanencia inherente, economía sin consumibles, alta resolución, velocidad de datos variable y capacidad de integración en la automatización— son decisivas en aplicaciones que requieren códigos de trazabilidad permanentes en componentes de precisión, producción serializada de alto volumen, integración en líneas de producción automatizadas y cumplimiento de las normas de marcado reglamentarias. Estas ventajas han impulsado la rápida adopción del marcado láser en las aplicaciones de marcado industrial más exigentes a nivel mundial y representan un argumento convincente para su uso dondequiera que existan estos requisitos.
Cómo elegir entre tampografía y marcado láser
El análisis previo ofrece una visión clara de las ventajas y desventajas de cada tecnología. Esta sección traduce dicho análisis en un marco práctico para la toma de decisiones, organizado en torno a los criterios clave que deben guiar el proceso de selección en las decisiones de marketing industrial reales. Asimismo, aborda el escenario cada vez más frecuente en el que ambas tecnologías se utilizan de forma combinada para satisfacer requisitos de marcaje que ninguna puede cubrir por sí sola.
Criterios clave para la toma de decisiones
El primer criterio a evaluar es el requisito de permanencia de la marca. Si la aplicación exige marcas que permanezcan legibles y detectables por máquina durante toda la vida útil del componente —incluso en entornos de servicio adversos, ciclos de esterilización o contacto con superficies abrasivas—, el marcado láser es la tecnología adecuada. Si las marcas son decorativas, sirven para identificación a corto plazo o se renovarán periódicamente, la ventaja de durabilidad del marcado láser podría no justificar su mayor coste en comparación con la tampografía.
El segundo criterio es el requisito de color. Si la aplicación requiere gráficos multicolor (un logotipo de marca en varios colores específicos, un sistema de indicadores codificados por colores, un elemento gráfico decorativo con diferenciación de color), la tampografía es la solución más natural y rentable. El marcado láser estándar no permite obtener resultados multicolor, y los intentos de lograr efectos de color mediante mecanismos de marcado láser tienen una paleta limitada y no se ajustan a los requisitos de marca a todo color habituales en la fabricación de bienes de consumo y productos promocionales.
El tercer criterio es la geometría del sustrato. Para superficies planas o ligeramente curvas, ambas tecnologías son prácticas. Para superficies muy curvas, cóncavas o tridimensionales de geometría compleja, donde se requiere una transferencia de marca plana o semiplana, la capacidad de adaptación de la almohadilla de silicona de la tampografía ofrece una solución práctica que el marcado láser solo puede igualar con una complejidad y un coste significativamente mayores.
El cuarto criterio es el volumen y la variedad de la producción. Para producciones de alto volumen y gran variedad, con cambios frecuentes en el contenido —en particular, la producción serializada, donde cada pieza lleva un identificador único—, la flexibilidad y la velocidad del marcado láser, gracias a su software, lo convierten en la opción más productiva y económica. Para producciones de menor volumen con contenido de marcado estable y que cambia con poca frecuencia, la menor inversión en equipos de la tampografía puede ofrecer una mejor rentabilidad general, a pesar de sus costes de consumibles.
El quinto criterio son los requisitos reglamentarios y de trazabilidad. Las aplicaciones regidas por normas que exigen códigos de trazabilidad permanentes y legibles por máquina en componentes metálicos —como los requisitos UDI de dispositivos médicos, las normas de serialización aeroespacial o las normativas de trazabilidad para la industria automotriz— normalmente requerirán el marcado láser según los requisitos técnicos de la norma aplicable, independientemente de otras consideraciones de coste o capacidad.
Enfoques híbridos: Utilizando ambos métodos conjuntamente
En muchos entornos de producción, la estrategia de marcado óptima no consiste en elegir entre tampografía y marcado láser, sino en una combinación deliberada de ambas tecnologías, cada una aplicada a los requisitos de marcado que mejor satisface. Un fabricante de dispositivos médicos podría utilizar el marcado por recocido láser para aplicar un código UDI permanente y resistente a la esterilización en el cuerpo de un instrumento de acero inoxidable, mientras que la tampografía se utiliza para aplicar indicadores de manipulación codificados por colores y gráficos de marca a los componentes de polímero de la empuñadura. Un fabricante de automóviles podría utilizar el marcado láser para la serialización permanente de los componentes metálicos del motor, mientras que la tampografía se utiliza para las marcas de leyenda de color en los componentes plásticos del panel de instrumentos.
Los enfoques híbridos permiten que las operaciones de producción aprovechen la permanencia, la precisión y las ventajas de datos variables del marcado láser cuando la aplicación lo requiere, al tiempo que conservan las capacidades multicolor y de adaptación a la superficie de la tampografía cuando son necesarias, sin forzar a ninguna de las tecnologías a operar fuera de su rango de rendimiento óptimo. Para evaluar la idoneidad de un enfoque híbrido, es necesario relacionar todos los requisitos de marcado de la gama de productos con las capacidades de cada tecnología e identificar la combinación que mejor se adapte a todos los requisitos al menor coste total.
Para elegir entre la tampografía y el marcado láser, es necesario evaluar cinco criterios clave en secuencia: permanencia, color, geometría del sustrato, volumen y variedad de producción, y normativas de trazabilidad. Analizar sistemáticamente estos criterios permitirá identificar la tecnología más adecuada para la gran mayoría de las aplicaciones de marcado industrial. Cuando los requisitos incluyen características que favorecen tanto al marcado láser como a la tampografía (por ejemplo, decoración multicolor junto con codificación de trazabilidad permanente), un enfoque híbrido que combine ambas tecnologías suele ser la solución más eficaz y económica.
Conclusión
Este artículo ofrece una comparación exhaustiva y estructurada de la tampografía y el marcado láser en todas las dimensiones relevantes para las decisiones de marcado industrial, desde los mecanismos fundamentales de cada proceso hasta la calidad de la marca, la compatibilidad de los materiales, la durabilidad, la velocidad, el coste, el impacto medioambiental y la orientación práctica para su aplicación.
El marcado láser y la tampografía son tecnologías complementarias que ocupan nichos de aplicación bien definidos. El marcado láser, impulsado por generadores láser de fibra, CO2 o UV según el sustrato, produce marcas permanentes y sin consumibles, con alta resolución, flexibilidad de datos variables y capacidad de integración con la automatización, lo que lo convierte en la opción dominante para la trazabilidad industrial, la identificación precisa de componentes y el marcado de cumplimiento normativo. Su permanencia inherente, su bajo costo operativo y su compatibilidad con entornos de producción automatizados han impulsado su adopción en la fabricación de automóviles, aeroespacial, dispositivos médicos y electrónica a un ritmo que continúa acelerándose.
La tampografía sigue siendo la mejor opción para la decoración multicolor en superficies tridimensionales complejas y para aplicaciones de bajo volumen donde el costo inicial del equipo láser no se justifica por los requisitos de producción. Su capacidad de adaptación a la superficie, la impresión multicolor y la amplia compatibilidad con materiales la hacen indispensable en productos promocionales, decoración de electrónica de consumo y fabricación de bienes de consumo, donde la diversidad de colores y geometrías representa un desafío fundamental.
La elección entre ambas tecnologías no se basa en que una sea universalmente superior a la otra, sino en seleccionar la tecnología adecuada para las necesidades específicas de la aplicación. Los requisitos de permanencia y trazabilidad favorecen claramente el marcado láser. Los requisitos de impresión multicolor y geometría compleja favorecen la tampografía. Cuando ambos conjuntos de requisitos coexisten en un mismo entorno de producción, un enfoque híbrido bien diseñado que aproveche las ventajas de cada tecnología suele ser la solución más eficaz y económica. Comprender claramente los perfiles técnicos y comerciales de ambas tecnologías —como se ha pretendido hacer en este artículo— es fundamental para tomar la decisión correcta.
Obtenga una solución de marcado láser
Para los fabricantes que evalúan la tecnología de marcado láser, ya sea como sustituto de una operación de tampografía existente, como una nueva capacidad para cumplir con los requisitos de trazabilidad o normativos, o como parte de una estrategia de marcado híbrida, seleccionar el sistema de marcado láser adecuado y trabajar con un proveedor que pueda brindar un soporte de aplicación genuino durante todo el ciclo de vida del producto marca una diferencia tangible en la calidad del resultado.
Láser AccTek es un fabricante profesional de máquinas láser que ofrece una gama completa de sistemas de marcado láser de fibra, CO2 y UV diseñados para cubrir todo el espectro de aplicaciones de marcado industrial que se abordan en este artículo. Desde sistemas de marcado láser de fibra de alta velocidad para la trazabilidad en línea de componentes metálicos hasta sistemas de CO2 para el marcado de sustratos no metálicos y sistemas UV para aplicaciones con materiales termosensibles, su cartera de productos se adapta a la diversidad real de los requisitos de marcado industrial. Se ofrece consultoría de ingeniería para apoyar la evaluación de la aplicación, la selección del sistema y el desarrollo de parámetros para requisitos específicos de sustrato y calidad de marcado. La instalación, la puesta en marcha, la capacitación del operador, el suministro de repuestos y el soporte técnico posventa se proporcionan como un paquete de servicio completo, lo que garantiza que la transición al marcado láser proporcione la calidad de producción, el rendimiento y los resultados de cumplimiento normativo que se pretenden lograr con la inversión.
Información del contacto
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Ciudad de Yucheng, Provincia de Shandong.
Obtenga soluciones láser