

Comparaison détaillée de la tampographie et du marquage laser
Le marquage industriel est une exigence fondamentale de la fabrication moderne. Chaque produit qui sort d'une usine – qu'il s'agisse d'un implant médical, d'un composant automobile, d'un appareil électronique grand public ou d'un simple article promotionnel – porte une forme d'identification, de marque, de marquage de conformité ou de code de traçabilité. La méthode d'application de ce marquage détermine non seulement sa qualité visuelle, mais aussi sa durabilité, son coût, sa conformité réglementaire et sa compatibilité avec les matériaux et la géométrie du produit.
Parmi les nombreuses technologies de marquage industriel disponibles aujourd'hui, la tampographie et le marquage laser se distinguent comme deux des plus répandues et des plus importantes sur le plan pratique. Toutes deux permettent de réaliser des marquages haute résolution sur une large gamme de matériaux. Elles sont utilisées dans des environnements industriels exigeants où la constance, le débit et la permanence du marquage sont essentiels. Enfin, toutes deux ont été perfectionnées au fil des décennies d'application commerciale pour devenir des technologies éprouvées et fiables, aux performances parfaitement maîtrisées.
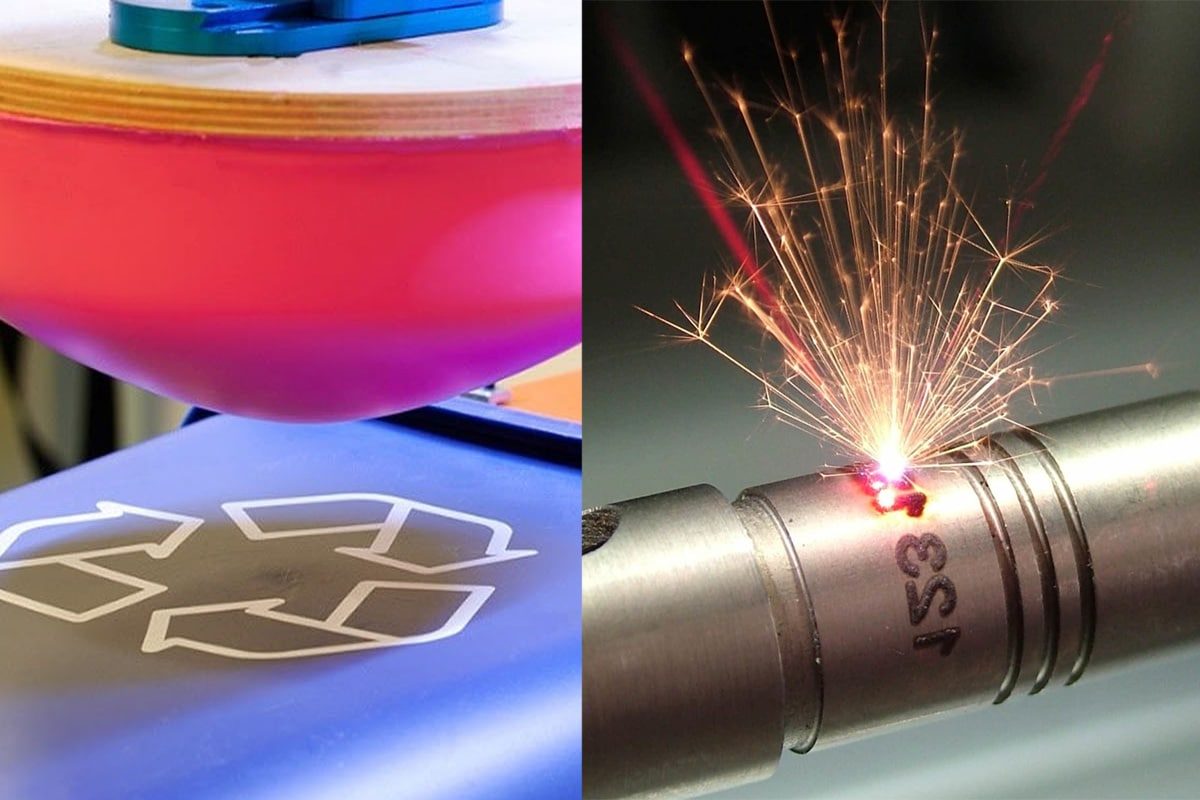
Malgré ces similitudes superficielles, la tampographie et le marquage laser sont des procédés fondamentalement différents. La tampographie transfère l'encre d'une plaque gravée, via un tampon en silicone, sur un substrat. Ce procédé par contact, nécessitant des consommables, excelle dans la décoration de surfaces tridimensionnelles complexes en plusieurs couleurs. Le marquage laser, quant à lui, utilise un faisceau focalisé issu d'un générateur laser pour modifier ou ablater directement la surface d'un matériau. Ce procédé sans contact et sans consommables est idéal pour la production de codes permanents et lisibles par machine sur des composants de précision à haute vitesse.
Le choix entre ces deux technologies a des conséquences réelles et durables sur la rentabilité de la production, la qualité des produits, la conformité réglementaire et la complexité opérationnelle. Une technologie de marquage inadaptée engendre des coûts supplémentaires, des risques de qualité et peut créer des problèmes de conformité coûteux à résoudre a posteriori. À l'inverse, une technologie bien adaptée s'intègre de manière transparente et fiable au flux de production, apportant une valeur ajoutée sans perturber le processus.
Cet article propose une comparaison structurée et techniquement rigoureuse de la tampographie et du marquage laser, abordant tous les aspects essentiels des décisions de marquage industriel : qualité du marquage, compatibilité des matériaux, investissement en équipements, coûts d’exploitation, impact environnemental et capacité d’intégration. L’objectif est de fournir aux fabricants, aux ingénieurs de procédés et aux responsables des achats les informations factuelles nécessaires pour évaluer clairement ces deux technologies et choisir la solution la plus adaptée à leurs besoins spécifiques.
Table des matières
Qu'est-ce que le marquage laser ?
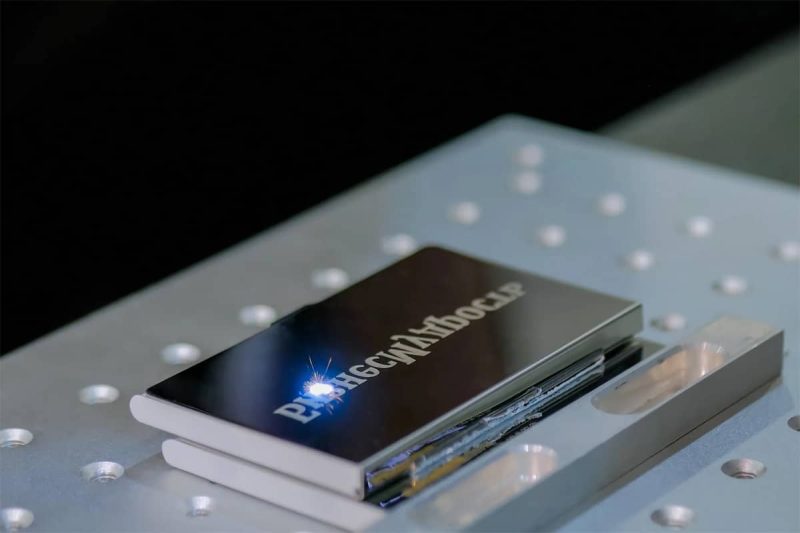
Le marquage laser est un procédé de marquage sans contact qui utilise un faisceau focalisé, produit par un générateur laser, pour modifier la surface d'un matériau et y créer une marque permanente et visible. Contrairement aux procédés de dépôt de matière sur une surface, tels que l'impression jet d'encre ou la tampographie, le marquage laser agit en interagissant directement avec le substrat au niveau moléculaire ou microstructural. Il en résulte des modifications de couleur, de réflectivité ou de texture de surface, sans application d'encres, de colorants ni d'autres consommables. La marque ainsi obtenue est chimiquement intégrée au substrat et intrinsèquement permanente.
Comment fonctionne le marquage laser
En marquage laser, le générateur laser produit un faisceau focalisé de lumière cohérente qui est dirigé sur la surface de la pièce à usiner par un système de miroirs galvanométriques à haute vitesse ou par un portique mobile. Le faisceau délivre une énergie concentrée à chaque point de contact, déclenchant ainsi l'un des nombreux mécanismes de modification de surface, selon la composition du matériau et les paramètres laser utilisés.
Le recuit consiste à chauffer une surface métallique de manière contrôlée à l'aide d'un laser, ce qui provoque une réaction d'oxydation localisée en subsurface. Cette oxydation modifie la couleur du métal sans le rendre rugueux ni enlever de matière. Le marquage obtenu est lisse, parfaitement aligné avec la zone environnante et très résistant à la corrosion et à l'usure mécanique. Le recuit est ainsi le procédé de marquage privilégié pour les dispositifs médicaux, les composants en contact avec les aliments et les instruments de précision où l'intégrité de surface doit être préservée.
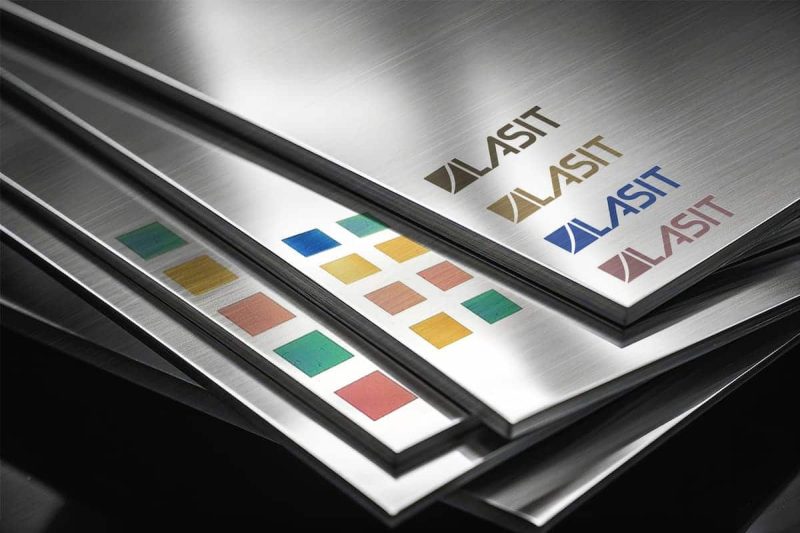
La carbonisation se produit lorsque le laser chauffe un matériau organique (plastique, cuir, surface revêtue) à une température où la couche superficielle se carbonise, produisant une marque sombre et contrastée. Le moussage se produit sur certains plastiques foncés lorsque le laser provoque la fusion de la surface et la formation de bulles de gaz, créant une marque brillante et en relief à fort contraste de réflexion. Le marquage par changement de couleur sur certains métaux (notamment le titane et l'acier inoxydable) utilise une oxydation contrôlée pour produire des marques de différentes couleurs en faisant varier l'épaisseur du film d'oxyde grâce à un contrôle précis des paramètres du laser.
Types de machines de marquage laser
Les trois principales technologies de générateurs laser utilisées dans le marquage laser industriel sont la fibre, le CO2 et l'ultraviolet (UV).
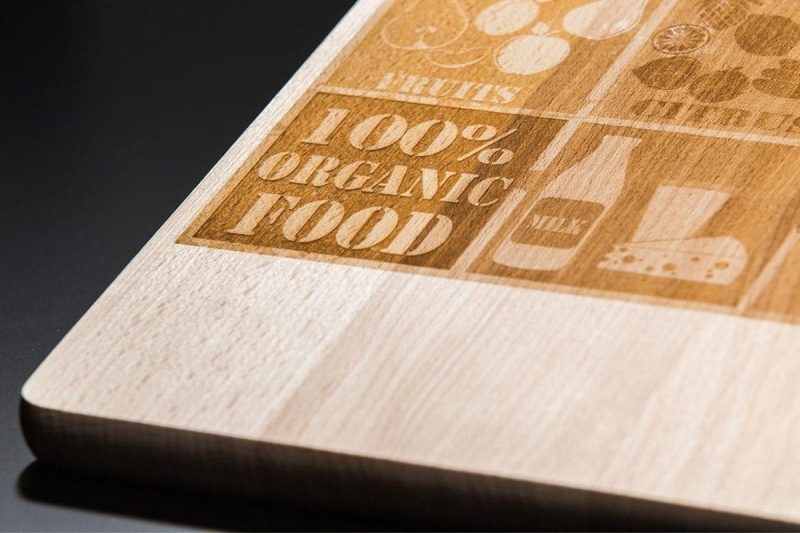
Les générateurs laser à fibre fonctionnent à une longueur d'onde d'environ 1 064 nanomètres et constituent la plateforme dominante pour le marquage industriel des métaux. Ils délivrent une puissance de crête élevée sous forme d'impulsions courtes, couplent efficacement l'énergie aux substrats métalliques et produisent des points de marquage fins permettant un marquage haute résolution des codes-barres, des codes Data Matrix, des numéros de série et des logos sur l'acier, l'acier inoxydable, l'aluminium, le titane et les alliages de cuivre. Les systèmes de marquage laser à fibre sont rapides, compacts, nécessitent peu d'entretien et sont parfaitement adaptés à l'intégration dans les lignes de production automatisées. Les générateurs laser CO₂ fonctionnent à environ 10 600 nanomètres et sont parfaitement adaptés au marquage des matériaux organiques et polymères — bois, acrylique, verre, céramique, cuir, caoutchouc et la plupart des plastiques — par carbonisation, moussage et ablation de surface. Ils sont moins performants pour le marquage direct des métaux, mais excellent dans les applications impliquant des substrats non métalliques dans un large éventail de secteurs, notamment l'emballage, la signalétique, l'électronique et les biens de consommation.
Les générateurs laser UV fonctionnent à environ 355 nanomètres et délivrent une énergie de très courte longueur d'onde, absorbée par une large gamme de matériaux avec un impact thermique minimal sur l'environnement. Cette caractéristique de traitement à froid fait des générateurs laser UV le choix privilégié pour le marquage de matériaux thermosensibles — films minces, électronique flexible, emballages pharmaceutiques et plastiques fins — où les effets thermiques secondaires du traitement par fibre optique ou CO2 pourraient entraîner des dommages ou des déformations.
Applications et industries courantes
La traçabilité industrielle représente le principal domaine d'application du marquage laser. Les constructeurs automobiles apposent des identifiants uniques, des codes d'assemblage et des marques de conformité réglementaire sur les composants de moteurs, les carters de transmission, les fixations et les ensembles critiques pour la sécurité grâce à des systèmes de marquage laser à fibre intégrés directement aux lignes de production. Les constructeurs aéronautiques marquent les composants structuraux, les fixations et l'outillage avec des numéros de série et des poinçons d'inspection qui doivent rester lisibles pendant toute la durée de vie opérationnelle de l'aéronef. Les fabricants de dispositifs médicaux apposent des codes d'identification uniques sur les instruments chirurgicaux, les implants et les équipements de diagnostic grâce à des techniques de marquage laser par recuit qui préservent l'intégrité de surface des matériaux et leur résistance à la corrosion.
L'industrie électronique recourt largement au marquage laser pour l'identification des cartes, le marquage des composants et l'apposition de marques sur les boîtiers et les panneaux des produits de consommation. Les fabricants d'emballages utilisent le marquage laser CO2 pour le codage des dates, l'application des numéros de lot et le marquage d'inviolabilité sur les emballages alimentaires, pharmaceutiques et de boissons. Les fabricants de bijoux utilisent le marquage laser pour apposer des poinçons, des inscriptions et des effets décoratifs sur les pièces en métaux précieux.
Le marquage laser est une technologie sans contact et sans consommables qui utilise l'énergie focalisée d'un générateur laser pour modifier de façon permanente la surface d'un matériau par recuit, carbonisation, moussage ou changement de couleur. Disponible avec des générateurs laser à fibre, CO2 et UV adaptés à différentes catégories de matériaux, le marquage laser s'adresse à un large éventail d'industries exigeant des marquages permanents, haute résolution et lisibles par machine sur des composants et produits de précision, à cadence de production élevée.
Qu'est-ce que la tampographie ?
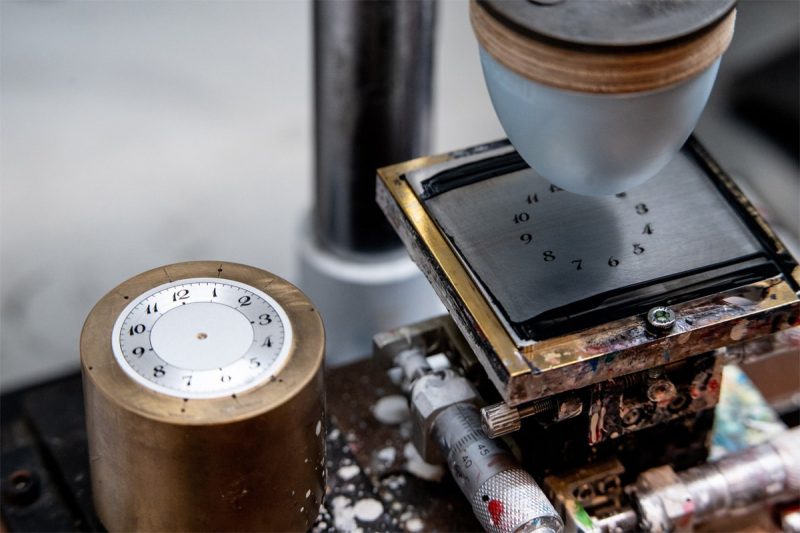
La tampographie est un procédé d'impression indirecte par contact. L'encre est transférée d'une plaque plane gravée (appelée cliché) à un support tridimensionnel grâce à un tampon en silicone souple. La capacité du tampon à se déformer et à épouser les formes complexes des surfaces est ce qui distingue la tampographie des autres méthodes d'impression par contact et la rend particulièrement efficace pour décorer les surfaces courbes, en creux, texturées ou non planes. La tampographie est l'un des procédés de décoration et d'identification les plus utilisés dans la fabrication de biens de consommation et est employée depuis plusieurs décennies dans des secteurs aussi variés que les dispositifs médicaux et les objets publicitaires.
Comment fonctionne la tampographie
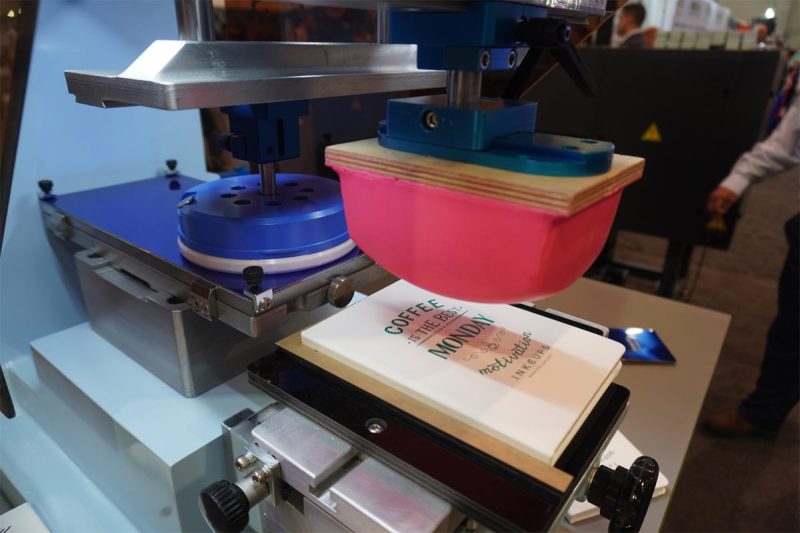
Le cycle de tampographie commence par l'application d'encre sur un cliché – une plaque d'acier ou de polymère sur laquelle l'image souhaitée est gravée superficiellement. Une racle élimine l'excédent d'encre de la surface plane du cliché, ne laissant d'encre que dans la cavité gravée. Un tampon en silicone descend sur le cliché, prélevant l'encre de la cavité et la déposant sur sa surface. Le tampon se soulève ensuite et se déplace vers le support, où il redescend et applique l'encre sur la pièce à imprimer. Le tampon en silicone retourne à sa position initiale et le cycle se répète.
Le tampon en silicone est l'élément clé du procédé. Sa faible énergie de surface lui permet d'absorber facilement l'encre du cliché et de la transférer intégralement sur le support, garantissant ainsi une efficacité de transfert d'encre optimale. Sa déformabilité élastomère lui permet d'épouser les surfaces courbes, concaves, convexes et texturées des supports, contrairement aux éléments d'impression rigides qui entraveraient le transfert d'encre. La forme, la dureté et la taille du tampon sont choisies en fonction de la géométrie du support et de la taille de l'image à transférer ; une large gamme de géométries de tampons est disponible pour s'adapter aux différents profils de supports.
Composants clés d'un système de tampographie
Un système de tampographie complet comprend plusieurs composants clés, chacun influençant la qualité et la régularité du marquage. Le cliché, support de l'image, doit être réalisé avec une profondeur de gravure précise et des contours nets pour garantir une absorption et un transfert d'encre constants tout au long de la production. Les clichés sont fabriqués en acier – offrant une longue durée de vie – ou en polymère, moins coûteux et adapté aux petits tirages.
Le système d'encrage comprend l'encre d'impression elle-même, le solvant utilisé pour ajuster sa viscosité et son temps de séchage, ainsi que le godet d'encre ou la racle qui dépose l'encre sur le cliché. Les encres de tampographie sont formulées pour des supports spécifiques et doivent être choisies en tenant compte de l'adhérence, de la résistance chimique et des exigences de conformité. L'évaporation du solvant est un aspect crucial de la tampographie : l'encre doit être suffisamment collante pour se transférer du cliché au tampon, puis du tampon au support, mais elle ne doit pas sécher trop vite, au risque de laisser des résidus sur le tampon, ni trop lentement, au risque de ne pas adhérer correctement au support.
La machine de tampographie assure l'actionnement mécanique (l'enduction du cliché, le passage de la racle, la prise et le transfert du tampon) grâce à des systèmes d'entraînement pneumatiques ou servo-électriques. Les machines de tampographie modernes vont des simples unités manuelles monochromes aux systèmes automatiques sophistiqués multi-stations et multicolores, intégrant le contrôle visuel, la gestion des rebuts et l'enregistrement des données de production.
Applications et industries courantes
L'impression par tampographie est largement utilisée dans la fabrication de dispositifs médicaux pour apposer des symboles, des graduations, des indicateurs de dosage et des textes d'identification sur les seringues, les cathéters, les instruments chirurgicaux et les dispositifs de diagnostic. Sa capacité à imprimer sur des surfaces courbes et à appliquer plusieurs couleurs en une seule opération la rend particulièrement adaptée aux géométries complexes et aux exigences strictes de qualité visuelle requises pour la décoration des produits médicaux.
Les fabricants d'électronique grand public utilisent la tampographie pour apposer logos, noms de modèles, symboles de conformité réglementaire et indicateurs fonctionnels sur les boîtiers, claviers, télécommandes et objets connectés. La fabrication d'objets publicitaires repose largement sur la tampographie, méthode standard pour l'application de visuels sur stylos, briquets, clés USB, porte-clés, articles de boisson et des milliers d'autres articles promotionnels. Les constructeurs automobiles utilisent la tampographie pour le marquage des tableaux de bord, les légendes des commandes, les éléments décoratifs et l'identification des composants intérieurs.
La tampographie est un procédé d'impression par contact indirect qui transfère l'encre d'un cliché gravé sur un support via un tampon en silicone déformable. Ce procédé permet un marquage multicolore de haute qualité sur des surfaces courbes, en creux et géométriquement complexes. Ses principaux composants — le cliché, le système d'encre et la machine d'impression — doivent être soigneusement adaptés au matériau du support et aux exigences de production. La tampographie est utilisée dans de nombreux secteurs industriels où la décoration multicolore de surfaces tridimensionnelles est l'objectif principal du marquage.
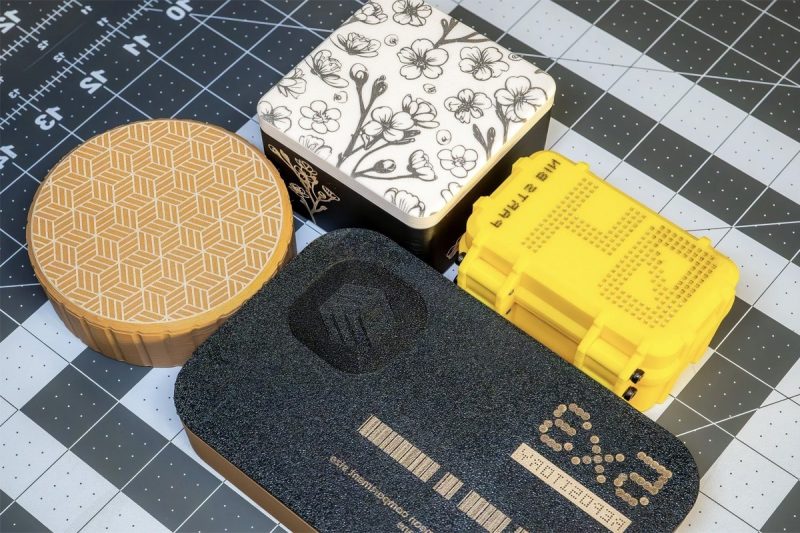
Comparaison directe
Grâce à une compréhension claire du fonctionnement de chaque procédé, il est possible de comparer directement la tampographie et le marquage laser selon les critères de performance les plus importants pour les décisions de marquage industriel. Cette section propose une comparaison structurée et objective basée sur huit critères critiques, établissant ainsi les fondements factuels des recommandations spécifiques à l'application qui suivent.
Qualité et résolution du marquage
La tampographie et le marquage laser permettent tous deux de réaliser des marquages de haute qualité, mais la nature de cette qualité diffère selon les applications. Le marquage laser, notamment avec des générateurs laser à fibre, peut atteindre des tailles de point de 20 à 50 micromètres et une précision de positionnement de quelques micromètres, permettant ainsi la production de textes extrêmement fins, de codes-barres bidimensionnels complexes et de logos détaillés avec une résolution supérieure à celle de la tampographie sur la plupart des supports. Les systèmes de marquage laser produisent couramment des codes Data Matrix avec des cellules de 0,3 mm et sont vérifiés selon les normes GS1 — un niveau de précision difficilement reproductible par tampographie.
La tampographie produit des marques dont la qualité dépend de la résolution du cliché, de la rhéologie de l'encre et du comportement du tampon sur le support. Sur les surfaces planes ou légèrement incurvées, les systèmes de tampographie modernes permettent d'obtenir une très bonne résolution, avec des textes et des graphismes fins et détaillés. Cependant, sur les surfaces fortement incurvées ou texturées, la déformation du tampon lors du transfert induit une certaine distorsion de l'image, limitant ainsi la taille minimale des motifs et la précision de positionnement. Pour les applications exigeant des codes lisibles par machine à très haute résolution, le marquage laser offre un net avantage en termes de qualité.
Compatibilité des matériaux
La tampographie peut être appliquée à une très large gamme de supports, notamment les plastiques, les métaux, le verre, la céramique, le caoutchouc, le cuir et le bois, à condition de disposer d'une encre présentant une adhérence appropriée au support ou de pouvoir la développer. L'énergie de surface du support doit être suffisante pour permettre le transfert de l'encre et, dans certains cas, un traitement de surface (traitement corona, activation plasma ou application d'un primaire) est nécessaire pour obtenir une adhérence optimale. En théorie, presque tous les matériaux pouvant être maintenus physiquement dans le dispositif d'impression peuvent être imprimés par tampographie.
Le marquage laser est compatible avec de nombreux matériaux, mais son efficacité dépend fortement des propriétés optiques et thermiques du matériau à la longueur d'onde laser utilisée. Les générateurs laser à fibre marquent les métaux avec une grande efficacité et la plupart des plastiques techniques avec de bons résultats, mais sont moins performants sur les matériaux transparents ou très réfléchissants sans traitement de surface spécifique ni additifs. Les générateurs laser CO2 marquent bien les non-métaux, mais leur capacité de marquage direct des métaux est limitée. Les générateurs laser UV étendent la compatibilité aux matériaux thermosensibles qui seraient endommagés par les lasers de plus grande longueur d'onde. Aucun de ces procédés n'est aussi performant pour tous les matériaux ; chacun présente des avantages certains pour d'autres.
Permanence et durabilité
Il s'agit là d'une des principales différences entre les deux procédés. Les marques laser — notamment les marques de recuit sur les métaux et les marques d'ablation profonde sur les substrats durs — sont intrinsèques à la surface du matériau. Elles ne peuvent être effacées, ni par décapage chimique, ni par usure sans retirer une couche correspondante du substrat. Pour les applications de traçabilité où les marques doivent rester lisibles pendant toute la durée de vie opérationnelle d'un composant — pouvant s'étendre sur plusieurs décennies dans des environnements exigeants —, cette permanence intrinsèque constitue un atout majeur.
Les marquages par tampographie sont des dépôts de surface à base d'encre. Leur durabilité dépend de la formulation de l'encre, de l'adhérence au substrat et des conditions environnementales auxquelles la surface imprimée est exposée. Les encres de tampographie haute performance, associées à des agents de réticulation appropriés et à une couche de protection, offrent une bonne résistance à l'abrasion, aux solvants et aux UV. Cependant, il s'agit de dépôts de surface susceptibles de s'user, de se rayer ou d'être attaqués chimiquement dans des conditions exigeantes. Pour les applications soumises à des contraintes mécaniques importantes, à des environnements chimiques agressifs ou à des variations de température extrêmes, la permanence intrinsèque du marquage laser lui confère un avantage considérable en termes de durabilité par rapport à la tampographie.
Vitesse et débit de production
Les systèmes de marquage laser, notamment les générateurs laser à fibre utilisés pour le marquage de pièces métalliques, sont extrêmement rapides. Un code Data Matrix complexe ou un numéro de série peut être marqué sur un composant métallique en une fraction de seconde, et les systèmes à haute vitesse peuvent traiter des centaines, voire des milliers de pièces par heure en configuration automatisée. Le contenu du marquage peut être modifié d'une pièce à l'autre sans aucun réglage de la machine, permettant ainsi un marquage de données entièrement variable à la cadence de production. Le marquage laser s'impose donc comme la solution idéale pour les environnements de production à haut volume et à forte mixité.
Les temps de cycle de la tampographie sont déterminés par la vitesse mécanique de la machine, le nombre de couleurs appliquées et le temps de séchage ou de polymérisation nécessaire entre les couches. La tampographie monochrome sur une machine automatique bien configurée permet d'atteindre des cadences de cycle comparables au marquage laser pour les graphismes simples. La tampographie multicolore requiert plusieurs stations et des intervalles de séchage qui allongent considérablement le temps de cycle. La mise en place et le changement de production entre différents travaux d'impression impliquent des changements de clichés, d'encres et des ajustements de tampons, ce qui engendre des temps d'arrêt.
Temps de préparation et de changement
La mise en place et le changement de format représentent une différence significative en termes de coûts et de flexibilité entre les deux procédés. La tampographie nécessite un cliché pour chaque image unique ; or, ces clichés doivent être produits, stockés et changés physiquement à chaque changement de production. Un changement d’encre implique de rincer le godet d’encre, de nettoyer la racle et de charger la nouvelle encre. Ces opérations de changement de format prennent généralement entre 15 et 45 minutes par production, ce qui représente une perte de temps considérable dans les environnements à forte mixité.
Les systèmes de marquage laser modifient le contenu des tâches par simple logiciel. Un nouveau numéro de série, code-barres, logo ou texte est chargé en quelques secondes depuis l'ordinateur de contrôle, sans aucun changement physique. Cette flexibilité logicielle constitue l'un des atouts opérationnels les plus importants du marquage laser dans les environnements où la variété des produits est élevée et les séries de production courtes.
Coûts des consommables et dépenses courantes
L'impression par tampographie engendre des coûts de consommables récurrents liés à l'encre, au solvant, au remplacement des clichés et des tampons. Les coûts d'encre et de solvant varient selon le type de support et la surface couverte, mais représentent une dépense d'exploitation importante et continue. Les clichés ont une durée de vie limitée (généralement plusieurs centaines de milliers de cycles pour les clichés en acier) et doivent être remplacés périodiquement. Les tampons en silicone s'usent également et doivent être remplacés. Le coût cumulé des consommables pour l'impression par tampographie en production de masse peut être considérable.
Les systèmes de marquage laser n'engendrent pratiquement aucun coût de consommables en fonctionnement normal. Le générateur laser lui-même a une durée de vie opérationnelle nominale — généralement de l'ordre de plusieurs dizaines de milliers d'heures pour les générateurs laser à fibre — et devra être remplacé à terme, mais il s'agit d'un investissement initial et non d'une dépense liée aux consommables. Le processus de marquage lui-même ne consomme ni encre, ni solvant, ni pièce d'usure mécanique. Ce modèle de fonctionnement sans consommables confère au marquage laser un avantage économique significatif à long terme pour les applications à grand volume, même en tenant compte de l'investissement initial plus important en équipement.
Investissement en équipement et coût total de possession
L'investissement initial en équipement pour la tampographie est généralement inférieur à celui du marquage laser, notamment pour les applications monochromes simples. Une machine de tampographie automatique de base, adaptée à la production de moyennes séries, peut être acquise pour un prix bien inférieur à celui d'un système de marquage laser équivalent. Ce coût d'entrée plus faible rend la tampographie accessible aux petits fabricants, aux décorateurs personnalisés et aux applications où les volumes de production ne justifient pas l'investissement dans un équipement laser.
Les systèmes de marquage laser présentent un coût d'investissement initial plus élevé, mais leurs coûts d'exploitation réduits (absence de consommables, maintenance minimale, disponibilité maximale) permettent d'obtenir un coût total de possession souvent inférieur à celui de la tampographie sur un horizon d'exploitation pluriannuel pour les applications à grand volume. Le seuil de rentabilité dépend du volume de production, de la complexité du marquage, du type de support et des systèmes comparés ; il doit être calculé sur la base d'hypothèses de production réalistes plutôt que du seul prix catalogue du matériel.
Impact environnemental
La tampographie utilise des encres à base de solvants ou polymérisables aux UV contenant des composés organiques volatils (COV) et exige une gestion rigoureuse des encres usagées, des solvants contaminés et des clichés usagés. Les exigences réglementaires relatives aux émissions de COV et à l'élimination des déchets dangereux varient selon les juridictions, mais constituent une obligation de conformité et un coût d'exploitation. Le passage aux encres de tampographie à base d'eau et polymérisables aux UV a permis de réduire, sans toutefois l'éliminer complètement, l'impact environnemental du procédé.
Le marquage laser ne produit ni encre, ni solvant, ni déchet chimique. Les seuls rejets environnementaux sont les fumées et les particules générées par la réaction de modification de surface, qui sont captées et filtrées par le système d'extraction des fumées intégré ou raccordé à l'appareil. machine de marquage laser. Le profil environnemental du marquage laser est nettement plus favorable que celui de l'impression publicitaire en termes de production de déchets chimiques, d'émissions de COV et de contraintes réglementaires.
Sur les huit critères de comparaison, le marquage laser présente des avantages indéniables en termes de permanence du marquage, de durabilité à long terme, de rentabilité grâce à une gestion logicielle simplifiée et d'impact environnemental réduit. La tampographie, quant à elle, offre des avantages en matière de gestion des couleurs, d'adaptation aux surfaces tridimensionnelles complexes et d'investissement initial moindre. Aucune de ces technologies ne domine tous les aspects, et l'importance relative de chaque critère dépend des exigences spécifiques de l'application.
Là où la tampographie présente l'avantage
Malgré les avantages du marquage laser en termes de permanence, de rapidité et de coût d'exploitation, la tampographie conserve des atouts concurrentiels significatifs dans certains contextes d'application. Il est tout aussi important de comprendre dans quels cas la tampographie surpasse réellement le marquage laser que dans quels cas elle surpasse, car choisir la mauvaise technologie pour la mauvaise application aboutit toujours à des résultats inférieurs, quelle que soit la technologie théoriquement plus performante dans d'autres contextes.
Marquage multicolore en une seule configuration
L'avantage le plus distinctif de la tampographie par rapport au marquage laser réside dans sa capacité native à appliquer plusieurs couleurs d'encre en une seule opération. Une machine de tampographie multi-stations peut appliquer deux, trois, quatre couleurs, voire plus, en parfaite synchronisation, tandis que la pièce défile successivement entre les stations d'impression. Elle permet ainsi de réaliser des graphismes, logos et éléments décoratifs en couleur, impossibles à reproduire avec les systèmes de marquage laser classiques. Le marquage laser est par essence un procédé monochrome : il produit des marques en modifiant le matériau du support plutôt qu'en y déposant des pigments. Si le marquage couleur sur métaux est techniquement possible par oxydation contrôlée, la gamme de couleurs accessibles reste limitée et le procédé ne convient pas aux graphismes multicolores à large palette que la tampographie permet de réaliser couramment.
Pour les éléments graphiques de marque, la décoration de produits et le marquage de biens de consommation où la couleur fait partie intégrante de l'identité visuelle de la marque (un logo d'entreprise aux couleurs spécifiques de la marque, une gamme multicolore sur un produit de consommation, des graphismes décoratifs sur des articles promotionnels), la capacité multicolore de la tampographie est un avantage décisif que le marquage laser ne peut égaler sans l'ajout de procédés de coloration secondaires.
Surfaces courbes et irrégulières
Le tampon en silicone, élément central du procédé de tampographie, est intrinsèquement capable d'épouser la géométrie tridimensionnelle de surfaces complexes. Les pièces fortement incurvées, les surfaces concaves, les panneaux en retrait et les surfaces à courbure composée complexe peuvent toutes être imprimées par tampographie avec une excellente qualité d'image et une grande précision de repérage, à condition que la géométrie du tampon soit correctement adaptée au profil du substrat. Cette capacité d'adaptation fait de la tampographie la technologie de marquage de référence pour des produits tels que les balles de golf, les bouteilles, les stylos, les briquets et les corps de seringues médicales – autant de produits dont les géométries de surface rendraient difficile, voire impossible, l'utilisation de systèmes de marquage laser à plat ou sur portique.
Les systèmes de marquage laser peuvent traiter les surfaces courbes grâce à des dispositifs rotatifs, des surfaces de travail inclinées et des systèmes de mise au point dynamique. Cependant, ces solutions complexifient et renchérissent le processus, et ne sont pas toujours efficaces pour les géométries très complexes. Pour le marquage de surfaces tridimensionnelles fortement courbes, profondément encastrées ou véritablement irrégulières, la tampographie offre souvent une solution plus simple et plus économique que la configuration d'un système de marquage laser adapté à la même géométrie.
Faibles coûts initiaux pour les applications simples
Pour les applications de marquage simples et monochromes à volumes de production modérés (logo de marque sur un stylo publicitaire, symbole de conformité sur un composant de produit de consommation, accent de couleur sur le boîtier d'un dispositif médical), le coût initial plus faible des équipements de tampographie en fait un choix économiquement rationnel par rapport à un système de marquage laser. Les coûts des consommables sont réels mais gérables pour des volumes modestes, et les économies réalisées par rapport au marquage laser peuvent justifier la tampographie pour des raisons purement économiques, notamment pour les applications ne nécessitant pas la permanence, la rapidité ou la capacité de traitement de données variables propres au laser.
Secteurs d'activité et cas d'utilisation les plus adaptés
La décoration (logos, légendes et marques sur boîtiers en plastique incurvés) privilégie souvent la tampographie lorsque la couleur est requise. La décoration des dispositifs médicaux pour les applications non traçables (graduations de dosage, indicateurs de manipulation à code couleur, graphismes de marque) utilise fréquemment la tampographie pour sa conformité aux surfaces et ses capacités multicolores. La fabrication de jouets et d'articles de sport recourt à la tampographie pour la décoration des produits, quelle que soit la géométrie ou la couleur.
Les avantages concurrentiels de la tampographie se concentrent sur trois points : le marquage multicolore, l’adaptation aux géométries tridimensionnelles complexes et un investissement initial réduit pour les applications simples de volume moyen. Ces avantages sont réels et pertinents dans les contextes d’application appropriés, et expliquent pourquoi la tampographie conserve une part importante du marché du marquage industriel malgré l’adoption croissante du marquage laser dans de nombreux secteurs.
Là où le marquage laser présente l'avantage
Les avantages du marquage laser par rapport à la tampographie sont nombreux et couvrent plusieurs aspects essentiels de la performance du marquage industriel. Cette section identifie les domaines où le marquage laser surpasse le plus clairement la tampographie et décrit les secteurs et contextes d'application où ces avantages se traduisent directement par des résultats de production supérieurs.
Marquage permanent et sans consommables
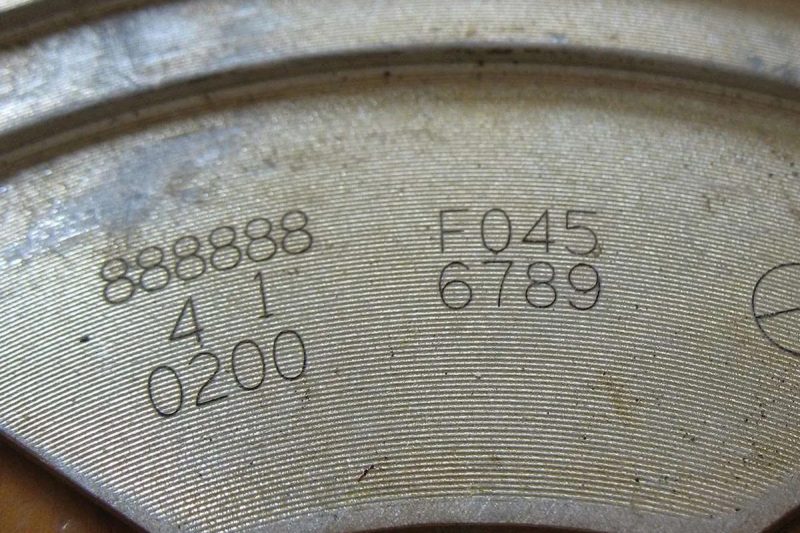
La permanence des marquages laser — intégrés à la surface du matériau, résistants à l'usure mécanique, aux agressions chimiques et à la dégradation environnementale — constitue le principal avantage du marquage laser par rapport à la tampographie pour les applications exigeant une lisibilité durable. Les codes de traçabilité qui doivent rester lisibles après des décennies d'utilisation dans des environnements industriels difficiles, les marques d'identification qui doivent résister à la stérilisation, au nettoyage chimique et aux manipulations chirurgicales, ainsi que les marques de conformité qui doivent être lisibles lors du recyclage en fin de vie sont autant d'applications où la permanence inhérente du marquage laser est non seulement préférable, mais fonctionnellement indispensable.
L'absence de consommables dans les opérations de marquage laser simplifie la gestion de la chaîne d'approvisionnement, élimine la manipulation d'encre et de solvants, réduit la production de déchets et garantit des coûts d'exploitation prévisibles et stables, indépendants des fluctuations du prix des matériaux. Pour les productions en grande série, ce modèle sans consommables représente un avantage économique substantiel et croissant sur toute la durée de vie de l'équipement.
Haute précision et détails fins
La finesse du point de marquage et la haute précision de positionnement offertes par les systèmes de marquage laser permettent de produire des marques d'une résolution supérieure à celle de la tampographie pour la plupart des applications pratiques. Les codes Data Matrix 2D à cellules réduites, les codes QR, les microtextes lisibles uniquement à la loupe et les images en demi-teintes fines sont autant de capacités des systèmes de marquage laser modernes. Cette précision est particulièrement précieuse pour les applications de traçabilité régies par des normes qui spécifient des niveaux de qualité de code minimaux – des normes que les systèmes de marquage laser atteignent couramment et que les systèmes de tampographie peuvent avoir du mal à respecter de manière constante sur des supports exigeants.
Plus rapide pour les données variables et la production à forte mixité
La possibilité de modifier le contenu du marquage (numéros de série, codes de lot, horodatage, identifiants spécifiques au client) d'une pièce à l'autre par simple logiciel, sans aucun réglage machine ni interruption de service, constitue l'un des atouts opérationnels majeurs du marquage laser dans les environnements de production à forte mixité et sérialisés. Chaque pièce peut ainsi porter un identifiant unique, généré séquentiellement et appliqué à la cadence de production, sans les coûts de préparation liés à la tampographie, même pour des modifications mineures du marquage. Pour les secteurs où la sérialisation des produits et l'identification unique des pièces sont des exigences réglementaires (dispositifs médicaux, composants aérospatiaux, pièces de sécurité automobile), cette fonctionnalité est essentielle.
Capacité d'automatisation et d'intégration
Les systèmes de marquage laser sont parfaitement adaptés à l'intégration dans les lignes de production automatisées grâce à leur compacité, l'absence de réapprovisionnement en encre et de changement mécanique, leur déclenchement par les signaux de contrôle de la ligne de production et leur compatibilité avec les systèmes d'exécution de la production (MES) pour la réception des données de marquage et le retour des résultats de vérification en temps réel. Une station de marquage laser peut être intégrée à une ligne de convoyage, une cellule robotisée ou une station d'assemblage de précision avec un encombrement minimal et sans les infrastructures annexes (alimentation en encre, gestion des déchets, équipements de séchage ou de polymérisation) requises pour l'intégration de la tampographie. Cette simplicité d'intégration favorise la tendance à une production entièrement automatisée et traçable dans les secteurs de l'automobile, de l'électronique et des dispositifs médicaux.
Secteurs d'activité et cas d'utilisation les plus adaptés
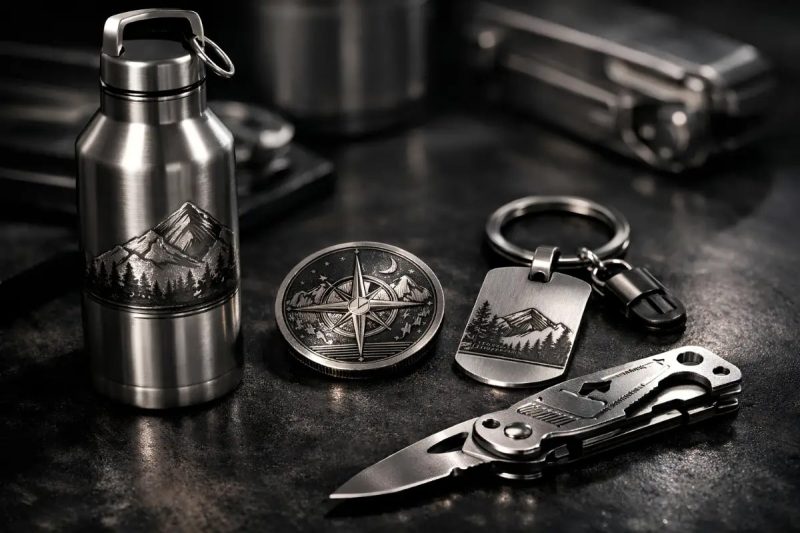
L'exigence de marquage UDI permanent sur les composants en acier inoxydable et en titane dans le secteur des dispositifs médicaux est presque systématiquement satisfaite par le marquage laser par recuit. Dans les industries aérospatiales et de défense, les exigences de sérialisation et de traçabilité des composants et outillages métalliques sont assurées par des systèmes de marquage laser à fibre capables de produire des marques permanentes et résistantes à l'usure, conformes aux normes en vigueur. Le marquage des lignes de production automobile (blocs-moteurs, composants de transmission, pièces de châssis, fixations) repose sur le marquage laser à fibre haute vitesse intégré aux cellules d'assemblage automatisées. L'industrie électronique utilise le marquage laser pour l'identification des circuits imprimés, le marquage des boîtiers et le codage des composants. Enfin, les industries de l'emballage et agroalimentaires emploient des générateurs laser CO2 pour le codage permanent des dates et des lots, éliminant ainsi les problèmes de bavures, de non-adhérence et de lisibilité liés au codage à l'encre sur les supports difficiles.
Les avantages du marquage laser — permanence intrinsèque, absence de consommables, haute résolution, vitesse variable selon les données et intégration à l'automatisation — sont déterminants pour les applications exigeant des codes de traçabilité permanents sur des composants de précision, la production en série à grand volume, l'intégration sur des lignes de production automatisées et la conformité aux normes de marquage réglementaires. Ces atouts ont favorisé l'adoption rapide du marquage laser dans les applications industrielles les plus exigeantes à travers le monde et constituent un argument de poids en faveur de cette technologie dès lors que ces exigences sont présentes.
Comment choisir entre la tampographie et le marquage laser
L'analyse précédente met en évidence les points forts et les faiblesses de chaque technologie. Cette section traduit cette analyse en un cadre décisionnel pratique, articulé autour des critères clés qui doivent guider le processus de sélection dans les décisions marketing industrielles concrètes. Elle aborde également le cas, de plus en plus fréquent, où les deux technologies sont utilisées conjointement pour répondre à des exigences marketing qu'aucune ne peut satisfaire pleinement seule.
Critères de décision clés
Le premier critère d'évaluation est la permanence du marquage. Si l'application exige des marques qui restent lisibles et lisibles par machine pendant toute la durée de vie opérationnelle du composant — même dans des environnements difficiles, lors de cycles de stérilisation ou en cas de contact abrasif —, le marquage laser est la technologie appropriée. En revanche, si les marques sont décoratives, servent à une identification temporaire ou sont renouvelées périodiquement, le gain de durabilité du marquage laser ne justifie pas forcément son surcoût par rapport à la tampographie.
Le second critère concerne les exigences en matière de couleur. Si l'application requiert des graphismes multicolores (un logo de marque dans plusieurs couleurs spécifiques, un système d'indicateurs à code couleur, un élément graphique décoratif avec différenciation des couleurs), la tampographie est la solution la plus naturelle et la plus économique. Le marquage laser standard ne permet pas d'obtenir des impressions multicolores, et les tentatives d'obtenir des effets de couleur par ce biais sont limitées en termes de palette et ne répondent pas aux exigences de marquage en quadrichromie courantes dans la fabrication de biens de consommation et d'objets promotionnels.
Le troisième critère est la géométrie du substrat. Pour les surfaces planes ou légèrement incurvées, les deux technologies conviennent. En revanche, pour les surfaces tridimensionnelles fortement incurvées, concaves ou géométriquement complexes nécessitant un transfert de marquage plan ou semi-plan, la tampographie, grâce à sa capacité d'adaptation du tampon en silicone, offre une solution pratique que le marquage laser ne peut égaler qu'au prix d'une complexité et d'un coût nettement supérieurs.
Le quatrième critère concerne le volume et la diversité de la production. Pour une production à grand volume et à forte diversité, avec des changements fréquents de contenu – notamment la production sérialisée où chaque pièce porte un identifiant unique – la flexibilité et la rapidité du marquage laser, grâce à son logiciel dédié, en font le choix le plus productif et le plus économique. Pour une production à plus faible volume, avec un contenu de marquage stable et peu sujet aux variations, la tampographie, avec son investissement moindre en équipement, peut s'avérer plus rentable malgré le coût des consommables.
Le cinquième critère concerne les exigences réglementaires et de traçabilité. Les applications régies par des normes exigeant des codes de traçabilité permanents et lisibles par machine sur les composants métalliques (exigences UDI pour les dispositifs médicaux, normes de sérialisation aérospatiales, mandats de traçabilité automobile) imposeront généralement un marquage laser conformément aux exigences techniques de la norme applicable, indépendamment de toute autre considération de coût ou de capacité.
Approches hybrides : utiliser les deux méthodes conjointement
Dans de nombreux environnements de production, la stratégie de marquage optimale ne consiste pas à choisir exclusivement entre la tampographie et le marquage laser, mais à combiner judicieusement les deux technologies, chacune étant appliquée aux exigences de marquage auxquelles elle répond le mieux. Un fabricant de dispositifs médicaux pourrait utiliser le marquage par recuit laser pour apposer un code UDI permanent et résistant à la stérilisation sur le corps d'un instrument en acier inoxydable, tout en utilisant la tampographie pour apposer des indicateurs de manipulation à code couleur et des éléments graphiques de la marque sur les composants en polymère de la poignée. Un constructeur automobile pourrait utiliser le marquage laser pour la sérialisation permanente des composants métalliques du moteur, tout en utilisant la tampographie pour les marquages de légende en couleur sur les composants en plastique du tableau de bord.
Les approches hybrides permettent aux opérations de production de tirer parti de la permanence, de la précision et de la capacité de traitement de données variables du marquage laser lorsque ces qualités sont requises par l'application, tout en conservant les capacités multicolores et de conformité de surface de la tampographie lorsque celles-ci sont nécessaires – sans contraindre aucune des deux technologies à fonctionner en dehors de sa plage de performance optimale. Déterminer la pertinence d'une approche hybride implique de cartographier l'ensemble des exigences de marquage de la gamme de produits en fonction des capacités de chaque technologie et d'identifier la combinaison qui répond le mieux à l'ensemble des exigences au coût total le plus bas.
Le choix entre la tampographie et le marquage laser nécessite l'évaluation successive de cinq critères clés : la permanence requise, les exigences de couleur, la géométrie du support, le volume et la diversité de la production, ainsi que les obligations réglementaires et de traçabilité. L'analyse systématique de ces critères permettra d'identifier la technologie la plus adaptée à la grande majorité des applications de marquage industriel. Lorsque les exigences comprennent à la fois des fonctionnalités propres au marquage laser et à la tampographie (par exemple, la décoration multicolore associée à un codage de traçabilité permanent), une approche hybride combinant les deux technologies constitue souvent la solution la plus efficace et la plus économique.
Conclusion
Cet article propose une comparaison approfondie et structurée de la tampographie et du marquage laser sur tous les aspects pertinents pour les décisions de marquage industriel : des mécanismes fondamentaux de chaque procédé à la qualité du marquage, en passant par la compatibilité des matériaux, la durabilité, la rapidité, le coût, l’impact environnemental et les conseils d’application pratique.
Le marquage laser et la tampographie sont des technologies complémentaires qui occupent chacune des niches d'application bien définies. Le marquage laser, réalisé à l'aide de générateurs laser à fibre, CO2 ou UV selon le substrat, produit des marques permanentes et sans consommables, offrant une haute résolution, une grande flexibilité en matière de données variables et une intégration aisée à l'automatisation. Ces atouts en font la solution privilégiée pour la traçabilité industrielle, l'identification précise des composants et le marquage de conformité réglementaire. Sa permanence intrinsèque, son faible coût d'exploitation et sa compatibilité avec les environnements de production automatisés ont favorisé son adoption croissante dans les secteurs de l'automobile, de l'aérospatiale, des dispositifs médicaux et de l'électronique.
La tampographie reste la solution de choix pour la décoration multicolore de surfaces tridimensionnelles complexes et pour les applications à faible volume où l'investissement initial dans un équipement laser n'est pas justifié par les exigences de production. Son adaptation parfaite aux surfaces, son rendu multicolore et sa large compatibilité avec les matériaux en font un procédé indispensable pour la décoration d'objets promotionnels, de produits électroniques grand public et la fabrication de biens de consommation, où la diversité des couleurs et des formes est essentielle.
Le choix entre ces deux technologies ne repose pas sur la supériorité absolue de l'une sur l'autre, mais sur l'adéquation de la technologie aux exigences spécifiques de l'application. Les exigences de permanence et de traçabilité privilégient nettement le marquage laser. Les exigences en matière de couleurs et de géométries complexes privilégient la tampographie. Lorsque les deux ensembles d'exigences coexistent au sein d'un même environnement de production, une approche hybride judicieusement conçue, tirant parti des atouts de chaque technologie, constitue souvent la solution la plus efficace et la plus économique. Comprendre clairement les profils techniques et commerciaux des deux technologies, comme cet article s'est efforcé de le faire, est essentiel pour faire le bon choix.
Obtenez une solution de marquage laser
Pour les fabricants qui évaluent la technologie de marquage laser — que ce soit pour remplacer une opération de tampographie existante, pour acquérir une nouvelle capacité à répondre aux exigences de traçabilité ou réglementaires, ou dans le cadre d'une stratégie de marquage hybride —, le choix du bon système de marquage laser et la collaboration avec un fournisseur capable d'assurer un véritable support applicatif tout au long du cycle de vie du produit font une différence mesurable sur la qualité du résultat.
Laser AccTek est un fabricant professionnel de machines laser proposant une gamme complète de systèmes de marquage laser à fibre, CO2 et UV, conçus pour répondre à l'ensemble des applications de marquage industriel présentées dans cet article. Des systèmes de marquage laser à fibre haute vitesse pour la traçabilité en ligne des composants métalliques aux systèmes CO2 pour le marquage de substrats non métalliques et aux systèmes UV pour les applications sur matériaux thermosensibles, son portefeuille de produits s'adapte à la diversité des exigences de marquage industriel. Un service de conseil en ingénierie est disponible pour accompagner l'évaluation des applications, le choix du système et le développement des paramètres en fonction des exigences spécifiques de substrat et de qualité de marquage. L'installation, la mise en service, la formation des opérateurs, la fourniture de pièces détachées et le support technique après-vente sont proposés dans le cadre d'une offre de services complète, garantissant ainsi que la transition vers le marquage laser permette d'atteindre les objectifs de qualité de production, de productivité et de conformité réglementaire visés par l'investissement.
Coordonnées
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zone A, zone industrielle de Lunzhen, ville de Yucheng, province du Shandong.
Obtenez des solutions laser