

Un confronto completo tra tampografia e marcatura laser
La marcatura industriale è un requisito fondamentale nella produzione moderna. Ogni prodotto che esce da uno stabilimento di produzione, che si tratti di un impianto medicale, un componente automobilistico, un dispositivo elettronico di consumo o un semplice articolo promozionale, reca una qualche forma di identificazione, marchio, segno di conformità o codice di tracciabilità. Il metodo con cui tale segno viene applicato determina non solo la sua qualità visiva, ma anche la sua durata, il costo, l'accettabilità normativa e la compatibilità con i materiali e le geometrie del prodotto stesso.
Tra le numerose tecnologie di marcatura industriale oggi disponibili, la tampografia e la marcatura laser si distinguono come due delle più diffuse e di maggiore rilevanza pratica. Entrambe sono in grado di produrre marcature ad alta risoluzione su un'ampia gamma di materiali. Entrambe trovano impiego in ambienti industriali esigenti dove uniformità, produttività e permanenza della marcatura sono requisiti imprescindibili. Inoltre, entrambe sono state perfezionate nel corso di decenni di applicazioni commerciali, diventando tecnologie mature e affidabili con caratteristiche prestazionali ben definite.
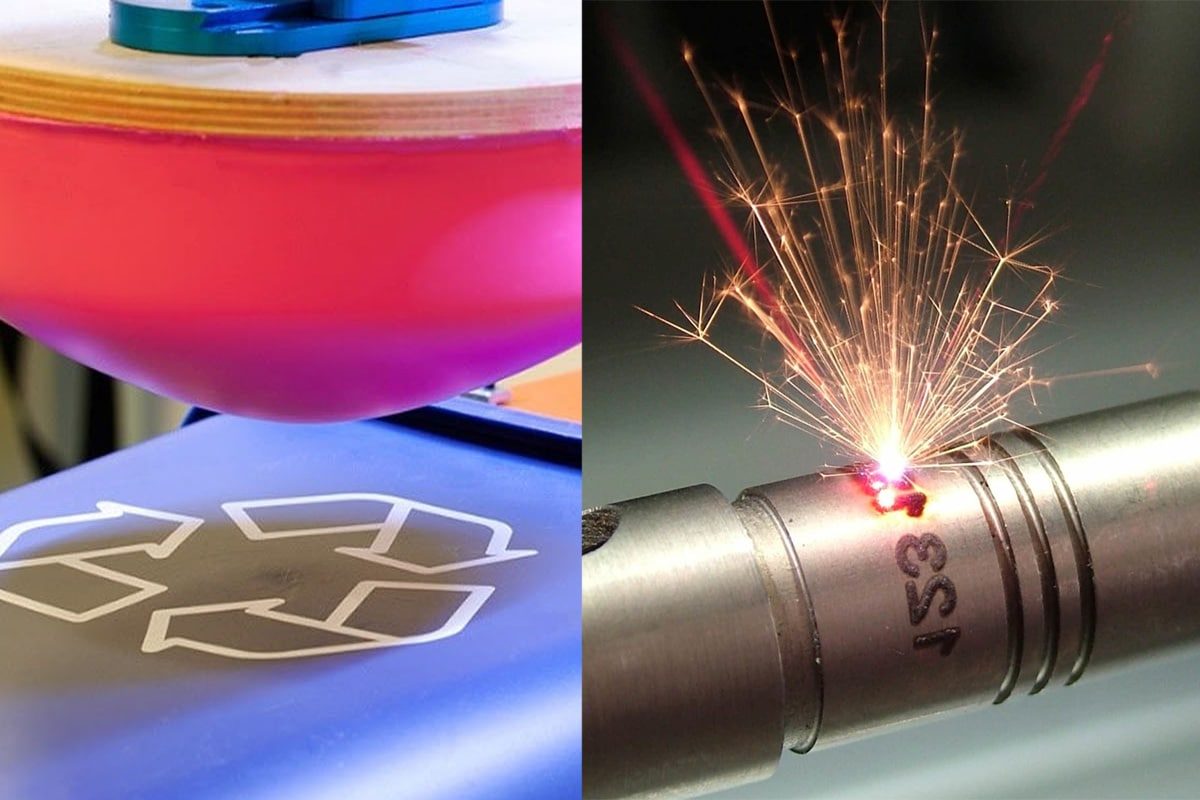
Nonostante queste somiglianze superficiali, la tampografia e la marcatura laser sono processi fondamentalmente diversi. La tampografia trasferisce l'inchiostro da una lastra incisa attraverso un tampone di silicone su un substrato: un processo a contatto, che richiede l'utilizzo di materiali di consumo ed è ideale per decorare superfici tridimensionali complesse con più colori. La marcatura laser, invece, utilizza un raggio focalizzato proveniente da un generatore laser per modificare o ablare direttamente la superficie di un materiale: un processo senza contatto e senza materiali di consumo, che eccelle nella produzione di codici permanenti e leggibili da macchine su componenti di precisione ad alta velocità.
La scelta tra queste due tecnologie ha conseguenze reali e durature sull'economia della produzione, sulla qualità del prodotto, sulla conformità normativa e sulla complessità operativa. Una tecnologia di marcatura non adeguata aumenta i costi, introduce rischi per la qualità e può creare problemi di conformità la cui risoluzione successiva risulta costosa. Una tecnologia ben abbinata, invece, diventa parte integrante e trasparente del flusso di lavoro produttivo, apportando valore aggiunto senza intoppi.
Questo articolo offre un confronto strutturato e tecnicamente fondato tra la tampografia e la marcatura laser, analizzando ogni aspetto rilevante per le decisioni di marcatura industriale: dalla qualità della marcatura e la compatibilità dei materiali all'investimento in attrezzature, ai costi operativi, all'impatto ambientale e alla capacità di integrazione. L'obiettivo è fornire a produttori, ingegneri di processo e responsabili degli acquisti le basi fattuali necessarie per valutare con chiarezza queste due tecnologie e selezionare l'approccio più adatto alle loro specifiche esigenze applicative.
Sommario
Cos'è la marcatura laser?
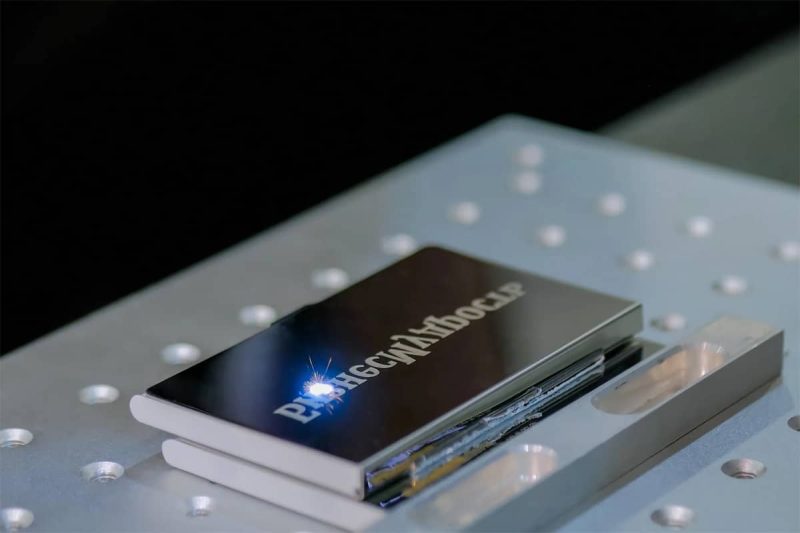
La marcatura laser è un processo di marcatura senza contatto in cui un raggio focalizzato, prodotto da un generatore laser, modifica la superficie di un materiale per creare un segno permanente e visibile. A differenza dei processi che depositano materiale su una superficie, come la stampa a getto d'inchiostro o la tampografia, la marcatura laser interagisce direttamente con il substrato a livello molecolare o microstrutturale, producendo cambiamenti di colore, riflettività o texture superficiale senza l'applicazione di inchiostri, coloranti o altre sostanze di consumo. Il risultato è un segno chimicamente integrato nel substrato e intrinsecamente permanente.
Come funziona la marcatura laser
Nella marcatura laser, il generatore laser produce un fascio focalizzato di luce coerente che viene diretto sulla superficie del pezzo da un sistema di specchi galvanometrici ad alta velocità o da un portale mobile. Il fascio eroga energia concentrata in ogni punto che tocca, innescando uno dei diversi meccanismi di modifica superficiale a seconda della composizione del materiale e dei parametri laser utilizzati.
La ricottura si verifica quando il laser riscalda una superficie metallica in modo controllato, producendo una reazione di ossidazione localizzata al di sotto della superficie che modifica il colore del metallo senza irruvidirlo o rimuovere materiale dalla superficie. Il segno risultante è liscio, a filo con l'area circostante e altamente resistente alla corrosione e all'usura meccanica, il che rende la ricottura il meccanismo di marcatura preferito per dispositivi medici, componenti a contatto con gli alimenti e strumenti di precisione dove è necessario preservare l'integrità della superficie.
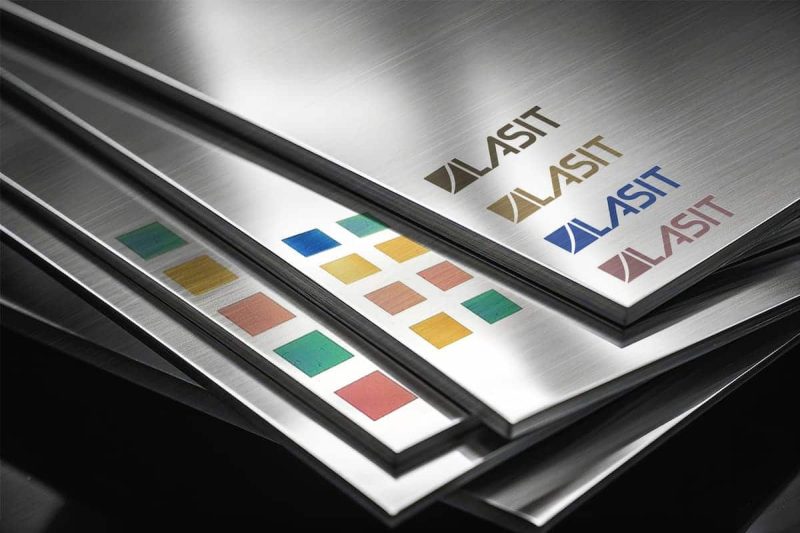
La carbonizzazione si verifica quando il laser riscalda un materiale organico (plastica, cuoio, superficie rivestita) a una temperatura tale da carbonizzare lo strato superficiale, producendo un segno scuro ad alto contrasto. La formazione di schiuma si verifica su alcune plastiche scure quando il laser provoca la fusione della superficie e la formazione di bolle di gas, creando un segno luminoso e in rilievo con un elevato contrasto riflettente. La marcatura con cambio di colore su alcuni metalli (in particolare titanio e acciaio inossidabile) utilizza un'ossidazione controllata per produrre segni in una gamma di colori variando lo spessore del film di ossido attraverso un controllo preciso dei parametri del laser.
Tipi di macchine per marcatura laser
Le tre principali tecnologie di generazione laser utilizzate nella marcatura laser industriale sono la fibra, la CO2 e l'ultravioletto (UV).
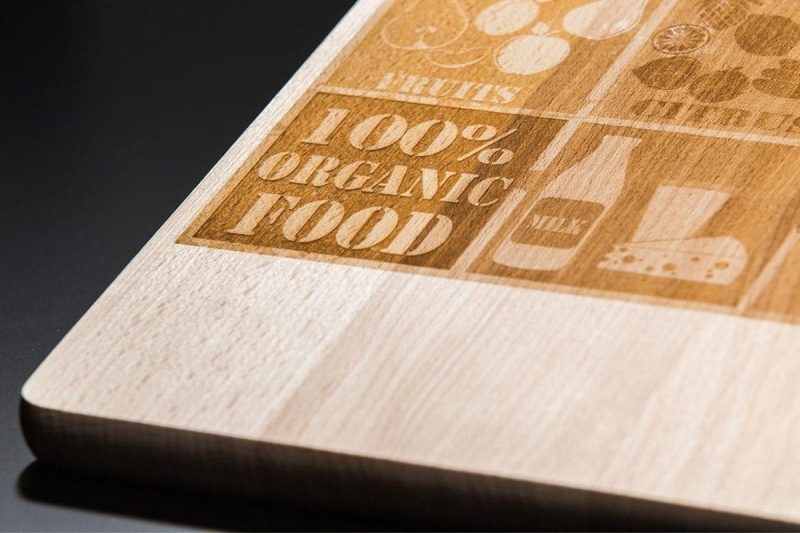
I generatori laser a fibra operano a una lunghezza d'onda di circa 1.064 nanometri e rappresentano la piattaforma dominante per la marcatura industriale dei metalli. Forniscono un'elevata potenza di picco in impulsi brevi, trasferiscono l'energia in modo efficiente ai substrati metallici e producono punti di dimensioni ridotte che consentono la marcatura ad alta risoluzione di codici a barre, codici Data Matrix, numeri di serie e loghi su acciaio, acciaio inossidabile, alluminio, titanio e leghe di rame. I sistemi di marcatura laser a fibra sono veloci, compatti, richiedono poca manutenzione e sono adatti all'integrazione in linee di produzione automatizzate. I generatori laser a CO2 operano a circa 10.600 nanometri e sono adatti alla marcatura di materiali organici e polimerici – legno, acrilico, vetro, ceramica, cuoio, gomma e la maggior parte delle materie plastiche – attraverso meccanismi di carbonizzazione, schiumatura e ablazione superficiale. Sono meno efficienti per la marcatura diretta dei metalli, ma eccellono nelle applicazioni che coinvolgono substrati non metallici in una vasta gamma di settori, tra cui imballaggio, segnaletica, elettronica e beni di consumo.
I generatori laser UV operano a circa 355 nanometri ed emettono energia a lunghezza d'onda molto corta che viene assorbita da un'ampia gamma di materiali con un impatto termico minimo sull'area circostante. Questa caratteristica di lavorazione a freddo rende i generatori laser UV la scelta preferita per la marcatura di materiali termosensibili, come pellicole sottili, componenti elettronici flessibili, imballaggi farmaceutici e materie plastiche fini, dove gli effetti collaterali termici della lavorazione con fibre o CO2 causerebbero danni o deformazioni.
Applicazioni e settori comuni
La tracciabilità industriale è il principale ambito di applicazione della marcatura laser. I produttori automobilistici applicano identificatori univoci, codici di assemblaggio e marchi di conformità normativa a componenti del motore, carter della trasmissione, elementi di fissaggio e assemblaggi critici per la sicurezza, utilizzando sistemi di marcatura laser a fibra integrati direttamente nelle linee di produzione. I produttori aerospaziali contrassegnano componenti strutturali, elementi di fissaggio e utensili con numeri di serie e timbri di ispezione che devono rimanere leggibili per tutta la vita operativa del velivolo. I produttori di dispositivi medici applicano codici di identificazione univoci a strumenti chirurgici, impianti e apparecchiature diagnostiche utilizzando tecniche di marcatura laser a ricottura che preservano l'integrità della superficie del materiale e la resistenza alla corrosione.
La produzione di componenti elettronici utilizza ampiamente la marcatura laser per l'identificazione a livello di scheda, la marcatura dei componenti e il branding dei prodotti di consumo su involucri e pannelli. I produttori di imballaggi utilizzano la marcatura laser a CO2 per la codifica della data, l'applicazione del numero di lotto e la marcatura antimanomissione su imballaggi per alimenti, farmaci e bevande. I produttori di gioielli utilizzano la marcatura laser per applicare punzoni, iscrizioni ed effetti decorativi superficiali su pezzi in metallo prezioso.
La marcatura laser è una tecnologia di marcatura senza contatto e senza materiali di consumo che utilizza l'energia focalizzata di un generatore laser per modificare in modo permanente la superficie di un materiale attraverso processi di ricottura, carbonizzazione, schiumatura o cambio di colore. Disponibile con generatori laser a fibra, CO2 e UV adatti a diverse categorie di materiali, la marcatura laser trova applicazione in un'ampia gamma di settori in cui sono richieste marcature permanenti, ad alta risoluzione e leggibili da macchine su componenti e prodotti di precisione, con velocità di produzione elevate.
Cos'è la stampa a tampone?
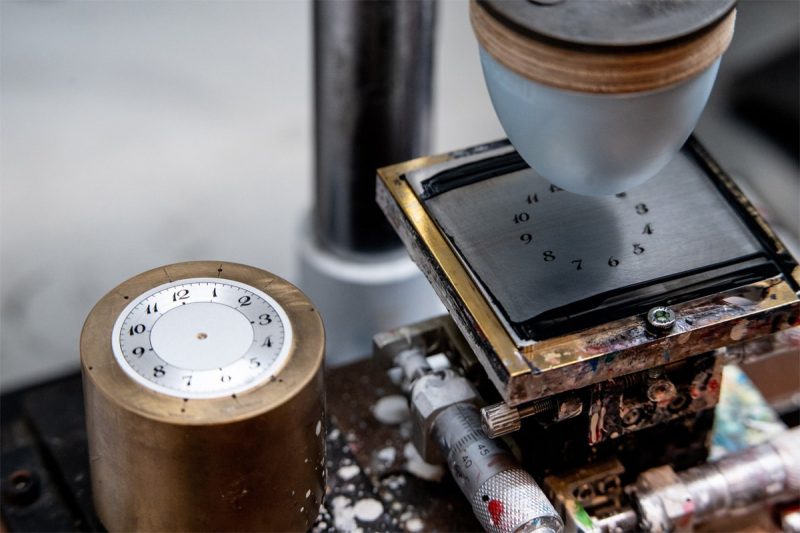
La tampografia è un processo di stampa indiretta a contatto in cui l'inchiostro viene trasferito da una lastra piana incisa, chiamata cliché, a un substrato tridimensionale tramite un tampone flessibile in silicone. La capacità del tampone di deformarsi e adattarsi a geometrie complesse della superficie è ciò che distingue la tampografia dagli altri metodi di stampa a contatto e la rende particolarmente efficace per decorare superfici curve, incassate, ruvide o comunque non piane. La tampografia è uno dei processi di decorazione e identificazione più diffusi nella produzione di beni di consumo e da diversi decenni è utilizzata in settori che spaziano dai dispositivi medici ai prodotti promozionali.
Come funziona la tampografia
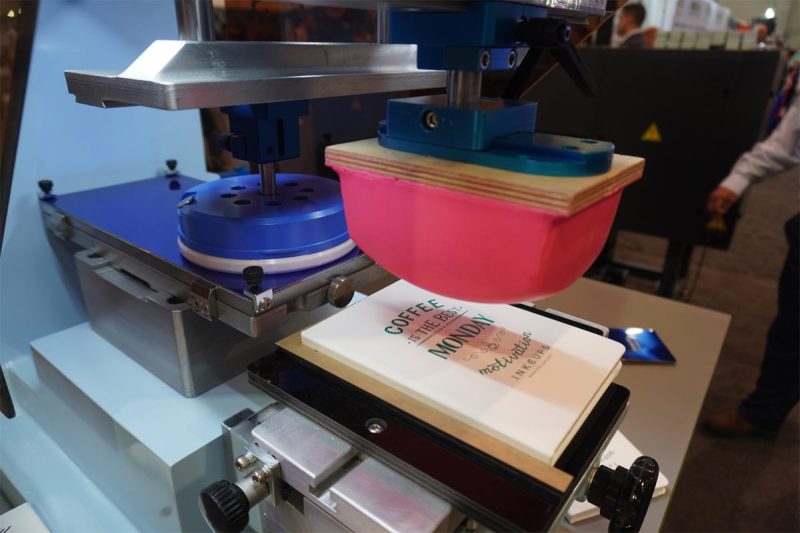
Il ciclo di tampografia inizia con l'applicazione dell'inchiostro su un cliché, ovvero una lastra di acciaio o polimero sulla quale è stata incisa l'immagine desiderata a una profondità ridotta. Una lama raschiatrice rimuove l'inchiostro in eccesso dalla superficie piana del cliché, lasciandolo solo nella cavità dell'immagine incisa. Un tampone di silicone si abbassa sul cliché, raccogliendo l'inchiostro dalla cavità e trasferendolo sulla sua superficie. Il tampone si solleva e si sposta sul substrato, dove si abbassa nuovamente e trasferisce l'immagine in inchiostro dalla sua superficie al pezzo in lavorazione. Il tampone di silicone ritorna alla posizione iniziale e il ciclo si ripete.
Il tampone in silicone è l'elemento chiave del processo. La sua bassa energia superficiale gli consente di assorbire facilmente l'inchiostro dal cliché, rilasciandolo però completamente sul supporto durante il trasferimento, garantendo un'elevata efficienza di trasferimento. La sua deformabilità elastomerica gli permette di adattarsi a superfici curve, concave, convesse e ruvide che opporrebbero resistenza al trasferimento dell'inchiostro da elementi di stampa rigidi. La forma, la durezza e le dimensioni del tampone vengono selezionate in base alla geometria del supporto e alle dimensioni dell'immagine da trasferire, ed è disponibile un'ampia varietà di geometrie per adattarsi ai diversi profili del supporto.
Componenti chiave di un sistema di stampa a tampone
Un sistema completo di tampografia è costituito da diversi componenti chiave, ognuno dei quali influenza la qualità e la uniformità della stampa. Il cliché riporta l'immagine e deve essere prodotto con una profondità di incisione precisa e bordi dell'immagine netti per garantire un assorbimento e un trasferimento dell'inchiostro uniformi su tutta la tiratura. I cliché sono realizzati in acciaio, che offre una lunga durata, o in materiali polimerici, meno costosi e adatti a tirature più brevi.
Il sistema di inchiostro comprende l'inchiostro stesso, il solvente utilizzato per regolarne la viscosità e il comportamento di asciugatura, e il meccanismo a tazza o a lama raschiatrice che controlla l'erogazione dell'inchiostro sul cliché. Gli inchiostri per la tampografia sono formulati per specifici materiali di supporto e devono essere selezionati prestando attenzione all'adesione, alla resistenza chimica e ai requisiti di conformità. L'evaporazione del solvente è un aspetto controllato della tampografia: l'inchiostro deve essere sufficientemente appiccicoso da trasferirsi dal cliché al tampone e dal tampone al supporto, ma non deve asciugare così rapidamente da lasciare residui sul tampone né così lentamente da non aderire correttamente al supporto.
La macchina per la tampografia stessa fornisce l'azionamento meccanico – la classica fase di inondazione, la pulizia con la lama raschiatrice, il prelievo e il trasferimento del tampone – tramite sistemi di azionamento pneumatici o servoelettrici. Le moderne macchine per la tampografia spaziano da semplici unità manuali monocolore a sofisticati sistemi automatici multistazione e multicolore con funzionalità di ispezione visiva, gestione degli scarti e registrazione dei dati di produzione.
Applicazioni e settori comuni
La produzione di dispositivi medici utilizza ampiamente la tampografia per applicare simboli, tacche di graduazione, indicatori di dosaggio e testi identificativi su siringhe, cateteri, strumenti chirurgici e dispositivi diagnostici. La possibilità di stampare su superfici curve e di applicare più colori in un'unica operazione rende la tampografia particolarmente adatta alle geometrie complesse e ai rigorosi requisiti di qualità visiva della decorazione dei dispositivi medici.
I produttori di elettronica di consumo utilizzano la tampografia per applicare loghi, nomi di modelli, simboli di conformità normativa e indicatori funzionali su involucri, tastiere, telecomandi e dispositivi indossabili. La produzione di articoli promozionali si affida ampiamente alla tampografia come metodo standard per applicare la grafica del marchio su penne, accendini, chiavette USB, portachiavi, bicchieri e migliaia di altre categorie di articoli promozionali. I produttori automobilistici utilizzano la tampografia per le marcature del cruscotto, le legende dei comandi, la grafica decorativa e l'identificazione dei componenti interni.
La tampografia è un processo di stampa a contatto indiretto che trasferisce l'inchiostro da un cliché inciso a un supporto tramite un tampone di silicone deformabile, consentendo una marcatura multicolore di alta qualità su superfici curve, incassate e geometricamente complesse. I suoi componenti chiave – il cliché, il sistema di inchiostro e la macchina da stampa – devono essere accuratamente abbinati al materiale del supporto e ai requisiti di produzione. La tampografia trova applicazione in un'ampia gamma di settori in cui la decorazione multicolore di superfici tridimensionali rappresenta l'obiettivo principale della marcatura.
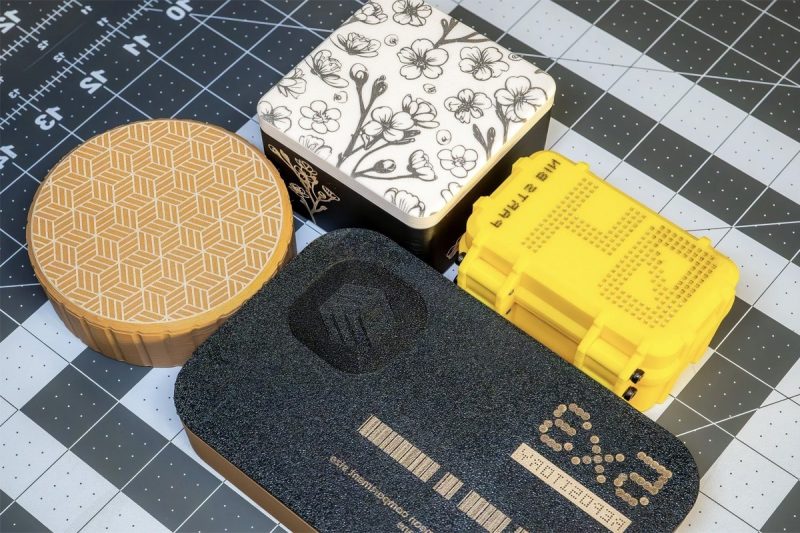
Confronto diretto
Grazie a una chiara comprensione del funzionamento di ciascun processo, è possibile confrontare direttamente la tampografia e la marcatura laser in base alle dimensioni prestazionali più importanti per le decisioni relative alla marcatura industriale. Questa sezione fornisce un confronto strutturato e obiettivo basato su otto criteri critici, ponendo le basi fattuali per le raccomandazioni specifiche per l'applicazione che seguono.
Qualità e risoluzione del marchio
Sia la tampografia che la marcatura laser sono in grado di produrre marcature di alta qualità, ma la natura di tale qualità differisce in modi rilevanti per applicazioni specifiche. La marcatura laser, in particolare con generatori laser a fibra, può raggiungere dimensioni del punto comprese tra 20 e 50 micrometri e una precisione di posizionamento di pochi micrometri, consentendo la produzione di testi estremamente fini, complessi codici a barre bidimensionali e loghi dettagliati con un livello di risoluzione che supera quello che la tampografia può raggiungere sulla maggior parte dei substrati. I codici Data Matrix con dimensioni delle celle di 0,3 mm vengono regolarmente prodotti con sistemi di marcatura laser e verificati secondo gli standard GS1: un livello di precisione difficile da replicare in modo costante con la tampografia.
La tampografia produce marcature la cui qualità è determinata dalla risoluzione del cliché, dalla reologia dell'inchiostro e dal comportamento di deformazione del tampone sulla superficie del substrato. Su superfici piane o leggermente curve, i moderni sistemi di tampografia possono raggiungere un'ottima risoluzione con testo e dettagli grafici fini. Tuttavia, su superfici fortemente curve o ruvide, la deformazione del tampone durante il trasferimento introduce un certo grado di distorsione dell'immagine che limita la dimensione minima dei dettagli e la precisione di posizionamento raggiungibili. Per le applicazioni che richiedono codici leggibili da macchina ad altissima risoluzione, la marcatura laser offre un netto vantaggio in termini di qualità.
Compatibilità dei materiali
La tampografia può essere applicata a una vasta gamma di substrati, tra cui plastica, metalli, vetro, ceramica, gomma, cuoio e legno, a condizione che sia disponibile o possa essere sviluppata una formulazione di inchiostro con un'adesione adeguata al substrato. L'energia superficiale del substrato deve essere sufficiente ad accettare l'inchiostro trasferito e, in alcuni casi, è necessario un trattamento superficiale – trattamento corona, attivazione al plasma o applicazione di un primer – per ottenere un'adesione adeguata. Teoricamente, quasi tutti i materiali che possono essere fisicamente fissati al dispositivo di stampa possono essere tampografia.
La marcatura laser è ampiamente compatibile con molti materiali, ma la sua efficacia dipende maggiormente dalle proprietà ottiche e termiche del materiale alla specifica lunghezza d'onda del laser utilizzata. I generatori laser a fibra marcano i metalli con elevata efficienza e la maggior parte delle materie plastiche tecniche con buoni risultati, ma sono meno efficaci su materiali trasparenti o altamente riflettenti senza specifici trattamenti superficiali o additivi. I generatori laser a CO2 marcano bene i materiali non metallici, ma sono limitati nella capacità di marcatura diretta dei metalli. I generatori laser UV estendono la compatibilità ai materiali termosensibili che verrebbero danneggiati da laser a lunghezza d'onda maggiore. Nessuno dei due processi è ugualmente efficace su tutti i materiali e ognuno ha categorie di materiali in cui risulta chiaramente superiore.
Permanenza e durabilità
Questa è una delle principali differenze tra i due processi. I segni laser, in particolare quelli di ricottura sui metalli e quelli di ablazione profonda sui substrati duri, sono parte integrante della superficie del materiale. Non possono essere rimossi con un panno, con agenti chimici o con l'usura senza asportare un corrispondente strato di materiale del substrato. Per le applicazioni di tracciabilità, dove i segni devono rimanere leggibili per l'intera durata operativa di un componente, potenzialmente per decenni in ambienti difficili, questa permanenza intrinseca rappresenta un vantaggio fondamentale.
Le marcature ottenute con la tampografia sono depositi superficiali a base di inchiostro e la loro durata dipende dalla formulazione dell'inchiostro, dall'adesione al substrato e dalle condizioni ambientali a cui la superficie stampata è esposta durante l'utilizzo. Gli inchiostri per tampografia ad alte prestazioni, con opportuni agenti reticolanti e una protezione di finitura, possono raggiungere una buona resistenza all'abrasione, ai solventi e ai raggi UV. Tuttavia, rimangono depositi superficiali che possono usurarsi, graffiarsi o essere attaccati chimicamente in condizioni particolarmente gravose. Per applicazioni soggette a forti contatti meccanici, ambienti chimici aggressivi o cicli termici estremi, la permanenza intrinseca della marcatura laser offre un vantaggio significativo in termini di durata rispetto alla tampografia.
Velocità e produttività della produzione
I sistemi di marcatura laser, in particolare i generatori laser a fibra utilizzati per la marcatura di componenti metallici, sono estremamente veloci. Un codice a matrice di dati complesso o un numero di serie possono essere impressi su un componente metallico in una frazione di secondo e i sistemi ad alta velocità possono elaborare centinaia o migliaia di pezzi all'ora in configurazioni automatizzate. Il contenuto della marcatura può essere modificato da un pezzo all'altro senza alcuna regolazione della macchina, consentendo una marcatura completamente variabile alla velocità di produzione. Questo rende la marcatura laser la scelta ideale per ambienti di produzione ad alto volume e con elevata varietà di prodotti.
I tempi di ciclo della tampografia sono determinati dalla velocità meccanica della macchina da stampa, dal numero di colori applicati e dal tempo di asciugatura o polimerizzazione necessario tra uno strato di colore e l'altro. La tampografia monocolore su una macchina automatica ben configurata può raggiungere velocità di ciclo competitive con la marcatura laser per grafiche semplici. La tampografia multicolore richiede più stazioni e intervalli di asciugatura che allungano significativamente i tempi di ciclo. L'impostazione e il cambio tra i diversi lavori di stampa richiedono la sostituzione dei cliché, il cambio dell'inchiostro e la regolazione dei tamponi, il che aggiunge tempo improduttivo al programma di produzione.
Tempi di allestimento e cambio formato
Le fasi di setup e cambio formato rappresentano una differenza significativa in termini di costi e flessibilità tra i due processi. La tampografia richiede un cliché per ogni immagine specifica, e i cliché devono essere prodotti, inventariati e sostituiti fisicamente a ogni cambio di lavoro. Il cambio di inchiostro, invece, richiede lo svuotamento del serbatoio, la pulizia della lama raschiatrice e il caricamento della nuova formulazione. Queste operazioni di cambio formato richiedono in genere dai 15 ai 45 minuti per ogni cambio di lavoro, il che si traduce in una significativa perdita di tempo produttivo in ambienti con elevata varietà di lavori.
I sistemi di marcatura laser modificano il contenuto del lavoro esclusivamente tramite software. Un nuovo numero di serie, codice a barre, logo o stringa di testo viene caricato dal computer di controllo in pochi secondi, senza necessità di alcun cambio fisico. Questa flessibilità, garantita dal software, è uno dei vantaggi operativi più interessanti della marcatura laser in ambienti caratterizzati da un'elevata varietà di prodotti e da cicli di produzione brevi.
Costi dei materiali di consumo e spese correnti
La tampografia comporta costi di consumo ricorrenti associati a inchiostro, solventi, sostituzione dei cliché e dei tamponi. I costi di inchiostro e solventi variano in base al tipo di supporto e alla copertura del disegno, ma rappresentano una spesa operativa continua e significativa. I cliché hanno una durata di produzione limitata – in genere centinaia di migliaia di cicli per i cliché in acciaio – e devono essere sostituiti periodicamente. Anche i tamponi in silicone si usurano nel tempo e richiedono la sostituzione. Il costo cumulativo dei materiali di consumo nella tampografia ad alto volume di produzione può essere considerevole.
I sistemi di marcatura laser non hanno praticamente costi di consumo durante il normale funzionamento. Il generatore laser ha una durata operativa nominale, in genere misurata in decine di migliaia di ore per i generatori laser a fibra, e alla fine dovrà essere sostituito, ma si tratta di un costo di investimento, non di una spesa per materiali di consumo. Nel processo di marcatura non vengono consumati inchiostri, solventi o componenti meccanici soggetti a usura. Questo modello operativo senza materiali di consumo conferisce alla marcatura laser un significativo vantaggio in termini di costi a lungo termine nelle applicazioni ad alto volume, anche tenendo conto del maggiore investimento iniziale in attrezzature.
Investimento in attrezzature e costo totale di proprietà
L'investimento iniziale in attrezzature per la tampografia è generalmente inferiore rispetto alla marcatura laser, soprattutto per applicazioni semplici a un solo colore. Una macchina tampografia automatica di base, adatta a una produzione di medio volume, può essere acquistata a una frazione del costo di un sistema di marcatura laser equivalente. Questo costo iniziale inferiore rende la tampografia un'opzione accessibile per i piccoli produttori, i decoratori personalizzati e le applicazioni in cui i volumi di produzione non giustificano l'investimento in attrezzature laser.
I sistemi di marcatura laser comportano un costo iniziale più elevato, ma i loro minori costi operativi – assenza di materiali di consumo, manutenzione minima, elevata operatività – si traducono in un costo totale di proprietà spesso inferiore a quello della tampografia su un orizzonte operativo pluriennale in applicazioni ad alto volume. Il punto di svolta dipende dal volume di produzione, dalla complessità della marcatura, dal tipo di substrato e dai sistemi specifici confrontati, e dovrebbe essere calcolato sulla base di ipotesi di produzione realistiche piuttosto che basandosi esclusivamente sui prezzi di listino delle apparecchiature.
Impatto ambientale
La tampografia utilizza inchiostri a base di solvente o polimerizzabili ai raggi UV che contengono composti organici volatili (COV) e richiedono un'attenta gestione degli scarti di inchiostro, dei solventi contaminati e dei cliché usati. I requisiti normativi in materia di emissioni di COV e smaltimento dei rifiuti pericolosi variano a seconda della giurisdizione, ma rappresentano un obbligo di conformità e un costo operativo. Il passaggio agli inchiostri per tampografia polimerizzabili ai raggi UV e a base d'acqua ha ridotto, ma non eliminato, l'impatto ambientale del processo.
La marcatura laser non produce inchiostri, solventi o rifiuti chimici. L'unico output ambientale è costituito dai fumi e dal particolato generati dalla reazione di modifica della superficie, che vengono catturati e filtrati dal sistema di aspirazione dei fumi integrato o collegato al laser. macchina per marcatura laser. Il profilo ambientale della marcatura laser è sostanzialmente più pulito rispetto a quello della stampa pubblicitaria in termini di produzione di rifiuti chimici, emissioni di COV e oneri di conformità normativa.
Considerando tutti gli otto parametri di confronto, la marcatura laser dimostra chiari vantaggi in termini di permanenza del segno, durata nel tempo, flessibilità operativa senza necessità di software e impatto ambientale. La tampografia, invece, offre vantaggi in termini di capacità multicolore, adattabilità a superfici tridimensionali complesse e minori investimenti iniziali in attrezzature. Nessuna delle due tecnologie prevale in tutti i parametri e l'importanza relativa di ciascun criterio dipende dalle specifiche esigenze applicative.
Dove la stampa a tampone ha un vantaggio
Nonostante i vantaggi della marcatura laser in termini di permanenza, velocità ed economicità, la tampografia conserva significativi vantaggi competitivi in specifici contesti applicativi. Comprendere in quali ambiti la tampografia superi effettivamente la marcatura laser è altrettanto importante quanto comprendere il contrario, perché la scelta della tecnologia sbagliata per l'applicazione sbagliata porta sempre a risultati inferiori, indipendentemente da quale tecnologia sia teoricamente più performante in altri contesti.
Marcatura multicolore in un'unica configurazione
Il vantaggio più distintivo della tampografia rispetto alla marcatura laser è la sua capacità intrinseca di applicare più colori di inchiostro in un'unica configurazione di produzione. Una macchina per tampografia multistazione può applicare due, tre, quattro o più colori in perfetta sincronia tra loro, man mano che il pezzo in lavorazione passa attraverso le successive stazioni di stampa, producendo grafiche, loghi ed elementi decorativi a colori che non possono essere replicati dai sistemi di marcatura laser standard. La marcatura laser è fondamentalmente un processo monocromatico: produce segni modificando il materiale del substrato anziché depositando pigmento e, sebbene la marcatura a colori sui metalli sia tecnicamente possibile tramite ossidazione controllata, la gamma di colori ottenibili è limitata e il processo non è adatto alla grafica multicolore ad ampia gamma che la tampografia gestisce abitualmente.
Per la grafica del marchio, la decorazione dei prodotti e la marcatura di beni di consumo, dove il colore è parte integrante dell'identità visiva del marchio (un logo aziendale con colori specifici del marchio, una scala multicolore su un prodotto di consumo, grafiche decorative su articoli promozionali), la capacità multicolore della tampografia rappresenta un vantaggio decisivo che la marcatura laser non può eguagliare senza l'aggiunta di processi di colorazione secondari.
Superfici curve e irregolari
Il tampone in silicone, elemento centrale del processo di tampografia, è intrinsecamente in grado di adattarsi alla geometria tridimensionale di superfici complesse. Parti profondamente curve, superfici concave, pannelli incassati e superfici con curvature composte complesse possono essere tutte tampografiamente con una buona qualità d'immagine e precisione di registro, a condizione che la geometria del tampone sia selezionata correttamente in base al profilo del substrato. Questa capacità di adattamento alla superficie rende la tampografia la tecnologia di marcatura standard per categorie di prodotti come palline da golf, bottiglie, penne, accendini e corpi di siringhe medicali, tutte caratterizzate da geometrie superficiali che rappresenterebbero una sfida o precluderebbero le configurazioni di marcatura laser piana o a portale.
I sistemi di marcatura laser possono gestire superfici curve grazie all'utilizzo di dispositivi rotanti, piani di lavoro inclinati e sistemi di regolazione dinamica della messa a fuoco, ma queste soluzioni aggiungono complessità e costi e non sono sempre efficaci per geometrie particolarmente complesse. Per le applicazioni di marcatura su superfici tridimensionali fortemente curve, profondamente incavate o realmente irregolari, la tampografia offre spesso una soluzione più semplice ed economica rispetto alla configurazione di un sistema di marcatura laser per gestire la stessa geometria.
Costi iniziali ridotti per applicazioni semplici
Per applicazioni di marcatura semplici e monocolore a volumi di produzione moderati – un logo su una penna promozionale, un simbolo di conformità su un componente di un prodotto di consumo, un accento di colore sull'involucro di un dispositivo medico – il minor costo iniziale delle apparecchiature per la tampografia le rende una scelta economicamente razionale rispetto a un sistema di marcatura laser. I costi dei materiali di consumo per la tampografia sono reali ma gestibili a volumi modesti, e il risparmio di capitale rispetto alla marcatura laser può giustificare la tampografia da un punto di vista puramente economico per applicazioni che non richiedono la permanenza, la velocità o la capacità di gestire dati variabili che favoriscono il laser.
Settori e casi d'uso più adatti
La decorazione di involucri in plastica curvati, come loghi, scritte e marchi, spesso predilige la tampografia quando è richiesto il colore. La decorazione di dispositivi medici per applicazioni di non tracciabilità, come marcature di dosaggio, indicatori di manipolazione con codice colore e grafica del marchio, utilizza spesso la tampografia per la sua adattabilità alla superficie e la capacità di riprodurre più colori. La produzione di giocattoli e articoli sportivi si affida alla tampografia per la decorazione di prodotti con un'ampia gamma di geometrie e requisiti di colore.
I vantaggi competitivi della tampografia si concentrano in tre aree: capacità di marcatura multicolore, adattabilità a geometrie tridimensionali complesse e minori investimenti iniziali in attrezzature per applicazioni semplici a volumi moderati. Questi vantaggi sono reali e significativi nei contesti applicativi appropriati e spiegano perché la tampografia continui a detenere una quota sostanziale del mercato della marcatura industriale, nonostante la crescente diffusione della marcatura laser in molti settori.
Dove la marcatura laser ha un vantaggio
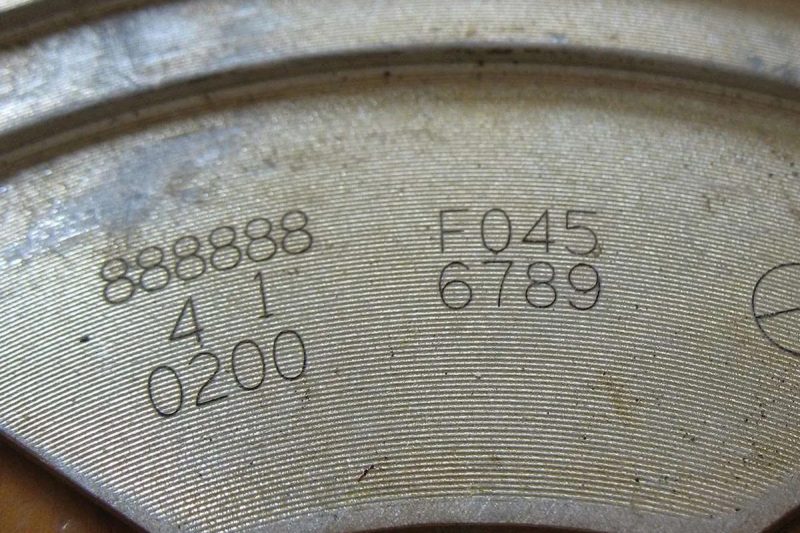
I vantaggi della marcatura laser rispetto alla tampografia sono numerosi e riguardano diverse delle dimensioni commercialmente più significative delle prestazioni di marcatura industriale. Questa sezione individua i casi in cui la marcatura laser supera la tampografia in modo più evidente e illustra come tali vantaggi si traducano direttamente in risultati di produzione superiori nei settori e nei contesti applicativi in cui si traducono in risultati di produzione migliori.
Marcatura permanente, senza materiali di consumo
La permanenza delle marcature laser – parte integrante della superficie del materiale, resistenti all'usura meccanica, agli agenti chimici e al degrado ambientale – rappresenta il vantaggio fondamentale della marcatura laser rispetto alla tampografia per le applicazioni in cui è richiesta una leggibilità a lungo termine. Codici di tracciabilità che devono rimanere leggibili dopo decenni di utilizzo in ambienti industriali esigenti, marcature di identificazione che devono resistere alla sterilizzazione, alla pulizia chimica e alla manipolazione chirurgica, e marcature di conformità che devono essere leggibili al termine del ciclo di vita sono tutti esempi di applicazioni in cui la permanenza intrinseca della marcatura laser non è solo preferibile, ma funzionalmente necessaria.
L'assenza di materiali di consumo nelle operazioni di marcatura laser semplifica la gestione della catena di approvvigionamento, elimina la necessità di manipolazione di inchiostri e solventi, riduce la produzione di rifiuti e crea un profilo di costi operativi prevedibile e stabile, indipendente dalle fluttuazioni dei prezzi dei materiali. Per le produzioni ad alto volume, questo modello senza materiali di consumo rappresenta un vantaggio in termini di costi sostanziale e crescente per tutta la durata di vita dell'apparecchiatura.
Alta precisione e cura dei dettagli
Le dimensioni ridotte del punto e l'elevata precisione di posizionamento ottenibili con i sistemi di marcatura basati su generatori laser consentono la produzione di marcature con livelli di risoluzione che superano la tampografia nella maggior parte delle applicazioni pratiche. Codici a matrice di dati bidimensionali con celle di piccole dimensioni, codici QR, microtesti leggibili solo con ingrandimento e immagini a mezzitoni di alta qualità sono tutti elementi realizzabili con i moderni sistemi di marcatura laser. Questa precisione è particolarmente preziosa per le applicazioni di tracciabilità regolate da standard che specificano livelli minimi di qualità del codice: standard che i sistemi di marcatura laser raggiungono regolarmente e che i sistemi di tampografia potrebbero faticare a soddisfare in modo costante su substrati complessi.
Più veloce per dati variabili e produzioni ad alta varietà
La possibilità di modificare il contenuto delle marcature (numeri di serie, codici di lotto, data e ora, identificativi specifici del cliente) da un pezzo all'altro tramite software, senza alcuna regolazione fisica della macchina o tempi di inattività, è uno dei vantaggi operativi più interessanti della marcatura laser in ambienti di produzione con elevata varietà di prodotti e serializzazione. Ogni pezzo può riportare un identificativo univoco generato in sequenza, applicato alla velocità di produzione senza i costi di configurazione necessari per la tampografia, anche per modifiche minime al contenuto della marcatura. Per i settori in cui la serializzazione del prodotto e l'identificazione univoca dei pezzi sono requisiti normativi (dispositivi medici, componenti aerospaziali, componenti di sicurezza per il settore automobilistico), questa capacità non è opzionale, ma essenziale.
Capacità di automazione e integrazione
I sistemi di marcatura laser si prestano bene all'integrazione nelle linee di produzione automatizzate perché sono compatti, non richiedono rifornimento di inchiostro né cambi di formato meccanici, possono essere attivati dai segnali di controllo della linea di produzione e possono interfacciarsi con i sistemi di gestione della produzione (MES) per ricevere i dati relativi al contenuto della marcatura e restituire i risultati di verifica in tempo reale. Una stazione di marcatura laser può essere inserita in una linea di trasporto, in una cella robotizzata o in una stazione di assemblaggio di precisione con un ingombro minimo e senza le infrastrutture ausiliarie – come l'alimentazione dell'inchiostro, la gestione degli scarti, le apparecchiature di asciugatura o polimerizzazione – necessarie per l'integrazione della tampografia. Questa semplicità di integrazione supporta la tendenza verso una produzione completamente automatizzata e tracciabile nei settori automobilistico, elettronico e dei dispositivi medicali.
Settori e casi d'uso più adatti
La marcatura UDI permanente su componenti in acciaio inossidabile e titanio, richiesta dalla produzione di dispositivi medici, viene quasi universalmente soddisfatta tramite marcatura laser a ricottura. I requisiti di serializzazione e tracciabilità su componenti strutturali e utensili metallici nel settore aerospaziale e della difesa sono soddisfatti da sistemi di marcatura laser a fibra in grado di produrre marcature permanenti e resistenti all'usura, conformi agli standard applicabili. La marcatura sulle linee di produzione automobilistiche (blocchi motore, componenti della trasmissione, parti del telaio, elementi di fissaggio) si basa su sistemi di marcatura laser a fibra ad alta velocità integrati in celle di assemblaggio automatizzate. La produzione di elettronica utilizza la marcatura laser per l'identificazione di PCB, la marcatura degli involucri e la codifica dei componenti. L'industria degli imballaggi e degli alimenti utilizza generatori laser a CO2 per la codifica permanente di date e lotti, eliminando i problemi di sbavature, scarsa adesione e leggibilità associati alla codifica a inchiostro su substrati difficili.
I vantaggi della marcatura laser – permanenza intrinseca, economicità senza materiali di consumo, alta risoluzione, velocità di trasferimento dati variabile e capacità di integrazione con i sistemi di automazione – sono particolarmente decisivi nelle applicazioni che richiedono codici di tracciabilità permanenti su componenti di precisione, produzione serializzata ad alto volume, integrazione con linee di produzione automatizzate e conformità agli standard normativi in materia di marcatura. Questi vantaggi hanno favorito la rapida adozione della marcatura laser nelle applicazioni industriali più esigenti a livello globale e rappresentano un valido argomento a favore di questa tecnologia ovunque siano presenti tali requisiti.
Come scegliere tra tampografia e marcatura laser
L'analisi precedente delinea chiaramente i punti di forza e di debolezza di ciascuna tecnologia. Questa sezione traduce tale analisi in un quadro decisionale pratico, organizzato attorno ai criteri chiave che dovrebbero guidare il processo di selezione nelle reali decisioni di marketing industriale. Affronta inoltre lo scenario sempre più frequente in cui entrambe le tecnologie vengono utilizzate in combinazione per soddisfare esigenze di marcatura che nessuna delle due è in grado di soddisfare pienamente da sola.
Criteri decisionali chiave
Il primo criterio da valutare è il requisito di permanenza della marcatura. Se l'applicazione richiede marcature che rimangano leggibili e comprensibili alle macchine per l'intera durata operativa del componente, anche in ambienti di servizio difficili, cicli di sterilizzazione o condizioni di contatto abrasive, la marcatura laser è la tecnologia appropriata. Se le marcature sono decorative, servono a fini di identificazione a breve termine o devono essere rinnovate periodicamente, il vantaggio in termini di durata della marcatura laser potrebbe non giustificarne il costo superiore rispetto alla tampografia.
Il secondo criterio riguarda i requisiti di colore. Se l'applicazione richiede grafiche multicolore – un logo aziendale in più colori specificati, un sistema di indicatori con codice colore, un elemento grafico decorativo con differenziazione cromatica – la tampografia è la soluzione naturale e più conveniente. La marcatura laser standard non consente la stampa multicolore e i tentativi di ottenere effetti cromatici tramite meccanismi di marcatura laser sono limitati nella gamma di colori e non adatti alle esigenze di branding a colori tipiche della produzione di beni di consumo e articoli promozionali.
Il terzo criterio è la geometria del substrato. Per superfici piane o leggermente curve, entrambe le tecnologie sono pratiche. Per superfici fortemente curve, concave o tridimensionali geometricamente complesse, dove è richiesto un trasferimento di marcatura piano o semipiano, la capacità di adattamento del tampone in silicone della tampografia offre una soluzione pratica che la marcatura laser può eguagliare solo con una complessità e un costo significativamente maggiori delle apparecchiature aggiuntive.
Il quarto criterio riguarda il volume e il mix di produzione. Per produzioni ad alto volume e con un'ampia varietà di prodotti, caratterizzate da frequenti modifiche del contenuto (in particolare la produzione serializzata in cui ogni pezzo è contraddistinto da un identificativo univoco), la flessibilità e la velocità della marcatura laser, gestite tramite software, la rendono la scelta più produttiva ed economica. Per produzioni a basso volume con contenuti di marcatura stabili e che cambiano raramente, la tampografia, pur con i suoi costi dei materiali di consumo, richiede un investimento minore in attrezzature.
Il quinto criterio riguarda i requisiti normativi e di tracciabilità. Le applicazioni disciplinate da standard che richiedono codici di tracciabilità permanenti e leggibili da macchina sui componenti metallici – requisiti UDI per i dispositivi medici, standard di serializzazione aerospaziale, obblighi di tracciabilità nel settore automobilistico – in genere impongono la marcatura laser in base ai requisiti tecnici dello standard applicabile, a prescindere da altre considerazioni di costo o capacità.
Approcci ibridi: utilizzare entrambi i metodi insieme
In molti contesti produttivi, la strategia di marcatura ottimale non consiste in una scelta binaria tra tampografia e marcatura laser, bensì in una combinazione mirata di entrambe le tecnologie, ciascuna applicata alle specifiche esigenze di marcatura per cui è più adatta. Un produttore di dispositivi medici potrebbe utilizzare la marcatura laser per applicare un codice UDI permanente e resistente alla sterilizzazione sul corpo di uno strumento in acciaio inossidabile, mentre la tampografia viene impiegata per applicare indicatori di manipolazione con codice colore e grafiche del marchio sui componenti in polimero dell'impugnatura. Un produttore automobilistico potrebbe invece utilizzare la marcatura laser per la serializzazione permanente dei componenti metallici del motore, mentre la tampografia viene impiegata per le marcature a colori sui componenti in plastica del cruscotto.
Gli approcci ibridi consentono alle operazioni di produzione di sfruttare i vantaggi di permanenza, precisione e gestione di dati variabili della marcatura laser laddove tali qualità siano richieste dall'applicazione, mantenendo al contempo le capacità di stampa multicolore e di conformità superficiale della tampografia laddove siano necessarie, senza costringere nessuna delle due tecnologie a operare al di fuori del proprio intervallo di prestazioni ottimali. Valutare l'appropriatezza di un approccio ibrido richiede di mappare l'insieme completo dei requisiti di marcatura per l'intera gamma di prodotti rispetto alle capacità di ciascuna tecnologia e di individuare la combinazione che meglio soddisfa l'insieme completo dei requisiti al minor costo totale.
La scelta tra la tampografia e la marcatura laser richiede la valutazione sequenziale di cinque criteri chiave: requisiti di permanenza, requisiti di colore, geometria del substrato, volume e mix di produzione e obblighi normativi o di tracciabilità. Analizzando sistematicamente questi criteri, sarà possibile individuare la tecnologia più adatta alla maggior parte delle applicazioni di marcatura industriale. Qualora i requisiti includano sia funzionalità che favoriscono la marcatura laser sia funzionalità che favoriscono la tampografia – ad esempio, la decorazione multicolore unitamente a una codifica di tracciabilità permanente – un approccio ibrido che combini entrambe le tecnologie rappresenta spesso la soluzione più efficace ed economica.
Conclusione
Questo articolo ha fornito un confronto completo e strutturato tra la tampografia e la marcatura laser in ogni aspetto rilevante per le decisioni relative alla marcatura industriale: dai meccanismi fondamentali di ciascun processo alla qualità della marcatura, alla compatibilità dei materiali, alla durata, alla velocità, al costo, all'impatto ambientale e alle indicazioni pratiche per l'applicazione.
La marcatura laser e la tampografia sono tecnologie complementari che occupano nicchie applicative ben definite. La marcatura laser, realizzata con generatori laser a fibra, CO2 o UV a seconda del substrato, produce marcature permanenti, senza necessità di materiali di consumo, con alta risoluzione, flessibilità nella gestione di dati variabili e capacità di integrazione con l'automazione, caratteristiche che la rendono la scelta dominante per la tracciabilità industriale, l'identificazione di precisione dei componenti e la marcatura per la conformità normativa. La sua intrinseca permanenza, i costi operativi contenuti e la compatibilità con gli ambienti di produzione automatizzati ne hanno favorito l'adozione nei settori automobilistico, aerospaziale, dei dispositivi medici e dell'elettronica, a un ritmo che continua ad accelerare.
La tampografia rimane la scelta migliore per la decorazione multicolore su superfici tridimensionali complesse e per applicazioni a basso volume in cui il costo iniziale delle apparecchiature laser non è giustificato dalle esigenze di produzione. La sua capacità di adattamento alla superficie, la resa multicolore e l'ampia compatibilità con i materiali la rendono indispensabile nella produzione di articoli promozionali, nella decorazione di dispositivi elettronici di consumo e nella produzione di beni di consumo, dove la varietà di colori e geometrie rappresenta una sfida fondamentale.
La scelta tra le due tecnologie non si basa sulla superiorità universale di una rispetto all'altra, bensì sull'individuazione della tecnologia più adatta alle specifiche esigenze dell'applicazione. I requisiti di permanenza e tracciabilità favoriscono nettamente la marcatura laser. I requisiti di stampa multicolore e geometrie complesse, invece, privilegiano la tampografia. Laddove entrambe le tipologie di requisiti coesistano nello stesso ambiente produttivo, un approccio ibrido ben progettato, che sfrutti i punti di forza di ciascuna tecnologia, si rivela spesso la soluzione più efficace ed economica. Comprendere a fondo i profili tecnici e commerciali di entrambe le tecnologie – come ha cercato di fare questo articolo – è fondamentale per compiere una scelta oculata.
Ottieni una soluzione di marcatura laser
Per i produttori che valutano la tecnologia di marcatura laser, sia come sostituzione di un'attuale operazione di tampografia, sia come nuova capacità per soddisfare i requisiti di tracciabilità o normativi, sia come parte di una strategia di marcatura ibrida, la scelta del sistema di marcatura laser più adatto e la collaborazione con un fornitore in grado di offrire un supporto applicativo concreto per l'intero ciclo di vita del prodotto fanno una differenza tangibile nella qualità del risultato finale.
Laser AccTek è un produttore professionale di macchine laser che offre una gamma completa di sistemi di marcatura laser a fibra, CO2 e UV, progettati per soddisfare l'intero spettro di applicazioni di marcatura industriale descritte in questo articolo. Dai sistemi di marcatura laser a fibra ad alta velocità per la tracciabilità in linea di componenti metallici, ai sistemi CO2 per la marcatura di substrati non metallici e ai sistemi UV per applicazioni su materiali termosensibili, il suo portafoglio prodotti è pensato per rispondere alla reale diversità dei requisiti di marcatura industriale. È disponibile una consulenza ingegneristica a supporto della valutazione dell'applicazione, della selezione del sistema e dello sviluppo dei parametri per specifici requisiti di substrato e qualità della marcatura. Installazione, messa in servizio, formazione degli operatori, fornitura di pezzi di ricambio e assistenza tecnica post-vendita sono forniti come un pacchetto di servizi completo, garantendo che la transizione alla marcatura laser offra la qualità di produzione, la produttività e la conformità normativa che l'investimento si prefigge di raggiungere.
Informazioni sui contatti
- [email protected]
- [email protected]
- +86-19963414011
- N. 3 Zona A, zona industriale di Lunzhen, città di Yucheng, provincia di Shandong.
Ottieni soluzioni laser