

Matériaux qui ne peuvent pas être découpés par des machines de découpe laser
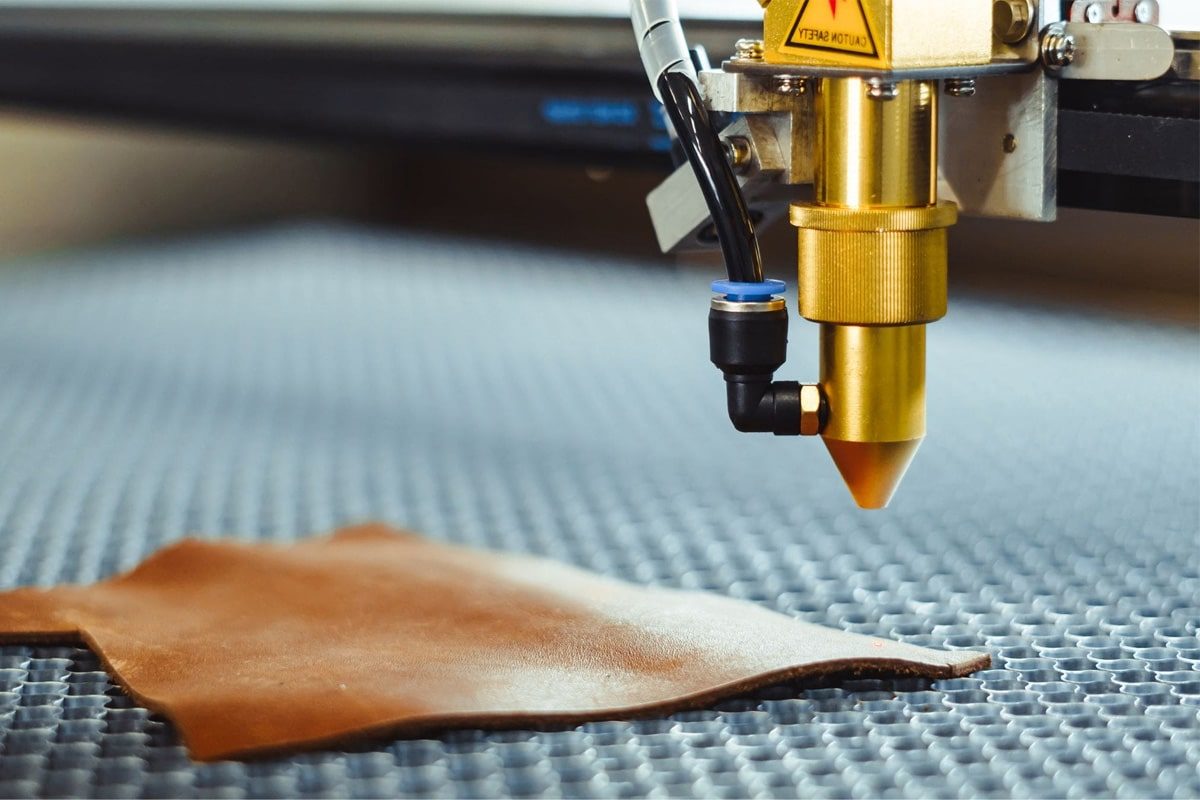
La découpe laser est l'une des technologies de traitement des matériaux les plus précises, efficaces et polyvalentes disponibles dans la fabrication moderne. En concentrant le faisceau d'un générateur laser sur la surface d'une pièce, les systèmes de découpe laser peuvent découper les métaux, les plastiques, le bois, les composites et une large gamme d'autres matériaux avec une vitesse et une précision inégalées par les méthodes de découpe mécanique. Son fonctionnement sans contact, sa faible largeur de coupe et sa capacité à découper des géométries complexes directement à partir de fichiers numériques ont fait de la découpe laser un procédé indispensable dans de nombreux secteurs, de l'aérospatiale et l'automobile à la signalétique, l'ameublement, la mode et la fabrication artisanale.
La découpe laser n'est pourtant pas une solution universelle pour tous les matériaux. La même densité d'énergie élevée qui la rend si efficace pour le traitement de matériaux compatibles peut engendrer des conséquences dangereuses avec des matériaux inadaptés. Lorsqu'un faisceau laser frappe certains matériaux, l'interaction thermique ne se contente pas de faire fondre ou de vaporiser la pièce proprement ; elle déclenche des réactions de décomposition chimique qui libèrent des gaz et des particules toxiques, corrosifs ou cancérigènes dans l'environnement de travail. Dans d'autres cas, le matériau endommage physiquement le système de découpe laser lui-même par réflexion du faisceau sur l'optique ou le générateur laser. Enfin, dans d'autres situations encore, la qualité de coupe est tout simplement inacceptable : le matériau se carbonise, se fissure, fond de manière incontrôlée ou se déforme, rendant la découpe laser inadaptée, indépendamment des considérations de sécurité.
Comprendre quels matériaux appartiennent à ces catégories réglementées — et précisément pourquoi ils le sont — n’est pas une simple curiosité technique. C’est une question de sécurité impérative pour toute personne manipulant un machine à découper au laser, Le découpage de matériaux interdits est une exigence de gestion de la qualité pour toute installation produisant des pièces conformes aux spécifications, et une obligation légale de conformité sur les lieux de travail soumis à la réglementation en matière de santé et de sécurité au travail. Découper des matériaux interdits, même brièvement et par inadvertance, peut exposer les opérateurs à des risques chimiques dont les effets peuvent être aigus et immédiatement apparents, ou chroniques et cumulatifs sur des mois, voire des années, d'exposition. Cela peut également annuler les garanties des équipements, endommager des composants optiques coûteux et produire des pièces non conformes aux normes de qualité.
Cet article propose un guide complet et structuré des matériaux à ne pas découper au laser. Il examine les matériaux dangereux présentant les risques les plus importants pour la sécurité, les matériaux réfléchissants et thermiquement sensibles susceptibles d'endommager l'équipement, les matériaux qui donnent une qualité de découpe médiocre malgré l'optimisation des paramètres, et les matériaux qui nécessitent des précautions particulières plutôt qu'une interdiction totale. Il aborde également l'identification des matériaux inconnus avant la découpe, les bonnes pratiques pour une découpe laser en toute sécurité, et le choix de méthodes de découpe alternatives pour les matériaux incompatibles avec le traitement laser.
Table des matières
Comment la découpe laser interagit avec les matériaux
Avant d'examiner quels matériaux ne doivent pas être découpés au laser, il est utile de comprendre les principes physiques qui régissent l'interaction de la découpe laser avec un matériau donné, et pourquoi ces interactions peuvent produire des résultats dangereux ou inacceptables pour certains types de matériaux.
Les mécanismes fondamentaux de l'interaction laser-matière
Lorsqu'un faisceau laser focalisé frappe la surface d'un matériau, celui-ci absorbe l'énergie des photons incidents et la convertit en chaleur dans un volume extrêmement réduit et à une vitesse fulgurante. Pour les matériaux dont la longueur d'onde est bien adaptée à celle du laser et dont les propriétés thermiques permettent une fusion ou une vaporisation contrôlée, ce procédé produit la saignée nette et précise caractéristique de la découpe laser. Au point focal, le matériau fond ou se vaporise ; un jet de gaz d'assistance éjecte le matériau fondu ou vaporisé de la saignée, et le matériau environnant reste largement intact grâce à la forte concentration de l'énergie et à la brièveté de l'interaction.
Le problème survient lorsque la réaction du matériau à ce chauffage rapide et intense ne se limite pas à une simple fusion ou vaporisation, mais se traduit par une décomposition chimique. De nombreux polymères organiques, composites et matériaux revêtus contiennent des structures moléculaires qui se décomposent sous l'effet du chauffage laser en composés chimiques bien plus dangereux que le matériau d'origine. Le polychlorure de vinyle (PVC) libère du chlorure d'hydrogène gazeux. Certaines résines époxy libèrent des isocyanates et d'autres composés organiques réactifs. Les composites en fibres de carbone libèrent de fines particules de carbone respirables et des produits de décomposition de la résine. Ces sous-produits sont générés à forte concentration dans la zone de découpe laser et sont immédiatement inhalables par l'opérateur, même en présence de systèmes d'extraction des fumées, si ces derniers ne sont pas spécifiquement conçus et dimensionnés pour le composé dangereux en cause.
Pourquoi certains matériaux sont incompatibles avec la découpe laser
L'incompatibilité des matériaux avec la découpe laser se divise en trois catégories distinctes. L'incompatibilité de sécurité concerne les matériaux dont les produits de décomposition thermique contiennent des composés toxiques, corrosifs ou cancérigènes présentant des risques inacceptables pour la santé des opérateurs et des autres personnes présentes dans l'installation. L'incompatibilité matérielle concerne les matériaux qui endommagent le système de découpe laser lui-même, généralement en raison d'une réflectivité optique élevée qui renvoie l'énergie laser vers le générateur laser via le système d'alimentation, ou par la génération de débris conducteurs ou abrasifs qui contaminent les composants optiques. L'incompatibilité de qualité concerne les matériaux qui ne produisent pas de résultats de découpe acceptables, même après optimisation des paramètres : ils peuvent se fissurer sous contrainte thermique, fondre et refusionner avant de se solidifier, présenter une carbonisation excessive, ou se délaminer et se dégrader de manière à rendre la découpe laser inadaptée.
L'efficacité de la découpe laser repose sur une interaction thermique contrôlée entre le faisceau focalisé et le matériau de la pièce. Lorsque cette interaction engendre une décomposition chimique plutôt qu'une vaporisation ou une fusion propre, elle peut générer des sous-produits toxiques ou corrosifs qui mettent en danger les opérateurs, endommagent l'équipement ou produisent une qualité de coupe inacceptable. Comprendre quelles catégories de matériaux provoquent ces effets indésirables est fondamental pour une pratique de découpe laser sûre et efficace.
Matières dangereuses : Restrictions critiques pour la sécurité
La catégorie la plus grave d'incompatibilités en découpe laser concerne les matériaux dont la transformation génère des gaz ou des particules présentant des risques immédiats ou cumulatifs pour la santé des opérateurs. Ces restrictions ne sont pas de simples recommandations : dans la plupart des réglementations en matière de santé et de sécurité au travail, exposer sciemment les travailleurs aux risques chimiques générés par la découpe de ces matériaux constitue une infraction. Chaque opérateur de découpe laser et responsable d'installation doit parfaitement maîtriser cette catégorie.
PVC et plastiques contenant du chlore
Le polychlorure de vinyle (PVC) est le matériau à proscrire absolument lors de la découpe laser. Sous l'effet de la chaleur du faisceau laser, sa structure polymère se décompose et libère du chlorure d'hydrogène (HCl) gazeux en forte concentration. Ce gaz est extrêmement corrosif : même à faible concentration, il attaque les muqueuses des voies respiratoires, les yeux et la peau, et à des concentrations plus élevées, il peut provoquer un œdème pulmonaire et des lésions pulmonaires potentiellement mortelles. De plus, en présence d'humidité, le chlorure d'hydrogène se transforme en acide chlorhydrique, qui corrode les composants métalliques, les miroirs et les lentilles de la machine de découpe laser à une vitesse fulgurante. Quelques secondes de découpe de PVC suffisent à endommager irrémédiablement des composants optiques dont le remplacement coûte des milliers d'euros.
Le PVC est largement utilisé dans divers matériaux industriels et de consommation : revêtements de sol en vinyle, films de signalétique, tissus d’ameublement, joints d’étanchéité, certains tissus enduits et isolants de câbles. Or, son étiquetage n’est pas toujours clair. Tout matériau suspecté de contenir du PVC doit être testé avant la découpe laser. Pour la découpe du PVC et des matériaux vinyles similaires, les fraiseuses CNC équipées d’outillage adapté et d’un système d’aspiration localisé constituent une alternative mécanique plus sûre.
Béryllium et alliages de béryllium
Le béryllium métallique et ses alliages, notamment le cuivre-béryllium largement utilisé dans les contacts électriques et les ressorts de précision, ne doivent en aucun cas être usinés par découpe laser. Chauffé aux températures générées par un générateur laser, le béryllium produit des particules et des fumées d'oxyde de béryllium qui figurent parmi les contaminants atmosphériques industriels les plus dangereux. Classé cancérogène du groupe 1 par le Centre international de recherche sur le cancer (CIRC), le béryllium peut provoquer une bérylliose chronique (BC), une maladie pulmonaire invalidante et potentiellement mortelle, même à de très faibles doses de poussières de béryllium, sans qu'aucun seuil d'exposition minimal sûr n'ait été formellement établi. Les systèmes d'aspiration des fumées classiques sont insuffisants pour contrôler les aérosols de béryllium. Les installations devant découper des matériaux contenant du béryllium doivent privilégier la découpe au jet d'eau, qui élimine le risque de décomposition thermique, ou l'usinage avec des mesures techniques appropriées pour la maîtrise des poussières de béryllium.
Fibre de carbone et fibre de verre
Les polymères renforcés de fibres de carbone (PRFC) et les polymères renforcés de fibres de verre (PRFV) sont des matériaux composites structuraux de plus en plus utilisés dans les secteurs de l'aérospatiale, de l'automobile, des articles de sport et dans l'industrie. La découpe laser de ces deux matériaux soulève de sérieux problèmes de santé et de qualité. Lorsqu'un faisceau laser traite des composites de fibres de carbone ou de fibres de verre, il provoque simultanément l'ablation des fibres de renforcement et la décomposition thermique de la résine polymère. Il en résulte un double danger : la présence de fines fibres respirables – de carbone et de verre – dangereuses pour les poumons, et les produits de décomposition de la résine, qui contiennent généralement du styrène, du formaldéhyde et d'autres composés organiques volatils toxiques et parfois cancérigènes. Les bords découpés au laser des PRFC présentent également une zone affectée thermiquement de profondeur variable, où la résine a été brûlée, laissant apparaître des fibres de carbone qui réduisent la résistance mécanique du bord – un problème de qualité particulièrement préoccupant pour les applications structurales. Les machines de fraisage CNC équipées d'outils à revêtement diamant ou en carbure, associées à un système d'aspiration des poussières efficace, constituent l'alternative privilégiée pour la découpe des matériaux CFRP et GFRP dans la plupart des environnements de production.
Cuir artificiel et vinyle
Le cuir artificiel, le cuir synthétique et les tissus enduits de vinyle sont souvent confondus avec le cuir naturel et d'autres matériaux compatibles avec la découpe laser. Or, ils sont généralement composés de substrats en PVC ou en polyuréthane qui génèrent des produits de décomposition dangereux lors de la découpe laser. Le cuir artificiel à base de PVC libère du chlorure d'hydrogène, comme décrit précédemment. Le cuir artificiel à base de polyuréthane libère des isocyanates, des substances chimiques très réactives et de puissants sensibilisants respiratoires susceptibles de provoquer de l'asthme professionnel, parfois à des concentrations d'exposition extrêmement faibles. Une fois sensibilisée aux isocyanates, une personne peut présenter de graves réactions asthmatiques à des concentrations bien inférieures aux limites d'exposition professionnelle. Avant de découper du cuir artificiel ou un tissu enduit avec un générateur laser, il est impératif de vérifier la composition du matériau de base. Le cuir naturel et les matériaux sans isocyanates sont compatibles avec la découpe laser ; les matériaux à support PVC et polyuréthane ne le sont pas. Les machines de découpe à lame oscillante CNC offrent une alternative propre et sans fumée pour la découpe du cuir artificiel et des matériaux enduits de vinyle.
Mousse de polystyrène et de polypropylène
Les matériaux en mousse sont fréquemment utilisés pour la découpe laser dans les secteurs de l'emballage, de la présentation et du modélisme, mais tous les types de mousse ne conviennent pas. La mousse de polystyrène, notamment le polystyrène expansé (PSE, communément appelé Styrofoam), est particulièrement problématique. Chauffé par un générateur laser, le polystyrène se décompose et libère du styrène monomère ainsi qu'une variété d'hydrocarbures aromatiques, dont plusieurs sont classés comme cancérogènes possibles ou probables pour l'homme. Le polystyrène s'enflamme également facilement sous l'effet de la chaleur du laser, et la flamme qui en résulte peut se propager rapidement à travers la structure de la mousse, créant un risque d'incendie à l'intérieur de la machine. La mousse de polypropylène produit des fumées moins toxiques que le polystyrène, mais elle a également tendance à fondre et à refusionner plutôt qu'à être découpée proprement, ce qui produit une découpe de mauvaise qualité et rend la découpe laser inefficace, même avant la prise en compte des mesures de sécurité. La découpe par fraiseuse CNC ou par couteau oscillant est la méthode privilégiée pour la découpe des mousses de polystyrène et de polypropylène.
Résines époxy et phénoliques
Les résines époxy (utilisées comme adhésifs, revêtements et matrice dans de nombreux composites renforcés de fibres) et les résines phénoliques (utilisées dans les stratifiés électriques, les circuits imprimés et les composants moulés) génèrent toutes deux des produits de décomposition thermique dangereux lorsqu'elles sont traitées par des générateurs laser. La décomposition des résines époxy libère un mélange complexe de composés organiques volatils, dont le bisphénol A, l'épichlorhydrine et diverses amines réactives ; plusieurs de ces composants sont classés comme sensibilisants ou potentiellement cancérogènes. La décomposition des résines phénoliques libère du formaldéhyde, du phénol et d'autres aldéhydes et composés aromatiques qui sont extrêmement irritants et cancérogènes en cas d'exposition prolongée. Les matériaux contenant des quantités importantes de ces résines (circuits imprimés, stratifiés phénoliques et de nombreux composants composites) ne doivent pas être découpés au laser. La découpe au jet d'eau ou l'usinage CNC avec un système de contrôle des poussières approprié constituent une alternative plus sûre pour ces matériaux.
Les restrictions les plus critiques en matière de sécurité pour la découpe laser concernent le PVC et les plastiques chlorés, le béryllium et ses alliages, les composites de fibres de carbone et de fibre de verre, le cuir artificiel et le vinyle, les mousses de polystyrène et de polypropylène, ainsi que les matériaux contenant des résines époxy et phénoliques. Chacun de ces matériaux génère des sous-produits chimiques lors du chauffage au laser, présentant de graves risques respiratoires, cancérogènes ou corrosifs. Ces restrictions sont non négociables : elles reflètent des risques sanitaires réels et importants qui doivent être pris en compte de manière explicite dans la formation des opérateurs et les programmes de sécurité des installations. Des méthodes alternatives sûres, telles que le fraisage CNC, la découpe au jet d’eau ou la découpe par lame oscillante, doivent être envisagées pour ces matériaux.
Matériaux réfléchissants et thermiquement difficiles
Une seconde catégorie d'incompatibilité avec la découpe laser concerne les matériaux qui endommagent le système lui-même, principalement en raison de leur forte réflectivité optique qui renvoie l'énergie laser vers le système de transmission du faisceau et le générateur laser. Ce problème de protection de l'équipement est distinct des problèmes de sécurité de l'opérateur abordés dans la section précédente, mais il est tout aussi important pour l'intégrité et la longévité du système de découpe.
Métaux hautement réfléchissants : cuivre, laiton et aluminium
Les métaux hautement réfléchissants, notamment le cuivre, le laiton et l'aluminium polis, représentent un défi majeur pour la protection des générateurs laser à fibre fonctionnant à 1 064 nm. À température ambiante et à l'état poli, ces métaux peuvent réfléchir de 90 à 98 % du rayonnement laser incident au lieu de l'absorber. L'énergie réfléchie ne se dissipe pas simplement : une fraction importante est renvoyée à travers le système optique de focalisation et le système de distribution du faisceau vers le générateur laser lui-même, où elle peut endommager la fibre de sortie, les composants de l'isolateur et, dans les cas les plus graves, la fibre active. Ces dommages dus à la rétro-réflexion peuvent être catastrophiques et coûteux, nécessitant le remplacement du générateur laser ou de sous-ensembles importants.
Cela ne signifie pas que ces métaux ne peuvent pas être découpés au laser : les générateurs laser à fibre haute puissance modernes, équipés de systèmes de protection contre la réflexion, et les générateurs laser verts, dont la longueur d'onde de 532 nm est mieux absorbée par le cuivre, peuvent traiter efficacement ces matériaux dans des conditions optimales et avec des configurations machine appropriées. Cependant, la découpe de métaux hautement réfléchissants avec des générateurs laser dépourvus de protection adéquate contre la réflexion ou sans optimisation appropriée des paramètres risque d'endommager gravement et coûteusement l'équipement. Les générateurs laser CO₂, fonctionnant à 10,6 µm, sont généralement moins efficaces sur les métaux, mais ne présentent pas le même risque de réflexion du cuivre et du laiton. Pour la découpe courante du cuivre et du laiton sans équipement laser spécialisé, le fraisage CNC ou la découpe plasma constituent des alternatives pratiques.
Métaux épais ou trempés dépassant la capacité de la machine
Chaque machine de découpe laser possède une épaisseur de coupe maximale admissible pour chaque type de matériau, déterminée par la puissance du générateur laser, la qualité du faisceau et la capacité du système de gaz d'assistance à évacuer le matériau fondu des rainures profondes. Tenter de découper des matériaux dépassant ces épaisseurs admissibles ne se traduit pas seulement par une coupe plus lente et moins précise ; cela engendre une pénétration incomplète, une accumulation excessive de scories, une surchauffe susceptible de déformer la pièce et d'altérer la géométrie de la coupe, et, dans des cas extrêmes, un risque d'inflammation du métal fondu accumulé dans la rainure, créant ainsi un danger d'incendie. Les aciers à outils trempés et les aciers fortement alliés présentent des difficultés supplémentaires : leur teneur élevée en carbone et leurs éléments d'alliage modifient le comportement du métal en fusion, ce qui peut produire des bords de coupe fissurés et durcis, dimensionnellement imprécis et mécaniquement fragiles. Pour la découpe de tôles très épaisses ou d'acier trempé, la découpe plasma, la découpe au jet d'eau ou l'usinage CNC sont les procédés alternatifs appropriés.
Métaux hautement réfléchissants — particulièrement polis cuivre, laiton, et aluminium Les matériaux présentant un risque de réflexion parasite pour les générateurs laser à fibre dépourvus de systèmes de protection adéquats, et leur traitement exige des configurations machine spécifiques et une expertise en matière de paramétrage, constituent un autre facteur à prendre en compte. Toute tentative de découpe de matériaux dépassant la capacité nominale du générateur laser risque d'entraîner des défauts de coupe et des risques d'incendie. Dans les deux cas, des procédés de découpe alternatifs – fraisage CNC, découpe plasma ou découpe au jet d'eau – sont disponibles et adaptés aux applications qui dépassent les limites de fonctionnement sécuritaires du système de découpe laser.
Matériaux produisant une mauvaise qualité de coupe
Au-delà des considérations de sécurité et de protection des équipements, une troisième catégorie d'incompatibilité avec la découpe laser concerne les matériaux qui, malgré une optimisation poussée des paramètres, ne permettent tout simplement pas d'obtenir une qualité de coupe acceptable. Pour ces matériaux, la découpe laser est non seulement dangereuse, mais aussi inadaptée.
Certaines céramiques et pierres
Les céramiques denses — alumine, carbure de silicium, zircone — et les pierres naturelles comme le granit, le marbre et le grès sont très résistantes à la découpe thermique par laser. Ces matériaux ont des points de fusion très élevés, une conductivité thermique très faible et une fragilité extrême, ce qui rend la découpe laser contrôlée extrêmement difficile. Au lieu de fondre proprement dans la saignée, les céramiques et les pierres accumulent des contraintes thermiques dans la zone d'interaction avec le laser. La chaleur concentrée qui en résulte provoque des fissures et des ébréchures qui se propagent de manière imprévisible dans le matériau. Les découpes obtenues sont grossières, imprécises et souvent accompagnées de fissures ou de délamination à proximité de la ligne de coupe. Si des générateurs laser spécialisés fonctionnant aux longueurs d'onde UV et à des énergies d'impulsion très élevées peuvent réaliser des gravures et des microdécoupes dans certaines céramiques pour des applications électroniques de précision, il s'agit d'exceptions qui nécessitent un équipement très spécialisé, absent des ateliers de découpe laser classiques. Pour la découpe de la céramique et de la pierre, la découpe au jet d'eau et la découpe à la scie diamantée restent les procédés de choix, éprouvés et fiables.
Verre trempé ou feuilleté
Le verre ordinaire peut être gravé et découpé par rupture à l'aide de générateurs laser CO2, qui sont bien absorbés par le verre à 10,6 µm. Cependant, le verre trempé, qui a subi un traitement thermique induisant une contrainte de compression en surface, ne peut être découpé au laser par aucune méthode pratique. L'état de contrainte interne du verre trempé implique que toute amorce de fissure, y compris celle provoquée par le chauffage laser, se propage instantanément et de manière catastrophique à travers toute la vitre, la brisant en petits fragments caractéristiques du verre de sécurité. Le verre feuilleté, composé de plusieurs couches de verre liées par des films intercalaires, présente des difficultés supplémentaires car le faisceau laser doit traverser des matériaux intercalaires dont l'absorptivité est très différente de celle du verre. Pour la découpe du verre, les outils de découpe conventionnels à meule diamantée, la découpe au jet d'eau ou les équipements de traitement laser spécialisés fonctionnant à paramètres contrôlés constituent les alternatives appropriées.
Cartes de circuits imprimés
Les cartes de circuits imprimés (PCB) assemblées, avec leurs composants électroniques, ne doivent pas être découpées au laser. L'énergie thermique générée par la découpe laser est suffisante pour endommager, voire détruire, les composants électroniques situés dans et autour de la zone de découpe. Les condensateurs, les circuits intégrés et autres composants montés en surface ne supportent pas les variations de température locales induites par la découpe laser, et les connexions électriques au sein même de la PCB peuvent être interrompues ou court-circuitées. Pour le dépanelage des PCB (séparation des cartes individuelles d'un panneau de production), des générateurs laser UV spécialisés, fonctionnant à des niveaux d'énergie faibles et contrôlés, peuvent être utilisés sur des PCB nus sans composants. Cependant, cette application de précision exige un équipement dédié et un contrôle rigoureux des paramètres. Le dépanelage mécanique, à l'aide de fraiseuses ou de systèmes de rainurage et de clipsage spécialisés, reste la méthode la plus courante pour la séparation des PCB assemblées.
Certaines céramiques et pierres, le verre trempé et feuilleté, ainsi que les circuits imprimés assemblés, font partie des matériaux pour lesquels la découpe laser produit des résultats inacceptables : fissures, éclats ou dommages aux composants, même avec une optimisation des paramètres. La découpe laser, même avec une configuration soignée, ne peut pas traiter ces matériaux ; elle est tout simplement inadaptée à leur utilisation. La découpe au jet d’eau, la découpe à la lame diamantée et les systèmes de dépanelage mécanique spécialisés constituent les alternatives appropriées pour ces applications.
Matériaux nécessitant des précautions particulières plutôt qu'un évitement pur et simple
Il n'est pas nécessaire d'éviter absolument tous les matériaux problématiques pour la découpe laser. Plusieurs catégories importantes de matériaux peuvent être découpées au laser de manière sûre et efficace si des précautions spécifiques sont respectées, si les configurations de machine appropriées sont utilisées et si les limites du procédé pour ce matériau sont comprises et maîtrisées. Cette section identifie ces matériaux et les précautions requises.
Métaux revêtus ou peints
Les substrats métalliques revêtus de peinture (acier galvanisé, acier thermolaqué, aluminium anodisé et métaux peints) peuvent généralement être découpés au laser, mais le matériau de revêtement doit être évalué avant usinage. L'acier galvanisé recouvert de zinc produit, lors de la découpe laser, des fumées d'oxyde de zinc extrêmement dangereuses, pouvant provoquer la fièvre des fondeurs en cas d'exposition importante. Son utilisation requiert un système d'extraction des fumées performant et, pour les applications à grand volume, des mesures de protection respiratoire supplémentaires. Les revêtements en poudre et les peintures contenant des composés de chrome, notamment du chrome hexavalent (un puissant cancérogène), exigent que la découpe soit effectuée avec des systèmes d'extraction adaptés aux aérosols de chrome et que la surveillance atmosphérique confirme des niveaux d'exposition inférieurs aux limites réglementaires. L'aluminium anodisé est généralement plus sûr, car la couche anodisée s'ablate proprement avec un minimum de sous-produits dangereux. Cependant, la qualité de la découpe à travers des couches anodisées épaisses peut nécessiter un ajustement des paramètres.
Produits en bois traité ou composite
Le bois massif naturel est l'un des matériaux les plus couramment et efficacement découpés au laser avec des générateurs laser CO2. Cependant, plusieurs produits dérivés du bois nécessitent des précautions. Les panneaux de fibres de moyenne densité (MDF) contiennent des liants à base de résine urée-formaldéhyde qui libèrent du formaldéhyde lorsqu'ils sont chauffés par le générateur laser. Le formaldéhyde est un cancérogène avéré pour l'homme et un puissant irritant respiratoire. La découpe du MDF requiert une extraction efficace des fumées à l'aide de filtres appropriés, et les opérations de découpe de MDF en grande série peuvent nécessiter une surveillance de la qualité de l'air et des programmes de protection respiratoire. Le contreplaqué contenant des adhésifs à base de formaldéhyde présente des risques similaires, bien que l'exposition par unité de surface soit généralement plus faible que pour le MDF. Le bois traité sous pression – bois imprégné de CCA (cuivre-chrome-arsenic) ou d'autres agents de préservation – ne doit pas être découpé au laser sans une évaluation spécifique des produits de décomposition de l'agent de préservation, car les composés d'arsenic et de chrome sont hautement toxiques. Les fraiseuses CNC sont parfaitement adaptées à la découpe du MDF et du bois traité sans risque de décomposition thermique.
Certains plastiques de qualité médicale
Les plastiques de qualité médicale, y compris ceux formulés avec des stabilisants et additifs spécifiques pour les implants ou dispositifs médicaux, peuvent contenir des composés générant des sous-produits dangereux lors de la découpe laser, même si le polymère de base est acceptable. Le silicone, par exemple, produit des particules de dioxyde de silicium lors de la découpe laser : une poussière gênante plutôt qu’un composé hautement toxique, mais qui nécessite une extraction. Le PTFE (polytétrafluoroéthylène, ou Téflon) génère des produits de décomposition perfluorés lorsqu’il est chauffé au-dessus de sa température de décomposition ; certains de ces produits sont extrêmement toxiques, même à très faibles concentrations. Sa découpe laser est donc déconseillée sans évaluation de sécurité spécifique. Pour les dispositifs médicaux exigeant la traçabilité des matériaux et la validation des procédés, les paramètres de découpe laser doivent être formellement validés et le profil de génération de fumées caractérisé précisément afin de garantir la conformité réglementaire.
Les métaux revêtus, les produits en bois traité et certains plastiques de qualité médicale peuvent être découpés au laser moyennant les précautions appropriées — notamment une extraction des fumées efficace, le port d'une protection respiratoire lorsque nécessaire et la validation des paramètres — plutôt que d'être systématiquement évités. L'exigence essentielle est, dans chaque cas, une évaluation précise de la composition du matériau et de ses produits de décomposition sous l'effet du chauffage laser, plutôt qu'une acceptation ou un rejet généralisé basé uniquement sur la catégorie du matériau de base. En cas de doute, le fraisage CNC demeure une alternative fiable et sans fumées pour bon nombre de ces matériaux.
Alternatives sûres aux matières réglementées
Pour tout matériau inadapté à la découpe laser, il existe presque toujours un ou plusieurs procédés de découpe alternatifs permettant d'obtenir des résultats efficaces, plus sûrs et souvent de meilleure qualité. Savoir choisir les alternatives appropriées pour différents matériaux soumis à restrictions permet aux ateliers de transformation de répondre aux besoins variés de leurs clients tout en évitant les risques inacceptables pour les opérateurs.
La découpe au jet d'eau, qui utilise un jet d'eau à haute pression (généralement mélangé à du grenat abrasif) pour découper des matériaux sans générer de chaleur, est l'alternative la plus répandue pour les matériaux où la découpe laser est proscrite en raison du risque de décomposition thermique ou de fissuration induite par la chaleur. L'absence de chaleur dans la zone de découpe évite les réactions de décomposition chimique qui présentent des risques pour la sécurité lors de la découpe laser de matériaux tels que le PVC, le béryllium, la fibre de carbone, les résines époxy et substances similaires. La découpe au jet d'eau peut traiter pratiquement tous les matériaux, y compris la céramique, la pierre, le verre trempé, les composites et les plaques métalliques épaisses, en produisant des découpes d'une excellente qualité et sans zone affectée thermiquement. Ses principaux inconvénients sont sa vitesse plus lente que la découpe laser pour les matériaux en feuilles minces et la production d'une boue humide (mélange de débris et d'abrasif) qui nécessite un traitement spécifique.
Les fraiseuses CNC, qui utilisent des outils de coupe rotatifs pour enlever mécaniquement de la matière, constituent une excellente alternative pour le traitement des produits en bois (y compris le MDF et le contreplaqué), des plastiques (y compris le PVC et le polycarbonate), des panneaux composites, des mousses (y compris le polystyrène et le polyuréthane) et des métaux tendres. Le fraisage CNC ne provoque pas de décomposition thermique du substrat et ne génère pas de sous-produits dangereux ; cependant, l’action de coupe mécanique produit de la poussière et des débris, ce qui nécessite l’utilisation d’un système efficace de dépoussiérage. Dans notre gamme de produits, la découpe laser CO2 complète parfaitement la découpe laser fibre ; elle est spécialement conçue pour la découpe de matériaux non métalliques, tels que l’acrylique, le cuir naturel, le caoutchouc et le bois brut, et offre des découpes de haute qualité avec des traits nets et des bords automatiquement scellés pour les matériaux organiques qui ne se prêtent pas au traitement laser fibre. Pour le cuir artificiel, les matériaux vinyles et divers types de mousses, en particulier ceux qui ne peuvent être découpés par aucun type de laser, les systèmes de découpe à lame oscillante CNC offrent une solution de découpe de précision sans génération de chaleur. Par conséquent, dans des secteurs tels que la signalétique, l'emballage et l'impression, ainsi que le textile et l'habillement, ce système est devenu la méthode privilégiée pour le traitement des matériaux flexibles et des panneaux composites.
Découpe au jet d'eau, gravure CNC, découpe laser CO2 spécialisée pour les matériaux non métalliques et découpe par couteau oscillant CNC : ces quatre procédés constituent collectivement une gamme de solutions de traitement alternatives sûres et efficaces pour diverses catégories de matériaux jugés “ inadaptés à la découpe laser à fibre ”. Le choix de l'alternative appropriée nécessite d'adapter le procédé aux matériaux spécifiques, à la qualité de coupe souhaitée, au volume de production et aux contraintes économiques ; une tâche facilitée par les services d'évaluation d'applications par des experts proposés par AccTek.
Comment identifier les matériaux inconnus avant la découpe au laser
Dans les environnements de production réels, les opérateurs sont fréquemment confrontés à des matériaux dont les caractéristiques sont incomplètes : stocks non marqués, matériaux fournis par le client, matériaux recyclés ou excédentaires, et composites dont la composition exacte n’est pas documentée. L’élaboration de procédures fiables pour l’identification des matériaux inconnus avant la découpe laser constitue une mesure de sécurité essentielle.
Essais de combustion et identification des matériaux
Un test de combustion contrôlée – consistant à exposer un petit échantillon du matériau inconnu à une flamme extérieure à la machine de découpe laser et à observer les caractéristiques de la flamme, de la fumée et de l'odeur – peut fournir des informations préliminaires utiles. Le PVC et les plastiques chlorés produisent une flamme jaune-vert caractéristique et dégagent une forte odeur d'acide chlorhydrique. Le polyuréthane produit une odeur plus complexe et une fumée noire. Le polyester et le nylon brûlent avec des flammes de couleurs différentes et dégagent des odeurs caractéristiques que les opérateurs expérimentés peuvent apprendre à distinguer. Cependant, le test de combustion présente des limites importantes : il nécessite l'exposition de l'opérateur aux produits de combustion de l'échantillon et ne permet pas d'identifier avec certitude les composites complexes ou les additifs inconnus. Le test de combustion ne doit être utilisé qu'à titre préliminaire, et tout matériau présentant des signes de chlore, d'isocyanate ou d'autres composés réglementés lors du test de combustion doit être immédiatement rejeté pour la découpe laser.
Fiches de données de sécurité de consultation
La méthode la plus fiable pour vérifier l'aptitude d'un matériau à la découpe laser consiste à consulter sa fiche de données de sécurité (FDS) fournie par le fabricant. Les FDS, exigées par la norme de communication des dangers de l'OSHA et les réglementations équivalentes à l'échelle internationale, identifient la composition chimique du matériau et listent les produits de décomposition thermique générés lors de son chauffage. Les sections 5 (mesures de lutte contre l'incendie) et 10 (stabilité et réactivité) de la FDS sont les plus pertinentes pour l'évaluation de l'aptitude au découpage laser. Si la FDS mentionne le chlorure d'hydrogène, les isocyanates, les composés de béryllium, le formaldéhyde ou d'autres composés réglementés parmi les produits de décomposition thermique, le matériau ne doit pas être découpé au laser. Obtenir les FDS auprès du fournisseur avant de traiter tout matériau nouveau ou non caractérisé est une pratique de sécurité simple et très fiable.
Il est important de noter que les fiches de données de sécurité (FDS) varient considérablement quant au niveau de détail concernant les produits de décomposition thermique. Certaines FDS fournissent une liste exhaustive des sous-produits de décomposition ainsi que les limites d'exposition associées ; d'autres se contentent d'affirmations génériques telles que “ la décomposition thermique peut produire des gaz toxiques ”, sans fournir d'indications précises. Lorsqu'une FDS est insuffisamment détaillée pour confirmer la sécurité du matériau pour la découpe laser, il convient de contacter directement le fabricant afin d'obtenir des données plus précises sur la décomposition thermique, ou de considérer le matériau comme potentiellement dangereux et d'opter pour un autre procédé de découpe. La charge de la preuve quant à la sécurité du matériau incombe à l'opérateur : une FDS vague ou incomplète ne saurait suffire à conclure qu'un matériau est sûr pour la découpe laser.
Quand consulter un professionnel
Certaines questions relatives à l'identification des matériaux et à l'évaluation de leur sécurité dépassent les compétences et les outils dont disposent généralement les opérateurs de découpe laser et les responsables d'installations. Lorsque la composition d'un matériau est véritablement inconnue et ne peut être déterminée à partir de l'étiquetage ou des fiches de données de sécurité (FDS), lorsqu'on soupçonne un matériau de contenir des composants dangereux, mais que les preuves sont ambiguës, ou lorsqu'une installation envisage de découper au laser une nouvelle catégorie de matériaux pour la première fois, il est indispensable de consulter un hygiéniste industriel ou un professionnel de la santé au travail qualifié. Ces professionnels peuvent organiser des analyses en laboratoire d'échantillons de matériaux, évaluer l'adéquation des systèmes d'extraction des fumées et de ventilation existants à l'application prévue et fournir l'évaluation de sécurité documentée exigée par la réglementation et les obligations de diligence raisonnable.
L'identification des matériaux avant la découpe laser doit suivre une approche par étapes : inspection visuelle et vérification de l'étiquetage en première étape, test de combustion comme outil de dépistage préliminaire pour les matériaux non caractérisés, consultation des fiches de données de sécurité (FDS) comme méthode d'évaluation chimique définitive, et enfin, recours à un expert en hygiène industrielle pour les questions complexes ou à forts enjeux liées à l'évaluation des matériaux. Aucun matériau ne doit être découpé au laser sans qu'il existe au moins une base raisonnable de confiance quant à sa compatibilité chimique avec le procédé.
Meilleures pratiques pour des opérations de découpe laser en toute sécurité
Même lorsque les matériaux sont correctement identifiés et que les matériaux incompatibles sont exclus de la découpe laser, le maintien de conditions de travail sûres exige une attention constante à l'extraction des fumées, aux équipements de protection individuelle et aux systèmes de sécurité des machines. Cette section résume les bonnes pratiques opérationnelles qui sous-tendent la découpe laser en toute sécurité dans tout environnement de production.
Exigences en matière de ventilation et d'extraction des fumées
L'extraction efficace des fumées est la principale mesure d'ingénierie pour la gestion des risques chimiques et particulaires générés lors de la découpe laser de tout matériau. Le système d'extraction doit être dimensionné pour capter les fumées à leur point d'émission, à l'intérieur de l'enceinte de la machine, avant qu'elles ne se répandent dans l'environnement extérieur de l'établissement. Le débit d'air d'extraction doit être suffisant pour maintenir une vitesse de captation optimale dans la zone de découpe, même lorsque le type de matériau, la vitesse de découpe et la puissance du générateur laser varient d'une opération à l'autre. Le système de filtration doit être adapté aux risques spécifiques présents : la filtration HEPA capture les particules fines ; la filtration au charbon actif adsorbe les composés organiques volatils ; et des médias filtrants spécifiques sont nécessaires pour les gaz acides tels que le chlorure d'hydrogène. Les médias filtrants doivent être changés régulièrement ; un filtre colmaté, même s'il semble fonctionnel, n'offre qu'une protection minimale. Dans les installations de découpe de matériaux aux profils de fumées variés, un système de filtration multi-étapes dont les performances sont régulièrement contrôlées constitue la norme.
Les performances des systèmes d'extraction des fumées doivent être vérifiées périodiquement ; il ne faut pas les considérer comme adéquates du seul fait de leur fonctionnement. La mesure du débit d'air au point d'extraction, la surveillance de la pression différentielle des filtres comme indicateur de leur encrassement et, dans les applications à haut risque, un échantillonnage atmosphérique périodique pour vérifier que les concentrations de contaminants restent inférieures aux limites d'exposition professionnelle, sont autant de mesures de vérification qui transforment un système d'extraction des fumées d'une installation passive en un dispositif de contrôle technique actif. Les installations qui découpent divers matériaux sur la même machine doivent tenir des registres des matériaux ayant fait l'objet d'une évaluation des risques liés aux fumées et des mesures d'extraction requises pour chacun, permettant ainsi aux opérateurs de vérifier l'adéquation du système d'extraction configuré avant de commencer toute nouvelle opération de découpe.
Équipement de protection individuelle
Les équipements de protection individuelle (EPI) constituent une barrière de protection secondaire lorsque les mesures techniques ne permettent pas de contenir totalement les risques liés à la dispersion des fumées. Le port de lunettes de sécurité laser, dont la densité optique et la longueur d'onde sont adaptées au type de générateur laser utilisé, est obligatoire lors de toute intervention susceptible d'exposer à un rayonnement laser direct ou réfléchi, notamment l'alignement, la maintenance et toute opération en enceinte ouverte. Un appareil de protection respiratoire (demi-masque équipé de cartouches adaptées aux risques spécifiques présents) doit être disponible et porté lors d'opérations générant des concentrations élevées de fumées, telles que le changement de filtres, le nettoyage de l'enceinte et la découpe de matériaux présentant des risques connus d'émission de fumées. Des gants résistants à la chaleur protègent des brûlures causées par les pièces fraîchement coupées, qui peuvent conserver une chaleur importante pendant plusieurs minutes. Des chaussures de sécurité protègent contre les risques de chute de chutes de tôles et de pièces finies.
Systèmes d'enceintes et de verrouillage pour machines
L'enceinte de sécurité de la machine de découpe laser, qui confine le rayonnement laser dans la zone de découpe et empêche l'accès de l'opérateur pendant son fonctionnement, doit être maintenue en bon état et ne doit en aucun cas être neutralisée ou contournée. Les dispositifs de sécurité qui arrêtent le générateur laser lorsque les panneaux de l'enceinte sont ouverts ou retirés constituent des systèmes de protection essentiels qui doivent être testés régulièrement et réparés immédiatement en cas de dysfonctionnement. Dans les installations où plusieurs machines de découpe laser fonctionnent simultanément, la charge de fumées cumulée et les niveaux de bruit doivent être gérés à l'échelle de l'installation par une conception générale de la ventilation et des mesures acoustiques, en complément du système d'extraction individuel de chaque machine.
La sécurité des opérations de découpe laser repose sur trois niveaux de protection interdépendants : un système d’extraction des fumées efficace, dimensionné et filtré en fonction des matériaux découpés ; des équipements de protection individuelle adaptés pour tous les opérateurs et le personnel de maintenance ; et des enceintes de machines et des systèmes de verrouillage de sécurité correctement entretenus. Ces protections doivent être gérées activement et vérifiées régulièrement ; il ne s’agit pas d’installations ponctuelles dont on peut supposer le bon fonctionnement sans inspection ni maintenance continues.
Conclusion
Cet article a fourni un guide complet des matériaux qui ne doivent pas être découpés avec une découpeuse laser — couvrant les restrictions critiques en matière de sécurité qui protègent la santé de l'opérateur, les considérations de protection de l'équipement qui protègent le système de découpe laser, les limitations de qualité qui rendent certains matériaux intrinsèquement inadaptés au traitement laser et les précautions qui permettent de manipuler en toute sécurité les matériaux limites.
Le message principal est clair : la découpe laser est une technologie puissante et polyvalente, mais elle n’est pas universelle. Le PVC et les plastiques chlorés, le béryllium et ses alliages, les composites de fibres de carbone et de fibre de verre, le cuir artificiel et le vinyle, les mousses de polystyrène et de polypropylène, ainsi que les résines époxy et phénoliques génèrent tous des produits de décomposition thermique dangereux qui présentent de graves risques pour la santé des opérateurs. Ces risques ne sont pas suffisamment maîtrisés par les systèmes d’extraction de fumées classiques et peuvent, dans certains cas, endommager irrémédiablement la machine de découpe laser elle-même. Les métaux hautement réfléchissants et les matériaux dépassant la capacité de découpe nominale de la machine présentent des risques pour la protection de l’équipement, dont les conséquences peuvent aller de dommages coûteux aux composants optiques à la panne du générateur laser. Certaines céramiques, le verre trempé et les circuits imprimés assemblés ne permettent tout simplement pas d’obtenir une qualité de découpe acceptable dans les conditions de traitement laser, même après optimisation des paramètres.
Pour chaque matériau soumis à restrictions, il existe des procédés de découpe alternatifs sûrs et efficaces : la découpe au jet d’eau pour les matériaux thermosensibles et difficiles à découper, les fraiseuses CNC pour le bois, les plastiques et les composites, la découpe laser CO2 pour les matériaux non métalliques comme l’acrylique et le cuir naturel, et la découpe par lame oscillante CNC pour les matériaux flexibles et le cuir artificiel. Grâce à ces alternatives, les restrictions de découpe laser ne constituent pas des limitations de production ; elles impliquent simplement d’adapter le procédé au matériau, ce qui est fondamental pour une fabrication de qualité.
Savoir ce qu'il ne faut pas couper est aussi important que de savoir ce qu'un générateur laser peut découper. Les opérateurs et les responsables d'installations qui acquièrent et maintiennent une connaissance approfondie de la compatibilité des matériaux, investissent dans des pratiques systématiques d'identification des matériaux et veillent à la mise en place de systèmes de sécurité efficaces obtiennent systématiquement la combinaison idéale de sécurité des opérateurs, de longévité des équipements et de qualité de coupe qui fait de la découpe laser un procédé hautement productif et commercialement rentable.
Obtenez une solution de découpe laser
Comprendre quels matériaux sont incompatibles avec la découpe laser — et quels procédés alternatifs permettent de les traiter — est le point de départ analytique essentiel pour mettre en place une capacité de découpe complète, capable de couvrir l'ensemble de vos besoins de production de manière sûre et efficace. Un partenaire spécialisé dans l'équipement peut vous accompagner dans ces choix grâce à son expertise et à sa vaste gamme de produits, afin de sélectionner le procédé le plus adapté à chaque matériau de votre flux de production.
Laser AccTek est un fabricant professionnel d'équipements laser possédant plus de dix ans d'expérience au service de clients industriels dans un large éventail de secteurs et de matériaux. Son portefeuille de produits couvre machines de découpe laser à fibre de 1 500 W à 20 kW et plus pour la découpe de métaux de précision à grande vitesse ; Machines de découpe laser CO2 pour les matériaux non métalliques, notamment l'acrylique, le cuir naturel, le bois, le caoutchouc et le tissu, où la longueur d'onde de 10,6 µm offre une qualité de bord supérieure ; fraiseuse CNC machines adaptées aux produits en bois, notamment le MDF et le contreplaqué, aux plastiques techniques et aux panneaux composites, où la découpe mécanique évite les risques de décomposition thermique du traitement laser ; machines de marquage laser, machines à souder au laser, et machines de nettoyage laser Ces systèmes étendent les capacités de traitement laser à l'ensemble du flux de production. Ils sont tous conçus autour de générateurs laser de haute qualité, issus de marques mondialement reconnues et certifiés CE et FDA. Un service complet accompagne le système tout au long de son cycle de vie : conseil avant-vente, installation et mise en service professionnelles, formation complète des opérateurs, fourniture de pièces détachées à prix compétitifs et assistance technique après-vente réactive. Que votre application nécessite un générateur laser pour optimiser la productivité de la découpe des métaux, un système CO2 offrant une qualité exceptionnelle sur les matériaux non métalliques ou une fraiseuse CNC capable de traiter en toute sécurité le bois et les matériaux composites incompatibles avec la découpe laser, notre équipe d'ingénierie d'application est à votre disposition pour vous recommander la solution adaptée et vous accompagner durant toute sa durée de vie.
Coordonnées
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zone A, zone industrielle de Lunzhen, ville de Yucheng, province du Shandong.
Obtenez des solutions laser