| Vágási elv |
A fókuszált lézersugár megolvasztja/elpárologtatja az anyagot |
Ionizált gáz (plazmaív) megolvasztja a fémet |
A nagynyomású víz abrazív anyagokkal marja az anyagot |
Fizikai erő pengék/szerszámok használatával |
| Anyagkompatibilitás |
Fémek, néhány nemfém |
Csak vezetőképes fémek |
Szinte minden anyag |
Leginkább fémek és lágy anyagok |
| Vágási pontosság |
Nagyon magas (±0,01–0,05 mm) |
Közepes (±0,1–0,5 mm) |
Magas (±0,05–0,1 mm) |
Alacsonytól közepesig |
| Élminőség |
Sima, tiszta, minimális sorja |
Durvább, simítást igényel |
Sima, hőnyomok nélkül |
Gyakran sorjátlanítást igényel |
| Hő által érintett zóna (HAZ) |
Nagyon kicsi |
Nagy |
Nincs (hidegen vágás) |
Nincs vagy minimális |
| Vágási sebesség |
Nagyon gyors (különösen vékony fémek) |
Gyors (vastag fémek) |
Lassú vagy közepes |
Közepes |
| Vastagsági képesség |
Közepesen vastagtól vastagig (teljesítménytől függően) |
Kiváló vastag fémekhez |
Kiváló nagyon vastag anyagokhoz |
A szerszám erősségétől függően korlátozott |
| Kerf szélesség |
Nagyon keskeny |
Szélesebb |
Közepes |
Széles |
| Anyagdeformáció |
Minimális |
Mérsékelt a hőség miatt |
Egyik sem |
Erőhatás miatt lehetséges |
| Automatizálási képesség |
Magasan automatizált (CNC/robotizált) |
Automatizált |
Automatizált |
Félautomata vagy manuális |
| Működési költség |
Közepestől magasig (a lézer típusától függően) |
Közepes |
Magas (csiszolóanyagok + karbantartás) |
Alacsonytól közepesig |
| Karbantartási követelmények |
Mérsékelt (optika, forrás) |
Mérsékelt (fogyóeszközök) |
Magas (szivattyúk, tömítések) |
Alacsony |
| Környezeti hatás |
Alacsony kibocsátás, tiszta folyamat |
Füstöket és gázokat termel |
Nincs fűtés, de vízelvezetés szükséges |
Csipeteket és zajt generál |
| Zajszint |
Alacsony |
Magas |
Magas |
Közepes |
| Beállítási idő |
Gyors |
Mérsékelt |
Hosszabb beállítás |
Gyors |
| Szerszámkopás |
Nincs fizikai szerszámkopás |
Elektróda/fúvóka kopása |
Fúvókakopás, abrazív felhasználás |
Magas szerszámkopás |
| Komplex alakzatok képessége |
Kiváló (finom részletek) |
Jó |
Kiváló |
Korlátozott |
| Másodlagos feldolgozás szükséges |
Ritkán |
Gyakran szükséges |
Ritkán |
Gyakran szükséges |
| Energiahatékonyság |
Magas |
Közepes |
Alacsony (magas energiafogyasztás) |
Közepes |
| Tipikus alkalmazások |
Precíziós alkatrészek, elektronika, autóipar |
Nehézfém-megmunkálás, hajógyártás |
Repülőgépipar, kompozitok, kőforgácsolás |
Alapvető gyártás, kivitelezés |



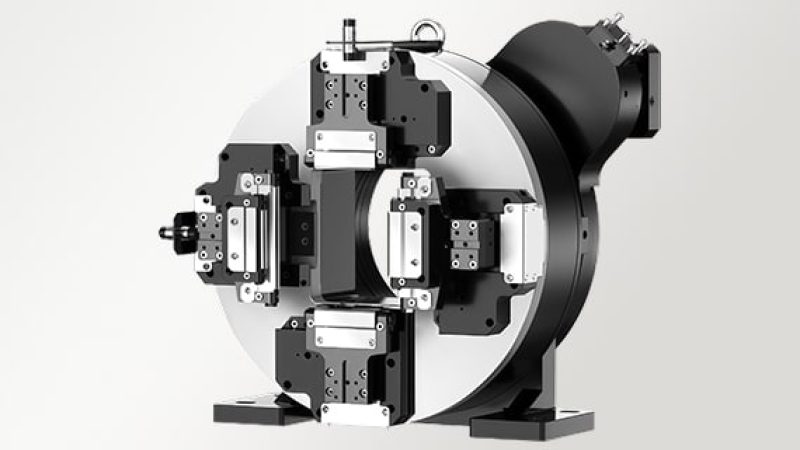






P6024-TS Side-Mounted Zero Remnant Tube Laser Cutting Machine termékről 4 értékelés
Miló –
A műhelyünkben kerek rozsdamentes csöveket vágunk kipufogó szakaszokhoz. Az egyik munkánk során egy kisebb csőnek ferdén kellett illeszkednie a főcsőhöz. A lézerrel kivágták az elágazást a rajz alapján, így mindkét darabot együtt tudtam kipróbálni a munkapadon. Hegesztés előtt megtisztítottam egy érdes pontot a belső szélén. A végeken extra hosszúságot hagytunk, mert a szerelvény egy régebbi járműbe került. Szeretem, ha az elágazás készen van, és van egy kis hely a végek levágására az illeszkedés ellenőrzése után.
Noor –
A munkáim nagy részét edzőpadokhoz való négyzet alakú csövekből készítem. Tetszik, hogy a lézerrel vágják méretre a lábakat, és a lábfejek furatait is egyazon munkával készítik el. Kétféle hosszúságot használunk, amelyek lyuktávolsága megegyezik, így mindegyikből tartok egy mintát az összeszerelő padnál. Az egyik cső belsejében volt egy kis takarítás, ahol egy csavart kellett átmenni. Ezt a pontot ismételt megrendeléseknél ellenőrzöm. A lábak szettekben történő előkészítése segít abban, hogy a padvázak mozgásban maradjanak.
Cindy –
Acél asztalvázakhoz téglalap alakú csöveket vágtunk. Az AccTek Group gépén ugyanazon rajz alapján vágtam ki a keresztléc füleinek végeit és nyílásait. Az ügyfél kérte, hogy toljuk hátrébb a keresztlécet, hogy helyet csináljunk a székeknek. Frissítettem a fájlt, és kipróbáltam egy pár oldalsó darabot a keretünkben, mielőtt a többit levágtam volna. A hegesztőpadon ellenőriztük az illeszkedést, a lábak a helyükön voltak. Ez az átdolgozott fájl készen áll, ha az ügyfél egy másik szettet szeretne ugyanabba a helyiségbe.
Maureen –
Az AccTek Group csőlézerét használjuk kerek rozsdamentes oszlopokhoz. A felső vágásnak a korláthoz kell illeszkednie, lépcsőknél pedig a szög munkáról munkára változik. Az első vágott oszlopot egy minta sínhez fektettem, mielőtt elindítottam volna a szettet. Az egyik rendelésnél két oszlop hasonló hosszúságú volt, ezért megkértem a csapatot, hogy jelöljék meg őket a lépcső pozíciója szerint. Minden oszlop sorrendben készen állt a hegesztőpadon, ami megkönnyítette a munka összeállítását.