
Żywotność spawarki laserowej: Jak długo działają i jak maksymalnie wydłużyć ich żywotność?
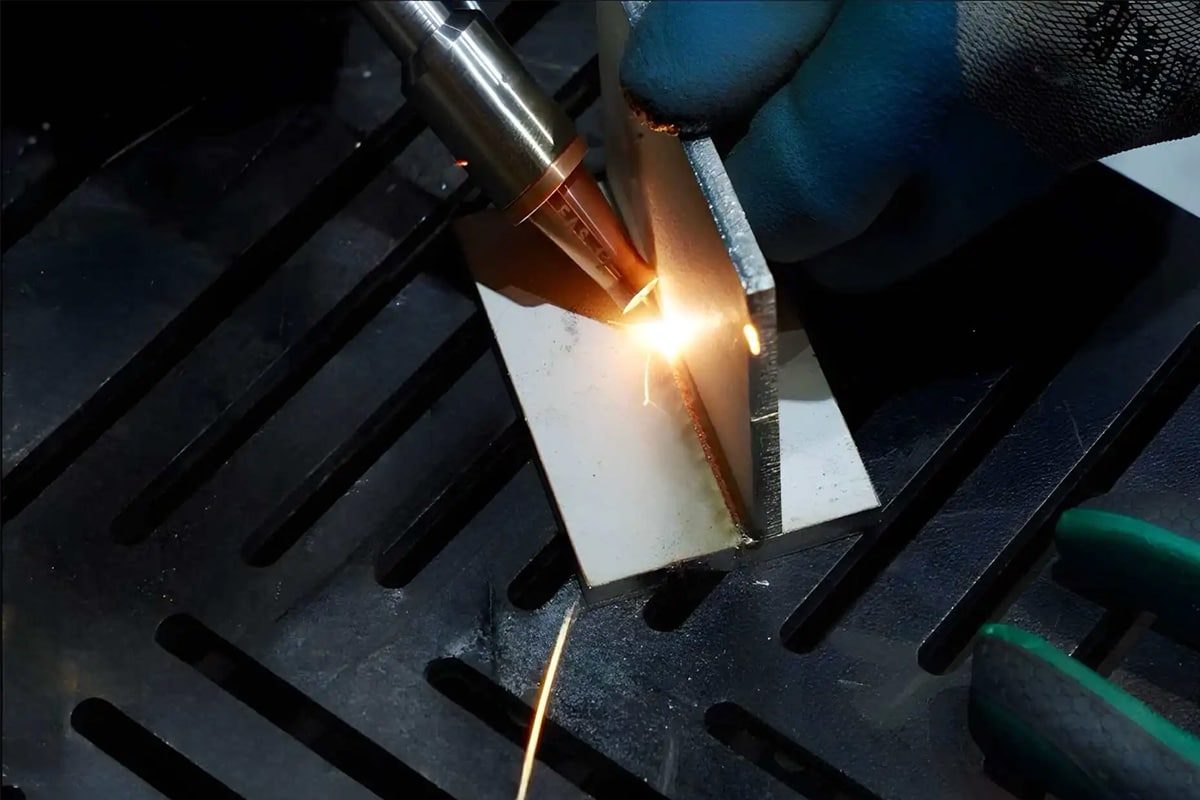
Spawarka laserowa to znacząca inwestycja kapitałowa, a dla każdej firmy dokonującej takiej inwestycji pytanie o to, jak długo maszyna będzie wydajna, nie jest jedynie kwestią akademicką – bezpośrednio wpływa na argumenty finansowe za zakupem, budżet na konserwację, który należy przeznaczyć, oraz długoterminowe planowanie produkcji, które zależy od dostępności i sprawności sprzętu zgodnie ze specyfikacją. Jednak gdy producenci, wytwórcy i nabywcy sprzętu pytają, jak długo… spawarka laserowa będą trwałe, rzadko otrzymują jasną i uzasadnioną odpowiedź. Materiały marketingowe opisują sprzęt jako “klasy przemysłowej” i “zbudowany z myślą o trwałości”, a specyfikacje wymieniają parametry komponentów, które mogą, ale nie muszą, odzwierciedlać rzeczywiste warunki eksploatacji.
Szczerze mówiąc, żywotność spawarki laserowej nie jest pojedynczą liczbą – to system wzajemnie na siebie oddziałujących okresów eksploatacji podzespołów, z których każdy podlega innym mechanizmom fizycznym, wymaganiom konserwacyjnym i różnym trybom awarii. Generator lasera światłowodowego, będący sercem systemu, może być zaprojektowany na 100 000 godzin pracy diody pompy. W trudnych warunkach okienko ochronne w głowicy spawalniczej może wymagać wymiany co kilka tygodni. Pompa układu chłodzenia może działać od pięciu do ośmiu lat przy prawidłowym zarządzaniu chłodziwem. Układ sterowania CNC i rama mechaniczna mogą przetrwać dłużej niż wszystkie inne podzespoły. Zrozumienie, który podsystem najprawdopodobniej jako pierwszy osiągnie koniec swojego ekonomicznie opłacalnego okresu eksploatacji – i co determinuje tę trajektorię – jest punktem wyjścia do realistycznego planowania okresu eksploatacji.
Ma to znaczenie z dwóch powiązanych ze sobą powodów. Po pierwsze, wpływa na decyzje zakupowe: świadomość, że wymiana diody pompy będzie stanowić znaczący wydatek w okresie pięciu do siedmiu lat, pozwala kupującym uwzględnić ten koszt w porównaniu kosztów całego cyklu życia, zamiast porównywać tylko ceny zakupu. Po drugie, wpływa na decyzje operacyjne: świadomość, że zaniedbanie systemu chłodzenia może skrócić dziesięcioletni okres eksploatacji generatora laserowego do czterech lat, tworzy konkretny, uzasadniony finansowo argument za zdyscyplinowaną konserwacją, którego same abstrakcyjne argumenty dotyczące jakości często nie są w stanie dostarczyć.
W tym artykule przedstawiono ustrukturyzowany, praktyczny przewodnik po okresie eksploatacji spawarek laserowych — omówiono oczekiwany okres eksploatacji każdego głównego podsystemu, czynniki, które najsilniej przyspieszają lub opóźniają degradację podzespołów, strategie konserwacji i eksploatacji, które wydłużają okres eksploatacji do teoretycznego maksimum, sygnały ostrzegawcze sygnalizujące rozwijające się problemy zanim staną się awariami, a także całkowity koszt posiadania, który umieszcza wszystkie te zagadnienia we właściwym kontekście finansowym.
Spis treści
Jak długo działa spawarka laserowa?
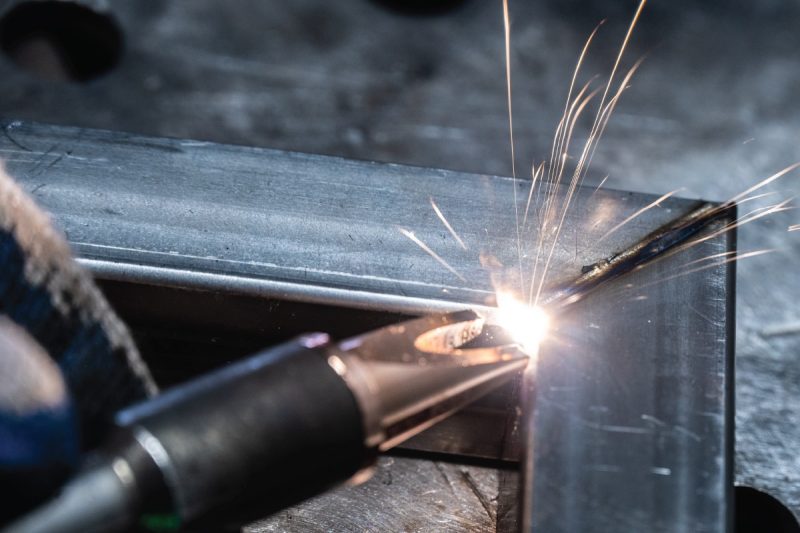
Zamiast pojedynczej wartości określającej żywotność, żywotność spawarki laserowej najlepiej rozumieć jako profil żywotności podzespołów – każdy z nich ma swoją charakterystyczną długość, mechanizmy awarii i zależności konserwacyjne. W tej sekcji przedstawiono realistyczne oczekiwania dla każdego głównego podsystemu i porównano je z trwałością spawarek laserowych w porównaniu z konwencjonalnymi urządzeniami spawalniczymi, które najczęściej zastępują.
Oczekiwania dotyczące całkowitej długości życia
Dobrze skonfigurowana i dobrze konserwowana spawarka laserowa, pracująca zgodnie z parametrami projektowymi, może służyć przez dziesięć do dwudziestu lat, zanim ekonomika dalszej eksploatacji będzie skłaniać do wymiany. Ten zakres jest szeroki, ponieważ w dużej mierze zależy od cyklu pracy, środowiska pracy i jakości konserwacji — maszyna pracująca na dwie zmiany dziennie w czystym zakładzie z kontrolowaną temperaturą i zdyscyplinowaną konserwacją zapobiegawczą będzie się starzeć zupełnie inaczej niż maszyna pracująca sporadycznie w zapylonym, zmiennym środowisku temperaturowym, z konserwacją jedynie doraźną. Dla celów planowania, realistycznym oczekiwaniem dla spawarki laserowej w ciągłej, jednozmianowej produkcji przemysłowej z odpowiednią konserwacją jest dziesięć do piętnastu lat, z możliwością wydłużenia okresu eksploatacji ponad piętnaście lat w zastosowaniach o mniejszym obciążeniu, gdzie godziny pracy kumulują się wolniej.
Długość życia według kluczowego składnika
Generator lasera światłowodowego i diody pompujące
Generator lasera światłowodowego — główne źródło energii systemu — jest najdroższym i najbardziej złożonym technicznie komponentem, a jego żywotność wyznacza główny horyzont ekonomiczny maszyny. Nowoczesne przemysłowe generatory lasera światłowodowego są projektowane na 100 000 godzin pracy diody pompującej, co zostało potwierdzone przyspieszonymi testami starzenia i doświadczeniem praktycznym z wysokiej jakości konstrukcjami diod. Przy 2000 godzinach pracy rocznie — w trybie jednozmianowym, pięć dni w tygodniu — ta wartość przekłada się na teoretyczną żywotność wynoszącą pięćdziesięciu lat. Przy 6000 godzinach pracy rocznie w trybie ciągłym, ten sam parametr skraca się do około siedemnastu lat.
Kluczowa różnica dotyczy wartości znamionowej i osiągniętej żywotności. Degradacja diody pompującej jest aktywowana termicznie — postępuje szybciej przy wyższych temperaturach złącza i wolniej przy niższych. Generator laserowy, którego system chłodzenia utrzymuje temperaturę roboczą diody w granicach specyfikacji, zbliży się do swojej znamionowej żywotności; generator, który pracuje stale powyżej temperatury projektowej z powodu zaniedbań w chłodzeniu, będzie charakteryzował się degradacją diody znacznie przekraczającą oczekiwaną liczbę godzin pracy. Gdy diody pompujące zbliżają się do końca żywotności, moc wyjściowa spada mierzalnie, zanim nastąpi całkowita awaria — zazwyczaj pierwszym zauważalnym objawem jest spadek mocy o 10–20% — co stanowi okno ostrzegawcze, które umożliwia planową wymianę zamiast naprawy awaryjnej.
Elementy optyczne
Elementy optyczne systemu spawania laserowego obejmują szeroki zakres żywotności w zależności od ich położenia na ścieżce wiązki i ich narażenia na środowisko spawania. Okienko ochronne na wyjściu głowicy spawalniczej — element optyczny najbardziej bezpośrednio wystawiony na odpryski, opary metalu i promieniowanie cieplne jeziorka spawalniczego — jest materiałem eksploatacyjnym o najwyższej częstotliwości w systemie, wymagającym wymiany co kilka tygodni w przypadku ciągłej produkcji o dużej mocy i co kilka miesięcy w przypadku zastosowań o mniejszym obciążeniu. Koszt jego wymiany jest niski — zazwyczaj $30 do $100 na okienko — ale jego stan ma ogromny wpływ na resztę systemu optycznego: zanieczyszczone okienko, które nie zostanie wymienione, pozwala na nagrzanie się pochłoniętej energii lasera i potencjalne rozbicie okienka, rzucając zanieczyszczenia na soczewkę skupiającą powyżej niego.
Soczewka skupiająca, chroniona okienkiem, zazwyczaj wymaga wymiany co jeden do trzech lat w warunkach produkcyjnych, w przypadku modeli $200 do $800, w zależności od specyfikacji optycznej. Soczewka kolimacyjna i końcówki światłowodów ścieżki wiązki są wymieniane rzadziej – zazwyczaj w odstępach trzy- do pięcioletnich w dobrze utrzymanych systemach – ale ich wymiana, gdy jest konieczna, wymaga precyzyjnych procedur kalibracji, które najlepiej wykonują inżynierowie serwisowi producenta.
Zespół głowicy spawalniczej i dyszy
Obudowa głowicy spawalniczej i zespół dyszy ulegają zużyciu w wyniku gromadzenia się odprysków, cykli termicznych oraz naprężeń mechanicznych wynikających z częstego kontaktu z osprzętem i elementami spawanymi podczas pracy ręcznej. Dysze – najbardziej narażony element – to materiały eksploatacyjne, które wymienia się co kilka dni lub tygodni, w zależności od intensywności powstawania odprysków w danym zastosowaniu spawalniczym. Sama obudowa głowicy spawalniczej zazwyczaj wytrzymuje od trzech do siedmiu lat, zanim nagromadzone uszkodzenia, korozja lub zużyte połączenia gwintowe uzasadnią wymianę; w systemach zautomatyzowanych, w których głowica jest obsługiwana ostrożniej niż w przypadku pracy ręcznej, żywotność jest zazwyczaj dłuższa.
System chłodzenia
Układ chłodzenia — niezależnie od tego, czy jest to zintegrowana chłodnica wodna, czy oddzielna jednostka chłodnicza — charakteryzuje się żywotnością, która zależy przede wszystkim od jakości konserwacji. Pompy wodne w zamkniętych obiegach chłodzenia osiągają zazwyczaj od pięciu do ośmiu lat żywotności w normalnych warunkach pracy, przy czym na żywotność w dużym stopniu wpływa jakość czynnika chłodzącego: zanieczyszczony lub żrący czynnik chłodzący drastycznie przyspiesza zużycie uszczelnień pompy, skracając jej żywotność nawet do jednego, a nawet dwóch lat. Wymiennik ciepła lub sprężarka agregatu chłodniczego, utrzymywane w czystości przy użyciu czynnika chłodzącego i regularnie czyszczone przez skraplacz, mogą działać od dziesięciu do piętnastu lat, a nawet dłużej. Sam czynnik chłodzący należy wymieniać co sześć do dwunastu miesięcy, aby zapobiec rozwojowi mikroorganizmów i gromadzeniu się produktów korozji, które pogarszają wydajność chłodzenia i atakują powierzchnie wewnętrzne.
Skaner galwanometru
W systemach spawania laserowego wyposażonych w głowice skanujące sterowane galwanometrem do sterowania wiązką – powszechne w spawaniu wahadłowym i konfiguracjach spawania zdalnego – silniki galwanometrów i ich łożyska stanowią element podlegający zużyciu, którego żywotność wynosi od 20 000 do 50 000 godzin pracy, w zależności od konstrukcji. Wymagające obciążenia dynamiczne występujące w zastosowaniach spawalniczych – szybkie zmiany kierunku, oscylujące wzory skanowania – narażają łożyska galwanometrów na większe obciążenia niż w zastosowaniach skanowania o niższej prędkości, do których niektóre konstrukcje skanerów są zoptymalizowane. Serwis lub wymiana galwanometru to okresowe, poważne czynności konserwacyjne, które należy uwzględnić w długoterminowym planowaniu kosztów, a koszt wymiany wynosi od $1500 do $5000, w zależności od specyfikacji skanera.
Układ ruchu i struktura mechaniczna
System ruchu CNC — prowadnice liniowe, śruby kulowe, serwonapędy i rama mechaniczna, która przenosi wszystkie komponenty systemu — to najtrwalszy element spawarki laserowej. Śruby kulowe i prowadnice liniowe w wysokiej jakości systemach ruchu są projektowane na dziesiątki tysięcy kilometrów przesuwu, zanim będą wymagały wymiany lub regeneracji, co przekłada się na wiele lat eksploatacji przy typowych prędkościach spawania. Rama mechaniczna, odpowiednio zabezpieczona przed korozją i uszkodzeniami fizycznymi, może zachować solidność konstrukcyjną przez dwadzieścia lat lub dłużej. W praktyce system ruchu i rama rzadko są powodem wycofywania spawarki laserowej — ekonomiczna przestarzałość lub koniec okresu eksploatacji generatora laserowego prawie zawsze pojawiają się jako pierwsze.
System sterowania i elektronika
System sterowania — zasilacz generatora laserowego, sterownik CNC, interfejs człowiek-maszyna i powiązana elektronika — składa się z komponentów półprzewodnikowych o niskim wskaźniku awaryjności w dobrze utrzymanych systemach, działających w ramach ich ograniczeń termicznych. Awarie poszczególnych komponentów — zdegradowany bank kondensatorów, uszkodzona płyta sterownika, zużyty ekran dotykowy — to typowe przyczyny awarii, z których każda może zostać rozwiązana poprzez ukierunkowaną wymianę komponentów, której koszt jest znacznie niższy niż koszt pełnej wymiany systemu, pod warunkiem dostępności części zamiennych u producenta. Elektronika sterująca utrzymywana w stabilnej temperaturze i w czystym środowisku rutynowo osiąga od dziesięciu do piętnastu lat niezawodnej pracy, zanim starzenie się komponentów wymusi znaczące inwestycje. Dostępność części zamiennych do elektroniki sterującej jest funkcją zarządzania cyklem życia produktu przez producenta — niektórzy producenci zapewniają dostępność części zamiennych przez piętnaście do dwudziestu lat po zakończeniu produkcji danego modelu, podczas gdy inni zaprzestają ich obsługi po pięciu do siedmiu latach. Nabywcy, którzy zamierzają użytkować sprzęt przez cały okres eksploatacji systemu sterowania, wynoszący od dziesięciu do piętnastu lat, powinni w ramach procesu wyboru sprzętu przeanalizować historię wsparcia technicznego producenta w zakresie części zamiennych oraz aktualne zobowiązanie do zapewnienia długoterminowej dostępności.
Porównanie spawania laserowego z tradycyjnym sprzętem spawalniczym pod względem trwałości
Tradycyjny sprzęt do spawania łukowego — źródła zasilania TIG, MIG i plazmowego — jest prostszy mechanicznie niż systemy spawania laserowego, z mniejszą liczbą precyzyjnych elementów optycznych i elektrooptycznych, które z czasem mogą ulegać degradacji. Źródła zasilania do spawania łukowego mogą osiągać bardzo długą żywotność, od piętnastu do dwudziestu pięciu lat, przy prawidłowej konserwacji, głównie dlatego, że ich główne komponenty — elektronika transformatora lub inwertera, systemy dostarczania gazu i podajniki drutu — są wytrzymałe i wymienne. Porównanie to zmienia się jednak, gdy weźmiemy pod uwagę całkowity koszt posiadania: zużywane podczas spawania łukowego końcówki elektrody topliwej, tuleje prowadzące, końcówki prądowe i gaz osłonowy stanowią koszty bieżące, które eliminuje spawanie laserowe, a zalety spawania laserowego, takie jak prędkość, kontrola odkształceń i kompatybilność z automatyzacją, zapewniają korzyści w zakresie wydajności, które przekładają się na wzrost wydajności w całym okresie eksploatacji urządzenia.
Żywotność spawarki laserowej waha się od dziesięciu do dwudziestu lat dla całego systemu, a poszczególnych komponentów od kilku dni (okna ochronne) do dziesięcioleci (struktura mechaniczna). Diody pompujące generatora lasera światłowodowego – o żywotności 100 000 godzin – wyznaczają podstawowy horyzont ekonomicznej żywotności, ale ich rzeczywista żywotność zależy w dużej mierze od temperatury pracy, która jest determinowana przez wydajność układu chłodzenia. Zrozumienie profilu żywotności tego komponentu umożliwia realistyczne planowanie finansowe i ukierunkowane inwestycje w konserwację przez cały okres eksploatacji urządzenia.
Czynniki wpływające na żywotność spawarki laserowej
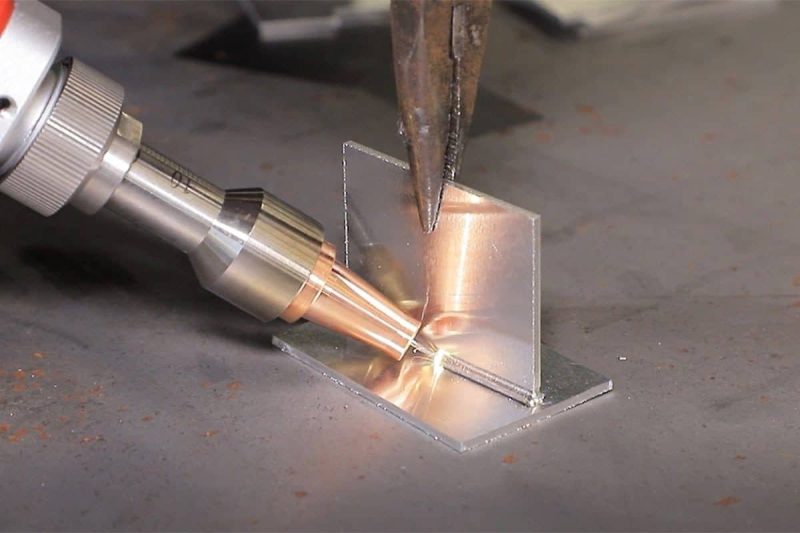
Parametry podzespołów odzwierciedlają to, co jest możliwe do osiągnięcia w idealnych warunkach – nie są one gwarantowane w każdych warunkach eksploatacji. Starannie dobrany zestaw czynników eksploatacyjnych i środowiskowych decyduje o tym, czy spawarka laserowa zbliży się do swojej nominalnej żywotności, czy też znacznie ją skróci. W tej sekcji zidentyfikowano czynniki mające największy praktyczny wpływ na trwałość.
Jakość i wybór marki generatora laserowego
Jakość wewnętrzna generatora lasera światłowodowego jest najważniejszą decyzją dotyczącą specyfikacji, decydującą o długoterminowej niezawodności urządzenia. Generatory laserowe od producentów, którzy projektują i produkują własne diody pompujące, włókna wzmacniające i komponenty rezonatorów – zachowując pełną kontrolę jakości w całym łańcuchu dostaw – konsekwentnie zapewniają dłuższą żywotność i bardziej stabilną pracę w czasie niż zespoły zbudowane z zakupionych komponentów o zmiennej kontroli jakości. Kluczowymi czynnikami różnicującymi jakość są konstrukcja termiczna mocowania diody pompującej – efektywność odprowadzania ciepła ze złączy diodowych podczas pracy – jakość spoin światłowodowych i przygotowania powierzchni czołowych oraz zaawansowanie wewnętrznych obwodów zabezpieczających generatora laserowego, w tym wyłącznika termicznego, zabezpieczenia przed odbiciami wstecznymi i monitorowania mocy wyjściowej. Te elementy konstrukcyjne są w dużej mierze niewidoczne w momencie zakupu, ale decydują o niezawodności i żywotności urządzenia podczas pracy.
Cykl pracy i intensywność pracy
Szybkość, z jaką komponenty akumulują naprężenia robocze, jest wprost proporcjonalna do cyklu pracy maszyny – ułamka czasu, w którym aktywnie spawa ona przy znacznej mocy wyjściowej. Spawarka laserowa używana przez cztery godziny dziennie akumuluje naprężenia robocze w tempie o połowę mniejszym niż spawarka używana przez osiem godzin dziennie. Oprócz prostego czasu, liczy się również szczytowe natężenie mocy: generator laserowy regularnie pracujący z mocą 90–100% mocy znamionowej podlega większemu obciążeniu termicznemu na godzinę niż generator pracujący z mocą 60–70%, mimo że oba mieszczą się w specyfikacji. Pozostawienie marginesu między typową mocą roboczą a znamionową mocą maksymalną wydłuża żywotność komponentów poprzez zmniejszenie amplitudy cykli termicznych, którym poddawane są diody pompujące i komponenty optyczne w każdym cyklu produkcyjnym.
Środowisko otoczenia
Środowisko, w którym pracuje spawarka laserowa, wpływa jednocześnie na każdy podsystem. Temperatura otoczenia jest najbardziej fundamentalną zmienną: elektronika, komponenty optyczne i układ chłodzenia działają najlepiej i degradują się najwolniej, gdy temperatura otoczenia jest stabilna i mieści się w zakresie określonym przez producenta – zazwyczaj od 15 do 35°C. Wysoka wilgotność sprzyja korozji elementów metalowych i obniża rezystancję izolacji obwodów elektronicznych; kondensacja pary wodnej na zimnych elementach optycznych lub elektronicznych po wyłączeniu urządzenia w wilgotnym środowisku może spowodować natychmiastowe uszkodzenia. Pył i cząstki metalu unoszące się w powietrzu – powszechne w środowiskach produkcyjnych – zanieczyszczają powierzchnie optyczne, zatykają wentylatory chłodzące i przyspieszają zużycie prowadnic mechanicznych, jeśli nie są kontrolowane. Żrące gazy i opary chemiczne w powietrzu atakują powłoki optyczne i powierzchnie metalowe z szybkością, która znacznie skraca żywotność komponentów.
Zarządzanie systemem chłodzenia
Niewiele czynników operacyjnych ma większy wpływ na żywotność generatora laserowego niż zarządzanie układem chłodzenia. Zależność ta jest bezpośrednia i wymierna: degradacja diody pompy przebiega zgodnie z kinetyką Arrheniusa, co oznacza, że tempo degradacji podwaja się z każdym wzrostem temperatury złącza o 10°C powyżej punktu projektowego. W generatorze laserowym, którego temperatura chłodziwa wzrasta o 15°C powyżej optymalnej nastawy z powodu zanieczyszczonego wymiennika ciepła lub zdegradowanej sprężarki agregatu chłodniczego, dioda pompy starzeje się około trzykrotnie szybciej niż w prawidłowo chłodzonym systemie, skracając oczekiwaną żywotność z piętnastu lat do około pięciu lat. Utrzymywanie czystości chłodziwa, jego wymiana w zalecanych odstępach czasu, utrzymywanie powierzchni odprowadzających ciepło w czystości oraz monitorowanie temperatury chłodziwa względem ustalonych wartości bazowych należą zatem do najbardziej rentownych inwestycji konserwacyjnych.
Jakość praktyk konserwacyjnych
Różnica między teoretycznym a rzeczywistym okresem eksploatacji spawarki laserowej jest najczęściej tłumaczona jakością konserwacji. Sprzęt, który jest poddawany regularnej, prawidłowo wykonywanej konserwacji zapobiegawczej – zgodnie z harmonogramem producenta obejmującym inspekcję i wymianę elementów optycznych, serwisowanie układu chłodzenia, smarowanie mechaniczne oraz ocenę stanu generatora laserowego – niezawodnie osiąga żywotność podzespołów zbliżoną do ich nominalnej specyfikacji. Sprzęt konserwowany reaktywnie – poddawany przeglądom tylko w przypadku awarii lub widocznego pogorszenia wydajności – konsekwentnie zawodzi, ponieważ degradacja, która zostanie wcześnie wykryta i niedrogo naprawiona, może rozwinąć się do punktu, w którym powoduje uszkodzenia sąsiednich podzespołów, zamieniając wymianę szyby ochronnej $100 na wymianę soczewki skupiającej $600.
Umiejętności operatora i obsługa
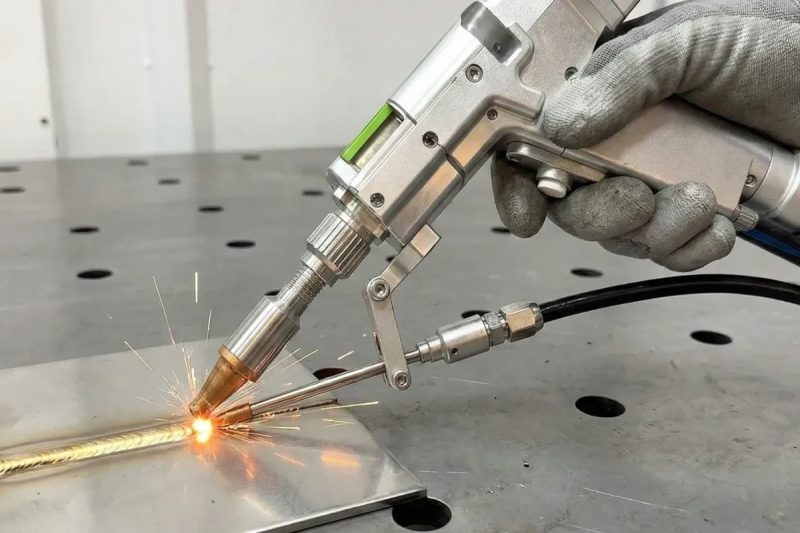
W systemach wymagających obsługi ręcznej — szczególnie w przypadku ręcznych pistoletów spawalniczych laserowych — umiejętności i staranność operatora mają bezpośredni wpływ na żywotność podzespołów, porównywalny z efektami planowej konserwacji. Kabel światłowodowy łączący generator laserowy z głowicą spawalniczą jest krytycznym i kosztownym elementem, którego żywotność jest bardzo wrażliwa na obsługę: wielokrotne zginanie ciaśniej niż minimalny określony promień powoduje mikroskopijne pęknięcia w płaszczu światłowodu, które kumulują się z czasem, ostatecznie prowadząc do pogorszenia jakości wiązki i konieczności wymiany światłowodu w przypadku modeli $1000 do $4000. Prawidłowe prowadzenie, zwijanie i przechowywanie kabli po każdej zmianie — praktyki, które zajmują sekundy, ale wymagają świadomego nawyku — mogą wydłużyć żywotność kabla światłowodowego z dwóch do trzech lat do pięciu, ośmiu lat lub więcej. Podobnie, praktyka pozostawiania głowicy spawalniczej do ostygnięcia przed odłożeniem jej na twardą powierzchnię, zamiast jej upuszczenia lub nieostrożnego odłożenia, zapobiega uszkodzeniom mocowania układu optycznego ogniskującego w wyniku uderzenia, które są częstą przyczyną przedwczesnej awarii podzespołów optycznych w systemach ręcznych. Nagromadzenie tych drobnych nawyków – praktykowanych konsekwentnie przez dobrze wyszkolonego operatora przez lata codziennego użytkowania – stanowi wkład w konserwację, który pod względem wpływu na żywotność maszyny dorównuje wkładowi formalnych, planowych działań konserwacyjnych. Zakłady, które inwestują w szkolenia operatorów i budują kulturę dbałości o sprzęt, konsekwentnie osiągają dłuższą żywotność maszyn niż te, które traktują obsługę sprzętu jako kwestię drugorzędną.
Wymagania materiałowe i aplikacyjne
Materiały spawane i specyficzne właściwości danego zastosowania generują zmienne naprężenia termiczne i optyczne w systemie spawania laserowego. Spawanie metali o wysokim współczynniku odbicia – miedzi, aluminium i mosiądzu – generuje zjawiska odbicia wstecznego, w których znaczna część mocy lasera odbija się od powierzchni przedmiotu obrabianego z powrotem przez układ optyczny w kierunku generatora laserowego. Bez odpowiedniej ochrony przed odbiciem wstecznym zdarzenia te mogą uszkodzić światłowód wyjściowy, izolator, a w poważnych przypadkach ośrodek wzmocnienia generatora laserowego. Prawidłowo dobrane systemy ochrony przed odbiciem wstecznym ograniczają to ryzyko, ale zastosowania z udziałem tych materiałów wymagają, aby systemy ochrony były poprawnie określone i zweryfikowane pod kątem funkcjonalności. Zastosowania generujące duże odpryski – na przykład spawanie ocynkowanej stali dużą mocą – obciążają okresy wymiany szyb ochronnych i wymagają częstszej konserwacji układu optycznego niż zastosowania spawalnicze o czystszej powierzchni.
Zarządzanie oprogramowaniem sprzętowym i oprogramowaniem
Nowoczesne spawarki laserowe są wyposażone w zaawansowane oprogramowanie układowe, które steruje pracą generatora laserowego, zarządzaniem blokadami bezpieczeństwa i realizacją parametrów procesu. Przestarzałe oprogramowanie układowe może zawierać błędy, które powodują niepotrzebne obciążenie generatora laserowego – na przykład suboptymalne profile narastania mocy, które zwiększają cykle termiczne, lub które pozwalają funkcjom bezpieczeństwa działać poniżej zamierzonego poziomu wydajności. Regularne wdrażanie aktualizacji oprogramowania układowego producenta, zgodnie z udokumentowaną procedurą aktualizacji, zapewnia, że maszyna korzysta z ulepszeń opracowanych w oparciu o doświadczenia praktyczne od momentu jej produkcji. Równie ważne jest utrzymanie licencji na oprogramowanie systemu sterowania i dokumentacji, które umożliwiają dostęp do pomocy technicznej – maszyna działająca na przestarzałym, nieobsługiwanym oprogramowaniu jest trudniejsza i bardziej kosztowna w diagnozie w przypadku wystąpienia problemów.
Żywotność spawarki laserowej zależy od szeregu czynników, na które właściciel urządzenia ma bezpośredni wpływ: jakości i marki generatora laserowego w momencie wyboru, cyklu pracy i intensywności pracy w codziennej produkcji, zarządzania środowiskiem, jakości konserwacji układu chłodzenia, ogólnej spójności procedur konserwacyjnych, umiejętności operatora i staranności obsługi, zarządzania zapotrzebowaniem specyficznym dla danego zastosowania oraz aktualności oprogramowania sprzętowego. Każdy z tych czynników jest kontrolowany — żaden nie jest determinowany przez czynniki zewnętrzne niezależne od zarządzania zakładem. Systematyczne uwzględnianie wszystkich tych czynników decyduje o tym, czy maszyna osiągnie zakładany okres użytkowania, czy też znacznie go skróci.
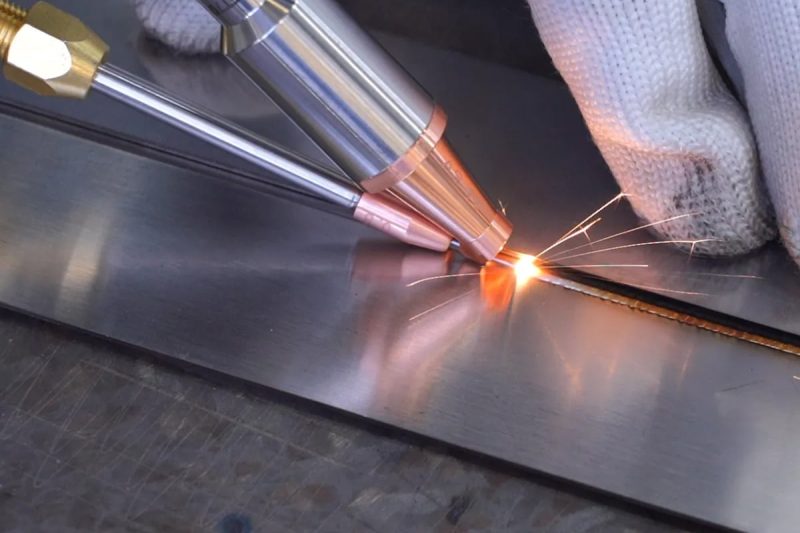
Jak wydłużyć żywotność spawarki laserowej
Zrozumienie czynników wpływających na żywotność jest przydatne tylko wtedy, gdy przekłada się je na konkretne, spójne praktyki operacyjne. Ta sekcja zawiera praktyczne wskazówki, uporządkowane wokół najważniejszych czynników wydłużających żywotność: uporządkowanej konserwacji zapobiegawczej, ochrony układu optycznego, zarządzania układem chłodzenia, kontroli środowiska, praktyk operatorskich, aktualności oprogramowania i współpracy z dostawcami.
Wdrażanie ustrukturyzowanego programu konserwacji zapobiegawczej
Pisemny, planowy program konserwacji zapobiegawczej – z jasno określonymi zadaniami, udokumentowanymi wynikami ukończenia i odpowiedzialnością za prace odroczone – stanowi fundament zarządzania okresem eksploatacji. Bez struktury, konserwacja jest zazwyczaj wypierana przez presję produkcji, aż do momentu, gdy awaria sprawi, że stanie się nieunikniona.
- Codzienna kontrola powinna trwać nie dłużej niż dziesięć minut i obejmować elementy o najwyższym ryzyku: wizualną kontrolę okienka ochronnego pod kątem zanieczyszczeń lub odprysków (w przypadku widocznego zużycia należy je wymienić), sprawdzenie, czy system odciągu spalin działa przy prawidłowym przepływie powietrza oraz krótkie sprawdzenie wyświetlacza temperatury układu chłodzenia pod kątem zgodności z oczekiwanym zakresem nastaw. Te codzienne kontrole zajmują niewiele czasu, ale zapobiegają narastaniu uszkodzeń wynikających z pracy z uszkodzonym okienkiem ochronnym lub niewystarczającym chłodzeniem.
- Zadania wykonywane w ramach tygodnia i miesiąca dotyczą podzespołów, których stan pogarsza się podczas dłuższych cykli: czyszczenie zewnętrznej części głowicy spawalniczej i dyszy w celu zapobiegania gromadzeniu się odprysków, które mogą zatrzymywać ciepło i przyspieszać zużycie dyszy, kontrola całego kabla doprowadzającego światłowód pod kątem oznak załamań lub ścierania, pomiar przewodności chłodziwa w celu monitorowania zanieczyszczenia oraz przeglądanie zarejestrowanych danych parametrów maszyny pod kątem trendów w mocy wyjściowej, temperaturze lub częstotliwości usterek, które wskazują na rozwijające się problemy.
- Coroczny profesjonalny serwis — przeprowadzany przez inżynierów przeszkolonych przez producenta przy użyciu skalibrowanego sprzętu diagnostycznego — zapewnia kompleksową ocenę, której nie jest w stanie w pełni odtworzyć konserwacja wewnętrzna: pomiar jakości wiązki w odniesieniu do oryginalnej specyfikacji fabrycznej, profesjonalne czyszczenie i inspekcja wewnętrznych elementów optycznych, weryfikacja wydajności układu chłodzenia, kontrola ustawienia mechanicznego oraz udokumentowana ocena ogólnego stanu, która stanowi podstawę planowania ewentualnej wymiany podzespołów. Coroczna wizyta serwisowa tworzy również formalny zapis stanu maszyny w określonym momencie jej eksploatacji — zapis cenny dla zarządzania gwarancjami, oceny wartości odsprzedaży oraz wewnętrznego planowania finansowego wymiany głównych podzespołów. Zakłady, które rezygnują z corocznego profesjonalnego serwisu, często odkrywają w momencie poważnej awarii, że nie są w stanie dokładnie oszacować pozostałego okresu eksploatacji innych podzespołów, co wymusza podejmowanie reaktywnych, a nie planowanych decyzji o wymianie, które są zazwyczaj droższe i bardziej uciążliwe.
Ochrona układu optycznego
Układ optyczny jest jednocześnie najbardziej krytycznym pod względem wydajności i najbardziej wymagającym elementem spawarki laserowej. Jego ochrona wymaga konsekwentnej, codziennej dyscypliny, a nie okresowych, poważnych interwencji. Szybę ochronną należy sprawdzać przed każdą sesją produkcyjną i wymieniać przy pierwszych oznakach zanieczyszczenia lub uszkodzenia – nie odraczać jej do momentu zauważalnego pogorszenia wydajności. Odroczenie wymiany szyby poza odpowiedni okres grozi uszkodzeniem termicznym soczewki ogniskującej, zamianą szyby $50 na soczewkę $500 i związanym z tym przestojem spowodowanym interwencją serwisową.
Kabel światłowodowy musi być poprowadzony wzdłuż zaprojektowanej trasy, z zachowaniem wszystkich promieni gięcia i z zamontowanymi wszystkimi wspornikami i prowadnicami kablowymi. Kabel, który zwisa na ostrych krawędziach, ciasno zwija się na podłodze lub jest ściskany przez inne urządzenia, powoduje uszkodzenia światłowodu spowodowane zginaniem, które mogą nie być od razu widoczne, ale stopniowo pogarszają jakość wiązki przez miesiące ciągłego użytkowania.
Zarządzanie wydajnością układu chłodzenia
Zarządzanie systemem chłodzenia to dyscyplina konserwacyjna mająca największy wpływ na żywotność generatora laserowego. Trzy najważniejsze działania to monitorowanie temperatury chłodziwa w odniesieniu do udokumentowanej wartości bazowej w celu wczesnego wykrycia degradacji odprowadzania ciepła, comiesięczny pomiar przewodności elektrycznej chłodziwa, wymiana wkładów dejonizujących, gdy przewodność zbliża się do określonego maksimum, oraz całkowite opróżnienie i ponowne napełnienie chłodziwa w zalecanych przez producenta odstępach czasu – zazwyczaj co sześć do dwunastu miesięcy. W przypadku systemów wyposażonych w agregat chłodniczy, kwartalne czyszczenie wężownicy skraplacza w normalnych warunkach, a częściej w warunkach zapylenia, utrzymuje wydajność odprowadzania ciepła na poziomie niezbędnym do utrzymania temperatury chłodziwa na prawidłowym poziomie. Zanieczyszczenie skraplacza kurzem zmniejsza wydajność chłodzenia bez widocznego sygnału – jedynym ostrzeżeniem jest stopniowy wzrost temperatury chłodziwa, który, jeśli nie jest monitorowany, bezgłośnie skraca żywotność generatora laserowego.
Kontrolowanie środowiska pracy
Ulepszenia środowiskowe wprowadzone przed lub w trakcie instalacji maszyny przynoszą korzyści przez cały okres jej eksploatacji. Umieszczenie spawarki laserowej z dala od bezpośrednich źródeł ciepła, oparów chemicznych i ciężkich cząstek stałych – lub zainstalowanie lokalnych obudów i wentylacji, które zmniejszają narażenie maszyny na te czynniki – zmniejsza jednocześnie tempo degradacji układów optycznych, elektronicznych i mechanicznych. W obiektach, w których temperatura otoczenia znacznie różni się w zależności od pory roku, zapewnienie odpowiedniej wentylacji lub chłodzenia w miejscu instalacji maszyny, aby utrzymać ją w określonym zakresie temperatur roboczych, zapobiega przegrzaniu w okresie letnim, które przyspiesza starzenie się podzespołów elektronicznych i optycznych.
Szkolenie operatorów i bezpieczne praktyki operacyjne
Korzyści ze szkolenia operatorów w zakresie spawania laserowego są widoczne w całym okresie eksploatacji maszyny, dzięki redukcji uszkodzeń podzespołów, szybszemu rozpoznawaniu pojawiających się problemów oraz efektywniejszemu wykorzystaniu możliwości maszyny w ramach jej parametrów projektowych. Szkolenie powinno obejmować zasady fizyczne procesu spawania laserowego – a nie tylko sekwencje naciskania przycisków – aby operatorzy mogli rozpoznać, kiedy proces zachowuje się nieprawidłowo i zrozumieć przyczynę. Powinno ono wyraźnie obejmować praktyki postępowania chroniące kabel światłowodowy, bezpieczne podejście do spawania materiałów silnie odblaskowych, uwzględniające ryzyko odbicia wstecznego, oraz znaczenie szybkiego zgłaszania anomalii parametrów, a nie kompensowania ich poprzez dostosowywanie ustawień w sposób maskujący ich źródło.
Utrzymywanie aktualizacji oprogramowania i oprogramowania sprzętowego
Wprowadzenie rutynowego sprawdzania dostępności aktualizacji oprogramowania sprzętowego i oprogramowania od producenta maszyny – co najmniej raz w roku oraz po każdym powiadomieniu o istotnej aktualizacji – oraz wdrażanie tych aktualizacji zgodnie z udokumentowaną procedurą gwarantuje, że inteligencja sterowania maszyną odzwierciedla aktualną wiedzę producenta na temat optymalnego działania i ochrony. Prowadzenie rejestru aktualnej wersji oprogramowania sprzętowego i historii aktualizacji ułatwia rozpatrywanie roszczeń gwarancyjnych i umożliwia sprawniejszą interakcję z pomocą techniczną w przypadku wystąpienia problemów.
Wybór odpowiedniego dostawcy zapewniającego długoterminowe wsparcie
Relacja z dostawcą nawiązana w momencie zakupu ma konsekwencje dla całego okresu eksploatacji maszyny. Dostawca, który utrzymuje zapas części zamiennych do sprzedanych modeli, zapewnia zdalne wsparcie diagnostyczne przez telefon lub internet, oferuje planowe wizyty serwisowe w ramach konserwacji zapobiegawczej i z wyprzedzeniem powiadamia klientów o zbliżającym się końcu dostępności komponentów – umożliwiając podjęcie ostatecznej decyzji o zakupie, zanim części staną się niedostępne – umożliwia właścicielowi maszyny utrzymanie wysokiej wydajności i skuteczne rozwiązywanie problemów przez cały okres eksploatacji maszyny. Ocena tych atrybutów wsparcia – poprzez rozmowy z obecnymi klientami i przegląd opublikowanych zobowiązań dostawcy w zakresie wsparcia – powinna być formalnym elementem wyboru sprzętu, a nie kwestią podejmowaną dopiero po wystąpieniu problemu.
Maksymalizacja żywotności spawarki laserowej wymaga konsekwentnego działania w ramach sześciu powiązanych ze sobą praktyk: ustrukturyzowanej konserwacji zapobiegawczej z przejrzystymi harmonogramami i rozliczalnością, proaktywnej ochrony układu optycznego skoncentrowanej na dyscyplinie okien ochronnych i dbałości o kable światłowodowe, zarządzania układem chłodzenia, które utrzymuje jakość i temperaturę chłodziwa, kontroli środowiska otoczenia ograniczającej czynniki stresujące, na które narażona jest maszyna, szkolenia operatorów budujące rzeczywiste zrozumienie procesu oraz aktualizacji oprogramowania, która zapewnia aktualność zabezpieczeń maszyny. Praktyki te kumulują się – każda z nich wzmacnia pozostałe – i łącznie mogą wydłużyć żywotność maszyny o lata w porównaniu z reaktywnymi, doraźnymi metodami konserwacji.
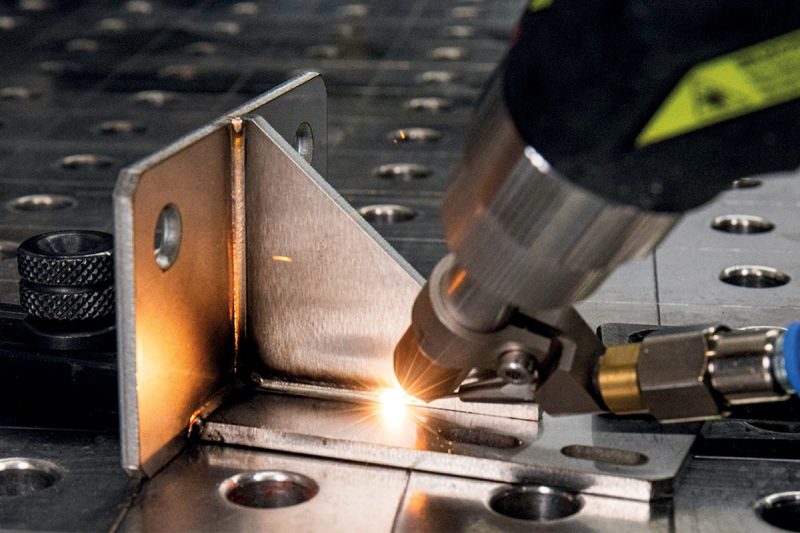
Znaki ostrzegawcze, że Twoja maszyna wymaga uwagi
Nawet przy starannej konserwacji zapobiegawczej, w spawarkach laserowych pojawiają się problemy wymagające interwencji. Kluczem do skutecznego radzenia sobie z takimi sytuacjami – i zapobiegania przekształcaniu się drobnych usterek w poważne – jest rozpoznanie wczesnych sygnałów ostrzegawczych wskazujących na rozwijający się problem. Jednocześnie jego rozwiązanie jest nadal niedrogie.
Spadająca jakość spoin
Stopniowe lub nagłe pogorszenie jakości spoiny – zmniejszona głębokość wtopienia, zwiększona porowatość, nieregularna geometria ściegu, nadmierne odpryski lub niepełne przetopienie na krawędziach spoiny – to najważniejszy sygnał ostrzegawczy, ponieważ bezpośrednio wpływa na wydajność produkcji. Przyczyna może leżeć w generatorze laserowym (spadek mocy wyjściowej spowodowany starzeniem się diod pompy), w układzie optycznym (zdegradowane okienko ochronne lub zanieczyszczona soczewka ogniskująca powodująca przesunięcie ogniska) lub w układzie gazu wspomagającego (niedostateczny przepływ powodujący słabe tłumienie plazmy lub zanieczyszczenie jeziorka spawalniczego). Systematyczna diagnoza – rozpoczynająca się od najłatwiej dostępnego i najczęściej podejrzanego elementu – jest skuteczniejsza niż szeroko zakrojona korekta parametrów, która maskuje przyczynę i może prowadzić do nowych problemów.
Przegrzanie i wyłączenia termiczne
Generator laserowy lub system sterowania, który inicjuje wyłączenia termiczne – automatycznie odcinając zasilanie w celu zapobiegania uszkodzeniom cieplnym – wyraźnie sygnalizuje, że jego system zarządzania termicznego jest nieodpowiedni do aktualnych warunków pracy. Ten objaw wymaga natychmiastowej kontroli układu chłodzenia: sprawdzenia zgodności temperatury płynu chłodzącego z nastawą, sprawdzenia natężenia przepływu płynu chłodzącego, sprawdzenia wymiennika ciepła lub skraplacza pod kątem zanieczyszczeń oraz potwierdzenia prawidłowej pracy wentylatorów chłodzących. Praca z powtarzającymi się wyłączeniami termicznymi poprzez schłodzenie systemu, a następnie jego ponowne uruchomienie – zamiast zbadania i rozwiązania problemu z systemem zarządzania termicznego – stopniowo uszkadza diody pompy generatora laserowego i może unieważnić gwarancję producenta.
Nietypowe dźwięki lub wibracje
Dźwięki lub wibracje, które są nowe lub odbiegają od ustalonego poziomu wyjściowego maszyny – nietypowe wycie pomp chłodzących, wibracje skanera galwanometru, grzechotanie podzespołów mechanicznych lub nieregularne dźwięki sprężarki agregatu chłodniczego – są wczesnymi oznakami zużycia mechanicznego, które jest jeszcze w fazie kontrolowanej. Zbadanie i zajęcie się tymi objawami u ich zaradzenia – smarowanie łożysk, dokręcanie luźnych połączeń, wymiana zużytych podzespołów pompy – jest znacznie mniej uciążliwe i kosztowne niż czekanie, aż zużyty element ulegnie awarii w trakcie produkcji.
Niespójna moc wyjściowa
Zmienność mocy wyjściowej generatora laserowego — wykrywalna jako nierównomierna głębokość lub szerokość spoiny przy stałych ustawieniach, lub potwierdzona bezpośrednim pomiarem miernikiem mocy — wskazuje na postępującą degradację diody pompy, niestabilność termiczną wynikającą z problemów z chłodzeniem lub niestabilność elektroniczną w układzie zasilania lub sterowania. Ten objaw uzasadnia szybką ocenę techniczną: jeśli diody pompy zbliżają się do końca okresu eksploatacji, możliwe jest uporządkowane planowanie i budżetowanie wymiany; jeśli niestabilność ma bardziej bezpośrednią przyczynę, taką jak awaria podzespołu elektronicznego, terminowa wymiana zapobiega całkowitej awarii systemu w trakcie produkcji. Niestabilność mocy, która jest ignorowana i kompensowana poprzez zwiększanie nastawy mocy — typowa reakcja operatora — przyspiesza zużycie diody pompy, jednocześnie maskując przyczynę problemu, przekształcając planowaną wymianę w odpowiednim momencie w awarię awaryjną, która pojawia się bez ostrzeżenia i powoduje maksymalne zakłócenia w produkcji.
Rosnąca częstotliwość i koszty napraw
Rosnące koszty konserwacji i napraw – częstsza wymiana układów optycznych, powtarzające się problemy z układem chłodzenia, liczne usterki układu sterowania w ciągu jednego kwartału produkcyjnego – stanowią ilościowy sygnał, że maszyna ulega degradacji związanej z wiekiem w wielu podsystemach. Gdy roczne koszty konserwacji i napraw sięgają 30–40% obecnych kosztów wymiany maszyny, ekonomiczne porównanie między dalszą inwestycją w istniejącą maszynę a wymianą na nowy sprzęt – z pełną gwarancją, aktualną technologią i podzespołami na początku ich okresu eksploatacji – zasługuje na poważną analizę.
Pięć głównych sygnałów ostrzegawczych wskazujących na konieczność uwagi w przypadku awarii spawarki laserowej – spadająca jakość spoiny, wyłączanie się zabezpieczeń termicznych, nietypowe dźwięki lub wibracje, niestabilna moc wyjściowa i rosnące koszty napraw – stanowią wyraźne i praktyczne sygnały, jeśli zostaną wcześnie rozpoznane. Kultura konserwacji, która traktuje te wskaźniki jako cenne informacje, a nie uciążliwości, które należy rozwiązać, rozwiązuje problemy na najwcześniejszym i najmniej kosztownym etapie, utrzymując zarówno wydajność produkcji, jak i długowieczność sprzętu.
Całkowity koszt posiadania w całym okresie eksploatacji maszyny
Ocenianie inwestycji w spawarkę laserową wyłącznie na podstawie ceny zakupu systematycznie zaniża jej rzeczywiste implikacje ekonomiczne. Analiza całkowitego kosztu posiadania (TCO) – obejmująca cały przewidywany okres użytkowania – zapewnia pełny obraz finansowy, niezbędny do podejmowania racjonalnych decyzji inwestycyjnych.
Całkowity koszt posiadania (TCO) obejmuje początkową cenę zakupu i koszty instalacji, a także wszystkie koszty operacyjne skumulowane w okresie użytkowania urządzenia. Główne kategorie kosztów bieżących to: zużycie energii elektrycznej (system spawania laserem światłowodowym o mocy 10–20 kW w aktywnej produkcji przy przemysłowych stawkach za energię elektryczną od $0,10 do $0,15 kWh może kosztować od $2000 do $5000 rocznie w samym zużyciu energii); materiały eksploatacyjne do urządzeń optycznych, głównie szyby ochronne, w cenie od $500 do $2000 rocznie w warunkach produkcyjnych; materiały do konserwacji układu chłodzenia, w tym płyn chłodzący, wkłady dejonizujące i okresowy serwis agregatu chłodniczego, w cenie od $500 do $1500 rocznie; robocizna związana z konserwacją zapobiegawczą, od dwóch do czterech godzin tygodniowo; oraz wymianę głównych podzespołów, w tym modułów diod pompujących co pięć do siedmiu lat ($3000 do $12000 w zależności od mocy generatora laserowego) oraz serwis lub wymianę skanera galwanometru ($2000 do $5000), jeśli zajdzie taka potrzeba.
Realistyczny, dziesięcioletni całkowity koszt posiadania (TCO) dla spawarki laserowej światłowodowej średniej klasy o mocy 2000 W, zakupionej w cenie 25 000–40 000 $ – uwzględniając wszystkie koszty operacyjne – zazwyczaj mieści się w przedziale od 65 000 do 120 000 $. W porównaniu z zastępowanym przez nią sprzętem do spawania łukowego, wyższy koszt kapitałowy jest zazwyczaj rekompensowany oszczędnościami robocizny wynikającymi z wyższych prędkości spawania, skróconym procesem obróbki po spawaniu ze względu na mniejsze odkształcenia oraz eliminacją kosztów elektrody topliwej i gazu osłonowego, które znacząco kumulują się w przypadku spawania MIG i TIG w ciągu dekady produkcji.
Analiza całkowitego kosztu posiadania (TCO) konsekwentnie dowodzi, że spawarki laserowe zapewniają korzystną, długoterminową ekonomikę w środowiskach produkcyjnych, w których w pełni wykorzystano ich zalety w zakresie szybkości, jakości i automatyzacji. Kluczową zmienną jest żywotność urządzenia: każdy dodatkowy rok wydajnej pracy oznacza kolejny rok oszczędności kosztów operacyjnych w porównaniu z alternatywą, co sprawia, że inwestycja w konserwację, która wydłuża okres eksploatacji, jest jedną z najbardziej rentownych decyzji finansowych dla menedżerów zakładów spawalniczych.
Wniosek
W tym artykule przedstawiono kompleksowy przewodnik po żywotności spawarek laserowych — obejmujący realistyczne oczekiwania dotyczące żywotności każdego głównego podzespołu, czynniki, które mają największy wpływ na to, czy te oczekiwania zostaną spełnione, konkretne strategie konserwacji i eksploatacji maksymalizujące żywotność, sygnały ostrzegawcze wymagające natychmiastowej uwagi, a także ramy całkowitego kosztu posiadania, które umieszczają wszystkie te zagadnienia we właściwym kontekście finansowym.
Kluczowym wnioskiem przewijającym się przez każdą sekcję jest to, że żywotność spawarki laserowej nie jest stałą specyfikacją techniczną – jest wynikiem kształtowanym przez jakość wybranego sprzętu, warunki jego pracy oraz spójność konserwacji przez cały okres użytkowania. Generator lasera światłowodowego o żywotności diody pompującej wynoszącej 100 000 godzin może zbliżyć się do tej wartości w dobrze zarządzanej maszynie lub osiągnąć kres żywotności po 25 000 godzinach w urządzeniu narażonym na przewlekłe naprężenia termiczne spowodowane zaniedbaniem układu chłodzenia. Różnica między tymi wynikami – mierzona liczbą lat dodatkowej, produktywnej pracy i dziesiątkami tysięcy dolarów unikniętych kosztów wymiany – leży całkowicie w gestii kierownika zakładu.
Czynniki mające największy wpływ na żywotność urządzenia – jakość i marka generatora laserowego w momencie wyboru, jakość zarządzania systemem chłodzenia w trakcie eksploatacji, dyscyplina w zakresie ochrony układu optycznego, kontrola środowiska otoczenia, umiejętności operatora i praktyki obsługi oraz aktualność oprogramowania – można kontrolować dzięki przemyślanym wyborom i stałym nawykom. Program konserwacji zapobiegawczej, który uwzględnia większość tych czynników, wymaga niewielkich nakładów czasu tygodniowo, ale przynosi kumulatywny zwrot z inwestycji przez lata, a nawet dekady użytkowania maszyny.
Sygnały ostrzegawcze wskazujące na rozwój problemów – spadek jakości spoin, przestoje termiczne, nietypowe dźwięki, niestabilność zasilania i rosnące koszty napraw – stwarzają możliwość szybkiej i taniej interwencji, jeśli zostaną rozpoznane i szybko podjęte. Kultura zakładu, która traktuje te wskaźniki jako praktyczne informacje, a nie uciążliwości operacyjne, konsekwentnie zapewnia lepszą żywotność sprzętu i niższe całkowite koszty operacyjne niż taka, która reaguje tylko na całkowite awarie.
Dla firm rozważających zakup spawarki laserowej, niniejszy artykuł przedstawia realistyczne ramy dla pełnego zaangażowania finansowego, jakie niesie ze sobą inwestycja – nie tylko cenę zakupu, ale także koszty eksploatacji, wymagania konserwacyjne i ewentualną wymianę głównych podzespołów, które razem decydują o tym, czy inwestycja przyniesie oczekiwany zwrot. Dla zakładów, które już korzystają ze spawarek laserowych, stanowi on praktyczny przewodnik po maksymalnym wykorzystaniu potencjału tej inwestycji poprzez zdyscyplinowaną konserwację i świadome zarządzanie operacyjne.
Uzyskaj rozwiązanie w zakresie spawania laserowego
Dokonanie właściwego wyboru spawarki laserowej już na samym początku — biorąc pod uwagę jakość generatora laserowego, konfigurację systemu i możliwości wsparcia dostawcy — jest najważniejszą decyzją, która pozwala zmaksymalizować okres użytkowania maszyny i uzyskać zwrot finansowy.
Laser AccTek jest profesjonalnym producentem urządzeń do spawania laserowego z ponad dziesięcioletnim doświadczeniem w obsłudze klientów przemysłowych z sektora motoryzacyjnego, lotniczego, elektronicznego, urządzeń medycznych i ogólnej obróbki metali. Oferta produktów do spawania laserowego obejmuje: ręczne spawarki laserowe do elastycznych napraw i produkcji małoseryjnej, przenośne systemy spawalnicze do zastosowań w precyzyjnych elementach, automatyczne spawarki laserowe do spawania materiału dodatkowego, w którym wymagana jest tolerancja szczeliny i kontrola profilu spoiny, systemy dużej mocy o mocy do 6000 W do wymagających zastosowań spawalniczych, a także w pełni zintegrowane roboty do spawania laserowego do skomplikowanych, trójwymiarowych ścieżek połączeń i zautomatyzowanej produkcji o wysokiej przepustowości — wszystkie zbudowane na bazie wysokiej jakości generatorów laserów światłowodowych od światowych, zaufanych marek, takich jak Raycus, JPT i IPG, wybranych ze względu na sprawdzoną niezawodność diody pompującej i długą żywotność w ciągłej pracy przemysłowej.
Certyfikaty CE i FDA potwierdzają zgodność z międzynarodowymi normami bezpieczeństwa i jakości. System można dostosować do indywidualnych potrzeb, dostosowując go do mocy generatora laserowego, konfiguracji chłodzenia, konstrukcji głowicy spawalniczej, systemu ruchu i interfejsu sterowania, aby precyzyjnie dopasować go do danego zastosowania – w tym cyklu pracy, mieszanki materiałów i warunków środowiskowych, które determinują optymalną konfigurację zapewniającą długoterminową niezawodność w danym środowisku produkcyjnym. Kompleksowy serwis obejmuje konsultacje przedsprzedażowe i wskazówki dotyczące specyfikacji systemu, profesjonalną instalację i uruchomienie, kompleksowe szkolenie operatorów i konserwatorów, obejmujące wszystkie praktyki krytyczne dla żywotności opisane w niniejszym artykule, konkurencyjne ceny części zamiennych z zachowaniem stałego stanu magazynowego dla obecnych linii produktów oraz responsywne wsparcie techniczne posprzedażowe, w tym zdalną diagnostykę – zapewniając pełne partnerstwo techniczne niezbędne do utrzymania wydajności spawarki laserowej od pierwszej zmiany produkcyjnej przez cały okres jej żywotności.
Informacje kontaktowe
- [email protected]
- [email protected]
- +86-19963414011
- Nr 3 Strefa A, strefa przemysłowa Lunzhen, miasto Yucheng, prowincja Shandong.
Uzyskaj rozwiązania laserowe