

Materiais que não podem ser cortados por máquinas de corte a laser
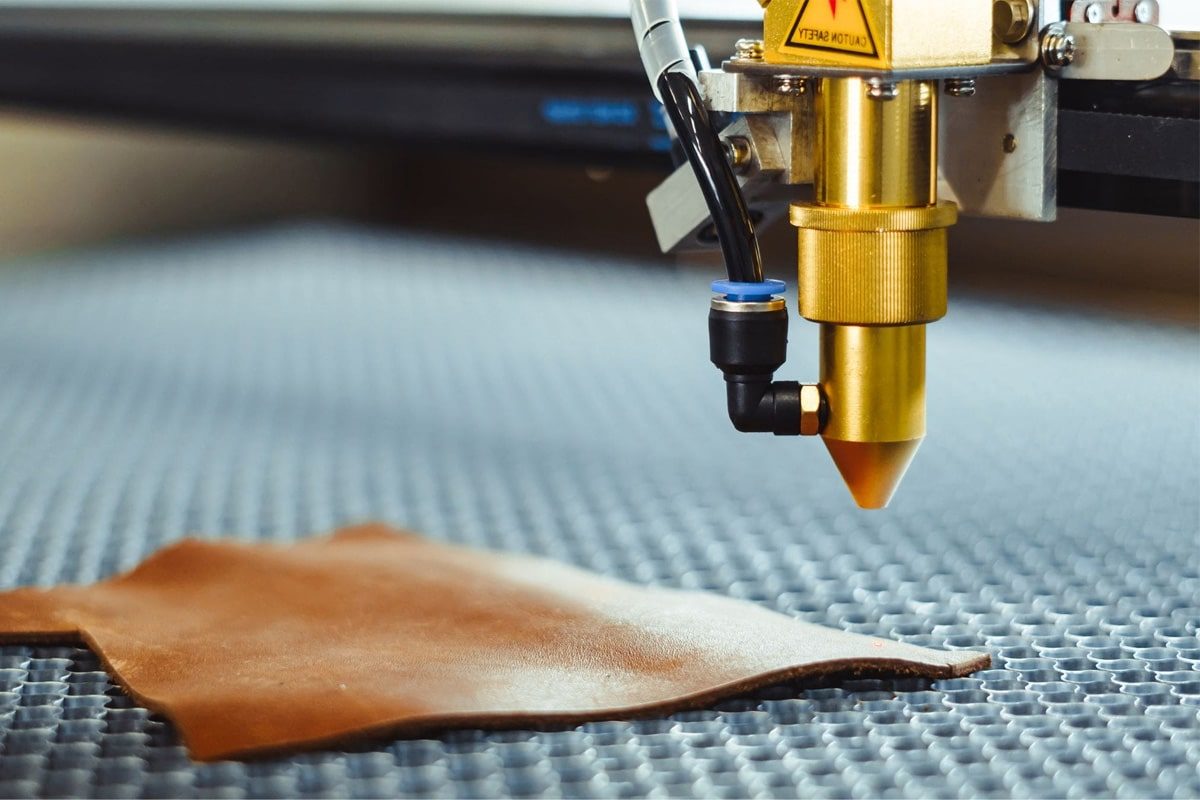
O corte a laser é uma das tecnologias de processamento de materiais mais precisas, eficientes e versáteis disponíveis na manufatura moderna. Ao concentrar a emissão de um gerador de laser na superfície de uma peça, os sistemas de corte a laser podem cortar metais, plásticos, madeira, compósitos e uma ampla gama de outros materiais com uma velocidade e precisão incomparáveis aos métodos de corte mecânico. Sua natureza sem contato, largura mínima do corte e capacidade de cortar geometrias complexas diretamente de arquivos digitais tornaram o corte a laser um processo indispensável em diversos setores, desde a indústria aeroespacial e automotiva até sinalização, móveis, moda e artesanato.
No entanto, o corte a laser não é uma solução universal para todos os materiais. A mesma alta densidade de energia que torna o corte a laser tão eficaz no processamento de materiais compatíveis pode produzir resultados perigosos quando aplicada a materiais inadequados. Quando o feixe de um gerador de laser atinge certos materiais, a interação térmica não apenas derrete ou vaporiza a peça de trabalho de forma limpa — ela desencadeia reações de decomposição química que liberam gases e partículas tóxicas, corrosivas ou cancerígenas no ambiente de trabalho. Em outros casos, o material danifica fisicamente o próprio sistema de corte a laser por meio da reflexão do feixe de volta para a óptica ou para o gerador de laser. Em outras situações ainda, o material simplesmente não produz uma qualidade de corte aceitável — ele carboniza, racha, derrete incontrolavelmente ou se deforma de maneiras que tornam o corte a laser uma escolha de processo inadequada, independentemente das considerações de segurança.
Compreender quais materiais se enquadram nessas categorias restritas — e precisamente por que são restritos — não é mera curiosidade técnica. É um imperativo de segurança para qualquer pessoa que opere um equipamento desse tipo. máquina de corte a laser, O corte de materiais proibidos é um requisito de gestão da qualidade para qualquer instalação que produza peças de acordo com as especificações, e uma obrigação legal em locais de trabalho regidos por normas de saúde e segurança ocupacional. O corte de materiais proibidos, mesmo que breve e inadvertidamente, pode expor os operadores a riscos químicos cujos efeitos podem ser agudos e imediatamente aparentes ou crônicos e cumulativos ao longo de meses e anos de exposição. Também pode invalidar garantias de equipamentos, danificar componentes ópticos caros e produzir peças que não atendem aos padrões de qualidade.
Este artigo fornece um guia completo e estruturado sobre os materiais que não devem ser cortados com uma máquina de corte a laser. Ele examina os materiais perigosos que apresentam os riscos de segurança mais graves, os materiais reflexivos e termicamente desafiadores que representam riscos de danos ao equipamento, os materiais que produzem baixa qualidade de corte independentemente da otimização dos parâmetros e os materiais que exigem precauções especiais em vez de serem evitados completamente. Também aborda como identificar materiais desconhecidos antes do corte, as melhores práticas para operações seguras de corte a laser e como selecionar métodos de corte alternativos para materiais incompatíveis com o processamento a laser.
Índice
Como o corte a laser interage com os materiais
Antes de analisarmos quais materiais não devem ser cortados a laser, é útil compreender os princípios físicos que regem a interação do corte a laser com qualquer material — e por que essas interações podem produzir resultados perigosos ou inaceitáveis para certos tipos de materiais.
Os princípios básicos da interação laser-material
Quando o feixe focalizado de um gerador de laser atinge a superfície de um material, este absorve a energia do fóton incidente e a converte em calor em um volume extremamente pequeno e a uma taxa extremamente alta. Para materiais que são compatíveis com o comprimento de onda do gerador de laser e cujas propriedades térmicas permitem fusão ou vaporização controladas, esse processo produz o corte limpo e preciso pelo qual o corte a laser é conhecido. O material no ponto focal derrete ou vaporiza, um jato de gás auxiliar ejeta o material fundido ou vaporizado do corte, e o material ao redor permanece praticamente inalterado, pois a energia é muito concentrada e a interação muito breve.
O problema surge quando a resposta do material a esse aquecimento rápido e intenso não é uma simples fusão ou vaporização, mas sim a decomposição química. Muitos polímeros orgânicos, compósitos e materiais revestidos contêm estruturas moleculares que se decompõem sob o aquecimento a laser em componentes químicos muito mais perigosos do que o material original. O policloreto de vinila libera gás cloreto de hidrogênio. Certas resinas epóxi liberam isocianatos e outros compostos orgânicos reativos. Os compósitos de fibra de carbono liberam finas partículas de carbono respiráveis e produtos da decomposição da resina. Esses subprodutos são gerados na zona de corte a laser em alta concentração e estão imediatamente disponíveis para inalação pelo operador — mesmo com sistemas de extração de fumos instalados — se o sistema de extração não for especificamente projetado e classificado para o composto perigoso em questão.
Por que certos materiais são incompatíveis com o corte a laser?
A incompatibilidade de materiais com o corte a laser se divide em três categorias distintas. A incompatibilidade de segurança descreve materiais cujos produtos de decomposição térmica incluem compostos tóxicos, corrosivos ou cancerígenos que representam riscos inaceitáveis à saúde dos operadores e de outras pessoas nas instalações. A incompatibilidade de equipamentos descreve materiais que danificam o próprio sistema de corte a laser — geralmente por meio de alta refletividade óptica que retorna a energia do laser através do sistema de distribuição para o gerador de laser, ou pela geração de detritos condutores ou abrasivos que contaminam os componentes ópticos. A incompatibilidade de qualidade descreve materiais que não produzem resultados de corte aceitáveis, independentemente da otimização dos parâmetros — seja porque racham sob tensão térmica, derretem e se fundem novamente antes de solidificar, produzem carbonização excessiva ou se delaminam e degradam de maneiras que tornam o corte a laser uma escolha de processo inadequada.
A eficácia do corte a laser depende de uma interação térmica controlada entre o feixe focalizado e o material da peça. Quando essa interação produz decomposição química em vez de vaporização ou fusão limpa, pode gerar subprodutos tóxicos ou corrosivos que colocam os operadores em risco, danificam os equipamentos ou produzem uma qualidade de corte inaceitável. Compreender quais categorias de materiais desencadeiam esses resultados adversos é fundamental para uma prática de corte a laser segura e eficaz.
Materiais Perigosos: Restrições Críticas para a Segurança
A categoria mais grave de incompatibilidade no corte a laser diz respeito aos materiais cujo processamento gera gases ou partículas que representam riscos imediatos ou cumulativos à saúde dos operadores. Essas restrições não são meras recomendações de boas práticas — na maioria das normas de saúde e segurança ocupacional, expor os trabalhadores aos riscos químicos gerados pelo corte desses materiais constitui uma infração legal. Todo operador de corte a laser e gerente de instalações deve compreender essa categoria a fundo.
PVC e plásticos que contêm cloro
O policloreto de vinila (PVC) é o material mais importante a ser evitado no corte a laser, e a proibição é absoluta. Quando o PVC é aquecido pelo feixe de um gerador de laser, a cadeia principal do polímero se decompõe e libera gás cloreto de hidrogênio (HCl) em alta concentração. O cloreto de hidrogênio é extremamente corrosivo — ataca as membranas mucosas do trato respiratório, os olhos e a pele mesmo em baixas concentrações de exposição, e em concentrações mais altas pode causar edema pulmonar e danos pulmonares potencialmente fatais. Igualmente crítico, o cloreto de hidrogênio, na presença de umidade, forma ácido clorídrico, que corrói os componentes metálicos, espelhos e lentes da máquina de corte a laser com extraordinária rapidez — alguns segundos de corte de PVC podem danificar permanentemente componentes ópticos que custam milhares de dólares para substituir.
O PVC é amplamente utilizado em diversos materiais industriais e de consumo — pisos vinílicos, películas para sinalização, estofados, vedações, alguns tecidos revestidos e certos isolamentos de cabos — e nem sempre é claramente identificado nos rótulos. Qualquer material suspeito de conter PVC deve ser testado antes do corte a laser. Para o corte de PVC e materiais vinílicos similares, máquinas de roteamento CNC com ferramentas apropriadas e ventilação de exaustão localizada oferecem uma alternativa mecânica mais segura.
Berílio e ligas de berílio
O berílio metálico e as ligas que o contêm — incluindo o cobre-berílio, amplamente utilizado em contatos elétricos e molas de precisão — nunca devem ser processados por corte a laser. Quando o berílio é aquecido às temperaturas geradas por um laser, produz partículas e fumos de óxido de berílio que estão entre os contaminantes atmosféricos industriais mais perigosos conhecidos. O berílio é um carcinógeno do Grupo 1, classificado pela Agência Internacional de Pesquisa sobre o Câncer (IARC), e a doença crônica do berílio (DCB) — uma condição pulmonar debilitante e potencialmente fatal — pode se desenvolver a partir de níveis muito baixos de exposição à poeira de berílio ao longo do tempo, sem que um limite inferior seguro tenha sido definitivamente estabelecido. Os sistemas de extração de fumos padrão não são adequados para controlar o aerossol de berílio. As instalações que precisam cortar materiais que contêm berílio devem usar corte a jato de água, que elimina o risco de decomposição térmica, ou usinagem com controles de engenharia apropriados para poeira de berílio.
Fibra de carbono e fibra de vidro
Os polímeros reforçados com fibra de carbono (CFRP) e os polímeros reforçados com fibra de vidro (GFRP) são materiais compósitos estruturais cada vez mais utilizados nas indústrias aeroespacial, automotiva, de artigos esportivos e em aplicações industriais. Ambos os materiais apresentam sérios riscos à saúde e à qualidade quando cortados a laser. Quando o feixe de um gerador de laser processa compósitos de fibra de carbono ou fibra de vidro, ele simultaneamente remove as fibras de reforço e decompõe termicamente a resina da matriz polimérica. O resultado é um risco duplo: fibras finas respiráveis — tanto de carbono quanto de vidro — que são fisicamente perigosas para os pulmões, combinadas com os produtos da decomposição do sistema de resina, que normalmente incluem estireno, formaldeído e outros compostos orgânicos voláteis tóxicos e, em alguns casos, cancerígenos. As bordas cortadas a laser do CFRP também apresentam uma zona afetada pelo calor de profundidade variável, na qual a resina da matriz foi queimada, deixando fibras de carbono expostas que reduzem a resistência mecânica da borda — um problema de qualidade de particular preocupação para aplicações estruturais. As máquinas de roteamento CNC equipadas com ferramentas revestidas de diamante ou carboneto, combinadas com um sistema eficaz de extração de poeira, são a alternativa preferida para o corte de CFRP e GFRP na maioria dos ambientes de produção.
Couro sintético e vinil
Couro artificial, couro sintético e tecidos revestidos de vinil são frequentemente confundidos com couro natural e outros materiais compatíveis com laser, mas geralmente são feitos com substratos de PVC ou poliuretano que geram produtos de decomposição perigosos quando cortados a laser. O couro artificial à base de PVC libera cloreto de hidrogênio, conforme descrito acima. O couro artificial à base de poliuretano libera isocianatos — substâncias químicas altamente reativas que são potentes sensibilizantes respiratórios capazes de induzir asma ocupacional, às vezes em concentrações de exposição extremamente baixas. Uma vez sensibilizado aos isocianatos, um indivíduo pode apresentar reações asmáticas graves a concentrações muito abaixo dos limites de exposição ocupacional. Antes de cortar qualquer couro artificial ou tecido revestido com um gerador de laser, a composição do material base deve ser confirmada. Couro natural e materiais sem isocianatos são compatíveis com laser; materiais com base de PVC e poliuretano não são. Máquinas de corte CNC com lâmina oscilante oferecem uma alternativa limpa e sem emissão de gases para o corte de couro artificial e materiais revestidos de vinil.
Espuma de poliestireno e polipropileno
Materiais de espuma são comumente solicitados para corte a laser em aplicações de embalagens, displays e modelagem, mas nem todos os tipos de espuma são adequados. A espuma de poliestireno — incluindo o poliestireno expandido (EPS, comumente conhecido como isopor) — é particularmente problemática. Quando aquecido por um gerador de laser, o poliestireno se decompõe liberando monômero de estireno e uma série de outros hidrocarbonetos aromáticos, vários dos quais são classificados como possíveis ou prováveis carcinógenos para humanos. O poliestireno também inflama facilmente sob o aquecimento do laser, e a chama resultante pode se propagar rapidamente pela estrutura da espuma, criando um risco de incêndio dentro da cabine da máquina. A espuma de polipropileno produz vapores menos tóxicos do que o poliestireno, mas também tende a derreter e fundir novamente em vez de ser cortada com precisão, produzindo uma borda de baixa qualidade que torna o corte a laser uma escolha ineficaz mesmo antes de se considerarem as medidas de segurança. O corte com fresadora CNC ou faca oscilante são os métodos preferidos para espuma de poliestireno e polipropileno.
Resinas epóxi e fenólicas
Resinas epóxi — usadas como adesivos, revestimentos e material de matriz em muitos compósitos reforçados com fibras — e resinas fenólicas — usadas em laminados elétricos, placas de circuito impresso e componentes moldados — geram produtos de decomposição térmica perigosos quando processadas por laser. A decomposição da resina epóxi libera uma mistura complexa de compostos orgânicos voláteis, incluindo bisfenol A, epicloridrina e várias aminas reativas; diversos componentes são classificados como sensibilizantes ou potenciais carcinógenos. A decomposição da resina fenólica libera formaldeído, fenol e outros aldeídos e compostos aromáticos que são altamente irritantes e carcinogênicos em níveis de exposição prolongada. Materiais que contêm quantidades significativas dessas resinas — placas de circuito impresso, laminados fenólicos e muitos componentes de compósitos — não devem ser cortados a laser. O corte a jato de água ou a usinagem CNC com controle de poeira adequado são alternativas mais seguras para esses materiais.
As restrições mais críticas em termos de segurança para o corte a laser aplicam-se a PVC e plásticos que contêm cloro, berílio e ligas de berílio, compósitos de fibra de carbono e fibra de vidro, couro artificial e vinil, espuma de poliestireno e polipropileno, e materiais que contêm resina epóxi e fenólica. Cada um desses materiais gera subprodutos químicos durante o aquecimento a laser que representam sérios riscos respiratórios, carcinogênicos ou corrosivos. Essas restrições não são negociáveis — elas refletem riscos reais e graves à saúde que devem ser abordados explicitamente por meio de treinamento adequado do operador e programas de segurança das instalações. Métodos alternativos seguros, como fresagem CNC, corte a jato de água ou corte com faca oscilante, devem ser considerados para esses materiais.
Materiais Refletivos e Termicamente Desafiadores
Uma segunda categoria de incompatibilidade no corte a laser engloba materiais que danificam o próprio sistema de corte a laser, principalmente devido à alta refletividade óptica que faz com que a energia do laser retorne ao sistema de distribuição do feixe e ao gerador de laser. Essa preocupação com a proteção do equipamento é distinta das preocupações com a segurança do operador mencionadas na seção anterior, mas é igualmente importante para a integridade e a longevidade do sistema de corte.
Metais altamente reflexivos: cobre, latão e alumínio.
Metais altamente reflexivos — particularmente cobre, latão e alumínio polidos — representam um desafio significativo para a proteção de equipamentos em geradores de laser de fibra que operam em 1064 nm. À temperatura ambiente e em seu estado polido, esses metais podem refletir de 90 a 98% da radiação laser incidente, em vez de absorvê-la. A energia refletida não se dissipa simplesmente — uma fração significativa retorna através da óptica de focalização e do sistema de distribuição do feixe para o próprio gerador de laser, onde pode danificar a fibra de saída, os componentes isoladores e, em casos graves, a fibra de ganho do gerador. Esse dano por retroreflexão pode ser catastrófico e dispendioso, exigindo a substituição do gerador de laser ou de subconjuntos importantes.
Isso não significa que esses metais não possam ser cortados a laser — geradores de laser de fibra modernos de alta potência, equipados com sistemas de proteção contra retroreflexão, e geradores de laser verde, cujo comprimento de onda de 532 nm é melhor absorvido pelo cobre, podem processar esses materiais com eficácia sob as condições adequadas e com configurações de máquina apropriadas. No entanto, cortar metais altamente reflexivos em geradores de laser sem proteção adequada contra retroreflexão, ou sem a devida otimização de parâmetros, acarreta o risco de danos graves e dispendiosos ao equipamento. Geradores de laser de CO2, operando em 10,6 µm, são menos eficazes em metais em geral, mas não estão sujeitos ao mesmo risco de retroreflexão do cobre e do latão. Para o corte geral de cobre e latão sem equipamentos a laser especializados, o fresamento CNC ou o corte a plasma são alternativas práticas.
Metais espessos ou endurecidos que excedem a capacidade da máquina
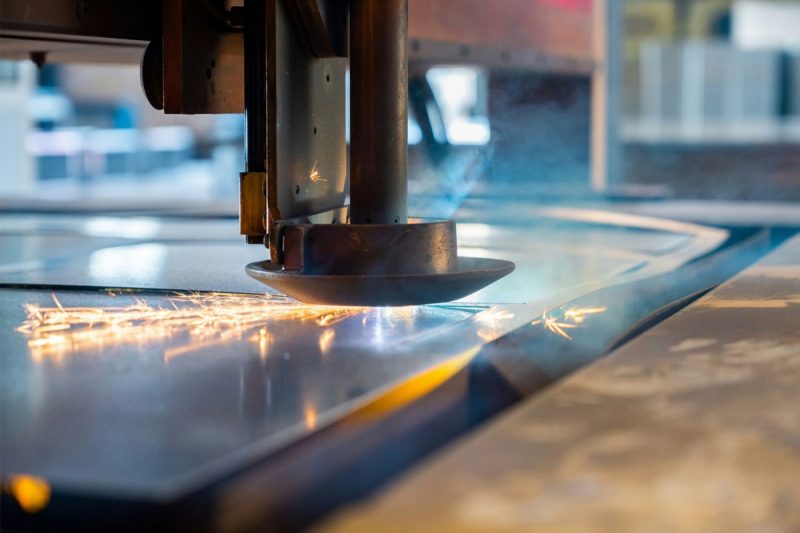
Cada máquina de corte a laser possui uma espessura máxima de corte nominal para cada tipo de material, determinada pela potência de saída do gerador de laser, pela qualidade do feixe e pela capacidade do sistema de gás auxiliar de ejetar o material fundido de sulcos profundos. Tentar cortar materiais que excedam essas espessuras nominais não apenas produz um corte mais lento e grosseiro, como também resulta em penetração incompleta, acúmulo excessivo de escória, superaquecimento que pode deformar a peça e distorcer a geometria do corte e, em casos extremos, pode causar a ignição do metal fundido acumulado no sulco pelo gás auxiliar, criando risco de incêndio. Aços-ferramenta temperados e aços de alta liga apresentam desafios adicionais: seu alto teor de carbono e elementos de liga alteram o comportamento da fusão de maneiras que podem produzir bordas de corte endurecidas e trincadas, dimensionalmente imprecisas e mecanicamente frágeis. Para o corte de chapas muito espessas ou aço temperado, o corte a plasma, o corte a jato de água ou a usinagem CNC são as alternativas de processo apropriadas.
Metais altamente reflexivos — particularmente polidos cobre, latão, e alumínio — representam um risco de retroreflexão para geradores de laser de fibra sem sistemas de proteção adequados, e seu processamento requer configurações específicas de máquina e conhecimento dos parâmetros. Tentar cortar materiais além da capacidade nominal do gerador de laser acarreta riscos de falhas na qualidade do corte e potenciais incêndios. Em ambos os casos, processos de corte alternativos — fresagem CNC, corte a plasma ou jato de água — estão disponíveis e são adequados para aplicações que excedem a faixa de operação segura do sistema de corte a laser.
Materiais que produzem cortes de baixa qualidade
Além das considerações de segurança e proteção do equipamento, uma terceira categoria de incompatibilidade no corte a laser abrange materiais que simplesmente não produzem uma qualidade de corte aceitável quando processados por um gerador de laser, independentemente de quão cuidadosamente os parâmetros sejam otimizados. Para esses materiais, o corte a laser não é apenas perigoso — é a ferramenta errada para o trabalho.
Certas cerâmicas e pedras
Cerâmicas densas — alumina, carbeto de silício, zircônia — e materiais de pedra natural, como granito, mármore e arenito, são altamente resistentes à ação de corte térmico de geradores a laser. Esses materiais possuem pontos de fusão muito altos, condutividade térmica muito baixa e um comportamento de fratura frágil que torna o corte a laser controlado extremamente difícil. Em vez de fundirem de forma limpa na fenda, os materiais cerâmicos e pétreos acumulam tensão térmica na zona de interação com o laser, e o aquecimento concentrado causa fissuras e lascas que se propagam de forma imprevisível pelo material. Os cortes resultantes são ásperos, imprecisos e frequentemente acompanhados por fissuras ou delaminação adjacentes à linha de corte. Embora geradores a laser especializados, operando em comprimentos de onda UV e energias de pulso muito altas, possam riscar e microcortar certas cerâmicas em aplicações de eletrônica de precisão, essas são exceções restritas que exigem equipamentos altamente especializados, não encontrados em instalações de corte a laser de uso geral. Para o corte de cerâmica e pedra, o corte por jato de água e o corte com serra de lâmina diamantada são as opções de processo estabelecidas e confiáveis.
Vidro temperado ou laminado
O vidro comum pode ser riscado e cortado rapidamente usando geradores de laser de CO2, que são bem absorvidos pelo vidro em 10,6 µm. No entanto, o vidro temperado — que passa por tratamento térmico para submeter suas superfícies a tensão compressiva — não pode ser cortado a laser por nenhum método prático. O estado de tensão interna do vidro temperado faz com que qualquer início de trinca — incluindo aquela causada pelo aquecimento a laser — se propague instantaneamente e de forma catastrófica por toda a superfície, estilhaçando-a nos pequenos fragmentos característicos do vidro de segurança. O vidro laminado, que une múltiplas camadas de vidro com filmes intermediários, apresenta desafios adicionais, pois o feixe de laser precisa atravessar materiais intermediários com absortividade muito diferente da do vidro. Para cortes em vidro, as alternativas apropriadas são ferramentas convencionais de corte com disco diamantado, corte a jato de água ou equipamentos especializados de processamento a laser para vidro, operando com parâmetros controlados.
Placas de circuito impresso
Placas de circuito impresso (PCBs) em sua forma montada — com componentes eletrônicos já instalados — não devem ser cortadas com um gerador a laser. A energia térmica do processo de corte a laser é suficiente para danificar ou destruir os componentes eletrônicos dentro e ao redor da zona de corte. Capacitores, circuitos integrados e outros componentes de montagem em superfície não suportam as variações de temperatura locais associadas ao corte a laser, e as conexões elétricas dentro da própria PCB podem ser interrompidas ou sofrer curto-circuito durante o processo de corte. Para a separação de PCBs em painéis — separando placas individuais de um painel de produção — geradores de laser UV especializados, operando em níveis de energia baixos e controlados, podem ser usados em PCBs sem componentes, mas essa é uma aplicação de precisão que requer equipamentos específicos e controle cuidadoso dos parâmetros. A separação mecânica em painéis, utilizando fresadoras ou sistemas especializados de corte em V e encaixe, continua sendo o método mais utilizado para a separação de PCBs montadas.
Certos tipos de cerâmica e pedra, vidro temperado e laminado, e placas de circuito impresso montadas representam materiais nos quais o corte a laser produz resultados de qualidade inaceitáveis — rachaduras, quebras ou danos aos componentes — independentemente da otimização dos parâmetros. Esses não são materiais que o corte a laser pode processar com uma configuração cuidadosa; são materiais para os quais o corte a laser é fundamentalmente o processo errado. O corte a jato de água, o corte com lâmina diamantada e sistemas especializados de separação mecânica de painéis são as alternativas apropriadas para essas aplicações.
Materiais que exigem precauções especiais em vez de serem evitados completamente
Nem todos os materiais problemáticos para corte a laser exigem que sejam evitados completamente. Diversas categorias importantes de materiais podem ser cortadas a laser com segurança e eficácia, desde que precauções específicas sejam observadas, configurações de máquina apropriadas sejam utilizadas e as limitações do processo para aquele material sejam compreendidas e gerenciadas. Esta seção identifica esses materiais e as precauções necessárias.
Metais revestidos ou pintados
Substratos metálicos com revestimentos superficiais — aço galvanizado, aço com revestimento em pó, alumínio anodizado e metais pintados — geralmente podem ser cortados a laser, mas o material do revestimento deve ser avaliado antes do processamento. O aço galvanizado revestido com zinco produz fumos de óxido de zinco durante o corte a laser, que são extremamente perigosos — causando febre dos fumos metálicos em níveis de exposição significativos — e exigem um sistema robusto de extração de fumos e, em aplicações de grande volume, medidas adicionais de proteção respiratória. Revestimentos em pó e tintas que contêm compostos de cromo — particularmente cromo hexavalente, um potente carcinógeno — exigem que o corte seja realizado com sistemas de extração classificados para aerossóis de cromo e que o monitoramento atmosférico confirme os níveis de exposição abaixo dos limites regulamentares. O alumínio anodizado é geralmente mais seguro, pois a camada anodizada sofre ablação limpa com mínimo subproduto perigoso, mas a qualidade do corte em camadas anodizadas espessas pode exigir ajuste de parâmetros.
Produtos de madeira tratada ou composta
A madeira maciça natural é um dos materiais mais utilizados e bem-sucedidos para corte a laser com geradores de laser de CO2. No entanto, diversos produtos derivados da madeira exigem precauções. O MDF (fibra de média densidade) contém resinas de ureia-formaldeído que liberam formaldeído quando aquecidas pelo laser — o formaldeído é um conhecido carcinógeno humano e um potente irritante respiratório. O corte de MDF requer um sistema eficaz de extração de fumos com filtros apropriados, e operações de corte de MDF em grande volume podem exigir monitoramento atmosférico e programas de proteção respiratória. A madeira compensada com adesivos à base de formaldeído apresenta preocupações semelhantes, embora a exposição seja geralmente menor por unidade de área do que no caso do MDF. A madeira tratada sob pressão — madeira impregnada com arsênio-cromo-cobre (CCA) ou outros conservantes — não deve ser cortada a laser sem uma avaliação específica dos produtos de decomposição do conservante, pois os compostos de arsênio e cromo são altamente tóxicos. As máquinas de fresagem CNC são adequadas para o corte de MDF e madeira tratada sem o risco de decomposição térmica.
Certos plásticos de grau médico
Plásticos de grau médico — incluindo aqueles formulados com pacotes específicos de estabilizantes e aditivos para aplicações em implantes ou dispositivos — podem conter compostos que geram subprodutos perigosos quando cortados a laser, mesmo que o polímero base seja aceitável. O silicone, por exemplo, gera partículas de dióxido de silício quando cortado a laser — uma poeira incômoda, e não um composto altamente tóxico, mas que requer extração. O PTFE (politetrafluoroetileno ou Teflon) gera produtos de decomposição perfluorados quando aquecido acima de sua temperatura de decomposição — alguns dos quais são altamente tóxicos em concentrações muito baixas — e não devem ser cortados a laser sem uma avaliação de segurança específica. Para aplicações em dispositivos médicos onde a rastreabilidade do material e a validação do processo são necessárias, os parâmetros do processo de corte a laser devem ser formalmente validados e o perfil de geração de fumos deve ser especificamente caracterizado para garantir a conformidade regulatória.
Metais revestidos, produtos de madeira tratada e certos plásticos de grau médico podem ser cortados a laser com as devidas precauções — incluindo um sistema robusto de extração de fumos, proteção respiratória quando indicado e validação de parâmetros — em vez de simplesmente evitá-los. O requisito fundamental em cada caso é uma avaliação criteriosa da composição específica do material e de seus produtos de decomposição sob o aquecimento a laser, em vez de uma aceitação ou rejeição genérica baseada apenas na categoria do material base. Em caso de dúvida, o corte CNC continua sendo uma alternativa confiável e livre de fumos para muitos desses materiais.
Alternativas seguras para materiais restritos
Para qualquer material inadequado para corte a laser, quase sempre existe um ou mais processos de corte alternativos disponíveis que podem proporcionar resultados de processamento eficazes, mais seguros e, frequentemente, de maior qualidade. Compreender quais alternativas selecionar para diversos materiais restritos ajuda as instalações de processamento a atender às diversas necessidades dos clientes, evitando riscos inaceitáveis para os operadores.
O corte a jato de água — que utiliza um jato de água de alta pressão (normalmente misturado com granada abrasiva) para cortar materiais sem gerar calor — é a alternativa mais amplamente adotada para materiais onde o corte a laser é proibido devido ao risco de decomposição térmica ou suscetibilidade a fissuras induzidas pelo calor. Como não há geração de calor na zona de corte, o corte a jato de água evita as reações de decomposição química que representam riscos à segurança no corte a laser de materiais como PVC, berílio, fibra de carbono, resinas epóxi e substâncias similares. O corte a jato de água pode processar praticamente qualquer material — incluindo cerâmica, pedra, vidro temperado, compósitos e chapas metálicas espessas — produzindo cortes com excelente qualidade de borda e sem zona afetada pelo calor. Suas principais limitações são a lentidão em comparação ao corte a laser no processamento de chapas finas e a geração de uma pasta úmida — uma mistura de detritos da peça e abrasivo — que requer coleta e descarte especializados.
As fresadoras CNC — que utilizam ferramentas de corte rotativas para remover material mecanicamente — são uma excelente alternativa para o processamento de produtos de madeira (incluindo MDF e compensado), plásticos (incluindo PVC e policarbonato), painéis compostos, materiais de espuma (incluindo poliestireno e poliuretano) e metais macios. O processo de fresagem CNC não causa decomposição térmica do substrato nem gera subprodutos perigosos; no entanto, a ação de corte mecânico produz poeira e detritos, o que exige o uso de um sistema eficaz de coleta e extração de poeira. Em nossa linha de produtos, o corte a laser de CO2 complementa perfeitamente o corte a laser de fibra; ele é projetado especificamente para cortar materiais não metálicos — como acrílico, couro natural, borracha e madeira não tratada — e oferece cortes de alta qualidade com ranhuras limpas e bordas seladas automaticamente para materiais orgânicos que não são adequados para o processamento a laser de fibra. Para couro artificial, materiais vinílicos e vários tipos de espuma — especificamente aqueles materiais inadequados para corte por qualquer tipo de laser — os sistemas de corte CNC com lâmina oscilante oferecem uma solução de corte de precisão que não gera calor. Consequentemente, em setores como sinalização, embalagens e impressão, têxteis e vestuário, esse sistema tornou-se o método preferido para o processamento de materiais flexíveis e painéis compostos.
Corte a jato de água, gravação CNC, corte a laser de CO2 especializado para materiais não metálicos e corte com faca oscilante CNC — esses quatro processos, em conjunto, constituem um conjunto de soluções de processamento alternativas, seguras e eficientes para diversas categorias de materiais considerados “inadequados para corte a laser de fibra”. Selecionar a alternativa apropriada exige adequar o processo aos materiais específicos, à qualidade de corte desejada, ao volume de produção e às restrições econômicas — uma tarefa facilitada pelos serviços especializados de avaliação de aplicações oferecidos pela AccTek.
Como identificar materiais desconhecidos antes do corte a laser
Em ambientes de produção reais, os operadores frequentemente se deparam com materiais que não estão totalmente caracterizados — estoque sem identificação, materiais fornecidos pelo cliente, materiais recuperados ou excedentes e compósitos cuja formulação exata não está documentada. Desenvolver práticas confiáveis para identificar materiais desconhecidos antes do corte a laser é uma disciplina de segurança essencial.
Testes de combustão e identificação de materiais
Um teste de combustão controlada — que consiste em expor uma pequena amostra do material desconhecido a uma fonte de chama externa à máquina de corte a laser e observar as características da chama, da fumaça e do odor — pode fornecer informações úteis para uma triagem inicial. O PVC e os plásticos que contêm cloro produzem uma chama amarelo-esverdeada característica e emitem um odor forte e pungente de ácido clorídrico. O poliuretano produz um odor mais complexo e fumaça preta. O poliéster e o náilon queimam com cores de chama diferentes e produzem odores característicos que operadores experientes podem aprender a distinguir. No entanto, o teste de combustão apresenta sérias limitações: exige a exposição do operador aos produtos da combustão da amostra e não fornece a identificação definitiva de compósitos complexos ou pacotes de aditivos desconhecidos. O teste de combustão deve ser usado apenas como uma ferramenta de triagem preliminar, e qualquer material que apresente indicadores de cloro, isocianato ou outros compostos restritos durante o teste de combustão deve ser rejeitado imediatamente para corte a laser.
Consultando Fichas de Dados de Segurança
O método mais confiável para confirmar a adequação de um material para corte a laser é consultar a Ficha de Dados de Segurança (FDS) específica do material, fornecida pelo fabricante. As FDS — exigidas pela Norma de Comunicação de Perigos da OSHA e regulamentações equivalentes em todo o mundo — identificam a composição química do material e listam os produtos de decomposição térmica gerados quando o material é aquecido. As seções 5 (medidas de combate a incêndio) e 10 (estabilidade e reatividade) da FDS são as mais relevantes para a avaliação do corte a laser. Se a FDS listar cloreto de hidrogênio, isocianatos, compostos de berílio, formaldeído ou outros compostos restritos como produtos de decomposição térmica, o material não deve ser cortado a laser. Obter as FDS do fornecedor do material antes de processar qualquer material novo ou não caracterizado é uma prática de segurança simples e altamente confiável.
É importante observar que as Fichas de Dados de Segurança (FDS) variam significativamente em seu nível de detalhamento em relação aos produtos da decomposição térmica. Algumas FDS fornecem uma lista abrangente de subprodutos da decomposição com os respectivos limites de exposição; outras apresentam apenas declarações genéricas, como "a decomposição térmica pode produzir gases tóxicos", que oferecem pouca orientação específica. Quando a FDS não for suficientemente detalhada para confirmar a segurança do material para corte a laser, a resposta apropriada é entrar em contato diretamente com o fabricante do material para obter dados mais específicos sobre a decomposição térmica ou considerar o material como potencialmente perigoso e selecionar um processo de corte alternativo. O ônus da prova da segurança do material recai sobre o operador — uma FDS vaga ou incompleta não é motivo suficiente para presumir que um material seja seguro para corte a laser.
Quando consultar um profissional
Algumas questões de identificação de materiais e avaliação de segurança vão além do conhecimento e das ferramentas disponíveis para operadores de corte a laser e gerentes de instalações comuns. Quando a composição de um material é genuinamente desconhecida e não pode ser determinada pela rotulagem ou pela FISPQ (Ficha de Informações de Segurança de Produtos Químicos), quando há suspeita de que um material contenha componentes perigosos, mas as evidências são ambíguas, ou quando uma instalação está considerando o corte a laser de uma nova categoria de material pela primeira vez, consultar um higienista industrial ou profissional de saúde ocupacional qualificado é a conduta apropriada. Esses profissionais podem providenciar análises laboratoriais de amostras de materiais, avaliar a adequação dos sistemas de extração de fumos e ventilação existentes para a aplicação proposta e fornecer a avaliação de segurança documentada que os requisitos de conformidade regulatória e diligência prévia podem exigir.
A identificação de materiais antes do corte a laser deve seguir uma abordagem em etapas: inspeção visual e revisão da rotulagem como primeiro passo; teste de combustão como ferramenta de triagem preliminar para materiais não caracterizados; revisão da FISPQ (Ficha de Informações de Segurança de Produtos Químicos) como método definitivo de avaliação química; e consulta profissional em higiene industrial para questões complexas ou de alto risco relacionadas à avaliação de materiais. Nenhum material deve ser cortado a laser sem que haja, no mínimo, uma base razoável de confiança em sua compatibilidade química com o processo.
Melhores práticas para operações de corte a laser seguras
Mesmo quando os materiais são corretamente identificados e os materiais incompatíveis são excluídos do corte a laser, a manutenção de condições operacionais seguras exige atenção constante à extração de fumos, aos equipamentos de proteção individual e aos sistemas de segurança da máquina. Esta seção resume as melhores práticas operacionais que sustentam o corte a laser seguro em qualquer ambiente de produção.
Requisitos de ventilação e extração de fumos
A extração eficaz de fumos é o principal controle de engenharia para o gerenciamento dos riscos químicos e de partículas gerados durante o corte a laser de qualquer material. O sistema de extração deve ser dimensionado para capturar os fumos no ponto de geração — dentro da cabine da máquina — antes que eles escapem para o ambiente externo da instalação. O fluxo de ar de extração deve ser suficiente para manter a velocidade de captura na zona de corte, mesmo que o tipo de material, a velocidade de corte e a potência do gerador de laser variem entre os diferentes trabalhos. O sistema de filtragem deve ser apropriado para os riscos específicos presentes: a filtragem HEPA captura partículas finas; a filtragem com carvão ativado adsorve compostos orgânicos voláteis; e meios filtrantes especializados são necessários para gases ácidos, como o cloreto de hidrogênio. Os meios filtrantes devem ser trocados conforme o cronograma — um filtro obstruído oferece pouca proteção, embora pareça funcional. Em instalações que cortam materiais com diversos perfis de fumos, um sistema de filtragem em múltiplos estágios com desempenho testado regularmente é o padrão apropriado.
O desempenho dos sistemas de extração de fumos deve ser verificado periodicamente — não se deve presumir que seja adequado simplesmente porque o sistema está operacional. A medição do fluxo de ar no ponto de extração, o monitoramento da pressão diferencial do filtro como indicador de saturação e, em aplicações de alto risco, a amostragem atmosférica periódica para verificar se as concentrações de contaminantes permanecem abaixo dos limites de exposição ocupacional são as medidas de verificação que transformam um sistema de extração de fumos de uma instalação passiva em um controle de engenharia gerenciado ativamente. Instalações que cortam diversos materiais na mesma máquina devem manter registros de quais materiais foram avaliados quanto ao risco de fumos e quais medidas de extração são necessárias para cada um, permitindo que os operadores verifiquem se o sistema de extração configurado é apropriado antes de iniciar qualquer novo trabalho de corte.
Equipamento de proteção pessoal
Os equipamentos de proteção individual servem como uma segunda linha de defesa quando os controles de engenharia não contêm totalmente os riscos presentes no ar. Óculos de segurança com classificação para laser — com densidade óptica e faixa de comprimento de onda compatíveis com o tipo específico de gerador de laser — devem ser usados durante qualquer procedimento que possa envolver exposição à radiação laser direta ou refletida, incluindo alinhamento, manutenção e qualquer operação com um compartimento aberto. A proteção respiratória — respiradores semifaciais com cartuchos apropriados para os riscos específicos presentes — deve estar disponível e ser usada ao realizar operações que geram concentrações elevadas de fumos, incluindo trocas de filtros, limpeza de compartimentos e qualquer corte de materiais com riscos conhecidos de emissão de fumos. Luvas resistentes ao calor protegem contra queimaduras causadas por peças recém-cortadas, que podem reter calor significativo por vários minutos após o corte. Calçados de segurança protegem contra o risco de queda de retalhos de chapa e peças acabadas.
Sistemas de proteção e intertravamento de máquinas
A cabine de segurança da máquina de corte a laser — que contém a radiação laser dentro da zona de corte e impede o acesso do operador durante a operação — deve ser mantida em boas condições e nunca deve ser desativada ou burlada. Os dispositivos de segurança que interrompem o gerador de laser quando os painéis da cabine são abertos ou removidos são sistemas de proteção essenciais que devem ser testados regularmente e reparados imediatamente caso apresentem alguma falha. Em instalações onde várias máquinas de corte a laser operam simultaneamente, a carga cumulativa de fumos e os níveis de ruído devem ser controlados em nível de instalação por meio de um projeto geral de ventilação e controles acústicos, além da exaustão individual fornecida para cada máquina.
A segurança das operações de corte a laser depende de três camadas interligadas de proteção: um sistema eficaz de extração de fumos dimensionado e filtrado para os materiais específicos que estão sendo cortados; equipamentos de proteção individual adequados para todos os operadores e pessoal de manutenção; e sistemas de segurança e intertravamento das máquinas devidamente mantidos. Essas proteções devem ser gerenciadas ativamente e verificadas regularmente — e não tratadas como instalações pontuais que podem ser consideradas funcionando corretamente sem inspeção e manutenção contínuas.
Conclusão
Este artigo forneceu um guia completo sobre os materiais que não devem ser cortados com uma máquina de corte a laser — abordando as restrições críticas de segurança que protegem a saúde do operador, as considerações de proteção do equipamento que salvaguardam o sistema de corte a laser, as limitações de qualidade que tornam certos materiais inerentemente inadequados para o processamento a laser e as precauções que permitem que materiais no limite sejam manuseados com segurança.
A mensagem central é clara: o corte a laser é uma tecnologia poderosa e versátil, mas não é uma solução universal para todos os tipos de corte. PVC e plásticos que contêm cloro, berílio e suas ligas, compósitos de fibra de carbono e fibra de vidro, couro sintético e vinil, espuma de poliestireno e polipropileno, e resinas epóxi e fenólicas geram produtos de decomposição térmica perigosos que representam sérios riscos à saúde dos operadores — riscos que não são adequadamente controlados pelos sistemas de extração de fumos padrão e que, em alguns casos, também causam danos irreversíveis à própria máquina de corte a laser. Metais altamente reflexivos e materiais que excedem a capacidade de corte nominal da máquina apresentam riscos à proteção do equipamento, cujas consequências variam desde danos dispendiosos aos componentes ópticos até a falha do gerador de laser. Certas cerâmicas, vidro temperado e placas de circuito impresso montadas simplesmente não produzem qualidade de corte aceitável sob as condições de processamento a laser, independentemente da otimização dos parâmetros.
Para cada material com restrições, existem processos de corte alternativos seguros e eficazes — corte a jato de água para materiais termicamente sensíveis e de difícil corte, máquinas de fresagem CNC para produtos de madeira, plásticos e compósitos, corte a laser de CO2 para materiais não metálicos, como acrílico e couro natural, e corte com faca oscilante CNC para materiais flexíveis e couro sintético. A disponibilidade dessas alternativas significa que as restrições do corte a laser não se traduzem em limitações de produção — elas se traduzem na necessidade de adequar o processo ao material corretamente, o que é a base das práticas de fabricação de qualidade.
Saber o que não cortar é tão importante quanto saber o que um gerador de laser pode cortar. Operadores e gerentes de instalações que desenvolvem e mantêm um conhecimento profundo da compatibilidade de materiais, investem em práticas sistemáticas de identificação de materiais e mantêm sistemas de segurança eficazes alcançam consistentemente a combinação de segurança do operador, longevidade do equipamento e qualidade de corte que torna o corte a laser o processo altamente produtivo e comercialmente valioso que ele tem potencial para ser.
Obtenha soluções de corte a laser
Compreender quais materiais são incompatíveis com o corte a laser — e quais processos alternativos são adequados para esses materiais — é o ponto de partida analítico para construir uma capacidade de corte completa que atenda a todas as suas necessidades de produção com segurança e eficácia. O parceiro certo em equipamentos pode ajudá-lo a navegar por essas escolhas com a experiência em aplicações e a variedade de produtos necessárias para encontrar o processo ideal para cada material em seu fluxo de trabalho.
Laser AccTek é um fabricante profissional de equipamentos a laser com mais de uma década de experiência atendendo clientes industriais em uma ampla gama de setores e materiais. Seu portfólio de produtos abrange máquinas de corte a laser de fibra De 1.500 W a 20 kW e acima para corte de metal de alta velocidade e precisão; máquinas de corte a laser CO2 Para materiais não metálicos, incluindo acrílico, couro natural, madeira, borracha e tecido, onde o comprimento de onda de 10,6 µm proporciona qualidade de borda superior; roteador CNC Máquinas adequadas para produtos de madeira, incluindo MDF e compensado, plásticos de engenharia e painéis compostos, onde o corte mecânico evita os riscos de decomposição térmica do processamento a laser; máquinas de marcação a laser, máquinas de solda a laser, e máquinas de limpeza a laser que ampliam a capacidade de processamento a laser em todo o fluxo de trabalho de fabricação. Todos os sistemas são construídos em torno de geradores a laser de alta qualidade de marcas reconhecidas mundialmente, certificados pelas normas CE e FDA, e suportados por uma estrutura de serviço de ciclo de vida completo, que abrange consultoria de aplicação pré-venda, instalação e comissionamento profissionais, treinamento abrangente para operadores, fornecimento competitivo de peças de reposição e suporte técnico pós-venda ágil. Seja qual for a sua aplicação, desde um gerador a laser que maximize a produtividade no corte de metais, um sistema de CO2 que ofereça qualidade excepcional em materiais não metálicos, até uma fresadora CNC que processe com segurança madeira e materiais compósitos que o corte a laser não consegue, a equipe de engenharia de aplicação está preparada para recomendar a solução ideal — e para dar suporte a ela durante toda a sua vida útil.
Informações de contato
- [email protected]
- [email protected]
- +86-19963414011
- No. 3 Zona A, Zona Industrial de Lunzhen, Cidade de Yucheng, Província de Shandong.
Obtenha soluções a laser